
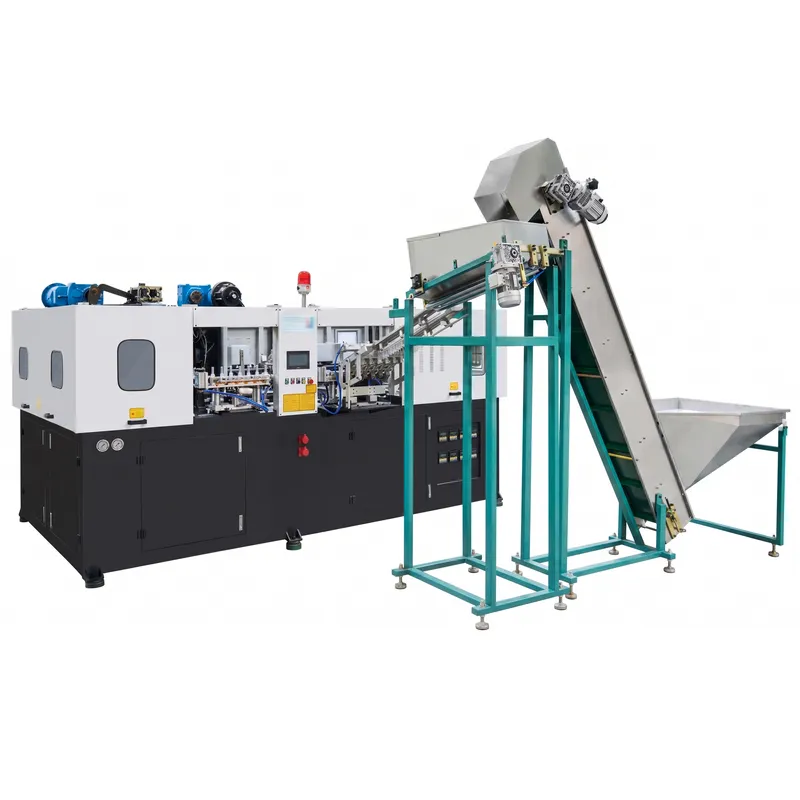
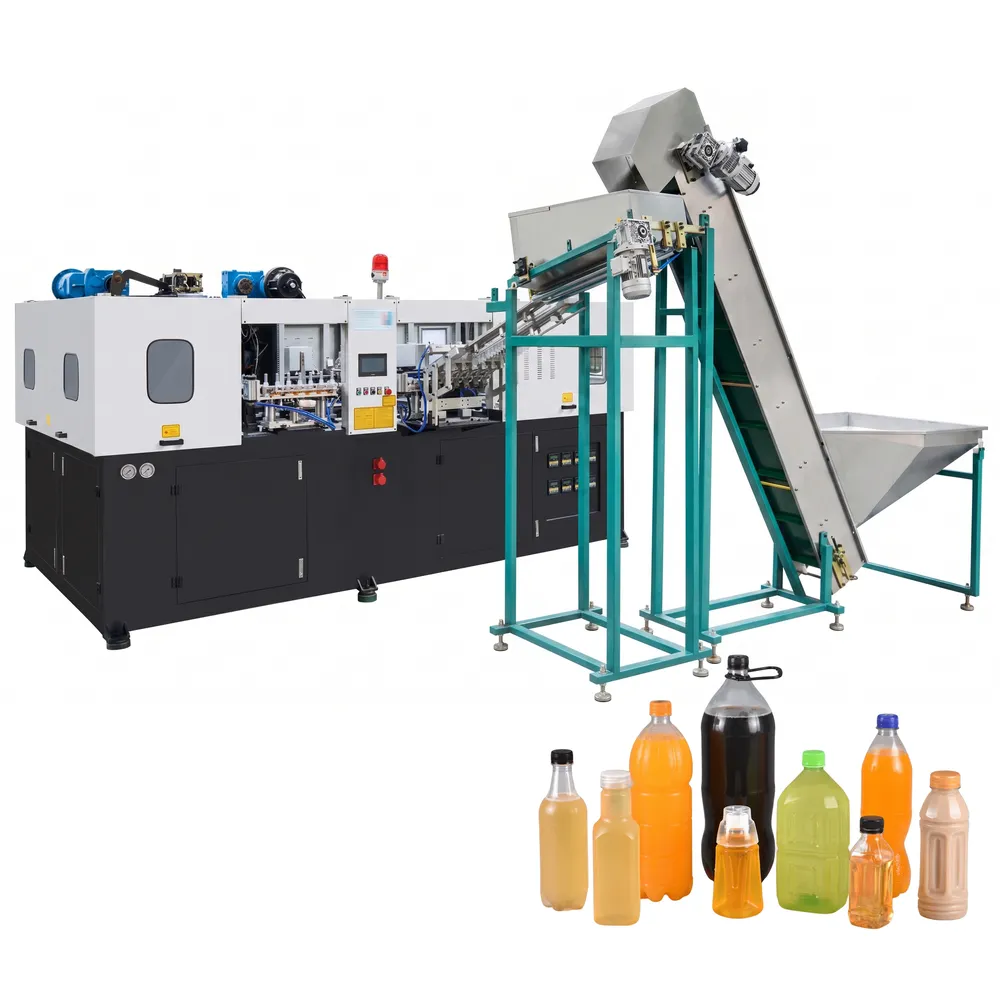
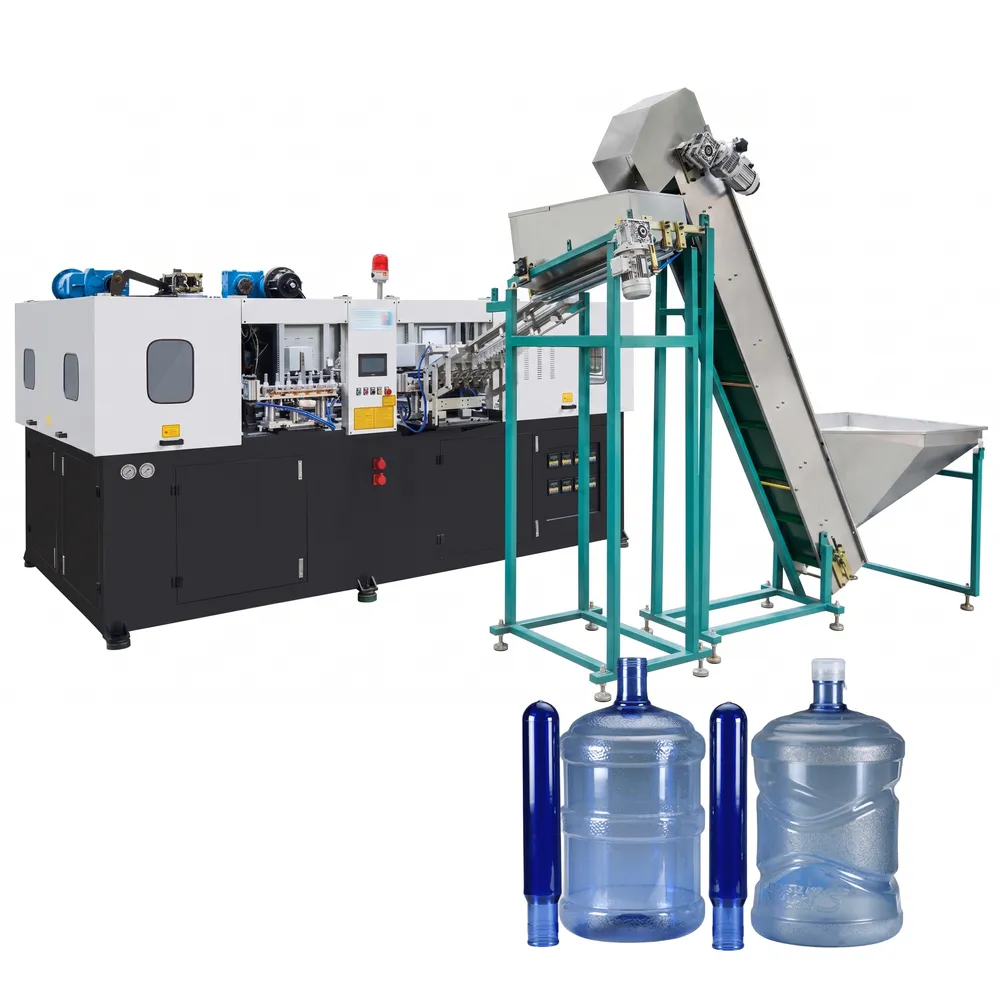
ماكينة نفخ القوالب الأوتوماتيكية بالكامل EPA.AS-2C114.3 لزجاجات المياه والمشروبات
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.AS-2C114.3 هي آلة متطورة ثنائية المراحل لنفخ قوالب البولي إيثيلين تيريفثالات (PET)، مصممة لإنتاج كميات كبيرة من زجاجات المياه والمشروبات. تتميز هذه الآلة بتصميم قالب ثنائي التجويف ومتعدد الخطوات، وتوفر إنتاجية نظرية تصل إلى 2000 زجاجة في الساعة لطراز AS-2C114.3، بينما تصل إنتاجية سلسلة EPA الأوسع إلى 9200 زجاجة في الساعة في الطراز ذي 8 تجاويف. تستوعب الآلة عبوات تتراوح سعتها من 500 مل إلى 22000 مل، بقطر أقصى يبلغ 300 مم، مما يجعلها واحدة من أكثر آلات نفخ القوالب البلاستيكية تنوعًا المتاحة لخطوط إنتاج المشروبات والتعبئة الصناعية متوسطة وكبيرة الحجم.
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.AS-2C114.3 هي آلة متطورة ثنائية المراحل لنفخ قوالب البولي إيثيلين تيريفثالات (PET)، مصممة لإنتاج كميات كبيرة من زجاجات المياه والمشروبات. تتميز هذه الآلة بتصميم قالب ثنائي التجويف ومتعدد الخطوات، وتوفر إنتاجية نظرية تصل إلى 2000 زجاجة في الساعة لطراز AS-2C114.3، بينما تصل إنتاجية سلسلة EPA الأوسع إلى 9200 زجاجة في الساعة في الطراز ذي 8 تجاويف. تستوعب الآلة عبوات تتراوح سعتها من 500 مل إلى 22000 مل، بقطر أقصى يبلغ 300 مم، مما يجعلها واحدة من أكثر آلات نفخ القوالب البلاستيكية تنوعًا المتاحة لخطوط إنتاج المشروبات والتعبئة الصناعية متوسطة وكبيرة الحجم.
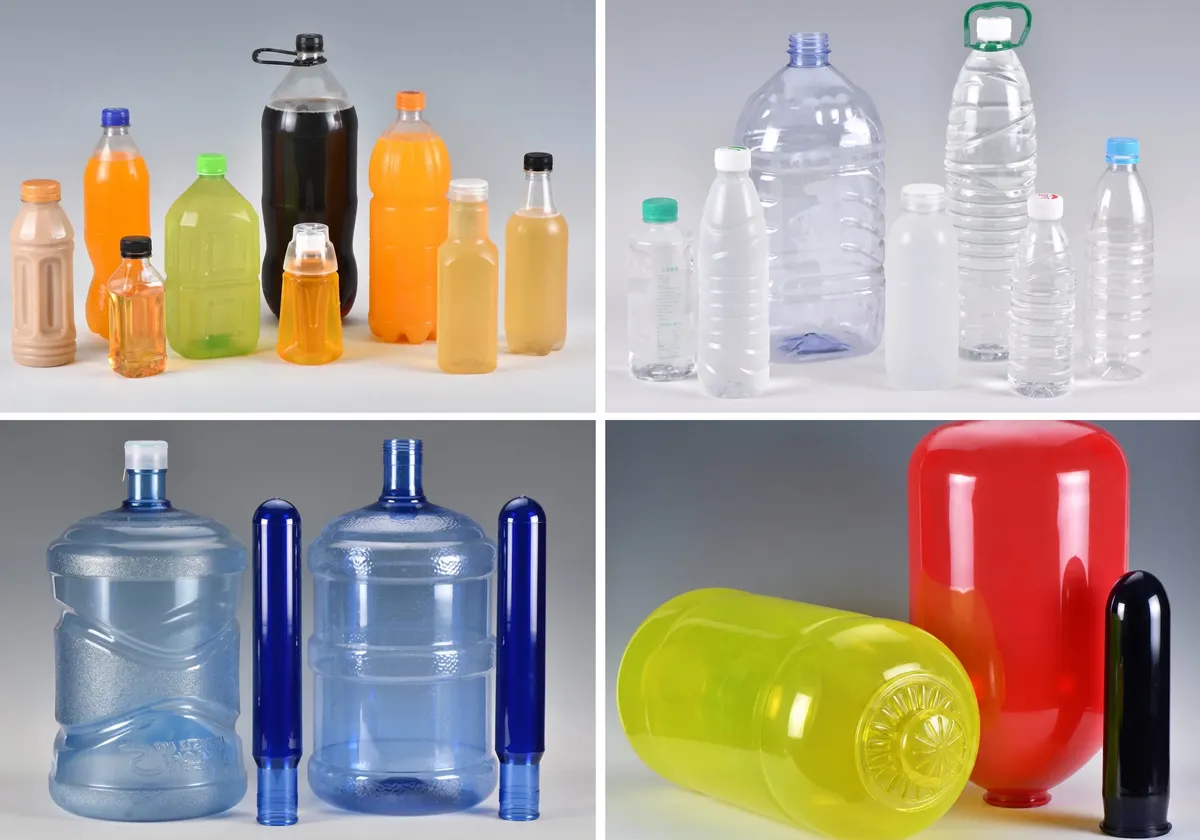
مزودة بنظام تسخين دقيق بالأشعة تحت الحمراء لتشكيل القوالب ووحدة تحكم بضغط الهواء ثنائية المنطقة، تحقق هذه الآلة ضغط نفخ ثابتًا يبلغ 35 كجم/سم² مع دائرة تشغيل منخفضة الضغط عند 7 كجم/سم². تحافظ دائرة مياه التبريد المتكاملة على درجة حرارة دقيقة تتراوح بين 8 و12 درجة مئوية بمعدل تدفق 30 لتر/دقيقة، مما يضمن سماكة جدار موحدة وشفافية بصرية ممتازة في كل زجاجة. صُممت هذه الآلة الأوتوماتيكية بالكامل لتشكيل القوالب بالنفخ لتناسب التطبيقات الصناعية العملية، وهي مثالية لإنتاج زجاجات المياه المعدنية، وعبوات المشروبات الغازية، وزجاجات العصائر، وزجاجات المواد الكيميائية الزراعية، وتغليف المواد الكيميائية الصناعية، حيث توفر جودة ثابتة بأقل تدخل من المشغل خلال ثلاث ورديات إنتاج متواصلة.
المعايير الفنية
| آلة نفخ قوالب زجاجات المياه والمشروبات | |||
|---|---|---|---|
| نموذج | وحدة | EPA.AS-2C114.3 | |
| صب | شوط التثبيت | مم | 122 |
| مسافة فتح العفن | مم | 302 | |
| العفن - مسافة قريبة | مم | 180 | |
| ضربة التمدد | مم | 400 | |
| مسافة فتح العفن | مم | 50 | |
| العفن - مسافة قريبة | مم | 114.3 | |
| حامل القوالب الأولية | 48 | ||
| التسوس | 2 | ||
| حاوية | أقصى حجم للحاوية | مل | 1000 |
| نطاق قطر العنق | مم | 88 | |
| أقصى قطر للحاوية | مم | 94 | |
| أقصى ارتفاع للحاوية | مم | 260 | |
| الناتج النظري | bph | 2000 | |
| النظام الكهربائي | أقصى قدرة تسخين | كيلوواط | 45 |
| الطاقة الحرارية | كيلوواط | 20 | |
| نظام الهواء | العمليات | كجم/سم² | 7 |
| استهلاك الهواء بضغط منخفض | لتر/دقيقة | 600 | |
| ضغط النفخ | كجم/سم² | 35 | |
| استهلاك الهواء عالي الضغط | لتر/دقيقة | 1600 | |
| مياه التبريد | العمليات | كجم/سم² | 6 |
| درجة حرارة | درجة مئوية | 8-12 | |
| معدل التدفق | لتر/دقيقة | 30 | |
| آلة | الحجم (الطول × العرض × الارتفاع) | مم | 2660*1660*2150 |
| وزن | كيلوغرام | 2600 | |
ميزات آلة نفخ قوالب زجاجات المشروبات EPA.AS-2C114.3
1. إنتاج متعدد التجاويف عالي الكفاءة
تتراوح سعة قوالب سلسلة ماكينات نفخ القوالب من EPA من 2 إلى 8 قوالب. تصل سرعة إنتاج ماكينة EPA.ES-8C76 إلى 9200 زجاجة في الساعة، بينما تصل سرعة إنتاج ماكينة EPA.ES-6C76 إلى 7200 زجاجة في الساعة، مما يجعلها من بين أسرع ماكينات نفخ القوالب عالية السرعة في فئتها. يدعم تصميم القالب متعدد الخطوات أحجام عبوات تتراوح من 500 مل إلى 22000 مل، وأقطار تصل إلى 300 مم (EPA.JS-2C366)، مما يغطي تعبئة المياه والمشروبات والمبيدات الحشرية والمواد الكيميائية في منصة إنتاج واحدة. هذه المرونة الواسعة تجعلها خيارًا مثاليًا لمشتري ماكينات نفخ قوالب الزجاجات البلاستيكية الذين يسعون إلى إنتاجية عالية دون التضحية بتنوع المنتجات.
2. كفاءة الطاقة والتحكم الدقيق
يستخدم نظام إدارة الطاقة في هذه الآلة مناطق تسخين بالأشعة تحت الحمراء مجزأة بقدرة تشغيل مشتركة تبلغ 20 كيلوواط فقط، مقارنةً بقدرة قصوى تبلغ 45 كيلوواط، مما يوفر وفورات كبيرة أثناء الإنتاج المستمر. ويُحافظ على ضغط النفخ بدقة عند 35 كجم/سم²، ويمكن ضبط حجمي الهواء المنخفض والعالي (600 لتر/دقيقة و1600 لتر/دقيقة على التوالي) بشكل مستقل. وبالإضافة إلى دائرة مياه التبريد (8-12 درجة مئوية، 30 لتر/دقيقة)، يُقلل النظام من معدلات العيوب أثناء عمليات التشغيل الممتدة على ثلاث ورديات، مما يمنح آلة نفخ البولي إيثيلين تيريفثالات الأوتوماتيكية هذه ميزة حقيقية في التكلفة الإجمالية للملكية مقارنةً بالمنصات المنافسة.
3. قابلية التكيف الواسعة والموثوقية العالية
تشمل سلسلة EPA عائلات طرازات EPA.ES وEPA.AS وEPA.JS، بما في ذلك EPA.ES-2C100 وEPA.ES-4C130 وEPA.JS-2C200. تصل أقصى مسافة لفتح القالب إلى 772 مم في طراز EPA.JS-2C366، مما يتيح تغيير القوالب بسرعة عبر مختلف أشكال الزجاجات. جميع المكونات المتحركة الأساسية مُورَّدة من موردين عالميين معترف بهم، مما يضمن دورات صيانة منخفضة ووقت تشغيل متوقع لعمليات آلات نفخ القوالب الصناعية. كما يدعم توفر قطع الغيار وفترات الخدمة الموثقة تخطيط الإنتاج طويل الأجل على نطاق واسع.
4. جودة إنتاج ممتازة وتطبيقات واسعة
تُنتج سلسلة EPA، التي تُعالج مواد PET وPETG، زجاجات ذات دقة عالية في أبعاد العنق، وشفافية بصرية فائقة، وسماكة جدار موحدة، بما يتوافق مع متطلبات التغليف الغذائي والكيميائي. تُعدّ هذه الآلة مثاليةً بشكل خاص لزجاجات المبيدات الحشرية المقاومة للمواد الكيميائية والمواد الكيميائية الصناعية، مع توفير جودة استثنائية لعبوات المياه المعدنية والمشروبات. وبصفتها آلة نفخ قوالب زجاجات PET، فإنها تُلبي توقعات جودة الإنتاج لكبرى العلامات التجارية للسلع الاستهلاكية سريعة التداول وعمليات التعبئة والتغليف التعاقدية في جميع أنحاء العالم.
5. التشغيل التلقائي بالكامل
تتكامل عمليات التغذية الآلية للقوالب الأولية، والتسخين بالأشعة تحت الحمراء، والتشكيل بالنفخ، وإخراج الزجاجات بشكل كامل في حلقة إنتاج واحدة متواصلة. ولا يتطلب الأمر وجود مشغلين إلا للإعداد، وأخذ عينات الجودة، والصيانة الدورية، مما يقلل بشكل كبير من تكاليف العمالة على خطوط الإنتاج ذات الأحجام الكبيرة. وتُسهّل واجهة التحكم القائمة على وحدة التحكم المنطقية القابلة للبرمجة (PLC) مع شاشة اللمس (HMI) ضبط المعلمات وتسجيل بيانات الدفعات. وباعتبارها آلة تشكيل بالنفخ أوتوماتيكية بالكامل، فإن آلة EPA.AS-2C114.3 جاهزة للتكامل مع معدات التعبئة والتغطية واللصق والتعبئة على المنصات عبر واجهات ناقل قياسية.
6. إمكانية التخصيص متاحة
بصفتها موردًا رائدًا لآلات نفخ القوالب حسب الطلب، تقدم إيفر-باور خدمات تهيئة مخصصة لكل مشروع، تشمل تصميم القوالب، وعدد التجاويف، وأدوات تشكيل العنق، وتكامل خط الإنتاج. سواءً كنتم بحاجة إلى إعداد قياسي لقوارير المياه بتجويفين أو آلة نفخ قوالب ذات تجاويف متعددة لإنتاج كميات كبيرة من المشروبات الغازية، فإن فريق الهندسة لدينا قادر على تصميم منصة EPA بما يتناسب مع أهدافكم الإنتاجية، وقيود المساحة، وواجهات المعدات اللاحقة. كما تتوفر اختبارات القبول في المصنع ودعم التشغيل في الخارج لجميع الطلبات.
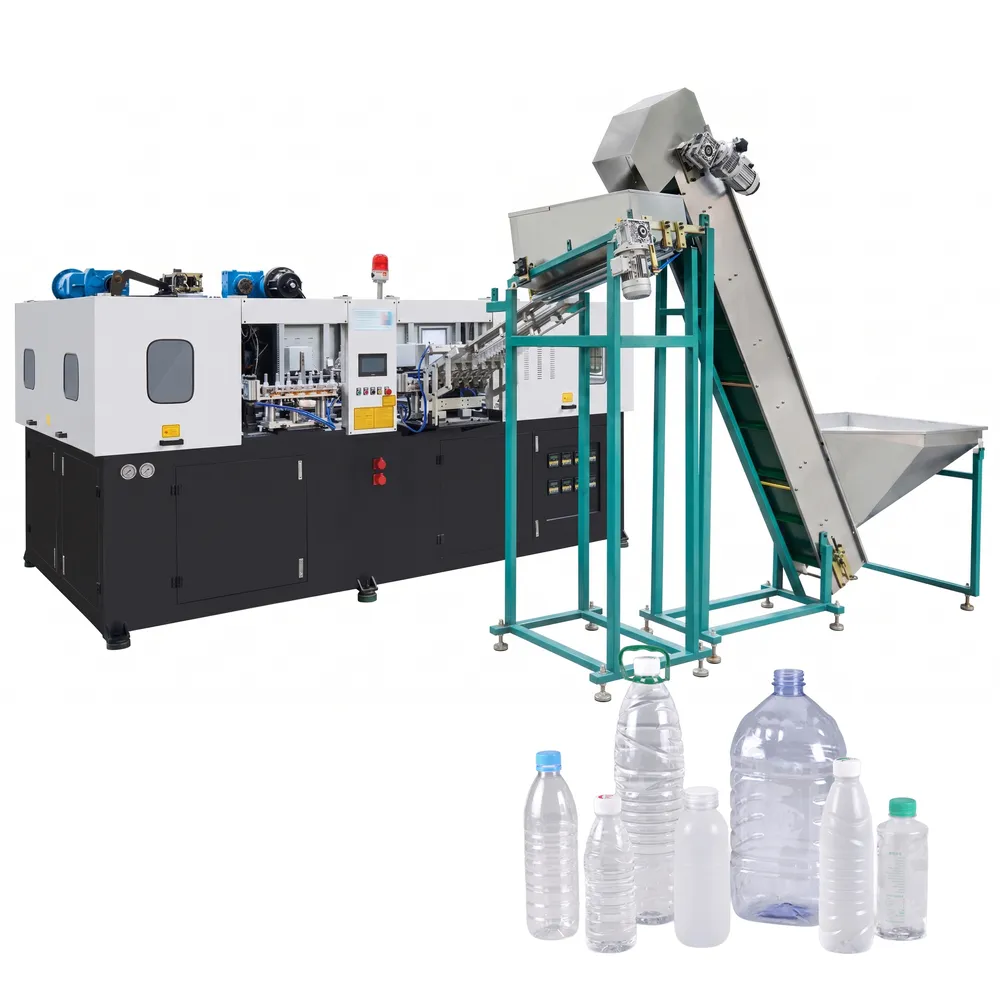
عملية تصنيع قوالب البولي إيثيلين تيريفثالات بالنفخ: خطوة بخطوة
الخطوة الأولى: تحضير المواد الخام
تُغربل حبيبات راتنجات البولي إيثيلين تيريفثالات (PET) أو البولي إيثيلين تيريفثالات جليكول (PETG) أو البولي بروبيلين (PP) أو البولي إيثيلين (PE)، ثم تُخلط وتُجفف وفقًا لمواصفات رطوبة دقيقة. يُعد التجفيف أمرًا بالغ الأهمية لراتنجات البولي إيثيلين تيريفثالات (PET) لأن الرطوبة المتبقية التي تتجاوز 50 جزءًا في المليون تُسبب تحللًا مائيًا أثناء عملية الصهر، مما ينتج عنه زجاجات ضبابية وضعيفة. تُوفر مغذيات المواد الراتنج المُجهز مسبقًا إلى أسطوانة الحقن بكثافة إجمالية ومعدل تدفق ثابتين، مما يُشكل أساسًا متينًا لجميع خطوات عملية التشكيل بالنفخ اللاحقة.
الخطوة الثانية: قولبة الحقن للأشكال الأولية
يُحقن الراتنج المجفف في قالب تشكيل أولي متعدد التجاويف تحت تحكم دقيق في درجة حرارة الأسطوانة، والضغط الخلفي، وسرعة الحقن. تتميز القوالب الأولية الناتجة، ذات الشكل الأنبوبي، بخيوط عنق دقيقة وهندسة بوابة دقيقة. في هذه العملية المكونة من مرحلتين، تُبرّد القوالب الأولية، وتُفحص، وتُخزّن قبل نقلها إلى محطة التشكيل بالنفخ، وهي عملية فصل تسمح بتحسين معايير الحقن والنفخ بشكل مستقل لضمان جودة منتج فائقة.
الخطوة 3: إجراء التسخين المسبق
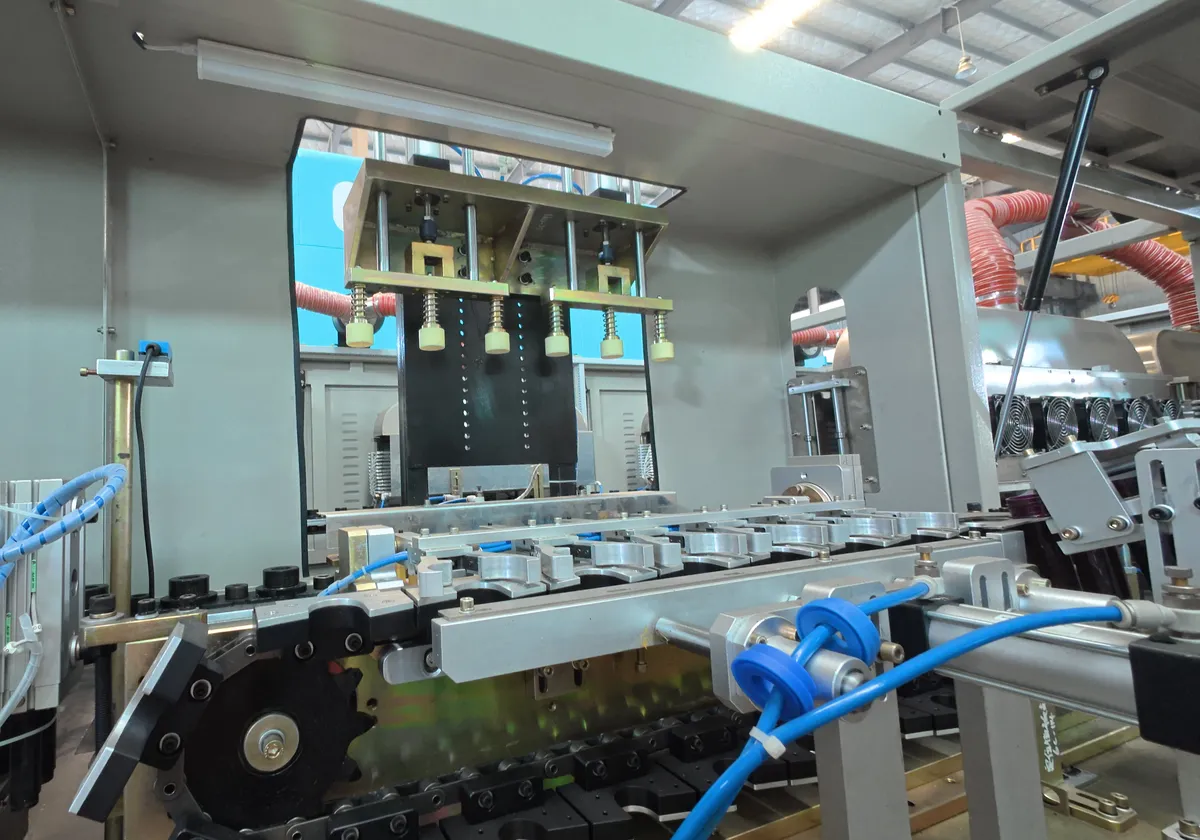
تمر القوالب الأولية المخزنة عبر فرن يعمل بالأشعة تحت الحمراء متعدد المناطق على ناقل متواصل. يتم ضبط شدة إضاءة كل منطقة والمسافة بينها بشكل مستقل لتحقيق تدرج درجة الحرارة المطلوب: درجة حرارة أعلى عند جسم القالب، ودرجة حرارة أقل عند عنقه لحماية سلامة الخيوط. تستخدم آلة EPA 48 حاملًا للقوالب الأولية لتوزيعها وتدويرها بالتساوي عبر مناطق التسخين، مما يضمن درجة حرارة موحدة من السطح الخارجي إلى اللب قبل دخولها محطة النفخ.
الخطوة الرابعة: التشكيل بالنفخ والتمديد
تُنقل القوالب الأولية المُسخّنة إلى قالب النفخ، حيث يمتد قضيب التمديد محوريًا لمسافة 400 مم، بينما يقوم هواء عالي الضغط (يصل إلى 35 كجم/سم²) بتمديد القالب الأولي شعاعيًا داخل تجويف القالب. يُحسّن هذا التوجيه ثنائي المحور بشكلٍ كبير من قوة الشد، وخصائص العزل، وشفافية الزجاجة النهائية. يُمكّن مبدأ آلة النفخ بالحقن والتمديد ثنائية المراحل من تحقيق سرعات إنتاج أعلى مقارنةً بالأنظمة أحادية المرحلة المتصلة، حيث تعمل محطة النفخ بشكلٍ مستقل عن دورة حقن القالب الأولي.
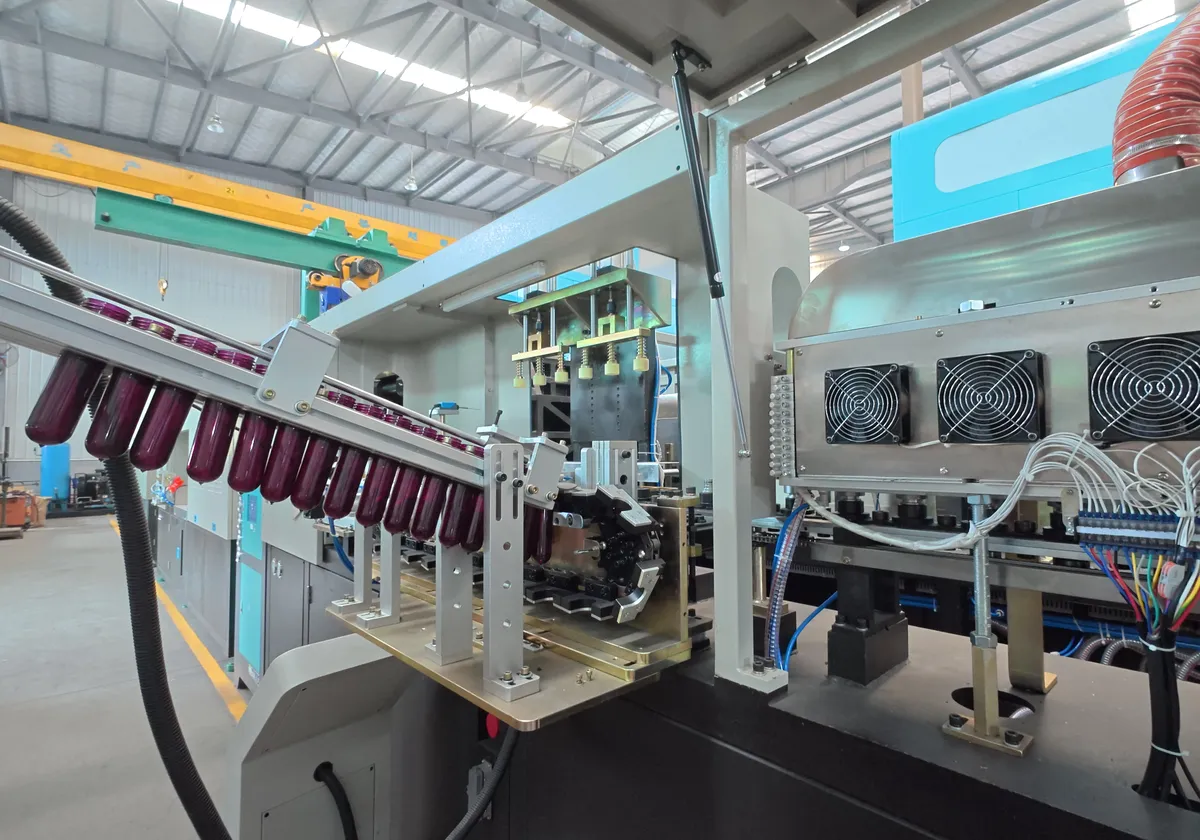
تطبيقات آلة النفخ الأوتوماتيكية بالكامل
1. زجاجات المياه المعدنية ومياه الشرب
تم تصميم آلة التعبئة EPA.AS-2C114.3 خصيصًا لإنتاج زجاجات المياه المصنوعة من مادة PET بسعة تتراوح بين 500 و1000 مل، وذلك بفضل تصميمها ثنائي التجويفات. تضمن دقة عنق الزجاجة، ضمن حدود التفاوت المسموح بها، إحكام إغلاقها بشكل موثوق على خطوط التعبئة عالية السرعة. وتتوافق عملية تصنيع مادة PET مع معايير إدارة الغذاء والدواء الأمريكية (FDA)، مما يحافظ على معايير نقاء المواد الغذائية المطلوبة من قبل كبرى شركات المياه المعدنية وعمليات تعبئة الزجاجات ذات العلامات التجارية الخاصة في الأسواق الخاضعة للرقابة.
2. المشروبات الغازية والعصائر
يؤدي الضغط العالي للنفخ (35 كجم/سم²) بالإضافة إلى التوجيه ثنائي المحور إلى إنتاج زجاجات PET ذات قوة محيطية مناسبة لتطبيقات المشروبات الغازية والمياه الفوارة. آلة نفخ قوالب الزجاجات يحقق توزيعًا متسقًا لسمك الجدار يقاوم زحف الضغط أثناء التخزين على الرفوف، وهو عامل أداء حاسم لعلامات المشروبات الغازية والعصائر التي يتم شحنها في المناخات الحارة أو سلاسل التوريد المتغيرة الارتفاع.
3. زجاجات المبيدات الحشرية والمواد الكيميائية الزراعية
توفر مواد PET وPETG المصنعة بتقنية النفخ على منصة EPA مقاومة كيميائية ممتازة لمبيدات الأعشاب والفطريات والحشرات. تتيح خيارات قطر العنق حتى 88 مم استخدام عبوات ذات فتحة واسعة للمنتجات التي تتطلب سهولة الصب أو تركيب أكواب الجرعات. يتوافق تصميم آلة نفخ البلاستيك هذه مع متطلبات التعبئة والتغليف المعتمدة من الأمم المتحدة للتركيبات الزراعية الخطرة، مما يدعم الامتثال للوائح الشحن الدولية.
4. حاويات المواد الكيميائية الصناعية ومواد التشحيم
تُنتج طرازات سلسلة EPA الأكبر حجمًا، بما في ذلك EPA.JS-2C200 (5000 مل) وEPA.JS-2C366 (22000 مل)، عبوات جريكانات شديدة التحمل، وبطانات براميل، وحاويات زيوت تشحيم صناعية. يتحمل هيكل البولي إيثيلين تيريفثالات ثنائي المحور المتين المذيبات والزيوت القوية، بينما تسمح الجدران عالية الشفافية بفحص مستوى السائل بصريًا دون فتح العبوة. تُستخدم هذه الأحجام في قطاعات السيارات، والصيانة الصناعية، وتوزيع المواد الكيميائية.
5. زجاجات توابل الطعام والزيوت الصالحة للأكل
تتعامل سلسلة EPA مع عبوات الزيوت الصالحة للأكل، وصلصة الصويا، والخل، والتوابل، بفضل تصميم القالب متعدد المراحل الذي يستوعب الأشكال البيضاوية والمربعة والدائرية في نفس هيكل الآلة. تعمل تقنية التسخين المركزي والنفخ عن بُعد على تقليل أوقات دورة الإنتاج لعبوات الزيوت الصالحة للأكل سعة 5 لترات، مما يخفض تكلفة العبوة الواحدة لمصنعي الأغذية وموردي العلامات التجارية الخاصة.
6. تغليف الأدوية والرعاية الصحية
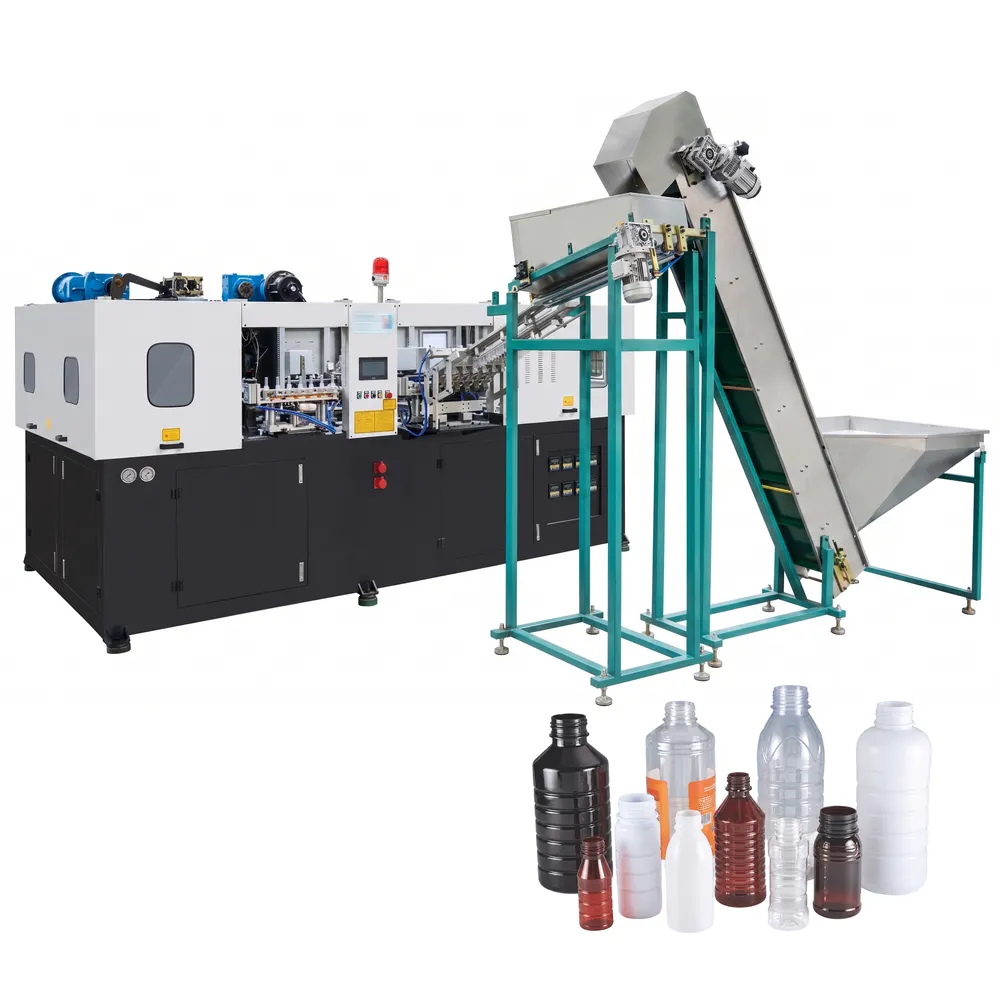
بفضل توافقها مع مواد PETG وPP، تدعم منصة التشكيل بالنفخ المعتمدة من وكالة حماية البيئة الأمريكية إنتاج عبوات دوائية عالية الجودة للأدوية السائلة الفموية، والمكملات الغذائية، ومنتجات الرعاية الصحية. ويضمن سمك الجدار الموحد أداءً ثابتًا لعزم الدوران على الأغطية المقاومة للأطفال والأشرطة المانعة للعبث، وهو شرط إلزامي لتغليف الأدوية في الأسواق الخاضعة للتنظيم في الأمريكتين وأوروبا وآسيا.
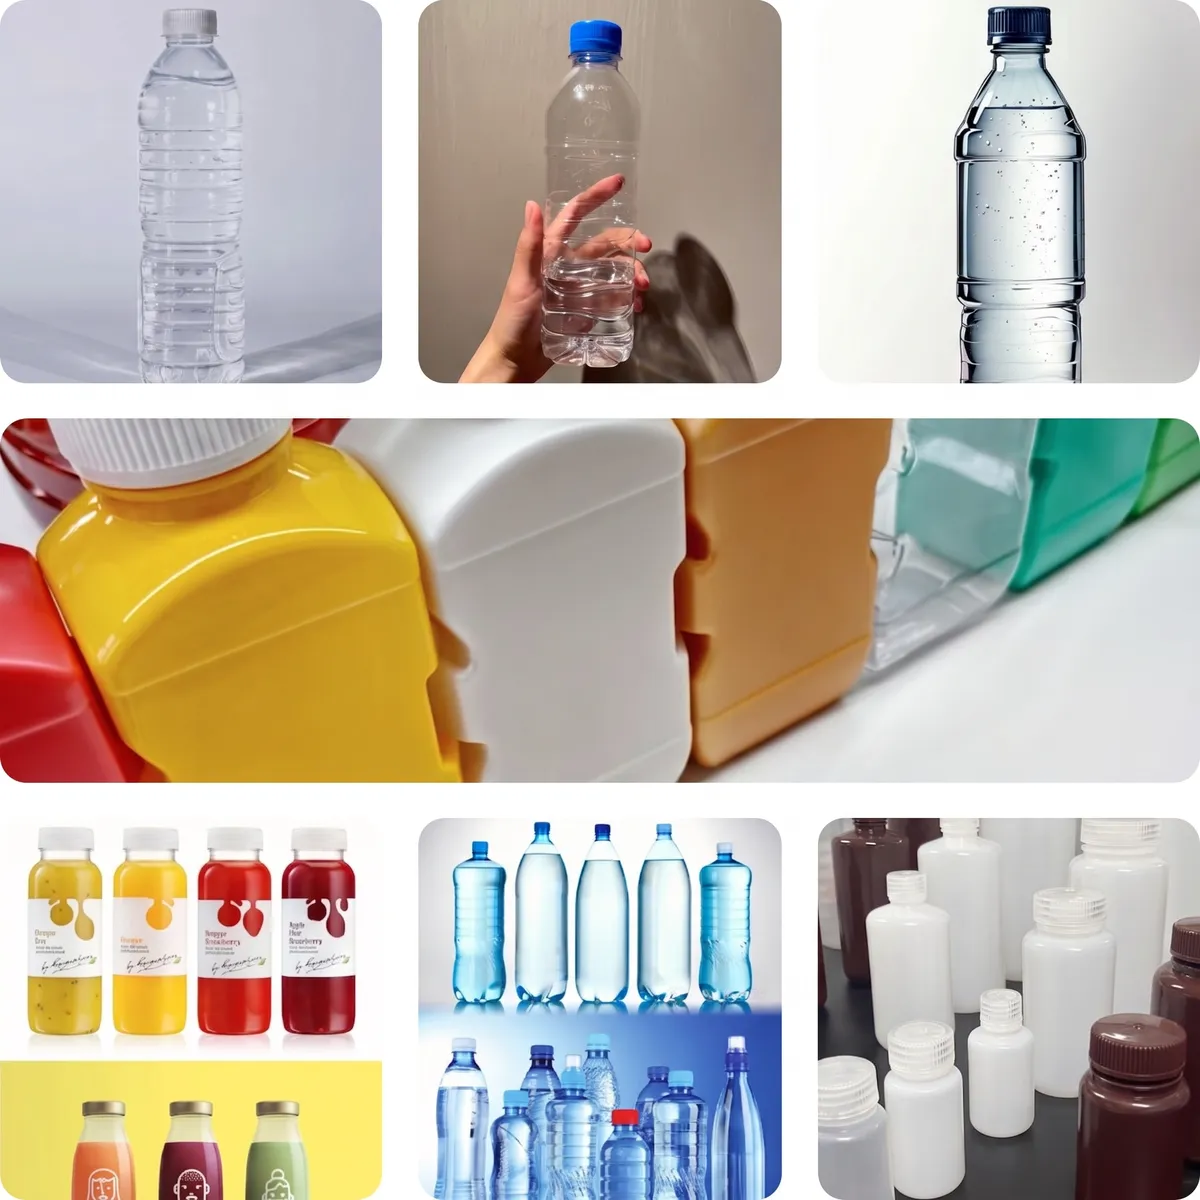
قطع غيار ماكينة التشكيل بالنفخ ثنائية المرحلة EPA.AS-2C114.3
وحدة الحقن
تقوم وحدة الحقن بتلدين الراتنج المنصهر وحقنه في قالب التشكيل الأولي. وهي مزودة بمجموعة أسطوانة لولبية تعمل بمحرك مؤازر مع سخانات شريطية ذات مناطق حرارية لضمان تجانس دقيق للصهر، وصمام عدم رجوع لمنع التدفق العكسي أثناء الحقن، ومستشعر ضغط حقن ذي حلقة مغلقة يحافظ على ثبات وزن الحقنة ضمن هوامش دقيقة عبر آلاف الدورات يوميًا.
فرن تسخين القوالب المسبقة
يحتوي فرن الأشعة تحت الحمراء على مناطق إضاءة متعددة ذات قدرات كهربائية قابلة للتعديل بشكل فردي. يدور حامل القوالب الأولية ذو 48 موضعًا القوالب الأولية باستمرار داخل نفق التسخين، مما يضمن تجانسًا حراريًا بزاوية 360 درجة من عنق القالب إلى بوابته. تعمل العاكسات الخزفية على زيادة كفاءة نقل الطاقة إلى أقصى حد، ويعوض جهاز التحكم في درجة الحرارة ذو الحلقة المغلقة في الفرن عن التغيرات في درجة الحرارة المحيطة في بيئات الإنتاج ذات الرطوبة العالية أو الباردة.
وحدة التثبيت
تُولّد وحدة التثبيت وتحافظ على شوط التثبيت المطلوب البالغ 122 مم لإبقاء قالب النفخ المكون من قطعتين مغلقًا في مواجهة ضغط النفخ الداخلي البالغ 35 كجم/سم². يُقلل تجميع اللوح عالي الصلابة من انحراف القالب تحت الحمل، مما يحمي هندسة خط الفصل ويُطيل عمر القالب. تُتيح مسافة فتح القالب البالغة 302 مم إمكانية إخراج الزجاجات وتغيير القالب دون الحاجة إلى رافعة لمجموعات القوالب القياسية.
وحدة النفخ ودائرة الهواء عالي الضغط
تتألف وحدة النفخ من مشغل قضيب التمديد، ومجموعة دبوس النفخ، ووحدة صمام هواء ثنائية المراحل. يوفر شوط التمديد البالغ 400 مم نسبة السحب المحوري اللازمة للتوجيه الجزيئي ثنائي المحور في مادة البولي إيثيلين تيريفثالات (PET). يعمل الهواء المضغوط بضغط 35 كجم/سم² (1600 لتر/دقيقة) على نفخ القالب الأولي بسرعة مقابل سطح القالب المبرد في أجزاء من الثانية، مما يثبت التوجيه الجزيئي وينتج الشكل النهائي للزجاجة بأقل وقت توقف ممكن.
نظام تبريد القوالب بالماء
تقوم دائرة تبريد القالب بتدوير الماء المبرد بدرجة حرارة تتراوح بين 8 و12 درجة مئوية وبمعدل تدفق 30 لترًا/دقيقة عبر قنوات محفورة داخل تجاويف قالب النفخ. يساهم التبريد السريع للقالب في تصلب الزجاجة المنفوخة خلال الوقت المحدد للدورة، ويمنع تشوه الانكماش بعد النفخ، ويحافظ على ثبات الأبعاد عند قاعدة الزجاجة وكتفها، وهما المنطقتان الأكثر حساسية لترقق الجدار وتشوهه بفعل الحرارة.
نظام التحكم PLC
تُدار الآلة بواسطة منصة تحكم تعتمد على وحدة تحكم منطقية قابلة للبرمجة (PLC) مزودة بشاشة لمس ملونة لعرض البيانات، وإحصائيات الإنتاج، وإدارة الإنذارات. تتم مراقبة كل متغير من متغيرات العملية (درجة حرارة منطقة الفرن، وضغط النفخ، وسرعة قضيب التمديد، وقوة التثبيت) في الوقت الفعلي مع عتبات إنذار قابلة للتخصيص من قِبل المستخدم. يتيح تخزين الوصفات التبديل السريع بين وحدات تخزين المنتجات (SKUs) دون الحاجة إلى إعادة المعايرة، مما يقلل من وقت تغيير خط الإنتاج في عمليات تعبئة المشروبات متعددة المنتجات.
نظام نقل وتغذية القوالب الأولية
يقوم مصعد آليّ بتزويد سلسلة المندريل بالقطع المصنّفة بسرعات تتناسب مع معدل الإنتاج. وتتحقق مستشعرات التوجيه من وضعية عنق القطعة المصنّفة قبل دخولها فرن التسخين، رافضةً القطع غير المتوافقة قبل وصولها إلى محطة النفخ. يُلغي هذا النظام الفرعيّ للتغذية المؤتمت بالكامل الحاجة إلى مناولة القطع المصنّعة يدويًا، ويمنع تلوثها بالأجسام الغريبة في بيئات تغليف الأغذية والأدوية.
واجهة طرد الزجاجات والناقل
بعد مرحلة التبريد بالنفخ، تُقذف الزجاجات الجاهزة هوائيًا من القالب المفتوح وتُنقل إلى ناقل هوائي أو ناقل ميكانيكي ذي شرائح متصل بمعدات التعبئة أو الفحص اللاحقة. تتم مزامنة آلية القذف مع وحدة التحكم المنطقية القابلة للبرمجة (PLC) الرئيسية للآلة، مما يضمن نقلًا سلسًا للزجاجات بكامل سرعة الإنتاج دون أي انحشار أو تصادم بين الزجاجات، الأمر الذي قد يؤدي إلى رفض المنتجات أو توقف خط الإنتاج في قسم التعبئة.
مزايا آلة نفخ قوالب زجاجات المشروبات
1. تحسين العمليات المرنة
يفصل التصميم ثنائي المراحل فعليًا بين عملية التشكيل بالحقن وعملية التشكيل بالنفخ، مما يسمح للمشغلين بضبط درجة الحرارة والضغط والسرعة ومعايير التبريد لكل مرحلة على حدة. وهذا يعني أن مهندسي الإنتاج يمكنهم تحسين جودة القوالب الأولية دون التأثير على إنتاجية النفخ، أو تعديل معايير النفخ لتصميم زجاجة جديد دون تغيير مواصفات القالب الأولي المُثبتة، مما يقلل بشكل كبير من وقت تأهيل المنتجات الجديدة.
2. جودة منتج فائقة
نظراً لأن القوالب الأولية تُهيأ بالكامل لثبات درجة الحرارة قبل دخولها محطة النفخ، فإن الزجاجات الناتجة تتميز بسماكة جدار أكثر تجانساً، وشفافية أعلى، وقوة ميكانيكية أفضل من تلك المنتجة على منصات أحادية المرحلة. وتُعد هذه الميزة النوعية ذات قيمة خاصة لزجاجات المشروبات الغازية حيث يؤثر تجانس الجدار بشكل مباشر على احتفاظها بثاني أكسيد الكربون، وللعبوات الدوائية حيث يُعد تجانس الأبعاد شرطاً تنظيمياً.
3. إنتاجية عالية
تُظهر سلسلة آلات التشكيل بالنفخ من وكالة حماية البيئة الأمريكية (EPA) بوضوح ميزة الإنتاجية العالية للأنظمة ثنائية المراحل: حيث تصل إنتاجية آلة EPA.ES-8C76 ذات الثماني تجاويف إلى 9200 عبوة في الساعة، بينما تصل إنتاجية آلة EPA.ES-6C76 ذات الست تجاويف إلى 7200 عبوة في الساعة، وهي معدلات لا تستطيع الآلات أحادية المرحلة مجاراتها بنفس المساحة. وتحتاج شركات المياه المعدنية الكبيرة، وشركات تعبئة المشروبات، وشركات تعبئة المواد الكيميائية الصناعية التي تعمل بنظام ثلاث ورديات، إلى هذا المستوى من الإنتاجية للحفاظ على قدرتها التنافسية من حيث التكلفة في أسواق تعبئة السلع الأساسية.
4. كفاءة الطاقة على نطاق واسع
تُعدّ إعادة تسخين القوالب الأولية بكميات كبيرة عبر فرن يعمل بالأشعة تحت الحمراء مزود بألواح سيراميك عاكسة أكثر كفاءة في استهلاك الطاقة من التسخين المتتابع لكل قالب على حدة باستخدام آلة أحادية المرحلة. وتُظهر قدرة التشغيل المشتركة لمنصة وكالة حماية البيئة (EPA) البالغة 20 كيلوواط، مقابل قدرة قصوى تبلغ 45 كيلوواط، هامشًا فعليًا للطاقة أثناء الإنتاج في حالة الاستقرار، مما يُسهم في خفض تكلفة الزجاجة الواحدة عند الأحجام التي تكون فيها اقتصاديات آلة النفخ الأوتوماتيكية ثنائية المرحلة أكثر جدوى.
5. تكامل سلس للأتمتة
تندمج الآلات ثنائية المراحل بسلاسة في خطوط التعبئة والتغليف المؤتمتة بالكامل. تتصل واجهة ناقل التغذية الخارجية لمنصة وكالة حماية البيئة مباشرةً بآلات التعبئة الدوارة، وآلات التغطية الخطية، وآلات وضع الملصقات على الأكمام، وآلات رصّ المنصات دون الحاجة إلى طاولات وسيطة. يدعم نظام التحكم PLC بروتوكولات اتصال الخط لمزامنة بدء التشغيل والإيقاف ومطابقة السرعة مع عناصر التحكم في خط التعبئة، مما يقلل من متطلبات منطقة التخزين المؤقت ويقلل من مخزون الزجاجات غير المعبأة أثناء عملية الإنتاج.
6. انخفاض تكلفة التشغيل على المدى الطويل
على الرغم من أن الاستثمار الرأسمالي الأولي لماكينة نفخ القوالب ثنائية المراحل أعلى من نظيره أحادي المرحلة، إلا أن تكلفة التشغيل لكل زجاجة تبقى أقل باستمرار عند أحجام إنتاج تتجاوز 2000 زجاجة في الساعة تقريبًا. ويساهم انخفاض الاعتماد على العمالة، وانخفاض استهلاك الطاقة لكل زجاجة، وتقليل دورات الهدر بفضل استقرار عملية تهيئة القوالب الأولية، وإطالة عمر خدمة القالب نتيجة التحكم في معايير العملية، في خفض التكلفة الإجمالية للملكية على مدى دورة حياة المعدات التي تتراوح بين 5 و10 سنوات.
7. مرونة سلسلة التوريد المسبقة
تتيح أنظمة المرحلتين الحصول على القوالب الأولية من شركات حقن القوالب الخارجية، مما يمنح المشترين مرونة في مقارنة موردي القوالب الأولية من حيث السعر والجودة بدلاً من التقيد بقدرة الإنتاج الداخلية. يُعد هذا الأمر مفيدًا بشكل خاص لشركات التعبئة والتغليف المتعاقدة التي تخدم عملاء من علامات تجارية متعددة، حيث قد تختلف مواصفات القوالب الأولية باختلاف العلامة التجارية، وللعمليات في المناطق ذات أسواق توريد القوالب الأولية التنافسية، مما يجعل شراء القوالب الأولية من مصادر خارجية أكثر فعالية من حيث التكلفة من إنتاجها داخليًا.
المواد المتوافقة
PET (بولي إيثيلين تيريفثالات)
يُعد البولي إيثيلين تيريفثالات (PET) المادة الأساسية في آلة نفخ القوالب هذه، ويُشكّل غالبية إنتاج زجاجات المشروبات عالميًا. فبفضل شفافيته الاستثنائية، وقوة شدّه العالية، وخصائصه الممتازة في منع انبعاث ثاني أكسيد الكربون، وملاءمته لملامسة الأغذية وفقًا لمعايير إدارة الغذاء والدواء الأمريكية (FDA)، يُعتبر الخيار الأمثل لعبوات المياه المعدنية، والمشروبات الغازية، والعصائر، والزيوت الصالحة للأكل، والسوائل الدوائية. كما أن قابلية إعادة تدوير البولي إيثيلين تيريفثالات تُلبي متطلبات الاستدامة في الأسواق الخاضعة للتنظيم.
البولي إيثيلين عالي الكثافة (HDPE)
يُستخدم البولي إيثيلين عالي الكثافة (HDPE) في صناعة الزجاجات المعتمة التي تتطلب مقاومة كيميائية عالية ومتانة فائقة ضد الصدمات. ويُستخدم على نطاق واسع في مساحيق الغسيل، ومنظفات المنازل، وزيوت المحركات، ومبيدات الآفات الزراعية، وعبوات المواد الكيميائية الصناعية. بفضل مقاومته لمجموعة واسعة من المذيبات ودرجات الحرارة القصوى، يُعد البولي إيثيلين عالي الكثافة مناسبًا للمنتجات التي قد تُتلف أو تُنفذ عبر البولي إيثيلين تيريفثالات (PET)، كما أن متانته تُقلل من أضرار الشحن أثناء النقل في التغليف الصناعي الثقيل.
البولي إيثيلين منخفض الكثافة (LDPE)
تُنتج مادة البولي إيثيلين منخفض الكثافة (LDPE) عبوات مرنة قابلة للعصر، مثالية للشامبو والبلسم والكريمات والصلصات وغيرها من منتجات العناية الشخصية والغذائية شبه السائلة. تسمح شفافيتها الطبيعية للعميل برؤية كمية المنتج المتبقية، كما تحمي مقاومتها الممتازة للرطوبة التركيبات السائلة أثناء التخزين. يمكن تصميم عبوات LDPE بمعدلات عصر مضبوطة لتطبيقات التوزيع الدقيق في تغليف منتجات العناية الشخصية وخدمات الطعام.
البولي بروبيلين (PP)
يتميز البولي بروبيلين بمقاومة حرارية فائقة وتوافق كيميائي ممتاز مع الأحماض والقواعد والمواد المساعدة الصيدلانية، مما يجعله المادة المفضلة لتغليف المواد الغذائية بالتعبئة الساخنة، وشراب الأدوية، وزجاجات منتجات الرعاية الصحية. تتحمل زجاجات البولي بروبيلين درجات حرارة التعقيم المطلوبة في بيئات التصنيع وفقًا لممارسات التصنيع الجيدة، كما أن مواصفات نقائها العالية تفي بمعايير دستور الأدوية الأمريكي (USP) ودستور الأدوية الأوروبي (EP) للامتثال لمتطلبات التغليف الصيدلاني الأولي.
البولي كربونات (PC)
يُستخدم البولي كربونات في صناعة الزجاجات القابلة لإعادة الاستخدام في التطبيقات الرياضية والخارجية والمخبرية، حيث تُعطى الأولوية لمقاومة الصدمات العالية والشفافية البصرية. وقدرة البولي كربونات على تحمل دورات التنظيف والتعقيم المتكررة في غسالة الأطباق تجعله مناسبًا لزجاجات المياه القابلة لإعادة الاستخدام، وحاويات الكواشف المخبرية، وأوعية أخذ عينات العمليات الصناعية، حيث يبرر العمر التشغيلي الطويل ارتفاع تكلفة المواد والتصنيع مقارنةً ببدائل البولي إيثيلين تيريفثالات (PET) أو البولي إيثيلين عالي الكثافة (HDPE).
PETG (PET المعدل بالجليكول)
يجمع PETG بين شفافية ومقاومته الكيميائية التي يتميز بها PET القياسي، مع قوة تحمل محسّنة للصدمات وسهولة في التشكيل عند درجات حرارة منخفضة للقوالب. وهو مناسب بشكل خاص لزجاجات مستحضرات التجميل، وتغليف الأدوية، وعبوات الأطعمة المتخصصة حيث يُعدّ اللمعان والشفافية الاستثنائيان من أولويات التسويق. لا يتطلب PETG تجفيفًا مكثفًا مثل PET، مما يوفر مرونة في عملية التصنيع لمصنعي العقود الذين يستخدمون جداول نفخ القوالب للمواد المختلطة.
PEN (بولي إيثيلين نافثاليت)
يوفر البولي إيثيلين تيريفثالات (PEN) أداءً فائقًا في منع تسرب الغازات مقارنةً بالبولي إيثيلين تيريفثالات (PET) القياسي، مما يجعله الخيار الأمثل للمشروبات الغازية الفاخرة والبيرة والعصائر، حيث تُعدّ مدة الصلاحية الطويلة أولوية. يقلل حاجز الغازات العالي في البولي إيثيلين تيريفثالات من دخول الأكسجين وفقدان ثاني أكسيد الكربون، مما يُطيل فترة الاحتفاظ بالغازات من مرتين إلى أربع مرات مقارنةً بعبوات البولي إيثيلين تيريفثالات القياسية ذات السماكة الجدارية المكافئة. كما أنه مقاوم للأشعة فوق البنفسجية، مما يحمي المشروبات الحساسة للضوء، مثل البيرة وعصائر الفاكهة، من التلف الضوئي.
PVC (كلوريد البولي فينيل)
لا يزال البولي فينيل كلوريد (PVC) يُستخدم في عبوات مستحضرات التجميل والعناية الشخصية المتخصصة، حيث توفر مرونته ومقاومته الكيميائية مزايا في توافق التركيبات مقارنةً بالبولي إيثيلين تيريفثالات (PET). ويُقدّر لسهولة تلوينه، وتنوع التشطيبات السطحية التي يمكن الحصول عليها، وتوافقه مع طيف واسع من مكونات مستحضرات التجميل. تتطلب معالجة البولي فينيل كلوريد إدارة دقيقة للعادم، وتخضع لقيود تنظيمية متزايدة في بعض الأسواق، وهو ما يجب مراعاته عند اختيار مواد التعبئة والتغليف.
 |
 |
 |
 |
آلة نفخ القوالب أحادية المرحلة مقابل آلة نفخ القوالب ثنائية المرحلة
ماكينة نفخ القوالب أحادية المرحلة
في نظام أحادي المرحلة، تتم عملية حقن القوالب الأولية ونفخ الزجاجات في نفس الآلة دون الحاجة إلى تخزين القوالب الأولية بشكل وسيط. تنتقل القوالب الأولية مباشرةً من مرحلة الحقن عبر عملية ضبط درجة الحرارة إلى محطة النفخ، مع احتفاظها بالحرارة المتبقية من عملية التشكيل. يقلل هذا الأسلوب من مساحة الأرضية ويُلغي خطوة مناولة القوالب الأولية، مما يجعله خيارًا مثاليًا للعمليات التي تُنتج أشكالًا خاصة، أو عبوات صيدلانية، أو دفعات إنتاج قصيرة تتطلب تغييرات متكررة للقوالب.
المزايا: حجم صغير، استثمار رأسمالي أقل، ممتاز للأشكال الخاصة و PETG عالي الوضوح، مناسب لبيئات GMP الصيدلانية مع متطلبات عدم اللمس بعد التشكيل.
القيود: إنتاجية أقل في الساعة مقارنة بالأنظمة ثنائية المراحل، وكفاءة طاقة أقل لكل زجاجة عند الأحجام الكبيرة، وأقل ملاءمة لإنتاج المشروبات التجارية حيث تكون الإنتاجية هي مؤشر الأداء الرئيسي.
آلة نفخ القوالب ثنائية المراحل
تفصل هذه العملية ذات المرحلتين إنتاج القوالب الأولية عن نفخ الزجاجات. تُبرّد القوالب الأولية المصبوبة بالحقن، وتُخزّن، ثم يُعاد تسخينها لاحقًا في فرن يعمل بالأشعة تحت الحمراء قبل دخولها إلى محطة النفخ. يتيح هذا الفصل تشغيل محطتي الحقن والنفخ بسرعات ودرجات حرارة مُحسّنة بشكل مستقل، مما يُتيح معدلات إنتاج أعلى بكثير. تصل إنتاجية جهاز EPA.ES-8C76 إلى 9200 زجاجة في الساعة، ويُحقق كفاءة طاقة أفضل من خلال التسخين الشامل للقوالب الأولية مقارنةً بالتكييف المتسلسل للقطع الفردية.
المزايا: قدرة إنتاجية عالية للعمليات واسعة النطاق، وكفاءة طاقة أفضل عند الإنتاج بكميات كبيرة، وتجانس متسق للزجاجات من خلال التحكم في تهيئة القوالب الأولية، وقابلية عالية للأتمتة للتكامل مع خطوط التعبئة، وقابلية للتوسع من تكوينات ذات تجويفين إلى تكوينات ذات 8 تجاويف.
الأفضل لـ: شركات تصنيع المشروبات الكبيرة، وعلامات المياه المعدنية، ومنتجي مواد التعبئة والتغليف الكيميائية، وشركات تعبئة الزيوت الصالحة للأكل، وأي عملية يكون فيها اتساق الإنتاجية وتكامل خط الإنتاج من المتطلبات الأساسية.
| ميزة | آلة أحادية المرحلة | آلة ثنائية المراحل (وكالة حماية البيئة) |
|---|---|---|
| تكامل العمليات | التسخين والنفخ في جهاز واحد | مراحل منفصلة لتكييف القوالب الأولية والنفخ |
| الطاقة الإنتاجية | متوسط (تشغيلات صغيرة إلى متوسطة) | عالي (يصل إلى 9200 نبضة في الساعة على EPA.ES-8C76) |
| كفاءة الطاقة | انخفاض كفاءة الزجاجة الواحدة عند الإنتاج بكميات كبيرة | أعلى (إعادة تسخين القوالب الأولية بكميات كبيرة في فرن مُحسَّن) |
| مستوى الأتمتة | شبه آلي أو أتمتة جزئية | أوتوماتيكي بالكامل، مع الحد الأدنى من الاعتماد على المشغل |
| توحيد الزجاجات | معتدل | عالي (تكييف القوالب المسبقة الخاضع للتحكم) |
| أفضل تطبيق | متخصص، صيدلاني، حجم صغير | المشروبات، المياه، المواد الكيميائية، التعبئة والتغليف على نطاق واسع |
استكشاف الأخطاء وإصلاحها الشائعة في ماكينة نفخ البلاستيك
توزيع غير متساوٍ لسمك الجدار
العرض: تظهر الزجاجات جدرانًا رقيقة عند الكتف أو القاعدة مع تراكم مفرط للمادة في مناطق أخرى. الأسباب الجذرية: عدم ضبط درجة حرارة منطقة الفرن بشكل صحيح مما يؤدي إلى عدم تجانس عملية تشكيل القالب الأولي؛ عدم توافق سرعة قضيب التمديد مع لزوجة المادة؛ عدم تمركز القالب الأولي على دبوس النفخ. الحل: إعادة معايرة شدة إضاءة منطقة الفرن بدءًا من منطقة القاعدة صعودًا؛ التحقق من سرعة قضيب التمديد وفقًا لبيانات المادة؛ فحص محاذاة مغزل القالب الأولي واستبدال أدلة التمركز البالية على سلسلة نقل القالب الأولي.
ضبابية الزجاجة أو تعكرها
العرض: تبدو زجاجات البولي إيثيلين تيريفثالات (PET) النهائية معتمة أو حليبية بدلاً من أن تكون شفافة تمامًا. الأسباب الجذرية: نسبة رطوبة راتنج البولي إيثيلين تيريفثالات أعلى من 50 جزءًا في المليون، مما يؤدي إلى تحلل مائي أثناء حقن القالب الأولي؛ انخفاض درجة حرارة إعادة تسخين القالب الأولي، مما يؤدي إلى تبييض ناتج عن الإجهاد أثناء عملية النفخ والتمديد؛ ارتفاع درجة حرارة تبريد القالب، مما يترك مناطق غير متبلورة في جدار الزجاجة. الحل: التحقق من نقطة ندى مجفف القادوس ووقت الإقامة؛ زيادة قدرة التسخين في الفرن في مناطق التسخين العلوية؛ خفض درجة حرارة ضبط ماء التبريد باتجاه الحد الأدنى للمواصفات وهو 8 درجات مئوية.
تشوه قاعدة الزجاجة أو لمعانها اللؤلؤي
العرض: تظهر قواعد الزجاجات حلقات بيضاء (تعرج) أو تشوهًا ناتجًا عن الضغط الداخلي. الأسباب الجذرية: ارتفاع درجة حرارة منطقة البوابة في القالب الأولي مقارنةً بمنطقة الجسم، مما يؤدي إلى تبلور مبكر قبل اكتمال توجيه الجزيئات؛ عدم كفاية ضغط النفخ، مما يمنع التلامس الكامل للقالب عند قاعدة الزجاجة. الحل: تقليل طاقة مصباح فرن منطقة البوابة؛ زيادة إمداد الهواء عالي الضغط للتأكد من وصول الماكينة إلى ضغط النفخ الكامل البالغ 35 كجم/سم² عند مخرج صمام الملف اللولبي؛ فحص مانع تسرب دبوس النفخ للتأكد من عدم وجود تسرب للهواء.
أبعاد الرقبة خارج النطاق المسموح به
العرض: أبعاد تشطيب عنق الزجاجة (القطر الخارجي، أو خطوة السن اللولبي، أو ارتفاع حافة منع العبث) خارج المواصفات، مما يؤدي إلى فشل التغطية في خطوط التعبئة اللاحقة. الأسباب الجذرية: تلف تشطيب عنق القالب الأولي أثناء النقل أو التغذية من القادوس؛ امتداد ملف التسخين في الفرن بشكل مفرط على جسم القالب الأولي مما يسبب تشوه العنق؛ تآكل حشوة عنق القالب المنفوخ بما يتجاوز حدود التفاوت المسموح بها. الحل: تركيب أدلة حماية عنق القالب الأولي في مصعد القادوس؛ التأكد من توقف ملف التسخين في الفرن أسفل لوحة دعم العنق؛ قياس أبعاد حشوة العنق واستبدالها إذا تجاوزت حدود التفاوت المسموح بها من قبل الشركة المصنعة.
توقف الآلة أثناء الإنتاج (تم تشغيل الإنذار)
العرض: يُوقف إنذار وحدة التحكم المنطقية القابلة للبرمجة (PLC) الماكينة في منتصف الدورة، مما يؤدي إلى عدم اكتمال الزجاجات وتوقف الإنتاج. الأسباب الجذرية: انخفاض ضغط إمداد الهواء عن عتبة التشغيل 7 كجم/سم² مما يؤدي إلى تفعيل قفل الأمان؛ معدل تدفق مياه التبريد أقل من الحد الأدنى 30 لتر/دقيقة؛ ارتفاع درجة حرارة الفرن بشكل غير طبيعي متجاوزًا نقطة الضبط؛ انسداد القوالب الأولية في نظام التغذية مما يؤدي إلى عطل في المستشعر. الحل: فحص ضغط خرج الضاغط وخزان الاستقبال؛ التحقق من وضع صمام مياه التبريد ونقطة ضبط المبرد؛ فحص توصيلات المزدوجة الحرارية لمنطقة الفرن؛ إزالة انسداد القوالب الأولية وإعادة ضبط عطل المستشعر من خلال شاشة إدارة الإنذارات في واجهة المستخدم الرسومية (HMI).
انخفاض الإنتاجية عن الإنتاج المقدر
العرض: تنتج الآلة كمية أقل بكثير من معدل الإنتاج المُقدّر بـ 2000 عبوة في الساعة، مما يُسبب نقصًا في خط التعبئة. الأسباب الجذرية: انخفاض مستوى المواد في قادوس تغذية القوالب الأولية أو عدم توجيهها بشكل صحيح؛ زيادة وقت تسخين الفرن نتيجة انخفاض خرج مصباح الأشعة تحت الحمراء مما يستدعي خفض سرعة الناقل؛ زيادة دورة تبريد القالب نتيجة ارتفاع درجة حرارة الماء المُبرد عن الحد الأعلى البالغ 12 درجة مئوية. الحل: إعادة ملء قادوس القوالب الأولية ومعايرة حساسية مستشعر التوجيه؛ قياس خرج المصباح باستخدام مقياس الأشعة تحت الحمراء واستبدال المصابيح التي يقل خرجها عن المعدل المُقدّر 70%؛ صيانة مُبرد الماء والتحقق من دقة نقطة ضبط التبريد عند المزدوجة الحرارية لمدخل ماء القالب.
قالب آلة نفخ قوالب زجاجات المياه والمشروبات
توفر شركة Ever-Power قوالب الحقن المسبقة وقوالب النفخ المصممة خصيصًا لمنصة وكالة حماية البيئة، مع مواصفات المواد والتصميم التي تتناسب مع متطلبات الأداء لإنتاج المشروبات بكميات كبيرة.
قالب حقن التشكيل الأولي
- تصميم حافة القالب المحوري: يضمن تجميع حافة القالب المكون من جزأين أن تظل بوابة القالب وجسمه على محور مشترك طوال عملية الحقن، مما يؤدي إلى التخلص من اللامركزية التي من شأنها أن تسبب سماكة غير متساوية للجدار في الزجاجة المنفوخة.
- هندسة قناة التبريد المُحسّنة: تعمل قنوات التبريد المطابقة المصنعة في كتل التجويف على زيادة معدل استخراج الحرارة إلى أقصى حد، مما يقلل من وقت دورة التشكيل الأولي مع الحفاظ على جودة السطح والاستقرار الأبعاد للتشكيل الأولي النهائي.
- مكونات تجويف القالب المصنوعة من فولاذ 2316 المستورد: تستخدم مكونات التشكيل فولاذ القوالب 2316 المستورد المقاوم للصدأ والذي خضع لمعالجة حرارية كاملة للتصليد، مما يطيل عمر خدمة القالب في بيئات تصنيع المشروبات ذات الرطوبة العالية.
- مكونات هيكلية من الفولاذ المقاوم للصدأ 420: يتم تصنيع الألواح الأساسية وألواح التجويف والعناصر الهيكلية من الفولاذ المقاوم للصدأ 420 لضمان مقاومة التآكل طوال فترة خدمة القالب، مما يقلل من تكاليف الصيانة في المنشآت التي تستخدم معالجات مياه التبريد القوية.
- تركيبات القوالب القياسية القابلة للتبديل: تستخدم جميع مكونات حافة القالب تركيبات قياسية قابلة للتبديل، مما يتيح التبديل السريع بين تصميمات القوالب الأولية دون الحاجة إلى تفكيك القالب بالكامل، مما يقلل من وقت تغيير الأدوات أثناء انتقالات المنتج.
- تصميم متعدد الأشكال بقالب واحد: يسمح تصميم التجويف المتقدم لقالب واحد بإنتاج أكثر من شكل هندسي أولي واحد لكل دورة إنتاج، مما يزيد من مرونة مخزون الأشكال الأولية ويقلل من متطلبات رأس المال للأدوات لعمليات متعددة وحدات التخزين.
نفخ القوالب
- مصنوع من سبائك فولاذية عالية الجودة: يتم تصنيع تجاويف قوالب النفخ من سبائك الصلب الممتازة، مما يوفر مقاومة الإجهاد اللازمة لتحمل دورات التحميل الميكانيكية والهوائية المتكررة لإنتاج الزجاجات المستمر عالي السرعة.
- تصميم زجاجات متطور بتقنية CAD/CAM ثلاثية الأبعاد: تم تصميم كل قالب نفخ باستخدام برنامج CAD ثلاثي الأبعاد دولي يحاكي سلوك تمدد المواد وتوزيع سمك الجدار قبل قطع القالب، مما يقلل من تكرارات تأهيل النموذج الأول ويسرع وقت الإنتاج لتصميمات الزجاجات الجديدة.
- مجموعة تصاميم زجاجات متعددة الاستخدامات: تحتفظ شركة إيفر-باور بمكتبة تضم تصاميم زجاجات مجربة وموثوقة، تشمل عبوات المشروبات والمياه والزيوت الصالحة للأكل والمواد الكيميائية. يمكن للمشترين الاختيار من بين التصاميم المتوفرة أو طلب تصميمات مخصصة مع دعم هندسي كامل من فريق تطوير القوالب.
- قنوات تبريد المياه المطابقة: تتبع قنوات التبريد المصنعة شكل تجويف الزجاجة لضمان تبريد موحد عبر الأشكال الهندسية المعقدة للزجاجات بما في ذلك الأجسام البيضاوية والألواح الغائرة وشعارات العلامات التجارية المنقوشة، مما يمنع النقاط الساخنة التي تسبب ترقق الجدار الموضعي أو تشوهه بعد فك القالب.
- تصنيع جميع المكونات المعدنية باستخدام آلات CNC بالكامل: تتم معالجة جميع الأجزاء المعدنية للقالب على مراكز التصنيع باستخدام الحاسب الآلي لتحقيق تفاوتات أبعاد التجويف بمقدار زائد أو ناقص 0.02 مم، مما يضمن أبعادًا ثابتة للزجاجة عبر مجموعة التجويف الكاملة وطوال عمر خدمة القالب.
 |
 |
لماذا تختار آلة نفخ قوالب البولي إيثيلين تيريفثالات من إيفر-باور؟
شركة إيفر-باور آي إس بي إم للآلات المحدودة، المكسيك، هي شركة متخصصة في تصنيع وتوريد آلات النفخ الأوتوماتيكية عالميًا، بما في ذلك أنظمة النفخ بالحقن، والنفخ بالبثق، والنفخ بالحقن والتمديد، بالإضافة إلى مجموعات كاملة من الآلات المساعدة. وبفضل موقعها الاستراتيجي الذي يتيح لها الوصول بسهولة إلى طرق الشحن الدولية الرئيسية، تخدم إيفر-باور مصنعي عبوات المشروبات والأدوية والأغذية ومستحضرات التجميل والمنتجات الزراعية والمواد الكيميائية الصناعية في أكثر من 30 دولة.
تضم الشركة فريقًا متخصصًا في البحث والتطوير يتمتع بخبرة واسعة في آلات نفخ الحقن وهندسة قوالب نفخ الحقن. وبفضل خبرتهم النظرية والعملية الكبيرة التي تراكمت على مدى أكثر من عقدين من تطوير الآلات، يستطيع مهندسو إيفر-باور تقديم تقييمات جدوى مفصلة قبل البيع، ومواصفات معدات مخصصة، ودعم فني شامل بعد التركيب مصمم خصيصًا لبيئة الإنتاج وأهداف الإنتاج لكل مشترٍ.
تشمل تطبيقات منتجات إيفر-باور تغليف الأدوية، وتغليف الأطعمة والمشروبات، وتغليف منتجات الرعاية الصحية، وتغليف مستحضرات التجميل، وحاويات المواد الكيميائية الزراعية، وتغليف المواد الكيميائية الصناعية. وتشمل المواد المتوافقة البولي إيثيلين عالي الكثافة (HDPE)، والبولي إيثيلين منخفض الكثافة (LDPE)، والبولي إيثيلين تيريفثالات (PET)، والبولي إيثيلين تيريفثالات جليكول (PETG)، والبولي بروبيلين (PP)، والبوليسترين (PS)، والبولي بروبيلين سلفونيل يوريثان (PPSU)، والبولي كربونات (PC)، والتريتان (Tritan)، والأكريلونيتريل بوتادين ستايرين (ABS)، وحمض البولي لاكتيك (PLA)، وإيثيلين فينيل أسيتات (EVA)، والبولي كربونات جليكول جليكول ثلاثي الغليسيريد (PCTG)، ومادة الذرة الحيوية، مما يُمكّن المشترين من الانتقال بين منصات المواد المختلفة على نفس المعدات مع تطور محفظة منتجاتهم.
تعتمد شركة إيفر-باور في عملها على فلسفة تطوير تقوم على الاعتماد على الذات، والنزاهة، والواقعية، والابتكار، والمسؤولية. تخضع كل آلة تغادر مصنعنا لاختبارات قبول المصنع والتحقق من الجودة قبل الشحن. نبني شراكات طويلة الأمد مع عملائنا، لا مجرد صفقات فردية، ويعكس هيكل دعم ما بعد البيع لدينا هذا الالتزام من خلال تقديم مساعدة فنية مدى الحياة، وتوفير قطع الغيار بسرعة، وبرامج التحسين المستمر للمنتجات. تقدم إيفر-باور خطوط إنتاج متكاملة عالية الجودة بتقنية النفخ بالحقن، تشمل توريد الآلات، وتصميم القوالب وتصنيعها، وتحديد مواصفات التشكيل الأولي، وهندسة تكامل الخطوط، والإشراف على التشغيل، وتدريب المشغلين، ودعم الصيانة المستمر. سواء كنت بصدد إنشاء مصنع جديد لإنتاج الزجاجات أو ترقية قدرة النفخ بالقولبة الحالية، فإن فريق مشروعنا يدير النطاق الكامل للمشروع بدءًا من دراسة الجدوى الأولية وحتى الموافقة على أول دفعة إنتاج.
 |
 |
 |
 |
 |
 |
الأسئلة الشائعة
س: ما هي أحجام الزجاجات التي يمكن أن ينتجها جهاز EPA.AS-2C114.3، وما هو أقصى ارتفاع للحاوية؟
ج: تتعامل آلة EPA.AS-2C114.3 مع عبوات تصل سعتها إلى 1000 مل، بقطر أقصى 94 مم وارتفاع أقصى 260 مم. إذا كنت بحاجة إلى أحجام أكبر (تصل إلى 22000 مل)، فإن طراز EPA.JS-2C366 من نفس السلسلة مناسب لعبوات الجركن والعبوات الكبيرة. أما بالنسبة للعبوات الصغيرة عالية السرعة، مثل زجاجات المياه سعة 500 مل، فقد يكون طراز EPA.ES-2C100، ذو الإنتاجية النظرية البالغة 2400 زجاجة في الساعة، خيارًا أفضل، وذلك حسب حجم الإنتاج المستهدف.
س: ما هو الاستهلاك الفعلي للطاقة لآلة التشكيل بالنفخ الأوتوماتيكية بالكامل EPA.AS-2C114.3 أثناء التشغيل المستمر؟
أ: تبلغ أقصى قدرة تسخين مُركّبة للآلة 45 كيلوواط، لكن قدرة التسخين التشغيلية الشائعة أثناء الإنتاج المستقر هي 20 كيلوواط. يُمثل هذا الفرق هامش الأمان المُستخدم خلال فترة التسخين ومراحل الإنتاج الانتقالية. ينبغي على المشترين تحديد حجم توصيلات الطاقة الكهربائية وفقًا للحد الأقصى البالغ 45 كيلوواط، مع مراعاة تكاليف الطاقة التشغيلية بناءً على قدرة التشغيل البالغة 20 كيلوواط، وذلك لضمان دقة نمذجة تكاليف الإنتاج. تعمل دائرة الهواء منخفضة الضغط عند 7 كجم/سم² باستهلاك 600 لتر/دقيقة، بينما تعمل دائرة النفخ عالية الضغط عند 35 كجم/سم² باستهلاك 1600 لتر/دقيقة. تُعد هذه القيم مهمة لتحديد حجم تركيب الضاغط.
س: هل يمكن لآلة نفخ البولي إيثيلين تيريفثالات هذه معالجة مواد أخرى غير البولي إيثيلين تيريفثالات؟
ج: نعم. منصة EPA متوافقة مع PET وPETG وPP وHDPE وLDPE وPC وPEN وPVC وPLA. تتطلب تغييرات المواد تعديلًا في درجات حرارة الفرن ومعايير ضغط النفخ، وفي بعض الحالات تغييرات في قوالب التشكيل الأولي إذا اختلف شكل العنق أو جسم العبوة. يمكن لفريق هندسة التطبيقات لدينا تقديم المشورة بشأن إعدادات المعايير المناسبة للمادة المستهدفة ومواصفات العبوة. يُرجى ملاحظة أن تطبيقات PP وHDPE في منصة EPA ثنائية المراحل تتطلب التحقق من توافق قوالب التشكيل الأولي مع موردها.
س: كيف أختار بين طراز EPA.AS-2C114.3 وطراز ذي تجويف أعلى لخط الإنتاج الخاص بي؟
ج: العامل الأساسي في الاختيار هو حجم الإنتاج المستهدف لكل وردية. إذا كان خط تعبئة الزجاجات لديك يتطلب من 1500 إلى 2000 زجاجة في الساعة خلال وردية واحدة، فإن آلة التعبئة EPA.AS-2C114.3 ذات التجويفين مناسبة تمامًا وتوفر أقل تكلفة استثمارية ضمن هذه السلسلة. أما بالنسبة لمتطلبات الإنتاج من 3000 إلى 5000 زجاجة في الساعة، فيُرجى النظر في آلة التعبئة EPA.ES-4C76 أو EPA.ES-4C114 ذات الأربعة تجاويف. وللحصول على إنتاج من 7000 إلى 9200 زجاجة في الساعة، يلزم استخدام طرازات بستة أو ثمانية تجاويف. عندما يتجاوز حجم العبوة 1000 مل، تصبح خيارات عدد التجاويف محدودة بهندسة هيكل الآلة، وتلبي سلسلة EPA.JS متطلبات الأحجام الأكبر.
س: ما هي مواصفات المياه المبردة التي تتطلبها EPA.AS-2C114.3، وهل يمكنني استخدام مياه البرج بدلاً من المبرد؟
ج: يتطلب معيار EPA.AS-2C114.3 مياه تبريد بدرجة حرارة تتراوح بين 8 و12 درجة مئوية، وضغط تشغيل 6 كجم/سم²، ومعدل تدفق 30 لتر/دقيقة. يلزم وجود مبرد مخصص للحفاظ على درجة الحرارة المطلوبة (8-12 درجة مئوية) باستمرار. لا تكفي مياه برج التبريد عند درجات الحرارة المحيطة لتحقيق أداء تبريد مستقر للقالب، خاصةً في المناخات الاستوائية أو ظروف التشغيل الصيفية. نوصي باستخدام مبرد بسعة لا تقل عن 30% فوق متطلبات تدفق القالب للحفاظ على درجة حرارة ثابتة أثناء تغيرات الحمل الحراري للضاغط.
س: هل تقوم شركة Ever-Power بتوريد قوالب النفخ وقوالب التشكيل المسبق مع الآلة؟
ج: نعم. توفر شركة إيفر-باور حلولاً متكاملة تشمل آلة النفخ، وقوالب النفخ المصممة وفقًا لمواصفات زجاجاتكم باستخدام محاكاة ثلاثية الأبعاد، وقوالب حقن التشكيل الأولي لمحطة حقن وكالة حماية البيئة الأمريكية. يتم اختيار فولاذ القوالب بناءً على حجم الإنتاج: فولاذ 2316 مستورد لمكونات التجويف، وفولاذ مقاوم للصدأ 420 للأجزاء الهيكلية. يمكن تخصيص تصميمات كل من التشكيل الأولي وقوالب النفخ لتناسب شكل زجاجة علامتكم التجارية، ومعيار تشطيب العنق، وشكل لوحة الملصق. تشمل الخدمة تجارب القوالب في المصنع وموافقة العينة الأولى قبل الشحن.
س: ما الفرق بين آلة التشكيل بالنفخ بالبثق وآلة التشكيل بالنفخ بالحقن والتمديد التابعة لوكالة حماية البيئة؟
أ: تقوم آلة التشكيل بالنفخ بالبثق ببثق أنبوب بلاستيكي منصهر (الباريسون) مباشرةً في قالب النفخ، مما ينتج زجاجات بدون توجيه جزيئي. هذه العملية مناسبة لحاويات البولي إيثيلين عالي الكثافة، والزجاجات ذات المقابض المعقدة، والبراميل الصناعية الكبيرة حيث يكون تعقيد الشكل هو الأولوية وليس تجانس الجدار. تستخدم سلسلة EPA تقنية آلة التشكيل بالنفخ بالحقن والتمديد: يتم تشكيل القوالب الأولية بالحقن بهندسة دقيقة، ثم إعادة تسخينها، ثم تمديدها ثنائي المحور قبل النفخ. ينتج عن هذا التوجيه ثنائي المحور زجاجات PET ذات نسبة قوة إلى وزن أعلى بكثير، وشفافية أفضل، وأداء حاجز ثاني أكسيد الكربون فائق.
س: ما هي مساحة الجهاز ووزنه، وما هي المرافق التي يجب تركيبها قبل التسليم؟
أ: تشغل وحدة EPA.AS-2C114.3 مساحة أرضية تبلغ 2660 مم (طولًا) × 1660 مم (عرضًا) بارتفاع 2150 مم، ويبلغ وزنها 2600 كجم. قبل التسليم، يجب تركيب المرافق التالية: مصدر طاقة كهربائية ثلاثي الأطوار بقدرة قصوى 45 كيلوواط، ومصدر هواء مضغوط عالي الضغط بكثافة 35 كجم/سم² وسعة 1600 لتر/دقيقة، ومصدر هواء منخفض الضغط بكثافة 7 كجم/سم² وسعة 600 لتر/دقيقة، ودائرة مياه مبردة بكثافة 6 كجم/سم² وسعة تدفق 30 لتر/دقيقة ونقطة ضبط درجة حرارة من 8 إلى 12 درجة مئوية، وأرضية مستوية مُدعمة بقاعدة خرسانية بسمك 150 مم. يُقدم فريقنا الهندسي قائمة مراجعة لإعداد الموقع مع كل طلب.
س: ما هي خدمات التشغيل والدعم ما بعد البيع التي تقدمها شركة إيفر-باور للمشترين الدوليين؟
تقدم شركة إيفر-باور استشارات فنية شاملة قبل البيع، واختبارات قبول المصنع قبل الشحن، ودعمًا للتشغيل في الخارج مع مهندس خبير لتركيب الآلات وتدريب المشغلين، ودعمًا مستمرًا لما بعد البيع عبر قنوات مخصصة على واتساب والبريد الإلكتروني ومكالمات الفيديو. يتم شحن قطع الغيار المتوفرة في المخزون خلال 3 أيام. بالنسبة للمشترين في المناطق التي يكون فيها الدعم الميداني عاجلاً، تغطي شبكة شركاء الخدمة المحليين الأسواق الرئيسية في جنوب شرق آسيا وأمريكا اللاتينية والشرق الأوسط وأفريقيا. تتوفر عقود صيانة متعددة السنوات عند الطلب.
س: هل يمكن دمج آلة التشكيل بالنفخ التابعة لوكالة حماية البيئة مع خط التعبئة والتغليف الحالي؟
ج: نعم. صُممت منصة EPA للتكامل مع خطوط الإنتاج اللاحقة. تستخدم واجهة ناقل الإخراج وصلات ناقل هوائي أو ناقل شرائحي قياسية متوافقة مع معدات التعبئة الدوارة والخطية من كبرى الشركات المصنعة. يدعم نظام التحكم PLC بروتوكولات اتصال الخط لمزامنة بدء التشغيل والإيقاف ومطابقة السرعة مع عناصر التحكم في خط التعبئة. إذا كان خط التعبئة لديك يعمل بسرعة ثابتة، فسيحدد فريقنا الهندسي طراز EPA المناسب وتكوين التجويف لمطابقة إنتاجية الزجاجات مع معدل تدفق آلة التعبئة، مما يقلل من متطلبات منطقة التخزين المؤقت ويقلل من مخزون الزجاجات غير المعبأة أثناء عملية التعبئة.
آراء العملاء
كارلوس ميندوزا، تغليف زجاجات المشروبات، المكسيك
"نستخدم جهاز EPA.ES-4C76 منذ ثمانية أشهر في مصنع تعبئة المياه لدينا في مونتيري، وقد كان معدل الإنتاج ثابتًا للغاية. نصل إلى حوالي 4600 إلى 4700 زجاجة في الساعة من المياه المعدنية سعة 600 مل، وهو ما يتوافق تمامًا مع المواصفات. يسخن الجهاز بسرعة، كما أن الفرن سهل الضبط. أرسلت شركة إيفر-باور فنيًا لتشغيل الجهاز، وبقي لمدة أربعة أيام حتى أصبحنا مطمئنين تمامًا لاستخدامه. استوعبه مشغلونا بسرعة. إنه استثمار ممتاز مقابل سعره مقارنةً بالعلامات التجارية الأوروبية التي كنا ندرسها."
راهول شارما، تغليف زجاجات المبيدات الحشرية، الهند
طلبنا آلة EPA.AS-2C114.3 خصيصًا لعقد توريد عبوات مبيدات حشرية لدينا: عبوات سعة 1 لتر بقطر عنق 88 مم، مصنوعة من مادة PET الكيميائية. أنجزت الآلة المهمة بسلاسة تامة، وكانت أبعاد العنق ضمن الحدود المسموح بها في جميع الفحوصات التي أجريناها. نعمل بنظام ثلاث ورديات ولم نواجه أي توقف كبير في الإنتاج خلال 14 شهرًا. قطع الغيار متوفرة بسرعة. يحافظ نظام التبريد على استقرار درجة حرارة القالب، وهذا أمر بالغ الأهمية لضمان تجانس جدار القالب الذي يطلبه عميلنا. أوصي بشركة Ever-Power للمصنعين الآخرين الذين يحتاجون إلى آلة نفخ قوالب بلاستيكية موثوقة للتطبيقات الصناعية.
إبراهيم الحسن، تغليف زجاجات المياه، نيجيريا
لقد أحدثت آلة EPA.ES-6C76 نقلة نوعية في إنتاجنا. كنا نستخدم سابقًا آلة قديمة جدًا، وكان إنتاجنا لا يتجاوز 3500 عبوة في الساعة في أفضل الأحوال. أما الآن، فننتج 7000 عبوة باستمرار من زجاجات المياه سعة 500 مل. وقد فاجأني استهلاك الطاقة، إذ يبلغ حوالي 26 كيلوواط في التشغيل العادي، وليس 68 كيلوواط كحد أقصى، مما أدى إلى انخفاض فاتورة الكهرباء رغم زيادة الإنتاج. وكان التسليم أسرع مما توقعت، وتولت شركة Ever-Power جميع إجراءات التخليص الجمركي بسلاسة تامة من جانبنا.
ماريا سانتوس، تغليف زجاجات الزيت الصالح للأكل، البرازيل
نحن ننتج عبوات زيت طعام سعة 5 لترات، وكنا نبحث عن آلة قادرة على التعامل مع هذا الحجم الكبير بكفاءة عالية. وقد حققت آلة EPA.JS-2C200 ما كنا نحتاجه تمامًا. تصميم التسخين المركزي للعبوات الكبيرة يعمل بكفاءة عالية، وأصبحت أوقات دورات الإنتاج لدينا أفضل من المورد السابق. كنت قلقًا بشأن خدمة ما بعد البيع نظرًا لبُعدها عن المكسيك، لكن فريق الدعم يستجيب خلال 24 ساعة عبر واتساب، وقد حلّوا جميع المشاكل عن بُعد حتى الآن من خلال مكالمات الفيديو. خدمة احترافية للغاية. سنطلب آلة ثانية في وقت لاحق من هذا العام لعقد جديد فزنا به مؤخرًا.
تران فان دوك، تغليف زجاجات المشروبات، فيتنام
اشترينا ماكينة تعبئة زجاجات المشروبات الغازية EPA.ES-4C114 في أواخر عام 2024، وهي تعمل بكفاءة عالية منذ حوالي 19 شهرًا دون أي مشاكل تُذكر. يتيح لنا تصميمها ذو الأربع تجاويف إنتاج حوالي 3200 زجاجة في الساعة من زجاجات سعة 1.3 لتر، وهو ما يناسب خط التعبئة لدينا تمامًا. قمنا باستبدال مصباح الفرن في الشهر الثاني عشر، وكانت عملية الاستبدال سهلة ومباشرة. أرسلت شركة Ever-Power قطع الغيار عبر خدمة الشحن السريع، وأرفقت معها فيديو توضيحيًا من المهندس. جودة الماكينة أفضل بكثير من بعض العلامات التجارية المحلية التي جربناها سابقًا، وفرق السعر مُبرر تمامًا نظرًا لموثوقيتها العالية.
أحمد بوعزيزي، تغليف زجاجات المياه، مصر
نستخدم جهاز EPA.ES-2C130 لتعبئة زجاجات المياه سعة 1.5 لتر في مصنعنا بالقرب من القاهرة. ترتفع درجات الحرارة المحيطة صيفًا هنا إلى أكثر من 40 درجة مئوية، وكنتُ قلقًا من ارتفاع درجة حرارة الفرن، لكن نظام التبريد تعامل مع الأمر بكفاءة. الإنتاج ثابت عند حوالي 1750 زجاجة في الساعة، وهو أقل بقليل من الإنتاج المُصنّف البالغ 1800 زجاجة، لأننا نشغل الفرن بسرعة أقل كإجراء احترازي في ظروفنا. صفاء الزجاجات ممتاز، ويلاحظ عملاؤنا تحسّن الجودة. كنتُ سأمنح الجهاز خمس نجوم لو كان دليل المستخدم متوفرًا باللغة العربية منذ البداية.
نغوين ثي لان، تغليف زجاجات المياه، إندونيسيا
استثمرنا في آلة EPA.ES-8C76 لعقد إنتاج كميات كبيرة من زجاجات المياه، وقد تأكدنا من إنتاجيتها البالغة 9200 زجاجة في الساعة باستخدام عداد على سير الإخراج خلال الأسبوع الأول. كان تصميمها ذو الثماني تجاويف الخيار الأمثل لحجم إنتاجنا، كما أن حجمها مناسب لتصميم مصنعنا الحالي. أجرى فريق شركة Ever-Power اختبار القبول في المصنع معنا عبر مكالمة فيديو قبل الشحن، مما منحنا ثقة كبيرة. تم شحن أول طلبية قطع غيار خلال ثلاثة أيام. وقد سددت الآلة جزءًا كبيرًا من الاستثمار خلال الأشهر السبعة الأولى.
كوامي أسانتي، تغليف زجاجات العصير، غانا
اخترنا آلة نفخ القوالب EPA.AS-2C114.3 لخط تعبئة العصائر والمياه لدينا بعد مقارنة عدة شركات مصنعة. كان سعر Ever-Power تنافسيًا، ولكن ما حسم الأمر هو سرعة استجابتهم الفنية. أجابوا على جميع استفساراتنا بسرعة وأرسلوا لنا رسومات هندسية مفصلة قبل توقيع العقد. وصلت الآلة بحالة ممتازة، وتم تركيبها بسلاسة، ومنذ بدء التشغيل ونحن ننتج باستمرار بمعدل يتراوح بين 1900 و2000 زجاجة في الساعة. نظام تبريد المياه مستقر للغاية، ولم نواجه أي مشكلة في جودة المنتج خلال عشرة أشهر من التشغيل. ننصح بها بشدة.
أندريه بوبيسكو، تغليف زجاجات المشروبات، رومانيا
بصفتي مشتريًا تقنيًا، اطلعتُ بدقة على مواصفات جهاز EPA.ES-4C100 قبل الشراء، وقد أثبت الجهاز كفاءته تمامًا كما هو موثق. يظل ضغط النفخ ثابتًا عند 35 كجم/سم²، وتتميز عملية التحكم في منطقة الفرن بدقة عالية تصل إلى 1.5 درجة مئوية تقريبًا وفقًا لفحوصات الأشعة تحت الحمراء. ننتج زجاجات مشروبات سعة 800 مل، وتوزيع سماكة جدار الزجاجة متجانس للغاية، حيث لا يتجاوز التفاوت 0.15 مم. واجهة وحدة التحكم المنطقية القابلة للبرمجة (PLC) سهلة الاستخدام، وقد تمكن مهندسونا من التعامل معها بسهولة بعد يوم تدريبي واحد. أسعار قطع الغيار معقولة، ومدة التوريد للقطع غير المتوفرة في المخزون تتراوح بين 7 و10 أيام. باختصار، إنها آلة نفخ قوالب PET أوتوماتيكية متينة وعالية الجودة.
معلومات إضافية
| حرره | Yjx |
|---|
منتجات ذات صلة
-
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-2C130 لزجاجات المبيدات الحشرية والمواد الكيميائية
-

آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-2C100 لزجاجات المواد الكيميائية اليومية ومستحضرات التجميل
-
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-2C200 للحرف اليدوية والزجاجات ذات الأشكال الخاصة
-
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.AS-2C114.3 لزجاجات الأدوية


