
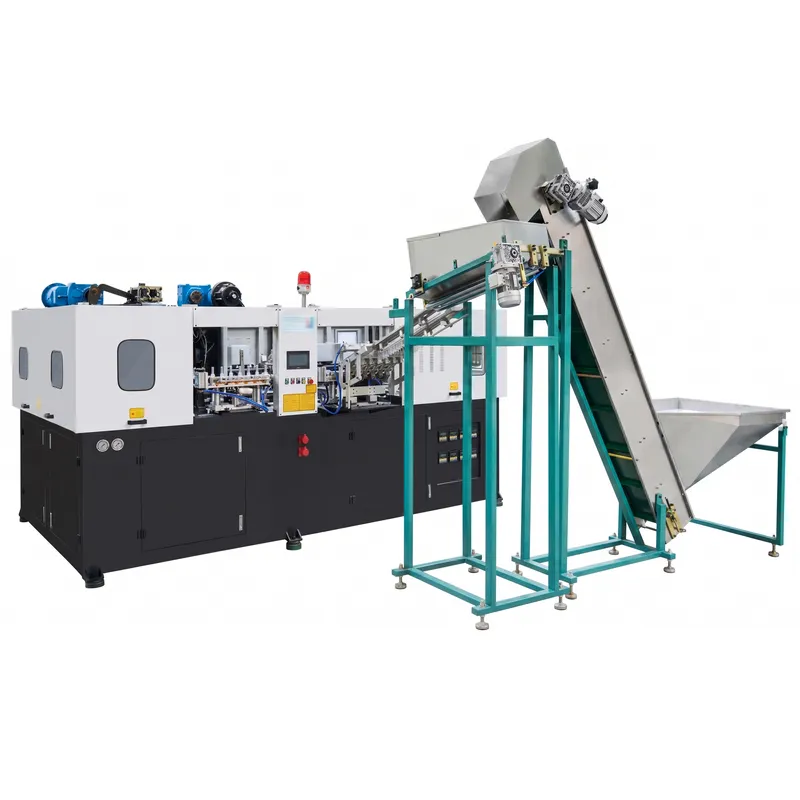
Máquina de moldagem por sopro totalmente automática EPA.AS-2C114.3 para garrafas de água e bebidas
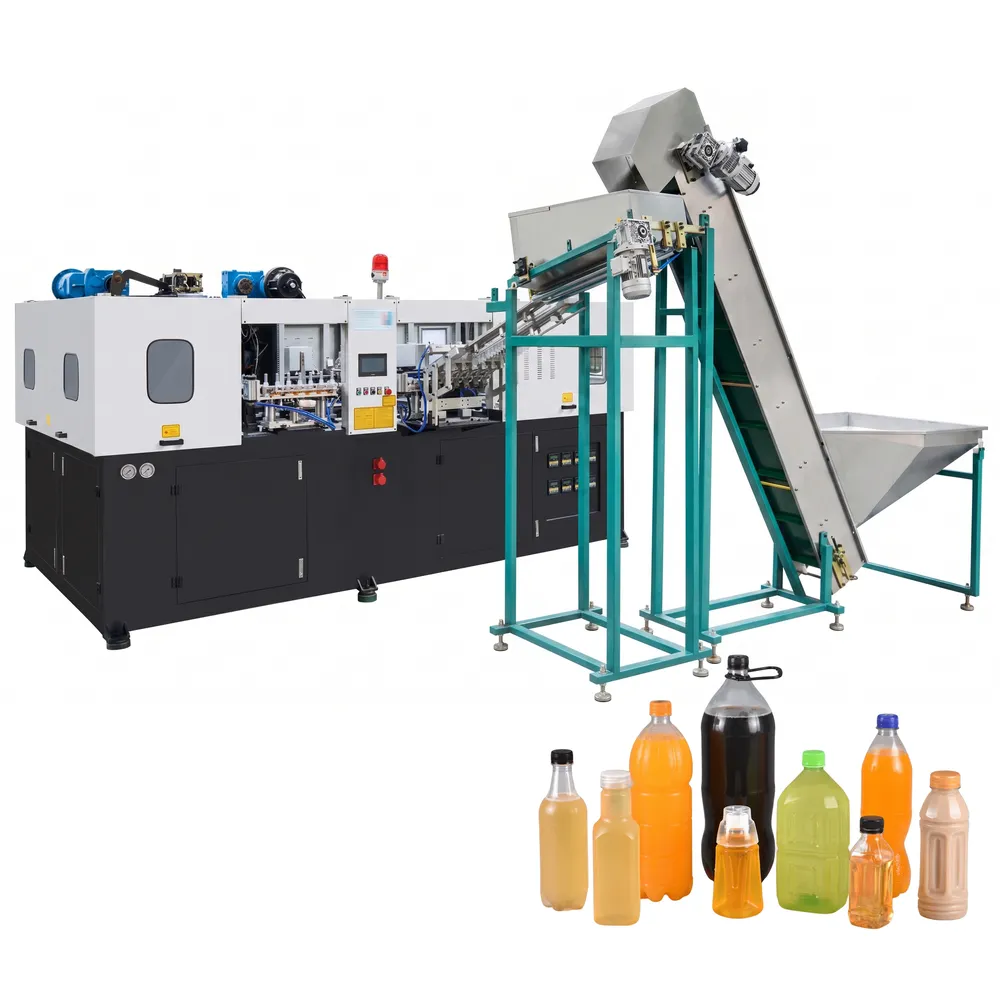
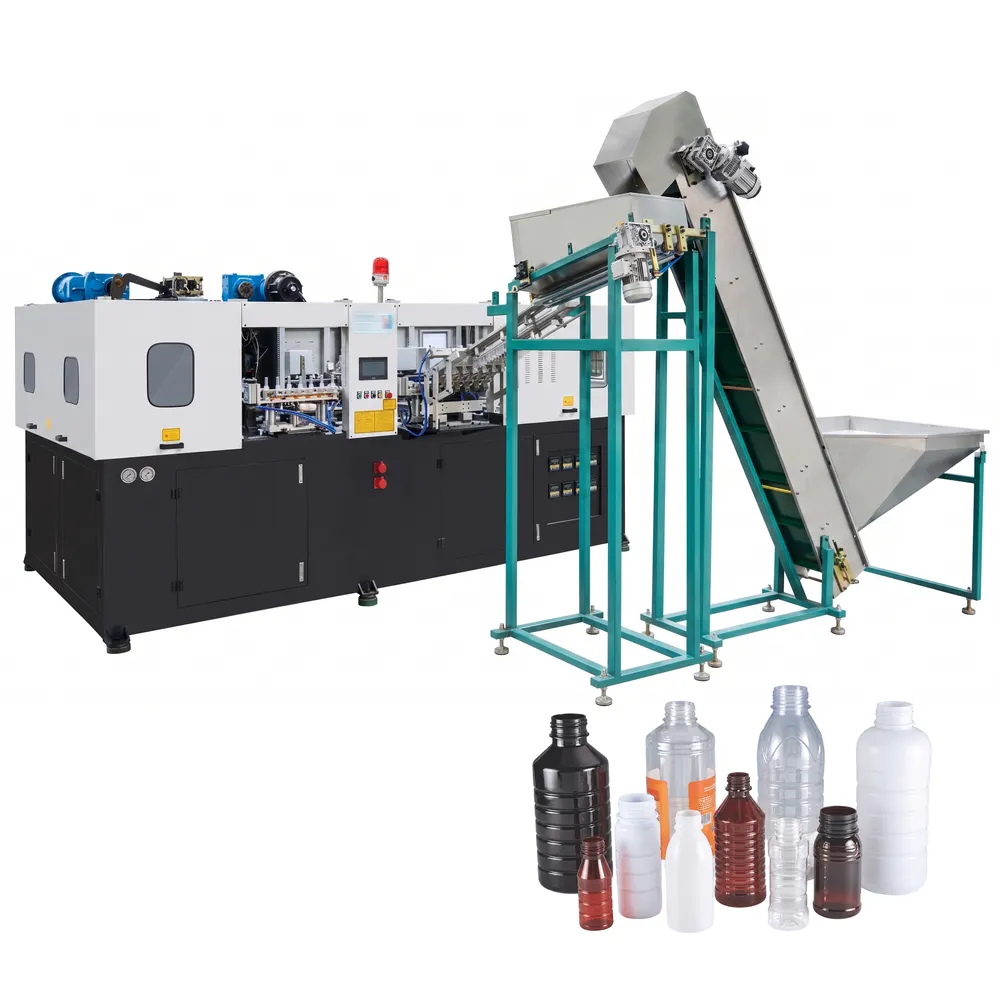
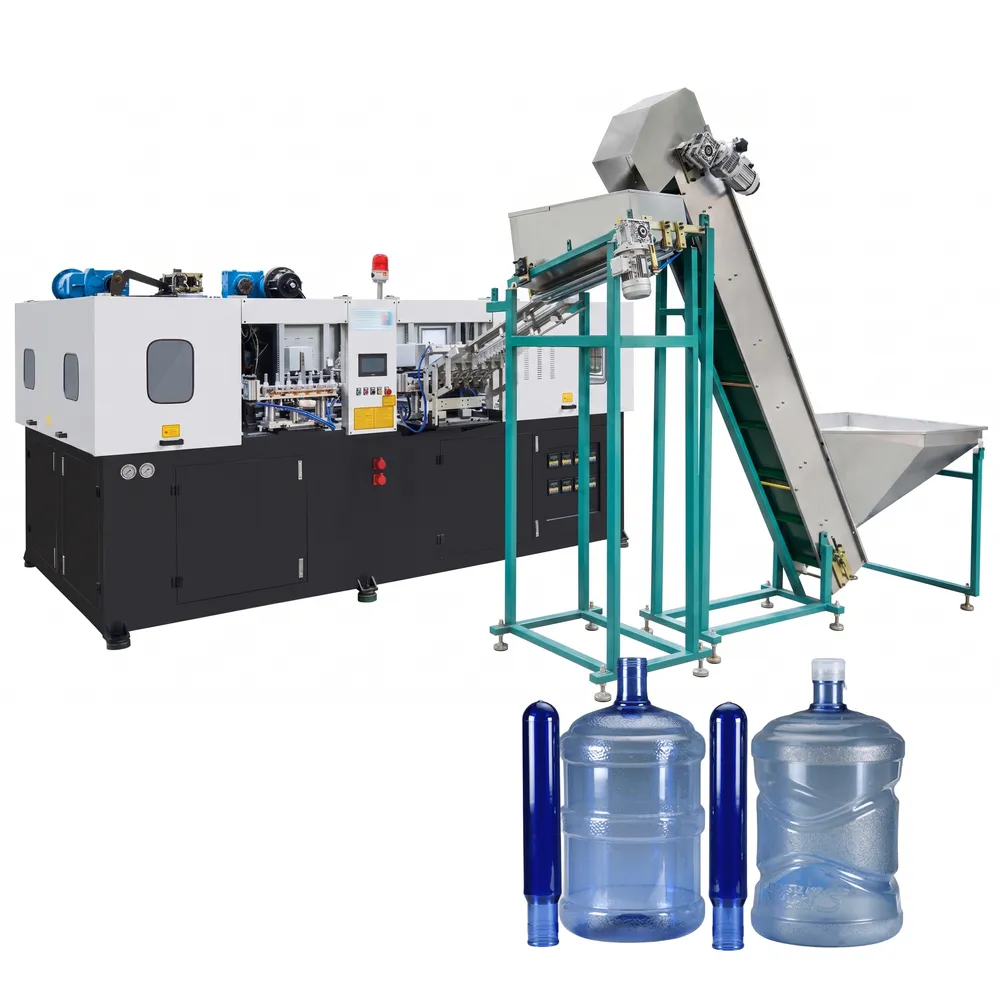
A máquina de moldagem por sopro totalmente automática EPA.AS-2C114.3 é uma avançada máquina de moldagem por sopro de PET em dois estágios, projetada para a produção de alto rendimento de garrafas de água e outras bebidas. Com uma configuração de molde de dupla cavidade e múltiplos passos, esta máquina automática de moldagem por sopro oferece uma produção teórica de 2.000 garrafas por hora para o modelo AS-2C114.3, com a série EPA em geral atingindo até 9.200 garrafas por hora na variante de 8 cavidades. A máquina acomoda recipientes de 500 ml a 22.000 ml, com um diâmetro máximo de 300 mm, tornando-a uma das máquinas de moldagem por sopro de plástico mais versáteis disponíveis para linhas de produção de embalagens industriais e de bebidas de médio a grande porte.
A máquina de moldagem por sopro totalmente automática EPA.AS-2C114.3 é uma avançada máquina de moldagem por sopro de PET em dois estágios, projetada para a produção de alto rendimento de garrafas de água e outras bebidas. Com uma configuração de molde de dupla cavidade e múltiplos passos, esta máquina automática de moldagem por sopro oferece uma produção teórica de 2.000 garrafas por hora para o modelo AS-2C114.3, com a série EPA em geral atingindo até 9.200 garrafas por hora na variante de 8 cavidades. A máquina acomoda recipientes de 500 ml a 22.000 ml, com um diâmetro máximo de 300 mm, tornando-a uma das máquinas de moldagem por sopro de plástico mais versáteis disponíveis para linhas de produção de embalagens industriais e de bebidas de médio a grande porte.
Equipada com um sistema de aquecimento de pré-formas por infravermelho de alta precisão e uma unidade de gerenciamento de pressão de ar de zona dupla, a máquina atinge uma pressão de sopro estável de 35 kg/cm² com um circuito de operação de baixa pressão a 7 kg/cm². O circuito de água de resfriamento integrado mantém uma temperatura precisa de 8 a 12 °C com uma vazão de 30 L/min, garantindo espessura de parede uniforme e excelente transparência óptica em cada garrafa. Projetada para aplicações industriais reais, esta máquina de moldagem por sopro totalmente automática é ideal para a produção de garrafas de água mineral, recipientes para bebidas carbonatadas, garrafas de suco, frascos para agrotóxicos e embalagens para produtos químicos industriais, oferecendo qualidade consistente com mínima intervenção do operador em três turnos de produção contínua.
Parâmetro técnico
| Máquina de moldagem por sopro para garrafas de água e outras bebidas | |||
|---|---|---|---|
| Modelo | Unidade | EPA.AS-2C114.3 | |
| Moldagem | Curso de fixação | mm | 122 |
| Distância de abertura do molde | mm | 302 | |
| distância de proximidade do mofo | mm | 180 | |
| movimento de alongamento | mm | 400 | |
| Distância de abertura do molde | mm | 50 | |
| distância de proximidade do mofo | mm | 114.3 | |
| Suporte para pré-formas | 48 | ||
| Cáries | 2 | ||
| Recipiente | Volume máximo do recipiente | ml | 1000 |
| Faixa de diâmetro do pescoço | mm | 88 | |
| Diâmetro máximo do recipiente | mm | 94 | |
| Altura máxima do contêiner | mm | 260 | |
| Saída teórica | hiperplasia prostática benigna | 2000 | |
| Sistema Elétrico | Potência máxima de aquecimento | kW | 45 |
| Potência de aquecimento | kW | 20 | |
| Sistema de ar | Pressão de operação | kg/cm² | 7 |
| Consumo de ar de baixa pressão | l/min | 600 | |
| Pressão de sopro | kg/cm² | 35 | |
| Consumo de ar de alta pressão | l/min | 1600 | |
| Água de resfriamento | Pressão de operação | kg/cm² | 6 |
| Temperatura | °C | 8-12 | |
| Taxa de fluxo | l/min | 30 | |
| Máquina | Dimensões (C*L*A) | mm | 2660*1660*2150 |
| Peso | kg | 2600 | |
Características da máquina de moldagem por sopro de garrafas de bebidas EPA.AS-2C114.3
1. Produção de múltiplas cavidades de alta eficiência
A série de máquinas de moldagem por sopro da EPA abrange de 2 a 8 cavidades de molde. O modelo EPA.ES-8C76 atinge uma capacidade de até 9.200 garrafas por hora, enquanto o EPA.ES-6C76 produz 7.200 garrafas por hora, tornando-se uma das máquinas de moldagem por sopro de alta velocidade mais rápidas da sua classe. A arquitetura de molde com múltiplos passos permite o processamento de volumes de recipientes de 500 ml a 22.000 ml e diâmetros de até 300 mm (EPA.JS-2C366), abrangendo embalagens para água, bebidas, pesticidas e produtos químicos em uma única plataforma de produção. Essa ampla flexibilidade a torna uma escolha atraente para compradores de máquinas de moldagem por sopro de garrafas plásticas que buscam alta produtividade sem sacrificar a diversidade de produtos.
2. Eficiência Energética e Controle de Precisão
O sistema de gerenciamento de energia da máquina utiliza zonas de aquecimento infravermelho segmentadas com uma potência operacional comum de apenas 20 kW, em comparação com uma capacidade nominal máxima de 45 kW, proporcionando economias substanciais durante a produção em regime permanente. A pressão de sopro é mantida precisamente em 35 kg/cm², e os volumes de ar de baixa e alta pressão (600 l/min e 1.600 l/min, respectivamente) podem ser ajustados independentemente. Combinado com o circuito de água de resfriamento (8-12 °C, 30 l/min), o sistema minimiza as taxas de defeitos durante operações prolongadas em três turnos, conferindo a esta máquina automática de moldagem por sopro de PET uma verdadeira vantagem em termos de custo total de propriedade em relação às plataformas concorrentes.
3. Ampla adaptabilidade e alta confiabilidade
A série EPA engloba as famílias de modelos EPA.ES, EPA.AS e EPA.JS, incluindo os modelos EPA.ES-2C100, EPA.ES-4C130 e EPA.JS-2C200. A distância máxima de abertura do molde atinge 772 mm no modelo EPA.JS-2C366, permitindo trocas rápidas de moldes para diferentes geometrias de garrafas. Todos os componentes móveis críticos são fornecidos por fornecedores internacionalmente reconhecidos, garantindo baixos ciclos de manutenção e tempo de atividade previsível para operações de máquinas industriais de moldagem por sopro. A disponibilidade de peças de reposição e os intervalos de serviço documentados oferecem suporte adicional ao planejamento de produção em larga escala a longo prazo.
4. Excelente qualidade de saída e ampla aplicação
Processando materiais PET e PETG, a série EPA produz garrafas com dimensões precisas no gargalo, alta transparência óptica e espessura uniforme da parede, atendendo aos requisitos regulamentares para embalagens de alimentos e produtos químicos. A máquina é particularmente adequada para garrafas resistentes a produtos químicos, como pesticidas e produtos químicos industriais, além de proporcionar consistência excepcional para recipientes de água mineral e outras bebidas. Como uma máquina de moldagem por sopro de garrafas PET, ela atende às expectativas de qualidade de produção das principais marcas de bens de consumo e operações de embalagem terceirizada em todo o mundo.
5. Operação totalmente automática
A alimentação automática de pré-formas, o aquecimento por infravermelho, a moldagem por sopro e estiramento e a ejeção de garrafas são totalmente integrados em um único circuito de produção contínuo. Os operadores são necessários apenas para a configuração, amostragem de qualidade e manutenção de rotina, reduzindo drasticamente os custos de mão de obra em linhas de alto volume. A interface de controle baseada em CLP com IHM touchscreen simplifica o ajuste de parâmetros e o registro de lotes. Como uma máquina de moldagem por sopro totalmente automática, a EPA.AS-2C114.3 está pronta para integração com equipamentos subsequentes de envase, fechamento, rotulagem e paletização por meio de interfaces de esteira padrão.
6. Configuração personalizada disponível
Como fornecedora líder de máquinas de moldagem por sopro personalizadas, a Ever-Power oferece serviços de configuração específicos para cada projeto, abrangendo design de moldes, número de cavidades, ferramentas para gargalos e integração com a linha de produção. Seja para uma configuração padrão de 2 cavidades para garrafas de água ou uma máquina de moldagem por sopro de alta capacidade para a produção em larga escala de refrigerantes, a equipe de engenharia da EPA pode adaptar a plataforma às suas metas de capacidade, restrições de espaço e interfaces com equipamentos subsequentes. Testes de aceitação em fábrica e suporte para comissionamento no exterior estão disponíveis para todos os pedidos.
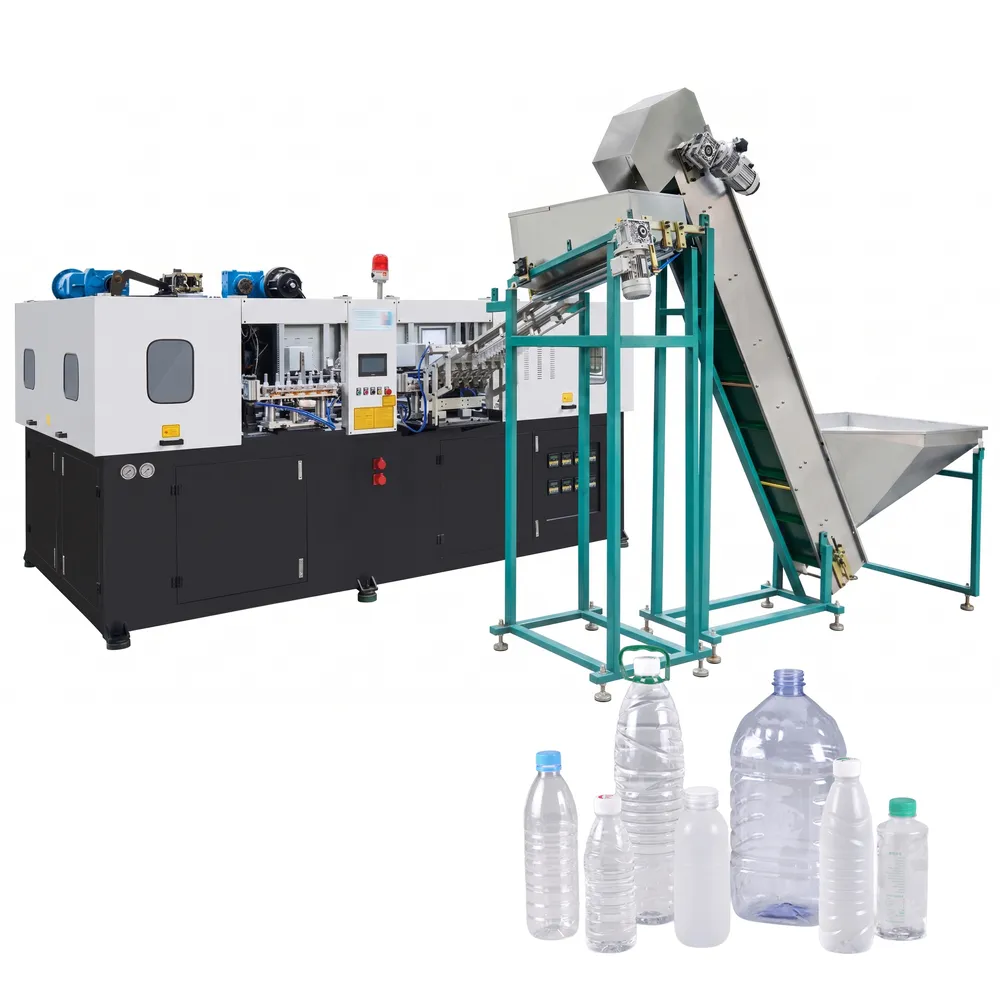
Processo de Moldagem por Sopro de PET: Passo a Passo
Etapa 1: Preparação da matéria-prima
Os grânulos de resina PET, PETG, PP ou PE são peneirados, misturados e secos de acordo com especificações rigorosas de umidade. A secagem é crucial para o PET, pois a umidade residual acima de 50 ppm causa degradação hidrolítica durante o processamento por fusão, resultando em garrafas opacas e frágeis. Os alimentadores de material fornecem resina pré-condicionada ao cilindro de injeção com densidade aparente e vazão consistentes, estabelecendo a base de qualidade para todas as etapas subsequentes do processo de moldagem por sopro.
Etapa 2: Moldagem por Injeção de Pré-formas
A resina seca é injetada em um molde de pré-formas com múltiplas cavidades, sob controle rigoroso de temperatura do cilindro, contrapressão e velocidade de injeção. As pré-formas resultantes, com formato de tubo de ensaio, possuem roscas de gargalo e geometria de entrada precisas. No processo de duas etapas, as pré-formas são resfriadas, inspecionadas e armazenadas antes de serem transferidas para a estação de moldagem por sopro, uma separação que permite a otimização independente dos parâmetros de injeção e sopro, resultando em qualidade superior do produto.
Etapa 3: Pré-aquecimento da pré-forma
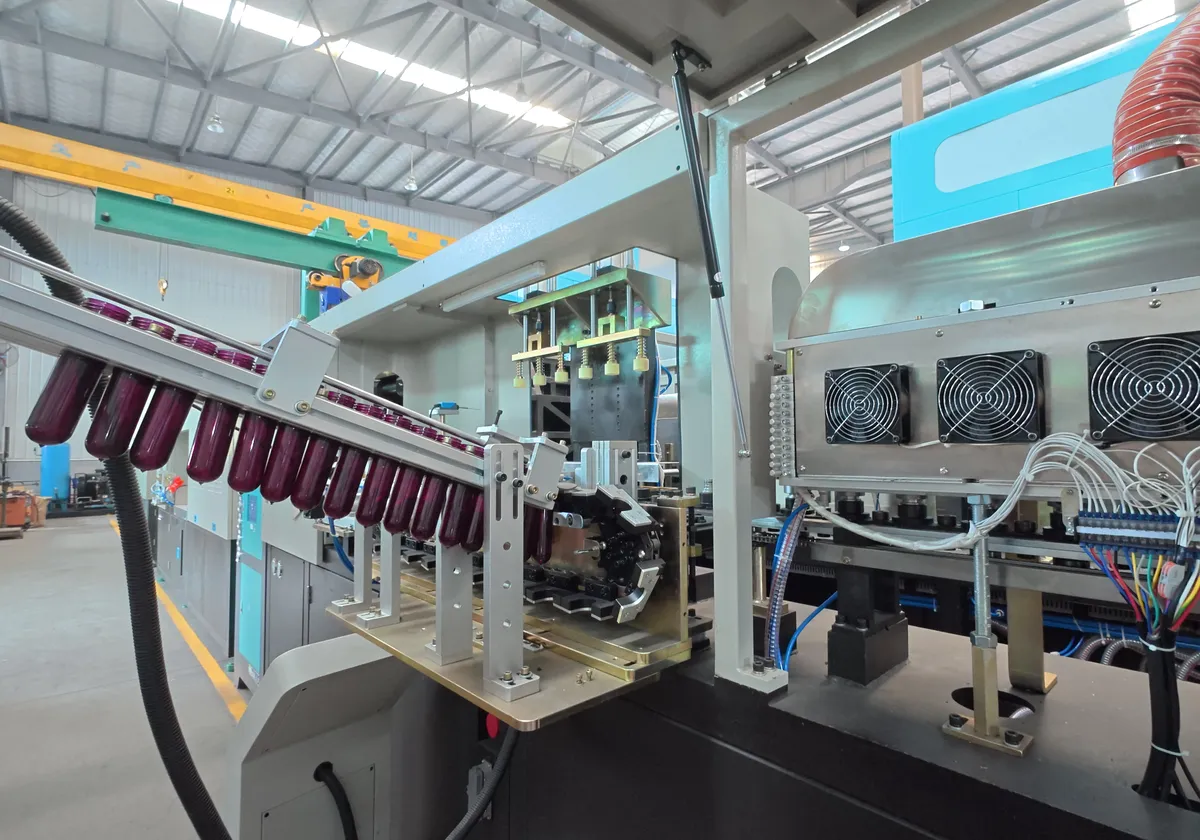
As pré-formas armazenadas passam por um forno infravermelho multizona em uma esteira transportadora contínua. A intensidade e o espaçamento das lâmpadas de cada zona são ajustados independentemente para atingir o gradiente de temperatura desejado: mais quente no corpo e mais frio no gargalo para proteger a integridade da rosca. A máquina EPA utiliza 48 suportes para pré-formas que as movimentam e giram uniformemente pelas zonas de aquecimento, garantindo uma temperatura uniforme da superfície externa ao núcleo antes de entrarem na estação de sopro.
Etapa 4: Moldagem por sopro e estiramento
As pré-formas aquecidas são transferidas para o molde de sopro, onde uma haste de estiramento se estende axialmente até um curso de 400 mm, enquanto ar de alta pressão (até 35 kg/cm²) expande simultaneamente a pré-forma radialmente para dentro da cavidade do molde. Essa orientação biaxial melhora drasticamente a resistência à tração, as propriedades de barreira e a transparência da garrafa finalizada. O princípio da máquina de moldagem por sopro com injeção e estiramento em dois estágios permite velocidades de produção mais altas em comparação com sistemas de estágio único em linha, já que a estação de sopro opera independentemente do ciclo de injeção da pré-forma.
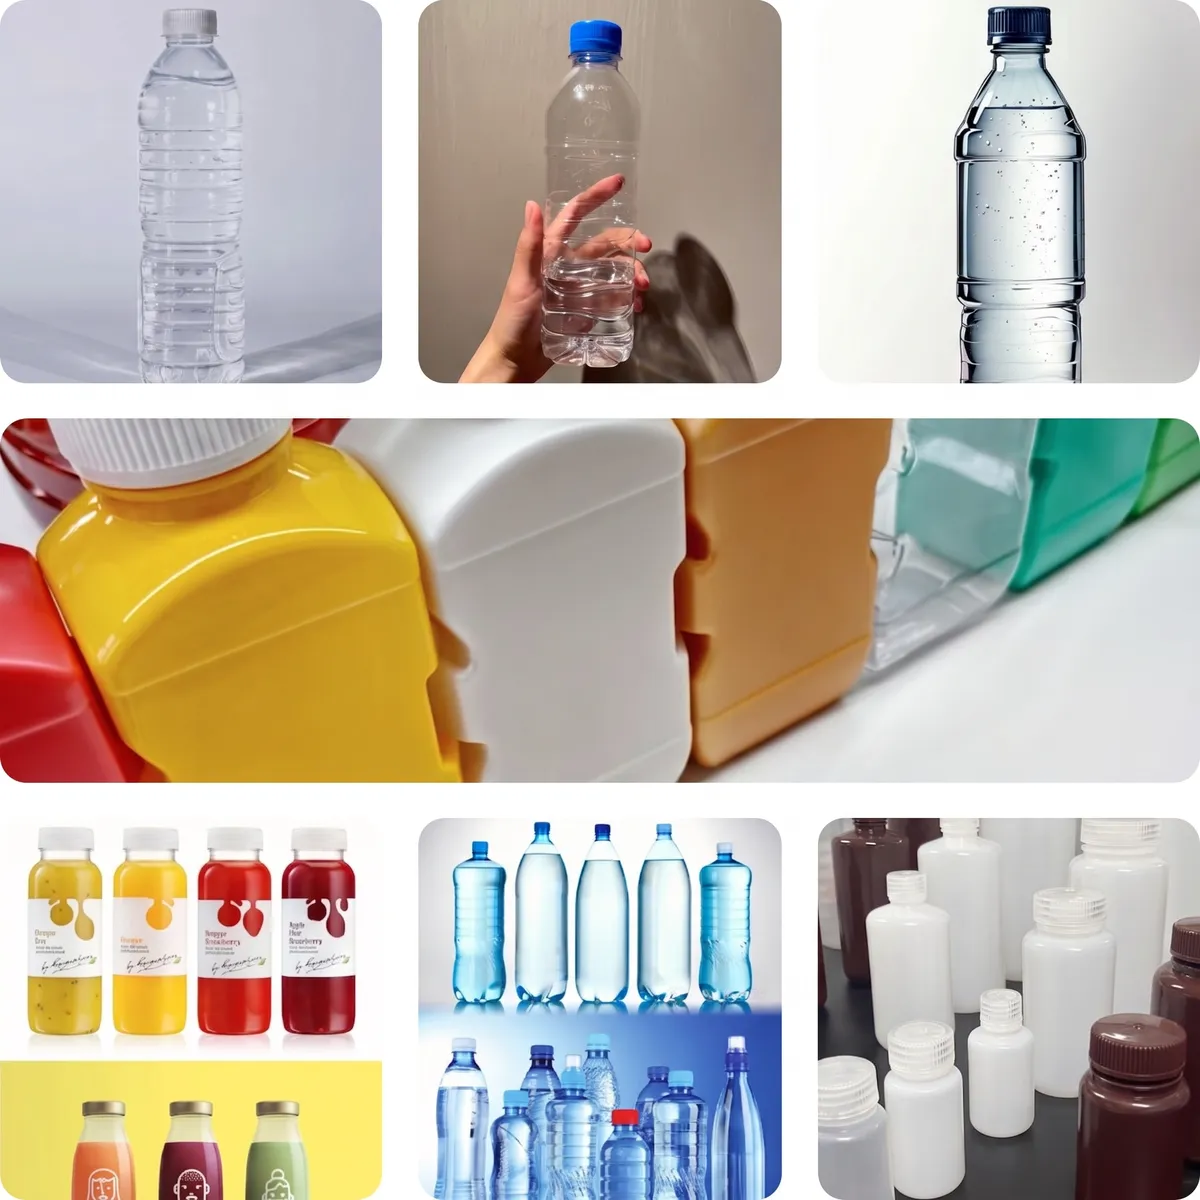
Aplicações da máquina de moldagem por sopro totalmente automática
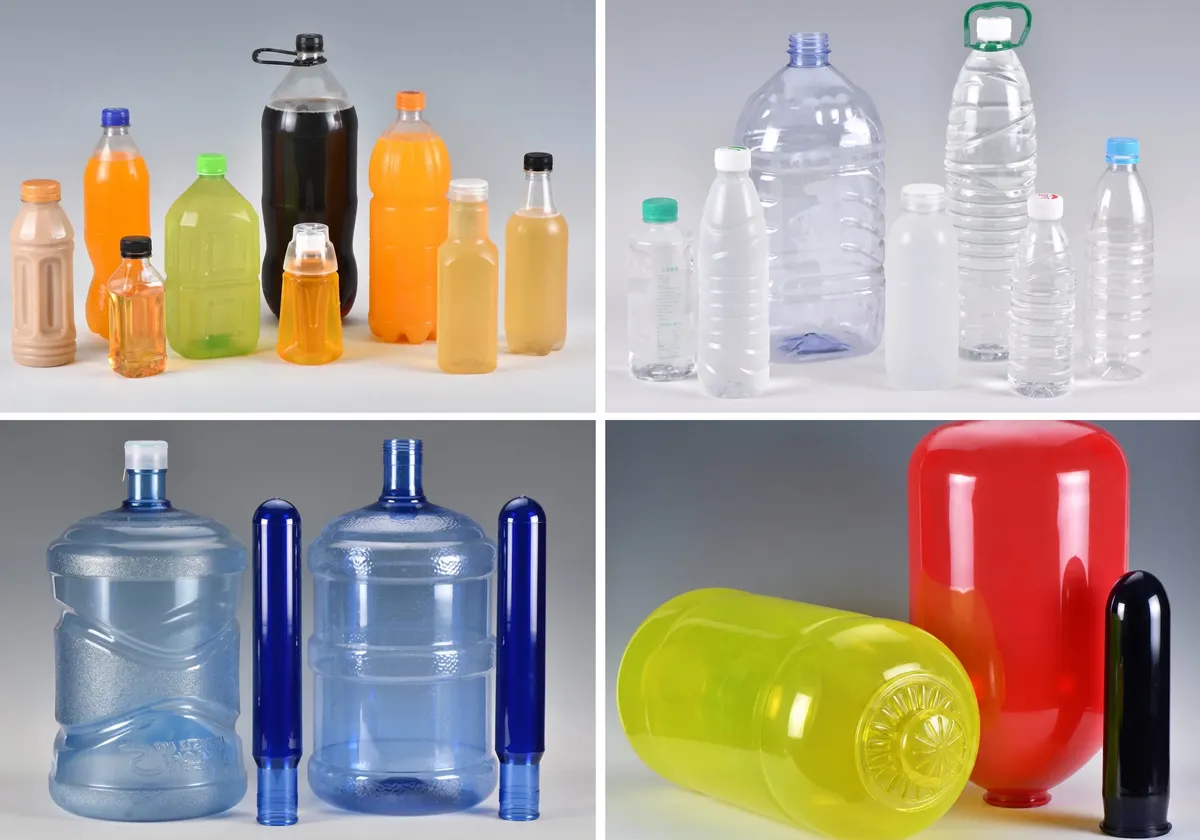
1. Água mineral e garrafas de água potável
O modelo EPA.AS-2C114.3 é otimizado para a produção de garrafas de água PET de 500 ml a 1.000 ml com configuração de 2 cavidades. A precisão do gargalo, dentro de tolerâncias rigorosas, garante um fechamento confiável em linhas de envase de alta velocidade. O processamento do material PET, em conformidade com as normas da FDA, mantém os padrões de pureza de grau alimentício exigidos pelas principais marcas de água mineral e operações de envase de marca própria em mercados regulamentados.
2. Bebidas carbonatadas e sucos
A alta pressão de sopro (35 kg/cm²) combinada com a orientação biaxial produz garrafas PET com a resistência circunferencial necessária para aplicações em refrigerantes e água com gás. O PET máquina de moldagem por sopro de garrafas Obtém uma distribuição consistente da espessura da parede que resiste à deformação por pressão durante o armazenamento em prateleiras, um fator crítico de desempenho para marcas de refrigerantes e sucos que são distribuídas em climas quentes ou em cadeias de suprimentos com altitudes variáveis.
3. Frascos de pesticidas e produtos químicos agrícolas
O PET e o PETG moldados por sopro na plataforma EPA oferecem excelente resistência química a herbicidas, fungicidas e inseticidas. As opções de diâmetro do gargalo de até 88 mm permitem formatos de boca larga para produtos que exigem fácil despejo ou encaixe em copos dosadores. Esta configuração de máquina de moldagem por sopro de plástico atende aos requisitos de embalagem aprovados pela ONU para formulações agrícolas perigosas, garantindo a conformidade com as regulamentações internacionais de transporte.
4. Recipientes para produtos químicos industriais e lubrificantes
Os modelos maiores da série EPA, incluindo o EPA.JS-2C200 (5.000 ml) e o EPA.JS-2C366 (22.000 ml), são utilizados na produção de jerricãs robustos, revestimentos para tambores e recipientes para lubrificantes industriais. A integridade estrutural do PET biaxialmente orientado suporta solventes e óleos agressivos, enquanto as paredes de alta transparência permitem a inspeção visual do nível do fluido sem a necessidade de abrir o recipiente. Esses formatos atendem aos setores automotivo, de manutenção industrial e de distribuição de produtos químicos.
5. Frascos para condimentos alimentares e óleos comestíveis
A série EPA processa formatos de garrafas para óleo comestível, molho de soja, vinagre e condimentos, com um design de molde de passo múltiplo que acomoda geometrias de seção transversal oval, quadrada e redonda na mesma estrutura da máquina. A tecnologia de aquecimento centralizado e sopro à distância reduz os tempos de ciclo de produção para formatos maiores de 5L de óleo comestível, diminuindo diretamente o custo por garrafa para fabricantes de alimentos e empresas de embalagens de marcas próprias.
6. Embalagens para produtos farmacêuticos e de saúde
Com compatibilidade de materiais que se estende a PETG e PP, a plataforma de moldagem por sopro EPA suporta frascos de grau farmacêutico para medicamentos orais líquidos, suplementos vitamínicos e produtos de saúde. A espessura uniforme da parede garante desempenho de torque consistente em tampas de segurança infantil e lacres de segurança, um requisito obrigatório para embalagens farmacêuticas em mercados regulamentados nas Américas, Europa e Ásia.
EPA.AS-2C114.3 Peças para Máquina de Moldagem por Sopro de Dois Estágios
Unidade de Injeção
A unidade de injeção plastifica e injeta resina fundida no molde da pré-forma. Ela possui um conjunto de parafuso-cilindro servoacionado com aquecedores de banda com controle de temperatura para garantir a uniformidade da fusão, uma válvula antirretorno para evitar o refluxo durante a injeção e um sensor de pressão de injeção em circuito fechado que mantém a consistência do peso da injeção dentro de tolerâncias estreitas ao longo de milhares de ciclos por dia.
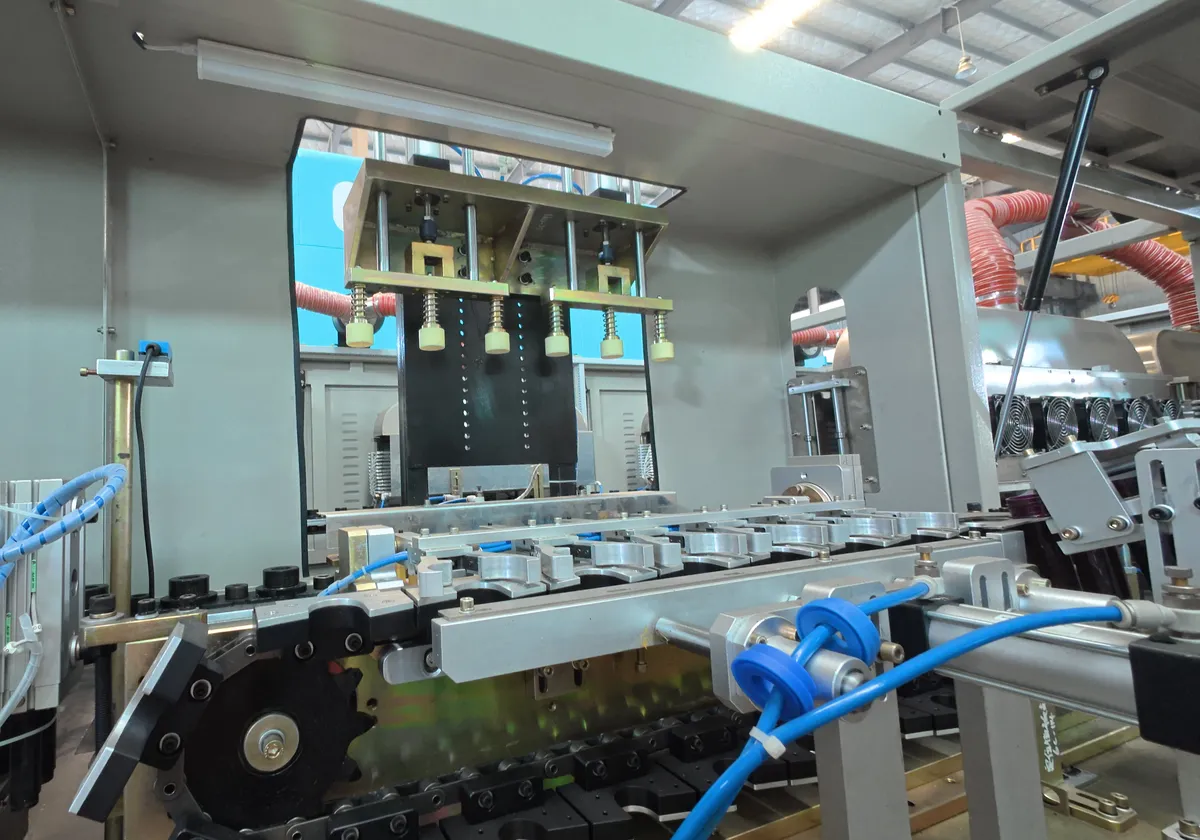
Forno de aquecimento de pré-formas
O forno infravermelho abriga múltiplas zonas de lâmpadas com potências ajustáveis individualmente. O mandril porta-pré-formas de 48 posições gira as pré-formas continuamente através do túnel de aquecimento, garantindo uniformidade de temperatura de 360 graus do gargalo ao ponto de vazamento. Refletores de cerâmica maximizam a eficiência da transferência de energia, e o controlador de temperatura de circuito fechado do forno compensa as variações de temperatura ambiente em ambientes de produção com alta umidade ou baixas temperaturas.
Unidade de Fixação
A unidade de fechamento gera e mantém o curso de fechamento de 122 mm necessário para manter o molde de sopro de duas peças fechado contra a pressão interna de sopro de 35 kg/cm². Um conjunto de placas de alta rigidez minimiza a deflexão do molde sob carga, protegendo a geometria da linha de partição e prolongando a vida útil do molde. A distância de abertura do molde de 302 mm permite tanto a ejeção de garrafas quanto a troca de moldes sem a necessidade de auxílio de guindaste para conjuntos de moldes padrão.
Unidade de sopro e circuito de ar de alta pressão
A unidade de sopro compreende o atuador da haste de estiramento, o conjunto do pino de sopro e o bloco de válvula de ar de dois estágios. O curso de estiramento de 400 mm proporciona a taxa de estiramento axial necessária para a orientação molecular biaxial no PET. O ar de alta pressão a 35 kg/cm² (1.600 l/min) infla rapidamente a pré-forma contra a superfície resfriada do molde em milissegundos, fixando a orientação molecular e produzindo a geometria final da garrafa com tempo morto mínimo no ciclo.
Sistema de resfriamento a água do molde
O circuito de resfriamento do molde faz circular água gelada a 8-12 graus Celsius e 30 litros/minuto através de canais fresados dentro dos blocos da cavidade do molde de sopro. O resfriamento rápido do molde solidifica a garrafa soprada dentro do tempo de ciclo previsto, evita distorções por contração pós-sopro e mantém a estabilidade dimensional na base e no ombro da garrafa, as duas áreas mais sensíveis ao afinamento e à deformação da parede sob o calor.
Sistema de controle PLC
A máquina é controlada por uma plataforma baseada em PLC com uma IHM touchscreen colorida para entrada de parâmetros, estatísticas de produção e gerenciamento de alarmes. Cada variável do processo (temperatura da zona do forno, pressão de sopro, velocidade da haste de estiramento e força de fechamento) é monitorada em tempo real com limites de alarme configuráveis pelo usuário. O armazenamento de receitas permite a troca rápida entre SKUs de produtos sem recalibração, reduzindo o tempo de troca de linha para operações de envase de bebidas com múltiplos produtos.
Sistema de transporte e alimentação de pré-formas
Um elevador automático de pré-formas alimenta a corrente de mandris com pré-formas selecionadas em velocidades compatíveis com o volume de produção. Sensores de orientação verificam o posicionamento correto das pré-formas antes de entrarem no forno de aquecimento, rejeitando as pré-formas desalinhadas antes que cheguem à estação de sopro. Este subsistema de alimentação totalmente automatizado elimina o trabalho manual de manuseio de pré-formas e previne a contaminação por corpos estranhos em ambientes de embalagens de alimentos e produtos farmacêuticos.
Interface de ejeção de garrafas e esteira transportadora
Após a fase de resfriamento por sopro, as garrafas finalizadas são ejetadas pneumaticamente do molde aberto e transferidas para uma esteira de saída pneumática ou esteira mecânica de ripas, que se conecta aos equipamentos de enchimento ou inspeção subsequentes. O mecanismo de ejeção é sincronizado com o CLP da máquina principal, garantindo a transferência suave das garrafas em velocidade máxima de produção, sem obstruções ou colisões entre elas que possam causar rejeições por falta de qualidade ou paradas na linha de enchimento.
Vantagens da máquina de moldagem por sopro de garrafas de bebidas
1. Otimização flexível de processos
A arquitetura de dois estágios separa fisicamente a moldagem por injeção da moldagem por sopro, permitindo que os operadores ajustem com precisão a temperatura, a pressão, a velocidade e os parâmetros de resfriamento de cada estágio de forma independente. Isso significa que os engenheiros de produção podem otimizar a qualidade da pré-forma sem afetar a produtividade do sopro ou ajustar os parâmetros de sopro para um novo design de garrafa sem alterar as especificações comprovadas da pré-forma, reduzindo significativamente o tempo de qualificação para novos SKUs.
2. Qualidade superior do produto
Como as pré-formas são totalmente condicionadas a um perfil de temperatura estável antes de entrarem na estação de sopro, as garrafas resultantes apresentam espessura de parede mais uniforme, maior transparência e melhor resistência mecânica do que as produzidas em plataformas de estágio único. Essa vantagem de qualidade é particularmente valiosa para garrafas de bebidas carbonatadas, onde a consistência da parede afeta diretamente a retenção de CO2, e para embalagens farmacêuticas, onde a consistência dimensional é um requisito regulamentar.
3. Alto rendimento de produção
A série de máquinas de moldagem por sopro EPA demonstra claramente a vantagem de produtividade dos sistemas de dois estágios: o modelo EPA.ES-8C76, com 8 cavidades, atinge 9.200 bph (blocos por hora) e o modelo EPA.ES-6C76, com 6 cavidades, alcança 7.200 bph, taxas que as máquinas de estágio único não conseguem igualar com equipamentos de tamanho equivalente. Grandes empresas de água mineral, copackers de bebidas e engarrafadoras de produtos químicos industriais que operam em três turnos exigem esse nível de produtividade para se manterem competitivas em termos de custos nos mercados de embalagens de commodities.
4. Eficiência Energética em Grande Escala
O reaquecimento em massa de pré-formas por meio de um forno infravermelho contínuo com painéis cerâmicos refletores é inerentemente mais eficiente em termos energéticos do que o aquecimento sequencial de pré-formas individuais em uma máquina de estágio único. A potência operacional comum de 20 kW da plataforma EPA, em comparação com uma potência máxima de 45 kW, demonstra uma margem energética real durante a produção em regime permanente, contribuindo para um menor custo por garrafa nos volumes em que a economia da máquina automática de moldagem por sopro de dois estágios é mais favorável.
5. Integração perfeita de automação
As máquinas de dois estágios integram-se naturalmente em linhas de embalagem totalmente automatizadas. A interface da esteira de saída da plataforma EPA conecta-se diretamente a enchedoras rotativas, tampadoras lineares, rotuladoras de manga e paletizadoras, sem a necessidade de mesas de buffer intermediárias. O sistema de controle PLC suporta protocolos de comunicação de linha para sincronização de partida e parada, além de correspondência de velocidade com os controles da linha de envase, minimizando a necessidade de zonas de buffer e reduzindo o estoque de garrafas vazias em processo.
6. Redução dos custos operacionais a longo prazo
Embora o investimento inicial em uma máquina de moldagem por sopro de dois estágios seja maior do que em um sistema comparável de estágio único, o custo operacional por garrafa é consistentemente menor em volumes acima de aproximadamente 2.000 garrafas por hora. A menor dependência de mão de obra, o menor consumo de energia por garrafa, o menor número de ciclos de refugo devido ao condicionamento estável da pré-forma e a maior vida útil do molde devido aos parâmetros de processo controlados contribuem para um custo total de propriedade favorável ao longo de um ciclo de vida do equipamento de 5 a 10 anos.
7. Flexibilidade da cadeia de suprimentos de pré-formas
Os sistemas de dois estágios podem obter pré-formas de moldadores por injeção terceirizados, oferecendo aos compradores a flexibilidade de comparar fornecedores de pré-formas em termos de preço e qualidade, em vez de ficarem limitados à capacidade de produção interna de pré-formas. Isso é particularmente vantajoso para empresas de embalagens terceirizadas que atendem clientes com várias marcas, onde as especificações das pré-formas podem variar de acordo com a marca, e para operações em regiões com mercados de fornecimento de pré-formas competitivos, que tornam a aquisição externa de pré-formas mais econômica do que a moldagem por injeção interna.
Materiais Compatíveis
PET (Polietileno Tereftalato)
O PET é o material dominante para esta máquina de moldagem por sopro e representa a maior parte da produção global de garrafas para bebidas. Sua excepcional transparência, alta resistência à tração, excelentes propriedades de barreira ao CO2 e adequação para contato com alimentos, de acordo com as normas da FDA, fazem dele a escolha preferida para água mineral, refrigerantes, sucos, óleos comestíveis e embalagens de produtos farmacêuticos líquidos. A reciclabilidade do PET também atende às exigências de sustentabilidade em mercados regulamentados.
PEAD (Polietileno de Alta Densidade)
O HDPE é utilizado em frascos opacos que exigem alta resistência química e durabilidade a impactos. É amplamente utilizado em embalagens de detergente para roupa, produtos de limpeza doméstica, óleo de motor, pesticidas agrícolas e produtos químicos industriais. A resistência do HDPE a uma ampla gama de solventes e temperaturas extremas o torna adequado para produtos que degradariam ou permeariam o PET, e sua robustez reduz os danos durante o transporte em embalagens industriais pesadas.
PEBD (Polietileno de Baixa Densidade)
O LDPE produz recipientes flexíveis e compressíveis, ideais para xampu, condicionador, loções, molhos e outros produtos semilíquidos de higiene pessoal e alimentos. Sua translucidez natural permite ao consumidor visualizar o nível restante do produto, e sua excelente resistência à umidade protege as formulações líquidas durante o armazenamento. Os frascos de LDPE podem ser projetados com taxas de compressão controladas para aplicações de dosagem precisa em embalagens de higiene pessoal e alimentos.
PP (Polipropileno)
O PP oferece excelente resistência térmica e compatibilidade química com ácidos, bases e excipientes farmacêuticos, tornando-o o material preferido para embalagens de alimentos para envase a quente, xaropes farmacêuticos e frascos de produtos para a saúde. Os frascos de PP suportam as temperaturas de esterilização exigidas em ambientes de fabricação de acordo com as Boas Práticas de Fabricação (BPF), e sua alta pureza atende aos padrões da USP e da EP para embalagens farmacêuticas primárias.
PC (Policarbonato)
O policarbonato é utilizado em garrafas reutilizáveis para aplicações esportivas, ao ar livre e em laboratório, onde alta resistência a impactos e transparência óptica são prioridades. A capacidade do PC de suportar repetidas lavagens em lava-louças e ciclos de esterilização o torna adequado para garrafas de água reutilizáveis, recipientes para reagentes de laboratório e recipientes para amostragem em processos industriais, onde a longa vida útil justifica o maior custo de material e processamento em comparação com alternativas de PET ou PEAD.
PETG (PET modificado com glicol)
O PETG combina a transparência e a resistência química do PET padrão com maior resistência ao impacto e processamento mais fácil em temperaturas de molde mais baixas. É particularmente adequado para frascos de cosméticos, embalagens farmacêuticas e recipientes especiais para alimentos, onde brilho e transparência excepcionais são prioridades de marketing. O PETG não exige secagem tão rigorosa quanto o PET, proporcionando flexibilidade de processo para fabricantes terceirizados que trabalham com moldagem por sopro de materiais mistos.
PEN (Naftalato de Polietileno)
O PEN oferece desempenho superior como barreira a gases em comparação com o PET padrão, tornando-se a escolha ideal para bebidas carbonatadas premium, cervejas e sucos, onde a longa vida útil é uma prioridade. A maior barreira a gases do PEN reduz a entrada de oxigênio e a perda de CO2, prolongando a retenção de carbonatação de 2 a 4 vezes em comparação com garrafas de PET padrão de espessura equivalente. Além disso, é resistente aos raios UV, protegendo bebidas fotossensíveis, como cervejas e sucos de frutas, da fotodegradação.
PVC (Polyvinyl Chloride)
O PVC continua sendo utilizado em frascos especiais para cosméticos e produtos de higiene pessoal, onde sua flexibilidade e resistência química oferecem vantagens em termos de compatibilidade de formulação em comparação com o PET. É valorizado pela facilidade de pigmentação, pela ampla gama de acabamentos de superfície possíveis e pela compatibilidade com um vasto espectro de ingredientes cosméticos. O processamento do PVC exige um controle cuidadoso dos gases de exaustão e está sujeito a restrições regulatórias crescentes em alguns mercados, que devem ser avaliadas como parte da seleção do material de embalagem.
 |
 |
 |
 |
Máquina de moldagem por sopro de estágio único versus máquina de moldagem por sopro de dois estágios
Máquina de moldagem por sopro de estágio único
Em um sistema de estágio único, a injeção de pré-formas e o sopro de garrafas ocorrem na mesma máquina, sem armazenamento intermediário de pré-formas. As pré-formas passam diretamente da injeção para a estação de sopro, onde passam pelo condicionamento térmico, mantendo o calor residual da moldagem. Essa abordagem reduz a área ocupada e elimina a etapa de manuseio de pré-formas, tornando-a atraente para operações que produzem formatos especiais, embalagens farmacêuticas ou lotes de produção curtos, onde são necessárias trocas frequentes de moldes.
Vantagens: Tamanho compacto, menor investimento inicial, excelente para formatos especiais e PETG de alta transparência, adequado para ambientes farmacêuticos GMP com requisitos de não contato após a moldagem.
Limitações: Menor produção por hora do que sistemas de dois estágios, menor eficiência energética por garrafa em altos volumes, menos adequado para a produção de bebidas comerciais onde a produtividade é o principal indicador de desempenho.
Máquina de moldagem por sopro de dois estágios
O processo de duas etapas separa a produção de pré-formas do sopro de garrafas. As pré-formas moldadas por injeção são resfriadas, armazenadas e posteriormente reaquecidas em um forno infravermelho dedicado antes de entrarem na estação de sopro. Esse desacoplamento permite que as estações de injeção e sopro operem em velocidades e temperaturas otimizadas independentemente, possibilitando taxas de produção muito mais altas. A EPA.ES-8C76 atinge 9.200 garrafas por hora e oferece melhor eficiência energética por meio do aquecimento em massa das pré-formas em vez do condicionamento sequencial de peças individuais.
Vantagens: Alta capacidade de produção para operações em larga escala, melhor eficiência energética em grandes volumes, uniformidade consistente das garrafas através do condicionamento controlado das pré-formas, altamente automatizável para integração com linhas de envase, escalável de configurações de 2 a 8 cavidades.
Ideal para: Grandes fabricantes de bebidas, marcas de água mineral, produtores de embalagens químicas, engarrafadores de óleo comestível e qualquer operação onde a consistência da produção e a integração da linha sejam requisitos fundamentais.
| Recurso | Máquina de estágio único | Máquina de dois estágios (EPA) |
|---|---|---|
| Integração de Processos | Aquecimento e insuflação em uma única máquina | Etapas separadas de condicionamento e sopro da pré-forma |
| Capacidade de produção | Moderado (corridas pequenas a médias) | Alto (até 9.200 bph na classificação EPA.ES-8C76) |
| Eficiência energética | Menor eficiência por garrafa em grandes volumes. | Maior (reaquecimento de pré-formas em massa em forno otimizado) |
| Nível de automação | Automação semiautomática ou parcial | Totalmente automático, com mínima dependência do operador. |
| Uniformidade da garrafa | Moderado | Alto (condicionamento controlado da pré-forma) |
| Melhor aplicativo | Especialidades, indústria farmacêutica, pequeno volume | Bebidas, água, produtos químicos, embalagens em larga escala |
Solução de problemas comuns em máquinas de moldagem por sopro de plástico
Distribuição irregular da espessura da parede
Sintoma: As garrafas apresentam paredes finas no ombro ou na base, com acúmulo excessivo de material em outras zonas. Causas principais: Perfil de temperatura incorreto na zona do forno, resultando em condicionamento não uniforme da pré-forma; velocidade da haste de estiramento incompatível com a viscosidade do material; pré-forma não centrada no pino de sopro. Solução: Recalibrar a intensidade das lâmpadas da zona do forno, começando pela base e subindo; verificar a velocidade da haste de estiramento em relação à ficha técnica do material; inspecionar o alinhamento do mandril da pré-forma e substituir as guias de centragem desgastadas na corrente de transporte da pré-forma.
Turvação ou opacidade da garrafa
Sintoma: As garrafas PET acabadas apresentam aspecto opaco ou leitoso em vez de cristalino. Causas principais: Teor de umidade da resina PET acima de 50 ppm, causando degradação hidrolítica durante a injeção da pré-forma; temperatura de reaquecimento da pré-forma muito baixa, levando ao branqueamento por tensão durante o processo de estiramento e sopro; temperatura de resfriamento do molde muito alta, deixando zonas amorfas na parede da garrafa. Solução: Verificar o ponto de orvalho e o tempo de residência do secador de funil; aumentar a potência de aquecimento do forno nas zonas de aquecimento superiores; reduzir a temperatura de ajuste da água de resfriamento para cerca de 8 °C abaixo do limite inferior de especificação.
Deformação ou perolamento na base da garrafa
Sintoma: As bases das garrafas apresentam anéis esbranquiçados (perolados) ou exibem deformação por empuxo sob pressão interna. Causas principais: A zona de entrada da pré-forma superaquece em relação à zona do corpo, causando cristalização prematura antes da completa orientação molecular; pressão de sopro insuficiente impede o contato completo do molde na geometria da base. Solução: Reduza a potência da lâmpada do forno na área de entrada; aumente o suprimento de ar de alta pressão para verificar se a máquina está atingindo a pressão de sopro total de 35 kg/cm² na saída da válvula solenoide; inspecione a vedação do pino de sopro quanto a vazamentos de ar.
Dimensão do pescoço fora da tolerância
Sintoma: As dimensões do gargalo da garrafa (diâmetro externo, passo da rosca ou altura da saliência de segurança) estão fora das especificações, causando falhas no fechamento nas linhas de envase subsequentes. Causas principais: Acabamento do gargalo da pré-forma danificado durante o transporte ou alimentação da tremonha; perfil de aquecimento do forno estendendo-se muito acima do corpo da pré-forma, causando deformação do gargalo; inserto do gargalo moldado por sopro desgastado além da tolerância de serviço. Solução: Instalar guias de proteção do gargalo da pré-forma no elevador da tremonha; verificar se o perfil de aquecimento do forno termina abaixo da placa de suporte do gargalo; medir as dimensões do inserto do gargalo e substituí-lo se estiverem além do limite de tolerância do fabricante.
A máquina para durante a produção (alarme acionado)
Sintoma: O alarme do CLP interrompe a máquina no meio do ciclo, resultando em garrafas incompletas e tempo de inatividade da produção. Causas principais: Queda na pressão do ar comprimido abaixo do limite operacional de 7 kg/cm², acionando um intertravamento de segurança; vazão de água de refrigeração abaixo do mínimo de 30 l/min; aumento descontrolado da temperatura do forno, excedendo o ponto de ajuste; obstrução da pré-forma no sistema de alimentação, acionando uma falha no sensor. Solução: Verificar a pressão de saída do compressor e o tanque receptor; verificar a posição da válvula de água de refrigeração e o ponto de ajuste do chiller; inspecionar as conexões dos termopares da zona do forno; remover a pré-forma obstruída e redefinir a falha do sensor através da tela de gerenciamento de alarmes da IHM.
Redução da capacidade de produção abaixo da capacidade nominal.
Sintoma: A máquina produz significativamente menos do que os 2.000 bph nominais, causando falta de pré-formas na linha de enchimento subsequente. Causas principais: Alimentação de pré-formas com nível baixo ou pré-formas mal orientadas; tempo de aquecimento do forno prolongado devido à degradação da emissão da lâmpada infravermelha, exigindo velocidade reduzida da esteira; ciclo de resfriamento do molde prolongado devido à temperatura da água gelada acima do limite superior de 12 °C. Solução: Reabastecer o reservatório de pré-formas e calibrar a sensibilidade do sensor de orientação; medir a emissão da lâmpada com um medidor infravermelho e substituir as lâmpadas com emissão inferior à nominal da 70%; realizar a manutenção do resfriador de água e verificar a precisão do ponto de ajuste de resfriamento no termopar de entrada de água do molde.
Máquina de moldagem por sopro de garrafas de água e outras bebidas
A Ever-Power fornece moldes de injeção de pré-formas e moldes de sopro projetados para a plataforma EPA, com especificações de materiais e design que atendem às demandas de desempenho da produção de bebidas em grande volume.
Molde de injeção de pré-forma
- Projeto de lábio de matriz coaxial: O conjunto de lábios de matriz bipartidos garante que o ponto de injeção e o corpo da pré-forma permaneçam em um eixo comum durante toda a injeção, eliminando a excentricidade que causaria espessura de parede irregular na garrafa soprada.
- Geometria otimizada do canal de refrigeração: Canais de resfriamento conformes, usinados nos blocos da cavidade, maximizam a taxa de extração de calor, reduzindo o tempo do ciclo da pré-forma e, ao mesmo tempo, mantendo a qualidade da superfície e a estabilidade dimensional da pré-forma acabada.
- Componentes de cavidade em aço para matrizes 2316 importados: Os componentes de moldagem utilizam aço para matrizes 2316 importado, resistente à ferrugem e submetido a tratamento térmico de endurecimento total, prolongando a vida útil do molde em ambientes de fabricação de bebidas com alta umidade.
- Componentes estruturais em aço inoxidável 420: As placas de núcleo, as placas de cavidade e os elementos estruturais são fabricados em aço inoxidável 420 para garantir resistência à corrosão durante toda a vida útil do molde, reduzindo os custos de manutenção em instalações que utilizam tratamentos agressivos com água de resfriamento.
- Acessórios de matriz intercambiáveis padrão: Todos os componentes da borda da matriz utilizam conexões intercambiáveis padronizadas, permitindo a troca rápida entre designs de pré-formas sem a desmontagem completa do molde, reduzindo o tempo de troca de ferramentas durante as transições de produto.
- Projeto de molde único com múltiplas pré-formas: O layout avançado da cavidade permite que um único molde produza mais de uma geometria de pré-forma por lote de produção, maximizando a flexibilidade do estoque de pré-formas e reduzindo os requisitos de capital para ferramentas em operações com múltiplos SKUs.
Moldagem por sopro
- Construção em aço liga de alta qualidade: As cavidades dos moldes de sopro são usinadas a partir de tarugos de aço-liga de alta qualidade, proporcionando a resistência à fadiga necessária para suportar os ciclos repetidos de carga mecânica e pneumática da produção contínua de garrafas em alta velocidade.
- Design avançado de garrafas em 3D CAD/CAM: Cada molde de sopro é projetado usando software CAD 3D internacional que simula o comportamento de estiramento do material e a distribuição da espessura da parede antes do corte do molde, reduzindo as iterações de qualificação do primeiro artigo e acelerando o tempo de produção para novos designs de garrafas.
- Portfólio versátil de design de garrafas: A Ever-Power mantém um catálogo de designs de garrafas comprovados para embalagens padrão de bebidas, água, óleo comestível e produtos químicos. Os compradores podem escolher entre o portfólio existente ou encomendar designs personalizados com suporte técnico completo da equipe de desenvolvimento de moldes.
- Canais de refrigeração a água conformes: Os canais de refrigeração fresados acompanham o contorno da cavidade da garrafa para garantir um resfriamento uniforme em geometrias complexas, incluindo corpos ovais, painéis rebaixados e logotipos de marcas em relevo, evitando pontos quentes que causam afinamento ou deformação localizada da parede após a desmoldagem.
- Usinagem CNC completa de todos os componentes metálicos: Todas as peças metálicas do molde são processadas em centros de usinagem CNC para atingir tolerâncias dimensionais da cavidade de mais ou menos 0,02 mm, garantindo dimensões consistentes das garrafas em todo o conjunto de cavidades e durante toda a vida útil do molde.
 |
 |
Por que escolher a máquina de moldagem por sopro de PET da Ever-Power?
A Ever-Power ISBM Machinery Co., Ltd., do México, é uma fabricante especializada e fornecedora global de máquinas automáticas de moldagem por sopro, incluindo sistemas de moldagem por injeção e sopro, moldagem por extrusão e sopro, e moldagem por injeção e estiramento, além de pacotes completos de máquinas auxiliares. Estrategicamente localizada com fácil acesso às principais rotas de transporte marítimo internacional, a Ever-Power atende fabricantes de embalagens para bebidas, produtos farmacêuticos, alimentos, cosméticos, produtos agrícolas e produtos químicos industriais em mais de 30 países.
A empresa reúne uma equipe dedicada de P&D com profundo conhecimento em máquinas de injeção-sopro e engenharia de moldes para injeção-sopro. Com vasta experiência teórica e prática acumulada ao longo de mais de duas décadas de desenvolvimento de máquinas, os engenheiros da Ever-Power podem fornecer avaliações detalhadas de viabilidade pré-venda, especificações de equipamentos personalizadas e suporte técnico completo pós-instalação, adaptado ao ambiente de produção e às metas de produção de cada comprador.
As aplicações dos produtos da Ever-Power abrangem embalagens farmacêuticas, embalagens para alimentos e bebidas, embalagens para o setor de saúde, embalagens para cosméticos, recipientes para produtos químicos agrícolas e embalagens para produtos químicos industriais. Os materiais compatíveis incluem HDPE, LDPE, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, EVA, PCTG e material de biocombustível, permitindo que os compradores façam a transição entre plataformas de materiais no mesmo equipamento à medida que seu portfólio de produtos evolui.
A Ever-Power opera sob a filosofia de desenvolvimento de autossuficiência, integridade, pragmatismo, inovação e responsabilidade. Cada máquina que sai de nossas instalações passa por testes de aceitação em fábrica e verificação de qualidade antes do envio. Construímos parcerias de longo prazo com nossos clientes, não apenas transações pontuais, e nossa estrutura de suporte pós-venda reflete esse compromisso por meio de assistência técnica vitalícia, fornecimento rápido de peças de reposição e programas de melhoria contínua de produtos. A Ever-Power fornece linhas de produção completas de injeção e sopro de alta tecnologia, abrangendo o fornecimento de máquinas, projeto e fabricação de moldes, especificação de pré-formas, engenharia de integração de linha, supervisão de comissionamento, treinamento de operadores e suporte contínuo de manutenção. Seja para a instalação de uma nova fábrica de garrafas ou para a modernização de uma capacidade de moldagem por sopro existente, nossa equipe de projetos gerencia todo o processo, desde o estudo de viabilidade inicial até a aprovação da primeira produção.
 |
 |
 |
 |
 |
 |
Perguntas frequentes
P: Quais os volumes de garrafas que o EPA.AS-2C114.3 pode produzir e qual a altura máxima do recipiente?
A: A EPA.AS-2C114.3 processa recipientes de até 1.000 ml com diâmetro máximo de 94 mm e altura máxima de 260 mm. Se precisar de volumes maiores (até 22.000 ml), o modelo EPA.JS-2C366, da mesma série, acomoda galões e outros recipientes grandes. Para formatos menores de alta velocidade, como garrafas de água de 500 ml, a EPA.ES-2C100, com uma capacidade teórica de 2.400 garrafas por hora, pode ser mais adequada, dependendo das suas metas de volume de produção.
P: Qual é o consumo real de energia da máquina de moldagem por sopro totalmente automática EPA.AS-2C114.3 durante a operação contínua?
A: A máquina tem uma potência máxima de aquecimento instalada de 45 kW, mas a potência de aquecimento operacional comum durante a produção em regime permanente é de 20 kW. A diferença representa a margem de segurança utilizada durante o aquecimento e eventos transitórios de produção. Os compradores devem dimensionar a sua ligação elétrica para o máximo de 45 kW, mas calcular os custos de energia operacional com base nos 20 kW de potência operacional para uma modelagem precisa dos custos de produção. O circuito de ar de baixa pressão opera a 7 kg/cm² consumindo 600 l/min, e o circuito de sopro de alta pressão a 35 kg/cm² consumindo 1.600 l/min. Estes valores são importantes para o dimensionamento da sua instalação de compressores.
P: Esta máquina de moldagem por sopro de PET pode processar materiais diferentes de PET?
R: Sim. A plataforma EPA é compatível com PET, PETG, PP, HDPE, LDPE, PC, PEN, PVC e PLA. A troca de materiais requer o ajuste dos perfis de temperatura do forno e dos parâmetros de pressão de sopro e, em alguns casos, alterações nas ferramentas de pré-formas se a geometria do gargalo ou do corpo for diferente. Nossa equipe de engenharia de aplicações pode orientá-lo sobre as configurações de parâmetros adequadas para o material e a especificação da embalagem desejados. Observe que as aplicações de PP e HDPE na plataforma de dois estágios da EPA exigem a verificação da compatibilidade das pré-formas com o seu fornecedor.
P: Como faço para escolher entre o modelo EPA.AS-2C114.3 e um modelo com maior número de cavidades para minha linha de produção?
R: O principal fator de seleção é o volume de produção desejado por turno. Se sua linha de engarrafamento requer de 1.500 a 2.000 garrafas por hora em um único turno, o modelo EPA.AS-2C114.3 de 2 cavidades tem o tamanho adequado e oferece o menor investimento inicial da série. Para requisitos de produção de 3.000 a 5.000 garrafas por hora, considere os modelos EPA.ES-4C76 ou EPA.ES-4C114 de 4 cavidades. Para volumes de 7.000 a 9.200 garrafas por hora, os modelos de 6 ou 8 cavidades são necessários. Quando o volume da embalagem ultrapassa 1.000 ml, as opções de número de cavidades são limitadas pela geometria da estrutura da máquina, e a série EPA.JS atende às necessidades de formatos maiores.
P: Qual a especificação de água gelada exigida pela norma EPA.AS-2C114.3, e posso usar água de torre em vez de um chiller?
A: A norma EPA.AS-2C114.3 exige água de resfriamento a uma temperatura de 8 a 12 °C, pressão de operação de 6 kg/cm² e vazão de 30 l/min. Um chiller dedicado para refrigeração é necessário para manter a especificação de 8 a 12 °C de forma consistente. A água da torre de resfriamento em temperatura ambiente não é suficiente para um desempenho estável de resfriamento do molde, principalmente em climas tropicais ou em condições de operação no verão. Recomendamos um chiller com capacidade de pelo menos 30% acima da vazão exigida pelo molde para manter a temperatura estável durante variações na carga térmica do compressor.
P: A Ever-Power fornece os moldes de sopro e os moldes de pré-formas juntamente com a máquina?
R: Sim. A Ever-Power fornece pacotes completos "chave na mão", incluindo a máquina de moldagem por sopro, moldes de sopro projetados de acordo com as especificações da sua garrafa usando simulação CAD 3D e moldes de injeção de pré-formas para a estação de injeção EPA. O aço do molde é selecionado com base no volume de produção: aço para matrizes 2316 importado para componentes da cavidade e aço inoxidável 420 para peças estruturais. Os projetos dos moldes de pré-formas e de sopro podem ser personalizados de acordo com o formato da garrafa da sua marca, o padrão de acabamento do gargalo e a geometria do painel do rótulo. Testes de moldes na fábrica e aprovação da primeira amostra estão incluídos antes do envio.
P: Qual a diferença entre uma máquina de moldagem por sopro de extrusão e uma máquina de moldagem por sopro de injeção e estiramento EPA?
A: Uma máquina de moldagem por sopro por extrusão extruda um tubo de plástico fundido (parison) diretamente no molde de sopro, produzindo garrafas sem orientação molecular. Este processo é adequado para recipientes de PEAD, garrafas com alças complexas e grandes tambores industriais onde a complexidade da forma, em vez da uniformidade da parede, é a prioridade. A série EPA utiliza a tecnologia de moldagem por sopro por injeção e estiramento: as pré-formas são moldadas por injeção com geometria precisa, reaquecidas e, em seguida, estiradas biaxialmente antes do sopro. Essa orientação biaxial produz garrafas PET com uma relação resistência/peso significativamente maior, melhor transparência e desempenho superior como barreira contra o CO2.
P: Quais são as dimensões e o peso da máquina, e quais utilidades devem ser instaladas antes da entrega?
A: O modelo EPA.AS-2C114.3 ocupa uma área de 2.660 mm (C) por 1.660 mm (L), com uma altura de 2.150 mm e pesa 2.600 kg. Antes da entrega, as seguintes instalações devem estar concluídas: fornecimento de energia elétrica trifásica dimensionada para uma potência máxima de 45 kW, fornecimento de ar comprimido de alta pressão a 35 kg/cm² com capacidade de 1.600 l/min, ar comprimido de baixa pressão a 7 kg/cm² com capacidade de 600 l/min, circuito de água gelada a 6 kg/cm² com vazão de 30 l/min e temperatura de ajuste entre 8 e 12 °C, e um piso nivelado e reforçado com fundação de concreto de 150 mm. Nossa equipe de engenharia fornece uma lista de verificação para preparação do local com cada pedido.
P: Que tipo de suporte de comissionamento e pós-venda a Ever-Power oferece para compradores internacionais?
A: A Ever-Power oferece consultoria técnica completa antes da venda, testes de aceitação em fábrica (FAT) antes do envio, suporte para comissionamento no exterior com um engenheiro experiente para instalação da máquina e treinamento do operador, além de suporte contínuo pós-venda por meio de canais dedicados via WhatsApp, e-mail e videochamadas. Peças de reposição são despachadas em até 3 dias para itens em estoque. Para compradores em regiões onde o suporte no local é essencial, uma rede de parceiros de serviço locais cobre os principais mercados do Sudeste Asiático, América Latina, Oriente Médio e África. Contratos de manutenção plurianuais estão disponíveis mediante solicitação.
P: A máquina de moldagem por sopro da EPA pode ser integrada a uma linha de envase e embalagem já existente?
R: Sim. A plataforma EPA foi projetada para integração com linhas de produção subsequentes. A interface da esteira de saída utiliza conexões padrão para esteiras pneumáticas ou de ripas, compatíveis com equipamentos de enchimento rotativos e lineares dos principais fornecedores. O sistema de controle PLC suporta protocolos de comunicação de linha para sincronização de partida e parada, além de correspondência de velocidade com os controles da linha de enchimento. Se sua linha de enchimento opera em velocidade fixa, nossa equipe de engenharia especificará o modelo EPA e a configuração de cavidades corretos para adequar a produção de garrafas à capacidade de produção da enchedora, minimizando a necessidade de zonas de buffer e reduzindo o estoque de garrafas não enchidas em processo.
Avaliações de clientes
Carlos Mendoza, Embalagem de Garrafas para Bebidas, México
"Estamos utilizando nossa máquina EPA.ES-4C76 há oito meses em nossa fábrica de engarrafamento em Monterrey e a produção tem sido muito consistente. Estamos produzindo cerca de 4.600 a 4.700 garrafas por hora de água mineral de 600 ml, basicamente conforme especificado. A máquina aquece rapidamente e o forno é fácil de ajustar. A Ever-Power enviou um técnico para o comissionamento e ele permaneceu por quatro dias até que estivéssemos totalmente familiarizados com o sistema. Nossos operadores aprenderam a operar rapidamente. Um ótimo investimento pelo preço, comparado às marcas europeias que estávamos avaliando."
Rahul Sharma, Embalagem de Frascos de Pesticidas, Índia
"Encomendei a EPA.AS-2C114.3 especificamente para um contrato de fabricação de frascos de pesticidas: gargalo de 88 mm, frascos de 1 litro, PET de grau químico. A máquina executou o trabalho sem problemas e as dimensões do gargalo estiveram dentro da tolerância em todas as verificações que fizemos. Operamos em três turnos e não tivemos nenhuma parada significativa em 14 meses. As peças estão disponíveis rapidamente. O sistema de resfriamento mantém a temperatura do molde muito estável, o que é fundamental para a uniformidade da parede exigida pelo nosso cliente. Eu recomendaria a Ever-Power para outros fabricantes que precisam de uma máquina de moldagem por sopro de plástico confiável para aplicações industriais."
Ibrahim Al-Hassan, Embalagem de Garrafa de Água, Nigéria
"A EPA.ES-6C76 mudou completamente nossa produção. Antes, usávamos uma máquina muito mais antiga e a produção era de cerca de 3.500 unidades por hora, se tudo funcionasse bem. Agora, estamos produzindo 7.000 unidades consistentemente em garrafas de água de 500 ml. O consumo de energia me surpreendeu. Ela realmente opera mais perto de 26 kW em operação normal, e não os 68 kW de potência máxima, então nossa conta de luz diminuiu mesmo com o aumento da produção. A entrega foi mais rápida do que eu esperava e a Ever-Power cuidou de toda a documentação alfandegária sem nenhum problema da nossa parte."
Maria Santos, Embalagem de Garrafas de Óleo Comestível, Brasil
"Produzimos garrafas de óleo comestível de 5 litros e procurávamos uma máquina que pudesse lidar com o grande formato de forma confiável. A EPA.JS-2C200 faz exatamente o que precisávamos. O sistema de aquecimento centralizado para garrafas grandes funciona bem e nossos tempos de ciclo são melhores do que os do fornecedor anterior. Eu estava preocupado com o suporte pós-venda por estarem tão longe do México, mas a equipe responde em 24 horas pelo WhatsApp e resolveu todos os problemas remotamente até agora por meio de videochamadas. Muito profissionais. Encomendaremos uma segunda máquina ainda este ano para um novo contrato que acabamos de ganhar."
Tran Van Duc, Embalagem de Garrafa de Bebida, Vietnã
"Compramos a EPA.ES-4C114 para garrafas de refrigerante no final de 2024 e ela tem funcionado sem problemas sérios por quase 19 meses. A configuração de 4 cavidades nos permite engarrafar cerca de 3.200 garrafas por hora de 1,3L, o que se encaixa perfeitamente na nossa linha de envase. Tivemos que trocar uma lâmpada do forno no 12º mês, o que foi bem simples. A Ever-Power enviou as peças de reposição por entrega expressa e incluiu um vídeo passo a passo do técnico. A qualidade da máquina é muito superior à de algumas marcas locais que experimentamos antes, e a diferença de preço compensa pela confiabilidade."
Ahmed Bouazizi, Embalagem de Garrafa de Água, Egito
"Estamos usando a EPA.ES-2C130 para engarrafar água em garrafas de 1,5L em nossa fábrica perto do Cairo. As temperaturas ambientes no verão aqui ultrapassam os 40 graus Celsius e eu estava preocupado com o superaquecimento do forno, mas o sistema de resfriamento lida com isso sem problemas. A produção é estável em cerca de 1.750 garrafas por hora, o que é um pouco abaixo das 1.800 especificadas, pois operamos em uma velocidade mais baixa do forno como margem de segurança em nossas condições. A transparência das garrafas é excelente e nossos clientes notam a melhora na qualidade. Daria 5 estrelas se o manual da máquina estivesse disponível em árabe desde o início."
Nguyen Thi Lan, Embalagem de Garrafa de Água, Indonésia
"Investimos na EPA.ES-8C76 para um contrato de alto volume de garrafas de água e a produção de 9.200 garrafas por hora é real. Verificamos isso com um contador na esteira de saída na primeira semana. A configuração de 8 cavidades foi a escolha certa para o nosso volume e o espaço ocupado pela máquina é gerenciável no layout existente da nossa fábrica. A equipe da Ever-Power realizou o teste de aceitação na fábrica conosco por videochamada antes do envio, o que nos deu muita confiança. O primeiro pedido de peças de reposição foi enviado em 3 dias. A máquina já recuperou grande parte do investimento nos primeiros 7 meses."
Kwame Asante, Embalagem de Garrafa de Suco, Gana
"Escolhemos a EPA.AS-2C114.3 para nossa linha de envase de sucos e água após compararmos diversos fabricantes de máquinas de moldagem por sopro. O preço da Ever-Power era competitivo, mas o que nos convenceu foi o tempo de resposta técnica. Responderam a todas as nossas perguntas rapidamente e nos enviaram desenhos técnicos detalhados antes de fecharmos o negócio. A máquina chegou em perfeitas condições, a instalação ocorreu sem problemas e, desde o início da operação, temos produzido de forma consistente entre 1.900 e 2.000 garrafas por hora. O sistema de refrigeração a água é muito estável e não tivemos nenhum lote com defeito de qualidade em dez meses de operação. Altamente recomendada."
Andrei Popescu, Embalagem de Garrafas para Bebidas, Romênia
"Como comprador técnico, examinei cuidadosamente as especificações da EPA.ES-4C100 antes da compra e a máquina funciona exatamente como documentado. A pressão de sopro se mantém estável em 35 kg/cm² e o controle da zona do forno é preciso, com uma variação de aproximadamente 1,5 °C em nossas verificações por infravermelho. Produzimos garrafas de bebidas de 800 ml e a distribuição do material na parede é muito uniforme, com variação inferior a 0,15 mm em toda a extensão do corpo da garrafa. A interface do CLP é intuitiva e nossos engenheiros se adaptaram rapidamente após um dia de treinamento. O preço das peças de reposição é razoável e o prazo de entrega para itens não estocados tem sido de 7 a 10 dias. No geral, uma máquina de moldagem por sopro de PET automática, sólida e bem construída."
Informação adicional
| Editado por | Yjx |
|---|
Produtos relacionados
-

Máquina de moldagem por sopro totalmente automática EPA.ES-2C100 para frascos de produtos químicos de uso diário e cosméticos.
-
Máquina de moldagem por sopro totalmente automática EPA.ES-2C150 para óleo comestível e garrafas com alça.
-
Máquina de moldagem por sopro totalmente automática EPA.AS-2C114.3 para frascos de produtos químicos de uso diário e cosméticos.
-
Máquina de moldagem por sopro totalmente automática EPA.AS-4C76.2 para frascos de produtos químicos de uso diário e cosméticos.


