
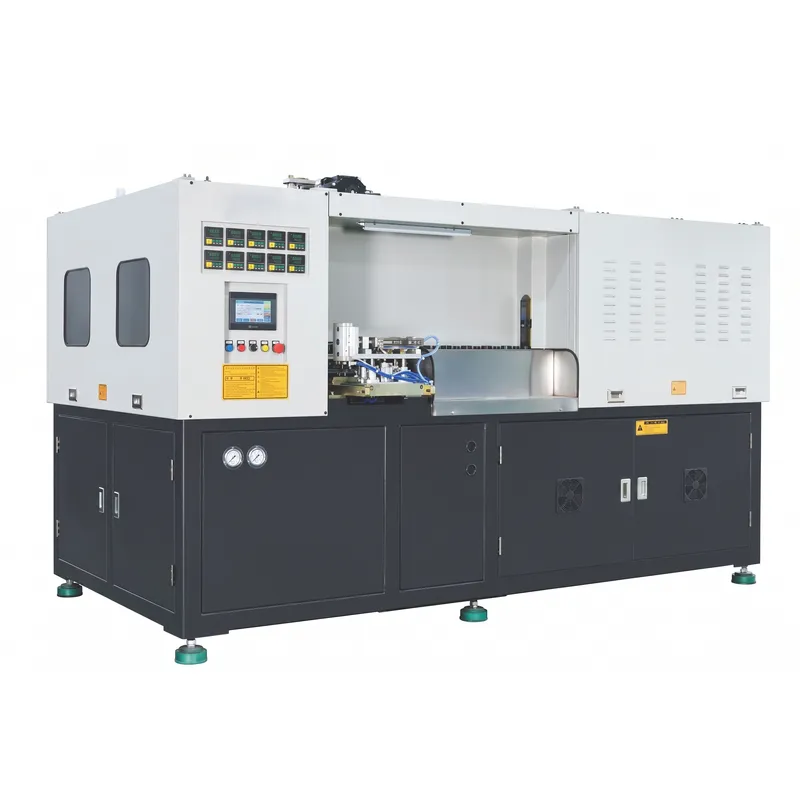
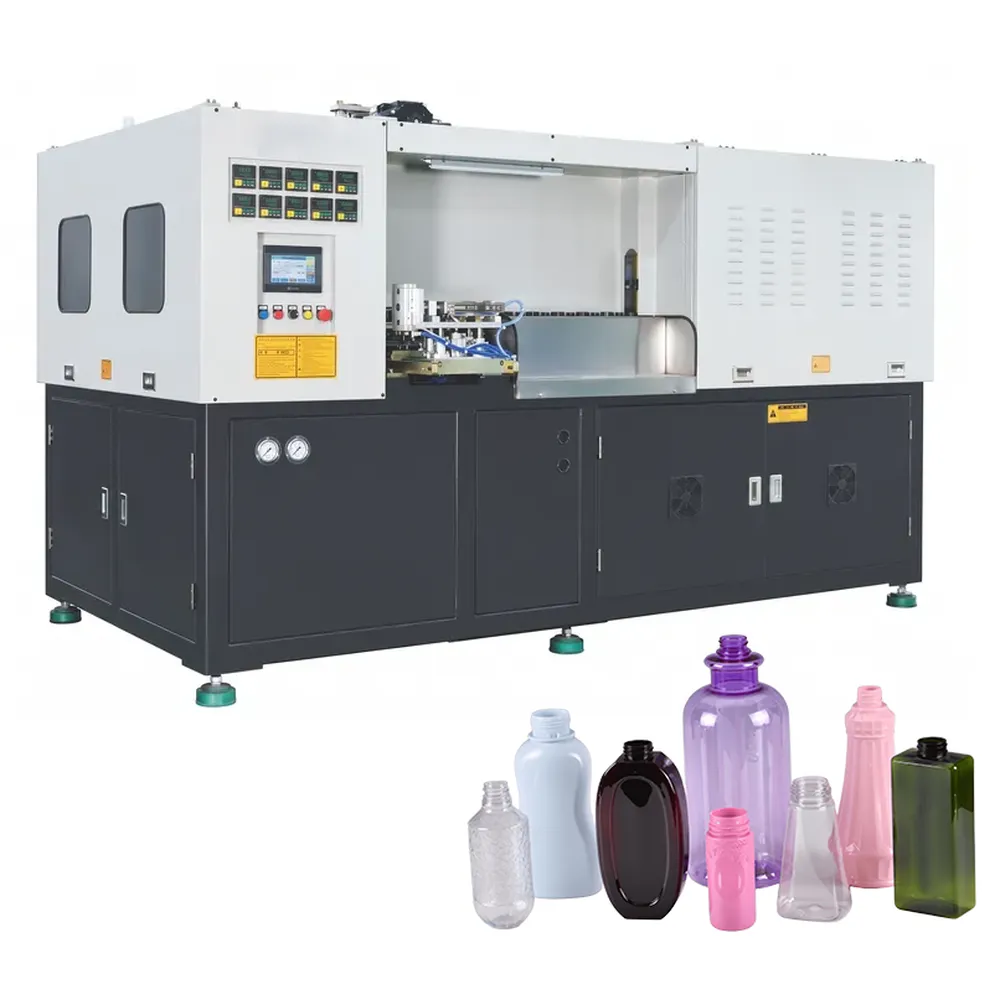
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-2C100 لزجاجات المواد الكيميائية اليومية ومستحضرات التجميل
آلة نفخ القوالب EPA.ES-2C100 هي آلة أوتوماتيكية بالكامل مصممة خصيصًا لقطاع تغليف المواد الكيميائية ومستحضرات التجميل اليومية. تتميز هذه الآلة ثنائية المراحل بدمجها لمحركات سيرفو عالمية المستوى، ومخفضات سرعة دقيقة، ومكونات كهربائية عالية الجودة، ونظام تحكم PLC متطور، مما يوفر تشغيلًا مستقرًا وموثوقًا وموفرًا للطاقة في بيئات الإنتاج الصعبة.
آلة نفخ القوالب EPA.ES-2C100 هي آلة أوتوماتيكية بالكامل مصممة خصيصًا لقطاع تغليف المواد الكيميائية ومستحضرات التجميل اليومية. تتميز هذه الآلة ثنائية المراحل بدمج محركات سيرفو عالمية المستوى، ومخفضات سرعة دقيقة، ومكونات كهربائية عالية الجودة، ونظام تحكم PLC متطور، مما يوفر تشغيلًا مستقرًا وموثوقًا وموفرًا للطاقة في بيئات الإنتاج الصعبة. يُعالج تصميمها المدمج ذو التجويفين قوالب PET وPETG بمعدل إنتاج نظري يصل إلى 2400 زجاجة في الساعة، مما يجعلها آلة مثالية لنفخ قوالب زجاجات مستحضرات التجميل للعلامات التجارية المتوسطة والكبيرة التي تسعى إلى جودة عالية دون استهلاك كبير للمساحة.
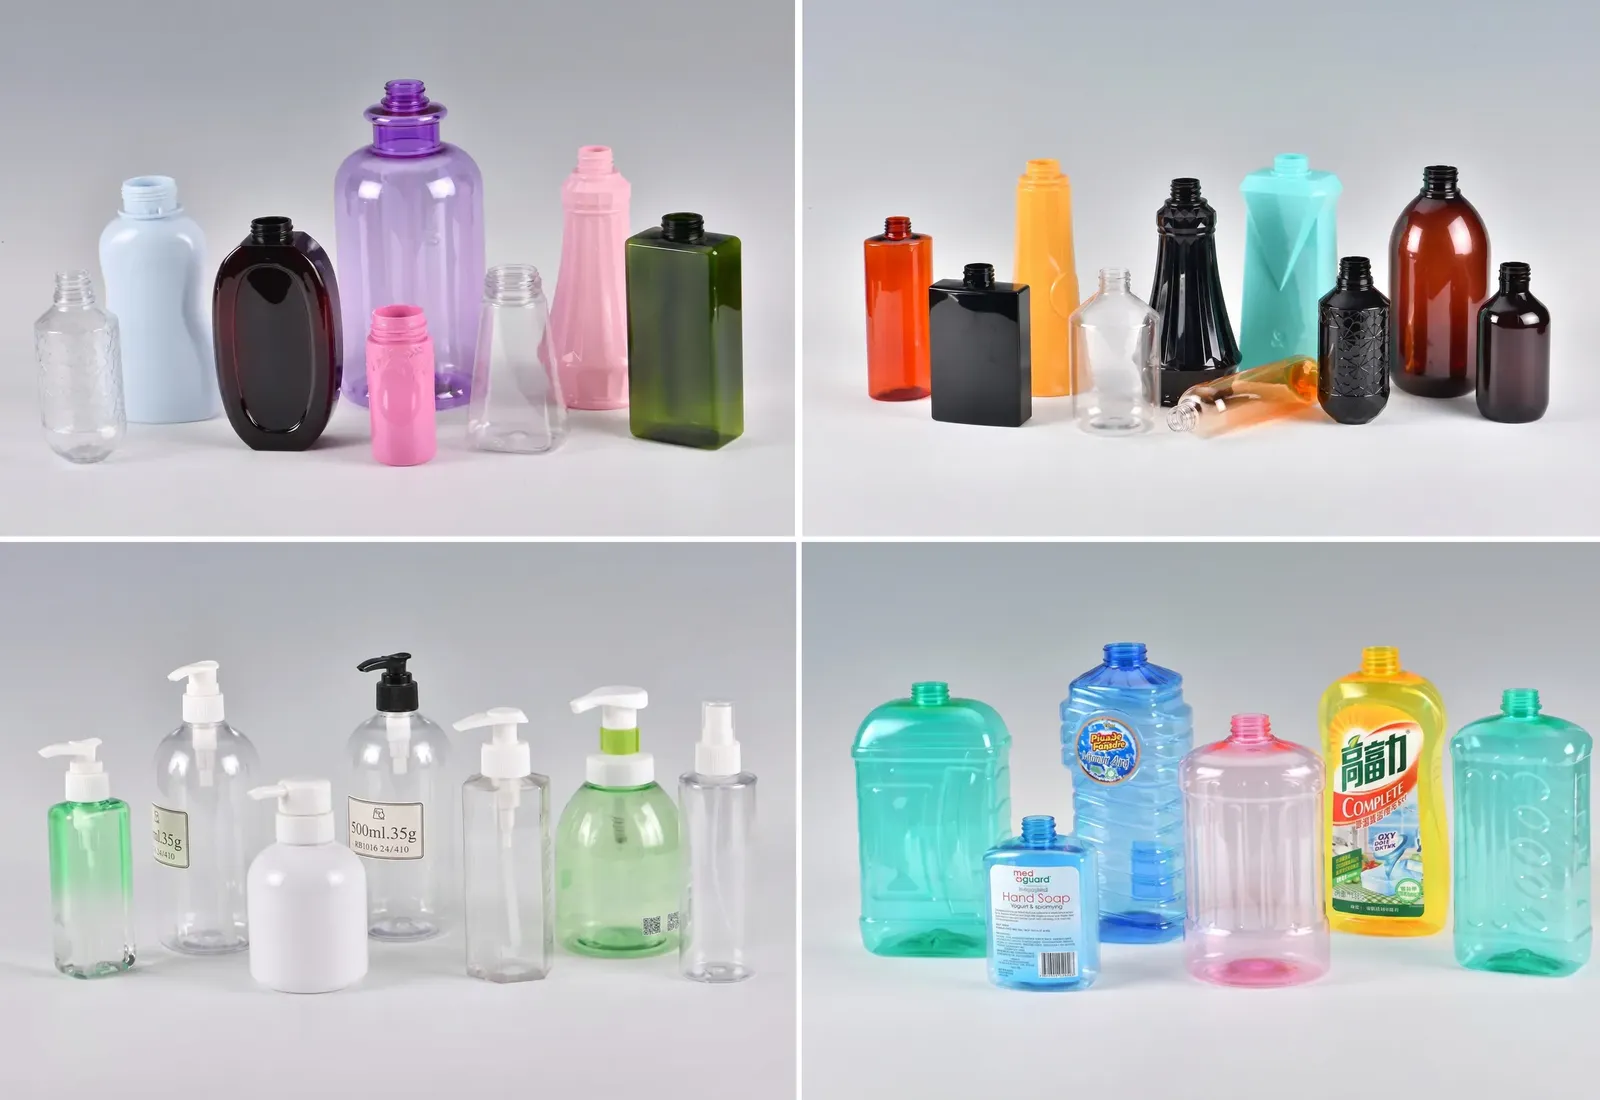
إلى جانب الزجاجات الدائرية التقليدية، تتفوق آلة التشكيل بالنفخ EPA.ES-2C100 في تشكيل عبوات ذات أشكال خاصة معقدة، بما في ذلك الأشكال المسطحة والبيضاوية وغير المتماثلة ومتعددة الأوجه، بأقطار عنق تصل إلى 68 مم وأقطار جسم تصل إلى 80 مم. تحافظ آلية النفخ المؤازرة على توزيع دقيق لسمك الجدار، مما يضمن وضوحًا بصريًا ودقة في الأبعاد في كل دورة. سواءً أكان الإنتاج لزجاجات الشامبو أو عبوات البلسم أو قوارير التونر أو مضخات غسول الجسم أو زجاجات سائل غسل الأطباق، تتكيف آلة التشكيل بالنفخ البلاستيكية هذه بسلاسة مع متطلبات التعبئة والتغليف المتطورة لمستحضرات التجميل والمواد الكيميائية اليومية، مما يدعم تغيير القوالب بسرعة وتقليل تدخل المشغل في خط الإنتاج.
المعايير الفنية
| نموذج | وحدة | EPA.ES-2C100 | |
|---|---|---|---|
| صب | شوط التثبيت | مم | 110 |
| مسافة فتح العفن | مم | 280 | |
| العفن - مسافة قريبة | مم | 170 | |
| ضربة التمدد | مم | 350 | |
| مسافة فتح العفن | مم | 50 | |
| العفن - مسافة قريبة | مم | 100 | |
| حامل القوالب الأولية | 60 | ||
| التسوس | 2 | ||
| حاوية | أقصى حجم للحاوية | مل | 500 |
| نطاق قطر العنق | مم | 68 | |
| أقصى قطر للحاوية | مم | 80 | |
| أقصى ارتفاع للحاوية | مم | 200 | |
| الناتج النظري | bph | 2400 | |
| النظام الكهربائي | أقصى قدرة تسخين | كيلوواط | 34 |
| الطاقة الحرارية | كيلوواط | 8-12 | |
| نظام الهواء | العمليات | كجم/سم² | 7 |
| استهلاك الهواء بضغط منخفض | لتر/دقيقة | 600 | |
| ضغط النفخ | كجم/سم² | 26-35 | |
| استهلاك الهواء عالي الضغط | لتر/دقيقة | 1000-1400 | |
| مياه التبريد | العمليات | كجم/سم² | 5-6 |
| درجة حرارة | درجة مئوية | 8-10 | |
| معدل التدفق | لتر/دقيقة | 30 | |
| آلة | الحجم (الطول × العرض × الارتفاع) | مم | 2900*1525*1930 |
| وزن | كيلوغرام | 2000 | |
الميزات الرئيسية لماكينة نفخ القوالب EPA.ES-2C100
1. إنتاج عالي الكفاءة
تتميز آلة التشكيل بالنفخ الأوتوماتيكية بالكامل EPA.ES-2C100 بقدرة إنتاجية نظرية تبلغ 2400 زجاجة في الساعة، وهي مصممة للإنتاج المستمر على نطاق واسع دون المساس بدقة الأبعاد. يضمن نظام نقل القوالب المسبقة المُدار بمحرك سيرفو وطول منطقة التسخين الأمثل إتمام كل دورة بأقصى سرعة، مما يقلل بشكل كبير من وقت إنتاج الوحدة الواحدة ويمنح مصنعي مستحضرات التجميل ميزة تنافسية من حيث التكلفة في عمليات إنتاج الزجاجات بكميات كبيرة.
2. متانة وجودة بناء فائقة
تُصنع المكونات الهيكلية بدقة عالية من الفولاذ عالي الجودة، بينما تُصنع الأجزاء الحساسة للسائل من الفولاذ المقاوم للصدأ 304/316L، مما يوفر مقاومة ممتازة للتآكل في بيئات الإنتاج ذات الرطوبة العالية. صُمم الهيكل ليتحمل التشغيل المتواصل على مدار عدة ورديات، مما يقلل من الإجهاد الميكانيكي ويطيل عمر الماكينة بشكل ملحوظ مقارنةً ببدائل ماكينات النفخ التقليدية. ويؤدي التصميم المتين مباشرةً إلى تقليل وقت التوقف، وتقليل عدد قطع الغيار، وخفض التكلفة الإجمالية للملكية طوال دورة حياة الماكينة.
3. نظام تحكم PLC دقيق
تتحكم وحدة تحكم منطقية قابلة للبرمجة ذات علامة تجارية عالمية في جميع مراحل عمل آلة التشكيل بالنفخ، بدءًا من ضبط درجة حرارة منطقة تسخين القالب الأولي وتحديد موضع قضيب التمديد، وصولًا إلى توقيت ضغط النفخ وتسلسل فتح وإغلاق القالب. ويتيح رصد المعلمات في الوقت الفعلي عبر شاشة اللمس الملونة للمشغلين ضبط إعدادات العملية بدقة أثناء التشغيل، مما يقلل بشكل كبير من معدلات عيوب الزجاجات ويضمن توزيعًا متجانسًا لسمك الجدار. يُعد هذا المستوى من التحكم الآلي في العملية ضروريًا لتغليف مستحضرات التجميل، حيث تُعتبر الجودة البصرية والدقة في الأبعاد من المتطلبات الأساسية التي لا تقبل المساومة.
4. نطاق استخدام متعدد الاستخدامات
تُعدّ آلة نفخ القوالب التجميلية EPA.ES-2C100 متعددة الاستخدامات، قادرة على إنتاج عبوات لمجموعة واسعة من التطبيقات. تدعم هذه الآلة مواد التشكيل المسبق PET وPETG والمواد المتوافقة معها، وتتعامل بكفاءة عالية مع زجاجات التونر، ومضخات اللوشن، وقوارير السيروم، وزجاجات الشامبو، وعبوات البلسم، وموزعات غسول الجسم، وعلب مستحضرات التجميل ذات الأشكال الخاصة. تتسع فتحات العنق حتى 68 مم للمضخات القياسية وأغطية الأقراص، بينما يدعم قطر الجسم الأقصى البالغ 80 مم تصميمات الأكتاف العريضة الشائعة في عبوات منتجات العناية الشخصية الفاخرة.
5. التشغيل الموفر للطاقة
على الرغم من أن أقصى قدرة تسخين مُثبّتة تبلغ 34 كيلوواط، إلا أن قدرة التسخين الفعلية تتراوح عادةً بين 8 و12 كيلوواط بفضل نظام التسخين بالأشعة تحت الحمراء المُقسّم إلى مناطق وتقنية محرك المؤازرة التي تستهلك طاقة تتناسب فقط مع الحمل الفعلي. وبالمقارنة مع تصميمات آلات النفخ الهيدروليكية القديمة، يُقلّل جهاز EPA.ES-2C100 استهلاك الطاقة بشكل ملحوظ لكل 1000 زجاجة مُنتجة، مما يُساهم في خفض انبعاثات الكربون وتحسين ميزانيات تكاليف تشغيل المصنع، وهو أمر بالغ الأهمية لعلامات مستحضرات التجميل التي تلتزم بمبادئ الاستدامة.
6. الإنتاج الآلي بالكامل
بدءًا من تحميل القوالب الأولية والتسخين بالأشعة تحت الحمراء، مرورًا بالنفخ والتثبيت، وصولًا إلى إخراج الزجاجات، تعمل دورة الإنتاج الكاملة لهذه الآلة عالية السرعة للنفخ والقولبة دون أي تدخل يدوي. تعمل وحدة فرز القوالب الأولية المدمجة، وواجهة النقل الآلية، ومحطة الكشف عن التسرب الاختيارية على التخلص من تباين الجودة المتأصل في الإنتاج شبه الآلي. إن تقليل الاعتماد على العمالة اليدوية لا يخفض تكاليف التوظيف فحسب، بل يجعل الآلة أيضًا مناسبة تمامًا لمرافق مستحضرات التجميل المجاورة للغرف النظيفة، حيث يجب تقليل احتكاك المشغلين بالعبوات إلى أدنى حد ممكن للحفاظ على معايير النظافة.
مبدأ عمل آلة النفخ الأوتوماتيكية بالكامل
الخطوة الأولى: تحضير المواد الخام
تبدأ عملية التشكيل بالنفخ على مرحلتين بتجفيف حبيبات البولي إيثيلين تيريفثالات (PET) أو البولي إيثيلين تيريفثالات جليكول (PETG) حتى يصل محتواها من الرطوبة إلى أقل من 0.02% في مجفف يحتوي على مادة مجففة لمنع التحلل المائي أثناء التسخين. تُنقل المادة المجففة مسبقًا إلى مكبس حقن القوالب حيث تُقاس وتُصهر وتُلدّن في ظل ظروف تحكم دقيقة من درجة الحرارة والضغط. يمكن إضافة مُركّزات الألوان أو مُثبّتات الأشعة فوق البنفسجية في المراحل السابقة إذا تطلبت مواصفات تغليف العلامة التجارية لمستحضرات التجميل ذلك.
الخطوة الثانية: قولبة الحقن
يُحقن الراتنج المنصهر تحت ضغط عالٍ في قوالب التشكيل الأولي الدقيقة، مُشكِّلاً جزءًا وسيطًا على شكل أنبوب اختبار يُعرف باسم التشكيل الأولي. يتضمن هذا التشكيل الأولي الشكل الهندسي النهائي لعنق الزجاجة، بما في ذلك الخيوط وأسطح الإحكام، والتي تُضبط بدقة متناهية في هذه المرحلة بحيث لا تتطلب أي عملية تشطيب ثانوية للعنق لاحقًا. يتم التحكم بدقة في زمن الدورة وسرعة الحقن وضغط التثبيت بواسطة وحدة تحكم الماكينة لضمان وزن موحد للتشكيل الأولي وتوزيع متساوٍ للجدار في كل عملية حقن.
الخطوة 3: إجراء التسخين المسبق
تمر القوالب الأولية عبر فرن التسخين بالأشعة تحت الحمراء القريبة متعدد المناطق في جهاز EPA.ES-2C100 بواسطة سلسلة مغزل دوارة، مما يضمن توزيعًا متجانسًا للحرارة على طول المحيط والمحور. يتم التحكم في كل منطقة تسخين بشكل مستقل، مما يسمح للمشغل بضبط التدرج الحراري على طول جسم القالب الأولي بحيث تتلقى الأجزاء ذات الجدران السميكة طاقة إضافية. يُعد الوصول إلى نطاق درجة الحرارة الصحيح أمرًا بالغ الأهمية لجودة عملية النفخ اللاحقة: فإذا كانت درجة الحرارة منخفضة جدًا، فإن المادة تقاوم التوجيه ثنائي المحور؛ وإذا كانت مرتفعة جدًا، فإن التحكم في سمك الجدار يضيع، مما يؤدي إلى الترهل أو التوزيع غير المتساوي في عبوة آلة نفخ البولي إيثيلين تيريفثالات (PET) النهائية.
الخطوة الرابعة: التشكيل بالنفخ والتمديد
تُنقل كل قطعة مُشكّلة مسبقًا إلى تجويف قالب النفخ، حيث يمتد قضيب تمديد ميكانيكي محوريًا إلى قاعدة القطعة بالتزامن مع إدخال هواء نفخ أولي منخفض الضغط. ثم يقوم هواء نفخ عالي الضغط (26 إلى 35 كجم/سم²) بنفخ القطعة بسرعة إلى الخارج باتجاه سطح القالب المصقول، مما يُثبّت سلاسل البوليمر ثنائية المحور في مكانها أثناء تبريد المادة على جدار القالب المُبرّد بالماء. هذا التوجيه ثنائي المحور هو الآلية التي تُعطي زجاجات البولي إيثيلين تيريفثالات (PET) مزيجها المميز من الشفافية البصرية، وأداء العزل، ومقاومة الصدمات الناتجة عن السقوط، والتي تفوق الحاويات غير الموجهة.
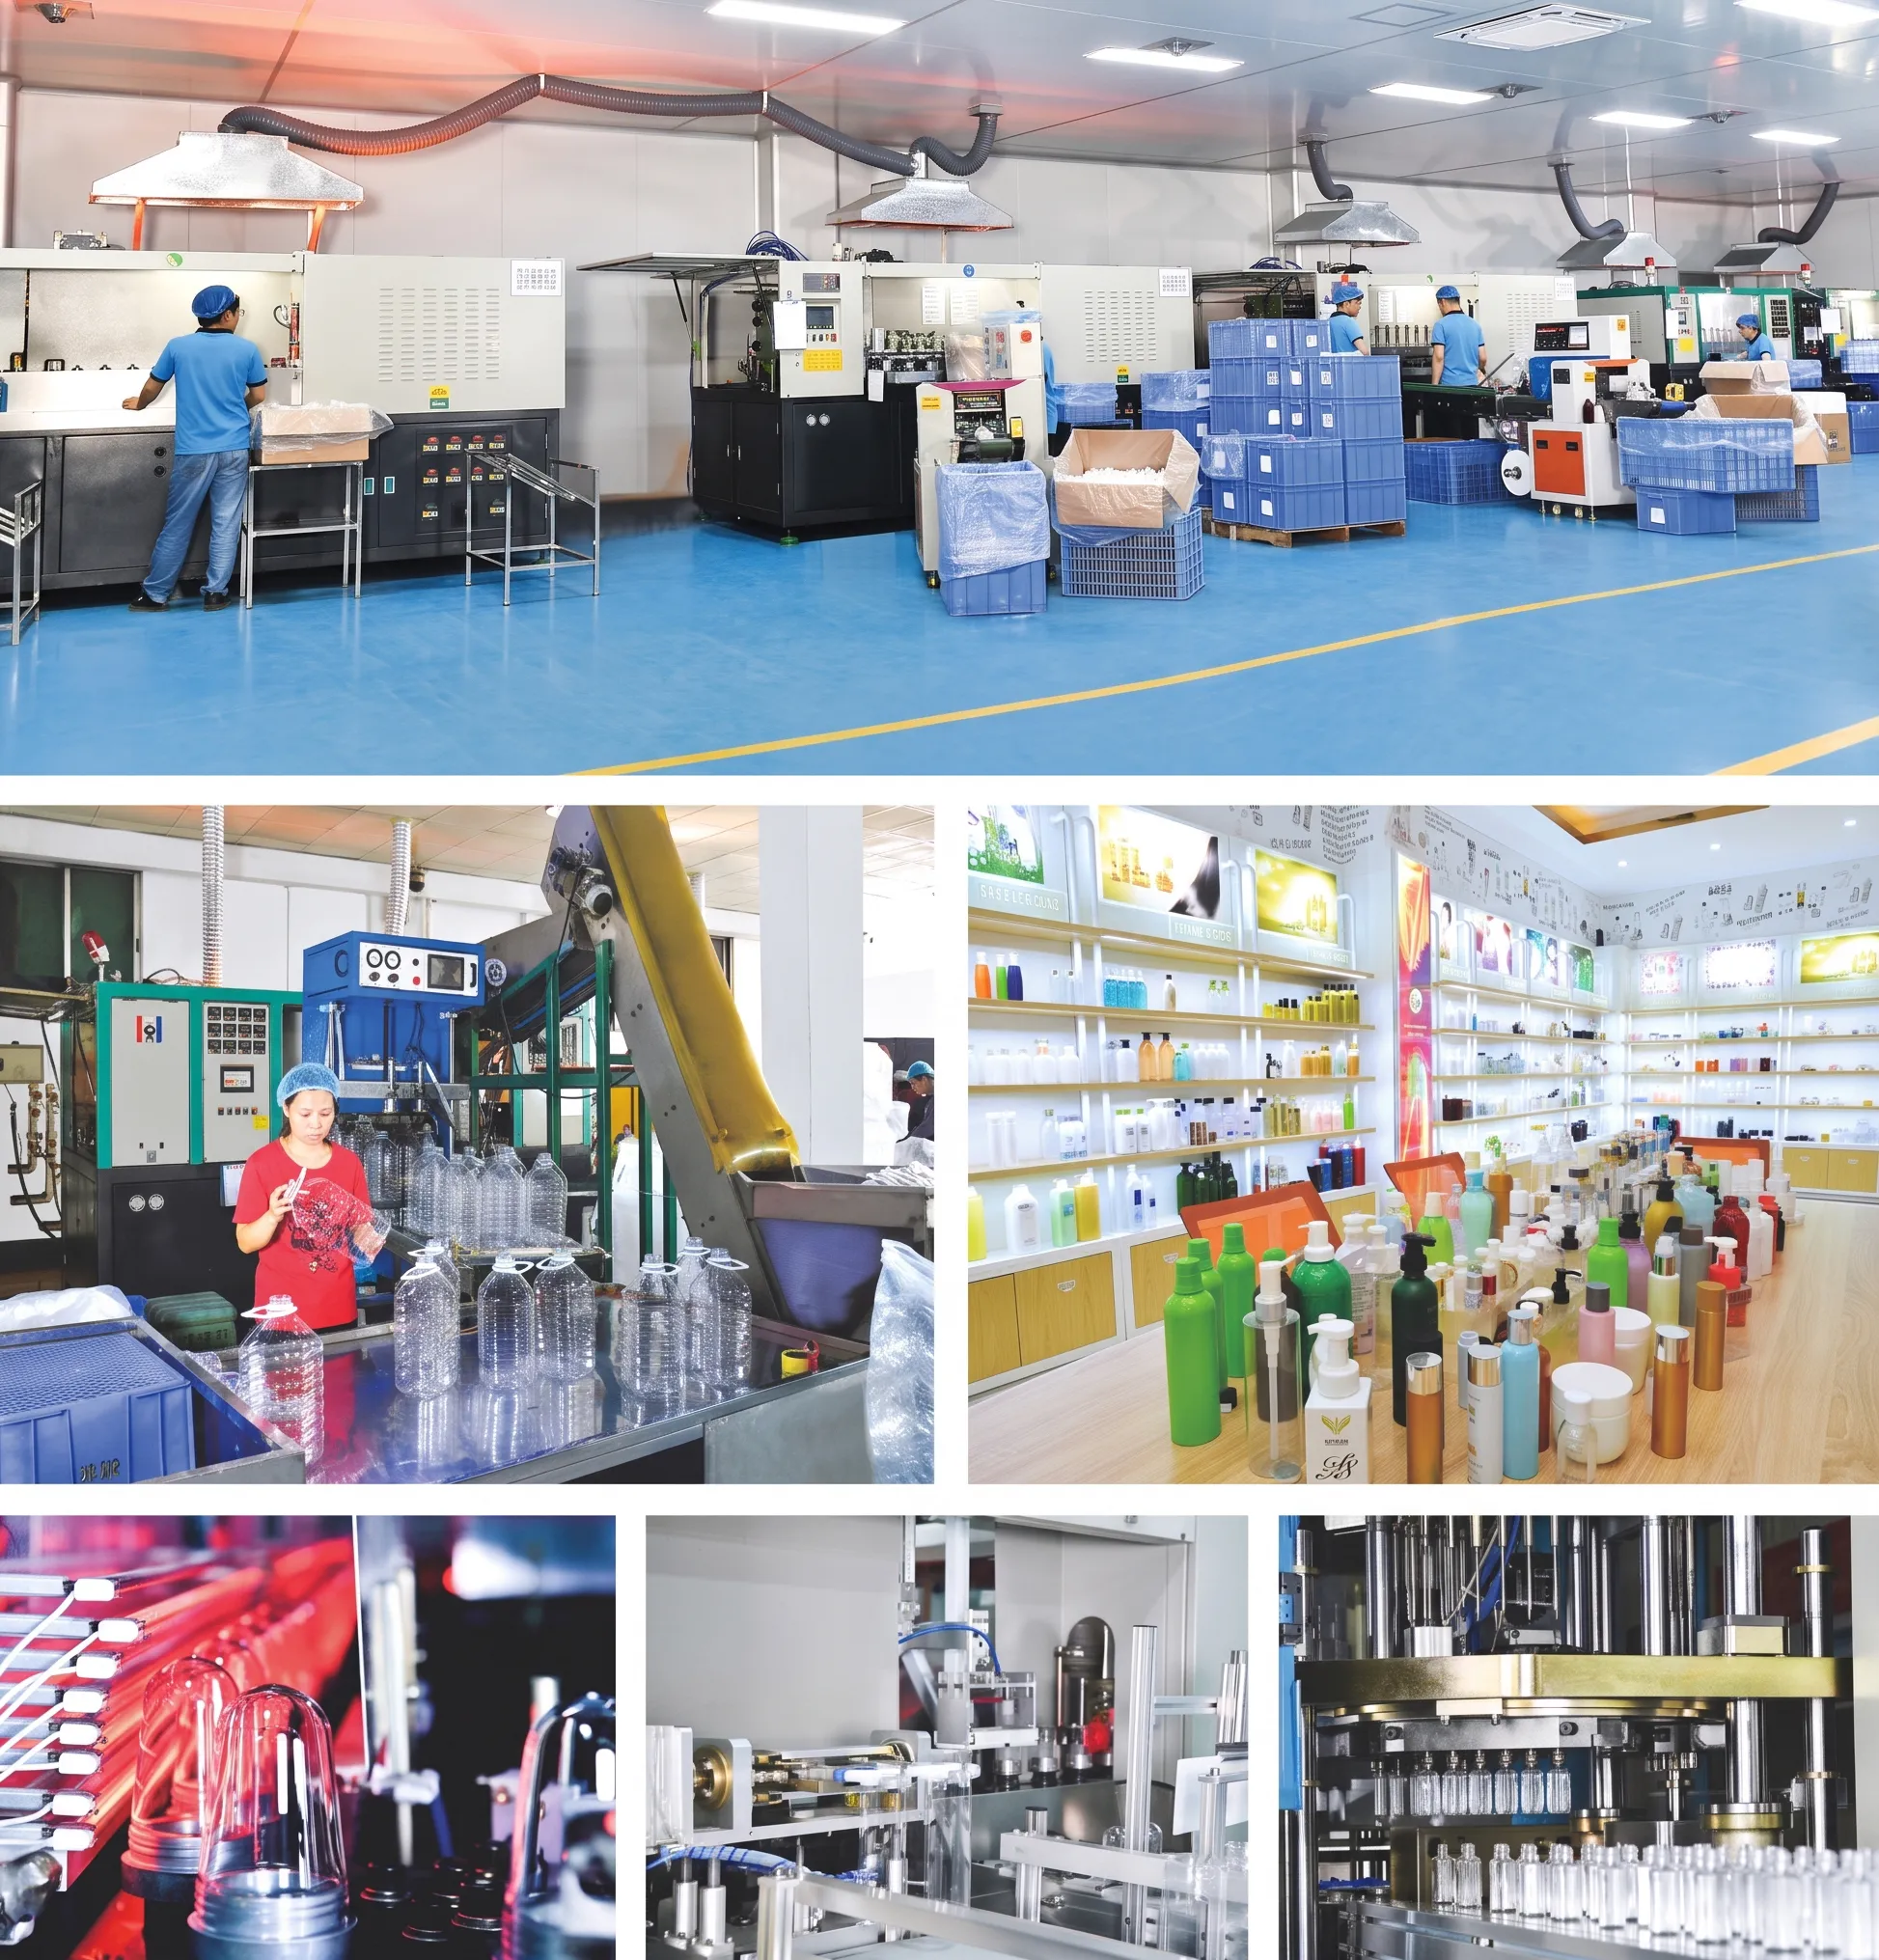
مجالات التطبيق
1. زجاجة مستحضرات التجميل
تُعدّ آلة نفخ قوالب زجاجات مستحضرات التجميل EPA.ES-2C100 الخيار الأمثل لزجاجات التونر، وأمبولات السيروم، وقوارير كريم الأساس، وبخاخات الوجه، وعبوات منتجات العناية بالبشرة الفاخرة. يُتيح نظام التحكم الدقيق في ضغط النفخ الحصول على زوايا كتف حادة، وتفاصيل نقش بارزة، وجدران جانبية شفافة بصريًا، ما يُلبي المعايير الجمالية المطلوبة لمواصفات تغليف العلامات التجارية الراقية لمستحضرات التجميل.
2. زجاجة المواد الكيميائية
بفضل توافقها مع مادة PETG، تُعدّ عبوة EPA.ES-2C100 مثاليةً لإنتاج عبوات تخزين وتوزيع المواد الكيميائية المستخدمة في التنظيف المنزلي والصناعي. كما تضمن قدرتها العالية على تحمل ضغط النفخ، والتي تصل إلى 35 كجم/سم²، بنيةً متينةً وكثيفة الجدران، تقاوم التشوه ونفاذية المواد الكيميائية، وهو أمرٌ ضروريٌّ لتخزين المواد الفعالة بالسطح والمذيبات وغيرها من التركيبات الكيميائية التفاعلية اليومية بأمان.
3. زجاجة دواء
تتطلب عبوات الأدوية ذات البيئة المُتحكَّم بها انعدام الزوائد، وخيوط عنق دقيقة، وأسطح إحكام قابلة للتكرار. توفر آلة نفخ البلاستيك EPA.ES-2C100 هذه الخصائص بدقة في كل دورة، مما يجعلها مناسبة لزجاجات السوائل الفموية، وعبوات شراب السعال، وقوارير بخاخ الأنف، ومضخات غسول الجلد، حيث لا يمكن التنازل عن الامتثال لمعايير دستور الأدوية فيما يتعلق بالأبعاد.
4. زجاجة مشروب
بفضل قدرتها على التوجيه ثنائي المحور، تُنتج آلة EPA.ES-2C100 زجاجات مشروبات من مادة PET تتميز بخصائص عزل فائقة ضد فقدان ثاني أكسيد الكربون ودخول الأكسجين، وهو أمر بالغ الأهمية للمشروبات الغازية وعصائر الفاكهة الحساسة. كما أن قدرتها الإنتاجية العالية تجعلها خيارًا تنافسيًا لمنتجي المشروبات من الشركات الصغيرة والمتوسطة الذين يتطلعون إلى تصنيع الزجاجات داخليًا وتقليل اعتمادهم على موردي الحاويات الخارجيين.
5. Food Bottles
تتوافق راتنجات PET وPETG المستخدمة في صناعة الأغذية والمعالجة من خلال جهاز EPA.ES-2C100 تمامًا مع اللوائح الدولية الخاصة بمواد التلامس مع الأغذية، مما يجعل هذا المنتج مخصصًا آلة نفخ القوالب مثالية لزجاجات التوابل، وعبوات الزيت والخل، وقوارير صلصات التوابل، وعلب الأطعمة المجففة. يساهم التوزيع المتجانس لسمك جدار الآلة في تقليل التلف والحفاظ على المظهر المتين لعبوات الطعام على أرفف المتاجر.
6. زجاجة الشامبو
تُعدّ آلة EPA.ES-2C100 آلةً متخصصةً في نفخ قوالب عبوات الشامبو، وهي قادرة على التعامل مع العبوات ذات القطر الكبير والارتفاع العالي، والتي تُستخدم عادةً في منتجات الشامبو والبلسم وغسول الجسم. تستوعب الآلة عبوات يصل ارتفاعها إلى 200 مم، ذات جدران جانبية ملساء، مما يسمح بطباعة الشعارات والملصقات عليها لاحقًا. كما يتيح خيار مادة PETG عالية الشفافية إمكانية إنتاج عبوات شامبو شفافة دون الحاجة إلى عمليات تلميع لاحقة.
7. زجاجة سائل غسيل الأطباق
تتطلب عبوات سائل غسل الأطباق جدارًا مقاومًا للضغط مع الحفاظ على سهولة استخدام المنتج. تحقق آلة EPA.ES-2C100 هذا التوازن من خلال نظام تحكم قابل للبرمجة في سرعة قضيب التمديد، والذي يتحكم في توزيع سماكة الجدار بشكل شعاعي، مما ينتج عبوات متينة بما يكفي لتحمل عمليات البيع بالتجزئة، وفي الوقت نفسه مرنة بما يكفي لراحة المستهلك أثناء غسل الأطباق. تدعم الآلة مجموعة واسعة من أغطية الفتح والإغلاق المزودة بمضخة دون الحاجة إلى تعديلات في الأدوات.
8. زجاجة غسول اليدين
يجب أن تحمل موزعات غسول اليدين والصابون المضاد للبكتيريا شعار المنتج بشكل بارز، مع ضمان إحكام إغلاق المضخة بشكل موثوق. يضمن نظام التحكم الدقيق في شكل عنق المضخة في جهاز EPA.ES-2C100، بقطر يصل إلى 68 مم، تثبيت موزعات المضخة بشكل صحيح وإحكام إغلاقها تمامًا، مما يمنع التسرب أثناء النقل وعلى أسطح الطاولات. يُنتج الجهاز بسهولة الشكل المخروطي الذي يشبه الساعة الرملية، وهو شائع في فئة منتجات العناية الشخصية الفاخرة.
أنواع مختلفة من التشكيل بالنفخ
تتضمن عملية التشكيل بالنفخ نفخ أنبوب بلاستيكي مجوف أو قالب أولي داخل تجويف القالب لتشكيل المنتج بالشكل المطلوب. تهيمن ثلاثة أنواع رئيسية من التشكيل بالنفخ على إنتاج الزجاجات البلاستيكية الصناعية، ولكل منها مزايا عملية مميزة تعتمد على حجم المنتج ومادته ومتطلبات استخدامه.
التشكيل بالنفخ بالبثق (EBM)
يُعدّ التشكيل بالنفخ بالبثق أحد أكثر أنواع التشكيل بالنفخ استخدامًا. يتم بثق البلاستيك المسخن عبر قالب إلى شكل مجوف، ثم يُغلق القالب حوله قبل أن ينفخه الهواء ليأخذ شكل العبوة النهائي.
المزايا: مثالية للأجزاء الكبيرة المجوفة مثل خزانات الوقود وعبوات المنظفات والبراميل الصناعية. يمكنها إنتاج منتجات معقدة متعددة الطبقات وتتعامل مع مجموعة واسعة من أحجام العبوات.
العيوب: أقل دقة من IBM أو ISBM فيما يتعلق بالتفاصيل الدقيقة للأبعاد، وتولد نفايات فلاش تتطلب تشذيبًا ثانويًا.
التطبيقات: زجاجات بلاستيكية للمنظفات السائلة، وزيت المحركات، والمواد الكيميائية الصناعية، وخزانات الوقود الكبيرة، وحاويات التخزين الصناعية.
قولبة النفخ بالحقن (IBM)
في عملية التشكيل بالنفخ والحقن، يُحقن البلاستيك أولاً في قالب لتشكيل شكل أولي دقيق. ينتقل هذا الشكل الأولي إلى محطة النفخ، حيث يقوم الهواء المضغوط بنفخه ليأخذ شكل الزجاجة النهائي داخل تجويف قالب النفخ.
المزايا: تتميز هذه التقنية بدقة واتساق فائقين مقارنةً بأنواع النفخ الأخرى. كما أن التحكم الممتاز في سماكة الجدار، وانعدام الزوائد، ودقة هندسة العنق، تجعلها مثالية لتطبيقات التغليف عالية القيمة.
العيوب: عادة ما تكون تكلفة الأدوات الأولية أعلى من تكلفة EBM وهي الأنسب للزجاجات الصغيرة الدقيقة بدلاً من الحاويات الكبيرة.
التطبيقات: زجاجات صيدلانية عالية الجودة، وعبوات مستحضرات تجميل، وتغليف غذائي حيث الدقة والوضوح أمران لا غنى عنهما.
التشكيل بالنفخ والتمديد بالحقن (ISBM)
تقوم تقنية ISBM بتمديد القالب الأولي محوريًا وشعاعيًا قبل النفخ، مما يُحفز توجيهًا جزيئيًا ثنائي المحور. ويعمل جهاز EPA.ES-2C100 وفقًا لهذا المبدأ، ولذلك يُوفر شفافية فائقة، وأداءً حاجزًا ممتازًا، وقوة جدار عالية في منتج آلة نفخ عبوات PET النهائية.
المزايا: تُنتج هذه التقنية زجاجات خفيفة الوزن ومتينة في الوقت نفسه، تتميز بشفافية بصرية محسّنة وخصائص عزل غازية ممتازة. وهي النوع المفضل من قوالب النفخ للتغليف الفاخر، حيث يُعد توفير المواد وأداء المنتج من الأولويات.
العيوب: يتطلب معدات متخصصة وله تكاليف إنتاج أعلى من تقنية EBM الأساسية، مما يجعله أقل اقتصادية بالنسبة للحاويات الكبيرة جدًا.
التطبيقات: زجاجات PET للمياه والمشروبات الغازية والعصائر، وعبوات مستحضرات التجميل والعناية الشخصية بما في ذلك عبوات الشامبو والبلسم وغسول الجسم.
تطبيقات أنواع التشكيل بالنفخ المختلفة
تطبيقات الطب المبني على البراهين
خزانات الوقود، وحاويات المواد الكيميائية الكبيرة، وزجاجات المنظفات، وخزانات سوائل السيارات، وحاويات التخزين الصناعية حيث تعتبر مرونة الحجم والشكل من المعايير الأساسية للتصميم.
تطبيقات IBM
زجاجات صغيرة عالية الجودة للأدوية ومستحضرات التجميل ومنتجات العناية الشخصية. تُستخدم منتجات IBM في الصناعات التي تتطلب أجزاءً دقيقة للغاية وخالية من الزوائد في كل دورة إنتاج.
تطبيقات ISBM
زجاجات PET للمياه والمشروبات الغازية والعصائر. عبوات مستحضرات تجميل خفيفة الوزن للشامبو والبلسم ومنتجات التنظيف المنزلية حيث يجب تحقيق التوازن بين كفاءة استخدام المواد وقوة المنتج في آن واحد.
 |
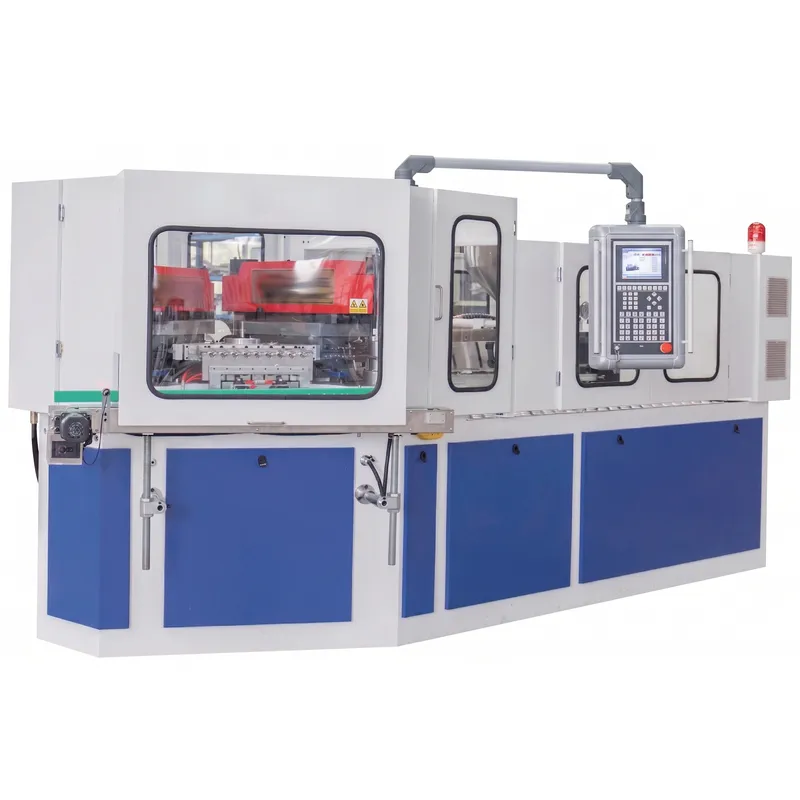 |
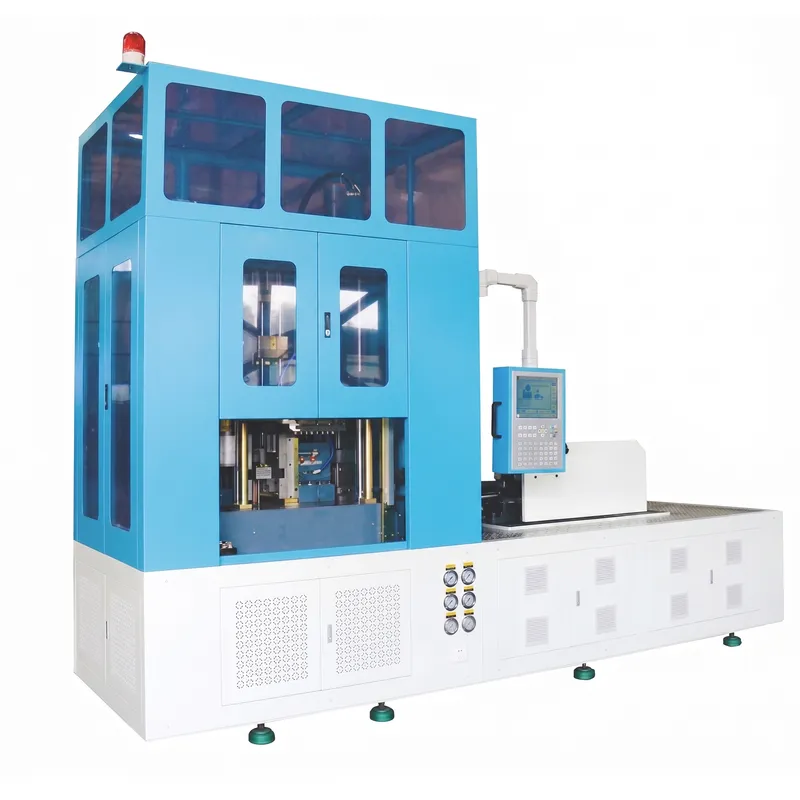
| آلة ISBM | جهاز IBM |
مواد خام متوافقة مع آلة النفخ ثنائية المراحل
1. بولي إيثيلين تيريفثالات (PET)
يُعد البولي إيثيلين تيريفثالات (PET) أكثر مواد التشكيل الأولي شيوعًا في آلات نفخ البولي إيثيلين تيريفثالات. فمزيجه المتميز من الشفافية البصرية والقوة الميكانيكية والسلامة المعتمدة عند ملامسته للأغذية يجعله الخيار الأمثل لزجاجات المياه المعدنية والمشروبات الغازية وعبوات زيوت الطهي وتغليف مستحضرات التجميل الفاخرة. يخضع البولي إيثيلين تيريفثالات لتوجيه ثنائي المحور أثناء عملية النفخ، مما يُحسّن بشكل كبير خصائص العزل ومقاومة الصدمات مقارنةً بالراتنج الخام غير المتبلور.
2. PETG (PET المعدل بالجليكول)
يُعدّل PETG مادة PET القياسية بإضافة مونومر جليكول يمنع التبلور أثناء التبريد، مما ينتج عنه راتنج غير متبلور بشكل دائم يتميز بشفافية ومتانة استثنائيتين في درجة حرارة الغرفة. وهو المادة المفضلة لزجاجات مستحضرات التجميل الفاخرة، والزجاجات ذات الأشكال الخاصة التي تتطلب تشكيلًا عميقًا، والعبوات التي تتطلب شفافية عالية حيث قد تتسبب درجات حرارة تشكيل PET في حدوث ضبابية. يتمتع PETG بمقاومة كيميائية جيدة للكحولات ومعظم تركيبات العناية الشخصية.
3. البولي بروبيلين (PP)
يتميز البولي بروبيلين بمقاومته الممتازة لدرجات الحرارة العالية، مما يجعله الراتنج المفضل لتطبيقات التعبئة الساخنة حيث تُعبأ المحتويات عند درجة حرارة تزيد عن 80 درجة مئوية قبل الإغلاق. ويُستخدم على نطاق واسع في تغليف المواد الغذائية كالتوابل والصلصات وأغذية الأطفال ومنتجات الألبان، بالإضافة إلى زجاجات الأدوية المصممة للتعقيم بالبخار. تتطلب قوالب البولي بروبيلين نطاقًا حراريًا أعلى للمعالجة وإدارة دقيقة لسرعة التوجيه لتحقيق شفافية مقبولة في العبوة النهائية.
4. البولي كربونات (PC)
يُعد البولي كربونات من بين أكثر أنواع راتنجات التغليف القياسية شفافيةً ومقاومةً للصدمات، إلى جانب ثبات أبعاده عبر نطاق واسع من درجات الحرارة. يُستخدم في تغليف مستحضرات التجميل الفاخرة، وزجاجات المشروبات القابلة لإعادة الاستخدام، وحاويات عينات المختبرات، حيث تُعدّ الشفافية الشبيهة بالزجاج ومقاومة التكسّر من المتطلبات الأساسية. يتميز البولي كربونات بلزوجة أعلى من البولي إيثيلين تيريفثالات (PET) عند درجة حرارة المعالجة، ويتطلب ضبطًا دقيقًا لتسخين القوالب الأولية وضغط النفخ.
5. البولي إيثيلين (PE)
يتوافق كل من نوعي البولي إيثيلين عالي الكثافة (HDPE) والبولي إيثيلين منخفض الكثافة (LDPE) مع عمليات تصنيع القوالب الأولية من شركة IBM. يتميز البولي إيثيلين عالي الكثافة بصلابة جيدة ومقاومة كيميائية عالية، مما يجعله مناسبًا لعبوات منتجات التنظيف المنزلية وزجاجات الأدوية ذات الجرعات الصلبة. أما البولي إيثيلين منخفض الكثافة، فيمنح مرونةً واستجابةً أسهل عند الضغط، مما يجعله مناسبًا لأنابيب التوزيع وبعض أنواع عبوات مستحضرات التجميل. يتمتع البولي إيثيلين بمقاومة ممتازة لمجموعة واسعة من المواد الكيميائية والمذيبات، مما يوسع نطاق استخدامه ليشمل العديد من التطبيقات الكيميائية اليومية.
6. تريتان / PCTG / راتنجات متخصصة
يمكن معالجة الجيل الجديد من البوليسترات المشتركة المتخصصة، مثل تريتان وPCTG، على جهاز EPA.ES-2C100 مع تعديل القالب وملف التسخين بشكل مناسب. تجمع هذه المواد بين شفافية مماثلة لشفافية البولي إيثيلين تيريفثالات (PET) ومقاومة كيميائية معززة للزيوت العطرية وكحوليات العطور وتركيبات العناية الشخصية القوية، مما يجعلها مطلوبة بشكل متزايد من قبل العلامات التجارية الفاخرة للعطور ومنتجات العناية بالبشرة. كما أن خلوها من مادة BPA يلبي متطلبات الامتثال التنظيمي في أسواق متعددة، بما في ذلك الاتحاد الأوروبي والولايات المتحدة الأمريكية وأستراليا.
 |
 |
 |
 |
ميزات قالب آلة نفخ زجاجات مستحضرات التجميل
قالب حقن التشكيل الأولي
- تصميم حافة القالب المكون من جزأين: يتكون قالب البوابة من جزأين منفصلين، مما يضمن محاذاة محورية دقيقة بين جسم القالب الأولي ونهاية العنق طوال دورة التشكيل بالحقن. هذا التصميم الهيكلي هو أساس ميزة دقة العنق في التشكيل بالنفخ بالحقن مقارنةً ببدائل البثق.
- قنوات تبريد المياه المُحسّنة: تقوم دوائر التبريد المطابقة المصنعة بدقة في ألواح التجويف باستخراج الحرارة بسرعة وبشكل موحد من الشكل الأولي، مما يؤدي إلى تقصير وقت الدورة دون إدخال تدرجات حرارية تسبب التواء أو إجهاد متبقي في جدار الشكل الأولي.
- مكونات تجويف مصنوعة من فولاذ القوالب المستورد 2316: تُصنع جميع أسطح التشكيل الملامسة للراتنج المنصهر من فولاذ الأدوات المقاوم للصدأ 2316 المستورد، وهو فولاذ مقاوم للصدأ بطبيعته ويخضع لمعالجة حرارية كاملة لزيادة صلابته. يضمن هذا الاختيار للمواد عمرًا طويلًا للقالب حتى في ظل ظروف الحقن المستمر بدرجات حرارة وضغط عاليين، كما أنه يقاوم التآكل الناتج عن مخلفات تحلل البولي إيثيلين تيريفثالات (PET).
- ألواح هيكلية من الفولاذ المقاوم للصدأ 420: تُصنع الصفائح الأساسية وصفائح تثبيت التجويف والمكونات الهيكلية الأخرى من الفولاذ المقاوم للصدأ 420، مما يوفر مقاومة ممتازة للتآكل وثباتًا في الأبعاد خلال دورات درجات الحرارة التي تتعرض لها عملية الإنتاج. يوازن تصميم القالب ثنائي المادة هذا بين جودة سطح التشكيل وصلابة الهيكل.
- سهولة الوصول للصيانة: يُتيح تصميم القالب سهولة الوصول إلى جميع المكونات المعرضة للتآكل، وحشوات البوابة، ووصلات التبريد. كما أن تركيبات القوالب القياسية القابلة للتبديل تعني توفر قطع الغيار دون فترات انتظار خاصة، مما يقلل من وقت توقف صيانة آلة النفخ إلى أدنى حد.
- إمكانية استخدام قالب واحد متعدد الأشكال: يدعم تصميم القالب المتطور إنتاج أكثر من مواصفات عنق الزجاجة من قاعدة قالب واحدة، وذلك باستبدال مجموعة إدخال البوابة. هذه المرونة تقلل بشكل كبير من تكلفة الأدوات اللازمة عندما يقوم مصنع مستحضرات التجميل بتشغيل عدة أنواع من الزجاجات على نفس منصة الآلة.
قالب النفخ
- مصنوع من سبائك الألومنيوم عالية الجودة: يتم تصنيع أجسام قوالب النفخ باستخدام آلات CNC من سبائك الألومنيوم عالية الجودة المستخدمة في صناعة الطيران، مما يوفر التوازن المثالي بين التوصيل الحراري لتبريد القالب بسرعة، والوزن المنخفض لاستجابة سريعة لدورة التثبيت، والصلابة الكافية للحفاظ على جودة تشطيب سطح التجويف على مدى ملايين دورات الإنتاج على آلة النفخ الأوتوماتيكية بالكامل.
- برامج تصميم ثلاثية الأبعاد متقدمة: تم تصميم كل شكل هندسي لتجويف الزجاجة باستخدام برامج CAD ثلاثية الأبعاد احترافية مع محاكاة تدفق القالب، مما يسمح لفريق التصميم بتحسين توزيع المواد، وتحديد خطوط الفصل بعيدًا عن الأسطح المرئية، والتنبؤ بأي مشاكل محتملة تتعلق بنقص التعبئة أو ترقق الجدران قبل تشكيل أي معدن، مما يلغي الحاجة إلى تعديلات القالب المكلفة القائمة على التجربة والخطأ.
- مجموعة تصاميم زجاجات متعددة الاستخدامات: يُمكن لفريق تصميم القوالب تقديم مجموعة واسعة من نماذج زجاجات مستحضرات التجميل القياسية كمرجع، أو تطوير قوالب مخصصة بالكامل من ملفات ثلاثية الأبعاد يُقدمها العميل. وقد تم بنجاح إنتاج نماذج زجاجات مسطحة، بيضاوية، دائرية، مستطيلة، وحتى نماذج غير متماثلة معقدة على هذه المنصة.
- تصميم مُحسَّن لقنوات تبريد المياه: تُوضع قنوات التبريد الداخلية بالقرب من سطح التجويف قدر الإمكان، بما يتناسب مع سلامة هيكل القالب، مما يزيد من معدل انتقال الحرارة ويضمن تبريد جميع أجزاء جدار الزجاجة بمعدل متساوٍ. ويساهم توازن درجة حرارة القالب في تقليل مدة التثبيت وخفض التباين في الأبعاد بين التجاويف في القوالب متعددة التجاويف.
- تصنيع جميع الأجزاء المعدنية باستخدام آلات CNC بالكامل: تُصنّع جميع المكونات الهيكلية والتشكيلية في قالب النفخ باستخدام مراكز تصنيع CNC متعددة المحاور، مما يحقق دقة أبعاد عالية وتشطيبًا سطحيًا ممتازًا على أسطح خطوط الفصل. يُزيل التصنيع باستخدام CNC أخطاء التركيب اليدوي ويضمن إمكانية استبدال مكونات القالب بسهولة دون الحاجة إلى تعديلات، مما يُسهّل عملية الاستبدال السريع أثناء عمليات صيانة آلة النفخ.
 |
 |
استكشاف الأخطاء وإصلاحها الشائعة في آلة نفخ القوالب
عدم انتظام سمك جدار الزجاجة أو وجود مناطق رقيقة
Causes: ملف تعريف درجة حرارة القالب الأولي غير صحيح، أو ناتج منطقة التسخين غير المتماثل، أو سرعة قضيب التمديد المفرطة أو غير الكافية، أو إزاحة موضع القالب الأولي في قالب النفخ.
الإجراءات: تحقق من قراءة درجة حرارة كل منطقة تسخين مقارنةً بنقطة الضبط المحددة في الوصفة، واستبدل أي مصباح تالف. تأكد من تمركز القالب الأولي في تجويف القالب بفحص محاذاة ماسك النقل. راجع معايير سرعة قضيب التمديد وقارنها بوصفة الإنتاج المعتمدة لهذا المنتج. إذا استمرت المشكلة بعد تصحيح العملية، فتحقق من اتساق وزن القالب الأولي من مورد الحقن، حيث أن القوالب الأولية ذات الوزن المنخفض تُنتج توزيعًا غير متوقع لجدار القالب أثناء عملية النفخ.
ضبابية الزجاجة أو فقدان الوضوح البصري
Causes: التبلور بسبب درجة حرارة القالب الأولي غير الصحيحة (عادة ما تكون باردة جدًا)، أو الرطوبة الموجودة في القالب الأولي نتيجة عدم كفاية التجفيف المسبق، أو التلوث في دفعة راتنج البولي إيثيلين تيريفثالات.
الإجراءات: تحقق من درجة حرارة قادوس التجفيف ومدة بقائه؛ يجب تجفيف مادة البولي إيثيلين تيريفثالات (PET) حتى تقل نسبة رطوبتها عن 0.02% عند درجة حرارة تتراوح بين 160 و170 درجة مئوية لمدة لا تقل عن أربع ساعات. راجع توزيع درجة حرارة منطقة التسخين، وارفع درجة حرارة منطقة الجسم تدريجيًا بمقدار 2 إلى 3 درجات حتى استعادة الشفافية. افحص دفعات القوالب الأولية الواردة بحثًا عن الرطوبة باستخدام محلل الرطوبة في حال ظهور ضبابية متقطعة دون تغيير في العملية، حيث يُعد اختلاف راتنج المورد سببًا خفيًا شائعًا لعيوب الشفافية في آلة النفخ الأوتوماتيكية بالكامل.
حدوث انفجار أو تمزق أثناء النفخ
Causes: ارتفاع درجة حرارة القالب الأولي إلى ما بعد حد التحول الزجاجي للمادة، أو ارتفاع ضغط النفخ بشكل كبير بالنسبة لدرجة حرارة جدار القالب الأولي وسمكه، أو قوة تلامس قضيب الشد المفرطة، أو تشكل ندبة بوابة القالب الأولي نقطة تركيز الإجهاد.
الإجراءات: خفّض درجة حرارة منطقة تسخين الجسم بمقدار 3 إلى 5 درجات، ولاحظ ما إذا كان معدل الانفجار يقل. تحقق من ضغط النفخ المُحدد وفقًا لوصفة المنتج، وتأكد من فتح صمام الضغط العالي في الوقت المناسب. افحص طرف قضيب التمديد بحثًا عن أي تآكل أو تلف قد يُثقب قاعدة القالب الأولي. راجع جودة بوابة القالب الأولي مع مُورّد القالب إذا كان انفجار منطقة القاعدة هو موقع الفشل المُتكرر، حيث تُقلل الفراغات الموجودة في البوابة بشكل كبير من قوة الانفجار الموضعية.
تشوه الزجاجة أو لمعانها اللؤلؤي عند العنق
Causes: ارتفاع درجة حرارة منطقة العنق بسبب عدم كفاية درع تبريد العنق، أو طول فترة النقل بين مخرج الفرن ودخول القالب، أو ارتفاع درجة الحرارة المحيطة في قاعة الإنتاج.
الإجراءات: تأكد من وضع واقي الرقبة بشكل صحيح، وأن فتحات هواء التبريد تعمل بشكل سليم وموجهة نحو منطقة الرقبة. تحقق من أن توقيت النقل بين مخرج فرن التسخين وإغلاق قالب النفخ يقع ضمن النطاق الزمني المعتمد والمحدد في وصفة الإنتاج. إذا كانت درجة حرارة قاعة الإنتاج مرتفعة، فضع في اعتبارك إضافة سعة تبريد إلى دائرة تبريد القالب لتعويض ارتفاع درجة الحرارة المحيطة الأساسية التي تؤثر على كفاءة تبريد القالب خلال فترات تشغيل آلة النفخ دون صيانة.
تتوقف الآلة في منتصف الدورة مع إصدار إنذار
Causes: عطل في محرك المؤازرة، انخفاض ضغط إمداد الهواء المضغوط إلى أقل من الحد الأدنى البالغ 7 كجم/سم²، انسداد أو تسرب في الدائرة الهوائية، انحشار القالب في نظام النقل، أو تشغيل قفل الأمان بواسطة باب حماية مفتوح.
الإجراءات: اقرأ رمز إنذار وحدة التحكم المنطقية القابلة للبرمجة (PLC) على شاشة اللمس، وراجع قائمة رموز الأعطال في دليل الماكينة للنظام الفرعي المحدد. تحقق من ضغط الهواء المضغوط عند مقياس المدخل، وتأكد من أن الضاغط يعمل بشكل صحيح. افحص مسار نقل القوالب الأولية للتأكد من عدم وجود قوالب عالقة أو معيبة. أعد ضبط جميع أجهزة التعشيق الآمنة بالتأكد من إغلاق جميع أبواب الحماية بشكل صحيح قبل محاولة إعادة تشغيل ماكينة النفخ. في حالة تكرار إنذارات المؤازرة، سجّل رمز الخطأ، وتواصل مع فريق الدعم الفني لشركة Ever-Power مع ذكر الرمز ورقم المحور لإجراء التشخيص عن بُعد.
معدل الإنتاج أقل من الطاقة الإنتاجية المقدرة
Causes: زيادة وقت تبريد القالب بسبب عدم كفاية تدفق المياه المبردة أو ارتفاع درجة حرارة مياه التبريد، أو اختناق تغذية القوالب الأولية في مرحلة القادوس/فك الخلط، أو ضبط معدل إنتاج فرن التسخين على سرعة أقل من السرعة المقدرة في وحدة التحكم المنطقية القابلة للبرمجة، أو رفض الزجاجة الواحدة بشكل متكرر مما يؤدي إلى تشغيل وضع الأمان منخفض السرعة.
الإجراءات: تحقق من درجة حرارة مدخل ماء التبريد (الهدف من 8 إلى 10 درجات مئوية) ومعدل تدفقه (الهدف 30 لترًا في الدقيقة كحد أدنى) عند مشعب القالب. تحقق من نقطة ضبط سرعة الإنتاج في وحدة التحكم المنطقية القابلة للبرمجة (PLC) وتأكد من مطابقتها لقيمة الوصفة المعتمدة لنوع الزجاجة الحالي. افحص جهاز فرز القوالب الأولية بحثًا عن أي انحشار أو أدلة مهترئة تعيق وتيرة التغذية. راجع سجل رفض الزجاجات بحثًا عن عيوب منهجية قد تكون سببًا في خفض السرعة تلقائيًا. إن معالجة السبب الجذري للعيب غالبًا ما تكون أكثر فعالية من محاولة زيادة الإنتاج على آلة تنتج منتجات مرفوضة.
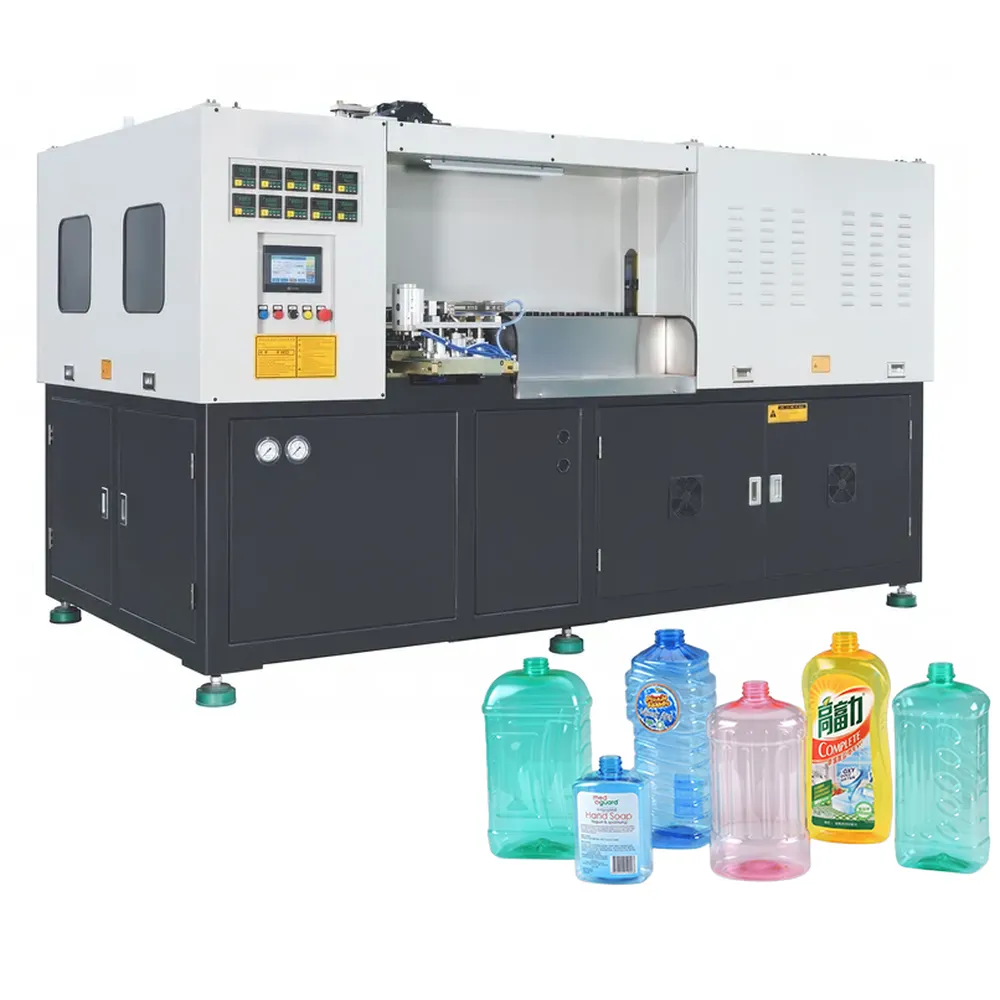
لماذا تختار آلة نفخ القوالب من إيفر-باور؟
شركة مكسيكو إيفر-باور آي إس بي إم للآلات المحدودة هي شركة متخصصة في تصنيع وتوريد آلات نفخ القوالب بالحقن الأوتوماتيكية وآلات نفخ القوالب بالحقن والتمديد على مستوى العالم. تشمل منتجاتنا جميع جوانب تكنولوجيا آلات نفخ القوالب البلاستيكية، بما في ذلك آلات نفخ القوالب بالحقن، وآلات نفخ القوالب بالبثق، وآلات نفخ القوالب بالحقن والتمديد، بالإضافة إلى مجموعة شاملة من المعدات المساعدة، مثل مجففات القوالب الأولية، والمبردات، وضواغط الهواء، وأنظمة النقل. نخدم شركات تصنيع التغليف في قطاعات الأدوية والأغذية والرعاية الصحية ومستحضرات التجميل في أكثر من 40 دولة، حيث نجمع بين خبرة التصنيع العميقة وخبرة التصدير الواسعة التي اكتسبناها على مدار عقدين من العمل في مجال التجارة الدولية.
تمتلك شركة Henggang Machinery، الشريك التصنيعي لشركة Ever-Power، قاعدة إنتاجية تبلغ مساحتها 20,000 متر مربع، مجهزة بمراكز تصنيع CNC متعددة المحاور، وآلات طحن دقيقة، وأنظمة قياس إحداثيات، وقاعة مخصصة للتجميع والاختبار. تخضع جميع الآلات لاختبارات التحميل الكامل قبل الشحن، مع توفير بيانات الإنتاج الموثقة، وسجلات منحنى درجة الحرارة، وتقارير عينات الأبعاد للعميل كجزء من حزمة قبول المصنع. يعمل فريق البحث والتطوير لدينا، الذي يضم مهندسين متخصصين في تكنولوجيا عملية النفخ بالحقن وتصميم القوالب، على تحسين بنية الآلات باستمرار لتحقيق تحسينات ملموسة في كفاءة الطاقة، ووقت الدورة، واتساق جودة الزجاجات مع كل جيل جديد من الآلات.
تُعالج آلاتنا مجموعة واسعة من راتنجات التغليف، بما في ذلك البولي إيثيلين عالي الكثافة (HDPE)، والبولي إيثيلين منخفض الكثافة (LDPE)، والبولي إيثيلين تيريفثالات (PET)، والبولي إيثيلين تيريفثالات جليكول (PETG)، والبولي بروبيلين (PP)، والبوليسترين (PS)، والبولي بروبيلين سلفونيل يوريثان (PPSU)، والبولي كربونات (PC)، والتريتان، والأكريلونيتريل بوتادين ستايرين (ABS)، وحمض البولي لاكتيك (PLA)، والراتنجات الصديقة للبيئة المصنوعة من الذرة، وإيثيلين فينيل أسيتات (EVA)، والبولي جليكول تيريفثالات جليكول (PCTG)، مما يدعم إنتاج عبوات تتراوح سعتها من 1 مل إلى 1000 مل في قطاعات التغليف الصيدلانية والغذائية والرعاية الصحية ومستحضرات التجميل. هذا التنوع في المواد والأحجام يعني أن منصة واحدة من آلات التشكيل بالنفخ من Ever-Power يمكنها خدمة خطوط تغليف متعددة داخل نفس المنشأة، مما يقلل من النفقات الرأسمالية ويبسط تدريب المشغلين في جميع أنحاء خط الإنتاج.
تلتزم شركة إيفر-باور بقيم تطوير المؤسسات المتمثلة في الاعتماد على الذات، والنزاهة، والواقعية، والابتكار، والمسؤولية، حيث تقدم حلولاً متكاملة للمشاريع، تشمل جميع مراحلها من تصميم الزجاجة الأولي إلى تحديد مواصفات القوالب الأولية، واختيار الآلات، وتصميم القوالب وتصنيعها، والتركيب، والتدريب، والدعم الفني المستمر. يساهم هذا النهج المتكامل في تقليل مخاطر المشاريع للمشترين الذين يقومون بإنشاء خطوط إنتاج جديدة أو ترقية طاقة آلات النفخ الحالية، وقد أكسب إيفر-باور معدل شراء متكرر مرتفع بين مصنعي عبوات مستحضرات التجميل والمواد الكيميائية اليومية المعروفين عالميًا.
 |
 |
 |
 |
 |
 |
الأسئلة الشائعة
س: ما هو أقصى حجم للزجاجة التي يمكن أن ينتجها جهاز EPA.ES-2C100؟
ج: يمكن لآلة التشكيل بالنفخ الأوتوماتيكية بالكامل EPA.ES-2C100 إنتاج عبوات بسعة تصل إلى 500 مل، بقطر أقصى للعبوة يبلغ 80 مم، وقطر أقصى للفوهة 68 مم، وارتفاع أقصى للعبوة 200 مم. هذه الأبعاد تجعلها مناسبة تمامًا لمجموعة واسعة من عبوات المواد الكيميائية ومستحضرات التجميل اليومية، بما في ذلك الشامبو، والبلسم، ولوشن الجسم، والتونر، والسيروم، بسعة تصل إلى 500 مل. إذا تجاوزت احتياجاتك هذه الأبعاد، فإن Ever-Power توفر طرازات أخرى من سلسلة HGA بسعات تصل إلى 15000 مل.
س: ما هي المواد البلاستيكية التي يمكن لهذه الآلة النفخية معالجتها؟
ج: صُممت آلة EPA.ES-2C100 في الأساس كآلة نفخ قوالب PET وPETG، وهما أكثر المواد شيوعًا في صناعة عبوات مستحضرات التجميل والمنظفات اليومية. مع تحديد مواصفات القوالب الأولية المناسبة وضبط ملف التسخين، يمكن للآلة أيضًا معالجة PP وبعض أنواع راتنجات التغليف الشفافة الأخرى. بالنسبة للمواد الأخرى غير PET وPETG، يُرجى استشارة الفريق الفني لشركة Ever-Power وتزويدهم ببيانات الراتنج الخاصة بكم قبل الطلب، حيث تختلف متطلبات نطاق المعالجة وتصميم القوالب الأولية اختلافًا كبيرًا باختلاف نوع المادة.
س: كيف تعمل آلة التشكيل بالنفخ في عملية المرحلتين؟
أ: في مبدأ عمل آلة التشكيل بالنفخ ثنائية المراحل، تُقسّم العملية إلى مرحلتين منفصلتين. أولًا، يُحقن راتنج PET أو PETG في قالب أولي صلب، وهو منتج وسيط يشبه أنبوب اختبار مع عنق زجاجة مُشكّل مسبقًا. ثم يُغذّى القالب الأولي إلى آلة التشكيل بالنفخ، ويُعاد تسخينه إلى درجة حرارة التوجيه الصحيحة في فرن التسخين بالأشعة تحت الحمراء، ويُمدّد محوريًا بواسطة قضيب التمديد، ويُنفخ بهواء عالي الضغط مقابل تجويف قالب النفخ لتشكيل شكل الزجاجة النهائي. يفصل هذا النهج ثنائي المراحل إنتاج القالب الأولي عن نفخ الزجاجة، مما يسمح بتحسين كل خطوة على حدة، ويتيح شراء القوالب الأولية من موردين خارجيين إذا لزم الأمر.
س: كم من الوقت يستغرق تغيير العفن في جهاز EPA.ES-2C100؟
ج: يعتمد وقت تغيير القالب في جهاز EPA.ES-2C100 على مدى تعقيد عملية تبديل الزجاجة وخبرة المشغل في استخدام الجهاز. عادةً ما يُكمل المشغلون ذوو الخبرة عملية تبديل القالب وتغيير الوصفة بالكامل في غضون 45 إلى 60 دقيقة، بما في ذلك إزالة قالب النفخ، وتركيب القالب الجديد، وإعادة توصيل خراطيم مياه التبريد، واستدعاء الوصفة المخزنة على شاشة اللمس الخاصة بوحدة التحكم المنطقية القابلة للبرمجة (PLC)، وتشغيل دفعة تجريبية قصيرة للتحقق من أبعاد الزجاجة. في حال تغير قطر عنق الزجاجة، قد يلزم أيضًا ضبط مقابض نقل القوالب الأولية، مما يُضيف ما يقارب 15 إلى 20 دقيقة إضافية. تُغطي الدورات التدريبية التي تُقدمها شركة Ever-Power أثناء تشغيل الجهاز إجراءات تغيير القالب بالتفصيل.
س: ما هي المرافق التي يتطلبها جهاز EPA.ES-2C100 للتثبيت؟
ج: يتطلب جهاز EPA.ES-2C100 طاقة كهربائية ثلاثية الأطوار بقدرة تسخين قصوى مركبة تبلغ 34 كيلوواط (قدرة تسخين تشغيلية من 8 إلى 12 كيلوواط في ظروف الإنتاج العادية)، وإمداد هواء مضغوط بضغط تشغيل 7 كجم/سم² للوظائف الهوائية، بالإضافة إلى مصدر هواء نفخ عالي الضغط منفصل بضغط يتراوح بين 26 و35 كجم/سم² يستهلك من 1000 إلى 1400 لتر في الدقيقة، وماء تبريد بضغط تشغيل من 5 إلى 6 كجم/سم²، ودرجة حرارة دخول من 8 إلى 10 درجات مئوية، ومعدل تدفق 30 لترًا في الدقيقة. عادةً ما تكون وحدة تبريد صناعية ضرورية للحفاظ على درجة حرارة ماء التبريد المحددة، خاصةً في المناطق ذات درجات الحرارة المحيطة المرتفعة. كما يُوصى بشدة باستخدام مجفف لأشكال PET الأولية كجزء من حزمة المعدات المساعدة.
س: هل يمكن للآلة إنتاج زجاجات مستحضرات تجميل ذات أشكال خاصة؟
ج: نعم، يُعدّ إنتاج زجاجات مستحضرات التجميل ذات الأشكال الخاصة إحدى نقاط القوة التصميمية لماكينة EPA.ES-2C100. يوفر نظام قضيب التمديد المُدار بمحرك سيرفو في الماكينة تحكمًا قابلًا للبرمجة في السرعة المحورية والقوة، وهو أمر بالغ الأهمية لتحقيق توزيع متجانس للجدار في أشكال العبوات غير الدائرية، مثل المسطحة والبيضاوية وذات الأكتاف المربعة والمثلثة والأشكال الهندسية المعقدة. تم تصميم قالب النفخ نفسه باستخدام برنامج CAD ثلاثي الأبعاد مع تحليل تدفق القالب، مما يسمح لفريق هندسة القوالب في Henggang بتحسين هندسة التجويف للأشكال الصعبة قبل تشكيل أي معدن. نشجع العملاء على مشاركة رسومات زجاجاتهم أو ملفاتهم ثلاثية الأبعاد في وقت مبكر من عملية التسعير حتى يتمكن الفريق الفني من تقييم الجدوى والتوصية بتعديلات على تصميم القالب الأولي إذا لزم الأمر.
س: ما هي الصيانة الدورية المطلوبة لآلة نفخ القوالب؟
أ: تشمل الصيانة الدورية لماكينة نفخ القوالب EPA.ES-2C100 فحوصات يومية لدرجة حرارة مياه التبريد ومعدل تدفقها، وتفريغ فلتر الهواء المضغوط، والتحقق من خرج مصباح التسخين بالأشعة تحت الحمراء، وفحص مكونات نقل القوالب الأولية للتأكد من عدم وجود تآكل. أما المهام الأسبوعية فتشمل تشحيم وصلات تثبيت القالب، وفحص موانع تسرب أسطوانات الهواء المضغوط للتأكد من عدم وجود تسريبات، وتنظيف أسطح عاكس الفرن. وتشمل الفحوصات الشهرية تسجيل معلمات محرك المؤازرة، وفحص إحكام التوصيلات الكهربائية، والتحقق من معايرة مستشعرات درجة حرارة وحدة التحكم المنطقية القابلة للبرمجة (PLC). توفر شركة Ever-Power جدول صيانة مفصل في دليل الماكينة، ويمكنها تزويد العميل بقائمة فحص للصيانة الوقائية مصممة خصيصًا لساعات الإنتاج ونمط الورديات عند الطلب.
س: ما الفرق بين التشكيل بالنفخ بالحقن والتشكيل بالنفخ بالتمديد؟
أ: تُنتج عملية التشكيل بالنفخ بالحقن (IBM) القالب الأولي عن طريق حقنه ثم نفخه دون تمدد محوري كبير، معتمدةً بشكل أساسي على النفخ القطري لتشكيل الزجاجة. هذه الطريقة مناسبة للزجاجات الصغيرة ذات الجدران السميكة والأعناق ذات الأشكال الهندسية المعقدة حيث لا يُعد التوجيه ثنائي المحور هدفًا رئيسيًا. أما عملية التشكيل بالنفخ بالتمديد بالحقن (ISBM)، وهي العملية المستخدمة في جهاز EPA.ES-2C100، فتضيف قضيب تمديد ميكانيكيًا يمدد القالب الأولي محوريًا قبل النفخ وأثناءه، مما يُحفز التوجيه الجزيئي ثنائي المحور. هذا التوجيه هو ما يُعطي زجاجات PET وPETG مزيجها المميز من الشفافية البصرية العالية، وخصائص العزل الممتازة، ومقاومة الصدمات الجيدة، وخفة وزن الجدران. تُعد عملية ISBM هي العملية المُفضلة لإنتاج جميع زجاجات مستحضرات التجميل والمشروبات المصنوعة من PET تقريبًا اليوم.
Q: What after-sales service and spare parts support does Ever-Power provide?
تقدم شركة إيفر-باور دعمًا شاملاً لما بعد البيع، يشمل المساعدة الفنية عن بُعد عبر مكالمات الفيديو لتشخيص أعطال ماكينات النفخ، والتركيب والتشغيل في الموقع بواسطة مهندسين مدربين، ودورات تدريبية للمشغلين تُعقد في موقع العميل، وبرنامج صيانة وقائية موثق. كما توفر الشركة مجموعة واسعة من قطع الغيار الموصى بها، بما في ذلك مصابيح التسخين بالأشعة تحت الحمراء، والأختام الهوائية، ومكونات مغزل نقل القوالب الأولية، وعناصر الترشيح، لضمان سرعة إرسالها إلى العملاء في جميع أنحاء العالم. في حال وجود أعطال ميكانيكية كبيرة، يمكن لشركة إيفر-باور إرسال مهندسين ميدانيين إلى مواقع العملاء في معظم المناطق خلال فترة استجابة متفق عليها تجاريًا. ويمكن طلب قطع الغيار مباشرةً من قسم قطع الغيار في إيفر-باور باستخدام أرقام القطع المذكورة في وثائق الماكينة.
آراء العملاء
إليف يلماز، تغليف مستحضرات التجميل، تركيا
"نستخدم جهاز EPA.ES-2C100 منذ حوالي ثمانية أشهر في مصنع مستحضرات التجميل التابع لنا بالقرب من إسطنبول. ننتج عبوات حبر PETG سعة 200 مل بفتحة عنق 28 مم، وقد كانت دقة الأبعاد ممتازة. دقة سنّ فتحة العنق لا تتجاوز 0.1 مم، ولم نتلقَّ أي شكاوى بخصوص تركيب الأغطية من خط التعبئة منذ تركيب الجهاز. الجهاز سهل التشغيل للغاية بمجرد حفظ الوصفة، وشاشة اللمس الخاصة بوحدة التحكم المنطقية القابلة للبرمجة (PLC) سهلة الاستخدام لمشغلينا. تصل سرعة الإنتاج باستمرار إلى 2380 عبوة في الساعة. نحن راضون تمامًا عن هذا الاختيار."
بودي سانتوسو، تغليف منتجات العناية الشخصية، إندونيسيا
طلبنا آلة EPA.ES-2C100 لإنتاج عبوات شامبو سعة 150 مل وعبوات بلسم سعة 250 مل. كنا قلقين بشأن مدة التسليم والشحن إلى مصنعنا في جاكرتا، لكن فريق الخدمات اللوجستية في شركة إيفر-باور أبقانا على اطلاع دائم طوال العملية. وصلت الآلة بحالة جيدة، وقام الفريق الفني بتركيبها في غضون يومين، وبدأ الإنتاج في اليوم الثالث. استهلاك الطاقة أقل بشكل ملحوظ من آلتنا الهيدروليكية القديمة. نوفر ما يقارب 301 طن من الكهرباء لكل 1000 عبوة مقارنةً بالنظام السابق. كانت هذه مكافأة إضافية رائعة إلى جانب جودة العبوات المحسّنة.
نغوين ثي لان، تغليف مستحضرات التجميل، فيتنام
كنتُ مترددًا في البداية بشأن شراء آلة نفخ القوالب من مورد جديد، لكن أحد زملائي في المجال نصحني بشركة إيفر-باور، وأنا سعيدٌ جدًا أنني استمعتُ لنصيحته. نستخدم آلة EPA.ES-2C100 لتصنيع عبوات سيروم التجميل ذات الأشكال غير المتماثلة الخاصة التي كانت تُسبب مشاكل في آلتنا القديمة. نظام التحكم في سرعة قضيب التمديد في آلة EPA.ES-2C100 يُعالج هذا الشكل بكفاءة عالية. بدأنا الإنتاج منذ ستة أشهر، ولم تتوقف الآلة عن العمل ولو لمرة واحدة، كما أن خدمة ما بعد البيع تستجيب في غضون ساعات قليلة عند وجود أي استفسارات. إنها حقًا شركة محترفة.
راج ميهتا، منتجات منزلية، الهند
اشترينا جهاز EPA.ES-2C100 بشكل أساسي لتعبئة عبوات المواد الكيميائية اليومية المصنوعة من البولي إيثيلين تيريفثالات (PET) سعة 500 مل. وقد بلغ معدل الإنتاج 2400 عبوة في الساعة، وهو ما يتوافق تمامًا مع المواصفات المطلوبة. لكن ما أثار إعجابي أكثر هو سرعة تمكّن أحد الفنيين لدينا من إتقان استخدام الجهاز بشكل مستقل. فقد شرح دليل المستخدم مبدأ عمل آلة النفخ بوضوح، وكانت رسائل أعطال وحدة التحكم المنطقية القابلة للبرمجة (PLC) واضحة بما يكفي ليتمكن من حل أول مشكلتين بسيطتين دون الحاجة إلى الاتصال بالدعم الفني. يستغرق تغيير القالب من خط إنتاج 200 مل إلى خط إنتاج 500 مل حوالي 50 دقيقة. هذه الكفاءة مهمة جدًا بالنسبة لنا لأننا نقوم بعمليات إنتاج صغيرة.
كارلوس رييس، زجاجات مستحضرات التجميل، المكسيك
مراجعة صادقة بعد عشرة أشهر من الإنتاج اليومي. الآلة متينة وموثوقة. ننتج عليها ثلاثة أنواع مختلفة من الزجاجات بتغيير الوصفات والقوالب. توفير الطاقة مقارنةً بآلة النفخ الهيدروليكية القديمة لدينا ملحوظ. كانت إحدى المشكلات المبكرة هي وجود ضبابية طفيفة في زجاجات PETG، وقد شخصها فريق دعم Ever-Power عن بُعد على أنها مشكلة في درجة حرارة تجفيف القوالب الأولية. أرسلوا لنا بروتوكول تجفيف مُصححًا عبر البريد الإلكتروني، وتم حل المشكلة تمامًا. هذا المستوى من الدعم الفني السريع بعد الشراء هو ما أبحث عنه، وقد قدموه. أوصي بها لأي مصنّع عبوات مستحضرات التجميل.
حسن عمراني، مصنع تغليف، المغرب
نستخدم في مصنعنا بالدار البيضاء وحدتين من آلات نفخ القوالب من شركة إيفر-باور. كانت آلة EPA.ES-2C100 أول عملية شراء لنا، وبعد 14 شهرًا من التشغيل، طلبنا آلة ثانية دون تردد. جودة التصنيع أعلى بكثير مما رأيناه لدى موردين آخرين في نفس الفئة السعرية. نظام محرك السيرفو هادئ، وحجم الآلة صغير، وواجهة المستخدم سهلة الاستخدام حتى بالنسبة للعاملين الأقل خبرة لدينا. طلب قطع الغيار سهل وسريع، والتسليم دائمًا سريع. لقد كسبت إيفر-باور ثقتنا على المدى الطويل.
فاطمة الرشيدي، منتجات التجميل، المملكة العربية السعودية
كانت ميزانيتنا محدودة، وقمنا بتقييم ثلاثة موردين قبل أن نستقر على شركة إيفر-باور. كانت آلة EPA.ES-2C100 الخيار الأمثل من حيث القيمة لاحتياجاتنا، وهي آلة نفخ قوالب مستحضرات تجميل موثوقة لإنتاجنا متوسط الحجم. نصنع عبوات لوشن مسطحة الكتف سعة 300 مل، وقوارير سيروم سعة 100 مل. تتعامل الآلة مع كلا النوعين بسلاسة تامة. تعديل ملف تسخين القالب الأولي للتبديل بين أنواع العبوات سريع بمجرد أن يفهم الفني النظام. تبدو العبوات فاخرة، وعملاؤنا راضون عن وضوحها وتناسقها. استغرقت مدة الشحن من الطلب إلى التسليم حوالي 45 يومًا، وهو ما يتوافق مع الجدول الزمني المتفق عليه.
أحمد أوكونكو، قسم التغليف، نيجيريا
استبدلت آلة التشكيل بالنفخ EPA.ES-2C100 آلةً قديمةً ثنائية المراحل كانت تُسبب أعطالًا متكررةً في مصابيح التسخين وتوزيعًا غير منتظم لدرجة حرارة القوالب الأولية. التحسن منذ استبدالها واضحٌ جدًا. انخفض معدل الرفض من حوالي 3.5% إلى أقل من 0.8% في الشهر الأول. تصميم منطقة التسخين المعياري يجعل استبدال المصابيح سريعًا وسهلًا. ننتج حوالي 18000 زجاجة في كل وردية عمل لمدة 8 ساعات، وهو ما يقارب الحد الأقصى للإنتاج المُصنّف، وتعمل الآلة طوال الوردية دون أي مشاكل. الوثائق الفنية شاملة. آلة ممتازة، وشركة ممتازة.
ماريا ديل كارمن فلوريس، شركة تغليف تعاقدية، بيرو
نحن شركة تعبئة وتغليف تعاقدية في ليما، وقد اشترينا جهاز EPA.ES-2C100 لخدمة عملائنا من العلامات التجارية لمستحضرات التجميل والعناية الشخصية. تُعدّ قدرة الجهاز على تشغيل قوالب PET وPETG ميزةً كبيرة، لأن العملاء يطلبون مواد مختلفة. ويُصبح التبديل بينهما سهلاً بمجرد تحديد القالب المناسب وإعداد الوصفة. ويُعدّ ضغط النفخ الذي يصل إلى 35 كجم/سم² أكثر من كافٍ للزجاجات ذات الأشكال الخاصة التي يطلبها بعض عملائنا. لدينا الجهاز منذ حوالي 11 شهرًا، ويعمل دون مشاكل تُذكر. وكان دعم شركة Ever-Power سريع الاستجابة في المرات القليلة التي احتجنا فيها إلى استشارة فنية. إنه استثمارٌ موثوق.
معلومات إضافية
| حرره | Yjx |
|---|
منتجات ذات صلة
-
ماكينة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-2C150 لتصنيع عبوات الزيوت الصالحة للأكل والعبوات ذات المقابض
-
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-2C130 لزجاجات المبيدات الحشرية والمواد الكيميائية
-
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-4C76 لزجاجات المبيدات الحشرية والمواد الكيميائية
-

آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-2C150 لزجاجات المواد الكيميائية اليومية ومستحضرات التجميل


