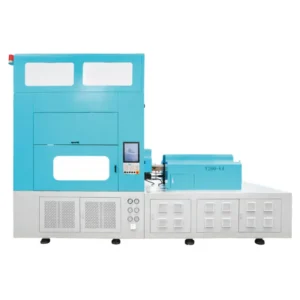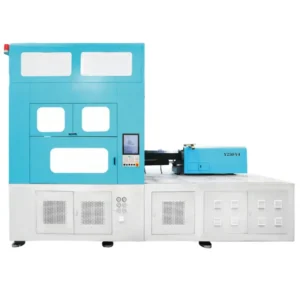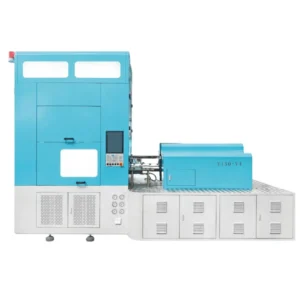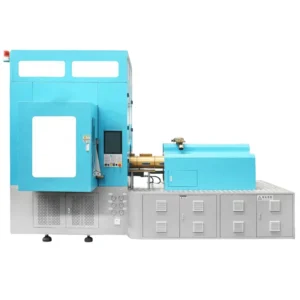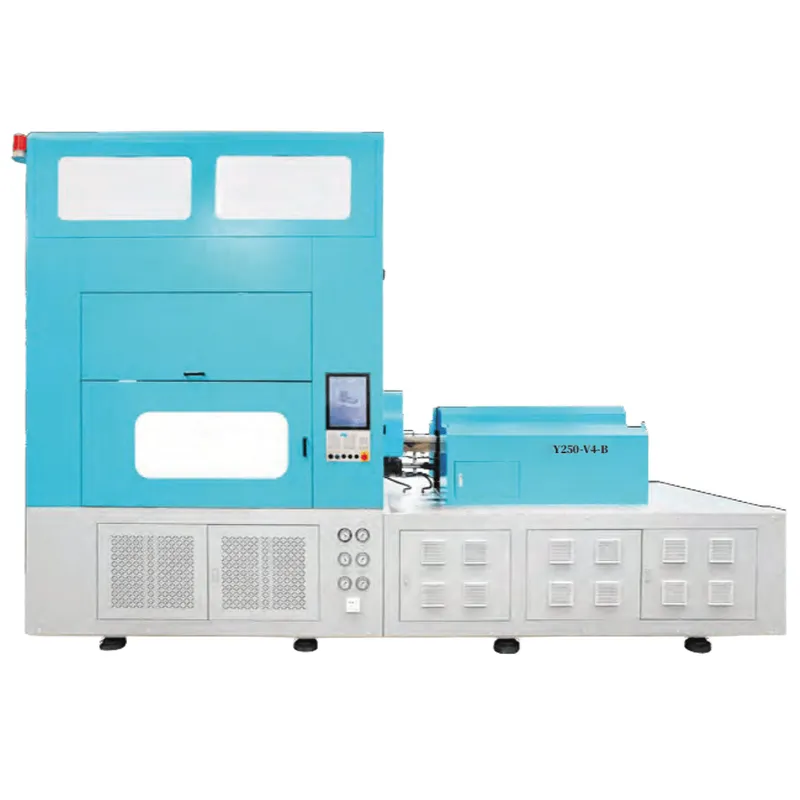
ماكينة حقن ونفخ القوالب Y250-V4-B بديلة لماكينة ASB-70DPW اليابانية
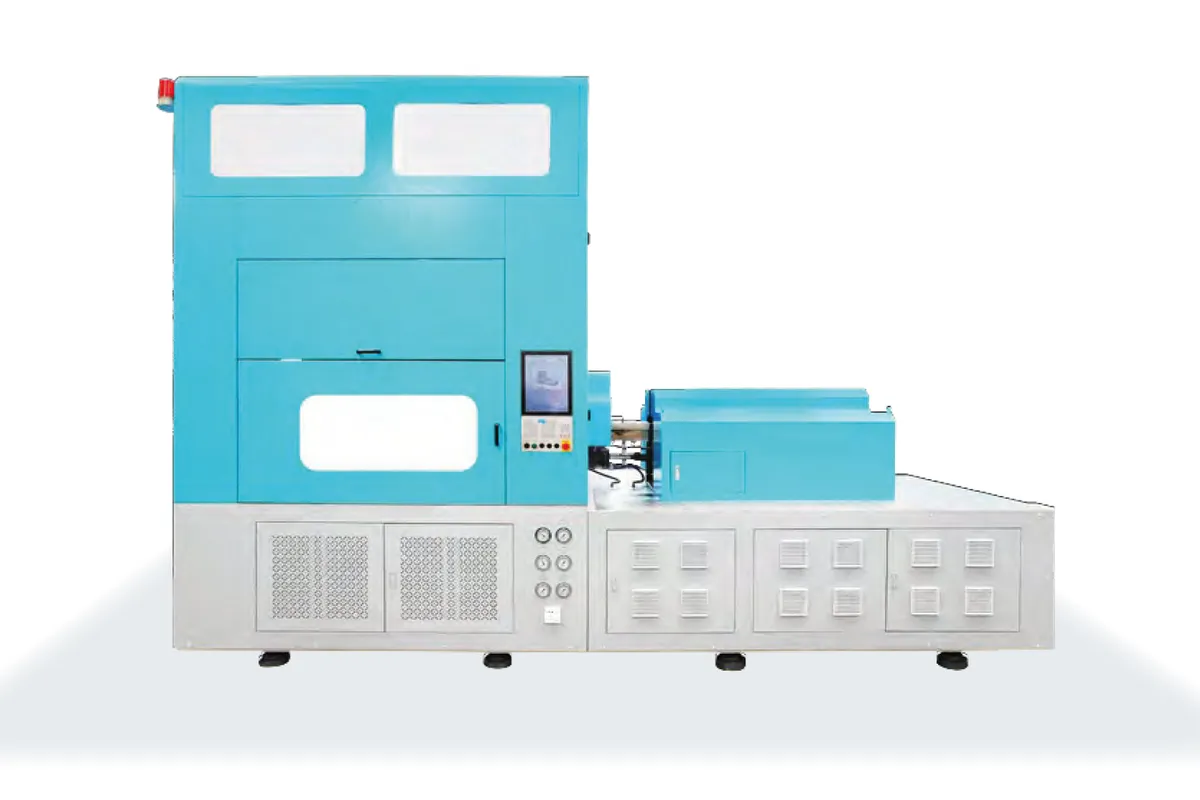
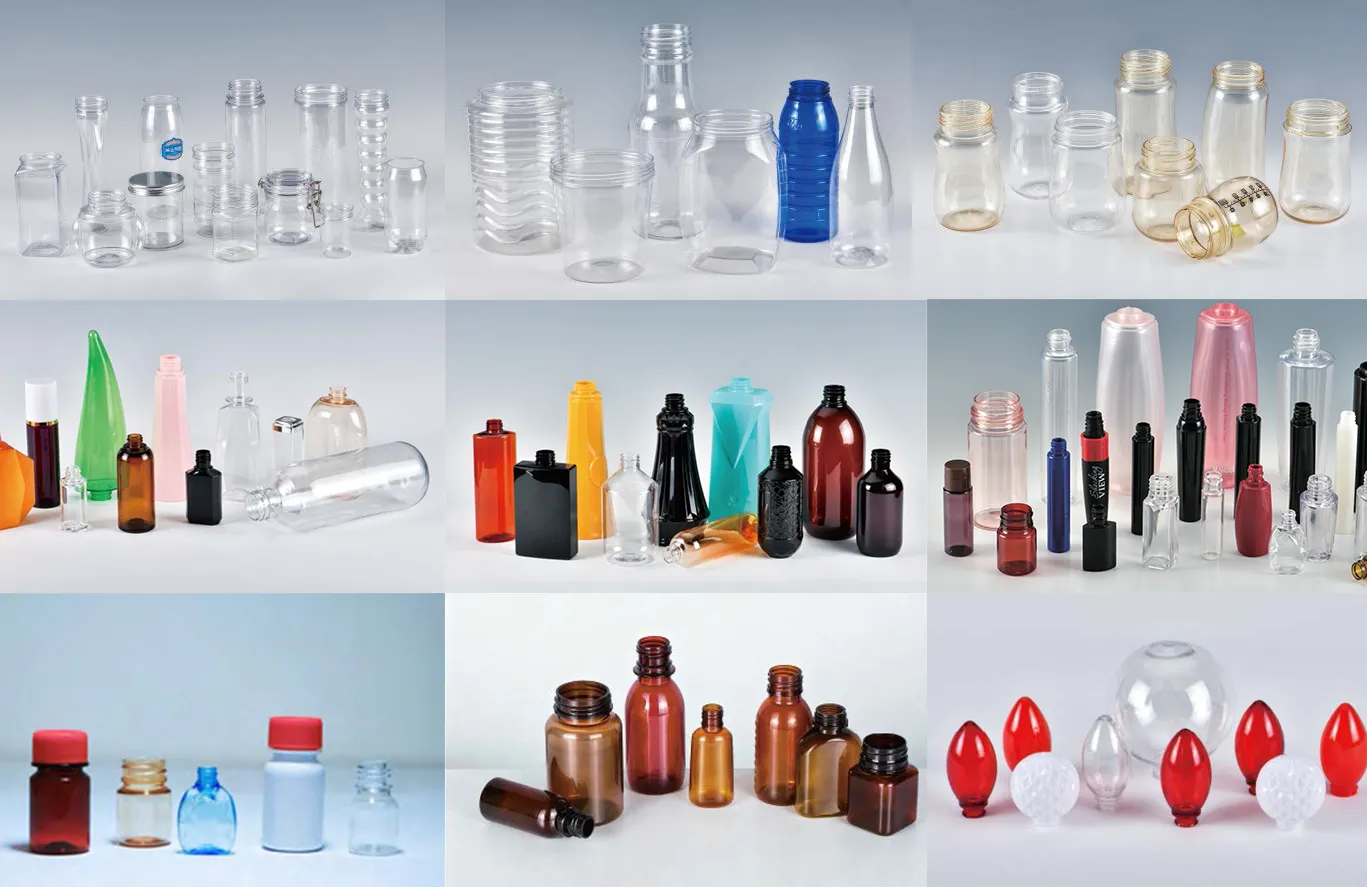
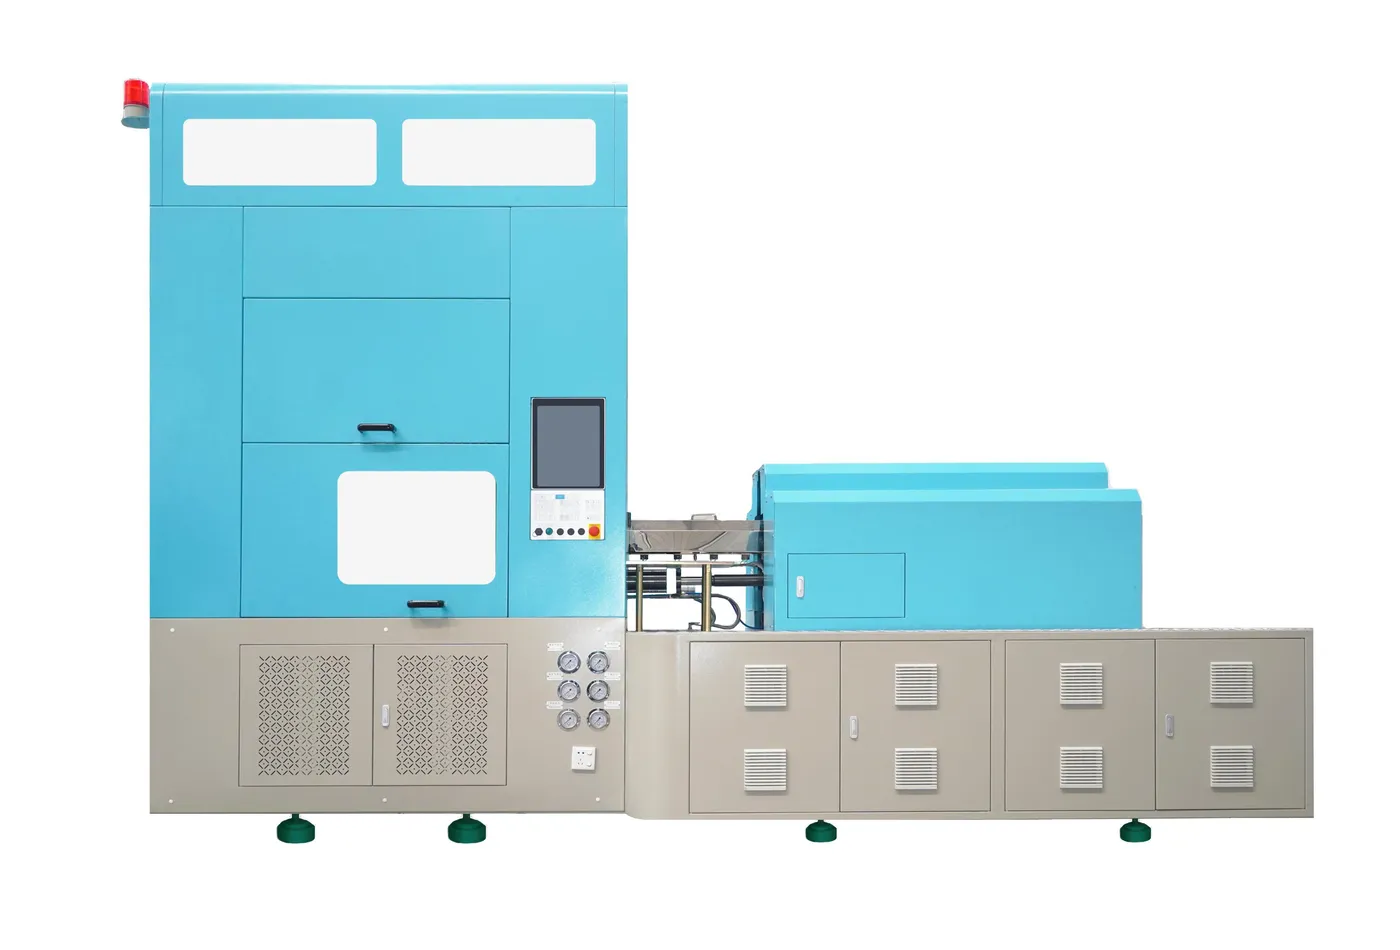
آلة التشكيل بالنفخ والحقن Y250-V4-B هي آلة عالية الأداء أحادية المرحلة، طورتها شركة Ever-Power المكسيكية لتكون بديلاً مباشراً وفعالاً من حيث التكلفة لآلة ASB-70DPW اليابانية. صُممت هذه الآلة لتوفير تنوع في المنتجات، حيث يمكنها إنتاج زجاجات الأدوية، وزجاجات مستحضرات التجميل، وزجاجات الأطفال، وزجاجات المياه، والزجاجات ذات الأشكال الخاصة، والعبوات ذات الفتحات الواسعة بشكل مستمر ضمن دورة إنتاج متكاملة واحدة.
آلة التشكيل بالنفخ والتمديد بالحقن Y250-V4-B هي آلة عالية الأداء أحادية المرحلة، طورتها شركة Ever-Power المكسيكية لتكون بديلاً مباشراً وفعالاً من حيث التكلفة لآلة ASB-70DPW اليابانية. صُممت هذه الآلة لتوفير تنوع في المنتجات، حيث يمكنها إنتاج زجاجات الأدوية، وزجاجات مستحضرات التجميل، وزجاجات الأطفال، وزجاجات المياه، والزجاجات ذات الأشكال الخاصة، والعبوات ذات الفتحات الواسعة بشكل متواصل ضمن دورة إنتاج متكاملة واحدة. تتم جميع مراحل عملية الحقن، وتنظيم درجة الحرارة، والتمديد، والتشكيل بالنفخ داخل آلة واحدة دون خطوات وسيطة، مما يلغي فقدان الحرارة الناتج عن إعادة التسخين، ويقلل من مخاطر التلوث، ويحافظ على اتساق الأبعاد بدرجة عالية للغاية في جميع التجاويف. صُممت آلة Y250-V4-B وبُنيت وفقاً لمعايير التصنيع الجيد (GMP) لإنتاج عبوات الأدوية، وهي خالية من أي تدخل بشري خلال عملية الإنتاج، مما يجعلها الخيار الأمثل للبيئات المعقمة والخاضعة للرقابة.
بصفتها شركة رائدة في تصنيع آلات نفخ وتشكيل البولي إيثيلين تيريفثالات بالحقن، اعتمدت شركة إيفر-باور آي إس بي إم ماشينري المكسيكية تصميمًا معياريًا لهذه الآلة، مع ملحقات ميكانيكية من علامات تجارية عالمية مرموقة. يستخدم نظام التحكم المؤازر محركات من شركتي إينوفانس أو ويتشي، بينما يقترن محرك القرص الدوار بمحرك مؤازر أصلي من شركة ياسكاوا اليابانية ومخفض سرعة من شركة تسونتين التايوانية، أما صمام الضغط العالي فهو من شركة باركر الأمريكية، وصمام التحكم الهيدروليكي من شركة يوكين التايوانية. ويتم استيراد أنابيب الزيت من إيطاليا. تُحسّن هذه المكونات بشكل كبير من موثوقية واستقرار الآلة طوال فترة خدمتها، مما يُقلل بشكل ملحوظ من التكلفة الإجمالية للملكية مقارنةً بالبدائل الأقل جودة. سواءً كنت تُحدّث معداتك اليابانية القديمة أو تُنشئ خط إنتاج جديدًا لتغليف الأدوية أو مستحضرات التجميل أو المشروبات أو المواد الغذائية، فإن آلة نفخ وتشكيل البولي إيثيلين تيريفثالات بالحقن Y250-V4-B المُخصصة تُعد حلاً فعالاً ومُجرّباً ميدانيًا.
جدول مقارنة نماذج المنتجات
1. بديل لطراز ASB الياباني
| طراز آلة Y/YS | التكوين / ملاحظات | طراز ياباني متوافق |
| Y150-V4-2 | التكوين القياسي | ASB-12M |
| YS150-V4-EV | سيرفو كامل | ASB-12M |
| Y250-V4 | التكوين القياسي | ASB-70DPH |
| Y250-V4-B | سلسلة B | ASB-70DPW |
| Y650-V4 | نموذج ذو سعة كبيرة | ASB-650 |
2. بديل لطراز AOKI الياباني
| طراز آلة Y/YS | التكوين / ملاحظات | طراز ياباني متوافق |
| Y150-V4-B | سلسلة B | SBIII-100L-20 |
| Y150-V3-B | نموذج ثلاثي المحطات | SBIII-100L-20 |
| Y200-V4-B | سلسلة B | SBIII-250LL-50S |
| Y200-V3 | نموذج ثلاثي المحطات | SBIII-250LL-50S |
| YS350-V4-EV | سيرفو كامل | AL-350LL-40 |
| النموذج القياسي | نموذج سيرفو | نموذج كهربائي بالكامل |
 |
 |
 |
مزايانا
1. الجودة أفضل. جميع الزجاجات البلاستيكية المصنعة بآلات النفخ اليابانية تحتوي على خط فصل. يوجد نتوء بلاستيكي في منتصف القالبين على كلا الجانبين، مما ينتج عنه علامة. أما قوالبنا، فتتميز بدقة عالية للغاية، والعلامة غير مرئية تمامًا.
2. إنتاجنا سريع، مع توفير كميات كبيرة من حلول البراغي وبسرعة عالية. فبينما تستطيع اليابان إنتاج أربع زجاجات بلاستيكية في المرة الواحدة، نستطيع نحن إنتاج ست زجاجات.
3. توفير الطاقة. تستهلك آلاتنا طاقة أقل بمقدار 15% إلى 25% مقارنة بتلك الموجودة في اليابان وأوروبا والولايات المتحدة.
4. تم اعتماد مجموعة واسعة من تقنيات التحكم الكهربائي لاستبدال المكونات الهيدروليكية والهوائية. فعلى سبيل المثال، استُبدلت المكونات الهوائية المستخدمة في آلية القطع السفلية في اليابان بمحركات مؤازرة، وتضاعفت سرعة هذه المحركات. وفي صناعة الأدوية وغيرها من المجالات، يمكن استخدام المحركات المؤازرة بالكامل دون الحاجة إلى أي أنظمة هيدروليكية، مما يضمن الامتثال لمعايير التصنيع الجيد (GMP) والتشغيل في بيئة خالية من الزيوت والتلوث.
مواصفات المنتج
| غرض | وحدة | تحديد | |||||||
| اسم | قولبة النفخ بالحقن والتمديد بخطوة واحدة آلة (4 محطات) |
||||||||
| نموذج | Y250-V4-B (متوافق مع طراز ASB-70DPW الياباني) | ||||||||
| الشركة المصنعة | المكسيك إيفر باور | ||||||||
| مادة | PET/PETG | ||||||||
| قطر البرغي | مم | 50 | 55 | 60 | / | ||||
| حجم الحقن النظري | سم³ | 315 | 442 | 480 | / | ||||
| سرعة دوران البرغي (RPM) | دورة/دقيقة | 270 | 180 | 150~220 | / | ||||
| قوة تثبيت الحقن | KN | 300 | |||||||
| قوة التثبيت بالنفخ | KN | 250 | |||||||
| قوة المحرك | كيلوواط | 67.7 | |||||||
| الطاقة الحرارية | كيلوواط | 15 | |||||||
| ضغط هواء النفخ | ميجا باسكال | 2.0-3.5 | |||||||
| ضغط ماء التبريد | ميجا باسكال | 0.4-0.6 | |||||||
| ضغط ماء مبرد زيت الماكينة | ميجا باسكال | 0.3-0.4 | |||||||
| درجة حرارة ماء مبرد زيت الماكينة | درجة مئوية | 20-25 | |||||||
| الجهد االكهربى | V | 370-400 | |||||||
| (الطول × العرض × الارتفاع) الحجم (الطول × العرض × الارتفاع) | مم | 5200x2500x3800 | |||||||
| وزن | تي | 16 | |||||||
| أبعاد المنتج | |||||||||
| كمية المنتج | PCS | 8 | 10 | 12 | 14 | 16 | 20 | 24 | 28 |
| قطر الزجاجة (BD) | مم | 85 | 85 | 79 | 66 | 54 | 45 | 37 | 25 |
| ارتفاع الزجاجة (H) | مم | 260 | |||||||
| قطر العنق (E) | مم | 58 | 56 | 48 | 38 | 32 | 26 | 24 | 15 |
| أقصى حجم للزجاجة (مل) | ML | 1000 | 900 | 800 | 600 | 400 | 250 | 100 | 50 |
| أقصى وزن للزجاجة (W) | جي | 55 | 44 | 36 | 32 | 28 | 25 | 20 | 15 |
معلمات الآلة
| الطراز المتوافق: | متوافق مع طراز ASB-70DPW الياباني |
| قطر البرغي: | 60 مم (اختياري) |
| القدرة النظرية للحقن: | 680 غرام |
| قوة تثبيت الحقن: | 300 كيلو نيوتن |
| شوط القالب العلوي: | 600 مم |
| درجة الحرارة. تنظيم ضربات القلب الأساسية: | 250 مم |
| شوط الأسطوانة المنظم لدرجة الحرارة: | 250 مم |
| ضربة الإخراج: | 200 مم |
| قوة النفخ والتثبيت: | 250 كيلو نيوتن (جانب واحد) |
| ضربة القلب النفخية: | 300 مم |
| ضربة قالب النفخ: | 75+75 مم |
| خزان الزيت VOL: | 300 لتر |
| الحجم (الطول × العرض × الارتفاع): | 5.2 × 2.5 × 3.8 متر |
| وزن: | 16T |
المعيار الفني
| نظام التحكم المؤازر: | باستخدام 3 مجموعات من أنظمة المضخات المؤازرة. |
| قوة محرك السيرفو: | قوة المحرك المؤازر Inovance/ WEICHI: 67.7KW. |
| نظام التحكم الحاسوبي: | باستخدام وحدة التحكم المنطقية القابلة للبرمجة Inovance/MiRLE. |
| محرك القرص الدوار: | تم تجهيز القرص الدوار بمحرك سيرفو من شركة ياسكاوا اليابانية أو محرك سيرفو من شركة ويتشي مع مخفض سرعة من شركة تسونتين التايوانية. |
| صمام الضغط العالي: | باستخدام صمام الضغط العالي من شركة باركر الأمريكية. |
| أسطوانة الهواء: | باستخدام أسطوانة الهواء من نوع أيتاك. |
| التحكم في درجة الحرارة: | باستخدام صندوق تحكم متكامل للتحكم في درجة الحرارة، وهو دقيق للغاية ومستقر وسهل التشغيل؛ أو يمكنك بدلاً من ذلك اختيار نظام التحكم في درجة الحرارة المدمج في النظام. |
| صمام التحكم في الضغط الهيدروليكي: | باستخدام صمام التحكم بالضغط الهيدروليكي من شركة YUKEN من تايوان، الصين. |
| برغي مُسخّن: | يتم تسخين البرغي بواسطة حلقة تسخين موفرة للطاقة تعمل بالأشعة تحت الحمراء البعيدة النانوية (15 كيلو واط). |
| هيكل التشكيل بالنفخ: | تعتمد بنية التشكيل بالنفخ على نظام تثبيت القالب باستخدام أسطوانة هيدروليكية أو محرك سيرفو مزدوج مع وظيفة تعويض الضغط العالي. |
| وحدة الحقن: | يتم التحكم في وحدة الحقن بواسطة أسطوانة واحدة. ويمكن التحكم في محرك الصهر إما هيدروليكيًا أو بواسطة محرك مؤازر. |
| أنبوب الزيت: | أنبوب الزيت مصنوع من مواد مستوردة من إيطاليا. |
| إجمالي قدرة الآلة: | إجمالي قدرة الآلة: 82.7 كيلوواط. |
الميزات الرئيسية لماكينة حقن ونفخ القوالب Y250-V4-B
1. تقصير دورة الإنتاج
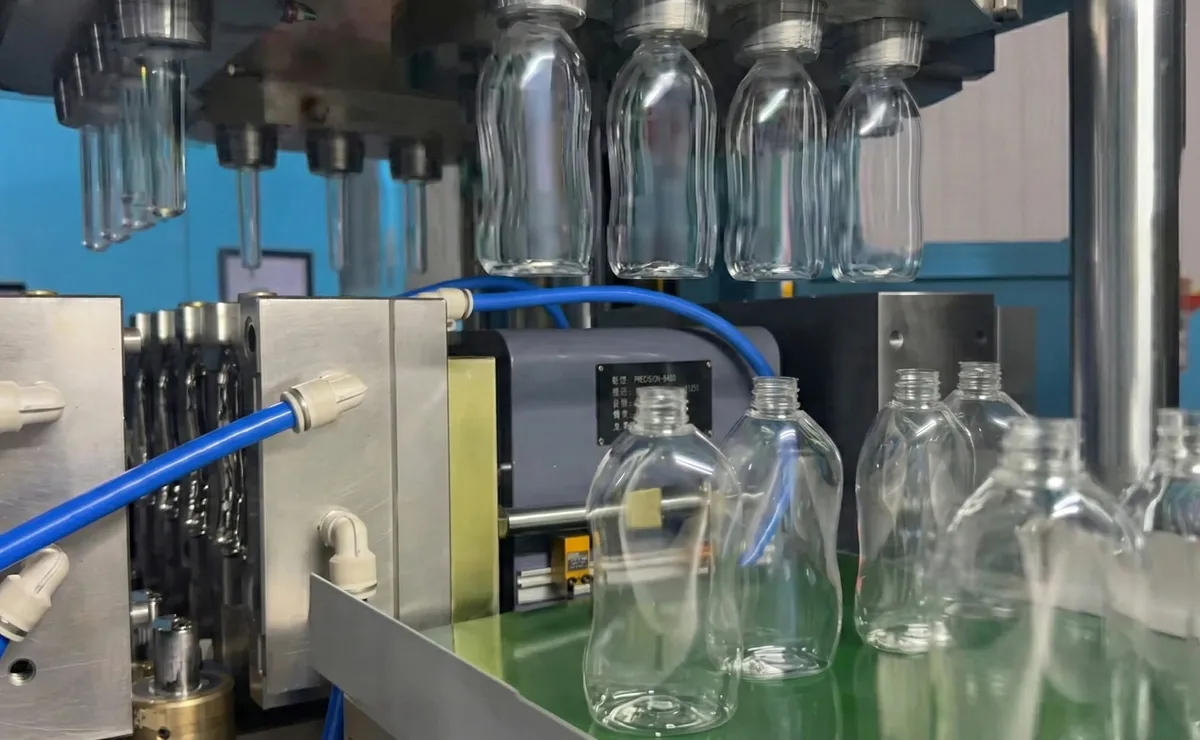
تُنجز هذه الآلة المتكاملة ذات الخطوة الواحدة (ISBM) دورة كاملة من حقن القوالب الأولية، وتنظيم درجة الحرارة، والتمديد المحوري، والنفخ، ضمن منصة واحدة متكاملة بأربع محطات. لا حاجة إلى نقل وسيط، أو تأخير في إعادة التسخين، أو معالجة بين العمليات. والنتيجة هي تقليل زمن الدورة لكل زجاجة بشكل ملحوظ، وزيادة معدل الإنتاج لكل وردية عمل، مقارنةً بالأساليب ذات الخطوتين أو متعددة الآلات. سيشهد منتجو الأدوية ومستحضرات التجميل الذين يستهدفون أحجام إنتاج يومية عالية مكاسب كبيرة في الإنتاجية مقارنةً بالخطوط اليابانية التقليدية.
2. تحسين كفاءة الإنتاج
بينما تنتج آلات ASB-70DPW اليابانية عادةً أربع زجاجات لكل دورة تشكيل، تدعم آلة Y250-V4-B أحادية المرحلة لتشكيل القوالب بالنفخ والحقن ما يصل إلى 28 تجويفًا للمنتج في وقت واحد، مما يتيح إنتاجًا يتجاوز بكثير العمليات اليدوية أو التقليدية متعددة المراحل. تضمن الأتمتة الكاملة للعملية مع التحكم التسلسلي بواسطة وحدة التحكم المنطقية القابلة للبرمجة (PLC) التخلص من التباين بين المشغلين، والحفاظ على أوقات دورة ثابتة على مدار الساعة، وهي مناسبة تمامًا للإنتاج الصناعي واسع النطاق الذي يتطلب جودة قابلة للتكرار دون تدخل يدوي بين الورديات.
3. تحسين دقة التشكيل
تتميز آلة التشكيل بالنفخ والحقن Y250-V4-B بوحدة تحكم مدمجة في درجة الحرارة تتميز بدقة فائقة في جميع مناطق التسخين. يتم ضبط سرعة الحقن وضغط الحقن ودرجة حرارة القالب بدقة متناهية عبر وحدة التحكم المنطقية القابلة للبرمجة Inovance أو MiRLE لضمان تدفق متجانس للمادة المنصهرة وملء كامل للتجويف. والنتيجة هي درجة عالية من التناسق في أبعاد المنتج وسماكة الجدار والكثافة من دفعة إلى أخرى. تتميز دقة قوالب Ever-Power بتفوقها الفائق، حيث يكون خط الفصل على الزجاجات النهائية غير مرئي تمامًا، مما يمنحها ميزة واضحة على الآلات اليابانية المماثلة.
4. خفض تكلفة العمالة
تضمن التشغيل الآلي الكامل، بدءًا من الحقن وحتى إخراج الزجاجة، خلو عملية الإنتاج تمامًا من أي تدخل بشري، وهو شرط أساسي في معايير التصنيع الجيد لتغليف الأدوية. ومع استبدال الأنظمة الهوائية والهيدروليكية التقليدية بأنظمة مؤازرة، يتم التخلص من المتغيرات غير المتوقعة الناتجة عن التدخل البشري. ولا يحتاج المشغلون إلا للمراقبة وضبط المعايير، وليس للتعامل المباشر مع المنتج. وهذا يقلل بشكل كبير من عدد العمال المطلوبين لكل خط إنتاج، ويخفض تكلفة العمالة لكل ألف زجاجة، لا سيما في الأسواق التي يتقاضى فيها مشغلو الآلات المهرة أجورًا مجزية.
5. ضمان ترشيد استهلاك الطاقة
يستهلك جهاز Y250-V4-B طاقة أقل بمقدار 15% إلى 25% مقارنةً بالأجهزة اليابانية والأوروبية والأمريكية المماثلة. ويتحقق ذلك بفضل ثلاثة أنظمة مضخات مؤازرة مخصصة توفر الطاقة الهيدروليكية عند الحاجة بدلاً من التشغيل المستمر، وحلقة تسخين نانوية تعمل بالأشعة تحت الحمراء البعيدة موفرة للطاقة بقدرة 15 كيلوواط للبرغي، بالإضافة إلى الاستغناء عن إعادة التسخين الثانوي الذي تتطلبه عمليات التشكيل بالنفخ بالبثق على مرحلتين. ويُستخدم فقط حبيبات PET أو PETG كمادة خام قابلة لإعادة التدوير. ويؤدي انخفاض استهلاك الطاقة لكل زجاجة منتجة مباشرةً إلى انخفاض تكلفة التشغيل وتقليل البصمة الكربونية على مدار عمر الجهاز.
6. متوافق مع جهاز ASB-70DPW الياباني
صُممت آلة Y250-V4-B لتكون بديلاً مباشراً لأدوات آلات ASB ISBM. يمكن للمنشآت التي تستخدم حالياً قوالب ASB-70DPW الانتقال إلى هذه الآلة دون الحاجة إلى استثمار في قوالب جديدة، مما يقلل بشكل كبير من تكلفة التحديث. تُناسب أبعاد الآلة (5200 × 2500 × 3800 مم) ووزنها (16 طناً) تصميمات أرضيات المصانع القياسية وغرف العمليات النظيفة. بالنسبة للعمليات ذات المساحة المحدودة، تُغني هذه المنصة المدمجة والمتكاملة عن تصميمات الآلات المتعددة ذات المرحلتين، مع توفير جودة إنتاج فائقة وعائد أسرع على الاستثمار.
مبدأ العمل
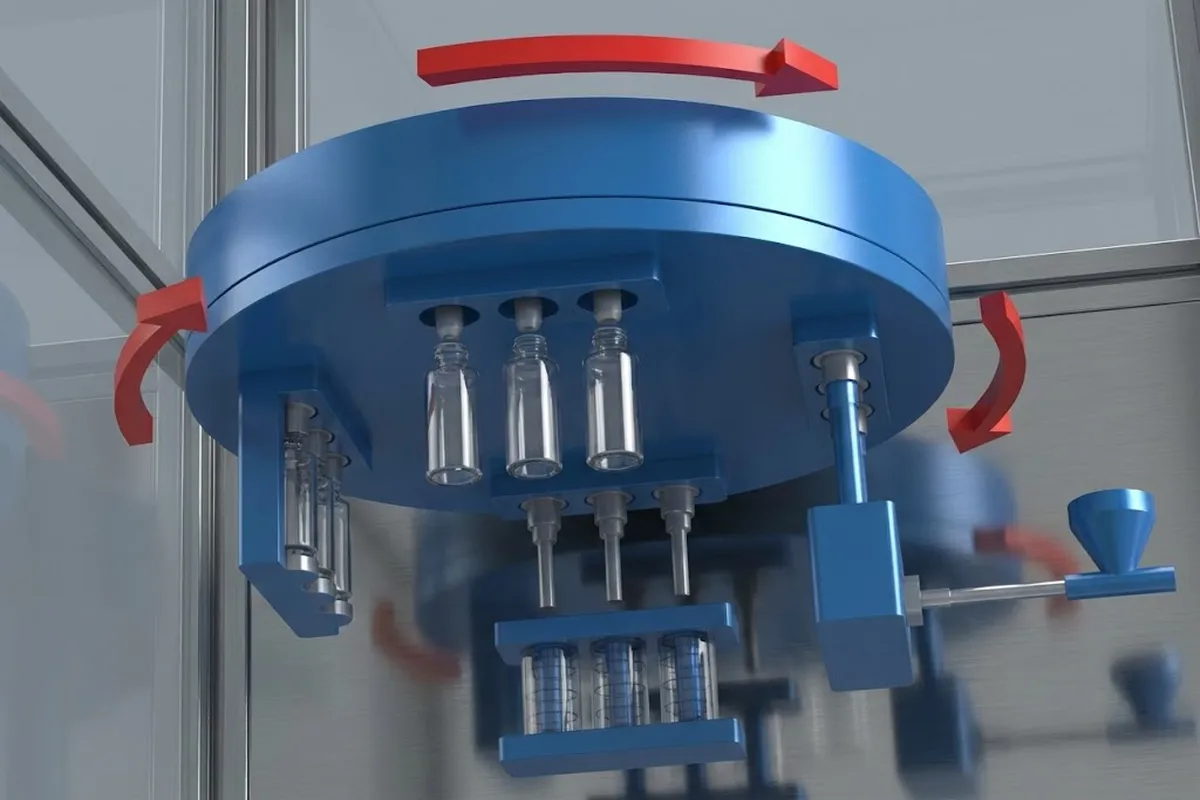
1. عملية الحقن
تُعدّ عملية الحقن المرحلة الأولى من دورة الإنتاج بأكملها. يُحقن راتنج البولي إيثيلين تيريفثالات (PET) المنصهر في تجويف قالب التشكيل الأولي، ويُشكّل إلى بلاستيك سائل تحت درجة حرارة وضغط عاليين مضبوطين بدقة. يتحكم نظام Inovance PLC في سرعة الحقن وضغطه ودرجة حرارة القالب في الوقت الفعلي لضمان سيولة مثالية للبلاستيك المنصهر وملء التجويف بشكل متجانس وكامل، مما ينتج عنه قوالب أولية بالشكل المطلوب والدقة الأبعاد المطلوبة. تُشكّل جودة القوالب الأولية المتسقة في هذه المرحلة أساس جميع خصائص الزجاجات اللاحقة.
2. عملية التمديد
بعد التبريد والتشكيل الأوليين داخل محطة الحقن، يُنقل القالب الأولي إلى محطة تنظيم درجة الحرارة حيث يُحفظ عند درجة حرارة مثالية للتمديد. ثم يقوم قضيب التمديد بإطالة القالب الأولي طوليًا، موجهًا سلاسل البوليمر في الاتجاه المحوري. يُحسّن هذا التوجيه ثنائي المحور بشكل ملحوظ مقاومة الضغط، وخصائص العزل، والشفافية البصرية للزجاجة النهائية. يتم التحكم بدقة في وقت التبريد ودرجة حرارة التسخين للحفاظ على ثبات الأبعاد وجودة السطح الممتازة قبل مرحلة النفخ.
3. عملية النفخ
يُنقل القالب المُمدد إلى محطة النفخ، حيث يُستخدم هواء مضغوط بضغط يتراوح بين 2.0 و 3.5 ميجا باسكال لتمديد القالب المُلين شعاعيًا على الجدار الداخلي للقالب. تُحدد هذه الخطوة الشكل النهائي للزجاجة، وشكل الجدار، ومتانة الهيكل. تضمن قوة النفخ البالغة 250 كيلو نيوتن لكل جانب، والمُوفرة بواسطة نظام التثبيت الهيدروليكي أو نظام التثبيت بمحركين مؤازرين، إغلاقًا محكمًا للقالب وتمنع الزوائد. يتم التحكم بدقة في ضغط النفخ ودرجة حرارة القالب لضمان مطابقة الشكل والحجم النهائيين للمواصفات باستمرار في جميع التجاويف.
4. عملية التشكيل والإخراج
بعد النفخ، تُبرّد الزجاجة وتُشكّل داخل القالب. يدور سائل التبريد عبر قنوات القالب لإزالة الحرارة بسرعة من جدار الزجاجة، مما يسمح لمادة البولي إيثيلين تيريفثالات (PET) بالتصلب والحفاظ على شكلها الدقيق، محققةً بذلك التشطيب السطحي المطلوب والدقة الأبعاد المطلوبة. يتحكم النظام بدقة في توحيد عملية التبريد وسرعتها ومدتها. بعد ذلك، تُقذف الزجاجة المبردة عبر نظام إخراج بطول 200 مم وتُنقل خارج الآلة، مُكملةً بذلك الدورة الكاملة تلقائيًا دون أي تدخل بشري.
تطبيقات آلة Y250-V4-B ISBM
زجاجات الأدوية
بفضل عملية الإنتاج التي لا تتطلب أي تدخل بشري والتشغيل الآلي المتوافق مع معايير التصنيع الجيد، تُعدّ آلة Y250-V4-B الخيار الأمثل لتصنيع عبوات السوائل الفموية، وعبوات الأقراص، وعبوات الشراب، والتغليف الدوائي المتخصص بسعات تتراوح من 50 مل إلى 1000 مل. كما تتيح شفافية مادة البولي إيثيلين تيريفثالات (PET) فحص مستوى التعبئة بدقة دون الحاجة إلى فتح العبوات.
زجاجات مستحضرات التجميل
تتطلب ماركات مستحضرات التجميل الفاخرة تشطيبًا سطحيًا مثاليًا، وخطوط فصل غير مرئية، وتصاميم هندسية معقدة. تُنتج هذه الشركة المصنعة لآلات ISBM زجاجات العطور، ومضخات اللوشن، وقوارير السيروم، وعبوات مستحضرات التجميل ذات الأشكال الخاصة، بشفافية بصرية عالية ودقة أبعاد فائقة، بما يتوافق مع معايير التغليف الفاخر في أسواق أوروبا والأمريكتين وآسيا.
زجاجات المواد الكيميائية
توفر مواد PETG وPET المُعالجة على هذه الآلة مقاومة كيميائية ممتازة لمنظفات المنازل والصناعات، والمطهرات، وتغليف المواد الكيميائية الزراعية. تضمن قوة النفخ العالية التي تبلغ 250 كيلو نيوتن إغلاقًا محكمًا للقالب، مما يمنع تسرب الثقوب الصغيرة والزوائد التي تُشكل مخاطر على السلامة في تطبيقات تغليف المواد الكيميائية حيث تُعد سلامة الإغلاق أمرًا بالغ الأهمية.
زجاجات المشروبات
بالنسبة لمنتجي المياه والعصائر ومشروبات الطاقة والمشروبات الغازية، توفر آلة Y250-V4-B زجاجات PET شفافة تمامًا ذات أداء عزل ممتاز يطيل مدة صلاحيتها. تعمل خطوة التمديد ثنائي المحور على تحسين خصائص منع الغاز ومقاومة الصدمات، وهما عاملان أساسيان في تطبيقات المشروبات الغازية. وبفضل قدرتها على تعبئة ما بين 8 إلى 28 تجويفًا في الدورة الواحدة، تدعم الآلة خطوط تعبئة المشروبات ذات الأحجام الكبيرة بكفاءة عالية.
زجاجات الطعام
يمكن إنتاج زجاجات التوابل، وعبوات زيت الطهي، ومرطبانات الصلصة، وعلب التوابل، وحاويات تخزين الطعام ذات الفتحة الواسعة باستخدام هذه الآلة. تتيح شفافية مادة البولي إيثيلين تيريفثالات (PET) المستخدمة في صناعة الأغذية للمستهلكين رؤية محتويات المنتج وتقييم جودته عند الشراء. كما أن عملية التصنيع التي لا تتطلب أي تلامس بشري تقضي على خطر التلوث الميكروبي الذي قد ينتج عن التعامل اليدوي مع أنظمة تغليف الطعام المفتوحة.
زجاجات إطعام الأطفال
تتطلب معايير السلامة الصارمة لمنتجات الأطفال خلوها التام من التلوث، واستخدام مواد خالية من مادة BPA، وأسطح داخلية ناعمة تمامًا. تُنتج هذه الآلة، التي تعمل بتقنية النفخ بالحقن في خطوة واحدة، زجاجات رضاعة أطفال من مادة PETG بأبعاد عنق ثابتة، وشفافية مثالية، وأسطح صالحة للاستخدام مع الطعام، بما يتوافق مع المعايير الدولية لمنتجات الأطفال. تضمن هذه العملية المغلقة بالكامل، والتي لا تتطلب أي تلامس بشري، عدم وجود خطر التلوث المحمول جوًا أو عن طريق التلامس أثناء الإنتاج.
زجاجات المحلول الوريدي
تتطلب عبوات الحقن الوريدي ذات الحجم الكبير وزجاجات التسريب الوريدي أعلى مستويات التعقيم والدقة في الأبعاد. تدعم آلة التشكيل بالنفخ والحقن Y250-V4-B إنتاج زجاجات التسريب الوريدي ذات الجودة الصيدلانية من مادة البولي إيثيلين تيريفثالات (PET) بسماكة جدار ثابتة وشكل عنق متناسق لضمان إحكام الإغلاق باستخدام السدادات وأغطية التثبيت المصنوعة من الألومنيوم، بما يتوافق تمامًا مع متطلبات غرف التنظيف وفقًا لممارسات التصنيع الجيدة (GMP) حيث يُمنع منعًا باتًا التلوث الهيدروليكي.
زجاجات معقم اليدين
تتطلب عبوات معقم اليدين والمطهرات الكحولية ومنظفات الأسطح مادة مقاومة للمذيبات مع الحفاظ على شفافيتها وشكلها. توفر عبوات البولي إيثيلين تيريفثالات (PET) المصنعة على هذه الآلة مقاومة ممتازة للكحول، ودقة عالية في الأبعاد لتناسب المضخات، وشفافية جذابة تعكس جودة المنتج على أرفف المتاجر. يدعم الإنتاج ذو التجويف العالي الكميات الكبيرة التي تحتاجها علامات المعقمات التجارية لتوزيعها في متاجر التجزئة والمؤسسات.
المعدات الرئيسية
وحدة التثبيت
توفر وحدة التثبيت قوة تثبيت للحقن تبلغ 300 كيلو نيوتن وقوة تثبيت للنفخ تبلغ 250 كيلو نيوتن لكل جانب. وتستخدم أسطوانة هيدروليكية أو نظام تثبيت قالب بمحركين مؤازرين مع وظيفة تعويض الضغط العالي لضمان تثبيت نصفي القالب معًا بقوة دقيقة أثناء كل من الحقن والنفخ، مما يمنع الزوائد ويضمن سلامة التجويف طوال دورة الإنتاج.
وحدة الحقن
تُتحكم وحدة الحقن بنظام أسطوانة واحدة، مع إمكانية ضبط محرك الصهر ليعمل إما بنظام هيدروليكي أو بنظام مؤازر حسب بيئة الإنتاج. تتيح خيارات قطر البرغي (50، 55، أو 60 مم) أحجام حقن نظرية تتراوح من 315 إلى 480 سم مكعب. يُسخّن البرغي بواسطة حلقة تسخين نانوية تعمل بالأشعة تحت الحمراء البعيدة، موفرة للطاقة، بقدرة 15 كيلوواط، مما يوفر تحكمًا دقيقًا وفعالًا في درجة حرارة الأسطوانة لضمان جودة صهر متسقة لمادة البولي إيثيلين تيريفثالات (PET).
Precision Mold System
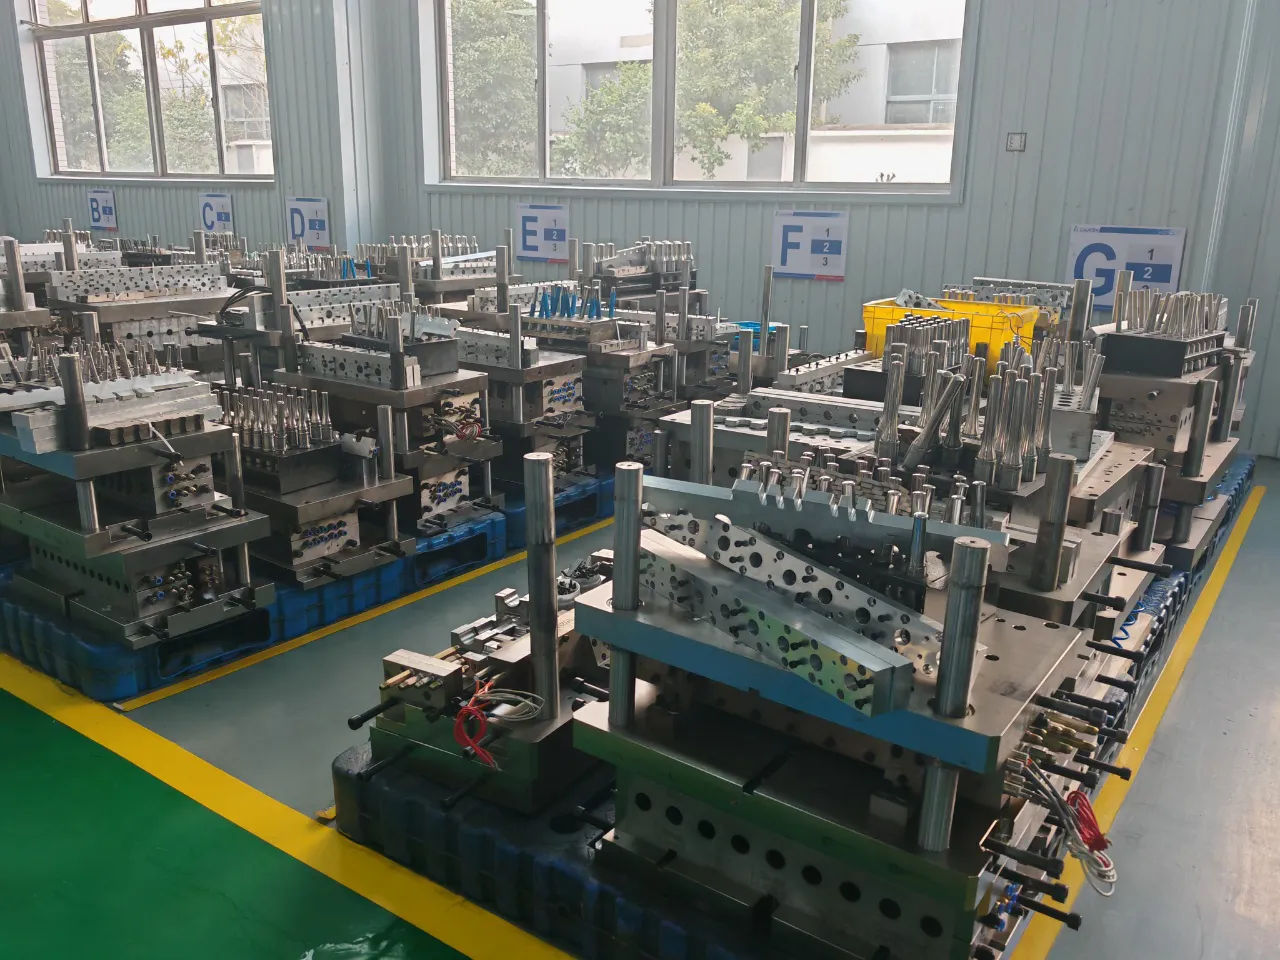
تُصنع قوالب التشكيل بدقة متناهية، حيث يكون خط الفصل دقيقًا للغاية بحيث لا تظهر أي زوائد أو علامات فصل على الزجاجات النهائية. تقبل الآلة قوالب متوافقة مع معيار ASB-70DPW الياباني، مما يحمي استثمارات الأدوات الحالية أثناء تحديث خط الإنتاج. يبلغ شوط القالب العلوي 600 مم، وشوط قالب النفخ 75 مم + 75 مم، مما يسمح بتشكيل مجموعة واسعة من الزجاجات بأحجام وأشكال مختلفة تصل سعتها إلى 1000 مل.
نظام دبوس النفخ
يقوم دبوس النفخ، أو قلب النفخ، بتثبيت عنق القالب الأولي، ويُدخل هواءً مضغوطًا بضغط يتراوح بين 2.0 و3.5 ميجا باسكال لتمديد القالب الأولي المُلين على جدران تجويف القالب. يبلغ طول شوط قلب النفخ 300 مم، وهو مُصمم ليناسب جميع ارتفاعات الزجاجات التي تدعمها الآلة. يُنظم صمام الضغط العالي من شركة باركر الأمريكية تدفق الهواء باستجابة سريعة ودقيقة، مما يضمن ضغط نفخ ثابتًا للحصول على سُمك جدار زجاجة متناسق من تجويف لآخر ومن دورة لأخرى.
نظام التبريد
تتضمن الآلة نظام تبريد ثنائي الدائرة: دائرة مياه معالجة بضغط يتراوح بين 0.4 و0.6 ميجا باسكال لتجاويف القالب، ودائرة تبريد منفصلة لزيت الآلة بضغط يتراوح بين 0.3 و0.4 ميجا باسكال مع الحفاظ على درجة حرارة الماء بين 20 و25 درجة مئوية. يُعد التبريد السريع والمتجانس للقالب ضروريًا لتحقيق دقة الأبعاد وتحسين زمن الدورة. صُممت قنوات التبريد بدقة هندسية عالية لتناسب شكل القالب، وذلك لزيادة معدل نقل الحرارة إلى أقصى حد والقضاء على النقاط الساخنة التي تُسبب التواء القالب أو علامات الانكماش.
التحكم المؤازر ووحدة التحكم المنطقية القابلة للبرمجة (PLC)
تُشغّل ثلاث مجموعات من أنظمة المضخات المؤازرة النظام الهيدروليكي للآلة. توفر مجموعة المحركات المؤازرة من Inovance أو WEICHI قدرةً اسميةً تبلغ 67.7 كيلوواط. يتم تشغيل القرص الدوار بواسطة محرك مؤازر من Yaskawa اليابانية أو WEICHI مقترن بمخفض سرعة دقيق من TSUNTIEN التايوانية، مما يضمن دقة فهرسة ثابتة. يدير نظام التحكم الحاسوبي PLC من Inovance أو MiRLE جميع معايير العملية، ويوفر مراقبةً فوريةً، ويدعم تخزين المعايير لإعدادات قابلة للتكرار عند تغيير القوالب.
النظام الهيدروليكي
يُوفر صمام التحكم بالضغط الهيدروليكي من شركة يوكين التايوانية تنظيمًا دقيقًا وموثوقًا للتدفق والضغط طوال دورة تشغيل الماكينة. صُنعت أنابيب الزيت من مواد إيطالية مستوردة لضمان متانة فائقة ومقاومة عالية للتسرب. يُوفر خزان الزيت بسعة 300 لتر احتياطيًا كافيًا من السائل الهيدروليكي للحفاظ على استقرار ضغط النظام أثناء التشغيل المستمر عالي الكفاءة. يُوفر تصميم المضخة المؤازرة الطاقة الهيدروليكية عند الحاجة فقط، مما يُقلل من استهلاك الطاقة في وضع الخمول مقارنةً بأنظمة المضخات ذات الإزاحة الثابتة.
نظام القذف
بعد مرحلة التبريد والتصلب، يقوم نظام إخراج الزجاجات المُشغَّل بأسطوانة هوائية من شركة Airtak، والذي يبلغ شوطه 200 مم، بإزالة الزجاجات الجاهزة من محطة القوالب ونقلها خارج الماكينة في عملية مؤتمتة بالكامل. لا يتطلب الأمر أي تدخل يدوي في أي مرحلة من مراحل إزالة الزجاجات، مما يضمن الالتزام بمعايير التصنيع الجيد (GMP) التي تمنع أي تلامس بشري مع المنتج النهائي. تتم مزامنة حركة الإخراج آليًا مع دورة الماكينة بالكامل لضمان تشغيل سلس وخالٍ من التصادمات عند جميع سرعات الإنتاج.
التشكيل بالنفخ بالبثق مقابل التشكيل بالنفخ بالحقن والتمديد
يُعدّ التشكيل بالنفخ عملية أساسية في صناعة البلاستيك، ويُستخدم على نطاق واسع لإنتاج الزجاجات والعبوات والمكونات الصناعية. ومن بين تقنيات التشكيل بالنفخ المختلفة، تبرز تقنيتا التشكيل بالنفخ بالبثق (EBM) والتشكيل بالنفخ بالحقن والتمديد (ISBM) لكفاءتهما العالية ونطاق استخداماتهما الواسع. ويعتمد اختيار الطريقة المناسبة على متطلبات المنتج، واختيار المواد، والتكلفة المستهدفة، وقابلية التوسع في الإنتاج. ويساعد فهم الاختلافات الجوهرية بين هذه التقنيات مشتري التغليف، ومصنّعي العقود، وأصحاب العلامات التجارية على اتخاذ قرار مدروس.
ما هي عملية التشكيل بالنفخ بالبثق (EBM)؟
التشكيل بالنفخ بالبثق هو عملية يتم فيها صهر مادة لدائن حرارية وبثقها عبر قالب لتشكيل أنبوب مجوف يُسمى "الباريسون". يُثبّت الباريسون داخل القالب، ويُنفخ بالهواء المضغوط ليأخذ الشكل المطلوب. بعد التبريد، يُفتح القالب ويُخرج الجزء النهائي. ولأن الباريسون يُشكّل بالبثق وليس بالحقن، فإن التشكيل بالنفخ بالبثق مناسب تمامًا لإنتاج أشكال معقدة، وزجاجات غير متماثلة، وحاويات كبيرة جدًا يصعب أو يستحيل تشكيلها بالحقن.
السمات الرئيسية للطب المبني على البراهين
- مثالية لإنتاج الأجسام البلاستيكية المجوفة مثل الزجاجات والحاويات الصناعية وخزانات وقود السيارات وخزانات السوائل.
- متوافق مع مجموعة واسعة من المواد، بما في ذلك البولي إيثيلين عالي الكثافة، والبولي إيثيلين منخفض الكثافة، والبولي بروبيلين، والبولي فينيل كلوريد، مما يجعله مرنًا للعديد من قطاعات السوق.
- قادر على إنتاج أشكال كبيرة ومعقدة بسماكة جدار موحدة نسبياً من خلال برمجة الباريسون.
- سرعة إنتاج عالية ومستمرة مع تكلفة أدوات أقل لكل قطعة عند الأحجام المتوسطة إلى العالية.
مزايا الطب المبني على البراهين
- فعال من حيث التكلفة: انخفاض الاستثمار الأولي في القوالب والمعدات مقارنة بتقنية ISBM، لا سيما بالنسبة للإنتاج ذي التجويف الواحد أو الإنتاج بكميات صغيرة.
- التنوع: مناسب لكل من الحاويات المنزلية الصغيرة والبراميل الصناعية الكبيرة جدًا، مما يوفر مرونة في التصنيع ضمن منصة واحدة.
- تقليل وقت الدورة: تتيح عملية البثق المستمر دورة إنتاج سريعة وثابتة دون تأخير مرحلة الحقن لأنظمة ISBM.
الصناعات التي تستخدم إدارة المباني القائمة على الأدلة
- التغليف: زجاجات الشامبو والبلسم، وعبوات مسحوق الغسيل، وأباريق منتجات الألبان، وزجاجات زيت المحركات.
- السيارات: خزانات الوقود، وخزانات سائل غسيل الزجاج الأمامي، وزجاجات فائض سائل التبريد، ومكونات مجاري الهواء.
- طبي: زجاجات الأدوية السائبة، وأغلفة أكياس المحاليل الوريدية، وصواني الأدوات الطبية حيث تكون الشفافية البصرية ثانوية.
ما هي عملية التشكيل بالنفخ والتمديد بالحقن (ISBM)؟
التشكيل بالنفخ والتمديد بالحقن هو عملية تبدأ بالتشكيل بالحقن لإنشاء قالب أولي ذي شكل دقيق. في خطوة واحدة أو مرحلة واحدة آلات ISBM في آلة Y250-V4-B، على سبيل المثال، يتم تشكيل القالب الأولي، وتنظيم درجة حرارته، وتمديده محوريًا، ونفخه شعاعيًا، كل ذلك داخل نفس الآلة في دورة واحدة متواصلة. أما في الأنظمة ثنائية المراحل، فيتم حقن القالب الأولي بشكل منفصل، وتخزينه، ثم إعادة تسخينه لاحقًا للنفخ. يوفر أسلوب آلة النفخ بالحقن والتمديد أحادية المرحلة، الذي تستخدمه شركة إيفر-باور المكسيكية، مزايا كبيرة في جودة المنتج، وكفاءة الطاقة، والتحكم في التلوث، مقارنةً بالبدائل ثنائية المراحل.
السمات الرئيسية لـ ISBM
- تستخدم بشكل أساسي مادة PET و PETG، وهما المادتان المفضلتان لتغليف المواد الغذائية والمشروبات والأدوية ومستحضرات التجميل نظرًا لسلامتهما وشفافيتهما وقابليتهما لإعادة التدوير.
- ينتج زجاجات خفيفة الوزن وقوية هيكلياً وشفافة للغاية ذات خصائص ممتازة في منع تسرب الغاز والرطوبة.
- يضمن سماكة جدار متسقة للغاية ودقة أبعاد العنق، وهو أمر بالغ الأهمية لخطوط التعبئة والتغطية الآلية.
- تعمل خطوة التمدد ثنائي المحور على محاذاة سلاسل البوليمر، مما ينتج عنه زجاجات ذات مقاومة فائقة للصدمات ونفاذية أقل من البدائل غير الممددة.
مزايا نظام إدارة الأعمال المتكامل
- قوة معززة: يؤدي التوجيه ثنائي المحور إلى محاذاة سلاسل البوليمر في كل من الاتجاهين المحوري والقطري، مما يحسن قوة الانفجار ومقاومة الصدمات الناتجة عن السقوط وأداء التحميل العلوي.
- وضوح عالٍ وجاذبية جمالية: التقنية المفضلة لتغليف الأطعمة والمشروبات ومستحضرات التجميل الفاخرة، حيث يؤثر وضوح المنتج الموجه للمستهلك وجماليات العلامة التجارية على قرارات الشراء.
- توزيع أفضل للمواد: يضمن الحقن الدقيق للشكل الأولي توزيعًا موحدًا للمواد، مما يقلل من البقع الرقيقة والعيوب التي يمكن أن تحدثها عملية قطع التشكيل المسبق باستخدام EBM.
الصناعات التي تستخدم نظام إدارة المباني المتكاملة
- مشروب: زجاجات المياه والمشروبات الغازية والمشروبات الرياضية متساوية التوتر والعصائر والشاي حيث تكون الشفافية والقوة وحاجز الغاز مطلوبة في آن واحد.
- المستحضرات الصيدلانية: زجاجات السوائل الفموية والأقراص والشراب والمحاليل الوريدية التي تتطلب الامتثال لممارسات التصنيع الجيدة، والإنتاج بدون تلامس، والاتساق البُعدي القابل للتحقق.
- مستحضرات التجميل: عبوات العطور والكريمات وكريم الأساس والسيروم حيث تحدد الشفافية البصرية وخطوط الفصل غير المرئية تجربة العلامة التجارية المتميزة.
مقارنة بين الطب المبني على البراهين والطب المبني على المبادئ التوجيهية الدولية
| ميزة | التشكيل بالنفخ بالبثق (EBM) | التشكيل بالنفخ والتمديد بالحقن (ISBM) |
|---|---|---|
| المواد المستخدمة | البولي إيثيلين عالي الكثافة، البولي إيثيلين منخفض الكثافة، البولي بروبيلين، البولي فينيل كلوريد | PET, PETG |
| نوع المنتج | أشكال كبيرة ومجوفة ومعقدة | زجاجات شفافة وخفيفة الوزن ومتينة |
| تكلفة الإنتاج | استثمار أولي أقل | استثمار أعلى، وكفاءة عالية عند الأحجام الكبيرة |
| سمك الجدار | موحد ولكنه أقل دقة | سماكة أكثر دقة واتساقًا |
| الوضوح والقوة | وضوح متوسط، قوة جيدة | وضوح عالٍ، قوة ممتازة |
| التطبيقات | الصناعات، والسيارات، والتعبئة والتغليف | الأغذية والمشروبات والأدوية ومستحضرات التجميل |
بالنسبة لمصنّعي التغليف الذين يحتاجون إلى شفافية بصرية عالية، والتزام بمعايير التصنيع الجيد، وقوة ثنائية المحور، ودقة عالية في قياسات عنق الزجاجة لخطوط التغطية الآلية، تُعدّ آلة ISBM أحادية الخطوة الخيار الأمثل بلا شك. إذا كانت فئة منتجاتك تشمل زجاجات PET للمشروبات أو الأدوية أو مستحضرات التجميل، فإن آلة Y250-V4-B للحقن والنفخ المطاطي تُقدّم جودة زجاجات أفضل لكل وحدة طاقة مُستهلكة مقارنةً بأي بديل EBM عند أحجام إنتاج مماثلة.
مواد متوافقة مع قولبة النفخ بالحقن والتمديد
تحدد توافقية المواد مع آلة ISBM أنواع الراتنجات التي يمكن معالجتها بكفاءة في دورة التشكيل بالنفخ. ويتطلب كل نوع من البلاستيك إعدادات معالجة محددة من حيث درجة الحرارة والضغط والاتجاه لتحقيق أفضل النتائج.
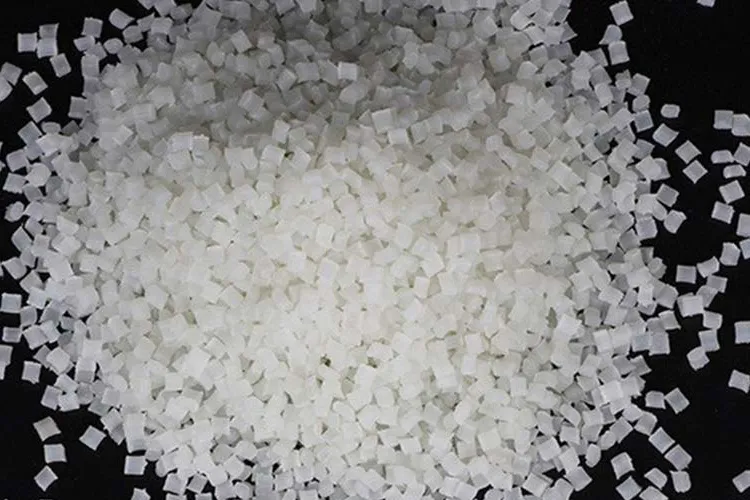
مادة البولي إيثيلين تيريفثالات (المادة الأساسية)
يُعدّ البولي إيثيلين تيريفثالات (PET) المادة الأساسية التي تُعالج في هذه الآلة ISBM، وهو المادة الأكثر استخدامًا في صناعة عبوات الأغذية والمشروبات والأدوية على مستوى العالم. يستفيد PET بشكل كبير من التوجيه ثنائي المحور الذي يتم إدخاله أثناء عملية التمديد، مما يُحسّن من قوة الشد، وكفاءة منع تسرب الغاز، والشفافية البصرية. وهو قابل لإعادة التدوير بالكامل، ومعتمد من إدارة الغذاء والدواء الأمريكية (FDA) للاستخدام مع الأغذية، ومتوفر عالميًا بأسعار ثابتة. صُممت آلة Y250-V4-B لمعالجة PET بنسبة التمديد المثالية لتحقيق أقصى قدر من كفاءة منع التسرب وقوة التحمل.
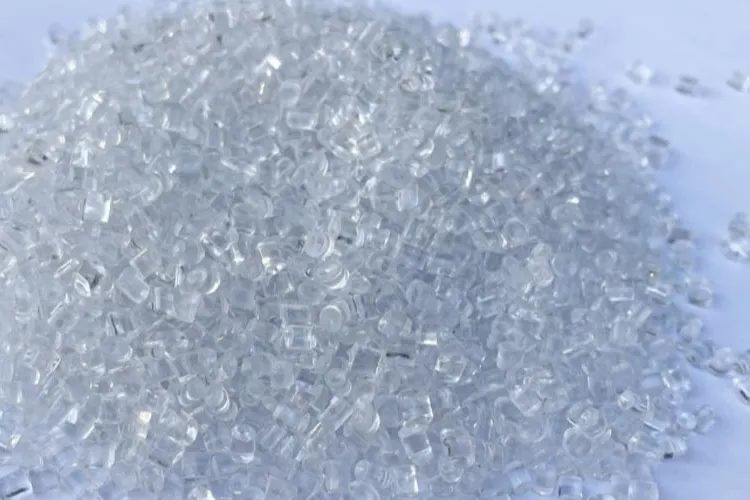
مادة PETG (المادة الأساسية)
بولي إيثيلين تيريفثالات جليكول (PETG) هو بوليمر مشترك من البولي إيثيلين تيريفثالات (PET) يتميز بمتانة عالية ومقاومة كيميائية فائقة، ولا يتطلب تجفيفًا قبل التصنيع. يُفضل استخدام PETG في منتجات الأطفال، وتغليف مستحضرات التجميل، وحاويات الأجهزة الطبية التي تتطلب شهادة خلوها من مادة BPA ومقاومتها للكسر. تتم معالجته في درجات حرارة أقل قليلاً من البولي إيثيلين تيريفثالات القياسي، ويُوفر مقاومة فائقة للصدمات دون الهشاشة التي تُظهرها بعض تركيبات البولي إيثيلين تيريفثالات القياسية في درجات الحرارة المنخفضة.
البولي إيثيلين عالي الكثافة
يُستخدم البولي إيثيلين عالي الكثافة (HDPE) على نطاق واسع في تقنية الطباعة ثلاثية الأبعاد (EBM) لتصنيع عبوات المواد الكيميائية المنزلية، ومنتجات العناية الشخصية، والأغذية. ورغم أن البولي إيثيلين عالي الكثافة ليس المادة الأساسية في تقنية الطباعة ثلاثية الأبعاد (ISBM) نظرًا لانخفاض شفافيته ومحدودية مرونته، إلا أنه يُعدّ مادة عازلة للرطوبة فعّالة في التطبيقات التي لا تتطلب شفافية بصرية عالية. يتميز البولي إيثيلين عالي الكثافة بمقاومة كيميائية ممتازة للأحماض والقواعد، وهو معتمد للاستخدام مع الأغذية في نطاق واسع من درجات الحرارة.
البولي بروبيلين (PP)
يتميز البولي بروبيلين بمقاومته للحرارة حتى 120 درجة مئوية في بعض الأنواع، مما يجعله مثاليًا لتعبئة المشروبات الساخنة والتطبيقات الصيدلانية. البولي بروبيلين معتمد من إدارة الغذاء والدواء الأمريكية للاستخدام في ملامسة الأغذية والأدوية، كما أنه مقاوم للإجهاد الناتج عن الانثناء (مفيد في صناعة أقفال المفصلات المرنة)، ويُعاد تدويره على نطاق واسع. يجب على آلة ISBM الحفاظ على تحكم دقيق في درجة حرارة الأسطوانة أثناء معالجة البولي بروبيلين لتحقيق أعلى مستويات الشفافية والمرونة في مرحلة التشكيل الأولي.
البولي إيثيلين منخفض الكثافة
البولي إيثيلين منخفض الكثافة مادة مرنة ذات معامل مرونة منخفض، تُستخدم بشكل أساسي في صناعة الزجاجات الضاغطة، وعبوات القطارة، وحشوات التغليف المرنة. يتميز بشفافية جيدة مقارنةً بالبولي إيثيلين عالي الكثافة، ومقاومة ممتازة للرطوبة والعديد من المواد الكيميائية بتراكيز منخفضة. يتطلب البولي إيثيلين منخفض الكثافة تحكمًا دقيقًا في درجة الحرارة داخل وحدة الحقن لتجنب التحلل، مع الحفاظ على قوة انصهار كافية لتشكيل القوالب الأولية. وهو مناسب لتغليف منتجات القطارة ومنتجات العيون.
أب
أكريلونيتريل بوتادين ستايرين (ABS) هو بلاستيك حراري هندسي يتميز بمقاومته العالية للصدمات، وثبات أبعاده، وتشطيب سطحه الممتاز. يُستخدم ABS في تغليف السلع الاستهلاكية المتينة، وصناديق الأدوات، والحاويات الصناعية المتخصصة التي يجب أن تتحمل الاستخدام القاسي. يتطلب تشكيل ABS دون تدهور ضبط آلة التشكيل بالنفخ بالحقن على درجات حرارة أعلى للأسطوانة وسرعات لولبية أبطأ، كما يجب الحفاظ على درجات حرارة القالب مرتفعة لمنع ظهور علامات الانكماش والعيوب السطحية.
 |
 |
 |
 |
 |
 |
كيفية طلب آلة ISBM المخصصة المناسبة
1. حدد مواصفات الزجاجة الخاصة بك
قبل التواصل مع مُصنِّع آلات نفخ القوالب بالحقن، يُرجى إعداد وثيقة مواصفات كاملة للزجاجة تتضمن: نطاق حجم الزجاجة المستهدف (مل)، وقطرها، وارتفاعها، ونوع وقطر عنقها، ووزنها المستهدف (بالغرام)، وسُمك جدارها المطلوب. إذا كانت لديك عينات زجاجات أو رسومات فنية، فيُرجى مشاركتها مع فريق الهندسة في شركة إيفر-باور لمراجعة جدوى القالب. تُؤثر هذه البيانات بشكل مباشر على اختيار قطر البرغي، وعدد تجاويف القالب، وتكوين الآلة، لذا كلما كانت مواصفاتك أكثر تفصيلاً، كان عرض السعر أكثر دقة.
2. تأكيد المتطلبات المادية والتنظيمية
حدد نوع الراتنج الذي ستستخدمه: PET أو PETG، وما إذا كنت بحاجة إلى شهادة إدارة الغذاء والدواء الأمريكية (FDA) أو شهادة الاتحاد الأوروبي رقم 10/2011 أو أي شهادة أخرى خاصة بملامسة الأغذية. بالنسبة للتطبيقات الصيدلانية، تأكد من متطلبات توثيق الامتثال لممارسات التصنيع الجيدة (GMP)، أو التشغيل بدون زيت، أو تصنيف الغرفة النظيفة. أما بالنسبة لتطبيقات مستحضرات التجميل، فتأكد من متطلبات شفافية المادة وأي قيود على توافق الملونات المخصصة. يؤثر اختيار المادة على إعدادات درجة حرارة البرميل، ومتطلبات معدات التجفيف، ونوع فولاذ القالب المختار من حيث التوافق الكيميائي ودرجة التلميع.
3. تحديد الناتج المستهدف وعدد التجاويف
أخبرنا بحجم إنتاجك اليومي أو الشهري المطلوب بالآلاف من الزجاجات. سيقوم فريق الهندسة في إيفر-باور بحساب العدد الأمثل للتجاويف (من 8 إلى 28 تجويفًا لطراز Y250-V4-B) ووقت الدورة اللازم لتحقيق هدفك بمعدل استخدام مناسب، يتراوح عادةً بين 80% و85% من الحد الأقصى النظري. يؤدي ارتفاع عدد التجاويف إلى تقليل وقت دورة إنتاج الزجاجة الواحدة وتكلفة الاستثمار، ولكنه يتطلب دقة أعلى للقالب ويزيد من تكلفة الأدوات الأولية. نساعدك في تحقيق التوازن بين هذه العوامل بناءً على حجم الإنتاج الإجمالي المتوقع وميزانيتك.
4. حدد تكوين المحرك: قياسي أو مؤازر كامل
تتوفر آلة Y250-V4-B بتكوين مضخة مؤازرة قياسي أو بتكوين كهربائي بالكامل للعملاء الذين يحتاجون إلى تشغيل خالٍ من الأنظمة الهيدروليكية في غرف نظيفة ذات معايير صيدلانية. يستبدل خيار آلة التشكيل بالنفخ والحقن الكهربائية بالكامل الأسطوانات الهيدروليكية بمحركات مؤازرة، مما يزيل أي خطر لتلوث الزيت الهيدروليكي. كما توفر التكوينات التي تعمل بمحركات مؤازرة دورات أسرع وأكثر دقة، واستهلاكًا أقل للطاقة، وتشغيلًا أكثر هدوءًا، وهو أمر بالغ الأهمية في المنشآت التي تطبق معايير بيئية وضوضاء صارمة.
5. تأكيد توافق القالب أو تصميم القالب الجديد
إذا كنت تستبدل خط إنتاج ASB-70DPW يابانيًا، فتأكد من سلامة قوالب ASB الحالية لديك، وقدم رسوماتها الفنية للتحقق من ملاءمتها. سيقوم فريق الهندسة في Ever-Power بالتحقق من التوافق وتقديم المشورة بشأن أي لوحات محولات أو تعديلات طفيفة مطلوبة. في حال احتجت إلى قوالب جديدة، توفر Ever-Power خدمة تصميم وتصنيع قوالب ISBM داخليًا بالكامل، مع أخذ عينات واعتمادها قبل الشحن. تتراوح مدة تجهيز القوالب الجديدة عادةً بين 45 و60 يومًا، ويتم توفير زجاجات عينات لاعتماد الجودة قبل بدء الإنتاج الكامل.
6. تخطيط التركيب والتدريب ودعم ما بعد البيع
ناقش متطلبات التركيب والتشغيل وتدريب المشغلين مع فريق إيفر-باور عند تقديم الطلب. يتوفر مهندسونا الفنيون ذوو الخبرة للإشراف على التركيب في الموقع وتقديم المساعدة في بدء الإنتاج الأولي في معظم البلدان. تأكد من مواصفات الجهد الكهربائي ومصدر الطاقة (يعمل جهاز Y250-V4-B بجهد يتراوح بين 370 و400 فولت) ومتطلبات أساسات الموقع قبل التسليم. تتوفر باقات قطع غيار تغطي جميع الأجزاء المستهلكة خلال السنة الأولى من التشغيل، ونوصي بها بشدة للعملاء في المناطق التي قد تتجاوز فيها مدة الاستيراد أسبوعين.
لماذا تختار آلة ISBM من شركة Ever-Power المكسيكية؟
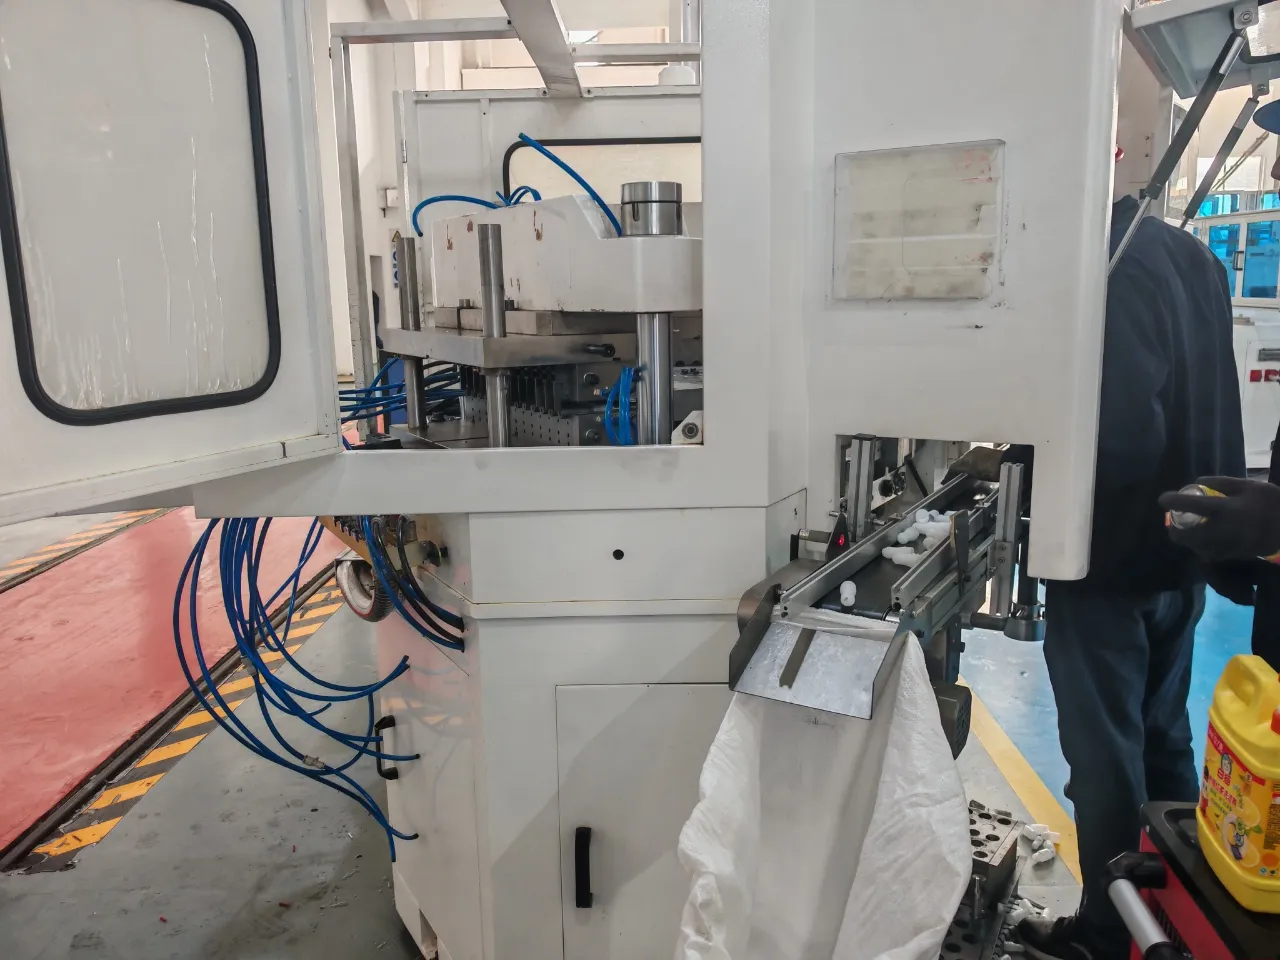
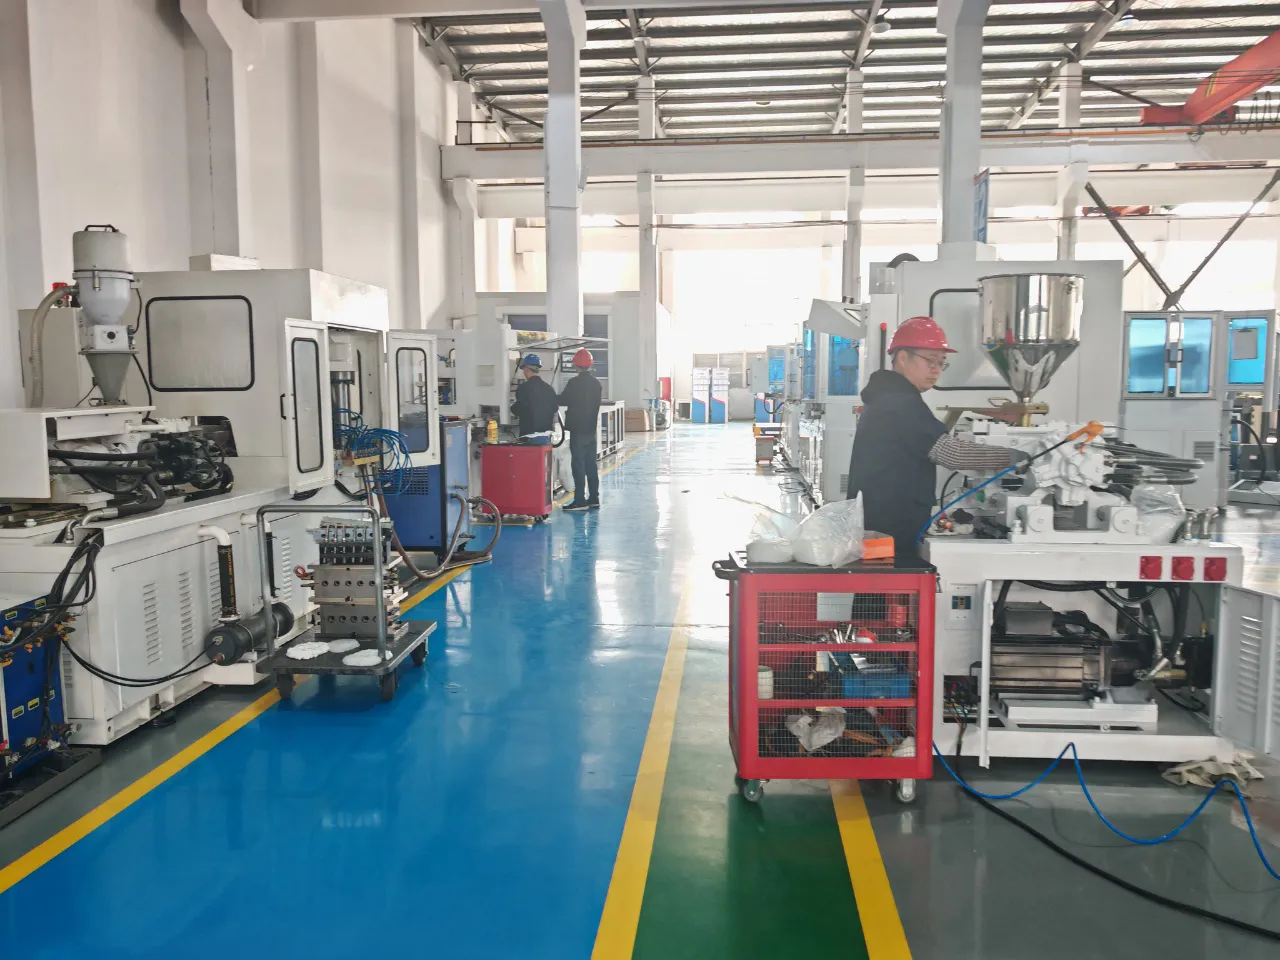
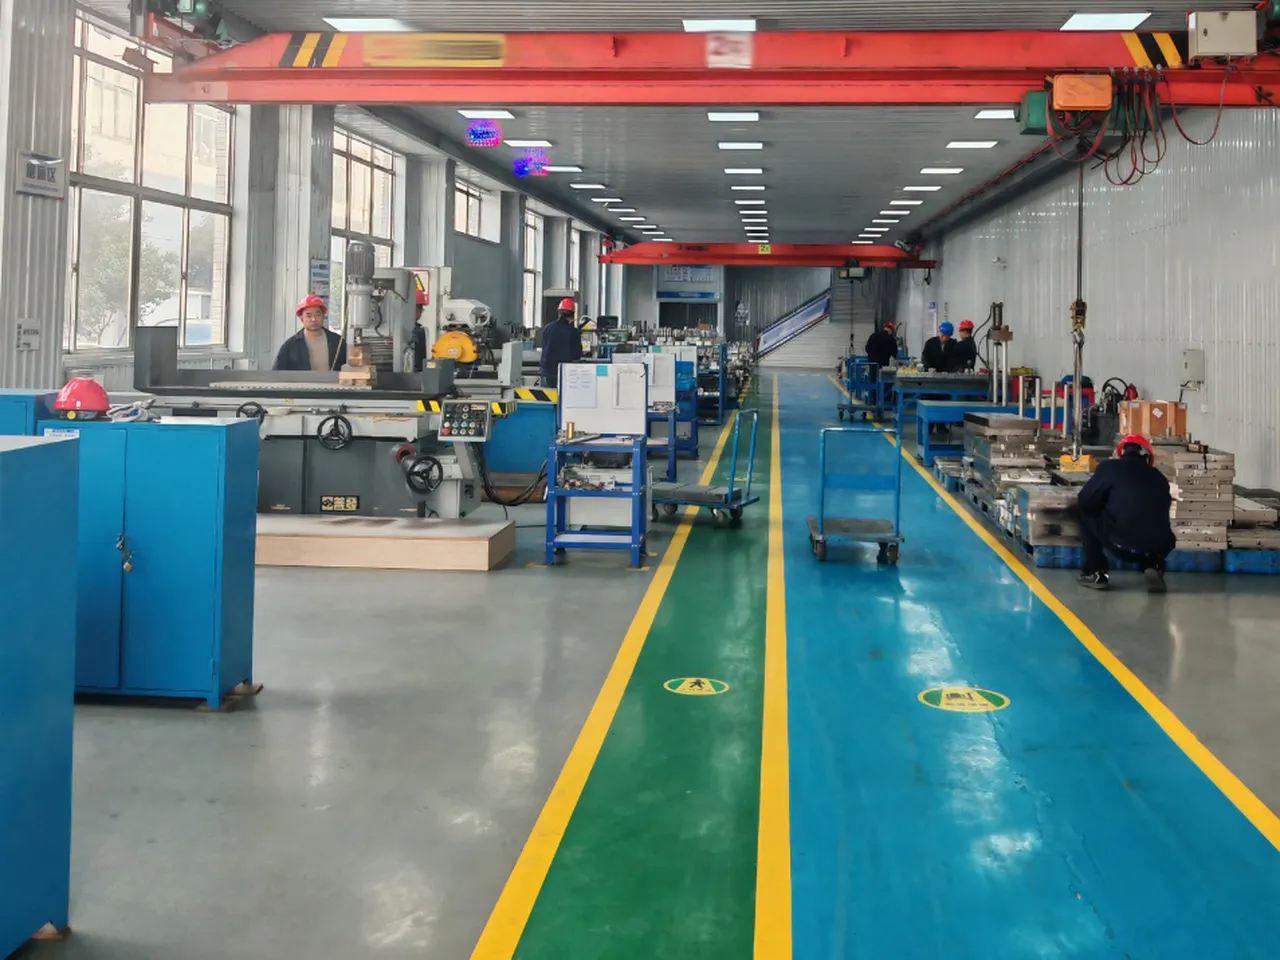
شركة مكسيكو إيفر-باور آي إس بي إم للآلات المحدودة هي شركة متخصصة في تصنيع آلات نفخ الحقن الأوتوماتيكية أحادية الخطوة وآلات نفخ الحقن والتمديد، وتعمل بشكل أساسي في مجال البحث والتطوير والإنتاج والمبيعات والتجارة الدولية. تشمل منتجاتنا آلات نفخ الحقن (آلات آي بي إم)، وآلات نفخ البثق، وآلات آي إس بي إم أحادية الخطوة، وآلات نفخ الحقن والتمديد أحادية المرحلة، بالإضافة إلى المعدات المساعدة اللازمة لحلول خطوط إنتاج الزجاجات المتكاملة.
تضم الشركة فريقًا متميزًا في مجال البحث والتطوير، مؤلفًا من مهندسين وفنيين متخصصين في آلات حقن النفخ وتطوير قوالب حقن النفخ، يتمتع كل منهم بخبرة نظرية وعملية واسعة تراكمت على مدى أكثر من عقدين من العمل الدؤوب في هذه الصناعة المتخصصة. تُمكّننا هذه الخبرة من تزويد عملائنا بخدمات شاملة ودقيقة وسريعة الاستجابة، تغطي جميع مراحل مشروع إنتاج التغليف، بدءًا من الفكرة الأولية والمواصفات، مرورًا بالتركيب والتشغيل والتدريب، وصولًا إلى الدعم الفني طويل الأمد.
تُستخدم آلاتنا في تغليف الأدوية، والمواد الغذائية، ومنتجات الرعاية الصحية، ومستحضرات التجميل، بالإضافة إلى مجموعة واسعة من تطبيقات التغليف البلاستيكي المتخصصة. نستطيع إنتاج زجاجات بسعات تتراوح من 1 مل إلى 1000 مل باستخدام مجموعة واسعة من المواد، تشمل البولي إيثيلين عالي الكثافة (HDPE)، والبولي إيثيلين منخفض الكثافة (LDPE)، والبولي إيثيلين تيريفثالات (PET)، والبولي إيثيلين تيريفثالات جليكول (PETG)، والبولي بروبيلين (PP)، والبوليسترين (PS)، والبولي بروبيلين سلفونيل يوريثان (PPSU)، والبولي كربونات (PC)، والتريتان، والأكريلونيتريل بوتادين ستايرين (ABS)، وحمض البولي لاكتيك (PLA)، ومواد الذرة الحيوية، وإيثيلين فينيل أسيتات (EVA)، والبولي جليكول تيريفثالات جليكول (PCTG)، مما يمنح عملاءنا المرونة اللازمة لتلبية احتياجات قطاعات سوقية متعددة من خلال منصة آلة واحدة.
تلتزم شركة مكسيكو إيفر-باور بفلسفة تطوير الأعمال القائمة على الاعتماد على الذات، والنزاهة، والواقعية، والابتكار، والمسؤولية. نوفر حلولاً متكاملة لمشاريع منتجات النفخ بالحقن عالية الجودة، مما يضمن جودة مُرضية للمستخدم وخدمة متميزة. نلتزم بأن نكون الشركة المصنعة لآلات النفخ بالحقن الأكثر فعالية من حيث التكلفة والأكثر شمولاً في الدعم، والمتاحة لمنتجي التغليف العالميين.
 |
 |
 |
 |
الأسئلة الشائعة
س: ما الفرق بين آلة التشكيل بالنفخ والحقن ذات الخطوة الواحدة وآلة التشكيل بالنفخ ذات الخطوتين؟
ج: في آلة التشكيل بالنفخ والتمديد بالحقن أحادية المرحلة، مثل Y250-V4-B، تتم عمليات حقن القالب الأولي، وتنظيم درجة الحرارة، والتمديد المحوري، والتشكيل بالنفخ بالتتابع في نفس الآلة دون إزالة القالب الأولي بين المراحل. أما في النظام ثنائي المرحلة، فيتم حقن القوالب الأولية بشكل منفصل، ثم تبريدها إلى درجة حرارة الغرفة، وتخزينها، ثم إعادة تسخينها في آلة تشكيل بالنفخ والتمديد منفصلة لإعادة التسخين لمرحلة النفخ. تحافظ عملية الخطوة الواحدة على الحرارة الأولية للقالب الأولي من عملية الحقن، مما يلغي الحاجة إلى دورة تسخين ثانية، الأمر الذي يقلل استهلاك الطاقة بمقدار 40% تقريبًا، ويقلل من خطر التلوث أثناء المناولة، ويؤدي إلى توجيه أفضل للمادة لأن التمديد يتم تطبيقه بينما يكون تدرج درجة حرارة القالب الأولي أكثر تجانسًا من مرحلة الحقن.
س: هل يمكن استخدام قوالب ASB-70DPW الموجودة لدي في طابعة Y250-V4-B؟
ج: نعم. تم تصميم ماكينة Y250-V4-B خصيصًا كبديل لخطوط ماكينات ASB ISBM، وهي مصممة لاستيعاب قوالب متوافقة مع تنسيق ASB-70DPW الياباني. إذا كانت قوالبك الحالية في حالة ميكانيكية جيدة، وكانت أبعاد تجويفها ضمن نطاق ماكينة Y250-V4-B (ارتفاع الزجاجة حتى 260 مم، وأقطار الزجاجات كما هو موضح في جدول أبعاد المنتج)، فيمكن عادةً تركيبها وتشغيلها على ماكينة Y250-V4-B بعد مراجعة هندسية للتأكد من التوافق. يُرجى تزويد فريق الهندسة في Ever-Power بالرسومات الفنية أو بيانات قوالبك الحالية قبل إتمام طلبك، وذلك للتأكد من ملاءمتها وتحديد أي مواصفات محولات ضرورية.
س: ما هي المواد التي يمكن لآلة ISBM هذه معالجتها؟
ج: تم تحسين جهاز Y250-V4-B بشكل أساسي لمعالجة البولي إيثيلين تيريفثالات (PET) والبولي إيثيلين تيريفثالات جليكول (PETG). فهذه المواد هي التي يوفر لها الجهاز أفضل مزيج من الشفافية، وأداء العزل، وقوة معززة بالتوجيه. يُستخدم PET في الغالبية العظمى من تطبيقات تغليف المشروبات والأدوية والأغذية. أما PETG فهو المفضل لمنتجات الأطفال، وتغليف مستحضرات التجميل، وتغليف الأجهزة الطبية حيث يُشترط الحصول على شهادة خلو المنتج من مادة BPA، بالإضافة إلى متانة معززة مع سماكة جدارية أقل. يُرجى استشارة فريق الهندسة في Ever-Power إذا كنتم تفكرون في معالجة أنواع أخرى من الراتنجات، حيث قد تتطلب بعض المواد تعديلات إضافية في تكوين الأسطوانة أو معايير العملية.
س: ما مقدار الطاقة التي يوفرها جهاز Y250-V4-B مقارنة بالأجهزة اليابانية والأوروبية؟
ج: صُممت آلة Y250-V4-B لاستهلاك طاقة أقل بمقدار 15% إلى 25% مقارنةً بآلات نفخ وتشكيل الزجاجات بالحقن اليابانية والأوروبية والأمريكية المماثلة. ويتحقق هذا التوفير في الطاقة من خلال ثلاث آليات: أولاً، نظام المضخة المؤازرة الهيدروليكي الذي يوفر الطاقة عند الحاجة فقط بدلاً من التزويد المستمر من مضخة ثابتة الإزاحة؛ ثانياً، حلقة التسخين النانوية بالأشعة تحت الحمراء البعيدة الموفرة للطاقة على البرغي، والتي توفر تسخيناً فعالاً للأسطوانة بقدرة 15 كيلوواط؛ ثالثاً، عملية التصنيع أحادية الخطوة نفسها، والتي تلغي دورة إعادة تسخين القوالب الأولية الكاملة التي تتطلبها عمليات ISBM ثنائية الخطوة. وقد أكدت قياسات العملاء الميدانية توفيراً في الطاقة يتراوح بين 18% و22% مقارنةً بالاستهلاك المقاس من خطوط الآلات الهيدروليكية اليابانية القديمة التي تعمل بنفس مواصفات الزجاجات.
س: هل جهاز Y250-V4-B مناسب لإنتاج عبوات الأدوية وفقًا لممارسات التصنيع الجيدة (GMP)؟
ج: نعم. صُممت آلة Y250-V4-B لتلبية معايير التصنيع الجيد (GMP) لإنتاج عبوات الأدوية. تتم عملية الإنتاج بأكملها، بدءًا من حقن البولي إيثيلين تيريفثالات (PET) المنصهر وحتى إخراج الزجاجة النهائية، دون أي تدخل بشري، وهو شرط أساسي من شروط التصنيع الجيد (GMP) للعبوات الأولية المعقمة. بالنسبة لتطبيقات غرف الأبحاث الصيدلانية النظيفة، يمكن تهيئة الآلة بنظام مؤازر كهربائي بالكامل يعمل بدون نظام هيدروليكي، مما يزيل أي خطر لتلوث الزيت الهيدروليكي في بيئة الإنتاج. يوفر نظام التحكم المنطقي القابل للبرمجة (PLC) من Inovance تسجيلًا كاملاً لمعلمات العملية لضمان تتبع الدفعات، كما يوفر نظام التحكم المتكامل في درجة الحرارة ظروف تشغيل مستقرة وقابلة للتدقيق في جميع مناطق التسخين.
س: كم عدد الزجاجات التي يمكن أن ينتجها جهاز Y250-V4-B في كل دورة؟
ج: يدعم جهاز Y250-V4-B من 8 إلى 28 تجويفًا للمنتج في الدورة الواحدة، وذلك حسب حجم الزجاجة وتكوين القالب المُختار. تتطلب الزجاجات الأكبر حجمًا عددًا أقل من التجاويف في الدورة الواحدة نظرًا لحدود لوحة الماكينة وقوة التثبيت، بينما يمكن إنتاج الزجاجات الأصغر حجمًا (من 50 مل إلى 250 مل) بحد أقصى 28 تجويفًا في الدورة الواحدة. يتم تحديد الحد الأقصى لعدد التجاويف للزجاجة المستهدفة بناءً على قطر الزجاجة وقطر عنقها ووزن جدارها المطلوب. سيقوم مهندسو Ever-Power بحساب أقصى تكوين للتجاويف يمكن تحقيقه ضمن إمكانيات الماكينة، وسيوصون بالتوازن الأمثل بين عدد التجاويف ووقت الدورة لتحقيق حجم الإنتاج المستهدف.
س: ما هي خيارات قطر البراغي المتاحة وكيف أختار الخيار المناسب؟
ج: يتوفر جهاز Y250-V4-B بأقطار لولبية 50 مم، و55 مم، و60 مم، مما يوفر أحجام حقن نظرية تبلغ 315، و442، و480 سم مكعب على التوالي. يتم اختيار القطر اللولبي المناسب بناءً على إجمالي وزن الحقنة المطلوبة لكل دورة، والذي يساوي وزن الزجاجة بالجرام مضروبًا في عدد التجاويف. توفر اللوالب ذات الأقطار الأكبر أحجام حقن أعلى وتناسب تكوينات الزجاجات ذات التجاويف العالية والوزن الثقيل. بالنسبة لمعظم تطبيقات زجاجات الأدوية ومستحضرات التجميل التي تتراوح سعتها بين 50 مل و400 مل وتحتوي على 8 إلى 16 تجويفًا، يكون اللولب ذو القطر 50 أو 55 مم مناسبًا عادةً. أما بالنسبة للأحجام الأكبر أو عدد التجاويف الأعلى التي تنتج زجاجات تتراوح سعتها بين 600 مل و1000 مل، فإن اللولب ذو القطر 60 مم بسعة حقن تبلغ 480 سم مكعب يوفر المساحة اللازمة.
س: ما هي مدة التسليم لجهاز Y250-V4-B وماذا يشمل التسليم؟
ج: عادةً ما تتراوح مدة إنتاج آلة Y250-V4-B القياسية بين 45 و60 يومًا بعد تأكيد الطلب واستلام الدفعة المقدمة. في حال تطلب الأمر قوالب جديدة، يُضاف إلى مدة تصنيعها من 45 إلى 60 يومًا، ويتم ذلك عادةً بالتوازي مع إنتاج الآلة، لذا فإن إجمالي مدة المشروع مع الأدوات الجديدة تتراوح عادةً بين 60 و90 يومًا. يشمل التسليم الآلة مُجمّعة بالكامل ومُختبرة في المصنع، مُعبأة في صندوق خشبي مُعقّم للتصدير، بالإضافة إلى مجموعة قطع غيار للتشغيل، ودليل تشغيل الآلة باللغة الإنجليزية، ونسخة احتياطية من معلمات وحدة التحكم المنطقية القابلة للبرمجة (PLC). يتوفر دعم التركيب والتشغيل من قِبل مهندسي شركة Ever-Power الفنيين كخدمة اختيارية في موقع العميل.
س: ما هي خدمات ما بعد البيع التي تقدمها شركة مكسيكو إيفر-باور للعملاء الدوليين؟
ج: تقدم شركة Ever-Power المكسيكية دعمًا فنيًا شاملًا لما بعد البيع لجميع آلات Y250-V4-B على مستوى العالم. يشمل ذلك استكشاف الأخطاء وإصلاحها عن بُعد عبر مكالمات الفيديو والرسائل، ودعم تشخيص معلمات وحدة التحكم المنطقية القابلة للبرمجة (PLC)، وتوفير قطع الغيار مع خدمة الشحن الدولي، وإرسال مهندس خدمة ميداني لحل المشكلات الكبيرة. يتولى فريق فني متخصص لما بعد البيع الرد على الاستفسارات باللغتين الإنجليزية والإسبانية. بالنسبة للعملاء في المناطق التي يصعب فيها الوصول إلى فنيي الآلات المحليين، تتوفر باقة قطع غيار موسعة تغطي أول 12 شهرًا من قطع الغيار المستهلكة عند شراء الآلة لتقليل أي مخاطر توقف عن العمل بسبب تأخيرات توريد قطع الغيار. عادةً ما يستجيب فريق الخدمة لدينا للاستفسارات الفنية العاجلة في غضون أربع ساعات.
س: ما هو الجهد الكهربائي ومصدر الطاقة الذي يحتاجه الجهاز؟
ج: يعمل جهاز Y250-V4-B على مصدر طاقة ثلاثي الأطوار بجهد 370 إلى 400 فولت، بتردد 50 أو 60 هرتز حسب المواصفات المحددة عند الطلب، بقدرة إجمالية مركبة تبلغ 82.7 كيلوواط. يتطلب نظام تبريد القالب ضغطًا لا يقل عن 0.4 إلى 0.6 ميجا باسكال، مع التحكم في درجة حرارة الماء لتحقيق درجة حرارة تتراوح بين 20 و25 درجة مئوية لمبرد الزيت. كما يتطلب نظام Airtak الهوائي ضغط هواء مضغوط نظيف لا يقل عن 0.6 ميجا باسكال. أما هواء النفخ، فيتطلب ضاغطًا عالي الضغط قادرًا على توفير ضغط يتراوح بين 2.0 و3.5 ميجا باسكال بشكل مستمر طوال شوط محطة النفخ. يرجى تزويد فريق الهندسة في Ever-Power بمواصفات مرافق موقعكم خلال مرحلة تقديم عروض الأسعار، وذلك لتأكيد أي تعديلات ضرورية مسبقًا.
آراء العملاء
بارك سونغ جين، تغليف الأدوية، كوريا الجنوبية
اشترينا جهاز Y250-V4-B ذو قالب ذي 16 تجويفًا لزجاجات PET الخاصة بسوائل الفم في أوائل العام الماضي، وبكل صراحة، أستطيع القول إنه كان من أفضل الاستثمارات الرأسمالية التي قام بها مصنعنا. دقة قياس عنق الزجاجة مذهلة حقًا. نستخدم نظام تغطية آلي على خط إنتاج عالي السرعة، وانخفض معدل الرفض عند آلة التغطية من حوالي 2.11 طن/طن مع جهازنا الياباني القديم إلى أقل من 0.41 طن/طن مع جهاز Ever-Power. أمضى مهندسو التركيب أربعة أيام كاملة معنا في الموقع للتأكد من فهم فريقنا لكل معيار. كما أن توفير الطاقة حقيقي، فقد قارنا ذلك بفواتير الكهرباء القديمة، ووجدنا أن الانخفاض يصل إلى حوالي 20 طن/طن.
رضا مرادي، تغليف مستحضرات التجميل، إيران
"أُفضّل استخدام خطوط الإنتاج اليابانية باهظة الثمن. قارنّا جهاز Y250-V4-B بجهاز ASB، وسمح لنا فرق السعر بشراء جهازين من Ever-Power بنفس الميزانية. يعمل كلا الجهازين منذ ثمانية أشهر دون أي أعطال كبيرة. صمامات Parker ومحرك Yaskawa الدوار المستخدمان فيهما مكونات عالية الجودة يُمكن الاعتماد عليها. تخرج عبوات مستحضرات التجميل لدينا شفافة تمامًا دون أي خط فاصل ظاهر، وهو أمر كان عملاؤنا في أوروبا يشتكون منه باستمرار مع موردنا السابق. نحن راضون جدًا عن المنتج ككل."
فابيو ناسيمنتو، صناعة تغليف المواد الغذائية، البرازيل
كنتُ متخوفًا بعض الشيء من شراء آلة ISBM صينية الصنع نظرًا لتجاربي السابقة مع موردين آخرين، لكن فريق Ever-Power كان محترفًا للغاية منذ الاستفسار الأول وحتى التسليم. وصلت الآلة إلى البرازيل مُغلفة بالكامل في صناديق خشبية، مع وضع ملصقات واضحة على جميع المكونات. كانت لدينا بعض الاستفسارات أثناء التركيب، وكان الدعم الفني عبر واتساب سريعًا، حيث كان الرد عادةً في غضون ساعتين حتى مع اختلاف التوقيت. تُنتج الآلة زجاجات الصلصة سعة 500 مل بمعدل 20 تجويفًا في الدورة الواحدة، ويتطابق الناتج بسهولة مع ما قيل لي أثناء عملية البيع. لا توجد أي شكاوى.
إيمري يلدريم، حلول التغليف، تركيا
كان الشحن أسرع من المتوقع. قدمنا الطلب في مارس، ووصلت الآلة إلى السفينة في أواخر أبريل. وبدأنا تشغيلها في مصنعنا في إسطنبول بحلول منتصف يونيو، أي قبل أسبوع تقريبًا من الموعد المحدد. صمام YUKEN الهيدروليكي ووحدة التحكم المدمجة في درجة الحرارة يجعلان ضبط الإعدادات في غاية السهولة، وقد تعلم مشغلونا تشغيلها بثقة تامة في غضون ثلاثة أيام من بدء التشغيل. نستخدمها لزجاجات مستحضرات التجميل سعة 250 مل و100 مل. تتميز الزجاجات بشفافية ممتازة، كما أن ثبات سمك الجدار أفضل بشكل ملحوظ من نظامنا القديم ذي الخطوتين.
الدكتورة أديولا أوكافور، شركة أدوية، نيجيريا
كنا بحاجة ماسة إلى معدات تغليف متوافقة مع معايير التصنيع الجيد (GMP) لخط إنتاج شراب المضادات الحيوية الفموية، وكان طراز Y250-V4-B هو الخيار الأمثل. كانت دورة الإنتاج التي لا تتطلب أي تدخل بشري السبب الرئيسي لاختيارنا له، بالإضافة إلى إمكانية تزويده بمحركات سيرفو بدلاً من النظام الهيدروليكي لغرفتنا النظيفة، وهو ما حسم الأمر. ننتج عبوات شراب PET كهرمانية اللون سعة 60 مل و100 مل منذ حوالي أحد عشر شهرًا باستخدام هذه الآلة. يُعدّ تناسق أبعاد عنق العبوة أمرًا بالغ الأهمية لنظام الإغلاق لدينا، ولم نواجه أي مشاكل تتعلق بتفاوت قطر العنق. وقد استجاب فريق خدمة ما بعد البيع لاستفساراتنا باحترافية عالية.
ستيفان باور، تغليف المواد الكيميائية، ألمانيا
بصراحة، أكثر ما أدهشني هو جودة القالب الممتازة. توقعتُ أن أحتاج إلى تلميعه أو تعديله بعد التسليم، لكن خط الفصل كان غير مرئي في أولى تجارب الإنتاج. ننتج عبوات معقم اليدين بسعة 500 مل و250 مل، وتتميز بمظهرها الفاخر، وهو أمر مهم لقنوات البيع بالتجزئة لدينا في ألمانيا وفرنسا. كما أن الآلة صغيرة الحجم جدًا مقارنةً بوظيفتها، إذ يمكننا وضعها في مساحة 6×5 أمتار مع وجود مساحة إضافية. استهلاك الطاقة أقل من المتوقع في ميزانيتنا، مما يوفر لنا المال على الكهرباء شهريًا مقارنةً بتوقعاتنا.
نغوين ثي لان، تغليف المشروبات، فيتنام
نحن شركة ناشئة في مجال المشروبات في فيتنام، وكانت آلة Y250-V4-B أول آلة ISBM نشتريها. رافقنا فريق مبيعات Ever-Power بصبر خلال عملية الاختيار بأكملها، ولم يضغطوا علينا لشراء آلة أكبر من حاجتنا. اخترنا قالبًا بـ 12 تجويفًا لزجاجة المياه المعدنية سعة 330 مل، وكان معدل الإنتاج متوافقًا تمامًا مع ما وُعدنا به. واجهة Inovance PLC سهلة الاستخدام، ورسائل الخطأ واضحة. تمكّنا من تدريب عاملين اثنين على تشغيلها بشكل مستقل. نوصي بها بشدة لمنتجي المشروبات الصغار الراغبين في بدء إنتاج الزجاجات بأنفسهم.
كارلوس ميندوزا، منتجات الأطفال، المكسيك
طلبنا قطع غيار بعد ستة أشهر من التركيب، وقام فريق الخدمات اللوجستية بترتيب التوصيل إلى المكسيك خلال 12 يوم عمل، وهو ما فاق توقعاتي بكثير بالنسبة لقطع الغيار الميكانيكية. وصلت الآلة الأصلية مزودة بمجموعة قطع غيار تغطي الأجزاء الأكثر عرضة للتلف، وهو أمرٌ نُقدّره. تعمل الآلة بسلاسة تامة في التشغيل اليومي. لم يُظهر صمام YUKEN الهيدروليكي أي مشاكل بعد 14 شهرًا من التشغيل على ثلاث ورديات. نُنتج زجاجات رضاعة أطفال مصنوعة من مادة PETG، وقد قُبلت وثائق شهادة خلو المنتج من مادة BPA التي قدمتها شركة Ever-Power من قِبل مدققي الجودة لدينا دون أي طلبات لبيانات إضافية.
راجيش باتيل، مصنّع عبوات، الهند
قارنّا بين أربع شركات مصنّعة لآلات نفخ القوالب بالحقن قبل أن نختار شركة إيفر-باور، وكان العامل الحاسم هو قائمة المكونات المستوردة واستعداد الشركة لتقديم دليل فيديو لاختبارات المصنع قبل الشحن. أرسلوا لنا فيديو لعملية إنتاج كاملة لقالبنا المحدد قبل مغادرة الآلة للمصنع. عندما استلمنا الآلة وبدأنا الإنتاج في مومباي، تطابقت معايير اختبار المصنع بشكل كبير مع ما حققناه في مصنعنا. إن ادعاء توفير الطاقة بنسبة 15 إلى 25% حقيقي، فقد قمنا بقياسه مقارنةً بآلتنا الهيدروليكية السابقة على مدار شهر كامل، وبلغ التوفير 22%.
معلومات إضافية
| حرره | Yjx |
|---|