
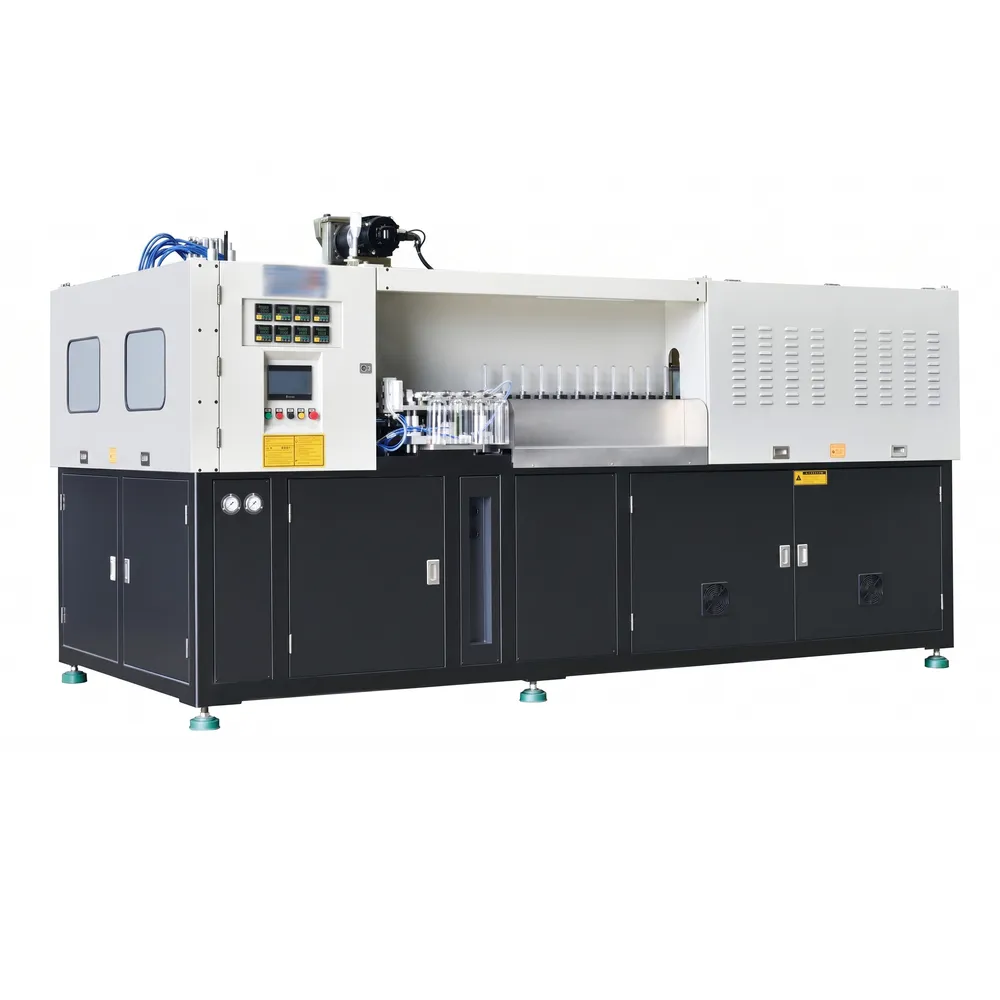
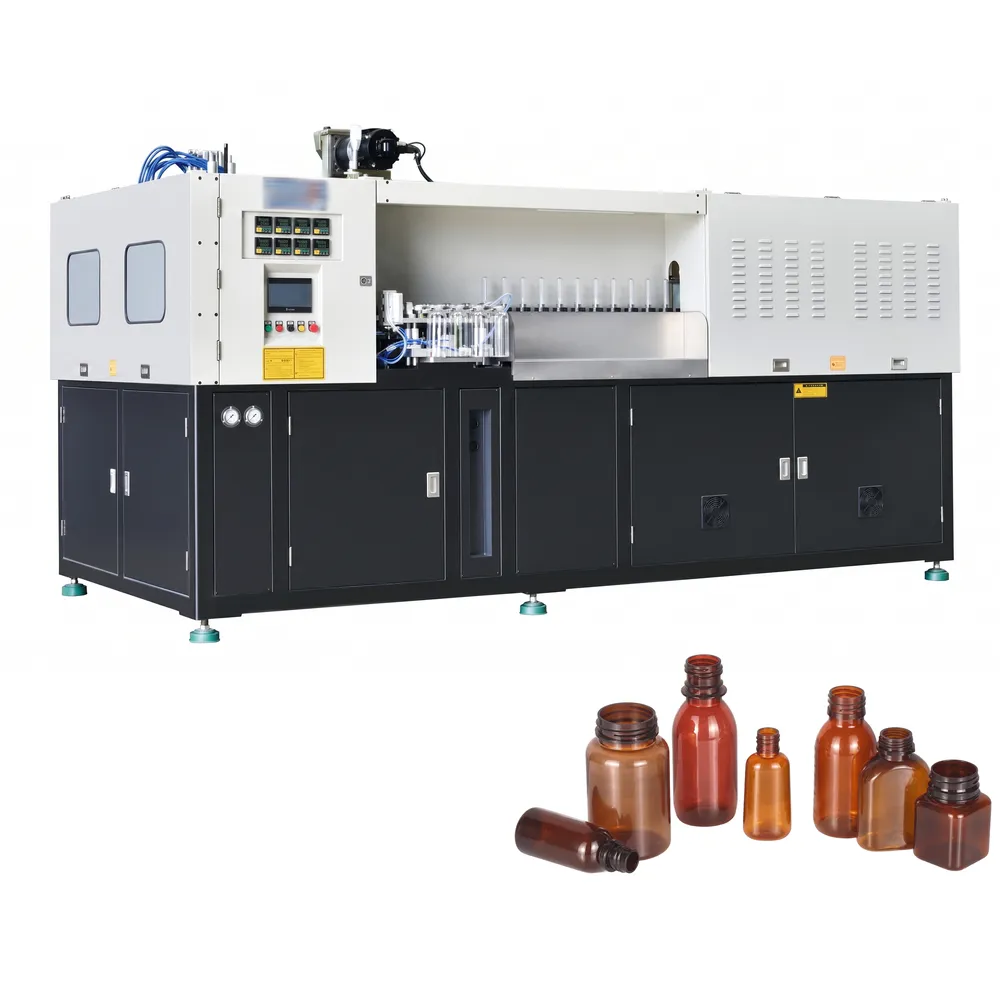
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.AS-2C114.3 لزجاجات الأدوية
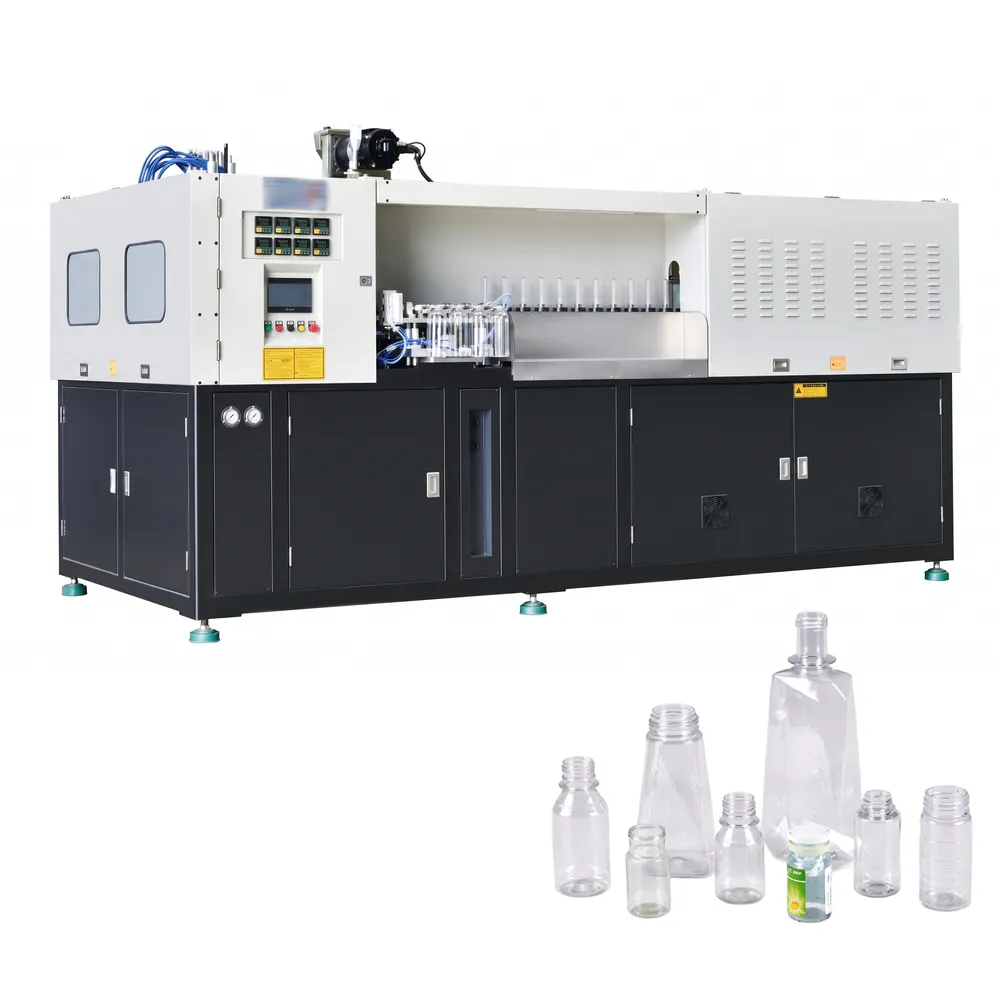
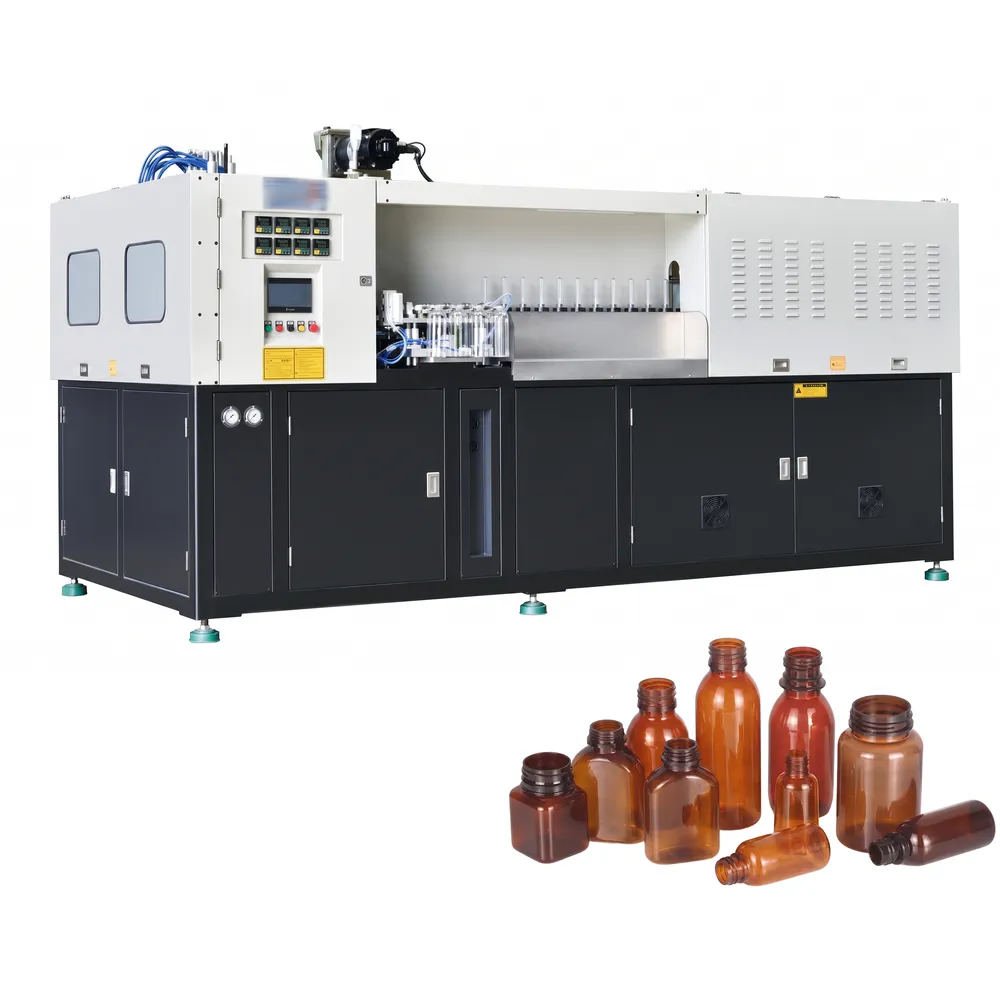
آلة التشكيل بالنفخ الأوتوماتيكية بالكامل EPA.AS-2C114.3 هي آلة دقيقة الصنع لتشكيل زجاجات الأدوية بالنفخ، مصممة خصيصًا لتلبية متطلبات التعبئة والتغليف الحديثة للأدوية. وباعتبارها آلة تشكيل بالنفخ بالحقن عالية الأداء، فإنها قادرة على إنتاج مجموعة واسعة من العبوات الطبية تتراوح سعتها من 50 مل إلى 1500 مل، وتشمل زجاجات السوائل الفموية، وزجاجات الشراب، وعبوات الأقراص، وزجاجات قطرات العين، وعبوات المكملات الغذائية. وتضم هذه السلسلة نماذج متعددة من حيث عدد التجاويف، من نموذجين إلى ستة تجاويف، مع ذروة إنتاجية نظرية تصل إلى 7200 زجاجة/ساعة في نموذج EPA.ES-6C76.
آلة النفخ والتشكيل الأوتوماتيكية بالكامل EPA.AS-2C114.3 هي آلة دقيقة الصنع لتشكيل عبوات الأدوية، مصممة خصيصًا لتلبية متطلبات التعبئة والتغليف الحديثة للأدوية. وباعتبارها آلة نفخ وتشكيل عالية الأداء، فهي قادرة على إنتاج مجموعة واسعة من العبوات الطبية، تتراوح سعتها من 50 مل إلى 1500 مل، وتشمل عبوات السوائل الفموية، وعبوات الشراب، وعبوات الأقراص، وعبوات قطرات العين، وعبوات المكملات الغذائية. تتضمن هذه السلسلة نماذج متعددة التجاويف، من نموذجين إلى ستة تجاويف، مع ذروة إنتاجية نظرية تصل إلى 7200 عبوة/ساعة في طراز EPA.ES-6C76. تحافظ هذه الآلة الأوتوماتيكية لتشكيل عبوات PET على ضغط النفخ بدقة عند 26-35 كجم/سم²، وتحافظ على درجة حرارة ماء التبريد ثابتة بين 8-12 درجة مئوية، مما يوفر سماكة جدار موحدة ودقة تشكيل استثنائية تلبي معايير النظافة الصيدلانية الدولية ومعايير التصنيع الجيد (GMP).
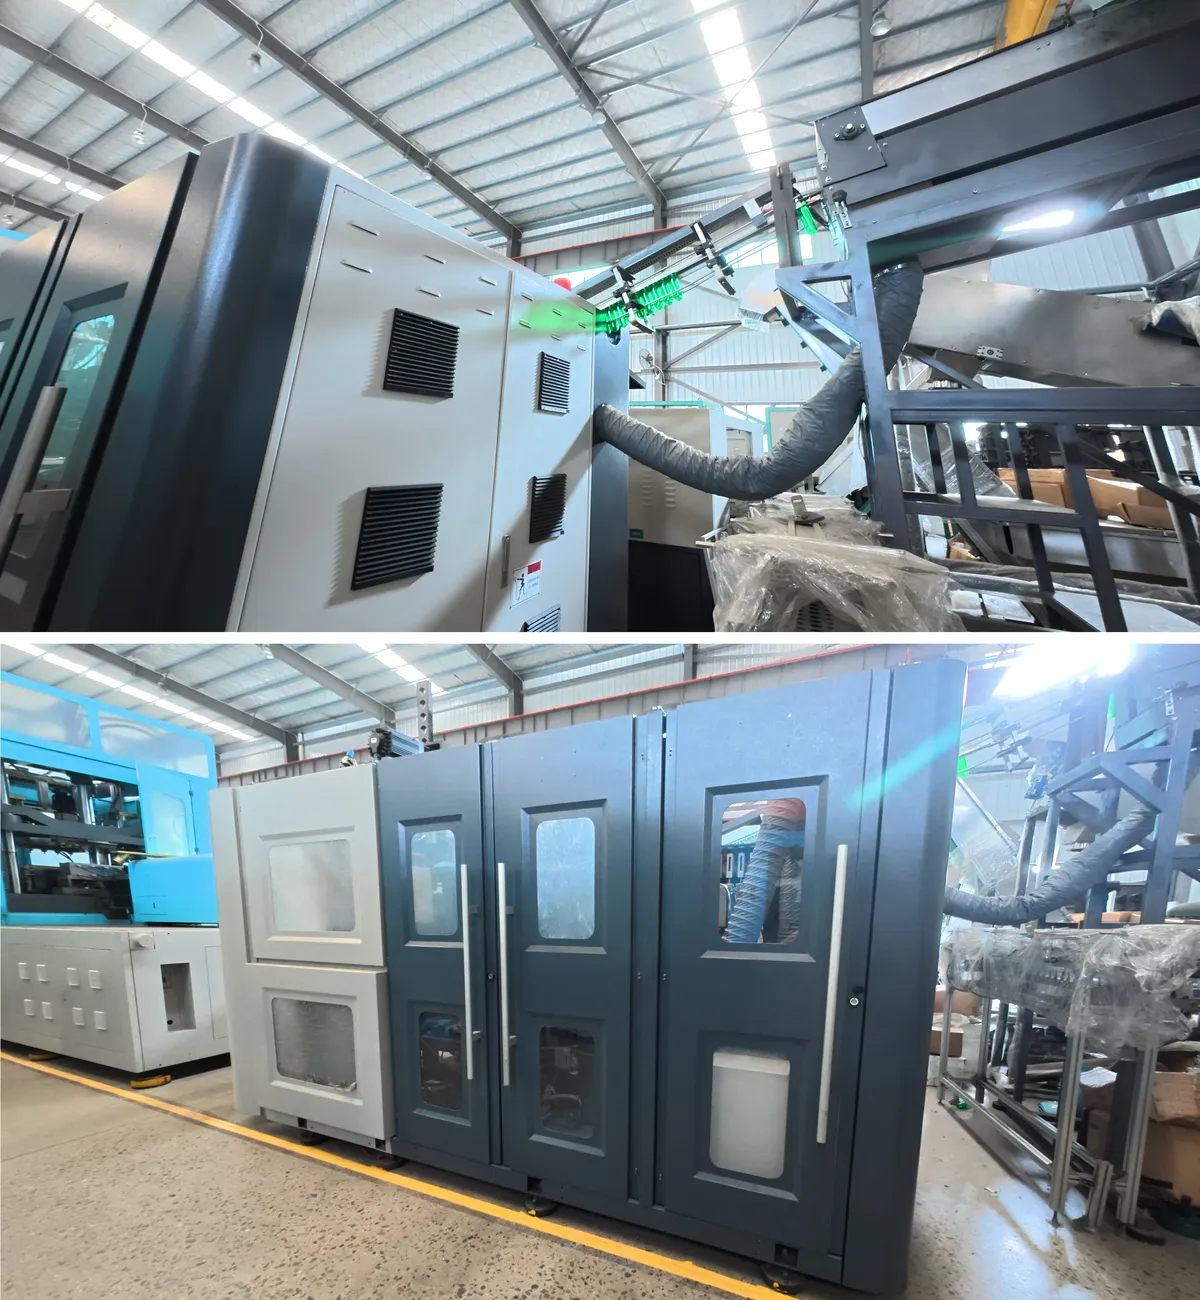
في بيئات الإنتاج الواقعية، تُستخدم آلة النفخ الأوتوماتيكية بالكامل هذه في خطوط إنتاج الأدوية الصلبة الفموية، وورش تعبئة الأدوية السائلة، ومصانع إنتاج الزجاجات المعقمة، ومرافق تعبئة المستحضرات الغذائية. بفضل تصميمها الصناعي المدمج، وواجهة المستخدم البديهية، وهيكلها الميكانيكي قليل الصيانة، تُعد هذه الآلة مثالية لشركات الأدوية التي تسعى إلى زيادة الإنتاج دون المساس بجودة الزجاجات أو الامتثال للوائح التنظيمية. سواءً كنت تدير مصنعًا للأدوية بكميات كبيرة أو منشأة متخصصة في التعبئة والتغليف، فإن آلة نفخ زجاجات الأدوية هذه توفر إنتاجًا ثابتًا وقابلًا للتكرار بأقل تدخل من المشغل.
المعايير الفنية
| آلة نفخ قوالب زجاجات الأدوية | |||
|---|---|---|---|
| نموذج | وحدة | EPA.AS-2C114.3 | |
| صب | شوط التثبيت | مم | 122 |
| مسافة فتح العفن | مم | 302 | |
| العفن - مسافة قريبة | مم | 180 | |
| ضربة التمدد | مم | 400 | |
| ضربة القالب السفلية | مم | 50 | |
| يقذف | مم | 114.3 | |
| حامل القوالب الأولية | 48 | ||
| التسوس | 2 | ||
| حاوية | أقصى حجم للحاوية | مل | 1000 |
| نطاق قطر العنق | مم | 38 | |
| أقصى قطر للحاوية | مم | 94 | |
| أقصى ارتفاع للحاوية | مم | 260 | |
| الناتج النظري | bph | 2000 | |
| النظام الكهربائي | أقصى قدرة تسخين | كيلوواط | 45 |
| الطاقة الحرارية | كيلوواط | 20 | |
| نظام الهواء | العمليات | كجم/سم² | 7 |
| استهلاك الهواء بضغط منخفض | لتر/دقيقة | 600 | |
| ضغط النفخ | كجم/سم² | 35 | |
| استهلاك الهواء عالي الضغط | لتر/دقيقة | 1600 | |
| مياه التبريد | العمليات | كجم/سم² | 6 |
| درجة حرارة | درجة مئوية | 8-12 | |
| معدل التدفق | لتر/دقيقة | 30 | |
| آلة | الحجم (الطول × العرض × الارتفاع) | مم | 2660*1660*2150 |
| وزن | كيلوغرام | 2600 | |
ميزات آلة نفخ قوالب زجاجات الأدوية EPA.AS-2C114.3
1. نماذج مرنة لتلبية احتياجات الإنتاج المتنوعة
تضم هذه السلسلة عدة تكوينات لآلات التشكيل بالنفخ الأوتوماتيكية، بدءًا من طراز EPA.AS-2C114.3 ذي التجويفين وصولًا إلى طراز EPA.ES-6C76 ذي الستة تجاويف، لتغطية أحجام الزجاجات من 50 مل إلى 1500 مل. يمكن لفرق الإنتاج اختيار الطراز المناسب تمامًا لحجم دفعتهم ومواصفات عبواتهم. يوفر طراز EPA.ES-6C76 عالي الإنتاجية 7200 زجاجة في الساعة، بينما يستهدف طراز EPA.ES-2C100 عبوات الأدوية سعة 500 مل. هذه المرونة تجعل هذه السلسلة حلاً مثاليًا لتصنيع آلات التشكيل بالنفخ حسب الطلب لمصنعي الأدوية ذوي أنماط الطلب المتغيرة وجداول الإنتاج متعددة المنتجات.
2. كفاءة الطاقة والتحكم الدقيق في درجة الحرارة
تعمل آلة التشكيل بالنفخ الصناعية هذه بقدرة تسخين تشغيلية تبلغ 20 كيلوواط فقط (45 كيلوواط كحد أقصى)، مما يقلل استهلاك الطاقة بشكل ملحوظ مقارنةً بالقدرة المقدرة. ويُحافظ على ضغط النفخ بثبات عند 26-35 كجم/سم²، كما يُمكن ضبط استهلاك الهواء عالي الضغط بدقة لكل نوع من أنواع الزجاجات. ويحافظ نظام التبريد على درجة حرارة الماء عند 8-12 درجة مئوية بمعدل تدفق 30 لتر/دقيقة، مما يضمن تبريدًا متجانسًا للقوالب الأولية خلال كل دورة. وتمنع الإدارة الحرارية المُحكمة التشوه وتُحسّن من تجانس سُمك الجدار، وهو شرط أساسي لبيئات إنتاج عبوات الأدوية وفقًا لممارسات التصنيع الجيدة (GMP).
3. تشغيل مستقر وصيانة مبسطة
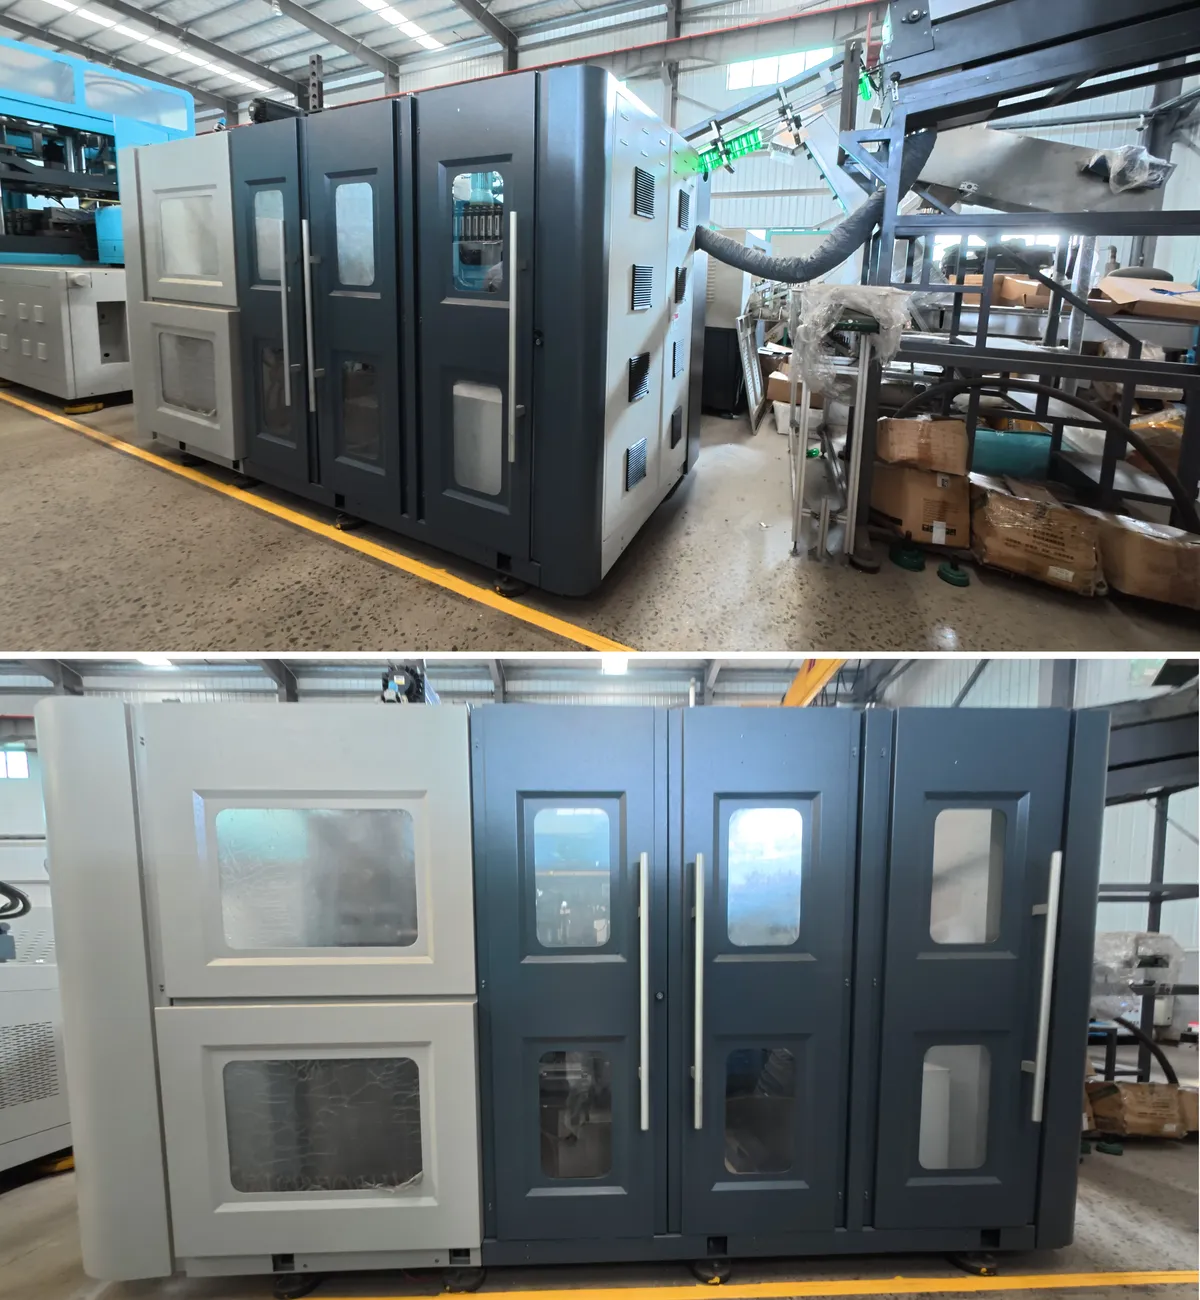
صُممت هذه الآلة لتشكيل الزجاجات بالنفخ باستخدام مكونات رئيسية مستوردة من الخارج، مما يضمن معدلات أعطال ميكانيكية منخفضة للغاية وسهولة في الصيانة اليومية. توفر مسافة فتح القالب البالغة 302 مم وشوط التثبيت البالغ 122 مم مساحة عمل واسعة لتغيير الأدوات بسرعة بين أحجام الزجاجات المختلفة. يزن الهيكل المدمج 2600 كجم بأبعاد 2660 × 1660 × 2150 مم، مما يجعله يندمج بسلاسة في خلايا إنتاج الأدوية في غرف الأبحاث النظيفة. يستفيد الفنيون من لوحات الخدمة سهلة الوصول والتصميم الميكانيكي المنطقي الذي يقلل متوسط وقت الإصلاح ويزيد من وقت التشغيل.
4. منتج عالي الجودة متوافق مع معايير التعبئة والتغليف الصيدلانية
باعتبارها آلة رائدة في مجال نفخ قوالب البولي إيثيلين تيريفثالات (PET) للتطبيقات الصيدلانية، تُنتج هذه الآلة زجاجات ذات أبعاد عنق دقيقة، وسماكة جدار موحدة، وشفافية بصرية عالية، مصنوعة من مواد طبية من البولي إيثيلين تيريفثالات (PET) والبولي بروبيلين (PP) والبولي إيثيلين تيريفثالات جليكول (PETG). يبلغ قطر العنق 38 مم في النموذج الأساسي، مع دقة أبعاد تتوافق مع معايير التصنيع الجيد (GMP) ومعايير النظافة الصحية لتغليف الأدوية التي تفرضها الهيئات التنظيمية العالمية للأدوية. توفر العبوات الناتجة مقاومة كيميائية ممتازة، وعزلًا فعالًا للرطوبة، وإحكامًا تامًا للإغلاق، مما يجعلها مثالية للسوائل الفموية، والأقراص، والشراب، والمكملات الغذائية.
5. التشغيل الآلي بالكامل يقلل الاعتماد على العمالة
تُنفّذ آلة النفخ والقولبة الأوتوماتيكية بالكامل دورة الإنتاج الكاملة المكونة من مرحلتين بشكل مستقل: تغذية القوالب الأولية، والتسخين بالأشعة تحت الحمراء، والنفخ والقولبة، والتبريد، وإخراج الزجاجات، وكل ذلك يتم دون تدخل يدوي. يُقلل نظام التشغيل الآلي بشكل كبير من تكلفة العمالة لكل وحدة، ويقضي على التباينات الناتجة عن اختلاف أداء المشغلين. توفر لوحة تحكم مركزية (HMI) مراقبة فورية لجميع معايير العملية مع شاشة لمس سهلة الاستخدام. بالنسبة لمصنعي الأدوية الذين يسعون إلى زيادة الإنتاج أو تحقيق الامتثال لمعايير غرف الأبحاث النظيفة، يُعد التشغيل الآلي الكامل ميزة أساسية لهذه الآلة.
6. بنية عملية التشكيل بالنفخ ثنائية المراحل المثبتة
تستخدم سلسلة EPA المعايير الراسخة آلة نفخ القوالب ثنائية المراحل تعتمد هذه التقنية على بنية هندسية تُحسّن فيها عملية حقن القوالب الأولية ونفخ الزجاجات بشكل منفصل. يتيح هذا الفصل ضبطًا مستقلًا لملفات التسخين، ونسب التمديد، وتسلسل النفخ لكل شكل من أشكال الزجاجات ونوع الراتنج. على عكس الأنظمة أحادية المرحلة، يحقق النهج ثنائي المرحلة مرونة فائقة في الإنتاج، ويسمح بتخزين القوالب الأولية للتخفيف من تقلبات جدولة الإنتاج. بالنسبة لعمليات تغليف الأدوية ذات الأحجام الكبيرة التي تتطلب اتساق المنتج ومرونة الإنتاج، توفر منصة آلة نفخ البولي إيثيلين تيريفثالات (PET) الأوتوماتيكية هذه الأساس الهندسي الأمثل.
مبدأ عمل ماكينة نفخ البلاستيك EPA.AS-2C114.3
الخطوة الأولى: تحضير المواد الخام
تُفحص حبيبات البولي إيثيلين تيريفثالات (PET) أو البولي بروبيلين (PP) أو البولي إيثيلين تيريفثالات جليكول (PETG) الطبية بعناية، ثم تُخلط وتُغذى إلى نظام التجفيف والجرعات. ويُضبط محتوى الرطوبة بدقة لمنع التحلل المائي أثناء التسخين، وهي خطوة حاسمة لضمان نقاء المواد الخام بما يتوافق مع مواصفات الراتنجات الصيدلانية. ولا تدخل عملية التشكيل بالنفخ إلا المواد التي تجتاز فحوصات الجودة الواردة.
الخطوة الثانية: تشكيل القوالب بالحقن
في مرحلة آلة التشكيل بالنفخ والحقن، يُحقن الراتنج المُختار والمُهيأ في قوالب فولاذية دقيقة لتشكيل القالب الأولي ذي سنّ عنق مُجهز مسبقًا. وتُضبط درجة الحرارة وسرعة الحقن وضغط التثبيت بدقة بواسطة أنظمة مؤازرة، مما يُنتج قوالب أولية ذات توزيع جداري متجانس وهندسة عنق تُحدد بشكل مباشر دقة أبعاد الزجاجة النهائية.
الخطوة 3: إجراء التسخين المسبق
تُحمّل القوالب الأولية المُشكّلة على حامل القوالب الدوار ذي 48 موضعًا، وتمر عبر مناطق تسخين بالأشعة تحت الحمراء مُعايرة. يعمل نظام التسخين على رفع درجة حرارة القالب بشكل متجانس، لا سيما في مناطق اختلاف سُمك الجدار، لتحقيق نطاق درجة حرارة التمدد الأمثل للتحكم في بلورية وشفافية البولي إيثيلين تيريفثالات (PET). يُعد التسخين الدقيق لكل منطقة على حدة أساسيًا لإنتاج زجاجات دوائية ذات سُمك جدار موحد وشفافية عالية.
الخطوة الرابعة: التشكيل بالنفخ المطاطي
تدخل القالبة الأولية المُهيأة إلى محطة النفخ، حيث يمتد قضيب تمديد ميكانيكي محوريًا (بشوط 400 مم)، بينما يقوم هواء مضغوط بضغط 35 كجم/سم² بنفخ القالبة الأولية شعاعيًا مقابل جدار التجويف. يُؤدي هذا التمدد ثنائي المحور إلى محاذاة سلاسل البوليمر، مما يزيد من قوة الشد ومقاومة الصدمات وأداء الحاجز. إن التحكم الدقيق في هذه الخطوة من عملية آلة النفخ هو ما يُحقق الدقة الأبعادية المطلوبة وفقًا لمعايير التغليف الصيدلانية المُعتمدة في ممارسات التصنيع الجيدة (GMP).
مجالات التطبيق
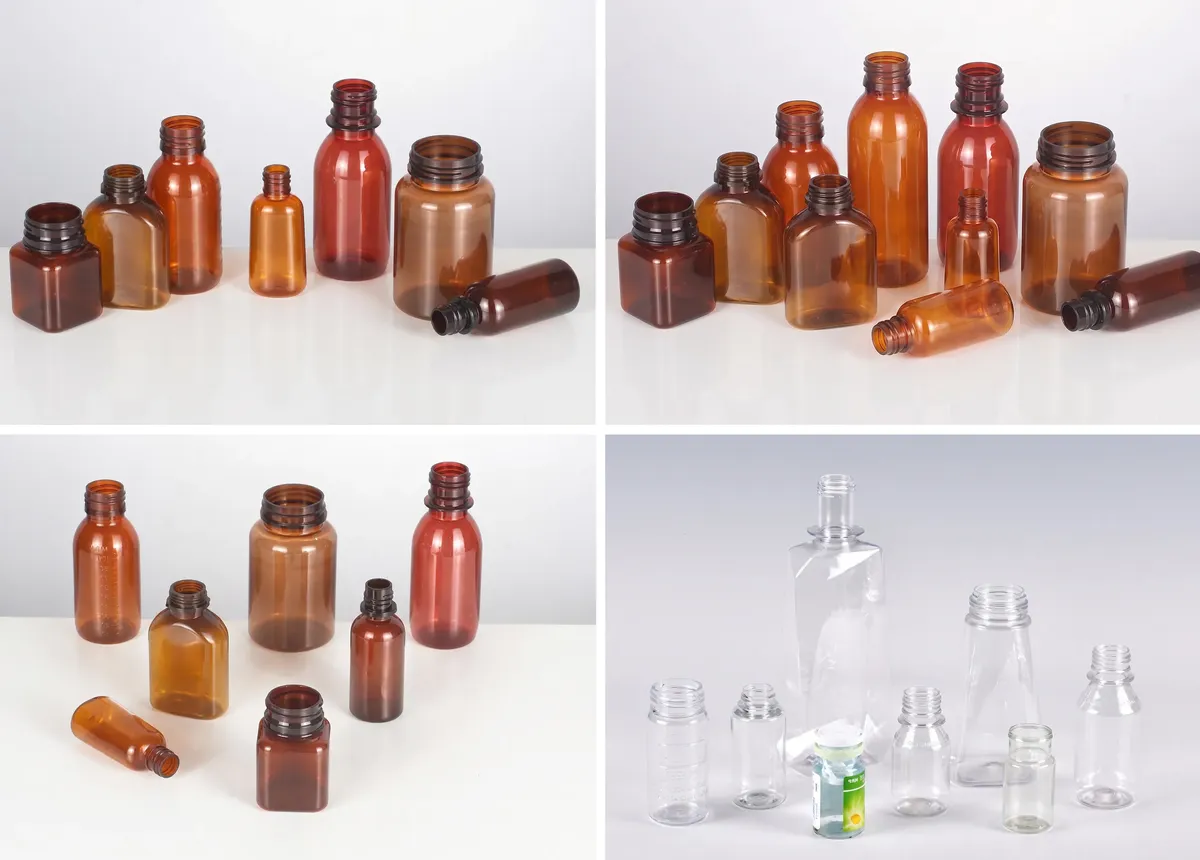
تُستخدم آلة نفخ قوالب زجاجات الأدوية في تغليف الأدوية والرعاية الصحية.
1. زجاجات السوائل والشراب الفموية
تتميز آلة نفخ قوالب زجاجات الأدوية هذه بقدرتها الفائقة على إنتاج عبوات السوائل والشراب الفموية بسعات تتراوح من 50 مل إلى 500 مل، باستخدام مواد PET وPP الطبية. تُصنع الزجاجات بدقة متناهية في تصميم العنق لضمان إحكام الإغلاق ومنع التسرب، مع أغطية مانعة للعبث. كما تضمن الشفافية العالية إمكانية فحص لون السائل وحجمه بصريًا، بينما تمنع المقاومة الكيميائية الممتازة أي تفاعل بين العبوة والمكونات الدوائية الفعالة، مما يضمن تخزينها لفترات طويلة.
2. عبوات قطرات العين وبخاخ الأنف
تتطلب عبوات التعقيم صغيرة الحجم لقطرات العيون وبخاخات الأنف دقة أبعاد ونظافة استثنائية. تُنتج آلة نفخ البولي إيثيلين تيريفثالات (PET) الأوتوماتيكية من سلسلة EPA هذه العبوات الدقيقة ذات هندسة عنق مضبوطة بدقة تصل إلى مواصفات الخيوط الضيقة. تعمل عملية النفخ بالحقن والتمديد على مرحلتين على التخلص من نفايات التشذيب الزائدة وتقليل خطر التلوث بالجسيمات، وهو أمر بالغ الأهمية لضمان امتثال منتجات العيون لمتطلبات التعقيم وفقًا لمعايير ISO.
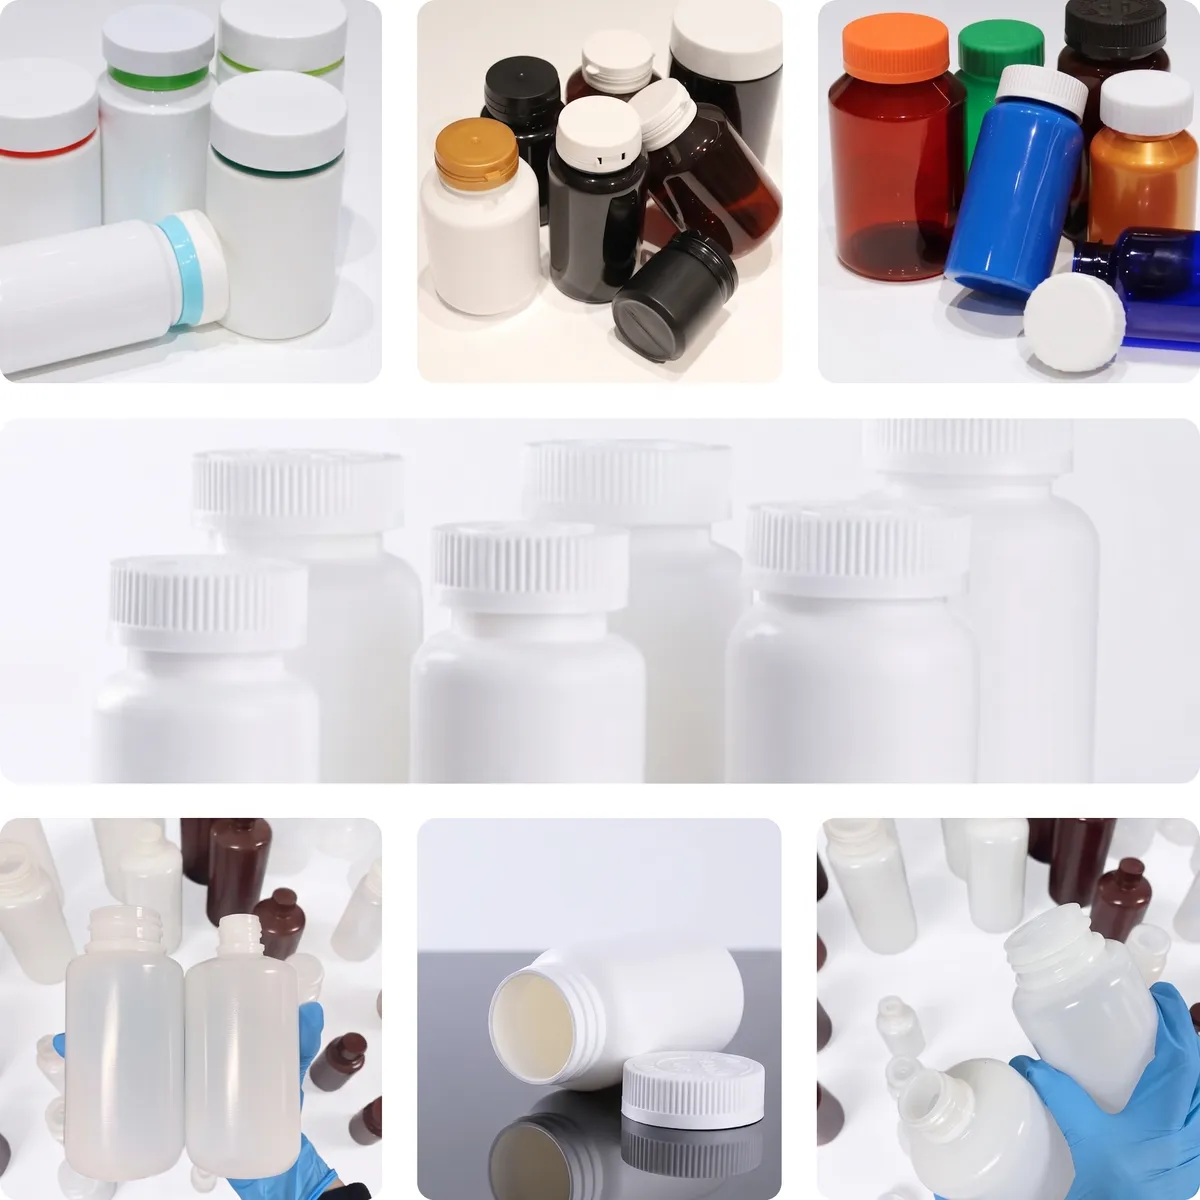
3. عبوات الأقراص والكبسولات
تتطلب عبوات PET أو PP الصلبة لتخزين الأقراص والكبسولات خاصية عزل الرطوبة وفتحة واسعة لتسهيل عمليات التعبئة الآلية عالية السرعة. يستوعب جهاز EPA.AS-2C114.3 عبوات يصل قطرها إلى 94 مم وارتفاعها إلى 260 مم، ما يغطي أحجام الجرعات الصيدلانية الصلبة القياسية من عبوات تحتوي على 30 إلى 500 كبسولة. يضمن سمك الجدار المتناسق وشكل الكتف أداءً موثوقًا لعزم إغلاق الغطاء على خطوط التعبئة عالية السرعة دون أي تشوه للعبوة.
4. تغليف المكملات الغذائية والمستحضرات الغذائية
يزداد الطلب في قطاع المستحضرات الغذائية على عبوات عالية الجودة تضاهي جودة العبوات الصيدلانية للفيتامينات والمعادن والبروبيوتيك والأغذية الوظيفية. تُنتج آلة نفخ قوالب العبوات البلاستيكية هذه عبوات عالية الشفافية ومقاومة للأشعة فوق البنفسجية، وهي ضرورية لتمييز منتجات العلامات التجارية الرائدة في مجال المكملات الغذائية في متاجر التجزئة. تستوعب الطرازات ذات السعات الأكبر في هذه السلسلة، مثل طراز EPA.ES-2C130 الذي ينتج عبوات تصل سعتها إلى 1500 مل، عبوات المكملات الغذائية ذات الحجم الكبير، والمخصصة لمتاجر الجملة وأنظمة التغليف بالاشتراك.
5. تغليف الأجهزة الطبية المعقمة
إلى جانب عبوات الأدوية، تدعم منصة آلة التشكيل بالنفخ عالية السرعة هذه إنتاج عبوات معقمة للأجهزة الطبية ذات الاستخدام الواحد وزجاجات الكواشف التشخيصية. يقلل أسلوب التشكيل بالنفخ بالحقن، الخالي من الزوائد والقص، من تلوث الأسطح ونفايات الإنتاج، مما يمثل ميزة كبيرة لمصنعي الأجهزة الطبية الذين يعملون في بيئات إنتاج نظيفة معتمدة تخضع لمتطلبات إدارة الغذاء والدواء الأمريكية (FDA) أو علامة المطابقة الأوروبية (CE) أو غيرها من متطلبات الرقابة التنظيمية العالمية.
6. تغليف المنتجات البيطرية ومنتجات صحة الحيوان
يتطلب سوق الأدوية البيطرية عبوات متينة، مقاومة للعبث، ومقاومة للمواد الكيميائية، للأدوية السائلة، والمحاليل الفموية، والعلاجات الموضعية. تُنتج آلة نفخ قوالب عبوات PET هذه عبوات بيطرية تُلبي نفس معايير الأبعاد والحماية المستخدمة في تغليف الأدوية البشرية. وتتعامل الطرازات ذات الأحجام الكبيرة في هذه السلسلة مع أحجام العبوات التي تتراوح بين 500 مل و1000 مل، وهي الأحجام الشائعة في تركيبات علاج الحيوانات الكبيرة في تطبيقات الطب البيطري للماشية والخيول.
7. تغليف الصيدليات في المستشفيات والعيادات
تحتاج أقسام الصيدلة في المستشفيات ومرافق تحضير الأدوية السريرية إلى كميات إنتاج صغيرة إلى متوسطة من العبوات المعقمة لتعبئة الجرعات الفردية، وعبوات خلط المحاليل الوريدية، وتخزين التركيبات السائلة. يُعدّ جهاز EPA.AS-2C114.3 الصغير الحجم، بأبعاده 2660 × 1660 مم، مناسبًا بشكل خاص لبيئات تصنيع الأدوية في الموقع ذات المساحة المحدودة، حيث يوفر حلاً متكاملاً لآلة نفخ قوالب زجاجات الأدوية، يفي بمتطلبات تصنيف غرف التصنيع وفقًا لممارسات التصنيع الجيدة (GMP).
قطع غيار آلة نفخ قوالب زجاجات الأدوية EPA.AS-2C114.3
وحدة تغذية ونقل القوالب الأولية
تتضمن وحدة تغذية القوالب الأولية قادوسًا، وجهازًا لفرز القوالب، وناقلًا يقوم بتوجيهها وتوصيلها تلقائيًا إلى حامل القوالب الدوار ذي 48 موضعًا. يضمن التحكم الدقيق في التباعد والاتجاه دخول كل قالب إلى منطقة التسخين بشكل صحيح، مما يمنع حدوث أي انحشار أو تغذية خاطئة قد تُلوث الدفعة أو تُعطل دورة عملية آلة النفخ المستمر. كما تحافظ المعالجة اللطيفة للقوالب الأولية على سلامة سنّ العنق قبل مرحلة التسخين.
وحدة تسخين بالأشعة تحت الحمراء
يحتوي قسم الفرن على عدة مناطق إضاءة بالأشعة تحت الحمراء قابلة للتحكم بشكل مستقل، بقدرة قصوى تبلغ 45 كيلوواط واستهلاك تشغيل نموذجي يبلغ 20 كيلوواط. تم ضبط كل منطقة لتحقيق تدرج حراري دقيق من قاعدة القالب الأولي إلى كتفه، مع مراعاة اختلافات سماكة الجدار. يُعد هذا التسخين الدقيق للمناطق أحد أهم أجزاء آلة نفخ القوالب، حيث يؤثر على شفافية الزجاجة النهائية وقوتها ودقة أبعادها في صناعة الأدوية.
وحدة التثبيت
يُولّد نظام التثبيت قوة إغلاق القالب ويحافظ عليها أثناء النفخ بضغط عالٍ يصل إلى 35 كجم/سم². وبفضل شوط تثبيت يبلغ 122 مم ومسافة إغلاق القالب 180 مم، تستوعب الوحدة مجموعة واسعة من أحجام قوالب الزجاجات. وتضمن ألواح التثبيت الموجهة بدقة إغلاقًا متوازيًا وتحديدًا دقيقًا لخط الفصل، مما يؤثر بشكل مباشر على إنتاج الزجاجات دون زوائد ودقة أبعاد العبوات. كما يقلل التوقيت السريع للدورة من وقت التوقف ويزيد من الإنتاجية في الساعة.
محطة تصفيف الشعر بالتمدد
تجمع وحدة التمديد والنفخ بين قضيب تمديد يعمل بمحرك مؤازر (بشوط 400 مم) ونظام توصيل هواء عالي الضغط قادر على توليد ضغط نفخ يصل إلى 35 كجم/سم² واستهلاك هواء عالي الضغط يصل إلى 1600 لتر/دقيقة. يُنتج هذا التمديد المحوري والنفخ القطري المتزامن توجيهًا جزيئيًا ثنائي المحور في مادة البولي إيثيلين تيريفثالات (PET)، مما يوفر أداءً حاجزًا فائقًا، ومقاومة للصدمات، وشفافية عالية. يتيح شوط القالب السفلي البالغ 50 مم استيعاب أشكال قواعد حاويات متنوعة لتناسب مختلف أنواع زجاجات الأدوية.
نظام مياه التبريد
تحافظ دائرة التبريد المتكاملة على درجة حرارة الماء ضمن نطاق 8-12 درجة مئوية عند ضغط تشغيل 6 كجم/سم² ومعدل تدفق 30 لتر/دقيقة عبر قنوات تبريد القالب. يُعدّ ثبات درجة حرارة القالب أمرًا بالغ الأهمية لضمان استقرار أوقات دورات الإنتاج وتجانس انكماش الزجاجات. تتصل دائرة الماء المبرد مباشرةً بوحدة تبريد خارجية، وتوزع سائل التبريد عبر قنوات مصممة بدقة في نصفي قالب النفخ، ما يتحكم في معدل تصلب جدار البولي إيثيلين تيريفثالات (PET) لمنع ظهور التبييض الناتج عن الإجهاد أو عيوب السطح في عبوات الأدوية النهائية.
نظام التحكم PLC
تتولى وحدة التحكم المنطقية المركزية القابلة للبرمجة تنسيق جميع الأنظمة الفرعية للآلة، بما في ذلك نقل القوالب الأولية، ومخرجات منطقة التسخين، وتوقيت النفخ، وتثبيت القالب، وتسلسل الإخراج. توفر شاشة اللمس الملونة للمشغلين مراقبة المعلمات في الوقت الفعلي، وتخزين وصفات لأنواع متعددة من الزجاجات، وتشخيص الإنذارات مع تسجيل تاريخ الأعطال. يمكن حفظ وصفات العمليات واستدعاؤها لمواصفات زجاجات مختلفة، مما يقلل وقت التغيير عند تبديل آلة نفخ قوالب زجاجات الأدوية هذه بين أنواع عبوات الأدوية.
نظام إخراج الزجاجات وجمعها
بعد دورة النفخ والتبريد والفتح، تُزال الزجاجات الجاهزة من تجويف القالب بواسطة آلية طرد آلية، وتُنقل عبر ناقل تجميع إلى معدات المناولة اللاحقة، مثل أجهزة اختبار التسرب، وأنظمة الفحص البصري، أو خطوط التعبئة. يمنع تصميم الطرد غير التلامسي ملامسة سطح الزجاجة، مما قد يُسبب تلوثًا أو عيوبًا تجميلية في عبوات الأدوية. وبمعدل إنتاج يصل إلى 2000 زجاجة في الساعة لهذا النموذج الأساسي، يواكب نظام الطرد معدل الدورة الكاملة دون أن يُصبح عائقًا أمام الإنتاج.
دائرة ضغط وتوزيع الهواء
تتصل الآلة بضاغط هواء خارجي عالي الضغط لتوفير هواء تشغيل منخفض الضغط (7 كجم/سم²، 600 لتر/دقيقة للتشغيل) وهواء نفخ عالي الضغط (35 كجم/سم²، 1600 لتر/دقيقة). تضمن منظمات الضغط الدقيقة ووحدات الترشيح وصول هواء نظيف وجاف وخالٍ من الزيوت إلى محطة النفخ، مما يحمي سطح القالب والجزء الداخلي للعبوات الدوائية النهائية من التلوث. تُعد هذه الأجزاء في دائرة الهواء لآلة نفخ القوالب بالغة الأهمية للحفاظ على معايير نظافة الزجاجات.
المواد الخام لآلة نفخ قوالب زجاجات الأدوية EPA.AS-2C114.3
بولي إيثيلين تيريفثالات (PET)
يُعد البولي إيثيلين تيريفثالات (PET) الراتنج الأساسي في منصة آلة نفخ القوالب هذه. يتميز هذا البوليمر الحراري بشفافية وقوة ومقاومة كيميائية استثنائية، مما يجعله مثاليًا لعبوات الأدوية السائلة والصلبة. تتوافق عبوات PET المنتجة على هذه الآلة مع متطلبات إدارة الغذاء والدواء الأمريكية (FDA) والاتحاد الأوروبي والمجلس الدولي لتنسيق المتطلبات التقنية لتسجيل المستحضرات الصيدلانية للاستخدام البشري (ICH) فيما يتعلق بمواد التعبئة والتغليف، حيث توفر معدلات منخفضة لنفاذية الأكسجين وبخار الماء لحماية استقرار الدواء. كما يُعزز التمدد ثنائي المحور أثناء مرحلة النفخ أداء حاجز PET ومقاومته للصدمات.
البولي إيثيلين عالي الكثافة (HDPE)
يُستخدم البولي إيثيلين عالي الكثافة (HDPE) على نطاق واسع في تغليف الأدوية نظرًا لمقاومته الكيميائية الممتازة، وخصائصه العازلة للرطوبة، وتوافقه مع التركيبات الصلبة وشبه الصلبة. يتحمل هذا البوليمر المتين نطاقًا واسعًا من درجات الحرارة ويقاوم التشقق تحت الضغط، مما يجعله مناسبًا لعبوات الأقراص، وعبوات المراهم، وتطبيقات التعبئة والتغليف بكميات كبيرة. ينتج عن معالجة البولي إيثيلين عالي الكثافة (HDPE) على آلة نفخ القوالب هذه عبوات معتمة أو ذات لون طبيعي بجدران جانبية قوية وعنق محكم.
البولي بروبيلين (PP)
يُعدّ البولي بروبيلين (PP) خيارًا شائعًا لتصنيع عبوات الأدوية التي تتطلب تعقيمًا بالبخار، ومقاومة عالية للحرارة، وصلابة. يُعتبر هذا الراتنج المتين المادة المُفضّلة لتغليف الأدوية في الصيدليات، وأغطية زجاجات المحاليل الوريدية، وعبوات الأدوية الصلبة التي تتطلب مستويات عالية من نقاء المنتج. تتميز زجاجات البولي بروبيلين المُصنّعة باستخدام آلة نفخ قوالب زجاجات الأدوية هذه بمقاومة ممتازة لإجهاد المفصلات وتوافق كيميائي مع مجموعة واسعة من تركيبات المكونات الصيدلانية الفعّالة.
بولي إيثيلين تيريفثالات جلايكول (PETG)
يجمع البولي إيثيلين تيريفثالات جليكول (PETG) بين شفافية البولي إيثيلين تيريفثالات (PET) وسهولة تشكيله، مع متانة معززة ومقاومة عالية للصدمات. يُستخدم هذا البلاستيك الحراري الشفاف بشكل متزايد في تغليف الأدوية الفاخرة وحاويات الأجهزة الطبية، حيث يُشترط الحصول على مظهر زجاجي أنيق مع مقاومة عالية للكسر. تتميز عبوات PETG بتوافقها الممتاز مع الملصقات والطلاءات المقاومة للأشعة فوق البنفسجية وعمليات التزيين الثانوية، مما يجعلها خيارًا مثاليًا لآلة نفخ قوالب عبوات الأدوية هذه، خاصةً عندما يكون تمييز العلامة التجارية شرطًا أساسيًا للمنتج.
البولي إيثيلين منخفض الكثافة (LDPE)
البولي إيثيلين منخفض الكثافة (LDPE) مادة مرنة وشفافة تُستخدم في عبوات الضغط لقطرات الأنف والأذن والمستحضرات الصيدلانية الموضعية التي تتطلب ضغطًا يدويًا خفيفًا. تتميز هذه المادة بمقاومة ممتازة للرطوبة وتوافق كيميائي مع العديد من السواغات الصيدلانية. يُنتج البولي إيثيلين منخفض الكثافة المُصنّع على آلة نفخ قوالب الزجاجات البلاستيكية هذه عبوات ذات جوانب مرنة تُوفر جرعات مُقاسة بدقة مع الحفاظ على سلامة الختم المعقم طوال فترة صلاحية المنتج.
البولي كربونات (PC)
البولي كربونات (PC) مادة بلاستيكية حرارية شفافة للغاية ومقاومة للصدمات، تُستخدم في صناعة عبوات الأدوية القابلة لإعادة الاستخدام، وأكواب الأدوية المدرجة، وزجاجات المختبرات المتخصصة. يُضفي ثبات أبعادها تحت الضغط الحراري وشفافيتها البصرية عليها ملاءمةً مثاليةً للمستشفيات والعيادات التي تتطلب عبوات قابلة للتعقيم بالبخار. عند معالجتها على آلة النفخ الآلية هذه، تُنتج عبوات متينة من البولي كربونات تتحمل دورات التعقيم المتكررة دون تشوه أو تلف في السطح في ظل ظروف التخزين الدوائية المعتادة.
كلوريد البولي فينيل (PVC)
يتميز البولي فينيل كلوريد (PVC) بمقاومة كيميائية ممتازة وقابلية تشكيل متعددة الاستخدامات، وقد استُخدم تاريخيًا في تغليف الأدوية لأغشية دعم العبوات الصيدلانية وبعض عبوات السوائل. باستخدام آلة نفخ القوالب هذه، يُمكن إنتاج عبوات مرنة من البولي فينيل كلوريد (PVC) لتغليف المستحضرات الموضعية ومواد التشخيص. مع ذلك، تتجه التوجهات التنظيمية في تغليف الأدوية نحو استخدام بدائل البولي إيثيلين تيريفثالات (PET) والبولي بروبيلين (PP) في العديد من الأسواق، ويجب دائمًا التحقق من توافق البولي فينيل كلوريد (PVC) مع المواد الدوائية المحددة وفقًا لمتطلبات اختبار العبوات في دستور الأدوية قبل استخدامه في الإنتاج.
 |
 |
 |
 |
التشكيل بالنفخ بالحقن مقابل التشكيل بالنفخ بالبثق
تُستخدم كلتا تقنيتي التشكيل بالنفخ بالحقن والتشكيل بالنفخ بالبثق لإنتاج عبوات بلاستيكية مجوفة، لكنهما تختلفان اختلافًا جوهريًا في طريقة تشكيل الشكل الأولي. تبدأ عملية التشكيل بالنفخ بالحقن (IBM) من قالب أولي مصبوب بالحقن بدقة عالية، مزود بخيط عنق جاهز. أما عملية التشكيل بالنفخ بالبثق (EBM) فتبدأ من أنبوب مجوف من البلاستيك المنصهر، يُضغط ويُنفخ داخل قالب الزجاجة. في اللغة الإنجليزية البريطانية، يُكتب هذا التشبيه نفسه على النحو التالي: التشكيل بالنفخ بالحقن مقابل التشكيل بالنفخ بالبثق. يؤثر هذا الاختلاف الجوهري على دقة عنق الزجاجة، وتجانس سماكة الجدار، وتكوّن الزوائد، واستثمار القالب، وأحجام العبوات المتوافقة، والتكلفة الإجمالية لعمليات التعبئة والتغليف.
تستخدم آلة التشكيل بالنفخ بالحقن والتمديد (وهي نوع مختلف من IBM حيث تتم إضافة قضيب تمديد للتوجيه ثنائي المحور لـ PET)، مما يجعلها مناسبة بشكل خاص لتطبيقات التعبئة والتغليف الدقيقة عالية القيمة في المجالات الصيدلانية والطبية، حيث تعتبر دقة العنق والنظافة والتكرار البُعدي متطلبات إنتاج لا تقبل المساومة.
مقارنة العملية خطوة بخطوة
عملية التشكيل بالنفخ بالحقن (IBM)
- حقن: يتم حقن البلاستيك المنصهر حول قضيب أساسي داخل قالب تشكيل دقيق، مما يؤدي إلى تشكيل خيط عنق نهائي وجسم تشكيل متناسق.
- النفخ: يتم نقل القالب الأولي إلى محطة النفخ، حيث يقوم الهواء المضغوط بنفخه مقابل جدار تجويف الزجاجة للحصول على الشكل النهائي.
- التعري: تتم إزالة الزجاجة النهائية بشكل نظيف دون أي زوائد، ولا تتطلب أي عمليات تشذيب ثانوية.
عملية التشكيل بالنفخ بالبثق (EBM)
- البثق: يتم بثق البلاستيك المنصهر إلى الأسفل على شكل أنبوب باريسون مجوف من رأس قالب البثق، مع اختلاف سمك الجدار على طول طول الباريسون.
- التثبيت والنفخ: يُغلق القالب حول القطعة الأولية، ويضغط على المادة الزائدة، ثم يُشكّل الهواء المضغوط الزجاجة داخل القالب المغلق.
- التشذيب: يتم قطع الزوائد من مناطق الانضغاط بعد التبريد، مما ينتج عنه نفايات تشذيب تتطلب إدارة إعادة التدوير.
مقارنة بين IBM و EBM: مقارنة جنبًا إلى جنب
| ميزة | قولبة النفخ بالحقن (IBM) | التشكيل بالنفخ بالبثق (EBM) |
|---|---|---|
| نموذج البداية | قالب أولي مصبوب بالحقن | أنبوب باريسون مقذوف |
| دقة الرقبة | عالية للغاية؛ مصبوبة مسبقًا بالحقن | معياري؛ يعتمد على تثبيت القالب وتشذيبه |
| وميض / نفايات | بدون وميض، ونفايات عملية منخفضة للغاية | يتطلب الفلاش تقليمًا وإعادة تدوير |
| أفضل حجم للحاوية | زجاجات دقيقة صغيرة إلى متوسطة الحجم | حاويات مجوفة متوسطة إلى كبيرة الحجم |
| تكلفة القالب الأولية | أعلى لأدوات الدقة وقضبان اللب | انخفاض للعلب المجوفة الكبيرة |
| أفضل التطبيقات | المستحضرات الصيدلانية والطبية والتجميلية وحاويات المختبرات | عبوات الوقود، والبراميل، والخزانات، وزجاجات المنظفات |
| أولوية الجودة | اتساق الأبعاد، إنتاج نظيف، إحكام الغلق | مرونة الحجم واقتصاديات حجم الحاويات |
اختر IBM عندما تحتاج
- زجاجات صغيرة أو متوسطة الحجم ذات دقة عالية وأعناق ملولبة دقيقة
- عبوات الأدوية أو المستلزمات الطبية أو مستحضرات التجميل عالية القيمة
- إنتاج نظيف خالٍ من الهدر الناتج عن الزوائد، دون الحاجة إلى تشذيب ثانوي.
- أبعاد ثابتة، وسماكة جدار قابلة للتكرار، وإحكام إغلاق موثوق به
اختر الطب المبني على البراهين عندما تحتاج إليه
- الزجاجات الكبيرة، أو عبوات الوقود، أو البراميل، أو الخزانات، أو الأجزاء المجوفة غير المنتظمة
- تكلفة أدوات أقل لتغليف أقل حساسية للدقة
- خيارات واسعة لهندسة الحاويات ومرونة في الشكل
- التطبيقات التي يكون فيها تقليم الوميض مقبولاً في العملية
EPA.AS-2C114.3 استكشاف أعطال ماكينة نفخ القوالب الأوتوماتيكية بالكامل
1. تفاوت سماكة جدار الزجاجات الجاهزة
يُعدّ هذا العيب الشائع في إنتاج عبوات الأدوية ناتجًا في أغلب الأحيان عن التسخين غير المتساوي للقوالب الأولية في فرن الأشعة تحت الحمراء. لذا، يُرجى فحص خرج كل مصباح من مصابيح مناطق التسخين والتأكد من عدم وجود أي عطل أو انخفاض في شدة الإضاءة. كما يُرجى التأكد من أن آلية دوران القالب الأولي تعمل بشكل صحيح لضمان تعرض جميع جوانبه للأشعة تحت الحمراء بشكل متساوٍ. كذلك، يُرجى مراجعة وقت تبريد القالب الأولي للتأكد من أن تدرج درجة الحرارة مناسب قبل دخوله إلى محطة النفخ. ويجب أيضًا فحص محاذاة قضيب التمديد للتأكد من دقة التمركز.
2. أسطح الزجاجات الضبابية أو المعتمة
يشير وجود عتامة في عبوات الأدوية المصنوعة من البولي إيثيلين تيريفثالات (PET) إلى تبلور مبكر أثناء مرحلة النفخ، وينتج ذلك عادةً عن عدم كفاية درجة حرارة تسخين القالب الأولي أو انخفاض درجة حرارة ماء التبريد. تأكد من أن دائرة ماء التبريد تحافظ على درجة حرارة تتراوح بين 8 و12 درجة مئوية كما هو محدد، بدلاً من انخفاضها عن هذا النطاق. كذلك، تأكد من تجفيف راتنج القالب الأولي المصنوع من البولي إيثيلين تيريفثالات (PET) بشكل صحيح حتى تقل نسبة الرطوبة فيه عن 0.02% قبل المعالجة؛ إذ يتعرض البولي إيثيلين تيريفثالات (PET) غير المجفف للتحلل المائي الذي يقلل من لزوجته الذاتية (IV) ويؤدي إلى ظهور عتامة وهشاشة في العبوات النهائية، مما يخالف مواصفات شفافية عبوات الأدوية.
3. تشوه أو انكماش عنق الزجاجة
ينتج تشوه عنق القالب أثناء عملية التشكيل بالنفخ عن انتقال الحرارة الزائد من جسم القالب الأولي إلى منطقة العنق خلال مرحلة التسخين بالأشعة تحت الحمراء. يجب أن تبقى درجة حرارة منطقة العنق أقل من درجة حرارة التحول الزجاجي لمادة البولي إيثيلين تيريفثالات (PET) عند حوالي 75 درجة مئوية طوال فترة التسخين. افحص منفاخ هواء تبريد العنق للتأكد من أنه يعمل بتدفق كافٍ للحفاظ على استقرار منطقة العنق حراريًا. تحقق من موضع حامل القالب الأولي بالنسبة لنقطة دخول منطقة التسخين، وتأكد من أن ألواح حماية العنق مثبتة بشكل صحيح لمنع وصول الأشعة تحت الحمراء إلى خيوط عنق كل قالب أولي.
4. عطل في نفخ الهواء عالي الضغط
إذا لم تتمدد الزجاجات بالكامل لتناسب أبعاد تجويف القالب، فإن الخطوة التشخيصية الأولى هي التأكد من وصول ضغط الهواء العالي المُزوَّد للآلة إلى القيمة المحددة وهي 35 كجم/سم² عند معدل الاستهلاك المُقدَّر بـ 1600 لتر/دقيقة. تحقق من ضغط خرج الضاغط وانخفاض ضغط خط الأنابيب من الضاغط إلى الآلة. افحص أختام صمام النفخ وضبط صمام الإبرة في دائرة النفخ للتأكد من عدم وجود تسريب داخلي قد يُقلل الضغط المُزوَّد. تأكد أيضًا من أن تسلسل توقيت الهواء عالي الضغط في وصفة وحدة التحكم المنطقية القابلة للبرمجة (PLC) يُطابق مادة القالب الأولي وشكل الزجاجة المُنتَجة.
5. إجراء عملية الاحتراق في نظام التغذية
يؤدي انحشار تغذية القوالب الأولية إلى تقليل كفاءة الإنتاج، وقد يتسبب في تلفها في بيئة إنتاج الأدوية حيث تُعدّ إمكانية تتبع مواد الدفعة أمرًا بالغ الأهمية. افحص عرض وعاء فرز القوالب وعرض سكة النقل للتأكد من ضبطهما وفقًا لقطر عنق وجسم القالب الأولي المستخدم (38 مم للعنق وفقًا لمعيار EPA.AS-2C114.3). أزل أي قوالب أولية بها زوائد أو أبعاد زائدة أو عيوب سطحية قد تعلق بسكة التغذية. تحقق من شدّ سير النقل ومعايرة المستشعر لضمان الكشف الصحيح عن وجود القوالب الأولية، وذلك لمنع حدوث تغذية مزدوجة.
6. عيوب ناتجة عن اصطدام قضيب الشد في قاعدة الزجاجة
عندما يلامس قضيب التمديد قاعدة القالب الأولي قبل بدء عملية النفخ بالضغط العالي، قد يتسبب ذلك في ظهور علامات إجهاد أو مناطق رقيقة أو علامات على قاعدة عبوات الأدوية، مما يؤثر على المظهر الجمالي والسلامة الهيكلية. تأكد من ضبط سرعة قضيب التمديد وتوقيته وملف التباطؤ في برنامج وحدة التحكم المنطقية القابلة للبرمجة (PLC) بشكل صحيح بما يتناسب مع سمك جدار القالب الأولي وطول جسمه المستخدم. افحص طرف قضيب التمديد بحثًا عن أي تآكل أو تلف. تأكد من أن شوط القالب السفلي البالغ 50 مم يعمل بشكل صحيح لتثبيت قاعدة القالب قبل أن يصل قضيب التمديد إلى أقصى امتداد له أثناء دورة النفخ.
قالب آلة نفخ زجاجات الأدوية EPA.AS-2C114.3
قالب حقن التشكيل الأولي
- يتكون طرف القالب من جزأين متطابقين بدقة لضمان المحاذاة المحورية بين جسم القالب الأولي وعنقه أثناء التشكيل، مما يؤدي إلى القضاء على عيوب اللامركزية في أعناق حاويات الأدوية.
- تعمل هندسة قناة مياه التبريد المصممة بشكل مثالي على تحسين تجانس وكفاءة تبريد القوالب الأولية، مما يقلل من وقت الدورة مع الحفاظ على ثبات درجات حرارة القوالب الأولية، وهو أمر بالغ الأهمية لعملية آلة التشكيل بالنفخ هذه.
- تستخدم مكونات التشكيل فولاذ القوالب المستورد من الدرجة 2316، مما يوفر مقاومة ممتازة للصدأ وصلابة موحدة بعد المعالجة الحرارية من أجل عمر خدمة طويل في بيئات إنتاج الأدوية.
- تستخدم الصفيحة الأساسية وصفيحة التجويف والمكونات الهيكلية الفولاذ المقاوم للصدأ من الدرجة 420 لمقاومة فائقة للتآكل وتوافق مع غرف الأبحاث النظيفة دون تدهور في معالجة السطح على مدار عمر الإنتاج.
- تصميم سهل الصيانة مع نقاط خدمة يسهل الوصول إليها وإجراءات استبدال تجويف بسيطة لتقليل وقت توقف الإنتاج أثناء فترات الصيانة المجدولة.
- تسمح تركيبات القوالب القياسية القابلة للتبديل وهندسة القوالب المتقدمة باستخدام قالب واحد لإنتاج أكثر من نوع واحد من أشكال التشكيل الأولي، مما يحسن عائد الاستثمار في الأدوات لمصنعي آلات التشكيل بالنفخ.
نفخ القوالب
- تستخدم المواد الخام المستخدمة في قوالب النفخ سبائك فولاذية عالية الجودة مختارة لخصائصها من حيث التوصيل الحراري والصلابة وقابلية التشغيل الآلي لتحمل دورات التبريد والتسخين المتكررة وأحمال ضغط النفخ العالية في إنتاج الأدوية.
- تم تصميم هندسة الزجاجة باستخدام برامج التصميم بمساعدة الحاسوب ثلاثية الأبعاد المتقدمة وبرامج محاكاة التدفق، مما أدى إلى تحسين ملامح التجويف، ووضع خط الفصل، ومواقع التهوية لإنتاج زجاجات صيدلانية خالية من عيوب السطح وعدم المطابقة في الأبعاد.
- تتوفر مجموعة متنوعة من قوالب تصميم الزجاجات من شركة Ever-Power للهندسة، والتي تغطي أشكال الحاويات الصيدلانية القياسية بالإضافة إلى الأشكال المخصصة التي تم تطويرها لتلبية مواصفات العلامة التجارية أو المواصفات الوظيفية للعميل.
- تم تصميم تخطيط قنوات تبريد المياه داخل قالب النفخ بدقة باستخدام التحليل الحراري، ووضع القنوات على مقربة مثالية من سطح التجويف لتحقيق استخلاص حرارة موحد عبر جميع ألواح الزجاجة.
- تتم معالجة جميع المكونات المعدنية لقالب النفخ بشكل نهائي على مراكز التصنيع باستخدام الحاسب الآلي، مما يضمن دقة الأبعاد ضمن حدود ضيقة لتقديم هندسة زجاجة متسقة عبر دورة الإنتاج الكاملة لآلة نفخ قوالب زجاجات الأدوية هذه.
 |
 |
لماذا تختار آلة نفخ البلاستيك من إيفر-باور؟
تتخصص شركة مكسيكو إيفر-باور آي إس بي إم للآلات المحدودة في البحث والتطوير والإنتاج والمبيعات والتجارة الدولية لآلات نفخ الحقن الأوتوماتيكية وآلات نفخ الحقن المطاطية. تشمل محفظة منتجاتنا الكاملة آلات نفخ الحقن، وآلات نفخ البثق، وآلات نفخ الحقن المطاطية، والآلات المساعدة المتكاملة، مما يوفر للعملاء حلولاً شاملة ومتكاملة لآلات التعبئة والتغليف.
تجمع شركة إيفر-باور بين كبار المهندسين والفنيين المتخصصين ذوي الخبرة الواسعة في تصميم آلات نفخ الحقن وأدوات التشكيل بالنفخ الدقيقة. ويستند فريق البحث والتطوير لدينا إلى معرفة نظرية غنية وخبرة عملية في الإنتاج تراكمت على مدى أكثر من عشرين عامًا في هذا المجال، مما يُمكّننا من تزويد مصنعي عبوات الأدوية والأغذية ومستحضرات التجميل والرعاية الصحية باستشارات شاملة قبل البيع، ودعم هندسي أثناء البيع، وخدمة ما بعد البيع سريعة الاستجابة تتجاوز مجرد تسليم المعدات.
تغطي خبرتنا التطبيقية كامل نطاق تغليف الأدوية: عبوات الأدوية الصلبة الفموية، وزجاجات الأدوية السائلة، والتغليف المعقم، وعبوات المكملات الغذائية، وتغليف الأدوية البيطرية، وتغليف الأجهزة الطبية. تشمل المواد المتوافقة البولي إيثيلين عالي الكثافة (HDPE)، والبولي إيثيلين منخفض الكثافة (LDPE)، والبولي إيثيلين تيريفثالات (PET)، والبولي إيثيلين تيريفثالات جليكول (PETG)، والبولي بروبيلين (PP)، والبوليسترين (PS)، والبولي بروبيلين سلفونيل يوريثان (PPSU)، والبولي كربونات (PC)، والتريتان، والأكريلونيتريل بوتادين ستايرين (ABS)، وحمض البولي لاكتيك (PLA)، وإيثيلين فينيل أسيتات (EVA)، والبولي جليكول جليكول جليكول (PCTG)، بالإضافة إلى مواد قابلة للتحلل الحيوي صديقة للبيئة مصنوعة من الذرة، لتغطي بذلك كامل نطاق البلاستيك من عبوات سعة 1 مل إلى 1000 مل التي يطلبها مشترو تغليف الأدوية العالميون. تلتزم شركة إيفر-باور بقيم تطوير المؤسسة المتمثلة في الاعتماد على الذات، والنزاهة، والواقعية، والابتكار، والمسؤولية، مما يُمكّنها من بناء قدرة متكاملة على تنفيذ المشاريع، وتوفير منتجات حقن ونفخ عالية الجودة تُرضي المستخدمين، وخدمة ما بعد البيع التي تكسب ثقة الشركاء على المدى الطويل.
- أكثر من 20 عامًا من الخبرة في تصنيع آلات النفخ
تأسست شركة Ever-Power في عام 2003، وقد تراكمت لديها خبرة متخصصة لأكثر من عقدين في تصميم وتصنيع وتوريد آلات النفخ الأوتوماتيكية على مستوى العالم، مع وجود منشآت في أكثر من 20 دولة في قطاعات التعبئة والتغليف الصيدلانية والغذائية والتجميلية. - منشأة إنتاج بمساحة 20,000 متر مربع
تغطي قاعدة إنتاج تشينغ يوان مساحة تزيد عن 20000 متر مربع مع مراكز تصنيع CNC متطورة، وورش تجميع دقيقة، ومرافق اختبار قبول المصنع الكاملة، مما يضمن أن كل آلة نفخ القوالب الأوتوماتيكية تلبي المواصفات قبل الشحن. - حاصل على شهادة ISO 9001 وبراءات اختراع متعددة
تحمل شركة Ever-Power شهادة إدارة الجودة ISO 9001، وشهادة التحقق من الامتثال لمعايير CE، بالإضافة إلى العديد من براءات اختراع نماذج المنفعة الوطنية التي تغطي الابتكار في تصميم أجزاء آلات النفخ التي تعزز كفاءة الإنتاج وجودة الحاويات لعملاء صناعة الأدوية. - شبكة المبيعات العالمية وشركاء العلامات التجارية المحددة
تعمل آلات Ever-Power في مرافق العلامات التجارية المعترف بها عالميًا بما في ذلك CESTBON و HAITIAN و Luhua و Walch و Blue Moon و PROYA و Liby و Estee Lauder و Wal-Mart و Shanliang Ophthalmic Drops، مما يدل على الأداء الموثوق به في تركيبات آلات النفخ ذات المستوى العالمي للعملاء.
 |
 |
 |
 |
 |
 |
الأسئلة الشائعة
س: ما هي أحجام الزجاجات التي يمكن لآلة نفخ قوالب زجاجات الأدوية EPA.AS-2C114.3 إنتاجها؟
ج: يستوعب جهاز EPA.AS-2C114.3 عبوات الأدوية بسعة قصوى تصل إلى 1000 مل، بقطر أقصى للعبوة يبلغ 94 مم وارتفاع أقصى يبلغ 260 مم. يبلغ قطر عنق العبوة 38 مم في التكوين القياسي. تمتد سلسلة EPA الأوسع من جهاز EPA.AS-4C76.2 لعبوات سعة 500 مل إلى جهاز EPA.ES-2C130 الذي يتعامل مع زجاجات الأدوية بسعة تصل إلى 1500 مل، مما يمنح مصنعي الأدوية مجموعة كاملة من الأحجام المتاحة ضمن منصة تشغيل موحدة من نفس مصنعي آلات التشكيل بالنفخ.
س: ما الفرق بين آلة التشكيل بالنفخ بالحقن وآلة التشكيل بالنفخ بالبثق لزجاجات الأدوية؟
أ: تقوم آلة التشكيل بالنفخ بالحقن، مثل EPA.AS-2C114.3، بتشكيل قالب أولي دقيق عن طريق حقنه أولاً، ثم تمدده ونفخه ليأخذ شكل الزجاجة النهائي. ينتج عن ذلك عدم وجود أي زوائد، وخيوط عنق دقيقة للغاية، وتجانس فائق في سماكة الجدار، مما يجعلها الخيار الأمثل لتغليف الأدوية والمستلزمات الطبية. أما آلة التشكيل بالنفخ بالبثق، فتقوم ببثق قالب أولي من البلاستيك المنصهر، ثم تثبيته ونفخه، مما ينتج عنه زوائد زائدة تتطلب تشذيبها. تناسب هذه الآلة الحاويات المجوفة الكبيرة مثل الجركنات والبراميل، ولكنها عمومًا أقل دقة بالنسبة للزجاجات الدوائية الصغيرة التي تتطلب معايير جودة التصنيع الجيد (GMP).
س: هل آلة التشكيل بالنفخ EPA.AS-2C114.3 متوافقة مع معايير التصنيع الجيد (GMP) لإنتاج المستحضرات الصيدلانية؟
ج: صُممت آلة EPA.AS-2C114.3 خصيصًا لبيئات تغليف الأدوية التي تتطلب الامتثال لمعايير التصنيع الجيد (GMP). تعمل الآلة بتقنية خالية من الزوائد والقص، مما يقلل من انبعاث الجسيمات. كما أن تسلسل الإنتاج المؤتمت بالكامل يمنع التلامس المباشر لليد مع الزجاجات أثناء عملية النفخ. توفر شركة Ever-Power حزم توثيق شاملة للمعدات، تشمل مواصفات الآلة، وشهادات المعايرة، وبروتوكولات اختبار القبول في المصنع (FAT)، والتي تدعم أنشطة التحقق من التركيب (IQ)، والتشغيل (OQ)، والأداء (PQ) المطلوبة من قبل مصنعي الأدوية العاملين بموجب الجزء 211 من قانون اللوائح الفيدرالية (21 CFR Part 211) الصادر عن إدارة الغذاء والدواء الأمريكية (FDA)، والملحق 15 من معايير التصنيع الجيد للاتحاد الأوروبي (EU GMP Annex 15)، والأطر التنظيمية الوطنية المكافئة.
س: ما هي أنواع الراتنجات التي يمكن معالجتها على آلة نفخ قوالب زجاجات الأدوية هذه؟
ج: تتوافق آلة نفخ البلاستيك هذه مع البولي إيثيلين تيريفثالات (PET) (الراتنج الأساسي لعبوات الأدوية)، والبولي إيثيلين تيريفثالات جليكول (PETG)، والبولي بروبيلين (PP)، والبولي إيثيلين عالي الكثافة (HDPE). يُستخدم البولي إيثيلين تيريفثالات (PET) بشكل شائع لعبوات السوائل الفموية، والشراب، والمكملات الغذائية نظرًا لشفافيته، وقوته، وخصائصه العازلة. يُختار البولي بروبيلين (PP) للعبوات القابلة للتعقيم بالبخار وتطبيقات التعبئة الساخنة. يُستخدم البولي إيثيلين عالي الكثافة (HDPE) لتغليف الأقراص الحساسة للرطوبة. يُختار البولي إيثيلين تيريفثالات جليكول (PETG) للتغليف الفاخر الذي يتطلب شفافية عالية ومقاومة للصدمات. يجب دائمًا التحقق من اختيار المواد من خلال اختبار المواد القابلة للاستخلاص والترشيح وفقًا لمعيار ICH Q1 قبل تسجيل الإنتاج.
س: كم من الوقت يستغرق تغيير القالب في آلة النفخ الأوتوماتيكية بالكامل هذه؟
ج: يتراوح وقت تغيير القالب في جهاز EPA.AS-2C114.3 عادةً بين 60 و90 دقيقة لتغيير حامل القوالب الأولية وقالب النفخ بالكامل، وذلك حسب خبرة المشغل واختلاف حجم الزجاجة بين القالب المُخرَج والقالب الوارد. توفر مسافة فتح القالب البالغة 302 مم وشوط التثبيت البالغ 122 مم مساحة عمل كافية لإزالة القالب وتركيبه بكفاءة. لا يستغرق تبديل وصفات وحدة التحكم المنطقية القابلة للبرمجة (PLC) بين أحجام الزجاجات المخزنة سوى دقائق. بالنسبة لعمليات إنتاج الأدوية متعددة الأصناف مع تغييرات متكررة في المنتجات، توصي شركة Ever-Power بالاستثمار في إجراءات تحضير القوالب المتوازية لتقليل وقت توقف خط الإنتاج أثناء تغييرات الأحجام.
س: ما هو الاستهلاك الفعلي للطاقة لآلة نفخ قوالب البولي إيثيلين تيريفثالات (PET) هذه أثناء الإنتاج؟
ج: تبلغ قدرة التسخين القصوى لمعيار EPA.AS-2C114.3 45 كيلوواط، بينما يبلغ استهلاك الطاقة للتسخين أثناء التشغيل المستقر 20 كيلوواط. وهذا يمثل نسبة كفاءة طاقة تبلغ حوالي 44% من السعة المقدرة في ظل ظروف إنتاج الأدوية العادية، وهي نسبة أقل بكثير من أسوأ تقدير لاستهلاك الطاقة. يعمل نظام مياه التبريد عند ضغط 6 كجم/سم² بمعدل تدفق 30 لتر/دقيقة، ويبلغ استهلاك الهواء المضغوط 600 لتر/دقيقة عند ضغط 7 كجم/سم². يجب أن يشمل تخطيط المرافق للمنشأة بالكامل جميع متطلبات المرافق الثلاثة: الكهرباء، ومياه التبريد، والهواء المضغوط، بما في ذلك دائرة نفخ الهواء المضغوط بمعدل تدفق 1600 لتر/دقيقة.
س: هل توفر شركة Ever-Power تكوينات مخصصة لآلات التشكيل بالنفخ لتلبية متطلبات محددة لحاويات الأدوية؟
ج: نعم. بصفتنا شركة Ever-Power، وهي شركة رائدة في تصنيع آلات التشكيل بالنفخ بخبرة تزيد عن 20 عامًا في هذا المجال، نقدم خدمات تخصيص لسلسلة EPA، تشمل تكوينات أقطار عنق غير قياسية، ومسافات مخصصة بين حوامل القوالب الأولية لأبعاد مخصصة، والتكامل مع معدات اختبار التسرب والفحص البصري، وأدوات قوالب مخصصة لأشكال هندسية فريدة لعبوات الأدوية. يُنصح المشترون الذين يحتاجون إلى زجاجات أدوية متخصصة ذات أحجام صغيرة، أو تشطيبات عنق غير اعتيادية، أو وصلات متكاملة لخطوط الإنتاج، بالتواصل مع فريق الهندسة في Ever-Power في وقت مبكر من المشروع لمناقشة الجدوى الفنية ومتطلبات وقت التسليم.
س: ما هي قطع الغيار التي يجب تخزينها لماكينة النفخ EPA.AS-2C114.3؟
أ: لضمان استمرارية عمليات إنتاج الأدوية، تشمل قائمة قطع الغيار الموصى بها كحد أدنى لماكينة نفخ قوالب زجاجات الأدوية ما يلي: عناصر مصابيح التسخين بالأشعة تحت الحمراء (2-4 لكل منطقة)، ودبابيس وملاقط تثبيت القوالب الأولية، ومجموعات إحكام صمامات النفخ، ومكونات إحكام قضيب التمديد، ووحدات الإدخال/الإخراج لوحدة التحكم المنطقية القابلة للبرمجة (PLC)، ومستشعرات التقارب والمستشعرات الكهروضوئية، وصمامات الملف اللولبي لمياه التبريد، وعناصر فلتر الهواء لدائرة الضغط العالي. توفر شركة إيفر-باور قائمة قطع غيار موصى بها خاصة بكل طراز مع وثائق تسليم المعدات، كما تتوفر قطع الغيار الأصلية من خلال قناة التوريد المباشر لشركة إيفر-باور لضمان استمرارية الإنتاج.
س: هل يمكن دمج آلة النفخ عالية السرعة هذه في خط تعبئة وتغليف الأدوية الحالي؟
ج: نعم. يمكن دمج جهاز EPA.AS-2C114.3 مع معدات خطوط تعبئة الأدوية اللاحقة، بما في ذلك أجهزة اختبار التسرب الدوارة، وأجهزة غسل الهواء، وآلات التعبئة، وأنظمة التغطية، وخطوط وضع الملصقات. ينقل ناقل إخراج الزجاجات العبوات الجاهزة إلى المعدات اللاحقة المتصلة به بمعدل إنتاج يبلغ 2000 زجاجة في الساعة. يجب أن يراعي تكامل الخط طول ناقل التخزين المؤقت بين مخرج آلة التشكيل بالنفخ ومدخل خط التعبئة لاستيعاب أي اختلافات مؤقتة في معدل الإنتاج. يمكن لشركة Ever-Power Engineering تقديم المشورة بشأن مواصفات الربط وتصميم نظام نقل الناقل كجزء من مناقشة نطاق المشروع لمشاريع تكامل الخط الكاملة.
س: ما هي أنواع شهادات آلات النفخ وإدارة الجودة التي تحافظ عليها شركة إيفر-باور؟
أ: تحافظ شركة إيفر-باور على شهادة نظام إدارة الجودة ISO 9001 لتصميم وتصنيع وبيع آلات نفخ القوالب. تحمل المعدات علامة CE للتوافق مع معايير السوق الأوروبية، وقد اجتازت شهادة التحقق من المطابقة من ECM. تغطي براءات اختراع نماذج المنفعة الوطنية المتعددة ابتكارات تصميم الآلات الخاصة بمنصة سلسلة EPA. يعمل مصنع الإنتاج الذي تزيد مساحته عن 20,000 متر مربع في تشينغيوان، قوانغدونغ، وفقًا لنظام رقابة جودة منهجي في كل مرحلة من مراحل الإنتاج، بدءًا من فحص المواد الخام الواردة وحتى اختبار قبول المصنع للآلة النهائية قبل شحنها إلى موردي آلات نفخ القوالب والعملاء النهائيين في جميع أنحاء العالم.
آراء العملاء
كارلوس ميندوزا، تغليف الأدوية، المكسيك
قمنا بتركيب جهاز EPA.AS-2C114.3 قبل حوالي ثمانية أشهر في خط تعبئة السوائل الفموية لدينا في مونتيري، وبصراحة، كان اتساق الإنتاج أفضل مما توقعنا. مع تشغيل خط إنتاج يبلغ 2000 زجاجة في الساعة لزجاجات شراب سعة 100 مل مصنوعة من البولي إيثيلين تيريفثالات (PET)، انخفض معدل رفض مراقبة الجودة أثناء عملية الإنتاج بسبب انحرافات أبعاد عنق الزجاجة إلى أقل من 0.4%. إن استقرار نظام التبريد عند 10 درجات مئوية هو ما يحافظ على اتساق وقت الدورة طوال فترة العمل. أمضى فريق التشغيل من شركة إيفر-باور أربعة أيام معنا للتأكد من ضبط كل شيء بشكل صحيح. نحن راضون للغاية.
آنا باولا فيريرا، تغليف الأدوية، البرازيل
قارنّا بين ثلاثة موردين لآلات نفخ القوالب قبل اختيار شركة إيفر-باور لخط إنتاج عبوات الأدوية الجديد في ساو باولو. كانت المواصفات الفنية لسلسلة EPA هي الأكثر تفصيلاً التي تلقيناها، وكان فريق دعم ما قبل البيع على دراية تامة بمتطلبات ممارسات التصنيع الجيدة للأدوية (GMP) بدلاً من مجرد ذكر أرقام الإنتاج. وصلت الآلة في الموعد المحدد، وكانت الوثائق كاملة لملف التحقق الخاص بنا لدى وكالة أنفيسا، وكان بدء التشغيل سلسًا. تعمل الآلة منذ ستة أشهر ولم تتطلب سوى استبدال مستشعر واحد بسيط.
تشانغ وي، تغليف المنتجات الغذائية، الصين
يُنتج مصنعنا في قوانغتشو عبوات المكملات الغذائية للتصدير إلى أسواق الولايات المتحدة والاتحاد الأوروبي، لذا فإن معايير جودة العبوات لدينا عالية جدًا. نستخدم آلة EPA.ES-4C76 لتعبئة عبوات الفيتامينات سعة 300 مل. وقد تحسّن تجانس سُمك جدار العبوات على لوحتي الكتف والقاعدة بشكل ملحوظ مقارنةً بآلتنا السابقة. كما انخفض استهلاك الطاقة، حيث يبلغ متوسط قدرة التسخين حوالي 18 كيلوواط مقابل 40 كيلوواط كحد أقصى. وبعد 14 شهرًا من التشغيل، أصبحت تكلفة الصيانة لكل ألف عبوة لدينا تنافسية للغاية.
راجيش باتيل، تغليف الأدوية، الهند
"تولت شركة إيفر-باور تنسيق الخدمات اللوجستية والشحن لطلبنا إلى مومباي باحترافية عالية. وصل كل شيء بحالة ممتازة، مُعبأ بشكل سليم، مع قائمة تعبئة كاملة مطابقة للفاتورة. كما تم توفير دعم التركيب عبر مكالمة فيديو مع فني ناطق بالإنجليزية، والذي شرح لفريقنا المحلي عملية الإعداد خطوة بخطوة. بالنسبة لشركة تشتري آلة نفخ القوالب دوليًا لأول مرة، كان هذا المستوى من دعم ما بعد البيع بالغ الأهمية بالنسبة لنا."
كيم جاي وون، تغليف الأدوية، كوريا الجنوبية
كنتُ متشككًا بعض الشيء في البداية نظرًا لسعرها مقارنةً بآلات نفخ البولي إيثيلين تيريفثالات (PET) الأوتوماتيكية الأوروبية، ولكن بعد تشغيل آلة EPA.ES-3C76 لمدة عشرة أشهر لإنتاج عبوات قطرات العين وبخاخات الأنف سعة 200 مل من البولي بروبيلين، أستطيع أن أؤكد جودتها العالية. أبعاد الزجاجات ثابتة طوال فترة العمل، ونظام PLC يُسهّل عملية التبديل بين أحجام العبوات المختلفة. تستغرق عملية تغيير القالب حوالي 90 دقيقة مع عاملين، وهو وقت مناسب لجدول إنتاجنا.
محمد الرشيدي، تغليف الأدوية، المملكة العربية السعودية
نستخدم هذه الآلة لإنتاج عبوات أدوية سعة 500 مل وعبوات مكملات غذائية سعة 1000 مل في نوبات عمل مختلفة. إن إمكانية تغيير أحجام العبوات على نفس الآلة باستخدام وصفات PLC المخزنة تُسهّل علينا إدارة عمليات التعبئة والتغليف التعاقدية لعملاء متعددين. يتم الحفاظ على ثبات ضغط النفخ عند 35 كجم/سم² باستمرار، مما يعني أننا نادرًا ما نواجه مشاكل في ضغط النفخ. كما أن استجابة فريق دعم Ever-Power سريعة، حيث نتلقى عادةً إجابات في نفس اليوم عبر واتساب أو البريد الإلكتروني.
سيتي راهايو، تغليف الأدوية، إندونيسيا
اشترينا آلة التشكيل بالنفخ EPA.AS-2C114.3 لخط إنتاج جديد للأدوية السائلة الفموية بسعة تتراوح من 50 مل إلى 250 مل في مصنعنا بالقرب من جاكرتا. لم يكن لدى فريقنا أي خبرة سابقة بهذا النوع من آلات التشكيل بالنفخ، لذا كنا قلقين بشأن فترة التدريب. كان الدليل الفني شاملاً، وساعد الدعم الفني عبر الفيديو عن بُعد خلال عمليات الإنتاج الأولى مشغلينا على فهم كيفية ضبط مناطق التسخين لأحجام القوالب المختلفة. بعد حوالي ثلاثة أسابيع، كنا نعمل باستمرار وفقًا للإنتاج المستهدف. قيمة ممتازة للاستثمار.
نغوين ثي لان، مصنع أدوية، فيتنام
كان حجم الجهاز عاملاً أساسياً بالنسبة لنا، حيث كنا نُركّبه في غرفة مُجهزة وفقًا لممارسات التصنيع الجيدة (GMP) ذات مساحة محدودة. يتناسب تصميم جهاز EPA.AS-2C114.3، بأبعاده 2660 × 1660 مم، بشكل ممتاز مع تصميم غرفتنا النظيفة. نُشغّل عبوات أقراص سعة 150 مل في أنابيب من البولي إيثيلين عالي الكثافة (HDPE) منذ حوالي خمسة أشهر. يُعدّ استقرار نظام التبريد مثيرًا للإعجاب، وقد وجد فريق التحقق لدينا أن معايير العملية قابلة للتكرار بدرجة عالية عبر العديد من عمليات التحقق. سهّلت حزمة الوثائق التي قدمتها شركة Ever-Power عملية إعداد بروتوكولات التحقق من التركيب (IQ) والتحقق من التشغيل (OQ).
هانز بريكر، تغليف الأدوية البيطرية، ألمانيا
بصفتي مدير مشتريات، أتعامل مع العديد من موردي آلات نفخ القوالب سنويًا. ما لفت انتباهي في شركة إيفر-باور هو شفافية المواصفات الفنية واستعدادها لتوفير بيانات الاتصال بعملاء مرجعيين للتحقق قبل إتمام عملية الشراء. تعمل آلة EPA.ES-4C100 التي طلبناها لخط إنتاج زجاجات الأدوية البيطرية لدينا في ألمانيا منذ سبعة أشهر دون أي توقف يُذكر. تبلغ طاقتها الإنتاجية 4600 زجاجة في الساعة لعبوات سعة 500 مل، وهو ما يتطابق تمامًا مع المواصفات المذكورة. أوصي بها بشدة.
معلومات إضافية
| حرره | Yjx |
|---|
منتجات ذات صلة
-

آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-4C76 لزجاجات المواد الكيميائية اليومية ومستحضرات التجميل
-
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-2C200 لزجاجات المواد الكيميائية اليومية ومستحضرات التجميل
-
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.FS-1CG130 لزجاجات الأطفال وزجاجات البولي بروبيلين
-
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-2C130 لزجاجات المبيدات الحشرية والمواد الكيميائية


