
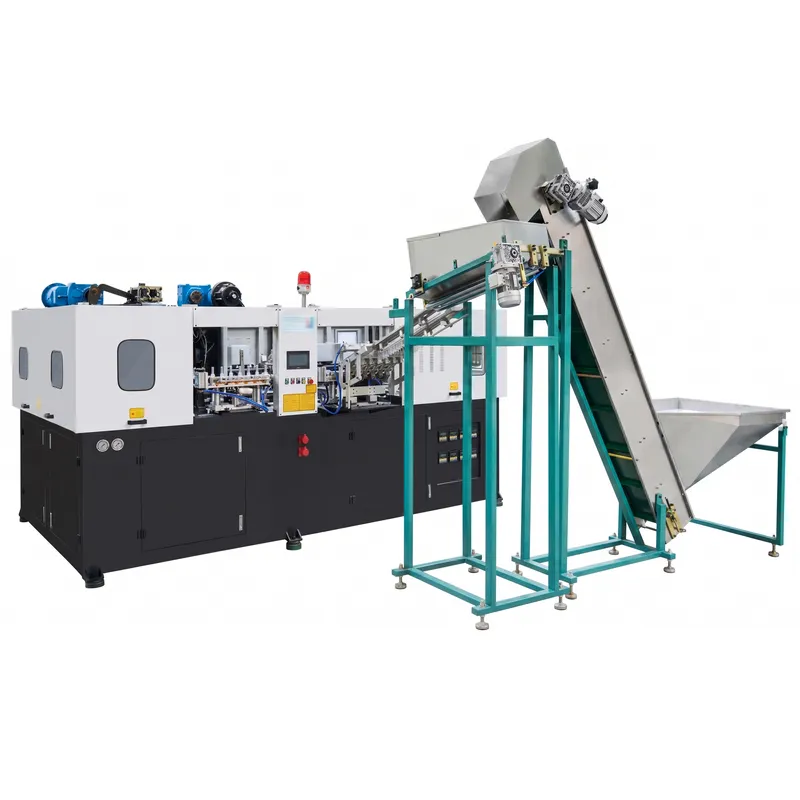
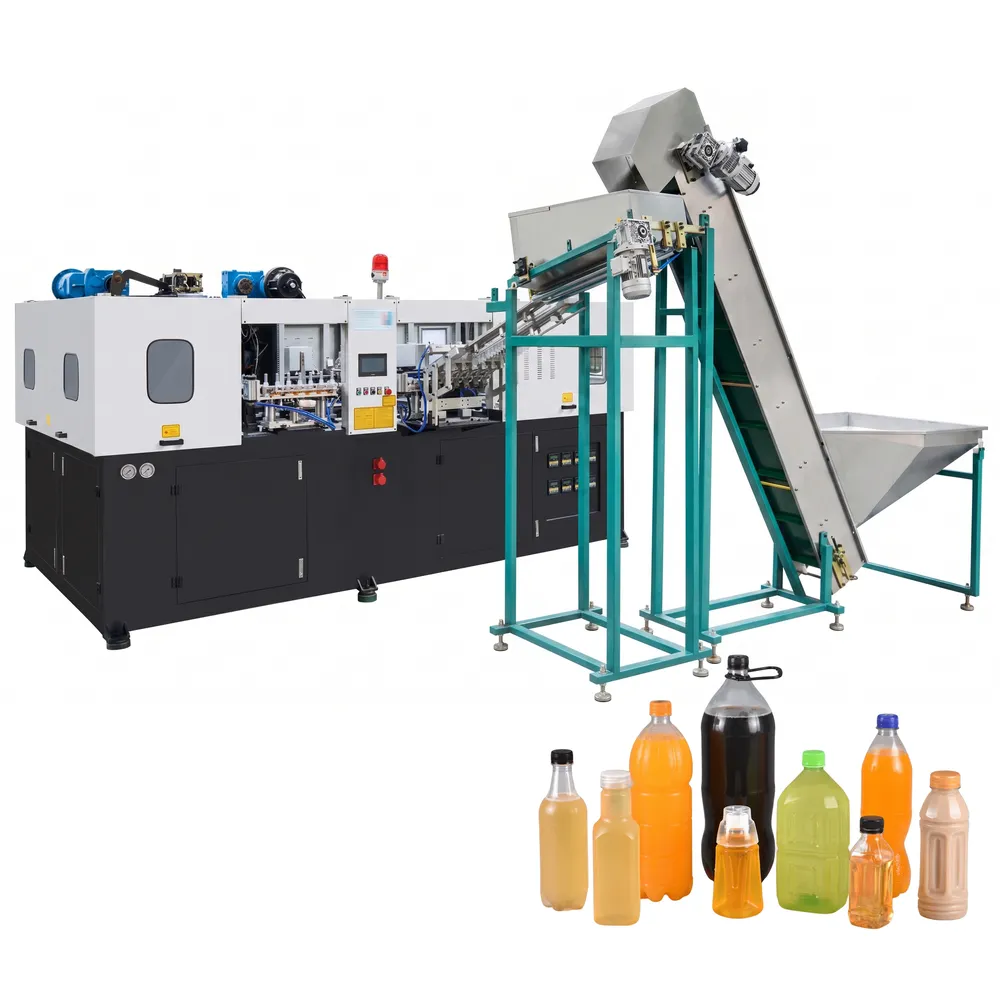
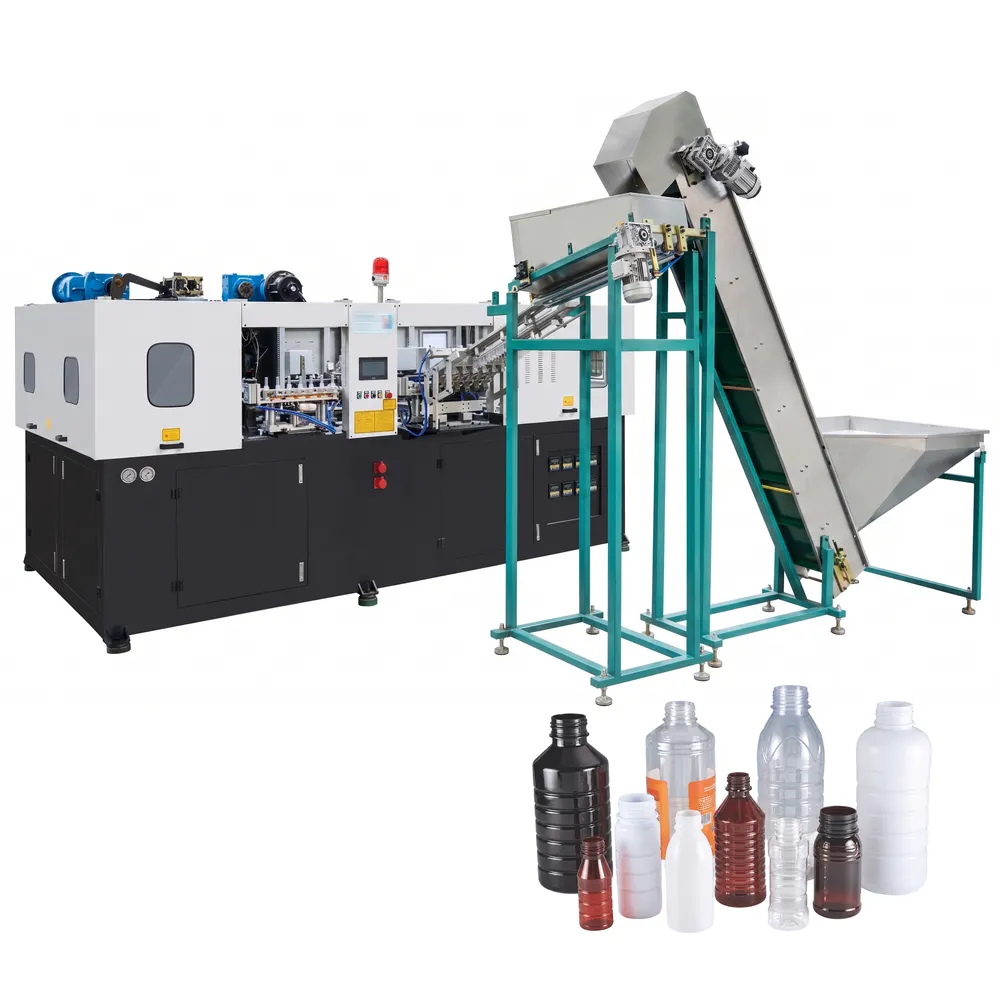
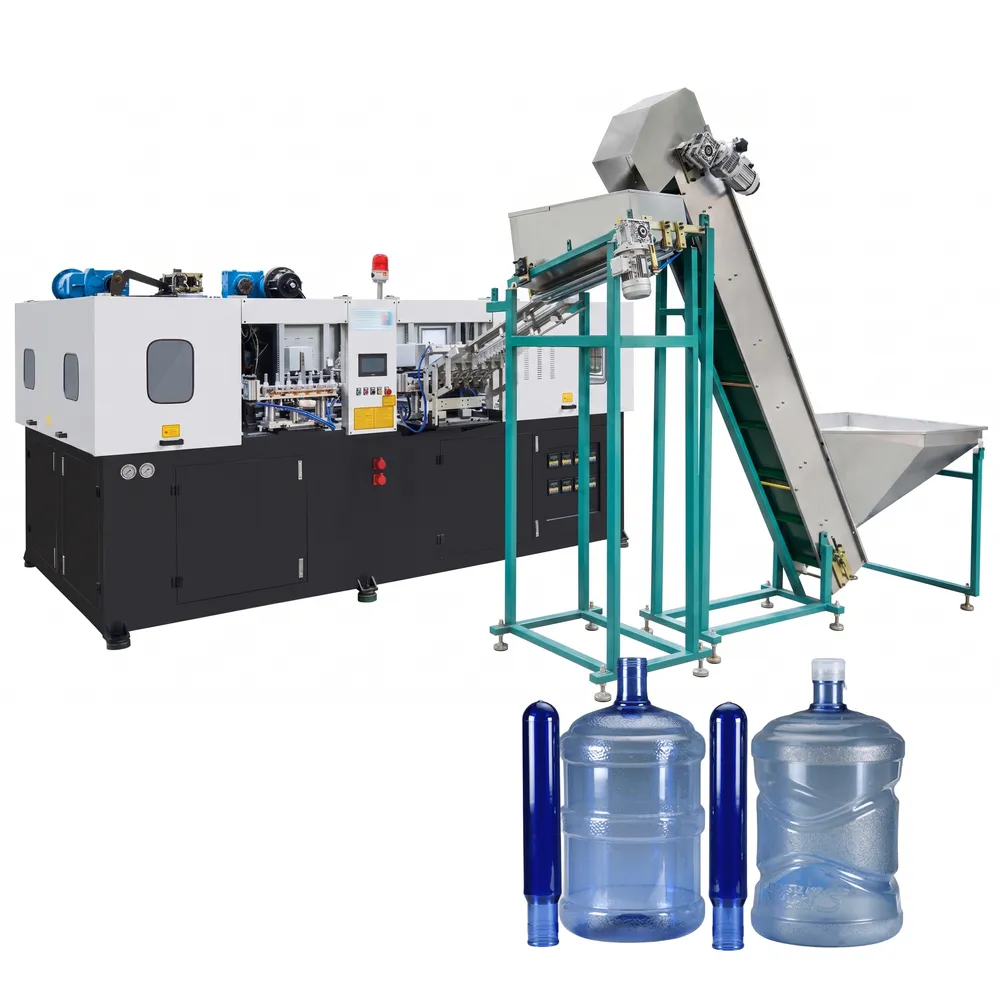
Автоматическая выдувная машина EPA.AS-2C114.3 для бутылок с водой и напитками.
Полностью автоматическая выдувная формовочная машина EPA.AS-2C114.3 — это усовершенствованная двухступенчатая машина для выдувного формования ПЭТ, разработанная для высокопроизводительного производства бутылок для воды и напитков. Благодаря двухгнездной конфигурации пресс-форм с многошаговым расположением, эта автоматическая выдувная формовочная машина обеспечивает теоретическую производительность 2000 бутылок в час для модели AS-2C114.3, а более широкая серия EPA достигает производительности до 9200 бутылок в час на 8-гнездном варианте. Машина подходит для контейнеров объемом от 500 мл до 22 000 мл с максимальным диаметром корпуса 300 мм, что делает ее одной из самых универсальных машин для выдувного формования пластика, доступных для средних и крупных линий по производству напитков и промышленной упаковки.
Полностью автоматическая выдувная формовочная машина EPA.AS-2C114.3 — это усовершенствованная двухступенчатая машина для выдувного формования ПЭТ, разработанная для высокопроизводительного производства бутылок для воды и напитков. Благодаря двухгнездной конфигурации пресс-форм с многошаговым расположением, эта автоматическая выдувная формовочная машина обеспечивает теоретическую производительность 2000 бутылок в час для модели AS-2C114.3, а более широкая серия EPA достигает производительности до 9200 бутылок в час на 8-гнездном варианте. Машина подходит для контейнеров объемом от 500 мл до 22 000 мл с максимальным диаметром корпуса 300 мм, что делает ее одной из самых универсальных машин для выдувного формования пластика, доступных для средних и крупных линий по производству напитков и промышленной упаковки.
Оснащенная высокоточной инфракрасной системой нагрева заготовок и двухзонным блоком управления давлением воздуха, машина обеспечивает стабильное давление выдувания 35 кг/см² при низком рабочем давлении 7 кг/см². Встроенный контур охлаждающей воды поддерживает точную температуру 8-12 °C при расходе 30 л/мин, обеспечивая равномерную толщину стенок и превосходную оптическую прозрачность каждой бутылки. Разработанная для реальных промышленных применений, эта полностью автоматическая выдувная формовочная машина идеально подходит для производства бутылок с минеральной водой, тары для газированных напитков, бутылок для соков, бутылок для сельскохозяйственных химикатов и промышленной химической упаковки, обеспечивая стабильное качество при минимальном вмешательстве оператора в течение трехсменного непрерывного производства.
Технические параметры
| Машина для выдувного формования бутылок для воды и напитков | |||
|---|---|---|---|
| Модель | Единица | EPA.AS-2C114.3 | |
| Формование | Ход зажима | мм | 122 |
| Расстояние между формой и отверстием | мм | 302 | |
| Расстояние до плесени | мм | 180 | |
| Растягивающий удар | мм | 400 | |
| Расстояние между формой и отверстием | мм | 50 | |
| Расстояние до плесени | мм | 114.3 | |
| Держатель заготовки | 48 | ||
| Кариес | 2 | ||
| Контейнер | Максимальный объем контейнера | мл | 1000 |
| Диапазон диаметров горловины | мм | 88 | |
| Максимальный диаметр контейнера | мм | 94 | |
| Максимальная высота контейнера | мм | 260 | |
| Теоретический выход | бпх | 2000 | |
| Электрическая система | Максимальная мощность нагрева | кВт | 45 |
| Мощность нагрева | кВт | 20 | |
| Пневматическая система | Рабочее давление | кг/см² | 7 |
| Потребление воздуха низкого давления | л/мин | 600 | |
| Давление продувки | кг/см² | 35 | |
| Расход воздуха высокого давления | л/мин | 1600 | |
| Охлаждающая вода | Рабочее давление | кг/см² | 6 |
| Температура | °С | 8-12 | |
| Скорость потока | л/мин | 30 | |
| Машина | Размеры (Д*Ш*В) | мм | 2660*1660*2150 |
| Масса | кг | 2600 | |
Характеристики машины для выдувного формования бутылок для напитков EPA.AS-2C114.3
1. Высокоэффективное многогнездное производство
Серия выдувных формовочных машин EPA включает от 2 до 8 формовочных полостей. Модель EPA.ES-8C76 обеспечивает производительность до 9200 бутылок в час, а EPA.ES-6C76 — 7200 бутылок в час, что делает её одной из самых быстрых высокоскоростных выдувных формовочных машин в своём классе. Многошаговая архитектура формовочных форм позволяет работать с объёмами тары от 500 мл до 22 000 мл и диаметром корпуса до 300 мм (EPA.JS-2C366), охватывая упаковку воды, напитков, пестицидов и химикатов на одной производственной платформе. Такая широкая гибкость делает её привлекательным выбором для покупателей выдувных формовочных машин для пластиковых бутылок, стремящихся к высокой производительности без ущерба для разнообразия продукции.
2. Энергоэффективность и точное управление
Система управления энергопотреблением машины использует сегментированные зоны инфракрасного нагрева с общей рабочей мощностью всего 20 кВт, по сравнению с максимальной номинальной мощностью 45 кВт, что обеспечивает существенную экономию в режиме стационарного производства. Давление выдувания точно поддерживается на уровне 35 кг/см², а объемы воздуха низкого и высокого давления (600 л/мин и 1600 л/мин соответственно) могут регулироваться независимо. В сочетании с контуром охлаждающей воды (8-12 °C, 30 л/мин) система минимизирует процент брака при длительных трехсменных циклах работы, что дает этой автоматической машине для выдувного формования ПЭТ реальное преимущество в общей стоимости владения по сравнению с конкурирующими платформами.
3. Широкая адаптивность и высокая надежность.
Серия EPA включает в себя семейства моделей EPA.ES, EPA.AS и EPA.JS, в том числе EPA.ES-2C100, EPA.ES-4C130 и EPA.JS-2C200. Максимальное расстояние открытия пресс-формы достигает 772 мм на модели EPA.JS-2C366, что позволяет быстро менять пресс-формы для бутылок различной геометрии. Все критически важные движущиеся компоненты поставляются от признанных на международном уровне поставщиков, что обеспечивает низкие циклы технического обслуживания и предсказуемое время безотказной работы промышленных выдувных формовочных машин. Наличие запасных частей и документированные интервалы обслуживания дополнительно поддерживают долгосрочное планирование производства в больших масштабах.
4. Превосходное качество продукции и широкое применение.
Серия EPA, предназначенная для обработки ПЭТ и ПЭТГ материалов, производит бутылки с высокой точностью размеров горлышка, отличной оптической прозрачностью и равномерной толщиной стенок, соответствующие нормативным требованиям к пищевой и химической упаковке. Машина особенно подходит для производства бутылок из-под химических веществ, содержащих пестициды и промышленные химикаты, обеспечивая при этом исключительную стабильность качества при производстве тары для минеральной воды и напитков. Как машина для выдувного формования ПЭТ-бутылок, она отвечает ожиданиям по качеству продукции ведущих брендов товаров повседневного спроса и предприятий контрактной упаковки по всему миру.
5. Полностью автоматическая работа
Автоматизированная подача заготовок, инфракрасный нагрев, выдувное формование и выталкивание бутылок полностью интегрированы в единый непрерывный производственный цикл. Операторы требуются только для настройки, отбора проб качества и планового технического обслуживания, что значительно снижает трудозатраты на линиях с большим объемом производства. Интерфейс управления на базе ПЛК с сенсорным экраном упрощает настройку параметров и регистрацию партий. Будучи полностью автоматической выдувной машиной, EPA.AS-2C114.3 готова к интеграции с последующим оборудованием для розлива, укупорки, маркировки и паллетирования через стандартные конвейерные интерфейсы.
6. Доступна индивидуальная настройка.
Компания Ever-Power, ведущий поставщик оборудования для выдувного формования по индивидуальному заказу, предлагает услуги по настройке оборудования под конкретные проекты, включая проектирование пресс-форм, количество полостей, оснастку для горлышка и интеграцию с производственной линией. Независимо от того, требуется ли вам стандартная двухгнездная установка для бутылок с водой или высокогнездная машина для выдувного формования бутылок для крупномасштабного производства газированных напитков, команда инженеров может адаптировать платформу EPA к вашим целевым показателям производительности, ограничениям по занимаемой площади и интерфейсам с последующим оборудованием. Для всех заказов доступны заводские приемочные испытания и поддержка ввода в эксплуатацию за рубежом.
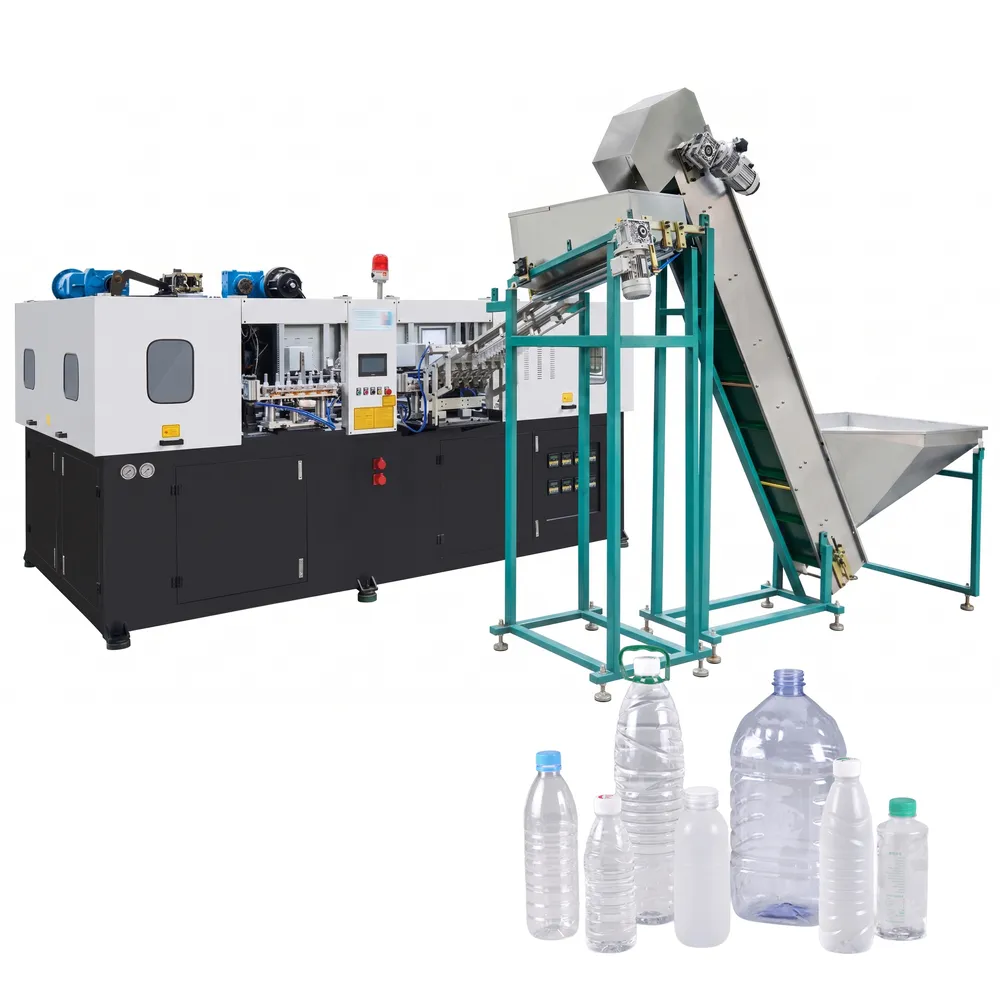
Процесс выдувного формования ПЭТ: пошаговая инструкция
Шаг 1: Подготовка сырья
Гранулы смолы ПЭТ, ПЭТГ, ПП или ПЭ просеиваются, смешиваются и сушатся в соответствии со строгими требованиями к влажности. Сушка имеет решающее значение для ПЭТ, поскольку остаточная влажность выше 50 ppm вызывает гидролитическую деградацию в процессе плавления, что приводит к помутнению и ослаблению бутылок. Устройства подачи материала обеспечивают подачу предварительно подготовленной смолы в инжекционный цилиндр с постоянной насыпной плотностью и скоростью потока, формируя основу качества для всех последующих этапов процесса выдувного формования.
Шаг 2: Литье заготовок под давлением
Высушенная смола впрыскивается в многогнездную форму для заготовок при строго контролируемых параметрах температуры цилиндра, противодавления и скорости впрыска. Полученные заготовки в форме пробирок имеют прецизионную резьбу на горловине и геометрию литникового канала. В двухэтапном процессе заготовки охлаждаются, проверяются и хранятся перед передачей на станцию выдувного формования, что позволяет независимо оптимизировать параметры впрыска и выдува для обеспечения превосходного качества продукции.
Шаг 3: Предварительный нагрев
Заготовки, находящиеся в печи, проходят через многозонную инфракрасную печь на непрерывном конвейере с оправкой. Интенсивность и расстояние между лампами в каждой зоне регулируются независимо для достижения заданного температурного градиента: более высокая температура в основной части, более низкая в горловине для сохранения целостности нити. В машине EPA используются 48 держателей заготовок для буферизации и равномерного вращения заготовок в зонах нагрева, обеспечивая равномерную температуру от внешней поверхности до сердцевины перед поступлением в выдувную станцию.
Шаг 4: Выдувное формование методом растяжения
Нагретые заготовки переносятся в выдувную форму, где растягивающий стержень выдвигается вдоль оси на ход 400 мм, в то время как воздух высокого давления (до 35 кг/см²) одновременно радиально расширяет заготовку в полость формы. Такая двухосная ориентация значительно улучшает прочность на разрыв, барьерные свойства и прозрачность готовой бутылки. Принцип работы двухступенчатой инжекционно-выдувной машины позволяет достичь более высоких скоростей производства по сравнению с одноступенчатыми линейными системами, поскольку выдувная станция работает независимо от цикла впрыска заготовки.
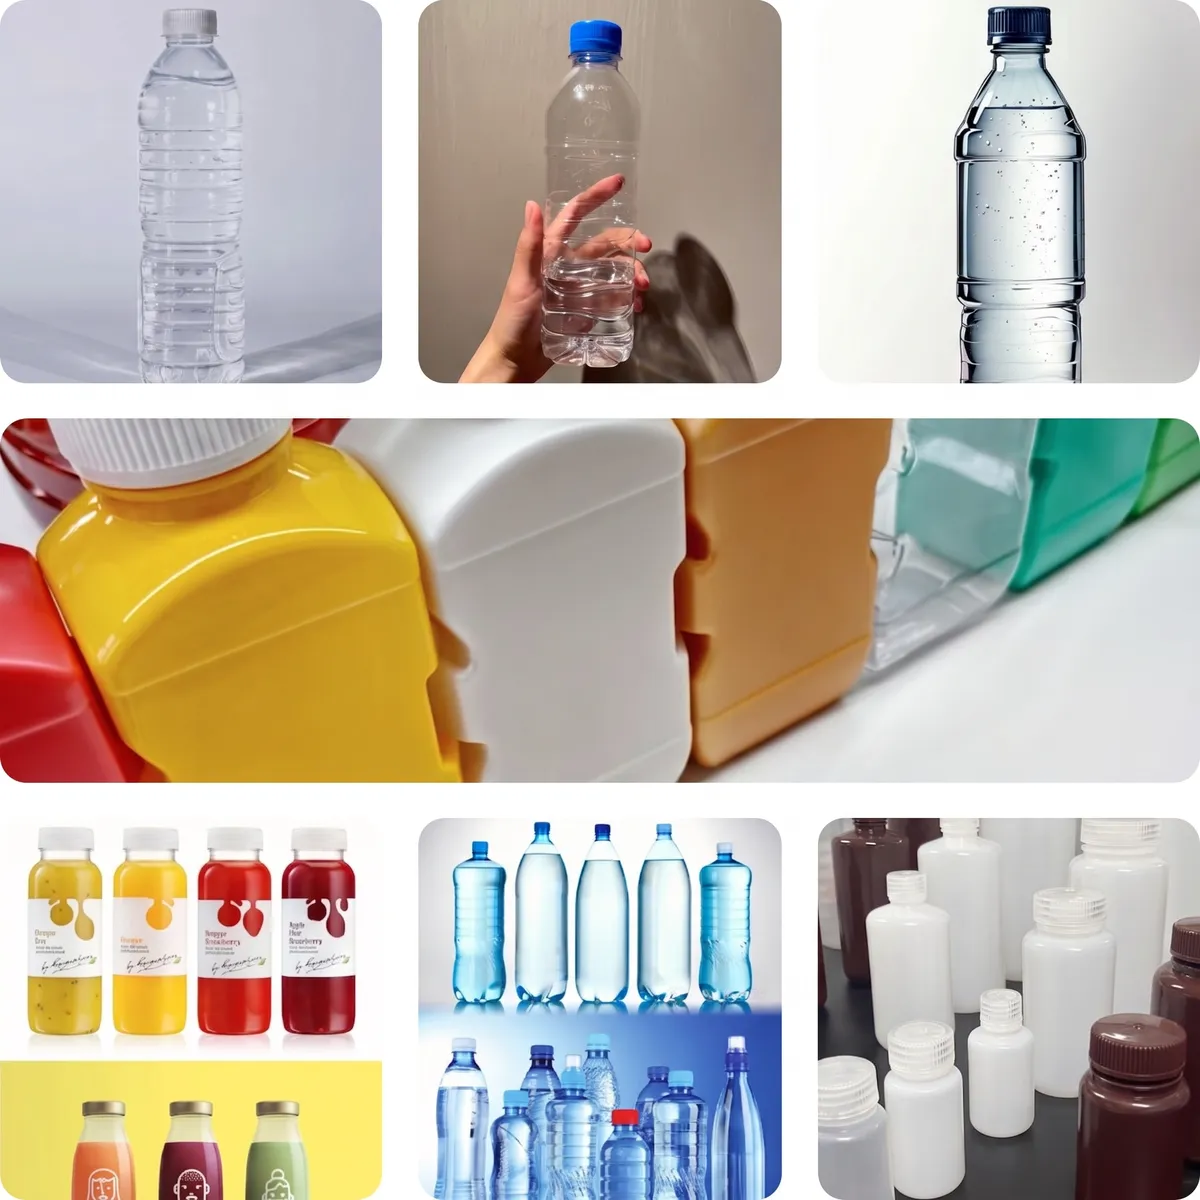
Области применения полностью автоматической выдувной формовочной машины
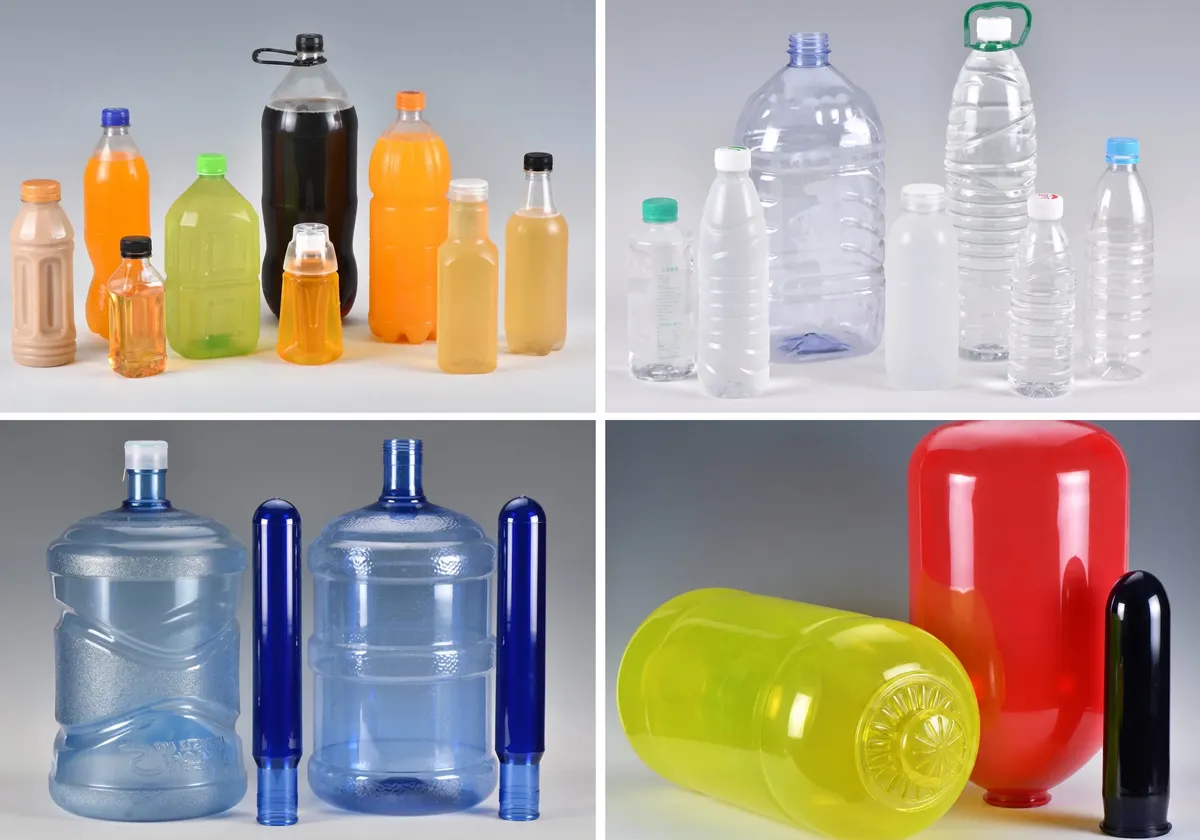
1. Бутилированная минеральная вода и питьевая вода
Модель EPA.AS-2C114.3 оптимизирована для производства ПЭТ-бутылок для воды объемом от 500 до 1000 мл с двухгнездной конфигурацией. Точность горлышка в пределах жестких допусков обеспечивает надежное укупоривание на высокоскоростных линиях розлива. Обработка ПЭТ-материала, соответствующая требованиям FDA, поддерживает стандарты чистоты, необходимые для пищевых продуктов, которые требуются крупным производителям минеральной воды и предприятиям по розливу продукции под собственной торговой маркой на регулируемых рынках.
2. Газированные напитки и соки
Высокое давление выдувания (35 кг/см²) в сочетании с двухосной ориентацией позволяет получать ПЭТ-бутылки с необходимой прочностью на изгиб для производства газированных безалкогольных напитков и минеральной воды. машина для выдувного формования бутылок Обеспечивает равномерное распределение толщины стенок, что препятствует ползучести под давлением во время хранения на полке, что является критически важным фактором для марок газированных напитков и соков, поставляемых в условиях жаркого климата или с перепадами высот в цепочках поставок.
3. Бутылки с пестицидами и сельскохозяйственными химикатами
ПЭТ и ПЭТГ, выдуваемые на платформе EPA, обеспечивают превосходную химическую стойкость к гербицидам, фунгицидам и инсектицидам. Варианты диаметра горловины до 88 мм позволяют использовать формы с широким горлышком для продуктов, требующих удобного наливания или дозирования с помощью мерных стаканчиков. Данная конфигурация машины для выдувного формования пластмасс соответствует требованиям ООН к упаковке опасных сельскохозяйственных препаратов, что обеспечивает соблюдение международных правил транспортировки.
4. Контейнеры для промышленных химикатов и смазочных материалов
Более крупные модели серии EPA, включая EPA.JS-2C200 (5000 мл) и EPA.JS-2C366 (22000 мл), предназначены для производства прочных канистр, вкладышей для бочек и контейнеров для промышленных смазочных материалов. Прочная конструкция из двуосноориентированного ПЭТ позволяет использовать агрессивные растворители и масла, а прозрачные стенки обеспечивают визуальный контроль уровня жидкости без вскрытия контейнера. Эти форматы используются в автомобильной промышленности, промышленном обслуживании и химической дистрибуции.
5. Бутылки для пищевых приправ и растительного масла.
Серия EPA предназначена для производства бутылок с пищевым маслом, соевым соусом, уксусом и приправами. Многошаговая конструкция пресс-форм позволяет размещать бутылки овальной, квадратной и круглой формы в одном корпусе машины. Централизованный нагрев и технология выдувания воздуха на расстоянии сокращают время производственного цикла для больших 5-литровых бутылок с пищевым маслом, что напрямую снижает себестоимость одной бутылки для производителей продуктов питания и компаний, занимающихся упаковкой продукции под собственной торговой маркой.
6. Фармацевтическая и медицинская упаковка
Благодаря совместимости с такими материалами, как ПЭТГ и ПП, платформа выдувного формования EPA позволяет производить флаконы фармацевтического качества для жидких лекарственных препаратов для приема внутрь, витаминных добавок и товаров медицинского назначения. Равномерная толщина стенок обеспечивает стабильную работу затяжки при закрывании крышками с защитой от детей и защитными лентами от вскрытия, что является обязательным требованием для фармацевтической упаковки на регулируемых рынках Северной и Южной Америки, Европы и Азии.
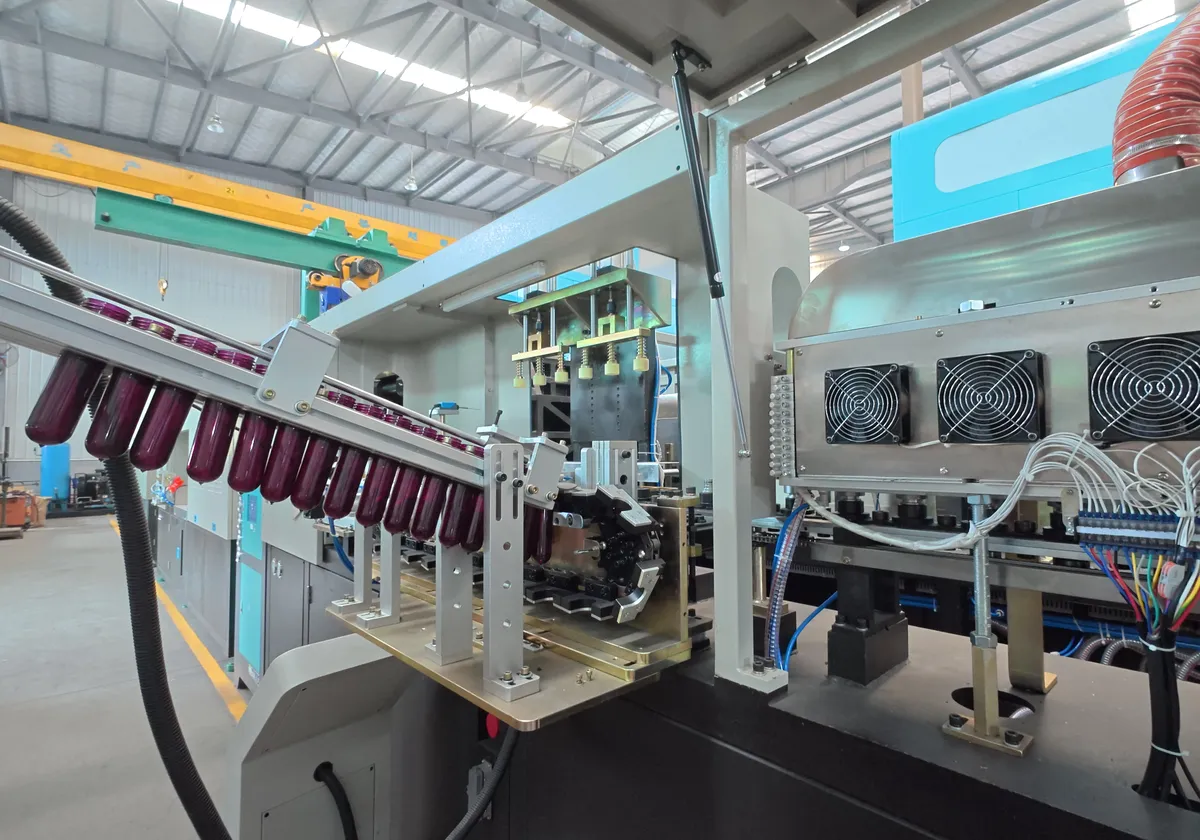
EPA.AS-2C114.3 Детали двухступенчатой выдувной формовочной машины
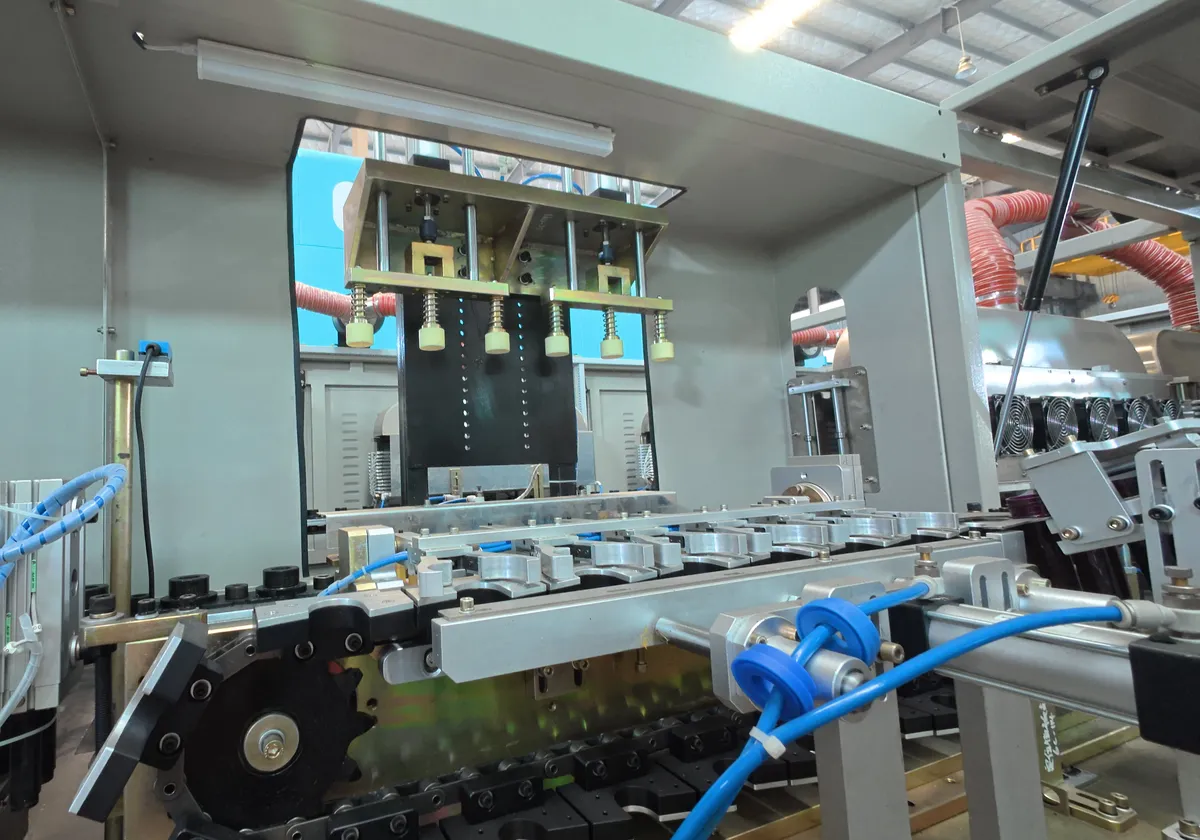
Блок впрыска
Впрыскивающий блок пластифицирует и впрыскивает расплавленную смолу в форму для заготовки. Он оснащен сервоприводным шнековым цилиндром с ленточным нагревателем с температурным зонированием для точного равномерного распределения расплава, обратным клапаном для предотвращения обратного потока во время впрыска и датчиком давления впрыска с замкнутым контуром, который поддерживает постоянство массы впрыскиваемой смеси в узких пределах в течение тысяч циклов в день.
Печь для нагрева заготовок
Инфракрасная печь оснащена несколькими зонами ламп с индивидуально регулируемой мощностью. 48-позиционный держатель заготовок непрерывно вращает заготовки в нагревательном туннеле, обеспечивая равномерное распределение температуры на 360 градусов от горловины до литника. Керамические отражатели максимально повышают эффективность передачи энергии, а замкнутый контур управления температурой печи компенсирует колебания температуры окружающей среды в условиях высокой влажности или низких температур в производственном процессе.
Зажимное устройство
Зажимной механизм создает и поддерживает ход зажима 122 мм, необходимый для удержания двухкомпонентной выдувной формы в закрытом положении при внутреннем давлении выдувания 35 кг/см². Высокопрочная плита пресс-формы минимизирует деформацию под нагрузкой, защищая геометрию линии разъема и продлевая срок службы пресс-формы. Расстояние между открытыми частями пресс-формы 302 мм позволяет как извлекать бутылки, так и менять пресс-формы без использования крана для стандартных комплектов пресс-форм.
Нагнетательный блок и контур подачи воздуха высокого давления
Устройство для выдувания включает в себя привод растягивающего стержня, узел выдувного штифта и двухступенчатый блок воздушных клапанов. Ход растяжения 400 мм обеспечивает осевое отношение вытяжки, необходимое для двуосной молекулярной ориентации в ПЭТ. Воздух высокого давления 35 кг/см² (1600 л/мин) быстро, за миллисекунды, прижимает заготовку к охлажденной поверхности формы, фиксируя молекулярную ориентацию и создавая окончательную геометрию бутылки с минимальным временем простоя цикла.
Система водяного охлаждения пресс-формы
Система охлаждения пресс-формы циркулирует охлажденную воду при температуре 8-12 градусов Цельсия и скорости потока 30 л/мин через фрезерованные каналы внутри блоков полости выдувной формы. Быстрое охлаждение пресс-формы обеспечивает затвердевание выдувной бутылки в течение заданного времени цикла, предотвращает усадку и деформацию после выдувания, а также поддерживает стабильность размеров в основании и плече бутылки — двух областях, наиболее чувствительных к утонению стенок и деформации под воздействием тепла.
Система управления ПЛК
Управление машиной осуществляется с помощью платформы управления на базе ПЛК с цветным сенсорным экраном HMI для ввода параметров, статистики производства и управления аварийными сигналами. Каждая технологическая переменная (температура зоны печи, давление выдувания, скорость растягивающего стержня и усилие зажима) контролируется в режиме реального времени с настраиваемыми пользователем пороговыми значениями аварийных сигналов. Функция хранения рецептур позволяет быстро переключаться между различными артикулами продукции без повторной калибровки, сокращая время переналадки линии при упаковке напитков из нескольких продуктов.
Система транспортировки и подачи преформ
Автоматизированный бункерный элеватор подает отсортированные заготовки на цепь с оправкой со скоростью, соответствующей производительности производства. Датчики ориентации проверяют положение заготовок в верхней части перед их подачей в нагревательную печь, отбраковывая неправильно расположенные заготовки до того, как они достигнут станции выдувания. Эта полностью автоматизированная подсистема подачи исключает ручной труд по обработке заготовок и предотвращает загрязнение посторонними предметами в пищевой и фармацевтической промышленности.
Интерфейс выброса бутылки и конвейера
После фазы продувки и охлаждения готовые бутылки пневматически выталкиваются из открытой формы и перемещаются на выходной пневматический конвейер или механический ленточный конвейер, взаимодействующий с последующим оборудованием для розлива или контроля качества. Механизм выталкивания синхронизирован с ПЛК главного оборудования, что обеспечивает плавную передачу бутылок на полной производственной скорости без заторов или столкновений бутылок друг с другом, которые могли бы привести к браку или остановке линии на этапе розлива.
Преимущества машины для выдувного формования бутылок для напитков
1. Гибкая оптимизация процессов
Двухступенчатая архитектура физически разделяет литье под давлением и выдувное формование, что позволяет операторам независимо точно настраивать температуру, давление, скорость и параметры охлаждения для каждой стадии. Это означает, что инженеры-технологи могут оптимизировать качество заготовок, не влияя на производительность выдувного формования, или корректировать параметры выдува для новой конструкции бутылки, не изменяя проверенные характеристики заготовки, что значительно сокращает время квалификации для новых товарных позиций.
2. Превосходное качество продукции
Поскольку заготовки проходят полную подготовку к стабильному температурному режиму перед поступлением в выдувную установку, получаемые бутылки обладают более равномерной толщиной стенок, большей прозрачностью и лучшей механической прочностью, чем бутылки, изготовленные на одностадийных платформах. Это преимущество в качестве особенно ценно для бутылок с газированными напитками, где однородность стенок напрямую влияет на удержание CO2, а также для фармацевтической тары, где соответствие размеров является нормативным требованием.
3. Высокая производительность
Серия выдувных формовочных машин EPA наглядно демонстрирует преимущество двухступенчатых систем в плане производительности: 8-гнездная модель EPA.ES-8C76 достигает 9200 бутылок в час, а 6-гнездная EPA.ES-6C76 — 7200 бутылок в час, что недостижимо для одноступенчатых машин при аналогичных габаритах оборудования. Крупные предприятия по производству минеральной воды, компании по контрактной упаковке напитков и производители промышленных химикатов, работающие в три смены, нуждаются в таком уровне производительности для сохранения конкурентоспособности на рынках стандартной упаковки.
4. Энергоэффективность в масштабах предприятия
Повторный нагрев заготовок в непрерывной инфракрасной печи с отражающими керамическими панелями по своей природе более энергоэффективен, чем последовательный нагрев отдельных заготовок на одноступенчатой машине. Общая рабочая мощность платформы EPA составляет 20 кВт при максимальной номинальной мощности 45 кВт, что демонстрирует реальный запас энергоэффективности в условиях стабильного производства и способствует снижению стоимости бутылки при объемах, в которых экономическая целесообразность двухступенчатых автоматических выдувных формовочных машин наиболее высока.
5. Бесшовная интеграция автоматизации
Двухступенчатые машины органично вписываются в полностью автоматизированные упаковочные линии. Интерфейс выходного конвейера платформы EPA напрямую соединяется с роторными разливочными машинами, линейными укупорочными машинами, этикетировочными машинами и паллетизаторами без промежуточных буферных столов. Система управления ПЛК поддерживает протоколы связи линии для синхронизированного запуска-остановки и согласования скорости с управлением линией розлива, минимизируя требования к буферной зоне и сокращая запасы неразлитых бутылок в процессе производства.
6. Снижение долгосрочных эксплуатационных расходов
Хотя первоначальные капитальные вложения в двухступенчатую выдувную формовочную машину выше, чем в сопоставимую одноступенчатую систему, эксплуатационные расходы на одну бутылку неизменно ниже при объемах производства свыше примерно 2000 бутылок в час. Снижение зависимости от рабочей силы, меньшее энергопотребление на бутылку, меньшее количество циклов брака благодаря стабильной подготовке преформ и более длительный срок службы пресс-форм благодаря контролируемым параметрам процесса — все это способствует благоприятной общей стоимости владения в течение 5–10-летнего срока службы оборудования.
7. Гибкость цепочки поставок заготовок
Двухступенчатые системы позволяют закупать заготовки у сторонних производителей, занимающихся литьем под давлением, что дает покупателям возможность сравнивать поставщиков заготовок по цене и качеству, а не быть привязанными к собственным производственным мощностям. Это особенно выгодно для контрактных упаковщиков, обслуживающих клиентов, представляющих множество брендов, где характеристики заготовок могут различаться в зависимости от марки, а также для предприятий в регионах с конкурентными рынками поставок заготовок, где закупка заготовок у сторонних поставщиков обходится дешевле, чем собственное литье под давлением.
Совместимые материалы
ПЭТ (полиэтилентерефталат)
ПЭТ является основным материалом для этой машины для выдувного формования ПЭТ и составляет большую часть мирового производства бутылок для напитков. Исключительная прозрачность, высокая прочность на разрыв, отличные барьерные свойства по отношению к CO2 и соответствие требованиям FDA к контактам с пищевыми продуктами делают его предпочтительным выбором для минеральной воды, газированных безалкогольных напитков, соков, пищевых масел и фармацевтических жидких контейнеров. Возможность вторичной переработки ПЭТ также соответствует требованиям устойчивого развития на регулируемых рынках.
Полиэтилен высокой плотности (HDPE)
Полиэтилен высокой плотности (HDPE) используется для изготовления непрозрачных бутылок, требующих высокой химической стойкости и ударопрочности. Он широко применяется для производства стиральных порошков, бытовых чистящих средств, моторного масла, сельскохозяйственных пестицидов и контейнеров для промышленных химикатов. Устойчивость HDPE к широкому спектру растворителей и экстремальным температурам делает его подходящим для продуктов, которые могут разрушать или проникать в ПЭТ, а его прочность снижает повреждения при транспортировке тяжелой промышленной упаковки.
LDPE (полиэтилен низкой плотности)
Из полиэтилена низкой плотности (ПНД) изготавливаются гибкие, сжимаемые контейнеры, идеально подходящие для шампуней, кондиционеров, лосьонов, соусов и других полужидких средств личной гигиены и пищевых продуктов. Его естественная прозрачность позволяет покупателю видеть уровень оставшегося продукта, а превосходная влагостойкость защищает жидкие составы во время хранения. Бутылки из ПНД могут быть разработаны с регулируемой скоростью сжатия для точного дозирования в упаковке средств личной гигиены и продуктов питания.
ПП (полипропилен)
Полипропилен (ПП) обладает выдающейся термостойкостью и химической совместимостью с кислотами, щелочами и фармацевтическими вспомогательными веществами, что делает его предпочтительным материалом для упаковки пищевых продуктов в горячем виде, фармацевтических сиропов и флаконов для медицинских изделий. Флаконы из ПП выдерживают температуры стерилизации, необходимые в производственных условиях, соответствующих стандартам GMP, а их высокая чистота отвечает стандартам USP и EP для первичной фармацевтической упаковки.
Поликарбонат (ПК)
Поликарбонат используется для изготовления многоразовых бутылок в спорте, на открытом воздухе и в лабораторных условиях, где приоритет отдается высокой ударопрочности и оптической прозрачности. Способность поликарбоната выдерживать многократные циклы мытья в посудомоечной машине и стерилизации делает его подходящим для многоразовых бутылок для воды, контейнеров для лабораторных реагентов и промышленных сосудов для отбора проб, где длительный срок службы оправдывает более высокие затраты на материал и обработку по сравнению с альтернативами из ПЭТ или ПНД.
ПЭТГ (ПЭТГ-модифицированный)
ПЭТГ сочетает в себе прозрачность и химическую стойкость стандартного ПЭТ с улучшенной ударопрочностью и более легкой обрабатываемостью при более низких температурах формования. Он особенно подходит для косметических флаконов, фармацевтической упаковки и специализированных пищевых контейнеров, где исключительный блеск и прозрачность являются приоритетными на рынке. ПЭТГ не требует такой интенсивной сушки, как ПЭТ, что обеспечивает гибкость процесса для контрактных производителей, использующих смешанные материалы для выдувного формования.
ПЭН (полиэтиленнафталат)
Полиэтиленпропилен (PEN) обеспечивает превосходные газобарьерные свойства по сравнению со стандартным полиэтилентерефталатом (PET), что делает его предпочтительным выбором для газированных напитков премиум-класса, пива и соков, где приоритетом является длительный срок хранения. Более высокий газобарьер PEN снижает проникновение кислорода и потери CO2, продлевая сохранение газированности в 2–4 раза по сравнению со стандартными ПЭТ-бутылками аналогичной толщины стенок. Он также устойчив к УФ-излучению, защищая светочувствительные напитки, такие как пиво и фруктовые соки, от фотодеградации.
PVC (Polyvinyl Chloride)
ПВХ по-прежнему используется для производства флаконов для специализированной косметики и средств личной гигиены, где его гибкость и химическая стойкость обеспечивают преимущества в совместимости с рецептурами по сравнению с ПЭТ. Он ценится за легкость пигментации, широкий спектр достижимых поверхностных покрытий и совместимость с широким спектром косметических ингредиентов. Обработка ПВХ требует тщательного контроля выбросов и в некоторых странах подвергается все более строгим нормативным ограничениям, что следует учитывать при выборе упаковочного материала.
 |
 |
 |
 |
Одноступенчатая и двухступенчатая выдувная формовочная машина
Одноступенчатая выдувная формовочная машина
В одноступенчатой системе впрыск заготовок и выдувание бутылок происходят в одной машине без промежуточного хранения заготовок. Заготовки проходят непосредственно от места впрыска через температурный режим в выдувную станцию, сохраняя при этом остаточное тепло от формования. Такой подход сокращает занимаемую площадь и исключает этап обработки заготовок, что делает его привлекательным для предприятий, производящих изделия специальной формы, фармацевтическую тару или для небольших производственных циклов, где требуется частая смена пресс-форм.
Преимущества: Компактные размеры, низкие капитальные вложения, отлично подходит для специальных форм и высокопрозрачного ПЭТГ, подходит для фармацевтических предприятий, работающих в соответствии со стандартами GMP и не требующих ручного вмешательства после формования.
Ограничения: Более низкая производительность в час по сравнению с двухступенчатыми системами, меньшая энергоэффективность на бутылку при больших объемах, менее подходит для массового производства напитков, где основным показателем эффективности является производительность.
Двухступенчатая выдувная формовочная машина
Двухэтапный процесс разделяет производство заготовок и выдувание бутылок. Заготовки, полученные методом литья под давлением, охлаждаются, хранятся, а затем повторно нагреваются в специальной инфракрасной печи перед поступлением на выдувную станцию. Такое разделение позволяет станциям литья под давлением и выдувания работать с независимо оптимизированными скоростями и температурами, что обеспечивает гораздо более высокую производительность. Модель EPA.ES-8C76 достигает производительности 9200 бутылок в час и обеспечивает более высокую энергоэффективность за счет нагрева заготовок целиком, в отличие от последовательной обработки отдельных изделий.
Преимущества: Высокая производительность для крупномасштабных операций, улучшенная энергоэффективность при больших объемах производства, стабильная однородность бутылок благодаря контролируемой обработке преформ, высокая степень автоматизации для интеграции с линиями розлива, масштабируемость от 2-гнездной до 8-гнездной конфигурации.
Лучше всего подходит для: Крупные производители напитков, бренды минеральной воды, производители химической упаковки, предприятия по розливу пищевых масел и любые другие организации, где стабильность производительности и интеграция производственных линий являются первостепенными требованиями.
| Особенность | Одноступенчатая машина | Двухступенчатая машина (EPA) |
|---|---|---|
| Интеграция процессов | Нагрев и обдув в одном устройстве. | Раздельные этапы подготовки заготовки и выдувания |
| Производственная мощность | Умеренный уровень сложности (небольшие и средние забеги) | Высокая производительность (до 9200 б/ч по стандарту EPA.ES-8C76) |
| Энергоэффективность | Снижение эффективности использования одной бутылки при больших объемах. | Более высокая производительность (повторный нагрев заготовки в оптимизированной печи) |
| Уровень автоматизации | Полуавтоматическая или частичная автоматизация | Полностью автоматизированная система, минимальная зависимость от оператора. |
| Однородность бутылок | Умеренный | Высокая (контролируемая подготовка заготовки) |
| Лучшее приложение | Специализированные фармацевтические компании, небольшие объемы продаж | Напитки, вода, химикаты, крупномасштабная упаковка |
Типичные способы устранения неполадок в машинах для выдувного формования пластмасс.
Неравномерное распределение толщины стенки
Симптом: У бутылок тонкие стенки в области плеча или основания, а в других зонах наблюдается чрезмерное накопление материала. Причины: Неправильный температурный профиль зон печи, приводящий к неравномерной подготовке заготовки; несоответствие скорости растягивающего стержня вязкости материала; заготовка не центрирована на выдувном штифте. Решение: Перекалибровать интенсивность ламп в зонах печи, начиная с нижней зоны и выше; проверить скорость растягивающего стержня по данным из паспорта материала; проверить выравнивание оправки заготовки и заменить изношенные центрирующие направляющие на транспортной цепи заготовки.
Помутнение или мутность, характерные для бутылок
Симптом: Готовые ПЭТ-бутылки выглядят непрозрачными или мутными, а не кристально чистыми. Причины: Содержание влаги в ПЭТ-смоле выше 50 ppm, вызывающее гидролитическую деградацию во время впрыскивания преформы; слишком низкая температура повторного нагрева преформы, приводящая к побелению под напряжением во время выдувного формования; слишком высокая температура охлаждения пресс-формы, оставляющая аморфные зоны на стенках бутылки. Решение: Проверить точку росы и время пребывания в сушилке бункера; увеличить мощность нагрева печи в верхних зонах нагрева; снизить заданную температуру охлаждающей воды до нижнего предела спецификации в 8 градусов Цельсия.
Деформация дна бутылки или перламутровое покрытие
Симптом: на дне бутылок появляются беловатые кольца (перламутровые отложения) или наблюдается деформация под внутренним давлением. Причины: перегрев зоны литника заготовки относительно зоны корпуса, вызывающий преждевременную кристаллизацию до завершения ориентации молекул; недостаточное давление продувки, препятствующее полному контакту пресс-формы с геометрией основания. Решение: уменьшить мощность лампы печи в зоне литника; увеличить подачу воздуха под высоким давлением, чтобы убедиться, что машина достигает полного давления продувки 35 кг/см² на выходе электромагнитного клапана; проверить герметичность уплотнения штифта продувки на наличие утечек воздуха.
Размеры шейки выходят за пределы допустимых отклонений.
Симптом: Размеры горлышка бутылки (наружный диаметр, шаг резьбы или высота выступа для защиты от вскрытия) выходят за пределы допустимых значений, что приводит к сбоям в укупорке на последующих линиях розлива. Первопричины: Повреждение горлышка преформы во время транспортировки или подачи в бункер; слишком высокое расположение профиля нагрева в печи на теле преформы, вызывающее деформацию горлышка; износ вставки горлышка при выдувном формовании сверх допустимых пределов. Решение: Установите направляющие для защиты горлышка преформы в элеваторе бункера; убедитесь, что профиль нагрева в печи заканчивается ниже опорной пластины горлышка; измерьте размеры вставки горлышка и замените ее, если они выходят за пределы допустимых значений производителя.
Станок останавливается во время производства (срабатывает сигнализация).
Симптом: Сигнал тревоги ПЛК останавливает машину в середине цикла, что приводит к неполному изготовлению бутылок и простою производства. Первопричины: Падение давления воздуха ниже рабочего порога 7 кг/см², вызывающее срабатывание блокировки безопасности; расход охлаждающей воды ниже минимального значения 30 л/мин; превышение заданного значения температуры печи; застревание заготовки в системе подачи, вызывающее ошибку датчика. Решение: Проверить выходное давление компрессора и ресивера; проверить положение клапана охлаждающей воды и заданное значение чиллера; проверить соединения термопар в зонах печи; устранить застревание заготовки и сбросить ошибку датчика через экран управления аварийными сигналами HMI.
Сниженная пропускная способность, выходная мощность ниже номинальной
Симптом: Машина производит значительно меньше 2000 заготовок в час, что приводит к перебоям в работе линии заполнения. Причины: Низкий уровень загрузочного бункера для заготовок или неправильная ориентация заготовок; увеличение времени нагрева печи из-за снижения мощности инфракрасной лампы, что требует снижения скорости конвейера; увеличение цикла охлаждения пресс-формы из-за температуры охлажденной воды выше верхнего предела в 12 градусов Цельсия. Решение: Заполнить бункер для заготовок и откалибровать чувствительность датчика ориентации; измерить мощность лампы с помощью инфракрасного измерителя и заменить лампы с мощностью ниже номинальной 70%; провести техническое обслуживание водоохладителя и проверить точность заданного значения температуры охлаждения на термопаре на входе воды в пресс-форму.
Пресс-форма для выдувного формования бутылок для воды и напитков
Компания Ever-Power поставляет как пресс-формы для литья под давлением, так и выдувные пресс-формы, разработанные для платформы EPA, с характеристиками материалов и конструкции, соответствующими требованиям к производительности при крупномасштабном производстве напитков.
Пресс-форма для литья заготовок
- Конструкция коаксиального выступа кристалла: Двухкомпонентная конструкция кромки матрицы обеспечивает ориентацию затвора и корпуса заготовки по общей оси на протяжении всего процесса впрыска, исключая эксцентриситет, который мог бы вызвать неравномерную толщину стенок выдуваемой бутылки.
- Оптимизированная геометрия каналов охлаждения: Конформные охлаждающие каналы, выточенные в блоках полости, максимизируют скорость отвода тепла, сокращая время цикла обработки заготовки при сохранении качества поверхности и размерной стабильности готовой заготовки.
- Компоненты полости штамповочной стали марки 2316, импортированные из-за рубежа: Для изготовления формовочных компонентов используется импортная штамповочная сталь марки 2316, устойчивая к коррозии и прошедшая полную термообработку с закалкой, что продлевает срок службы пресс-форм в условиях высокой влажности при производстве напитков.
- Конструкционные элементы из нержавеющей стали 420: Сердечники, полости и конструктивные элементы изготавливаются из нержавеющей стали марки 420, что обеспечивает коррозионную стойкость на протяжении всего срока службы пресс-формы и снижает затраты на техническое обслуживание на предприятиях, использующих агрессивные методы обработки охлаждающей водой.
- Стандартные сменные фитинги для штампов: Все компоненты кромки матрицы используют стандартизированные взаимозаменяемые фитинги, что позволяет быстро переключаться между различными конструкциями заготовок без полной разборки пресс-формы, сокращая время переналадки оснастки при переходе от одного продукта к другому.
- Конструкция, состоящая из нескольких заготовок и изготовленная в одной пресс-форме: Усовершенствованная компоновка полости позволяет одной пресс-форме производить более одной геометрии заготовки за один производственный цикл, что обеспечивает максимальную гибкость в хранении заготовок и снижает капитальные затраты на оснастку для операций с несколькими артикулами.
Выдувная формовка
- Конструкция из высококачественной легированной стали: Полости выдувных форм изготавливаются из высококачественных заготовок из легированной стали, что обеспечивает необходимую устойчивость к усталости для выдерживания многократных механических и пневматических нагрузок при высокоскоростном непрерывном производстве бутылок.
- Передовые технологии 3D CAD/CAM для проектирования бутылок: Каждая выдувная форма проектируется с использованием международного программного обеспечения 3D CAD, которое моделирует поведение материала при растяжении и распределение толщины стенок до разрезания формы, что сокращает количество итераций квалификации первого образца и ускоряет время запуска в производство новых дизайнов бутылок.
- Разнообразное портфолио дизайна бутылок: Компания Ever-Power располагает обширной базой проверенных дизайнов бутылок для стандартных форматов упаковки напитков, воды, пищевых масел и химических веществ. Покупатели могут выбрать из существующего портфолио или заказать разработку индивидуального дизайна с полной инженерной поддержкой со стороны команды разработчиков пресс-форм.
- Конформные каналы водяного охлаждения: Фрезерованные охлаждающие каналы повторяют контур полости бутылки, обеспечивая равномерное охлаждение по всей сложной геометрии бутылок, включая овальные корпуса, углубленные панели и рельефные логотипы бренда, предотвращая образование локальных перегревов, вызывающих истончение или деформацию стенок после извлечения из формы.
- Полная обработка всех металлических компонентов на станках с ЧПУ: Все металлические детали пресс-формы обрабатываются на станках с ЧПУ для достижения допусков по размерам полости плюс-минус 0,02 мм, что обеспечивает стабильные размеры бутылок по всей полости и на протяжении всего срока службы пресс-формы.
 |
 |
Почему стоит выбрать выдувную машину для ПЭТ-пластика от Ever-Power?
Компания Mexico Ever-Power ISBM Machinery Co., Ltd. является специализированным производителем и глобальным поставщиком автоматических выдувных формовочных машин, включая системы инжекционно-выдувного формования, экструзионно-выдувного формования и инжекционно-растяжного выдувного формования, а также полные комплекты вспомогательного оборудования. Благодаря стратегическому расположению и удобному доступу к основным международным морским маршрутам, компания Ever-Power обслуживает производителей упаковки для напитков, фармацевтической, пищевой, косметической, сельскохозяйственной и химической промышленности в более чем 30 странах мира.
Компания объединяет специализированную команду разработчиков с глубокими знаниями в области оборудования для литья под давлением и выдувного формования. Обладая значительным теоретическим и практическим опытом, накопленным за более чем два десятилетия разработки оборудования, инженеры Ever-Power могут проводить детальные предпродажные оценки целесообразности, разрабатывать индивидуальные технические характеристики оборудования и оказывать всестороннюю техническую поддержку после установки, адаптированную к производственной среде и целевым показателям производительности каждого покупателя.
Продукция Ever-Power находит применение в фармацевтической упаковке, упаковке продуктов питания и напитков, упаковке для медицинских учреждений, косметической упаковке, контейнерах для сельскохозяйственных химикатов и промышленной химической упаковке. Совместимые материалы включают HDPE, LDPE, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, EVA, PCTG и биоматериалы из кукурузы, что позволяет покупателям переходить между различными материалами на одном и том же оборудовании по мере развития их ассортимента продукции.
Компания Ever-Power работает, руководствуясь философией развития, основанной на самодостаточности, честности, прагматизме, инновациях и ответственности. Каждая машина, покидающая наше предприятие, проходит заводские приемочные испытания и проверку качества перед отгрузкой. Мы строим долгосрочные партнерские отношения с нашими клиентами, а не разовые сделки, и наша структура послепродажной поддержки отражает эту приверженность благодаря пожизненной технической помощи, быстрой поставке запасных частей и программам непрерывного совершенствования продукции. Ever-Power поставляет комплексные высококачественные линии литья под давлением и выдувного формования «под ключ», включая поставку оборудования, проектирование и изготовление пресс-форм, спецификацию преформ, проектирование интеграции линии, контроль ввода в эксплуатацию, обучение операторов и текущую техническую поддержку. Независимо от того, создаете ли вы новое предприятие по производству бутылок или модернизируете существующие мощности выдувного формования, наша проектная команда управляет всем процессом от первоначального технико-экономического обоснования до утверждения первой производственной партии.
 |
 |
 |
 |
 |
 |
Часто задаваемые вопросы
В: Какой объем бутылок может производить EPA.AS-2C114.3, и какова максимальная высота контейнера?
A: Модель EPA.AS-2C114.3 предназначена для работы с емкостями объемом до 1000 мл с максимальным диаметром корпуса 94 мм и максимальной высотой емкости 260 мм. Если вам требуются большие объемы (до 22 000 мл), модель EPA.JS-2C366 из той же серии подходит для канистр и больших контейнеров. Для более компактных и высокоскоростных форматов, таких как бутылки с водой объемом 500 мл, модель EPA.ES-2C100 с теоретической производительностью 2400 бутылок в час может лучше подойти в зависимости от ваших целевых объемов производства.
В: Каково фактическое энергопотребление полностью автоматической выдувной формовочной машины EPA.AS-2C114.3 в режиме непрерывной работы?
A: Максимальная установленная мощность нагрева машины составляет 45 кВт, но обычная рабочая мощность нагрева в стационарном режиме производства составляет 20 кВт. Разница отражает запас мощности, используемый во время прогрева и переходных процессов производства. Покупателям следует рассчитывать мощность электропитания исходя из максимальной мощности в 45 кВт, но при этом учитывать затраты на электроэнергию, исходя из рабочей мощности в 20 кВт, для точного моделирования себестоимости производства. Контур низкого давления воздуха работает при давлении 7 кг/см² и потребляет 600 л/мин, а контур высокого давления воздуха — при давлении 35 кг/см² и потребляет 1600 л/мин. Эти значения важны для расчета мощности компрессорной установки.
В: Может ли эта машина для выдувного формования ПЭТ обрабатывать материалы, отличные от ПЭТ?
A: Да. Платформа EPA совместима с ПЭТ, ПЭТГ, ПП, ПНД, ПНД, ПК, ПЕН, ПВХ и ПЛА. При смене материала требуется корректировка температурного профиля печи и параметров давления вдува, а в некоторых случаях – изменение оснастки для преформ, если геометрия горловины или корпуса отличается. Наша команда инженеров-технологов может проконсультировать вас по поводу соответствующих настроек параметров для вашего целевого материала и спецификации контейнера. Обратите внимание, что для применения ПП и ПНД в двухступенчатой платформе EPA требуется проверка совместимости преформ с вашим поставщиком преформ.
В: Как мне выбрать между моделью EPA.AS-2C114.3 и моделью с большей вместимостью камер для моей производственной линии?
A: Основной фактор выбора — целевой объем производства за смену. Если вашей линии розлива требуется от 1500 до 2000 бутылок в час в одну смену, то 2-гнездная модель EPA.AS-2C114.3 будет подходящим вариантом и обеспечит наименьшие капитальные затраты в этой серии. Для производительности от 3000 до 5000 бутылок в час рассмотрите 4-гнездную модель EPA.ES-4C76 или EPA.ES-4C114. Для производительности от 7000 до 9200 бутылок в час потребуются 6- или 8-гнездные модели. Когда объем контейнера превышает 1000 мл, количество гнезд ограничено геометрией рамы машины, и серия EPA.JS предназначена для розлива в бутылки большего формата.
В: Какие требования к охлажденной воде предъявляет стандарт EPA.AS-2C114.3, и можно ли использовать воду из градирни вместо воды из чиллера?
A: Стандарт EPA.AS-2C114.3 требует охлаждающей воды с температурой 8-12 °C, рабочим давлением 6 кг/см² и расходом 30 л/мин. Для поддержания заданных параметров (8-12 °C) необходим отдельный чиллер с хладагентом. Охлаждающей воды при температуре окружающей среды недостаточно для стабильного охлаждения пресс-форм, особенно в тропическом климате или в летних условиях эксплуатации. Мы рекомендуем чиллер с запасом мощности не менее 301 TP3T над требуемым расходом воды для поддержания стабильной температуры при колебаниях тепловой нагрузки компрессора.
В: Компания Ever-Power поставляет выдувные формы и формы для преформ вместе с оборудованием?
A: Да. Компания Ever-Power поставляет комплексные решения «под ключ», включая выдувную машину, выдувные формы, разработанные в соответствии со спецификациями ваших бутылок с использованием 3D CAD-моделирования, и формы для литья заготовок для литьевой станции EPA. Выбор стали для форм зависит от объема производства: импортная штамповая сталь 2316 для компонентов полости и нержавеющая сталь 420 для конструкционных элементов. Конструкции как форм, так и выдувных форм могут быть адаптированы под форму бутылок вашего бренда, стандарт отделки горлышка и геометрию этикеточной панели. Перед отгрузкой проводятся заводские испытания пресс-форм и утверждение первого образца.
В: В чем разница между экструзионно-выдувной формовочной машиной и инжекционно-выдувной формовочной машиной EPA?
A: Экструзионно-выдувная формовочная машина экструдирует расплавленную пластиковую трубку (заготовку) непосредственно в выдувную форму, производя бутылки без молекулярной ориентации. Этот процесс подходит для контейнеров из ПЭВП, бутылок со сложными ручками и больших промышленных бочек, где приоритетом является сложность формы, а не однородность стенок. В серии EPA используется технология инжекционно-выдувного формования: заготовки формуются под давлением с точной геометрией, повторно нагреваются, а затем растягиваются в двух направлениях перед выдуванием. Такая двухнаправленная ориентация позволяет получать бутылки из ПЭТ со значительно более высоким соотношением прочности к весу, лучшей прозрачностью и превосходными барьерными свойствами по отношению к CO2.
В: Каковы габариты и вес машины, и какие коммуникации необходимо установить до доставки?
A: Конструкция EPA.AS-2C114.3 занимает площадь 2660 мм (длина) х 1660 мм (ширина) при высоте 2150 мм и весит 2600 кг. Перед поставкой необходимо установить следующие коммуникации: трехфазное электроснабжение мощностью до 45 кВт, систему подачи сжатого воздуха высокого давления 35 кг/см² с производительностью 1600 л/мин, систему подачи воздуха низкого давления 7 кг/см² с производительностью 600 л/мин, контур охлажденной воды 6 кг/см² с расходом 30 л/мин и заданной температурой 8-12 °C, а также ровный железобетонный пол с бетонным фундаментом толщиной 150 мм. Наша инженерная команда предоставляет контрольный список подготовки площадки к каждому заказу.
В: Какую поддержку по вводу в эксплуатацию и послепродажному обслуживанию предоставляет компания Ever-Power для международных покупателей?
A: Компания Ever-Power предоставляет комплексные предпродажные технические консультации, заводские приемочные испытания (FAT) перед отгрузкой, поддержку при вводе в эксплуатацию за рубежом с помощью опытного инженера для установки оборудования и обучения операторов, а также постоянную послепродажную поддержку через выделенные каналы WhatsApp, электронной почты и видеосвязи. Запасные части отправляются в течение 3 дней для товаров, имеющихся на складе. Для покупателей в регионах, где оперативная поддержка на месте имеет решающее значение, существует местная сеть сервисных партнеров, охватывающая основные рынки Юго-Восточной Азии, Латинской Америки, Ближнего Востока и Африки. Многолетние контракты на техническое обслуживание доступны по запросу.
В: Можно ли интегрировать выдувную формовочную машину EPA с существующей линией розлива и упаковки?
A: Да. Платформа EPA разработана для интеграции в последующие линии. Интерфейс выходного конвейера использует стандартные соединения пневматического или пластинчатого конвейера, совместимые с роторным и линейным оборудованием для розлива от ведущих поставщиков. Система управления ПЛК поддерживает протоколы связи линии для синхронизированного запуска-остановки и согласования скорости с системами управления линией розлива. Если ваша линия розлива работает с фиксированной скоростью, наша инженерная группа подберет правильную модель EPA и конфигурацию камеры, чтобы согласовать производительность по бутылкам с производительностью разливочного оборудования, минимизируя требования к буферной зоне и сокращая запасы неразлитых бутылок в процессе производства.
Отзывы покупателей
Карлос Мендоса, упаковка бутылок для напитков, Мексика
«Мы используем нашу печь EPA.ES-4C76 уже восемь месяцев на нашем заводе по розливу напитков в Монтеррее, и производительность очень стабильна. Мы достигаем примерно 4600-4700 бутылок в час при объеме минеральной воды 600 мл, что в основном соответствует заявленным характеристикам. Машина быстро нагревается, а печь легко регулируется. Компания Ever-Power прислала техника для ввода в эксплуатацию, и он оставался четыре дня, пока мы не убедились, что все работает как надо. Наши операторы быстро освоили ее. Очень выгодное вложение по сравнению с европейскими брендами, которые мы рассматривали».
Рахул Шарма, упаковка бутылок с пестицидами, Индия
«Мы заказали пресс-форму EPA.AS-2C114.3 специально для выполнения контракта на поставку бутылок с пестицидами: горлышко 88 мм, бутылки объемом 1 л, химический ПЭТ. Пресс справился с работой без каких-либо проблем, и размеры горлышка всегда соответствовали допускам при каждой проверке. Мы работаем в три смены, и за 14 месяцев у нас не было серьезных простоев. Запасные части доступны быстро. Система охлаждения поддерживает очень стабильную температуру пресс-формы, что действительно важно для однородности стенок, требуемой нашим клиентом. Я бы рекомендовал Ever-Power другим производителям, которым нужна надежная машина для выдувного формования пластика для промышленного применения».
Ибрагим Аль-Хассан, упаковка бутылок с водой, Нигерия
«Станок EPA.ES-6C76 полностью изменил наше производство. Раньше мы использовали гораздо более старую машину, и производительность составляла, возможно, 3500 штук в час, если все работало исправно. Теперь мы стабильно производим 7000 штук на 500-миллилитровых бутылках воды. Меня удивило энергопотребление. В обычном режиме работы оно действительно составляет около 26 кВт, а не 68 кВт, как заявлено, поэтому наши счета за электроэнергию снизились даже при увеличении производительности. Доставка была быстрее, чем я ожидал, и все таможенные документы были оформлены компанией Ever-Power без каких-либо проблем с нашей стороны».
Мария Сантос, упаковка растительного масла в бутылки, Бразилия
«Мы производим 5-литровые бутылки для пищевого масла и искали машину, которая могла бы надежно работать с большим форматом. EPA.JS-2C200 делает именно то, что нам нужно. Централизованная система нагрева для больших бутылок работает хорошо, и время цикла у нас лучше, чем у предыдущего поставщика. Я беспокоился о послепродажной поддержке, так как она находится так далеко от Мексики, но команда отвечает в течение 24 часов в WhatsApp, и до сих пор они решали все проблемы удаленно с помощью видеозвонков. Очень профессионально. В этом году закажем вторую машину для нового контракта, который мы только что выиграли».
Тран Ван Дык, упаковка для бутылок с напитками, Вьетнам
«Приобрели разливочную машину EPA.ES-4C114 для газированных напитков в конце 2024 года, и она работает без серьезных проблем уже почти 19 месяцев. Четырехкамерная конфигурация обеспечивает производительность около 3200 бутылок в час объемом 1,3 л, что идеально подходит для нашей линии розлива. На 12-м месяце нам пришлось заменить лампу в печи, что прошло без проблем. Компания Ever-Power отправила запасные части экспресс-доставкой и приложила пошаговое видео от инженера. Качество машины намного лучше, чем у некоторых местных брендов, которые мы пробовали раньше, и разница в цене оправдывает надежность».
Ахмед Буазизи, упаковка бутылок с водой, Египет
«Мы используем печь EPA.ES-2C130 для розлива воды в бутылки объемом 1,5 л на нашем предприятии недалеко от Каира. Летом температура воздуха здесь поднимается выше 40 градусов Цельсия, и я опасался перегрева печи, но система охлаждения справляется с этим без проблем. Производительность стабильна и составляет около 1750 бутылок в час, что немного ниже заявленных 1800, поскольку мы используем более низкую скорость печи для обеспечения запаса прочности в наших условиях. Прозрачность бутылок превосходная, и наши клиенты замечают улучшение качества. Поставил бы 5 звезд, если бы инструкция к машине была доступна на арабском языке с самого начала».
Нгуен Тхи Лан, упаковка бутылок для воды, Индонезия
«Мы инвестировали в EPA.ES-8C76 для выполнения крупного контракта по производству бутылок с водой, и производительность в 9200 бутылок в час действительно соответствует действительности. Мы подтвердили это с помощью счетчика на выходном конвейере в первую неделю. 8-гнездная конфигурация оказалась оптимальным выбором для нашего объема производства, а габариты машины вполне приемлемы в рамках существующей планировки нашего завода. Команда Ever-Power провела с нами заводские приемочные испытания по видеосвязи перед отгрузкой, что вселило в нас большую уверенность. Первый заказ запасных частей был отгружен в течение 3 дней. Машина уже окупила значительную часть инвестиций за первые 7 месяцев».
Кваме Асанте, компания по упаковке соков в бутылки, Гана.
«Мы выбрали EPA.AS-2C114.3 для нашей линии по упаковке соков и воды после сравнения предложений нескольких производителей выдувных формовочных машин. Цена Ever-Power была конкурентоспособной, но решающим фактором стала скорость их технической поддержки. Они быстро отвечали на все вопросы и предоставляли подробные инженерные чертежи еще до принятия окончательного решения. Машина прибыла в хорошем состоянии, установка прошла гладко, и с момента запуска мы стабильно производим от 1900 до 2000 бутылок в час. Система охлаждения работает очень стабильно, и за десять месяцев эксплуатации у нас не было ни одной бракованной партии. Настоятельно рекомендуем».
Андрей Попеску, упаковка бутылок для напитков, Румыния
«Как технический специалист по закупкам, я внимательно изучил технические характеристики EPA.ES-4C100 перед покупкой, и машина работает точно так, как описано. Давление выдувания стабильно держится на уровне 35 кг/см², а контроль температуры в печи точен с погрешностью около 1,5 градуса Цельсия по нашим инфракрасным измерениям. Мы производим бутылки для напитков объемом 800 мл, и распределение толщины стенок очень равномерное, с отклонением менее 0,15 мм по всему корпусу бутылки. Интерфейс ПЛК интуитивно понятен, и наши инженеры освоили его после одного дня обучения. Цены на запасные части разумные, а срок поставки товаров, которых нет на складе, составляет от 7 до 10 дней. В целом, это надежная, хорошо собранная автоматическая машина для выдувного формования ПЭТ».
Дополнительная информация
| Под редакцией | Yjx |
|---|
Сопутствующие товары
-
Автоматическая выдувная машина EPA.ES-2C130 для производства банок и контейнеров с широким горлышком для пищевых продуктов.
-

Автоматическая выдувная формовочная машина EPA.ES-4C100 для бутылок с бытовой химией и косметикой.
-
EPA.FS-1CG130 Полностью автоматическая машина для выдувного формования детских бутылочек и бутылочек из полипропилена.
-
Автоматическая выдувная машина EPA.ES-4C76 для производства флаконов для бытовой химии и косметики.


