
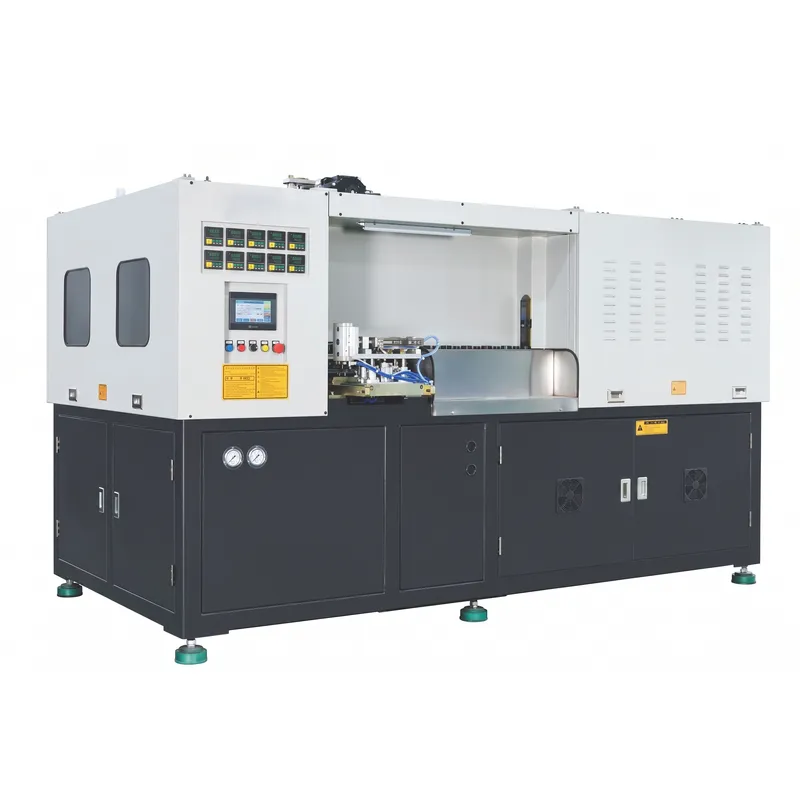
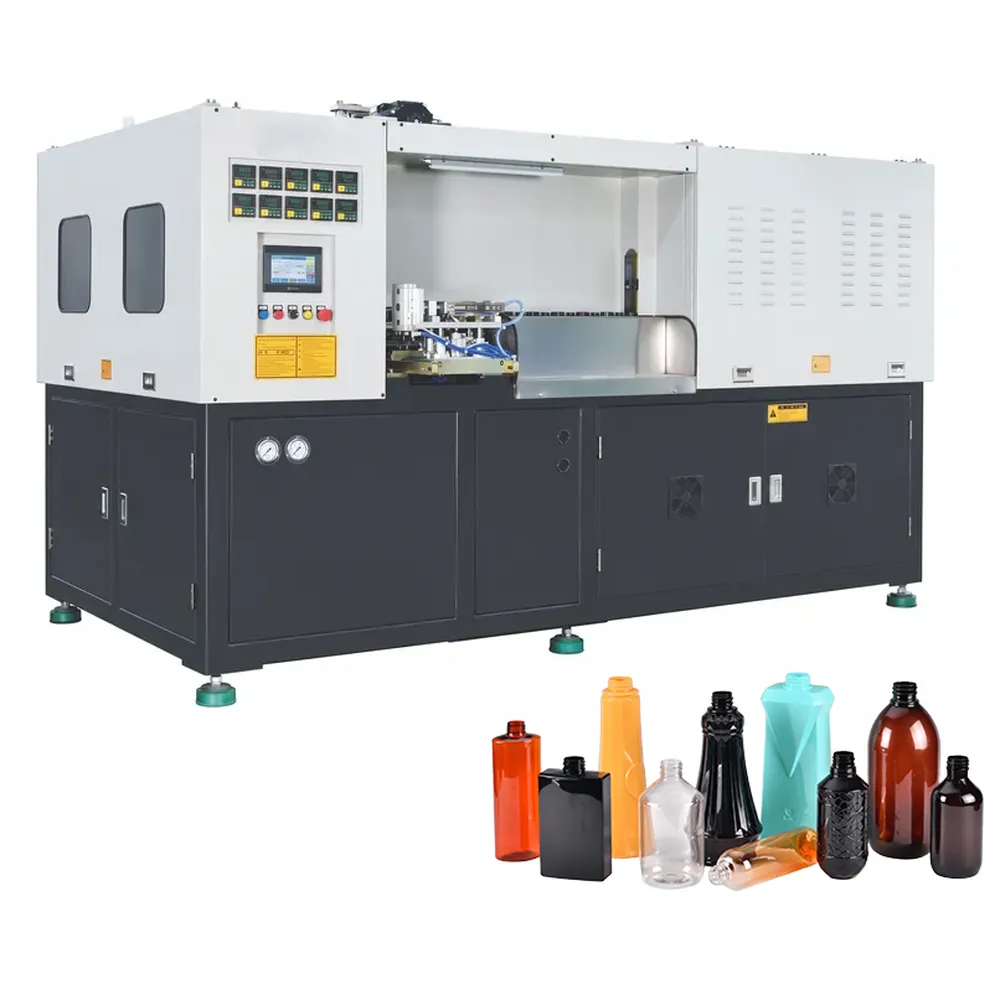
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-2C114.3 لزجاجات المواد الكيميائية اليومية ومستحضرات التجميل
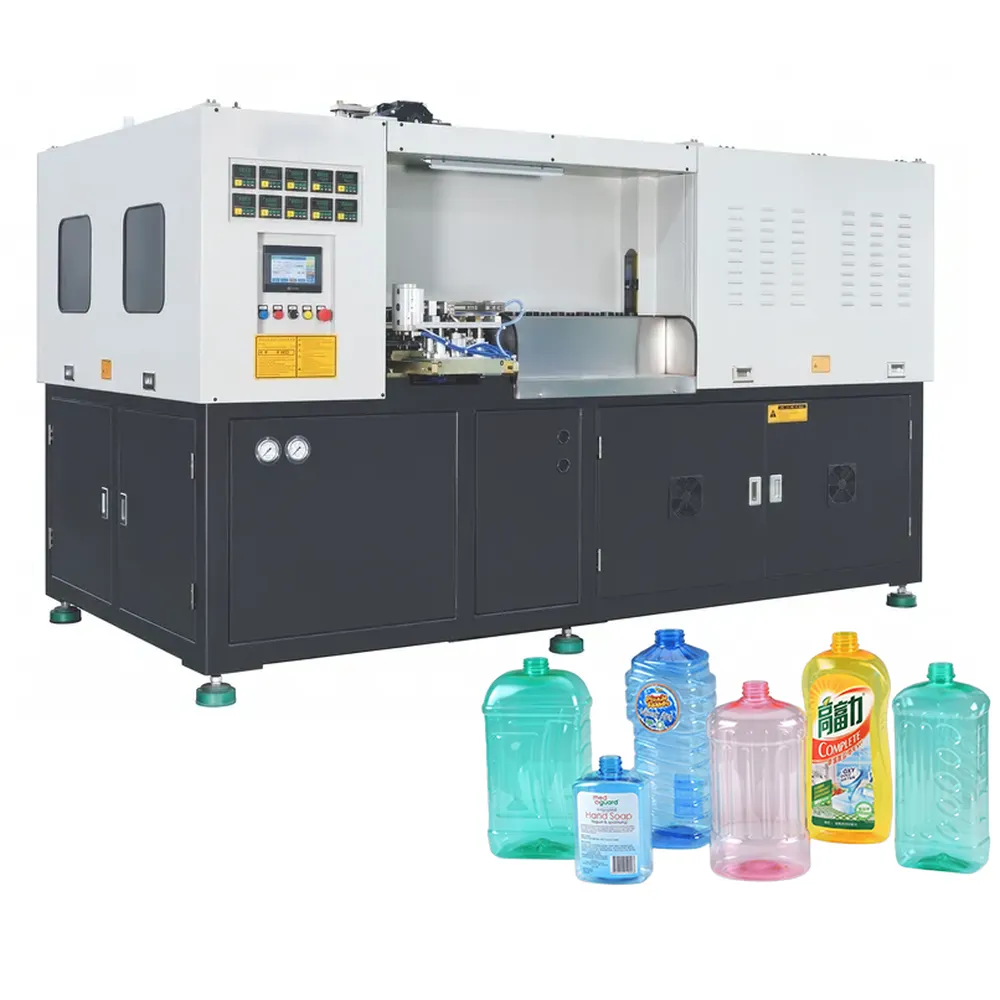
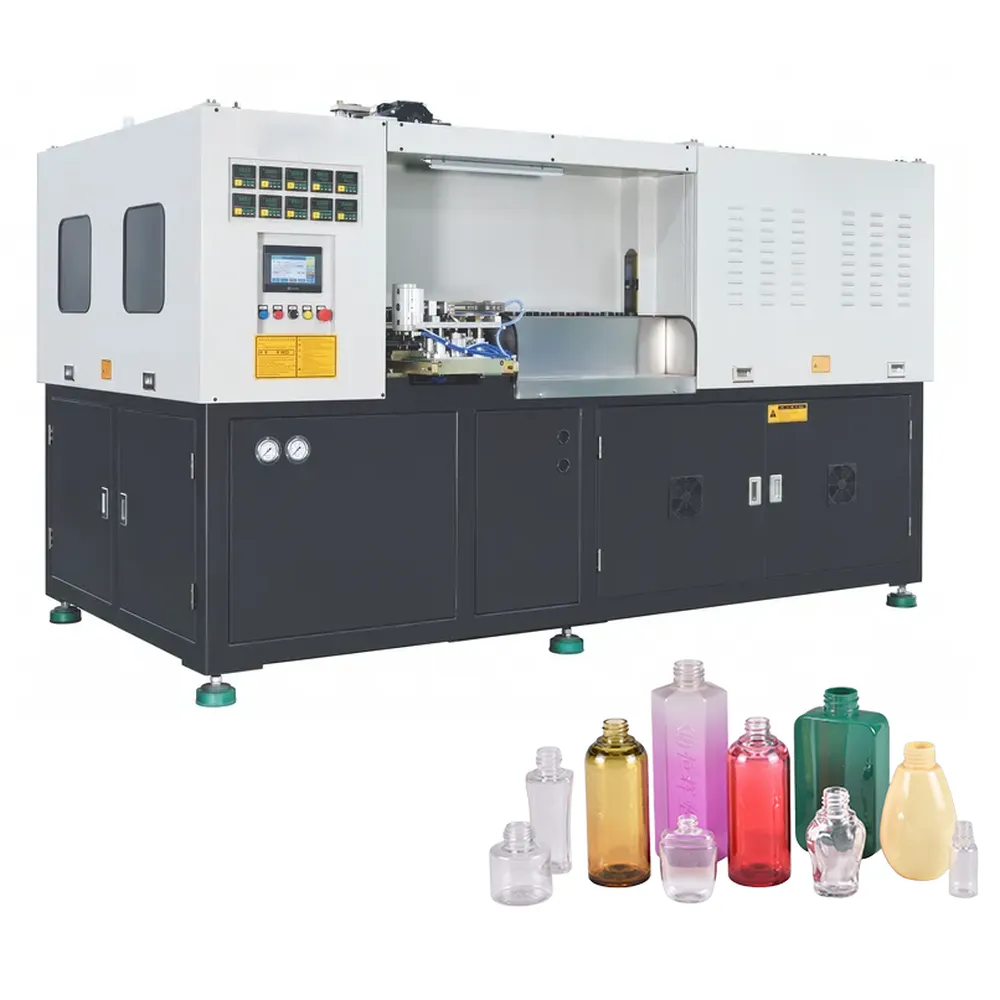
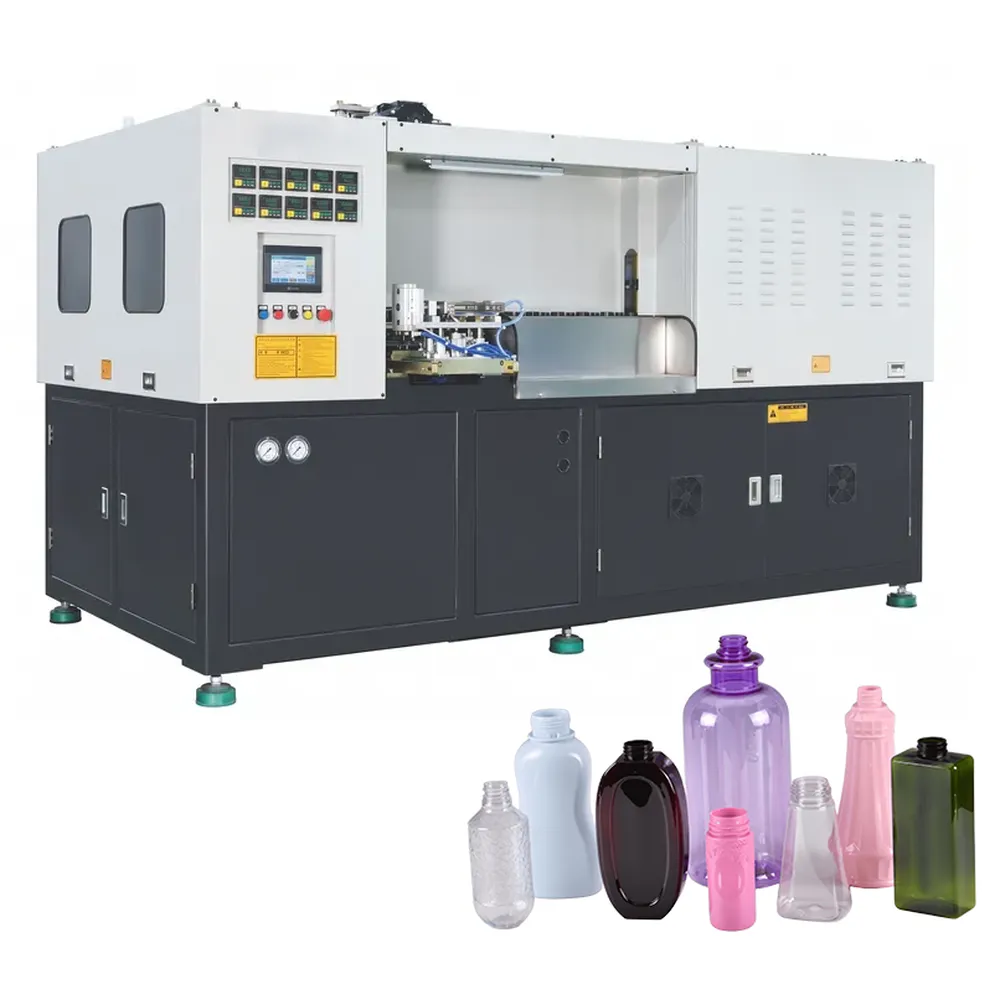
صُممت آلة النفخ الأوتوماتيكية بالكامل EPA.ES-2C114.3 لإنتاج عبوات المواد الكيميائية ومستحضرات التجميل اليومية بكفاءة عالية. تعتمد هذه الآلة على محركات سيرفو، ومخفضات سرعة، ومكونات كهربائية، وأنظمة تحكم دقيقة من علامات تجارية عالمية مرموقة، مما يضمن ثباتًا وموثوقية وكفاءة استثنائية، بالإضافة إلى توفير الطاقة. صُممت EPA.ES-2C114.3 خصيصًا لتصنيع عبوات الشامبو، وعبوات غسول الجسم، وعبوات اللوشن، وعبوات تونر الوجه، وموزعات الصابون السائل، وغيرها من عبوات مستحضرات التجميل أو المواد الكيميائية اليومية ذات الأشكال الخاصة التي تتطلب دقة عالية وتصميمات هندسية معقدة.
صُممت آلة النفخ الأوتوماتيكية بالكامل EPA.ES-2C114.3 لإنتاج عبوات المواد الكيميائية ومستحضرات التجميل اليومية بكفاءة عالية. تعتمد هذه الآلة على محركات سيرفو، ومخفضات سرعة، ومكونات كهربائية، وأنظمة تحكم دقيقة من علامات تجارية عالمية مرموقة، مما يضمن ثباتًا وموثوقية وكفاءة استثنائية، بالإضافة إلى توفير الطاقة. تُعد EPA.ES-2C114.3 آلة رائدة في مجال نفخ عبوات مستحضرات التجميل من Ever-Power، وهي مصممة بتكوين ثنائي التجويفات وحامل لـ 60 قالبًا أوليًا، وتنتج ما يصل إلى 2000 زجاجة في الساعة من مواد PET وPETG، مما يجعلها مثالية لزجاجات الشامبو، وعبوات غسول الجسم، وزجاجات اللوشن، وعبوات تونر الوجه، وموزعات الصابون السائل، وغيرها من زجاجات مستحضرات التجميل أو المواد الكيميائية اليومية ذات الأشكال الخاصة التي تتطلب دقة عالية وتصميمات هندسية معقدة.
باعتبارها آلة نفخ قوالب احترافية ثنائية المراحل، تفصل آلة EPA.ES-2C114.3 مرحلة حقن القوالب الأولية عن مرحلة نفخ القوالب، مما يتيح تحكمًا فائقًا في سماكة الجدران ودقة عالية في الأبعاد. وتشمل استخداماتها علامات تجارية للعناية الشخصية، ومصنعي منتجات التنظيف المنزلية، وخطوط تعبئة الأدوية، ومنتجي مستحضرات التجميل الفاخرة حول العالم. سواء كنت بحاجة إلى آلة نفخ قوالب لزجاجات الشامبو، أو آلة نفخ قوالب PET لتغليف مستحضرات التجميل حسب الطلب، أو آلة نفخ قوالب عالية السرعة لإنتاج المواد الكيميائية اليومية على نطاق واسع، فقد صُمم هذا الطراز لتلبية معايير الإنتاج في قطاع الأعمال (B2B) وتجاوزها مع الحفاظ على تكاليف تشغيل تنافسية.
المعايير الفنية
| نموذج | وحدة | EPA.ES-2C114.3 | |
|---|---|---|---|
| صب | شوط التثبيت | مم | 132 |
| مسافة فتح العفن | مم | 312 | |
| العفن - مسافة قريبة | مم | 180 | |
| ضربة التمدد | مم | 400 | |
| مسافة فتح العفن | مم | 50 | |
| العفن - مسافة قريبة | مم | 114.3 | |
| حامل القوالب الأولية | 60 | ||
| التسوس | 2 | ||
| حاوية | أقصى حجم للحاوية | مل | 1000 |
| نطاق قطر العنق | مم | 88 | |
| أقصى قطر للحاوية | مم | 94 | |
| أقصى ارتفاع للحاوية | مم | 260 | |
| الناتج النظري | bph | 2000 | |
| النظام الكهربائي | أقصى قدرة تسخين | كيلوواط | 50 |
| الطاقة الحرارية | كيلوواط | 16 | |
| نظام الهواء | العمليات | كجم/سم² | 7 |
| استهلاك الهواء بضغط منخفض | لتر/دقيقة | 600 | |
| ضغط النفخ | كجم/سم² | 35 | |
| استهلاك الهواء عالي الضغط | لتر/دقيقة | 1000 | |
| مياه التبريد | العمليات | كجم/سم² | 6 |
| درجة حرارة | درجة مئوية | 8-12 | |
| معدل التدفق | لتر/دقيقة | 30 | |
| آلة | الحجم (الطول × العرض × الارتفاع) | مم | 3220*1660*2010 |
| وزن | كيلوغرام | 3000 | |
مميزات ماكينة النفخ والقولبة الأوتوماتيكية بالكامل EPA.ES-2C114.3
1. إنتاج عالي الكفاءة
بفضل قدرتها الإنتاجية النظرية التي تصل إلى 2000 زجاجة في الساعة بتصميم ذي تجويفين، صُممت آلة التشكيل بالنفخ عالية السرعة EPA.ES-2C114.3 لتلبية متطلبات خطوط الإنتاج الكبيرة. سواءً أكانت تُستخدم لإنتاج مُنعمات البشرة، أو زجاجات الشامبو، أو عبوات الصابون السائل، فإن هذه الآلة تُقلل زمن الدورة إلى أدنى حد بفضل الحركة الدقيقة المُحركة بمحركات سيرفو ونظام التسخين الذكي للقوالب الأولية، مما يُوفر إنتاجية ثابتة تُعزز وقت تشغيل الخط وتُخفض تكلفة الإنتاج لكل وحدة بشكل ملحوظ.
2. متانة هيكلية فائقة
صُممت هذه الآلة باستخدام فولاذ هيكلي عالي الجودة ومكونات مقاومة للتآكل، لضمان التشغيل المتواصل دون انقطاع في بيئات الإنتاج متعددة الورديات. وتُستخدم مواد مُقسّاة في نقاط التآكل الحرجة، مما يُطيل فترات الخدمة، ويُقلل من وقت التوقف غير المخطط له، ويُحافظ على تكاليف صيانة آلة النفخ قابلة للتنبؤ. ويضمن هيكلها المتين ثبات الأبعاد خلال عمليات الإنتاج الممتدة، وهو أمر بالغ الأهمية للحفاظ على الدقة العالية المطلوبة في تطبيقات تغليف مستحضرات التجميل والمواد الكيميائية اليومية.
3. نظام تحكم PLC دقيق
يُتيح نظام التحكم المتكامل القائم على وحدة التحكم المنطقية القابلة للبرمجة (PLC) للمشغلين تحكمًا دقيقًا وفوريًا في كل مرحلة من مراحل دورة التشكيل بالنفخ، بما في ذلك مناطق التسخين، وسرعة التمديد، وضغط النفخ، وقوة تثبيت القالب. تُقلل هذه الدقة بشكل كبير من انحراف المعلمات، وتضمن ثبات سُمك جدار الزجاجة، وتُسهّل عملية استكشاف أعطال آلة التشكيل بالنفخ من خلال تسجيل بيانات التشغيل لمراجعتها وتشخيصها. كما تُتيح واجهة شاشة اللمس HMI سهلة الاستخدام تغييرًا سريعًا في وصفات التشكيل بين مختلف أحجام الزجاجات، مما يُقلل من وقت التوقف بين عمليات الإنتاج.
4. نطاق استخدام متعدد الاستخدامات
يُعدّ جهاز EPA.ES-2C114.3 خيارًا ممتازًا كجهاز مخصص آلة نفخ القوالب تتميز هذه الآلة بقدرتها على التعامل مع مختلف أشكال عبوات مستحضرات التجميل والمستحضرات الكيميائية اليومية، بما في ذلك العبوات الدائرية والبيضاوية والمسطحة، بالإضافة إلى التصاميم المعقدة غير المتماثلة ذات الأشكال الخاصة. وبقطر أقصى للعبوة يبلغ 94 مم وارتفاع 260 مم، وقطر عنق يصل إلى 88 مم، فإنها تغطي غالبية أحجام عبوات منتجات العناية الشخصية. تشمل المواد المتوافقة البولي إيثيلين تيريفثالات (PET) والبولي إيثيلين تيريفثالات جليكول (PETG)، مما يجعلها آلة نفخ بلاستيكية متعددة الاستخدامات لإنتاج عبوات مستحضرات التجميل الشفافة وشبه الشفافة عالية الجودة.
5. التصميم الموفر للطاقة
بفضل تجهيزها بمحركات سيرفو عالمية المستوى وتقنية محرك التردد المتغير، تُقلل آلة EPA.ES-2C114.3 استهلاك الطاقة بشكل ملحوظ مقارنةً بالآلات الهيدروليكية ذات الإنتاجية المماثلة. تبلغ طاقة التسخين العادية 16 كيلوواط فقط مقابل 50 كيلوواط كحد أقصى، مما يسمح لمديري الإنتاج بتحسين تكوينات مناطق التسخين لرفع كفاءة الطاقة دون المساس بجودة المنتج النهائي. يدعم هذا التصميم المُراعي للطاقة المنشآت التي تسعى إلى خفض انبعاثات الكربون وتقليل تكاليف التشغيل طوال دورة حياة الآلة.
6. Fully Automated Operation
باعتبارها آلة نفخ قوالب أوتوماتيكية بالكامل، تتولى آلة EPA.ES-2C114.3 تحميل القوالب الأولية، وتسخينها، وتمديدها، ونفخها، وتبريدها، وإخراج الزجاجات بأقل قدر من التدخل اليدوي. يقلل التشغيل الآلي من الاعتماد على العمالة، ويقضي على العيوب الناتجة عن الأخطاء البشرية، ويتيح للمصانع العمل بفرق أصغر حجمًا وأكثر مهارة. كما يضمن سير العمل الآلي من القوالب الأولية إلى الزجاجات معايير نظافة فائقة ضرورية لتعبئة مستحضرات التجميل والمواد الكيميائية اليومية، حيث يُعد التحكم في التلوث واتساق الدفعات من متطلبات الإنتاج الأساسية.
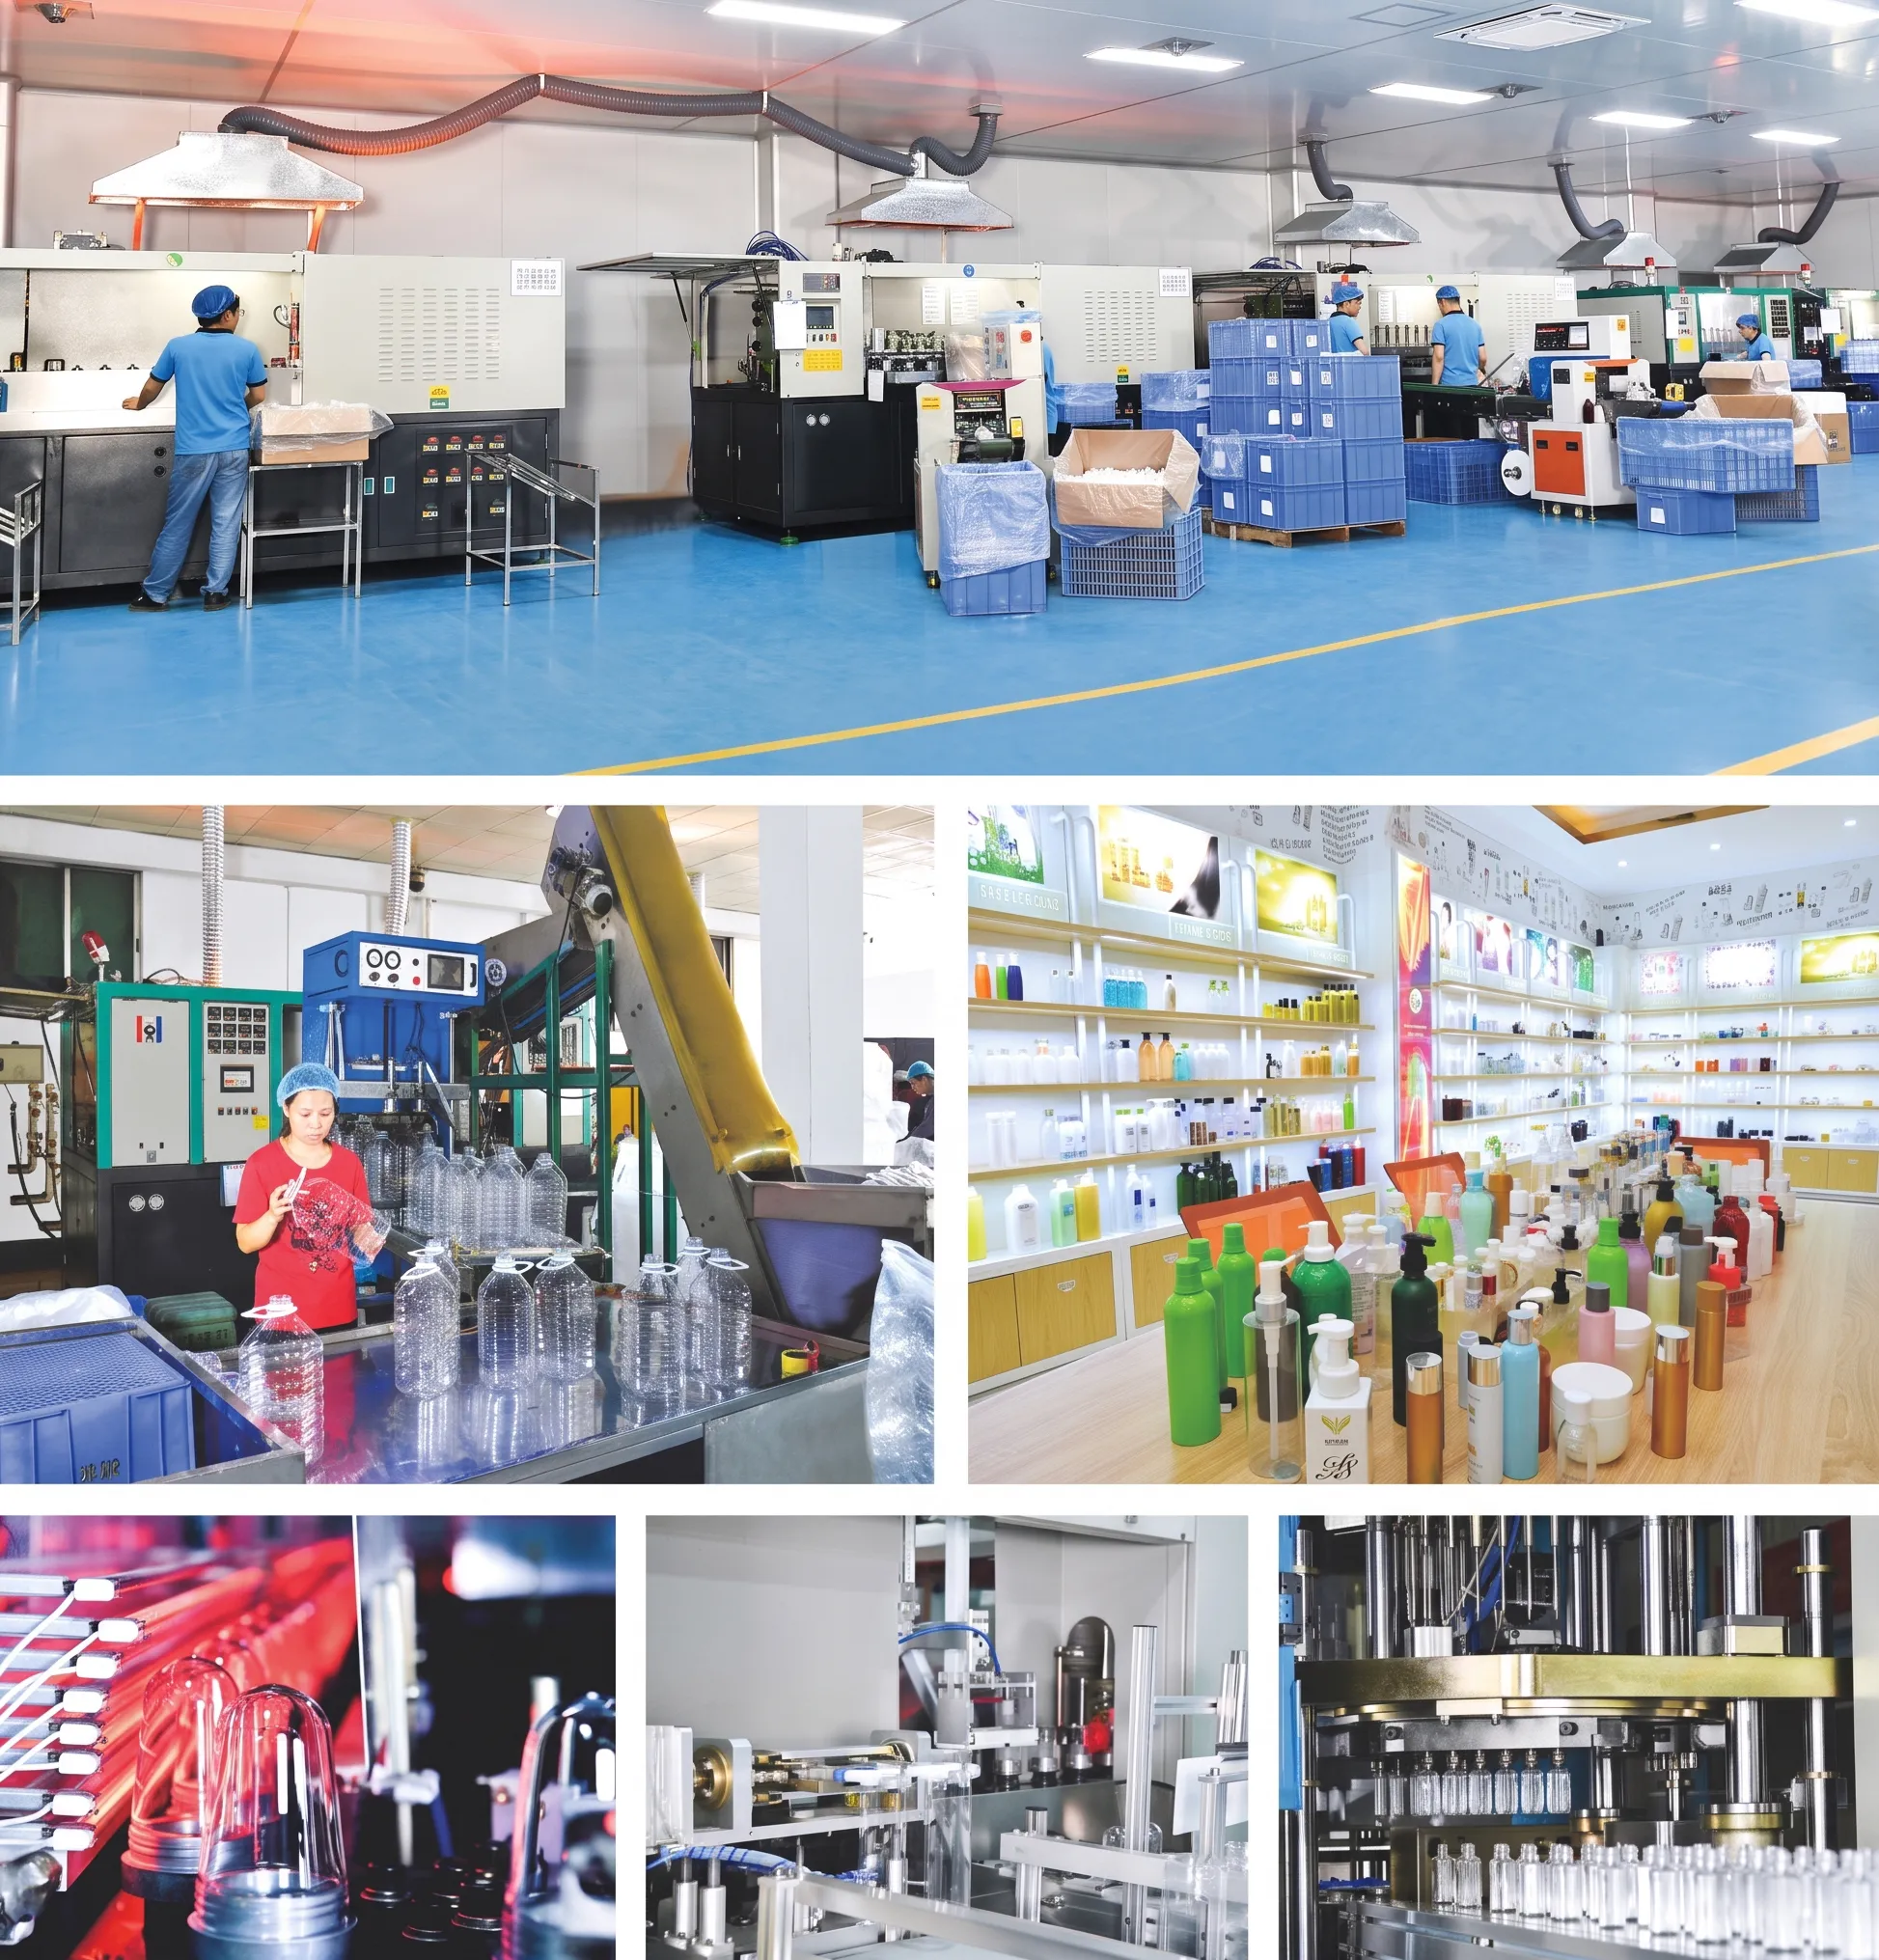
مبدأ عمل آلة نفخ البلاستيك
1. تحضير المواد الخام
تتكون المواد الخام المستخدمة في آلة التشكيل بالنفخ ثنائية المراحل هذه بشكل أساسي من راتنجات البولي إيثيلين تيريفثالات (PET) والبولي إيثيلين تيريفثالات جليكول (PETG). قبل الإنتاج، تخضع المواد لعمليات فحص دقيقة، وتحليل للرطوبة، وتجفيف، وخلط، وتغذية. يضمن نظام مراقبة الجودة الصارم للراتنج الوارد مستويات اللزوجة الذاتية الصحيحة، وتناسق اللون، وخلوه من أي شوائب، وكلها عوامل تؤثر بشكل مباشر على شفافية الزجاجة النهائية، وقوتها الميكانيكية، والتزامها بمعايير إدارة الغذاء والدواء الأمريكية (FDA) أو معايير ملامسة الأغذية.
2. Preform Injection Molding
في عملية التصنيع ذات المرحلتين، تُنتج القوالب الأولية بشكل منفصل في آلة حقن القوالب. يُذاب الراتنج ويُلدّن، ثم يُحقن في قوالب دقيقة للقوالب الأولية تحت تحكم دقيق في درجة الحرارة والضغط وسرعة الحقن. تتميز القوالب الأولية الناتجة بعنق مُشكّل بالكامل ذي هندسة لولبية دقيقة، وهي ميزة أساسية لإنتاج القوالب الأولية بالحقن مقارنةً ببدائل البثق، مما يضمن اتساق العنق، وهو أمر بالغ الأهمية لأغطية عبوات مستحضرات التجميل والعناية الشخصية.
3. التسخين المسبق للشكل
تُحمّل القوالب الأولية في نظام حامل القوالب الأولية EPA.ES-2C114.3 وتُنقل عبر فرن تسخين بالأشعة تحت الحمراء. خلال هذه المرحلة، تُرفع درجة حرارة القالب الأولي بشكل متجانس من درجة حرارة الغرفة إلى نطاق درجة حرارة نفخ دقيق، يتراوح عادةً بين 90 و115 درجة مئوية لمادة البولي إيثيلين تيريفثالات (PET)، مع إيلاء اهتمام خاص لمناطق سُمك الجدار لضمان توزيع متجانس لللدونة. يُعد التسخين المسبق الصحيح أساسًا لسُمك جدار موحد في الزجاجة النهائية، وهو أمر بالغ الأهمية للتحكم في توزيع المواد في التصاميم التجميلية المعقدة ذات الأشكال الخاصة.
4. التشكيل بالتمديد والنفخ
بعد التسخين المسبق، تُنقل القوالب الأولية إلى محطة النفخ، حيث يقوم قضيب التمديد أولاً بإطالة القالب محوريًا، بينما يبدأ الهواء ذو الضغط المنخفض بالتمدد القطري. ثم يقوم هواء ذو ضغط عالٍ (35 كجم/سم²) بنفخ القالب الأولي بالكامل مقابل جدران تجويف قالب النفخ المبردة، لتشكيل شكل الزجاجة النهائي. تعمل عملية التوجيه ثنائي المحور هذه على تقوية البنية الجزيئية لمادة البولي إيثيلين تيريفثالات (PET)، مما ينتج عنه زجاجات ذات شفافية ومقاومة للصدمات وخصائص عزل فائقة مقارنةً بالطرق أحادية المحور أو غير المعتمدة على التمديد.
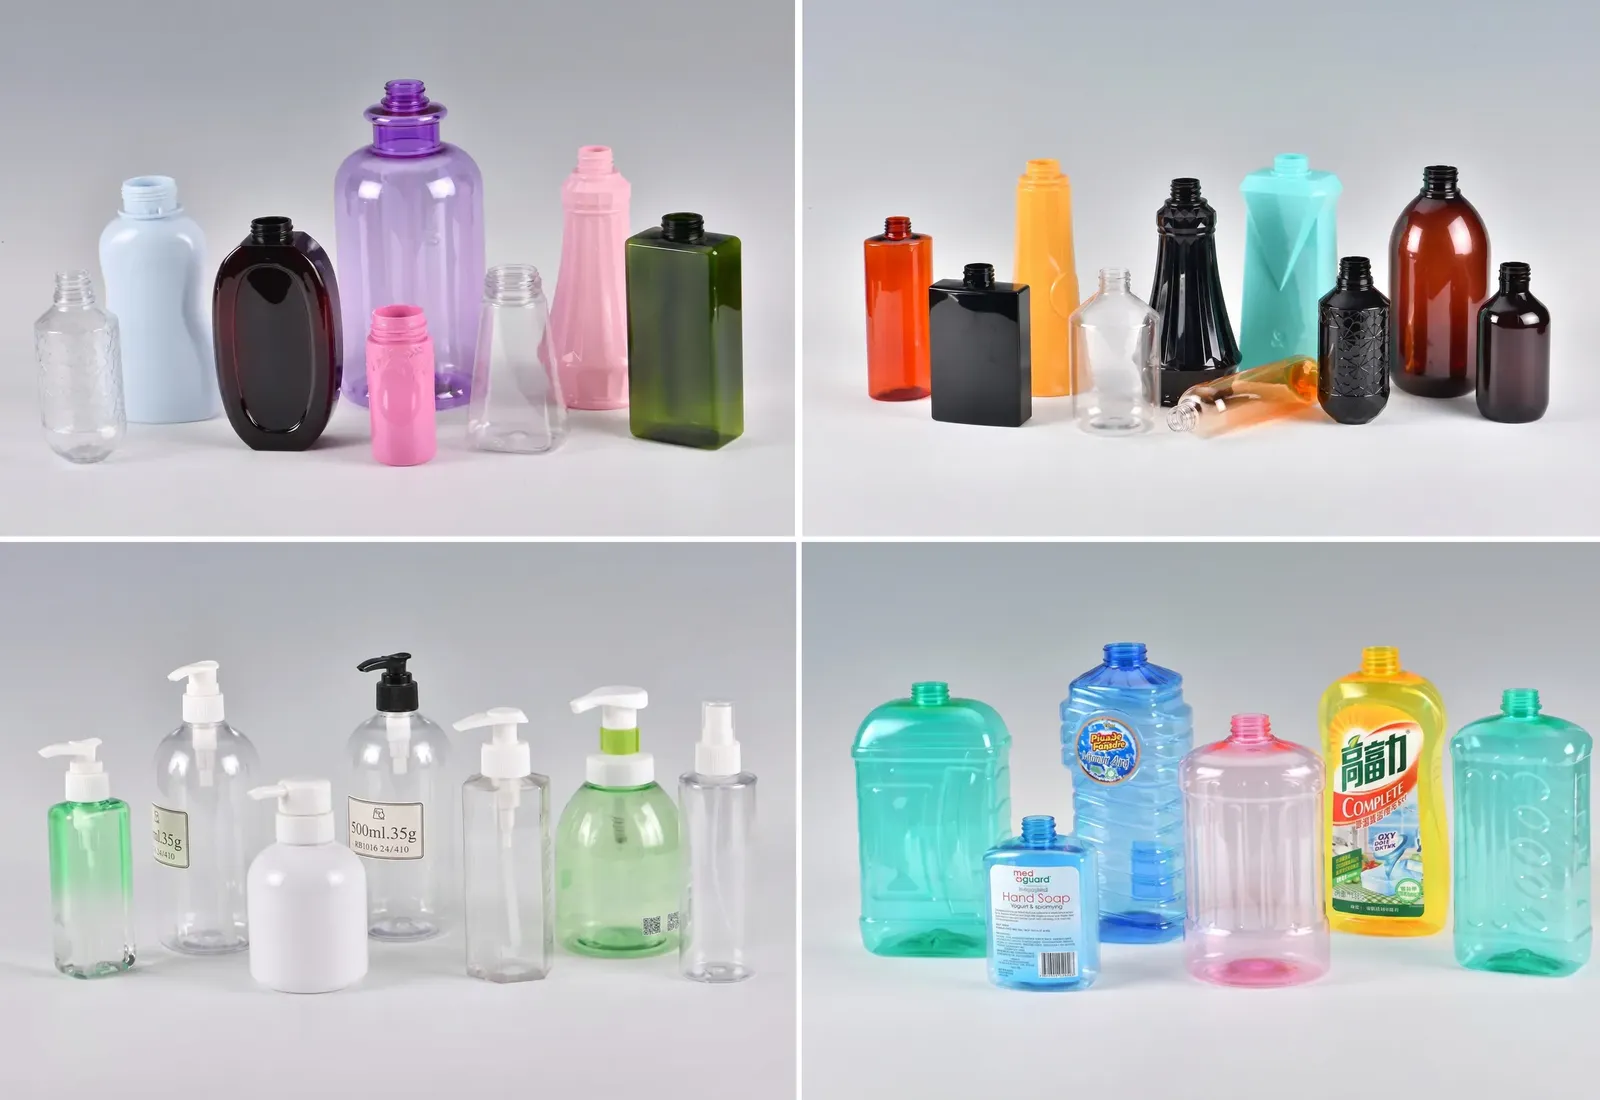
تطبيقات آلة نفخ قوالب زجاجات مستحضرات التجميل
زجاجة مستحضرات تجميل
تُعدّ آلة نفخ قوالب زجاجات مستحضرات التجميل EPA.ES-2C114.3 الخيار الأمثل للعلامات التجارية الفاخرة. فهي تُنتج بكفاءة عالية زجاجات التونر، وزجاجات السيروم، وعبوات اللوشن، وكريم الأساس من مادة PET وPETG، بشفافية فائقة، وسماكة جدار ثابتة، ولمسة نهائية دقيقة تُناسب عرض منتجات التجميل على أرفف المتاجر. وبفضل قدرتها على إنتاج زجاجات بأشكال خاصة، تُعدّ هذه الآلة الخيار الأمثل للعلامات التجارية التي تسعى إلى تصميم عبوات فريدة ومميزة.
زجاجة مواد كيميائية
تُعدّ آلة نفخ القوالب الكيميائية EPA.ES-2C114.3 آلةً موثوقةً لتصنيع عبوات PET لمنظفات المنزل، ومنعمات الأقمشة، ومنظفات الزجاج، ومطهرات الأسطح. تُنتج هذه الآلة زجاجاتٍ تتمتع بالصلابة الهيكلية والتوافق الكيميائي اللازمين للتركيبات القلوية والحمضية الخفيفة. يدعم تصميمها عالي الإنتاجية ذو التجويفين العلامات التجارية للمواد الكيميائية اليومية التي تتطلب إنتاجًا سريعًا ومتسقًا لتلبية مواعيد التسليم في سلسلة التوريد لقطاع التجزئة.
زجاجة صيدلانية
بالنسبة لمصنعي الأدوية الذين يحتاجون إلى عبوات نظيفة وخالية من التلوث، تُنتج آلة EPA.ES-2C114.3 زجاجات أدوية من مادة PET ذات تشطيبات دقيقة للعنق، مما يضمن إغلاقًا محكمًا ضد العبث ومقاومًا لعبث الأطفال. يقلل نظام العمل الآلي بالكامل من احتكاك الإنسان بالجزء الداخلي للعبوة، مما يدعم بيئات الإنتاج المتوافقة مع معايير التصنيع الجيد (GMP). كما يضمن سمك الجدار المتناسق ودقة الأبعاد أداءً موثوقًا للإغلاق، وهو أمر ضروري في تطبيقات تغليف الأدوية السائلة والشراب.
زجاجة مشروبات
على الرغم من أن آلة EPA.ES-2C114.3 مصممة في الأساس لتطبيقات مستحضرات التجميل والمواد الكيميائية اليومية، إلا أنها قادرة أيضاً على إنتاج عبوات مشروبات PET أصغر حجماً للمشروبات الوظيفية والمكملات الغذائية والمشروبات المتخصصة بسعة تصل إلى 1000 مل. وتتوافق الآلة مع راتنجات PET المستخدمة في تغليف المواد الغذائية، كما يوفر نظام التمدد ثنائي المحور خصائص مقاومة ثاني أكسيد الكربون والضغط اللازمة لتغليف المشروبات الغازية والوظيفية في أسواق التجزئة الراقية.
زجاجة طعام
تتيح آلة نفخ قوالب عبوات PET من طراز EPA.ES-2C114.3 إمكانية تصنيع عبوات غذائية مناسبة للتوابل والصلصات والعسل وتغليف الأطعمة الجافة بأحجام صغيرة إلى متوسطة. تتوافق مواد PET وPETG تمامًا مع معايير ملامسة الأغذية عند استخدام أنواع الراتنج المعتمدة، وتنتج الآلة عبوات تتميز بالشفافية البصرية التي يطلبها المستهلكون وتجار التجزئة للمنتجات الغذائية حيث تُعد رؤية المحتويات عاملًا أساسيًا في عملية الشراء.
زجاجة شامبو، غسول للجسم، وسائل غسيل الأطباق
آلة EPA.ES-2C114.3 هي آلة نفخ قوالب مصممة خصيصًا لتصنيع عبوات الشامبو وغسول الجسم، وتتميز بقدرتها على التعامل مع الأحجام الكبيرة والأشكال المريحة الشائعة في عبوات منتجات العناية الشخصية. تتيح هذه الآلة للعلامات التجارية إمكانية نفخ عبوات ذات أشكال خاصة، حتى في أصعب الظروف، مما يوفر لها إمكانية تصميم مقابض مخصصة، وأشكال غير متماثلة، وتكوينات عنق غير قياسية. كما تُنتج هذه الآلة عبوات سائل غسيل الأطباق والمنظفات السائلة بسعات تتراوح بين 200 مل و1000 مل بكفاءة عالية وسرعة ودقة تلبي متطلبات سلاسل التوريد في قطاع التجزئة.
المعدات الرئيسية
نظام محرك سيرفو
تستخدم آلة EPA.ES-2C114.3 محركات سيرفو ذات علامات تجارية عالمية لجميع محاور الحركة الرئيسية، بما في ذلك فتح وإغلاق القالب، وتشغيل قضيب التمديد، ونقل القوالب الأولية. يوفر تصميم محرك السيرفو تحديدًا سريعًا ودقيقًا للموقع مع استعادة الطاقة عند التباطؤ، مما يقلل استهلاك الطاقة بشكل ملحوظ مقارنةً بالأنظمة الهيدروليكية. كما يتيح نظام السيرفو ضبطًا دقيقًا للسرعة وعزم الدوران لكل مرحلة من مراحل دورة النفخ، وهو أمر بالغ الأهمية عند إنتاج زجاجات مستحضرات التجميل والمواد الكيميائية اليومية ذات الأشكال الخاصة والمعقدة ذات الأبعاد الدقيقة.
فرن تسخين القوالب بالأشعة تحت الحمراء
يُجهز فرن التسخين بمناطق إضاءة بالأشعة تحت الحمراء قابلة للتحكم بشكل مستقل، مما يسمح للمشغلين بتخصيص توزيع درجة الحرارة على طول ومحيط القالب الأولي. يُعد هذا التحكم الدقيق في كل منطقة أمرًا بالغ الأهمية لتحقيق توزيع متجانس للمواد في تصميمات الزجاجات غير المتماثلة أو ذات الأشكال الخاصة الشائعة في عبوات مستحضرات التجميل. يضمن تصميم حامل القوالب الأولية الستين إمدادًا مستمرًا بالقوالب الأولية المُهيأة حراريًا إلى محطة النفخ، مما يدعم معدل إنتاج يصل إلى 2000 زجاجة في الساعة دون أي تفاوت حراري قد يؤثر سلبًا على جودة الزجاجات.
وحدة تثبيت القالب
تُطبّق وحدة التثبيت قوة مُتحكّم بها لإبقاء قالب النفخ مغلقًا أثناء مرحلة النفخ بضغط عالٍ يبلغ 35 كجم/سم². وبفضل شوط تثبيت يبلغ 132 مم ومسافة إغلاق القالب 114.3 مم، صُمّمت هذه الوحدة بدقة لتناسب نطاق أحجام الزجاجات المستهدفة. تعمل آلية التثبيت المُتحكّم بها آليًا على تقليل الزوائد عند خط الفصل، وتحسين جودة لحام الزجاجة، وإطالة عمر القالب مقارنةً بأنظمة التثبيت الهيدروليكية التي قد تُنتج توزيعًا غير متساوٍ للقوة على سطح القالب أثناء دورات التشغيل السريعة.
نظام نفخ عالي الضغط
صُممت دائرة النفخ الهوائي لتحمل ضغط نفخ يبلغ 35 كجم/سم² مع استهلاك هواء عالي الضغط يصل إلى 1000 لتر/دقيقة. يعتمد تصميم توصيل الهواء على مرحلتين: الأولى نفخ أولي منخفض الضغط عند 7 كجم/سم² لبدء تمدد مُتحكم به للمادة الأولية، تليها نفخة نهائية عالية الضغط لإجبار المادة على التوافق التام مع شكل تجويف القالب. يُعد تسلسل النفخ المرحلي هذا بالغ الأهمية، خاصةً بالنسبة لزجاجات مستحضرات التجميل ذات الأشكال الخاصة، حيث قد يؤدي التلامس المبكر مع الضغط الكامل مع حواف القالب الحادة إلى ترقق موضعي أو تركيز الإجهاد في جدار العبوة.
نظام التحكم PLC وواجهة المستخدم الرسومية
تُدار الآلة بنظام تحكم قائم على وحدة تحكم منطقية قابلة للبرمجة (PLC) متصل بشاشة لمس ملونة، مما يمنح المشغلين رؤية كاملة وتحكمًا تامًا في جميع معايير الإنتاج. يتيح تخزين الوصفات تغيير القوالب بسرعة، بينما تدعم وظائف مراقبة العملية استكشاف أعطال آلة النفخ بشكل استباقي وجدولة الصيانة التنبؤية. يضمن تسجيل الإنذارات وتتبع عدد الدورات وتنبيهات انحراف المعايير تحديد مشكلات الجودة وحلها قبل تراكم كميات كبيرة من المنتجات المعيبة على خط الإنتاج.
دائرة مياه التبريد
تعمل دائرة تبريد المياه المتكاملة بكثافة 6 كجم/سم² ونطاق درجة حرارة من 8 إلى 12 درجة مئوية ومعدل تدفق 30 لتر/دقيقة، مما يضمن استخلاصًا حراريًا سريعًا ومتجانسًا من قالب النفخ بعد كل دورة. يُعدّ ثبات درجة حرارة القالب أمرًا بالغ الأهمية لضمان دقة الأبعاد، لا سيما بالنسبة للعبوات ذات التفاوتات الدقيقة في القاعدة والكتف. كما يمنع التبريد المناسب تشوه القالب بعد التشكيل، وهي مشكلة شائعة في الإنتاج عالي السرعة لزجاجات مستحضرات التجميل ذات الجدران الرقيقة، ويُعدّ عاملًا أساسيًا لتحقيق الإنتاج النظري البالغ 2000 زجاجة في الساعة بشكل مستدام.
Stretch Rod Mechanism
يمتد قضيب التمديد المُدار بمحرك مؤازر عبر عنق القالب الأولي لتمديده ميكانيكيًا لمسافة 400 مم قبل وأثناء مرحلة النفخ. يُنتج هذا التمديد المحوري، بالإضافة إلى التمدد الهوائي القطري، توجيهًا جزيئيًا ثنائي المحور في جدار عبوة البولي إيثيلين تيريفثالات (PET). والنتيجة هي زيادة ملحوظة في التبلور والشفافية ومقاومة الصدمات مقارنةً بالعبوات غير الموجهة. يمكن برمجة سرعة قضيب التمديد وعمق اختراقه بدقة لكل تصميم عبوة، مما يسمح بتحسين توزيع سماكة الجدار وكفاءة استخدام المواد في مختلف أحجام عبوات مستحضرات التجميل.
نظام نقل وتحميل القوالب الأولية
يدير نظام النقل الآلي للقوالب الأولية حركة هذه القوالب من قادوس التحميل عبر فرن التسخين إلى محطة النفخ، مع تحكم دقيق في التوقيت والاتجاه. تضمن سعة حامل القوالب، التي تتسع لـ 60 قالبًا، توفيرًا حراريًا كافيًا، مما يمنع توقف دورة الإنتاج في محطة النفخ أثناء الانقطاعات الطفيفة في المراحل السابقة. كما تُغني آلية التحميل والفرز الآلية عن التعامل اليدوي مع القوالب، والذي قد يُسبب التلوث، وأخطاء في الاتجاه، وتفاوتًا في زمن الدورة، مما يؤثر سلبًا على جودة المنتج وثبات الإنتاجية.
التشكيل بالنفخ بالحقن مقابل التشكيل بالنفخ بالبثق
يُعدّ فهم الاختلافات بين عملية التشكيل بالنفخ بالحقن (IBM) وعملية التشكيل بالنفخ بالبثق (EBM) أمرًا بالغ الأهمية لاختيار آلة التشكيل بالنفخ المناسبة للزجاجات البلاستيكية في تطبيقك. تُنتج كلتا الطريقتين عبوات بلاستيكية مجوفة، لكنهما تختلفان اختلافًا كبيرًا في بنية العملية، ودقة التصنيع، وكمية النفايات المُنتجة، ونطاق التطبيق الأمثل.
قولبة النفخ بالحقن (IBM)
- يتم حقن البلاستيك المنصهر حول قضيب أساسي لتشكيل قالب أولي دقيق ونهاية عنق.
- يتم نقل القالب الأولي إلى محطة النفخ ويتم نفخه داخل قالب الزجاجة.
- تمت إزالة الزجاجة الجاهزة دون تقليم الزوائد، مما أدى إلى إنتاج كمية ضئيلة جداً من الخردة.
- يوفر دقة عالية للغاية في العنق، وهندسة خيوط متسقة، وأداء مانع تسرب موثوق به.
- الأفضل لتغليف المنتجات الصيدلانية والتجميلية والطبية والدقيقة ذات القيمة العالية.
- استثمار أولي أعلى في القوالب، مبرر بانخفاض تكلفة النفايات لكل وحدة وتكلفة الجودة في المراحل اللاحقة.
التشكيل بالنفخ بالبثق (EBM)
- يتم بثق البلاستيك المنصهر إلى الأسفل على شكل أنبوب مجوف (باريسون) من رأس القالب.
- يغلق القالب حول الجزء السفلي، ويضغط عليه ويغلقه بإحكام.
- يتم نفخ الهواء لتمديد الباريسون مقابل تجويف القالب، ثم يتم تشذيب الزوائد بعد التبريد.
- انخفاض تكلفة الأدوات الأولية، لا سيما بالنسبة لأحجام الحاويات الأكبر.
- الأفضل للاستخدام مع الحاويات المجوفة الكبيرة مثل الجركنات والبراميل والخزانات والزجاجات الصناعية.
- تُضيف عملية التشذيب السريع خطوة معالجة ثانوية وتُنتج نفايات خردة قابلة لإعادة التدوير.
مقارنة العمليات جنبًا إلى جنب
| الميزة / العامل | قولبة النفخ بالحقن (IBM) | التشكيل بالنفخ بالبثق (EBM) |
|---|---|---|
| نموذج البداية | قالب حقن مسبق التشكيل | باريسون مقذوف |
| دقة الرقبة | مرتفع للغاية؛ عنق مصبوب مسبقًا بالحقن | قياسي؛ يعتمد على إغلاق القالب والتشذيب |
| الخردة / النفايات | شبه انعدام الوميض؛ نفايات عملية منخفضة للغاية | يتطلب الفلاش تقليمًا وإعادة تدوير |
| أفضل حجم للحاوية | زجاجات دقيقة صغيرة إلى متوسطة الحجم | حاويات مجوفة متوسطة إلى كبيرة الحجم |
| تكلفة القالب الأولية | أدوات عالية الدقة وقضبان أساسية | أقل بالنسبة لأحجام الحاويات المجوفة الكبيرة |
| أفضل التطبيقات | مستحضرات التجميل، الأدوية، المواد الكيميائية اليومية، عبوات المختبرات | عبوات بلاستيكية، براميل منظفات، أباريق حليب كبيرة |
| أولوية الجودة | التناسق الأبعاد وموثوقية الإحكام | مرونة الحجم واقتصاديات حجم الحاويات |
أي عملية يجب أن تختار؟
اختر تقنية التشكيل بالنفخ بالحقن عندما يتطلب تطبيقك زجاجات صغيرة إلى متوسطة الحجم بدقة عالية، ذات أعناق ملولبة دقيقة، وإنتاج نظيف دون الحاجة إلى تشذيب إضافي، وأبعاد ثابتة ضرورية في تغليف الأدوية ومستحضرات التجميل والمختبرات. تُعدّ آلة التشكيل بالنفخ EPA.ES-2C114.3 آلة متكاملة تمامًا تعمل على مرحلتين، وتوفر هذا المستوى من الدقة بمعدلات إنتاج صناعية.
اختر تقنية التشكيل بالنفخ بالبثق عندما تكون الأولوية لديك هي الزجاجات الكبيرة، أو عبوات الوقود، أو البراميل، أو الخزانات، حيث تفوق مرونة الشكل وانخفاض تكلفة الأدوات الأولية مزايا دقة عنق الزجاجة التي توفرها تقنية التشكيل بالنفخ بالبثق. أما بالنسبة للمشاريع الصيدلانية والطبية، فإن قابلية التكرار والنظافة التي توفرها تقنية التشكيل بالنفخ بالبثق تبرر عادةً ارتفاع الاستثمار الأولي، حتى عندما تكون معدات التشكيل بالنفخ الإلكتروني قادرة ميكانيكيًا على إنتاج حجم الزجاجة المطلوب.
مواد خام متوافقة مع آلة النفخ
PET (بولي إيثيلين تيريفثالات)
يُعدّ البولي إيثيلين تيريفثالات (PET) الراتنج الأساسي الموصى به وفقًا لمعيار EPA.ES-2C114.3. فهو يتميز بشفافية استثنائية، وقوة شد عالية، وخصائص ممتازة في منع تسرب الغازات، فضلًا عن امتثاله التام لمعايير سلامة الأغذية ومستحضرات التجميل. يُستخدم البولي إيثيلين تيريفثالات على نطاق واسع في صناعة زجاجات المياه المعدنية، وعبوات المشروبات الغازية، وتغليف الزيوت الصالحة للأكل، ومساحيق التجميل، وزجاجات المواد الكيميائية اليومية، كما يُعدّ المادة الأمثل للتشكيل بالنفخ ثنائي المحور نظرًا لخاصية التصلب بالشد أثناء عملية التمديد.
PETG (بولي إيثيلين تيريفثالات جلايكول)
يُعدّ PETG المادة الأساسية الثانية في هذه الآلة، إذ يوفر شفافية فائقة مقارنةً بـ PET القياسي، وسهولة في المعالجة عند درجات حرارة نفخ منخفضة، ومقاومة استثنائية للصدمات دون الحاجة إلى توجيه ثنائي المحور. ويُستخدم على نطاق واسع في تغليف مستحضرات التجميل الفاخرة، وزجاجات المواد الكيميائية اليومية الفاخرة، وعبوات الأدوية المتخصصة التي تتطلب كلاً من الكمال البصري والمقاومة الكيميائية للتركيبات الكحولية في نفس شكل التغليف.
البولي بروبيلين (PP)
يُختار البولي بروبيلين (PP) عندما تكون مقاومة درجات الحرارة العالية هي الشرط الأساسي للتغليف، مما يجعله مناسبًا لمنتجات التجميل التي تُعبأ بالحرارة، وتغليف المواد الغذائية المُعالجة في درجات حرارة مرتفعة، وحاويات الأدوية المُعرّضة لعمليات التعقيم، وبعض زجاجات المواد الكيميائية. يحافظ البولي بروبيلين على سلامته الهيكلية في درجات حرارة يتشوه عندها البولي إيثيلين تيريفثالات (PET)، مما يجعله المادة المُفضّلة لأنواع التغليف التي يجب أن تتحمل عمليات البسترة، أو التعقيم بالماء الساخن، أو التعقيم بالبخار في بيئات التغليف الخاضعة للرقابة.
البولي كربونات (PC)
يُوفر البولي كربونات مزيجًا من الوضوح البصري العالي جدًا، وشفافية تقارب شفافية الزجاج، ومقاومة فائقة للصدمات، مما يجعله خيارًا مثاليًا لعبوات مستحضرات التجميل الفاخرة القابلة لإعادة الاستخدام، وزجاجات عينات المختبرات، وأنواع التغليف المتخصصة التي يتوقع فيها المستهلكون مظهرًا زجاجيًا أنيقًا مع أمان وخفة وزن البلاستيك. كما يتميز البولي كربونات بمقاومته لدرجات الحرارة العالية، مما يجعله متوافقًا مع عبوات وموزعات مستحضرات التجميل القابلة للتعقيم في صالونات التجميل الاحترافية، والمراكز الطبية، ومتاجر التجزئة الراقية.
البولي إيثيلين (PE)
يُستخدم البولي إيثيلين، وخاصةً نوعي البولي إيثيلين عالي الكثافة (HDPE) ومنخفض الكثافة (LDPE)، في التطبيقات التي تتطلب مقاومة كيميائية ومرونة وكفاءة اقتصادية. يُفضل استخدام البولي إيثيلين عالي الكثافة في عبوات المواد الكيميائية المنزلية، ومواد التنظيف الصناعية، وحاويات المواد الكيميائية الزراعية التي تتطلب صلابة وعزلًا كيميائيًا. أما البولي إيثيلين منخفض الكثافة، فيوفر الملمس الناعم والقابل للضغط المطلوب لبعض أنواع عبوات مستحضرات التجميل الأنبوبية وحاويات التوزيع الخاصة. يتوفر البولي إيثيلين على نطاق واسع، وهو قابل لإعادة التدوير، ومتوافق مع مجموعة كبيرة من لوائح التعبئة والتغليف للمواد الكيميائية والغذائية على مستوى العالم.
 |
 |
 |
 |
قالب آلة نفخ زجاجات مستحضرات التجميل
قالب حقن التشكيل الأولي
- يتكون تصميم حافة القالب من جزأين مصنعين بدقة، مما يضمن محاذاة محورية بين جسم القالب الأولي ونهاية العنق طوال دورة الحقن والتشكيل، وهو أمر بالغ الأهمية لدقة النفخ اللاحقة.
- يضمن تصميم قناة مياه التبريد المحسّن استخلاصًا حراريًا سريعًا وموحدًا من سطح القالب الأولي بالكامل بعد الحقن، مما يقلل من وقت الدورة الإجمالي ويضمن وتيرة إنتاج سريعة بمعدل إنتاج يبلغ 2000 عبوة في الساعة.
- تستخدم مكونات التشكيل فولاذ القوالب المستورد من الدرجة 2316، وهو مقاوم للتآكل، وقابل للتلميع للحصول على تشطيب سطحي عالي، وقد خضع لمعالجة حرارية لضمان استقرار الأبعاد وعمر خدمة طويل في ظل ظروف الإنتاج الصعبة.
- تم تصنيع اللوحة الأساسية ولوحة التجويف والمكونات الهيكلية الأخرى من الفولاذ المقاوم للصدأ 420 لضمان مقاومة التآكل ضد تحلل البولي إيثيلين تيريفثالات والبيئة الحرارية الرطبة داخل قالب الحقن أثناء دورات الإنتاج المستمرة.
- إن تركيبات القوالب القياسية القابلة للتبديل وتصميم المكونات المنطقي يجعلان من السهل فحص قالب الحقن الأولي وتنظيفه وصيانته، مما يقلل من وقت التوقف المخطط له للصيانة ويتيح الاستجابة السريعة لأي تآكل أو تلف في الأدوات.
- يُمكّن تصميم القالب المعياري المتقدم قالب حقن واحد من إنتاج أكثر من نوع واحد من القوالب الأولية، مما يوفر مرونة في الإنتاج ويقلل من إجمالي الاستثمار في الأدوات للمصنعين الذين لديهم متطلبات متعددة لأشكال زجاجات مستحضرات التجميل.
نفخ القوالب
- المادة الخام المستخدمة في قوالب النفخ هي سبائك الألومنيوم عالية الجودة أو فولاذ الأدوات، والتي يتم اختيارها لمزيجها الأمثل من الموصلية الحرارية للتبريد السريع، وقابلية التشغيل للحصول على تفاصيل سطحية دقيقة، والقوة الهيكلية لتحمل دورات النفخ المتكررة عالية الضغط عند 35 كجم/سم2.
- تم تصميم كل تجويف زجاجة بلاستيكية باستخدام برامج التصميم بمساعدة الحاسوب ثلاثية الأبعاد المتقدمة وبرامج المحاكاة، مما يضمن أن هندسة القالب تعكس بدقة تصميم الزجاجة المستهدف بزوايا السحب الصحيحة، وموضع خط الفصل، ومواصفات نسيج السطح قبل بدء أي عملية تصنيع.
- تتوفر مكتبة من تصميمات الزجاجات متعددة الاستخدامات للاختيار الفوري، مما يتيح للمشترين تقليل أوقات تصنيع الأدوات الجديدة لأشكال الزجاجات القياسية مع الاحتفاظ بميزانية تطوير الأدوات المخصصة لتصميمات التغليف المتميزة حقًا والتي تتطلب هندسة قوالب جديدة.
- تم تصميم قناة تبريد الماء داخل قالب النفخ بحيث تكون قريبة بشكل مثالي من سطح التجويف، مما يزيد من نقل الحرارة من الزجاجة المنتفخة إلى جسم القالب ويتيح أسرع عملية تصلب ممكنة دون إنشاء نقاط ساخنة موضعية من شأنها أن تسبب تشوهًا أو عدم اتساقًا في الأبعاد.
- جميع المكونات المعدنية في قالب النفخ يتم تشكيلها بدقة على معدات CNC، مما يضمن دقة الأبعاد وجودة تشطيب السطح المطلوبة لتطبيقات تغليف مستحضرات التجميل حيث يجب أن تفي كل زجاجة بمواصفات بصرية وأبعاد دقيقة قبل مغادرة خط الإنتاج.
 |
 |
أنواع مختلفة من التشكيل بالنفخ
تتضمن عملية التشكيل بالنفخ نفخ أنبوب بلاستيكي مجوف داخل تجويف القالب لتشكيل شكل العبوة المطلوب. ولكل نوع من أنواع التشكيل بالنفخ الثلاثة الرئيسية خصائص عملية مميزة، وتوافق مع مواد مختلفة، ومزايا تطبيقية، ومتطلبات معدات خاصة. ويساعد فهم هذه الخصائص المشترين على اختيار آلة التشكيل بالنفخ البلاستيكية المناسبة لظروف إنتاجهم المحددة.
1. التشكيل بالنفخ بالبثق (EBM)
تُعدّ تقنية التشكيل بالنفخ الإلكتروني (EBM) من أكثر أنواع التشكيل بالنفخ استخدامًا على مستوى العالم. يتم تسخين البلاستيك، ثم يُبثق عبر قالب على شكل قطعة مجوفة، ويُغلق القالب حول هذه القطعة، ويُضخ الهواء لتشكيل الحاوية. يُثبّت التبريد الشكل، ثم يُفتح القالب لإخراج القطعة النهائية.
المزايا: مناسبة تمامًا للأجزاء الكبيرة المجوفة، بما في ذلك البراميل والخزانات والزجاجات الكبيرة. تستوعب الحاويات متعددة الطبقات وذات الأشكال الهندسية المعقدة. تكلفة تصنيع أولية أقل للأحجام الكبيرة.
العيوب: يلزم إجراء عملية تشذيب إضافية. تكون دقة التحكم في سمك الجدار أقل من دقة التحكم في سماكة الجدران في الحاويات ذات التفاصيل الدقيقة، وذلك مقارنةً بتقنيتي IBM أو ISBM.
التطبيقات: براميل المنظفات، وخزانات الوقود، وحاويات زيت المحركات، وزجاجات المواد الكيميائية الزراعية، وحاويات التخزين الصناعية الكبيرة.
2. قولبة النفخ بالحقن (IBM)
تقوم شركة IBM أولاً بتشكيل قالب أولي دقيق حول قضيب مركزي باستخدام تقنية الحقن، ثم تنقل القالب الأولي إلى محطة نفخ حيث يتم نفخه ليأخذ شكل الزجاجة النهائي. تُزال الزجاجة النهائية دون إزالة أي زوائد، مما يجعلها عملية نظيفة ومنخفضة النفايات، مثالية للعبوات الصغيرة الدقيقة.
المزايا: دقة فائقة في عنق الأنبوب، وسماكة جدار ثابتة، وانعدام الفاقد من الزوائد، وظروف إنتاج نظيفة تتناسب مع متطلبات ممارسات التصنيع الجيدة للأدوية ومستحضرات التجميل.
العيوب: استثمار أعلى في الآلات والقوالب؛ أقل ملاءمة للحاويات الكبيرة جدًا أو الأشكال الهندسية المعقدة للمقابض الخارجية.
التطبيقات: زجاجات مستحضرات التجميل، عبوات الأدوية، عبوات المختبرات، زجاجات العناية الشخصية، موزعات المواد الكيميائية اليومية.
3. قولبة النفخ بالحقن والتمديد (ISBM)
تُعدّ تقنية ISBM نوعًا متخصصًا من تقنيات التشكيل بالنفخ، حيث تُضاف إليها خطوة تمديد ميكانيكية إلى عملية IBM، إذ يتم تمديد القالب الأولي محوريًا (بواسطة قضيب تمديد) وشعاعيًا (بواسطة ضغط الهواء). يُحسّن هذا التوجيه ثنائي المحور بشكل ملحوظ من قوة وشفافية وخصائص العزل لحاويات PET.
المزايا: تُنتج هذه التقنية حاويات عالية الشفافية وخفيفة الوزن ومتينة، تتميز بأداء ممتاز في منع تسرب ثاني أكسيد الكربون والأكسجين. كما تُتيح جدراناً أرق دون المساس بسلامة الأداء.
العيوب: يتطلب معدات متخصصة، وتكلفة إنتاج أعلى، وهو أقل ملاءمة للتغييرات الصغيرة في شكل الزجاجات أو التغييرات المخصصة للغاية.
التطبيقات: زجاجات المياه والمشروبات المصنوعة من البولي إيثيلين تيريفثالات، وعبوات المشروبات الغازية، وزجاجات مستحضرات التجميل، وعبوات الشامبو والبلسم، ومنتجات العناية الشخصية.
تطبيقات أنواع مختلفة من التشكيل بالنفخ
تطبيق الطب المبني على البراهين
مثالية للحاويات الصناعية الكبيرة المجوفة، بما في ذلك خزانات الوقود، وحاويات المواد الكيميائية الكبيرة، وزجاجات المنظفات. كما تُستخدم تقنية الطباعة ثلاثية الأبعاد بالبلازما (EBM) في صناعة السيارات لخزانات السوائل وحاويات التخزين الصناعية كبيرة الحجم، حيث تُعدّ مرونة الحجم والشكل أهم من دقة الأبعاد.
تطبيق IBM
يُعدّ هذا النظام الأمثل للعبوات الصغيرة والدقيقة المستخدمة في السوائل الصيدلانية، ومستحضرات التجميل، والكواشف المختبرية، ومنتجات العناية الشخصية عالية القيمة. وتُعتبر تقنية IBM الخيار الأمثل في الصناعات التي تتطلب دقة عالية في فتحات الزجاجات، وموثوقية في الإغلاق، وإنتاجًا نظيفًا دون عمليات ثانوية.
تطبيق ISBM
يُستخدم بشكل أساسي في تغليف المشروبات المصنوعة من البولي إيثيلين تيريفثالات (PET) بكميات كبيرة، بما في ذلك المياه والمشروبات الغازية والعصائر ومشروبات الطاقة. كما يُستخدم أيضًا في عبوات منتجات العناية الشخصية التي تتطلب شفافية عالية وخفة وزن، وفي تغليف منتجات التنظيف المنزلية التي تتطلب حاجزًا قويًا لغاز ثاني أكسيد الكربون لحماية المحتويات المضغوطة.
كيفية اختيار ماكينة النفخ الكهربائية الكاملة المناسبة
1. Define Your Bottle Specifications First
قبل تقييم أي نموذج من آلات التشكيل بالنفخ، حدد بوضوح نطاق حجم الزجاجة المستهدف، وقطر عنقها، وقطر جسمها، وارتفاعها، وسماكة جدارها، وأي متطلبات هندسية خاصة. يغطي معيار EPA.ES-2C114.3 عبوات تصل سعتها إلى 1000 مل، وأقطار أعناقها إلى 88 مم، وأقطار أجسامها إلى 94 مم. يضمن مطابقة غلاف الزجاجة مع مواصفات الآلة تجنب الأخطاء المكلفة، ويتيح لك تشغيل جميع منتجاتك على منصة واحدة دون المساس بجودة الإنتاج.
2. تقييم الطاقة الإنتاجية المطلوبة
احسب كميات إنتاج الزجاجات اليومية والسنوية المطلوبة قبل اختيار حجم الماكينة وعدد تجاويفها ومعدل إنتاجها. توفر ماكينة EPA.ES-2C114.3 إنتاجية تصل إلى 2000 زجاجة في الساعة بتكوين تجويفين، مما يجعلها مناسبة لخطوط إنتاج مستحضرات التجميل والمواد الكيميائية اليومية متوسطة إلى كبيرة الحجم. يؤدي تحديد إنتاجية أقل من المطلوب إلى اختناقات في الإنتاج وساعات عمل إضافية؛ بينما يؤدي تحديد إنتاجية أعلى من المطلوب إلى عدم استغلال رأس المال بشكل كامل، مما يزيد من تكلفة الوحدة. وازن بين إنتاجية الماكينة واحتياجاتك الحالية مع مراعاة هامش النمو المتوقع.
3. التأكد من توافق المواد
تتطلب تركيبات مستحضرات التجميل والمواد الكيميائية اليومية المختلفة متطلبات مختلفة لمواد التغليف. تأكد من توافق آلة نفخ البلاستيك التي اخترتها مع أنواع الراتنجات المستهدفة، سواء كانت PET أو PETG أو PP أو غيرها. تم تحسين آلة EPA.ES-2C114.3 خصيصًا لراتنجات PET وPETG. إذا كانت خطة منتجاتك تتضمن عبوات PP للتعبئة الساخنة أو راتنجات حيوية متخصصة، فتأكد من التوافق وأي متطلبات لتعديل المعايير مع الفريق الفني لشركة Ever-Power قبل إتمام اختيار الآلة والاستثمار في الأدوات.
4. تقييم مستوى الأتمتة وتكلفة العمالة
في مجال إنتاج مستحضرات التجميل والمواد الكيميائية اليومية بكميات كبيرة، توفر آلة النفخ الأوتوماتيكية بالكامل، مثل EPA.ES-2C114.3، أفضل عائد على الاستثمار في العمالة، إذ تُغني عن التعامل اليدوي مع القوالب والزجاجات طوال دورة الإنتاج. قارن تكلفة العمالة الإجمالية لكل ألف زجاجة على آلة شبه أوتوماتيكية مقابل آلة أوتوماتيكية بالكامل، مع الأخذ في الاعتبار معدلات الرفض، وتناسق الجودة، وقيمة الحد من الأخطاء البشرية في بيئات تغليف مستحضرات التجميل والعناية الشخصية الخاضعة للرقابة، حيث يؤدي التلوث أو العيوب في الأبعاد إلى عمليات سحب مكلفة للمنتجات.
5. مراعاة كفاءة الطاقة وتكلفة التشغيل الإجمالية
لا يُمثل سعر شراء آلة نفخ قوالب الزجاجات البلاستيكية سوى جزء واحد من التكلفة الإجمالية للملكية. يجب مراعاة استهلاك الكهرباء، ومتطلبات الهواء المضغوط (يتطلب معيار EPA.ES-2C114.3 ضغطًا منخفضًا قدره 7 كجم/سم² عند معدل تدفق 600 لتر/دقيقة، وضغطًا عاليًا قدره 35 كجم/سم² عند معدل تدفق 1000 لتر/دقيقة)، وإمدادات مياه التبريد، واستهلاك القالب، وفترات الصيانة الدورية المُخططة لآلة نفخ القوالب. تُحقق الآلات التي تعمل بنظام المؤازرة عادةً وفورات في الطاقة تتراوح بين 20 و40% مقارنةً بالآلات الهيدروليكية المكافئة، مما يُؤدي إلى مزايا كبيرة في تكاليف التشغيل على مدار دورة حياة الآلة التي تتراوح بين 5 و10 سنوات.
6. التحقق من خدمات ما بعد البيع وتوافر قطع الغيار
بالنسبة لأصول الإنتاج الحيوية، مثل آلات نفخ القوالب المصممة حسب الطلب، يُعد الدعم الفني لما بعد البيع، وتوافر قطع الغيار، وإمكانية التشخيص عن بُعد، وتغطية خدمات الهندسة في الموقع، أمورًا لا تقل أهمية عن مواصفات الآلة نفسها. توفر إيفر-باور استشارات شاملة قبل البيع، ودعمًا في التشغيل، وتدريبًا للمشغلين، ومساعدة فنية عن بُعد، وشبكة عالمية لقطع الغيار، وذلك لتقليل مخاطر توقف الإنتاج وضمان تحقيق استثمارك عائدًا مجزيًا طوال فترة تشغيله في بيئات تصنيع مستحضرات التجميل والمواد الكيميائية اليومية الصعبة.
لماذا تختار آلة نفخ القوالب من إيفر-باور؟
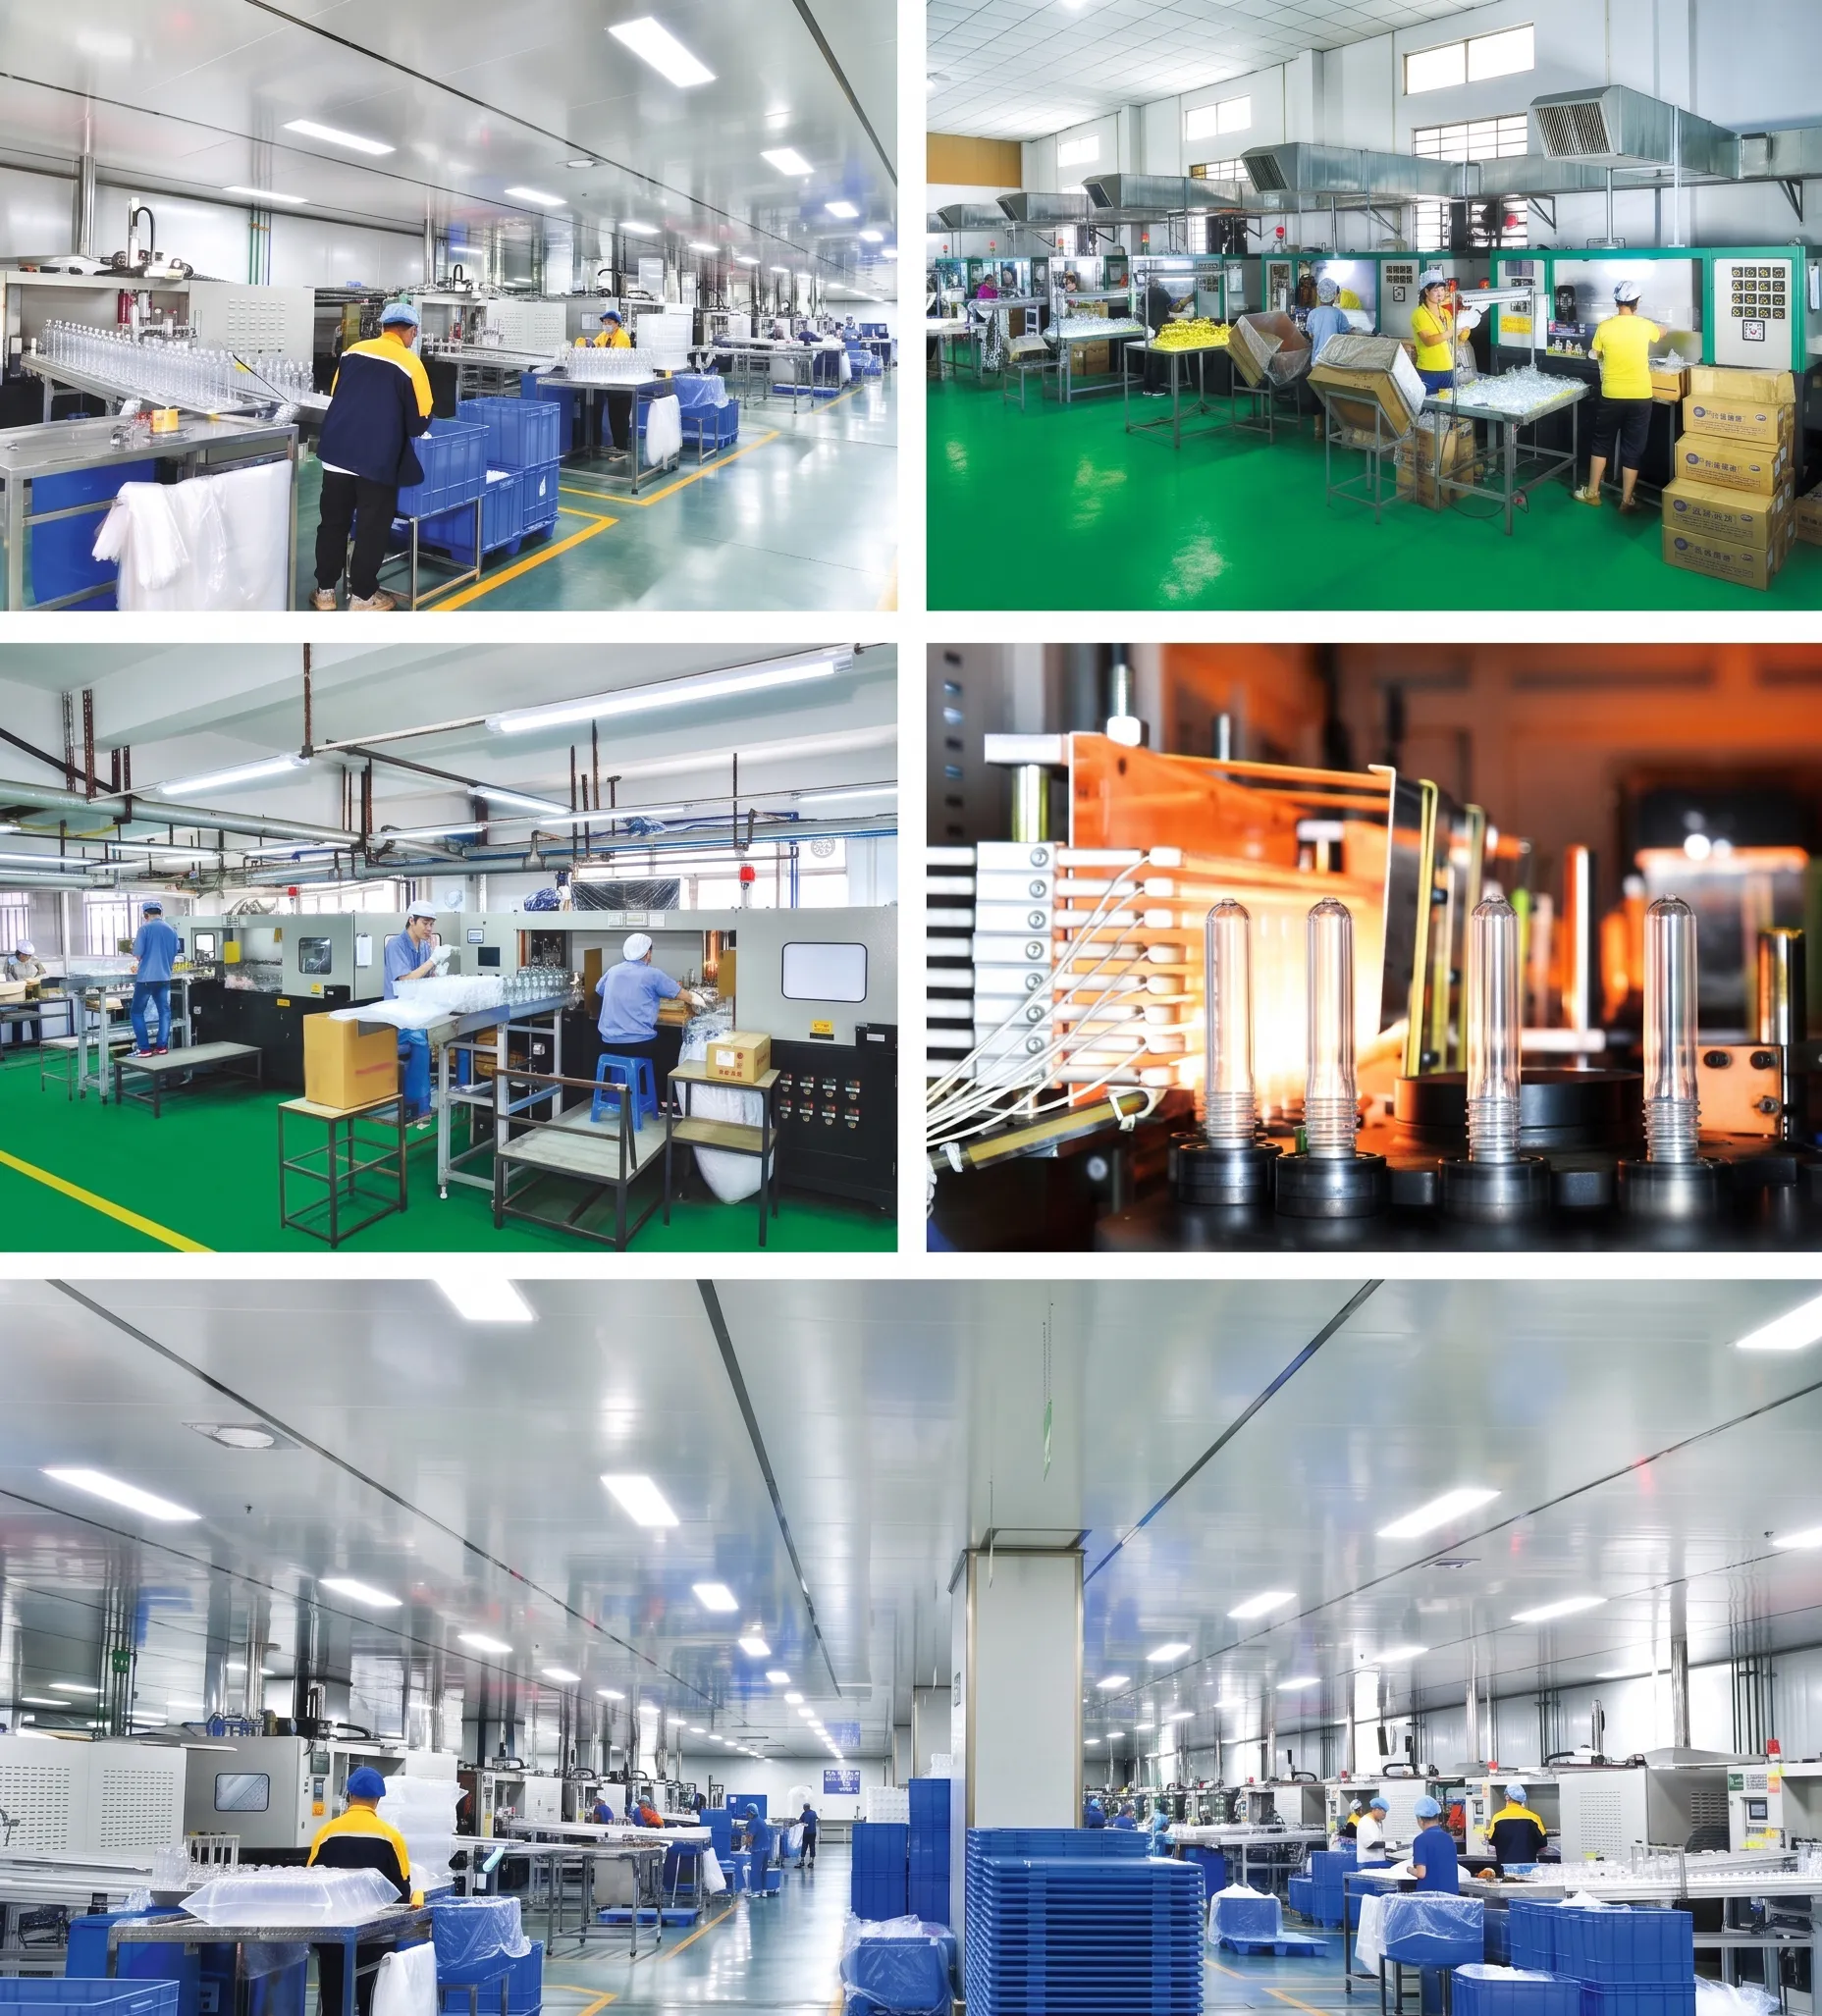
Mexico Ever-Power ISBM Machinery Co., Ltd is a specialist manufacturer focused exclusively on automatic blow molding machine technology, including two-step stretch blow molding machines, injection blow molding machines, and the full range of auxiliary equipment that supports them. Unlike generalist industrial machinery suppliers, our engineering and technical teams are organized entirely around the science and practice of plastic blow molding, which means that the knowledge embedded in every machine we design reflects decades of accumulated process expertise rather than general mechanical manufacturing capability.
Our product portfolio spans injection blow molding machines, extrusion blow molding machines, injection stretch blow molding machines, and associated auxiliary equipment, covering the full range of plastic bottle production technologies used in pharmaceutical packaging, food packaging, health care packaging, cosmetic packaging, and other plastic packaging sectors. We can produce finished bottles in HDPE, LDPE, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, EVA, PCTG, and environmental corn material, giving customers a genuine single-source capability across an exceptionally wide material and application range from 1 ml to 1,000 ml.
Ever-Power brings together senior engineering and technical personnel with deep specialist backgrounds in both injection-blowing machinery and injection-blowing mold design under one organization. This integrated capability, with machine and mold expertise in-house, means that customers can source the complete production solution, machine, mold tooling, process parameters, and application support, from a single accountable supplier. It also means that our engineers can optimize machine and mold design together for specific bottle applications, rather than treating them as independent products from different suppliers that the customer must integrate themselves.
Our service model is built around the full customer lifecycle: pre-sale technical consultation to match machine and mold specifications to the customer bottle design and production volume requirement; installation and commissioning support that transfers genuine process knowledge to the the customer operating team rather than just starting the machine and leaving; and responsive after-sales technical support that keeps production lines running efficiently across the full machine service life.
 |
 |
 |
 |
 |
 |
معلومات إضافية
| حرره | Yjx |
|---|
منتجات ذات صلة
-
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-2C130 لزجاجات المبيدات الحشرية والمواد الكيميائية
-
ماكينة نفخ القوالب الأوتوماتيكية بالكامل EPA.AS-2C114.3 لزجاجات المياه والمشروبات
-
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.FS-1CG150 لزجاجات الأطفال وزجاجات البولي بروبيلين
-
آلة نفخ القوالب الأوتوماتيكية بالكامل EPA.ES-1C130 لتصنيع عبوات الطعام ذات الفتحات الواسعة والعلب المعدنية


