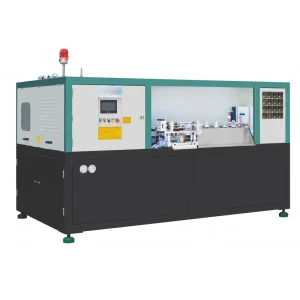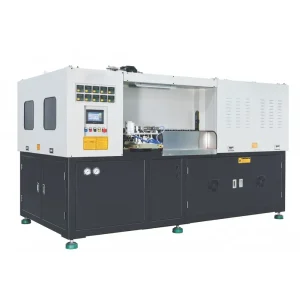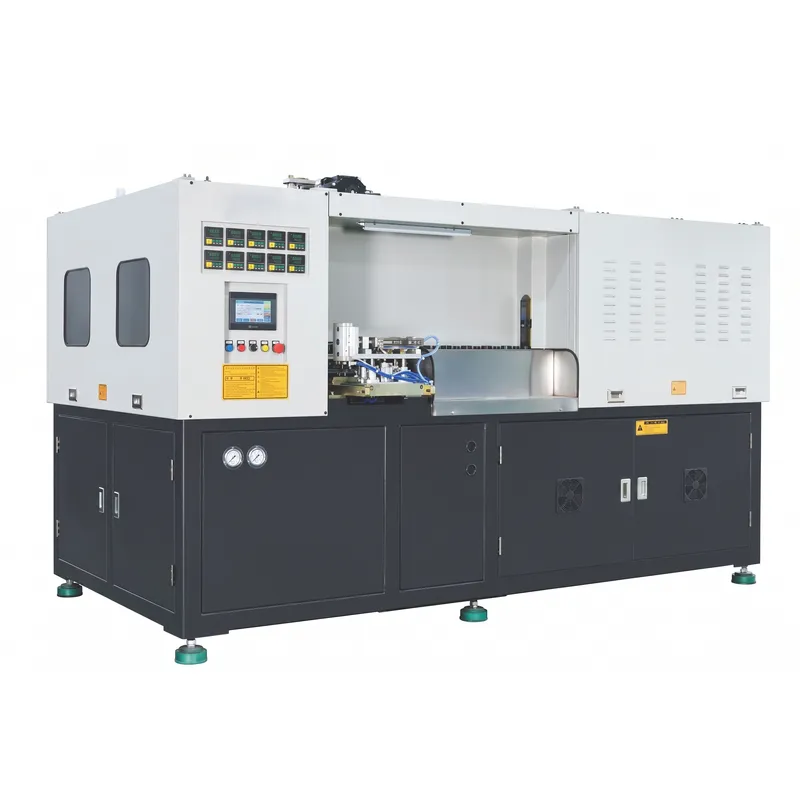
EPA.ES-2C114.3 日用化学薬品および化粧品ボトル用全自動ブロー成形機
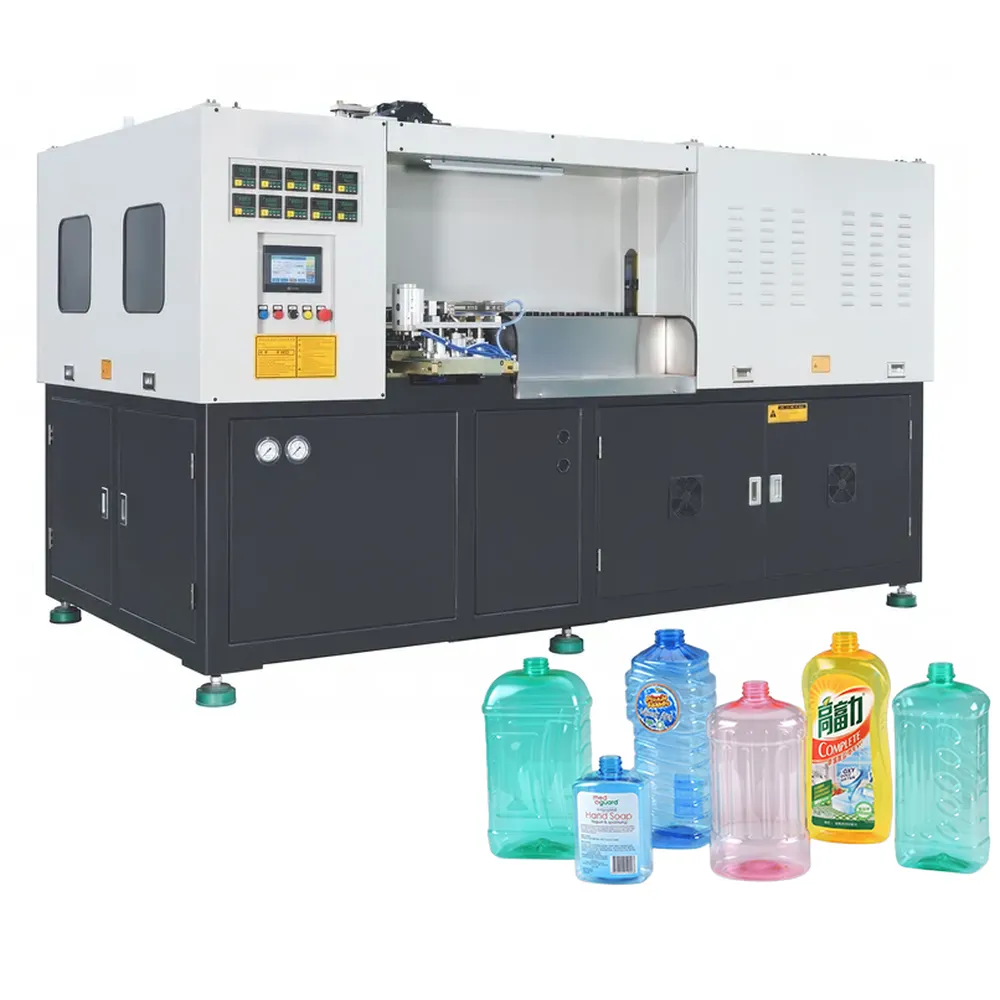
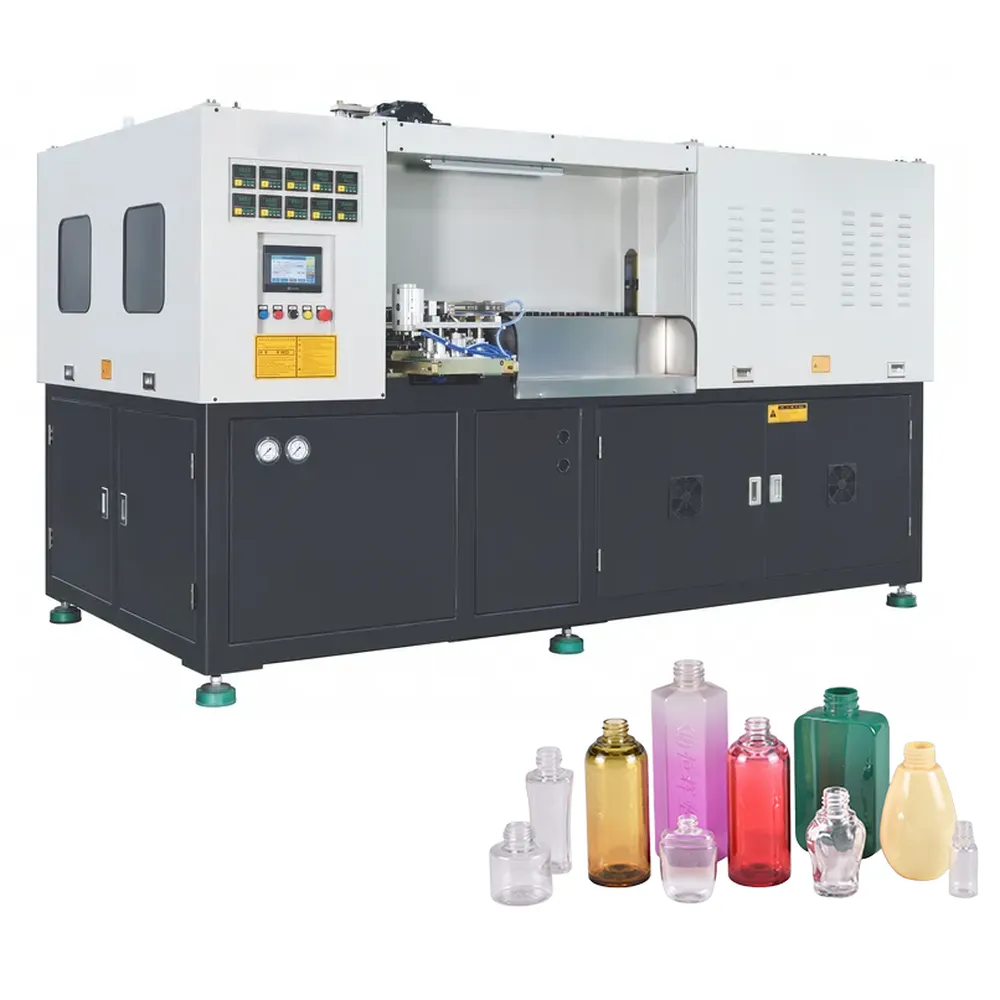
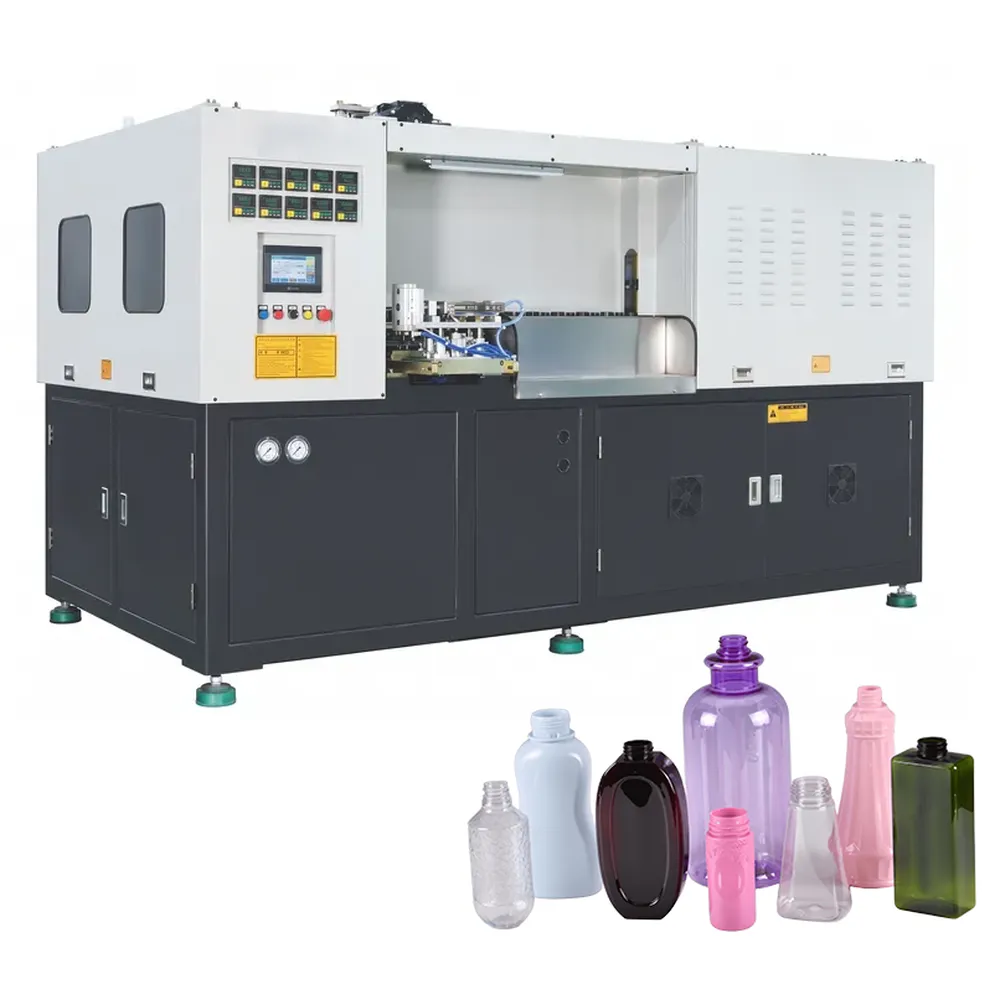
EPA.ES-2C114.3全自動ブロー成形機は、日用品や化粧品のパッケージを高性能で生産するために設計されています。国際的に定評のあるブランドのサーボモーター、減速機、電気部品、精密制御システムを採用したこの全自動ブロー成形機は、優れた安定性、信頼性、効率性、省エネ性能を実現しています。EPA.ES-2C114.3は、シャンプーボトル、ボディウォッシュ容器、ローションボトル、化粧水容器、液体石鹸ディスペンサー、その他高精度かつ複雑な形状が求められる特殊形状の化粧品や日用品ボトル向けに設計されています。
EPA.ES-2C114.3 全自動ブロー成形機は、日用化学製品や化粧品のパッケージを高性能で生産するために設計されています。国際的に有名なブランドのサーボモーター、減速機、電気部品、精密制御システムを採用したこの全自動ブロー成形機は、優れた安定性、信頼性、効率性、省エネ性能を実現しています。Ever-Power のラインナップにおけるフラッグシップ化粧品ブロー成形機である EPA.ES-2C114.3 は、2 キャビティ構成と 60 プリフォームホルダーを備え、PET および PETG 材料で毎時最大 2,000 本のボトルを生産できるため、シャンプー ボトル、ボディウォッシュ容器、ローション ボトル、化粧水パッケージ、液体石鹸ディスペンサー、その他高精度と複雑な形状が求められる特殊形状の化粧品や日用化学製品のボトルに最適です。
EPA.ES-2C114.3は、プロ仕様の2段階ブロー成形機(2ステージブロー成形機とも呼ばれます)として、プリフォーム射出工程と延伸ブロー工程を分離することで、優れた肉厚制御と寸法精度を実現します。その用途は、パーソナルケアブランド、家庭用洗剤メーカー、医薬品包装ライン、そして世界中の高級化粧品メーカーに及びます。シャンプーボトル用ブロー成形機、カスタム化粧品包装用PETブロー成形機、あるいは大規模な日常化学品生産用高速ブロー成形機など、お客様のニーズに合わせて、このモデルはB2B生産のベンチマークを満たし、さらにそれを上回る性能を発揮しながら、運用コストも競争力のある水準に抑えるように設計されています。
技術パラメータ
| モデル | ユニット | EPA.ES-2C114.3 | |
|---|---|---|---|
| 成形 | 締め付けストローク | mm | 132 |
| 金型開口距離 | mm | 312 | |
| 金型との距離 | mm | 180 | |
| ストレッチングストローク | mm | 400 | |
| 金型開口距離 | mm | 50 | |
| 金型との距離 | mm | 114.3 | |
| プリフォームホルダー | 60 | ||
| 虫歯 | 2 | ||
| 容器 | 最大コンテナ容量 | ml | 1000 |
| ネック径範囲 | mm | 88 | |
| 最大容器直径 | mm | 94 | |
| コンテナの最大高さ | mm | 260 | |
| 理論的出力 | 良性前立腺肥大症 | 2000 | |
| 電気系統 | 最大加熱出力 | キロワット | 50 |
| 火力 | キロワット | 16 | |
| 空気システム | 作動圧力 | kg/cm² | 7 |
| 低圧空気消費量 | リットル/分 | 600 | |
| 吹き出し圧力 | kg/cm² | 35 | |
| 高圧空気消費量 | リットル/分 | 1000 | |
| 冷却水 | 作動圧力 | kg/cm² | 6 |
| 温度 | ℃ | 8-12 | |
| 流量 | リットル/分 | 30 | |
| 機械 | サイズ(長さ×幅×高さ) | mm | 3220*1660*2010 |
| 重さ | kg | 3000 | |
EPA.ES-2C114.3 全自動ブロー成形機の特長
1. High Efficiency Output
2キャビティ構成で理論上の生産能力が毎時2,000本を誇るEPA.ES-2C114.3は、要求の厳しい大規模生産ライン向けに設計されています。化粧水、シャンプーボトル、液体石鹸容器など、どのような製品であっても、この高速ブロー成形機はサーボ駆動による精密な動作とインテリジェントなプリフォーム加熱管理によりサイクルタイムを最小限に抑え、安定した生産量を実現することで、ライン稼働時間を最大化し、単位あたりの生産コストを大幅に削減します。
2.優れた構造耐久性
最高級の構造用鋼材と耐腐食性部品で製造されたこの機械は、複数シフト制の生産環境において、中断のない連続運転を実現するように設計されています。摩耗しやすい箇所には硬化材を使用することで、サービス間隔を延長し、予期せぬダウンタイムを削減し、ブロー成形機のメンテナンスコストを予測可能なものにしています。堅牢なフレーム構造により、長時間の生産においても寸法安定性が確保され、化粧品や日用化学品の包装用途で求められる厳しい公差を維持する上で非常に重要です。
3. 高精度PLC制御システム
統合されたPLCベースの制御システムにより、オペレーターは加熱ゾーン、延伸速度、ブロー圧力、金型クランプ力など、ブロー成形サイクルのあらゆる段階をきめ細かくリアルタイムで制御できます。この高精度制御により、パラメータのずれが大幅に低減され、ボトル壁厚の均一性が確保されるとともに、運転データをログに記録して診断レビューを行うことで、ブロー成形機のトラブルシューティングが容易になります。直感的なHMIタッチスクリーンインターフェースにより、異なるボトル形状間でのレシピ変更が迅速に行え、製品生産間のダウンタイムを短縮できます。
4. 幅広い用途に対応
EPA.ES-2C114.3はカスタム ブロー成形機 丸型、楕円型、平型、複雑な非対称形状など、多様な化粧品や日用品ボトルの形状に対応可能です。容器の最大直径は94mm、高さは260mm、ネック径は最大88mmまで対応し、パーソナルケア製品のパッケージングフォーマットの大部分をカバーします。PETとPETGに対応しており、透明および半透明の高級化粧品容器の両方に対応できる、汎用性の高いプラスチックブロー成形機です。
5. エネルギー効率の高い設計
国際的に有名なサーボモーターと可変周波数駆動技術を搭載したEPA.ES-2C114.3は、同等の出力を持つ油圧式機械と比較して、エネルギー消費量を大幅に削減します。通常の加熱電力は最大定格50kWに対しわずか16kWであるため、生産管理者は出力品質を損なうことなく、エネルギー効率を最適化するために加熱ゾーン構成を調整できます。このエネルギー効率の高い設計は、機械のライフサイクル全体を通して、二酸化炭素排出量の削減と運用光熱費の低減を目指す施設を支援します。
6. Fully Automated Operation
EPA.ES-2C114.3は、真の全自動ブロー成形機として、プリフォームの装填、加熱、延伸、ブロー成形、冷却、ボトル排出を最小限の手作業で処理します。自動化により労働力への依存度が低減され、人的ミスによる不良が排除され、より小規模で熟練したチームでの操業が可能になります。また、プリフォームからボトルまでの自動化されたワークフローは、汚染管理とバッチの一貫性が不可欠な化粧品や日用化学品の包装において重要な、優れた衛生基準を保証します。
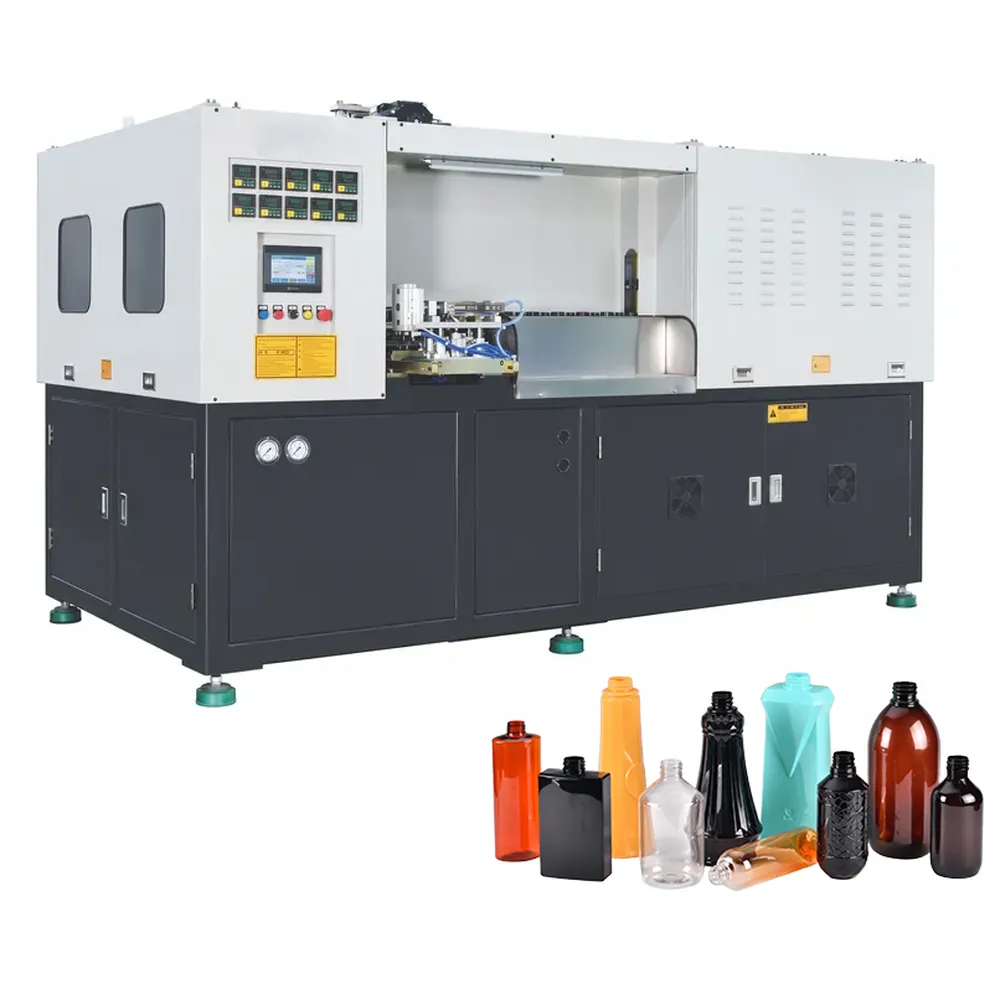
プラスチックブロー成形機の動作原理
1. 原材料の準備
この2段階ブロー成形機の原材料は、主にPET樹脂とPETG樹脂です。製造に先立ち、材料は徹底的な選別、水分分析、乾燥、混合、供給工程を経ます。入荷する樹脂の厳格な品質管理により、適切な固有粘度、色の均一性、および汚染物質の有無が確保され、これらはすべて、完成した化粧品ボトルの透明度、機械的強度、およびFDA(米国食品医薬品局)または食品接触に関する規格への適合性に直接影響します。
2. Preform Injection Molding
2段階プロセスでは、射出成形機でプリフォームが別々に製造されます。樹脂は溶融、可塑化され、温度、圧力、射出速度を制御しながら精密なプリフォーム金型に射出されます。こうして得られるプリフォームは、正確なねじ山形状を備えた完全に成形されたネック仕上げを持ち、これは押出成形に比べて射出成形によるプリフォーム製造の決定的な利点であり、化粧品やパーソナルケア製品の包装分野における蓋に不可欠なネックの一貫性を保証します。
3. Preform Preheating
プリフォームはEPA.ES-2C114.3プリフォームホルダーシステムに装填され、赤外線加熱オーブンを通過します。この工程では、プリフォーム本体の温度が周囲温度から、PETの場合通常90~115℃の正確なブロー温度範囲まで均一に上昇します。特に肉厚ゾーンに注意を払い、均一な可塑性分布を確保します。適切な予熱は、完成品のボトルにおける均一な肉厚の基礎となり、複雑な形状の化粧品における材料分布を制御する上で非常に重要です。
4. ストレッチ成形とブロー成形
予熱されたプリフォームはブロー成形ステーションに移送され、そこでまず延伸ロッドによってプリフォームが軸方向に延伸されると同時に、低圧空気によって半径方向に膨張が開始されます。その後、35 kg/cm²の高圧空気によってプリフォームがブロー成形金型の冷却されたキャビティ壁に完全に押し付けられ、最終的なボトル形状が形成されます。この二軸延伸プロセスによりPET材料の分子構造が強化され、一軸延伸または非延伸方式と比較して、優れた透明度、耐衝撃性、およびバリア性を備えたボトルが得られます。
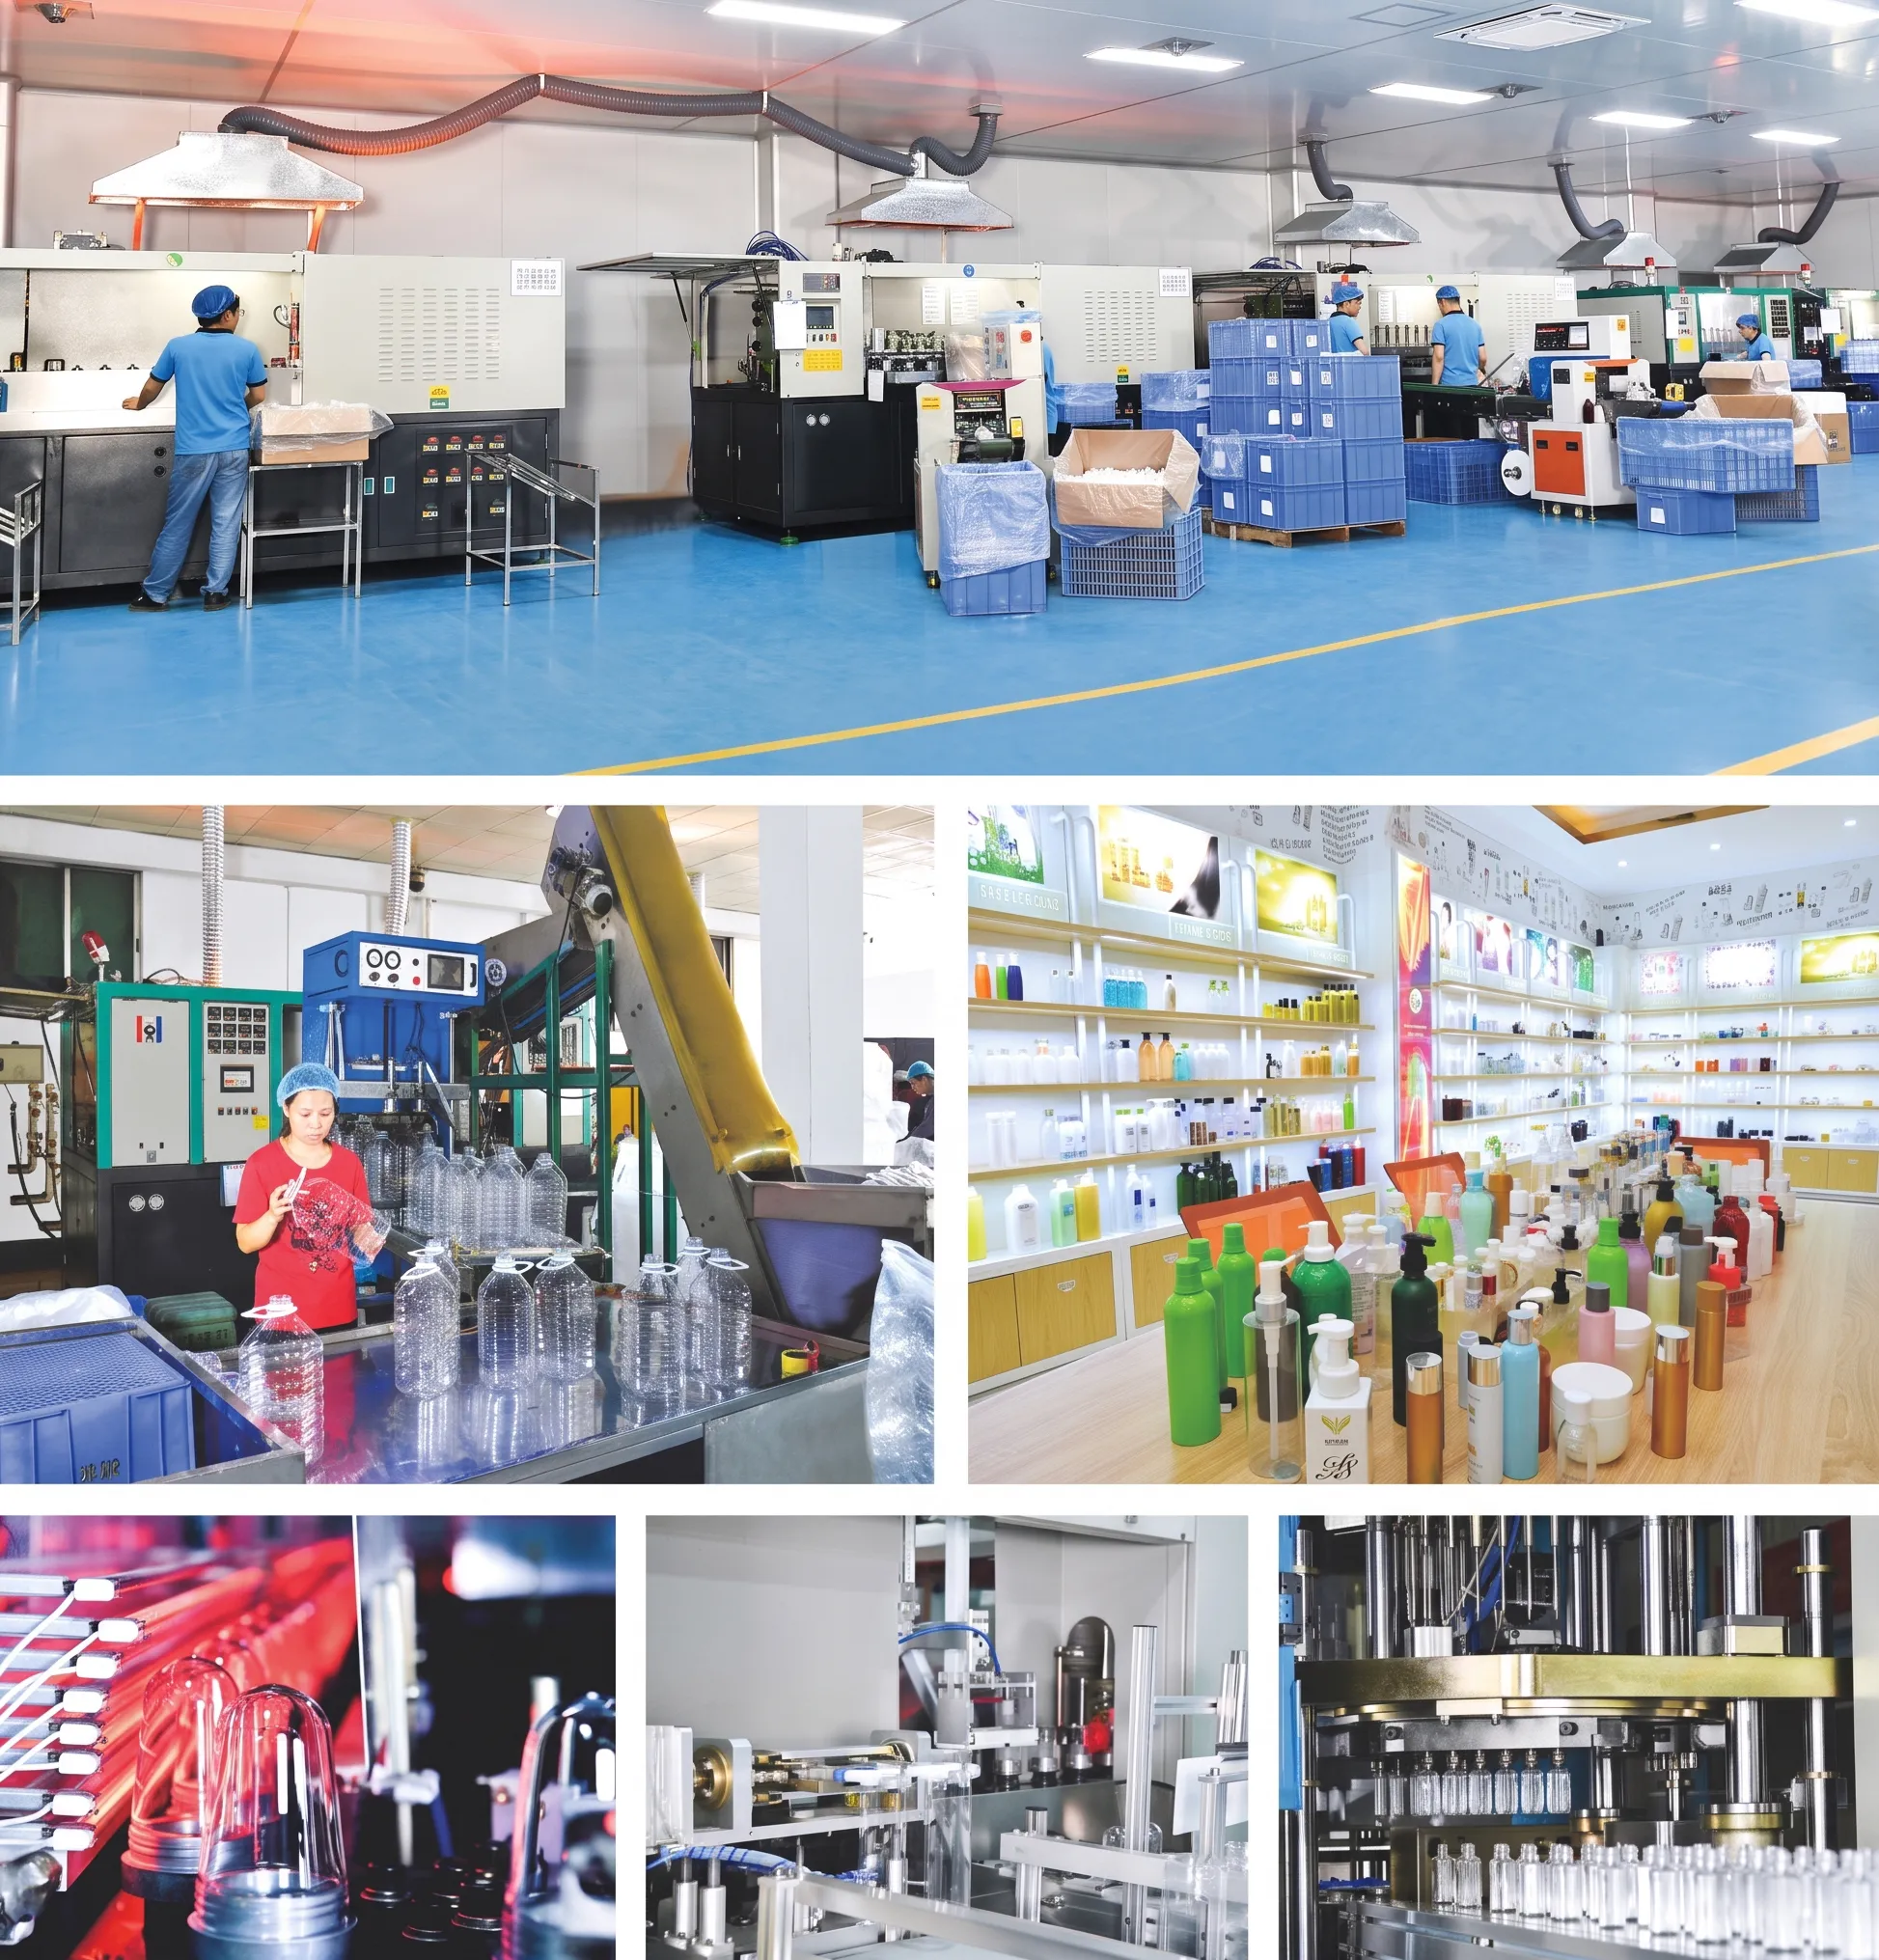
化粧品ボトルブロー成形機の用途
化粧品ボトル
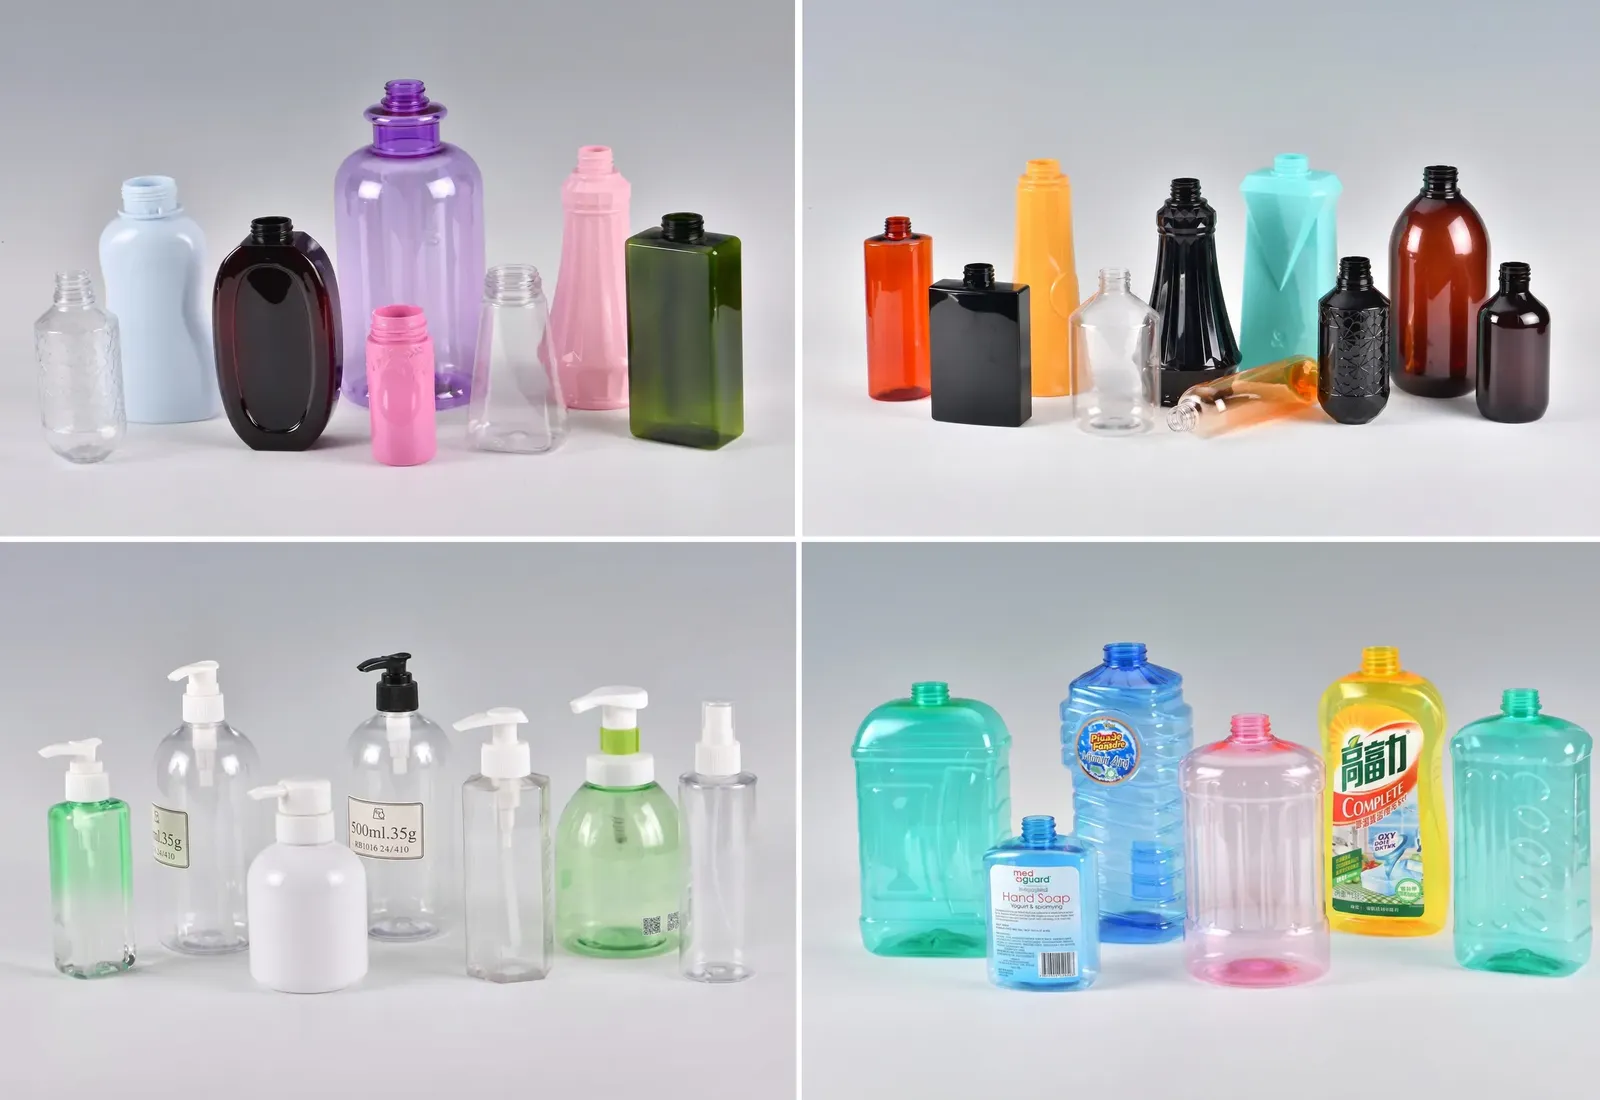
EPA.ES-2C114.3は、高級ブランド向けの究極の化粧品ボトルブロー成形機です。PETおよびPETG素材を使用し、化粧水ボトル、美容液ボトル、ローション容器、ファンデーション容器などを、光学グレードの透明度、均一な肉厚、そして化粧品店頭での陳列に必要な美しい表面仕上げで、確実に製造します。特殊形状ボトルにも対応しているため、個性的で差別化されたパッケージデザインを求めるブランドにとって最適な選択肢となります。
薬品ボトル
EPA.ES-2C114.3は、信頼性の高い日常的な化学薬品ブロー成形機として、家庭用洗剤、柔軟剤、ガラスクリーナー、表面消毒剤などのPET容器の成形に対応します。この機械は、アルカリ性および弱酸性の製剤に必要な構造的剛性と耐薬品性を備えたボトルを製造します。高生産性の2キャビティ設計により、小売サプライチェーンの納期に対応するために迅速かつ安定した生産を必要とする日常的な化学薬品ブランドをサポートします。
医薬品ボトル
清潔で汚染のない包装を必要とする製薬メーカー向けに、EPA.ES-2C114.3は、改ざん防止機能とチャイルドレジスタント機能を備えた、精密なネック仕上げのPET製医薬品ボトルを製造します。完全自動化されたワークフローにより、容器内部への人の接触を最小限に抑え、GMP準拠の生産環境をサポートします。また、均一な肉厚と寸法精度により、医薬品の液体およびシロップ包装用途に必須となる、信頼性の高い密封性能を保証します。
飲料ボトル
EPA.ES-2C114.3は、主に化粧品や日用品用途向けに設計されていますが、機能性飲料、栄養補助食品、特殊飲料向けに、最大1,000mlまでの小型PET飲料ボトルも製造できます。この装置は食品接触グレードのPET樹脂に対応しており、二軸延伸により、高級小売市場向けの炭酸飲料や機能性飲料の包装に必要なCO2バリア性と耐圧性を実現しています。
フードボトル
EPA.ES-2C114.3のPET容器ブロー成形機は、調味料、ソース、蜂蜜、乾燥食品などの食品グレード容器を、少量から中量生産できる能力を備えています。承認された樹脂グレードを使用すれば、PETおよびPETG材料は食品接触に関する規制に完全に準拠しており、内容物の視認性が重要な購買決定要因となる食品において、消費者や小売業者が求める高い透明度を備えた容器を製造できます。
シャンプー、ボディソープ、食器用洗剤のボトル
EPA.ES-2C114.3は、シャンプーボトルやボディウォッシュ容器のブロー成形専用機で、パーソナルケア製品のパッケージによく見られる大口径で人間工学に基づいた形状に対応しています。難易度の高い特殊形状ボトルも成形できるため、ブランドは独自のグリップデザイン、非対称な形状、非標準のネック形状を実現できます。200mlから1,000mlまでの食器用洗剤や液体洗剤ボトルも、大量小売サプライチェーンが求めるスピードと一貫性で効率的に生産できます。
主要機器
サーボモーター駆動システム
EPA.ES-2C114.3は、金型の開閉、延伸ロッドの作動、プリフォームの搬送など、すべての主要な動作軸に国際的に有名なブランドのサーボモーターを採用しています。サーボ駆動方式により、減速時のエネルギー回生機能を備えた高速かつ再現性の高い位置決めが可能となり、油圧システムに比べて消費電力を大幅に削減します。また、サーボシステムにより、ブロー成形サイクルの各段階における速度とトルクの精密な制御が可能となり、寸法精度が厳しい複雑な特殊形状の化粧品や日用品のボトルを製造する際に不可欠です。
赤外線プリフォーム加熱オーブン
加熱炉には、独立して制御可能な赤外線ランプゾーンが装備されており、オペレーターはプリフォームの長さと円周全体にわたって温度プロファイルをカスタマイズできます。このゾーンごとの制御は、化粧品包装でよく見られる非対称形状や特殊形状のボトルデザインにおいて、材料の均一な分布を実現するために不可欠です。60個のプリフォームホルダー構成により、温度調整済みのプリフォームがブロー成形ステーションに継続的に供給され、ボトルの品質を損なうような温度のばらつきなく、毎時2,000本の生産速度を維持できます。
金型クランプユニット
クランプユニットは、35 kg/cm²の高圧膨張工程中に、ブロー成形金型を閉じた状態に保持するために、制御された力を加えます。クランプストローク132 mm、金型閉鎖距離114.3 mmのこのユニットは、対象となるボトル形状範囲に合わせて精密に設計されています。サーボ制御のクランプ機構は、パーティングラインでのバリの発生を低減し、ボトルの継ぎ目の品質を向上させ、高速サイクル中に金型面全体に不均一な力分布を生じさせる可能性のある油圧式クランプシステムと比較して、金型の寿命を延ばします。
高圧送風システム
空気圧ブロー成形回路は、35 kg/cm²のブロー圧力と1,000リットル/分の高圧空気消費量に対応するように設計されています。2段階の空気供給方式では、まず7 kg/cm²の低圧プレブローでパリソンの制御膨張を開始し、次に高圧ファイナルブローで材料を金型キャビティの形状に完全に適合させます。この段階的なブロー成形シーケンスは、特に化粧品の特殊形状ボトルにおいて重要です。鋭利な金型形状に早期に全圧で接触すると、容器壁の局所的な薄肉化や応力集中を引き起こす可能性があるためです。
PLC制御システムとHMI
この機械は、カラータッチスクリーンHMIと連携したPLCベースの制御システムによって制御され、オペレーターはすべての生産パラメータを完全に可視化し、制御できます。レシピの保存により迅速なフォーマット変更が可能になり、プロセス監視機能はブロー成形機の予防的なトラブルシューティングと予知保全のスケジュール設定をサポートします。アラームログ、サイクルカウント追跡、パラメータ偏差アラートにより、生産ラインで大量の不良品が発生する前に品質上の問題を特定し、解決することができます。
冷却水回路
一体型の冷却水回路は、6 kg/cm²の圧力で8~12℃の温度範囲、30リットル/分の流量で動作し、各サイクル後にブロー成形金型から迅速かつ均一な熱除去を保証します。金型温度の一定性は、特に底部と肩部の公差が厳しい容器の寸法再現性にとって不可欠です。適切な冷却は、薄肉化粧品ボトルの高速生産でよく発生する成形後の変形も防止し、理論上の毎時2,000本の生産量を持続的に達成するための重要な要素となります。
Stretch Rod Mechanism
サーボ駆動の延伸ロッドはプリフォームのネック部を貫通し、ブロー成形前およびブロー成形中に、軟化したプリフォームを機械的に400mmの延伸ストロークまで伸長します。この軸方向の延伸と半径方向の空気圧膨張が組み合わさることで、PET容器の壁に二軸分子配向が生じます。その結果、配向されていない容器と比較して、結晶性、透明度、および耐衝撃性が大幅に向上します。延伸ロッドの速度と貫入深さは、ボトル設計ごとに正確にプログラム可能であり、さまざまな化粧品容器フォーマットにおいて、壁厚分布と材料効率を最適化できます。
プリフォーム搬送・積載システム
自動プリフォーム搬送システムは、プリフォームをローディングホッパーから加熱炉を経てブロー成形ステーションまで、一貫したタイミングと向きで搬送します。60個のプリフォームを収納できるホルダーにより、十分な熱調整バッファが確保され、上流工程での軽微な中断時にもブロー成形ステーションでのサイクル不足を防ぎます。自動ローディングおよび選別機構により、プリフォームの手動取り扱いが不要となり、汚染、向きのずれ、サイクル時間のばらつきといった、出力品質とスループットの安定性を低下させる要因を排除します。
射出ブロー成形と押出ブロー成形の比較
射出ブロー成形(IBM)と押出ブロー成形(EBM)のプロセス上の違いを理解することは、用途に合ったプラスチックボトル用ブロー成形機を選ぶ上で不可欠です。どちらの方法も中空のプラスチック容器を製造しますが、プロセス構造、精度、廃棄物の発生量、最適な適用範囲において大きく異なります。
射出ブロー成形(IBM)
- 溶融プラスチックを芯棒の周囲に射出成形し、精密なプリフォームとネック仕上げを形成する。
- プリフォームはブロー成形ステーションに移動し、ボトル金型内で膨張される。
- 完成したボトルはバリをトリミングすることなく取り出せるため、スクラップはほぼゼロです。
- 極めて高いネック精度、一貫したねじ形状、そして信頼性の高いシール性能を実現します。
- 医薬品、化粧品、医療機器、および高付加価値の精密包装に最適です。
- 金型への初期投資額は高くなるが、単位当たりの廃棄物削減と下流工程における品質コストの低減によって正当化される。
押出ブロー成形(EBM)
- 溶融したプラスチックが、金型ヘッドから中空の管(パリソン)として下方に押し出される。
- 型がパリソンを包み込み、底部を挟み込んで密閉する。
- 空気を吹き込んでパリソンを金型キャビティに押し付けて膨張させ、冷却後にバリを取り除く。
- 特に大型コンテナ形式の場合、初期金型コストが削減される。
- ジェリカン、ドラム缶、タンク、工業用ボトルなどの大型中空容器に最適です。
- フラッシュトリミングは二次加工工程を追加し、リサイクル可能なスクラップ廃棄物を発生させる。
並列処理比較
| 特徴/要因 | 射出ブロー成形(IBM) | 押出ブロー成形(EBM) |
|---|---|---|
| 開始フォーム | 射出成形プリフォーム | 押し出し成形パリソン |
| ネックプレシジョン | 非常に高い。ネックは射出成形により予め成形されている。 | 標準仕様。金型の閉鎖とトリミングによって異なる。 |
| スクラップ/廃棄物 | フラッシュがほぼゼロ。プロセス廃棄物が非常に少ない。 | Flashにはトリミングとリサイクルが必要です |
| 最適な容器サイズ | 小型から中型の精密ボトル | 中型から大型の空洞容器 |
| 初期金型費用 | より高精度な工具とコアロッド | 大型中空容器の場合は、さらに低くなります。 |
| 最適なアプリケーション | 化粧品、医薬品、日用化学薬品、実験用容器 | ジェリカン、洗剤ドラム缶、大型牛乳容器 |
| 品質優先 | 寸法の一貫性とシール性能の信頼性 | サイズの柔軟性とコンテナ容積の経済性 |
どのプロセスを選択すべきでしょうか?
医薬品、化粧品、または実験室用包装において、精密なねじ込みネックを備えた小型から中型の高精度ボトル、二次トリミングのないクリーンな生産、そして安定した寸法が求められる場合は、射出ブロー成形を選択してください。EPA.ES-2C114.3は、まさにこのような高精度を工業生産速度で実現する、完全統合型の2段階ブロー成形機です。
大型ボトル、ジェリカン、ドラム缶、タンクなどの製造を優先する場合、形状の柔軟性と初期金型コストの低さが、IBMのネック部の精度という利点を上回るため、押出ブロー成形を選択してください。製薬・医療関連プロジェクトでは、EBM装置でボトルサイズを製造できる場合でも、IBMの再現性と清浄度の高さが、初期投資額の高さに見合うだけのメリットとなることが一般的です。
ブロー成形機に対応した原材料
PET(ポリエチレンテレフタレート)
PETは、EPA.ES-2C114.3において推奨される主要な樹脂です。優れた透明性、高い引張強度、優れたガスバリア性、そして食品および化粧品の安全性に関する卓越した適合性を備えています。PETは、ミネラルウォーターボトル、炭酸飲料容器、食用油包装、化粧水、日用化学薬品ボトルなどに幅広く使用されており、延伸工程における歪み硬化特性により、二軸延伸ブロー成形に最適な材料です。
PETG(ポリエチレンテレフタレートグリコール)
PETGは、機械の第二のコア材料であり、標準的なPETに比べて優れた透明度、低いブロー成形温度での加工性、そして二軸延伸を必要とせずに優れた耐衝撃性を備えています。光学的な完璧さとアルコール系製剤に対する耐薬品性の両方が同じ包装形態で同時に求められる高級化粧品パッケージ、高級日用品ボトル、特殊医薬品容器などに広く採用されています。
PP(ポリプロピレン)
PPは、高温耐性が包装の主要な要件となる場合に選ばれ、高温充填化粧品、高温で加工される食品包装、滅菌処理を受ける医薬品容器、および特定の化学薬品ボトルに適しています。PPはPETが変形するような高温下でも構造的完全性を維持するため、規制された包装環境において低温殺菌、温水滅菌、またはオートクレーブ処理に耐える必要がある包装形態に最適な材料です。
PC(ポリカーボネート)
ポリカーボネートは、非常に高い光学的透明度、ガラスに近い透明度、そして優れた耐衝撃性を兼ね備えているため、高級化粧品容器、実験室用サンプルボトル、そしてプラスチックの安全性と軽量性を保ちながらガラスのような美しさを求める消費者が求める特殊包装フォーマットに最適です。また、ポリカーボネートは高温にも耐性があるため、プロのサロン、医療機関、高級小売店などの環境における滅菌可能な化粧品包装やディスペンサーにも適しています。
PE(ポリエチレン)
ポリエチレン、特にHDPEとLDPEは、耐薬品性、柔軟性、コスト効率が求められる用途に使用されます。HDPEは、剛性と耐薬品性が求められる家庭用化学薬品ボトル、工業用洗浄剤、農業用化学薬品容器などに適しています。LDPEは、特定の化粧品チューブボトルや特殊なディスペンサー容器に必要な、柔らかく押しやすい感触を提供します。ポリエチレンは広く入手可能で、リサイクル可能であり、世界中の幅広い化学薬品および食品グレードの包装規制に適合しています。
 |
 |
 |
 |
化粧品ボトルブロー成形機用金型
プリフォーム射出成形金型
- 金型リップの設計は、精密機械加工された2つの部品で構成されており、射出成形サイクル全体を通してプリフォーム本体とネック仕上げの同軸アライメントを保証します。これは、その後のブロー成形精度にとって非常に重要です。
- 最適化された冷却水流路レイアウトにより、射出成形後のプリフォーム表面全体から迅速かつ均一な熱除去が確保され、全体のサイクルタイムが短縮され、毎時2,000本の生産速度で高速な生産リズムが保証されます。
- 成形部品には、耐腐食性、高い表面仕上げを実現する研磨性、そして厳しい生産条件下での寸法安定性と長寿命を確保するための熱処理を施した、輸入グレード2316ダイス鋼が使用されています。
- コアプレート、キャビティプレート、その他の構造部品は、PETの加水分解や、連続生産サイクル中の射出成形金型内部の湿潤な熱環境に対する耐腐食性を確保するために、420ステンレス鋼で構成されています。
- 標準的な交換可能な金型継手と論理的な部品配置により、プリフォーム射出成形金型の検査、洗浄、および整備が容易になり、計画的なメンテナンスによるダウンタイムを最小限に抑え、金型の摩耗や損傷に迅速に対応することが可能になります。
- 高度なモジュール式金型設計により、単一のプリフォーム射出成形金型で複数のプリフォームバリエーションを生産することが可能になり、生産の柔軟性が向上し、複数の化粧品ボトル形状の要件を持つメーカーにとって、金型への総投資額を削減できます。
吹き込み型
- ブロー成形金型の原材料は、高品質のアルミニウム合金または工具鋼であり、急速冷却のための熱伝導性、微細な表面加工のための加工性、および35 kg/cm2の高圧膨張サイクルを繰り返すことに耐える構造強度の最適な組み合わせに基づいて選定されています。
- プラスチックボトルの成形キャビティはすべて、高度な3D CADおよびシミュレーションソフトウェアを使用して設計され、加工を開始する前に、金型の形状が正しい抜き勾配、パーティングラインの位置、および表面テクスチャの仕様を備え、目標とするボトルデザインを正確に反映していることを保証します。
- 多様なボトルデザインをすぐに選択できるライブラリが用意されているため、購入者は標準的なボトルフォーマットの新しい金型製作リードタイムを短縮できるだけでなく、新しい金型設計を必要とする真に差別化されたパッケージデザインのために、カスタム金型開発予算を確保することができます。
- ブロー成形金型内部の水冷チャネルは、キャビティ表面との最適な近接性を考慮して設計されており、膨張したボトルから金型本体への熱伝達を最大化し、変形や寸法不均一の原因となる局所的な高温箇所を発生させることなく、可能な限り迅速な固化を可能にする。
- ブロー成形金型内の金属部品はすべてCNC装置で精密加工されており、化粧品包装用途に必要な厳しい寸法公差と表面仕上げ品質を保証します。化粧品包装では、すべてのボトルが生産ラインを出荷される前に、厳格な外観および寸法仕様を満たす必要があります。
 |
 |
ブロー成形のさまざまな種類
ブロー成形とは、中空のプラスチックチューブを金型キャビティに注入して、目的の容器形状を成形するプロセスです。ブロー成形には主に3つの種類があり、それぞれプロセス特性、材料適合性、用途における強み、および必要な設備が異なります。これらの違いを理解することで、購入者は自社の生産シナリオに最適なプラスチックブロー成形機を選択することができます。
1. 押出ブロー成形(EBM)
EBMは、世界で最も広く使用されているブロー成形方式の一つです。プラスチックを加熱し、中空のパリソンとして金型を通して押し出し、金型がパリソンを包み込むように閉じ、空気を吹き込んで容器を成形します。冷却によって形状が固定され、金型が開いて完成品が排出されます。
利点: ドラム缶、タンク、大型ボトルなどの大型中空部品に最適です。多層構造や複雑な形状の容器にも対応可能です。大型フォーマットの場合、初期金型コストを削減できます。
デメリット: バリ取りが必要です。肉厚制御は、精密な形状の容器の場合、IBMやISBMに比べて精度が劣ります。
アプリケーション: 洗剤ドラム缶、燃料タンク、エンジンオイル容器、農薬ボトル、大型工業用貯蔵容器。
2. 射出ブロー成形(IBM)
IBMはまず、芯棒の周りに精密なプリフォームを射出成形し、次にそのプリフォームをブロー成形ステーションに移送して、最終的なボトル形状に膨らませます。完成したボトルはバリ取りなしで取り出されるため、精密な小型容器に最適な、クリーンで廃棄物の少ないプロセスとなっています。
利点: 優れたネック精度、均一な肉厚、フラッシュ廃棄物ゼロ、そして医薬品および化粧品のGMP要件に適したクリーンな製造環境。
デメリット: 機械設備や金型への投資額が高額になるため、非常に大きな容器や複雑な形状の外部ハンドルにはあまり適していません。
アプリケーション: 化粧品ボトル、医薬品容器、実験室用包装材、パーソナルケアボトル、日用品用化学薬品ディスペンサー。
3. 射出延伸ブロー成形(ISBM)
ISBMは、IBMプロセスに機械的な延伸工程を追加した特殊なブロー成形法であり、プリフォームを軸方向(延伸ロッドによる)と半径方向(空気圧による)の両方に延伸します。この二軸方向への延伸により、PET容器の強度、透明性、バリア性が大幅に向上します。
利点: 高透明度、軽量、高強度で、優れた二酸化炭素・酸素バリア性能を備えた容器を製造できます。機能性を損なうことなく、より薄い壁を実現できます。
デメリット: 特殊な設備が必要で、製造コストが高く、少量生産や高度にカスタマイズされたボトル形状の変更にはあまり適していません。
アプリケーション: PET製の水・飲料ボトル、炭酸飲料容器、化粧品ボトル、シャンプー・コンディショナーのパッケージ、パーソナルケア製品。
様々なブロー成形タイプの応用例
EBMアプリケーション
燃料タンク、大型化学薬品容器、洗剤ボトルなど、大型の中空工業用容器に最適です。EBMは、自動車製造における流体貯蔵容器や大型工業用貯蔵容器にも使用されており、これらの用途では、寸法精度よりも容量と形状の柔軟性が重要となります。
IBMアプリケーション
IBMは、医薬品液体、化粧品、実験用試薬、高付加価値パーソナルケア製品などの小型で精密な容器に最適です。ネックの精度、シールの信頼性、二次加工を必要としないクリーンな生産が必須要件となる業界では、IBMプロセスが選ばれています。
ISBMアプリケーション
ISBMは、水、炭酸飲料、ジュース、エナジードリンクなどの大容量PET飲料容器に主に使用されています。また、透明度と軽量性が求められるパーソナルケア用品容器や、加圧内容物に対して強力なCO2バリアが必要な家庭用洗剤容器にも使用されています。
適切な全電動ブロー成形機の選び方
1. まずボトルの仕様を定義する
ブロー成形機の機種を評価する前に、目標とするボトル容量範囲、ネック径、本体径、高さ、肉厚、および特殊形状の要件を明確に定義してください。EPA.ES-2C114.3は、最大1,000ml、ネック径最大88mm、本体径最大94mmの容器に対応しています。ボトルの形状を機械の仕様に合わせることで、コストのかかる不一致を防ぎ、出力品質を損なうことなく、単一のプラットフォームで全製品ラインを稼働させることができます。
2. 必要な生産能力を評価する
機械のサイズ、キャビティ数、および生産速度を選択する前に、必要な1日および年間のボトル生産量を計算してください。EPA.ES-2C114.3は2キャビティ構成で毎時2,000本のボトルを生産できるため、中規模から大規模の化粧品および日用化学品の生産ラインに適しています。生産量を過小に指定すると、生産のボトルネックと残業が発生し、過剰に指定すると、資本が十分に活用されず、単位あたりのコストが増加します。機械の生産量は、短期的な需要に合わせて、将来の成長を見越した余裕を持たせて選定してください。
3. 材料の適合性を確認する
化粧品や日用品の配合によって、包装材料の要件は異なります。PET、PETG、PPなど、使用する樹脂の種類に関わらず、選択したプラスチックブロー成形機が適合していることを確認してください。EPA.ES-2C114.3はPETとPETGに最適化されています。製品ロードマップにPPホットフィル容器や特殊バイオ樹脂が含まれている場合は、機械の選定と金型への投資を最終決定する前に、Ever-Powerの技術チームと適合性およびパラメータ調整要件を確認してください。
4. 自動化レベルと人件費を評価する
化粧品や日用品などの大量生産においては、EPA.ES-2C114.3のような全自動ブロー成形機を使用することで、生産サイクル全体を通してプリフォームやボトルの手作業による取り扱いを排除し、労働投資に対する最高のリターンを得ることができます。半自動機と全自動機で1,000本あたりの総労働コストを比較し、不良率、品質の一貫性、そして汚染や寸法不良が高額なリコールにつながる規制対象の化粧品やパーソナルケア製品の包装環境における人的ミスの排除の価値を考慮に入れて検討してみてください。
5.エネルギー効率と総運用コストを考慮する
プラスチックボトル用ブロー成形機の購入価格は、総所有コストの構成要素の一つにすぎません。電力消費量、圧縮空気需要(EPA.ES-2C114.3は、低圧600リットル/分で7kg/cm2、高圧1,000リットル/分で35kg/cm2の圧縮空気を必要とします)、冷却水供給、金型償却、およびブロー成形機の定期メンテナンス間隔も考慮する必要があります。サーボ駆動の機械は、油圧式に比べて通常20~40%のエネルギー節約を実現し、5~10年の機械ライフサイクル全体で運用コストの大幅な削減につながります。
6.アフターサービスと部品の入手可能性を確認する
カスタムブロー成形機のような生産に不可欠な設備にとって、アフターサービス、スペアパーツの入手可能性、リモート診断機能、オンサイトエンジニアリングサービスは、機械の仕様そのものと同じくらい重要です。Ever-Powerは、包括的な販売前コンサルティング、試運転サポート、オペレーター研修、リモート技術支援、そしてグローバルなスペアパーツネットワークを提供することで、ダウンタイムのリスクを最小限に抑え、要求の厳しい化粧品および日用化学品製造環境において、投資が運用寿命全体にわたって生産的なリターンをもたらすことを保証します。
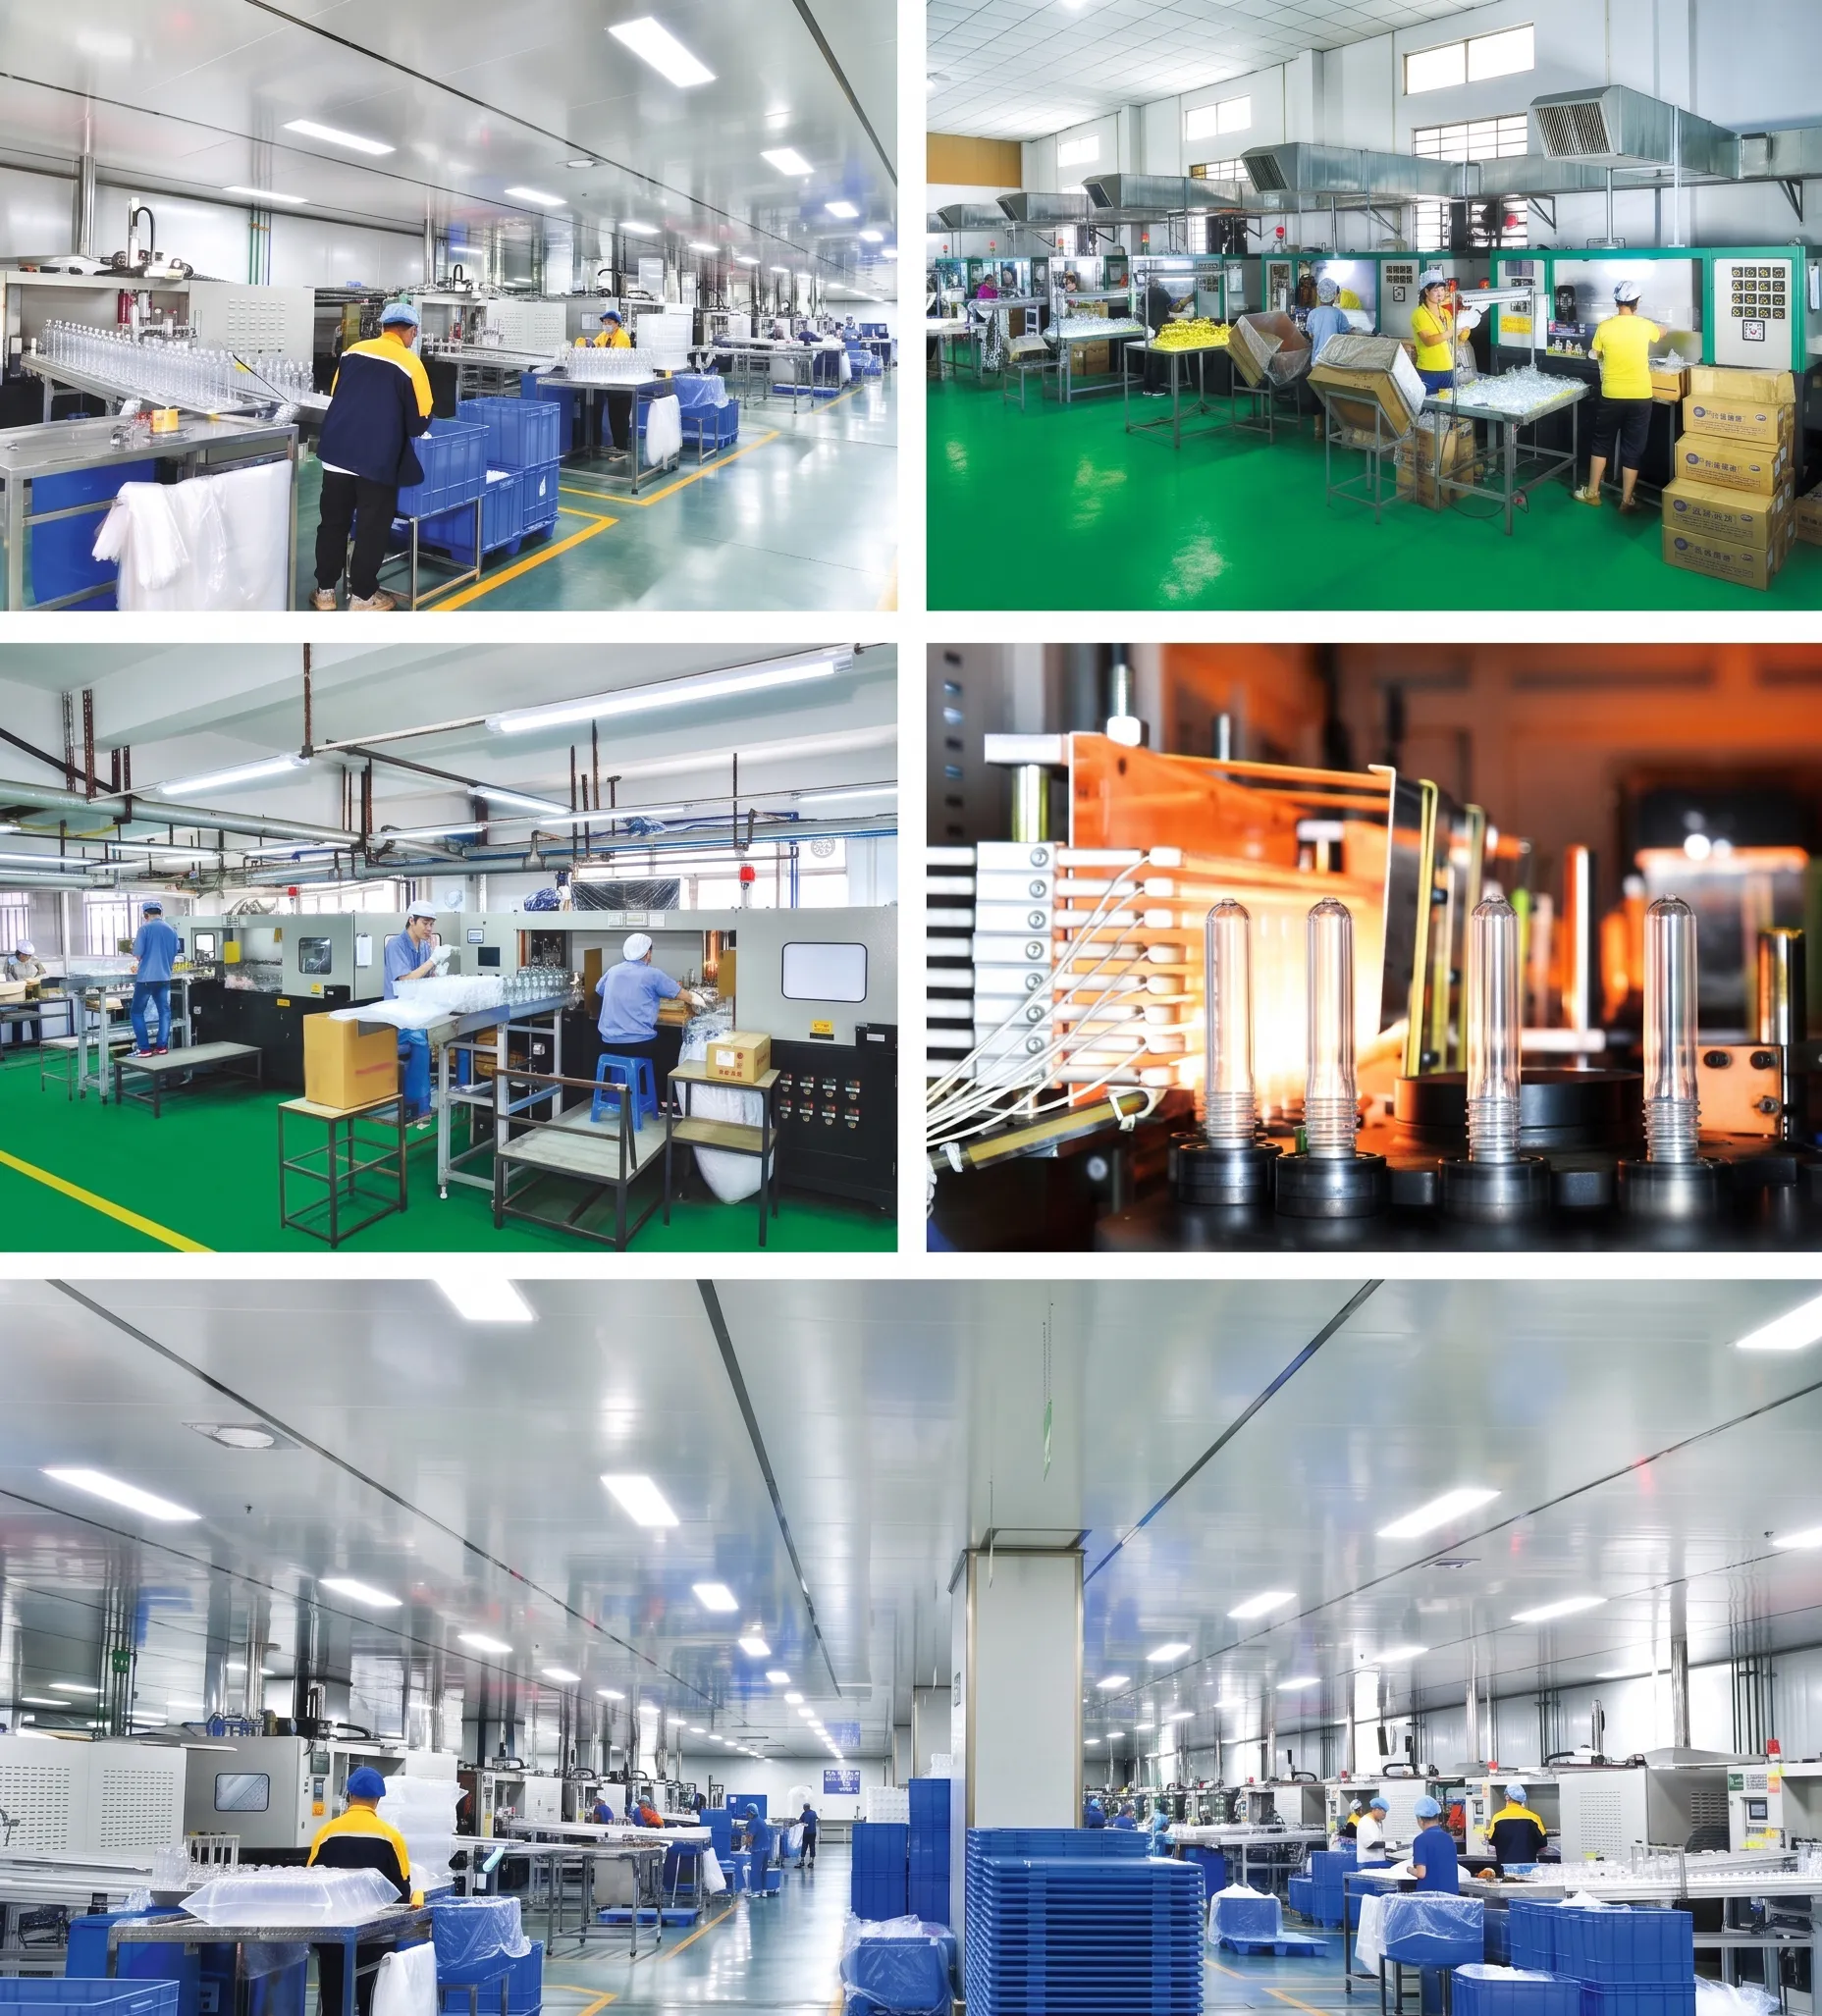
Why Choose Ever-Power Blow Molding Machine?
Mexico Ever-Power ISBM Machinery Co., Ltd is a specialist manufacturer focused exclusively on automatic blow molding machine technology, including two-step stretch blow molding machines, injection blow molding machines, and the full range of auxiliary equipment that supports them. Unlike generalist industrial machinery suppliers, our engineering and technical teams are organized entirely around the science and practice of plastic blow molding, which means that the knowledge embedded in every machine we design reflects decades of accumulated process expertise rather than general mechanical manufacturing capability.
Our product portfolio spans injection blow molding machines, extrusion blow molding machines, injection stretch blow molding machines, and associated auxiliary equipment, covering the full range of plastic bottle production technologies used in pharmaceutical packaging, food packaging, health care packaging, cosmetic packaging, and other plastic packaging sectors. We can produce finished bottles in HDPE, LDPE, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, EVA, PCTG, and environmental corn material, giving customers a genuine single-source capability across an exceptionally wide material and application range from 1 ml to 1,000 ml.
Ever-Power brings together senior engineering and technical personnel with deep specialist backgrounds in both injection-blowing machinery and injection-blowing mold design under one organization. This integrated capability, with machine and mold expertise in-house, means that customers can source the complete production solution, machine, mold tooling, process parameters, and application support, from a single accountable supplier. It also means that our engineers can optimize machine and mold design together for specific bottle applications, rather than treating them as independent products from different suppliers that the customer must integrate themselves.
Our service model is built around the full customer lifecycle: pre-sale technical consultation to match machine and mold specifications to the customer bottle design and production volume requirement; installation and commissioning support that transfers genuine process knowledge to the the customer operating team rather than just starting the machine and leaving; and responsive after-sales technical support that keeps production lines running efficiently across the full machine service life.
 |
 |
 |
 |
 |
 |
追加情報
| 編集者 | Yjx |
|---|