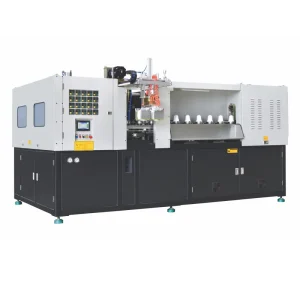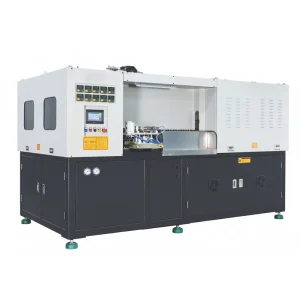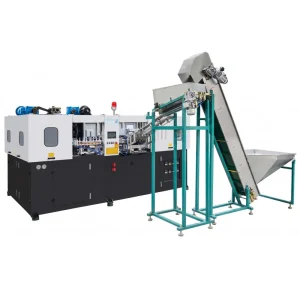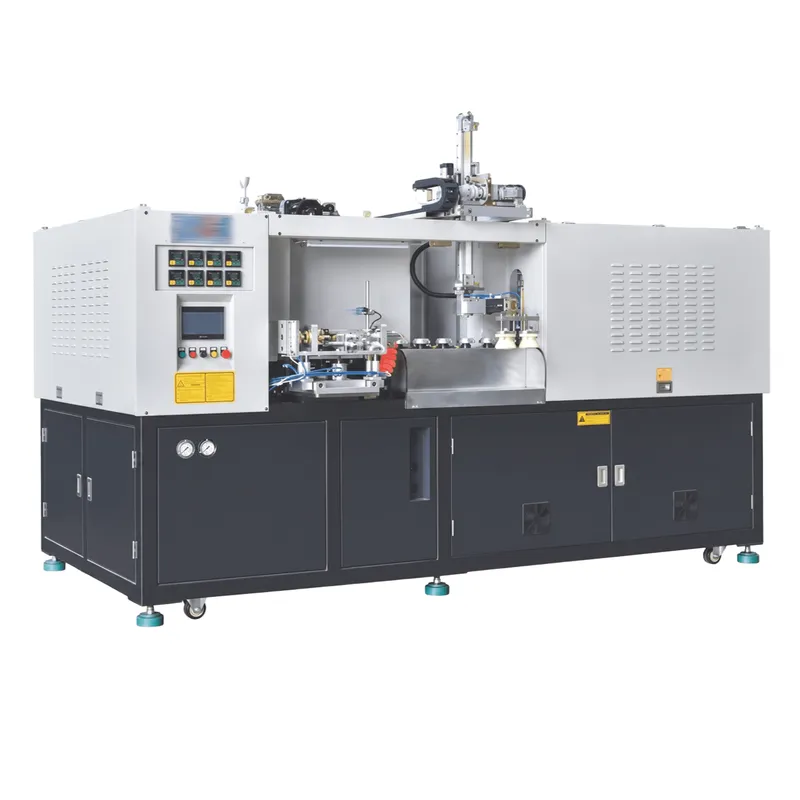
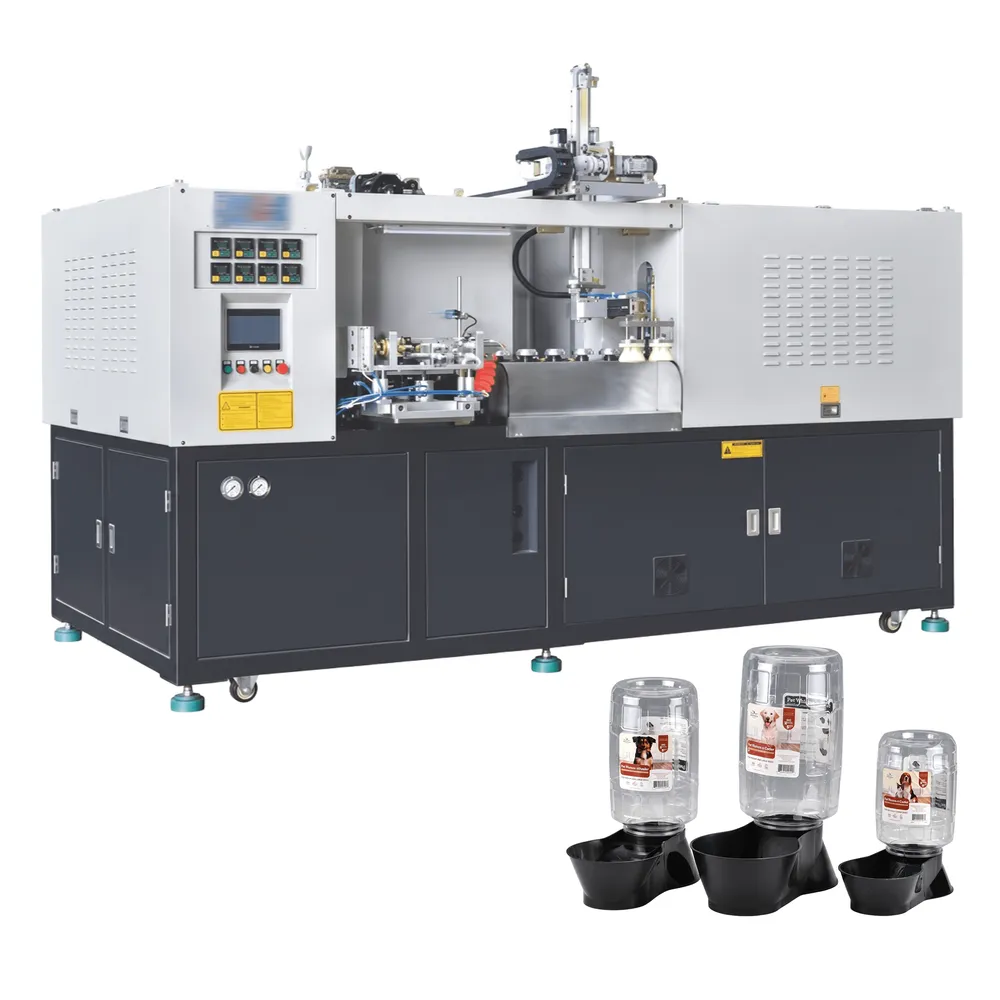
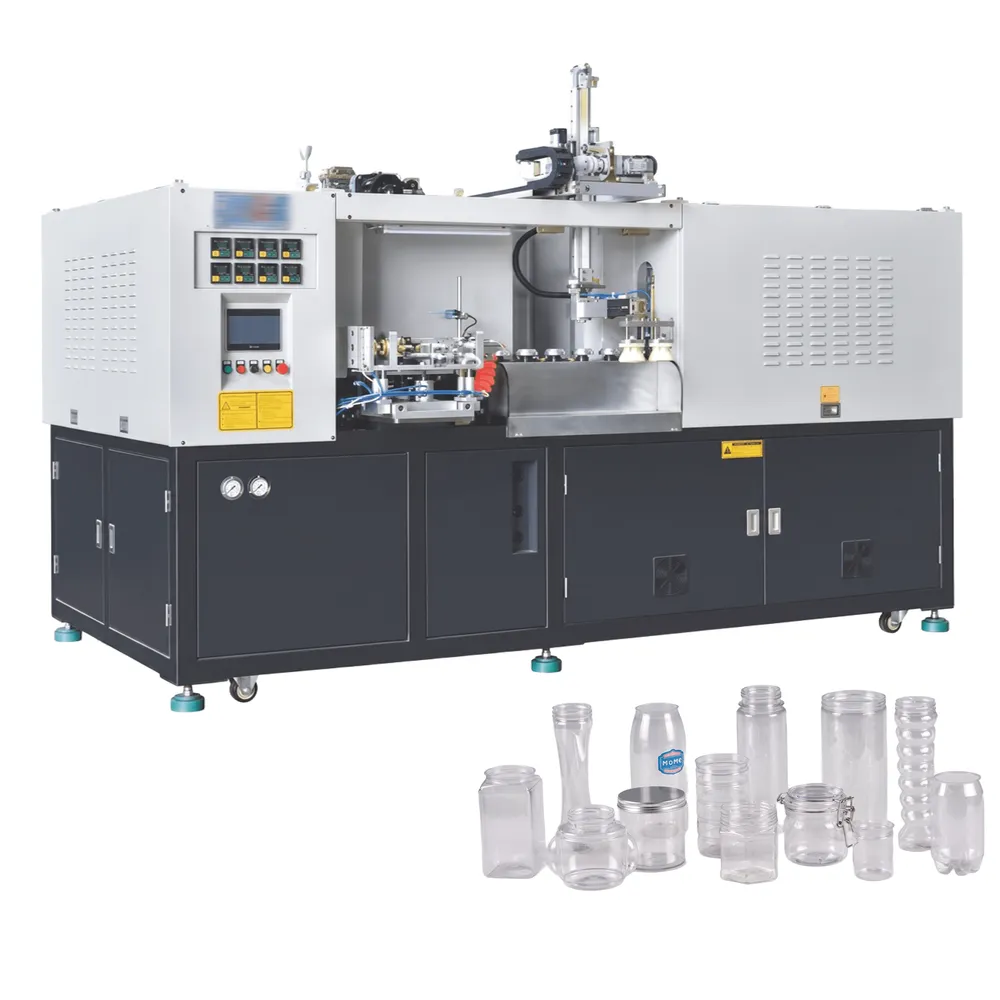
EPA.ES-1C130 食品用広口瓶・缶成形用全自動ブロー成形機
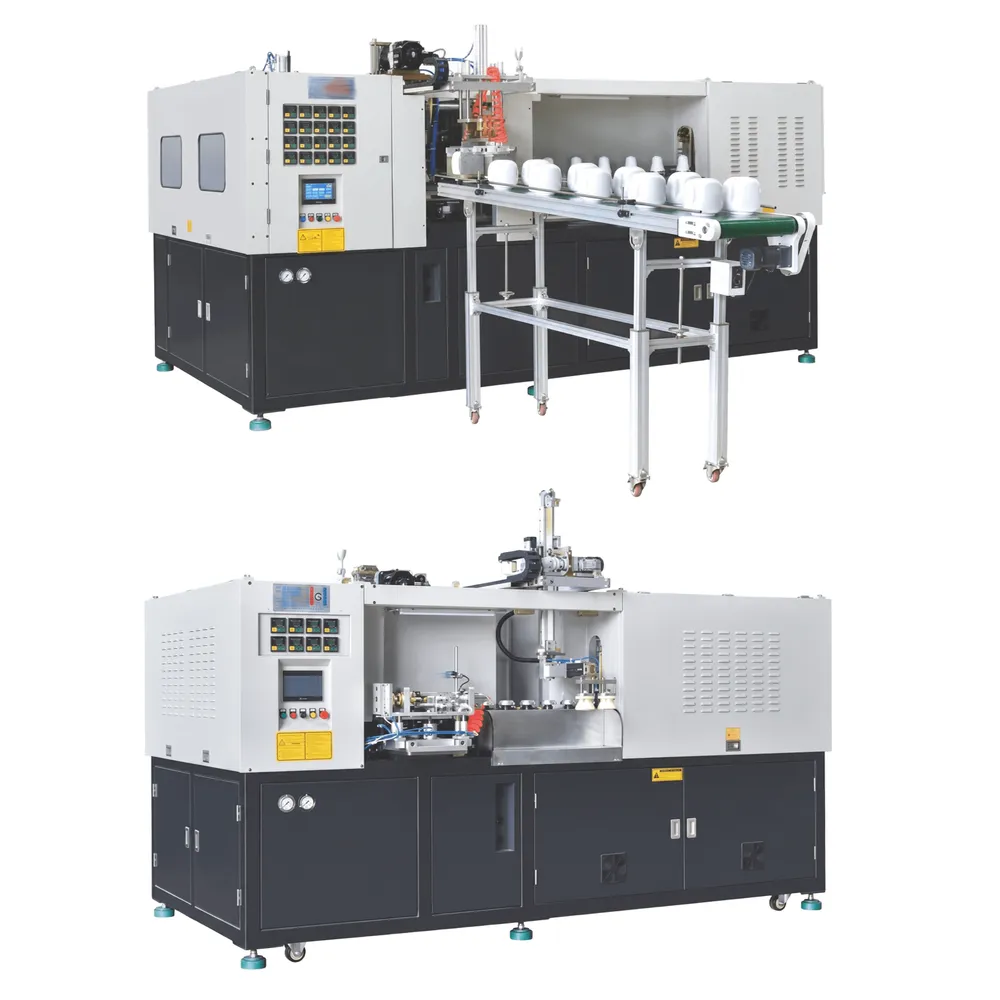
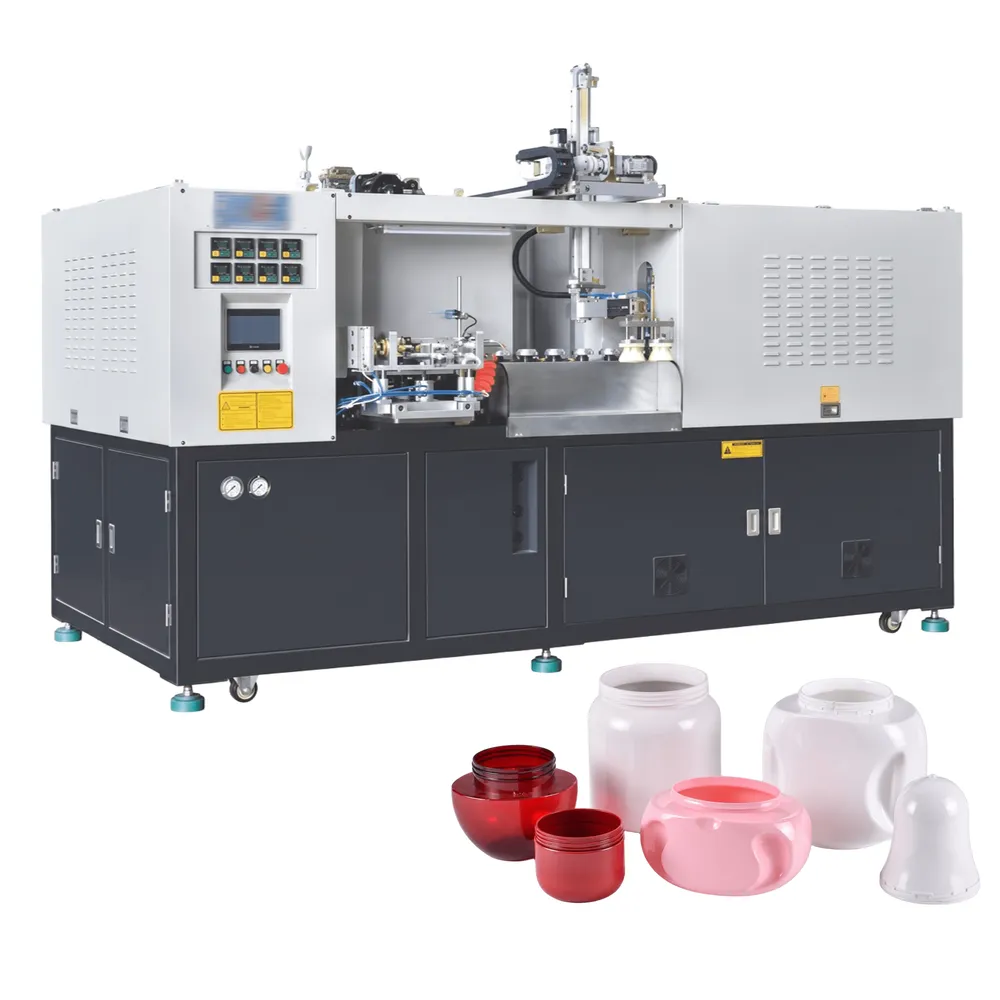
EPA.ES-1C130 全自動ブロー成形機は、食品グレードの広口瓶とプルタブ缶向けに設計されています。メキシコ初の切込み不要の缶ブロー成形プロセスを採用し、最大180mmのネック径と1,000mlから15,000mlまでの容器容量に対応します。理論上の生産量は4,600本/時、ブロー圧力は最大35kg/cm²で、このPETブロー成形機は、ドライフルーツ、調味料、食用油の包装において、安定した高効率生産を実現します。20年以上にわたるブロー成形機製造の専門知識に裏打ちされたMexico Ever-Powerは、世界の食品包装メーカーに包括的な技術サポートとカスタマイズを提供します。
EPA.ES-1C130 食品用広口瓶・缶向け全自動ブロー成形機は、ドライフルーツ、調味料、食用油、その他幅広い食品に使用される広口包装容器専用に設計された、専用設計のPETブロー成形機です。このシリーズは、メキシコ初の切断不要の缶向け自動ブロー成形プロセスを搭載しており、切断や継ぎ目のない最大180mmのネック仕上げの容器の製造を可能にします。連続生産条件下で安定して動作するこの全自動ブロー成形機は、高いエネルギー効率、精密な制御、そして卓越した出力品質を兼ね備え、世界の食品市場における容器製造の業界ベンチマークとなっています。
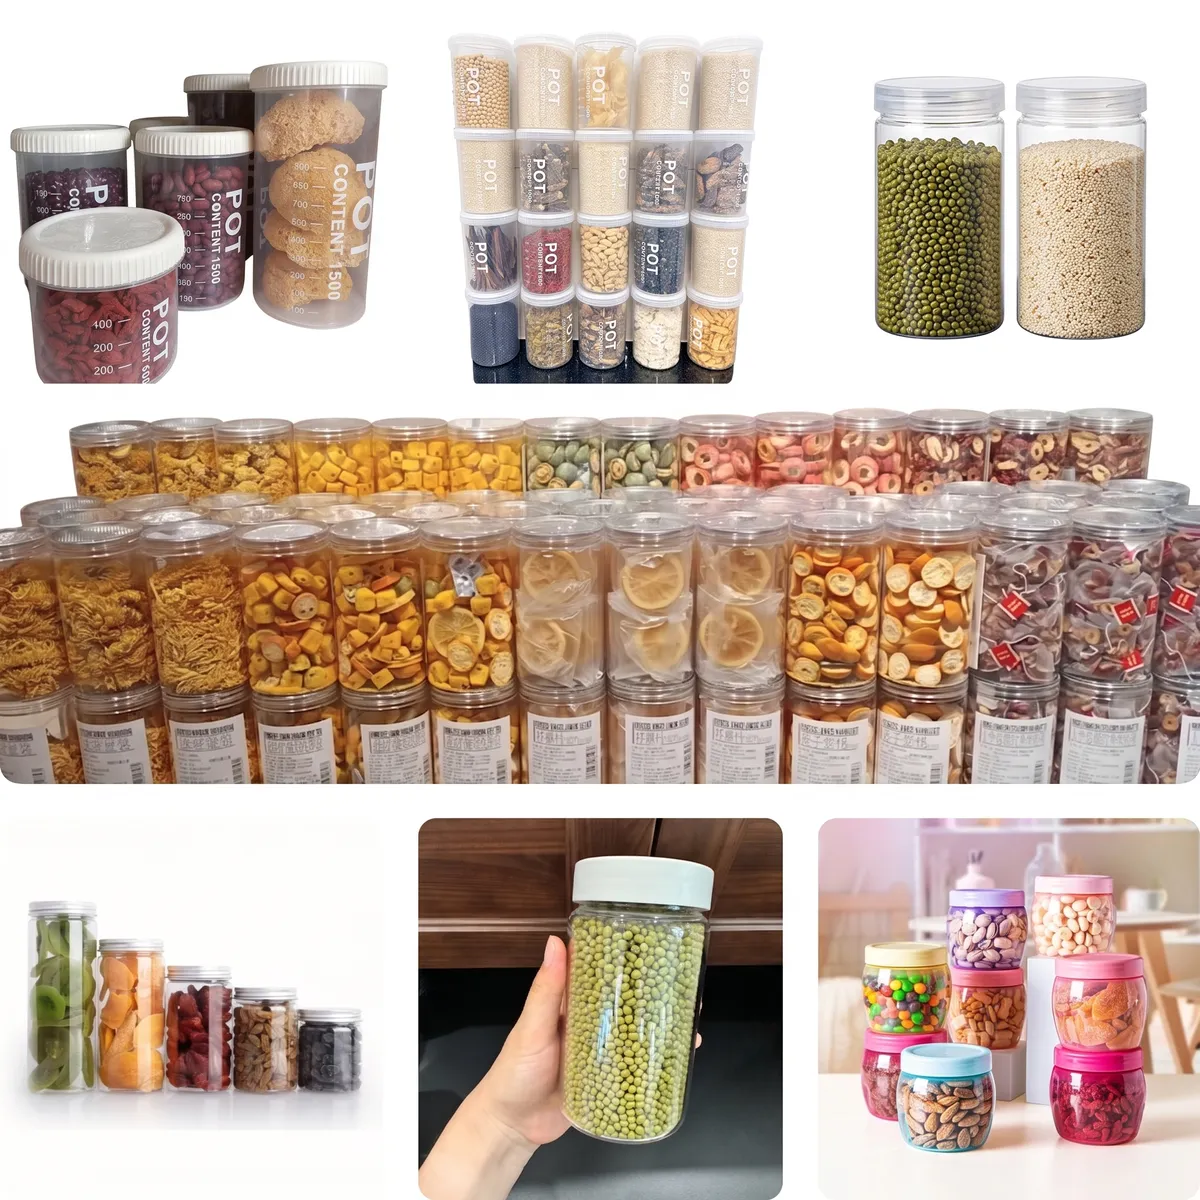
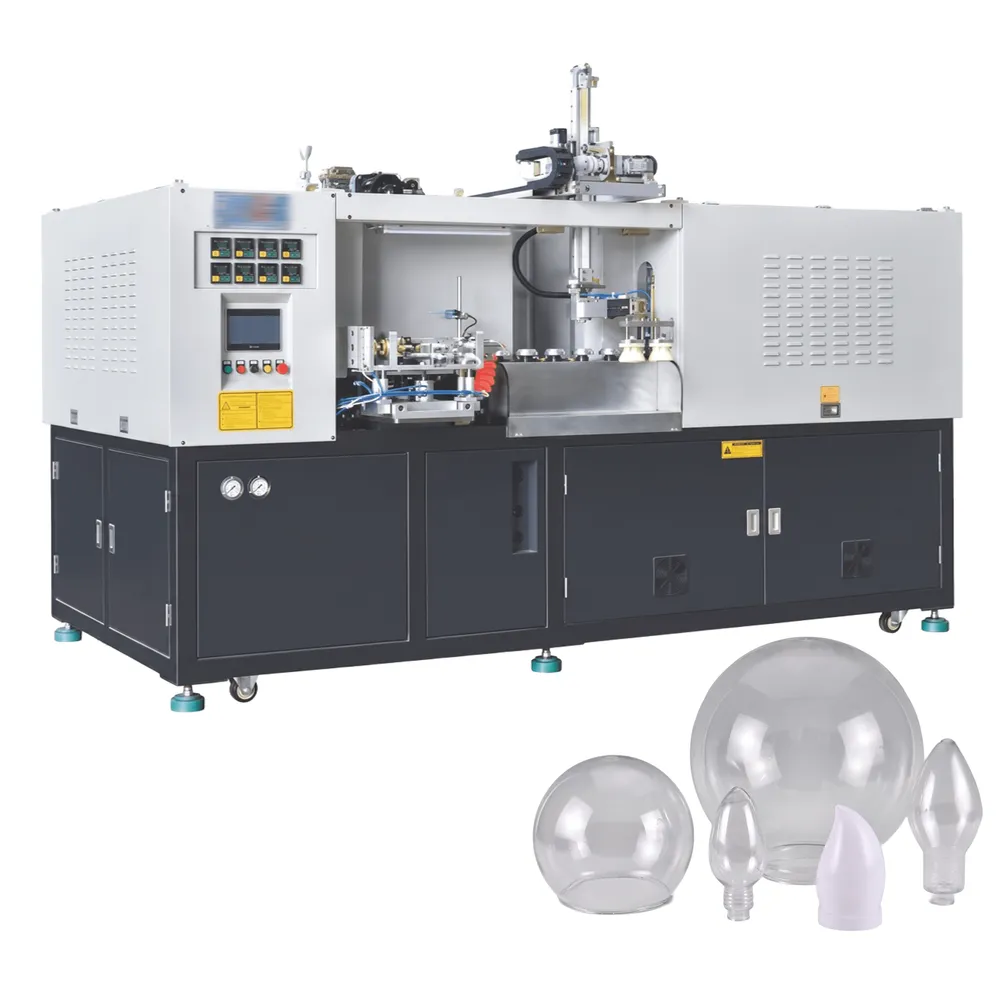
本シリーズは、EPA.ES-1C130、EPA.ES-2C130、EPA.ES-2C150、EPA.ES-4C100、EPA.ES-4C130、EPA.ES-4C150、およびEPA.FS-1CG220を含む複数のモデルで構成され、合計で1,000mlから15,000mlまでの容器容量に対応します。用途としては、ソースや調味料用の調味料瓶、ナッツやドライフルーツ用の広口保存容器、食用油ボトル、健康補助食品のパッケージ、すぐに食べられる食品用のプルタブ缶などがあります。高精度制御システムと最適化された成形構造により、ボトル壁厚の均一性、ネック寸法の正確性、およびサイクルタイムの再現性が確保され、お客様は包装ニーズに迅速に対応し、この工業用ブロー成形機の生産ごとに市場競争力を高めることができます。
技術パラメータ
| モデル | ユニット | EPA.ES-1C130 | |
|---|---|---|---|
| 成形 | 締め付けストローク | mm | 150 |
| 金型開口距離 | mm | 350 | |
| 金型との距離 | mm | 200 | |
| ストレッチングストローク | mm | 350 | |
| 金型開口距離 | mm | 50 | |
| 金型との距離 | mm | 130 | |
| プリフォームホルダー | 38 | ||
| 虫歯 | 1 | ||
| 容器 | 最大コンテナ容量 | ml | 1000 |
| ネック径範囲 | mm | 98 | |
| 最大容器直径 | mm | 110 | |
| コンテナの最大高さ | mm | 260 | |
| 理論的出力 | 良性前立腺肥大症 | 1000 | |
| 電気系統 | 最大加熱出力 | キロワット | 31.5 |
| 火力 | キロワット | 12 | |
| 空気システム | 作動圧力 | kg/cm² | 7 |
| 低圧空気消費量 | リットル/分 | 800 | |
| 吹き出し圧力 | kg/cm² | 35 | |
| 高圧空気消費量 | リットル/分 | 800 | |
| 冷却水 | 作動圧力 | kg/cm² | 6 |
| 温度 | ℃ | 8-12 | |
| 流量 | リットル/分 | 30 | |
| 機械 | サイズ(長さ×幅×高さ) | mm | 2525*1525*1995 |
| 重さ | kg | 2500 | |
食品用瓶・缶シリーズブロー成形機の特長
1. 先進技術と高い適応力
この自動ブロー成形機シリーズは、EPA.ES-1C130からEPA.FS-1CG220までのモデルがあり、シングルキャビティと4キャビティの構成に対応しています。メキシコで開発された、切り込みのないプルタブ缶の製造に対応し、最大ネック径180mm、容器容量1,000ml~15,000ml、容器高さ最大450mmまで対応可能です。標準的な広口瓶、取っ手付きボトル、あるいは不規則な形状の食品安全容器など、どのような形状の製造でも、このプラスチックブロー成形機はライン全体の再設計を行うことなく対応できるため、多様な食品包装ニーズに非常に汎用性の高いソリューションとなります。
2. 高効率、高安定性、省エネルギー
サーボ駆動の加熱・制御システムを搭載し、一般的な加熱出力は8~35kWの範囲で、高速ブロー成形機はマルチキャビティモデルで理論上最大4,600本/時の生産能力を実現します。最大ブロー圧力35kg/cm²と精密な二段階空気量制御により、低圧回路と高圧回路の両方で無駄を最小限に抑えます。安定した7kg/cm²の運転圧力と8~12℃に厳密に制御された冷却水により、長時間の生産でも温度の一貫性が保たれ、不良率を低く抑え、エネルギーコストを確実に管理します。これにより、EPAシリーズはエネルギー効率の高いPETボトルブロー成形機技術のベンチマークとなっています。
3. 合理的な構造と容易なメンテナンス
本シリーズは、実績のある金型クランプおよび延伸構造を採用しており、大型モデルでは最大635mmの金型開口距離を実現し、バランスの取れたクランプ力と幅広い金型構成との互換性を提供します。EPA.ES-1C130は、わずか2,525 x 1,525 x 1,995mmのコンパクトな設置面積と2,500kgの重量により、スペースが限られた施設でも柔軟な作業場レイアウトが可能です。国際的に認められたブランドから調達した主要部品により、平均故障間隔を低く抑えています。日常のメンテナンス手順は簡単で、ブロー成形機のあらゆる運用において、計画外のダウンタイムと総所有コストを大幅に削減します。
4. 高い出力品質と幅広い用途
PETおよびPETG樹脂で動作するこの自動 PETブロー成形機 広口瓶やプルタブ缶を安定して製造し、大型タイプでは容器の最大直径が240mmに達します。ネックサイズの精度、肉厚の均一性、高い透明度、表面仕上げはすべて国際的な食品包装安全基準に準拠しています。標準的な丸瓶、角型容器、複雑な多面形状の食品缶など、どのような形状の製品でも、最適化されたブロー成形プロセスにより、バッチごとに再現性の高い品質を実現し、生産者はブランドの一貫性を維持し、規制監査にも自信を持って合格できます。
5.完全自動運転により人件費を削減
全自動ブロー成形機であるEPA.ES-1C130は、プリフォーム供給、加熱、延伸、ブロー成形、製品排出を連続無人サイクルに統合しています。自動プリフォーム選別、38ポジションのプリフォームホルダーによる精密なピッチ制御、そしてインテリジェントな不良品排出システムにより、各工程での手動操作が不要になります。この自動化により、ボトル1本あたりの直接人件費が大幅に削減され、食品グレード環境における衛生基準への準拠が向上し、オペレーターの疲労を最小限に抑えながら24時間体制での稼働が可能になるため、従来の半自動式設備に比べて生産面で明確な優位性を得ることができます。
6. カスタマイズと拡張可能なモデル選択
メキシコのEver-Power社は、このシリーズをカスタムブロー成形機プラットフォームとして位置付けています。購入者は、シングルキャビティのエントリーレベルモデルから、4キャビティの高スループット構成まで選択できるほか、独自の容器形状に合わせた特注金型を依頼することも可能です。モジュール設計により将来のアップグレードが容易になり、工場エンジニアが販売前のコンサルティングを通じて、特定の生産量、容器の寸法、材料の種類に最適なモデルを提案します。カスタム金型は、高度な3Dソフトウェアで設計され、CNC加工された高品質の工具鋼から製造されるため、あらゆるプラスチックボトルブロー成形機用途において、精密な適合性と数百万回の生産サイクルにわたる長寿命を実現します。
PETブロー成形機の動作原理
本シリーズのブロー成形機の工程は、精密に設計された4段階のシーケンスに従い、最小限の人的介入で、原材料のプラスチックペレットを完成した広口食品容器へと加工します。
ステージ1:原材料の準備
製造工程は、PETまたはその他の適合ポリマーペレットの調達と準備から始まります。原材料は、樹脂グレード、水分含有量、粘度を確認するために、厳格なスクリーニングと品質試験を受けます。適切に乾燥させたペレットは混合され、ホッパーに供給され、射出成形機へと搬送されます。この段階での厳格な管理により、汚染リスクが排除され、結晶化欠陥が防止され、すべてのプリフォームが一貫した食品安全基準を満たす樹脂ベースラインから製造されることが保証されます。この基準ラインは、射出延伸ブロー成形機の生産サイクル全体の基盤となります。
ステージ2:プリフォームの射出成形
乾燥・検証済みの樹脂ペレットは可塑化スクリューに送られ、そこで溶融温度まで加熱された後、精密に制御された圧力で硬化鋼製のプリフォーム金型に射出されます。溶融温度、射出速度、保持圧力、冷却時間などの射出パラメータは、機械のPLC制御システムによってリアルタイムで監視および調整されます。その結果、寸法精度が高く、ネック形状、肉厚、ゲートの完全性が均一なプリフォームが得られます。これらのプリフォームは、この2段階ブロー成形機の構成において、ブロー成形ステーションへの直接の原料として使用されます。
ステージ3:赤外線予熱
完成したプリフォームは、38ポジションのプリフォームホルダーチェーンにロードされ、精密にゾーン分けされた赤外線オーブンを通って搬送されます。複数の個別に制御された加熱ゾーンにより、各プリフォームは本体から底部まで理想的かつ均一なブロー成形温度プロファイルに到達します。特に肉厚の部分に重点が置かれ、制御された加熱によって、ブロー成形中に肉厚分布の不均一を引き起こす温度勾配が解消されます。適切な予熱は容器壁の均一性、透明度、構造強度を直接左右するため、この工程はプラスチックブロー成形機の生産品質にとって非常に重要です。
ステージ4:延伸ブロー成形
あらかじめ調整されたプリフォームはブロー成形ステーションに移送され、そこで機械式延伸ロッドが軸方向に伸長すると同時に、35 kg/cm² の高圧空気が閉じた金型キャビティ内でプリフォームを半径方向に膨張させます。この二軸配向プロセスは、射出延伸ブロー成形の特徴であり、PET 分子の配向を大幅に改善し、完成した容器のバリア性、光学的透明度、および機械的強度を高めます。冷却された金型表面が成形されたボトルを急速に冷却して形状を固定した後、金型が開き、完成した容器がコンベアに排出されます。これらのすべてのパラメータの正確な同期は自動的に管理され、このボトルブロー成形機の生産工程全体を通して、すべてのボトルが厳しい公差内で寸法仕様を満たすことが保証されます。
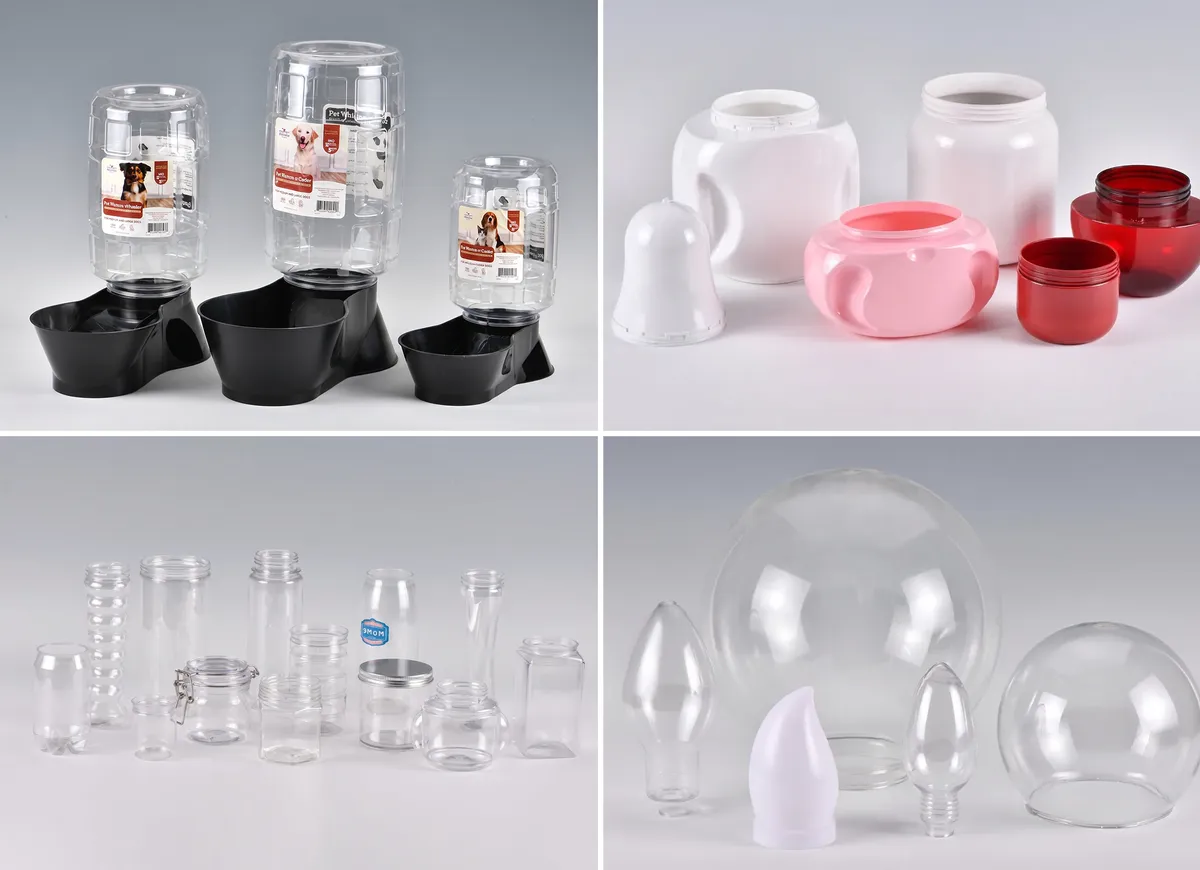
応用分野
食品安全性の高いPETおよびPP素材向けに設計されたこの缶ブロー成形機および広口瓶ブロー成形機シリーズは、世界の食品業界における多様な包装ニーズに対応します。
1. ドライフルーツとナッツの瓶
アーモンド、カシューナッツ、レーズン、ドライクランベリー、ミックストレイルミックスなどを入れる広口PETジャーには、鮮度を保つために、食品安全基準を満たした大きな開口部、丈夫な壁、そして気密性の高いシールが必要です。EPAシリーズは、最大180mmの口径と最大15,000mlの容量を持つ容器を製造しており、消費者とブランドオーナー双方にとって視認性と取り出しやすさが重視されるバルク小売、会員制量販店、eコマースなどの包装形態に最適です。
2.調味料・ソース容器
ソース、ホットソース、マヨネーズ、ケチャップ、タヒニ、ピーナッツバター、発酵大豆ペーストなど、食品グレードの容器には、粘性の高い製品の充填に適した広い開口部、均一な壁面強度、そして不正開封防止機能を備えた容器が必要です。この自動ブロー成形機は、小売、食品サービス、産業供給チャネルにおける調味料包装に必要な寸法精度と材料の透明度を実現し、FDA、EFSA、GB規格などの国際的な食品安全規制を満たします。
3. 食用油ボトル
オリーブオイル、植物油、ひまわり油、特殊食用油用の高透明PETボトルには、優れた遮光性、耐油性、誘導シールに適した信頼性の高いシール形状が求められます。EPAシリーズは、標準構成で最大5,000mlの容器サイズに対応し、特に1リットルの高級ボトルから5リットルの業務用小売フォーマットまで、機械プラットフォームを変更することなくスケールアップしたい食用油メーカーに最適です。これにより、製品ライン全体にわたる工具投資を削減できます。
4. プルタブ缶およびすぐに食べられる包装
中国のブロー成形機メーカーの中でこのシリーズにのみ搭載されている、切り込み不要のプルタブ缶製造機能は、従来のアルミ製プルタブ缶の機能性を再現しつつ、プラスチック包装ならではの高いリサイクル性、透明性、カスタマイズの柔軟性を備えたPET缶の製造を可能にします。用途としては、プリン、シロップ漬けフルーツ缶、ペットフード、プロテインスナック、個包装のすぐに飲める飲料などが挙げられます。この形態は、世界中のコンビニエンスストアや食品宅配チャネルで急速にシェアを拡大しています。
5.健康補助食品および栄養補助食品のボトル
ビタミン剤ボトル、プロテインパウダー容器、コラーゲンサプリメント瓶、プロバイオティクスカプセル包装など、EPAシリーズは高い透明度、安定したネック公差、チャイルドレジスタントおよび改ざん防止クロージャーとの互換性といった特長を備えており、あらゆる製品にメリットをもたらします。栄養補助食品分野のメーカーは、有効成分を湿気や酸素から保護する容器壁の均一性とバリア性能を求めています。このPETブロー成形機は、高級健康補助食品ブランドが求める精密な形状と表面の透明度を常に実現します。
6. はちみつ、ジャム、保存食の瓶
結晶蜂蜜、手作りジャム、マーマレード、フルーツジャムなどは、破損リスクの低減、輸送重量の軽減、そして同等の透明度といった利点から、ガラス瓶からPET製の広口瓶への移行が進んでいます。この食品用広口瓶ブロー成形機は、これらの製品に必要な大口径の瓶を製造し、自動ジャム充填・殺菌ラインに耐えうる壁の剛性を実現します。その結果、製品の鮮度を保ち、従来のガラス瓶に匹敵する店頭での魅力を、大幅に低い製造コストで実現する、高級感のある軽量パッケージが完成します。
EPA.ES-1C130 PETブロー成形機部品
1. 注射装置
射出ユニットは、PET樹脂を溶融し、制御された圧力でプリフォーム金型に射出する精密な可塑化スクリュー、バレル、およびノズルアセンブリで構成されています。スクリュー設計は、PET加工に最適化されており、せん断熱とアセトアルデヒドの発生を最小限に抑えます。精密な供給量、射出速度プロファイル、および保持圧力制御はすべて、プリフォームの重量の一貫性とネック形状の精度に貢献し、これらはあらゆる射出ブロー成形機の構成において品質の基礎となります。
2. プリフォーム加熱ステーション
プリフォーム加熱ステーションには、プリフォームチェーン経路に沿って配置された、独立制御可能な複数の遠赤外線加熱ゾーンが備えられています。各ゾーンは精密な出力設定が可能で、プリフォーム本体のネック部、本体部、底部における肉厚のばらつきを考慮した、カスタマイズされた熱プロファイルを実現します。38ポジションのプリフォームホルダーは、加熱ゾーンを通過する各プリフォームの一定の間隔と回転を確保し、円周方向の温度分布を均一化することで、この自動ブロー成形機で製造されるブロー成形容器の成形不良を防ぎます。
3. クランプユニット
クランプユニットは、ブロー成形金型の半分を内部のブロー圧力35 kg/cm²に対して密閉状態に保つために必要な金型閉鎖力を生成および維持します。EPA.ES-1C130の150 mmのクランプストロークは、大型シリーズでは最大275 mmまで拡張可能で、サーボ駆動機構によって駆動され、金型に衝撃を与えることなく迅速な開閉サイクルを実現します。金型分割面全体にわたるバランスの取れたロックにより、バリの発生を防ぎ、きれいな分割線形状を確保し、金型の耐用年数を延ばすため、クランプユニットはブロー成形機において、安定した出力品質を確保するための最も重要な部品の一つとなっています。
4. ストレッチロッドと送風ユニット
ブロー成形サイクル中、延伸ロッドアセンブリはボトル軸に沿って機械的に伸長し、PET分子を長手方向に配向させることで、容器上部の耐荷重性とバリア性を向上させます。同時に、ブローユニットはブローピンを通して35 kg/cm²の高圧空気を送り込み、プリフォームを半径方向に膨張させて金型キャビティを満たします。ロッド伸長速度と空気圧上昇の正確な同期は、肩部から底部まで均一な肉厚を実現するために不可欠です。この組み合わせこそが、射出延伸ブロー成形機技術の決定的なメカニズムです。
5. 金型冷却システム
ブロー成形金型内部の精密に設計された流路を冷却水が循環し、成形された容器から熱を素早く奪い、金型が開く前に形状を固定します。冷却水は外部チラーユニットによって8~12℃に維持され、EPA.ES-1C130への流量は毎分30リットルに調整されます。金型内の冷却流路の形状を最適化することで、容器壁全体に均一な冷却が行き渡り、この全自動ブロー成形機で製造される透明PET食品容器の反り、熱変形、曇りを防ぎます。
6. PLC制御システム
高精度PLCベースの制御システムは、中央集中型のHMIタッチスクリーンからすべての機械機能を管理し、各生産ステーションの温度、圧力、速度、サイクルタイミングをリアルタイムで監視します。オペレーターは製品レシピを保存および呼び出し、容器サイズや樹脂の種類を迅速に切り替えることができます。アラーム機能と診断機能により、故障の原因を迅速に特定し、トラブルシューティング時間を最小限に抑えます。高度な制御アルゴリズムにより、周囲温度の変動時でもパラメータの安定性を維持し、この工業用ブロー成形機での長時間の生産においても一貫した品質を保証します。
7. 空気供給および圧力管理システム
空気システムは、低圧回路と高圧回路がそれぞれ独立して構成されています。7 kg/cm²の低圧空気は、予備ブロー成形および機械部品の空気圧作動に使用され、1C130モデルでは毎分800リットルを消費します。35 kg/cm²の高圧空気は、最終ブロー成形工程を駆動し、こちらも毎分800リットルを消費します。圧力調整器、電磁弁、および流量制御部品により、各サイクルを通してブローピンへの圧力供給が一定に保たれ、このプラスチックブロー成形機で製造される食品グレード容器の膨張不足や膨張過多といった欠陥を防ぎます。
8. 製品排出および搬送システム
ブロー成形後、完成したボトルは金型から自動的に排出され、排出ステーションに搬送され、検査、ラベリング、充填、パレタイジングなどの後工程のために機械から運び出されます。排出システムは全体のサイクルと同期しており、ボトルの損傷や詰まりを防ぎます。制御システムによって不良ボトルとして識別されたボトルは、生産を停止することなく自動的にメインストリームから迂回されるため、食品包装用途向けに適切に設計された全自動ブロー成形機に期待されるような、継続的な生産効率が維持されます。
プラスチックブロー成形機に対応した原材料
PET(ポリエチレンテレフタレート)
このPETブロー成形機の主要材料であるPETは、高い透明度、酸素と二酸化炭素に対する優れたガスバリア性、食品安全認証、そして優れた機械的性能を備えています。ミネラルウォーターボトル、炭酸飲料容器、食用油ボトル、広口食品瓶、プルタブ缶などに最適です。PETは二軸延伸性に優れているため、射出延伸ブロー成形のベンチマーク材料として、軽量でありながら優れた強度対重量比を持つ容器の製造を可能にします。
PETG(グリコール修飾PET)
PETGは、PETの透明性と加工性を維持しつつ、耐衝撃性を向上させ、脆性を低減した素材です。そのため、充填、輸送、店頭陳列において高い耐久性が求められる容器に最適です。この自動PETブロー成形機シリーズでの加工性に優れており、視覚的な魅力と店頭でのインパクトが最優先される高級食品包装、化粧品容器、特殊飲料ボトルなどに幅広く使用されています。また、PETGは標準的なPETよりも特定の化学物質との適合性に優れています。
PP(ポリプロピレン)
PPは優れた耐熱性を持ち、ジュースボトル、ソース、調味料など、高温で充填される食品包装用途に最適な素材です。酸、塩基、油に対する耐薬品性にも優れているため、幅広い種類の食品および医薬品ボトルに適しています。EPAシリーズのブロー成形機では、PP容器はガラス容器よりも軽量で、小売店の棚に積み重ねる際にも優れた上部積載性能を発揮します。
PC(ポリカーボネート)
ポリカーボネートは、優れた耐衝撃性、耐熱性、そしてガラスのような透明度を備えているため、再利用可能なウォーターボトル、哺乳瓶、安全性が重視される食品保存容器に最適な素材です。このプラスチックブロー成形機シリーズでは、ポリカーボネートを加工することで、滅菌サイクル、沸騰水充填、繰り返し洗浄サイクルにも耐え、ひび割れや亀裂が生じないボトルを製造できます。また、寸法安定性にも優れているため、精密な密閉性が求められる容器にも適しています。
PE(ポリエチレン)
HDPEとLDPEの両グレードのポリエチレンは、優れた柔軟性、耐薬品性、低水蒸気透過性を備えているため、化学薬品ボトル、農産物容器、および特定の食品包装用途に最適です。HDPEは牛乳パック、洗剤ボトル、工業用容器などに広く使用されており、LDPEはスクイーズ包装に適しています。このボトルブロー成形機シリーズの対応構成では、PEはバルク市場および消費者市場向けに、費用対効果が高くリサイクル可能な包装ソリューションを提供します。
ABS(アクリロニトリル・ブタジエン・スチレン)
ABS樹脂は、剛性、耐衝撃性、優れた表面仕上げ品質を兼ね備えているため、特殊容器、高い美観が求められる包装、食品以外の工業用ボトルなどに適した素材です。PETやPPほど食品接触用途で広く使われているわけではありませんが、化粧品包装、家庭用化学薬品容器、工芸品包装など、光沢仕上げと構造的完全性が押出ブロー成形機や互換性のある射出ブロー成形機における重要な選定基準となる用途で活用されています。
 |
 |
 |
 |
よくあるトラブルシューティング
1. ブロー成形容器の壁厚の不均一性
原因:加熱ゾーン全体にわたるプリフォーム温度分布の不均一性、またはブロー成形軸に対する延伸ロッドの位置ずれ。解決策:放射温度計を使用して各赤外線加熱ゾーンの出力を検査し、プリフォームの円周方向の温度均一性を確認します。延伸ロッドのセンタリングを確認し、偏心位置が検出された場合は再校正します。射出成形ユニットからのプリフォームの品質を確認し、ゲート領域の厚さの一貫性を確認します。加熱チェーンの速度を調整することで、このプラスチックブロー成形機の温度分布を改善できる場合もあります。
2. 容器の曇りまたは濁り
原因:PET樹脂の乾燥不足、または射出成形中にPET溶融温度が最適範囲を下回ったために結晶化が起こり、PET樹脂に水分が残っている。解決策:加工前に水分計を使用して樹脂の水分含有量を確認し、PETの水分含有量が50ppm以下になるように乾燥させる。射出バレル温度を材料供給業者の加工範囲と比較する。予熱ゾーンの温度を確認し、このPETブロー成形機でプリフォーム本体が結晶化閾値を超えずに非晶質延伸範囲に達するようにする。
3. 容器のパーティングライン上のフラッシュ
原因:金型クランプ力不足、金型パーティング面の摩耗、またはブロー圧力が定格クランプ容量を超えている。解決策:金型パーティング面に摩耗や異物の蓄積がないか点検し、必要に応じて清掃または再研磨する。クランプストロークとロック機構が規定の力で動作していることを確認する。ブロー圧力が設計パラメータを超えて上昇している場合は、推奨最大値である35 kg/cm²まで下げて結果を監視する。ブロー成形機のすべての部品において、パーティングラインの劣化が進行しないように、定期的な金型メンテナンスを計画する。
4. ブロー成形後にボトルが金型に詰まる
原因:金型冷却時間の不足、冷却水温度の上昇、または金型の通気不良により、金型が開く前に熱が完全に除去されない。解決策:冷却水温度が8~12℃の仕様範囲内であり、流量が毎分30リットルに維持されていることを確認してください。サイクルタイムの予算に余裕がある場合は、機械プログラムの冷却保持時間を延長してください。樹脂残留物による金型通気口の詰まりを確認し、適切な溶剤で清掃してください。この全自動ブロー成形機に供給するチラーユニットが、生産時の周囲温度条件に適切なサイズであることを確認してください。
5. 首の寸法や楕円度の不一致
原因:加熱中にプレフォームネックがネックサポートとの機械的接触により変形するか、射出成形プレフォームネックの形状が上流でばらつく。解決策:プレフォームホルダーとネックサポート部品の摩耗を点検し、接触面に変形が見られる場合は交換する。射出成形プロセスパラメータ、特に保持圧力と冷却時間を確認し、射出ユニットからのプレフォームネックの形状が一定であることを確認する。加熱チェーンの経路がプレフォームネックを赤外線素子からの放射熱にさらさないことを確認する。ネックの再加熱は、この自動PETブロー成形機プロセスにおいて寸法ずれの原因となる。
6.生産量の低さまたは頻繁な停止
原因: 供給システムでのプリフォームの詰まり、範囲外のセンサー読み取り値による PLC アラーム状態、またはサイクル中断を引き起こす空気システムの圧力不安定性。解決策: プリフォームアンスクランブラーとインフィードトラックに異物や寸法不適合のプリフォームがないか点検します。HMI アラームログを確認して、トリガーとなった故障コードを特定し、根本原因に対処します。この高速ブロー成形機のピーク需要サイクル中に、機械に空気を供給するコンプレッサーが、圧力の大きな変動なしに、7 kg/cm² の低圧と 35 kg/cm² の高圧を安定して供給していることを確認します。
ブロー成形 vs. 射出成形
ブロー成形とは何ですか?
ブロー成形は、従来のガラス吹きと概念的に類似したプラスチック成形プロセスです。このプロセスは、まず原料となるプラスチックを加工温度まで加熱することから始まります。その後、押出機または射出成形機によって、パリソンと呼ばれる中空のチューブまたはプリフォームが成形されます。パリソンは準備された金型内に配置され、約80psi以上の圧縮空気が注入されて、金型の壁面に向かって外側に膨張します。冷却されると、プラスチックは金型によって定義された中空の容器形状に固化します。最後の工程は、バリ取りと金型からの取り出しです。このブロー成形プロセスは、世界中で年間数十億個もの食品および飲料容器を生産するための基盤となっています。
ブロー成形の種類
射出ブロー成形
射出ブロー成形では、コアロッドを用いて溶融プラスチックを金型キャビティに注入し、首部の形状が均一な精密な成形体(パリソン)を形成します。この試験管状のプリフォームはブロー成形ステーションに移送され、加圧空気によって最終的な容器形状に成形されます。射出ブロー成形は首部の仕上がり精度が非常に高いため、寸法公差が厳しく、キャッピングやシールの信頼性を確保するためにロット間の一貫性が不可欠な医薬品やパーソナルケア製品の包装に最適です。
押出ブロー成形
押出ブロー成形機は、中空のプラスチックチューブを連続的または断続的に下方へ押し出し、開いた金型に送り込みます。金型はパリソンを包み込むように閉じ、空気を吹き込むことでチューブを金型キャビティの壁面に沿って膨張させます。連続式は大量生産の汎用容器に適しており、断続式は小ロット生産や複雑な形状の部品製造においてコスト面で優位性を発揮します。このプロセスは、世界の包装市場において、HDPE製ミルクジャグ、自動車用液体タンク、パーソナルケアボトルなどに広く用いられています。
射出延伸ブロー成形
射出延伸ブロー成形機は、射出成形されたプリフォームを再加熱し、ロッドで軸方向に延伸すると同時に、高圧空気で半径方向に膨張させることで成形されます。この二軸延伸プロセスによりPET分子の配向が大幅に向上し、一軸ブロー成形容器に比べて透明度、バリア性、機械的強度に優れた容器が得られます。これは飲料、食品、医薬品ボトル製造における主流技術であり、EPA.ES-1C130シリーズの中核となるプロセスです。
ブロー成形の利点
- 中空容器の場合、射出成形に比べて単位あたりの生産コストが低い。
- 複雑な多キャビティ射出成形金型に比べて、初期金型投資額が少ない。
- 2部品構成の射出成形金型アセンブリの構造的な複雑さを解消します。
- 容器の形状、ハンドルの形状、ネックの仕上げなど、優れた設計の柔軟性を実現
- 同一自動ブロー成形機プラットフォーム上で、単一キャビティの試作から4キャビティの大量生産まで、高い拡張性を実現。
射出成形とは何ですか?
射出成形とは、溶融したプラスチックを高圧で精密加工された密閉型金型キャビティに注入するプロセスです。金型がプラスチックで満たされると、冷却によって成形品が固化し、その後金型が開いて完成品が取り出されます。射出成形は、複雑な内部形状、微細な表面形状、厳しい公差を持つ、寸法精度の高い固体部品の製造に優れています。ボトルキャップ、電子機器筐体、医療機器部品、自動車内装部品などの固体部品の製造に最適なプロセスです。
射出成形の利点
- 寸法精度が高く、多キャビティ効率に優れた高精度金型を製造します。
- 小型で複雑な固体部品に優れた精度を提供
- 同一の固体部品を非常に大量に生産する場合、非常にコスト効率が高い。
- 幅広い熱可塑性樹脂および熱硬化性樹脂において、多様な素材と色の選択肢を提供
主な違い:ブロー成形と射出成形
| 比較係数 | ブロー成形 | 射出成形 |
|---|---|---|
| 部品タイプ | 中空で薄壁の容器 | しっかりとした、精巧な部品 |
| 空気使用量 | 基本的な成形メカニズム(80~505psi) | 未使用(気泡は欠陥です) |
| 金型設計 | 柔軟性の向上、精度要件の低減 | 高精度CNC加工鋼製金型 |
| 代表的な材料 | PET、PETG、HDPE、PP、PC、ABS | ポリカーボネート、ABS樹脂、ナイロン、PVC、硬質樹脂 |
| 工具費 | 初期投資額の削減 | 高精度工具のコスト |
| 代表的な用途 | ボトル、瓶、缶、食品容器 | キャップ、ハウジング、医療部品、自動車用トリム |
食品用瓶・缶のブロー成形機金型の特徴
プリフォーム射出成形金型
- 2分割ダイリップ設計により、成形中のプリフォームネックとボディの同軸性が保証され、この射出ブロー成形機の各サイクルで一貫したストレッチロッドの位置合わせが確保されます。
- 最適化された冷却水流路形状により、プリフォームからの放熱が最大化され、寸法精度を損なうことなくサイクルタイムが短縮され、生産スループットが向上します。
- 輸入ダイス鋼2316グレードから製造された成形部品は、熱処理後に優れた耐食性を発揮し、高湿度射出成形環境下で長寿命を実現します。
- コアプレート、キャビティプレート、および構造部品は、連続高温可塑化条件下での最大限の耐食性を実現するために、420ステンレス鋼から機械加工されています。
- ユーザーがアクセスしやすいメンテナンスポイントとシンプルな機械設計により、工具交換時間を短縮し、特殊な機器なしで社内メンテナンスが可能になります。
- 標準的な交換可能な金型継手により、異なるサプライヤーの互換性のあるプリフォームを同じ金型ベースで使用でき、金型投資のリターンを最大化できます。
- 高度な金型設計により、単一の射出成形金型で1回のセットアップで複数のプリフォーム構成を生産できるため、このブロー成形機の生産柔軟性が向上します。
吹き込み型
- ブロー成形金型部品はすべて、硬度、耐摩耗性、および35 kg/cm²の作動圧力での長時間の生産における寸法安定性を考慮して選定された高品質の工具鋼から製造されています。
- 容器の外装形状は、高度な3D CADソフトウェアを使用して設計されており、複雑な形状の容器、表面の質感、ブランド固有のラベルパネル構成などを構造的な完全性を損なうことなく組み込むことが可能です。
- お客様のご要望に応じて、多様なボトルやジャーのデザインオプションをご用意しており、このカスタムブロー成形機プラットフォームでは、独自の容器形状に対応したカスタム金型設計も可能です。
- 金型内部の冷却チャネルの配置は、容器表面との接触面積を最大化するように設計されており、肩部から底部まで温度勾配なく迅速かつ均一な冷却を実現します。
- 金型構造部品はすべてCNC加工センターで最終加工され、厳しい寸法公差を実現することで、金型ハーフの正確な位置合わせと、生産サイクルごとに再現性のあるパーティングラインの閉鎖を保証します。
 |
 |
適切なプラスチックブロー成形機の選び方
1. ブロー成形機の種類
押出ブロー成形機、射出ブロー成形機、射出延伸ブロー成形機の中から最適な機種を選ぶことが、最初にして最も重要な決定事項です。押出成形機は、化学薬品や農業用途向けのHDPEおよびLDPE製中空容器に適しています。射出成形機は、医薬品や化粧品ボトルに最適なネック形状の精度を提供します。EPA.ES-1C130のような射出延伸ブロー成形機は、PET製食品瓶、飲料ボトル、広口食品缶に不可欠な二軸延伸と透明度を実現します。ブロー成形機のサプライヤーから機種を選ぶ前に、使用する材料と容器の要件を明確に把握しておきましょう。
2. 生産能力
多くのメーカーは、実際の連続運転では維持できない理論上の生産能力を報告しています。信頼できる計画ルールは、定期メンテナンス、段取り替え、軽微な停止、および生産速度の変動を考慮して、定格生産能力が目標需要を少なくとも25%上回る機械を選択することです。EPAシリーズでは、1C130モデルはシングルキャビティ運転で1,000 bph、4キャビティモデルは4,600 bphの生産能力を提供します。生産能力を実際の需要に合わせることで、高速ブロー成形機の稼働率低下と生産ボトルネックの両方を防ぐことができます。
3. コンテナ仕様
ブロー成形機メーカーに問い合わせる前に、容器の要件を正確に定義してください。容量範囲、最大ネック径、容器の高さと直径、目標肉厚、および適用される食品安全または医薬品規制基準などです。広口食品瓶やプルタブ缶の場合、ネック径と最大容器容量が機械選定の主要な基準となります。EPAシリーズは、標準範囲から最大180mmまでのネック径と1,000mlから15,000mlまでの容量に対応しており、世界の小売および食品サービス市場で見られる食品包装形態の大部分をカバーしています。
4. エネルギー効率
エネルギーコストは、あらゆる工業用ブロー成形機の総運転コストの主要な構成要素です。設置されているkW定格ではなく、ボトル1,000本あたりの実際の加熱電力消費量に基づいて機械を比較してください。サーボ駆動システムは、アクティブな動作サイクル中にのみ電力を消費するため、油圧駆動方式に比べてエネルギー消費量が大幅に少なくなります。EPAシリーズは、サーボ最適化された加熱および動作制御を採用しており、1C130モデルでは、設置されている最大31.5kWに対し、一般的な加熱電力はわずか12kWです。これは、通常の生産サイクル中にインテリジェントな電力管理によって得られるエネルギー節約を反映しています。
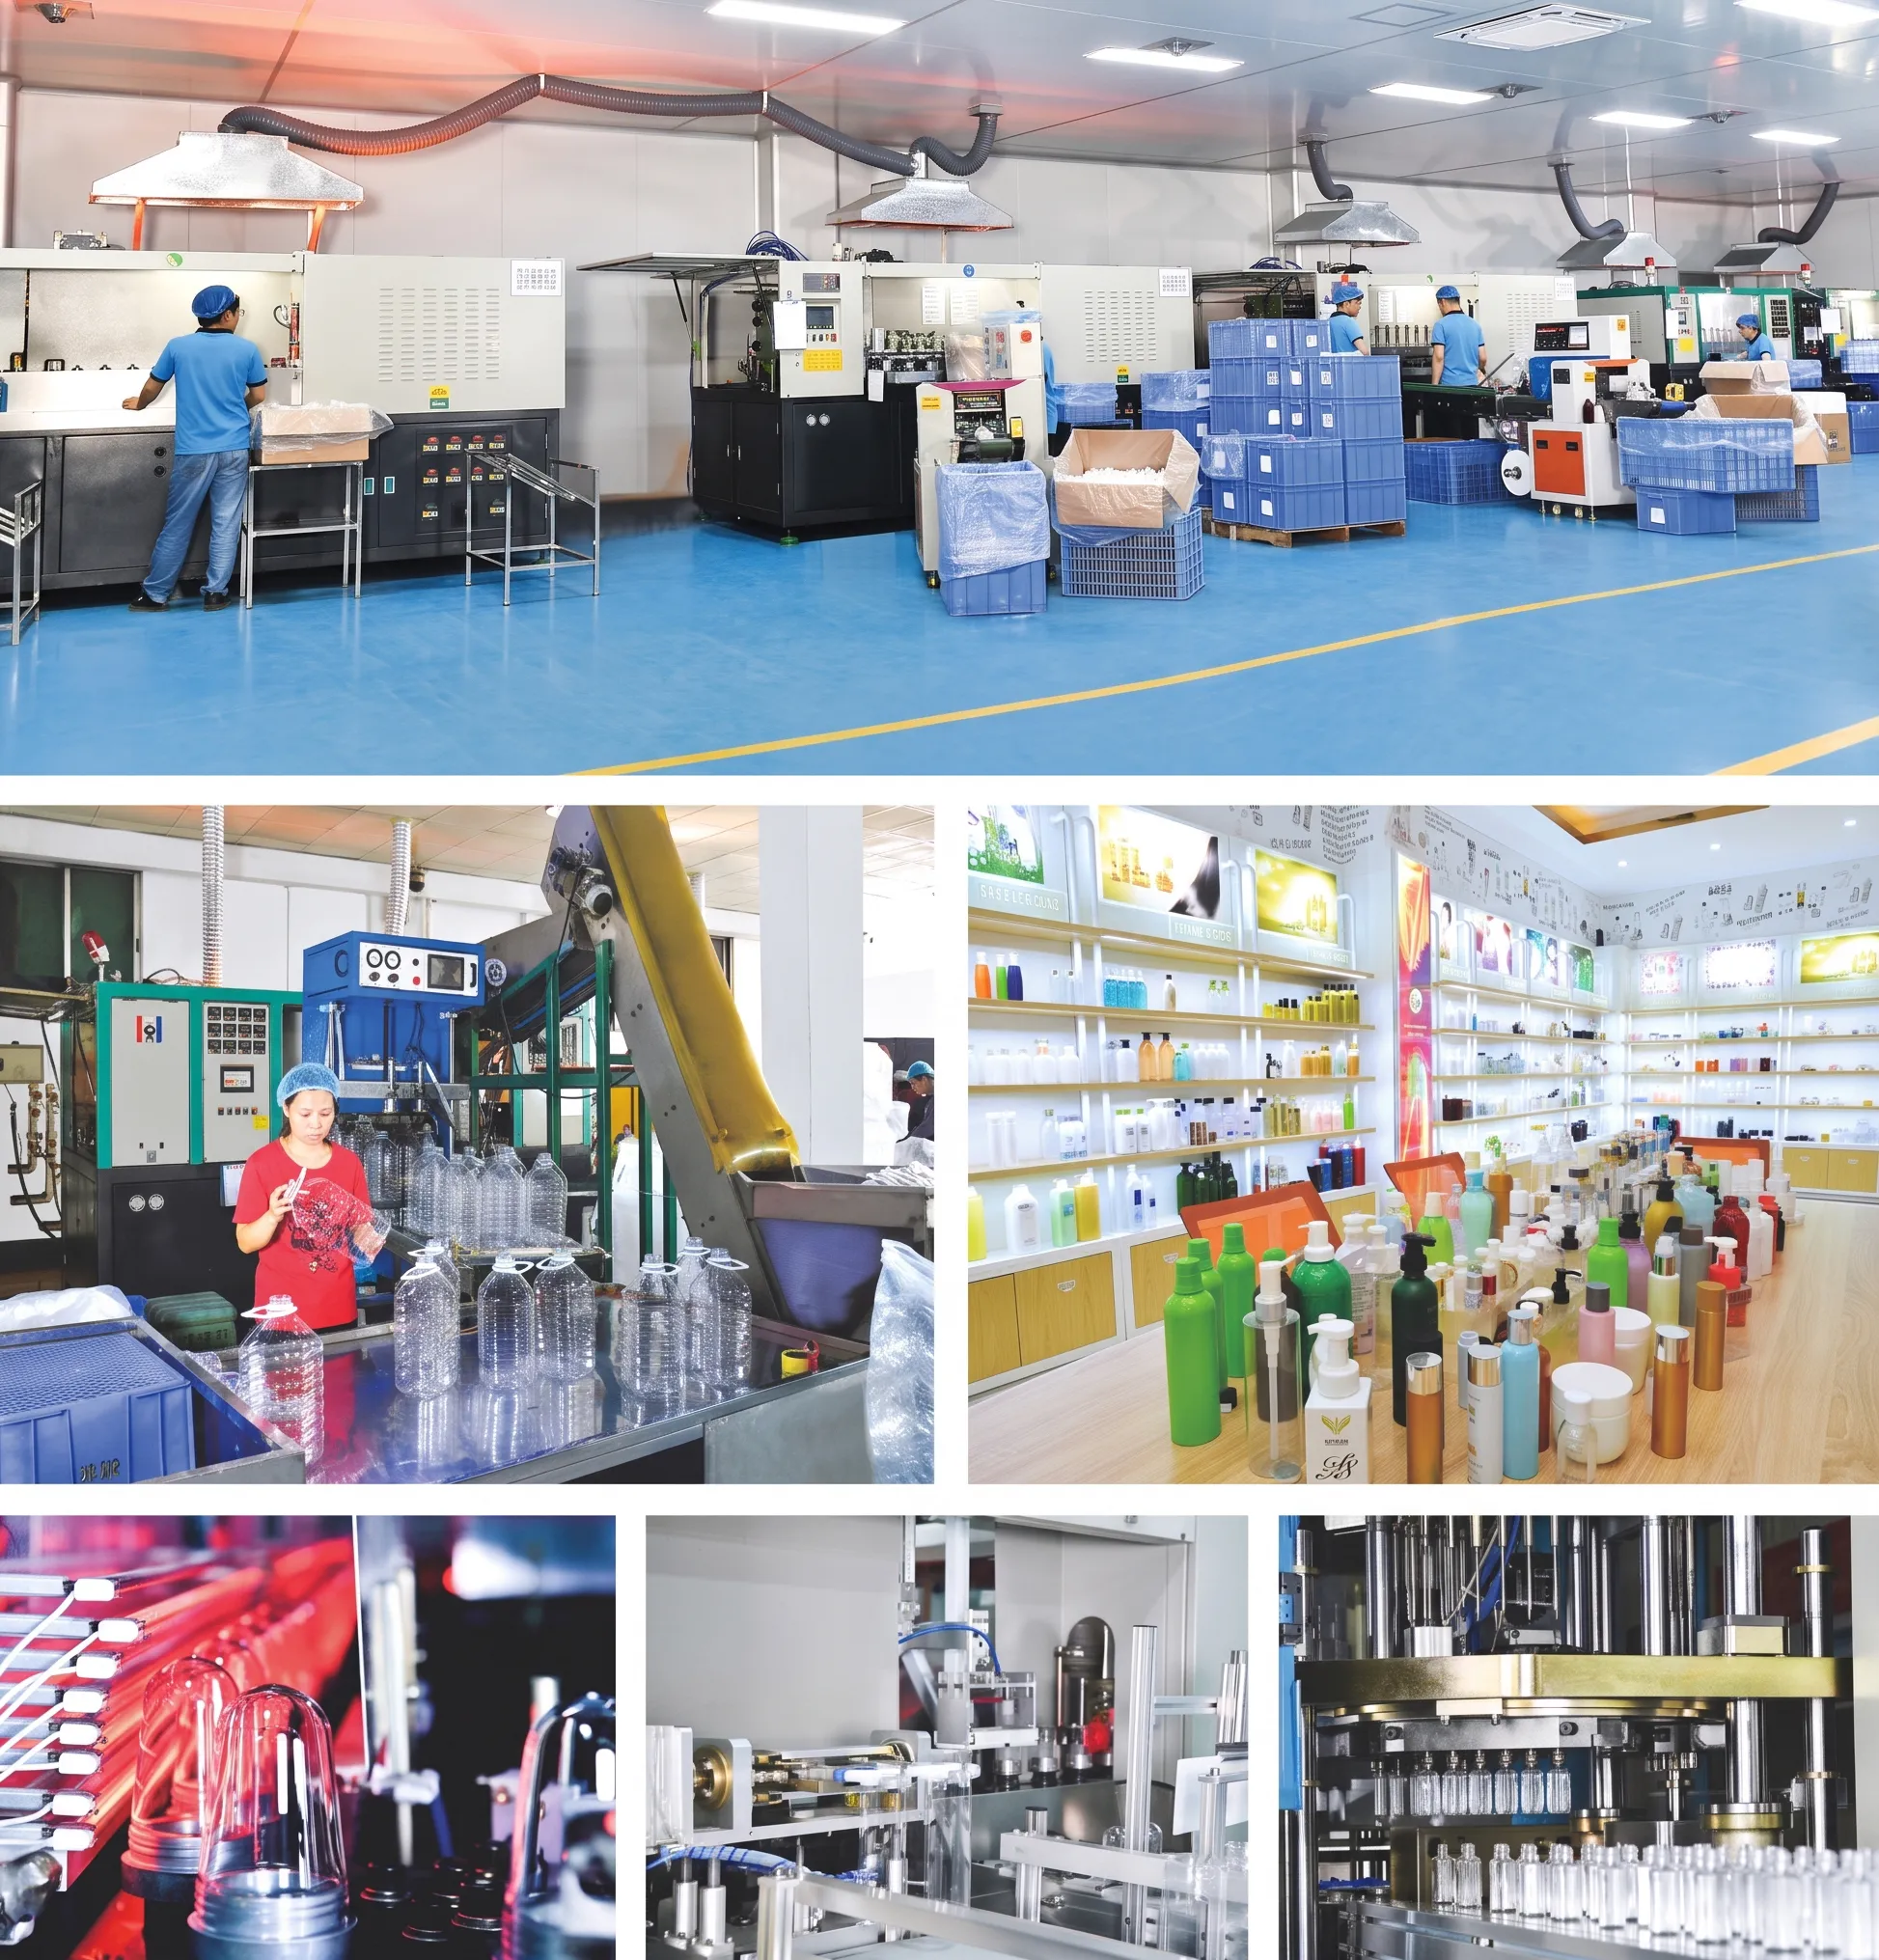
5.メーカーの信頼性と実際の製品事例
ブロー成形機の購入を決定する前に、製造元が社内で機械加工、組み立て、テスト機能を備えた本格的な生産施設を運営していることを確認してください。自社工場を持たない製造元は、サードパーティの製造業者に頼るため、コストが増加し、品質管理が低下し、アフターサービスの継続性が損なわれます。検証可能な顧客事例を要求し、可能であれば工場見学を手配してください。メキシコのEver-Power ISBM Machinery Co., Ltdは、東南アジア、中東、南米、アフリカの顧客に機械を納入しており、Ever-Powerの技術チームに依頼すれば、運用事例に関する文書を入手できます。
6. 補助機器の要件
全自動ブロー成形機は単独では稼働できません。購入者は、高圧空気圧縮機、冷却水用チラーユニット、空気受器、樹脂乾燥機、材料搬送システムなどの適切な仕様の補助機器の重要性を過小評価しがちです。これらの周辺システムは、機械の空気消費量、冷却水流量、樹脂処理量に合わせてサイズを選定する必要があります。Ever-Powerは、各機械の販売時に補助機器の仕様書一式を提供し、お客様の設備に合わせて最適な空気圧縮機とチラーユニットを供給することで、生産セル全体が適切に統合され、最適化されるようにします。
7.価格の透明性と総所有コスト
機械の購入価格は、総所有コストのほんの一要素に過ぎません。購入者は、提示された価格が機械本体のみの価格なのか、それとも工具、補助機器、設置、試運転を含む生産準備完了パッケージの価格なのかを明確にする必要があります。初期価格が低い場合、部品の品質低下、技術サポートの手薄化、スペアパーツの入手遅延などと関連していることがよくあります。信頼できるメーカーの、しっかりとした技術サポートを備えた高品質の自動ブロー成形機に投資することで、頻繁な修理やサポート対応時間の長期化を必要とする安価な代替品に比べて、5年から10年の機械寿命にわたって、稼働率の向上と単位当たりの生産コストの削減という、目に見えるメリットが得られます。
8. カスタマイズサポート
独自の容器形状、独特なネック仕上げ、または特殊な包装形態を製造するメーカーにとって、ブロー成形機サプライヤーが機械構成と金型をカスタマイズできる能力は、重要な差別化要因となります。Ever-Powerは、容器設計の初期コンサルティングから金型設計、機械パラメータの最適化、生産検証に至るまで、ブロー成形機の包括的なカスタムエンジニアリングを提供します。20年以上にわたる射出ブロー成形機の開発経験を持つ社内R&Dチームに支えられたこのターンキーカスタマイズ機能により、お客様は独自の食品包装イノベーションをより迅速に、より低い開発リスクで市場に投入することができます。
Ever-PowerのPETブロー成形機を選ぶ理由とは?
メキシコのEver-Power ISBM Machinery Co., Ltdは、主に自動射出ブロー成形機および射出延伸ブロー成形機の研究開発、製造、販売、輸出を行っています。一般的な機械販売業者とは異なり、当社は組織全体がこの特定の技術分野に特化しており、より高度なエンジニアリング専門知識、迅速な問題解決、そしてあらゆる生産規模のお客様へのより的確な製品提案を可能にしています。当社の製品ポートフォリオは、射出ブロー成形機、押出ブロー成形機、射出延伸ブロー成形機、プリフォーム射出成形金型、ブロー成形金型、そしてエアコンプレッサーやチラーユニットを含むあらゆる補助機械に及びます。この幅広い製品ラインナップにより、個別の機械購入ではなく、完全なターンキー生産セルを提供・サポートすることが可能となり、異なる地域にまたがる複数のベンダーからの機器統合に伴う複雑さとリスクを軽減します。
Ever-Power社の機械は、HDPE、LDPE、PET、PETG、PP、PS、PPSU、PC、Tritan、ABS、PLA、EVA、PCTG、環境に優しいトウモロコシ由来の材料など、幅広い材料を加工できます。容器の容量は、1mlの医薬品バイアルから1,000mlの食品・飲料ボトルまで、医薬品包装、食品包装、ヘルスケア包装、化粧品包装、工業用化学品包装まで、単一の拡張可能な機械プラットフォームで対応できます。Ever-Power社の研究開発チームは、射出ブロー成形機と射出ブロー成形金型設計に関する深い理論的・実践的知識を持つ経験豊富なエンジニアと技術スペシャリストで構成されています。このチームは、メキシコ初の切込み不要のプルタブ缶ブロー成形プロセスなど、特許取得済みのブロー成形技術革新を開発しており、グローバルな競争市場における食品包装メーカー向けにブロー成形機技術の限界を押し広げるという強い意志を示しています。
Ever-Powerは、販売前の詳細かつ迅速なコンサルティング、販売中のオンサイトまたはリモートでの試運転サポート、そして機械のライフサイクル全体にわたる継続的なアフターセールス技術サポートを提供します。当社のサービス哲学は、機械の販売は取引の終着点ではなく、長期的な生産関係の始まりであることを認識しています。当社と取引するお客様は、確立されたグローバルなブロー成形機サプライヤーネットワークを通じて、東南アジア、中東、アフリカ、ラテンアメリカ全域で機械の設置と試運転を行ってきた当社のチームの経験から恩恵を受けることができます。メキシコ Ever-PowerのEPAシリーズブロー成形機は、Walmart、Walch、Blue Moon、Liby、C'ESTBON、HAITIAN、Proya、Estee Lauderなどの世界的に有名なブランド向けに製造する包装施設にブロー成形装置を供給してきました。この顧客リストは、当社の機械が産業規模で提供する信頼性、出力品質、および生産の一貫性を証明しており、スタートアップの食品包装業者から、すべての大陸で主要な国際的な消費者ブランドに供給する受託製造業者まで、顧客をサポートしています。
 |
 |
 |
 |
 |
 |
よくある質問
Q:EPA.ES-1C130ブロー成形機で製造できる最大ネック径はどれくらいですか?
A:EPA.ES-1C130モデルは、最大98mmのネック径に対応しています。食品瓶・缶シリーズ全体では、EPA.ES-2C200やEPA.ES-2C260などの大型モデルは、ネック径を最大168mmまで拡張し、切り込みのないプルタブ缶製造におけるシリーズ全体の最大ネック径は180mmに達します。製品のネック径が98mmに近い、またはそれを超える場合は、当社の技術チームが、お客様の容器仕様に正確に適合するEPAシリーズの中から適切なモデルをご提案いたします。
Q:2段階ブロー成形機と1段階射出ブロー成形機の違いは何ですか?
A:2段階ブロー成形機は、プリフォーム射出工程とブロー成形工程を2つの独立した工程に分離します。プリフォームは1台の機械で射出成形され、冷却された後、別の延伸ブロー成形機で再加熱され、ブロー成形されます。この分離により、プリフォームの大量生産と工程間の柔軟なスケジューリングが可能になります。1段階射出ブロー成形機は、射出、コンディショニング、延伸ブロー、および排出を連続的に統合されたサイクルで実行し、プリフォームが周囲温度まで完全に冷却されることはありません。これにより再加熱エネルギーは節約されますが、複雑性が高く、出力の柔軟性は低くなります。EPA.ES-1C130シリーズは2段階プロセスに最適化されており、複数のサプライヤーの業界標準プリフォームとの互換性を提供します。
Q:高圧ブロー成形用空気供給には、どのようなタイプのコンプレッサーが必要ですか?
A: EPA.ES-1C130は、毎分800リットルの消費量で35 kg/cm²(約500 psi)の高圧空気供給を必要とします。一般的な作業場用ロータリースクリューコンプレッサーは通常12~16 bar(175~230 psi)の圧力しか供給できず、ブロー成形ステーションに直接接続するには適していません。35 kg/cm²の要件を満たすには、専用の高圧往復動ブースターコンプレッサーを使用する必要があります。当社の技術チームは、各機械の販売に最適なブースターコンプレッサーのモデルを指定し、PETブロー成形機の設置現場での試運転を簡素化するための適切な補助機器パッケージを提供できます。
Q:この食品瓶用ブロー成形機は、切り込みのないプルタブ缶を製造できますか?
A:はい。食品用瓶・缶シリーズは、中国市場向けに特別に設計され、切込み不要のプルタブ缶を自動で製造できる初のシリーズとして独自の地位を確立しています。従来のプルタブ缶の製造では、缶の上部を機械的に切断または筋入れする必要があり、工程が増え、汚染のリスクも生じていました。EPAシリーズは、ブロー成形工程で直接プルタブ缶の形状を実現し、成形後の切込み作業を一切行わないため、継ぎ目のない食品安全性の高い容器となり、優れた密封性を備えています。プリン、缶詰フルーツ、ペットフード、すぐに食べられる飲料製品などに最適です。適合性を確認するため、缶の寸法と容量に関する具体的な要件を弊社チームまでお問い合わせください。
Q:このPETブロー成形機は、ホットフィル食品包装用途に適していますか?
A:EPA.ES-1C130で従来型のプリフォームを使用して製造される標準的なPET容器は、常温充填および冷間充填用途に適しています。70~85℃を超える温度で製品を充填する高温充填用途では、熱固定成形技術と特殊配合の耐熱PETプリフォームが必要です。EPAシリーズプラットフォームは、適切な金型設計とプロセスパラメータにより、熱固定ブロー成形構成に対応しています。お客様の用途が調味料、ジュース、またはソースの高温充填である場合は、見積もり依頼時にその旨をご指定ください。当社のエンジニアリングチームが、お客様の生産ニーズに最適なブロー成形機部品と金型技術の構成をご提案いたします。
Q:新しいブロー成形機の設置と試運転には通常どのくらいの時間がかかりますか?
A: EPA.ES-1C130のようなシングルキャビティモデルの場合、現場での設置と初期試運転には通常、資格のある機械および電気チームが常駐し、3~5営業日かかります。これには、機械的な水平調整と固定、電力、圧縮空気、冷却水などのユーティリティ接続、機械の初期起動、加熱ゾーンの校正、寸法確認のための最初のボトルサンプルの製造が含まれます。試運転中は、2~3名のオペレーターと1名の保守技術者に対するトレーニングが実施されます。より大型のマルチキャビティモデルや、補助機器を含む完全な生産ラインの設置には、7~14日かかる場合があります。当社の技術チームは、この全自動ブロー成形機をご利用のお客様に対し、試運転プロセス全体を通してビデオ通話によるリモートサポートを提供できます。
Q: EPA.ES-1C130と互換性のあるプリフォームの仕様は何ですか?
A: EPA.ES-1C130は、最大98mmのネック径と最大1,000mlの容器容量に対応するネック仕上げ径のプリフォームに対応しています。38ポジションのプリフォームホルダーは、特定のプリフォームネックねじプロファイルとピッチ寸法に合わせて構成されています。PCO、SPP、広口フラットフランジ設計などの業界標準のプリフォームネック仕上げは、適切なプリフォームホルダーインサートでサポートされます。独自のプリフォーム設計や非標準のプリフォーム設計については、当社のエンジニアリングチームが互換性を評価し、必要なプリフォームホルダーの変更についてアドバイスいたします。この自動ブロー成形機の金型設計に組み込まれた交換可能なダイフィッティングシステムにより、標準化された金型ベースで複数のサプライヤーのプリフォームを使用することが完全にサポートされます。
Q: EPA.ES-1C130ブロー成形機の価格見積もりはどのように入手できますか?
A:EPA食品瓶・缶ブロー成形機シリーズのどのモデルでも正確な価格見積もりをご希望の場合は、容器の目標容量、ネック径、容器の高さ、1時間あたりのボトル生産量、使用予定の材料(PET、PETG、PP、その他)、および補助機器が必要かどうかを営業チームにお知らせください。弊社チームが最適なモデルを選定し、詳細な技術仕様書を作成し、機械価格、工具、およびオプションの補助機器を含む完全な見積もりを発行いたします。見積もりは通常、容器の仕様書一式を受け取ってから2~3営業日以内に発行されます。迅速な対応をご希望の場合は、ウェブサイトのお問い合わせフォームまたはメールでメキシコのEver-Power営業チームまでご連絡ください。
Q:この工業用ブロー成形機には、どのようなアフターサービスが利用できますか?
A:メキシコのEver-Powerは、ビデオ通話やメールによる遠隔技術サポート、在庫からのスペアパーツ供給、設置時の機械操作・保守トレーニング、英語の技術文書へのアクセスなど、包括的なアフターサービスを提供しています。消耗部品やスペアパーツは在庫しており、通常、注文確定後1~3営業日以内に発送可能です。遠隔で解決できない複雑な技術的問題を抱えるお客様には、合意された費用で現地サービス訪問を手配いたします。当社の目標は、世界中のEver-Power工業用ブロー成形機をご利用のお客様の生産停止時間を最小限に抑えることであり、当社のサポート対応への取り組みはその優先事項を反映しています。
Q:このブロー成形機は、どのような認証および品質基準に準拠していますか?
A:EPAシリーズの製造元であるメキシコのEver-Power社は、ブロー成形機技術に関する複数の国内実用新案特許を保有しており、関連する機種について国際適合性検証認証(ECM)を取得しています。EPAシリーズの電気系統は、欧州市場への輸出に必要なCE規格に準拠しています。金型部品は、国内外の食品接触材料安全基準に準拠して製造されています。CEマーキング、FDA準拠材料、現地の産業機器規格など、特定の市場認証要件については、お見積もり段階で弊社チームにお知らせください。ご検討中のプラスチックブロー成形機の適合状況を確認させていただきます。
顧客レビュー
リカルド・モラレス・ザバラ | 食品包装業界 | メキシコ
「グアダラハラにある当社の調味料包装工場でEPA.ES-4C130を約8ヶ月間稼働させていますが、機械は非常に安定しています。サルサソースやホットソース用の広口瓶を毎時約3,200本生産しており、これは仕様書に記載されていた通りの性能です。ネック寸法の均一性は実に素晴らしく、旧設備から切り替えた後、キャッピングラインの不良率が大幅に低下しました。Ever-Powerのチームは試運転の際に丸2日間現場に滞在し、オペレーターが機械のすべての機能を理解できるようサポートしてくれました。プロセス全体を通してコミュニケーションは非常に良好でした。食品包装用の信頼性の高いPETブロー成形機をお探しの方には、ぜひお勧めします。」
アグス・セティアワン |食用油の包装 |インドネシア
「約1年前、ジャカルタにある食用油ボトル製造ライン向けにEPA.ES-2C150を購入しましたが、非常に満足しています。2,500mlボトルを毎時約1,800本生産しており、肉厚の均一性は以前使用していた機械よりも明らかに優れています。消費電力は定格電力よりも低く、月々の運用コストを大幅に削減できました。機械には必要な書類とスペアパーツキットが全て付属していました。約6ヶ月の連続運転後、ヒーターエレメントの交換が必要になりましたが、交換部品は10日以内に届きました。この自動ブロー成形機には大変満足しており、今後もEver-Power社から購入したいと思います。」
カルメン・ルイサ・キスペ・ラモス | スナック食品パッケージ | ペルー
「リマにある弊社では、昨年初めからスナックナッツやドライフルーツの瓶詰めにEPA.ES-4C100を使用しています。4キャビティ構成のおかげで、スーパーマーケットからの注文に必要な生産量を確保でき、瓶の透明度も小売店のバイヤーが求める高級棚陳列品として申し分ありません。稼働開始3ヶ月目にPLCの軽微なアラームが発生しましたが、技術チームがリモートで診断し、メンテナンスエンジニアに2時間以内に修正方法を指導してくれました。この価格帯でこれほど迅速なアフターサービスは滅多にありません。また、設置面積も弊社の作業場に非常に適しており、検討したヨーロッパ製の代替機よりもずっと使いやすいです。購入して本当に満足しています。」
グエン・ティ・ミン・チャウ | 食品加工業界 | ベトナム
ホーチミン市のジャムとハチミツの瓶製造ライン向けに、ブロー成形機メーカー3社を評価した上で、EPA.ES-2C200を選定しました。決め手となったのは、この機種の最大ネック径が138mmで、競合他社2社の機種よりも大きかったことです。14ヶ月の稼働後、オペレーターの介入はほとんどなく、機械はスムーズに稼働しています。プリフォームの加熱ゾーンは非常に安定しており、瓶の重量ばらつきも常に仕様範囲内です。メキシコからベトナムへの物流は円滑に進み、梱包もプロフェッショナルでした。技術資料は英語で提供され、メンテナンスチームの作業に役立ちました。総合的に見て、非常に満足しています。
ユセフ・エル・イドリッシ | 栄養補助食品パッケージ | モロッコ
「当社はカサブランカで健康補助食品の受託包装工場を運営しており、1,500mlのビタミン剤とプロテインパウダー容器を製造するPETボトル生産ラインにEPA.ES-4C130を選定しました。この機械は現在、大きな停止もなく11ヶ月近く稼働しています。最も感銘を受けたのは、カスタム金型サービスです。当社の製品容器は独自の人間工学に基づいた形状をしていますが、エンジニアリングチームは問題なく当社の設計に対応してくれました。金型は正確に製作され、最初の試作ボトルサンプルは最初の試運転で承認されました。これは、新しい金型ではほとんどあり得ないことです。注文から納品まで約9週間かかりましたが、許容範囲内でした。メールとビデオ通話によるサポートは迅速かつ有益でした。」
エメカ チュクウェメカ 帯 |飲料包装 |ナイジェリア
「私はラゴスにある飲料受託製造会社の調達担当をしており、昨年、最大15リットルまでの大型容器製造用にEPA.ES-2C260を導入しました。この機械は当社の広口ジュース容器フォーマットに問題なく対応し、15リットル容器で毎時900本の生産能力は当社の生産スケジュールを満たしています。正直に申し上げると、導入後最初の月に高圧空気回路の電磁弁に不具合が発生しましたが、部品は速達便で約1週間で届き、当社のエンジニアがEver-Powerチームのリモートガイダンスを受けながら設置しました。その後は機械は安定して稼働しています。造りはしっかりしており、HMIタッチスクリーンは見やすく、オペレーターにとって使いやすいです。価格に見合った妥当な選択だと思います。」
ズベール・アーメド・カーン | 食品スタートアップ向けパッケージング | パキスタン
「私たちはカラチにある小規模な食品包装スタートアップ企業で、約10ヶ月前からEPA.ES-1C130を使用していますが、本当に感銘を受けています。1,000mlの食品瓶を製造するシングルキャビティ機としては非常に安定しており、少人数のチームでも操作とメンテナンスが容易です。予熱と送風のパラメータはマニュアルに詳しく記載されており、メーカーから提供された初期設定トレーニングの後、当社の技術者は自力でプロセスを最適化することができました。エネルギー消費量も妥当で、これまでのところ大きな故障は一切ありません。機械は当社の小規模な施設にも十分収まるコンパクトさです。食品瓶製造に新規参入する企業にとって、これは良い出発点となるでしょう。また、サポートチームは時差に関係なく、私たちの質問に迅速に対応してくれます。」
リム・ウェイ・シアン | 調味料製造業 | マレーシア
「クアラルンプールにある当社の調味料製造会社は、2,500mlのソース瓶製造用にEPA.ES-4C150を購入し、大変満足しています。4キャビティモードで毎時4,000瓶の生産量で稼働させていますが、ネック寸法の問題による不良品はごくわずかで、生産品質は常に良好です。出荷書類は充実しており、通関手続きもスムーズに進みました。設置は、付属のマニュアルと技術スタッフとのビデオ通話を利用して、当社のチームで完了しました。特に感謝しているのは、注文前に当社の容器寸法に合った機種かどうかを確認するための詳細な事前相談です。そのプロフェッショナリズムのおかげで、安心して購入を決定できました。」
マリア・コンセプシオン・レイエス | 食品原料包装 | フィリピン
「私はマニラにある食品原料包装会社で生産管理を担当しており、乾燥スパイスと調味料の瓶詰めラインでEPA.ES-2C130を3台使用しています。3台とも1年以上稼働していますが、大きな機械的な問題は一切ありません。3台とも生産量の一貫性が非常に高く、工場の品質管理がしっかりしていることが伺えます。メキシコの技術チームは、サービスに関するメールに24時間以内に返信してくれるので、これまで取引してきたヨーロッパの機器サプライヤーよりも対応が優れています。サーボ加熱制御による省エネルギー効果のおかげで、旧型機器に比べて投資回収期間も予想より早くなっています。事業拡大の際には、間違いなく再注文するでしょう。」
追加情報
| 編集者 | Yjx |
|---|