
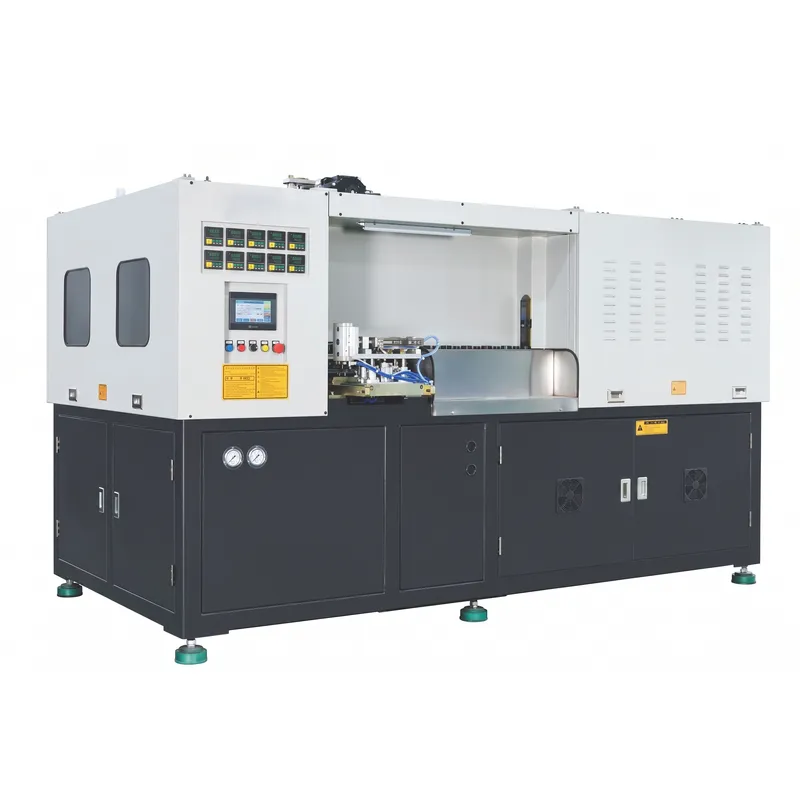
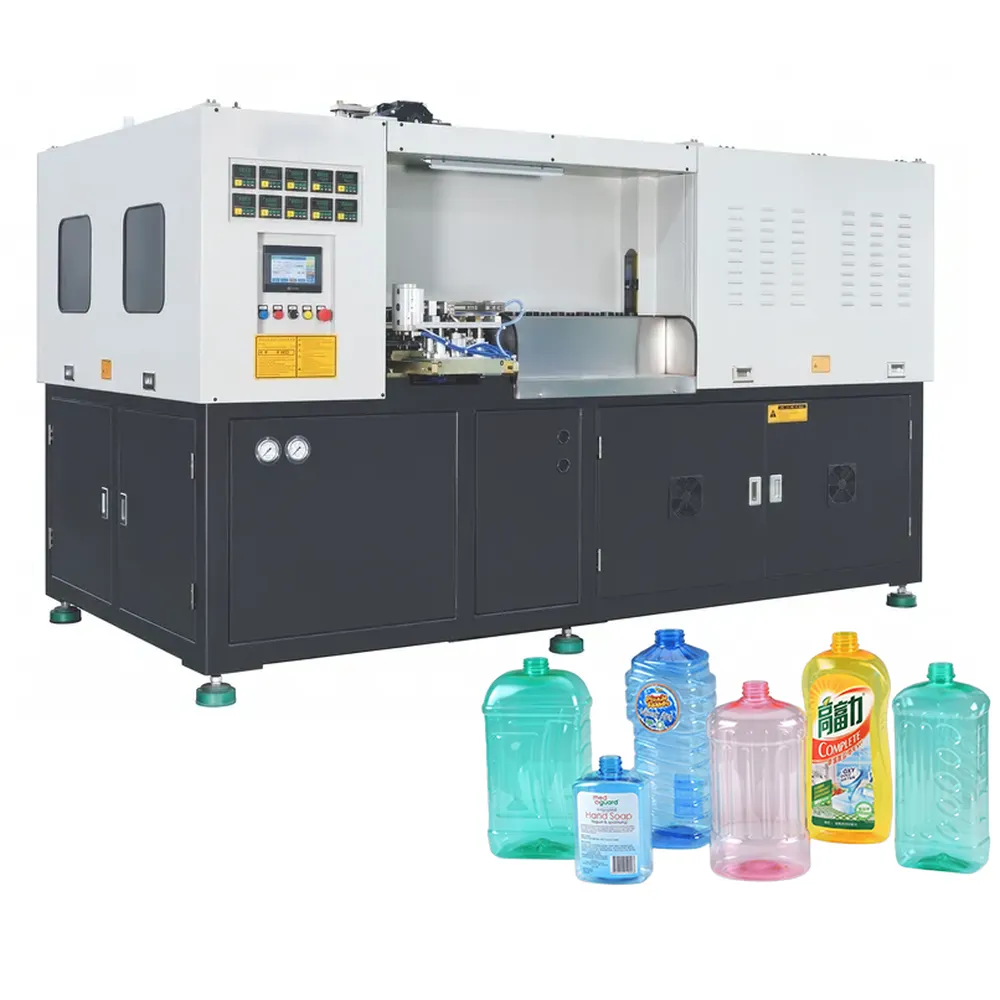
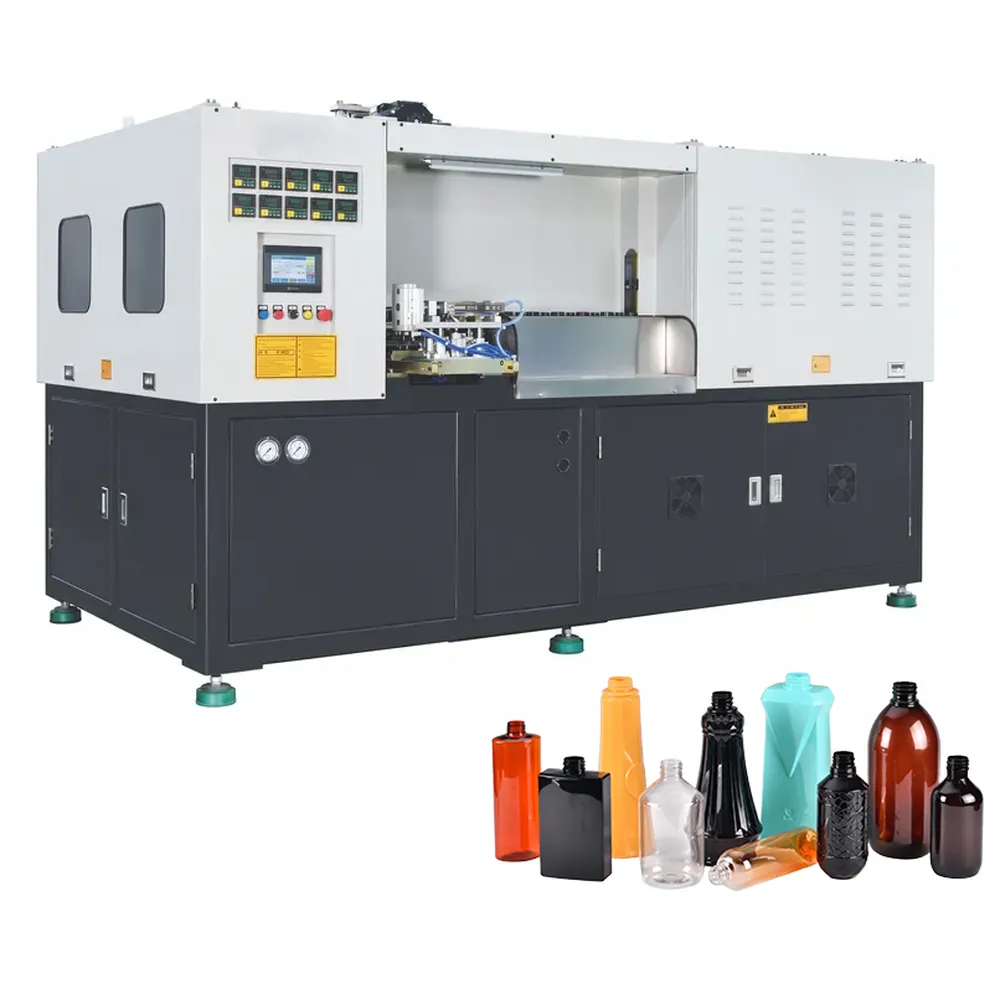
Máquina de moldagem por sopro totalmente automática EPA.ES-2C100 para frascos de produtos químicos de uso diário e cosméticos.
A EPA.ES-2C100 é uma máquina de moldagem por sopro totalmente automática, projetada especificamente para o setor de embalagens de produtos químicos e cosméticos de uso diário. Integrando servomotores de renome internacional, redutores de precisão, componentes elétricos de alta qualidade e um sistema de controle PLC avançado, esta máquina de moldagem por sopro de dois estágios oferece operação estável, confiável e com baixo consumo de energia em ambientes de produção exigentes.
A EPA.ES-2C100 é uma máquina de moldagem por sopro totalmente automática, projetada especificamente para o setor de embalagens de produtos químicos e cosméticos de uso diário. Integrando servomotores de renome internacional, redutores de precisão, componentes elétricos de alta qualidade e um sistema de controle PLC avançado, esta máquina de moldagem por sopro de dois estágios oferece operação estável, confiável e com baixo consumo de energia em ambientes de produção exigentes. Seu design compacto de 2 cavidades processa pré-formas de PET e PETG com uma produção teórica de 2.400 frascos por hora, tornando-a uma máquina de moldagem por sopro ideal para marcas de cosméticos de médio a grande porte que buscam qualidade inquestionável sem ocupar muito espaço.
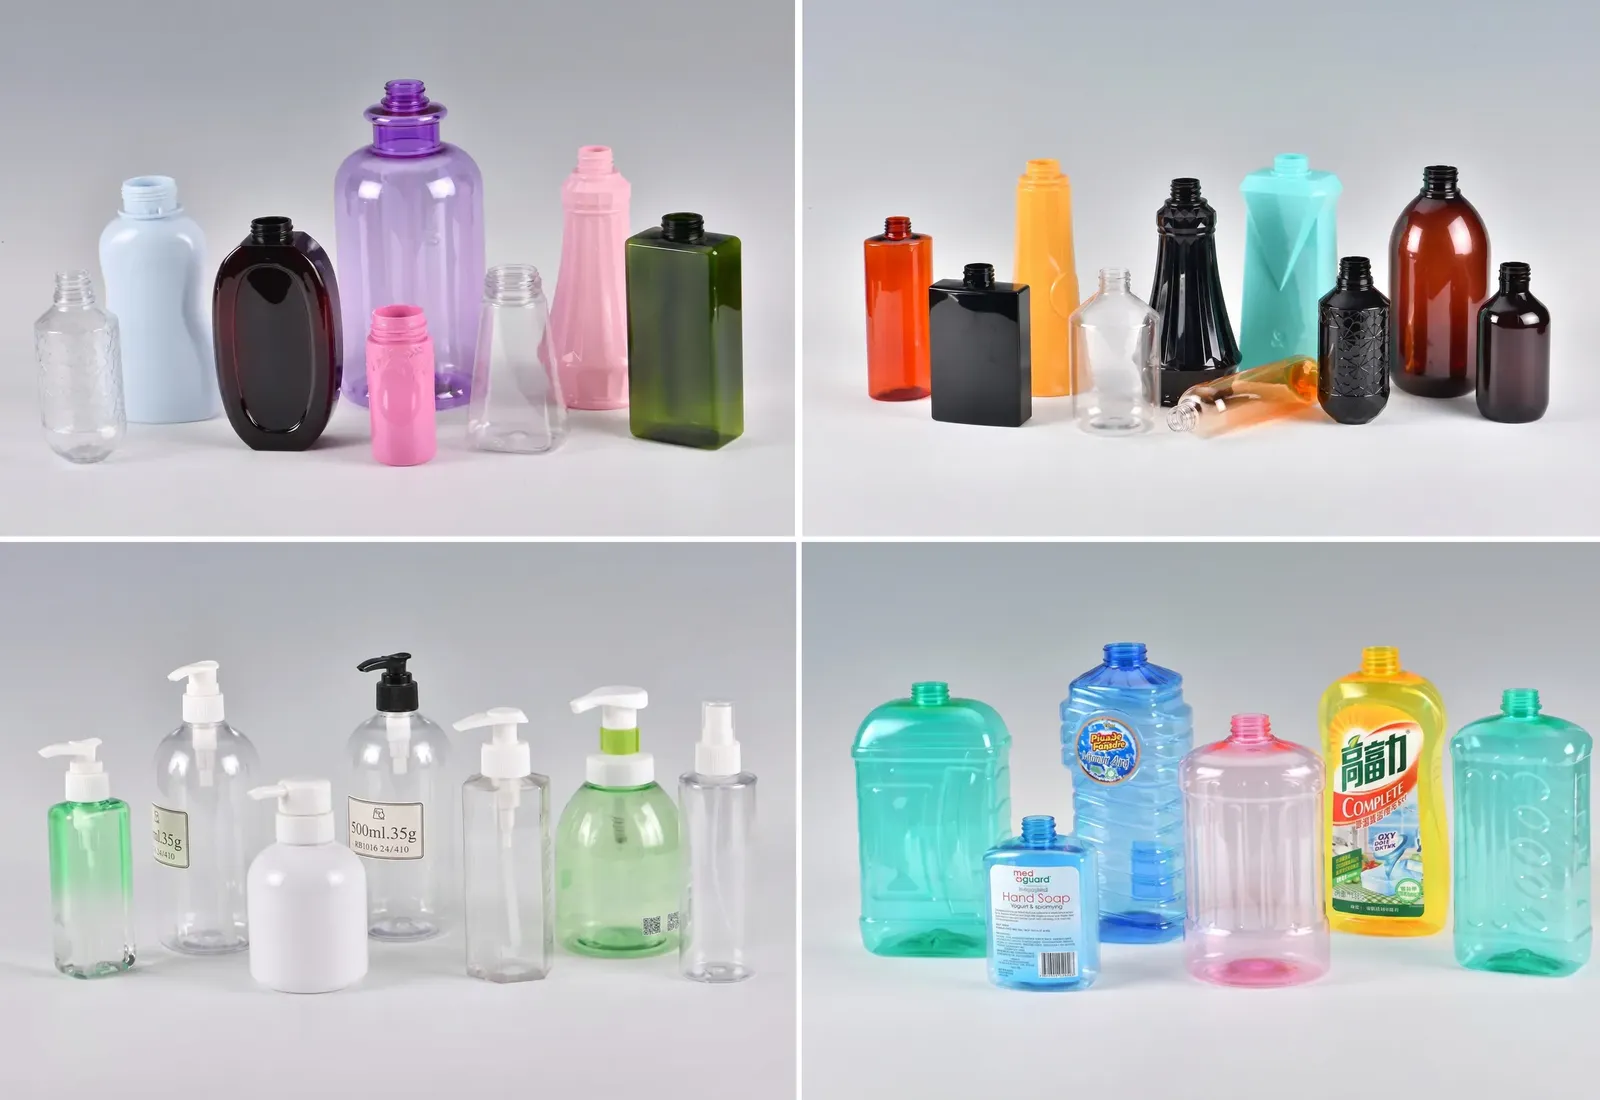
Além dos frascos redondos padrão, a EPA.ES-2C100 se destaca na moldagem de recipientes com formatos especiais complexos, incluindo perfis planos, ovais, assimétricos e multifacetados, com diâmetros de gargalo de até 68 mm e diâmetros de corpo de até 80 mm. Seu mecanismo de sopro e estiramento servoacionado mantém a distribuição precisa da espessura da parede, garantindo clareza óptica e repetibilidade dimensional em cada ciclo. Seja para produzir frascos de xampu, recipientes de condicionador, frascos de toner, bombas de loção corporal ou frascos de detergente líquido, esta máquina de moldagem por sopro de plástico se adapta perfeitamente às demandas em constante evolução das embalagens de cosméticos e produtos químicos de uso diário, permitindo trocas rápidas de moldes e mínima intervenção do operador na linha de produção.
Parâmetro técnico
| Modelo | Unidade | EPA.ES-2C100 | |
|---|---|---|---|
| Moldagem | Curso de fixação | mm | 110 |
| Distância de abertura do molde | mm | 280 | |
| distância de proximidade do mofo | mm | 170 | |
| movimento de alongamento | mm | 350 | |
| Distância de abertura do molde | mm | 50 | |
| distância de proximidade do mofo | mm | 100 | |
| Suporte para pré-formas | 60 | ||
| Cáries | 2 | ||
| Recipiente | Volume máximo do recipiente | ml | 500 |
| Faixa de diâmetro do pescoço | mm | 68 | |
| Diâmetro máximo do recipiente | mm | 80 | |
| Altura máxima do contêiner | mm | 200 | |
| Saída teórica | hiperplasia prostática benigna | 2400 | |
| Sistema Elétrico | Potência máxima de aquecimento | kW | 34 |
| Potência de aquecimento | kW | 8-12 | |
| Sistema de ar | Pressão de operação | kg/cm² | 7 |
| Consumo de ar de baixa pressão | l/min | 600 | |
| Pressão de sopro | kg/cm² | 26-35 | |
| Consumo de ar de alta pressão | l/min | 1000-1400 | |
| Água de resfriamento | Pressão de operação | kg/cm² | 5-6 |
| Temperatura | ℃ | 8-10 | |
| Taxa de fluxo | l/min | 30 | |
| Máquina | Dimensões (C*L*A) | mm | 2900*1525*1930 |
| Peso | kg | 2000 | |
Principais características da máquina de moldagem por sopro EPA.ES-2C100
1. Produção de Alta Eficiência
Com uma capacidade teórica de produção de 2.400 frascos por hora, a máquina de moldagem por sopro totalmente automática EPA.ES-2C100 foi projetada para produção contínua em larga escala sem comprometer a precisão dimensional. Seu sistema de transferência de pré-formas servoacionado e o comprimento otimizado da zona de aquecimento garantem que cada ciclo seja concluído na velocidade máxima, reduzindo significativamente o tempo de produção por unidade e proporcionando aos fabricantes de cosméticos uma vantagem competitiva em termos de custos em grandes volumes de produção de frascos.
2. Durabilidade e qualidade de construção superiores
Os componentes estruturais são usinados com precisão a partir de aço de alta qualidade, e as partes críticas em contato com o fluido são fabricadas em aço inoxidável 304/316L, proporcionando excelente resistência à corrosão em ambientes de produção com alta umidade. A estrutura foi projetada para suportar operação contínua em múltiplos turnos, minimizando a fadiga mecânica e estendendo a vida útil da máquina muito além das alternativas convencionais de máquinas de moldagem por sopro. A construção robusta se traduz diretamente em menor tempo de inatividade, menos peças de reposição e custo total de propriedade reduzido ao longo do ciclo de vida da máquina.
3. Sistema de controle PLC preciso
Um controlador lógico programável (CLP) de marca internacional controla cada etapa do funcionamento da máquina de moldagem por sopro, desde o perfil de temperatura da zona de aquecimento da pré-forma e o posicionamento da haste de estiramento até o controle da pressão de sopro e a sequência de abertura/fechamento do molde. O monitoramento em tempo real dos parâmetros na interface touchscreen colorida permite que os operadores ajustem as configurações do processo instantaneamente, reduzindo drasticamente as taxas de defeitos nas garrafas e garantindo uma distribuição consistente da espessura da parede. Esse nível de controle automatizado do processo é essencial para embalagens cosméticas, onde a qualidade visual e a precisão dimensional são requisitos indispensáveis.
4. Ampla gama de aplicações
A EPA.ES-2C100 é uma máquina de moldagem por sopro para cosméticos verdadeiramente versátil, capaz de produzir embalagens para uma ampla gama de aplicações. Com suporte para pré-formas de PET, PETG e materiais compatíveis, ela processa com igual competência frascos de toner, bombas de loção, frascos de soro, frascos de xampu, recipientes para condicionador, dispensadores de sabonete líquido e potes cosméticos com formatos especiais. Diâmetros de gargalo de até 68 mm acomodam acabamentos padrão de bomba e tampa de disco, enquanto o diâmetro máximo do corpo de 80 mm suporta perfis de ombro largos, populares em embalagens premium de produtos de higiene pessoal.
5. Operação com Eficiência Energética
Embora a potência máxima de aquecimento instalada seja de 34 kW, a potência de aquecimento em operação normal varia tipicamente entre 8 e 12 kW, graças ao sistema de aquecimento infravermelho segmentado por zonas e à tecnologia de acionamento por servomotor, que consome energia apenas proporcional à carga real. Comparada com os modelos mais antigos de máquinas de moldagem por sopro hidráulicas, a EPA.ES-2C100 reduz significativamente o consumo de energia a cada 1.000 frascos produzidos, contribuindo para metas de redução da pegada de carbono e para orçamentos de custos operacionais de fábrica mais eficientes, o que é cada vez mais importante para marcas de cosméticos com compromissos de sustentabilidade declarados.
6. Produção totalmente automatizada
Desde o carregamento das pré-formas e aquecimento por infravermelho, passando pelo sopro, fechamento do molde e descarga das garrafas, todo o ciclo de processo desta máquina de moldagem por sopro de alta velocidade funciona sem intervenção manual. A unidade integrada de triagem de pré-formas, a interface automática com a esteira transportadora e a estação opcional de detecção de vazamentos eliminam a variabilidade de qualidade inerente à produção semiautomática. A menor dependência de mão de obra manual não só reduz os custos contínuos com pessoal, como também torna a máquina ideal para instalações cosméticas adjacentes a salas limpas, onde o contato do operador com os recipientes deve ser minimizado para manter os padrões de higiene.
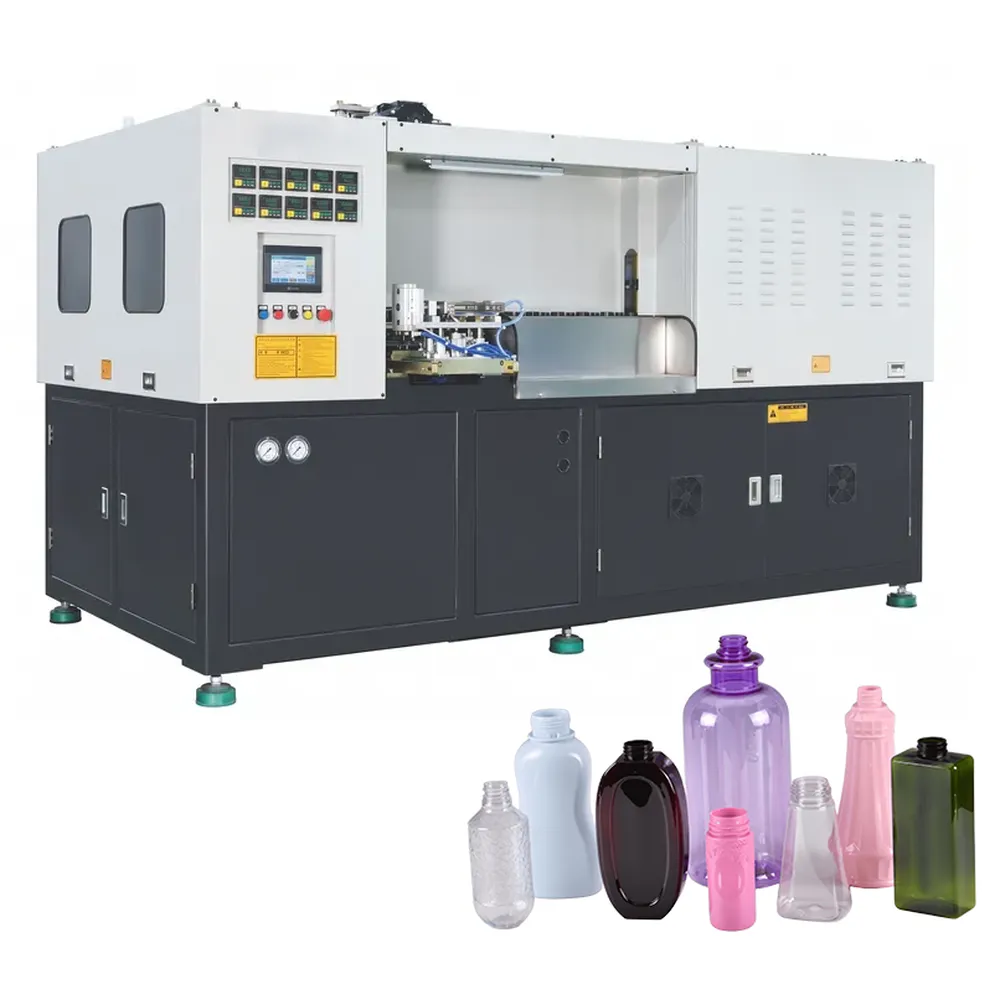
Princípio de funcionamento da máquina de moldagem por sopro totalmente automática
Etapa 1: Preparação da matéria-prima
O processo de moldagem por sopro em dois estágios começa com a secagem de grânulos de PET ou PETG até um teor de umidade inferior a 0,02% em um secador com dessecante para evitar a degradação hidrolítica durante o aquecimento. O material pré-seco é transportado para uma prensa de moldagem por injeção, onde é dosado, fundido e plastificado sob condições controladas de temperatura e pressão. Aditivos de masterbatch de cor ou estabilizadores UV podem ser adicionados anteriormente, se necessário, de acordo com as especificações da embalagem da marca de cosméticos.
Etapa 2: Moldagem por Injeção
A resina fundida é injetada sob alta pressão em moldes de pré-formas de precisão, formando uma peça intermediária em formato de tubo de ensaio, conhecida como pré-forma. A pré-forma incorpora a geometria final do gargalo da garrafa, incluindo roscas e superfícies de vedação, que são mantidas dentro de tolerâncias rigorosas nesta etapa, de modo que nenhuma operação secundária de acabamento do gargalo seja necessária posteriormente. O tempo de ciclo, a velocidade de injeção e a pressão de recalque são controlados com precisão pelo controlador da máquina para garantir peso uniforme da pré-forma e distribuição consistente da espessura da parede em cada injeção.
Etapa 3: Pré-aquecimento da pré-forma
As pré-formas percorrem o forno de aquecimento infravermelho de múltiplas zonas da EPA.ES-2C100 em uma corrente de eixos rotativos, garantindo uma distribuição uniforme da temperatura circunferencial e axial. Cada zona de aquecimento é controlada independentemente, permitindo que o operador ajuste o gradiente térmico ao longo do corpo da pré-forma, de modo que as seções de parede mais espessas recebam energia adicional. Atingir a faixa de temperatura correta é crucial para a qualidade subsequente do processo de sopro por estiramento: se a temperatura estiver muito baixa, o material resiste à orientação biaxial; se estiver muito alta, o controle da espessura da parede é perdido, levando à flacidez ou distribuição irregular na embalagem final da máquina de moldagem por sopro de PET.
Etapa 4: Moldagem por sopro e estiramento
Cada pré-forma condicionada é transferida para a cavidade do molde de sopro, onde uma haste de estiramento mecânica se estende axialmente até a base da pré-forma simultaneamente à introdução de ar de pré-sopragem de baixa pressão. O ar de sopro de alta pressão, a 26 a 35 kg/cm², infla rapidamente a pré-forma para fora contra a superfície polida do molde, fixando as cadeias de polímero biaxialmente orientadas no lugar enquanto o material esfria contra a parede do molde resfriada a água. Essa orientação biaxial é o mecanismo que confere às garrafas PET sua combinação característica de transparência óptica, desempenho de barreira e resistência a impactos por queda, superior à de recipientes não orientados.
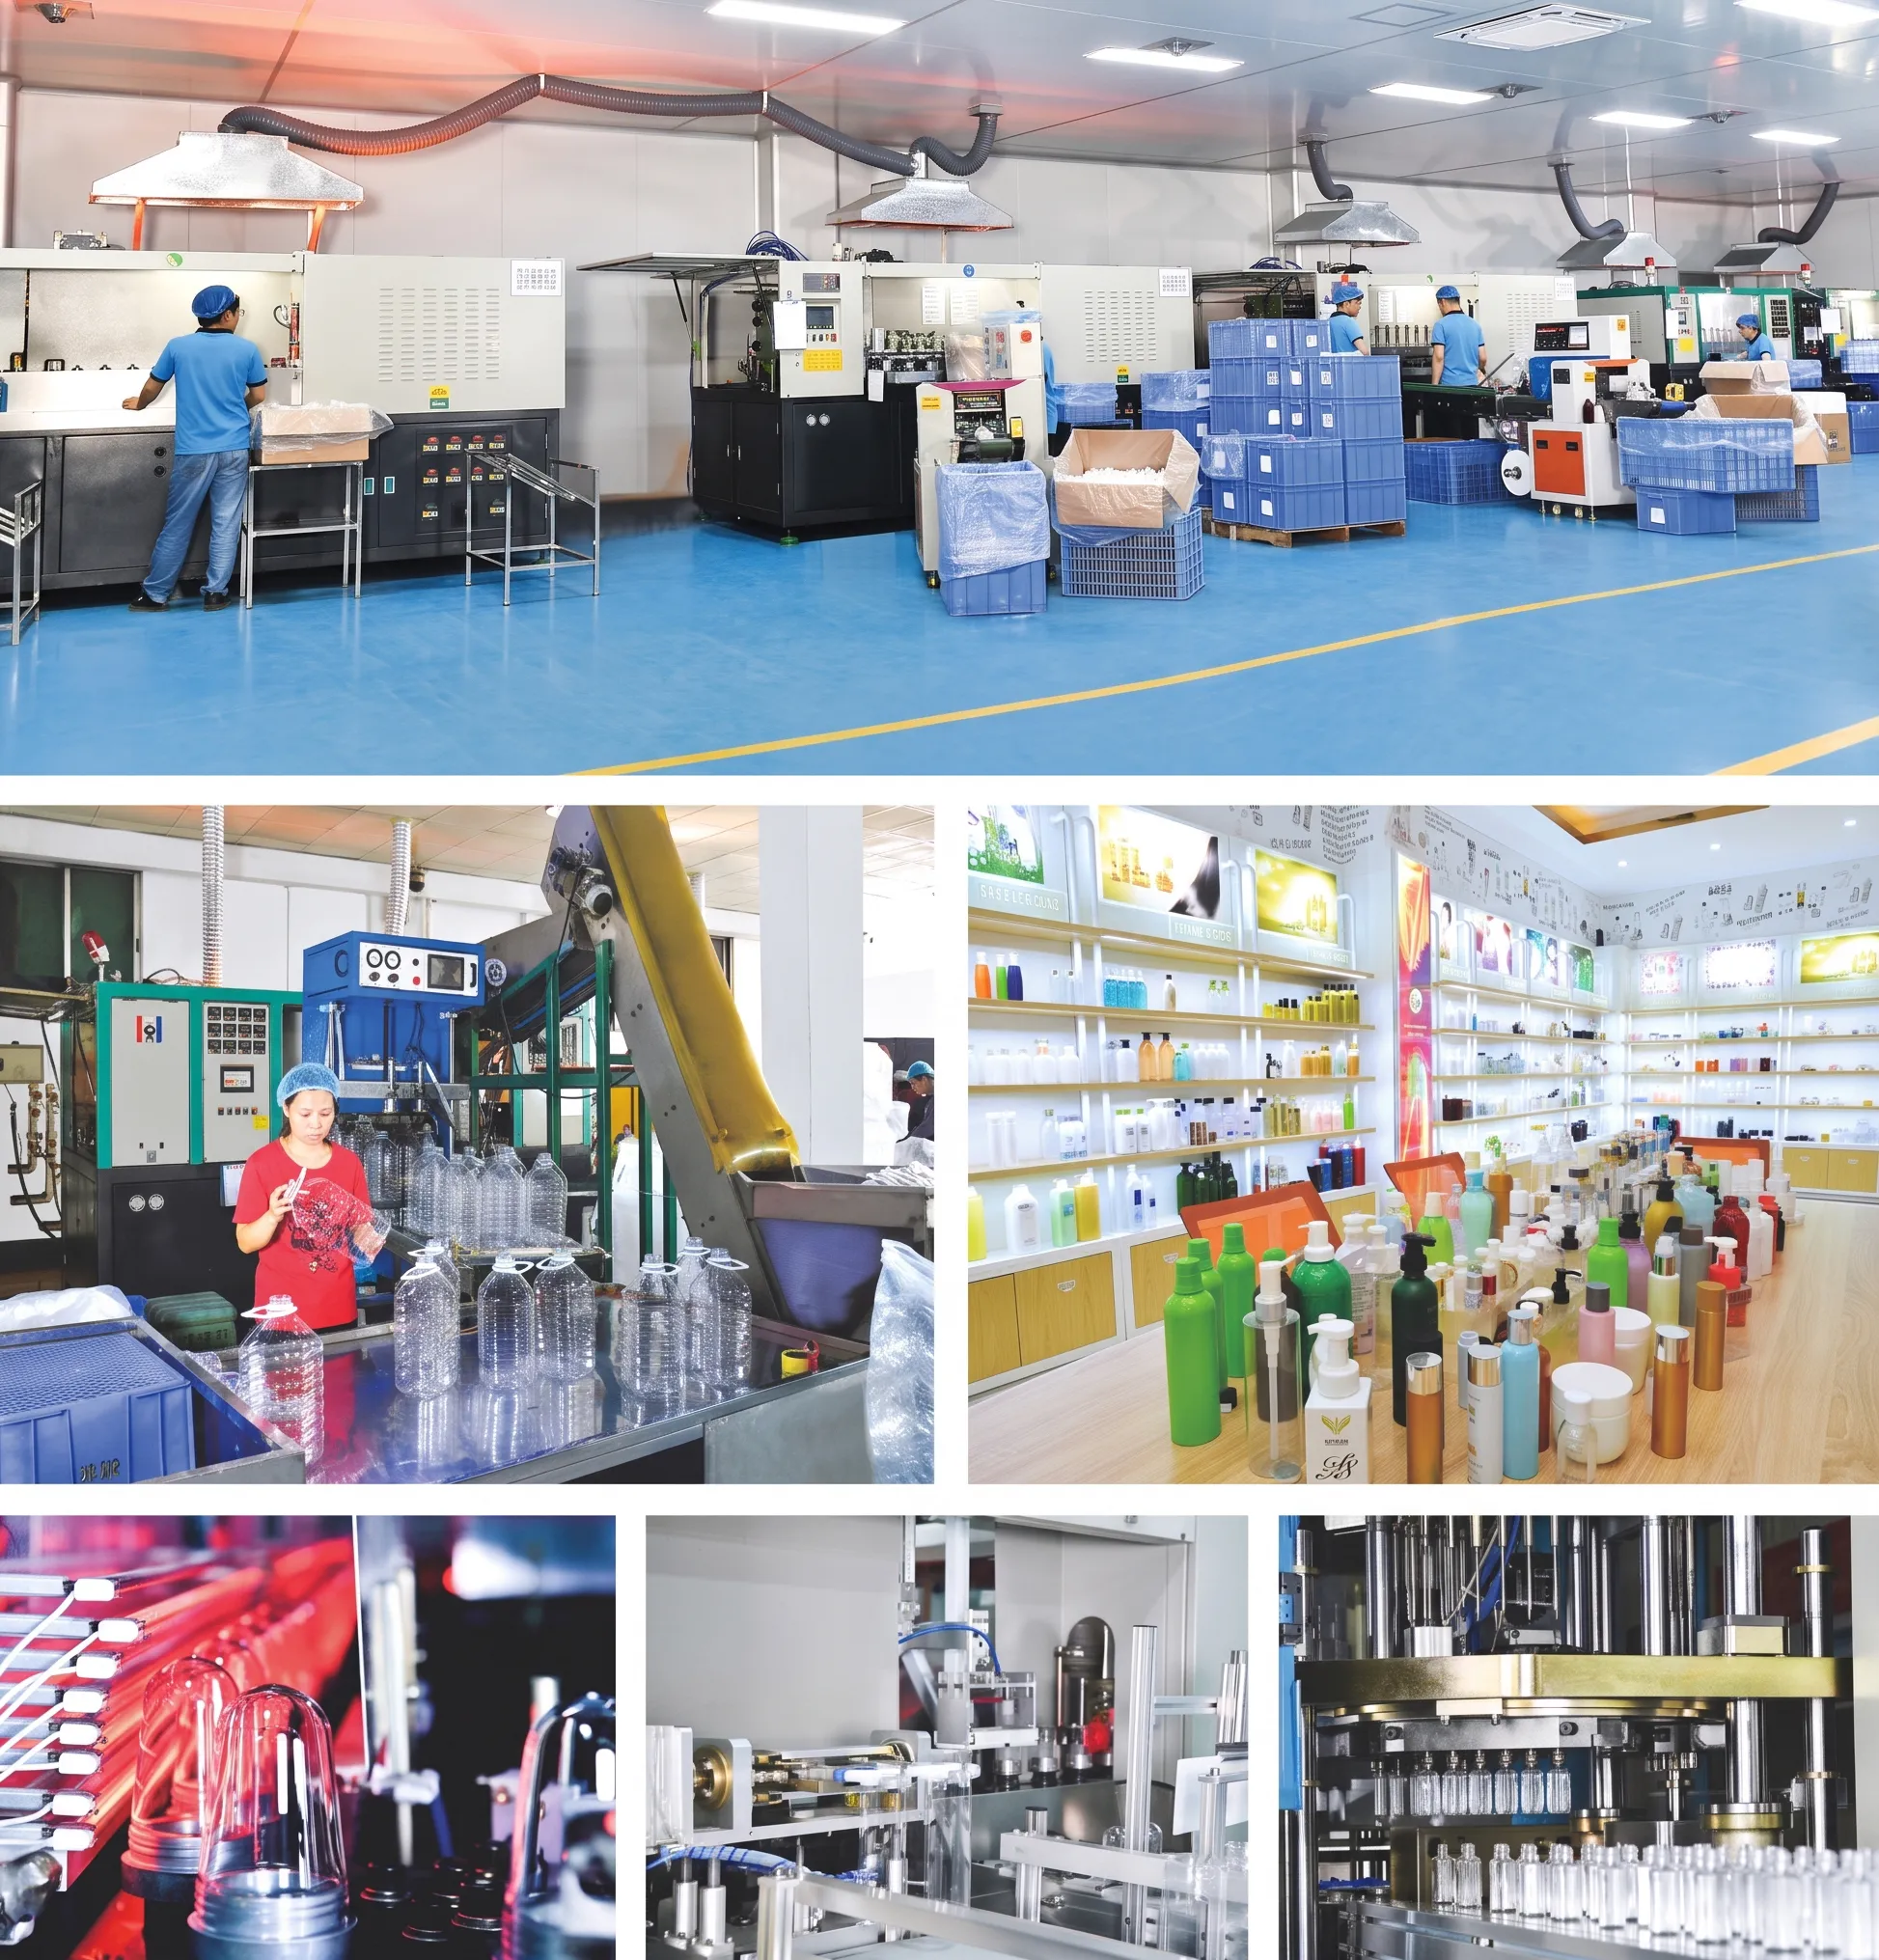
Áreas de aplicação
1. Frasco cosmético
A máquina de moldagem por sopro de frascos cosméticos EPA.ES-2C100 é a escolha ideal para frascos de tônico, ampolas de sérum, frascos de base, sprays faciais e potes de produtos de cuidados com a pele de alta qualidade. Seu controle preciso da pressão de sopro permite obter ângulos de ombro nítidos, detalhes de relevo precisos e paredes laterais opticamente transparentes que atendem aos padrões estéticos exigidos pelas especificações de embalagens de marcas de cosméticos de luxo.
2. Frasco de produto químico
A compatibilidade do material PETG torna o EPA.ES-2C100 adequado para a produção de recipientes de armazenamento e dosagem de produtos químicos, como agentes de limpeza domésticos e industriais. A alta capacidade de pressão de sopro, de até 35 kg/cm², garante a construção de garrafas densas e com paredes espessas, resistentes à deformação e à permeação de produtos químicos, essenciais para o armazenamento seguro de tensoativos, solventes e outras formulações químicas reativas de uso diário.
3. Frasco Farmacêutico
A embalagem farmacêutica em ambiente controlado exige ausência de rebarbas, roscas de gargalo precisas e superfícies de vedação reproduzíveis. A máquina de moldagem por sopro de plástico EPA.ES-2C100 oferece exatamente essas características em cada ciclo, tornando-a adequada para frascos de líquidos orais, recipientes para xarope para tosse, frascos de spray nasal e bombas de loção dermatológica, onde a conformidade dimensional com os padrões da farmacopeia é imprescindível.
4. Garrafa de bebida
Com sua capacidade de orientação biaxial, a EPA.ES-2C100 produz garrafas PET para bebidas com excelentes propriedades de barreira contra a perda de CO2 e a entrada de oxigênio, cruciais para refrigerantes e sucos sensíveis. A alta capacidade de produção da máquina a torna competitiva para pequenos e médios produtores de bebidas que buscam internalizar a produção de garrafas e reduzir a dependência de fornecedores terceirizados de embalagens.
5. Food Bottles
As resinas PET e PETG de grau alimentício processadas através do EPA.ES-2C100 estão em total conformidade com as regulamentações internacionais para materiais em contato com alimentos, tornando este produto personalizado ideal para uso alimentar. máquina de moldagem por sopro Ideal para frascos de condimentos, recipientes de azeite e vinagre, frascos de molhos aromatizados e latas de alimentos secos. A excepcional uniformidade da espessura das paredes proporcionada pela máquina reduz a formação de painéis e preserva a aparência rígida das embalagens de alimentos nas prateleiras dos supermercados.
6. Frasco de xampu
Como uma máquina dedicada à moldagem por sopro de frascos de xampu, a EPA.ES-2C100 processa recipientes de grande diâmetro e perfil alto, normalmente especificados para xampus, condicionadores e sabonetes líquidos. A máquina acomoda recipientes de até 200 mm de altura com paredes laterais lisas, que aceitam hot stamping e decoração de rótulos posteriormente. A opção de PETG de alta transparência possibilita embalagens de xampu transparentes sem etapas de polimento pós-produção.
7. Frasco de detergente para louça
As embalagens de detergente para louça exigem um perfil de parede resistente à compressão, mas que ainda permita a fácil dispensação do produto. A EPA.ES-2C100 atinge esse equilíbrio por meio do controle programável da velocidade da haste de estiramento, que gerencia a distribuição radial da espessura da parede, produzindo recipientes robustos o suficiente para suportar o manuseio no varejo, mantendo-se flexíveis o bastante para o uso confortável pelo consumidor durante a lavagem de louça. A máquina é compatível com uma ampla gama de acabamentos de gargalo com tampa flip-top e bomba dosadora, sem necessidade de modificações nas ferramentas.
8. Frasco de sabonete líquido para as mãos
Os dispensadores de sabonete líquido e antibacteriano para as mãos devem exibir a marca do produto de forma proeminente, ao mesmo tempo que garantem uma vedação confiável da bomba. O controle preciso da geometria do gargalo da EPA.ES-2C100, com diâmetros de até 68 mm, assegura que os dispensadores de bomba se encaixem corretamente e vedem completamente, eliminando vazamentos durante o transporte e em superfícies de bancada. A máquina produz facilmente os perfis cônicos em formato de ampulheta, populares na categoria de higiene pessoal premium.
Diferentes tipos de moldagem por sopro
A moldagem por sopro consiste em inflar um tubo plástico oco ou uma pré-forma dentro de uma cavidade de molde para formar o formato desejado do produto. Três tipos principais de moldagem por sopro dominam a produção industrial de garrafas plásticas, cada um com vantagens de processo distintas, dependendo do tamanho do produto, do material e dos requisitos de aplicação.
Moldagem por extrusão e sopro (EBM)
A moldagem por sopro por extrusão é um dos tipos de moldagem por sopro mais utilizados. O plástico aquecido é extrudado através de uma matriz para formar uma pré-forma oca, que é então fechada pelo molde antes de o ar inflá-la até atingir a forma final do recipiente.
Vantagens: Ideal para peças grandes e ocas, como tanques de combustível, recipientes de detergente e tambores industriais. Permite a produção de peças complexas com múltiplas camadas e lida com uma ampla gama de volumes de recipientes.
Desvantagens: Menos preciso que os equipamentos IBM ou ISBM para detalhes dimensionais finos, e gera rebarbas que exigem um acabamento secundário.
Aplicações: Garrafas plásticas para detergentes líquidos, óleo de motor, produtos químicos industriais, grandes tanques de combustível e recipientes de armazenamento industrial.
Moldagem por Injeção e Sopro (IBM)
Na moldagem por injeção e sopro, o plástico é injetado em um molde para formar uma pré-forma precisa. A pré-forma segue para a estação de sopro, onde o ar comprimido a infla até adquirir o formato final da garrafa dentro da cavidade do molde.
Vantagens: Precisão e consistência superiores em comparação com outros tipos de moldagem por sopro. Excelente controle da espessura da parede, geração zero de rebarbas e geometria precisa do gargalo tornam este método ideal para aplicações de embalagens de alto valor agregado.
Desvantagens: Normalmente, o custo inicial das ferramentas é mais elevado do que o da fabricação por plasma (EBM) e é mais adequado para frascos de precisão de menor dimensão do que para recipientes grandes.
Aplicações: Frascos farmacêuticos de alta qualidade, recipientes cosméticos, embalagens para alimentos onde precisão e clareza são imprescindíveis.
Moldagem por Injeção e Estiramento por Sopro (ISBM)
O processo ISBM estica a pré-forma axial e radialmente antes da moldagem por sopro, induzindo uma orientação molecular biaxial. O EPA.ES-2C100 opera com base nesse princípio, o que explica a transparência, o desempenho de barreira e a resistência das paredes superiores dos frascos de PET produzidos por máquinas de moldagem por sopro.
Vantagens: Produz garrafas leves, porém resistentes, com maior transparência óptica e propriedades de barreira a gases. É o tipo de moldagem por sopro preferido para embalagens premium, onde a economia de material e o desempenho do produto são prioridades.
Desvantagens: Requer equipamentos especializados e tem custos de produção mais elevados do que o EBM básico, tornando-o menos econômico para contêineres muito grandes.
Aplicações: Garrafas PET para água, refrigerantes, sucos e embalagens de cosméticos e produtos de higiene pessoal, incluindo xampu, condicionador e sabonete líquido.
Aplicações dos diferentes tipos de moldagem por sopro
Aplicações EBM
Tanques de combustível, grandes recipientes para produtos químicos, frascos de detergente, reservatórios de fluidos automotivos e contêineres de armazenamento industrial, onde a flexibilidade de volume e forma são os principais critérios de projeto.
Aplicações IBM
Frascos pequenos e de alta qualidade para produtos farmacêuticos, cosméticos e de higiene pessoal. A IBM é especificada para indústrias que exigem peças detalhadas com alta precisão e zero rebarba em cada ciclo de produção.
Aplicações ISBM
Garrafas PET para água, refrigerantes e sucos. Embalagens leves para cosméticos, como xampu, condicionador e produtos de limpeza doméstica, onde a eficiência do material e a resistência do produto precisam ser equilibradas.
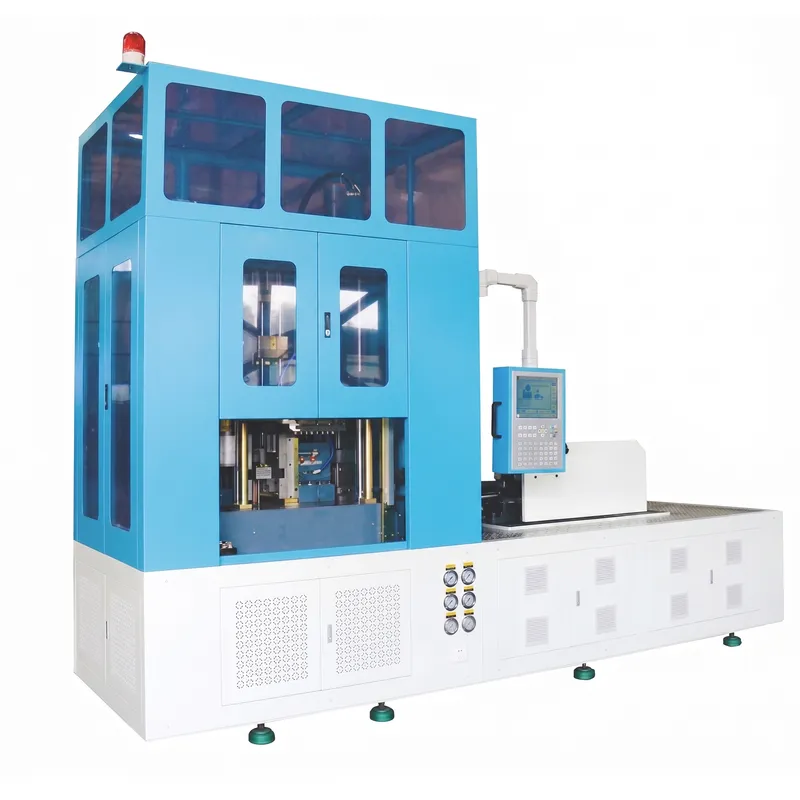 |
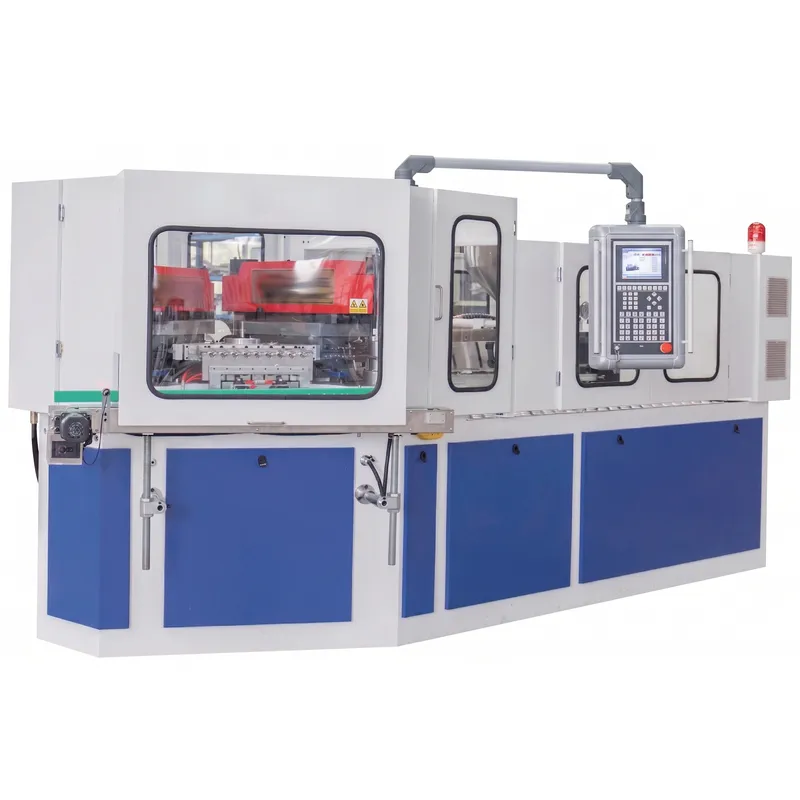 |
| Máquina ISBM | Máquina IBM |
Matérias-primas compatíveis com máquina de moldagem por sopro de dois estágios
1. PET (Polietileno Tereftalato)
O PET é, de longe, o material de pré-forma mais comumente processado em uma máquina de moldagem por sopro de PET. Sua excelente combinação de transparência óptica, resistência mecânica e segurança comprovada para contato com alimentos o torna o material de escolha para garrafas de água mineral, garrafas de refrigerante, recipientes para óleo de cozinha e embalagens de cosméticos premium. O PET passa por uma orientação biaxial durante o processo de sopro por estiramento, melhorando drasticamente as propriedades de barreira e a resistência ao impacto em comparação com a resina amorfa bruta.
2. PETG (PET modificado com glicol)
O PETG modifica o PET padrão com um comonômero de glicol que elimina a cristalização durante o resfriamento, produzindo uma resina permanentemente amorfa com transparência e resistência excepcionais à temperatura ambiente. É o material preferido para frascos cosméticos premium, frascos com formatos especiais que exigem estampagem profunda e recipientes onde a transparência é um fator crítico, e onde as temperaturas de orientação do PET causariam opacidade. O PETG possui boa resistência química a álcoois e à maioria das formulações de cuidados pessoais.
3. PP (Polipropileno)
O PP oferece excelente resistência a altas temperaturas, tornando-se a resina preferida para aplicações de envase a quente, onde o conteúdo é envasado acima de 80 graus Celsius antes da selagem. É amplamente utilizado em embalagens de alimentos para condimentos, molhos, alimentos infantis e laticínios, bem como em frascos farmacêuticos projetados para esterilização a vapor. As pré-formas de PP exigem uma faixa de temperatura de processamento mais alta e um controle cuidadoso da velocidade de orientação para atingir uma transparência aceitável na embalagem final.
4. PC (Policarbonato)
O policarbonato oferece uma das maiores transparências e resistências ao impacto entre as resinas de embalagem padrão, além de estabilidade dimensional em uma ampla faixa de temperatura. É utilizado em embalagens de cosméticos premium, garrafas de bebidas reutilizáveis e recipientes para amostras de laboratório, onde a transparência semelhante à do vidro e a resistência à quebra são requisitos essenciais. O PC é mais viscoso em temperatura de processamento do que o PET e requer ajustes nas configurações de aquecimento da pré-forma e pressão de sopro.
5. PE (Polietileno)
Tanto o PEAD quanto o PEBD são compatíveis com o processamento de pré-formas da IBM. O PEAD oferece boa rigidez e resistência química, sendo adequado para recipientes de produtos de limpeza doméstica e frascos de dosagem sólida para produtos farmacêuticos. O PEBD proporciona flexibilidade e uma resposta mais suave à compressão, tornando-o apropriado para tubos dispensadores e certos formatos de embalagens cosméticas. O PE possui excelente resistência a uma ampla gama de produtos químicos e solventes, ampliando sua utilidade em diversas áreas de aplicação química diária.
6. Tritan / PCTG / Resinas Especiais
Copolímeros especiais de última geração, como Tritan e PCTG, podem ser processados na EPA.ES-2C100 com ajustes adequados no molde e no perfil de aquecimento. Esses materiais combinam a transparência do PET com maior resistência química a óleos essenciais, álcoois de perfume e formulações agressivas de cuidados pessoais, tornando-os cada vez mais especificados por marcas premium de fragrâncias e cuidados com a pele. Sua ausência de BPA atende aos requisitos de conformidade regulatória em diversos mercados, incluindo a UE, os EUA e a Austrália.
 |
 |
 |
 |
Características do molde para máquina de sopro de frascos cosméticos
Molde de injeção de pré-forma
- Design de lábio de matriz em duas partes: O inserto do ponto de injeção é composto por duas seções separáveis, garantindo a coaxialidade precisa entre o corpo da pré-forma e o acabamento do gargalo durante todo o ciclo de moldagem por injeção. Essa configuração estrutural é a base da vantagem de precisão do gargalo proporcionada pela moldagem por injeção e sopro em comparação com as alternativas de extrusão.
- Canais de água de refrigeração otimizados: Circuitos de resfriamento conformes, usinados com precisão nas placas da cavidade, extraem o calor de forma rápida e uniforme da pré-forma, reduzindo o tempo de ciclo sem introduzir gradientes térmicos que causem deformação ou tensão residual na parede da pré-forma.
- Componentes de cavidade em aço para matrizes 2316 importado: Todas as superfícies de contato com a resina fundida são usinadas em aço inoxidável 2316 importado, que é inerentemente resistente à ferrugem e passa por tratamento térmico completo para maior dureza. Essa escolha de material garante longa vida útil ao molde, mesmo sob condições contínuas de injeção em alta temperatura e alta pressão, além de resistir à corrosão causada pelos subprodutos da degradação do PET.
- Placas estruturais de aço inoxidável 420: As placas de núcleo, as placas de retenção da cavidade e outros componentes estruturais são fabricados em aço inoxidável 420, proporcionando excelente resistência à corrosão e estabilidade dimensional durante os ciclos térmicos experimentados na produção. Essa arquitetura de molde de material duplo equilibra a qualidade da superfície de conformação com a rigidez estrutural.
- Acesso facilitado para manutenção: O design do molde proporciona acesso direto a todos os componentes sujeitos a desgaste, insertos de injeção e conexões de refrigeração. Os acessórios de matriz intercambiáveis padrão permitem a disponibilidade de peças de reposição sem prazos de entrega especiais, reduzindo ao mínimo o tempo de inatividade para manutenção da máquina de moldagem por sopro.
- Capacidade de moldagem única com múltiplas pré-formas: O design avançado do molde permite a produção de mais de uma especificação de gargalo de pré-forma a partir de uma única base de molde, bastando substituir o conjunto de inserção do ponto de injeção. Essa flexibilidade reduz significativamente o investimento em ferramentas necessário quando um fabricante de cosméticos produz vários SKUs de frascos na mesma plataforma de máquina.
Moldagem por sopro
- Construção em liga de alumínio de alta qualidade: Os corpos dos moldes de sopro são usinados em CNC a partir de liga de alumínio premium de grau aeroespacial, proporcionando o equilíbrio ideal entre condutividade térmica para resfriamento rápido do molde, baixo peso para resposta rápida do ciclo de fechamento e dureza suficiente para manter a qualidade do acabamento da superfície da cavidade ao longo de milhões de ciclos de produção na máquina de moldagem por sopro totalmente automática.
- Software avançado de design 3D: A geometria de cada cavidade da garrafa é projetada usando software CAD tridimensional profissional com simulação de fluxo de moldagem, permitindo que a equipe de design otimize a distribuição do material, localize as linhas de junção longe das superfícies visíveis e preveja quaisquer problemas potenciais de preenchimento insuficiente ou afinamento da parede antes que qualquer metal seja usinado, eliminando modificações dispendiosas do molde por tentativa e erro.
- Portfólio versátil de design de garrafas: A equipe de design de moldes oferece uma ampla seleção de perfis padrão de frascos cosméticos como ponto de partida ou pode desenvolver moldes totalmente personalizados a partir de arquivos 3D fornecidos pelo cliente. Perfis de frascos planos, ovais, redondos, retangulares e assimétricos complexos já foram produzidos com sucesso nesta plataforma.
- Layout otimizado dos canais de refrigeração líquida: Os canais de refrigeração internos são posicionados o mais próximo possível da superfície da cavidade, dentro dos limites da integridade estrutural do molde, maximizando a taxa de transferência de calor e garantindo que todas as áreas da parede da garrafa resfriem na mesma proporção. A temperatura equilibrada do molde reduz o tempo de prensagem e a variação dimensional entre as cavidades em configurações com múltiplas cavidades.
- Usinagem CNC completa de todas as peças metálicas: Cada componente estrutural e de conformação no molde de sopro é usinado em centros de usinagem CNC multieixos, alcançando tolerâncias dimensionais rigorosas e excelente acabamento superficial nas faces da linha de partição. A usinagem CNC elimina erros de ajuste manual e garante que os componentes de reposição do molde sejam dimensionalmente intercambiáveis sem necessidade de ajustes em bancada, permitindo uma troca rápida durante os procedimentos de manutenção da máquina de moldagem por sopro.
 |
 |
Solução de problemas comuns em máquinas de moldagem por sopro
Espessura irregular ou pontos finos na parede da garrafa
Causes: Perfil de temperatura incorreto da pré-forma, saída assimétrica da zona de aquecimento, velocidade excessiva ou insuficiente da haste de estiramento ou deslocamento da posição da pré-forma no molde de sopro.
Ações: Verifique a leitura da temperatura de cada zona de aquecimento em relação ao ponto de ajuste da receita e substitua qualquer lâmpada defeituosa. Verifique o alinhamento da pré-forma na cavidade do molde, inspecionando o alinhamento da pinça de transferência. Revise os parâmetros do perfil de velocidade da haste de estiramento e compare-os com a receita de produção validada para aquele SKU de garrafa. Se o problema persistir após a correção do processo, verifique a consistência do peso da pré-forma junto ao fornecedor de injeção, pois pré-formas com peso inferior ao especificado produzem uma distribuição imprevisível da parede durante a moldagem por sopro.
Turvação ou perda de transparência óptica na garrafa
Causes: A cristalização pode ser causada por temperatura incorreta da pré-forma (geralmente muito fria), umidade na pré-forma devido à secagem inadequada ou contaminação no lote de resina PET.
Ações: Verifique a temperatura e o tempo de permanência no funil de secagem; o PET deve ser seco a uma umidade inferior a 0,02% a uma temperatura entre 160 e 170 graus Celsius por um mínimo de quatro horas. Verifique o perfil de temperatura da zona de aquecimento e aumente as temperaturas da zona do corpo gradualmente em 2 a 3 graus até que a transparência seja restaurada. Inspecione os lotes de pré-formas recebidos com um analisador de umidade caso ocorra opacidade esporádica sem alteração do processo, pois a variação da resina do fornecedor é uma causa oculta frequente de defeitos de transparência em uma máquina de moldagem por sopro totalmente automática.
Ruptura ou rasgo da pré-forma durante o sopro
Causes: A pré-forma superaquecida além do limite de transição vítrea do material, a pressão de sopro muito alta em relação à temperatura e espessura da parede da pré-forma, a força de contato da haste de estiramento excessiva ou a cicatriz do ponto de injeção da pré-forma formando um ponto de concentração de tensão.
Ações: Reduza os pontos de ajuste da temperatura da zona de aquecimento do corpo em 3 a 5 graus e observe se a frequência de rupturas diminui. Verifique o ponto de ajuste da pressão de sopro em relação à receita do produto e certifique-se de que a válvula de alta pressão abra com o atraso correto. Inspecione a ponta da haste de estiramento quanto a desgaste ou danos que possam perfurar a base da pré-forma. Revise a qualidade do ponto de entrada da pré-forma com o fornecedor se a ruptura na área da base for o local de falha consistente, pois vazios no ponto de entrada reduzem drasticamente a resistência à ruptura local.
Deformação da garrafa ou perolamento no gargalo
Causes: Superaquecimento da área do gargalo devido à proteção de resfriamento insuficiente, tempo de transferência prolongado entre a saída do forno e a entrada do molde ou alta temperatura ambiente no galpão de produção.
Ações: Verifique se a proteção do pescoço está posicionada corretamente e se os jatos de ar de resfriamento estão operacionais e direcionados para a área do pescoço. Verifique se o tempo de transferência entre a saída do forno de aquecimento e o fechamento do molde de sopro está dentro da faixa validada especificada na receita de produção. Se a temperatura do galpão de produção estiver alta, considere adicionar capacidade de resfriamento ao circuito de resfriamento do molde para compensar a temperatura ambiente elevada que afeta a eficiência do resfriamento do molde durante os períodos de operação sem manutenção da máquina de moldagem por sopro.
A máquina para no meio do ciclo e dispara um alarme.
Causes: Falha no servomotor, baixa pressão de ar comprimido abaixo do mínimo de 7 kg/cm², circuito pneumático bloqueado ou com vazamento, obstrução da pré-forma no sistema de transferência ou intertravamento de segurança acionado por uma porta de proteção aberta.
Ações: Leia o código de alarme do CLP no visor touchscreen e consulte a lista de referência de códigos de falha no manual da máquina para o subsistema específico indicado. Verifique a pressão de alimentação de ar comprimido no manômetro de entrada e certifique-se de que o compressor esteja funcionando corretamente. Inspecione o caminho de transferência de pré-formas para verificar se há pré-formas presas ou mal alimentadas. Reinicie todos os intertravamentos de segurança, confirmando se todas as portas de proteção estão devidamente fechadas antes de tentar uma sequência de reinicialização na máquina de moldagem por sopro. Para alarmes servo recorrentes, registre o código de erro e entre em contato com a equipe de suporte técnico da Ever-Power, informando o código e o número do eixo, para diagnóstico remoto.
Taxa de produção abaixo da capacidade nominal
Causes: Tempo de resfriamento do molde prolongado devido a fluxo insuficiente de água gelada ou alta temperatura da água de resfriamento, gargalo na alimentação da pré-forma no estágio de funil/desembaralhador, vazão do forno de aquecimento configurada abaixo da velocidade nominal no CLP ou rejeição frequente de garrafas individuais acionando o modo de segurança de velocidade reduzida.
Ações: Verifique a temperatura de entrada da água de refrigeração (ideal entre 8 e 10 graus Celsius) e a vazão (mínimo de 30 litros por minuto) no coletor do molde. Verifique o ponto de ajuste da velocidade de produção do CLP e confirme se corresponde ao valor validado da receita para o tipo de garrafa em questão. Inspecione o desembaralhador de pré-formas em busca de obstruções ou guias desgastadas que restrinjam a cadência de alimentação. Analise o registro de rejeição de garrafas em busca de defeitos sistemáticos que possam estar causando a redução automática de velocidade. Corrigir a causa raiz do defeito é quase sempre mais produtivo do que tentar forçar uma produção maior em uma máquina que gera rejeitos.
Por que escolher a máquina de moldagem por sopro Ever-Power?
A Mexico Ever-Power ISBM Machinery Co., Ltd. é uma fabricante dedicada e fornecedora global de máquinas automáticas de moldagem por injeção e sopro, incluindo máquinas de moldagem por injeção e estiramento. Nosso portfólio de produtos abrange todo o espectro da tecnologia de máquinas de moldagem por sopro de plástico, incluindo máquinas de moldagem por injeção e sopro, máquinas de moldagem por extrusão e sopro, máquinas de moldagem por injeção e estiramento e uma gama completa de equipamentos auxiliares, como secadores de pré-formas, chillers, compressores de ar e sistemas de transporte. Atendemos produtores de embalagens nos setores farmacêutico, alimentício, de saúde e cosmético em mais de 40 países, combinando nossa sólida experiência em fabricação com o conhecimento em comércio exterior adquirido ao longo de duas décadas de atuação internacional.
A Henggang Machinery, parceira de fabricação da Ever-Power, mantém uma base de produção de 20.000 metros quadrados equipada com centros de usinagem CNC multieixos, retificadoras de precisão, sistemas de medição por coordenadas e um pavilhão dedicado à montagem e testes. Todas as máquinas passam por testes de carga total antes do envio, com dados de produção documentados, registros de curvas de temperatura e relatórios dimensionais fornecidos ao cliente como parte do pacote de aceitação de fábrica. Nossa equipe de P&D, composta por engenheiros com profunda especialização em tecnologia de processo de injeção-sopro e projeto de moldes, refina continuamente a arquitetura das máquinas para oferecer melhorias mensuráveis em eficiência energética, tempo de ciclo e consistência na qualidade das garrafas a cada nova geração de máquinas.
Nossas máquinas processam uma ampla gama de resinas para embalagens, incluindo HDPE, LDPE, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, resinas ecológicas à base de milho, EVA e PCTG, suportando a produção de recipientes de 1 ml a 1.000 ml para os segmentos de embalagens farmacêuticas, alimentícias, de saúde e cosméticas. Essa ampla capacidade de processamento de materiais e tamanhos significa que uma única plataforma de máquina de moldagem por sopro Ever-Power pode atender a várias linhas de embalagem na mesma instalação, reduzindo o investimento inicial e simplificando o treinamento de operadores em toda a linha de produção.
A Ever-Power adere aos valores de desenvolvimento empresarial de autossuficiência, integridade, pragmatismo, inovação e responsabilidade, criando soluções completas e integradas para projetos que acompanham os clientes desde a concepção inicial da garrafa até a especificação da pré-forma, seleção de máquinas, projeto e fabricação de moldes, instalação, treinamento e suporte técnico contínuo. Essa abordagem integrada reduz o risco do projeto para compradores que estão estabelecendo novas linhas de produção ou atualizando a capacidade de suas máquinas de moldagem por sopro, e garantiu à Ever-Power uma alta taxa de recompra entre fabricantes consolidados de embalagens para cosméticos e produtos químicos de uso diário em todo o mundo.
 |
 |
 |
 |
 |
 |
Perguntas frequentes
P: Qual é o tamanho máximo de garrafa que a EPA.ES-2C100 pode produzir?
A: A máquina de moldagem por sopro totalmente automática EPA.ES-2C100 pode produzir recipientes com volume de até 500 ml, com diâmetro máximo de 80 mm, diâmetro máximo do gargalo de 68 mm e altura máxima de 200 mm. Essas dimensões a tornam ideal para uma ampla gama de formatos de frascos para produtos químicos e cosméticos de uso diário, incluindo embalagens de xampu, condicionador, loção corporal, tônico e sérum de até 500 ml. Caso sua necessidade exceda essas dimensões, a Ever-Power oferece outros modelos da série HGA, que abrangem volumes de até 15.000 ml.
P: Quais materiais plásticos esta máquina de moldagem por sopro pode processar?
A: A EPA.ES-2C100 foi projetada principalmente para moldagem por sopro de PET e PETG, os materiais mais comumente especificados para frascos de cosméticos e produtos químicos de uso diário. Com a especificação adequada da pré-forma e o ajuste do perfil de aquecimento, a máquina também pode processar PP e algumas outras resinas transparentes para embalagens. Para materiais diferentes de PET e PETG, consulte a equipe técnica da Ever-Power com a ficha técnica específica da sua resina antes de fazer o pedido, pois a faixa de processamento e os requisitos de projeto da pré-forma variam significativamente de acordo com o tipo de material.
P: Como funciona uma máquina de moldagem por sopro em um processo de duas etapas?
A: No princípio de funcionamento da máquina de moldagem por sopro de dois estágios (duas etapas), o processo é dividido em duas operações separadas. Primeiro, a resina PET ou PETG é moldada por injeção em uma pré-forma sólida, que é um produto intermediário semelhante a um tubo de ensaio com o gargalo da garrafa já formado. A pré-forma é então alimentada na máquina de moldagem por sopro, reaquecida à temperatura de orientação correta em um forno de aquecimento infravermelho, esticada axialmente pela haste de estiramento e inflada por ar de alta pressão contra a cavidade do molde de sopro para formar o formato final da garrafa. Essa abordagem de dois estágios separa a produção da pré-forma do sopro da garrafa, permitindo que cada etapa seja otimizada independentemente e possibilitando a compra de pré-formas de fornecedores externos, se preferido.
P: Quanto tempo leva a troca do molde no EPA.ES-2C100?
R: O tempo de troca de molde na EPA.ES-2C100 depende da complexidade da troca de garrafas e da experiência do operador com a máquina. Operadores experientes geralmente concluem uma troca completa de molde e alteração de receita em 45 a 60 minutos, incluindo a remoção do molde de sopro, a instalação do novo molde, a reconexão das mangueiras de água de refrigeração, a recuperação da receita armazenada na tela sensível ao toque do CLP e a execução de um pequeno lote de qualificação para verificar as dimensões das garrafas. Se o diâmetro do gargalo também for alterado, as garras de transferência da pré-forma podem precisar de ajuste, adicionando aproximadamente 15 a 20 minutos ao tempo total. Os treinamentos oferecidos pela Ever-Power durante o comissionamento da máquina abordam os procedimentos de troca de molde em detalhes.
P: Quais são os requisitos de infraestrutura para a instalação do EPA.ES-2C100?
A: O EPA.ES-2C100 requer energia elétrica trifásica com potência máxima de aquecimento instalada de 34 kW (potência de aquecimento de trabalho de 8 a 12 kW em condições normais de produção), suprimento de ar comprimido com pressão de operação de 7 kg/cm² para as funções pneumáticas, além de um suprimento separado de ar comprimido de alta pressão de 26 a 35 kg/cm², consumindo de 1.000 a 1.400 litros por minuto, e água de resfriamento com pressão de operação de 5 a 6 kg/cm², temperatura de entrada de 8 a 10 graus Celsius e vazão de 30 litros por minuto. Uma unidade de chiller industrial é normalmente necessária para manter a temperatura da água de resfriamento especificada, principalmente em regiões com altas temperaturas ambientes. Um secador para pré-formas de PET também é altamente recomendado como parte do pacote de equipamentos auxiliares.
P: A máquina consegue produzir frascos de cosméticos com formatos especiais?
R: Sim, a produção de frascos cosméticos com formatos especiais é um dos pontos fortes do projeto da EPA.ES-2C100. O sistema de hastes de estiramento servoacionado da máquina proporciona controle programável de velocidade e força axial, o que é fundamental para obter uma distribuição uniforme da espessura da parede em perfis de recipientes não circulares, como planos, ovais, com ombros quadrados, triangulares e formatos ergonômicos complexos. O próprio molde de sopro é projetado usando software CAD 3D com análise de fluxo de moldagem, permitindo que a equipe de engenharia de moldes da Henggang otimize a geometria da cavidade para formatos desafiadores antes mesmo da usinagem do metal. Os clientes são incentivados a compartilhar seus desenhos de frascos ou arquivos 3D logo no início do processo de orçamento, para que a equipe técnica possa avaliar a viabilidade e recomendar modificações no projeto da pré-forma, se necessário.
P: Que tipo de manutenção regular é necessária em uma máquina de moldagem por sopro?
A: A manutenção regular da máquina de moldagem por sopro EPA.ES-2C100 inclui verificações diárias da temperatura e vazão da água de refrigeração, drenagem do filtro de ar comprimido, verificação da potência da lâmpada de aquecimento infravermelho e inspeção dos componentes de transferência da pré-forma quanto ao desgaste. As tarefas semanais incluem a lubrificação das bielas de fixação do molde, inspeção das vedações dos cilindros pneumáticos quanto a vazamentos e limpeza das superfícies refletoras do forno. As verificações mensais devem abranger o registro dos parâmetros do servomotor, a verificação da estanqueidade das conexões elétricas e a verificação da calibração dos sensores de temperatura do CLP. A Ever-Power fornece um cronograma de manutenção detalhado no manual da máquina e pode fornecer, mediante solicitação, uma lista de verificação de manutenção preventiva personalizada de acordo com o horário de produção e o padrão de turnos específicos do cliente.
P: Qual a diferença entre moldagem por injeção e sopro e moldagem por estiramento e sopro?
A: A moldagem por injeção e sopro (IBM) produz a pré-forma por injeção e, em seguida, a sopra sem estiramento axial significativo, dependendo principalmente da inflação radial para formar a garrafa. Esse processo é adequado para garrafas pequenas com paredes espessas e geometrias de gargalo complexas, onde a orientação biaxial não é o objetivo principal. A moldagem por injeção e estiramento e sopro (ISBM), processo utilizado pela norma EPA.ES-2C100, adiciona uma haste de estiramento mecânico que estende a pré-forma axialmente antes e durante o sopro, induzindo a orientação molecular biaxial. Essa orientação é o que confere às garrafas de PET e PETG sua combinação característica de alta transparência óptica, excelentes propriedades de barreira, boa resistência a impactos por queda e construção de parede leve. A ISBM é o processo preferido para praticamente toda a produção de garrafas PET para cosméticos e bebidas atualmente.
Q: What after-sales service and spare parts support does Ever-Power provide?
A: A Ever-Power oferece suporte pós-venda completo, incluindo assistência técnica remota por videochamada para solução de problemas em máquinas de moldagem por sopro, instalação e comissionamento no local por engenheiros treinados, sessões de treinamento para operadores ministradas nas instalações do cliente e um programa de manutenção preventiva documentado. Mantemos um estoque de peças de desgaste recomendadas, incluindo lâmpadas de aquecimento infravermelho, vedações pneumáticas, componentes do eixo de transferência de pré-formas e elementos de filtragem, para envio rápido aos clientes em todo o mundo. Para problemas mecânicos mais complexos, a Ever-Power pode enviar engenheiros de campo às instalações do cliente na maioria das regiões dentro de um prazo de resposta acordado comercialmente. Os pedidos de peças de reposição podem ser feitos diretamente com o departamento de peças da Ever-Power, utilizando os números de peça listados na documentação da máquina.
Avaliações de clientes
Elif Yilmaz, Embalagens Cosméticas, Turquia
"Estamos utilizando a EPA.ES-2C100 há cerca de oito meses em nossa fábrica de cosméticos perto de Istambul. Produzimos frascos de toner PETG de 200 ml com gargalo de 28 mm e a consistência dimensional tem sido excelente. A precisão da rosca do gargalo está dentro de 0,1 mm e não recebemos nenhuma reclamação sobre o encaixe das tampas em nossa linha de envase desde a instalação. A máquina é realmente simples de operar depois que a receita é armazenada e a tela sensível ao toque do PLC é intuitiva para nossos operadores. A velocidade de produção está atingindo consistentemente 2.380 frascos por hora. Muito satisfeitos com a escolha."
Budi Santoso, Embalagem de Cuidados Pessoais, Indonésia
"Encomendei a EPA.ES-2C100 para a produção de frascos de xampu de 150 ml e embalagens de condicionador de 250 ml. Estávamos apreensivos com o prazo de entrega e o transporte até nossa fábrica em Jacarta, mas a equipe de logística da Ever-Power nos manteve informados durante todo o processo. A máquina chegou em perfeitas condições, foi instalada pela equipe técnica em dois dias e estava em produção no terceiro dia. O consumo de energia é visivelmente menor do que o da nossa antiga máquina hidráulica. Estamos economizando aproximadamente 301 TP3T de eletricidade a cada 1.000 frascos em comparação com a configuração anterior. Isso foi um bônus inesperado, além da melhor qualidade dos frascos."
Nguyen Thi Lan, Embalagens de Beleza, Vietnã
"Inicialmente, hesitei em adquirir uma máquina de moldagem por sopro de um novo fornecedor, mas um colega do setor recomendou a Ever-Power e estou feliz por ter seguido o conselho. Usamos a EPA.ES-2C100 para produzir frascos de soro cosmético com formatos assimétricos especiais que causavam problemas em nossa máquina antiga. O controle de velocidade da haste de estiramento da EPA.ES-2C100 lida muito bem com o formato. Estamos em produção há seis meses, a máquina não apresentou uma única parada não planejada e o suporte pós-venda responde em poucas horas quando temos dúvidas. Definitivamente, uma empresa profissional."
Raj Mehta, Produtos Domésticos, Índia
"Adquirimos a EPA.ES-2C100 principalmente para a produção de frascos PET de 500 ml para produtos químicos de uso diário. A produção de 2.400 frascos por hora corresponde exatamente ao especificado. O que mais me impressionou foi a rapidez com que um de nossos técnicos conseguiu operar a máquina de forma independente. O princípio de funcionamento da máquina de moldagem por sopro é claramente explicado no manual e as mensagens de erro do CLP são tão intuitivas que ele resolveu os dois primeiros problemas menores sem precisar contatar o suporte. A troca de moldes da nossa linha de 200 ml para a linha de 500 ml leva cerca de 50 minutos. Essa eficiência é realmente importante para nós, pois trabalhamos com pequenos lotes de produção."
Carlos Reyes, Frascos de Cosméticos, México
"Avaliação honesta após 10 meses de produção diária. A máquina é robusta e confiável. Produzimos três SKUs diferentes de frascos nela, alternando receitas e moldes. A economia de energia em comparação com nossa antiga máquina de moldagem por sopro hidráulica é real. Um problema inicial foi uma leve opacidade em nossos frascos de PETG, que o suporte da Ever-Power diagnosticou remotamente como um problema de temperatura de secagem da pré-forma. Eles nos enviaram um protocolo de secagem corrigido por e-mail e o problema foi completamente resolvido. Esse nível de suporte técnico ágil após a compra é o que eu procuro e eles entregaram. Recomendaria para qualquer fabricante de embalagens cosméticas."
Hassan Amrani, Fábrica de Embalagens, Marrocos
"Operamos duas máquinas de moldagem por sopro da Ever-Power em nossa unidade de Casablanca. A EPA.ES-2C100 foi nossa primeira aquisição e, após 14 meses de operação, encomendamos uma segunda máquina sem hesitar. A qualidade de construção é visivelmente superior à de outros fornecedores nessa faixa de preço. O sistema de servoacionamento é silencioso, a máquina ocupa pouco espaço e a interface do operador é intuitiva, mesmo para nossos funcionários menos experientes. O pedido de peças de reposição é simples e a entrega sempre foi rápida. A Ever-Power conquistou nossa fidelidade a longo prazo."
Fatima Al-Rashidi, Produtos de Beleza, Arábia Saudita
"Tínhamos um orçamento apertado e avaliamos três fornecedores antes de optarmos pela Ever-Power. A EPA.ES-2C100 ofereceu o melhor custo-benefício para o que precisávamos: uma máquina de moldagem por sopro confiável para nossa produção de médio volume. Fabricamos frascos de loção de 300 ml com ombro plano e frascos de soro de 100 ml. A máquina processa ambos sem problemas. O ajuste do perfil de aquecimento da pré-forma para alternar entre os tipos de frasco é rápido, uma vez que o técnico entende o sistema. As embalagens têm um aspecto premium e nossos clientes estão satisfeitos com a transparência e a consistência. O prazo de entrega, do pedido à entrega final, foi de aproximadamente 45 dias, dentro do cronograma acordado."
Ahmed Okonkwo, Divisão de Embalagens, Nigéria
"A EPA.ES-2C100 substituiu uma máquina de moldagem por sopro de dois estágios mais antiga que apresentava falhas constantes nas lâmpadas de aquecimento e distribuição inconsistente da temperatura das pré-formas. A melhoria desde a troca é muito clara. Nossa taxa de rejeição caiu de cerca de 3,5% para menos de 0,8% no primeiro mês. O design modular da zona de aquecimento torna a substituição das lâmpadas rápida e simples. Produzimos cerca de 18.000 garrafas por turno em uma operação de 8 horas, próximo à produção máxima nominal, e a máquina funciona durante todo o turno sem problemas. A documentação técnica é completa. Boa máquina, boa empresa."
Maria del Carmen Flores, Embalagem por Contrato, Peru
"Somos uma empresa de embalagens terceirizadas em Lima e compramos a EPA.ES-2C100 para atender nossos clientes de marcas de cosméticos e cuidados pessoais. A capacidade da máquina de trabalhar com pré-formas de PET e PETG é uma grande vantagem, pois diferentes clientes especificam materiais diferentes. A troca é simples, uma vez que se tenha a pré-forma e a receita corretas configuradas. A pressão de sopro de até 35 kg/cm² é mais do que suficiente para as garrafas com formatos especiais que alguns de nossos clientes especificam. Temos a máquina há cerca de 11 meses e ela tem funcionado sem grandes problemas. O suporte da Ever-Power tem sido ágil nas poucas ocasiões em que precisamos de assistência técnica. Investimento confiável."
Informação adicional
| Editado por | Yjx |
|---|
Produtos relacionados
-

Máquina de moldagem por sopro totalmente automática EPA.ES-4C100 para frascos de produtos químicos de uso diário e cosméticos.
-
Máquina de moldagem por sopro totalmente automática EPA.AS-4C76.2 para frascos de produtos químicos de uso diário e cosméticos.
-
Máquina de moldagem por sopro totalmente automática EPA.AS-4C76.2 para frascos de medicamentos
-
Máquina de moldagem por sopro totalmente automática EPA.FS-1CG130 para mamadeiras e garrafas de PP


