
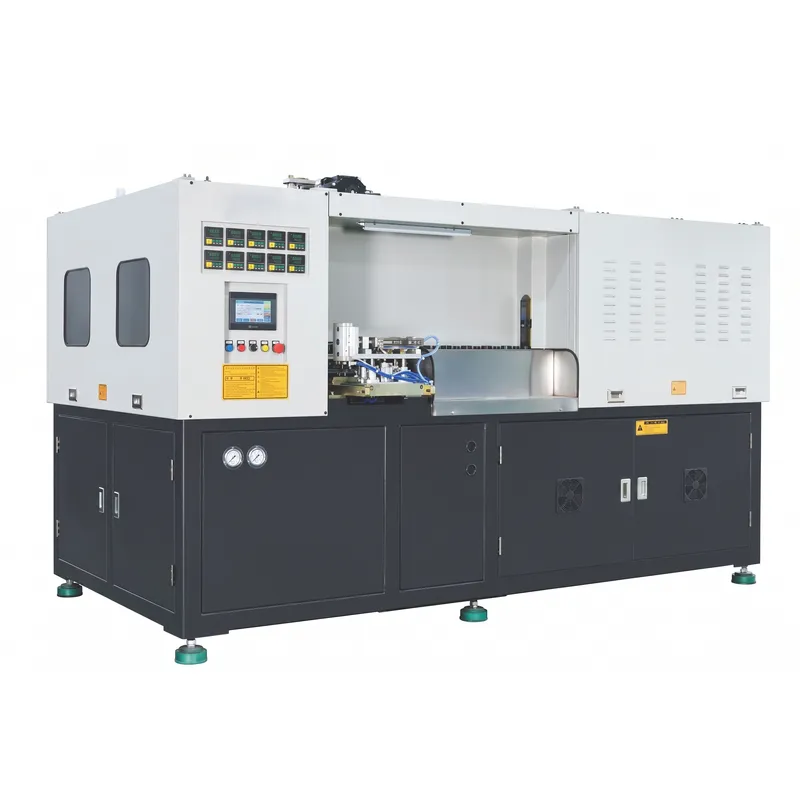
EPA.ES-2C100 W pełni automatyczna maszyna do formowania rozdmuchowego butelek na codzienne chemikalia i kosmetyki
EPA.ES-2C100 to w pełni automatyczna maszyna do formowania rozdmuchowego, zaprojektowana specjalnie dla sektora opakowań do chemikaliów i kosmetyków. Łącząc uznane na całym świecie serwosilniki, precyzyjne reduktory, wysokiej jakości komponenty elektryczne oraz zaawansowany system sterowania PLC, ta dwustopniowa maszyna do formowania rozdmuchowego zapewnia stabilną, niezawodną i energooszczędną pracę w wymagających środowiskach produkcyjnych.
EPA.ES-2C100 to w pełni automatyczna maszyna do formowania rozdmuchowego, zaprojektowana specjalnie dla sektora opakowań do chemikaliów i kosmetyków. Dzięki integracji uznanych na całym świecie serwomotorów, precyzyjnych reduktorów, wysokiej jakości podzespołów elektrycznych oraz zaawansowanego systemu sterowania PLC, ta dwustopniowa maszyna do formowania rozdmuchowego zapewnia stabilną, niezawodną i energooszczędną pracę w wymagających środowiskach produkcyjnych. Jej kompaktowa, dwugniazdowa konstrukcja przetwarza PET i PETG i wytwarza teoretycznie 2400 butelek na godzinę, co czyni ją idealną maszyną do formowania rozdmuchowego butelek kosmetycznych dla średnich i dużych marek kosmetycznych poszukujących bezkompromisowej jakości przy jednoczesnym zachowaniu dużej powierzchni.
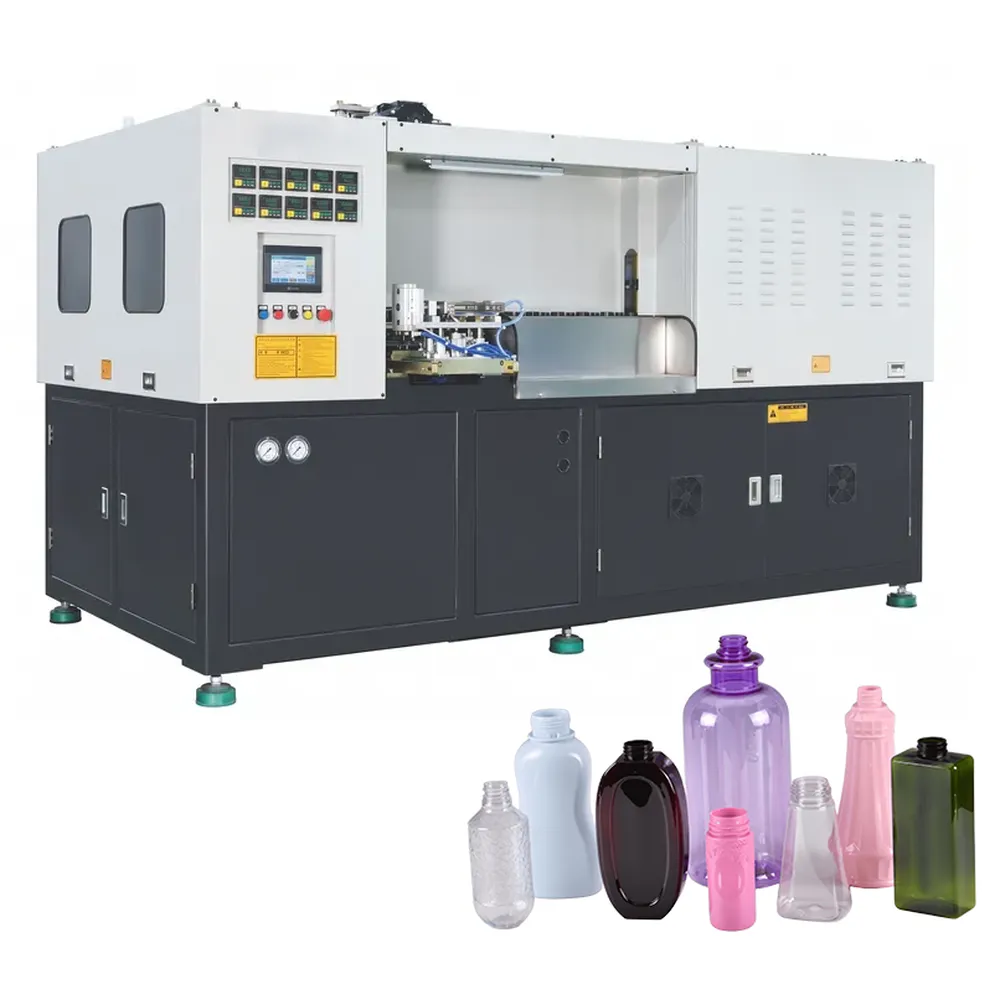
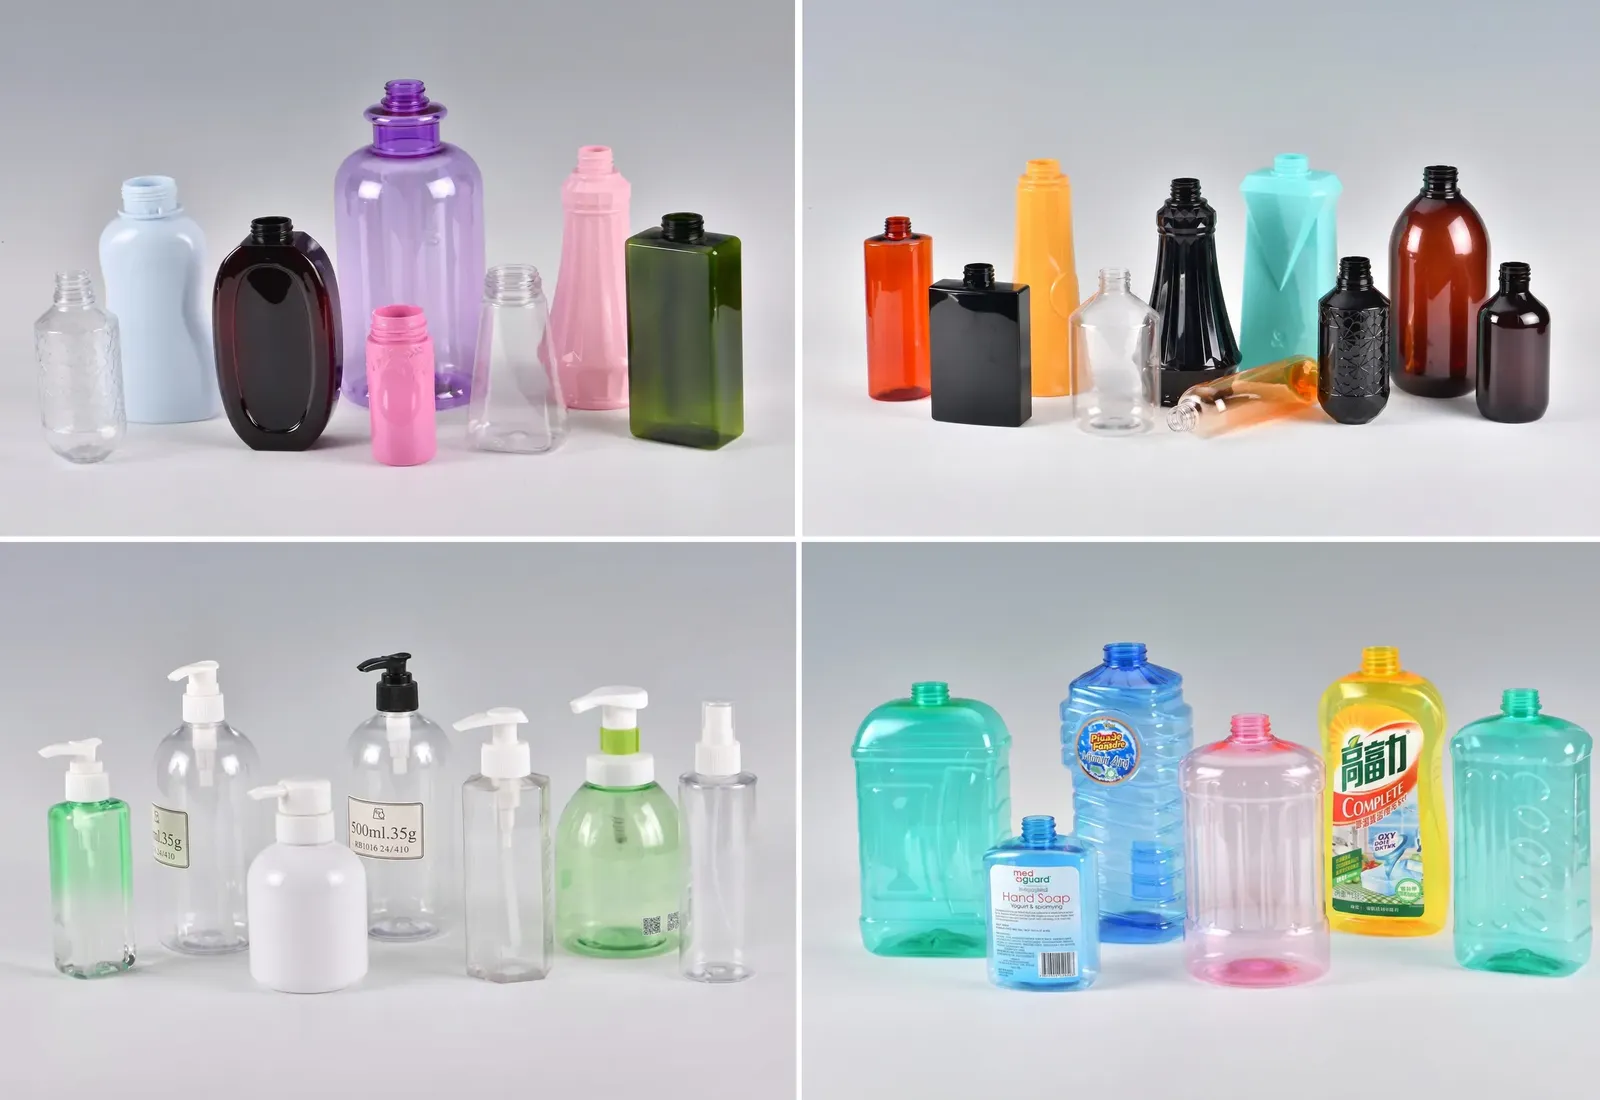
Oprócz standardowych butelek okrągłych, maszyna EPA.ES-2C100 doskonale radzi sobie z formowaniem złożonych pojemników o nietypowych kształtach, w tym płaskich, owalnych, asymetrycznych i wielopłaszczyznowych, o średnicy szyjki do 68 mm i korpusu do 80 mm. Napędzany serwomechanizmem mechanizm rozdmuchu z rozciąganiem zapewnia precyzyjne rozłożenie grubości ścianek, gwarantując optyczną przejrzystość i powtarzalność wymiarową w każdym cyklu. Niezależnie od tego, czy produkujemy butelki na szampony, odżywki, flakony na tonery, pompki do balsamów do ciała czy butelki na płyn do mycia naczyń, ta maszyna do formowania rozdmuchowego tworzyw sztucznych płynnie dostosowuje się do zmieniających się wymagań dotyczących pakowania kosmetyków i chemikaliów, umożliwiając szybką wymianę form i minimalizując ingerencję operatora na hali produkcyjnej.
Parametry techniczne
| Model | Jednostka | EPA.ES-2C100 | |
|---|---|---|---|
| Odlewanie | Skok zacisku | mm | 110 |
| Odległość otwarcia formy | mm | 280 | |
| Odległość zamknięcia formy | mm | 170 | |
| Rozciągający się ruch | mm | 350 | |
| Odległość otwarcia formy | mm | 50 | |
| Odległość zamknięcia formy | mm | 100 | |
| Uchwyt na preformy | 60 | ||
| Ubytki | 2 | ||
| Pojemnik | Maksymalna objętość pojemnika | ml | 500 |
| Zakres średnicy szyjki | mm | 68 | |
| Maksymalna średnica pojemnika | mm | 80 | |
| Maksymalna wysokość kontenera | mm | 200 | |
| Wynik teoretyczny | bph | 2400 | |
| Instalacja elektryczna | Maksymalna moc grzewcza | kw | 34 |
| Moc grzewcza | kw | 8-12 | |
| System powietrzny | Ciśnienie robocze | kg/cm² | 7 |
| Zużycie powietrza przy niskim ciśnieniu | l/min | 600 | |
| Ciśnienie dmuchania | kg/cm² | 26-35 | |
| Zużycie powietrza pod wysokim ciśnieniem | l/min | 1000-1400 | |
| Woda chłodząca | Ciśnienie robocze | kg/cm² | 5-6 |
| Temperatura | ℃ | 8-10 | |
| Przepływ | l/min | 30 | |
| Maszyna | Rozmiar (dł.*szer.*wys.) | mm | 2900*1525*1930 |
| Waga | kg | 2000 | |
Główne cechy maszyny do formowania rozdmuchowego EPA.ES-2C100
1. Wysoka wydajność wyjściowa
W pełni automatyczna maszyna do formowania rozdmuchowego EPA.ES-2C100, o teoretycznej wydajności 2400 butelek na godzinę, została zaprojektowana z myślą o ciągłej produkcji na dużą skalę bez utraty dokładności wymiarowej. Serwomotorowy system transportu preform i zoptymalizowana długość strefy grzewczej gwarantują, że każdy cykl przebiega z maksymalną prędkością, znacznie skracając czas produkcji jednostkowej i dając producentom kosmetyków przewagę konkurencyjną przy produkcji dużych serii butelek.
2. Wyjątkowa trwałość i jakość wykonania
Elementy konstrukcyjne są precyzyjnie obrabiane z wysokogatunkowej stali, a krytyczne części mające kontakt z medium są wykonane ze stali nierdzewnej 304/316L, co zapewnia doskonałą odporność na korozję w środowiskach produkcyjnych o wysokiej wilgotności. Rama została zaprojektowana tak, aby wytrzymać ciągłą pracę wielozmianową, minimalizując zmęczenie mechaniczne i wydłużając żywotność maszyny znacznie w porównaniu z konwencjonalnymi maszynami do formowania rozdmuchowego. Solidna konstrukcja przekłada się bezpośrednio na krótszy czas przestoju, mniejszą liczbę części zamiennych i niższy całkowity koszt posiadania w całym cyklu życia maszyny.
3. Precyzyjny system sterowania PLC
Programowalny sterownik logiczny o międzynarodowej renomie steruje każdym etapem działania maszyny do formowania rozdmuchowego, od profilowania temperatury strefy grzania preform i pozycjonowania pręta rozciągającego, po regulację ciśnienia rozdmuchu i sekwencjonowanie otwierania/zamykania formy. Monitorowanie parametrów w czasie rzeczywistym na kolorowym ekranie dotykowym umożliwia operatorom precyzyjną regulację ustawień procesu na bieżąco, znacząco zmniejszając liczbę defektów butelek i zapewniając równomierny rozkład grubości ścianek. Ten poziom zautomatyzowanej kontroli procesu jest niezbędny w przypadku opakowań kosmetycznych, gdzie jakość wizualna i dokładność wymiarowa są nie do negocjacji.
4. Wszechstronny zakres zastosowań
EPA.ES-2C100 to niezwykle wszechstronna maszyna do formowania rozdmuchowego kosmetyków, która umożliwia produkcję opakowań o szerokim spektrum zastosowań. Dzięki obsłudze PET, PETG i kompatybilnych preform, maszyna ta z równą wydajnością obsługuje butelki z tonerem, pompki do balsamów, flakony serum, butelki szamponu, pojemniki z odżywką, dozowniki do mydła w płynie oraz słoiczki kosmetyczne o specjalnych kształtach. Średnica szyjki do 68 mm pozwala na stosowanie standardowych pompek i nakrętek, a maksymalna średnica korpusu 80 mm umożliwia produkcję opakowań o szerokich ramionach, popularnych w opakowaniach kosmetyków premium.
5. Energooszczędna eksploatacja
Chociaż zainstalowana maksymalna moc grzewcza wynosi 34 kW, rzeczywista moc grzewcza wynosi zazwyczaj od 8 do 12 kW dzięki zastosowaniu segmentowanego strefowo układu grzewczego na podczerwień i technologii napędu serwomotorem, która pobiera moc proporcjonalną do rzeczywistego obciążenia. W porównaniu ze starszymi modelami hydraulicznych maszyn do formowania rozdmuchowego, model EPA.ES-2C100 znacznie zmniejsza zużycie energii na 1000 wyprodukowanych butelek, przyczyniając się do realizacji celów w zakresie niższego śladu węglowego i optymalizacji kosztów operacyjnych fabryk, co jest coraz ważniejsze dla marek kosmetycznych, które zobowiązały się do zrównoważonego rozwoju.
6. W pełni zautomatyzowana produkcja
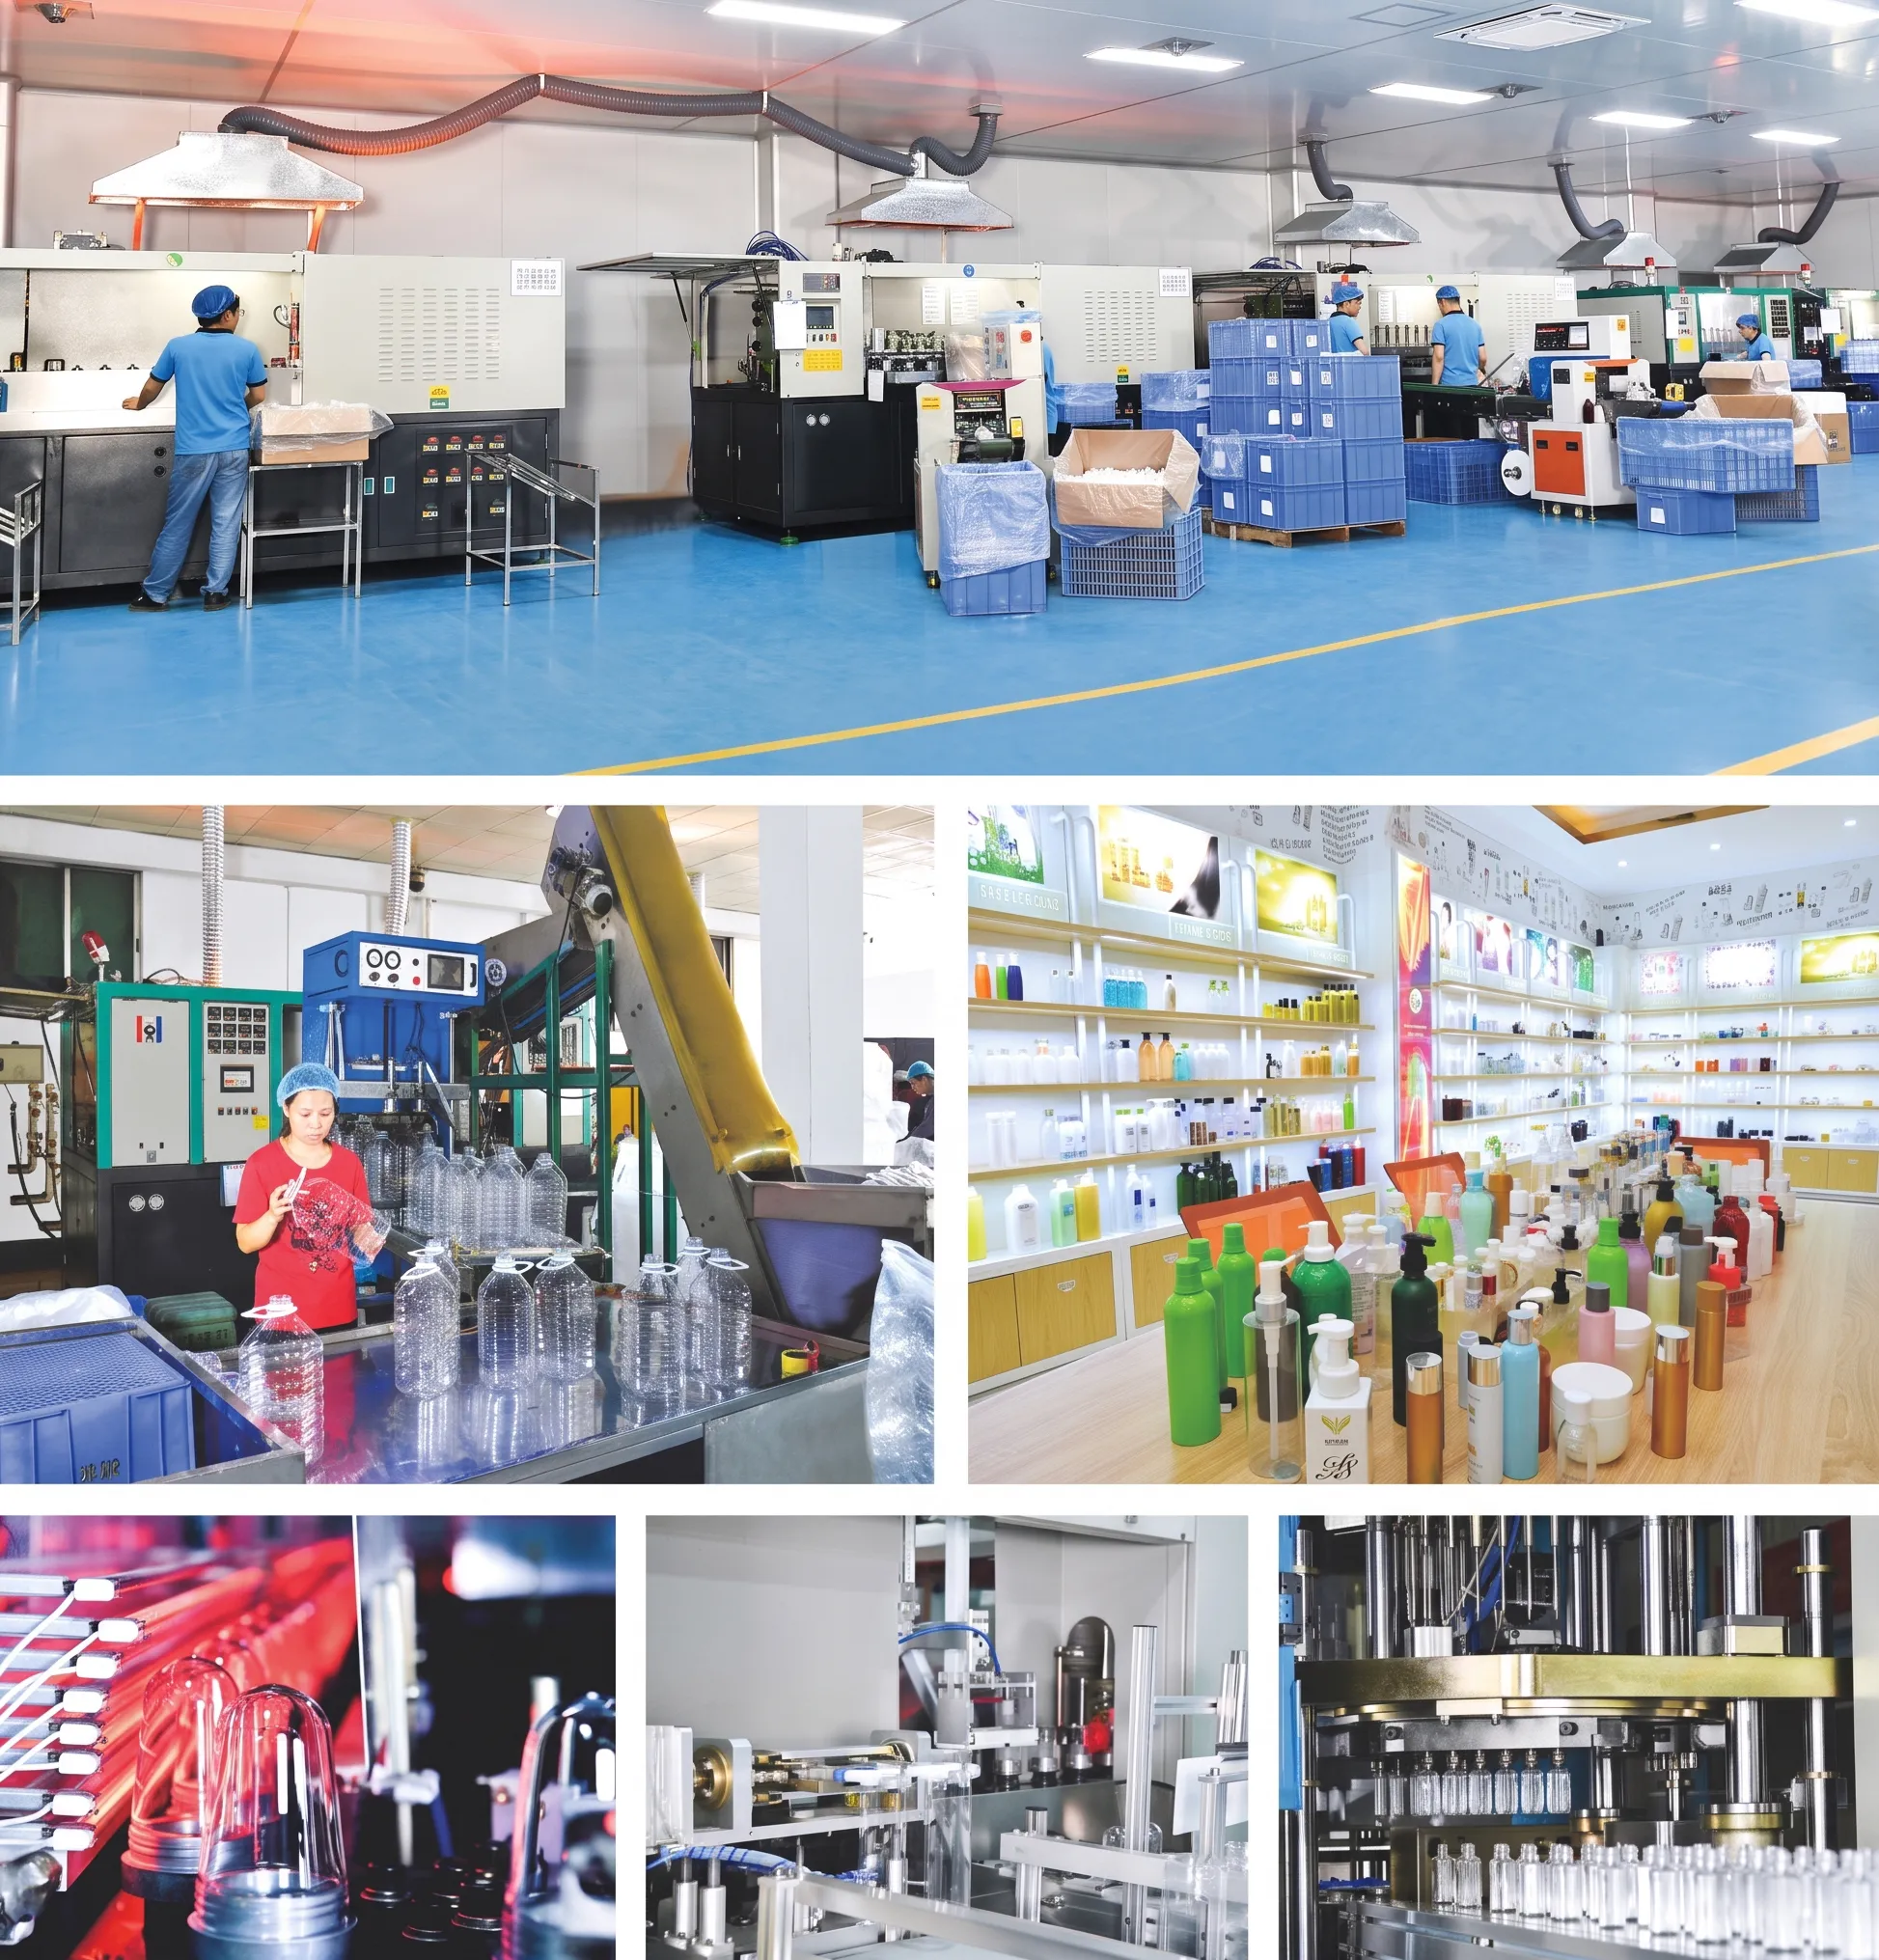
Od załadunku preform i nagrzewania podczerwienią, poprzez rozdmuchiwanie z rozciąganiem, zaciskanie formy i rozładunek butelek, cały cykl produkcyjny tej szybkiej maszyny do formowania rozdmuchowego przebiega bez ingerencji ręcznej. Zintegrowany moduł sortowania preform, automatyczny interfejs przenośnika oraz opcjonalna stacja detekcji nieszczelności eliminują zmienność jakości charakterystyczną dla produkcji półautomatycznej. Mniejsze zapotrzebowanie na pracę ręczną nie tylko obniża bieżące koszty zatrudnienia, ale także sprawia, że maszyna doskonale nadaje się do pomieszczeń czystych sąsiadujących z zakładami kosmetycznymi, gdzie kontakt operatora z pojemnikami musi być ograniczony do minimum, aby zachować standardy higieny.
Zasada działania w pełni automatycznej maszyny do formowania rozdmuchowego
Krok 1: Przygotowanie surowca
Dwuetapowy proces formowania rozdmuchowego rozpoczyna się od suszenia granulek PET lub PETG do poziomu wilgotności poniżej 0,02% w suszarce osuszającej, aby zapobiec degradacji hydrolitycznej podczas ogrzewania. Wstępnie wysuszony materiał jest transportowany do prasy wtryskowej, gdzie jest dozowany, topiony i uplastyczniany w kontrolowanych warunkach temperatury i ciśnienia. W razie potrzeby, zgodnie ze specyfikacją producenta kosmetyków, możliwe jest dodanie koncentratu barwiącego lub stabilizatora UV.
Krok 2: Formowanie wtryskowe
Stopiona żywica jest wtryskiwana pod wysokim ciśnieniem do precyzyjnych form preform, formując pośredni element w kształcie probówki, zwany preformą. Preforma zawiera gotową geometrię szyjki butelki, w tym gwinty i powierzchnie uszczelniające, które na tym etapie są utrzymywane z zachowaniem ścisłych tolerancji, dzięki czemu późniejsza obróbka wykańczająca szyjki nie jest wymagana. Czas cyklu, prędkość wtrysku i ciśnienie docisku są precyzyjnie kontrolowane przez sterownik maszyny, co zapewnia równomierną masę preformy i równomierny rozkład ścianek w każdym wtrysku.
Krok 3: Podgrzewanie wstępne
Preformy przemieszczają się przez wielostrefowy piec grzewczy bliskiej podczerwieni EPA.ES-2C100 na obracającym się łańcuchu wrzecionowym, zapewniając równomierny obwodowy i osiowy rozkład temperatury. Każda strefa grzewcza jest sterowana niezależnie, co pozwala operatorowi dostosować gradient temperatury wzdłuż korpusu preformy, tak aby grubsze ścianki otrzymywały dodatkową energię. Osiągnięcie właściwego okna temperaturowego ma kluczowe znaczenie dla późniejszej jakości procesu rozdmuchu: zbyt niska temperatura powoduje opór materiału przed orientacją dwuosiową; zbyt wysoka temperatura powoduje utratę kontroli nad grubością ścianek, co prowadzi do uginania się lub nierównomiernego rozkładu temperatury w gotowym pojemniku maszyny do formowania rozdmuchowego PET.
Krok 4: Formowanie metodą rozdmuchu z rozciąganiem
Każda kondycjonowana preforma jest przenoszona do gniazda formy rozdmuchowej, gdzie mechaniczny pręt rozciągający rozciąga się osiowo do podstawy preformy, jednocześnie wprowadzając powietrze wstępnego rozdmuchu pod niskim ciśnieniem. Wysokociśnieniowe powietrze rozdmuchowe o ciśnieniu 26–35 kg/cm² szybko rozdmuchuje preformę na zewnątrz, dociskając ją do wypolerowanej powierzchni formy, blokując dwuosiowo zorientowane łańcuchy polimerowe w miejscu, gdy materiał stygnie przy chłodzonej wodą ściance formy. Ta dwuosiowa orientacja to mechanizm, który nadaje butelkom PET charakterystyczne połączenie przejrzystości optycznej, właściwości barierowych i odporności na uderzenia, przewyższające butelki nieorientowane.
Obszary zastosowań
1. Butelka na kosmetyki
Maszyna do rozdmuchiwania butelek kosmetycznych EPA.ES-2C100 to preferowany wybór do produkcji butelek z tonerami, ampułek z serum, flakonów z podkładami, mgiełek do twarzy i słoiczków do pielęgnacji skóry premium. Precyzyjna kontrola ciśnienia rozdmuchiwania zapewnia wyraźne kąty naroży, ostre detale tłoczenia i optycznie czyste ścianki boczne, spełniając standardy estetyczne stawiane opakowaniom luksusowych marek kosmetycznych.
2. Butelka z chemikaliami
Kompatybilność z materiałem PETG sprawia, że pojemnik EPA.ES-2C100 nadaje się do produkcji pojemników do przechowywania i dozowania chemikaliów do użytku domowego i przemysłowego. Wysokie ciśnienie tłoczenia, do 35 kg/cm², zapewnia zwartą, grubościenną konstrukcję butelki, odporną na odkształcenia i przenikanie chemikaliów, co jest niezbędne do bezpiecznego przechowywania surfaktantów, rozpuszczalników i innych reaktywnych, codziennych preparatów chemicznych.
3. Butelka farmaceutyczna
Opakowania farmaceutyczne w kontrolowanym środowisku wymagają braku przetłoczeń, precyzyjnych gwintów szyjki i powtarzalnych powierzchni uszczelniających. Maszyna do formowania rozdmuchowego tworzyw sztucznych EPA.ES-2C100 zapewnia dokładnie te cechy w każdym cyklu, dzięki czemu nadaje się do produkcji butelek z płynami doustnymi, pojemników na syrop na kaszel, flakonów z aerozolem do nosa i pompek do balsamów dermatologicznych, gdzie zgodność wymiarowa z normami farmakopealnymi nie może być zagrożona.
4. Butelka na napój
Dzięki możliwości dwuosiowej orientacji, maszyna EPA.ES-2C100 produkuje butelki PET na napoje o doskonałych właściwościach barierowych, chroniących przed utratą CO2 i dostępem tlenu, co jest kluczowe w przypadku napojów gazowanych i delikatnych soków. Wysoka wydajność maszyny czyni ją konkurencyjną dla małych i średnich producentów napojów, którzy chcą przenieść proces rozdmuchiwania butelek do własnych zakładów i zmniejszyć zależność od zewnętrznych dostawców pojemników.
5. Food Bottles
Żywice PET i PETG klasy spożywczej przetwarzane w procesie EPA.ES-2C100 są w pełni zgodne z międzynarodowymi przepisami dotyczącymi materiałów mających kontakt z żywnością, co sprawia, że ten produkt jest niestandardowy. maszyna do formowania rozdmuchowego Idealna do butelek na przyprawy, pojemników na oliwę i ocet, flakonów na sosy smakowe oraz pojemników na żywność suszoną. Wyjątkowa równomierność grubości ścianek maszyny redukuje rozwarstwianie się i zachowuje sztywny wygląd opakowań żywności na półkach supermarketów.
6. Butelka szamponu
Jako maszyna do formowania rozdmuchowego butelek szamponu, EPA.ES-2C100 obsługuje pojemniki o dużej średnicy i wysokim profilu, zazwyczaj przeznaczone do szamponów, odżywek i żeli pod prysznic. Maszyna obsługuje pojemniki o wysokości do 200 mm z gładkimi ściankami bocznymi, które umożliwiają późniejsze zdobienie metodą hot stampingu i etykiet. Wykonanie z PETG o wysokiej przejrzystości umożliwia produkcję przezroczystych opakowań szamponu bez konieczności polerowania po produkcji.
7. Butelka na płyn do mycia naczyń
Butelki z płynem do mycia naczyń wymagają ścianek o profilu odpornym na ściskanie, który jednocześnie umożliwia łatwe dozowanie produktu. Model EPA.ES-2C100 osiąga tę równowagę dzięki programowalnej regulacji prędkości pręta rozciągającego, która zarządza rozkładem grubości ścianek w kierunku promieniowym. Dzięki temu pojemniki są wystarczająco wytrzymałe, aby wytrzymać warunki panujące w handlu detalicznym, a jednocześnie elastyczne, co zapewnia wygodę użytkowania podczas mycia. Urządzenie obsługuje szeroką gamę wykończeń szyjek z zamknięciem typu flip-top i pompką bez konieczności modyfikacji narzędzi.
8. Butelka do mycia rąk
Dozowniki do mycia rąk i mydła antybakteryjnego muszą być wyraźnie oznakowane marką produktu, a jednocześnie zapewniać niezawodne uszczelnienie pompki. Precyzyjna kontrola geometrii szyjki dozownika EPA.ES-2C100, o średnicy do 68 mm, gwarantuje prawidłowe osadzenie i szczelność dozownika, eliminując przecieki podczas transportu i na blatach. Urządzenie z łatwością wytwarza stożkowe kształty klepsydry, popularne w kategorii wysokiej jakości artykułów higieny osobistej.
Różne rodzaje formowania rozdmuchowego
Formowanie rozdmuchowe polega na nadmuchaniu pustej plastikowej rurki lub preformy do gniazda formy w celu nadania produktowi pożądanego kształtu. W przemysłowej produkcji butelek plastikowych dominują trzy główne rodzaje formowania rozdmuchowego, z których każdy charakteryzuje się odmiennymi zaletami procesowymi, w zależności od rozmiaru produktu, materiału i wymagań zastosowania.
Wytłaczanie z rozdmuchem (EBM)
Formowanie metodą wytłaczania z rozdmuchem jest jednym z najpopularniejszych rodzajów formowania z rozdmuchem. Podgrzany plastik jest wytłaczany przez matrycę do pustej formy, którą następnie zamyka się wokół niej, a następnie powietrze nadmuchuje ją do ostatecznego kształtu pojemnika.
Zalety: Idealna do dużych, pustych części, takich jak zbiorniki paliwa, pojemniki na detergenty i beczki przemysłowe. Umożliwia produkcję złożonych, wielowarstwowych produktów i obsługuje szeroki zakres objętości pojemników.
Wady: Mniej precyzyjne niż IBM lub ISBM w przypadku szczegółów o małych wymiarach, generujące błyskawiczne odpady wymagające wtórnego przycinania.
Zastosowania: Butelki plastikowe na płynne detergenty, oleje silnikowe, chemikalia przemysłowe, duże zbiorniki paliwa i przemysłowe pojemniki magazynowe.
Formowanie wtryskowe z rozdmuchem (IBM)
W procesie formowania wtryskowego z rozdmuchem tworzywo sztuczne jest najpierw wtryskiwane do formy, aby uformować precyzyjny preform. Preforma trafia na stanowisko rozdmuchu, gdzie sprężone powietrze rozdmuchuje ją do gotowego kształtu butelki wewnątrz gniazda formy rozdmuchowej.
Zalety: Wyjątkowa precyzja i powtarzalność w porównaniu z innymi metodami formowania rozdmuchowego. Doskonała kontrola grubości ścianek, brak powstawania wypływek i precyzyjna geometria szyjki sprawiają, że idealnie nadaje się do zastosowań w opakowaniach o wysokiej wartości.
Wady: Zazwyczaj wiążą się z wyższymi początkowymi kosztami narzędzi niż w przypadku EBM. Metoda ta jest bardziej odpowiednia do mniejszych, precyzyjnych butelek niż dużych pojemników.
Zastosowania: Wysokiej jakości butelki farmaceutyczne, pojemniki kosmetyczne, opakowania do żywności, gdzie precyzja i przejrzystość są nie do podważenia.
Formowanie wtryskowe z rozciąganiem i rozdmuchiwaniem (ISBM)
Technologia ISBM rozciąga preformę zarówno osiowo, jak i promieniowo przed rozdmuchem, indukując dwuosiową orientację molekularną. EPA.ES-2C100 działa na tej zasadzie, dzięki czemu zapewnia doskonałą przejrzystość, właściwości barierowe i wytrzymałość ścianek gotowego produktu w formie rozdmuchowej słoików PET.
Zalety: Produkuje lekkie, a jednocześnie wytrzymałe butelki o podwyższonej przejrzystości optycznej i właściwościach barierowych dla gazów. Preferowany rodzaj formowania rozdmuchowego dla opakowań premium, gdzie priorytetem jest oszczędność materiału i wydajność produktu.
Wady: Wymaga specjalistycznego sprzętu i wiąże się z wyższymi kosztami produkcji niż podstawowa metoda EBM, przez co jest mniej ekonomiczna w przypadku bardzo dużych kontenerów.
Zastosowania: Butelki PET na wodę, napoje gazowane, soki oraz opakowania na kosmetyki i artykuły higieny osobistej, w tym szampony, odżywki i żele pod prysznic.
Zastosowania różnych typów formowania rozdmuchowego
Aplikacje EBM
Zbiorniki paliwa, duże pojemniki na chemikalia, butelki na detergenty, zbiorniki na płyny samochodowe i przemysłowe pojemniki magazynowe, w przypadku których głównymi kryteriami projektowania są elastyczność objętości i kształtu.
Aplikacje IBM
Małe, wysokiej jakości butelki do produktów farmaceutycznych, kosmetycznych i produktów do pielęgnacji ciała. IBM jest polecany w branżach, w których w każdym cyklu produkcyjnym wymagane są precyzyjne części o wysokiej precyzji i zerowym prześwicie.
Zastosowania ISBM
Butelki PET na wodę, napoje gazowane i soki. Lekkie opakowania kosmetyczne na szampony, odżywki i domowe środki czystości, gdzie wydajność materiału i wytrzymałość produktu muszą być jednocześnie zrównoważone.
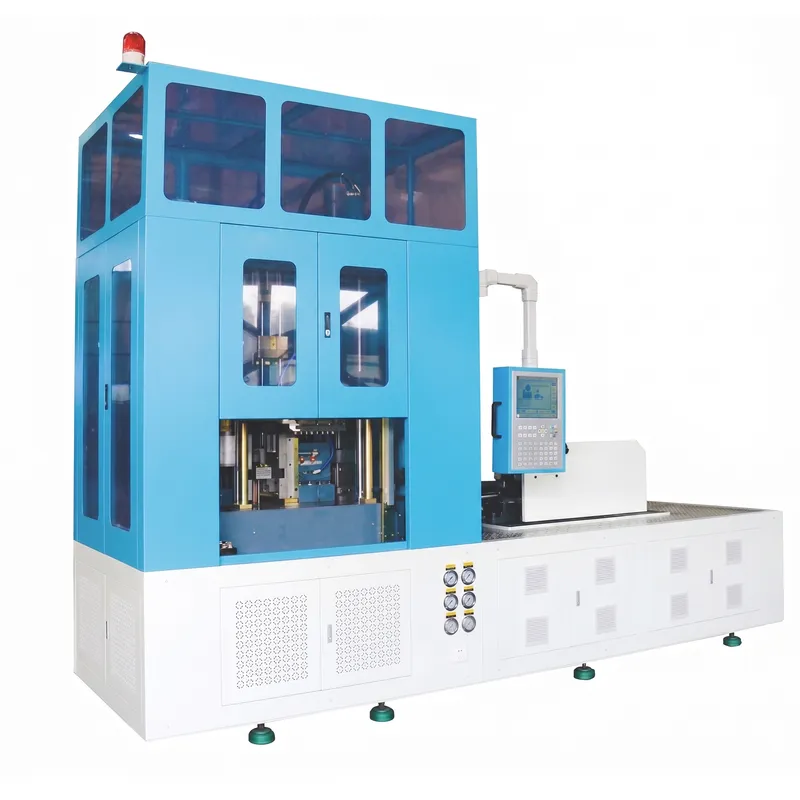 |
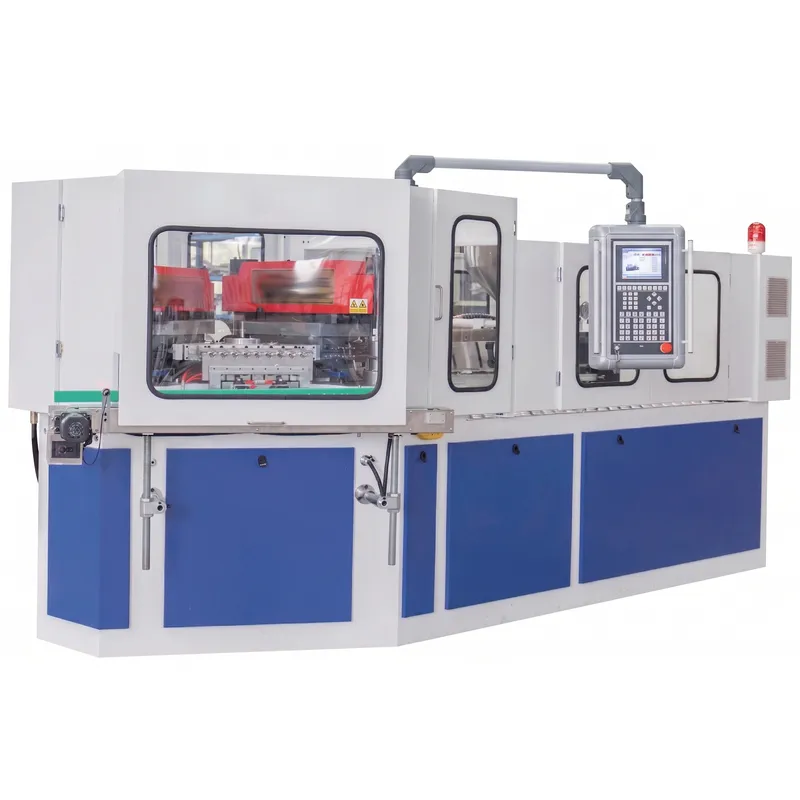 |
| Maszyna ISBM | Maszyna IBM |
Surowce kompatybilne z dwustopniową maszyną do formowania rozdmuchowego
1. PET (politereftalan etylenu)
PET jest zdecydowanie najczęściej przetwarzanym materiałem preform w maszynach do formowania rozdmuchowego PET. Jego wyjątkowe połączenie przejrzystości optycznej, wytrzymałości mechanicznej i potwierdzonego bezpieczeństwa w kontakcie z żywnością sprawia, że jest to materiał pierwszego wyboru do produkcji butelek na wodę mineralną, butelek na napoje gazowane, pojemników na oleje spożywcze i opakowań kosmetyków premium. PET poddawany jest dwukierunkowej orientacji podczas rozdmuchiwania, co znacząco poprawia właściwości barierowe i odporność na uderzenia w porównaniu z surową żywicą amorficzną.
2. PETG (PET modyfikowany glikolem)
PETG modyfikuje standardowy PET ko-monomerem glikolu, który eliminuje krystalizację podczas chłodzenia, tworząc trwale amorficzną żywicę o wyjątkowej przezroczystości i wytrzymałości w temperaturze pokojowej. Jest to preferowany materiał do produkcji wysokiej jakości flakonów kosmetycznych, butelek o niestandardowym kształcie wymagających głębokiego tłoczenia oraz pojemników, w których wymagana jest szczelność, a temperatura orientacji PET powodowałaby zmętnienie. PETG charakteryzuje się dobrą odpornością chemiczną na alkohole i większość preparatów do pielęgnacji ciała.
3. PP (polipropylen)
PP oferuje doskonałą odporność na wysokie temperatury, co czyni go preferowaną żywicą do napełniania na gorąco, gdzie zawartość jest napełniana w temperaturze powyżej 80 stopni Celsjusza przed zamknięciem. Jest szeroko stosowany w opakowaniach żywności do przypraw, sosów, żywności dla niemowląt i produktów mlecznych, a także w butelkach farmaceutycznych przeznaczonych do sterylizacji parowej. Preformy PP wymagają wyższego przedziału temperatur przetwarzania i starannego zarządzania prędkością orientacji, aby uzyskać akceptowalną przejrzystość gotowego opakowania.
4. PC (poliwęglan)
Poliwęglan zapewnia jedną z najwyższych przezroczystości i udarności spośród wszystkich standardowych żywic opakowaniowych, w połączeniu ze stabilnością wymiarową w szerokim zakresie temperatur. Jest stosowany do produkcji wysokiej jakości opakowań kosmetycznych, butelek wielokrotnego użytku na napoje oraz pojemników na próbki laboratoryjne, gdzie kluczowe znaczenie ma przejrzystość porównywalna ze szkłem i odporność na stłuczenie. Poliwęglan charakteryzuje się większą lepkością w temperaturze przetwarzania niż PET i wymaga odpowiednich ustawień nagrzewania i ciśnienia wstępnego.
5. PE (polietylen)
Zarówno HDPE, jak i LDPE są kompatybilne z technologią IBM do przetwarzania preform. HDPE zapewnia dobrą sztywność i odporność chemiczną, co czyni go odpowiednim do pojemników na domowe środki czystości i butelek na produkty farmaceutyczne. LDPE zapewnia elastyczność i łagodniejszą reakcję na ściskanie, dzięki czemu nadaje się do tubek dozujących i niektórych opakowań kosmetycznych. PE charakteryzuje się doskonałą odpornością na szeroką gamę chemikaliów i rozpuszczalników, co rozszerza jego zastosowanie w wielu codziennych zastosowaniach chemicznych.
6. Tritan / PCTG / Żywice specjalistyczne
Specjalistyczne kopoliestry nowej generacji, takie jak Tritan i PCTG, można przetwarzać na piecu EPA.ES-2C100 po odpowiedniej regulacji formy i profilu grzania. Materiały te łączą w sobie przejrzystość na poziomie PET z wyższą odpornością chemiczną na olejki eteryczne, alkohole perfumeryjne i agresywne preparaty do pielęgnacji ciała, dzięki czemu są coraz częściej wybierane przez marki luksusowych perfum i kosmetyków do pielęgnacji skóry. Ich status „wolny od BPA” spełnia wymogi prawne na wielu rynkach, w tym w UE, USA i Australii.
 |
 |
 |
 |
Cechy formy maszyny do formowania rozdmuchowego butelek kosmetycznych
Forma wtryskowa preform
- Dwuczęściowa konstrukcja wargi matrycy: Wkładka wlewowa składa się z dwóch oddzielnych sekcji, gwarantując precyzyjną współosiowość korpusu preformy i szyjki w całym cyklu formowania wtryskowego. Ten układ konstrukcyjny stanowi podstawę przewagi formowania wtryskowego z rozdmuchem nad alternatywnymi metodami wytłaczania, zapewniając precyzję szyjki.
- Zoptymalizowane kanały wody chłodzącej: Precyzyjnie wykonane, konformalne obwody chłodzenia w płytach wnękowych szybko i równomiernie odprowadzają ciepło z preformy, skracając czas cyklu bez wprowadzania gradientów termicznych, które powodują odkształcenia lub naprężenia szczątkowe w ściankach preformy.
- Importowane elementy gniazd matrycowych ze stali 2316: Wszystkie powierzchnie formujące mające kontakt ze stopioną żywicą są obrabiane maszynowo z importowanej stali narzędziowej 2316, która jest z natury odporna na rdzę i poddawana pełnej obróbce cieplnej w celu uzyskania odpowiedniej twardości. Taki dobór materiałów zapewnia długą żywotność formy, nawet w warunkach ciągłego wtrysku w wysokiej temperaturze i pod wysokim ciśnieniem, a także jest odporny na korozję powodowaną przez produkty uboczne degradacji PET.
- 420 Płyty konstrukcyjne ze stali nierdzewnej: Płyty rdzeniowe, płyty mocujące gniazdo i inne elementy konstrukcyjne są wykonane ze stali nierdzewnej 420, co zapewnia doskonałą odporność na korozję i stabilność wymiarową w cyklach temperaturowych występujących podczas produkcji. Ta dwumateriałowa architektura formy równoważy jakość powierzchni formującej ze sztywnością konstrukcyjną.
- Łatwy dostęp konserwacyjny: Konstrukcja formy zapewnia łatwy dostęp do wszystkich elementów zużywających się, wkładek wtryskowych i przyłączy chłodzenia. Standardowe, wymienne mocowania matryc oznaczają, że części zamienne są dostępne bez konieczności specjalnego oczekiwania, co minimalizuje przestoje związane z konserwacją maszyny do formowania rozdmuchowego.
- Możliwość produkcji wielu preform w jednej formie: Zaawansowana konstrukcja formy umożliwia produkcję więcej niż jednej szyjki preformy z jednej podstawy formy poprzez zastąpienie zespołu wkładki wlewowej. Ta elastyczność znacznie zmniejsza nakłady inwestycyjne w oprzyrządowanie wymagane w przypadku, gdy producent kosmetyków produkuje wiele butelek o różnych parametrach SKU na tej samej platformie maszynowej.
Forma do rozdmuchiwania
- Konstrukcja ze stopu aluminium wysokiej jakości: Korpusy form wtryskowych są obrabiane CNC z najwyższej jakości stopu aluminium stosowanego w lotnictwie, co zapewnia idealną równowagę między przewodnością cieplną umożliwiającą szybkie chłodzenie formy, niską wagą umożliwiającą szybką reakcję cyklu zaciskania oraz wystarczającą twardością, aby zachować jakość wykończenia powierzchni gniazda przez miliony cykli produkcyjnych na w pełni automatycznej maszynie do formowania rozdmuchowego.
- Zaawansowane oprogramowanie do projektowania 3D: Geometria każdej komory butelki jest projektowana przy użyciu profesjonalnego trójwymiarowego oprogramowania CAD z symulacją przepływu formy, co pozwala zespołowi projektantów zoptymalizować rozkład materiału, zlokalizować linie podziału z dala od widocznych powierzchni i przewidzieć wszelkie potencjalne problemy z niedopełnieniem lub ścieńczeniem ścianek przed obróbką metalu, eliminując kosztowne modyfikacje formy metodą prób i błędów.
- Wszechstronne portfolio projektów butelek: Zespół projektantów form może zaoferować szeroki wybór standardowych profili butelek kosmetycznych jako punkt odniesienia lub opracować w pełni spersonalizowane formy na podstawie dostarczonych przez klienta plików 3D. Na tej platformie z powodzeniem wyprodukowano butelki płaskie, owalne, okrągłe, prostokątne i o złożonych, asymetrycznych profilach.
- Zoptymalizowany układ kanałów chłodzenia wodnego: Wewnętrzne kanały chłodzące są umieszczone tak blisko powierzchni gniazda, jak pozwala na to integralność strukturalna formy, maksymalizując szybkość wymiany ciepła i zapewniając równomierne chłodzenie każdej powierzchni ścianki butelki. Zrównoważona temperatura formy skraca czas przetrzymywania i zmniejsza różnice wymiarowe między gniazdami w konfiguracjach wielogniazdowych.
- Pełna obróbka CNC wszystkich części metalowych: Każdy element konstrukcyjny i formujący w formie rozdmuchowej jest obrabiany na wieloosiowych centrach obróbczych CNC, co pozwala uzyskać ścisłe tolerancje wymiarowe i doskonałą jakość powierzchni na liniach podziału. Obróbka CNC eliminuje błędy ręcznego dopasowania i gwarantuje, że zamienne elementy formy są wymiarowo zamienne bez konieczności regulacji stołu warsztatowego, co ułatwia szybką wymianę podczas konserwacji maszyny do formowania rozdmuchowego.
 |
 |
Typowe rozwiązywanie problemów z maszyną do formowania rozdmuchowego
Nierówna grubość ścianki butelki lub cienkie punkty
Powoduje: Nieprawidłowy profil temperatury wstępnej formy, asymetryczna wydajność strefy grzewczej, nadmierna lub niewystarczająca prędkość pręta rozciągającego lub przesunięcie położenia wstępnej formy w formie rozdmuchowej.
Akcje: Sprawdź odczyt temperatury każdej strefy grzania z nastawą receptury i wymień uszkodzoną lampę. Sprawdź wycentrowanie preformy w gnieździe formy, kontrolując ustawienie chwytaka transferowego. Sprawdź parametry profilu prędkości pręta rozciągającego i porównaj je z zatwierdzoną recepturą produkcyjną dla danego numeru SKU butelki. Jeśli problem nadal występuje po korekcie procesu, sprawdź spójność wagi preformy u dostawcy wtryskarki, ponieważ niedowaga preform powoduje nieprzewidywalny rozkład ścianek podczas formowania z rozdmuchem.
Mętność butelki lub utrata przejrzystości optycznej
Powoduje: Krystalizacja spowodowana nieprawidłową temperaturą preformy (zwykle zbyt niską), wilgocią w preformie pochodzącą z nieodpowiedniego wstępnego suszenia lub zanieczyszczeniem partii żywicy PET.
Akcje: Sprawdź temperaturę leja suszącego i czas przebywania; PET należy suszyć do wilgotności poniżej 0,02% w temperaturze 160–170 stopni Celsjusza przez co najmniej cztery godziny. Sprawdź profil temperatury w strefie grzewczej i stopniowo zwiększaj temperaturę w strefie korpusu o 2–3 stopnie, aż do przywrócenia przejrzystości. Jeśli sporadycznie wystąpi zmętnienie bez zmiany procesu, sprawdź wilgotność przychodzących partii preform za pomocą analizatora wilgotności, ponieważ zmienność żywicy u dostawcy jest częstą, ukrytą przyczyną wad przejrzystości w w pełni automatycznej maszynie do formowania rozdmuchowego.
Pęknięcie lub rozdarcie preformy podczas dmuchania
Powoduje: Przegrzanie wstępnej formy ponad granicę zeszklenia materiału, ciśnienie rozdmuchiwania zbyt wysokie w stosunku do temperatury i grubości ścianki wstępnej formy, nadmierna siła styku pręta rozciągającego lub blizna wlotowa wstępnej formy tworząca punkt koncentracji naprężeń.
Akcje: Zmniejsz zadane temperatury strefy grzewczej korpusu o 3 do 5 stopni i obserwuj, czy częstotliwość pękania zmniejszy się. Porównaj zadane ciśnienie rozdmuchu z recepturą produktu i upewnij się, że zawór wysokiego ciśnienia otwiera się z prawidłowym opóźnieniem. Sprawdź końcówkę pręta rozciągającego pod kątem zużycia lub uszkodzeń, które mogłyby przebić podstawę preformy. Skonsultuj się z dostawcą preformy w sprawie jakości wlewu, jeśli pękanie w obszarze podstawy jest stałym miejscem awarii, ponieważ puste przestrzenie wlewowe znacznie zmniejszają lokalną wytrzymałość na pękanie.
Deformacja butelki lub perłowość na szyjce
Powoduje: Przegrzanie obszaru szyjki z powodu niewystarczającej osłony chłodzącej szyjkę, wydłużonego czasu transferu między wyjściem z pieca a wejściem do formy lub wysokiej temperatury otoczenia w hali produkcyjnej.
Akcje: Sprawdź, czy osłona szyi jest prawidłowo umieszczona, a strumienie powietrza chłodzącego działają i są skierowane na strefę szyi. Sprawdź, czy czas transferu między wyjściem z pieca grzewczego a zamknięciem formy rozdmuchowej mieści się w zatwierdzonym przedziale czasowym określonym w recepturze produkcyjnej. Jeśli temperatura w hali produkcyjnej jest wysoka, rozważ dodanie agregatu chłodzącego do obwodu chłodzenia formy, aby skompensować podwyższoną temperaturę bazową otoczenia, która wpływa na wydajność chłodzenia formy podczas bezobsługowych okresów pracy maszyny do formowania rozdmuchowego.
Maszyna zatrzymuje się w połowie cyklu z alarmem
Powoduje: Usterka serwosilnika, niskie ciśnienie zasilania sprężonym powietrzem, spadające poniżej minimum 7 kg/cm², zablokowany lub nieszczelny obwód pneumatyczny, zacięcie preformy w układzie transferowym lub blokada bezpieczeństwa uruchomiona przez otwarte drzwi ochronne.
Akcje: Odczytaj kod alarmu PLC na ekranie dotykowym i zapoznaj się z listą kodów błędów w instrukcji obsługi maszyny, dotyczącą wskazanego podsystemu. Sprawdź ciśnienie sprężonego powietrza na manometrze wlotowym i upewnij się, że sprężarka działa prawidłowo. Sprawdź, czy na drodze podawania preform nie ma zacięć ani nie są one podawane nieprawidłowo. Zresetuj wszystkie blokady bezpieczeństwa, upewniając się, że wszystkie drzwiczki ochronne są prawidłowo zamknięte przed próbą ponownego uruchomienia maszyny do formowania rozdmuchowego. W przypadku powtarzających się alarmów serwomechanizmu, zapisz kod błędu i skontaktuj się z zespołem pomocy technicznej Ever-Power, podając kod i numer osi w celu przeprowadzenia zdalnej diagnostyki.
Wydajność wyjściowa poniżej wydajności znamionowej
Powoduje: Wydłużony czas chłodzenia formy z powodu niewystarczającego przepływu schłodzonej wody lub wysokiej temperatury wody chłodzącej, wąskiego gardła w podajniku preform na etapie podajnika/układarki, ustawienia wydajności pieca grzewczego poniżej prędkości znamionowej w sterowniku PLC lub częstego odrzucania pojedynczych butelek powodujące uruchomienie trybu bezpieczeństwa o obniżonej prędkości.
Akcje: Sprawdź temperaturę wody chłodzącej na wlocie (docelowo 8-10 stopni Celsjusza) i natężenie przepływu (docelowo minimum 30 litrów na minutę) w kolektorze formy. Sprawdź nastawę prędkości produkcji PLC i upewnij się, że jest zgodna z wartością receptury zatwierdzoną dla bieżącego typu butelki. Sprawdź układ rozformowywania preform pod kątem zacięć lub zużytych prowadnic, które ograniczają rytm podawania. Przejrzyj dziennik odrzutów butelek pod kątem systematycznych wad, które mogą powodować automatyczną redukcję prędkości. Usunięcie pierwotnej przyczyny wady jest prawie zawsze bardziej produktywne niż próba wymuszenia wyższej wydajności maszyny produkującej odrzuty.
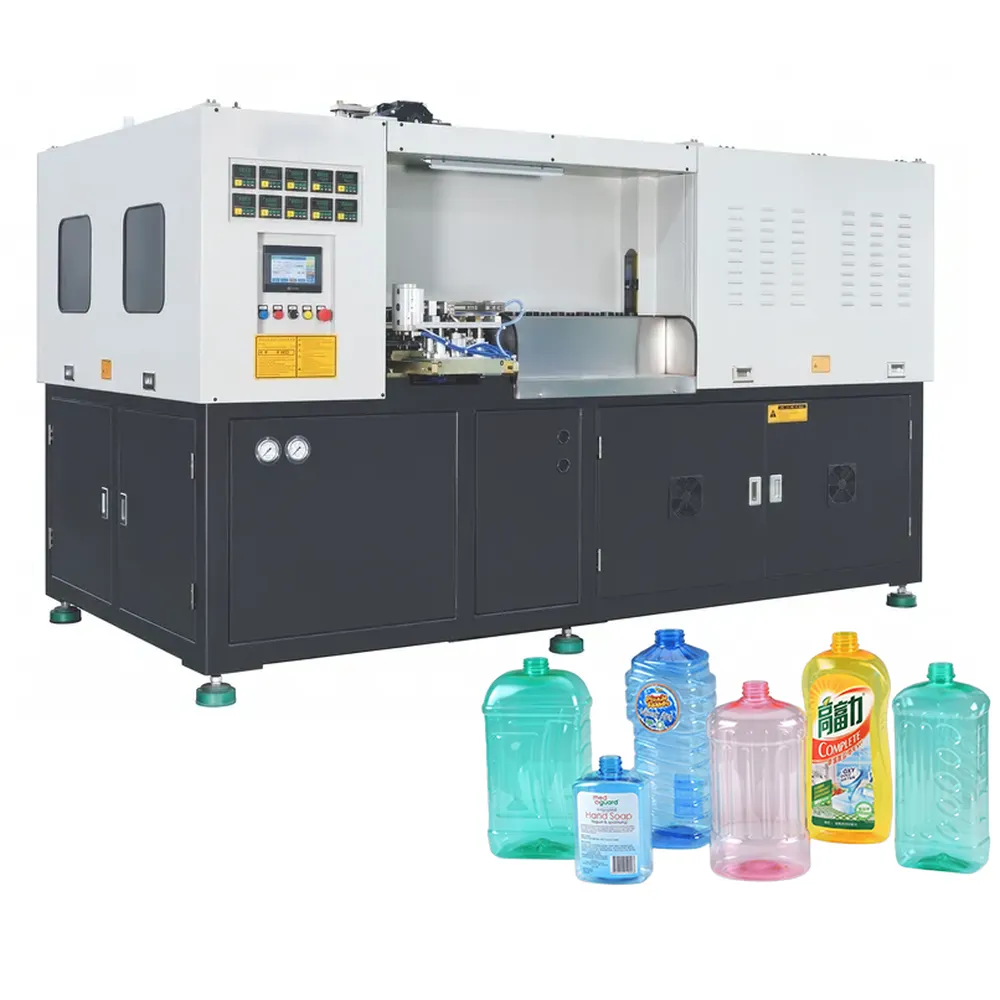
Dlaczego warto wybrać maszynę do formowania rozdmuchowego Ever-Power?
Mexico Ever-Power ISBM Machinery Co., Ltd to wyspecjalizowany producent i globalny dostawca automatycznych wtryskarek z rozdmuchem oraz wtryskarek z rozciąganiem i rozdmuchem. Nasze portfolio produktów obejmuje pełne spektrum technologii formowania rozdmuchowego tworzyw sztucznych, w tym wtryskarki z rozdmuchem, wytłaczarki z rozdmuchem, wtryskarki z rozciąganiem i rozdmuchem oraz szeroką gamę urządzeń pomocniczych, w tym suszarki preform, agregaty chłodnicze, sprężarki powietrza i systemy przenośników. Obsługujemy producentów opakowań z branży farmaceutycznej, spożywczej, ochrony zdrowia i kosmetycznej w ponad 40 krajach, łącząc bogate doświadczenie produkcyjne z doświadczeniem w eksporcie, zdobywanym przez dwie dekady działalności na arenie międzynarodowej.
Henggang Machinery, partner produkcyjny Ever-Power, dysponuje bazą produkcyjną o powierzchni 20 000 metrów kwadratowych, wyposażoną w wieloosiowe centra obróbcze CNC, precyzyjne szlifierki, współrzędnościowe systemy pomiarowe oraz dedykowaną halę montażowo-testową. Wszystkie maszyny przechodzą testy obciążeniowe przed wysyłką, a udokumentowane dane wyjściowe, wykresy temperatur i raporty z próbek wymiarowych są dostarczane klientowi w ramach pakietu odbiorów fabrycznych. Nasz zespół badawczo-rozwojowy, składający się z inżynierów specjalizujących się w technologii wtrysku z rozdmuchem i projektowaniu form, stale udoskonala architekturę maszyn, aby zapewnić wymierne korzyści w zakresie efektywności energetycznej, czasu cyklu i spójności jakości butelek z każdą nową generacją maszyn.
Nasze maszyny przetwarzają szeroką gamę żywic opakowaniowych, w tym HDPE, LDPE, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, żywice środowiskowe na bazie kukurydzy, EVA i PCTG, wspierając produkcję opakowań o pojemności od 1 ml do 1000 ml w segmencie opakowań farmaceutycznych, spożywczych, medycznych i kosmetycznych. Ta różnorodność materiałów i możliwości w zakresie rozmiarów oznacza, że jedna platforma maszyny do formowania rozdmuchowego Ever-Power może obsługiwać wiele linii pakujących w tym samym zakładzie, co zmniejsza nakłady inwestycyjne i upraszcza szkolenie operatorów w hali produkcyjnej.
Ever-Power kieruje się wartościami rozwoju przedsiębiorstwa, takimi jak samodzielność, uczciwość, pragmatyzm, innowacyjność i odpowiedzialność, tworząc kompleksowe, gotowe do użycia rozwiązania projektowe, które obejmują klientów od wstępnej koncepcji butelki, poprzez specyfikację preformy, wybór maszyny, projektowanie i produkcję formy, instalację, szkolenie i stałe wsparcie techniczne. To zintegrowane podejście zmniejsza ryzyko projektowe dla nabywców, którzy uruchamiają nowe linie produkcyjne lub modernizują istniejące maszyny do formowania rozdmuchowego, i zapewniło Ever-Power wysoki wskaźnik powtarzalności zakupów wśród uznanych globalnych producentów opakowań kosmetycznych i chemikaliów codziennego użytku.
 |
 |
 |
 |
 |
 |
Często zadawane pytania
P: Jaki jest maksymalny rozmiar butelki, jaki może wyprodukować maszyna EPA.ES-2C100?
A: W pełni automatyczna maszyna do formowania rozdmuchowego EPA.ES-2C100 może wytwarzać pojemniki o pojemności do 500 ml, o maksymalnej średnicy 80 mm, maksymalnej średnicy szyjki 68 mm i maksymalnej wysokości 200 mm. Dzięki tym wymiarom doskonale nadaje się do szerokiej gamy opakowań na codzienne produkty chemiczne i kosmetyczne, w tym na szampony, odżywki, balsamy do ciała, toniki i serum o pojemności do 500 ml. Jeśli Twoje wymagania przekraczają te wymiary, Ever-Power oferuje inne modele z serii HGA o pojemności do 15 000 ml.
P: Jakie tworzywa sztuczne może przetwarzać ta maszyna do formowania rozdmuchowego?
A: Maszyna EPA.ES-2C100 została zaprojektowana przede wszystkim jako maszyna do formowania rozdmuchowego PET i PETG, które są najczęściej stosowanymi materiałami do produkcji butelek na kosmetyki i chemikalia codziennego użytku. Dzięki odpowiedniej specyfikacji preform i regulacji profilu grzania, maszyna może również przetwarzać PP i niektóre inne przezroczyste żywice opakowaniowe. W przypadku materiałów innych niż PET i PETG, przed złożeniem zamówienia prosimy o kontakt z zespołem technicznym Ever-Power i zapoznanie się z kartą charakterystyki konkretnej żywicy, ponieważ wymagania dotyczące okna przetwarzania i konstrukcji preform różnią się znacznie w zależności od rodzaju materiału.
P: Jak działa maszyna do formowania rozdmuchowego w procesie dwuetapowym?
A: W dwuetapowej (dwuetapowej) zasadzie działania maszyny do formowania rozdmuchowego proces jest podzielony na dwie oddzielne operacje. Najpierw żywica PET lub PETG jest formowana wtryskowo w lity preform, który jest produktem pośrednim przypominającym probówkę z gotową szyjką butelki. Preforma jest następnie podawana do maszyny do formowania rozdmuchowego, podgrzewana do odpowiedniej temperatury w piecu na podczerwień, rozciągana osiowo za pomocą pręta rozciągającego i nadmuchiwana powietrzem pod wysokim ciśnieniem do gniazda formy rozdmuchowej, aby nadać jej ostateczny kształt. To dwuetapowe podejście oddziela produkcję preform od rozdmuchiwania butelek, umożliwiając niezależną optymalizację każdego etapu i umożliwiając zakup preform od zewnętrznych dostawców, jeśli jest to preferowane.
P: Jak długo trwa wymiana formy w przypadku EPA.ES-2C100?
A: Czas przezbrojenia formy w maszynie EPA.ES-2C100 zależy od złożoności procesu przezbrojenia i doświadczenia operatora w obsłudze maszyny. Doświadczeni operatorzy zazwyczaj wykonują pełną wymianę formy i zmianę receptury w ciągu 45 do 60 minut, wliczając w to demontaż formy rozdmuchowej, montaż nowej formy, ponowne podłączenie przewodów wody chłodzącej, odczytanie zapisanej receptury na ekranie dotykowym sterownika PLC oraz przeprowadzenie krótkiej partii kwalifikacyjnej w celu weryfikacji wymiarów butelki. Jeśli zmieni się również średnica szyjki, chwytaki do transferu preform mogą wymagać regulacji, co wydłuża czas o około 15 do 20 minut. Szkolenia prowadzone przez Ever-Power podczas rozruchu maszyny szczegółowo omawiają procedury przezbrojenia formy.
P: Jakich mediów potrzebuje EPA.ES-2C100 do instalacji?
A: Urządzenie EPA.ES-2C100 wymaga trójfazowego zasilania elektrycznego o maksymalnej zainstalowanej mocy grzewczej 34 kW (robocza moc grzewcza 8–12 kW przy normalnej produkcji), sprężonego powietrza o ciśnieniu roboczym 7 kg/cm² do obsługi funkcji pneumatycznych oraz oddzielnego wysokociśnieniowego źródła powietrza do nadmuchu o ciśnieniu roboczym 26–35 kg/cm² i zużyciu 1000–1400 litrów na minutę, a także wody chłodzącej o ciśnieniu roboczym 5–6 kg/cm², temperaturze wlotowej 8–10 stopni Celsjusza i przepływie 30 litrów na minutę. Do utrzymania określonej temperatury wody chłodzącej, szczególnie w regionach o wysokich temperaturach otoczenia, zazwyczaj wymagany jest przemysłowy agregat chłodniczy. Zdecydowanie zaleca się również dołączenie suszarki do preform PET jako części pakietu wyposażenia dodatkowego.
P: Czy maszyna może produkować butelki na kosmetyki o niestandardowych kształtach?
O: Tak, produkcja butelek kosmetycznych o niestandardowych kształtach jest jedną z mocnych stron maszyny EPA.ES-2C100. Serwomotorowy system prętów rozciągających maszyny zapewnia programowalną kontrolę prędkości i siły osiowej, co jest kluczowe dla uzyskania równomiernego rozkładu ścianek w pojemnikach o nieokrągłych kształtach, takich jak pojemniki płaskie, owalne, o kwadratowych ramionach, trójkątne i o złożonych, ergonomicznych kształtach. Sama forma rozdmuchowa została zaprojektowana z wykorzystaniem oprogramowania 3D CAD z analizą przepływu w formie, co pozwala zespołowi inżynierów form Henggang zoptymalizować geometrię gniazda formującego pod kątem skomplikowanych kształtów, zanim rozpocznie się obróbka metalu. Zachęcamy klientów do udostępniania rysunków butelek lub plików 3D na wczesnym etapie procesu wyceny, aby zespół techniczny mógł ocenić wykonalność i w razie potrzeby zalecić modyfikacje projektu preformy.
P: Jakie regularne czynności konserwacyjne są wymagane w przypadku maszyny do formowania rozdmuchowego?
A: Regularna konserwacja maszyny do formowania rozdmuchowego EPA.ES-2C100 obejmuje codzienne sprawdzanie temperatury i natężenia przepływu wody chłodzącej, opróżnianie filtra sprężonego powietrza, weryfikację mocy lampy grzewczej na podczerwień oraz kontrolę zużycia elementów transferu preform. Cotygodniowe czynności obejmują smarowanie łączników kolankowych zacisku formy, kontrolę szczelności uszczelek cylindrów pneumatycznych oraz czyszczenie powierzchni reflektorów pieca. Miesięczne kontrole powinny obejmować rejestrowanie parametrów napędu serwosilnika, kontrolę szczelności połączeń elektrycznych oraz weryfikację kalibracji czujników temperatury PLC. Ever-Power zapewnia szczegółowy harmonogram konserwacji w instrukcji obsługi maszyny i na życzenie może dostarczyć listę kontrolną konserwacji zapobiegawczej dostosowaną do konkretnych godzin produkcji i harmonogramu zmianowego klienta.
P: Jaka jest różnica pomiędzy formowaniem wtryskowym i formowaniem rozdmuchowym z rozciąganiem?
A: Formowanie wtryskowe z rozdmuchem (IBM) polega na wytwarzaniu preformy metodą formowania wtryskowego, a następnie rozdmuchiwaniu jej bez znacznego rozciągania osiowego, wykorzystując głównie promieniowe nadmuchiwanie w celu uformowania butelki. Jest to odpowiednie rozwiązanie dla małych butelek o grubych ściankach i złożonej geometrii szyjki, gdzie dwuosiowa orientacja nie jest głównym celem. Formowanie wtryskowe z rozdmuchem i rozciąganiem (ISBM), proces stosowany w normie EPA.ES-2C100, polega na dodaniu mechanicznego pręta rozciągającego, który rozciąga preformę osiowo przed i w trakcie rozdmuchiwania, indukując dwuosiową orientację cząsteczkową. Ta orientacja nadaje butelkom PET i PETG charakterystyczne połączenie wysokiej przejrzystości optycznej, doskonałych właściwości barierowych, dobrej odporności na uderzenia i lekkiej konstrukcji ścianek. ISBM jest obecnie preferowaną metodą produkcji praktycznie wszystkich butelek PET na kosmetyki i napoje.
Q: What after-sales service and spare parts support does Ever-Power provide?
A: Ever-Power zapewnia kompleksowe wsparcie posprzedażowe, w tym zdalną pomoc techniczną w formie wideorozmów w zakresie rozwiązywania problemów z maszynami do formowania rozdmuchowego, instalację i uruchomienie na miejscu przez przeszkolonych inżynierów, szkolenia operatorów prowadzone w zakładzie klienta oraz udokumentowany program konserwacji zapobiegawczej. Asortyment zalecanych części eksploatacyjnych, w tym promienniki podczerwieni, uszczelnienia pneumatyczne, komponenty wrzeciona transferowego i elementy filtracyjne, jest utrzymywany w magazynie, co umożliwia szybką wysyłkę do klientów na całym świecie. W przypadku poważnych problemów mechanicznych Ever-Power może wysłać inżynierów terenowych do zakładów klientów w większości regionów w uzgodnionym komercyjnie czasie reakcji. Zamówienia na części zamienne można składać bezpośrednio w dziale części Ever-Power, korzystając z numerów części wymienionych w dokumentacji maszyny.
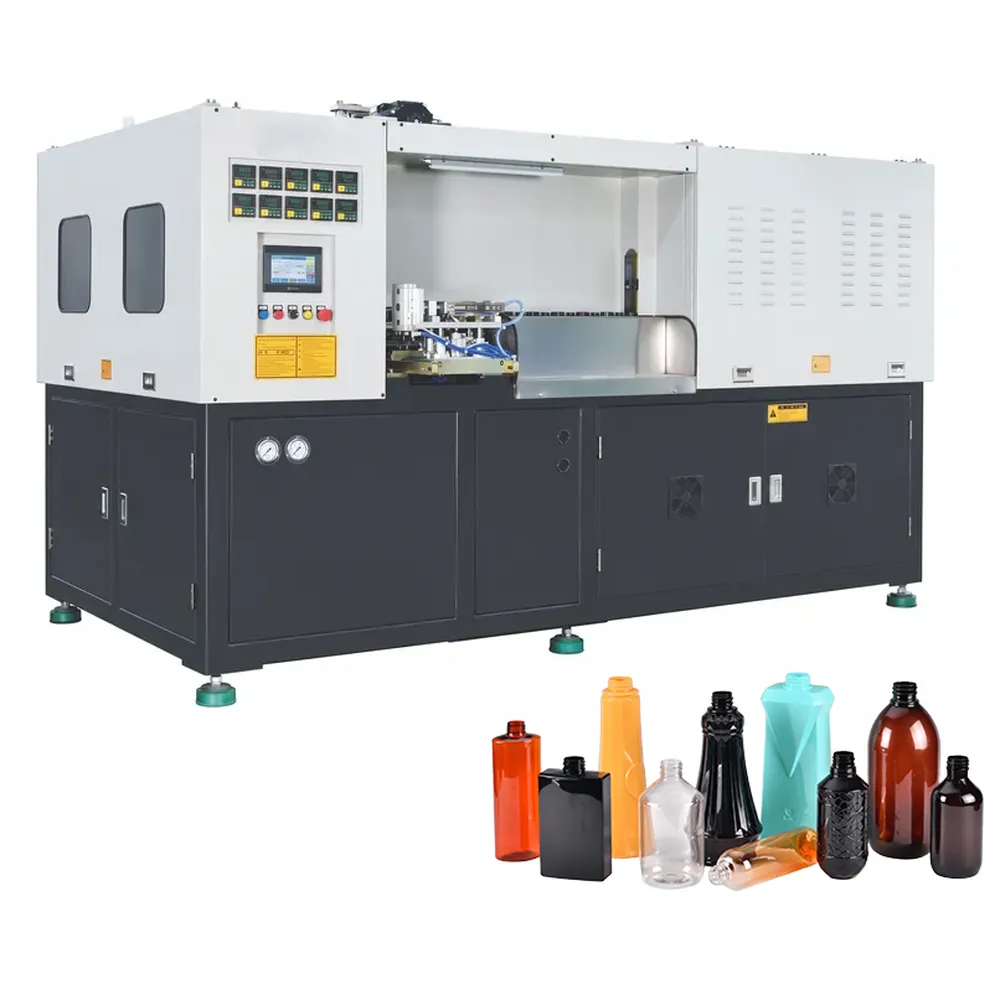
Opinie klientów
Elif Yilmaz, Opakowania Kosmetyczne, Turcja
„Używamy maszyny EPA.ES-2C100 od około ośmiu miesięcy w naszym zakładzie kosmetycznym pod Stambułem. Produkujemy butelki z tonerem PETG o pojemności 200 ml i średnicy szyjki 28 mm, a ich spójność wymiarowa jest doskonała. Dokładność gwintu szyjki mieści się w granicach 0,1 mm, a od momentu instalacji nie mieliśmy żadnych skarg na problemy z dopasowaniem nakrętek do naszej linii napełniającej. Maszyna jest naprawdę prosta w obsłudze po zapisaniu receptury, a ekran dotykowy PLC jest intuicyjny dla naszych operatorów. Prędkość produkcji stale osiąga 2380 butelek na godzinę. Jesteśmy bardzo zadowoleni z wyboru.”
Budi Santoso, opakowania do higieny osobistej, Indonezja
Zamówiliśmy maszynę EPA.ES-2C100 do produkcji butelek szamponu o pojemności 150 ml i pojemników na odżywkę o pojemności 250 ml. Mieliśmy obawy co do czasu realizacji zamówienia i wysyłki do naszego zakładu w Dżakarcie, ale zespół logistyczny Ever-Power na bieżąco informował nas o postępach. Maszyna dotarła w dobrym stanie, została zainstalowana przez zespół techniczny w ciągu dwóch dni i już trzeciego dnia była gotowa do produkcji. Zużycie energii jest zauważalnie niższe niż w przypadku naszej starej maszyny hydraulicznej. Oszczędzamy około 301 TP3T energii elektrycznej na 1000 butelek w porównaniu z poprzednią instalacją. To był niespodziewany bonus, oprócz lepszej jakości butelek.
Nguyen Thi Lan, Opakowania kosmetyczne, Wietnam
Początkowo wahałem się, czy kupić maszynę do formowania rozdmuchowego od nowego dostawcy, ale kolega z branży polecił mi Ever-Power i cieszę się, że posłuchałem. Używamy maszyny EPA.ES-2C100 do produkcji flakonów serum kosmetycznych o specjalnych, asymetrycznych profilach, co sprawiało problemy na naszej starej maszynie. Regulacja prędkości pręta rozciągającego w maszynie EPA.ES-2C100 doskonale radzi sobie z kształtem. Produkujemy od sześciu miesięcy, maszyna nie miała ani jednego nieplanowanego przestoju, a linia wsparcia posprzedażowego odpowiada w ciągu kilku godzin na nasze pytania. Zdecydowanie profesjonalna obsługa.
Raj Mehta, Artykuły gospodarstwa domowego, Indie
„Zakupiliśmy maszynę EPA.ES-2C100 głównie do produkcji butelek PET o pojemności 500 ml dziennie. Wydajność 2400 butelek na godzinę jest dokładnie taka, jak podano w specyfikacji. Bardziej zaimponowało mi to, jak szybko jeden z naszych techników był w stanie samodzielnie obsługiwać maszynę. Zasada działania maszyny do formowania rozdmuchowego jest jasno wyjaśniona w instrukcji, a komunikaty o błędach sterownika PLC są na tyle proste, że udało mu się rozwiązać pierwsze dwa drobne problemy bez konieczności dzwonienia do pomocy technicznej. Przezbrojenie formy z linii 200 ml na linię 500 ml zajmuje około 50 minut. Ta wydajność jest dla nas niezwykle ważna, ponieważ realizujemy małe serie produkcyjne”.
Carlos Reyes, Cosmetic Bottles, Meksyk
„Szczera opinia po 10 miesiącach codziennej produkcji. Maszyna jest solidna i niezawodna. Produkujemy na niej trzy różne numery katalogowe butelek, zmieniając receptury i formy. Oszczędność energii w porównaniu z naszą starą hydrauliczną maszyną do formowania rozdmuchowego jest realna. Jednym z początkowych problemów było lekkie zmętnienie naszych butelek PETG, które dział wsparcia Ever-Power zdiagnozował zdalnie jako problem z temperaturą suszenia preform. Wysłali nam poprawiony protokół suszenia e-mailem i problem został całkowicie rozwiązany. Takiego poziomu responsywnego wsparcia technicznego po zakupie oczekuję i właśnie to zapewnili. Poleciłbym go każdemu producentowi opakowań kosmetycznych.”
Hassan Amrani, Fabryka Opakowań, Maroko
W naszym zakładzie w Casablance używamy dwóch maszyn do formowania rozdmuchowego firmy Ever-Power. Maszyna EPA.ES-2C100 była naszym pierwszym zakupem i po 14 miesiącach eksploatacji bez wahania zamówiliśmy drugą. Jakość wykonania jest zauważalnie lepsza niż u innych dostawców w tym przedziale cenowym. System serwonapędu jest cichy, maszyna zajmuje mało miejsca, a interfejs operatora jest przyjazny dla użytkownika nawet dla mniej doświadczonych pracowników linii produkcyjnej. Zamawianie części zamiennych jest proste, a dostawa za każdym razem szybka. Firma Ever-Power zasłużyła na naszą długoterminową współpracę.
Fatima Al-Rashidi, Produkty kosmetyczne, Arabia Saudyjska
Mieliśmy ograniczony budżet i oceniliśmy trzech dostawców, zanim zdecydowaliśmy się na Ever-Power. Maszyna EPA.ES-2C100 okazała się najlepszym wyborem, biorąc pod uwagę nasze potrzeby, czyli niezawodną maszynę do formowania rozdmuchowego kosmetyków do naszej produkcji średnioseryjnej. Produkujemy 300 ml butelki z płaskimi ramionami na balsam i 100 ml flakony na serum. Maszyna radzi sobie z obiema bez problemu. Regulacja profilu grzania preformy w celu zmiany typu butelki jest szybka, gdy tylko technik zrozumie system. Opakowania wyglądają na wysokiej jakości, a nasi klienci są zadowoleni z przejrzystości i spójności. Czas realizacji zamówienia od momentu dostawy wyniósł około 45 dni, co mieści się w uzgodnionym harmonogramie.
Ahmed Okonkwo, Dział Opakowań, Nigeria
„Maszyna EPA.ES-2C100 zastąpiła starszą, dwustopniową maszynę do formowania rozdmuchowego, która powodowała ciągłe awarie lamp grzewczych i nierównomierny rozkład temperatury preform. Poprawa po zmianie jest bardzo wyraźna. Nasz wskaźnik braków spadł z około 3,51 TP3T do poniżej 0,81 TP3T w pierwszym miesiącu. Modułowa konstrukcja strefy grzewczej sprawia, że wymiana lamp jest szybka i prosta. Produkujemy około 18 000 butelek na zmianę w ciągu 8 godzin, blisko maksymalnej wydajności znamionowej, a maszyna pracuje przez całą zmianę bez problemów. Dokumentacja techniczna jest szczegółowa. Dobra maszyna, dobra firma.”
Maria del Carmen Flores, Pakowanie kontraktowe, Peru
Jesteśmy firmą pakującą na zlecenie w Limie i kupiliśmy maszynę EPA.ES-2C100, aby obsługiwać naszych klientów z branży kosmetycznej i higieny osobistej. Możliwość obsługi preform PET i PETG przez maszynę to duża zaleta, ponieważ różni klienci stosują różne materiały. Po ustawieniu odpowiedniej preformy i receptury, zmiana jest prosta. Ciśnienie rozdmuchu do 35 kg/cm² jest więcej niż wystarczające do butelek o niestandardowych kształtach, które niektórzy nasi klienci zamawiają. Używamy maszyny od około 11 miesięcy i działa bez większych problemów. Wsparcie techniczne firmy Ever-Power było responsywne w tych kilku przypadkach, gdy potrzebowaliśmy porady technicznej. Niezawodna inwestycja.
Informacje dodatkowe
| Edytowane przez | Yjx |
|---|
Powiązane produkty
-
EPA.FS-1CG150 W pełni automatyczna maszyna do formowania rozdmuchowego butelek dla niemowląt i butelek PP
-
EPA.ES-1C130 W pełni automatyczna maszyna do formowania rozdmuchowego słoików i puszek spożywczych o szerokim wlocie
-
EPA.ES-2C200 W pełni automatyczna maszyna do formowania rozdmuchowego butelek na codzienne chemikalia i kosmetyki
-
EPA.FS-1CG130 W pełni automatyczna maszyna do formowania rozdmuchowego butelek dla niemowląt i butelek PP


