
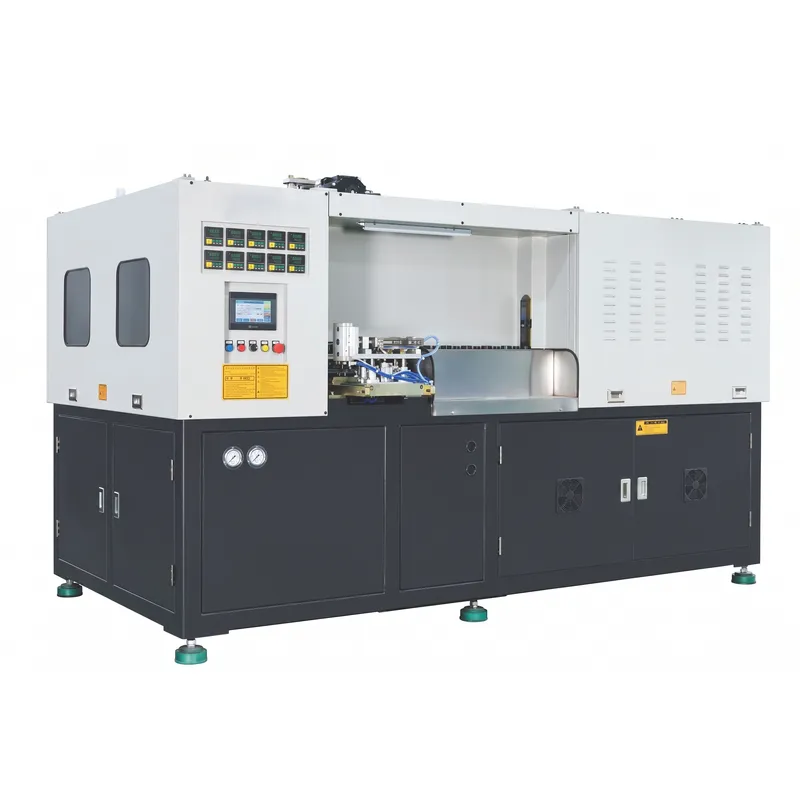
EPA.ES-2C100 Máquina de moldeo por soplado totalmente automática para botellas de productos químicos de uso diario y cosméticos.
La EPA.ES-2C100 es una máquina de moldeo por soplado totalmente automática, diseñada específicamente para el sector del envasado de productos químicos y cosméticos de uso diario. Gracias a la integración de servomotores de renombre internacional, reductores de precisión, componentes eléctricos de alta calidad y un avanzado sistema de control PLC, esta máquina de moldeo por soplado de dos etapas ofrece un funcionamiento estable, fiable y energéticamente eficiente en entornos de producción exigentes.
La EPA.ES-2C100 es una máquina de moldeo por soplado totalmente automática, diseñada específicamente para el sector de envases de productos químicos y cosméticos de uso diario. Integra servomotores de renombre internacional, reductores de precisión, componentes eléctricos de alta calidad y un avanzado sistema de control PLC. Esta máquina de moldeo por soplado de dos etapas ofrece un funcionamiento estable, fiable y energéticamente eficiente en entornos de producción exigentes. Su diseño compacto de dos cavidades procesa preformas de PET y PETG con una producción teórica de 2400 botellas por hora, lo que la convierte en la máquina de moldeo por soplado ideal para botellas de cosméticos de marcas medianas y grandes que buscan una calidad excepcional sin ocupar demasiado espacio.
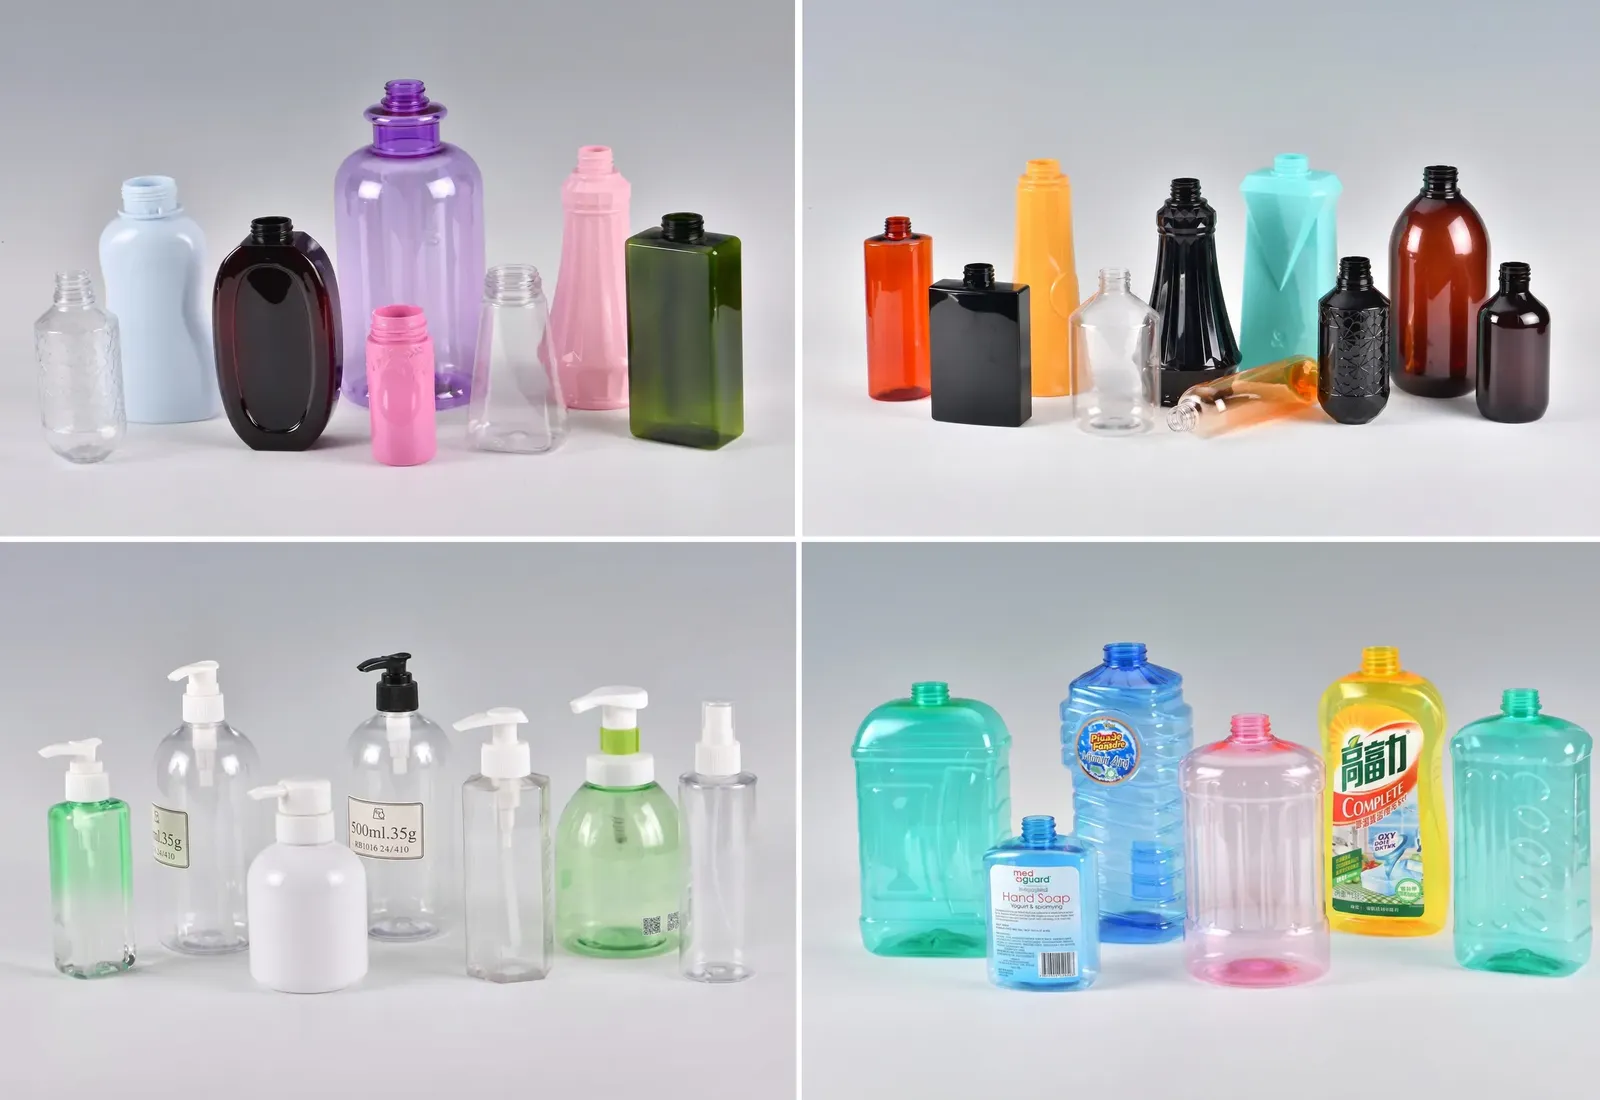
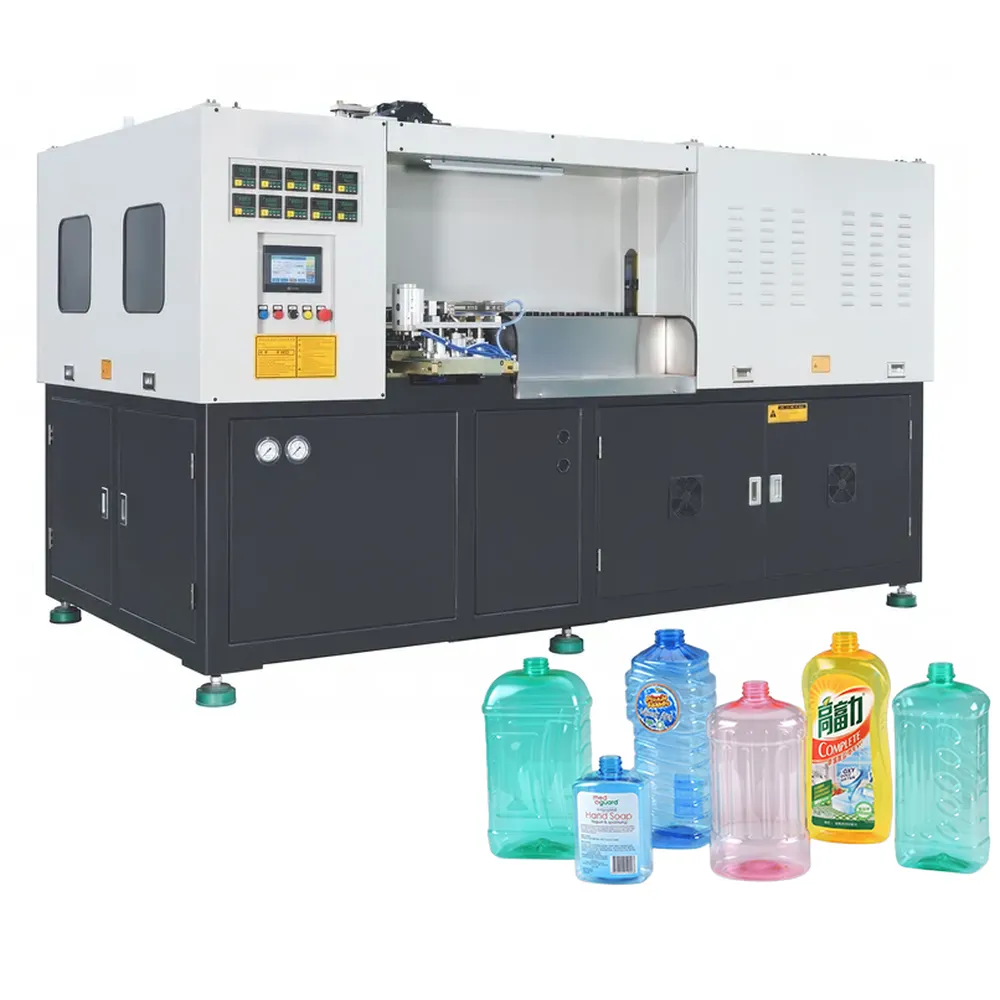
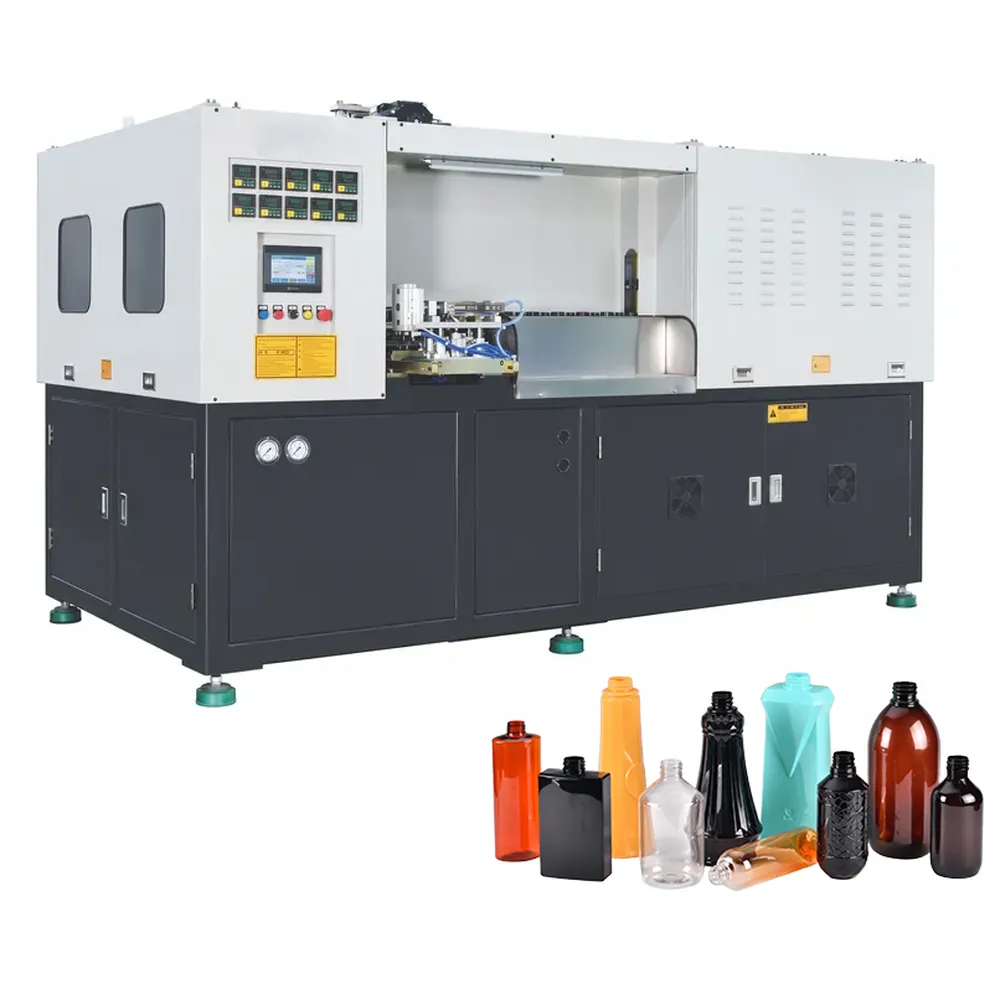
Más allá de las botellas redondas estándar, la EPA.ES-2C100 destaca en la fabricación de envases complejos de formas especiales, incluyendo perfiles planos, ovalados, asimétricos y multifacéticos, con diámetros de cuello de hasta 68 mm y diámetros de cuerpo de hasta 80 mm. Su mecanismo de soplado y estirado accionado por servomotor mantiene una distribución precisa del espesor de la pared, garantizando claridad óptica y repetibilidad dimensional en cada ciclo. Ya sea para la producción de botellas de champú, envases de acondicionador, frascos de tónico, dispensadores de loción corporal o botellas de detergente líquido para lavavajillas, esta máquina de moldeo por soplado de plástico se adapta perfectamente a las cambiantes demandas de envasado de cosméticos y productos químicos de uso diario, permitiendo cambios de molde rápidos y una mínima intervención del operario en la planta de producción.
Parámetro técnico
| Modelo | Unidad | EPA.ES-2C100 | |
|---|---|---|---|
| Moldura | Carrera de sujeción | mm | 110 |
| Distancia de apertura del molde | mm | 280 | |
| Distancia de moldeo | mm | 170 | |
| Trazo de estiramiento | mm | 350 | |
| Distancia de apertura del molde | mm | 50 | |
| Distancia de moldeo | mm | 100 | |
| Soporte para preformas | 60 | ||
| Caries | 2 | ||
| Recipiente | Volumen máximo del contenedor | ml | 500 |
| Rango de diámetro del cuello | mm | 68 | |
| Diámetro máximo del contenedor | mm | 80 | |
| Altura máxima del contenedor | mm | 200 | |
| Salida teórica | hiperplasia prostática benigna | 2400 | |
| Sistema eléctrico | Potencia máxima de calentamiento | kw | 34 |
| Potencia de calefacción | kw | 8-12 | |
| Sistema de aire | Presión de funcionamiento | kg/cm² | 7 |
| Consumo de aire a baja presión | litros/min | 600 | |
| Presión de soplado | kg/cm² | 26-35 | |
| Consumo de aire a alta presión | litros/min | 1000-1400 | |
| agua de refrigeración | Presión de funcionamiento | kg/cm² | 5-6 |
| Temperatura | °C | 8-10 | |
| Caudal | litros/min | 30 | |
| Máquina | Tamaño (L*An*Al) | mm | 2900*1525*1930 |
| Peso | kg | 2000 | |
Características principales de la máquina de moldeo por soplado EPA.ES-2C100
1. Salida de alta eficiencia
Con una capacidad teórica de producción de 2400 botellas por hora, la máquina de moldeo por soplado totalmente automática EPA.ES-2C100 está diseñada para la producción continua a gran escala sin sacrificar la precisión dimensional. Su sistema de transferencia de preformas accionado por servomotor y la longitud optimizada de la zona de calentamiento garantizan que cada ciclo se complete a la máxima velocidad, lo que reduce significativamente el tiempo de producción por unidad y ofrece a los fabricantes de cosméticos una ventaja competitiva en costes para la producción de grandes volúmenes de botellas.
2. Durabilidad y calidad de fabricación superiores.
Los componentes estructurales están mecanizados con precisión a partir de acero de alta calidad, y las piezas críticas en contacto con el fluido están fabricadas en acero inoxidable 304/316L, lo que proporciona una excelente resistencia a la corrosión en entornos de producción con alta humedad. El bastidor está diseñado para soportar un funcionamiento continuo en varios turnos, minimizando la fatiga mecánica y prolongando la vida útil de la máquina mucho más allá de las alternativas convencionales de moldeo por soplado. Su robusta construcción se traduce directamente en un menor tiempo de inactividad, menos piezas de repuesto y una reducción del coste total de propiedad durante el ciclo de vida de la máquina.
3. Sistema de control PLC preciso
Un controlador lógico programable de marca internacional gestiona cada etapa del funcionamiento de la máquina de moldeo por soplado, desde el control de la temperatura de la zona de calentamiento de la preforma y el posicionamiento de la varilla de estiramiento hasta la sincronización de la presión de soplado y la secuencia de apertura y cierre del molde. La monitorización de parámetros en tiempo real mediante la pantalla táctil a color permite a los operarios ajustar con precisión la configuración del proceso sobre la marcha, reduciendo drásticamente los defectos en las botellas y garantizando una distribución uniforme del espesor de la pared. Este nivel de control automatizado del proceso es esencial para el envasado de cosméticos, donde la calidad visual y la precisión dimensional son requisitos innegociables.
4. Amplia gama de aplicaciones
La EPA.ES-2C100 es una máquina de moldeo por soplado para cosméticos verdaderamente versátil, capaz de producir envases para una amplia gama de aplicaciones. Compatible con PET, PETG y materiales de preforma compatibles, maneja con igual eficacia botellas de tónico, bombas de loción, frascos de sérum, envases de champú, acondicionadores, dispensadores de gel de ducha y tarros cosméticos de formas especiales. Los diámetros de cuello de hasta 68 mm permiten acabados estándar de bomba y tapa de disco, mientras que el diámetro máximo del cuerpo de 80 mm admite perfiles de hombro ancho, populares en envases de cuidado personal de alta gama.
5. Funcionamiento energéticamente eficiente
Aunque la potencia máxima de calentamiento instalada es de 34 kW, la potencia de calentamiento real suele oscilar entre 8 y 12 kW gracias al sistema de calentamiento infrarrojo segmentado por zonas y a la tecnología de accionamiento por servomotor, que solo consume energía proporcional a la carga real. En comparación con los diseños anteriores de máquinas de moldeo por soplado hidráulicas, la EPA.ES-2C100 reduce significativamente el consumo de energía por cada 1000 botellas producidas, lo que contribuye a alcanzar los objetivos de menor huella de carbono y a mejorar los presupuestos de costes operativos de la fábrica, algo cada vez más importante para las marcas de cosméticos con compromisos de sostenibilidad declarados.
6. Producción totalmente automatizada
Desde la carga de la preforma y el calentamiento por infrarrojos hasta el soplado por estiramiento, el cierre del molde y la descarga de la botella, todo el ciclo de esta máquina de moldeo por soplado de alta velocidad se ejecuta sin intervención manual. La unidad de clasificación de preformas integrada, la interfaz de la cinta transportadora automática y la estación de detección de fugas opcional eliminan la variabilidad de calidad inherente a la producción semiautomática. La menor dependencia de la mano de obra no solo reduce los costes de personal, sino que también hace que la máquina sea ideal para instalaciones cosméticas adyacentes a salas blancas, donde el contacto del operario con los envases debe minimizarse para mantener los estándares de higiene.
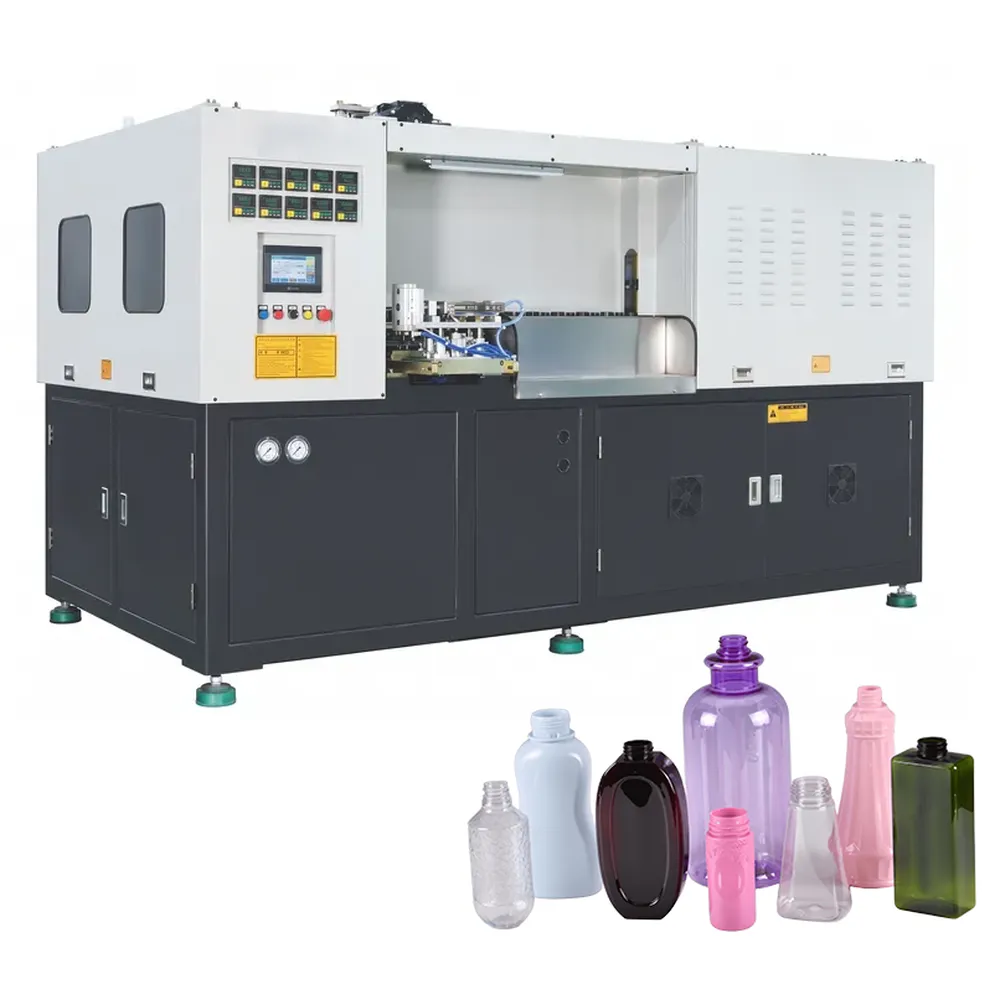
Principio de funcionamiento de una máquina de moldeo por soplado totalmente automática
Paso 1: Preparación de la materia prima
El proceso de moldeo por soplado en dos etapas comienza con el secado de gránulos de PET o PETG hasta alcanzar un contenido de humedad inferior a 0,02% en un secador desecante para evitar la degradación hidrolítica durante el calentamiento. El material previamente secado se transporta a una prensa de moldeo por inyección, donde se dosifica, funde y plastifica bajo condiciones controladas de temperatura y presión. Si las especificaciones del envase de la marca cosmética lo requieren, se pueden añadir aditivos como el masterbatch de color o el estabilizador UV en la etapa previa del proceso.
Paso 2: Moldeo por inyección
La resina fundida se inyecta a alta presión en moldes de preformas de precisión, formando una pieza intermedia con forma de tubo de ensayo, conocida como preforma. La preforma incorpora la geometría final del cuello de la botella, incluyendo roscas y superficies de sellado, que se mantienen con tolerancias estrictas en esta etapa para que no se requiera ningún acabado posterior del cuello. El tiempo de ciclo, la velocidad de inyección y la presión de mantenimiento se controlan con precisión mediante el controlador de la máquina para garantizar un peso uniforme de la preforma y una distribución consistente de la pared en cada inyección.
Paso 3: Realizar el precalentamiento
Las preformas se desplazan a través del horno de calentamiento infrarrojo cercano multizona de la EPA.ES-2C100 mediante una cadena de husillo giratoria, lo que garantiza una distribución uniforme de la temperatura circunferencial y axial. Cada zona de calentamiento se controla de forma independiente, lo que permite al operario ajustar el gradiente térmico a lo largo de la preforma para que las secciones de pared más gruesas reciban energía adicional. Alcanzar el rango de temperatura correcto es fundamental para la calidad del posterior proceso de estirado-soplado: si la temperatura es demasiado baja, el material se resiste a la orientación biaxial; si es demasiado alta, se pierde el control del espesor de la pared, lo que provoca deformaciones o una distribución irregular en el envase final de la máquina de moldeo por soplado de PET.
Paso 4: Moldeo por soplado y estirado
Cada preforma acondicionada se transfiere a la cavidad del molde de soplado, donde una varilla de estiramiento mecánica se extiende axialmente hasta la base de la preforma simultáneamente con la introducción de aire de preinflado a baja presión. A continuación, aire de soplado a alta presión (de 26 a 35 kg/cm²) infla rápidamente la preforma hacia afuera contra la superficie pulida del molde, fijando las cadenas de polímero biaxialmente orientadas en su lugar mientras el material se enfría contra la pared del molde refrigerada por agua. Esta orientación biaxial es el mecanismo que confiere a las botellas de PET su característica combinación de claridad óptica, rendimiento de barrera y resistencia al impacto por caída, superior a la de los envases no orientados.
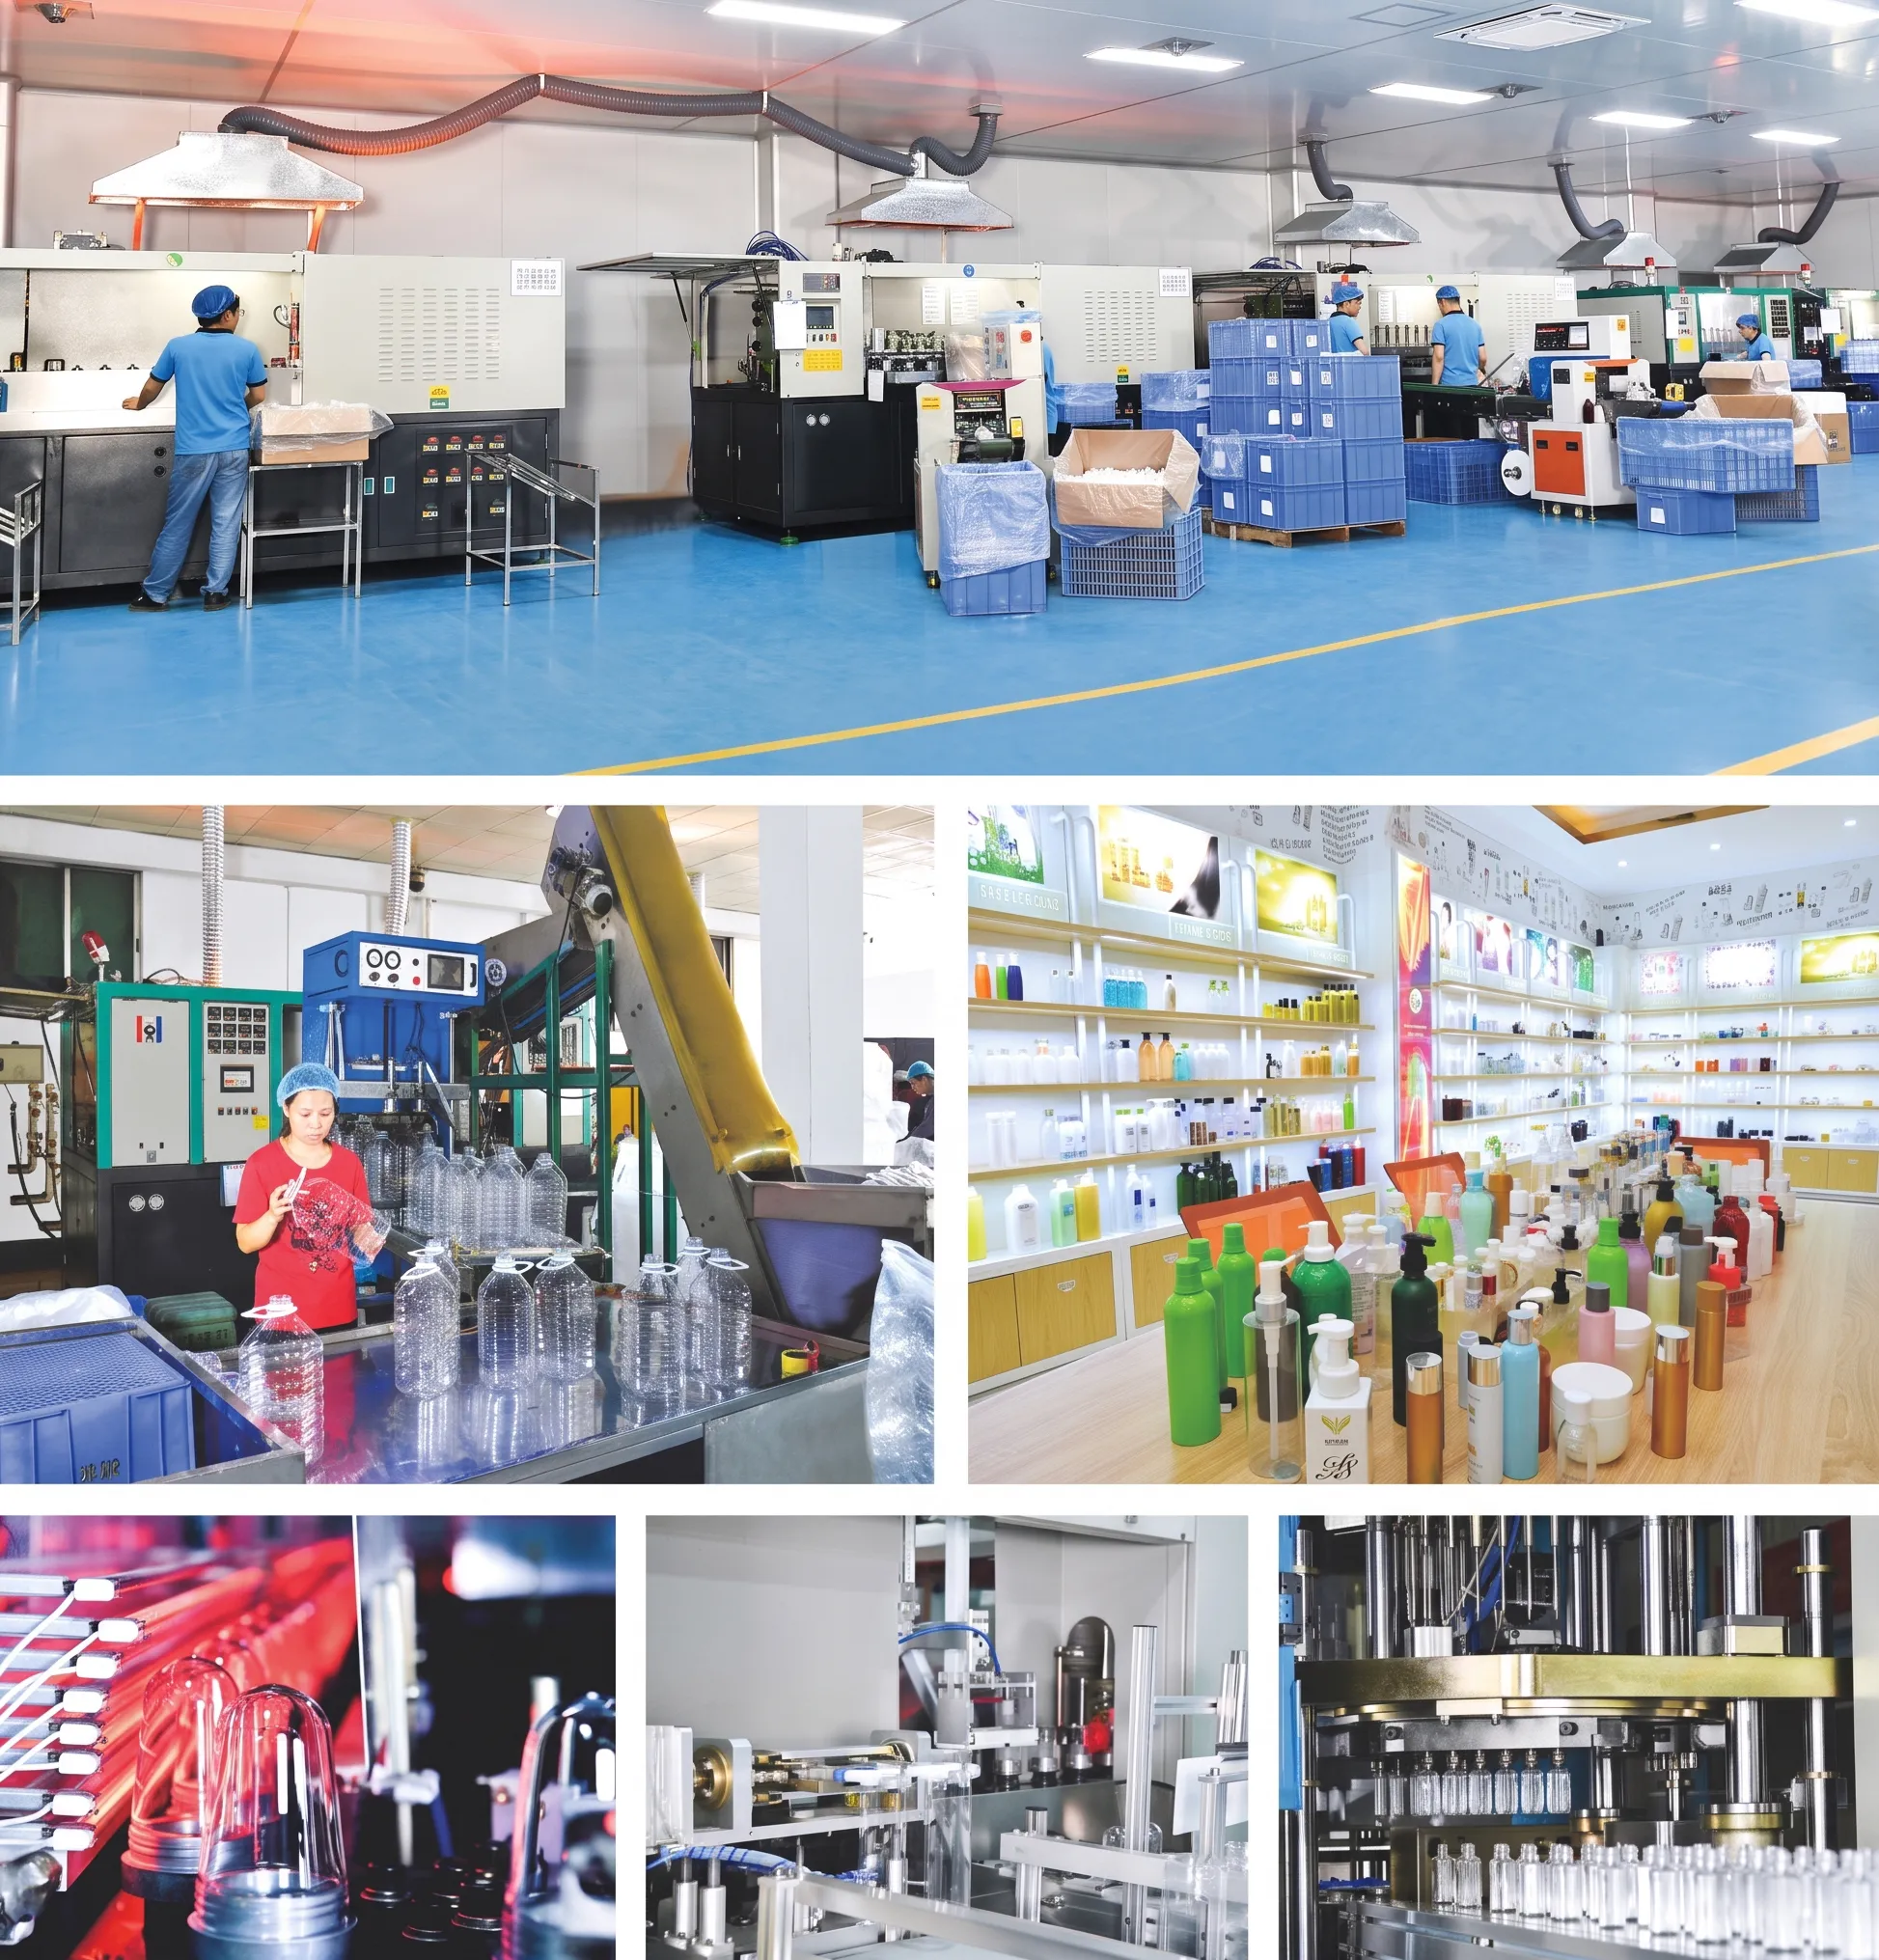
Áreas de aplicación
1. Frasco de cosméticos
La máquina de moldeo por soplado de botellas cosméticas EPA.ES-2C100 es la opción preferida para botellas de tónico, ampollas de sérum, frascos de base de maquillaje, brumas faciales y tarros de productos de cuidado de la piel de alta gama. Su control preciso de la presión de soplado logra ángulos de hombro definidos, detalles de relieve nítidos y paredes laterales ópticamente transparentes que cumplen con los estándares estéticos exigidos por las especificaciones de empaque de las marcas cosméticas de alta gama.
2. Botella de productos químicos
La compatibilidad con el material PETG hace que el EPA.ES-2C100 sea idóneo para la fabricación de envases para el almacenamiento y dispensación de productos químicos de limpieza domésticos e industriales. Su alta capacidad de soplado, de hasta 35 kg/cm², garantiza una construcción de botellas densas y de paredes gruesas que resisten la deformación y la permeación química, lo cual es esencial para almacenar de forma segura tensioactivos, disolventes y otras formulaciones químicas reactivas de uso diario.
3. Frasco farmacéutico
El envasado farmacéutico en ambiente controlado requiere cero rebabas, roscas de cuello precisas y superficies de sellado reproducibles. La máquina de moldeo por soplado de plástico EPA.ES-2C100 ofrece precisamente estas características en cada ciclo, lo que la hace idónea para frascos de líquidos orales, envases de jarabe para la tos, frascos de aerosol nasal y dosificadores de lociones dermatológicas, donde el cumplimiento dimensional con las normas farmacopeicas es fundamental.
4. Botella de bebida
Gracias a su capacidad de orientación biaxial, la EPA.ES-2C100 produce botellas de PET para bebidas con excelentes propiedades de barrera contra la pérdida de CO2 y la entrada de oxígeno, cruciales para bebidas carbonatadas y zumos delicados. Su alta capacidad de producción la convierte en una opción competitiva para pequeños y medianos productores de bebidas que buscan integrar el soplado de botellas en sus instalaciones y reducir su dependencia de proveedores externos de envases.
5. Food Bottles
Las resinas PET y PETG de grado alimenticio procesadas a través de la EPA.ES-2C100 cumplen totalmente con las regulaciones internacionales de materiales en contacto con alimentos, lo que hace que este producto personalizado máquina de moldeo por soplado Ideal para botellas de condimentos, envases de aceite y vinagre, frascos de salsas y botes de alimentos deshidratados. La excepcional uniformidad del grosor de las paredes de la máquina reduce la formación de paneles y conserva la apariencia rígida de los envases de alimentos en los estantes de los supermercados.
6. Botella de champú
La EPA.ES-2C100, una máquina especializada en el moldeo por soplado de botellas de champú, procesa los envases de gran diámetro y perfil alto que se suelen utilizar para champú, acondicionador y gel de ducha. La máquina admite envases de hasta 200 mm de altura con paredes laterales lisas, aptas para el estampado en caliente y la decoración de etiquetas. La opción de PETG de alta transparencia permite el envasado transparente del champú sin necesidad de pulido posterior.
7. Botella de jabón para platos
Las botellas de detergente líquido requieren un perfil de pared resistente a la compresión que, a la vez, permita una fácil dosificación del producto. La EPA.ES-2C100 logra este equilibrio mediante un control programable de la velocidad de la varilla de estiramiento que gestiona la distribución radial del grosor de la pared, produciendo envases lo suficientemente robustos para soportar la manipulación en tiendas, a la vez que lo suficientemente flexibles para un uso cómodo por parte del consumidor durante el lavado de platos. La máquina admite una amplia gama de acabados de cuello con tapa abatible y con dosificador sin necesidad de modificar las herramientas.
8. Botella de jabón líquido para manos
Los dispensadores de jabón líquido y antibacteriano deben lucir la marca del producto de forma destacada y, al mismo tiempo, garantizar un sellado hermético. El control preciso de la geometría del cuello del EPA.ES-2C100, con diámetros de hasta 68 mm, asegura que los dispensadores se asienten correctamente y sellen por completo, eliminando fugas durante el transporte y sobre las superficies de la encimera. La máquina produce fácilmente los perfiles cónicos en forma de reloj de arena, tan populares en la categoría de higiene personal de alta gama.
Diferentes tipos de moldeo por soplado
El moldeo por soplado consiste en inflar un tubo o preforma de plástico hueco dentro de un molde para darle la forma deseada. Tres tipos principales de moldeo por soplado predominan en la producción industrial de botellas de plástico, cada uno con ventajas de proceso distintas según el tamaño, el material y los requisitos de la aplicación.
Moldeo por extrusión-soplado (EBM)
El moldeo por extrusión-soplado es uno de los tipos de moldeo por soplado más utilizados. El plástico calentado se extruye a través de una matriz para formar una preforma hueca, que luego se cierra en el molde antes de que el aire la infle hasta darle la forma final del envase.
Ventajas: Ideal para piezas grandes y huecas como depósitos de combustible, envases de detergente y bidones industriales. Permite la producción de productos complejos multicapa y maneja una amplia gama de volúmenes de envases.
Desventajas: Es menos preciso que IBM o ISBM para detalles dimensionales finos y genera desperdicio de material que requiere un recorte secundario.
Aplicaciones: Botellas de plástico para detergentes líquidos, aceite de motor, productos químicos industriales, grandes depósitos de combustible y contenedores de almacenamiento industrial.
Moldeo por inyección-soplado (IBM)
En el moldeo por inyección-soplado, primero se inyecta plástico en un molde para formar una preforma precisa. La preforma se traslada a la estación de soplado, donde el aire comprimido la infla hasta darle la forma final de botella dentro de la cavidad del molde.
Ventajas: Precisión y consistencia superiores en comparación con otros tipos de moldeo por soplado. Excelente control del espesor de pared, ausencia de rebabas y geometría precisa del cuello lo hacen ideal para aplicaciones de embalaje de alto valor.
Desventajas: Por lo general, el coste inicial de las herramientas es mayor que en la fabricación por haz de electrones (EBM) y es más adecuado para botellas de precisión más pequeñas que para envases grandes.
Aplicaciones: Frascos farmacéuticos de alta calidad, envases cosméticos y embalajes aptos para alimentos, donde la precisión y la claridad son imprescindibles.
Moldeo por inyección-estirado-soplado (ISBM)
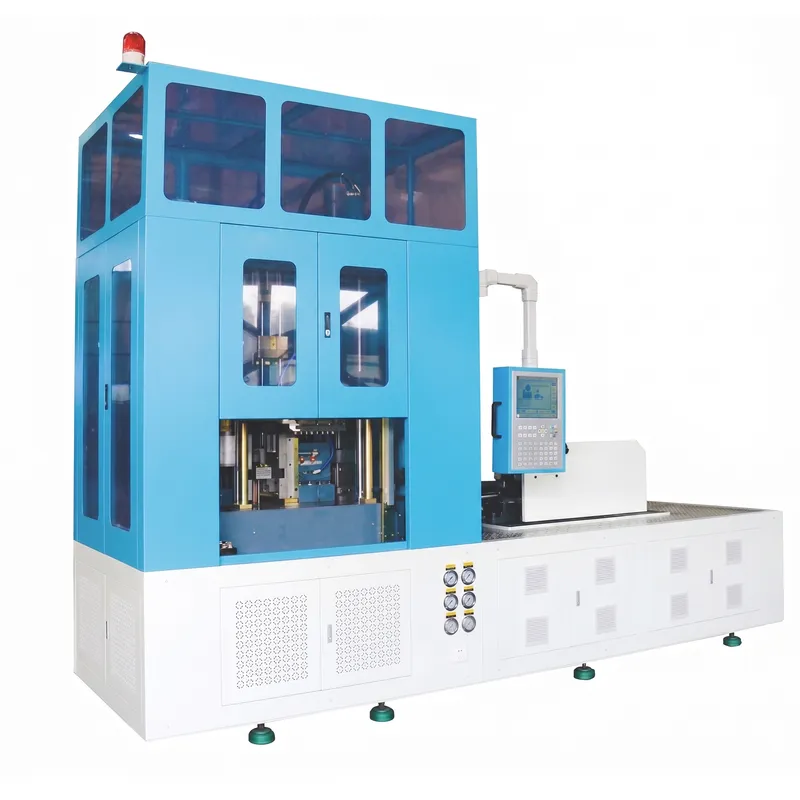
El proceso ISBM estira la preforma tanto axial como radialmente antes del soplado, induciendo una orientación molecular biaxial. La EPA.ES-2C100 funciona según este principio, lo que le permite ofrecer una claridad, un rendimiento de barrera y una resistencia de pared superiores en el producto final de la máquina de moldeo por soplado de envases de PET.
Ventajas: Produce botellas ligeras pero resistentes, con mayor claridad óptica y propiedades de barrera contra gases. Es el tipo de moldeo por soplado preferido para envases de alta gama, donde el ahorro de material y el rendimiento del producto son prioritarios.
Desventajas: Requiere equipos especializados y tiene costes de producción más elevados que la EBM básica, lo que la hace menos económica para contenedores muy grandes.
Aplicaciones: Botellas de PET para agua, refrescos carbonatados, zumos y envases de cosméticos y productos de cuidado personal, incluidos los envases de champú, acondicionador y gel de ducha.
Aplicaciones de los diferentes tipos de moldeo por soplado
Aplicaciones de EBM
Depósitos de combustible, grandes contenedores de productos químicos, botellas de detergente, depósitos de fluidos para automóviles y contenedores de almacenamiento industrial donde la flexibilidad de volumen y forma son los criterios de diseño principales.
Aplicaciones de IBM
Frascos pequeños de alta calidad para productos farmacéuticos, cosméticos y de cuidado personal. IBM se utiliza en industrias donde se requieren piezas detalladas con alta precisión y sin rebabas en cada ciclo de producción.
Aplicaciones ISBM
Botellas de PET para agua, refrescos y zumos. Envases ligeros para champú, acondicionador y productos de limpieza del hogar, donde es fundamental equilibrar la eficiencia del material con la resistencia del producto.
 |
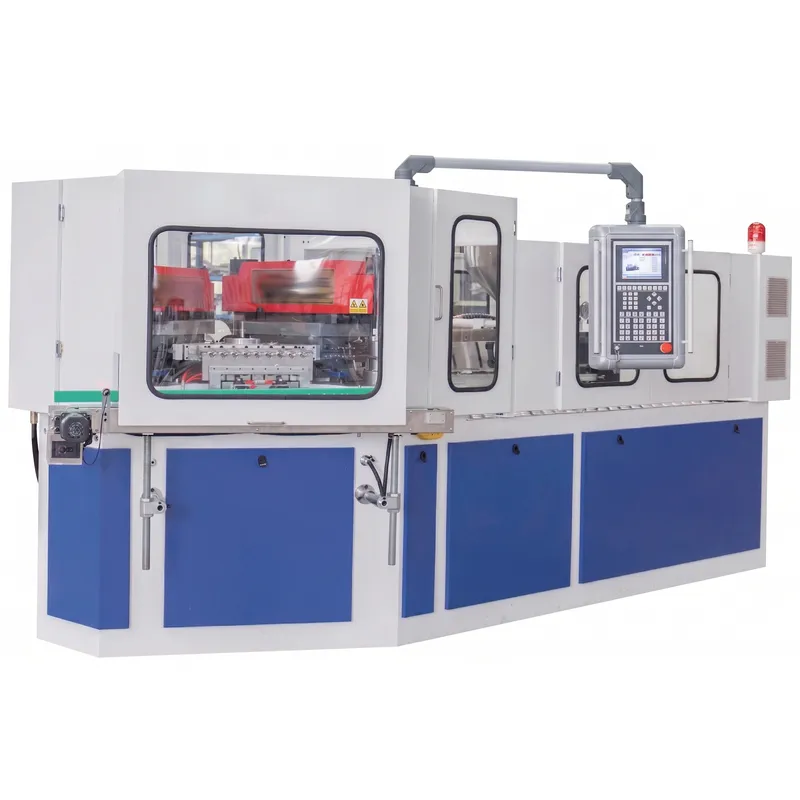 |
| Máquina ISBM | Máquina IBM |
Materias primas compatibles con la máquina de moldeo por soplado de dos etapas
1. PET (Tereftalato de polietileno)
El PET es, con diferencia, el material de preforma más utilizado en las máquinas de moldeo por soplado de PET. Su excepcional combinación de transparencia óptica, resistencia mecánica y seguridad para el contacto con alimentos lo convierte en el material ideal para botellas de agua mineral, botellas de refrescos, envases de aceite de cocina y envases de cosméticos de alta gama. Durante el proceso de soplado por estiramiento, el PET experimenta una orientación biaxial, lo que mejora notablemente sus propiedades de barrera y su resistencia al impacto en comparación con la resina amorfa en bruto.
2. PETG (PET modificado con glicol)
El PETG modifica el PET estándar con un comonómero de glicol que elimina la cristalización durante el enfriamiento, produciendo una resina permanentemente amorfa con una transparencia y resistencia excepcionales a temperatura ambiente. Es el material preferido para frascos de cosméticos de alta gama, botellas de formas especiales que requieren embutición profunda y envases donde la transparencia es crucial y donde las temperaturas de orientación del PET podrían causar turbidez. El PETG presenta buena resistencia química a los alcoholes y a la mayoría de las formulaciones de cuidado personal.
3. PP (Polipropileno)
El PP ofrece una excelente resistencia a altas temperaturas, lo que lo convierte en la resina preferida para aplicaciones de llenado en caliente donde el contenido se llena a más de 80 grados Celsius antes del sellado. Se utiliza ampliamente en el envasado de alimentos para condimentos, salsas, papillas y productos lácteos, así como en frascos farmacéuticos diseñados para esterilización por vapor. Las preformas de PP requieren un rango de temperatura de procesamiento más amplio y una gestión precisa de la velocidad de orientación para lograr una transparencia aceptable en el envase final.
4. PC (Policarbonato)
El policarbonato ofrece una de las mayores transparencias y resistencia al impacto de cualquier resina de embalaje estándar, combinada con una estabilidad dimensional en un amplio rango de temperaturas. Se utiliza en envases de cosméticos de alta gama, botellas de bebidas reutilizables y recipientes para muestras de laboratorio, donde la claridad similar al vidrio y la resistencia a la rotura son requisitos fundamentales. El PC es más viscoso a la temperatura de procesamiento que el PET y requiere ajustes en la temperatura de calentamiento de la preforma y la presión de soplado.
5. PE (Polietileno)
Tanto el HDPE como el LDPE son compatibles con el procesamiento de preformas de IBM. El HDPE ofrece buena rigidez y resistencia química, lo que lo hace adecuado para envases de productos de limpieza domésticos y frascos farmacéuticos de dosis sólidas. El LDPE proporciona flexibilidad y una respuesta más suave al apretarlo, lo que lo hace apropiado para tubos dispensadores y ciertos formatos de envases cosméticos. El PE tiene una excelente resistencia a una amplia gama de productos químicos y disolventes, lo que amplía su utilidad a múltiples aplicaciones químicas cotidianas.
6. Tritan / PCTG / Resinas especiales
Los copolímeros especiales de última generación, como Tritan y PCTG, se pueden procesar en la EPA.ES-2C100 con el ajuste adecuado del molde y el perfil de calentamiento. Estos materiales combinan la transparencia del PET con una mayor resistencia química a los aceites esenciales, los alcoholes de perfumería y las formulaciones agresivas para el cuidado personal, lo que los convierte en una opción cada vez más solicitada por marcas premium de fragancias y cuidado de la piel. Su condición de libres de BPA cumple con los requisitos normativos en diversos mercados, incluidos la UE, EE. UU. y Australia.
 |
 |
 |
 |
Características del molde de la máquina de moldeo por soplado de botellas cosméticas
Molde de inyección de preformas
- Diseño de labio de troquel de dos partes: El inserto de entrada se compone de dos secciones separables, lo que garantiza una coaxialidad precisa entre el cuerpo de la preforma y el acabado del cuello durante todo el ciclo de moldeo por inyección. Esta disposición estructural es la base de la ventaja en precisión del cuello que ofrece el moldeo por inyección-soplado en comparación con las alternativas de extrusión.
- Canales de agua de refrigeración optimizados: Los circuitos de refrigeración conformados, mecanizados con precisión en las placas de la cavidad, extraen el calor de la preforma de forma rápida y uniforme, acortando el tiempo de ciclo sin introducir gradientes térmicos que provoquen deformaciones o tensiones residuales en la pared de la preforma.
- Componentes de cavidad de acero para matrices 2316 importados: Todas las superficies de moldeo en contacto con la resina fundida están mecanizadas en acero inoxidable 2316 importado, que es intrínsecamente resistente a la corrosión y se somete a un tratamiento térmico completo para aumentar su dureza. Esta selección de materiales garantiza una larga vida útil del molde, incluso en condiciones de inyección continua a alta temperatura y alta presión, y resiste la corrosión causada por los subproductos de la degradación del PET.
- Placas estructurales de acero inoxidable 420: Las placas centrales, las placas de retención de cavidades y otros componentes estructurales están fabricados en acero inoxidable 420, lo que proporciona una excelente resistencia a la corrosión y estabilidad dimensional ante los ciclos de temperatura experimentados durante el proceso de producción. Esta arquitectura de molde de doble material equilibra la calidad de la superficie de conformado con la rigidez estructural.
- Fácil acceso para mantenimiento: El diseño del molde facilita el acceso a todos los componentes de desgaste, los insertos de entrada y las conexiones de refrigeración. Los accesorios de matriz intercambiables estándar permiten disponer de piezas de repuesto sin plazos de entrega especiales, lo que reduce al mínimo el tiempo de inactividad por mantenimiento de la máquina de moldeo por soplado.
- Capacidad de molde único para múltiples preformas: El diseño avanzado del molde permite producir más de una especificación de cuello de preforma a partir de una sola base, simplemente reemplazando el conjunto del inserto de entrada. Esta flexibilidad reduce significativamente la inversión en utillaje necesaria cuando un fabricante de cosméticos produce múltiples referencias de envases en la misma plataforma de máquina.
Moldeo por soplado
- Fabricación en aleación de aluminio de alta calidad: Los cuerpos de los moldes de soplado se mecanizan mediante CNC a partir de una aleación de aluminio de primera calidad, de grado aeroespacial, lo que proporciona el equilibrio ideal entre conductividad térmica para un enfriamiento rápido del molde, bajo peso para una respuesta rápida del ciclo de cierre y dureza suficiente para mantener la calidad del acabado superficial de la cavidad durante millones de ciclos de producción en la máquina de moldeo por soplado totalmente automática.
- Software avanzado de diseño 3D: La geometría de cada cavidad de la botella se diseña utilizando software CAD tridimensional profesional con simulación de flujo de molde, lo que permite al equipo de diseño optimizar la distribución del material, ubicar las líneas de separación lejos de las superficies visibles y predecir cualquier posible problema de llenado incompleto o adelgazamiento de la pared antes de que se mecanice el metal, eliminando así costosas modificaciones del molde por ensayo y error.
- Portafolio versátil de diseño de botellas: El equipo de diseño de moldes ofrece una amplia selección de perfiles estándar de botellas cosméticas como punto de partida, o bien desarrolla moldes totalmente personalizados a partir de archivos 3D proporcionados por el cliente. En esta plataforma se han fabricado con éxito perfiles de botellas planas, ovaladas, redondas, rectangulares y asimétricas complejas.
- Diseño optimizado del canal de refrigeración por agua: Los canales de refrigeración internos se ubican lo más cerca posible de la superficie de la cavidad, dentro de los límites de la integridad estructural del molde, maximizando así la transferencia de calor y asegurando que cada área de la pared de la botella se enfríe de manera uniforme. Una temperatura equilibrada en el molde reduce el tiempo de espera y minimiza la variación dimensional entre las cavidades en configuraciones multicavidad.
- Mecanizado CNC completo de todas las piezas metálicas: Cada componente estructural y de conformado del molde de soplado se mecaniza en centros de mecanizado CNC multieje, logrando tolerancias dimensionales precisas y un excelente acabado superficial en las caras de la línea de separación. El mecanizado CNC elimina los errores de ajuste manual y garantiza que los componentes de repuesto del molde sean dimensionalmente intercambiables sin necesidad de ajustes en banco, lo que facilita el reemplazo rápido durante los procedimientos de mantenimiento de la máquina de moldeo por soplado.
 |
 |
Solución de problemas comunes en máquinas de moldeo por soplado
Grosor irregular o zonas delgadas en la pared de la botella
Causes: Perfil de temperatura incorrecto de la preforma, salida asimétrica de la zona de calentamiento, velocidad excesiva o insuficiente de la varilla de estirado o desplazamiento de la posición de la preforma en el molde de soplado.
Comportamiento: Verifique la lectura de temperatura de cada zona de calentamiento con respecto al punto de ajuste de la receta y reemplace cualquier lámpara defectuosa. Compruebe el centrado de la preforma en la cavidad del molde inspeccionando la alineación de la pinza de transferencia. Revise los parámetros del perfil de velocidad de la varilla de estiramiento y compárelos con la receta de producción validada para esa referencia de botella. Si el problema persiste después de la corrección del proceso, verifique la consistencia del peso de la preforma del proveedor de inyección, ya que las preformas con peso inferior al especificado producen una distribución de pared impredecible durante el moldeo por soplado.
Opacidad en la botella o pérdida de claridad óptica
Causes: La cristalización se debe a una temperatura incorrecta de la preforma (normalmente demasiado fría), a la humedad en la preforma por un secado previo inadecuado o a la contaminación del lote de resina PET.
Comportamiento: Verifique la temperatura y el tiempo de residencia de la tolva de secado; el PET debe secarse hasta alcanzar una humedad inferior a 0,02% a 160-170 grados Celsius durante un mínimo de cuatro horas. Compruebe el perfil de temperatura de la zona de calentamiento y aumente gradualmente la temperatura de la zona de moldeo entre 2 y 3 grados hasta que se restablezca la transparencia. Inspeccione los lotes de preformas entrantes con un analizador de humedad si se produce turbidez esporádica sin que se modifique el proceso, ya que la variación de la resina del proveedor es una causa oculta frecuente de defectos de transparencia en una máquina de moldeo por soplado totalmente automática.
Rotura o desgarro de la preforma durante el soplado.
Causes: La preforma se sobrecalentó más allá del límite de transición vítrea del material, la presión de soplado fue demasiado alta en relación con la temperatura y el espesor de la pared de la preforma, la fuerza de contacto de la varilla de estiramiento fue excesiva o la marca de la compuerta de la preforma formó un punto de concentración de tensión.
Comportamiento: Reduzca los puntos de ajuste de temperatura de la zona de calentamiento del cuerpo entre 3 y 5 grados y observe si disminuye la frecuencia de rotura. Verifique el punto de ajuste de presión de soplado con respecto a la receta del producto y asegúrese de que la válvula de alta presión se abra con el retardo de tiempo correcto. Inspeccione la punta de la varilla de estiramiento para detectar desgaste o daños que puedan perforar la base de la preforma. Revise la calidad de la compuerta de la preforma con el proveedor si la rotura en la zona de la base es el lugar de falla constante, ya que los huecos en la compuerta reducen drásticamente la resistencia a la rotura local.
Deformación de la botella o nacarado en el cuello
Causes: El sobrecalentamiento de la zona del cuello se debe a una protección de refrigeración insuficiente, a un tiempo de transferencia prolongado entre la salida del horno y la entrada del molde, o a una temperatura ambiente elevada en la nave de producción.
Comportamiento: Compruebe que la protección del cuello esté correctamente colocada y que los chorros de aire de refrigeración funcionen correctamente y apunten a la zona del cuello. Verifique que el tiempo de transferencia entre la salida del horno de calentamiento y el cierre del molde de soplado se encuentre dentro del intervalo validado especificado en la receta de producción. Si la temperatura de la nave de producción es elevada, considere añadir capacidad de refrigeración al circuito de refrigeración del molde para compensar la temperatura ambiente base elevada que afecta a la eficiencia de la refrigeración del molde durante los periodos de funcionamiento sin mantenimiento de la máquina de moldeo por soplado.
La máquina se detiene a mitad de ciclo con alarma.
Causes: Fallo del servomotor, baja presión de suministro de aire comprimido por debajo del mínimo de 7 kg/cm², circuito neumático bloqueado o con fugas, atasco de la preforma en el sistema de transferencia o enclavamiento de seguridad activado por una puerta de protección abierta.
Comportamiento: Lea el código de alarma del PLC en la pantalla táctil y consulte la lista de códigos de falla en el manual de la máquina para el subsistema específico indicado. Verifique la presión de suministro de aire comprimido en el manómetro de entrada y compruebe que el compresor funcione correctamente. Inspeccione la ruta de transferencia de preformas para detectar preformas atascadas o mal alimentadas. Restablezca todos los enclavamientos de seguridad confirmando que todas las puertas de protección estén correctamente cerradas antes de intentar reiniciar la máquina de moldeo por soplado. Para alarmas recurrentes del servomotor, registre el código de error y comuníquese con el equipo de soporte técnico de Ever-Power con el código y el número de eje para un diagnóstico remoto.
Tasa de producción inferior a la capacidad nominal
Causes: Tiempo de enfriamiento prolongado del molde debido a un flujo insuficiente de agua fría o a una temperatura elevada del agua de enfriamiento, cuello de botella en la alimentación de preformas en la etapa de la tolva/desapilador, rendimiento del horno de calentamiento configurado por debajo de la velocidad nominal en el PLC o rechazo frecuente de botellas individuales que activa el modo de seguridad de velocidad reducida.
Comportamiento: Verifique la temperatura de entrada del agua de refrigeración (objetivo: de 8 a 10 grados Celsius) y el caudal (objetivo: mínimo 30 litros por minuto) en el colector del molde. Compruebe el punto de ajuste de velocidad de producción del PLC y confirme que coincide con el valor de la receta validada para el tipo de botella actual. Inspeccione el desapilador de preformas para detectar atascos o guías desgastadas que restrinjan la cadencia de alimentación. Revise el registro de rechazo de botellas para detectar defectos sistemáticos que puedan estar causando la reducción automática de la velocidad. Abordar la causa raíz del defecto es casi siempre más productivo que intentar forzar una mayor producción en una máquina que genera rechazos.
¿Por qué elegir la máquina de moldeo por soplado Ever-Power?
Mexico Ever-Power ISBM Machinery Co., Ltd. es un fabricante y proveedor global especializado en máquinas automáticas de moldeo por inyección-soplado y moldeo por inyección-estirado-soplado. Nuestro portafolio de productos abarca toda la tecnología de moldeo por soplado de plástico, incluyendo máquinas de moldeo por inyección-soplado, extrusión-soplado, inyección-estirado-soplado y una amplia gama de equipos auxiliares, como secadores de preformas, enfriadores, compresores de aire y sistemas de transporte. Servimos a productores de envases en las industrias farmacéutica, alimentaria, de salud y cosmética en más de 40 países, combinando una sólida experiencia en fabricación con una dilatada trayectoria en el comercio internacional.
Henggang Machinery, socio fabricante de Ever-Power, cuenta con una planta de producción de 20 000 metros cuadrados equipada con centros de mecanizado CNC multieje, rectificadoras de precisión, sistemas de medición por coordenadas y una nave de montaje y pruebas especializada. Todas las máquinas se someten a pruebas de carga completa antes del envío, y se proporcionan al cliente datos de producción documentados, registros de curvas de temperatura e informes de muestras dimensionales como parte del paquete de aceptación de fábrica. Nuestro equipo de I+D, compuesto por ingenieros con amplia especialización en tecnología de procesos de inyección-soplado y diseño de moldes, perfecciona continuamente la arquitectura de las máquinas para ofrecer mejoras cuantificables en la eficiencia energética, el tiempo de ciclo y la consistencia de la calidad de las botellas con cada nueva generación de máquinas.
Nuestras máquinas procesan una amplia gama de resinas para envases, incluyendo HDPE, LDPE, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, resinas ecológicas a base de maíz, EVA y PCTG, lo que permite la producción de envases de 1 ml a 1000 ml para los sectores farmacéutico, alimentario, sanitario y cosmético. Esta amplia capacidad de materiales y tamaños implica que una sola plataforma de moldeo por soplado Ever-Power puede dar servicio a múltiples líneas de envasado en la misma planta, reduciendo la inversión inicial y simplificando la formación de los operarios.
Ever-Power se rige por los valores de desarrollo empresarial de autosuficiencia, integridad, pragmatismo, innovación y responsabilidad, creando soluciones integrales llave en mano que acompañan a los clientes desde el concepto inicial de la botella hasta la especificación de la preforma, la selección de la maquinaria, el diseño y la fabricación del molde, la instalación, la capacitación y el soporte técnico continuo. Este enfoque integrado reduce el riesgo del proyecto para los compradores que establecen nuevas líneas de producción o actualizan la capacidad de sus máquinas de moldeo por soplado, y le ha valido a Ever-Power una alta tasa de recompra entre fabricantes consolidados de envases para cosméticos y productos químicos de uso diario a nivel mundial.
 |
 |
 |
 |
 |
 |
Preguntas frecuentes
P: ¿Cuál es el tamaño máximo de botella que puede producir la EPA.ES-2C100?
A: La máquina de moldeo por soplado totalmente automática EPA.ES-2C100 puede producir envases de hasta 500 ml, con un diámetro máximo de 80 mm, un diámetro máximo de cuello de 68 mm y una altura máxima de 200 mm. Estas dimensiones la hacen ideal para una amplia gama de formatos de botellas de productos químicos y cosméticos de uso diario, incluyendo champú, acondicionador, loción corporal, tónico y sérum, con envases de hasta 500 ml. Si sus necesidades superan estas dimensiones, Ever-Power dispone de otros modelos de la serie HGA que cubren volúmenes de hasta 15 000 ml.
P: ¿Qué materiales plásticos puede procesar esta máquina de moldeo por soplado?
A: La EPA.ES-2C100 está diseñada principalmente para el moldeo por soplado de PET y PETG, los materiales más comunes en envases de cosméticos y productos químicos de uso diario. Con la preforma adecuada y el ajuste del perfil de calentamiento, la máquina también puede procesar PP y otras resinas de embalaje transparente. Para materiales distintos del PET y el PETG, consulte con el equipo técnico de Ever-Power y proporcione la ficha técnica de su resina antes de realizar el pedido, ya que los requisitos de procesamiento y diseño de la preforma varían considerablemente según el tipo de material.
P: ¿Cómo funciona una máquina de moldeo por soplado en el proceso de dos etapas?
A: En el principio de funcionamiento de la máquina de moldeo por soplado de dos etapas, el proceso se divide en dos operaciones separadas. Primero, se inyecta resina PET o PETG para formar una preforma sólida, que es un producto intermedio similar a un tubo de ensayo con el cuello de la botella ya formado. A continuación, la preforma se introduce en la máquina de moldeo por soplado, se recalienta a la temperatura de orientación correcta en un horno de calentamiento infrarrojo, se estira axialmente mediante una varilla de estiramiento y se infla con aire a alta presión contra la cavidad del molde para formar la botella final. Este enfoque de dos etapas separa la producción de la preforma del soplado de la botella, lo que permite optimizar cada paso de forma independiente y, si se prefiere, adquirir las preformas de proveedores externos.
P: ¿Cuánto tiempo tarda el cambio de molde en el EPA.ES-2C100?
A: El tiempo de cambio de molde en la EPA.ES-2C100 depende de la complejidad del cambio de botella y de la experiencia del operador con la máquina. Los operadores experimentados suelen completar un cambio completo de molde y de receta en 45 a 60 minutos, incluyendo la extracción del molde de soplado, la colocación del nuevo molde, la reconexión de las mangueras de agua de refrigeración, la recuperación de la receta almacenada en la pantalla táctil del PLC y la ejecución de un lote de calificación corto para verificar las dimensiones de la botella. Si también cambia el diámetro del cuello, es posible que sea necesario ajustar las pinzas de transferencia de preformas, lo que añade aproximadamente de 15 a 20 minutos adicionales. Las sesiones de capacitación proporcionadas por Ever-Power durante la puesta en marcha de la máquina cubren los procedimientos de cambio de molde en detalle.
P: ¿Qué servicios públicos requiere el EPA.ES-2C100 para su instalación?
A: El EPA.ES-2C100 requiere alimentación eléctrica trifásica con una potencia de calefacción instalada máxima de 34 kW (potencia de calefacción de 8 a 12 kW en condiciones normales de producción), suministro de aire comprimido a una presión de funcionamiento de 7 kg/cm² para las funciones neumáticas, además de un suministro independiente de aire de soplado a alta presión de 26 a 35 kg/cm² con un consumo de 1000 a 1400 litros por minuto, y agua de refrigeración a una presión de funcionamiento de 5 a 6 kg/cm², una temperatura de entrada de 8 a 10 grados Celsius y un caudal de 30 litros por minuto. Normalmente se requiere una unidad enfriadora industrial para mantener la temperatura del agua de refrigeración especificada, especialmente en regiones con altas temperaturas ambiente. También se recomienda encarecidamente un secador para preformas de PET como parte del paquete de equipos auxiliares.
P: ¿Puede la máquina producir frascos de cosméticos con formas especiales?
A: Sí, la producción de botellas cosméticas con formas especiales es una de las principales ventajas del diseño de la EPA.ES-2C100. El sistema de varillas de estiramiento servoaccionadas de la máquina proporciona un control programable de la velocidad axial y la fuerza, lo cual es fundamental para lograr una distribución uniforme de la pared en perfiles de envases no redondos, como planos, ovalados, con hombros cuadrados, triangulares y formas ergonómicas complejas. El propio molde de soplado se diseña utilizando software CAD 3D con análisis de flujo de molde, lo que permite al equipo de ingeniería de moldes de Henggang optimizar la geometría de la cavidad para formas complejas antes de mecanizar el metal. Se recomienda a los clientes que compartan sus planos de botellas o archivos 3D al inicio del proceso de cotización para que el equipo técnico pueda evaluar la viabilidad y recomendar modificaciones en el diseño de la preforma si fuera necesario.
P: ¿Qué mantenimiento regular se requiere para una máquina de moldeo por soplado?
A: El mantenimiento regular de la máquina de moldeo por soplado EPA.ES-2C100 incluye comprobaciones diarias de la temperatura y el caudal del agua de refrigeración, el vaciado del filtro de aire comprimido, la verificación de la salida de la lámpara de calentamiento infrarrojo y la inspección del desgaste de los componentes de transferencia de preformas. Las tareas semanales incluyen la lubricación de los enlaces de sujeción del molde, la inspección de fugas en los sellos del cilindro neumático y la limpieza de las superficies del reflector del horno. Las comprobaciones mensuales deben abarcar el registro de parámetros del servomotor, la inspección de la estanqueidad de las conexiones eléctricas y la verificación de la calibración de los sensores de temperatura del PLC. Ever-Power proporciona un programa de mantenimiento detallado en el manual de la máquina y, si se solicita, puede suministrar una lista de verificación de mantenimiento preventivo adaptada a las horas de producción y el patrón de turnos específicos del cliente.
P: ¿Cuál es la diferencia entre el moldeo por inyección-soplado y el moldeo por estirado-soplado?
A: El moldeo por inyección-soplado (IBM) produce la preforma mediante moldeo por inyección y luego la sopla sin un estiramiento axial significativo, basándose principalmente en la inflación radial para formar la botella. Esto es adecuado para botellas pequeñas con paredes gruesas y geometrías de cuello complejas donde la orientación biaxial no es el objetivo principal. El moldeo por inyección-estiramiento-soplado (ISBM), que es el proceso utilizado por la EPA.ES-2C100, agrega una varilla de estiramiento mecánico que extiende la preforma axialmente antes y durante el soplado, induciendo una orientación molecular biaxial. Esta orientación es la que le da a las botellas de PET y PETG su combinación característica de alta claridad óptica, excelentes propiedades de barrera, buena resistencia al impacto por caída y construcción de pared ligera. El ISBM es el proceso preferido para prácticamente toda la producción de botellas de PET para cosméticos y bebidas en la actualidad.
Q: What after-sales service and spare parts support does Ever-Power provide?
Ever-Power ofrece un servicio integral de posventa que incluye asistencia técnica remota por videollamada para la resolución de problemas en máquinas de moldeo por soplado, instalación y puesta en marcha in situ por ingenieros capacitados, sesiones de capacitación para operadores en las instalaciones del cliente y un programa documentado de mantenimiento preventivo. Disponemos de un amplio stock de piezas de desgaste recomendadas, como lámparas de calentamiento infrarrojo, sellos neumáticos, componentes del husillo de transferencia de preformas y elementos de filtración, para su envío rápido a clientes de todo el mundo. Para problemas mecánicos importantes, Ever-Power puede enviar ingenieros de campo a las instalaciones del cliente en la mayoría de las regiones dentro de un plazo de respuesta acordado comercialmente. Los pedidos de repuestos se pueden realizar directamente al departamento de repuestos de Ever-Power utilizando los números de pieza que figuran en la documentación de la máquina.
Opiniones de clientes
Elif Yilmaz, Envases de Cosméticos, Turquía
Llevamos unos ocho meses utilizando la EPA.ES-2C100 en nuestra planta de cosméticos cerca de Estambul. Producimos botellas de tóner PETG de 200 ml con un cuello de 28 mm y la consistencia dimensional ha sido excelente. La precisión de la rosca del cuello es de 0,1 mm y no hemos recibido ninguna queja sobre el ajuste de la tapa en nuestra línea de llenado desde su instalación. La máquina es realmente sencilla de operar una vez almacenada la receta y la pantalla táctil del PLC es intuitiva para nuestros operarios. La velocidad de producción alcanza de forma constante las 2380 botellas por hora. Estamos muy satisfechos con la elección.
Budi Santoso, embalajes para el cuidado personal, Indonesia
"Pedimos la EPA.ES-2C100 para la producción de botellas de champú de 150 ml y envases de acondicionador de 250 ml. Nos preocupaba el plazo de entrega y el envío a nuestra planta en Yakarta, pero el equipo de logística de Ever-Power nos mantuvo informados durante todo el proceso. La máquina llegó en buen estado, el equipo técnico la instaló en dos días y comenzó a producir al tercer día. El consumo de energía es notablemente inferior al de nuestra antigua máquina hidráulica. Estamos ahorrando aproximadamente 301 TP3T de electricidad por cada 1000 botellas en comparación con la configuración anterior. Esto fue una ventaja inesperada, además de la mejor calidad de las botellas."
Nguyen Thi Lan, Envases de Belleza, Vietnam
Inicialmente dudaba en adquirir una máquina de moldeo por soplado de un nuevo proveedor, pero un colega del sector me recomendó Ever-Power y me alegro de haberle hecho caso. Utilizamos la EPA.ES-2C100 para la fabricación de frascos de sérum cosmético con perfiles asimétricos de formas especiales que causaban problemas en nuestra máquina anterior. El control de velocidad de la varilla de estiramiento de la EPA.ES-2C100 maneja la forma a la perfección. Llevamos seis meses en producción, la máquina no ha tenido ni una sola parada imprevista y el servicio de atención al cliente responde en pocas horas cuando tenemos alguna pregunta. Sin duda, una empresa muy profesional.
Raj Mehta, Productos para el hogar, India
"Adquirimos la EPA.ES-2C100 principalmente para la producción de botellas de PET de 500 ml para productos químicos de uso diario. La producción de 2400 botellas por hora es exactamente la especificada. Lo que más me impresionó fue la rapidez con la que uno de nuestros técnicos aprendió a manejar la máquina de forma autónoma. El principio de funcionamiento de la máquina de moldeo por soplado se explica claramente en el manual y los mensajes de error del PLC son lo suficientemente intuitivos como para que pudiera resolver los dos primeros problemas menores sin necesidad de contactar con el servicio técnico. El cambio de molde de nuestra línea de 200 ml a la de 500 ml tarda unos 50 minutos. Esta eficiencia es fundamental para nosotros, ya que realizamos series de producción pequeñas."
Carlos Reyes, Frascos de Cosméticos, México
Reseña honesta tras 10 meses de producción diaria. La máquina es robusta y fiable. Producimos tres referencias diferentes de botellas cambiando las recetas y los moldes. El ahorro energético con respecto a nuestra antigua máquina de moldeo por soplado hidráulico es real. Un problema inicial fue una ligera opacidad en nuestras botellas de PETG, que el soporte técnico de Ever-Power diagnosticó de forma remota como un problema de temperatura de secado de la preforma. Nos enviaron un protocolo de secado corregido por correo electrónico y el problema se solucionó por completo. Ese nivel de atención al cliente tras la compra es justo lo que busco, y ellos me lo proporcionaron. La recomiendo a cualquier fabricante de envases cosméticos.
Hassan Amrani, Fábrica de Embalajes, Marruecos
En nuestras instalaciones de Casablanca, operamos dos máquinas de moldeo por soplado de Ever-Power. La EPA.ES-2C100 fue nuestra primera adquisición y, tras 14 meses de funcionamiento, no dudamos en pedir una segunda máquina. La calidad de fabricación es notablemente superior a la de otros proveedores en este rango de precios. El sistema de servoaccionamiento es silencioso, la máquina ocupa poco espacio y la interfaz de usuario es intuitiva, incluso para nuestros operarios con menos experiencia. Solicitar repuestos es sencillo y la entrega siempre ha sido rápida. Ever-Power se ha ganado nuestra confianza a largo plazo.
Fatima Al-Rashidi, Productos de belleza, Arabia Saudita
Teníamos un presupuesto ajustado y evaluamos a tres proveedores antes de decidirnos por Ever-Power. La EPA.ES-2C100 ofrecía la mejor relación calidad-precio para nuestras necesidades: una máquina de moldeo por soplado de cosméticos fiable para nuestra producción de volumen medio. Fabricamos frascos de loción de hombro plano de 300 ml y frascos de sérum de 100 ml. La máquina los procesa sin problemas. El ajuste del perfil de calentamiento de la preforma para cambiar entre tipos de frascos es rápido una vez que el técnico comprende el sistema. El embalaje tiene un aspecto prémium y nuestros clientes están satisfechos con la claridad y la uniformidad. El plazo de entrega, desde el pedido hasta la entrega, fue de unos 45 días, dentro del plazo acordado.
Ahmed Okonkwo, División de Embalaje, Nigeria
La EPA.ES-2C100 reemplazó una máquina de moldeo por soplado de dos etapas más antigua que nos causaba fallas constantes en las lámparas de calentamiento y una distribución inconsistente de la temperatura de las preformas. La mejora desde el cambio es evidente. Nuestra tasa de rechazo se redujo de aproximadamente 3,51 TP3T a menos de 0,81 TP3T en el primer mes. El diseño modular de la zona de calentamiento facilita y agiliza el reemplazo de las lámparas. Producimos alrededor de 18.000 botellas por turno en una jornada de 8 horas, cerca de la producción máxima nominal, y la máquina funciona durante todo el turno sin problemas. La documentación técnica es exhaustiva. Excelente máquina, excelente empresa.
María del Carmen Flores, Empaquetado por Contrato, Perú
Somos una empresa de envasado por contrato en Lima y adquirimos la EPA.ES-2C100 para atender a nuestros clientes de marcas de cosméticos y cuidado personal. La capacidad de la máquina para procesar preformas de PET y PETG es una gran ventaja, ya que cada cliente especifica materiales diferentes. El cambio es sencillo una vez que se configuran la preforma y la receta adecuadas. La presión de soplado de hasta 35 kg/cm² es más que suficiente para las botellas con formas especiales que algunos de nuestros clientes requieren. Llevamos usando la máquina unos 11 meses y ha funcionado sin mayores problemas. El soporte de Ever-Power ha sido eficiente en las pocas ocasiones en que hemos necesitado asesoramiento técnico. Una inversión fiable.
Información adicional
| Editado por | Yjx |
|---|
Productos relacionados
-

EPA.ES-4C76 Máquina de moldeo por soplado totalmente automática para botellas de productos químicos de uso diario y cosméticos.
-
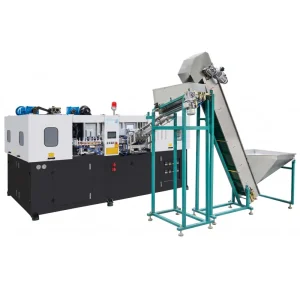
EPA.ES-2C130 Máquina de moldeo por soplado totalmente automática para botellas de pesticidas y productos químicos
-
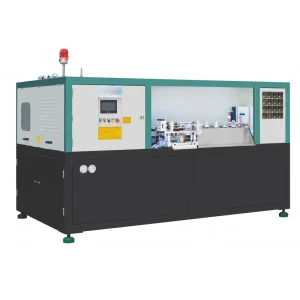
Máquina de moldeo por soplado totalmente automática EPA.FS-1CG150 para biberones y botellas de PP.
-
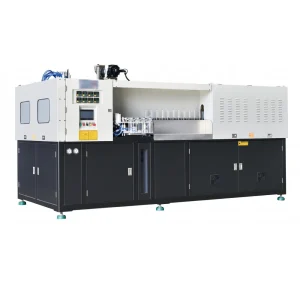
EPA.AS-2C114.3 Máquina de moldeo por soplado totalmente automática para frascos de medicamentos


