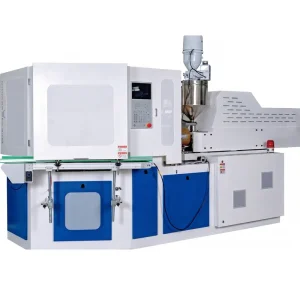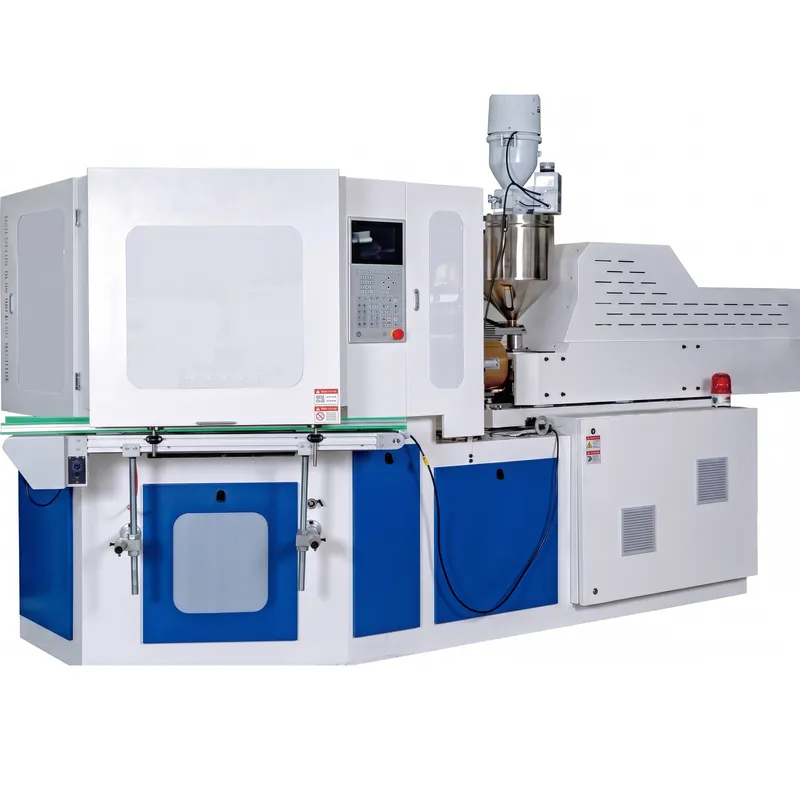
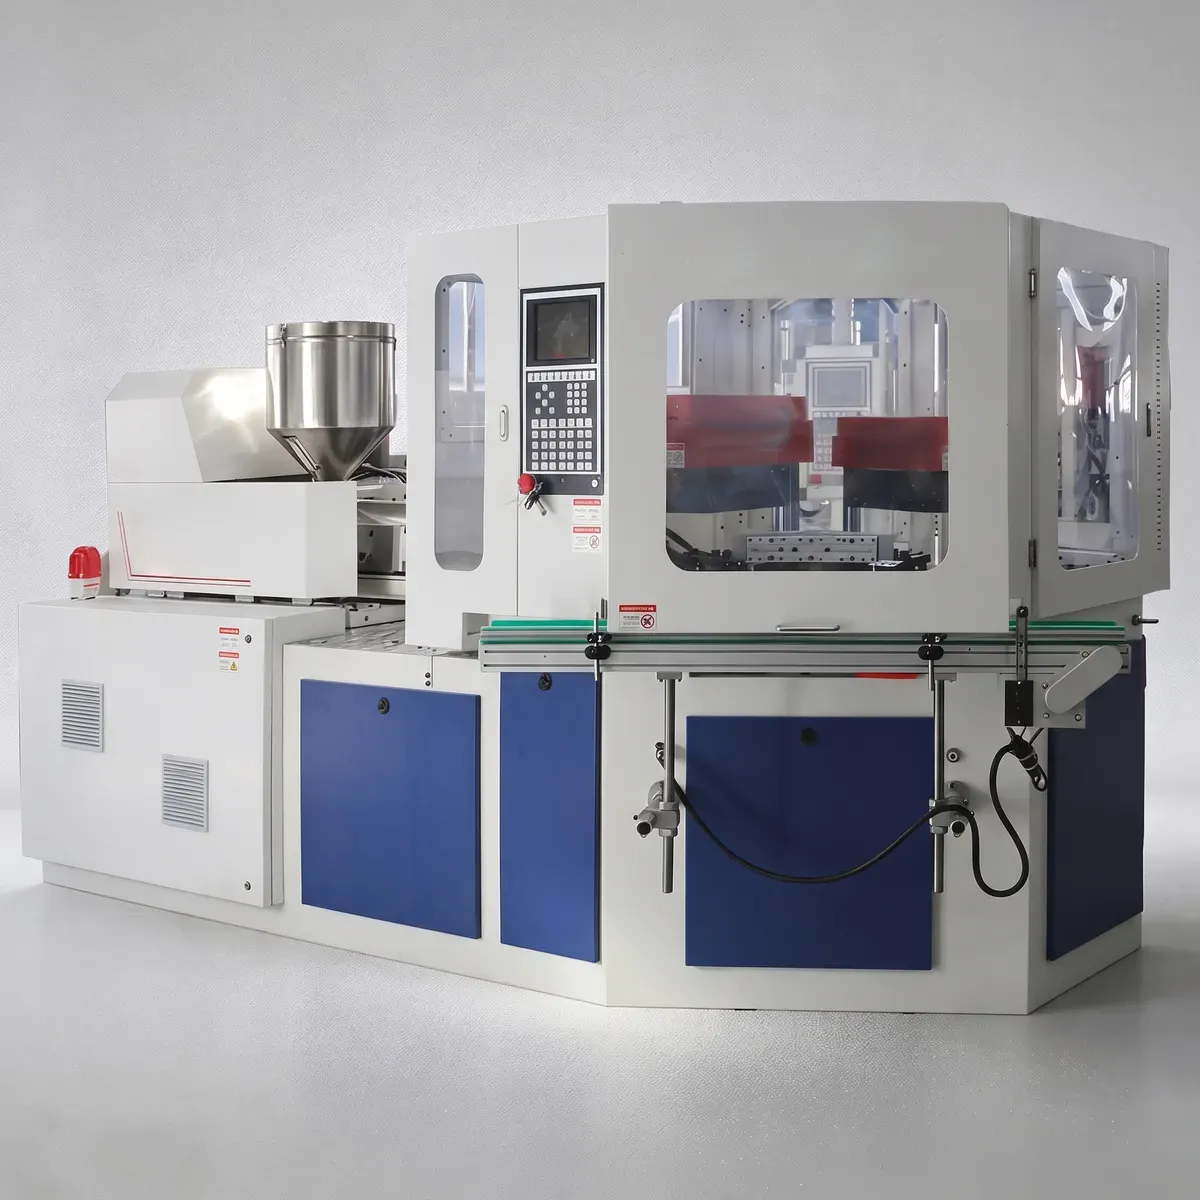
Máquina de moldeo por inyección-soplado ZQ40, repuesto para el modelo SUMA 40iB
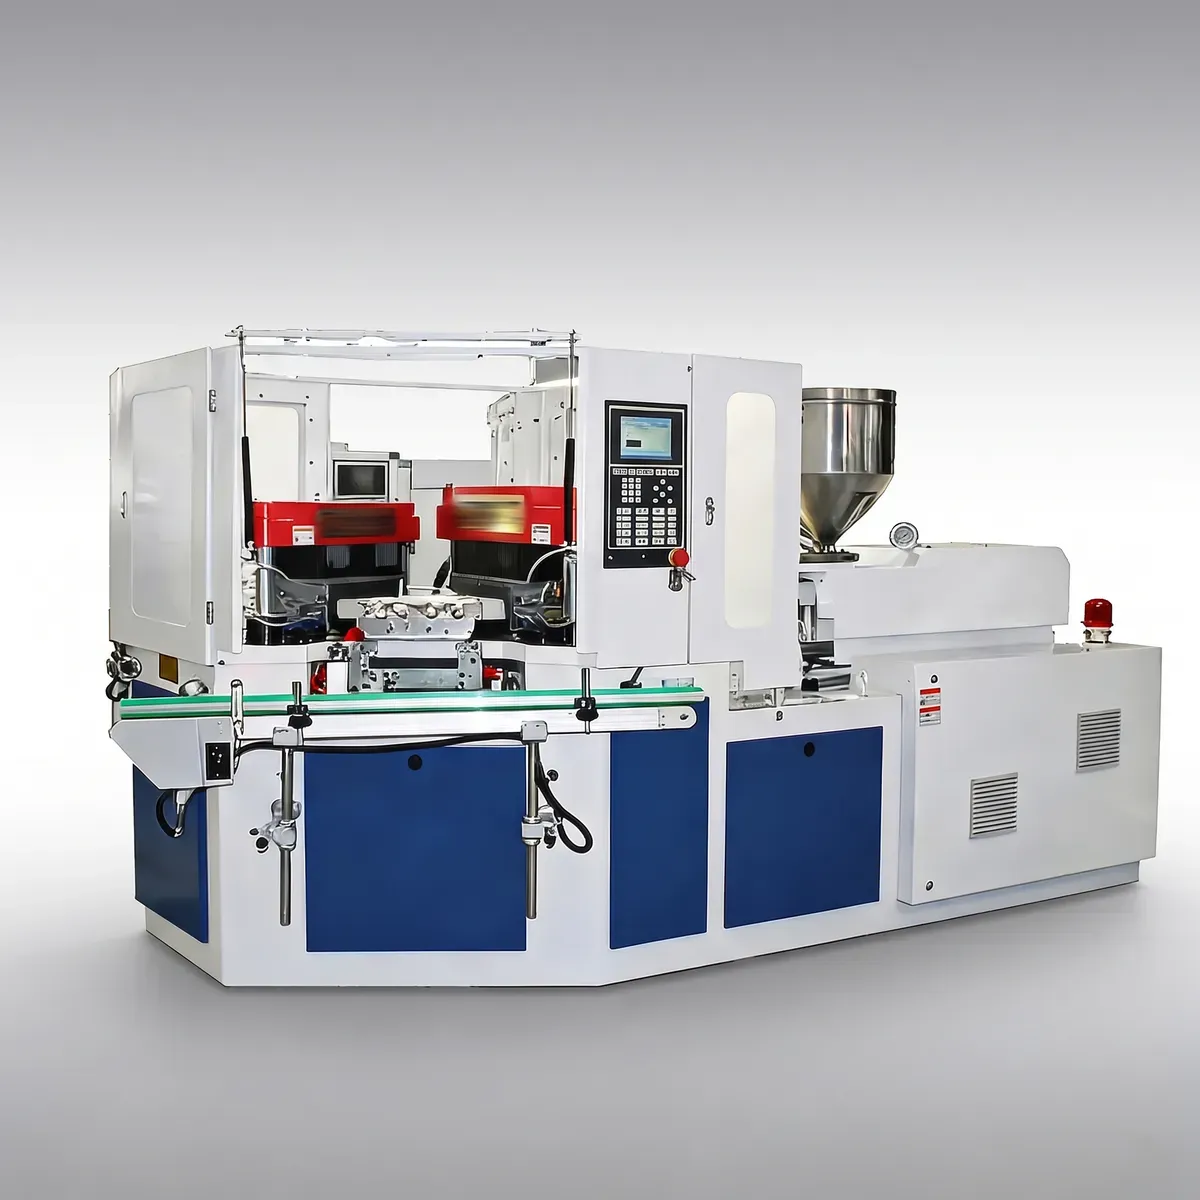
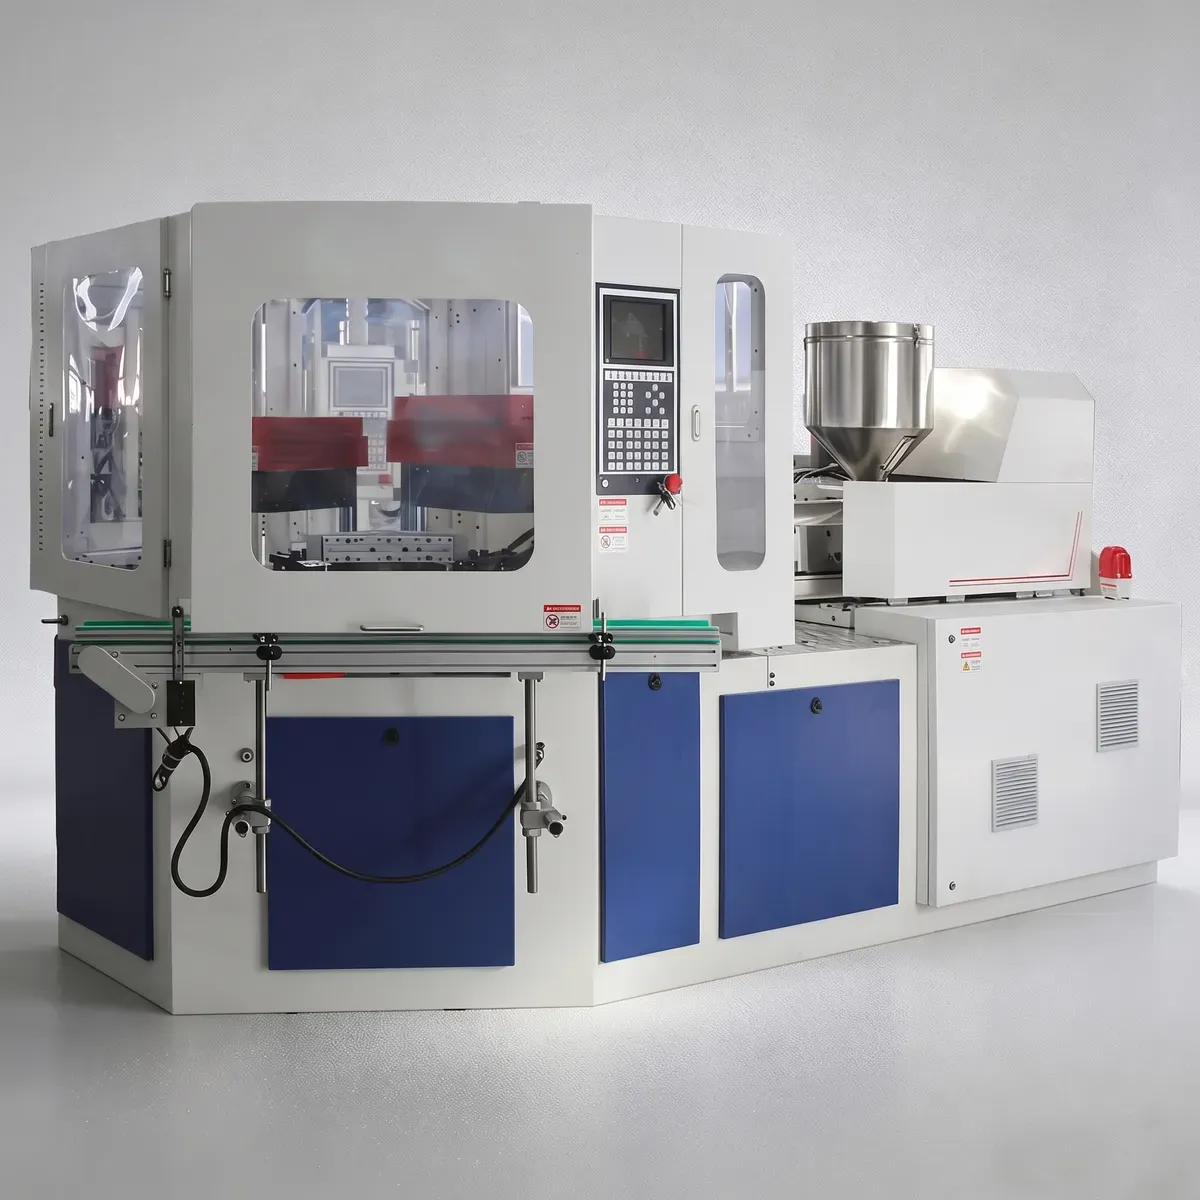
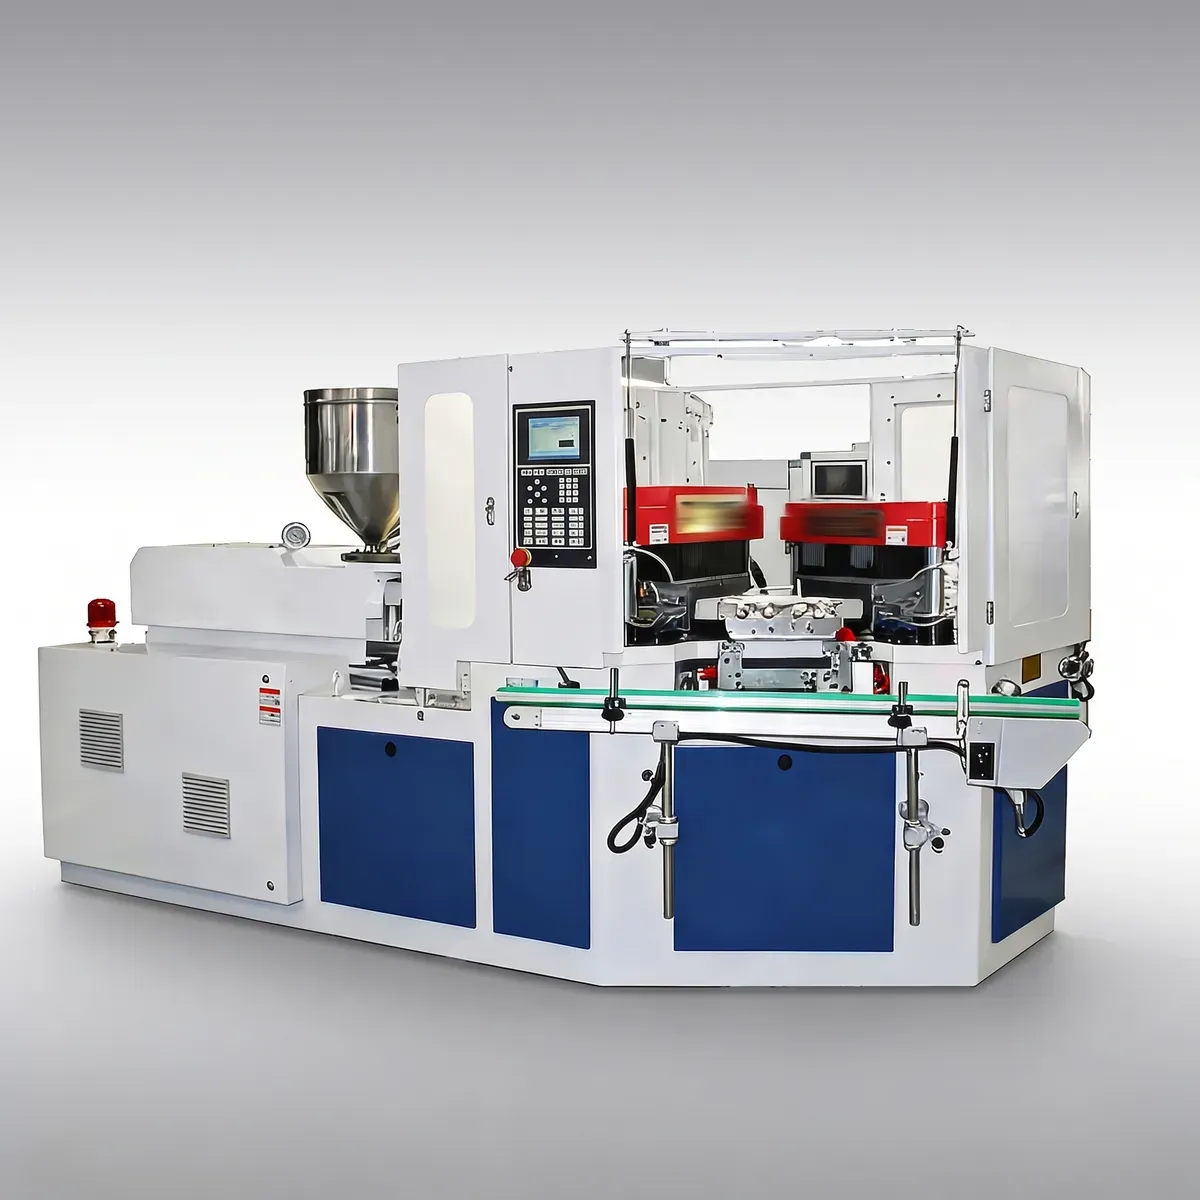
La máquina de moldeo por inyección-soplado ZQ40 es una máquina IBM totalmente servoaccionada, diseñada con precisión y que reemplaza directamente al modelo SUMA 40iB. Al prescindir por completo del aceite hidráulico en todos los ejes de movimiento, esta máquina de moldeo por inyección-soplado totalmente eléctrica logra un tiempo de ciclo 20% menor en comparación con los modelos hidráulicos tradicionales. Para la producción de botellas de 30 ml, el ciclo es de tan solo 8,2 segundos, lo que se traduce en una producción diaria sostenida de 105 000 botellas y una capacidad máxima de 115 000 botellas por día. El consumo de energía se reduce aproximadamente en 30%, registrándose una potencia operativa de tan solo 12 kWh por hora durante las series de producción de 30 ml.
La máquina de moldeo por inyección-soplado ZQ40 es una máquina IBM totalmente servoaccionada, diseñada con precisión y que reemplaza directamente al modelo SUMA 40iB. Al prescindir por completo del aceite hidráulico en todos los ejes de movimiento, esta máquina de moldeo por inyección-soplado totalmente eléctrica logra un tiempo de ciclo 20% menor en comparación con los modelos hidráulicos tradicionales. Para la producción de botellas de 30 ml, el ciclo es de tan solo 8,2 segundos, lo que se traduce en una producción diaria sostenida de 105 000 botellas y una capacidad máxima de 115 000 botellas por día. El consumo de energía se reduce aproximadamente en 30%, con una potencia operativa registrada de tan solo 12 kWh por hora durante las series de producción de 30 ml. Los codificadores absolutos integrados en todo el sistema servoaccionado ofrecen una repetibilidad y precisión dimensional excepcionales en cada lote de producción, lo que la convierte en una de las mejores opciones de máquinas de moldeo por inyección-soplado disponibles para el envasado de precisión de alto volumen.
La máquina de moldeo por inyección-soplado de plástico ZQ40 presenta un diseño de abajo hacia arriba que mantiene el área del molde completamente libre de aceite lubricante, cumpliendo con los estrictos requisitos de higiene para envases farmacéuticos, botellas nutracéuticas, envases cosméticos y botellas de plástico para uso alimentario. Su unidad de inyección accionada por cilindro eléctrico garantiza pesos de inyección estables y consistentes con menores costos de mantenimiento a largo plazo en comparación con las alternativas hidráulicas. La parte trasera de la cinta transportadora es compatible de forma nativa con la automatización posterior, incluidos sistemas de inspección visual, detectores de fugas, máquinas de etiquetado y equipos de envasado automático, lo que permite una producción totalmente automatizada. Con una fuerza de cierre ajustable entre 40 y 80 toneladas mediante una estructura de cierre patentada, y cavitaciones de molde que van desde 1 cavidad para envases de 1000 ml hasta 9 cavidades para botellas de 10 ml, la ZQ40 es una máquina de moldeo por inyección-soplado versátil y personalizable que se adapta a un amplio espectro de aplicaciones de envasado industrial y de consumo.
Cavitación del molde (para referencia)
| Volumen aproximado | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
|---|---|---|---|---|---|---|---|
| Cavitación máxima | 9 | 8 | 6 | 4 | 3 | 2 | 1 |
Parámetros técnicos principales
| Artículo | Unidad | ZQ40 |
|---|---|---|
| Sistema de inyección | ||
| Diámetro del tornillo | mm | 40/45 |
| Tornillo L/D | % | 22:1 |
| ¡Peso de la inyección! | gramo | 190/260 |
| Potencia calorífica | KW | 7.5 |
| Número de zonas de barriles | 3+N | |
| accidente cerebrovascular por inyección | mm | 120 |
| Sistema de sujeción | ||
| Fuerza de sujeción de la inyección | KN | 400 |
| Carrera de apertura para la inyección | mm | 165 |
| Clamping force of blowing | KN | 60 |
| Golpe de apertura para soplar | mm | 140 |
| Lifing height of rotary table | mm | 70 |
| Moho | ||
| Tamaño máximo de la placa (largo x ancho) | mm | 480x340 |
| Espesor del molde | mm | 180 |
| Diámetro de la botella | mm | 120 |
| Altura de la botella | mm | 220 |
| Altura adecuada de la botella | mm | 1-1500 |
| golpe de despojo | mm | 220 |
| Sistema hidráulico | ||
| Presión hidráulica | Mapa | 14 |
| Potencia del motor | KW | 11 |
| Ciclo seco | S | 3.5 |
| Potencia total | KW | 20 |
| Potencia operativa | % | 52-70 |
| Otros | ||
| Presión mínima de aire comprimido | MPa | 0.7- 1.2 |
| Capacidad de aire comprimido | M³/min | 0.7 |
| flujo de agua | M³/h | 3.5 |
| Presión del agua de refrigeración | MPa | 0.3-0.4 |
| Dimensiones (largo x ancho x alto) | METRO | 3,5x1,3x1,7 |
| Peso neto | Tonelada | 3.8 |
Marca y modelo reemplazables
| Poder eterno | Fuerza de sujeción | Jomar | SUMA | Uniloy | Flora |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
Diámetro del tornillo de máquina IBM
| Poder eterno | Diámetro del tornillo | Jomar | SUMA | Flora |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Peso de inyección de la máquina IBM
| Poder eterno | Peso de inyección | Jomar | SUMA | Flora |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Fuerza de sujeción de inyección de máquina IBM
| Poder eterno | Fuerza de sujeción por inyección | Jomar | SUMA | Flora |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 KN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
Tamaño del molde de la máquina IBM
| Poder eterno | Tamaño del molde | Jomar | SUMA | Flora |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Tamaño de máquina IBM
| Poder eterno | Tamaño del molde (M) | Jomar | SUMA | Flora |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Nota: Las marcas se mencionan únicamente para ayudar a los clientes a elegir productos, no para vender los productos de esas marcas.
Características de la máquina de moldeo por inyección-soplado IBM ZQ40
1. Alta capacidad de producción
La máquina de moldeo por inyección-soplado ZQ40 ofrece una producción sostenida de 105 000 botellas al día, con una capacidad máxima de 115 000 unidades diarias para envases de 30 ml. Con un ciclo de producción de 8,2 segundos, la máquina funciona de forma continua sin necesidad de intervención manual frecuente, lo que permite atender pedidos de gran volumen con rapidez. Como solución de un fabricante de máquinas de moldeo por inyección-soplado de alto rendimiento, esta capacidad proporciona a su empresa una ventaja competitiva directa en mercados de envasado de respuesta rápida, como los sectores farmacéutico, cosmético y de bienes de consumo de alta rotación. El utillaje multicavidad, con hasta 9 cavidades, multiplica aún más la productividad para botellas de menor tamaño.
2. Opciones de moldeo personalizables
La ZQ40, una máquina de moldeo por inyección-soplado totalmente personalizable, admite una amplia gama de formas, volúmenes (de 1 ml a 1500 ml) y geometrías de cuello de botella. Su fuerza de cierre ajustable de 40 a 80 toneladas y su sistema de moldes modular permiten un cambio rápido entre líneas de producción. Tanto si fabrica viales farmacéuticos de cuello estrecho, tarros cosméticos de boca ancha o botellas redondas para el consumidor, la platina de molde flexible (480 x 340 mm) y las opciones de diámetro del husillo (40 mm o 45 mm) garantizan una adaptación perfecta a sus requisitos específicos de SKU sin necesidad de equipos base adicionales.
3. Eficiencia energética excepcional
Este totalmente eléctrico máquina de moldeo por inyección-soplado Reduce el consumo de energía en aproximadamente 30% en comparación con los sistemas hidráulicos equivalentes. La potencia operativa durante la producción de botellas de 30 ml es de tan solo 12 kWh por hora, con una potencia instalada total de solo 20 kW y una tasa de utilización de 52 a 70%. La arquitectura servo totalmente eléctrica elimina por completo las pérdidas por calentamiento del aceite hidráulico y el consumo de energía de la bomba en reposo. Para los proveedores de máquinas de moldeo por inyección-soplado que evalúan el costo total de propiedad, este perfil energético se traduce en importantes ahorros en servicios públicos durante la vida útil de la máquina, lo que mejora directamente su margen de beneficio por botella producida.
4. Fácil manejo y bajo mantenimiento
La ZQ40 está diseñada para un funcionamiento sencillo, con una interfaz HMI intuitiva que guía a los operarios durante la configuración, el ajuste de parámetros y la monitorización en tiempo real. Los codificadores absolutos del sistema servo proporcionan un posicionamiento preciso y repetible sin necesidad de recalibración manual entre turnos. Gracias a la eliminación total de los circuitos de aceite hidráulico, las tareas de mantenimiento rutinarias, como la sustitución del filtro de aceite, la inspección de juntas y la gestión del fluido hidráulico, quedan completamente fuera del programa de mantenimiento. Las unidades de inyección accionadas por cilindros eléctricos simplifican aún más el mantenimiento, reduciendo tanto el tiempo de inactividad planificado como el imprevisto en sus operaciones de producción.
5. Control de calidad y consistencia
El posicionamiento servo del codificador absoluto ofrece una repetibilidad dimensional inalcanzable con las máquinas de moldeo por inyección-soplado hidráulicas convencionales. La desviación del peso de la inyección, la uniformidad del espesor de la pared y la precisión de la rosca del cuello se mantienen dentro de tolerancias estrictas en cada ciclo de producción. El sistema de control de precisión de la máquina monitoriza continuamente la presión de inyección, la temperatura del cilindro, la fuerza de cierre y la duración del ciclo, compensando automáticamente las variaciones ambientales. Para industrias reguladas como la farmacéutica y la de envases médicos, este nivel de control dimensional y consistencia entre lotes no es opcional, sino esencial para el cumplimiento de las Buenas Prácticas de Fabricación (BPF) y la presentación de documentación regulatoria.
6. Diseño higiénico para industrias reguladas
El diseño mecánico de abajo hacia arriba de la ZQ40 garantiza que el área del molde permanezca completamente libre de aceite lubricante en todo momento. Esta es una característica fundamental para el cumplimiento de las normas de higiene en envases farmacéuticos, botellas de nutracéuticos, recipientes para alimentos y cualquier aplicación donde se deba minimizar el riesgo de contaminación. Su arquitectura cumple con los estándares de producción para salas blancas exigidos por las principales marcas farmacéuticas y cosméticas a nivel mundial, lo que convierte a la ZQ40 en una excelente opción para instalaciones que buscan soluciones de moldeo por soplado e inyección en un solo paso, alineadas con las Buenas Prácticas de Fabricación (BPF), sin incurrir en el costo de equipos de moldeo por soplado para salas blancas.
Principio de funcionamiento
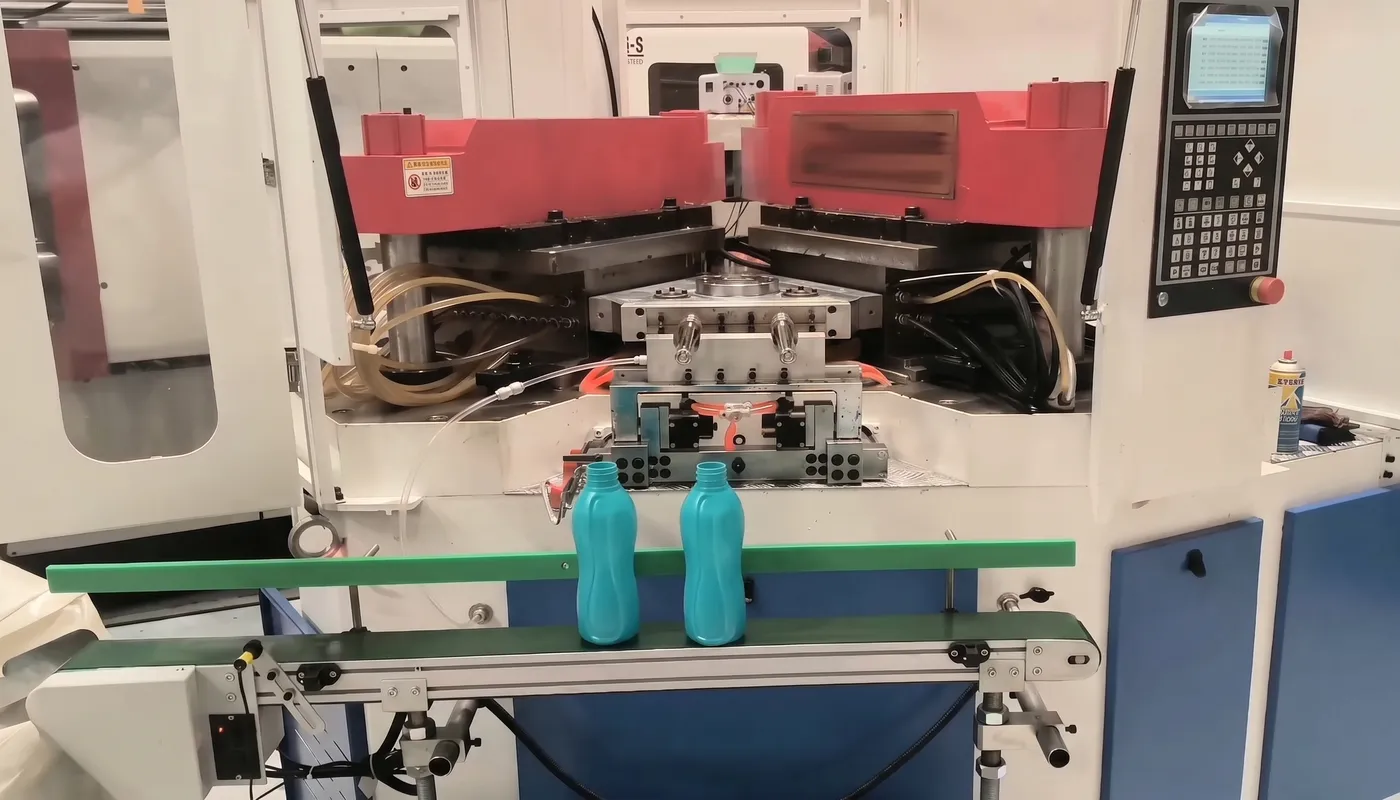
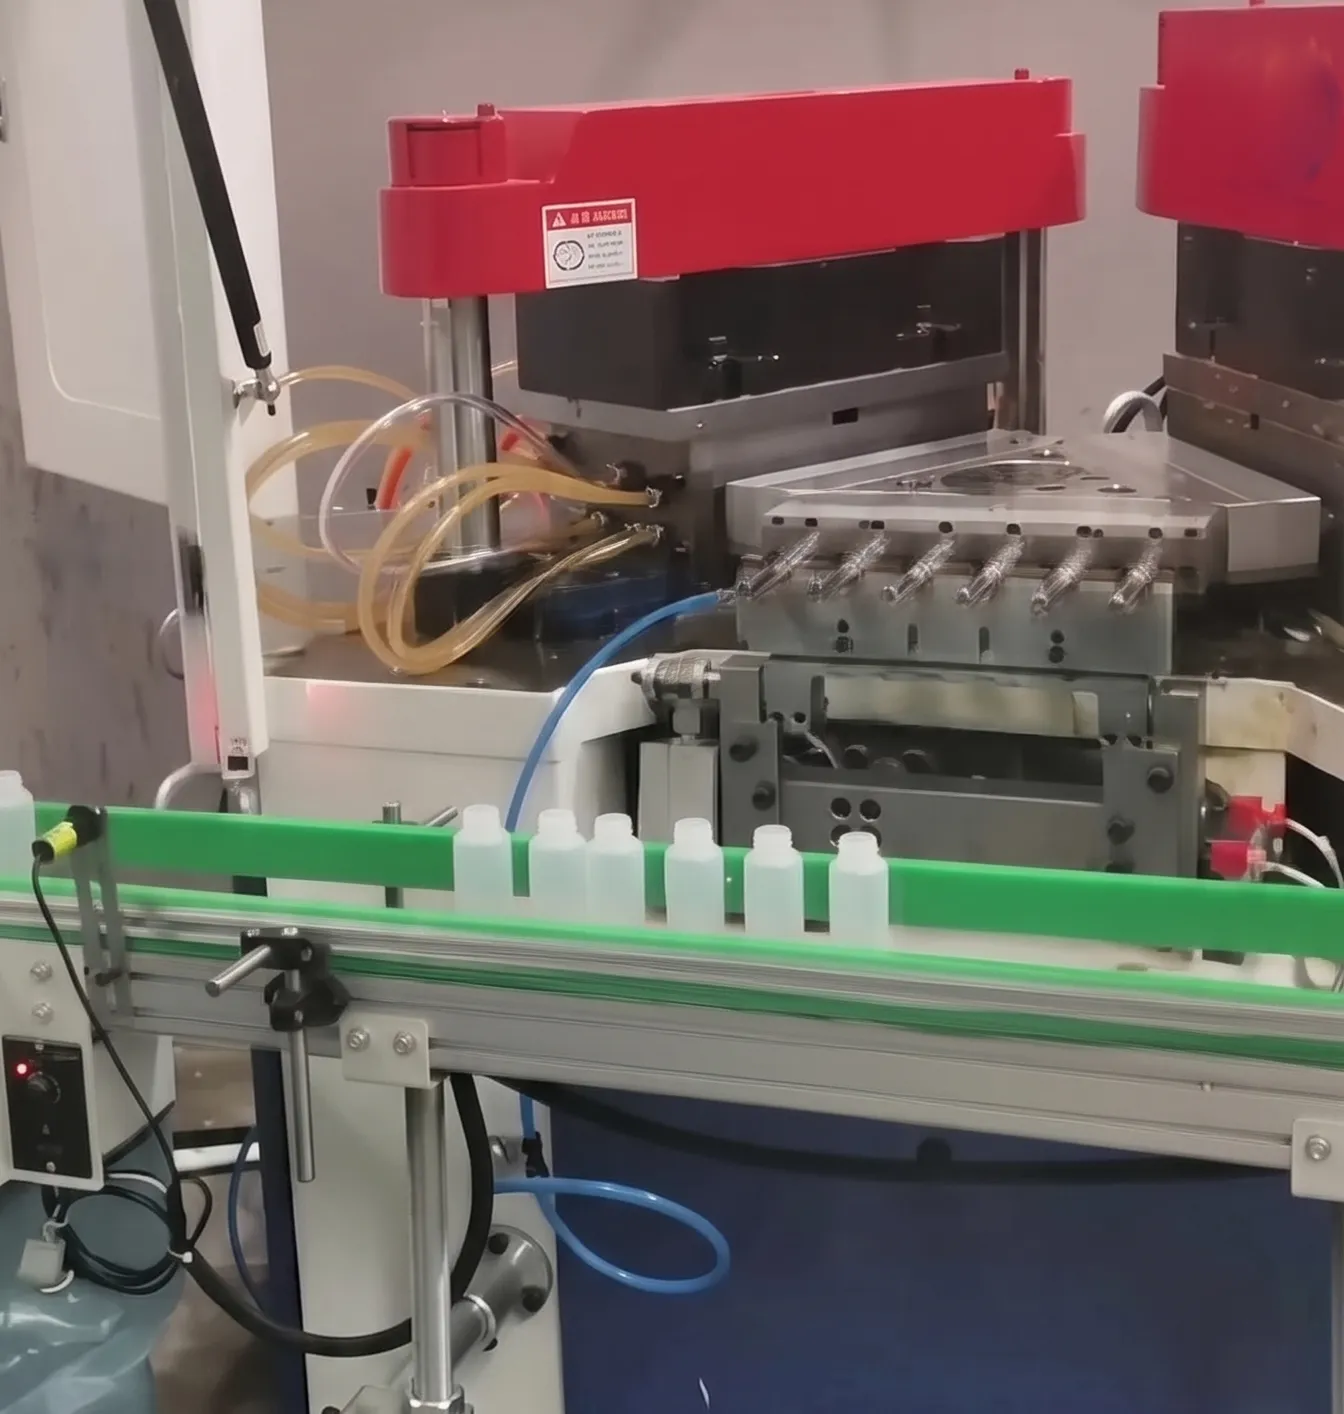
1. Inyección de preformas
La resina plástica fundida se inyecta con precisión alrededor de la varilla central en la cavidad de inyección. La geometría del cuello de la botella, el perfil de la rosca y las dimensiones finales se forman con gran precisión en esta estación, ya que el cuello se moldea por inyección en lugar de por soplado. Tras un enfriamiento y un tiempo de reposo suficientes bajo presión de inyección controlada, el molde se abre y la varilla central, que contiene la preforma formada con precisión, gira sobre la mesa de indexación hasta la estación de moldeo por soplado. Este paso de inyección es la base de la precisión superior del cuello que distingue la tecnología de las máquinas de moldeo por inyección-soplado de IBM de las alternativas basadas en extrusión.
2. Moldeo por soplado
La varilla central con la preforma se introduce en el molde de soplado, que se cierra a su alrededor con una fuerza de sujeción de 60 kN. Se introduce aire comprimido a una presión de 0,7 a 1,2 MPa a través del mandril, expandiendo la preforma calentada hacia afuera hasta que el plástico se adapta con precisión a la superficie interior del molde de la botella. Los canales de enfriamiento dentro del molde de soplado solidifican rápidamente el cuerpo de la botella, fijando la distribución final del espesor de la pared y la geometría de la botella. El número de cavidades en esta estación coincide con la configuración de la estación de inyección. Después del enfriamiento, el molde se abre y las varillas centrales giran hacia la estación de desmoldeo, transportando botellas terminadas y completamente formadas, sin rebabas ni desperdicios.
3. Desprendimiento y expulsión
En la estación de desmoldeo, las botellas terminadas se expulsan automáticamente de las varillas de núcleo enfriadas con una carrera de desmoldeo de 220 mm. Las botellas se liberan limpiamente al sistema de cinta transportadora de salida sin necesidad de asistencia manual ni operaciones de recorte secundarias, ya que el proceso IBM no produce rebabas de preforma. Las tres estaciones (inyección, soplado y desmoldeo) operan simultáneamente en paralelo en cada ciclo de indexación, lo que significa que la máquina produce un juego completo de botellas terminadas con cada rotación de 8,2 segundos. Esta arquitectura simultánea de tres estaciones es la clave de la excepcional tasa de producción y eficiencia de materiales de la ZQ40, con un desperdicio de proceso prácticamente nulo en la producción normal.
Áreas de aplicación
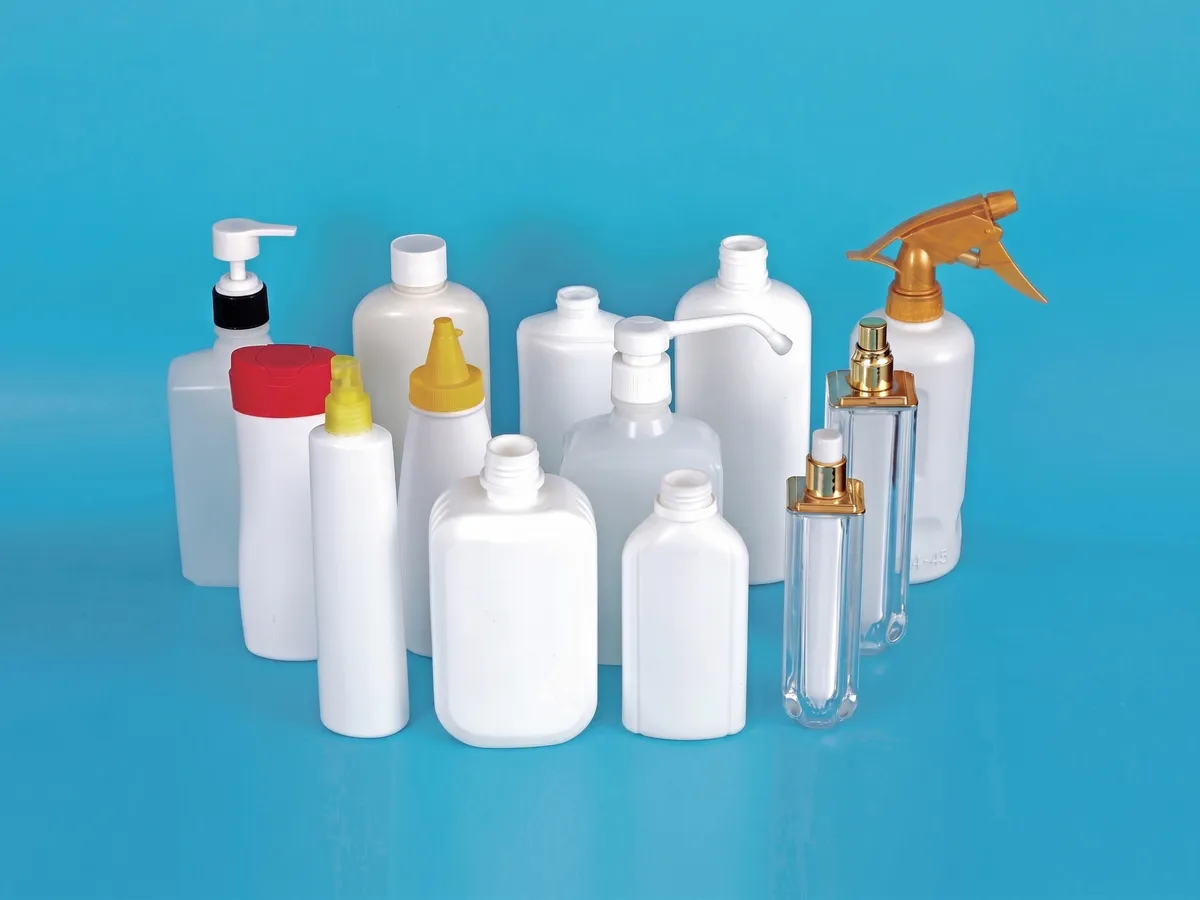
Botellas de productos químicos
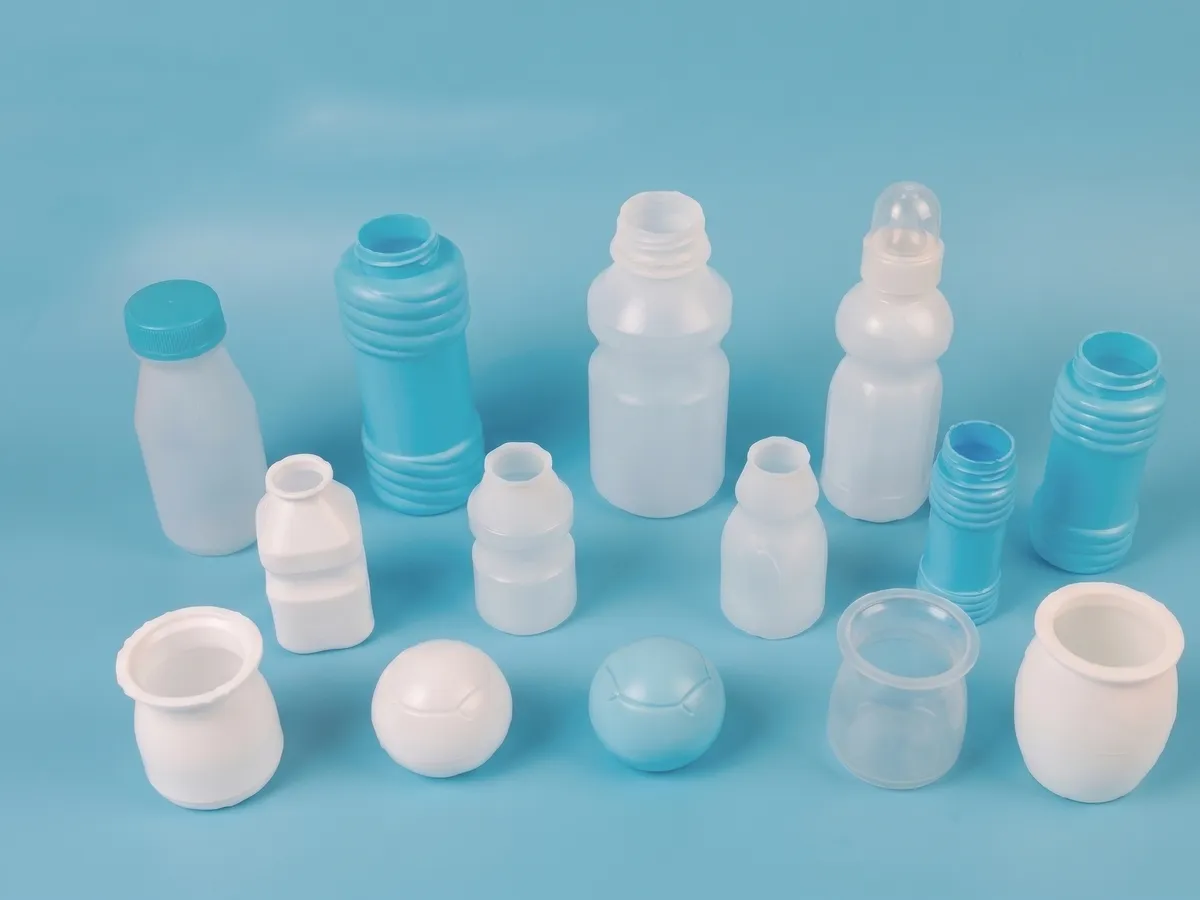
Los agentes de limpieza industrial, los reactivos de laboratorio y los productos químicos especializados requieren envases con un cierre preciso en el cuello y una excelente resistencia química. La ZQ40 produce envases químicos de HDPE y PP con un espesor de pared uniforme y perfiles de rosca precisos que garantizan un cierre hermético, evitando la contaminación y las fugas durante el almacenamiento y el transporte en entornos industriales exigentes.
Frascos de cosméticos
Las lociones, sérums, tónicos y productos de cuidado facial de alta gama requieren envases con un acabado superficial superior, uniformidad dimensional y claridad visual. El moldeo por inyección preciso de la preforma en la ZQ40 ofrece envases cosméticos con líneas de separación suaves y una distribución uniforme del grosor de la pared, tal como exigen las marcas de cosméticos premium. Los materiales de procesamiento, como PCTG, PS y ABS, permiten obtener envases transparentes o translúcidos de alto brillo.
Botellas de bebidas
Los envases de bebidas de pequeño formato, como los zumos concentrados, las bebidas funcionales y los productos lácteos monodosis, se benefician de la alta capacidad de producción por cavitación de la ZQ40. Hasta 8 cavidades para botellas de 30 ml y hasta 4 cavidades para botellas de 100 ml permiten a los productores de bebidas alcanzar una producción de alto volumen a un coste unitario competitivo, con materiales de HDPE, PP y PET compatibles, aptos para uso alimentario, procesados de forma limpia en la zona de moldeo libre de aceite.
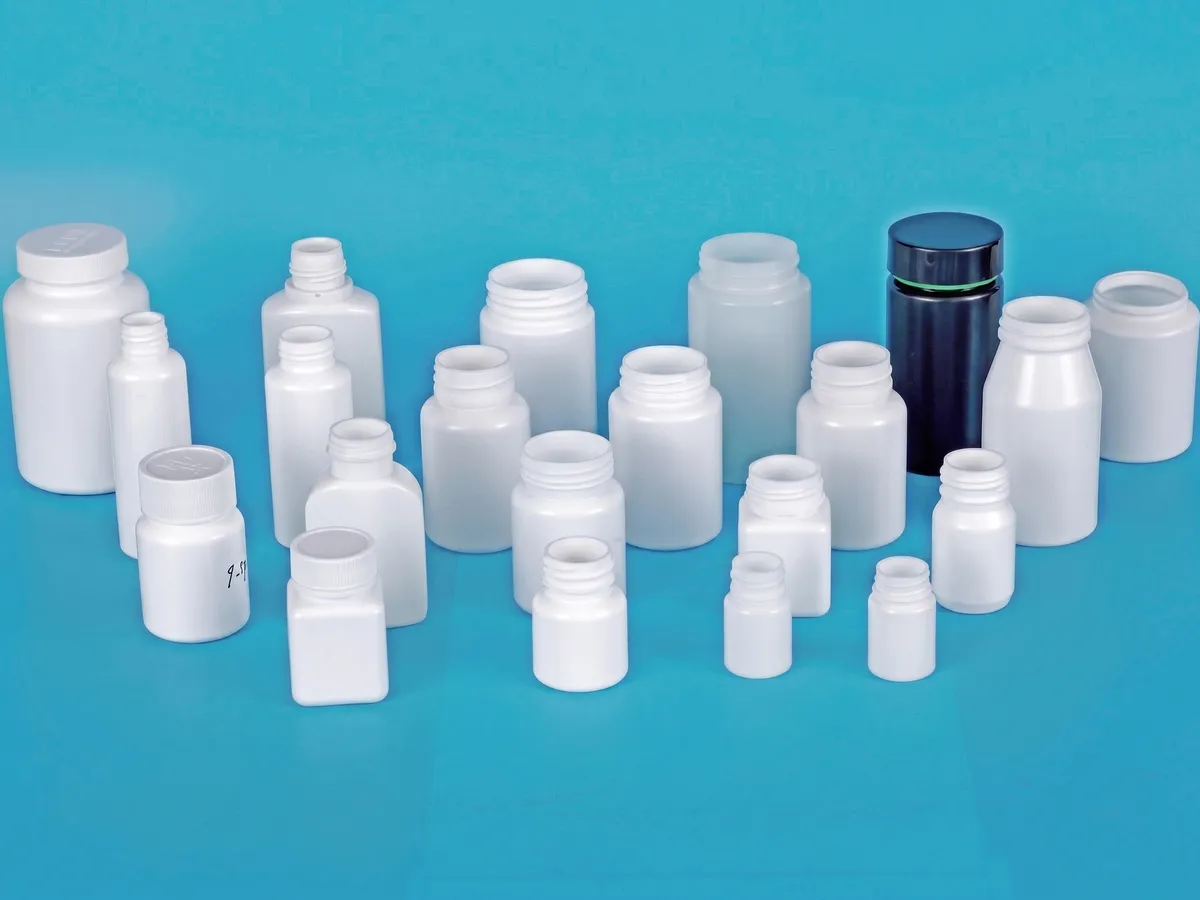
Frascos farmacéuticos
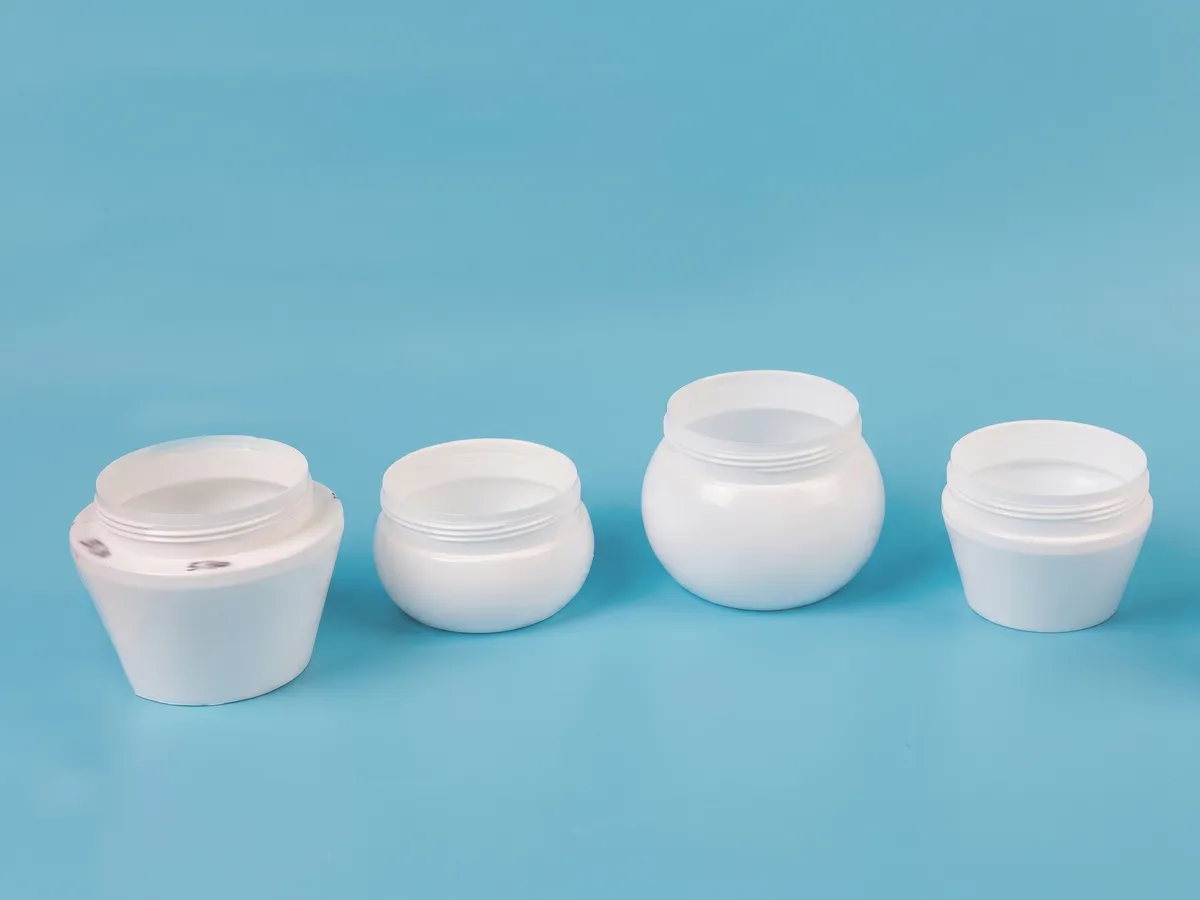
Esta es la principal aplicación de diseño para la ZQ40. Los frascos de pastillas, los envases de tabletas, los frascos de medicamentos líquidos y los envases multidosis para la industria farmacéutica requieren entornos de producción compatibles con las GMP, una geometría precisa de la rosca del cuello para cierres a prueba de niños y una consistencia dimensional verificable entre lotes. La zona de moldeo sin aceite y la repetibilidad absoluta del codificador hacen de la ZQ40 una de las opciones de máquinas de moldeo por inyección-soplado más adecuadas para las plantas de envasado farmacéutico en todo el mundo.
Botellas de jabón de manos
Los jabones líquidos antibacterianos, desinfectantes de manos y jabones espumosos requieren envases con cuellos compatibles con bombas y una geometría de hombros uniforme para las líneas de llenado automatizadas. La ZQ40 produce envases de jabón líquido de HDPE y PP con perfiles de rosca precisos que se acoplan de forma fiable a los dispensadores de bomba estándar, lo que permite un llenado y taponado automatizados de alta velocidad sin tasas de reproceso o rechazo que reduzcan la rentabilidad en la fabricación de productos para el hogar y el cuidado de la salud.
Botellas de jabón para platos
Las botellas de jabón lavavajillas y productos de limpieza de cocina deben soportar la presión repetida sin agrietarse por fatiga, manteniendo a la vez una apariencia atractiva en el estante. La ZQ40 permite la producción de envases de jabón lavavajillas de LDPE y HDPE con una distribución controlada del espesor de la pared que equilibra la flexibilidad de compresión y la integridad estructural. La uniformidad constante entre cavidades de la máquina garantiza que cada botella de un lote se llene al mismo nivel en líneas de llenado de alta velocidad sin necesidad de ajustes.
Frascos con gotero
Las soluciones oftálmicas, los aerosoles nasales y los frascos cuentagotas de laboratorio representan algunas de las aplicaciones más exigentes en cuanto a precisión dimensional en el mundo del envasado. Los frascos cuentagotas fabricados en la ZQ40 se benefician de una geometría de cuello moldeada por inyección que garantiza una precisión de ajuste de la punta del cuentagotas y el tapón dentro de tolerancias de nivel micrométrico. El entorno de molde limpio y libre de aceite de la máquina también cumple con los requisitos de control de contaminación para aplicaciones de envasado de gotas oftálmicas y farmacéuticas estériles a nivel mundial.
Biberones
Los biberones y envases de leche de fórmula infantil requieren materiales aptos para uso alimentario y libres de BPA, procesados en entornos libres de contaminación. La zona de moldeo sin aceite de la ZQ40 cumple directamente con los requisitos de higiene para el envasado de productos infantiles. Los biberones de PP y HDPE aptos para uso alimentario producidos en esta máquina presentan un grosor de pared uniforme, zonas de alineación de marcas de medición precisas y dimensiones fiables de la rosca del anillo de la tetina para los cierres a prueba de manipulaciones, exigidos por las normativas internacionales para productos infantiles.
 |
 |
| Frascos farmacéuticos | Botellas de productos químicos |
 |
 |
| Frascos de cosméticos | Biberones |
Componentes de máquina IBM ZQ40
1. Dispositivo de inyección
El dispositivo de inyección consta de un husillo de 40 mm o 45 mm de diámetro con una relación L/D de 22:1, tres zonas de calentamiento en el cilindro más una zona adicional (3+N) y un accionamiento eléctrico del cilindro que proporciona pesos de inyección precisos y repetibles de 190 g o 260 g. Este componente se encarga de fundir y homogeneizar la resina polimérica cruda antes de la inyección en la cavidad, con una potencia de calentamiento del cilindro de 7,5 kW que mantiene una temperatura de fusión óptima para un comportamiento de flujo del material uniforme.
2. Sistema de canal caliente
El sistema de canal caliente optimizado distribuye el plástico fundido desde el cilindro de inyección a cada cavidad mediante colectores con control de temperatura y boquillas de entrada calefactadas. Este componente elimina el desperdicio en el canal frío y garantiza un llenado simultáneo y equilibrado de todas las cavidades en configuraciones multicavidad. El control preciso de la temperatura en el colector del canal caliente minimiza la variación de peso entre las cavidades, manteniendo una calidad constante de la preforma que influye directamente en la uniformidad del espesor de la pared de la botella en la etapa de soplado posterior.
3. Estación de inyección
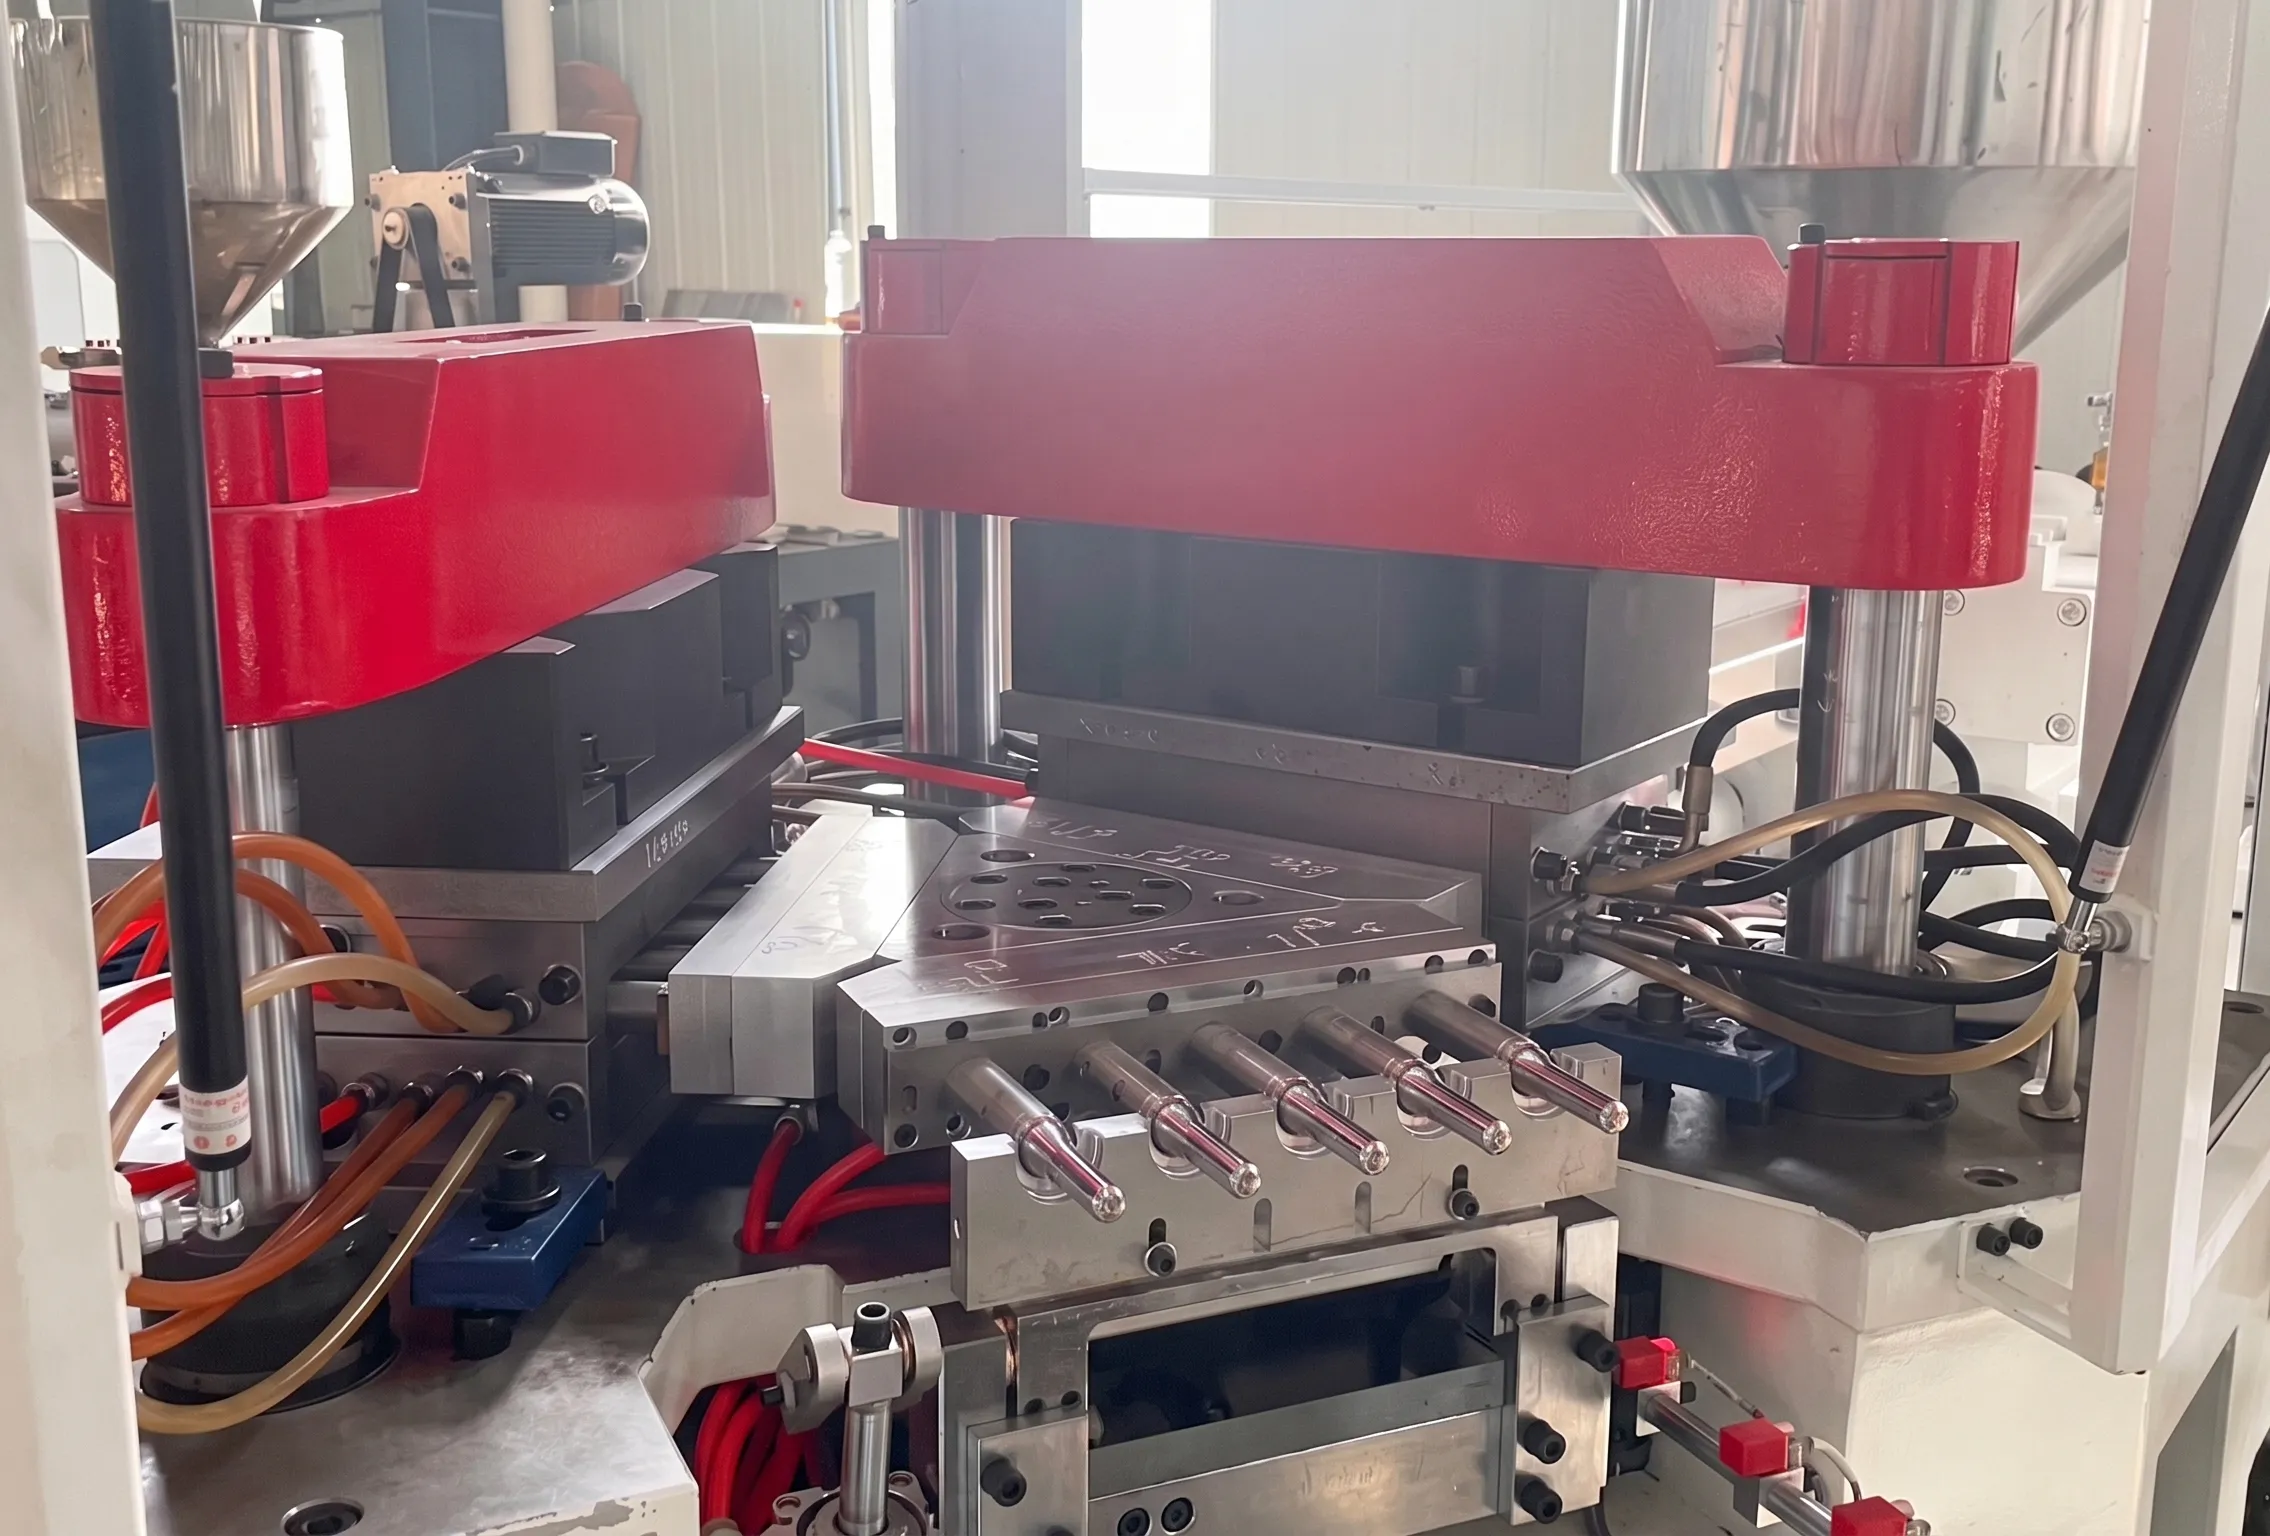
La estación de inyección es la primera de las tres posiciones operativas en la mesa giratoria de la ZQ40, donde la fuerza de cierre de inyección de 400 kN cierra el molde de inyección alrededor de las varillas de núcleo con una carrera de apertura de 165 mm. Esta estación controla los parámetros del ciclo de inyección, incluyendo la temperatura de fusión, la velocidad de inyección, la presión de compactación y el tiempo de enfriamiento. La mesa giratoria se eleva 70 mm para liberar los moldes durante el indexado, luego desciende con precisión y se alinea para el siguiente ciclo de inyección, con el sistema servo de codificador absoluto que garantiza un posicionamiento repetible en cada rotación.
4. Estación de soplado
La estación de soplado alberga el molde de soplado y los sistemas asociados de sujeción, suministro de aire y refrigeración. Una fuerza de sujeción de 60 kN mantiene el molde cerrado contra la presión de aire en expansión durante el inflado, con una carrera de apertura de 140 mm que proporciona suficiente espacio libre para las varillas de núcleo indexadas y las preformas. El aire comprimido, suministrado a una presión de 0,7 a 1,2 MPa, entra en la preforma a través del conducto de aire del mandril, inflándola para que se ajuste a la cavidad del molde de soplado, mientras que los canales de agua de refrigeración en el molde solidifican rápidamente el cuerpo de la botella terminada antes de que el molde se abra.
5. Moldeo por soplado
El molde de soplado define la geometría externa de la botella terminada, incluyendo la forma del cuerpo, la configuración de la base, la textura de la superficie y cualquier detalle de la marca en relieve. Construido con canales de enfriamiento integrados para una extracción de calor rápida y uniforme, el molde de soplado está diseñado para minimizar el tiempo de ciclo y lograr un contacto superficial completo entre el plástico expandido y las paredes de la cavidad del molde. Dado que no se produce ningún desprendimiento de la preforma en el proceso IBM, los moldes de soplado para máquinas de moldeo por inyección-soplado no presentan rebabas en la base de la botella, lo que resulta en una estética más limpia y sin desperdicios posteriores al procesamiento.
6. Estación de despojado
En la estación de desmoldeo, las botellas terminadas se expulsan automáticamente de las varillas de núcleo refrigeradas con una carrera de desmoldeo de 220 mm. El mecanismo de desmoldeo retira las botellas del mandril sin necesidad de intervención manual ni recorte secundario, ya que el proceso IBM no produce rebabas. Las botellas expulsadas caen directamente sobre el sistema de cinta transportadora de salida, desde donde se transportan a equipos posteriores como sistemas de inspección visual, detectores de fugas, máquinas de etiquetado o equipos de envasado automático para una operación de producción totalmente automatizada y sin supervisión.
7. Varilla central (mandril)
La varilla central, también llamada mandril, sirve como soporte interno alrededor del cual se forma la preforma de plástico durante la inyección y posteriormente se infla durante el soplado. Diseñado con canales de refrigeración internos, el mandril facilita la rápida disipación del calor de la superficie interna de la preforma, manteniendo condiciones de temperatura precisas para un rendimiento de soplado uniforme. La estructura especial de la varilla central de la ZQ40 permite ciclos de producción rápidos a la vez que proporciona una excelente refrigeración del núcleo, lo que contribuye directamente al ciclo de producción de 8,2 segundos para la fabricación de botellas de 30 ml.
8. Preforma de botella
La preforma es el producto intermedio que se forma en la estación de inyección y consta del cuello de botella y el perfil de rosca completamente formados, junto con un cuerpo cilíndrico de paredes gruesas. A diferencia del moldeo por extrusión-soplado, donde el cuello de la preforma se forma mediante el cierre del molde, el cuello de la preforma IBM se moldea por inyección hasta alcanzar sus dimensiones finales, lo que garantiza una geometría de rosca precisa y una superficie de sellado hermética antes de que el cuerpo se expanda mediante soplado. Esta es la principal ventaja de las máquinas de moldeo por inyección-soplado sobre otros procesos de moldeo por soplado para envases de precisión.
9. Moldeo por inyección
La cavidad y el cuello del molde de inyección están fabricados con aleación de acero S136 importada o acero inoxidable 4Cr13, lo que proporciona alta dureza, resistencia a la corrosión y una vida útil prolongada. El molde incorpora zonas con control activo de temperatura y un diseño especial de circuito de aceite que permite una uniformidad precisa de la temperatura en la cavidad, garantizando dimensiones estables de la preforma y una calidad reproducible del tubo en bruto en todas las series de producción. La arquitectura del molde admite el tamaño máximo de platina de la ZQ40 de 480 x 340 mm con un espesor de molde de 180 mm.
ZQ40 vs. SUMA 40iB: ¿Por qué elegir la máquina IBM Ever-Power?
1. Rango de fuerza de sujeción superior
La ZQ40 ofrece una fuerza de cierre por inyección de 400 kN, frente a los 386 kN de la SUMA 40iB, lo que representa un aumento aproximado de 41 TP3T en la capacidad de cierre por inyección. Más importante aún, la estructura de cierre presurizada especial de la ZQ40 proporciona un rango de cierre ajustable de 40 a 80 toneladas, lo que brinda a los operarios mayor flexibilidad para ajustar las condiciones de cierre para diferentes diseños de moldes y combinaciones de materiales sin cambiar los componentes de la máquina, reduciendo directamente la inversión en utillaje para operaciones de producción con múltiples referencias.
2. Arquitectura de accionamiento totalmente eléctrico.
La SUMA 40iB conserva un accionamiento híbrido o hidráulico para ciertos ejes de movimiento. La ZQ40 elimina por completo el aceite hidráulico de todos los movimientos de la máquina, ofreciendo una arquitectura de moldeo por inyección-soplado totalmente eléctrica. Esto elimina el mantenimiento del aceite hidráulico, el desgaste de los sellos, la gestión del aceite térmico y los riesgos de contaminación asociados en el entorno de producción, reduciendo significativamente las horas totales de mantenimiento durante una vida útil de cinco años en comparación con un modelo SUMA.
3. Tiempo de ciclo más rápido
La ZQ40 logra un tiempo de ciclo 20% menor en comparación con los modelos hidráulicos tradicionales, incluido el SUMA 40iB, para la producción de botellas de 30 ml. Con 8,2 segundos por ciclo, frente a aproximadamente 10 segundos para máquinas hidráulicas similares, esto se traduce en aproximadamente 105 000 a 115 000 botellas por día. En un año de producción de 300 días, este tiempo de ciclo más rápido genera millones de unidades adicionales anualmente con el mismo espacio físico de la máquina, lo que mejora directamente su retorno de la inversión en comparación con operar un modelo SUMA de tonelaje de cierre equivalente.
4. 30% Menor costo de energía
El consumo energético durante la producción de botellas de 30 ml en la ZQ40 se sitúa en tan solo 12 kWh por hora, aproximadamente 301 TP3T por debajo del consumo energético de máquinas IBM hidráulicas equivalentes. Para una planta que opera dos turnos al día, 300 días al año, esta diferencia se traduce en miles de kilovatios-hora de ahorro anual por máquina. En un conjunto de máquinas de moldeo por inyección-soplado, el ahorro energético acumulado representa una reducción sustancial de los costes operativos, lo que convierte a la ZQ40 en una opción más económica a largo plazo que seguir operando o sustituir los modelos SUMA obsoletos.
5. Platina de molde más grande
La ZQ40 cuenta con una superficie de impresión máxima de 480 x 340 mm, en comparación con los 470 x 350 mm de la SUMA 40iB. Esta diferencia dimensional, junto con un grosor de molde de 180 mm y un diámetro máximo de botella de 120 mm, ofrece una mayor flexibilidad en el diseño del molde y la disposición de las cavidades. Los moldes existentes de la SUMA 40iB pueden evaluarse para comprobar su compatibilidad o adaptarse para su uso en la ZQ40 con las placas de refuerzo adecuadas, lo que podría reducir la inversión en utillaje necesaria para los clientes que migran de una plataforma SUMA a la ZQ40.
6. Listo para la integración de la automatización.
La parte trasera de la cinta transportadora de la ZQ40 está diseñada para interactuar con equipos de automatización posteriores, como sistemas de inspección visual, detectores de fugas, máquinas de etiquetado y líneas de envasado automáticas. Las instalaciones de SUMA 40iB suelen requerir ingeniería de integración de terceros para lograr una conectividad de automatización equivalente. La compatibilidad de automatización inmediata de la ZQ40 reduce la inversión total y el tiempo de integración necesarios para lograr una producción totalmente automatizada en plantas de envasado de productos farmacéuticos, cosméticos y de consumo.
Materias primas compatibles con la máquina IBM ZQ40
La máquina de moldeo por inyección-soplado ZQ40 procesa una amplia gama de resinas termoplásticas para diversas aplicaciones de envasado.
HDPE (Polietileno de Alta Densidad)
El HDPE es la resina más utilizada en las máquinas de moldeo por inyección-soplado para la fabricación de botellas de productos farmacéuticos, químicos y de uso doméstico. Ofrece una excelente resistencia química, propiedades de barrera contra la humedad, cumplimiento con la normativa de la FDA para el contacto con alimentos y estabilidad de procesamiento en todo el rango de temperatura del cilindro de la ZQ40. Las botellas de HDPE producidas en la ZQ40 se utilizan ampliamente para envases de pastillas farmacéuticas, botellas de productos de limpieza y envases de alimentos que requieren un cierre hermético y resistencia al impacto durante la distribución.
PP (polipropileno)
El polipropileno es un material preferido para el envasado de productos farmacéuticos, cosméticos e infantiles debido a su excelente resistencia al calor, inercia química y compatibilidad con los procesos de esterilización por vapor. La ZQ40 procesa el PP de manera eficiente en sus zonas de calentamiento, lo que da como resultado botellas de PP dimensionalmente estables con excelentes propiedades de flexibilidad de bisagra para aplicaciones de cierre. La alta transparencia del PP en su forma de copolímero también permite opciones de envasado casi transparentes para productos donde la visibilidad del contenido es un factor clave para el consumidor.
LDPE (Polietileno de Baja Densidad)
La flexibilidad inherente y la suavidad al tacto del LDPE lo convierten en el material ideal para frascos exprimibles, envases con gotero y envases dispensadores donde se requiere una presión controlada y suave para dispensar el producto. La ZQ40 procesa el LDPE dentro de su rango de temperatura óptimo para producir frascos de paredes flexibles con una geometría de cuello precisa que garantiza la compatibilidad con la punta del gotero y el tapón dispensador. El bajo punto de fusión y el estrecho rango de procesamiento del LDPE se gestionan eficazmente mediante el calentamiento multizona del cilindro y el control preciso de la velocidad del tornillo de la ZQ40.
PS (poliestireno) y PS de alta transparencia
En la ZQ40 se procesan poliestirenos de grado estándar y de alta transparencia para envases de cosméticos, envases monodosis para productos lácteos, como botellas de bebidas con bacterias lácticas, y envases transparentes para exhibición donde se busca una claridad similar a la del vidrio, pero sin el peso ni la fragilidad del vidrio real. El poliestireno de alta transparencia permite obtener valores de turbidez muy bajos en botellas sopladas de paredes delgadas, lo que favorece el posicionamiento premium de los envases de cosméticos y suplementos alimenticios en mercados donde la estética del envase influye directamente en las decisiones de compra.
ABS (acrilonitrilo butadieno estireno)
El ABS se selecciona para aplicaciones de envasado que requieren alta resistencia al impacto, estabilidad dimensional ante variaciones de temperatura y buena adaptabilidad a técnicas de decoración superficial, como la metalización y el lacado. La ZQ40 procesa ABS para producir envases de cosméticos, recipientes especializados para el cuidado personal y botellas de productos de consumo de alta gama, donde se requiere un acabado superficial de alto brillo y una estructura de pared robusta para proyectar la calidad del producto. El buen comportamiento de fluidez del ABS permite la producción en múltiples cavidades con un llenado uniforme en todo el sistema de canal caliente.
Materiales especiales de PCTG y EVA
El PCTG (policiclohexileno dimetil tereftalato glicol) ofrece una claridad óptica excepcional, una excelente resistencia química y seguridad alimentaria sin BPA para envases cosméticos y farmacéuticos de alta gama. El EVA (etileno-acetato de vinilo) y los bioplásticos de maíz ecológicos también se pueden procesar en la ZQ40 para fabricantes que buscan soluciones de envasado sostenibles y un etiquetado con menor huella de carbono. Las opciones de temperatura del cilindro y geometría del husillo configurables de la ZQ40 garantizan condiciones de procesamiento óptimas para este amplio espectro de materiales termoplásticos de ingeniería y especiales.
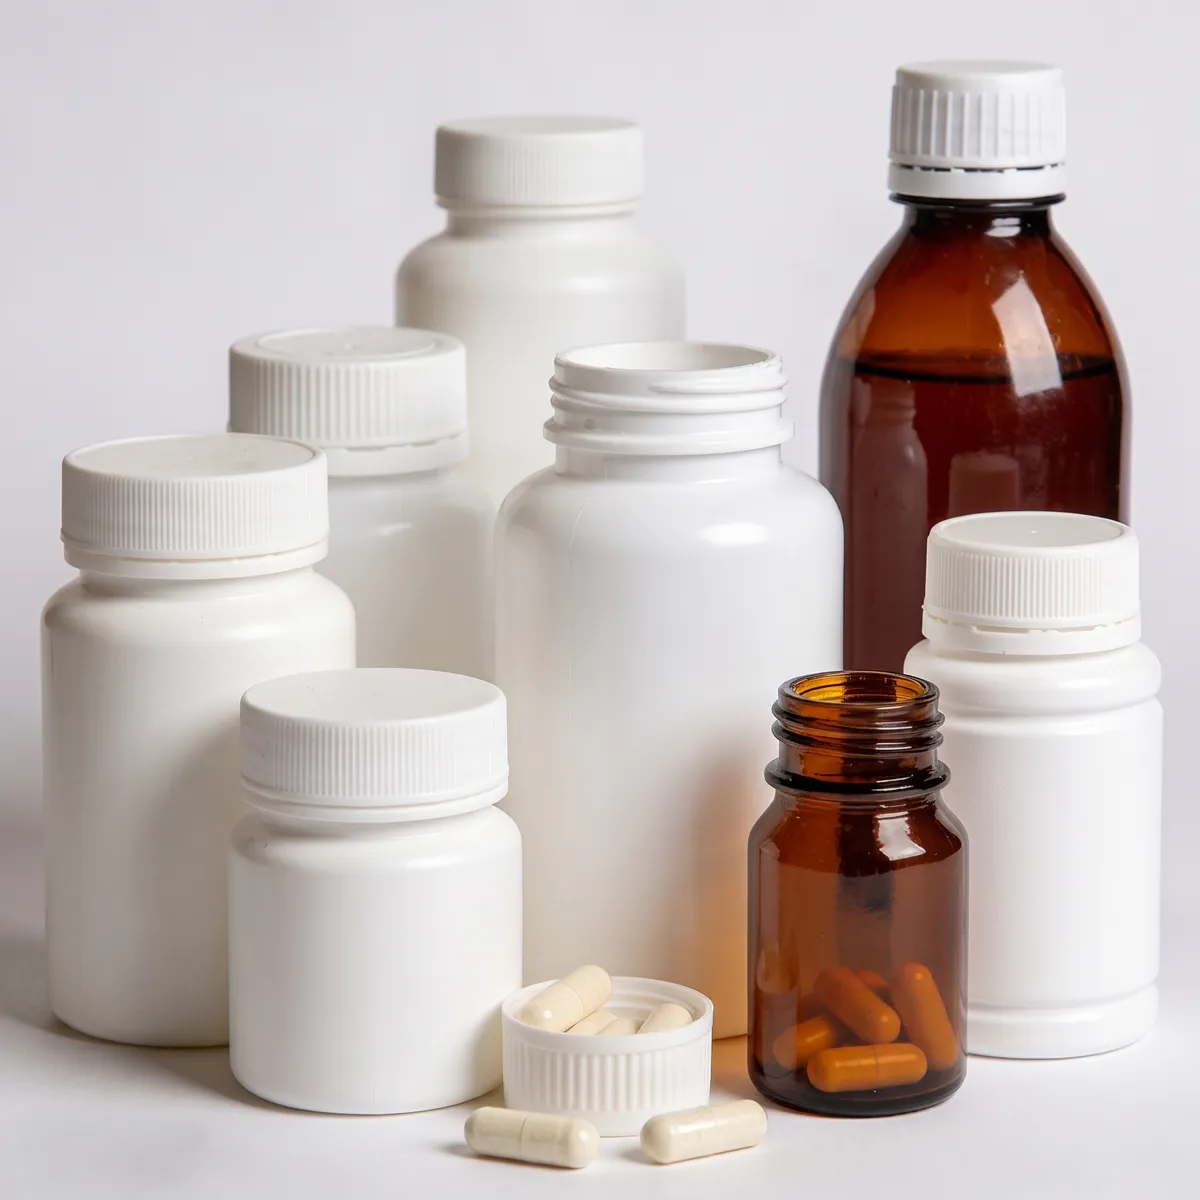
Características del molde automático de la serie ZQ
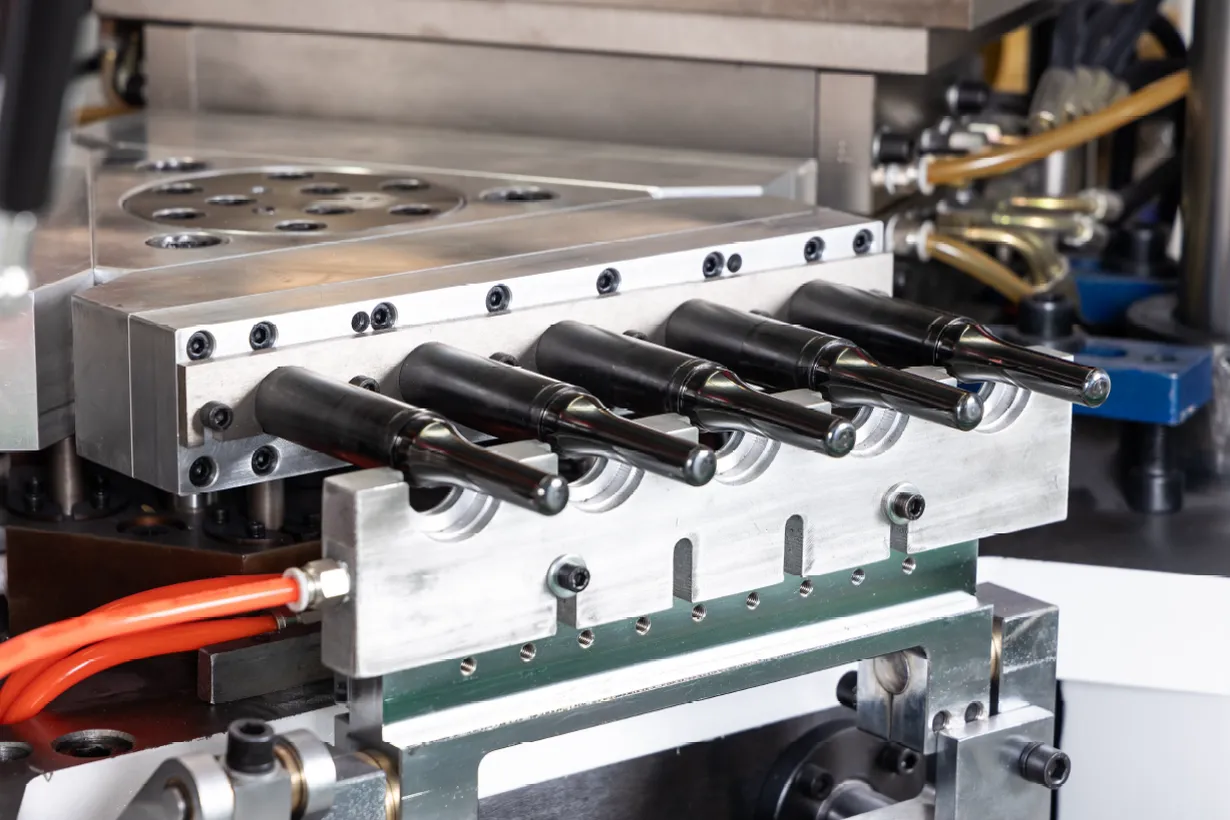
1. Control activo de temperatura con cavidades intercambiables
El molde de inyección presenta una configuración de cavidad y cuello diseñada para optimizar la actividad, con un circuito de aceite especialmente diseñado que permite un reemplazo sencillo de la cavidad sin necesidad de desmontar completamente el molde. Este diseño garantiza dimensiones estables y uniformes del tubo durante toda la vida útil del molde, gracias a una distribución precisa y constante de la temperatura en la cavidad. La arquitectura de cavidades intercambiables reduce el tiempo de cambio entre tamaños de producto y prolonga la vida útil del molde, ya que permite reemplazar los insertos de cavidad desgastados de forma independiente, en lugar de desechar todo el conjunto del molde.
2. Premium Steel Alloy Construction
Las cavidades y núcleos de los moldes de inyección se fabrican con aleación de acero S136 importada o acero inoxidable 4Cr13. El S136 es un acero para herramientas de primera calidad que ofrece una excelente capacidad de pulido para superficies de alta transparencia en botellas cosméticas y farmacéuticas, además de una resistencia superior a la corrosión y una gran dureza tras el tratamiento térmico. El acero inoxidable 4Cr13 proporciona una resistencia excepcional a la degradación por ácidos y álcalis, lo que prolonga significativamente la vida útil del molde en comparación con el acero estándar P20 o H13 utilizado en muchos diseños de moldes de menor coste de la competencia. Ambos materiales están endurecidos y sometidos a un tratamiento superficial para prolongar los ciclos de producción.
3. Diseño optimizado del canal caliente y del mandril
El sistema de canal caliente y la geometría de la preforma de la botella se han diseñado conjuntamente para minimizar la desviación de peso entre las cavidades y reducir la variación del espesor de la pared en la botella terminada. La consistencia del peso en todas las cavidades de un molde multicavidad es fundamental para lograr una calidad uniforme de la botella y volúmenes de llenado precisos en las etapas posteriores. La estructura especial del mandril está diseñada para mantener ciclos de moldeo rápidos a la vez que proporciona una excelente eficiencia de enfriamiento del núcleo, asegurando que la preforma alcance la temperatura óptima para la expansión por soplado al llegar a la estación de soplado sin necesidad de un tiempo de enfriamiento prolongado.
4. Dimensiones precisas de la rosca y boca sellada 100%
La boca y el perfil de la rosca de la botella, formadas mediante moldeo por inyección, presentan una precisión dimensional que cumple con las especificaciones de diseño en todas las botellas producidas, ya que la geometría del cuello se forma completamente mediante el moldeo por inyección, en lugar de mediante el cierre del moldeo por soplado. Esta precisión en el cuello formado por inyección se traduce directamente en un cierre hermético de alto rendimiento (100%) cuando la botella se equipa con su sistema de cierre, eliminando las fugas en productos farmacéuticos y alimenticios causadas por variaciones dimensionales en la rosca del cuello. El paso de rosca, el diámetro de la raíz y el avance de la rosca se controlan mediante la geometría de la cavidad de inyección, sin necesidad de ajustes ni calibraciones adicionales.
5. Sin destellos en la boca ni en la base.
Debido a que el proceso IBM forma el cuerpo de la botella por inflado en lugar de comprimir una preforma entre las mitades del molde, no se genera rebaba en la base ni en la boca de la botella durante la producción normal. Las botellas producidas en la ZQ40 no requieren operaciones secundarias de recorte, desbarbado ni acabado antes de pasar a las líneas de llenado y taponado. Esta eliminación de la mano de obra de recorte y del material de desecho representa una importante ventaja económica de las máquinas de moldeo por inyección-soplado frente a las alternativas de moldeo por extrusión-soplado, especialmente para la producción en grandes volúmenes de botellas farmacéuticas y cosméticas, donde cada unidad de desperdicio de recorte representa un coste directo de material.
6. Dimensiones, peso y espesor de pared uniformes.
Las dimensiones del producto, el peso de llenado, la posición de la línea de separación y el grosor de la pared de la botella se mantienen constantes de una botella a otra y de una cavidad a otra durante todo el proceso de producción. Esta consistencia dimensional es un requisito indispensable para las operaciones automatizadas de llenado, taponado, etiquetado y envasado, que dependen de una geometría precisa de la botella para la compatibilidad con máquinas de alta velocidad. El sistema servo de codificador absoluto de la ZQ40 y el equilibrado de precisión del canal caliente del molde se combinan para mantener la repetibilidad dimensional, lo que permite cumplir con los estándares internos de garantía de calidad y las auditorías de calidad de terceros exigidas por los programas de cualificación de clientes de la industria farmacéutica y alimentaria.
Moldeo por inyección-soplado frente a moldeo por extrusión-soplado
Tanto el moldeo por inyección-soplado (IBM) como el moldeo por extrusión-soplado (EBM) producen envases de plástico huecos, pero la forma inicial se crea mediante mecanismos completamente diferentes. Una máquina de moldeo por inyección-soplado parte de una preforma moldeada por inyección con el cuello completamente formado. Una máquina de moldeo por extrusión-soplado parte de una preforma extruida que queda comprimida por el molde en ambos extremos, generando rebabas que requieren recorte. En inglés británico, los compradores suelen comparar los mismos procesos como moldeo por inyección-soplado y moldeo por extrusión-soplado, y los criterios de selección del proceso siguen siendo idénticos independientemente de la terminología.
Cómo funciona cada proceso
Moldeo por inyección-soplado (IBM)
- Inyección: Se inyecta plástico fundido alrededor de una varilla central para formar una preforma precisa y un acabado uniforme del cuello.
- Soplo: La preforma se traslada a la estación de soplado y se infla dentro del molde de la botella hasta obtener su forma final.
- Desnudando: La botella terminada se retira sin necesidad de recortarla.
Moldeo por extrusión-soplado (EBM)
- Extrusión: El plástico fundido se extruye hacia abajo en forma de tubo hueco llamado preforma.
- Reprimición: El molde se cierra alrededor de la preforma, comprimiendo y sellando el exceso de material en las zonas de cierre.
- Soplado y recorte: Se infla la botella con aire, luego se debe recortar la película sobrante y reciclarla después de enfriarla.
IBM vs EBM: Comparación rápida
| Característica | Moldeo por inyección-soplado (IBM) | Moldeo por extrusión-soplado (EBM) |
|---|---|---|
| Formulario inicial | Preforma moldeada por inyección | parsón extruido |
| Precisión del cuello | Extremadamente alto; cuello moldeado por inyección | Estándar; depende del cierre y recorte del molde. |
| Chatarra / Flash | Sin destellos, muy poco desperdicio | Se generó un destello; se requiere recorte. |
| Mejor tamaño de contenedor | Botellas de precisión de tamaño pequeño a mediano | Contenedores huecos de tamaño mediano a grande |
| Mejores aplicaciones | Farmacéutica, cosmética, alimentación, goteros | Bidones, tambores, contenedores grandes |
| Prioridad de calidad | Consistencia dimensional y sellado | Flexibilidad de tamaño y volumen del contenedor |
¿Cuándo elegir el moldeo por inyección-soplado?
Elija una máquina de moldeo por inyección-soplado de una sola etapa como la ZQ40 cuando su aplicación requiera botellas de precisión de tamaño pequeño a mediano con cuellos roscados con exactitud; envases farmacéuticos, médicos, cosméticos, de laboratorio o de alto valor donde la precisión del cuello y la producción limpia sean prioritarias; bajo desperdicio de material y producción limpia sin operaciones de recorte secundarias; y dimensiones estables, espesor de pared repetible y sellado confiable para envases de la industria regulada.
Para botellas grandes, bidones, tanques o piezas huecas irregulares, donde el menor costo inicial de utillaje es el factor principal y se acepta el recorte de rebabas, el moldeo por extrusión-soplado puede ser una mejor opción. Para la mayoría de los requisitos de envasado de precisión para botellas pequeñas y medianas, la máquina de moldeo por inyección-soplado ofrece una rentabilidad superior cuando se evalúa de forma integral el costo total de producción, incluyendo el desperdicio de material, la tasa de rechazo, la fiabilidad del sellado y la manipulación secundaria.
Consejos de mantenimiento para la máquina de moldeo por inyección-soplado ZQ40
1. Inspección diaria del sistema de servomotores
Al inicio de cada turno de producción, inspeccione visualmente todas las conexiones de los servomotores, el recorrido del cable del codificador y los indicadores de estado de la unidad de accionamiento. Compruebe si hay ruidos, vibraciones o calor inusuales en las carcasas de los servomotores, ya que podrían indicar una falla incipiente. Verifique que la interfaz hombre-máquina (HMI) muestre el estado normal de los ejes servo para todos los ejes de la máquina antes de iniciar la producción. La arquitectura totalmente eléctrica elimina las comprobaciones hidráulicas, pero la integridad del sistema servo debe confirmarse diariamente para detectar problemas iniciales en el accionamiento o el codificador antes de que provoquen paradas de producción o problemas de calidad dimensional.
2. Programa de limpieza del cañón y del tornillo
Al cambiar de tipo o color de material, realice una purga del husillo con un compuesto de purga compatible y limpie completamente el cilindro y el husillo cada 500 a 1000 horas de producción, según el tipo de material procesado. Los residuos de material degradado en el cilindro o en las hélices del husillo provocan manchas negras, pesos de inyección inconsistentes y variaciones en el espesor de la pared de las botellas producidas. Mantener un cilindro de inyección limpio es especialmente importante en la producción de envases farmacéuticos, donde el cumplimiento de las especificaciones de contaminación es obligatorio para las auditorías del sistema de calidad del cliente.
3. Mantenimiento del circuito de agua de refrigeración
Inspeccione mensualmente todas las conexiones, mangueras y accesorios de agua de refrigeración para detectar fugas, acumulación de incrustaciones o dobleces que restrinjan el flujo de agua. Mantenga la calidad del agua de refrigeración dentro del rango especificado de presión de 0,3 a 0,4 MPa y caudal de 3,5 m³/h para garantizar una capacidad de refrigeración del molde adecuada para el tiempo de ciclo nominal. La acumulación de incrustaciones en los canales de refrigeración del molde reduce progresivamente la eficiencia de refrigeración y aumenta el tiempo de ciclo. Enjuague los circuitos de refrigeración con una solución desincrustante anualmente, o con mayor frecuencia en áreas con suministro de agua de alta dureza, y reemplace los sellos desgastados de inmediato para evitar la entrada de agua en la cavidad del molde.
4. Cuidado del molde y lubricación de la varilla del núcleo
Inspeccione las superficies de la cavidad del molde, los insertos del cuello y las varillas del núcleo al inicio de cada ciclo de producción para detectar rayones, corrosión o desgaste que puedan afectar el acabado superficial o la precisión dimensional de la botella. Aplique lubricante desmoldante apto para uso alimentario y compatible con la industria farmacéutica a las superficies de apoyo de las varillas del núcleo según el programa de mantenimiento. El diseño de la máquina, que opera desde abajo hacia arriba, mantiene los lubricantes alejados de las caras de la cavidad del molde, pero las superficies de apoyo externas de la mesa de indexación y los bujes guía de las varillas del núcleo requieren lubricación periódica según el programa de mantenimiento para prevenir el desgaste prematuro y la degradación de la precisión de indexación.
5. Inspección del sistema de aire comprimido
Verifique que la presión de suministro de aire comprimido se mantenga dentro de la especificación de 0,7 a 1,2 MPa antes del inicio de cada turno. Inspeccione mensualmente los elementos del filtro de aire, los reguladores de presión y los racores del colector de aire de soplado, y reemplace los elementos del filtro según lo programado para evitar que la humedad y la contaminación por partículas lleguen al conducto de aire de soplado del mandril. El aire de soplado contaminado representa un riesgo directo para la calidad en la producción de botellas para productos farmacéuticos y alimenticios. Verifique que no haya fugas en todas las conexiones de la línea de aire y confirme que se mantenga la capacidad de aire comprimido de 0,7 m³/min en condiciones de carga máxima de producción multicavidad.
6. Inspección de la mesa de indexación y del accionamiento mecánico
Inspeccione el mecanismo de la mesa giratoria indexadora, los engranajes de transmisión y los pasadores guía cada 500 horas de funcionamiento para detectar indicadores de desgaste, holgura anormal o juego que puedan afectar la repetibilidad del posicionamiento entre estaciones. La mesa giratoria se eleva 70 mm durante la indexación, por lo que inspeccione los cojinetes del seguidor de leva de elevación y los rieles guía para detectar desgaste y reemplácelos según el programa de mantenimiento. Apriete todos los sujetadores mecánicos de la mesa y el mecanismo de sujeción mensualmente. Corrija cualquier desviación de posicionamiento medida de inmediato, ya que la imprecisión de la indexación afecta directamente la alineación de la cavidad en las estaciones de inyección y soplado y causa defectos dimensionales en las botellas producidas.
¿Por qué elegir las máquinas de moldeo por inyección-soplado de Ever-Power?
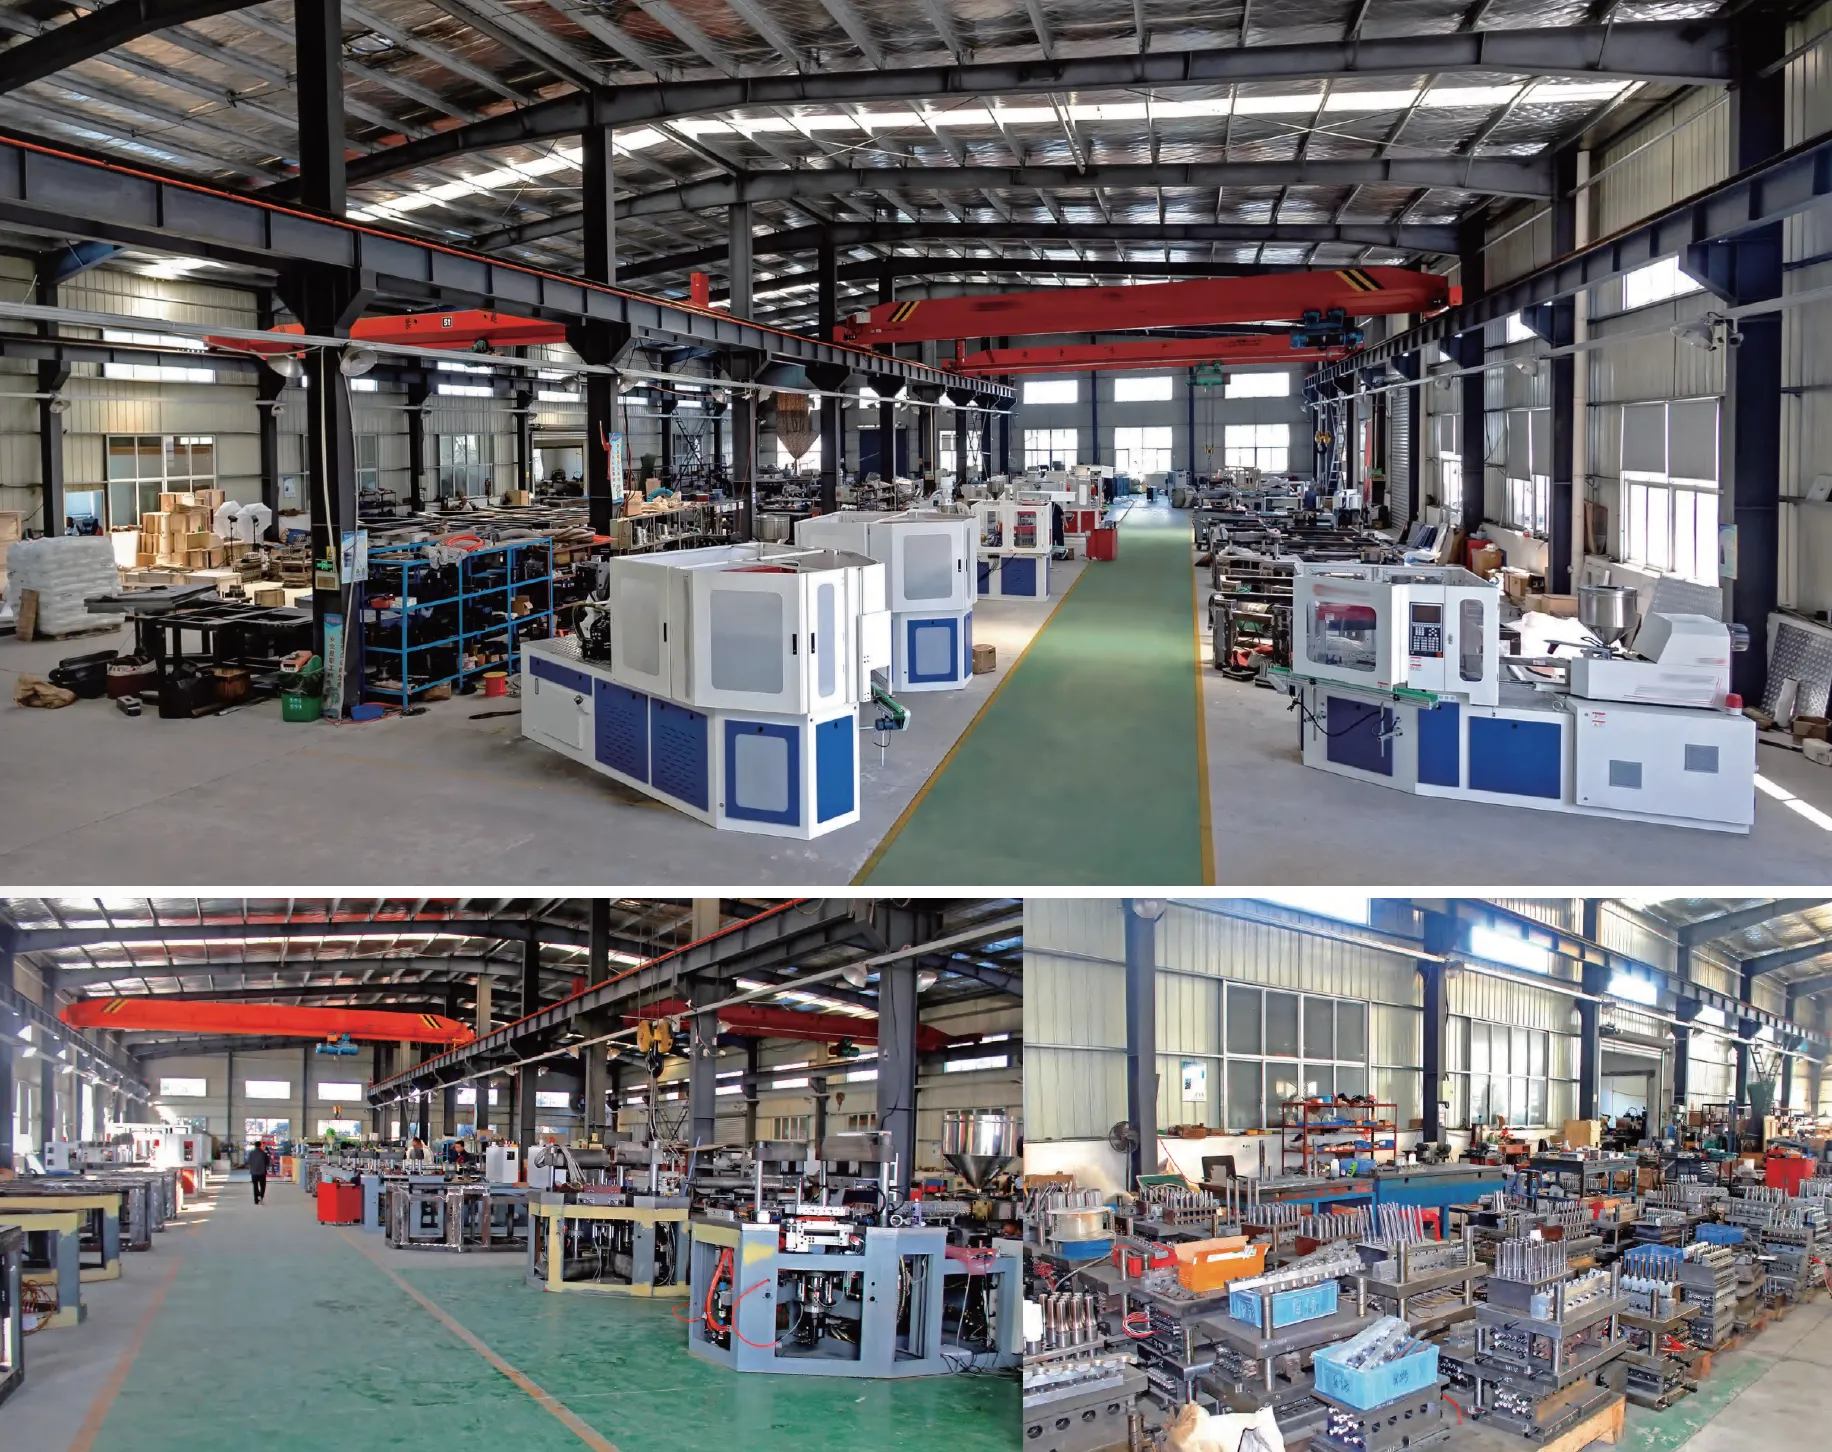
Mexico Ever-Power ISBM Machinery Co., Ltd. is a specialist injection blow molding machine manufacturer primarily engaged in the research, development, production, sales, and global trade of automatic one-step injection-blowing blow molding machines and precision injection-blowing molds. Our product portfolio covers injection blow molding machines, extrusion blow molding machines, injection stretch blow molding machines, and a comprehensive range of auxiliary machines including auto loaders, mold temperature controllers, chillers, screw air compressors, packing machines, and bottle visual inspection systems. The company is located in a nationally recognized manufacturing hub with excellent logistics and transportation infrastructure that supports reliable global delivery timelines for customers worldwide.
Ever-Power maintains an excellent R&D team comprising many senior engineers and technical specialists with deep expertise specifically in injection-blowing machinery and injection-blowing mold technology. With decades of combined theoretical knowledge and hands-on production engineering experience, our team provides detailed and comprehensive pre-sale consultation, in-sale technical support, and post-sale service to every customer who invests in our injection blow molding machines. Our application coverage spans pharmaceutical packaging, food packaging, healthcare product packaging, cosmetic packaging, and all major categories of plastic packaging from 1ml to 1000ml across HDPE, LDPE, PP, PS (including high-transparency lactic acid bacteria grades), ABS, EVA, PCTG, and environmental corn-based biodegradable materials.
Ever-Power adheres firmly to the enterprise development philosophy of self-reliance, integrity, pragmatism, innovation, and responsibility in every aspect of our business. We build complete one-stop turnkey project solutions for injection-blowing production lines, providing everything from initial needs analysis and machine selection guidance through mold design, machine manufacturing, international logistics, on-site installation and commissioning by our experienced senior engineers, operator training, and 24x7 after-sales technical support. Our commitment is to produce IBM machines that deliver user satisfaction through first-class quality, measurable production efficiency advantages, and reliable long-term operational performance for every injection blow molding machine manufacturer customer we serve globally.
Preguntas frecuentes
P1: ¿Cuál es el precio de la máquina de moldeo por inyección-soplado ZQ40 y qué factores afectan al coste final?
A: El precio de la máquina de moldeo por inyección-soplado ZQ40 varía según la configuración, el diámetro del husillo (40 mm o 45 mm), la cavitación del molde y cualquier personalización solicitada para formas de botella específicas o la integración de sistemas de automatización posteriores. Como máquina de moldeo por inyección-soplado personalizada, la ZQ40 tiene un precio competitivo en comparación con modelos equivalentes de SUMA, Jomar y Bloma con la misma capacidad de cierre. Para obtener un presupuesto formal que incluya las especificaciones de la máquina, el costo del molde, el envío, la instalación y la puesta en marcha para su aplicación específica y país de destino, comuníquese directamente con Ever-Power.
P2: ¿Puede la ZQ40 reemplazar directamente la máquina de moldeo por inyección-soplado SUMA 40iB en mi línea de producción actual?
R: Sí. El ZQ40 está diseñado específicamente como reemplazo directo del SUMA 40iB, con dimensiones de platina de molde comparables (480 x 340 mm frente a los 470 x 350 mm del SUMA), una fuerza de cierre de 400 kN y un rango de altura y diámetro de botella compatibles. Los moldes SUMA 40iB existentes pueden evaluarse para un ajuste directo o adaptarse con placas de refuerzo. El equipo técnico de Ever-Power puede revisar los planos de su molde SUMA antes de la compra para confirmar la compatibilidad o especificar cualquier requisito de adaptación, lo que reduce el costo de reinversión en herramientas al pasar al ZQ40.
P3: ¿Qué materiales puede procesar la máquina de moldeo por inyección-soplado de PET ZQ40?
A: La ZQ40 procesa materiales de HDPE, LDPE, PP, PS, PS de alta transparencia, ABS, EVA, PCTG y bioplásticos de maíz ecológicos en el rango de volumen de botella de 1 ml a 1500 ml. Para aplicaciones específicas de máquinas de moldeo por soplado e inyección de PET, tenga en cuenta que el procesamiento de PET y rPET requiere tecnología de máquina de moldeo por soplado y estirado por inyección (ISBM) con un mecanismo de varilla de estiramiento en lugar del equipo IBM estándar. La ZQ40 no está diseñada para el moldeo por soplado y estirado de PET, pero cubre la gama más amplia de materiales de embalaje de poliolefina y estireno para aplicaciones farmacéuticas, cosméticas y de productos de consumo.
P4: ¿Cuál es la diferencia entre una máquina de moldeo por inyección-soplado y una máquina de moldeo por inyección-estirado-soplado?
A: Una máquina de moldeo por inyección-soplado (máquina IBM) forma botellas inyectando una preforma y soplándola para darle forma sin estiramiento axial, lo que la hace ideal para botellas de HDPE, PP, LDPE y PS con relaciones de aspecto moderadas. Una máquina de moldeo por inyección-estiramiento-soplado (máquina ISBM) añade una varilla de estiramiento mecánico que extiende axialmente la preforma antes del soplado radial, lo cual es necesario para materiales PET y rPET donde se requiere orientación biaxial para desarrollar las propiedades de barrera y la transparencia de la botella final. Para botellas de HDPE y PP de productos farmacéuticos, cosméticos y para el hogar, la máquina IBM ZQ40 es la opción tecnológica adecuada.
P5: ¿Cómo logra la ZQ40 un consumo de energía tan bajo en comparación con las máquinas de moldeo por inyección-soplado convencionales?
A: La reducción de energía de la ZQ40 (30%) en comparación con las máquinas hidráulicas convencionales de IBM se debe a la eliminación total de la unidad de potencia hidráulica. Los motores de las bombas hidráulicas funcionan continuamente a plena carga durante el funcionamiento, consumiendo energía incluso durante las fases de inactividad del ciclo. Los servomotores de la ZQ40 consumen energía solo cuando generan par para el movimiento real, y luego vuelven a un consumo casi nulo durante las fases de reposo y enfriamiento. Este perfil de consumo de energía bajo demanda, combinado con la recuperación de energía mediante el frenado regenerativo del servomotor durante la desaceleración, produce una cifra de funcionamiento de 12 kWh/hora para la producción de botellas de 30 ml con una potencia total instalada de 20 kW.
P6: ¿Es el ZQ40 adecuado para envases farmacéuticos que requieren el cumplimiento de las normas GMP?
A: Las características de diseño del ZQ40 permiten la producción de frascos farmacéuticos conforme a las Buenas Prácticas de Fabricación (BPF). La arquitectura de moldeo ascendente elimina el aceite lubricante de la cavidad del molde, reduciendo así un riesgo clave de contaminación en la producción de envases farmacéuticos. El posicionamiento servo del codificador absoluto garantiza la repetibilidad dimensional y la consistencia entre lotes necesarias para la cualificación de envases farmacéuticos. El entorno de moldeo limpio y libre de aceite ha sido aprobado por auditores de BPF en instalaciones farmacéuticas de diversos clientes a nivel mundial. Para una evaluación formal del cumplimiento de las BPF, los clientes deben involucrar a sus propios equipos de calidad y regulación para validar el ZQ40 según los requisitos específicos de su planta y los estándares de presentación de expedientes.
P7: ¿Qué equipos de automatización posteriores se pueden integrar con el ZQ40?
A: La parte trasera de la cinta transportadora ZQ40 está diseñada para integrarse directamente con sistemas de inspección visual para la detección de defectos, equipos de prueba de fugas para la verificación de la integridad del sellado, máquinas de etiquetado para el etiquetado primario y equipos de envasado automático para el empaquetado en cajas, agrupaciones o embalaje en cajas. Esta compatibilidad permite una operación de producción totalmente automatizada, sin intervención del operario, entre la expulsión de las botellas y el envasado del producto terminado. Ever-Power puede asesorarle sobre proveedores de equipos compatibles y ayudarle con la planificación de la integración durante la fase de puesta en marcha de la máquina para garantizar una conectividad perfecta de la línea de producción.
P8: ¿Qué tamaños de botella y cavitaciones están disponibles con la máquina de moldeo por soplado e inyección ZQ40?
A: La ZQ40 admite volúmenes de botella desde 1 ml hasta 1000 ml con una altura máxima de botella de 220 mm y un diámetro máximo de botella de 120 mm. Las opciones de cavitación del molde son 9 cavidades para 10 ml, 8 cavidades para 30 ml, 6 cavidades para 60 ml, 4 cavidades para 100 ml, 3 cavidades para 250 ml, 2 cavidades para 500 ml y 1 cavidad para envases de 1000 ml. Se pueden acomodar formas de botella personalizadas dentro del área de la platina de 480 x 340 mm y un espesor de molde de 180 mm con herramientas de molde específicas para el cliente diseñadas y fabricadas por el equipo de ingeniería de moldes de Ever-Power.
P9: ¿Cuánto tiempo tarda la instalación y puesta en marcha del ZQ40?
A: Para la mayoría de las instalaciones estándar ZQ40, la instalación mecánica, la conexión eléctrica y la puesta en marcha inicial se completan en un plazo de tres a cinco días hábiles por un ingeniero de puesta en marcha de Ever-Power. El plazo depende de la preparación de las instalaciones, incluyendo la disponibilidad de aire comprimido a una presión de 0,7 a 1,2 MPa y un caudal de 0,7 m³/min, el suministro de agua de refrigeración a 3,5 m³/h y una presión de 0,3 a 0,4 MPa, y el suministro eléctrico para una potencia total de 20 kW. Los requisitos de preparación del sitio del cliente se proporcionan en detalle antes de la fecha de envío para garantizar que las instalaciones estén listas para la llegada del ingeniero de puesta en marcha y minimizar el tiempo total de instalación.
P10: ¿Puede la ZQ40 producir cubiertas para bombillas LED con formas diferentes a las de las botellas cilíndricas estándar?
R: Sí. La ZQ40 se puede configurar como una máquina de moldeo por inyección-soplado para cubiertas de bombillas LED, permitiendo la producción de cubiertas de plástico transparentes o translúcidas redondas, con forma de bombilla y otras formas no cilíndricas, fabricadas en PCTG, PS de alta transparencia o ABS. El proceso de moldeo por inyección-soplado es especialmente adecuado para la producción de difusores y cubiertas de bombillas LED transparentes, ya que proporciona la claridad óptica y la uniformidad del espesor de pared necesarias para una difusión de luz uniforme. El equipo de ingeniería de moldes de Ever-Power puede diseñar y fabricar moldes personalizados para la producción de cubiertas de bombillas LED, adaptándolos a la geometría específica de la bombilla y a los requisitos de material.
Opiniones de clientes
Park Sung-jin, Envases farmacéuticos, Corea del Sur
Hace ocho meses sustituimos nuestra antigua SUMA 40iB por la ZQ40 y, sinceramente, la diferencia es abismal. Procesamos botellas farmacéuticas de 30 ml y pasamos de un ciclo de unos 10 segundos a uno de 8,2 segundos de forma constante. Solo eso nos ha permitido procesar unas 20.000 botellas adicionales al día. La zona de moldeo sin aceite era un requisito de nuestro equipo de auditoría de buenas prácticas de fabricación (GMP) y superó la revisión sin problemas. El equipo de instalación de Ever-Power fue muy profesional y nos puso en marcha en tres días.
Rajesh Mehta, Envases farmacéuticos, India
"Buena máquina, buen precio. Estábamos fabricando botellas de HDPE de 50 ml para un cliente farmacéutico aquí en Mumbai y los requisitos de calidad eran estrictos. Antes de la ZQ40, teníamos problemas con las medidas dimensionales, quizás entre 3 y 41 TP3T de las botellas. Ahora, el problema está por debajo de 0,51 TP3T. La precisión de la rosca del cuello es excelente. Incluso nuestro proveedor de cierres comentó que el ajuste era más uniforme que el que habían visto en otras máquinas de clientes similares. Llevamos unos seis meses trabajando con ella sin mayores problemas."
Ahmet Yilmaz, Envases Cosméticos, Turquía
Fabricamos frascos de cosméticos de PP de 100 ml para una marca de cuidado de la piel. Nos preocupaba un poco comprar en China debido a experiencias previas con otros equipos, pero el equipo técnico de Ever-Power respondió con gran rapidez durante todo el proceso. Enviaron a un técnico de puesta en marcha que se quedó cuatro días hasta que todo estuvo perfectamente ajustado. La máquina es silenciosa en comparación con las máquinas hidráulicas que habíamos usado antes. La factura de la luz se redujo notablemente en el primer mes. Sin duda, la recomendamos a otras empresas del sector.
Mikhail Sorokin, Embalaje de artículos para el hogar, Rusia
Compramos la ZQ40 para producir botellas de 350 ml de productos para el hogar en HDPE. La máquina llegó en buen estado y el plazo de entrega se cumplió, algo que no siempre ocurre con equipos importados. La instalación fue sencilla. Lo que nos sorprendió fue la estabilidad de la producción; podemos trabajar un turno completo con muy poca variación en el peso de las botellas. Además, tenemos el detector de fugas y la etiquetadora integrados en la parte posterior, y la compatibilidad fue muy fácil. La volveríamos a comprar.
Thabo Nkosi, Envases de alimentos, Sudáfrica
"Formosa lleva aproximadamente un año utilizando dos máquinas ZQ60 para la producción de botellas de 300 ml y 1 litro. Cuando decidimos añadir una máquina para una línea de botellas más pequeñas, recurrimos directamente a Ever-Power para adquirir la ZQ40. El servicio posventa ha sido excelente; siempre que teníamos alguna duda durante la puesta en marcha, respondían por WhatsApp en un par de horas. El ahorro energético con respecto a nuestra antigua máquina hidráulica es real; lo medimos nosotros mismos y las cifras coinciden con las que nos habían indicado."
Luciana Andrade, Envases Cosméticos, Brasil
"Adquirimos la ZQ40 para producir frascos cosméticos de 120 ml para un cliente en São Paulo. Procesamos PCTG para envases de alta transparencia. El molde que nos fabricó Ever-Power es de excelente calidad. El acabado superficial de los frascos es muy bueno, comparable al que obteníamos con máquinas de marcas europeas, pero con una inversión total mucho menor. El precio de la máquina de moldeo por inyección-soplado para este nivel de calidad fue un factor clave para elegir Ever-Power. La entrega se retrasó un poco debido al envío, pero la máquina en sí no ha dado ningún problema."
James Whitfield, Envases para Nutracéuticos, EE. UU.
Evaluamos a varios fabricantes de máquinas de moldeo por inyección-soplado antes de elegir Ever-Power para nuestra línea de botellas de PS. Producimos botellas de PS de 100 ml para una marca de nutracéuticos, lo que requiere una producción muy limpia debido a que el producto es de consumo. La zona de moldeo libre de aceite era un requisito indispensable. La ZQ40 cumplió con este requisito, y la calidad de la producción superó los estándares de inspección de entrada de nuestro cliente en la primera tanda de producción. La comunicación técnica previa a la compra fue exhaustiva; respondieron a todas nuestras preguntas técnicas sin presionarnos.
Carlos Reyes, Empaques de Productos de Consumo, México
Producimos botellas de jabón líquido y gel de manos de HDPE de 400 ml para su distribución en México. Llevamos dos años utilizando la ZQ80 de Ever-Power y recientemente incorporamos la ZQ40 para nuestra línea de desinfectante de manos de 150 ml. Lo que valoro es que ambas máquinas tienen una lógica de funcionamiento consistente, por lo que nuestros técnicos se adaptaron rápidamente. La producción es buena y la integración del detector de fugas posterior funcionó sin necesidad de personalización. El precio de esta máquina de moldeo por inyección-soplado es competitivo en comparación con el de otros proveedores.
Elena Vásquez, Empaques para el sector salud, México
Inicialmente, tenía mis dudas sobre reemplazar nuestra SUMA 40iB, que había funcionado de forma fiable durante años. Sin embargo, nuestros costes energéticos se estaban disparando y la SUMA necesitaba una revisión hidráulica importante. La ZQ40 resultó ser la decisión acertada. Ahorramos electricidad cada mes y el equipo de mantenimiento dedica mucho menos tiempo a la máquina en comparación con el antiguo sistema hidráulico. La calidad de las botellas para nuestros envases de PP de 60 ml es al menos igual de buena, y la consistencia entre lotes es incluso mejor. Las tablas comparativas que Ever-Power proporciona para la sustitución de la SUMA facilitaron la justificación interna de la decisión.
Información adicional
| Editado por | Yjx |
|---|