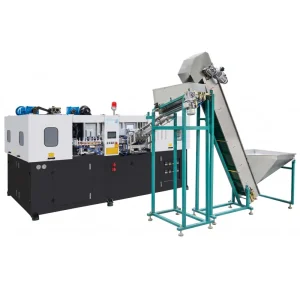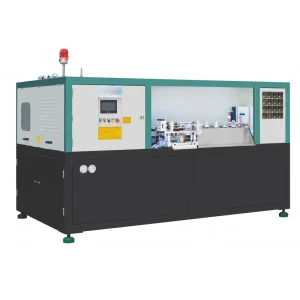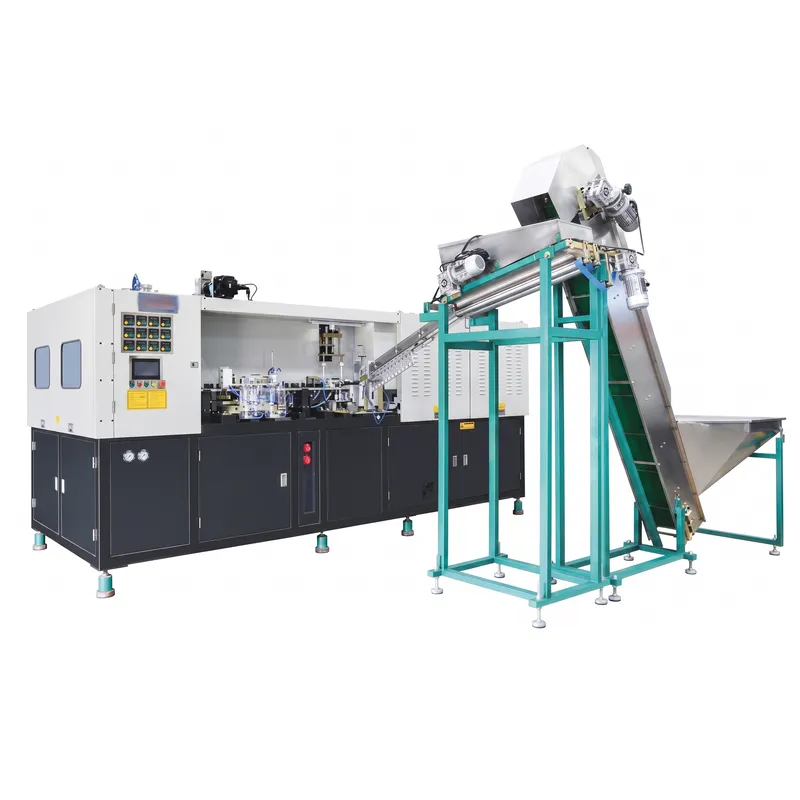
EPA.ES-2C150 食用油ボトルおよび取っ手付きボトル用全自動ブロー成形機
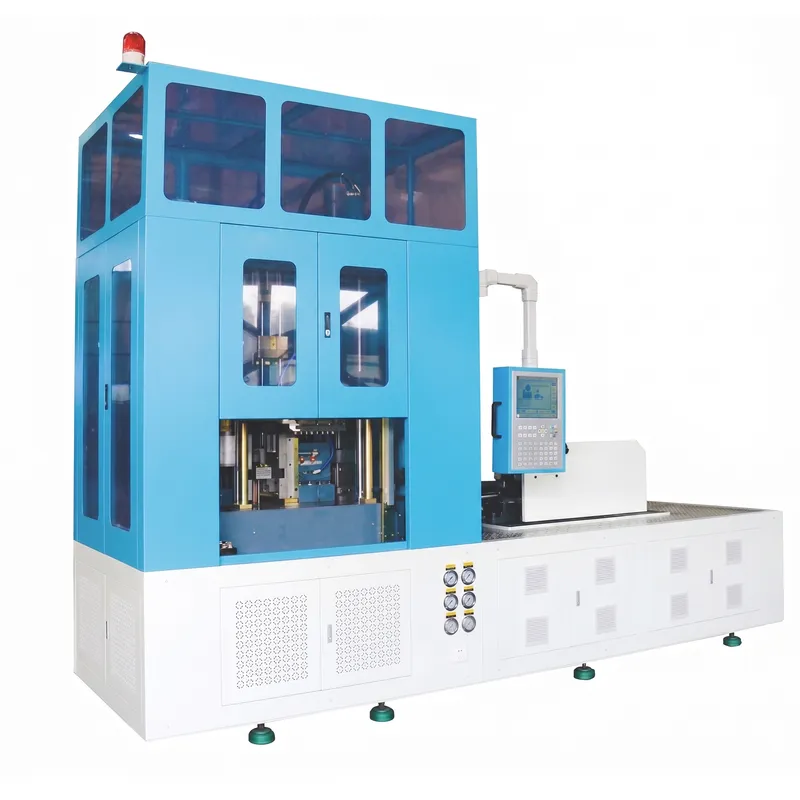
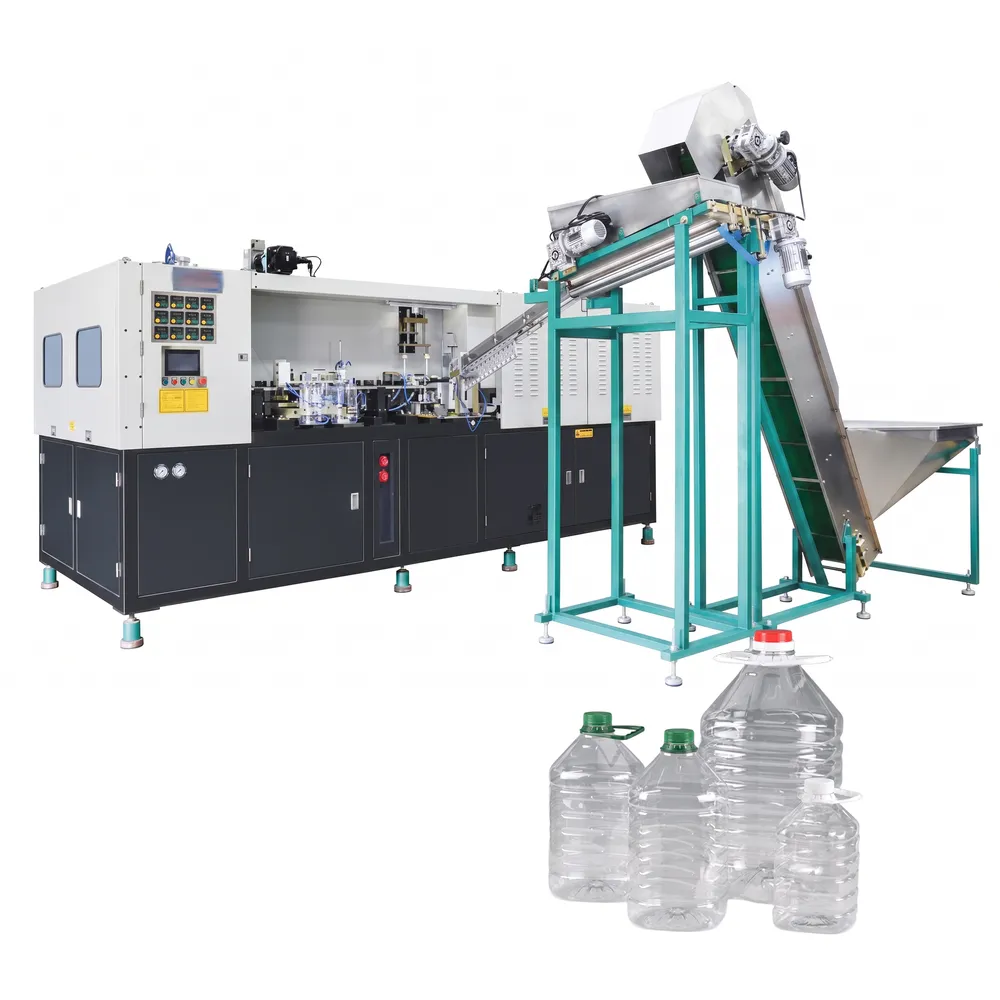
EPA.ES-2C150全自動ブロー成形機(食用油・取っ手付きボトル用)は、食用油および調味料包装市場向けに特別に設計されたプラスチックブロー成形機です。メキシコのEver-Power ISBM Machinery Co., Ltd.が開発したこの自動ブロー成形機は、フロントハンドル、リアハンドル、および5Lから20Lまでの大容量オイルボトルの製造に特化しており、需要の高い食品グレード液体包装ラインに最適なソリューションです。
EPA.ES-2C150は、食用油および取っ手付きボトル用の全自動ブロー成形機で、食用油および調味料包装市場向けに特別に設計された専用設計のプラスチックブロー成形機です。メキシコのEver-Power ISBM Machinery Co., Ltd.が開発したこの自動ブロー成形機は、フロントハンドル、リアハンドル、および5Lから20Lまでの大容量オイルボトルの製造に特化しており、需要の高い食品グレードの液体包装ラインに最適なソリューションとなっています。2キャビティ金型設計、理論上の生産能力は毎時1,800本、キャビティあたりの最大容器容量は2,500mlで、EPA.ES-2C150は4,290 x 1,800 x 2,220 mmのコンパクトな設置面積で優れた生産性を実現します。この機械は26~35kg/cm²の吹き出し圧力で動作し、冷却水を8~10℃に精密に制御することで、すべての生産バッチにおいて均一な肉厚と寸法安定性を保証します。
高性能PETブロー成形機およびボトルブロー成形機であるEPA.ES-2C150は、集中加熱と分散ブロー方式を採用し、エネルギーの無駄と運用コストを大幅に削減します。サーボ駆動の延伸システムとインテリジェントなPLC制御パネルにより、透明な食用油ボトル、醤油容器、酢の包装、調味料用の大型ハンドルボトルなど、幅広い用途に適しています。信頼性の高い工業用ブロー成形機をお探しの食品包装業界のメーカーにとって、EPA.ES-2C150は堅牢で拡張性が高く、コスト効率に優れた投資となるでしょう。PETおよび類似材料に対応したこの全自動ブロー成形機は、最小限の手動操作で24時間連続運転をサポートし、優れた製品品質と食品安全基準への準拠を維持しながら、人件費を削減します。
技術パラメータ
| 食用油、ハンドル付きボトルブロー成形機 | |||
|---|---|---|---|
| モデル | ユニット | EPA.ES-2C150 | |
| 成形 | 締め付けストローク | mm | 190 |
| 金型開口距離 | mm | 440 | |
| 金型との距離 | mm | 250 | |
| ストレッチングストローク | mm | 450 | |
| 金型開口距離 | mm | 50 | |
| 金型との距離 | mm | 150 | |
| プリフォームホルダー | 60 | ||
| 虫歯 | 2 | ||
| 容器 | 最大コンテナ容量 | ml | 2500 |
| ネック径範囲 | mm | 110 | |
| 最大容器直径 | mm | 130 | |
| コンテナの最大高さ | mm | 250 | |
| 理論的出力 | 良性前立腺肥大症 | 1800 | |
| 電気系統 | 最大加熱出力 | キロワット | 42.5 |
| 火力 | キロワット | 18 | |
| 空気システム | 作動圧力 | kg/cm² | 7 |
| 低圧空気消費量 | リットル/分 | 600 | |
| 吹き出し圧力 | kg/cm² | 26-35 | |
| 高圧空気消費量 | リットル/分 | 1000-1500 | |
| 冷却水 | 作動圧力 | kg/cm² | 5-6 |
| 温度 | °C | 8-10 | |
| 流量 | リットル/分 | 30 | |
| 機械 | サイズ(長さ×幅×高さ) | mm | 4290*1800*2220 |
| 重さ | kg | 3500 | |
EPA.ES-2C150全自動ブロー成形機の特長
1. 大量生産向けの専門的なカスタマイズ
食用油・調味料業界向けに特別に開発されたこの食用油ボトルブロー成形機は、フロントハンドル、リアハンドル、および5Lから20Lまでの大容量容器を製造できます。このシリーズは、最大容器容量22,000ml(モデルEPA.J-2C366(20L))と最大本体直径300mmに対応しています。集中加熱と分散ブロー設計により、エネルギー消費と生産効率を効果的に最適化し、精密なラベル貼付と充填要件を満たす大容量オイルボトルの大量生産に特に適しています。
2. 高効率かつ高精度なシステム制御
シリーズ全機種において、加熱出力は12kWから35kWまで、ブロー圧力は最大35kg/cm²まで対応可能です。高圧・低圧空気の消費量は、実際の生産ニーズに合わせて正確に調整できるため、優れたエネルギー消費制御を実現します。冷却水システムは、流量30~120L/minで8~12℃の安定した温度を維持し、プリフォームの均一な成形を保証するとともに、変形率や不良率を低減します。これは、この高速ブロー成形機プラットフォームの精密制御能力を十分に発揮するものです。
3. 安定かつ信頼性の高い運用を実現するための合理的な構造
EPA.FS-2C200(5L)やEPA.JS-2CB152などのモデルは、最大772mmの金型開口距離とバランスの取れた型締め力を備え、迅速な金型交換と多種多様なボトル生産を可能にします。国際ブランドの主要部品を採用することで、故障率の低減と日常的なメンテナンスの容易化を実現し、大規模な連続運転をサポートします。シリーズ全体の理論生産量は700~1,800本/時で、多様な生産リズムに対応し、この自動PETブロー成形機シリーズは包装ラインの頼れる基盤となります。
4. 高い出力品質と幅広い用途
この機械はPETおよび関連材料を安定して加工し、均一な肉厚、高い透明度、食品包装安全基準に準拠した精密なネック寸法を持つボトルを製造します。食用油、醤油、酢などの液体調味料の包装に特に適しており、様々なハンドル構造や大型容器にも対応可能です。このプラスチックボトルブロー成形機は、製品の外観の一貫性と市場競争力の向上に貢献し、要求の厳しい国際市場における輸出グレードの容器生産をサポートします。
5. 完全自動運転により労働力への依存度を最小限に抑える
全自動ブロー成形機であるEPA.ES-2C150は、プリフォーム装填、赤外線加熱、延伸ブロー成形、冷却、ボトル排出を1つの連続自動シーケンスに統合しています。これにより、生産現場での手作業の必要性が大幅に削減され、オペレーターのミス率が低下し、中断のない24時間連続生産が可能になります。自動化されたサイクルにより、最初のボトルから最後のボトルまで一貫した生産品質が保証されるため、ターンキー方式の自動化を求めるブロー成形機メーカーにとって最適な選択肢となっています。
6.多様な生産ニーズに対応するカスタム構成オプション
柔軟性の高いカスタムブロー成形機プラットフォームであるES-2Cシリーズは、EPA.ES-2C130、EPA.ES-2C150、EPA.ES-2C200、EPA.J-2C366(20L)など、複数のモデル構成を提供しており、それぞれ異なるボトル容量、ハンドル構造、および生産目標に合わせて最適化されています。ご要望に応じて、カスタム金型、ネックサイズ、プリフォームホルダーの配置もご用意しており、このハンドル付きボトルブロー成形機シリーズは、世界中の包装ラインで必要とされるほぼすべての食用油ボトルや調味料ボトルの仕様に対応可能です。
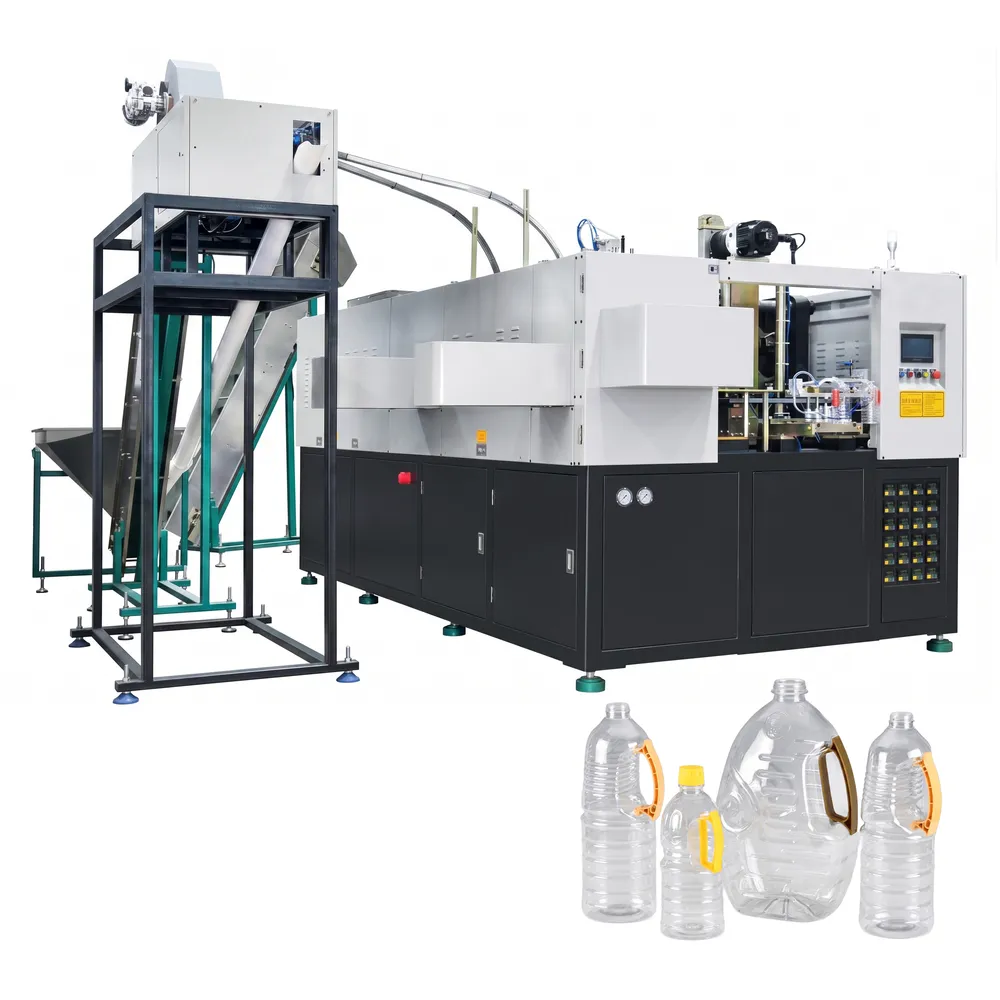
EPA.ES-2C150二段ブロー成形機はどのように動作するのか
ステップ1:原材料の準備
ブロー成形機の製造工程は、厳格な原材料の準備から始まります。PET、PP、またはPEペレットは、徹底的にふるい分け、混合、乾燥され、射出成形ユニットに供給されます。水分含有量は、加水分解による劣化を防ぐため、通常PETの場合は50ppm以下に厳密に管理されます。材料特性の厳密な検証を経て初めて、ペレットは溶融および可塑化工程に進み、生産工程全体を通して均一な密度と透明度を持つプリフォームを製造できる、安定した溶融状態が確保されます。
ステップ2:プリフォームの射出成形
射出成形工程では、準備され溶融したプラスチックが、精密に制御された圧力と温度のもと、多キャビティのプリフォーム金型に射出されます。溶融温度、射出速度、保持圧力、冷却時間などのパラメータは、PLCシステムによって厳密に管理されます。その結果、形状精度が高く、ネック部のねじ山が整い、肉厚が均一なプリフォームが大量に得られます。この工程は、この2段階ブロー成形機で製造されるすべてのボトルの品質を左右する基礎となります。
ステップ3:予熱を行う
ブロー成形前に、すべてのプリフォームはマルチゾーン赤外線加熱炉を通過し、そこで本体温度がガラス転移温度範囲(PETの場合、通常90~110℃)まで均一に上昇します。このEPA.ES-2C150の炉は、ゾーンごとの温度制御機能を備えており、寸法精度を維持するために冷却空気がネックねじ部に向けられています。この段階でのプリフォームの均一な温度分布は非常に重要です。ボトルが均一に伸びるかどうかが決まり、最終製品の品質や店頭での魅力を損なう局所的な薄化や不透明化を防ぐことができるからです。
ステップ4:延伸ブロー成形
予熱されたプリフォームはブロー成形ステーションに移送され、そこで延伸ロッドによって軸方向に容器の高さまで延伸されると同時に、26~35 kg/cm²の高圧空気によって半径方向にも膨張し、金型キャビティを満たします。射出延伸ブロー成形機に特有のこの二軸延伸プロセスにより、完成したボトルは優れた強度、透明性、およびガスバリア性を備えています。サーボモーター駆動による延伸は、各サイクルで正確かつ再現性の高いストローク制御を実現し、生産バッチ全体で均一なボトル形状を保証します。
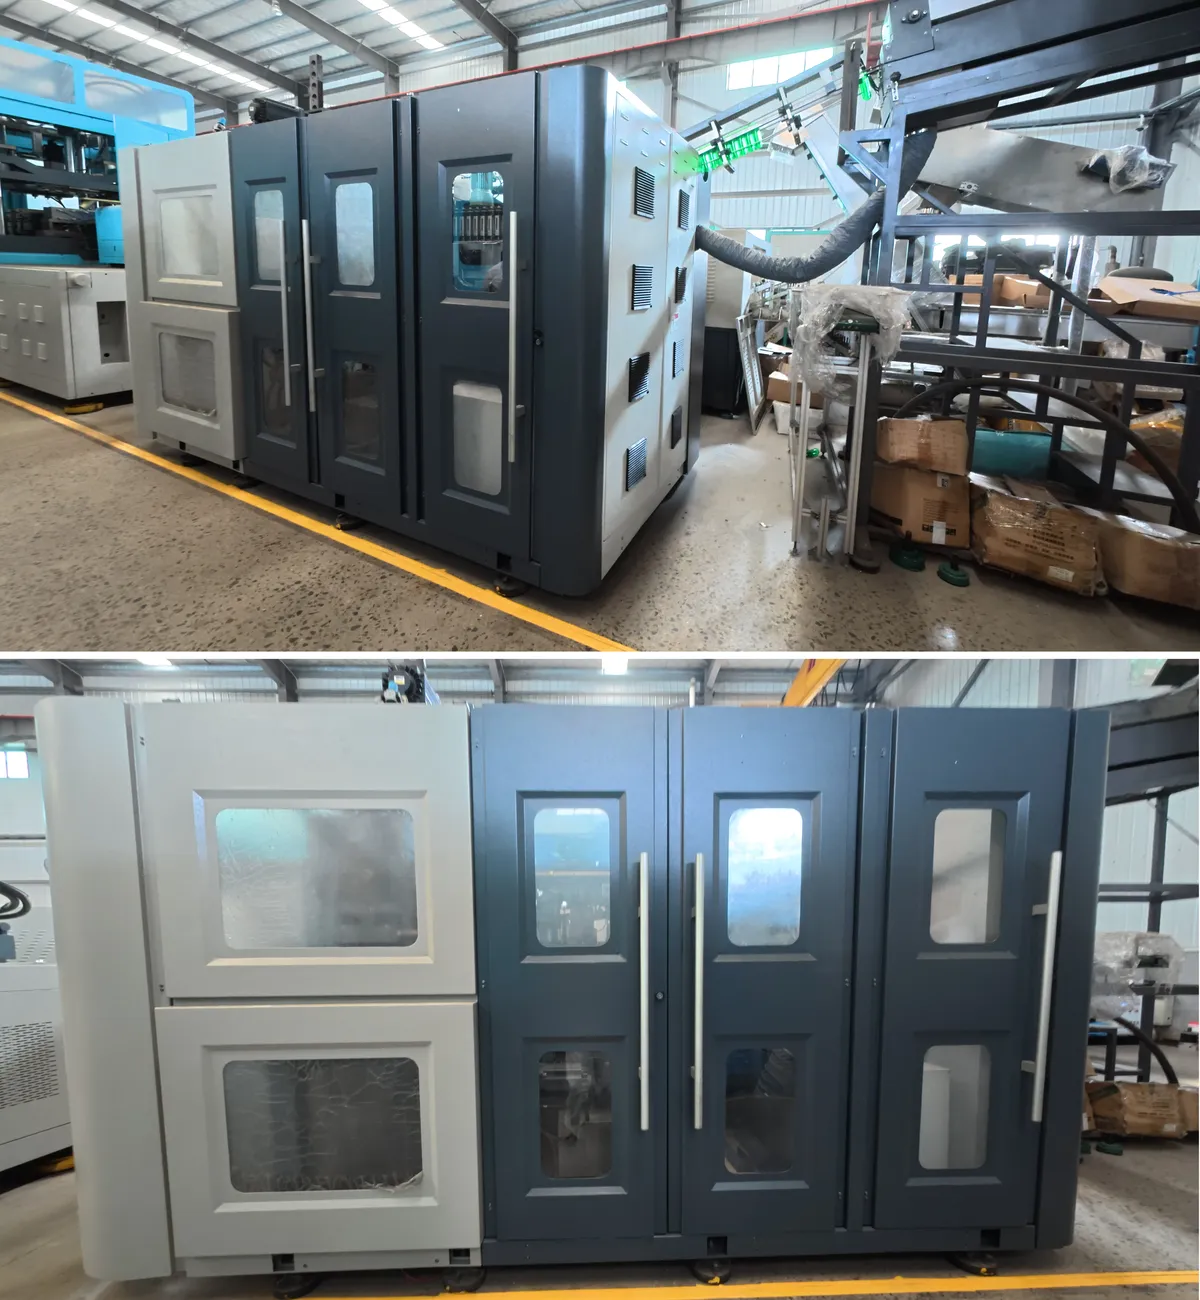
食用油ボトルブロー成形機の用途
当社の特殊ブロー成形機は、食用油、調味料、大容量の工業用液体用の高品質PET/PE容器の製造用に設計されています。EPA.ES-2C150は、以下の業界および製品カテゴリー向けに幅広い容器を効率的に製造します。
1. 食用油の包装
この機械は、1Lから20Lまでの容量の透明なPET製オイルボトルを製造するのに最適化されており、フロントハンドルとリアハンドルの両方のタイプに対応しています。精密な肉厚制御と食品グレードの材料との互換性により、一貫した透明度、液漏れ防止シール、そして小売店の棚陳列や流通物流における高い積載強度を必要とするヒマワリ油、大豆油、オリーブ油、パーム油ブランドにとって最適な選択肢となっています。
2.調味料・ソース容器
実績のある ボトルブロー成形機 調味料用途において、EPA.ES-2C150は醤油、酢、オイスターソース、ラー油などの液体調味料用ボトルを効率的に製造します。二軸延伸加工により、酸性および塩分を含む液体に対する優れた耐薬品性を実現し、精密なネック仕上げにより、世界中の食品グレードのボトル製造ラインで使用されている標準的な改ざん防止キャップおよびスクリューキャップシステムとの互換性を確保します。
3. 工業用液体用大型ハンドルボトル
本シリーズは、エンジンオイル、農薬、強力洗浄剤などに適した5L、10L、20Lのハンドル付きボトルを製造するのに特に適しています。強化されたハンドル構造と厚肉ブロー成形プロセスにより、優れたグリップ性能と容器の耐久性を実現しています。そのため、耐久性があり積み重ね可能な容器を大量生産する必要のある化学品販売業者や自動車アフターマーケット向け包装業者にとって、効果的な工業用ブロー成形機ソリューションとなります。
4. 農薬・殺虫剤の包装
農業分野において、EPA.ES-2C150は除草剤、肥料濃縮液、農薬製剤用のPETボトルおよびHDPEボトルを製造できます。延伸ブロー成形PETの耐薬品性と、ネック部のねじ山公差の厳密さにより、チャイルドレジスタント(子供による開封防止)およびUN認証のクロージャーシステムの完全性が確保されます。高い肉厚均一性により、保管中および現場での使用中に応力亀裂や漏れを防ぎ、ラテンアメリカおよびアジア市場における国際的な農薬包装規制を満たします。
5. 家庭用および業務用清掃用品
2Lから5Lの持ち手付きボトルに詰められた洗濯洗剤、床用洗剤、食器用洗剤、消毒液濃縮液などは、EPA.ES-2C150の精密ブロー成形機能によって大きなメリットを得られます。この機械の安定した出力品質は、高コントラストのラベル接着性、耐圧性、着色剤との適合性をサポートします。これらは、スーパーマーケットや業務用供給チャネルにおいて、店頭での存在感と消費者の利便性を競う小売用清掃用品ブランドにとって重要な要素です。
6. 食品グレードの飲料・水容器
EPA.ES-2C150は、食用油や調味料だけでなく、大型PET製ウォーターボトル、スポーツドリンク容器、ジュースボトルなども同様に製造可能です。食品安全基準を満たした材料加工と、機械の二軸成形機能により、優れた酸素・二酸化炭素バリア性能を実現し、デリケートな飲料の賞味期限を延ばします。この汎用性により、包装メーカーは単一のPETボトルブロー成形機プラットフォームで、複数の消費財分野に対応できます。
7. ブランドオーナー向けカスタムOEMボトル製造
カスタムブロー成形機ソリューションであるEPA.ES-2C150は、独自のボトル形状、エンボス加工されたロゴ、または非標準のハンドル形状を必要とするブランドオーナー向けのOEM生産をサポートします。Ever-Powerの3D金型設計チームは、ブランドのパッケージングエンジニアと直接連携し、特定のビジュアルアイデンティティ要件を満たすカスタムブロー成形金型を開発します。また、この機械のサーボ制御プロセスにより、カスタムデザインが何百万回もの生産サイクルにわたって厳密な寸法公差で再現されることが保証されます。
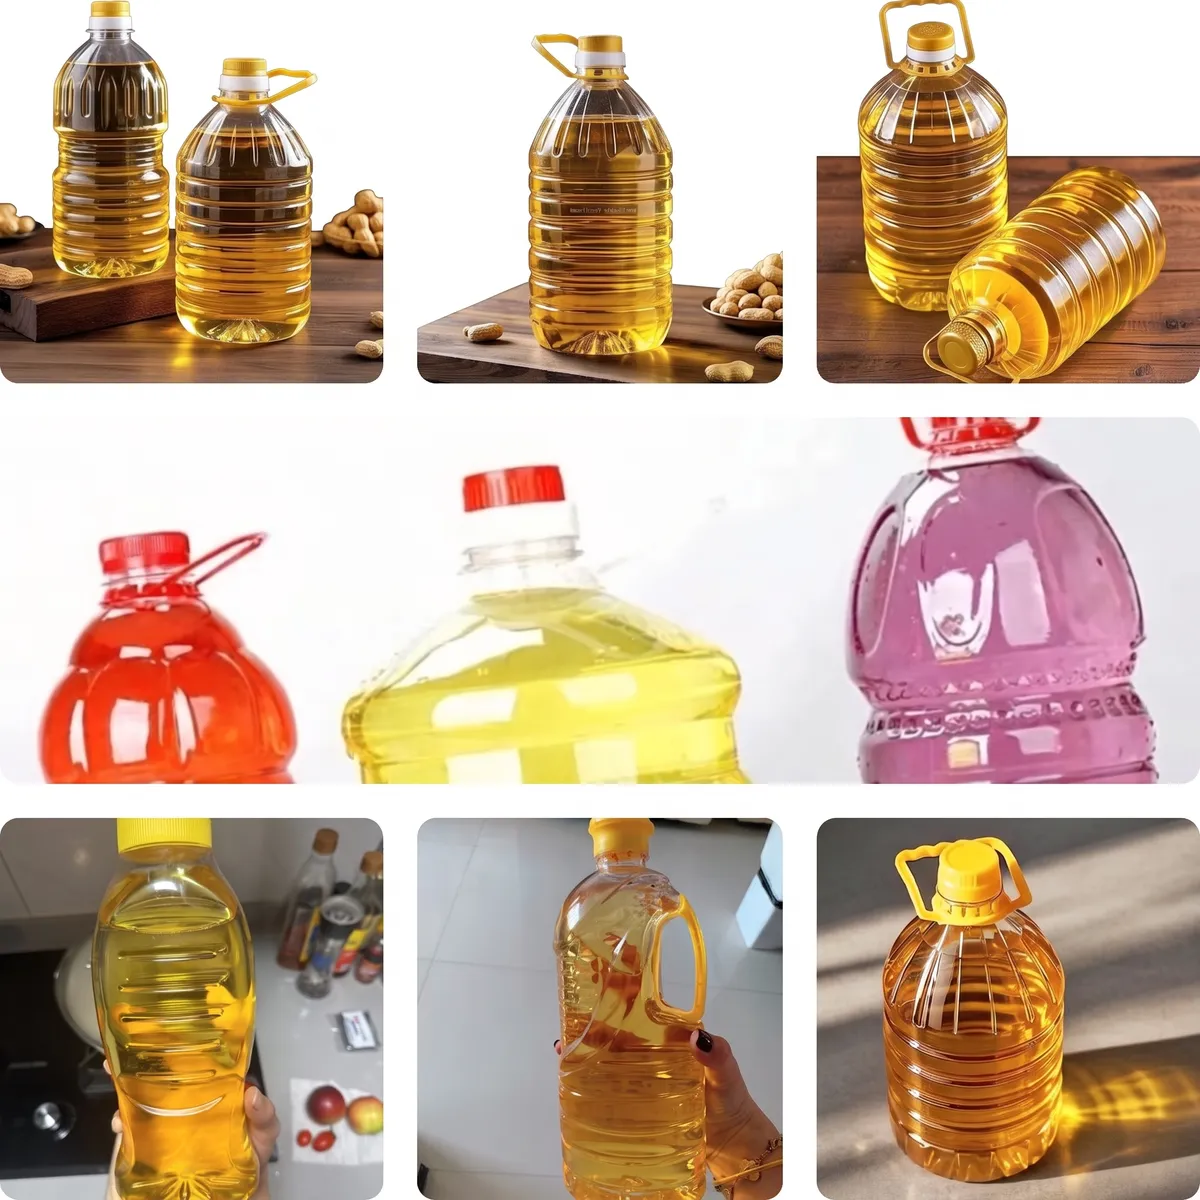
EPA.ES-2C150 ハンドルボトルブロー成形機部品
注射装置
射出成形ユニットは、精密加工されたスクリューとバレルアセンブリで構成されており、制御された温度(PETの場合は通常265~280℃)でPETまたはPP樹脂を可塑化します。サーボ駆動のスクリュー回転により、各射出サイクル中に溶融量と圧力が一定に保たれ、プリフォームの重量精度と肉厚の均一性が直接的に決定されます。バレル加熱ゾーンは個別にPID制御され、樹脂の熱劣化を防ぎ、製造されるすべてのボトルにおいてメルトフローインデックスを仕様範囲内に維持します。
成形ステーション
成形ステーションには、工程段階に応じて2キャビティのプリフォーム金型またはブロー成形金型が設置されます。各キャビティは、完成ボトルの表面欠陥を最小限に抑えるため、鏡面研磨仕上げの高級工具鋼から機械加工されています。ステーションのモジュール構造により、金型の迅速な交換が可能となり、同一ラインで複数のSKUを生産するメーカーにとって非常に重要です。金型温度は、チラーに接続された統合冷却チャネルによって制御され、各キャビティを8~10℃に保つことで、最適なサイクルタイムとボトルの透明度を実現します。
クランプユニット
クランプユニットは、26~35 kg/cm² の内部ブロー圧力に抗して金型の半分をしっかりと閉じるために必要な機械的力を提供します。EPA.ES-2C150 は、サーボ駆動のトグルクランプ機構を採用しており、純粋な油圧システムと比較してエネルギー消費を最小限に抑えながら、高速で再現性の高い開閉サイクルを実現します。クランプストロークは 190 mm、最大金型開口距離は 440 mm で、機械の改造を必要とせずに、ES-2C シリーズの食用油およびハンドルボトル金型の全範囲に対応します。
送風装置
ブロー成形ユニットは、高圧コンプレッサー回路、ソレノイド制御弁、およびストレッチロッドアクチュエータで構成され、これらが連携して二軸配向工程を実行します。まず、7 kg/cm²の低圧空気を導入してプリフォームを予備膨張させ、続いて26~35 kg/cm²の高圧空気を導入して最終成形を行います。ストレッチロッドはサーボ制御され、ストロークは450 mmです。これにより、この射出延伸ブロー成形機プラットフォームの決定的な品質特性である精密な二軸配向が実現され、ボトルの壁強度とバリア性能に大きく影響します。
制御システム
EPA.ES-2C150は、工業グレードのPLC制御システムとカラータッチスクリーンHMIを採用しており、オペレーターは温度ゾーン設定値、ブロー圧力、延伸速度、サイクル数、アラーム状態など、すべてのプロセスパラメータをリアルタイムで監視できます。レシピ保存機能により、最大50種類の生産プログラムを保存できるため、ボトルモデル間の切り替えを迅速に行うことができます。また、故障診断ルーチンも搭載されており、故障コードを識別して表示することで、トラブルシューティング時間を大幅に短縮し、高稼働率の生産環境における信頼性の高いブロー成形機としての評判を確固たるものにしています。
プリフォーム加熱オーブン
マルチゾーン赤外線加熱オーブンは、この自動ブロー成形機の主要コンポーネントであり、効果的な二軸延伸に必要な正確な温度プロファイルにプリフォームを調整する役割を担っています。各ゾーンの赤外線ランプ群は独立したゾーンコントローラーによって制御され、強制空冷によってネックねじ部の過熱を防ぎます。EPA.ES-2C150のオーブンは60個のプリフォームを収容できるため、ブロー成形ステーションに熱処理済みのプリフォームを継続的に供給し、熱遅延やムラなく、定格生産量である毎時1,800本のボトルを生産できます。
プリフォーム搬送・移送システム
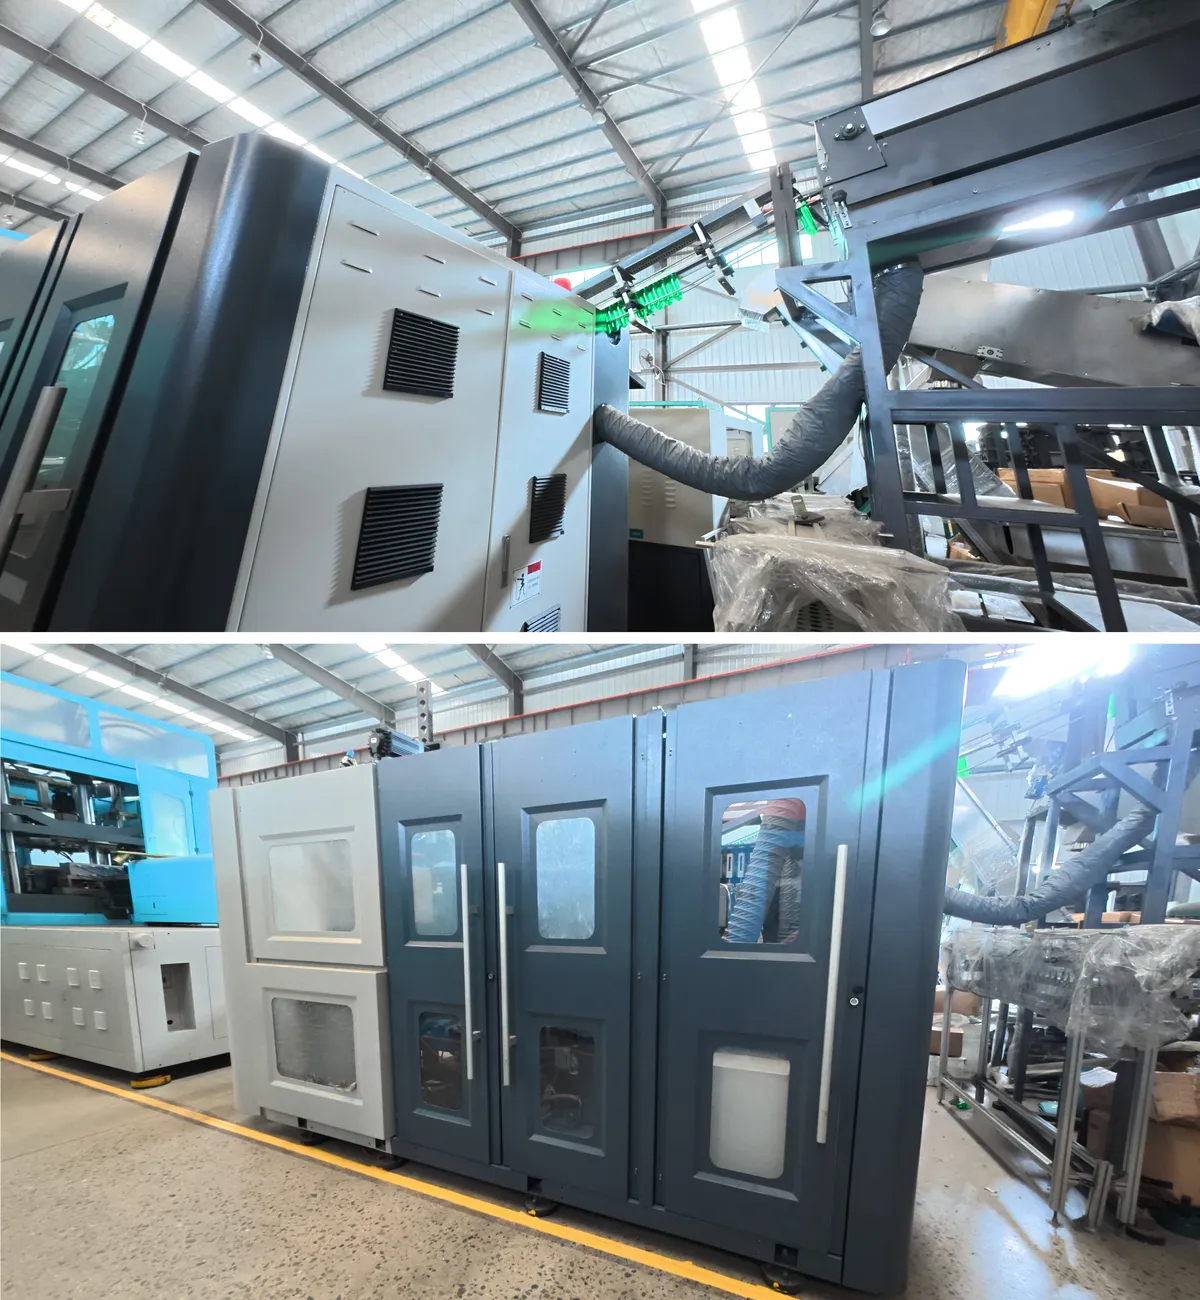
ホッパーローダー、コンベア、マンドレル式搬送機構を含む自動プリフォーム搬送システムにより、プリフォームはバルク貯蔵庫から加熱炉へ、そしてブロー成形ステーションへと手作業なしで供給されます。この完全自動化されたプリフォーム搬送フローは、食品包装において重要な汚染リスクを排除し、EPA.ES-2C150が完全自動ブロー成形機として認定される主な理由となっています。搬送システムは、迅速なメンテナンスアクセスを可能にするクイックリリースジョイントを備え、詰まりのない信頼性を実現するように設計されています。
ボトル排出および搬送システム
各ブロー成形サイクルが完了すると、完成したボトルは開いた金型キャビティから自動的に排出され、漏れ検査、ラベリング、充填、キャッピングなどの後工程のために排出コンベアに搬送されます。排出システムは、金型開閉シーケンスと同期した空気圧式プッシャーを使用し、ボトルの変形や傷を防ぎます。排出コンベアの速度は後工程のライン速度に合わせて調整できるため、EPA.ES-2C150は食用油や調味料業界向けの全自動充填・包装ラインに容易に統合できます。
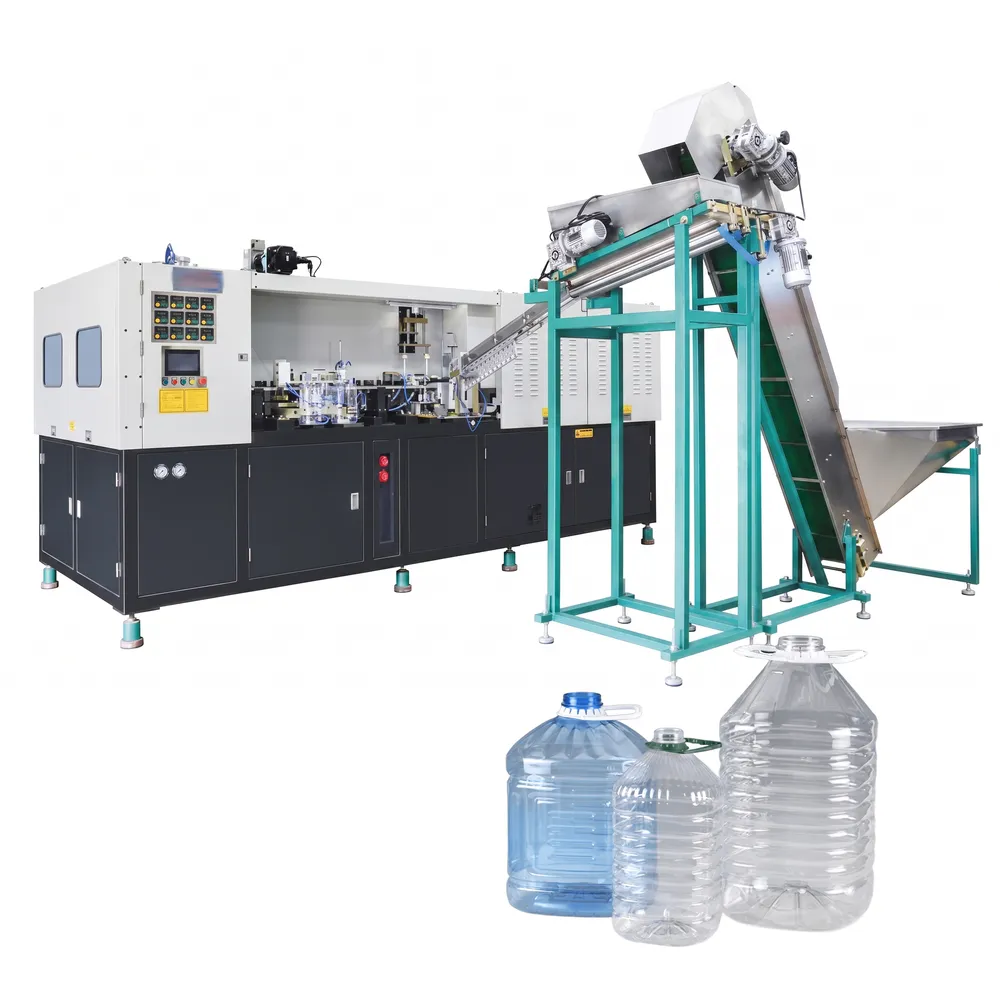
2段式ブロー成形機 vs. 1段式ブロー成形機
単段式ブロー成形機
動作原理: 単段式成形機は、プリフォームの加熱とボトルのブロー成形を単一のシステム内で統合しています。PETプリフォームは射出成形後、温かいままブロー成形ステーションに即座に搬送されるため、プリフォームの冷却と再加熱は不要です。この緊密な統合により、床面積や設備投資予算に制約のあるコンパクトな生産現場に適しています。これらの機械は、射出延伸ブロー成形機のコンセプトを簡略化したもので、全工程を1回のパスで処理します。
利点:
- コンパクトな設置:プリフォームの加熱とブロー成形が同一ユニット内で行われるため、設置面積を節約できます。
- 初期投資の削減:機械の台数を減らし、インフラを簡素化することで、初期費用を削減できます。
- 操作の簡素化:統合されたプロセスにより、処理手順と調整作業が少なくて済みます。
- 柔軟な生産体制:ボトルサイズの迅速な切り替えは、小規模生産や複数製品ラインに適しています。
制限事項:
- 生産能力が低い:一般的に処理速度が遅いため、少量から中量生産にのみ適しています。
- ボトル1本あたりのエネルギー消費量が多い:プリフォームを個別に加熱するよりも、まとめて再加熱する方が効率が良い。
- プリフォームの品質管理が不十分な場合があり、ボトルの均一性に影響を与える可能性があります。
- 手動介入:一部のモデルでは、プリフォームの手動装填が必要となり、労働力が増加します。
二段階ブロー成形機
動作原理: 2段階ブロー成形機は、プリフォームの製造とブロー成形プロセスを2つの明確な段階に分離します。プリフォームはまず射出成形によって製造され、保管された後、専用の再加熱炉に投入されてから、ブロー成形によって完成ボトルへと成形されます。この分離により、自動化の向上、生産量の増加、そしてプリフォームの品質管理の強化が実現します。EPA.ES-2C150は、このアーキテクチャの代表的な例であり、毎時1,800本の生産能力と安定したボトル品質を実現しています。
利点:
- 高い生産能力:2段階式機械は1時間に数千本のボトルを生産でき、工業規模の操業に最適です。
- エネルギー効率:最適化されたオーブンでプリフォームをまとめて再加熱することで、ボトル1本あたりのエネルギー消費量を大幅に削減できます。
- ボトルの均一性の向上:制御されたプリフォーム調整により、均一な温度分布と一貫した肉厚を実現します。
- 自動化に最適:プリフォームの供給、加熱、ブロー成形を完全に自動化することで、労力と生産停止時間を最小限に抑えます。
- 拡張性:大量生産の充填・キャッピングラインに容易に統合でき、完全自動化された包装作業を実現します。
制限事項:
- 初期投資額が高い:より大規模なインフラ整備と空調設備が必要となる。
- より広い設置面積:オーブン、コンベア、保管エリアには、追加の床面積が必要です。
- 小ロット生産における柔軟性の低下:ボトルデザインの変更には時間がかかる場合があり、頻繁な製品変更には適さなくなる。
主な違い:単段式 vs. 二段式
| 特徴 | 単段式マシン | 2段式機械 |
|---|---|---|
| プロセス統合 | 加熱と送風を一台の機械で行う | プリフォームの調整とブロー成形工程を別々に行う |
| 生産能力 | 中程度(小規模から中規模のランニング) | 高(工業規模の生産) |
| 初期投資 | より低い | より高い |
| エネルギー効率 | ボトル1本あたりの効率が低い | バルクプリフォーム加熱による効率向上 |
| 自動化レベル | 半自動または手動 | 全自動 |
| 柔軟性 | 高さあり。サイズ変更が容易。 | 低価格。長時間の生産に適しています。 |
| ボトルの均一性 | 適度 | 高い; 制御された条件付け |
| フットプリント | コンパクト | より大型。オーブンとコンベアが必要。 |
| 労働要件 | 手作業による操作のため、価格が高くなる。 | 低い; 高度に自動化されている |
機械を選ぶ際に考慮すべき要素
- 生産量: 大量生産を行う事業者は2段式機械の恩恵を受ける一方、少量から中量生産を行う事業者は1段式で十分であると感じるかもしれない。
- 設備投資: 単段式機械は価格が安く、設置も簡単です。二段式機械は初期投資額は高くなりますが、長期的な人件費とエネルギーコストを削減できます。
- ボトルデザインの多様性: 単段式機械は、小ロット生産においてサイズや形状を頻繁に変更する場合に適しています。
- エネルギーコスト: 2段階式機械はボトル1本あたりのエネルギー効率が高く、大量生産時の運用コストを長期的に削減できる。
- 労働力の確保状況: 高度に自動化された2段階式機械は、熟練オペレーターへの依存度を低減させるため、人件費が高騰している市場において重要である。
- 空き状況: 単段式装置はよりコンパクトである一方、二段式装置はオーブンやコンベアのために広い設置面積を必要とする。
- 製品品質要件: 壁の厚さ、透明度、機械的強度の均一性が重要な場合、食品や調味料の包装には二段階式包装機が常に好まれる。
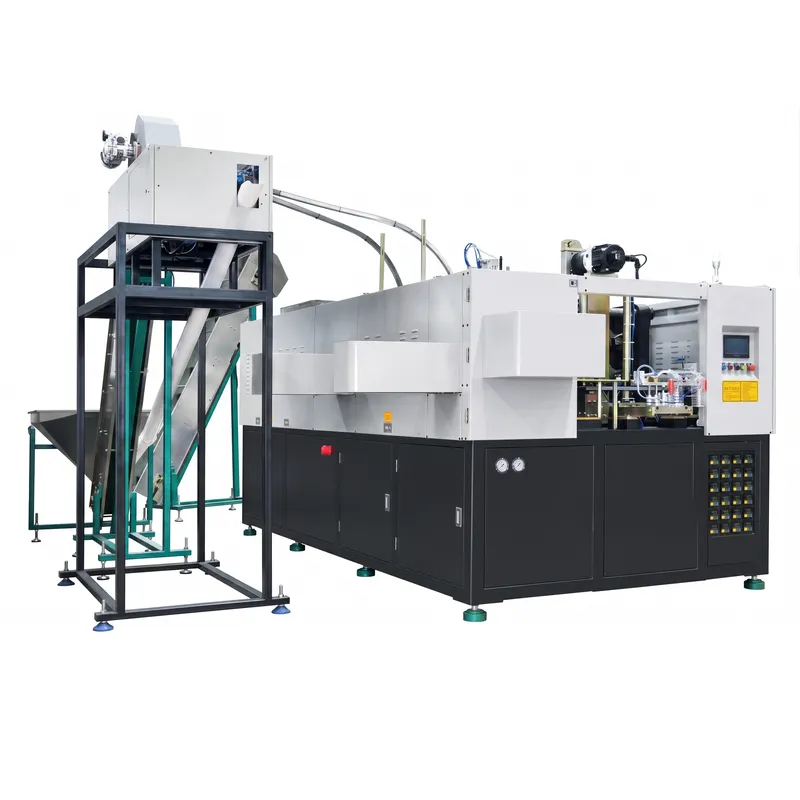 |
 |
| 二段式ブロー成形機 | Single-Stage Blow Molding Machine |
適合する原材料
ポリエチレンテレフタレート(PET)
PETは、EPA.ES-2C150およびほとんどのPETブロー成形機で加工される主要な材料です。その卓越した透明性、軽量性、そして優れたガスバリア性により、食用油、調味料、飲料容器の世界標準となっています。この機械で製造されるPETボトルは、FDAやEUの食品包装基準を含む食品接触安全規制に適合しており、薄肉でも優れた剛性を発揮すると同時に、世界中の既存のPET廃棄物処理システムで完全にリサイクル可能です。
高密度ポリエチレン(HDPE)
HDPEは、エンジンオイルボトル、洗剤容器、農薬容器など、大型容器に広く使用されている、丈夫で耐薬品性に優れたポリマーです。このプラスチックブロー成形機では、HDPEを使用することで、温度変化や腐食性の高い化学物質にも耐えられる、不透明で耐衝撃性に優れたハンドル付きボトルを製造できます。また、HDPE容器は標準的なポリエチレン回収システムによるリサイクルにも適しており、規制市場におけるブランドオーナーのサステナビリティ目標達成を支援します。
低密度ポリエチレン(LDPE)
LDPEは容器に柔軟性と半透明性をもたらし、調味料、パーソナルケア用品、食品サービス用途で使用されるスクイーズボトルに最適です。このボトルブロー成形機で加工すると、LDPEは優れた耐湿性と低温での良好な柔軟性を備えた容器となり、冷蔵調味料の包装に適しています。また、その柔らかさはエンドユーザーに心地よい触感を提供し、高級食品やホスピタリティ製品の包装において高く評価されています。
ポリプロピレン(PP)
PPは、高い融点(160~170℃)と優れた耐薬品性により、高温充填用途や、熱安定性が不可欠な医薬品・化学薬品の包装に適しています。このプラスチックブロー成形機に適合する材料として、PPは、高温充填による調味料加工とコールドチェーン流通の両方に耐える不透明または半透明の容器の製造を可能にします。また、PPは食品との直接接触が認められており、世界の食品安全機関によって、使い捨て容器および複数回使用容器用途において安全であると分類されています。
ポリカーボネート(PC)
PCは、優れた耐衝撃性、透明度、幅広い温度範囲における寸法安定性で知られる高性能エンジニアリング熱可塑性樹脂です。このブロー成形機に適したPCは、再利用可能なウォーターボトル、大容量のリターナブル容器、サプライチェーンや現場環境での機械的ストレスに耐える必要のある特殊な産業用包装材の製造に使用されます。PC容器はガラスのような透明度と優れた耐落下性を備えているため、耐久性と外観の両方が重要な用途において最適な選択肢となります。
ポリエチレン(PE)
HDPEとLDPEを組み合わせたPEブレンド、あるいはMDPE(中密度ポリエチレン)を組み込んだPEブレンドを用いることで、メーカーは特殊な容器の要件に合わせて剛性と柔軟性の特性を調整できます。このようなPEブレンドとの互換性により、EPA.ES-2C150は汎用性の高いブロー成形機ソリューションとなり、幅広いポリマー仕様に対応できるため、大規模な機械改造を必要とせずに多様な顧客ニーズを満たし、包装イノベーターの迅速な製品開発サイクルをサポートします。
PETG(グリコール修飾PET)
PETGは、PETの透明性と加工性を備えつつ、靭性と耐薬品性、特に溶剤や洗浄剤に対する耐性が向上しています。高級調味料や特殊食用油の包装において、PETGは薄肉でも透明度が高く、優れた耐衝撃性を備えたボトル製造を可能にします。また、PETに比べて加工温度がやや低いため、加熱炉でのエネルギー消費量も削減でき、品質と生産性の両方が重視される高速ブロー成形機での作業において、効率的な選択肢となります。
 |
 |
 |
 |
EPA.ES-2C150 プラスチックブロー成形機のメンテナンス
1. 赤外線ランプとオーブンの定期点検
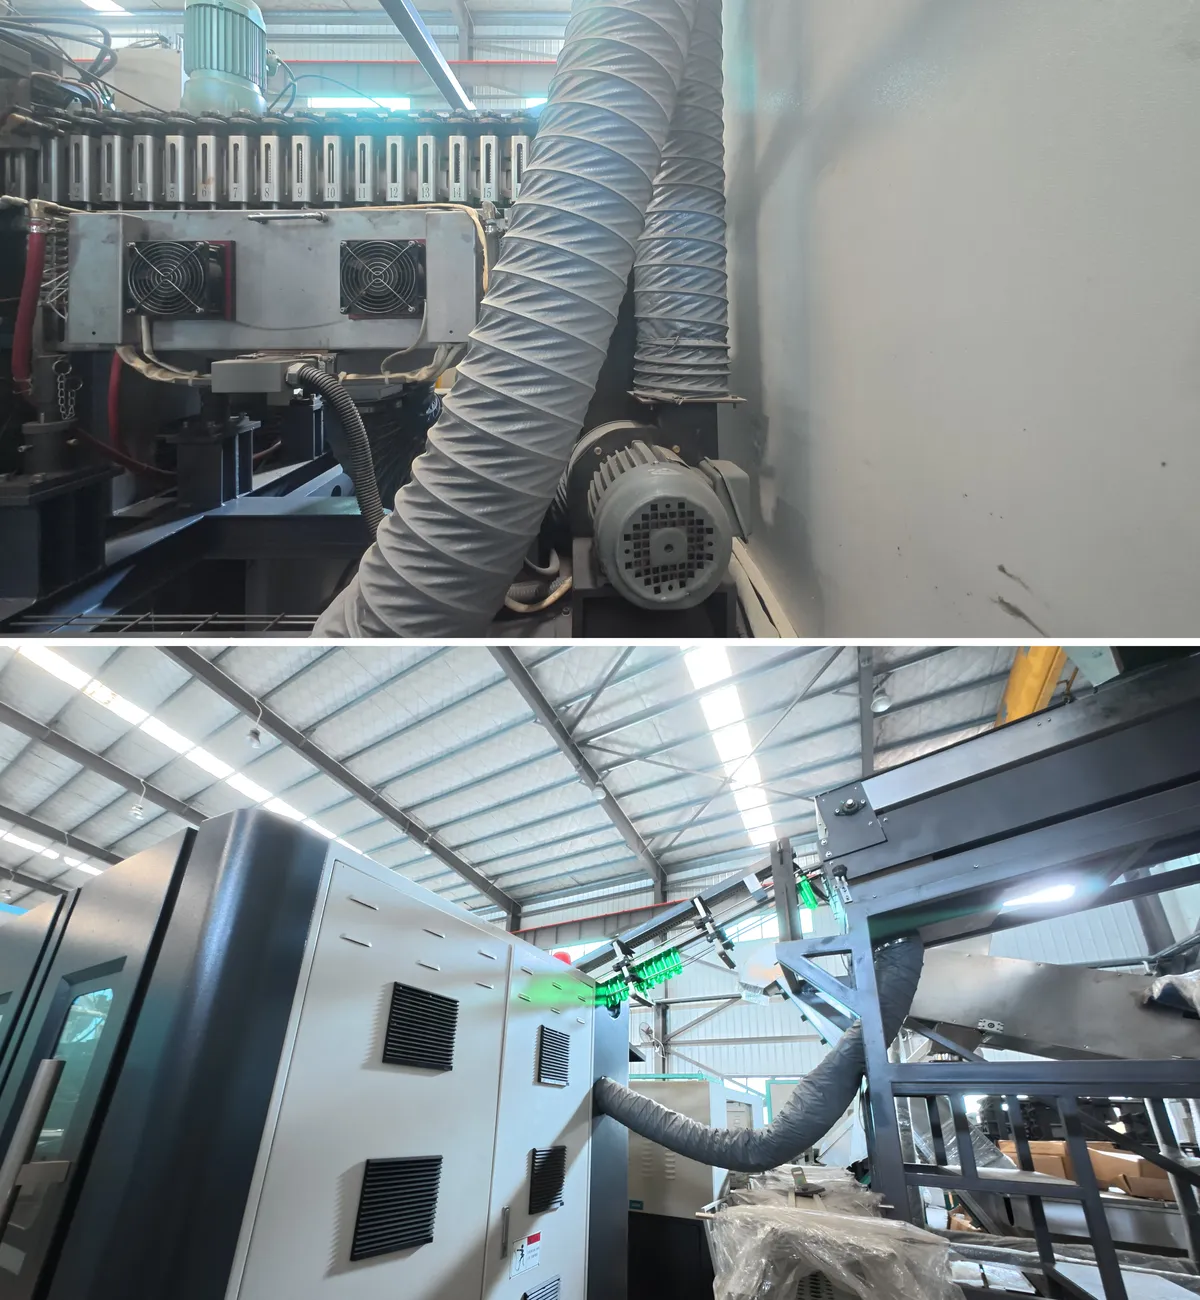
赤外線加熱ランプは、毎週点検し、光量低下、ひび割れ、放射出力の不均一などの兆候がないか確認してください。出力が低下したランプは、プリフォームの加熱が不均一になり、ボトルの肉厚の不均一や透明度の低下などの欠陥につながります。定格仕様から15%を超える出力偏差を示すランプは交換してください。ランプの反射板は、毎月、乾いた糸くずの出ない布で清掃し、樹脂粉塵の蓄積を取り除いてください。樹脂粉塵が蓄積すると、この自動ブロー成形機の加熱効率が低下し、サイクル時間が長くなる可能性があります。
2. 冷却水回路のメンテナンス
冷却水システムは、流量、温度安定性、水質について2週間ごとに点検する必要があります。接続されたチラーを使用してシステムの運転温度を8~10℃に維持し、EPA.ES-2C150の定格流量30リットル/分と比較して流量を確認してください。冷却回路は、流れを妨げ冷却効率を低下させるミネラルスケールを除去するために、3ヶ月ごとにマイルドなスケール除去剤で洗浄してください。導電率計とpH計を使用して水質を監視してください。金型冷却チャネルの内部腐食や詰まりを防ぐため、脱イオン水または軟水の使用を強くお勧めします。
3. 金型キャビティとパーティング面のケア
各生産シフトの終わりに、柔らかい真鍮ブラシと中性溶剤を使用してブロー成形キャビティを清掃し、研磨されたキャビティ表面に蓄積するPETオリゴマーの堆積物や油分を除去してください。パーティングラインの表面に、完成したボトルにバリが発生する原因となる傷、擦り傷、摩耗がないか確認してください。長時間の停止中は、酸化を防ぐために、パーティング面に食品グレードの離型潤滑剤を薄く塗布してください。適切な金型管理は、この全自動ブロー成形機で製造されるすべてのボトルの表面品質と寸法精度に直接影響します。
4. 機械駆動部品の潤滑
トグルクランプ機構のピン、ガイドロッド、ストレッチロッドベアリング、プリフォーム搬送チェーンリンクはすべて、メーカーのメンテナンススケジュール(通常500稼働時間ごと)に従って潤滑する必要があります。機械マニュアルに記載されている材料と互換性のある、高品質で耐熱性に優れた潤滑剤のみを使用してください。潤滑不足は、精密加工部品の摩耗を加速させ、クランプシステムの遊びを増やし、ボトルの寸法精度を低下させます。この工業用ブロー成形機の高需要生産期間中にメンテナンス間隔が漏れないように、潤滑記録を保管してください。
5.エアフィルターおよびコンプレッサーシステムの点検
高圧送風回路は、26~35 kg/cm² の一定の送風圧力を得るために、清浄で乾燥した空気を必要とします。プレフィルターと凝縮フィルターカートリッジは、1,000 運転時間ごとに点検および交換してください。粉塵の多い環境では、より頻繁に点検および交換してください。送風回路への水の持ち込みを防ぐため、空気準備ユニットの水分トラップは毎日排水してください。水の持ち込みは、ボトルの曇りや金型キャビティの腐食の原因となります。高圧コンプレッサーの出力が、ピーク生産時に EPA.ES-2C150 の定格高圧空気消費量 1,000~1,500 ltr/min を満たしていることを確認してください。
6.制御システムおよび電気系統の点検
PLC制御盤、端子接続、サーボドライブユニット、およびHMIタッチスクリーンの電気系統の点検を四半期ごとに実施してください。端子ネジの緩み、回路ブレーカーの過熱の兆候、センサーコネクタの腐食がないか確認してください。すべての生産レシピとPLCプログラムを毎月外部ストレージデバイスにバックアップしてください。制御盤キャビネット内部は、回路基板から離れた方向に圧縮空気を吹き付けて、埃が溜まらないように清潔に保ってください。適切にメンテナンスされた制御システムは、ブロー成形機部品の長期的な精度と信頼性、および生産全体のパフォーマンスにとって非常に重要です。
食用油ボトルおよびハンドル付きボトルのブロー成形機金型の特徴
プリフォーム射出成形金型
二分割ダイリップ設計
金型リップは、精密に位置合わせされた2つの部品で構成されており、各射出成形サイクルにおいてプリフォームゲートとコア間の同軸位置合わせを保証します。この設計により、プリフォームの肉厚分布における偏心を排除できます。これは、このブロー成形機で加工する際に、容器全体にわたって均一な肉厚と透明度を持つボトルを製造する上で最も重要な要素です。
冷却水流路の最適化レイアウト
プリフォーム金型内部に戦略的に配置されたコンフォーマル冷却水回路により、冷却効率が向上し、サイクルタイムが短縮されるとともに、各プリフォームの迅速かつ均一な固化が保証されます。冷却サイクルの短縮は、EPA.ES-2C150システムの時間当たりの生産能力を直接的に向上させ、均一な冷却によって、ブロー成形工程に投入されるプリフォームの反りや規格外品の発生を防ぐことができます。
部品成形用輸入2316工具鋼
コアおよびキャビティインサートを含むすべてのプリフォーム成形部品は、輸入された2316ステンレス鋼工具鋼から製造され、徹底的な熱処理が施されています。この鋼種は、PET溶融物および冷却水の存在下でも優れた耐食性を発揮し、メンテナンス頻度を低減し、金型の耐用年数を延ばします。熱処理による硬化処理により、キャビティ表面は数百万回の射出サイクル後も鏡面仕上げを維持し、金型の稼働期間全体にわたって寸法精度が保たれます。
420ステンレス鋼構造用プレート
コアプレート、キャビティプレート、その他の金型構造部品は、優れた耐食性と加工性を備えた420ステンレス鋼で製造されています。この材料選択により、金型構造は冷却水への長時間の曝露や高速射出成形プロセス特有の熱サイクル後も、精密な位置合わせと平面度を維持し、ブロー成形機部品エコシステムの長期的な信頼性を支えます。
吹き込み型
高品質鋼材
ブロー成形金型は、生産量と材料要件に応じて、高品質の航空宇宙グレードのアルミニウム合金または硬化鋼から機械加工されます。高品質の基材により、キャビティ表面はブロー成形されたPETプリフォームの繰り返し機械的接触による摩耗に耐え、このハンドル付きボトルブロー成形機で数百万回の生産サイクルにわたって、ボトル本体の直径、ハンドルの形状、およびベースプロファイルの寸法精度を維持します。
高度な3D CAD/CAM設計
すべてのブロー成形金型は、高度な3D CADソフトウェアと流体シミュレーション解析を用いて設計され、金型内の空気圧分布がボトル本体全体に均一な肉厚を生み出すことを検証します。シミュレーション主導の設計により、コストのかかる物理的なプロトタイプの製作が不要になり、Ever-Powerのエンジニアリングチームは、最初の金型を加工する前に、カスタムボトルの形状が顧客の構造的および美的仕様を満たすことを保証できます。
多用途ボトルデザインカタログ
Ever-Powerは、一般的な食用油、調味料、取っ手付きボトルなど、様々な形状のボトルに対応した標準金型設計を豊富に取り揃えており、購入者は実績のある金型を、完全カスタム金型開発にかかるリードタイムとコストをかけずに選択・調達できます。OEM顧客向けには、3Dモデリングと顧客承認ワークフローによる特注ボトル設計も提供しており、最終的な金型がブランドのパッケージラインナップに必要な美的特性と機能性を正確に満たすことを保証します。
CNC加工金属部品
キャビティ本体、底部インサート、ネック分割インサートなど、ブロー成形金型のすべての金属部品は、0.02 mm以内の公差でCNC加工されています。この高精度により、パーティングラインの正確な位置合わせが保証され、完成品のボトルにバリやゲート痕跡などの欠陥が生じません。また、CNC加工により交換用インサートセット間の互換性が確保されるため、大量生産環境における金型メンテナンスや部品交換に伴うダウンタイムを削減できます。
 |
 |
よくある故障とトラブルシューティング
1. 完成品ボトルの肉厚の不均一性
症状:ボトルの片側の壁が反対側と比べて明らかに厚かったり薄かったりする。原因:ランプの故障またはオーブンゾーンの温度ドリフトによるプリフォームの加熱の不均一性。中心からずれた延伸を引き起こすストレッチロッドのずれ。射出成形工程でのプリフォームの偏心。解決策:不良のIRランプを点検して交換する。オーブンゾーンの温度を再調整する。ストレッチロッドのアライメントを確認し、センタリングを調整する。プリフォームサプライヤーとプリフォームの品質と射出パラメータを確認する。
2. ボトル本体の濁りまたは霞み
症状:製造されたPETボトルが曇ったり、乳白色になったり、期待される透明度を欠いたりする。原因:プリフォームの温度が高すぎるか低すぎるために応力白化が発生する。PET樹脂中の水分が過剰で加水分解が発生する。冷却水が汚染されて表面が曇る。解決策:加工前にプリフォームの水分含有量が50ppm未満であることを確認する。オーブンの温度を適切なPET加工範囲(90~110℃)に調整する。冷却水の純度とフィルターの状態を確認する。8~10℃で水温が安定していることを確認する。
3. 射出後のボトルの変形または収縮
症状:金型から取り出した後、ボトルに寸法変化や形状の歪みが生じる。原因:金型内の冷却時間が不十分。冷却水の温度が高すぎる。ボトルが完全に固まる前に金型から取り出した。解決策:PLCサイクルプログラムで金型冷却の保持時間を長くする。チラーの出力が常に8~10℃に保たれていることを確認する。冷却水の流量が30リットル/分の仕様を満たしていることを確認する。金型冷却チャネルに流れを制限し、熱抽出効率を低下させる詰まりがないか点検する。
4. ブロー成形中のプリフォーム破裂
症状:低圧予備膨張または高圧ブロー成形中にプリフォームが破裂し、機械アラームが作動して生産が停止します。原因:ブロー成形前にプリフォームが過熱して局所的に薄くなる。ブロー圧力の上昇速度がプリフォームの厚さに対して速すぎる。プリフォームの重量または肉厚が仕様を下回る。解決策:オーブンゾーンの温度を下げ、ブロー成形前に赤外線温度計でプリフォームの温度を確認する。PLC設定でブロー圧力の上昇速度を遅くする。プリフォームの仕様がブロー成形金型の設計要件と一致していることを確認する。
5. ボトルのパーティングライン上のフラッシュ
症状:製造されたボトルのパーティングラインまたはベースインサートシームに沿って、薄いフィンまたは余分な材料が現れます。原因:金型のパーティング面が摩耗または汚染され、完全に閉じられない。加圧されたブローに対して型締め力が不十分。金型の位置決めピンが摩耗または損傷している。解決策:金型のパーティング面を検査して清掃する。摩耗した位置決めピンとブッシングを交換する。PLCの型締め力設定がボトルの容量とブロー圧力に適していることを確認する。パーティング面の摩耗が0.05 mmの偏差を超える場合は、金型を再研磨する。
6. 1,800 bph未満で出力が不安定
症状:生産量が定格の1,800本/時を下回り、ライン効率が低下します。原因:搬送システムでのプリフォーム供給詰まり、チラーの性能不足による冷却時間の延長、現在のボトル仕様に合わせてPLCサイクルタイミングが最適化されていないこと。解決策:プリフォームホッパーと搬送マンドレルの摩耗や位置ずれを点検します。チラーの容量が十分であることを確認します。Ever-Powerの技術サポートチームと連携してPLCサイクルタイムパラメータを見直し、最適化します。ブロー成形機のすべての部品が耐用年数内であることを確認します。
Ever-Powerのプラスチックブロー成形機を選ぶ理由とは?
メキシコのEver-Power ISBM Machinery Co., Ltdは、主に自動射出ブロー成形機および射出延伸ブロー成形機の研究開発、製造、販売、およびグローバル貿易に従事しています。20年以上にわたる製造経験に基づき、当社の製品群は射出ブロー成形機、押出ブロー成形機、ISBM機、および補助機器を網羅し、世界中の医薬品、食品、化粧品、ヘルスケア、および産業分野の包装メーカーにサービスを提供しています。Ever-Powerは、射出ブロー成形機の設計と射出ブロー成形金型エンジニアリングの両方において深い専門知識を持つシニアエンジニアと技術スペシャリストのチームを結集しています。機械と金型の開発におけるこの二重の能力により、お客様は単なるハードウェアではなく、完全に統合されたソリューションを受け取ることができます。当社の研究開発チームは、機械アーキテクチャ、制御ソフトウェア、および金型設計を継続的に改良し、Ever-Powerを世界のブロー成形機メーカーの最前線に維持しています。
当社の機械は、HDPE、LDPE、PET、PETG、PP、PS、PPSU、PC、Tritan、ABS、PLA、バイオプラスチック、EVA、PCTGなど、あらゆる種類の包装用ポリマーを加工できます。容器容量は、ISBMプラットフォームでは1mlから1,000mlまで、ESシリーズでは最大22,000mlまで対応可能です。この幅広い材料とサイズに対応しているため、Ever-Powerは、複数の製品ラインと市場セクターにわたるワンストップソリューションを求めるブロー成形機サプライヤーにとって理想的なパートナーです。Ever-Powerは、ブロー成形とプリフォーム製造、充填、キャッピング、ラベリング、包装システムを統合した、完全なワンストップターンキー包装ラインを構築します。当社のターンキーアプローチにより、お客様の調整負担が軽減され、すべての機器コンポーネントが初日から連携して動作するように最適化されます。この能力により、Ever-Powerは単なる機器販売業者とは一線を画し、新しい包装施設を建設したり、生産能力を拡張したりする企業にとって真の製造パートナーとしての地位を確立しています。
Ever-Powerは、お客様との関係のあらゆる段階において、きめ細やかで丁寧なサービスを提供します。販売前のコンサルティングでは、ボトルデザインのレビュー、材料選定のアドバイス、生産ラインの計画などを行います。納品および設置時には、当社のエンジニアが現場での試運転サポート、またはリモートビデオによるサポートを提供します。販売後も、当社の技術チームはパラメータの最適化、オペレーターのトレーニング、スペアパーツの供給などに対応し、お客様がプラスチックブロー成形機の投資から最大限の価値を、その運用期間を通じて引き出せるようサポートします。Ever-Powerは、自立、誠実、実用主義、革新、責任という企業開発原則に基づいて事業を展開しています。これらの価値観は、当社が製造するすべての機械、設計するすべての金型、そして維持するすべてのお客様との関係に反映されています。当社は単に機械を販売するのではなく、品質、効率性、そして市場での競争力を実現するために当社の機器を必要とする包装メーカーと長期的なパートナーシップを構築しています。Ever-Powerを選ぶということは、お客様と同じくらい生産の成功に尽力するサプライヤーを選ぶということです。
 |
 |
 |
 |
 |
 |
よくある質問
Q:EPA.ES-2C150全自動ブロー成形機は、どのようなサイズのボトルを製造できますか?
A:EPA.ES-2C150は、1キャビティあたり最大容量2,500ml、最大容器直径130mm、最大容器高さ250mmの容器を製造するように設計されています。特に、1L~5Lの食用油ボトルやハンドル付きボトルに最適化されています。最大22,000ml(20L)までの大容量には、同シリーズのEPA.J-2C366(20L)モデルをご利用いただけます。カスタム金型構成により、様々な中間サイズのボトルに対応し、特定の生産要件を満たすことができます。
Q: EPA.ES-2C150食用油ボトルブロー成形機の理論上の生産量はどれくらいですか?
A:EPA.ES-2C150は、標準的なPETプリフォームと最適化されたプロセスパラメータを用いた2キャビティ生産に基づき、理論上の生産能力は毎時1,800本です。実際の生産能力は、ボトルサイズ、プリフォーム重量、冷却要件、および周囲環境によって異なりますが、通常毎時1,700~1,780本です。より高い処理能力が求められる場合は、同じシリーズのEPA.ES-2C200モデルが、最大5,000mlのボトル容量で毎時1,600本の理論生産能力を実現します。
Q:このプラスチックブロー成形機は、どのような材料に対応していますか?
A:EPA.ES-2C150は、主にPET(ポリエチレンテレフタレート)向けに設計されています。PETは、透明な食用油や調味料ボトルの標準素材です。この機械は、PP(ポリプロピレン)および互換性のある熱可塑性樹脂も加工できます。HDPE用途については、機械構成要件に関して弊社の技術チームにご相談ください。食用油や調味料の包装に使用する場合、すべての互換性のある材料は食品接触安全基準を満たす必要があります。Ever-Powerは、特定の容器用途とターゲット市場に基づいて材料の選定についてアドバイスを提供できます。
Q:EPA.ES-2C150は、オイルボトル用の押出ブロー成形機と比べてどうですか?
A:EPA.ES-2C150は射出延伸ブロー成形(ISBM)を採用しており、これは押出ブロー成形機とは根本的に異なります。ISBMは、EBMに比べて肉厚の均一性、透明度、破裂強度、ネックねじ部の寸法精度に優れたボトルを製造できます。透明度、ラベルの密着性、構造的完全性が重要な食用油の包装には、ISBMが最適な技術です。一方、ネック部の精度がそれほど重要でない不規則な形状や取っ手付き容器には、押出ブロー成形の方が適しています。優れた透明度が求められる大型取っ手付きオイルボトルには、EPA.ES-2C150がより優れたソリューションとなります。
Q:EPA.ES-2C150ブロー成形機に必要な冷却水量はどれくらいですか?
A:この機械は、作動圧力5~6 kg/cm²、温度8~10℃、流量30リットル/分の冷却水を必要とします。周囲温度に関わらず、8~10℃の設定温度を確実に達成・維持するためには、専用の工業用チラーが必要です。金型冷却チャネルへのミネラルスケールの蓄積を防ぐため、軟水または脱イオン水の使用を強く推奨します。ミネラルスケールが蓄積すると、冷却効率が低下し、時間の経過とともにボトル不良率が上昇します。冷却水の水質は、導電率とpH値を毎月監視する必要があります。
質問:これは完全電動式のブロー成形機ですか、それとも油圧システムを使用していますか?
A:EPA.ES-2C150は、クランプ、延伸、プリフォーム搬送にサーボ電動駆動装置を、ブロー成形回路に空気圧システムを組み合わせたハイブリッド構造を採用しています。ブロー成形工程に圧縮空気を使用するため、厳密には完全電動ブロー成形機とは言えません。しかし、従来の油圧回路を使用しないため、メンテナンスの手間が軽減され、油圧オイルの汚染リスクが排除され、従来の油圧ブロー成形システムに比べてエネルギー効率が向上しています。サーボ電動駆動装置の具体的な構成については、弊社営業部までお問い合わせください。
Q:EPA.ES-2C150にはどのような高圧空気供給が必要ですか?
A:EPA.ES-2C150は、26~35 kg/cm²(約25~35 bar)の吹き出し圧力で、1,000~1,500 ltr/分の高圧空気消費量を必要とするため、少なくとも35 barの定格圧力を持つ専用の高圧空気圧縮機が必要です。また、空気圧アクチュエータおよびプレブロー回路用に、7 kg/cm²の低圧制御空気(消費量600 ltr/分)も必要です。Ever-Powerは、連続生産運転における空気供給の互換性と信頼性を確保するため、当社の補助機械製品群から適合する圧縮機およびエアドライヤーシステムを調達することを推奨します。
Q: EPA.ES-2C150の金型交換にはどれくらい時間がかかりますか?
A:訓練を受けたオペレーターが標準化された金型交換手順に従えば、EPA.ES-2C150の金型交換は通常、出荷金型と入荷金型のボトル寸法の差に応じて2~4時間で完了します。クイックリリース式クランプ治具とモジュール式ブロー成形設計により、機械的な金型交換時間を大幅に短縮できます。金型交換後、フルスピード生産を再開する前に、30~60分の短いウォームアップとパラメータ検証期間が必要です。Ever-Powerは、新規顧客向けに詳細な金型交換手順書を提供し、初回交換時にはリモートサポートを実施します。
Q:EPA.ES-2C150ブロー成形機の電源要件は何ですか?
A:EPA.ES-2C150は、最大42.5kWの加熱電力供給を必要とし、定常生産時の標準的な加熱電力は18kWです。本機は三相産業用電源で動作します。購入者の地域の電気設備との互換性を確保するため、注文時に正確な電圧と周波数仕様(例:380V/50Hzまたは440V/60Hz)を確認する必要があります。機械の試運転前に、資格のある電気技師が適切な回路ブレーカーと安全遮断器を備えた専用の電気パネルを設置する必要があります。
Q:エバーパワー社は、標準形状以外のボトル形状に対応したカスタムブロー成形機構成を提供していますか?
A:はい。Ever-Powerは、非対称形状、マルチハンドルデザイン、人間工学に基づいたグリップ形状、エンボス加工されたブランド要素など、非標準的なボトル形状に対応した、完全カスタマイズ可能なブロー成形機と金型ソリューションを提供しています。当社のエンジニアリングチームは、3D CADソフトウェアとフローシミュレーションツールを使用して、お客様のパッケージデザイナーと協力し、EPA.ES-2C150のクランプおよびブロー成形ステーションの形状内で製造可能な金型設計を開発します。カスタム金型の開発には、設計承認から最初のサンプル生産まで通常6~10週間かかります。技術的な実現可能性評価のため、ボトルの図面またはサンプルをご提供ください。
顧客レビュー
カルロス・メンデス、ブラジルの食用油業界
「約8か月前にサンパウロの食用油瓶詰め工場にEPA.ES-2C150を導入しましたが、正直なところ、処理能力は非常に安定しています。5リットル入りのひまわり油ボトルを製造しており、1日2交代制で平均1時間あたり1,750~1,780本を安定して処理できています。集中加熱方式については、当初エンジニアリングチームがやや懐疑的でしたが、実際にエネルギー効率が非常に高いことが証明されました。1,000本あたりの電力消費量は、以前の機械と比較して約12%削減されています。Ever-Powerのサービスチームも設置作業中は非常にプロフェッショナルで、システムに慣れるまで4日間現場に滞在してくれました。今回の購入には本当に満足しています。」
李偉明、調味料包装、中国
山東省にある当社の工場で、2Lから5Lの醤油容器用の信頼性の高い取っ手付きボトルブロー成形機を探していました。3社のサプライヤーを比較検討した結果、技術サポートの評判とスペアパーツの入手しやすさから、Ever-Power社を選びました。機械は6ヶ月間稼働していますが、一度も予期せぬ停止はありません。肉厚の均一性も非常に良く、品質管理における不良率は0.5%以下で、以前の設備よりもはるかに優れています。納期も迅速で、提示されたスケジュール通りに届きました。
ラジェシュ・パテル、食品包装、インド
Ever-Power社の調達・物流チームとのやり取りは非常に良好でした。グジャラート州の工場から、背面ハンドル付きの3リットルPET食用油ボトルを製造するために、EPA.ES-2C150を発注しました。メキシコからナバシェバ港への輸送はスムーズで、通関書類も完全かつ正確だったため、多くの手間を省くことができました。機械自体も付属のマニュアルとエンジニアによるリモートビデオサポートのおかげで簡単に設置できました。4ヶ月間稼働させていますが、期待以上の性能を発揮しています。ボトルの透明度は抜群で、小売顧客からも品質向上を実感していただいています。次の四半期には2台目を発注する予定です。
Hendra Sutanto、潤滑剤包装、インドネシア
「西ジャワ州カラワンにある当社のエンジンオイルボトル製造ラインで、EPA.ES-2C150を約1年間稼働させています。自動車用潤滑油ブランド向けに4リットルと5リットルのHDPE製ハンドル付きボトルを製造していますが、この機械は材料を問題なく処理してくれます。特に気に入っているのはPLC制御システムです。レシピ保存機能のおかげで、オペレーターは毎回すべてのパラメーターを手動で再入力することなく、ボトルプログラムを素早く切り替えることができます。これにより、1シフトあたりの切り替え時間が約40分短縮され、月間では大幅な生産能力向上につながっています。WhatsAppを通じたアフターサービスも驚くほど迅速です。」
ソフィア・ラミレス、PETボトル製造、メキシコ
「Ever-Powerのアフターサービスは、今回の導入で最も素晴らしい点でした。私たちはメキシコシティでPETボトル製造会社を経営しており、今回初めて全自動ブロー成形機を購入しました。新しい2.5リットルボトルの金型で延伸ロッドの速度設定について質問があった際、Ever-Powerの技術チームは2時間以内に返信をくれ、ビデオ通話でPLCの設定手順を丁寧に説明してくれました。機械自体は設置から7ヶ月間、問題なく稼働しており、お客様からもボトルの透明度と品質の均一性が向上したと好評をいただいています。メキシコで信頼できるサプライヤーをお探しの小規模から中規模のボトル製造業者にとって、Ever-Powerは真剣に検討する価値のある企業です。」
アハメド・ハッサン、食用油包装、エジプト
「正直に言うと、当初はカイロの工場向けにメキシコからブロー成形機を調達することに不安がありました。しかし、綿密な調査を行った結果、EPA.ES-2C150の技術仕様と価格は非常に競争力のあるものでした。機械は丁寧に梱包されて届き、損傷はありませんでした。当社では2リットルと5リットルの食用油ボトルを製造していますが、初日から安定した品質を維持しています。冷却水制御システムのおかげで、温度は摂氏9度前後で非常に安定しており、夏場の気温がかなり高くなる当社の気候では特に重要です。過熱やボトルの変形といった問題は一切ありません。設備のアップグレードを検討しているエジプトのボトル製造業者には、この機械をぜひお勧めします。」
ムスタファ・ユルドゥルム、調味料包装、トルコ
「当社はイスタンブールにある中規模の調味料メーカーで、酢とオリーブオイルのボトル製造用にEPA.ES-2C150を注文しました。この機械は5ヶ月間、毎日3交代制で稼働していますが、大きな機械的な問題は一切発生していません。1時間あたり1,800本の生産能力のおかげで、生産量を同じに保ちながら、シフト数を4交代制から3交代制に減らすことができ、人件費の削減につながりました。機械と同時に注文したブロー成形金型も高品質で、ボトルはバリもなく、非常にきれいなパーティングラインを実現しています。トルコへの梱包と配送もプロフェッショナルで、保険書類もすべて問題ありませんでした。」
タボ・ドラミニ、南アフリカ共和国、洗浄製品パッケージング
「ヨハネスブルグにある当社では、家庭用洗剤ブランド向けに、EPA.ES-2C150を使用して10リットルの大型フロントハンドル付きPETボトルを製造しています。この機械は、湿度や気温が季節によって大きく変動する当社の生産環境において、十分な堅牢性を発揮しています。冷却システムはあらゆる条件下で安定して動作しています。私が最も高く評価しているのは、一度正しくセットアップすれば、高度なスキルを持つオペレーターを必要としない点です。当社のチームは、Ever-Power社との最初のトレーニングビデオ通話の後、すぐに操作方法を習得しました。ランプやエアバルブなどの交換部品も手頃な価格です。投資に見合う非常に優れた価値を提供しています。」
グエン・ティ・ラン、PETボトル製造、ベトナム
「ホーチミン市にある弊社は、2リットルと3リットルのPET製食用油ボトルを製造するために、9ヶ月前にEPA.ES-2C150を購入しました。正直なところ、ボトルの品質は非常に良く、小売顧客も以前製造していたものと比べて透明度と均一性が向上したと実感しています。機械はスムーズに稼働し、PLCインターフェースは技術的な知識があまりないオペレーターでも簡単に理解できます。一点だけ挙げるとすれば、ベトナム語の技術マニュアルがもう少し詳細であれば良かったと思いますが、英語版は十分に分かりやすく、Ever-Powerチームからのビデオ通話サポートも常に役立っています。全体として、このサプライヤーを選んだことは非常に満足しています。」
追加情報
| 編集者 | Yjx |
|---|