
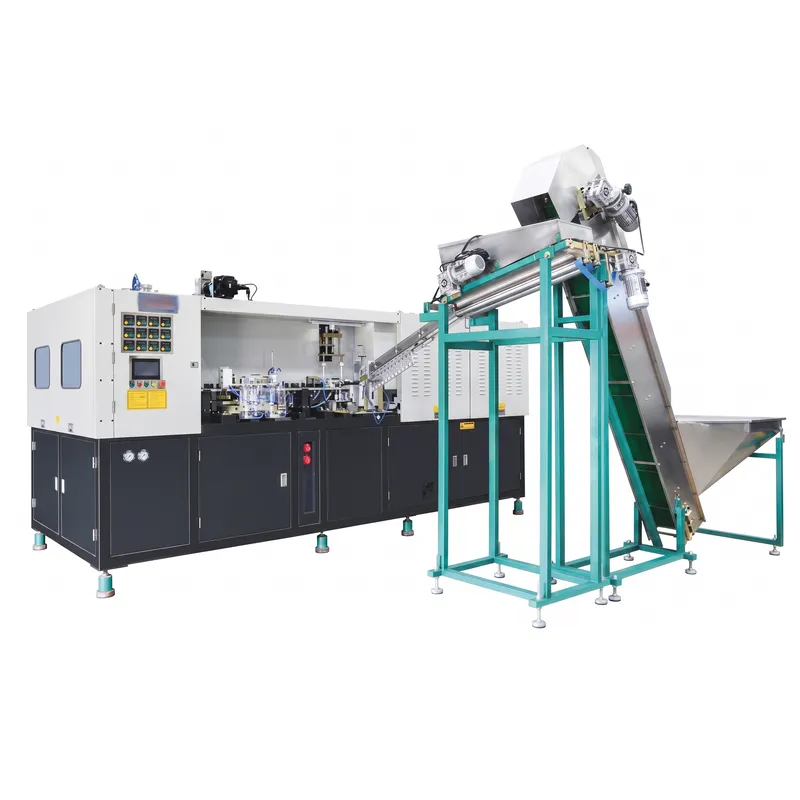
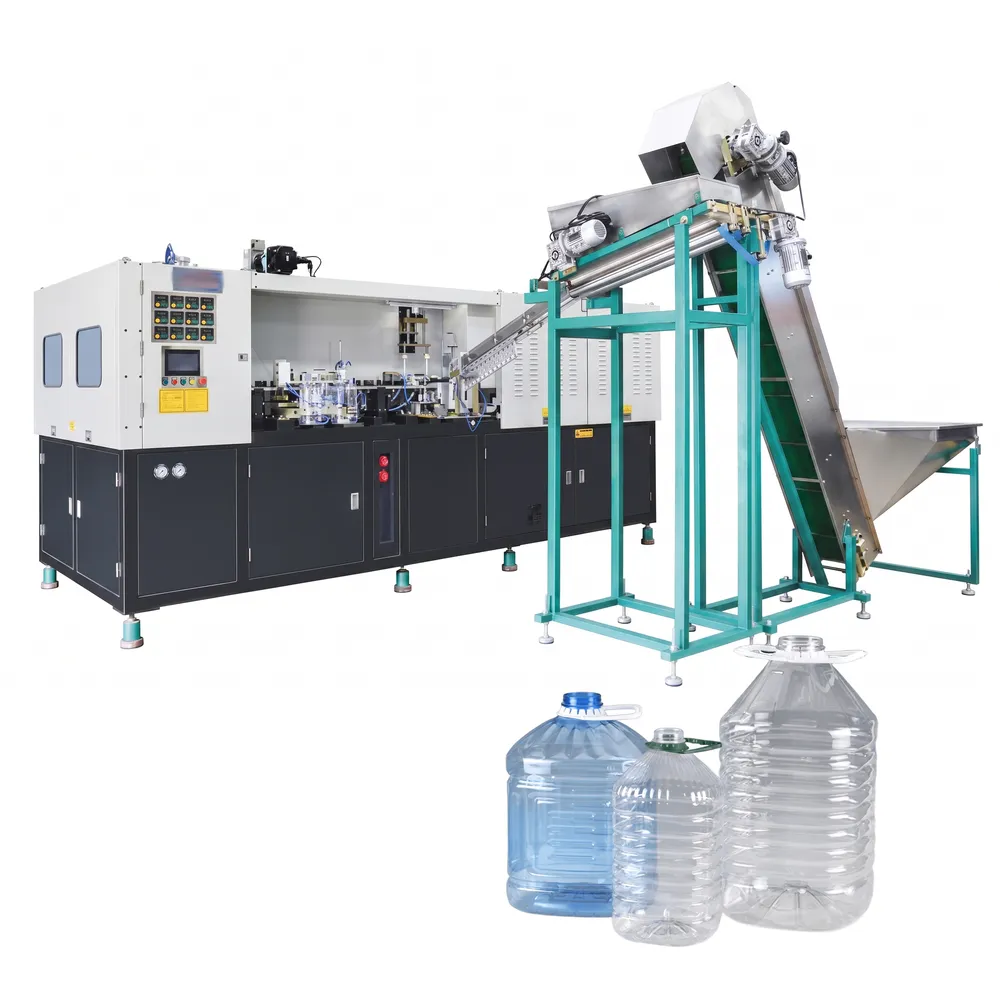
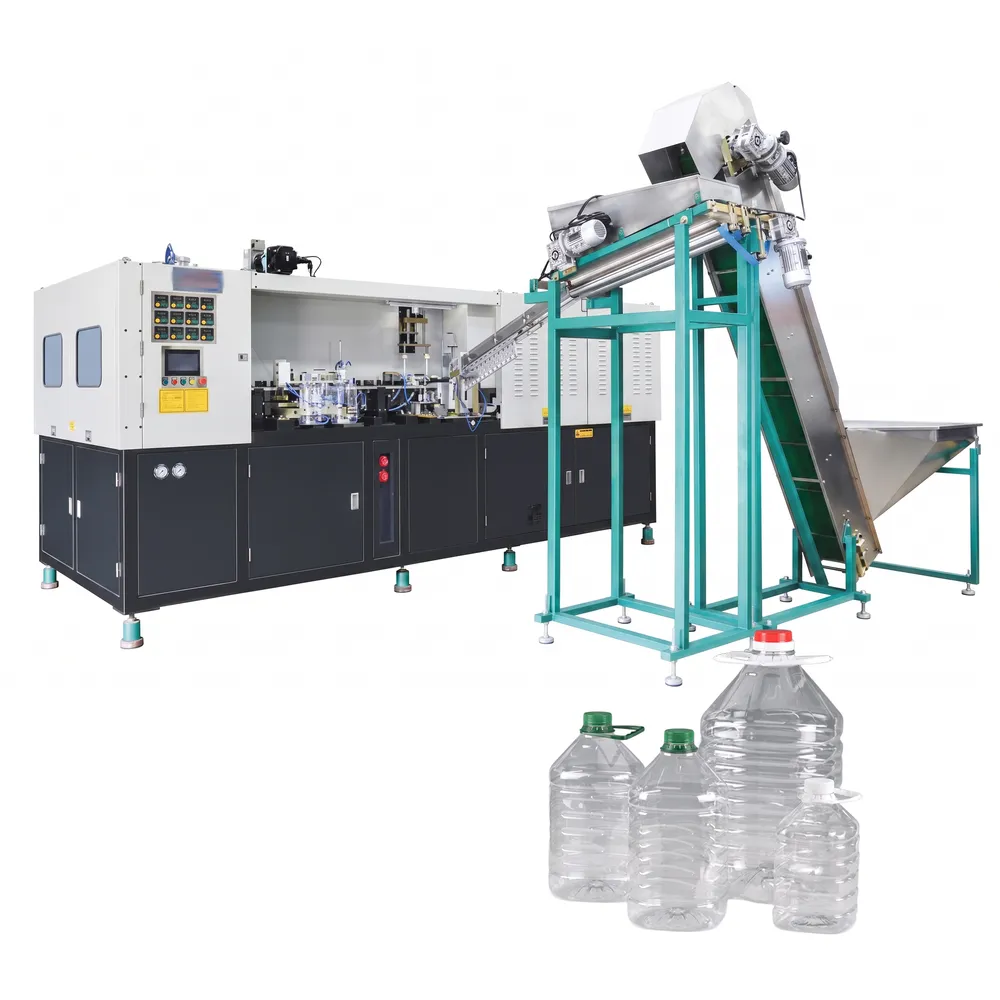
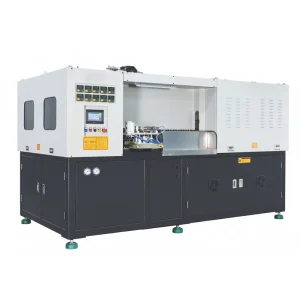
Автоматическая выдувная машина EPA.ES-2C150 для бутылок с пищевым маслом и ручками.
Автоматическая выдувная формовочная машина EPA.ES-2C150 для бутылок с пищевыми маслами и ручками — это специально разработанная машина для выдувного формования пластика, предназначенная для рынка упаковки пищевых масел и приправ. Разработанная мексиканской компанией Ever-Power ISBM Machinery Co., Ltd, эта автоматическая выдувная формовочная машина специализируется на производстве бутылок с передними и задними ручками, а также бутылок большого объема от 5 до 20 литров, что делает ее идеальным решением для линий по упаковке пищевых жидкостей с высокими требованиями.
Полностью автоматическая выдувная формовочная машина EPA.ES-2C150 для бутылок с пищевыми маслами и ручками — это специализированная машина для выдувного формования пластика, разработанная специально для рынка упаковки пищевых масел и приправ. Разработанная мексиканской компанией Ever-Power ISBM Machinery Co., Ltd, эта автоматическая выдувная формовочная машина специализируется на производстве бутылок с передними и задними ручками, а также бутылок большого объема от 5 до 20 литров, что делает ее идеальным решением для линий по упаковке пищевых жидких продуктов с высокими требованиями к качеству. Благодаря двухгнездной конструкции, теоретической производительности 1800 бутылок в час и максимальному объему контейнера 2500 мл на гнездо, EPA.ES-2C150 обеспечивает выдающуюся производительность при компактных габаритах 4290 x 1800 x 2220 мм. Машина работает при давлении продувки 26–35 кг/см² и поддерживает температуру охлаждающей воды на точно контролируемом уровне 8–10 °C, гарантируя равномерную толщину стенок и стабильность размеров в каждой производственной партии.
Высокопроизводительная машина для выдувного формования ПЭТ и бутылок, EPA.ES-2C150, использует централизованную систему нагрева и распределенного выдувания, что значительно снижает энергопотери и эксплуатационные расходы. Сервоприводная система растяжения и интеллектуальная панель управления ПЛК делают ее одинаково подходящей для прозрачных бутылок для пищевого масла, контейнеров для соевого соуса, упаковки уксуса и больших бутылок с ручками для приправ. Производители в секторе пищевой упаковки, ищущие надежную промышленную машину для выдувного формования, найдут EPA.ES-2C150 надежным, масштабируемым и экономически выгодным приобретением. Совместимая с ПЭТ и аналогичными материалами, эта полностью автоматическая машина для выдувного формования обеспечивает непрерывную 24-часовую работу с минимальным ручным вмешательством, снижая трудозатраты при сохранении исключительного качества продукции и соответствия стандартам безопасности пищевых продуктов.
Технические параметры
| Машина для выдувного формования бутылок с ручками для пищевого масла | |||
|---|---|---|---|
| Модель | Единица | EPA.ES-2C150 | |
| Формование | Ход зажима | мм | 190 |
| Расстояние между формой и отверстием | мм | 440 | |
| Расстояние до плесени | мм | 250 | |
| Растягивающий удар | мм | 450 | |
| Расстояние между формой и отверстием | мм | 50 | |
| Расстояние до плесени | мм | 150 | |
| Держатель заготовки | 60 | ||
| Кариес | 2 | ||
| Контейнер | Максимальный объем контейнера | мл | 2500 |
| Диапазон диаметров горловины | мм | 110 | |
| Максимальный диаметр контейнера | мм | 130 | |
| Максимальная высота контейнера | мм | 250 | |
| Теоретический выход | бпх | 1800 | |
| Электрическая система | Максимальная мощность нагрева | кВт | 42.5 |
| Мощность нагрева | кВт | 18 | |
| Пневматическая система | Рабочее давление | кг/см² | 7 |
| Потребление воздуха низкого давления | л/мин | 600 | |
| Давление продувки | кг/см² | 26-35 | |
| Расход воздуха высокого давления | л/мин | 1000-1500 | |
| Охлаждающая вода | Рабочее давление | кг/см² | 5-6 |
| Температура | °С | 8-10 | |
| Скорость потока | л/мин | 30 | |
| Машина | Размеры (Д*Ш*В) | мм | 4290*1800*2220 |
| Масса | кг | 3500 | |
Характеристики полностью автоматической выдувной формовочной машины EPA.ES-2C150
1. Профессиональная индивидуальная настройка для крупномасштабного производства.
Эта машина для выдувного формования бутылок для пищевого масла, специально разработанная для индустрии пищевых масел и приправ, может производить бутылки с передней и задней ручкой, а также большие емкости объемом от 5 до 20 литров. Серия рассчитана на максимальный объем 22 000 мл (модель EPA.J-2C366 (20 л)) и максимальный диаметр корпуса 300 мм. Централизованная система нагрева и распределенное выдувание эффективно оптимизируют энергопотребление и производительность, что делает ее особенно подходящей для крупномасштабного производства бутылок для масла большого объема, отвечающих точным требованиям к маркировке и розливу.
2. Высокая эффективность и точное управление системой.
Модели всей серии обеспечивают рабочую мощность нагрева от 12 кВт до 35 кВт, а давление выдува достигает 35 кг/см². Расход воздуха высокого и низкого давления можно точно регулировать в соответствии с фактическими производственными потребностями, что обеспечивает превосходный контроль энергопотребления. Система охлаждения поддерживает стабильную температуру 8–12 °C при расходе от 30 до 120 л/мин, обеспечивая равномерное формование заготовок и снижая частоту деформаций и дефектов, что в полной мере демонстрирует возможности точного управления этой высокоскоростной выдувной формовочной машины.
3. Рациональная структура для стабильной и надежной работы.
Модели, такие как EPA.FS-2C200(5L) и EPA.JS-2CB152, имеют максимальное расстояние раскрытия пресс-формы до 772 мм с сбалансированным усилием зажима, что позволяет быстро менять пресс-формы и производить бутылки различных типов. Ключевые компоненты международных брендов обеспечивают низкий уровень отказов и простоту ежедневного обслуживания, поддерживая непрерывную работу в больших масштабах. Теоретическая производительность всей серии варьируется от 700 до 1800 бутылок в час, удовлетворяя различным требованиям производственного ритма, что делает эту серию автоматических машин для выдувного формования ПЭТ надежной основой для упаковочных линий.
4. Высокое качество продукции и широкий спектр применения.
Машина стабильно обрабатывает ПЭТ и аналогичные материалы, производя бутылки с равномерной толщиной стенок, высокой прозрачностью и точными размерами горлышка, соответствующими стандартам безопасности пищевой упаковки. Она особенно подходит для упаковки жидких приправ, таких как растительное масло, соевый соус и уксус, и совместима с различными конструкциями ручек и большими контейнерами. Эта машина для выдувного формования пластиковых бутылок помогает клиентам повысить однородность внешнего вида продукции и конкурентоспособность на рынке, поддерживая производство контейнеров экспортного класса на требовательных международных рынках.
5. Полностью автоматизированная работа минимизирует зависимость от рабочей силы.
Полностью автоматизированная выдувная формовочная машина EPA.ES-2C150 объединяет загрузку преформ, инфракрасный нагрев, выдувное формование, охлаждение и выталкивание бутылок в единую непрерывную автоматизированную последовательность. Это значительно снижает потребность в ручном труде на производственном участке, уменьшает количество ошибок операторов и обеспечивает круглосуточную непрерывную работу без перерывов. Автоматизированный цикл гарантирует стабильное качество продукции от первой до последней бутылки, что делает ее предпочтительным выбором для производителей выдувных формовочных машин, стремящихся к автоматизации «под ключ».
6. Индивидуальные параметры конфигурации для удовлетворения различных производственных потребностей.
Серия ES-2C, представляющая собой гибкую платформу для выдувного формования бутылок, предлагает множество конфигураций, включая EPA.ES-2C130, EPA.ES-2C150, EPA.ES-2C200 и EPA.J-2C366 (20 л), каждая из которых оптимизирована для различных объемов бутылок, конструкций ручек и целевых показателей производительности. По запросу доступны пресс-формы, размеры горлышек и варианты расположения держателей заготовок, что делает эту серию машин для выдувного формования бутылок с ручками адаптируемой практически к любым требованиям к бутылкам для пищевых масел или приправ, предъявляемым глобальными упаковочными линиями.
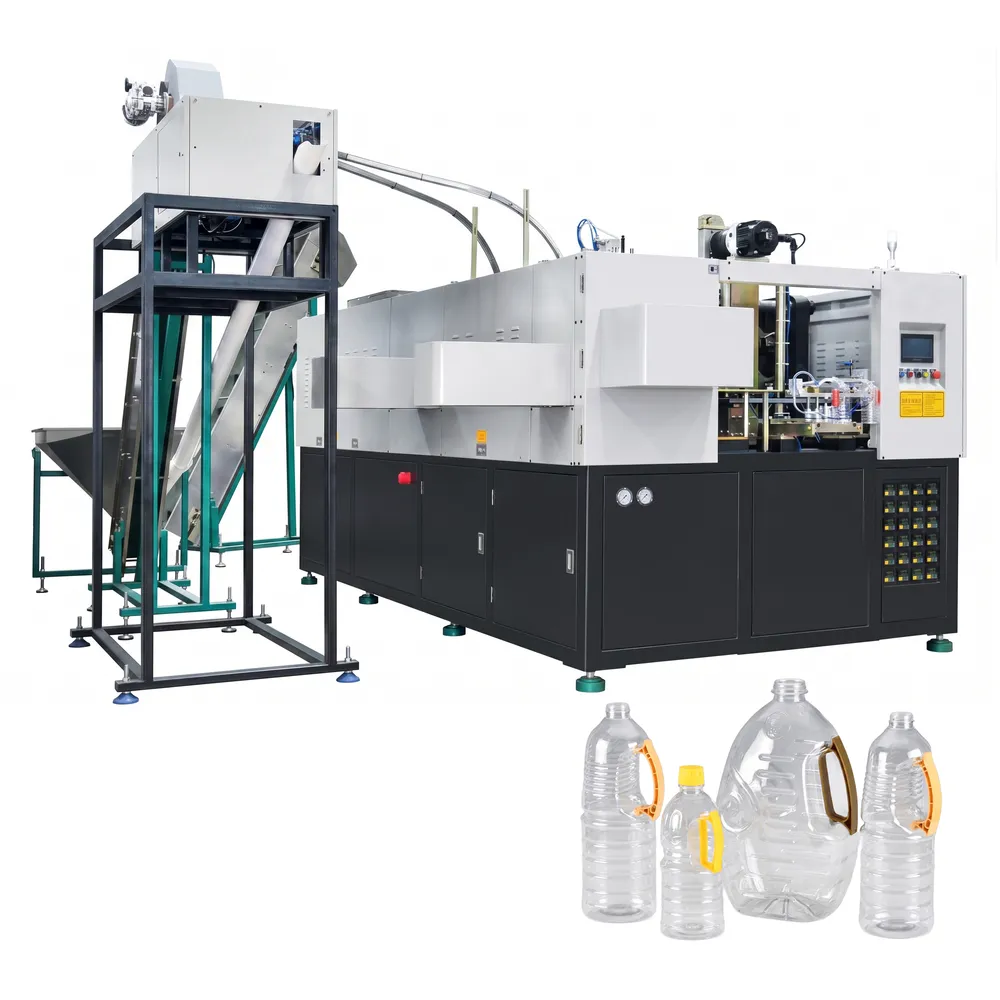
Как работает двухступенчатая выдувная формовочная машина EPA.ES-2C150?
Шаг 1: Подготовка сырья
Процесс выдувного формования начинается с тщательной подготовки сырья. Гранулы ПЭТ, ПП или ПЭ тщательно просеиваются, смешиваются, сушатся и подаются в инжекционный блок. Содержание влаги тщательно контролируется, как правило, до уровня ниже 50 ppm для ПЭТ, чтобы предотвратить гидролитическую деградацию. Только после строгой проверки свойств материала гранулы поступают на стадии плавления и пластификации, что обеспечивает стабильное расплавление, позволяющее получать заготовки с равномерной плотностью и прозрачностью на протяжении всего производственного цикла.
Шаг 2: Литье заготовок под давлением
На этапе литья под давлением подготовленный и расплавленный пластик впрыскивается под точно контролируемым давлением и температурой в многогнездную форму для заготовок. Такие параметры, как температура расплава, скорость впрыска, давление выдержки и время охлаждения, строго контролируются системой ПЛК. В результате получается партия геометрически точных заготовок с хорошо сформированной резьбой горлышка и равномерной толщиной стенок. Этот этап является основополагающим для качества каждой бутылки, произведенной на этой двухступенчатой выдувной машине.
Шаг 3: Предварительный нагрев
Перед выдувным формованием все заготовки проходят через многозонную инфракрасную печь, где их температура равномерно повышается до диапазона стеклования, обычно 90–110 °C для ПЭТ. Конструкция печи EPA.ES-2C150 предусматривает зональный контроль температуры, при этом охлаждающий воздух направляется в область резьбы горлышка для сохранения точности размеров. Равномерное распределение температуры заготовок на этом этапе имеет решающее значение: от него зависит равномерность растяжения бутылки и предотвращается локальное истончение или помутнение, которые снизили бы качество и привлекательность готового продукта на полке.
Шаг 4: Выдувное формование с растяжением
Предварительно нагретая заготовка подается в станцию выдувного формования, где растягивающий стержень растягивает ее вдоль оси до полной высоты контейнера, в то время как воздух высокого давления 26–35 кг/см² одновременно расширяет ее в радиальном направлении, заполняя полость формы. Этот двухосный процесс растяжения, характерный для машин для выдувного формования с растяжением под давлением, придает готовой бутылке превосходную прочность, прозрачность и газонепроницаемые свойства. Растягивание с помощью сервомотора обеспечивает точное и повторяемое управление ходом для каждого цикла, гарантируя одинаковую геометрию бутылки по всей производственной партии.
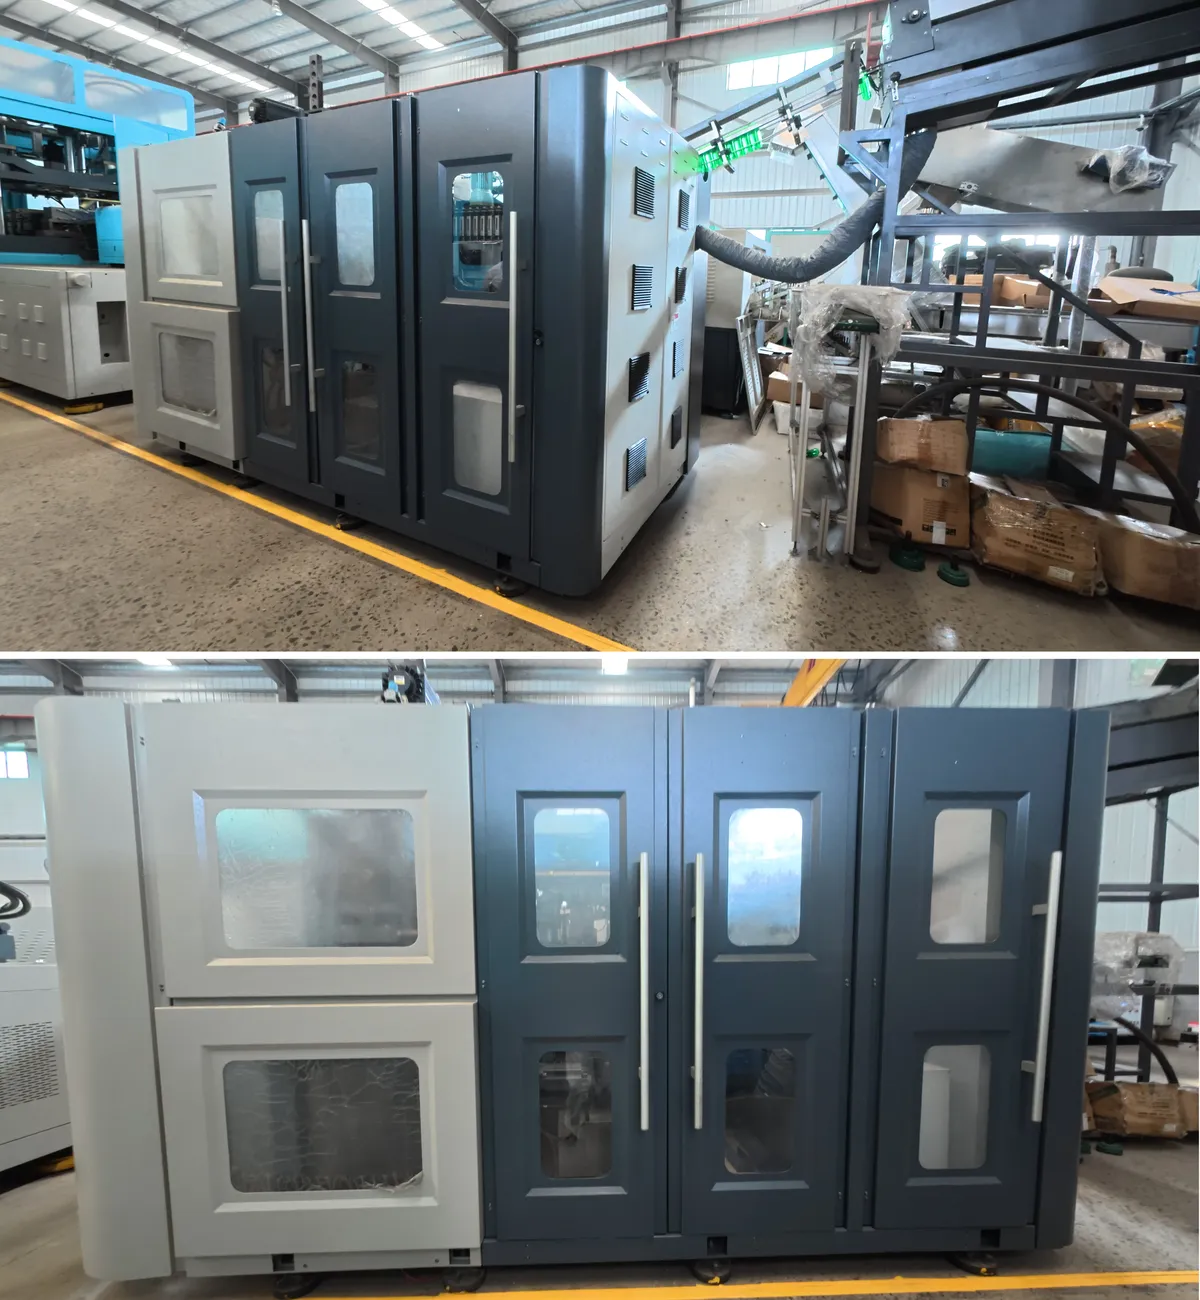
Применение машины для выдувного формования бутылок из-под пищевого масла
Наши специализированные выдувные формовочные машины разработаны для производства высококачественных ПЭТ/ПЭ контейнеров для пищевых масел, приправ и промышленных жидкостей в больших объемах. Модель EPA.ES-2C150 эффективно производит широкий спектр контейнеров для следующих отраслей и категорий продукции:
1. Упаковка пищевого масла
Машина оптимизирована для производства прозрачных ПЭТ-бутылок для масла объемом от 1 до 20 литров, с передними и задними ручками. Точный контроль толщины стенок и совместимость с пищевыми материалами делают ее оптимальным выбором для производителей подсолнечного, соевого, оливкового и пальмового масла, которым необходима стабильная прозрачность, герметичность и высокая прочность при штабелировании для демонстрации на полках магазинов и в логистике дистрибуции.
2. Контейнеры для приправ и соусов
Как доказано машина для выдувного формования бутылок Для производства бутылок для приправ модель EPA.ES-2C150 эффективно используется для изготовления бутылок для соевого соуса, уксуса, устричного соуса, масла чили и других жидких приправ. Двухосная технология растяжения обеспечивает превосходную химическую стойкость к кислым и соленым жидкостям, а точная обработка горлышка гарантирует совместимость со стандартными системами защиты от вскрытия и винтовыми крышками, используемыми на линиях розлива пищевых продуктов по всему миру.
3. Большие бутылки с ручкой для промышленных жидкостей
Данная серия особенно хорошо подходит для производства бутылок с ручкой объемом 5 л, 10 л и 20 л для моторного масла, сельскохозяйственных химикатов и концентрированных моющих средств. Усиленная конструкция ручки и технология выдувного формования с толстыми стенками обеспечивают превосходную эргономику захвата и долговечность контейнеров. Это делает машину эффективным решением для промышленного выдувного формования для дистрибьюторов химической продукции и предприятий по упаковке автомобильных запчастей, которым требуется большой объем производства прочных, штабелируемых контейнеров.
4. Упаковка агрохимикатов и пестицидов
Для сельскохозяйственного сектора модель EPA.ES-2C150 позволяет производить бутылки из ПЭТ и ПНД для гербицидов, концентрированных удобрений и пестицидных препаратов. Химическая стойкость выдувного ПЭТ в сочетании с жесткими допусками по резьбе горлышка обеспечивает целостность систем защиты от детей и сертифицированных ООН укупорочных систем. Надежная однородность стенок предотвращает растрескивание и протечки во время хранения и использования в полевых условиях, соответствуя международным стандартам упаковки агрохимикатов на рынках Латинской Америки и Азии.
5. Бытовые и институциональные чистящие средства
Стиральные порошки, средства для мытья полов, жидкости для мытья посуды и концентрированные дезинфицирующие средства, расфасованные в бутылки объемом от 2 до 5 литров с ручкой, значительно выигрывают от возможностей высокоточной выдувной формовки машины EPA.ES-2C150. Стабильное качество продукции обеспечивает высокую контрастность этикеток, устойчивость к сжатию и совместимость с красителями — критически важные факторы для розничных брендов чистящих средств, конкурирующих за присутствие на полках и удобство для потребителей в супермаркетах и каналах поставок для предприятий.
6. Контейнеры для напитков и воды, пригодные для контакта с пищевыми продуктами.
Помимо масел и приправ, машина EPA.ES-2C150 одинаково хорошо подходит для производства крупноформатных ПЭТ-бутылок для воды, контейнеров для спортивных напитков и бутылок для сока. Обработка материалов, безопасных для пищевых продуктов, в сочетании с двухосной ориентацией машины обеспечивает превосходную защиту от кислорода и CO2, продлевая срок хранения чувствительных напитков. Эта универсальность позволяет производителям упаковки обслуживать различные секторы потребительских товаров с помощью одной платформы для выдувного формования ПЭТ-бутылок.
7. Изготовление бутылок на заказ по OEM-заказам для владельцев брендов.
В качестве специализированного решения для выдувного формования, EPA.ES-2C150 поддерживает OEM-производство для владельцев брендов, которым требуются уникальные формы бутылок, рельефные логотипы или нестандартная геометрия ручек. Команда 3D-проектировщиков пресс-форм Ever-Power работает напрямую с инженерами по упаковке брендов для разработки индивидуальных выдувных форм, отвечающих конкретным требованиям визуальной идентичности, а сервоуправляемый процесс машины гарантирует воспроизведение индивидуальных дизайнов с жесткими допусками по размерам в течение миллионов производственных циклов.
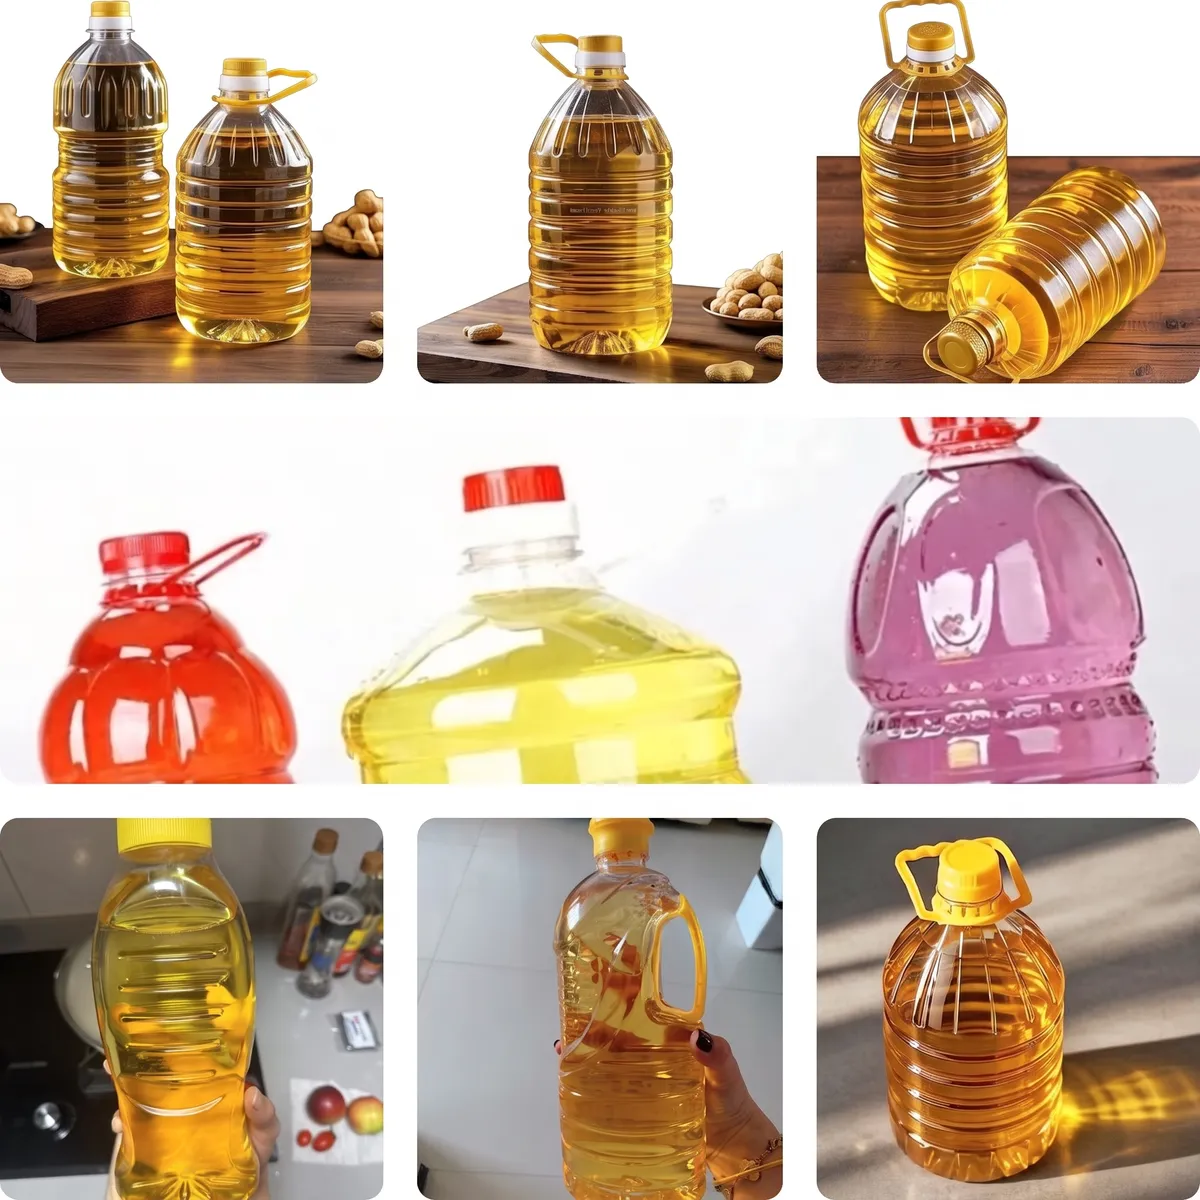
EPA.ES-2C150 Ручка для выдувной машины для бутылок
Блок впрыска
Впрыскивающий узел состоит из прецизионно обработанного шнека и цилиндра, отвечающих за пластификацию ПЭТ или ПП смолы при контролируемых температурах (обычно 265–280 °C для ПЭТ). Сервоприводное вращение шнека обеспечивает постоянный объем расплава и давление в течение каждого цикла впрыска, напрямую определяя точность веса заготовки и однородность стенок. Зоны нагрева цилиндра регулируются независимыми ПИД-регуляторами для предотвращения термической деградации смолы и поддержания индекса текучести расплава в пределах заданных параметров для каждой произведенной бутылки.
Станция формовки
В формовочной станции размещается двухгнездная пресс-форма для заготовок или выдувная пресс-форма, в зависимости от этапа процесса. Каждое гнездо изготовлено из высококачественной инструментальной стали с зеркальной полировкой для минимизации дефектов поверхности готовых бутылок. Модульная конструкция станции позволяет быстро менять пресс-формы, что крайне важно для производителей, выпускающих несколько наименований продукции на одной линии. Температура пресс-формы контролируется с помощью встроенных охлаждающих каналов, подключенных к чиллеру, поддерживая температуру каждого гнезда на уровне 8–10 °C для оптимального времени цикла и прозрачности бутылок.
Зажимное устройство
Зажимной механизм обеспечивает механическое усилие, необходимое для надежного удержания половинок формы в закрытом положении под внутренним давлением 26–35 кг/см². В модели EPA.ES-2C150 используется сервоприводной рычажный зажимной механизм, обеспечивающий быстрые и повторяемые циклы открытия-закрытия при минимальном энергопотреблении по сравнению с чисто гидравлическими системами. Ход зажима 190 мм и максимальное расстояние открытия формы 440 мм позволяют использовать весь спектр форм для пищевых масел и бутылок с ручками серии ES-2C без необходимости модификации оборудования.
Воздуходувка
В состав выдувного блока входят контур компрессора высокого давления, электромагнитные регулирующие клапаны и привод растягивающего стержня, работающие согласованно для выполнения этапа двухосной ориентации. Сначала подается воздух низкого давления 7 кг/см² для предварительного расширения заготовки, а затем воздух высокого давления 26–35 кг/см² для окончательного формования. Растягивающий стержень управляется сервоприводом с ходом 450 мм, обеспечивая точную двухосную ориентацию, которая является определяющей характеристикой качества этой платформы для литья под давлением с растяжением и выдувным формованием и имеет центральное значение для прочности стенок бутылки и ее барьерных свойств.
Система управления
В EPA.ES-2C150 используется промышленная система управления на базе ПЛК с цветным сенсорным экраном HMI, которая обеспечивает операторам мониторинг всех параметров процесса в режиме реального времени: заданные значения температурной зоны, давление выдувания, скорость растяжения, количество циклов и состояние аварийных сигналов. Функция хранения рецептов позволяет сохранять до 50 производственных программ, обеспечивая быструю смену моделей бутылок. Система также включает в себя процедуры диагностики неисправностей, которые выявляют и отображают коды ошибок, значительно сокращая время поиска и устранения неисправностей и подтверждая репутацию машины как надежного выдувного формовочного оборудования для производственных сред с высокой периодичностью безотказной работы.
Печь для нагрева заготовок
Многозонная инфракрасная печь является ключевым компонентом этой автоматической выдувной машины, отвечающим за подготовку заготовок к точному температурному режиму, необходимому для эффективного двухосного растяжения. Независимые зональные контроллеры управляют каждой группой инфракрасных ламп, а принудительное воздушное охлаждение предотвращает перегрев области горлышка. Вместимость печи EPA.ES-2C150, рассчитанной на 60 заготовок, обеспечивает непрерывную подачу термообработанных заготовок на выдувную станцию, поддерживая номинальную производительность в 1800 бутылок в час без температурных задержек или несоответствий.
Система транспортировки и перевалки преформ
Автоматизированная система транспортировки заготовок, включающая загрузчик бункера, конвейер и механизм перемещения на основе оправки, подает заготовки из хранилища в нагревательную печь, а затем на станцию выдувного формования без ручной обработки. Этот полностью автоматизированный поток заготовок исключает риски загрязнения, критически важные для пищевой упаковки, и является ключевой причиной, по которой EPA.ES-2C150 соответствует критериям полностью автоматической выдувной машины. Система транспортировки разработана для обеспечения надежности без застреваний и оснащена быстроразъемными соединениями для быстрого доступа к месту технического обслуживания.
Система выброса бутылок и конвейерная система
По завершении каждого цикла выдувного формования готовые бутылки автоматически выталкиваются из открытой полости формы и перемещаются на выходной конвейер для дальнейшей обработки, такой как проверка на герметичность, маркировка, розлив или укупорка. Система выталкивания использует пневматические толкатели, синхронизированные с последовательностью открытия формы, чтобы предотвратить деформацию или царапины бутылок. Скорость выходного конвейера регулируется в соответствии со скоростью линии, расположенной ниже по потоку, что делает EPA.ES-2C150 простым в интеграции в полностью автоматизированные линии розлива и упаковки, обслуживающие индустрию пищевых масел и приправ.
Двухступенчатая выдувная формовочная машина против одноступенчатой выдувной формовочной машины
Одноступенчатые выдувные формовочные машины
Принцип работы: Одноступенчатые машины объединяют нагрев заготовок и выдувание бутылок в единой системе. ПЭТ-заготовки формуются под давлением и немедленно, пока они еще теплые, подаются на выдувную станцию, что исключает необходимость охлаждения и повторного нагрева заготовок. Такая тесная интеграция подходит для компактных производственных предприятий, где площадь и капитальные затраты ограничены. Эти машины представляют собой упрощенную версию концепции машины для литья под давлением и выдувного формования, выполняя весь процесс за один проход.
Преимущества:
- Компактная конструкция: нагрев и выдувание заготовки происходят в одном и том же блоке, что позволяет занимать меньше места на полу.
- Снижение первоначальных инвестиций: меньшее количество оборудования и упрощенная инфраструктура снижают затраты на начальном этапе.
- Упрощенное управление: интегрированный процесс требует меньшего количества операций и координации.
- Гибкие производственные возможности: быстрая смена размеров бутылок подходит для небольших или многопрофильных производственных линий.
Ограничения:
- Низкая производительность: как правило, более низкая скорость — подходит только для мелкосерийного и среднесерийного производства.
- Более высокое энергопотребление на бутылку: нагрев каждой заготовки по отдельности менее эффективен, чем повторный нагрев всей партии.
- Ограниченный контроль качества заготовок: производство заготовок может быть менее оптимизировано, что влияет на однородность бутылок.
- Ручное вмешательство: Некоторые модели требуют ручной загрузки заготовок, что увеличивает трудозатраты.
Двухступенчатые выдувные формовочные машины
Принцип работы: Двухступенчатая выдувная машина разделяет производство заготовок и процесс выдувного формования на два отдельных этапа. Сначала заготовки изготавливаются методом литья под давлением, хранятся, а затем загружаются в специальную печь для повторного нагрева, после чего выдуваются в готовые бутылки. Такое разделение обеспечивает более высокую степень автоматизации, большую производительность и превосходный контроль качества заготовок. Модель EPA.ES-2C150 является ярким примером такой архитектуры, обеспечивая производительность 1800 бутылок в час при стабильном качестве бутылок.
Преимущества:
- Высокая производительность: двухступенчатые машины производят тысячи бутылок в час — идеально подходят для промышленного производства.
- Энергоэффективность: Повторный нагрев заготовок в оптимизированных печах значительно снижает потребление энергии на одну бутылку.
- Улучшенная однородность бутылок: контролируемая обработка заготовки обеспечивает равномерное распределение температуры и постоянную толщину стенок.
- Удобство автоматизации: Полностью автоматизированная подача, нагрев и выдувание заготовок сводят к минимуму трудозатраты и время простоя производства.
- Масштабируемость: Легко интегрируется в линии розлива и укупорки больших объемов продукции для полностью автоматизированной упаковки.
Ограничения:
- Более высокие первоначальные инвестиции: требуется более развитая инфраструктура и оборудование для кондиционирования.
- Увеличение занимаемой площади: печи, конвейеры и складские помещения требуют дополнительной площади.
- Меньшая гибкость при небольших партиях: изменение дизайна бутылок может занимать больше времени, что снижает пригодность для частых изменений в ассортименте продукции.
Основные различия: одноступенчатая против двухступенчатой
| Особенность | Одноступенчатая машина | Двухступенчатая машина |
|---|---|---|
| Интеграция процессов | Нагрев и обдув в одном устройстве. | Раздельные этапы подготовки заготовки и выдувания |
| Производственная мощность | Умеренные (небольшие и средние) забеги | Высокое (промышленное производство) |
| Первоначальные инвестиции | Ниже | Выше |
| Энергоэффективность | Менее эффективная на бутылку | Более эффективно за счет нагрева заготовки в объеме |
| Уровень автоматизации | Полуавтоматический или ручной | Полностью автоматический |
| Гибкость | Высокий; удобная смена размера. | Более низкий; подходит для длительных производственных циклов. |
| Однородность бутылок | Умеренный | Высокий; контролируемое обучение |
| След | Компактный | Более вместительный; требует печей и конвейеров. |
| Требования к рабочей силе | Более высокое значение из-за ручных операций. | Низкий уровень; высокая степень автоматизации |
Факторы, которые следует учитывать при выборе оборудования.
- Объём производства: Для предприятий с большими объемами производства выгоднее использовать двухступенчатые машины; производителям с малыми и средними объемами производства может быть достаточно одноступенчатой машины.
- Капитальные инвестиции: Одноступенчатые станки дешевле и проще в настройке. Двухступенчатые станки требуют больших первоначальных инвестиций, но снижают долгосрочные затраты на рабочую силу и электроэнергию.
- Разнообразие дизайна бутылок: Одноступенчатые станки лучше подходят для частых изменений размеров или формы в ходе коротких производственных циклов.
- Затраты на электроэнергию: Двухступенчатые машины более энергоэффективны в расчете на одну бутылку, что со временем снижает эксплуатационные расходы при больших объемах производства.
- Наличие рабочей силы: Высокоавтоматизированные двухступенчатые станки снижают зависимость от квалифицированных операторов, что особенно важно на рынках с растущими затратами на рабочую силу.
- Наличие свободных мест: Одноступенчатые машины более компактны, в то время как двухступенчатые установки требуют больше места для печей и конвейеров.
- Требования к качеству продукции: Если критически важны равномерная толщина стенок, прозрачность и механическая прочность, то для упаковки продуктов питания и приправ всегда предпочтительнее использовать двухступенчатые машины.
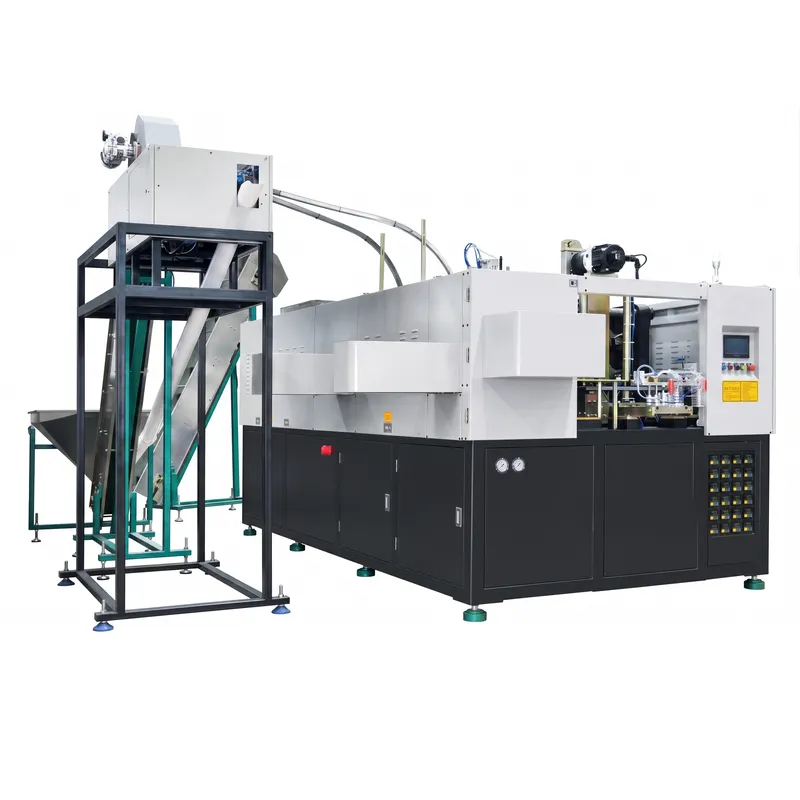 |
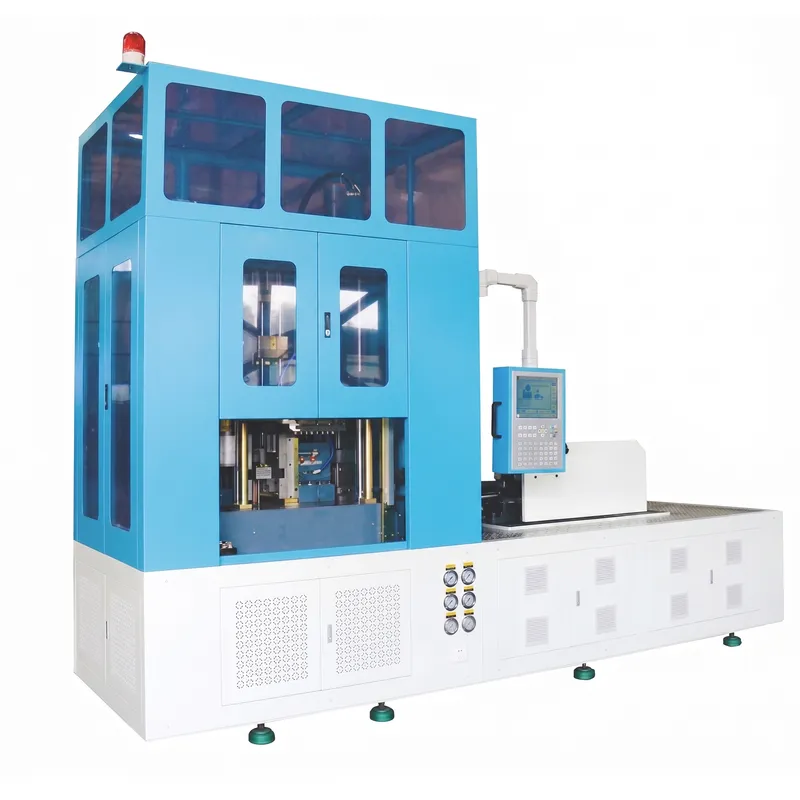 |
| Двухступенчатая выдувная формовочная машина | Одноступенчатая выдувная формовочная машина |
Совместимое сырье
Полиэтилентерефталат (ПЭТ)
ПЭТ является основным материалом, обрабатываемым на машине EPA.ES-2C150 и большинстве машин для выдувного формования ПЭТ. Исключительная прозрачность, малый вес и превосходные газобарьерные свойства делают его мировым стандартом для упаковки пищевых масел, приправ и напитков. ПЭТ-бутылки, производимые на этой машине, соответствуют требованиям безопасности при контакте с пищевыми продуктами, включая стандарты FDA и ЕС для пищевой упаковки, обеспечивая превосходную жесткость при малой толщине стенок и оставаясь полностью пригодными для вторичной переработки в рамках существующих мировых систем утилизации отходов ПЭТ.
Полиэтилен высокой плотности (ПЭВП)
Полиэтилен высокой плотности (HDPE) — это прочный, химически стойкий полимер, широко используемый для производства крупноформатной тары, включая бутылки для моторного масла, канистры для моющих средств и контейнеры для агрохимикатов. В контексте данной машины для выдувного формования пластмасс HDPE позволяет производить непрозрачные, ударопрочные бутылки с ручками, которые выдерживают перепады температур и воздействие агрессивных химических веществ. Контейнеры из HDPE также подходят для переработки в рамках стандартных систем сбора полиэтилена, что способствует достижению целей устойчивого развития для владельцев брендов на регулируемых рынках.
Полиэтилен низкой плотности (ПНД)
Полиэтилен низкой плотности (LDPE) придает контейнерам гибкость и прозрачность, что делает его идеальным материалом для бутылок с дозатором, используемых в системах дозирования приправ, средств личной гигиены и в сфере общественного питания. При обработке на этой машине для выдувного формования бутылок LDPE позволяет получать контейнеры с превосходной влагостойкостью и хорошей гибкостью при низких температурах, что делает их пригодными для упаковки охлажденных приправ. Его мягкость также обеспечивает приятные тактильные ощущения для конечных потребителей, что ценится в упаковке продуктов питания премиум-класса и товаров для предприятий общественного питания.
Полипропилен (ПП)
Полипропилен (ПП) ценится за высокую температуру плавления (160–170 °C) и превосходную химическую стойкость, что делает его пригодным для горячего розлива и фармацевтической или химической упаковки, где важна термическая стабильность. Будучи совместимым материалом для этой машины для выдувания пластика, ПП позволяет производить непрозрачные или полупрозрачные контейнеры, которые выдерживают как горячее розлив приправ, так и транспортировку в условиях холодовой цепи. ПП также одобрен для прямого контакта с пищевыми продуктами и классифицируется международными организациями по безопасности пищевых продуктов как безопасный для одноразовой и многоразовой упаковки.
Поликарбонат (ПК)
Поликарбонат (ПК) — это высокоэффективный конструкционный термопластик, известный своей исключительной ударопрочностью, оптической прозрачностью и стабильностью размеров в широком диапазоне температур. При использовании в данной выдувной машине из ПК изготавливают многоразовые бутылки для воды, крупногабаритные возвратные контейнеры и специальную промышленную упаковку, которая должна выдерживать механические нагрузки в цепочке поставок и в полевых условиях. Контейнеры из ПК обладают прозрачностью, сравнимой со стеклом, и значительно превосходят по устойчивости к падениям, что делает их премиальным вариантом для применений, где долговечность и внешний вид одинаково важны.
Полиэтилен (ПЭ)
Полиэтиленовые смеси, сочетающие полиэтилен высокой плотности (HDPE) и полиэтилен низкой плотности (LDPE), или содержащие полиэтилен средней плотности (MDPE), позволяют производителям регулировать жесткость и гибкость в соответствии со специализированными требованиями к контейнерам. Эта совместимость с полиэтиленовыми смесями делает EPA.ES-2C150 универсальным решением для поставщиков выдувных формовочных машин, способным обрабатывать широкий спектр полимеров для удовлетворения разнообразных требований заказчиков без существенной модификации оборудования, что способствует быстрой разработке продукции для новаторов в области упаковки.
PETG (Glycol-Modified PET)
ПЭТГ сочетает в себе прозрачность и технологичность ПЭТ с улучшенной прочностью и химической стойкостью, особенно к растворителям и чистящим средствам. Для упаковки высококачественных приправ и специализированных пищевых масел ПЭТГ позволяет производить бутылки с кристально чистыми стенками и превосходной ударопрочностью, даже при меньшей толщине. Немного более низкая температура обработки по сравнению с ПЭТ также снижает энергопотребление в нагревательной печи, что делает ПЭТГ эффективным выбором для высокоскоростных выдувных формовочных машин, где приоритетами являются как качество, так и производительность.
 |
 |
 |
 |
Техническое обслуживание машины для выдувного формования пластмасс EPA.ES-2C150
1. Регулярная проверка инфракрасной лампы и печи.
Еженедельно проверяйте все инфракрасные нагревательные лампы на наличие признаков потускнения, растрескивания или неравномерного излучения. Лампы с пониженной мощностью вызывают неравномерный нагрев заготовки, что приводит к дефектам бутылок, таким как неравномерная толщина стенок и потеря прозрачности. Замените любую лампу, у которой отклонение мощности более чем на 15% от номинальных характеристик. Ежемесячно очищайте отражатели ламп сухой безворсовой тканью, чтобы удалить скопившуюся пыль смолы, которая может снизить эффективность нагрева и увеличить время цикла на этой автоматической выдувной формовочной машине.
2. Техническое обслуживание контура охлаждающей воды
Систему охлаждения необходимо проверять каждые две недели на расход, стабильность температуры и качество воды. Поддерживайте рабочую температуру системы на уровне 8–10 °C с помощью подключенного чиллера и проверяйте расход воды, сравнивая его с номинальным значением 30 л/мин для стандарта EPA.ES-2C150. Ежеквартально промывайте контуры охлаждения мягким средством для удаления накипи, чтобы удалить минеральные отложения, которые ограничивают поток и снижают эффективность охлаждения. Контролируйте качество воды с помощью кондуктометра и pH-метра; настоятельно рекомендуется использовать деионизированную или умягченную воду для предотвращения внутренней коррозии и засорения каналов охлаждения пресс-форм.
3. Уход за полостью пресс-формы и разъемной поверхностью.
В конце каждой производственной смены очищайте полости выдувных форм мягкой латунной щеткой и слабым растворителем, чтобы удалить отложения олигомеров ПЭТ и остатки масла, которые накапливаются на полированных поверхностях полостей. Проверяйте поверхности линии разъема на наличие зазубрин, царапин или износа, которые могут вызвать образование облоя на готовых бутылках. Во время длительных остановок наносите тонкий слой пищевой смазки для разделения форм на поверхности разъема, чтобы предотвратить окисление. Правильный уход за формами напрямую влияет на качество поверхности и точность размеров каждой бутылки, производимой этой полностью автоматической выдувной формовочной машиной.
4. Смазка компонентов механического привода
Все штифты зажимного механизма, направляющие стержни, подшипники растягивающих стержней и звенья цепи транспортировки заготовок должны смазываться в соответствии с графиком технического обслуживания производителя, как правило, каждые 500 часов работы. Используйте только высококачественные термостойкие смазочные материалы, совместимые с материалами, указанными в руководстве по эксплуатации машины. Недостаточная смазка приводит к ускоренному износу прецизионно обработанных компонентов, увеличению люфта в зажимной системе и ухудшению точности размеров бутылок. Ведите журнал смазки, чтобы не пропускать плановые технические обслуживания в периоды высокой нагрузки на эту промышленную выдувную машину.
5. Проверка воздушного фильтра и компрессорной системы.
Контур продувки под высоким давлением использует чистый, сухой воздух для достижения постоянного давления продувки 26–35 кг/см². Проверяйте и заменяйте предварительный фильтр и коалесцирующие фильтрующие картриджи каждые 1000 часов работы, или чаще в пыльных условиях. Ежедневно сливайте влагоуловители в блоке подготовки воздуха, чтобы предотвратить попадание воды в контур продувки, что может вызвать помутнение бутылок или коррозию полостей пресс-форм. Убедитесь, что производительность компрессора высокого давления соответствует номинальному расходу воздуха под высоким давлением 1000–1500 л/мин, указанному в стандарте EPA.ES-2C150, в период пиковой нагрузки.
6. Проверка систем управления и электрооборудования.
Ежеквартально проводите полную электрическую проверку панели управления ПЛК, клеммных соединений, сервоприводов и сенсорного экрана HMI. Проверяйте клеммные винты на наличие ослабленных признаков, перегрева автоматических выключателей и коррозии на разъемах датчиков. Ежемесячно создавайте резервные копии всех производственных рецептов и программ ПЛК на внешнем накопителе. Поддерживайте чистоту и порядок внутри шкафа панели управления, отводя сжатый воздух от печатных плат. Надлежащим образом обслуживаемые системы управления имеют решающее значение для долгосрочной точности и надежности деталей выдувных формовочных машин и общей производительности производства.
Характеристики пресс-формы для выдувного формования бутылок для пищевого масла с ручкой
Пресс-форма для литья заготовок
Конструкция с двухкомпонентным кромочным выступом
Фабрика состоит из двух точно выровненных компонентов, гарантирующих соосное расположение литникового канала и сердечника заготовки во время каждого цикла впрыска. Такая конструкция исключает эксцентриситет в распределении толщины стенок заготовки, что является наиболее важным фактором для производства бутылок с равномерной прочностью стенок и оптической прозрачностью по всей поверхности контейнера при использовании данной выдувной машины.
Оптимизированная компоновка каналов охлаждающей воды
Стратегически разработанная система конформного охлаждения водой внутри формы для заготовки повышает эффективность охлаждения, сокращая время цикла и обеспечивая быстрое и равномерное затвердевание каждой заготовки. Более короткие циклы охлаждения напрямую увеличивают производительность системы EPA.ES-2C150 в час, а равномерное охлаждение предотвращает неравномерную усадку, которая в противном случае привела бы к деформации или несоответствию характеристик заготовок при поступлении на стадию выдувного формования.
Импортная инструментальная сталь 2316 для формовки деталей.
Все компоненты, используемые для формования заготовок, включая вставки в сердечник и полость пресс-формы, изготавливаются из импортной инструментальной нержавеющей стали марки 2316 и подвергаются тщательной термообработке. Эта марка стали обеспечивает превосходную коррозионную стойкость в присутствии расплава ПЭТ и охлаждающей воды, что снижает частоту технического обслуживания и продлевает срок службы пресс-формы. Горячая закалка гарантирует, что поверхности полости сохранят свою зеркальную чистоту даже после миллионов циклов впрыска, обеспечивая точность размеров на протяжении всего срока службы пресс-формы.
Конструкционные пластины из нержавеющей стали 420
Плиты стержня, пластины полости и другие конструктивные элементы пресс-формы изготавливаются из нержавеющей стали марки 420, которая обеспечивает превосходную коррозионную стойкость и обрабатываемость. Выбор этого материала гарантирует сохранение точности выравнивания и плоскостности конструкции пресс-формы даже после длительного воздействия охлаждающей воды и термических циклов, характерных для высокоскоростных процессов впрыска, что обеспечивает долгосрочную надежность всей системы деталей выдувных машин.
Выдувная формовка
Высококачественное стальное сырье
Формы для выдувания изготавливаются из высококачественного алюминиевого сплава аэрокосмического класса или закаленной стали, в зависимости от объема производства и требований к материалу. Высококачественный материал основания обеспечивает устойчивость поверхностей полости к износу от многократного механического контакта выдуваемой ПЭТ-заготовки, сохраняя точность размеров диаметра корпуса бутылки, геометрии ручки и профиля основания на протяжении миллионов производственных циклов на этой машине для выдувания бутылок с ручкой.
Передовые технологии 3D CAD/CAM-проектирования
Каждая выдувная форма проектируется с использованием передового программного обеспечения 3D CAD с анализом моделирования потока, чтобы убедиться, что распределение давления воздуха внутри формы обеспечит равномерную толщину стенок по всему корпусу бутылки. Проектирование на основе моделирования исключает дорогостоящие итерации физического прототипирования и позволяет команде инженеров Ever-Power гарантировать, что нестандартные формы бутылок соответствуют структурным и эстетическим требованиям клиентов еще до изготовления первой формы.
Универсальный каталог дизайна бутылок
Компания Ever-Power располагает обширной библиотекой стандартных конструкций пресс-форм для бутылок, предназначенных для распространенных видов пищевых масел, приправ и бутылок с ручками, что позволяет покупателям выбирать и поставлять проверенные инструменты без затрат времени и средств, необходимых для разработки полностью индивидуальных пресс-форм. Для OEM-клиентов доступны индивидуальные конструкции бутылок с полным 3D-моделированием и согласованием с клиентом, что гарантирует, что конечная пресс-форма будет обладать именно теми эстетическими и функциональными свойствами, которые требуются для линейки упаковки бренда.
Металлические компоненты, обработанные на станках с ЧПУ
Все металлические компоненты выдувной формы, включая корпуса полостей, донные вставки и вставки для разъема горлышка, полностью изготовлены на станках с ЧПУ с допусками в пределах 0,02 мм. Такой уровень точности обеспечивает идеальное совмещение линии разъема, исключая дефекты в виде облоя и остатков литниковой системы на готовых бутылках. Обработка на станках с ЧПУ также гарантирует повторяемую взаимозаменяемость комплектов сменных вставок, сокращая время простоя, связанное с обслуживанием пресс-формы и заменой компонентов в условиях крупносерийного производства.
 |
 |
Распространенные неисправности и способы их устранения
1. Неравномерная толщина стенок готовых бутылок.
Симптомы: Бутылки имеют заметно более толстые или более тонкие стенки с одной стороны по сравнению с противоположной. Причины: Неравномерный нагрев заготовки из-за неисправности лампы или дрейфа температуры в зоне печи; смещение растягивающего стержня, вызывающее растяжение не по центру; эксцентриситет заготовки на этапе литья под давлением. Решения: Осмотреть и заменить неисправные ИК-лампы; откалибровать температуру в зоне печи; проверить выравнивание растягивающего стержня и отрегулировать центрирование; проверить качество заготовки и параметры литья под давлением у поставщика заготовок.
2. Мутность или помутнение тела бутылки
Симптомы: Произведенные ПЭТ-бутылки выглядят мутными, молочными или не обладают ожидаемой оптической прозрачностью. Причины: Слишком высокая или слишком низкая температура заготовки, вызывающая обесцвечивание под воздействием напряжения; избыточная влажность в ПЭТ-смоле, вызывающая гидролиз; загрязненная охлаждающая вода, вызывающая запотевание поверхности. Решения: Перед обработкой убедитесь, что содержание влаги в заготовке ниже 50 ppm; отрегулируйте температуру печи до правильного диапазона обработки ПЭТ (90–110°C); проверьте чистоту охлаждающей воды и состояние фильтра; проверьте стабильность температуры воды при 8–10°C.
3. Деформация или усадка бутылки после выброса
Симптомы: После извлечения из формы бутылки демонстрируют изменения размеров или деформацию формы. Причины: Недостаточное время охлаждения внутри формы; слишком высокая температура охлаждающей воды; преждевременное извлечение до полного затвердевания бутылки. Решения: Увеличить время выдержки охлаждения формы в программе цикла ПЛК; убедиться, что выходная температура чиллера постоянно поддерживается на уровне 8–10 °C; проверить, соответствует ли расход охлаждающей воды спецификации 30 л/мин; проверить наличие засоров в каналах охлаждения формы, которые ограничивают поток и снижают эффективность отвода тепла.
4. Разрыв заготовки во время выдувного формования
Симптомы: Разрыв заготовки во время фазы предварительного расширения при низком давлении или фазы выдувания при высоком давлении, что приводит к срабатыванию сигнализации оборудования и остановке производства. Причины: Перегрев заготовки, вызывающий локальное истончение перед стадией выдувания; слишком высокая скорость нарастания давления выдувания для толщины заготовки; вес или толщина стенки заготовки ниже заданных параметров. Решения: Снизить температуру в зоне печи и проверить температуру заготовки с помощью инфракрасного пирометра перед выдуванием; замедлить скорость нарастания давления выдувания в настройках ПЛК; проверить соответствие технических характеристик заготовки требованиям конструкции выдувной формы.
5. Вспышка на линии разъема бутылки
Симптомы: Тонкие ребра или избыток материала появляются вдоль линии разъема или шва основания изготовленных бутылок. Причины: Износ или загрязнение поверхностей разъема пресс-формы, препятствующие полному закрытию; недостаточная сила зажима для приложенного давления продувки; износ или повреждение центровочных штифтов пресс-формы. Решения: Осмотреть и очистить поверхности разъема пресс-формы; заменить изношенные центровочные штифты и втулки; убедиться, что настройки силы зажима в ПЛК соответствуют объему бутылки и давлению продувки; выполнить повторную обработку поверхности пресс-формы, если износ поверхности разъема превышает отклонение на 0,05 мм.
6. Нестабильная производительность (ниже 1800 бушелей в час).
Симптомы: Производительность постоянно падает ниже заявленных 1800 бутылок в час, что снижает эффективность линии. Причины: Заторы в системе транспортировки заготовок; увеличенное время охлаждения из-за недостаточной производительности чиллера; неоптимизированное время цикла ПЛК для текущих характеристик бутылок. Решения: Проверить бункер для заготовок и транспортировочные оправки на износ или смещение; убедиться в достаточной мощности чиллера; проанализировать и оптимизировать параметры времени цикла ПЛК совместно с технической поддержкой Ever-Power; убедиться, что все детали выдувной машины находятся в пределах допустимого срока службы.
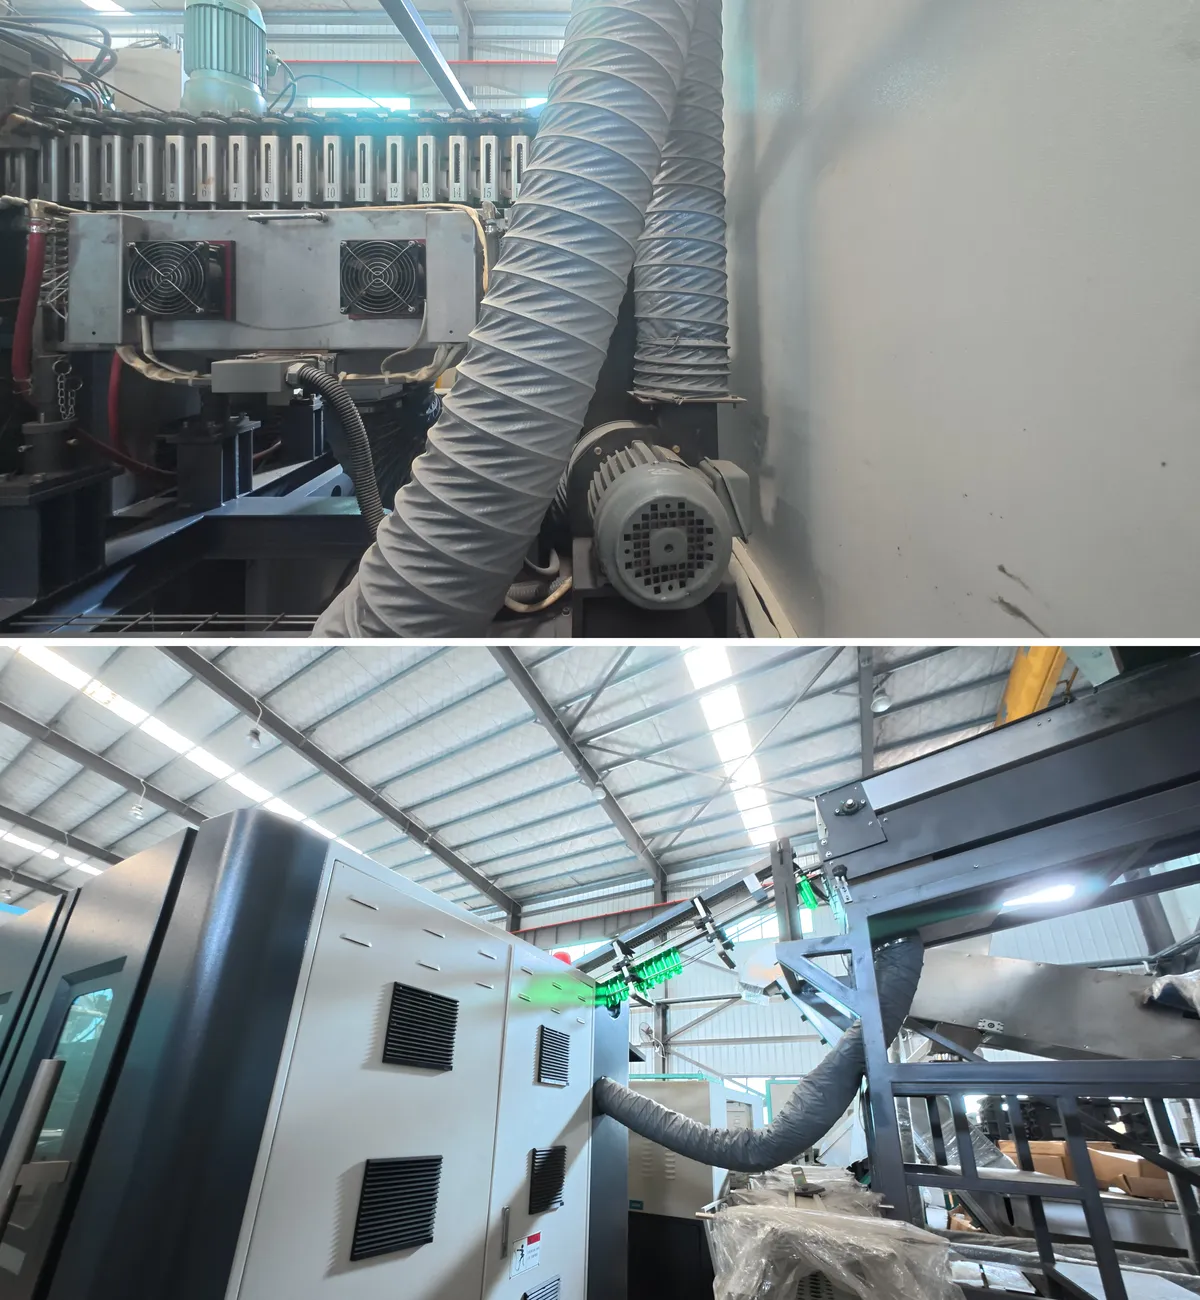
Почему стоит выбрать машину для выдувного формования пластика от Ever-Power?
Компания Mexico Ever-Power ISBM Machinery Co., Ltd. занимается исследованиями, разработкой, производством, продажей и международной торговлей автоматическими машинами для литья под давлением и выдувного формования. Обладая более чем двадцатилетним опытом производства, мы предлагаем широкий ассортимент продукции, включающий машины для литья под давлением, экструзионно-выдувного формования, машины ISBM и вспомогательное оборудование, обслуживая производителей упаковки в фармацевтической, пищевой, косметической, медицинской и промышленной отраслях по всему миру. В Ever-Power работает команда опытных инженеров и технических специалистов с глубокими знаниями как в проектировании машин для литья под давлением, так и в разработке пресс-форм для литья под давлением. Эта двойная компетенция в разработке машин и пресс-форм означает, что наши клиенты получают полностью интегрированные решения, а не просто оборудование. Наша команда исследований и разработок постоянно совершенствует архитектуру машин, программное обеспечение управления и конструкции пресс-форм, чтобы Ever-Power оставалась лидером на мировом рынке производителей машин для литья под давлением.
Наши машины обрабатывают весь спектр упаковочных полимеров: HDPE, LDPE, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, биопластики, EVA, PCTG и многие другие. Объемы контейнеров варьируются от 1 мл до 1000 мл на платформах ISBM и до 22 000 мл на серии ES. Такое разнообразие материалов и размеров делает Ever-Power идеальным партнером для поставщиков выдувных машин, ищущих комплексное решение для множества продуктовых линеек и рыночных секторов. Ever-Power создает комплексные упаковочные линии «под ключ», интегрируя выдувное формование с производством преформ, розливом, укупоркой, маркировкой и системами упаковки. Наш подход «под ключ» снижает нагрузку на клиентов в плане координации и гарантирует оптимизацию всех компонентов оборудования для совместной работы с первого дня. Эта возможность отличает Ever-Power от обычных продавцов оборудования и позиционирует нас как настоящего производственного партнера для предприятий, строящих новые упаковочные предприятия или расширяющих производственные мощности.
Компания Ever-Power предоставляет детальное и внимательное обслуживание на каждом этапе взаимодействия с клиентом. Предпродажные консультации включают в себя анализ конструкции бутылок, рекомендации по выбору материалов и планирование производственной линии. Во время доставки и установки наши инженеры оказывают поддержку при вводе в эксплуатацию на месте или предоставляют удаленную видеоподдержку. После продажи наша техническая команда остается доступной для оптимизации параметров, повышения квалификации операторов и поставки запасных частей, гарантируя, что клиенты получат максимальную отдачу от своих инвестиций в машины для выдувного формования пластмасс на протяжении всего срока их эксплуатации. Компания Ever-Power работает в соответствии с принципами развития предприятия: самостоятельность, честность, прагматизм, инновации и ответственность. Эти ценности отражены в каждой машине, которую мы производим, в каждой пресс-форме, которую мы проектируем, и в каждом взаимодействии с клиентом, которое мы поддерживаем. Мы не просто продаем машины; мы строим долгосрочные партнерства с производителями упаковки, которые полагаются на наше оборудование для обеспечения качества, эффективности и конкурентоспособности на своих рынках. Выбирая Ever-Power, вы выбираете поставщика, который так же заинтересован в успехе вашего производства, как и вы.
 |
 |
 |
 |
 |
 |
Часто задаваемые вопросы
В: Какие размеры бутылок может производить полностью автоматическая выдувная формовочная машина EPA.ES-2C150?
A: Пресс-форма EPA.ES-2C150 предназначена для производства емкостей с максимальным объемом 2500 мл на одну ячейку, максимальным диаметром емкости 130 мм и максимальной высотой 250 мм. Она особенно оптимизирована для бутылок с пищевым маслом и ручками объемом от 1 до 5 литров. Для больших объемов до 22 000 мл (20 л) доступна модель EPA.J-2C366 (20 л) из той же серии. Возможность индивидуальной настройки пресс-формы позволяет использовать пресс-форму для широкого спектра бутылок промежуточных размеров в соответствии с конкретными производственными требованиями.
В: Какова теоретическая производительность машины для выдувного формования бутылок с пищевым маслом EPA.ES-2C150?
A: Модель EPA.ES-2C150 имеет номинальную теоретическую производительность 1800 бутылок в час при двухкамерном производстве со стандартными ПЭТ-заготовками и оптимизированными параметрами процесса. На практике стабильная производительность обычно достигает 1700–1780 бутылок в час в зависимости от размера бутылки, веса заготовки, требований к охлаждению и условий окружающей среды. Для более высоких требований к производительности модель EPA.ES-2C200 из той же серии обеспечивает теоретическую производительность 1600 бутылок в час при больших объемах бутылок до 5000 мл.
В: Какие материалы совместимы с этой машиной для выдувного формования пластика?
A: Машина EPA.ES-2C150 в первую очередь предназначена для ПЭТ (полиэтилентерефталата), стандартного материала для прозрачных бутылок с пищевым маслом и приправами. Машина также может обрабатывать ПП (полипропилен) и совместимые термопластичные смолы. Для применения в производстве ПЭВП, пожалуйста, проконсультируйтесь с нашей технической командой относительно требований к конфигурации машины. Все совместимые материалы должны соответствовать стандартам безопасности при контакте с пищевыми продуктами при использовании для упаковки пищевого масла или приправ. Компания Ever-Power может проконсультировать вас по выбору материала в зависимости от конкретного применения контейнера и целевого рынка.
В: Чем EPA.ES-2C150 отличается от экструзионно-выдувной формовочной машины для бутылок с маслом?
A: В EPA.ES-2C150 используется технология литьевого выдувного формования (ISBM), которая принципиально отличается от экструзионно-выдувной машины. ISBM позволяет получать бутылки с превосходной однородностью толщины стенок, лучшей оптической прозрачностью, более высокой прочностью на разрыв и более точными размерами резьбы горлышка по сравнению с EBM. Для упаковки пищевых масел, где прозрачность, адгезия этикетки и структурная целостность имеют решающее значение, ISBM является предпочтительной технологией. Экструзионно-выдувное формование больше подходит для бутылок неправильной формы и бутылок с ручками, где точность горлышка менее критична. Для бутылок с маслом с большими ручками, требующих превосходной прозрачности, EPA.ES-2C150 является более надежным решением.
В: Какие требования к охлаждающей воде предъявляет выдувная формовочная машина EPA.ES-2C150?
A: Для работы машины требуется охлаждающая вода под рабочим давлением 5–6 кг/см², поддерживаемая при температуре 8–10 °C, со скоростью потока 30 л/мин. Для надежного достижения и поддержания заданной температуры 8–10 °C независимо от температуры окружающей среды необходим специализированный промышленный чиллер. Настоятельно рекомендуется использовать умягченную или деионизированную воду, чтобы предотвратить образование минеральной накипи в каналах охлаждения пресс-формы, что со временем снизит эффективность охлаждения и увеличит процент брака бутылок. Качество охлаждающей воды следует контролировать ежемесячно по показателям электропроводности и pH.
В: Это полностью электрическая выдувная формовочная машина или она использует гидравлические системы?
A: В модели EPA.ES-2C150 используется гибридная архитектура, сочетающая сервоэлектрические приводы для зажима, растяжения и транспортировки заготовок с пневматическими системами для выдувного контура. Это не полностью электрическая выдувная машина или, в строгом смысле слова, полностью электрическая выдувная машина, поскольку для этапа выдувания она использует сжатый воздух. Однако в ней не используются традиционные гидравлические масляные контуры, что снижает сложность технического обслуживания, исключает риски загрязнения гидравлического масла и повышает энергоэффективность по сравнению со старыми гидравлическими выдувными системами. Для получения информации о конкретных сервоэлектрических конфигурациях, пожалуйста, свяжитесь с нашим отделом продаж.
В: Какой источник воздуха высокого давления требуется для стандарта EPA.ES-2C150?
A: Для работы компрессора EPA.ES-2C150 требуется воздух высокого давления с давлением обдува 26–35 кг/см² (приблизительно 25–35 бар) и расходом воздуха высокого давления 1000–1500 л/мин. Необходим специализированный компрессор высокого давления с номинальным давлением не менее 35 бар. Также требуется контрольный воздух низкого давления 7 кг/см² с расходом 600 л/мин для пневматических приводов и контуров предварительной обдувки. Компания Ever-Power рекомендует приобретать согласованные компрессорные и осушительные системы из нашего ассортимента вспомогательного оборудования, чтобы обеспечить совместимость и надежность подачи воздуха для непрерывного производства.
В: Сколько времени занимает замена пресс-форм на изделии EPA.ES-2C150?
A: При условии, что операторы, прошедшие обучение, следуют стандартизированной процедуре смены пресс-форм, замена пресс-форм на EPA.ES-2C150 обычно занимает от 2 до 4 часов в зависимости от разницы в размерах бутылок между исходной и входящей пресс-формами. Быстросъемные зажимные приспособления и модульная конструкция выдувной пресс-формы значительно сокращают время механической переналадки. После смены пресс-формы требуется короткий период прогрева и проверки параметров продолжительностью 30–60 минут, прежде чем возобновится производство на полной скорости. Компания Ever-Power предоставляет подробную документацию по процедуре смены пресс-форм и предлагает удаленную поддержку во время первой переналадки для новых клиентов.
В: Каковы требования к электропитанию для выдувной формовочной машины EPA.ES-2C150?
A: Для работы EPA.ES-2C150 требуется максимальная мощность нагрева 42,5 кВт, при этом типичная рабочая мощность нагрева в режиме установившегося производства составляет 18 кВт. Машина работает от трехфазной промышленной сети электропитания. Точные параметры напряжения и частоты (например, 380 В/50 Гц или 440 В/60 Гц) следует уточнить при оформлении заказа, чтобы обеспечить совместимость с местной электроинфраструктурой покупателя. Перед вводом машины в эксплуатацию лицензированный электрик должен установить отдельный электрический щит с соответствующими автоматическими выключателями и предохранительными разъединителями.
В: Предоставляет ли компания Ever-Power услуги по изготовлению выдувных формовочных машин нестандартной формы для бутылок?
A: Да. Компания Ever-Power предлагает полностью индивидуальные решения для выдувных формовочных машин и пресс-форм для бутылок нестандартной геометрии, включая асимметричные формы, многоручковые конструкции, эргономичные профили захвата и рельефные элементы брендинга. Наша инженерная команда работает с дизайнерами упаковки клиентов, используя программное обеспечение 3D CAD и инструменты моделирования потоков для разработки конструкций пресс-форм, которые могут быть изготовлены в соответствии с геометрией зажимной и выдувной станции EPA.ES-2C150. Разработка пресс-форм на заказ обычно занимает 6–10 недель с момента утверждения проекта до производства первого образца. Пожалуйста, предоставьте чертеж вашей бутылки или образец для оценки технической осуществимости.
Отзывы покупателей
Карлос Мендес, масложировая промышленность, Бразилия
«Мы установили систему EPA.ES-2C150 около восьми месяцев назад на нашем заводе по розливу растительного масла в Сан-Паулу, и, честно говоря, производительность остается стабильной. Мы работаем с 5-литровыми бутылками подсолнечного масла и стабильно производим от 1750 до 1780 бутылок в час в течение двух смен. Наша инженерная команда сначала немного скептически относилась к централизованной системе отопления, но она оказалась действительно энергоэффективной. Потребление электроэнергии на тысячу бутылок снизилось примерно на 121 тонну на 3 тонны по сравнению с нашей предыдущей машиной. Сервисная команда Ever-Power также проявила себя очень профессионально во время установки и оставалась на объекте четыре дня, пока мы не убедились в работоспособности системы. Мы действительно довольны этой покупкой».
Ли Вэймин, упаковка приправ, Китай
«Я искал надежную машину для выдувного формования бутылок с ручками для соевого соуса объемом от 2 до 5 литров для нашего завода в провинции Шаньдун. Мы сравнили предложения трех разных поставщиков и в итоге выбрали Ever-Power, главным образом из-за их репутации в области технической поддержки и доступности запасных частей. Машина работает уже шесть месяцев без единого незапланированного простоя. Стабильность толщины стенок очень хорошая, процент брака в нашем отделе контроля качества составляет менее 0,51 TP3T, что намного лучше, чем у нашего старого оборудования. Доставка была быстрой, машина прибыла точно в оговоренные сроки».
Раджеш Патель, производство пищевой упаковки, Индия
«Очень положительный опыт работы с командой по закупкам и логистике компании Ever-Power. Мы заказали EPA.ES-2C150 на нашем предприятии в Гуджарате для производства 3-литровых ПЭТ-бутылок для пищевого масла с задними ручками. Доставка из Мексики в порт Нава-Шева прошла гладко, а таможенная документация была полной и точной, что сэкономило нам много хлопот. Сама машина легко устанавливается благодаря прилагаемому руководству и удаленной видеоподдержке от их инженеров. Мы используем ее уже четыре месяца, и она работает лучше, чем мы ожидали. Прозрачность бутылок превосходная, и наши розничные клиенты заметили улучшение качества. Мы планируем заказать вторую единицу в следующем квартале».
Хендра Сутанто, Lubricant Packaging, Индонезия
«Мы используем EPA.ES-2C150 уже почти год на нашей линии по производству бутылок с моторным маслом в Караванге, Западная Ява. Мы производим 4-литровые и 5-литровые бутылки из полиэтилена высокой плотности с ручками для автомобильных смазочных материалов, и машина хорошо справляется с этим материалом. Особенно мне нравится система управления ПЛК, функция сохранения рецептов позволяет нашим операторам быстро переключаться между программами для бутылок, не вводя каждый раз все параметры вручную. Это сократило время переналадки почти на 40 минут за смену, что в сумме дает значительное увеличение производственной мощности в течение месяца. Послепродажная поддержка через WhatsApp также оказалась на удивление оперативной».
София Рамирес, производство ПЭТ-бутылок, Мексика
«Лучшим аспектом нашего сотрудничества стало послепродажное обслуживание от Ever-Power. Мы управляем небольшим предприятием по производству ПЭТ-бутылок в Мехико, и это была наша первая покупка полностью автоматической выдувной машины. Когда у нас возник вопрос о настройке скорости вытяжного стержня для новой формы для 2,5-литровой бутылки, их техническая команда ответила нам в течение двух часов и пошагово объяснила нам настройки ПЛК по видеосвязи. Сама машина надежно работает уже семь месяцев с момента установки, и наши клиенты положительно отзываются об улучшении прозрачности и однородности бутылок. Для малых и средних предприятий по розливу напитков в Мексике, ищущих надежного поставщика, Ever-Power заслуживает серьезного внимания».
Ахмед Хасан, компания по упаковке пищевых масел, Египет.
«Честно говоря, изначально у нас были опасения по поводу закупки выдувной формовочной машины из Мексики для нашего завода в Каире. Но мы тщательно изучили вопрос, и технические характеристики и цена EPA.ES-2C150 оказались очень конкурентоспособными. Машина прибыла в хорошо упакованном виде без повреждений. Мы производим 2-литровые и 5-литровые бутылки для пищевого масла, и качество продукции стабильно с первого дня. Система охлаждения поддерживает температуру на очень стабильном уровне около 9 градусов Цельсия, что важно в нашем климате, где летом температура воздуха довольно высокая. Проблем с перегревом или деформацией бутылок нет. Я бы рекомендовал эту машину любому египетскому производителю напитков, желающему обновить оборудование».
Мустафа Йылдырым, упаковка приправ, Турция
«Мы — производитель приправ среднего размера в Стамбуле, и мы заказали станок EPA.ES-2C150 для производства бутылок с уксусом и оливковым маслом. Станок работает в три смены в течение пяти месяцев, и у нас не было никаких серьезных механических проблем. Производительность в 1800 бутылок в час позволила нам сократить количество производственных смен с четырех до трех, сохранив при этом тот же объем производства, что сэкономило нам средства на оплату труда. Выдувная форма, которую мы заказали вместе со станком, была изготовлена качественно, а бутылки имеют очень чистые линии разъема без заусенцев. Упаковка и доставка в Турцию были профессиональными, и вся страховая документация была оформлена надлежащим образом».
Табо Дламини, упаковка чистящих средств, Южная Африка
«Мы используем EPA.ES-2C150 для производства больших 10-литровых ПЭТ-бутылок с передней ручкой для бренда бытовых моющих средств здесь, в Йоханнесбурге. Машина оказалась достаточно надежной для нашей производственной среды, где влажность и температура окружающей среды значительно меняются в зависимости от сезона. Система охлаждения надежно работала во всех условиях. Больше всего мне нравится то, что для работы с машиной не требуется высококвалифицированный оператор после ее правильной настройки. Наша команда быстро освоила работу с ней после первоначального обучающего видеозвонка от Ever-Power. Запасные части, такие как лампы и воздушные клапаны, также имеют разумную цену. Очень выгодное вложение средств».
Нгуен Тхи Лан, производство ПЭТ-бутылок, Вьетнам
«Наша компания в Хошимине приобрела станок EPA.ES-2C150 девять месяцев назад для производства ПЭТ-бутылок для пищевого масла объемом 2 и 3 литра. Честно говоря, качество бутылок очень хорошее, наши розничные клиенты заметили улучшение прозрачности и однородности по сравнению с тем, что мы производили раньше. Станок работает плавно, а интерфейс ПЛК прост для понимания даже для наших операторов, не обладающих глубокими техническими знаниями. Единственное, что я хотел бы отметить, это то, что техническое руководство на вьетнамском языке могло бы быть более подробным, но английская версия достаточно понятна, а поддержка по видеосвязи от команды Ever-Power всегда полезна. В целом, я очень доволен решением выбрать этого поставщика».
Дополнительная информация
| Под редакцией | Yjx |
|---|
Сопутствующие товары
-
Автоматическая выдувная машина EPA.ES-1C130 для производства банок и контейнеров с широким горлышком для пищевых продуктов.
-
Автоматическая выдувная машина EPA.FS-1CG150 для производства детских бутылочек и бутылочек из полипропилена.
-
Полностью автоматическая выдувная формовочная машина EPA.AS-2C114.3 для бутылок из бытовой химии и косметики.
-
Автоматическая выдувная машина EPA.ES-2C130 для производства банок и контейнеров с широким горлышком для пищевых продуктов.


