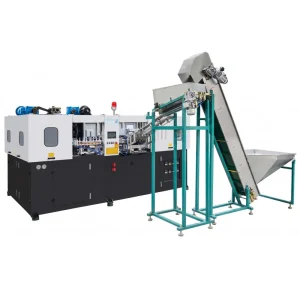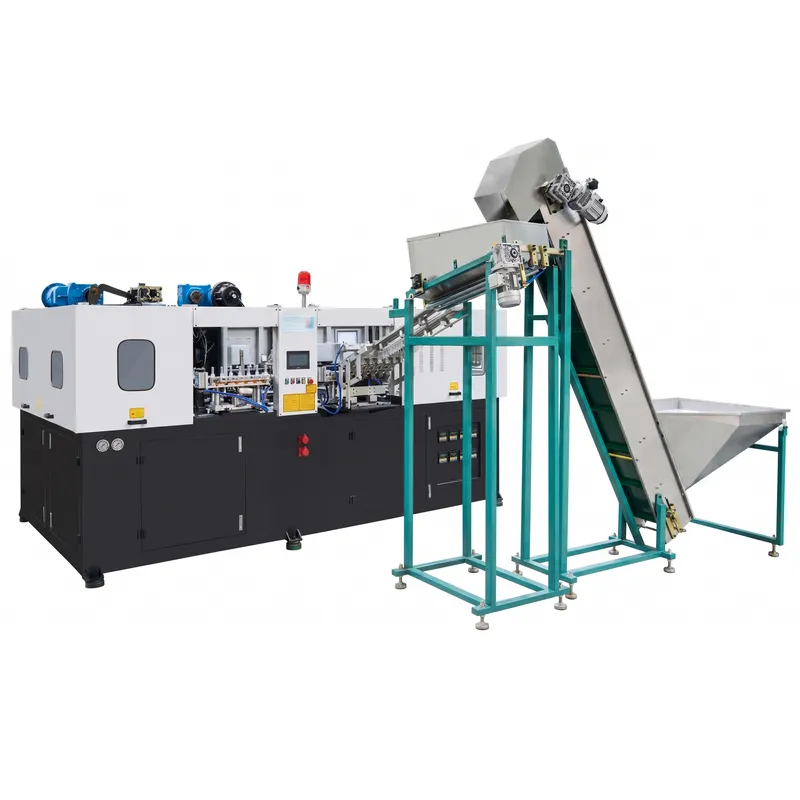
EPA.ES-2C130 農薬・化学薬品ボトル用全自動ブロー成形機
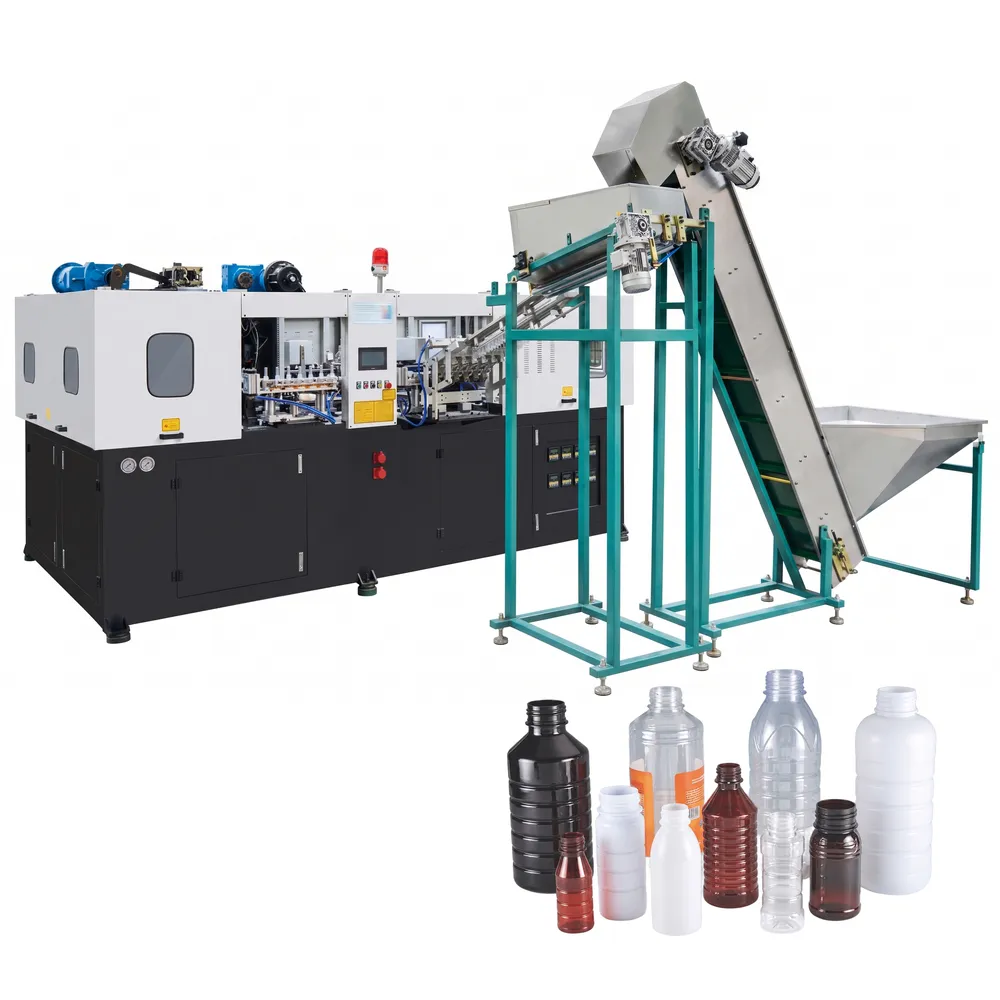
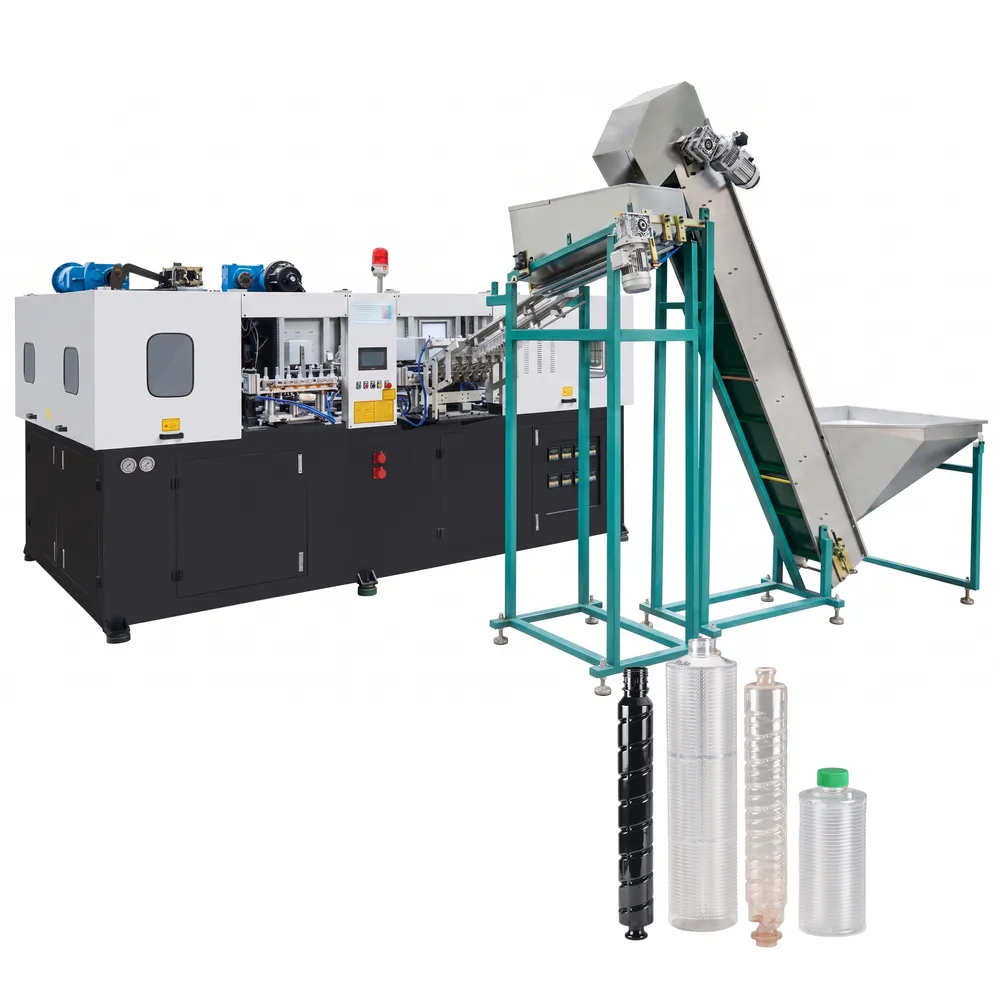
高効率で多キャビティの全自動ブロー成形機は、要求の厳しい農薬や化学薬品ボトル製造向けに設計されています。EPA.ES-2C130は、2キャビティ構成で理論上の生産量1,800本/時、最大ブロー圧力35kg/cm²、容器容量最大1,500mlを実現します。このプラスチックブロー成形機はEPAシリーズの一部であり、EPA.ES-2C100からEPA.ES-8C76まで展開され、最大本体直径300mm、容量500mlから22,000mlまでを扱い、全範囲で最大生産量9,200本/時を実現しています。
要求の厳しい農薬や化学薬品ボトル製造向けに設計された、高効率のマルチキャビティ全自動ブロー成形機です。EPA.ES-2C130は、2キャビティ構成で理論上の生産量1,800本/時、ブロー圧力最大35kg/cm²、容器容量最大1,500mlを実現します。このプラスチックブロー成形機はEPAシリーズの一部で、EPA.ES-2C100からEPA.ES-8C76までスケールアップし、最大ボディ径300mm、容量500mlから22,000mlまでを扱い、全範囲でピーク生産量9,200本/時を実現します。8~12℃の安定した冷却水により、バッチごとに均一な肉厚と一貫した成形品質が保証されます。
大手ブロー成形機メーカーの一つであるメキシコ・エバーパワー社は、世界の農薬および工業用化学品包装業界の厳しい品質および生産量要件を満たす、堅牢な自動ブロー成形機を提供しています。
技術パラメータ
| 農薬・化学薬品ボトルブロー成形機 | |||
|---|---|---|---|
| モデル | ユニット | EPA.ES-2C130 | |
| 成形 | 締め付けストローク | mm | 160 |
| 金型開口距離 | mm | 360 | |
| 金型との距離 | mm | 200 | |
| ストレッチングストローク | mm | 350 | |
| 金型開口距離 | mm | 50 | |
| 金型との距離 | mm | 130 | |
| プリフォームホルダー | 60 | ||
| 虫歯 | 2 | ||
| 容器 | 最大コンテナ容量 | ml | 1500 |
| ネック径範囲 | mm | 98 | |
| 最大容器直径 | mm | 110 | |
| コンテナの最大高さ | mm | 250 | |
| 理論的出力 | 良性前立腺肥大症 | 1800 | |
| 電気系統 | 最大加熱出力 | キロワット | 42.5 |
| 火力 | キロワット | 8-13 | |
| 空気システム | 作動圧力 | kg/cm² | 7 |
| 低圧空気消費量 | リットル/分 | 600 | |
| 吹き出し圧力 | kg/cm² | 26-35 | |
| 高圧空気消費量 | リットル/分 | 1000-1500 | |
| 冷却水 | 作動圧力 | kg/cm² | 5-6 |
| 温度 | °C | 8-10 | |
| 流量 | リットル/分 | 30 | |
| 機械 | サイズ(長さ×幅×高さ) | mm | 3600*1800*1980 |
| 重さ | kg | 3000 | |
EPA.ES-2C130全自動ブロー成形機の特長
1. 高効率多空洞製造
本シリーズは、2~8キャビティの金型構成に対応しています。EPA.ES-8C76は毎時9,200本、EPA.ES-6C76は毎時7,200本のブロー成形速度を実現し、真に高速なブロー成形機となっています。マルチピッチ金型設計により、最大本体直径300mm、容量500mlから22,000mlまでの容器に対応し、水ボトル、農薬容器、化学薬品包装などの大規模生産を1つのプラットフォームで実現します。
2. エネルギー効率と精密制御
共通加熱電力は8~35kWです。ブロー圧力は最大35kg/cm²に維持され、低圧および高圧の空気消費量を個別に調整できるため、エネルギーの無駄を削減できます。運転圧力は7kg/cm²で一定です。一体型の冷却水回路(8~12℃、30~120L/分)により、連続生産中にプリフォームの均一なコンディショニングが保証され、不良率が大幅に低減され、この自動PETブロー成形機の効率性が実証されています。
3. 幅広い適応性と高い信頼性
EPAシリーズは、EPA.ES、EPA.AS、EPA.JSの3つのサブタイプで構成され、EPA.ES-2C100からEPA.JS-2C366までのモデルを網羅しています。最大金型開口距離は772mm(EPA.JS-2C366)に達します。バランスの取れたクランプ力により、異なる容器構成間での金型交換を迅速に行うことができます。主要部品は国際的に認められたブランドから調達されており、故障率を低く抑え、メンテナンスを容易にすることで、産業規模の操業を中断することなく継続できます。
4. アプリケーション全体にわたる優れた出力品質
EPA.ES-2C130は、PETおよびPETG樹脂を安定して加工し、正確なネック寸法、高い透明度、均一な肉厚を備えたボトルを製造します。完成した容器はすべて、食品および化学薬品包装の安全基準に準拠しています。この機械は、耐薬品性に優れた農薬や農薬用ボトルに特に適しているだけでなく、同じプラットフォーム上でミネラルウォーターや飲料ボトルの生産においても高い処理能力と寸法精度を維持します。
5. 全自動運転により労力を削減
この全自動ブロー成形機は、プリフォーム供給、加熱、延伸、ブロー成形、ボトル排出を単一の連続自動サイクルに統合しています。手作業による介入は最小限に抑えられ、単位当たりの人件費を大幅に削減し、重要な成形工程における人的ミスを排除します。オペレーターは、レシピの迅速な呼び出し、パラメータの監視、リアルタイムのアラーム管理を可能にする直感的なPLC制御パネルの恩恵を受け、稼働時間を最大限に確保できます。
6. 堅牢な産業構造と安全性
EPA.ES-2C130は、本格的な工業用ブロー成形機として設計されており、強化スチールフレーム、可動部すべてに密閉型安全ガード、独立した緊急停止回路を備えています。重量は3,000kg、設置面積は3,600×1,800×1,980mmとコンパクトで、剛性と作業現場の効率性を両立させています。安全インターロックにより、作業ゾーンへのアクセス時に金型が閉じるのを防ぎ、金型交換時や定期メンテナンス時の作業者の安全を確保します。
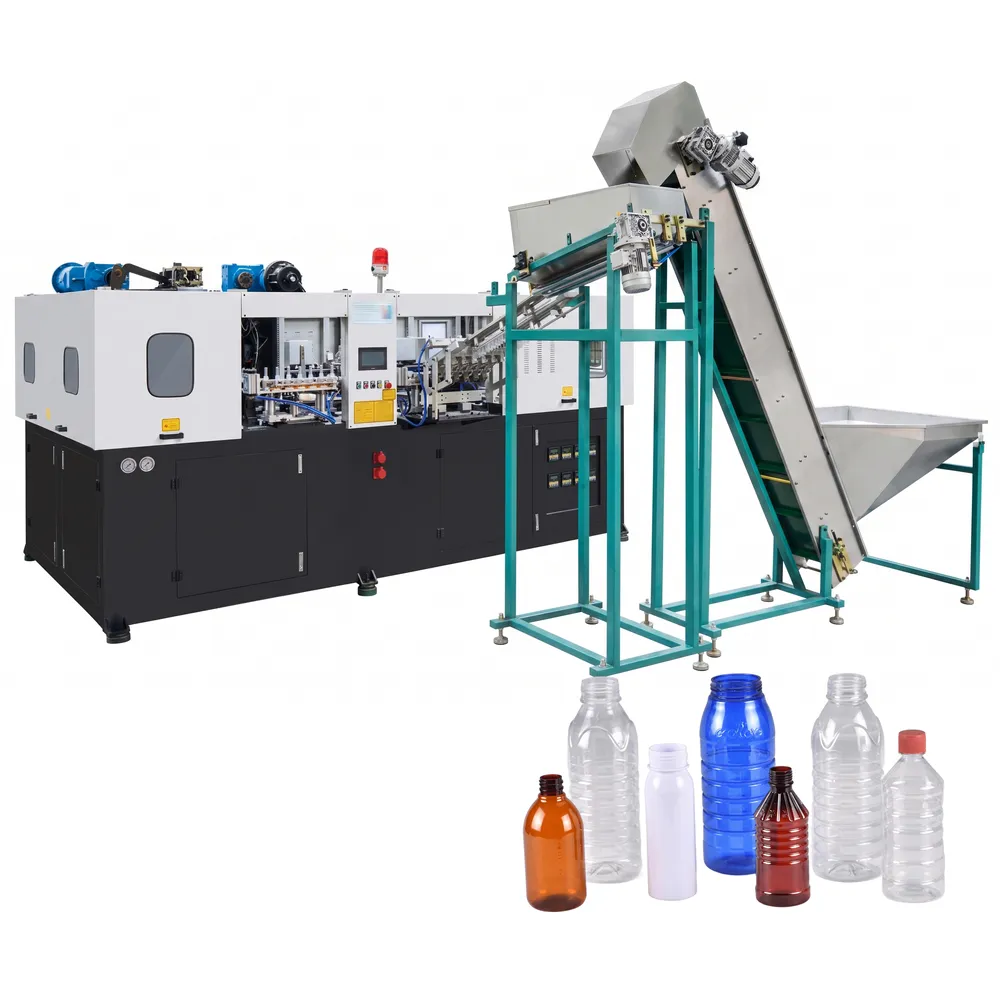
二段式ブロー成形機の動作原理
1. 原材料の準備
PET、PP、またはPEペレットは、ふるい分け、混合され、乾燥ホッパーに正確に供給されます。溶融時の加水分解による劣化を防ぎ、ボトルの透明度と引張強度を維持するため、加工前に水分含有量を50ppm以下に低減します。
2. 射出成形
乾燥樹脂は往復式スクリュー射出ユニットに入り、制御された温度と背圧の下で溶融・可塑化される。溶融樹脂は、所定の射出速度と保持圧力で精密なプリフォームキャビティに射出され、正確な寸法を持つ厚肉の試験管状のプリフォームが形成される。
3. 予熱
プリフォームはコンベアに載せられ、赤外線加熱ランプ群を通過します。温度はプリフォーム壁全体に均一に上昇し、特に二軸延伸される本体部と底部で顕著です。適切な温度範囲で一貫して予熱を行うことが、最終製品のボトル壁厚を均一にするために不可欠です。
4. ブロー成形
加熱されたプリフォームはブロー成形金型に移送され、そこで延伸棒によって垂直方向に引き伸ばされると同時に、26~35 kg/cm²の高圧空気によって金型キャビティ壁に沿って半径方向に膨張させられる。この二軸延伸により、完成したボトルの耐衝撃性、バリア性、および透明度が向上する。金型はこの工程全体を通して、精密な型締め力によって閉じられた状態に保たれる。
5. 冷却と排出
金型内の流路を循環する8~10℃の冷水によって、キャビティ内のボトル形状が急速に固化します。最小冷却時間が経過すると、金型が開き、ボトルは空気圧によって排出コンベア上に押し出されます。その後、次のプリフォームの成形に向けて、完全な延伸ブロー成形サイクルが繰り返されます。
化学薬品ボトルブロー成形機の用途
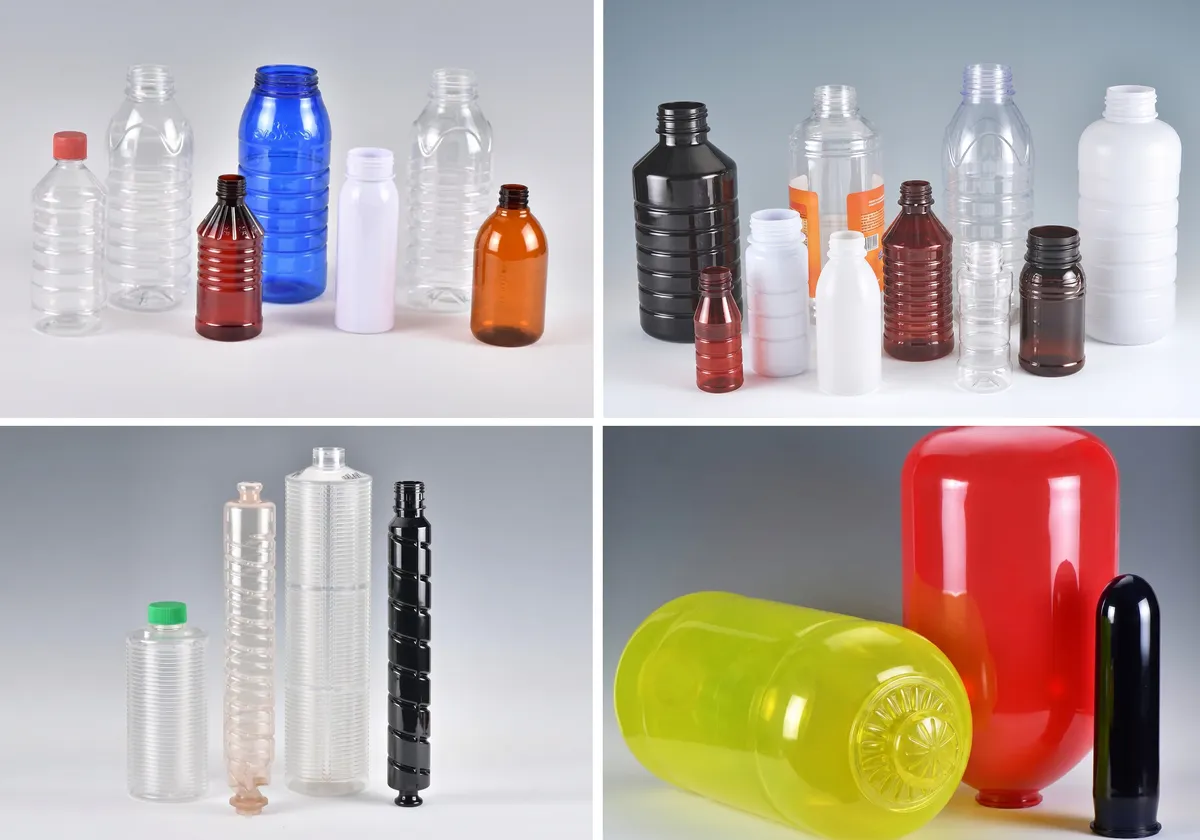
EPA.ES-2C130ボトルブロー成形機は、容器の性能に対する厳しい要求を持つ幅広い市場に対応します。
1. 農薬・農薬用ボトル
除草剤、殺虫剤、殺菌剤、液体肥料用の耐薬品性PETおよびPETG容器を製造しています。ネック部の寸法公差を厳密に管理することで、不正開封防止機能付きの確実な蓋の装着を実現しています。ボトル壁の厚みは均一で、国連認定の農薬包装規制に適合しており、危険な液体製剤の安全なグローバル流通を可能にします。
2. 工業用化学薬品包装
500mlから1,500mlまでの容量の溶剤容器、洗浄剤ボトル、接着剤包装、実験用試薬ボトルの製造に適しています。この機械は、輸送時のストレスや反応性化学物質による圧力に耐える均一な側壁厚を実現するため、プラスチック容器として最適です。 ボトルブロー成形機 工業用化学薬品供給業者向け。
3.ミネラルウォーターおよび飲料ボトル
優れたガスバリア性を備えた高透明PETボトルは、静水、炭酸水、炭酸飲料、ジュースの包装用に製造されています。延伸ブロー成形時に実現される二軸配向により二酸化炭素の保持が最大化され、炭酸飲料の賞味期限を延ばすとともに、消費者が求める軽量性を維持します。
4.食用油および調味料容器
最大容量1,500ml、ネック径98mmのEPA.ES-2C130は、食品グレードのオイルボトル、ソース容器、酢の包装に最適です。高いブロー成形圧力により、肩部と底部の形状がシャープに仕上がり、店頭での見栄えが良くなります。また、すべての成形面は食品接触安全基準を満たしています。
5. 医薬品およびヘルスケア製品の包装
GMP(医薬品製造管理基準)に準拠した清浄度基準を満たしたPETまたはPETG素材を使用した、小容量の医薬品ボトル、経口液剤容器、および健康補助食品用パッケージを製造します。完全密閉型のブロー成形ゾーンにより、空気中の汚染リスクを最小限に抑えます。自動化された製造工程により、ボトルの手作業による取り扱いが軽減され、無菌包装環境と規制遵守をサポートします。
6. パーソナルケア用品および化粧品ボトル
EPA.ES-2C130は、シャンプー、コンディショナー、ボディウォッシュ、ローションなどの製品向けに、光沢があり寸法精度の高いボトルを容易に製造できます。カスタム金型オプションにより、複雑な人間工学に基づいた形状やエンボス加工によるブランドロゴの刻印も可能です。制御された冷却システムにより、高級パーソナルケアブランドのオーナーや受託包装業者が求める表面仕上げ品質を実現します。
EPA.ES-2C130 プラスチックブロー成形機部品
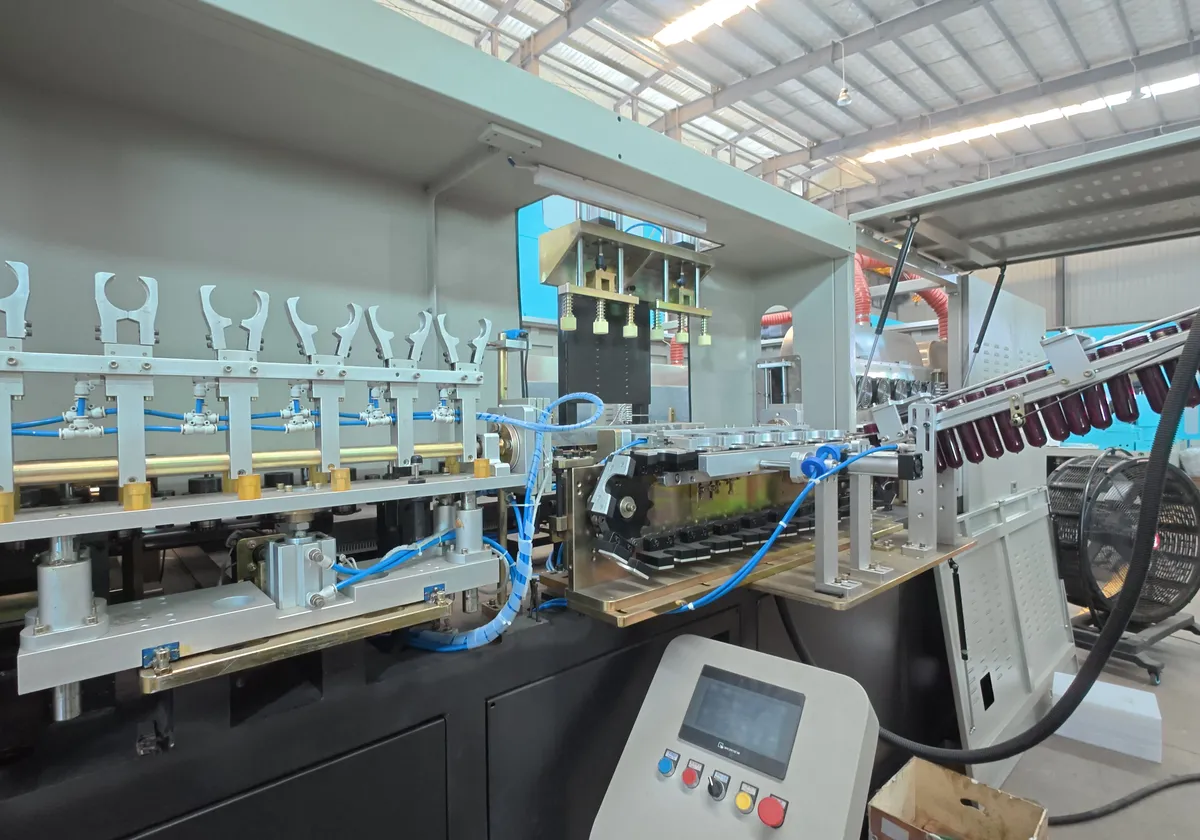
ブロー成形機の性能、精度、そして長期的な信頼性を左右する中核部品。
プリフォーム供給および選別ユニット
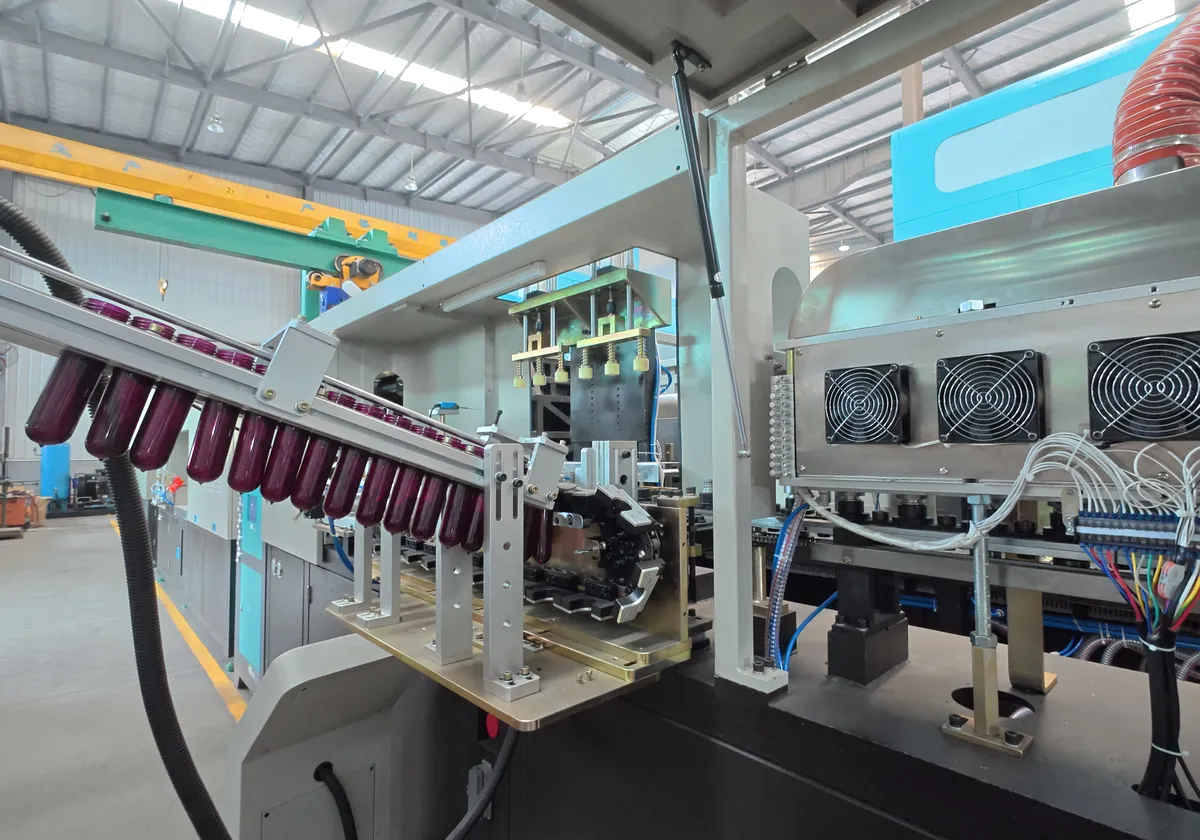
自動振動式ボウルフィーダーと配向選別装置により、プリフォームは加熱コンベアのネックアップ側から、機械の最大出力速度に合わせた速度で供給されます。この装置により手作業による供給が不要となり、汚染リスクが低減されるとともに、生産サイクル間のギャップをなくし、プリフォームの連続供給が保証されます。
赤外線加熱オーブン
複数の独立制御式赤外線ランプバンクが、本体、肩部、底部の各セクションにわたって、精密にゾーン分けされた温度プロファイルでプリフォームを加熱します。オーブンの設計により、軸方向および半径方向の温度分布が均一になり、これが完成ボトルの均一な肉厚の基盤となります。電力は一般的に8~13kWで、最大42.5kWです。
金型クランプユニット
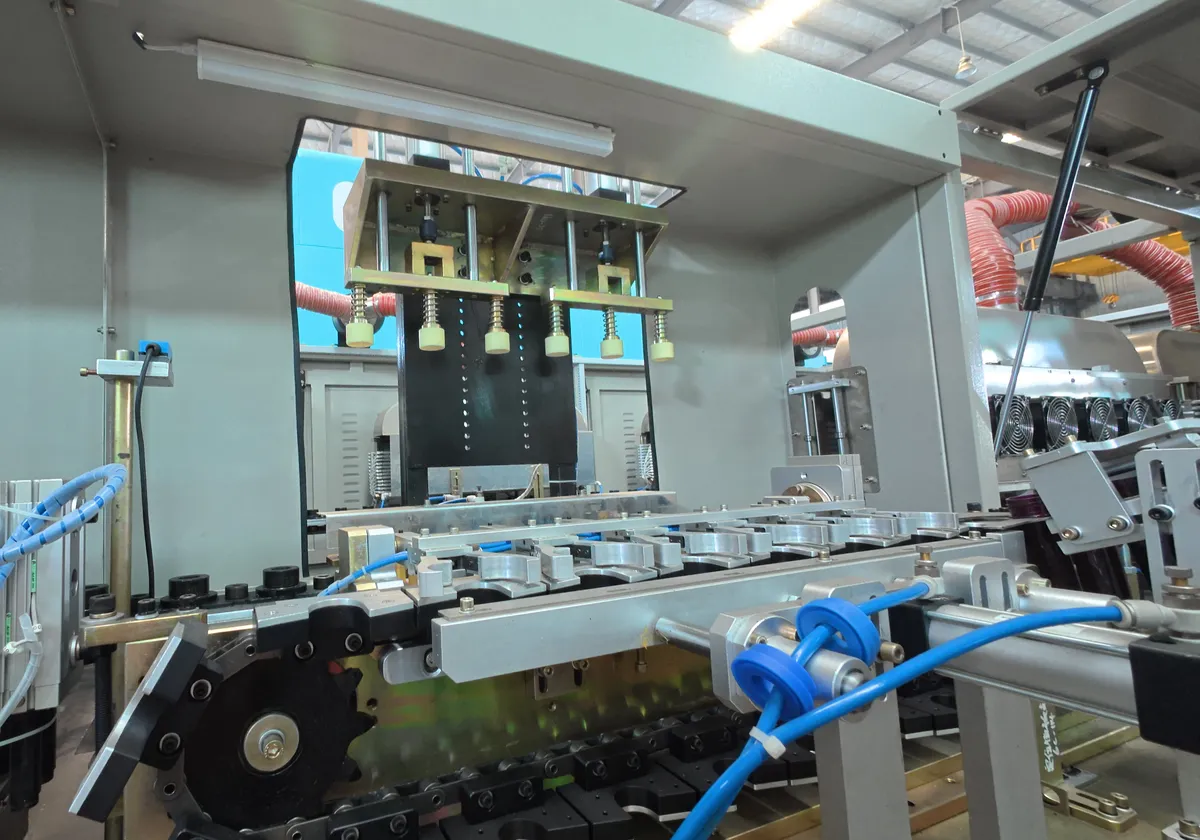
クランプユニットは、160mmのクランプストローク、360mmの金型開度、200mmの金型閉度を実現します。バランスの取れたトグルリンク機構により、クランプ力が金型の両半分に均等に分散され、パーティングラインでのバリの発生を防ぎ、金型の寿命を延ばします。金型の開閉サイクルが高速であるため、ボトル成形間の非生産時間を短縮できます。
ストレッチブローステーション
延伸ロッドは、26~35 kg/cm²の半径方向高圧空気噴射と同期して、プリフォームの軸方向伸長を実現します。精密なサーボ駆動による延伸ロッドの位置決めにより、二軸配向の度合いを制御し、各製品レシピに合わせてボトルの機械的特性と透明度を微調整できます。7 kg/cm²の低圧予備ブローにより、本格的なブロー圧力を加える前にプリフォームが安定化されます。
金型温度制御システム
金型の両側に加工された専用の水路により、8~10℃の冷水が30L/分の流量と5~6kg/cm²の供給圧力で循環します。迅速かつ均一な冷却により、ボトルは最小限のサイクルタイムでキャビティ壁に密着して固化され、1日の最初のショットから長時間の大量生産まで、寸法精度が確保されます。
PLC制御システムとHMIパネル
シーメンスまたは三菱電機製のPLCが、プリフォーム供給タイミング、オーブン温度ゾーン、延伸ロッド位置、ブロー圧力曲線、ボトル排出など、機械のすべての機能を制御します。カラータッチスクリーンHMIは、リアルタイムのプロセスデータを表示し、生産レシピを保存し、アラームログを生成します。リモート診断機能により、Ever-Powerのエンジニアは現場訪問なしでトラブルシューティングをサポートできます。
高圧空気回路
専用の高圧回路は、EPA.ES-2C130の場合、26~35 kg/cm²の圧力で1,000~1,500 L/分の空気消費量で送風空気を供給します。圧力調整器と高精度ソレノイドバルブにより、各サイクルで再現性の高い送風プロファイルが保証されます。内蔵の空気回収バルブは、金型が開く前にボトルから残留送風圧力を回収し、コンプレッサーの負荷とエネルギー消費量を削減します。
安全ガードおよびインターロックシステム
可動機構はすべて、周囲を囲むLexan製安全パネルで覆われています。磁気式安全ドアインターロックにより、運転中にいずれかのパネルが開くと、クランプおよびストレッチアクチュエータへの電源が遮断されます。独立した緊急停止回路とデュアルチャンネル監視機能は、ISO 13849 PLdの安全要件を満たしており、金型交換、メンテナンス作業、詰まり除去作業など、あらゆる場面で作業者を保護します。
単段式ブロー成形機と二段式ブロー成形機の比較
単段式ブロー成形機
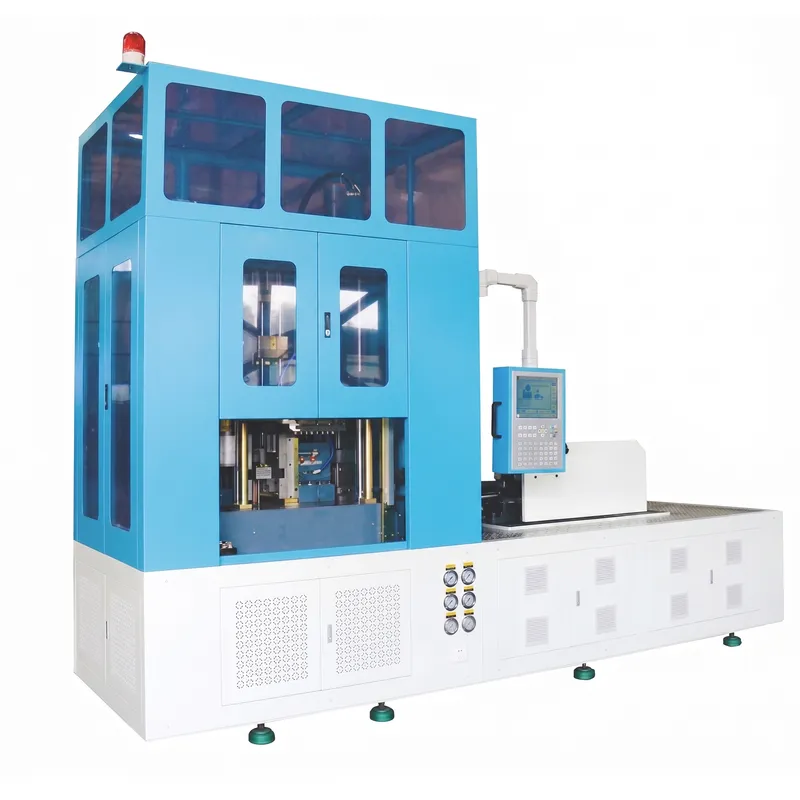
単段式機械は、プリフォームの製造とボトルのブロー成形を1つの連続ユニットに統合しています。ペレットは一方の端から投入され、完成したボトルはもう一方の端から排出されます。射出成形、コンディショニング、延伸ブロー成形は、プリフォームの中間保管なしに順次行われます。
利点: 設置面積が小さく、初期投資が少なく、小ロット生産のリードタイムが短く、プリフォームからボトルへの移送工程が不要な広口瓶や非対称容器などの複雑な形状にも対応できます。このタイプの射出延伸ブロー成形機は、化粧品、医薬品、特殊包装に最適です。
制限事項: 時間当たりの生産量が少なく、射出成形とブロー成形のサイクルを同期させる必要があり(相互依存関係が生じる)、中規模生産量ではボトル1本当たりのエネルギー消費量が多く、大規模な商品生産における柔軟性が低い。
二段階ブロー成形機
2段階ブロー成形機は、プリフォーム射出成形工程と再加熱ブロー工程を分離しています。プリフォームは製造または外部調達され、保管された後、オーブンで再加熱され、高速でブローされます。この分離により、各工程を個別に最適化して、生産量と品質を向上させることができます。
利点: 非常に高い生産能力(EPA.ES-8C76は毎時9,200本)、エネルギー効率の高いバルクプリフォーム再加熱、制御されたプリフォーム調整による優れたボトル均一性、サードパーティのプリフォームサプライチェーンとの互換性、および工業用充填ラインへの高い拡張性。
制限事項: オーブンやコンベアを含めた設置面積が大きくなり、設備投資額も高くなる。また、ボトルサイズが大きく異なる場合の切り替え時間も若干長くなる。一貫性と処理能力が最優先される大量生産の汎用包装に最適。
主な違い
| 特徴 | Single-Stage Blow Molding Machine | 二段式ブロー成形機 |
|---|---|---|
| プロセス統合 | 射出成形とブロー成形を一体化した装置 | プリフォームの調整とブロー成形工程を別々に行う |
| 生産能力 | 中程度(小規模から中規模のランニング) | 高出力(産業規模、EPAシリーズでは最大9,200 bph) |
| 初期投資 | より低い | 上昇するが、長期的なコスト削減で相殺される |
| エネルギー効率 | 大量使用時のボトルあたりの効率は低い | バルクプリフォームの再加熱を最適化することで、効率が向上しました。 |
| 自動化レベル | 半自動から自動へ | 最小限の労力で完全自動化 |
| 柔軟性 | 高い; 急速なサイズ変化 | 低価格。長時間の生産に最適。 |
| ボトルの均一性 | 適度 | 高い;管理されたコンディショニングにより一貫性が確保される |
| フットプリント | コンパクト | より大型。オーブン、コンベア、テイクアウト機能付き。 |
| 労働要件 | より高い;さらなる監視が必要 | 低レベル、高度に自動化されたワークフロー |
| 最適な用途 | 特殊形状、医薬品、化粧品、小ロット生産 | 水、飲料、農薬、化学薬品、大容量包装 |
選択時に考慮すべき要素
- 生産量:大量生産を行う企業は、2段階処理のスピードと効率性から恩恵を受けるでしょう。小規模から中規模の生産者にとっては、1段階処理の方が経済的で柔軟性が高い場合があります。
- 設備投資:単段式機械は初期投資額が少なくて済みます。二段式機械は、人件費とエネルギーコストの削減により、長期的に見て投資額を回収できます。
- ボトル設計の多様性:形状やサイズが頻繁に変更される場合は、単段式が適している。標準ボトルの安定した長期生産には、二段式が適している。
- エネルギーコスト:2段階システムは、高処理量時においてボトル1本あたりのエネルギー効率が高く、複数年にわたる生産期間において運用コストを削減できます。
- 品質基準:壁厚、透明度、機械的強度の一貫性が重要な場合、2段階式機械は優れたプロセス制御と再現性を提供します。
 |
|
| Single-Stage Blow Molding Machine | 二段式ブロー成形機 |
|---|
PETブロー成形機に適合する原材料
EPA.ES-2C130プラスチックブロー成形機は、幅広い種類の熱可塑性樹脂を加工し、多様な耐薬品性および透明性の要件を満たします。
PET(ポリエチレンテレフタレート)
このPETボトルブロー成形機の主樹脂はPETです。PETは、優れた透明性、ガスおよび水分バリア性、そして薄肉でありながら高い引張強度を備えています。飲料、化学薬品、医薬品のボトルに広く使用されており、世界中のPETリサイクルプログラムで完全にリサイクル可能です。
PETG(PETグリコール変性)
PETGは標準的なPETに比べて優れた耐薬品性を備えているため、化粧品、実験用試薬ボトル、特殊化学薬品容器などに特に適しています。加工温度が低いためエネルギー消費量を削減でき、優れた耐衝撃性により輸送中の破損を最小限に抑え、包装コスト全体の削減につながります。
HDPE(高密度ポリエチレン)
HDPEは、不透明な農薬および工業用化学薬品ボトルに最適な素材です。幅広い溶剤、酸、塩基に対する耐性を備えているため、殺虫剤、潤滑油、洗浄剤の包装に最適です。HDPEボトルは優れた耐落下性を持ち、国連認定の危険物包装要件に適合しています。
LDPE(低密度ポリエチレン)
LDPEは、パーソナルケア製品、ローション、農業用補助剤など、柔軟で絞りやすいボトルが必要とされる用途に使用されます。半透明なので、消費者は内容量を確認でき、優れた防湿性により、湿気に弱い製剤を賞味期限まで保護します。
PP(ポリプロピレン)
PPは、医薬品、食品、および高温充填用途において最適な素材です。高温充填時でも構造的完全性を維持し、酸、塩基、有機溶剤に対する優れた耐薬品性を備えています。PPボトルはFDAおよびEUの厳格な食品接触規制に適合しており、栄養補助食品や医薬品の包装ラインにおいて好ましい樹脂となっています。
PC(ポリカーボネート)
PCは、優れた耐衝撃性と透明度を備えており、再利用可能なウォーターボトル、実験用サンプル容器、工業用流体貯蔵容器などに適しています。高い熱変形温度により蒸気滅菌が可能で、繰り返し洗浄・再利用が必要な医療機器や実験室用包装用途において非常に重要です。
PEN(ポリエチレンナフタレート)
PENはPETに比べて優れたガスバリア性および水分バリア性を備えており、加圧飲料容器内の炭酸ガスをより長く保持します。また、紫外線遮断特性により、医薬品溶液や特殊飲料などの光に弱い製品を、長期間の常温保管および陳列中の光劣化から保護します。
PVC (Polyvinyl Chloride)
PVCは優れた耐薬品性を持ち、幅広い剛性レベルに調整可能です。バリア性能、コスト効率、成形柔軟性が重要な化粧品や洗剤のボトルに使用されます。PVCはラベルやスリーブによる装飾が容易で、ブランド差別化のための豊富な着色剤に対応します。
PLA(ポリ乳酸)
PLAは、トウモロコシデンプンまたはサトウキビ由来のバイオベースの生分解性樹脂です。化石燃料への依存度を低減し、賞味期限の短い製品の廃棄後堆肥化に取り組むブランドに最適です。PLAボトルはPETボトルと同等の透明度と剛性を持ち、世界の主要市場における産業用堆肥化インフラと完全に互換性があります。
 |
 |
 |
 |
2段階ブロー成形機の利点
1. 柔軟なプロセス制御
2段階設計により、射出成形とブロー成形のパラメータを完全に独立して調整できます。オペレーターは、ブロー成形スケジュールに制約されることなく、プリフォームの重量、ネック形状、結晶性を最適化できます。この分離により、プリフォームの配合変更がボトル生産を中断することなく行えるため、単段式システムでは実現できない運用上の柔軟性が得られます。
2. 優れた製品品質
両工程が分離されているため、それぞれが最適な品質を実現できます。プリフォーム射出成形工程では寸法精度と樹脂の均一性に重点を置き、ブロー成形工程では温度均一性と延伸比に重点を置くことができます。その結果、従来の統合システムよりも、ボトルごとの肉厚、上部荷重強度、透明度において高い一貫性が得られます。
3. 高い生産効率
射出成形機とブロー成形機は、互いのサイクルタイムに依存することなく同時に稼働します。一方の工程でメンテナンスが必要な場合でも、もう一方の工程はプリフォームのバッファストックを使用して生産を継続できます。この独立性により、単段式機械で発生する連鎖的なダウンタイムが解消され、設備総合効率(OEE)が向上し、大量生産施設における24時間365日の生産スケジュールをサポートします。
4. 設備投資総額の削減
プリフォームを外部サプライヤーから調達する事業においては、再加熱ブロー成形機単体は、完全統合型システムに比べて設備投資額を大幅に削減できます。また、オープンマーケットで競争力のある価格でプリフォームを購入できるため、垂直統合型プリフォームシステムでは実現できないサプライチェーンの柔軟性とコスト効率の向上が可能となり、特に中小規模の包装事業者にとって大きなメリットとなります。
5. あらゆる生産需要に対応可能
2段階システムは、下流の充填、キャッピング、ラベリング、パレタイジングラインとシームレスに統合され、完全自動化されたエンドツーエンドの包装作業を実現します。需要の増加に伴い、プリフォームサプライチェーンを再設計することなく、ブロー成形キャビティを追加したり、全く新しい機械を導入したりすることが可能です。EPAシリーズは、毎時1,800本で2キャビティから、毎時9,200本で8キャビティまで拡張可能なモデルで、このことを実証しています。
6. ボトル1本あたりのエネルギー消費量の削減
ゾーン式赤外線ランプを備えた専用オーブンでプリフォームを一括加熱する方法は、射出成形とブロー成形を一体化した装置内で材料を個別に加熱する方法よりも、エネルギー効率が格段に優れています。大量生産の場合、1,000本あたりのエネルギー節約効果は大きく、運用コスト構造の削減と、包装工程のライフサイクル全体における環境負荷の低減につながります。
7. 幅広い素材とフォーマットの互換性
2段階再加熱ブロー成形システムは、PET、PETG、PEN、その他あらゆるサプライヤーから供給される透明樹脂で作られたプリフォームを加工します。この樹脂に依存しないアプローチにより、パッケージングエンジニアは、機械に内蔵された射出ユニットの制約を受けることなく、各製品に最適な材料を選択できます。ブロー成形ステーションでの金型と配合の簡単な変更により、容器サイズ全体にわたる柔軟なフォーマットを実現できます。
農薬・化学薬品ボトル用ブロー成形機金型
プリフォーム射出成形金型
- ダイリップは、精密に位置合わせされた2つの部品で構成されており、プリフォーム形成時の軸方向の同心性を保証し、下流のブロー成形不良の原因となる偏心した肉厚を排除します。
- 最適化された冷却水流路の形状により、プリフォームからの熱除去が最大化され、サイクルタイムが短縮され、長時間の連続運転時でも高速かつ安定した生産サイクルが確保されます。
- 成形部品は、輸入された2316ダイス鋼から製造されており、完全な防錆性を持ち、優れた耐摩耗性と耐腐食性を実現するために硬化熱処理が施されています。
- コアプレート、キャビティプレート、その他の構造部品には420ステンレス鋼が使用されており、湿度が高く化学的に腐食性の高い製造環境においても高い耐食性を発揮します。
- シンプルでアクセスしやすい内部構造により、日常的な金型メンテナンスが容易になり、生産キャンペーン間の洗浄や部品検査に必要なスキルレベルと時間を削減できます。
- 標準的な交換可能な金型継手により、特注の変更なしに製品ファミリー間で迅速に金型を交換できるため、段取り替えによるダウンタイムを最小限に抑え、生産稼働時間を最大限に高めることができます。
- 高度な金型設計により、1つの金型で複数の種類のプリフォームを製造できるため、複数の容器フォーマットを持つ顧客に対して、追加の金型投資なしに製品の柔軟性を提供できます。
吹き込み型
- 金型基材には、被削性、硬度、靭性を兼ね備えた高品質の合金工具鋼を採用しています。これにより、金型キャビティは数百万回の生産サイクルを経ても歪みや摩耗による寸法ずれを起こすことなく、正確な寸法を維持します。
- ボトル形状は、鋼材を切断する前に、高度な3D CADおよび金型流動シミュレーションソフトウェアを使用して開発および検証されるため、コストのかかる反復的な物理的サンプリングが不要になり、新しい容器設計の市場投入までの時間を短縮できます。
- お客様のご要望に応じて、標準的な丸型、角型、楕円型、人間工学に基づいたグリップ形状など、多彩なボトルデザインをご用意しております。また、ブランドロゴのエンボス加工、表面の質感、ラベルパネルなどもご要望に応じて対応可能です。
- 水冷チャネルは、金型面全体にわたって最適な流量バランスとなるように設計されており、複数のキャビティを持つ金型セットにおいて、キャビティごとに均一な温度抽出と一貫したボトル壁の結晶性を確保します。
- キャビティインサート、ネックリング、ベースプラグを含むすべての金属部品は、CNCフライス盤および旋盤で0.02mm以下の公差で仕上げ加工されており、互換性と正確なボトル寸法を保証しています。
 |
 |
メンテナンスのヒント
予防的なメンテナンスを行うことで、自動ブロー成形機を最高の効率で稼働させ、耐用年数を延ばすことができます。
1. 日常的な潤滑点検
毎シフト開始時に、すべてのガイドレール、トグルリンクピン、およびチェーン駆動部を点検し、潤滑してください。潤滑油は、機器メーカーの取扱説明書に記載されているグレードのものを使用してください。連続高速運転を行うブロー成形機において、高サイクル部品の潤滑不足は、機械部品の早期摩耗の主な原因となります。
2. 冷却水システムの点検
生産開始時に、冷却水入口温度(目標8~10℃)、流量(30L/分)、および作動圧力(5~6kg/cm²)を確認してください。金型流路へのスケール付着を防ぎ、熱伝達効率の低下や肉厚のばらつきを防止するため、毎月、承認済みの防錆剤溶液で冷却回路を洗浄してください。
3. 赤外線ランプの点検と交換
オーブンセクションのすべての加熱ランプを毎週点検し、変色、ひび割れ、出力低下がないか確認してください。ランプが1つでも故障すると、プリフォームに低温部分が生じ、壁が薄くなったり、その部分で吹き出しが発生する可能性があります。均一な加熱プロファイルを維持し、生産工程全体を通して製品の品質を保護するため、オーブンゾーンごとに同じ種類のランプをセットで交換してください。
4. 空気回路およびバルブのメンテナンス
高圧空気受器と水分分離器に溜まった凝縮水を取り除くため、毎日排水してください。ブローイングソレノイドバルブを点検し、バルブのシートの摩耗や漏れがないか毎月確認してください。これらはブローイング圧力のばらつきやボトルの欠陥の原因となります。校正済みのゲージを使用して、各生産キャンペーンの開始時に、金型でのブローイング圧力が規定の26~35 kg/cm²の範囲内であることを確認してください。
5. 金型キャビティの洗浄と検査
製造工程が終わるたびに、金型の左右両方の半分を取り外し、承認された金型洗浄溶剤でキャビティ表面を洗浄して、PETオリゴマーの堆積物と離型剤の残留物を除去します。キャビティ表面に微細な亀裂、傷、腐食がないか検査し、表面欠陥がボトルに転写される可能性がある場合は、影響を受けた部分を研磨し、腐食防止剤を塗布してから保管または再利用して、金型の精度を維持してください。
6. PLCおよび安全システム監査
プリフォームセンサーの確認、金型閉鎖確認スイッチ、安全ドアインターロックリレーの状態など、PLCのすべての入出力信号について毎月検証を実施してください。すべての緊急停止チャンネルの応答時間をテストしてください。コントローラハードウェアの故障によるデータ損失を防ぐため、新製品の試運転後には必ず現在の生産レシピデータベースを外部ストレージにバックアップしてください。
Ever-PowerのPETブロー成形機を選ぶ理由とは?
メキシコのEver-Power ISBM Machinery Co., Ltd.は、自動ワンステップ射出ブロー成形機および射出延伸ブロー成形機の専門メーカーであり、ブロー成形機技術全般にわたる深い専門知識を有しています。当社の製品ポートフォリオには、射出ブロー成形機、押出ブロー成形機、射出延伸ブロー成形機、および包括的な補助機器が含まれています。射出ブロー成形機と金型設計における数十年の実務経験を持つ優れた研究開発エンジニアリングチームにより、すべてのお客様に対し、販売前、販売中、販売後のきめ細やかで丁寧なサポートを提供いたします。
当社の機械は、HDPE、LDPE、PET、PETG、PP、PS、PPSU、PC、Tritan、ABS、PLA、トウモロコシ由来のバイオマテリアル、EVA、PCTGなど、1mlから1,000mlまでのプラスチック容器を製造できます。対応可能な用途市場は、医薬品包装、食品包装、ヘルスケア包装、化粧品包装、農薬包装、一般工業用化学品包装などです。Ever-Powerは、自立、誠実、実用主義、革新、責任という企業理念を堅持し、最高品質と顧客満足度を世界規模で提供するハイエンド射出成形製品のワンストップ・ターンキー・プロジェクト・ソリューションを構築しています。
- 20年以上にわたる卓越したエンジニアリング
20年以上にわたるブロー成形機の研究開発、製造、販売への集中的な取り組みにより、深い専門知識が蓄積されました。この経験は、当社が提供するすべての機械設計、プロセス推奨事項、アフターサービス手順に反映されています。 - グローバル配送および設置
当社はブロー成形機をマレーシア、インドネシア、ペルー、チリ、ロシア、エジプト、パキスタン、ベトナム、南アフリカ、メキシコなど世界各国に輸出しています。工場で訓練を受けた設置エンジニアがお客様の現場に赴き、試運転とオペレーター研修を実施することで、スムーズな生産開始をサポートします。 - 完全なターンキープロジェクトサポート
プリフォーム金型の設計や機械選定から、工場レイアウト計画、ユーティリティ接続仕様の策定、下流工程の自動化統合に至るまで、Ever-Powerは新規および拡張中の包装事業における投資プロセスを簡素化する、包括的なターンキープロジェクトサービスを提供します。 - カスタムブロー成形機ソリューション
当社では、非標準的な容器形状、特殊なネック形状、高バリア材料の要件、および特殊な用途環境に対応した、カスタムブロー成形機構成を提供しています。当社のエンジニアリングチームは、生産開始前に、お客様の製品サンプルを用いて金型および機械の仕様を検証します。 - 包括的なスペアパーツプログラム
主要な消耗部品すべてを網羅した在庫予備部品プログラムにより、交換部品を短納期で入手できます。保証期間中および保証期間後も生産継続性を確保するため、推奨される初期予備部品キットがすべての機械に付属しています。 - 迅速なアフターサービス技術サポート
当社のアフターサービスチームは、リモート診断、電話、メール、インスタントメッセージによる技術サポートを提供し、4時間以内の迅速な対応を目指しています。リモートサポートで問題が解決できない場合は、お客様の生産スケジュールを守るため、オンサイトサービスエンジニアを迅速に派遣いたします。
 |
 |
 |
 |
 |
 |
よくある質問
Q:EPA.ES-2C130全自動ブロー成形機は、どのくらいの量のボトルを生産できますか?
A:EPA.ES-2C130は、1キャビティあたり最大1,500mlの容器に対応します。EPA.ES-4C114やEPA.JS-2C366などのモデルを含むより幅広いEPAシリーズは、500mlから22,000mlまで対応範囲を広げ、適切な金型交換を行うことで、同じ製品ファミリーの機械で大容量の化学薬品ドラム缶や小型のパーソナルケアボトルを製造できます。
Q:EPA.ES-2C130自動PETブロー成形機の理論上の生産量はどれくらいですか?
A:EPA.ES-2C130は、2キャビティ金型構成で理論上の生産能力が毎時1,800本です。より高い生産能力が必要な場合は、EPAシリーズ内でEPA.ES-6C76(毎時7,200本)やEPA.ES-8C76(毎時9,200本)などの上位機種を選択できます。実際の生産量は、ボトルの容量、材質、プリフォームの調整条件によって異なります。
Q:このプラスチックブロー成形機は、どのようなプラスチック材料を加工できますか?
A:EPA.ES-2C130は、主にPETおよびPETG樹脂を加工し、透明度と耐薬品性に優れた透明容器を製造します。より幅広いEPAシリーズでは、PP、HDPE、LDPEにも対応し、不透明または半透明の容器を製造できます。特に農薬や工業用化学薬品の用途においては、包装する製品の耐薬品性要件に合った材料を選択する必要があります。
Q:EPA.ES-2C130 PETボトルブロー成形機は、どのくらいのブロー圧力で動作しますか?
A:本機は、ボトル形状と肉厚に応じて調整可能な26~35kg/cm²の吹き込み圧力で動作します。低圧予備吹き込みでは、動作圧力7kg/cm²、空気消費量600L/分を使用し、高圧吹き込みでは1,000~1,500L/分の空気を消費します。設置前に、これらのパラメータを既存の圧縮空気供給能力と照合してください。
Q:ブロー成形機に必要な冷却水の仕様は何ですか?
A:EPA.ES-2C130は、供給温度8~10℃、供給圧力5~6kg/cm²、流量30L/分の冷却水を必要とします。目標供給温度を維持するためには通常チラーが必要となり、チラーの容量は金型部とオーブン部の熱負荷に基づいて計算する必要があります。金型冷却チャネルを保護するため、適切な腐食防止剤を添加した水質が推奨されます。
Q:2段階ブロー成形機は、射出延伸ブロー成形機とどのように異なりますか?
A:2段階式成形機は、プリフォームの製造とボトルのブロー成形をそれぞれ独立した工程に分離することで、プリフォームを外部から調達したり、専用の射出成形セルで別々に製造したりすることを可能にします。一方、射出延伸ブロー成形機は、射出、コンディショニング、ブロー成形を1つの連続ユニットに統合しているため、よりコンパクトで特殊な形状や少量生産に適していますが、各工程で個別に非常に高いスループットを実現する能力には限界があります。
Q:EPA.ES-2C130ブロー成形機の電力要件は何ですか?
A:本機の最大加熱出力は42.5kWです。通常の生産時における一般的な加熱出力は、ボトルサイズとプリフォームの肉厚に応じて8~13kWとなります。駆動モーター、制御システム、補助機器を含む総接続負荷については、お客様の具体的な生産シナリオに合わせてEver-Powerの技術チームにご確認いただき、適切な電気設備規模を決定してください。
Q:EPA.ES-2C130プラスチックボトルブロー成形機の機械寸法と重量を教えてください。
A:EPA.ES-2C130の寸法は、長さ3,600mm、幅1,800mm、高さ1,980mmで、総重量は3,000kgです。納品前に、工場床面の積載能力とフォークリフトの搬入経路を確認する必要があります。Ever-Power社は、工場での準備をサポートするため、ユーティリティ接続ポイントや機械周辺のサービスアクセスクリアランスゾーンを含む寸法入りのレイアウト図を提供できます。
Q:EPA.ES-2C130全自動ブロー成形機は、食品グレードのボトル製造に使用できますか?
A:はい。食品承認済みのPETまたはPETG樹脂を使用し、食品安全基準を満たす表面処理を施した金型を使用する場合、EPA.ES-2C130はFDA 21 CFRおよびEU 10/2011食品接触材料規制に適合するボトルを製造できます。適切な金型材料グレードと表面処理を施すため、ご注文時に食品グレードの用途をご指定ください。適合性に関する文書作成は、樹脂供給業者とボトル製造業者の責任となります。
Q:EPA.ES-2C130ボトルブロー成形機の金型交換にはどれくらい時間がかかりますか?
A:金型交換にかかる時間は、オペレーターの経験と2つの金型の差異の程度によって異なります。金型キャビティの交換のみが必要な同サイズのボトルであれば、経験豊富なオペレーターは通常60~90分で交換を完了します。一方、ストレッチロッド、プリフォームホルダー、オーブンランププロファイルの調整が必要な、ボトル形状が大きく異なる場合は、2~3時間かかる場合があります。Ever-Power社は、交換作業の複雑さを最小限に抑えるため、製品ライン全体で金型フランジの寸法を標準化することを推奨しています。
顧客レビュー
カルロス・メンデス、農薬包装会社、ブラジル
「サンパウロにある当社の農薬包装工場で、EPA.ES-2C130を8ヶ月間稼働させています。1,000mlのPETボトル入り農薬を製造していますが、生産量の安定性は実に素晴らしいです。99%以上のボトルでネック寸法が許容範囲内に収まっており、これは以前使用していた機械よりもはるかに優れています。Ever-Powerのチームは設置と試運転のために4日間滞在し、帰る前にオペレーターへの徹底的なトレーニングも行ってくれました。私たちは非常に満足しており、すでに2番目の生産ライン用にEPA.ES-4C130の導入を検討しています。」
ホルヘ・ラミレス、化学包装、メキシコ
「モンテレイにある当社の化学薬品ボトル製造ライン向けに、EPA.ES-2C130を2台発注しました。予定通りに納品され、書類もすべて揃っていました。セットアップは予想よりも短時間で完了しました。26~35kg/cm²のブロー成形圧力範囲により、ボトル壁厚の異なるボトルを柔軟に切り替えられるため、非常に便利です。金型を交換することで、500mlと1,500mlの両方の容器を同じ機械で製造できるため、サイズごとに専用の機械を購入するよりも大幅なコスト削減につながっています。8~10℃の冷却性能は、当社の高温な工場環境でも安定しています。」
Budi Santoso、飲料包装、インドネシア
「全体的に優れた機械です。ジャカルタ郊外の工場で、水とジュースのボトル製造に約5ヶ月間使用しています。生産量は毎時1,800本で、仕様と完全に一致しています。HMIは非常に分かりやすく、オペレーターは大掛かりな再トレーニングを必要とせずにすぐに使いこなせるようになりました。唯一の改善点は、マニュアルのスペアパーツリストがもう少し詳細であれば良いということですが、Ever-Powerのアフターサービスチームは数時間以内に私たちの質問に回答してくれました。次回の事業拡大の際にも、間違いなくこのサプライヤーを検討します。」
イムラン・カーン、コントラクト・パッケージング社、パキスタン
「弊社はラホールにある受託包装業者で、EPA.ES-2C130は6か月前に導入して以来、1日3交代制で稼働しています。農薬とパーソナルケア製品のボトルを週を通して製造し、土曜日に金型を交換しています。金型交換には約90分かかりますが、これは許容範囲内です。機械の重量は3,000kgで、しっかりとした造りで、フルスピードでも振動はありません。不良率は1%未満です。3か月目にソレノイドバルブに問題が発生しましたが、保証期間内だったため、Ever-Power社は1週間以内に無償で交換部品を送ってくれました。」
アハメド・ハッサン、ホームケア・パッケージング、エジプト
「これはEver-Power社製のブロー成形機としては3台目です。カイロ工場で家庭用洗剤用の750mlと1,000mlのPETボトル製造に使用しています。購入した3台すべてにおいて、製造品質は一貫して良好です。最大42.5kWの加熱能力は、気温が非常に高い夏場でも十分です。通常の生産時の消費電力は8~13kWと予想よりも低く、電気代の削減につながっています。Ever-Power社の技術チームはWhatsAppで迅速に対応してくれるので、ちょっとしたトラブルシューティングにも非常に助かっています。」
Nguyen Thi Lan、医薬品包装、ベトナム
「ハノイにある当社の医薬品ボトル製造ライン向けにEPA.ES-2C130を購入しました。10ヶ月間稼働していますが、500mlの医薬品ボトルの品質は常に良好です。機械の設置面積は3,600×1,800×1,980mmで、既存の工場スペースにぴったり収まります。当初、特定のプリフォームの肉厚に合わせて赤外線ランプのプロファイルを調整するのに少し苦労しましたが、Ever-Powerの技術チームから詳細な設定ガイドが送られてきて、1日で問題は解決しました。検討したヨーロッパ製の代替品と比較しても、価格に見合う価値に満足しています。」
タボ ンコシ氏、農薬包装、南アフリカ
「当社は南アフリカの農薬市場にボトルを供給しており、EPA.ES-2C130はダーバンにある当社の事業にとって良い投資となりました。この自動ボトルブロー成形機は、当社の1,500ml除草剤ボトルを確実に成形してくれます。注文から納品までのリードタイムは約65日で、これは見積もり通りでした。機械は丁寧に梱包され、損傷なく届きました。私が最も高く評価しているのは、長時間の生産シフト中でも冷却水の温度が8~10度の範囲内に保たれ、ボトルの寸法が一日を通して非常に安定していることです。このサプライヤーをお勧めします。」
ミゲル・トーレス、化学薬品ボトル包装、ペルー
「当社はリマでプラスチックボトル製造工場を運営しており、化学薬品ボトルの生産能力向上のため、EPA.ES-2C130を導入しました。販売プロセスはスムーズで、問い合わせたブロー成形機サプライヤーの中でも価格競争力がありました。特に、詳細なレイアウト図やユーティリティ接続仕様書など、設置準備を容易にするプリセールス技術サポートに感銘を受けました。10ヶ月の稼働期間を経て、機械は定期メンテナンスとランプ交換1回のみで済みました。今後もメキシコ・エバーパワー社から購入したいと思います。」
ピーター・ムワンギ、FMCGパッケージング、ケニア
「当社はナイロビで日用消費財(FMCG)のボトル製造を行っています。EPA.ES-2C130は、PET製の1,000ml洗浄剤ボトルを製造する当社の生産ラインに7ヶ月間組み込まれています。低圧時600リットル/分、高圧時1,000~1,500リットル/分の空気消費量は、既存のコンプレッサーの容量と同等で、アップグレードは不要でした。これは購入決定の重要な要素でした。PLC制御システムは直感的で、技術者たちは2日後には使いこなせるようになりました。全体として、堅牢で信頼性の高い全自動ブロー成形機であり、期待通りの性能を発揮してくれます。」
追加情報
| 編集者 | Yjx |
|---|