
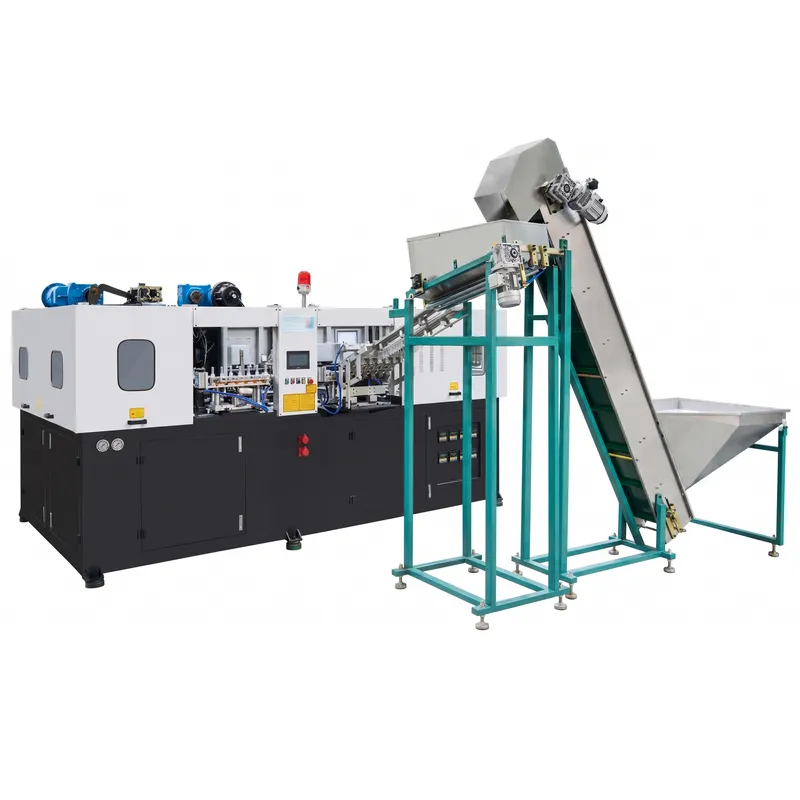
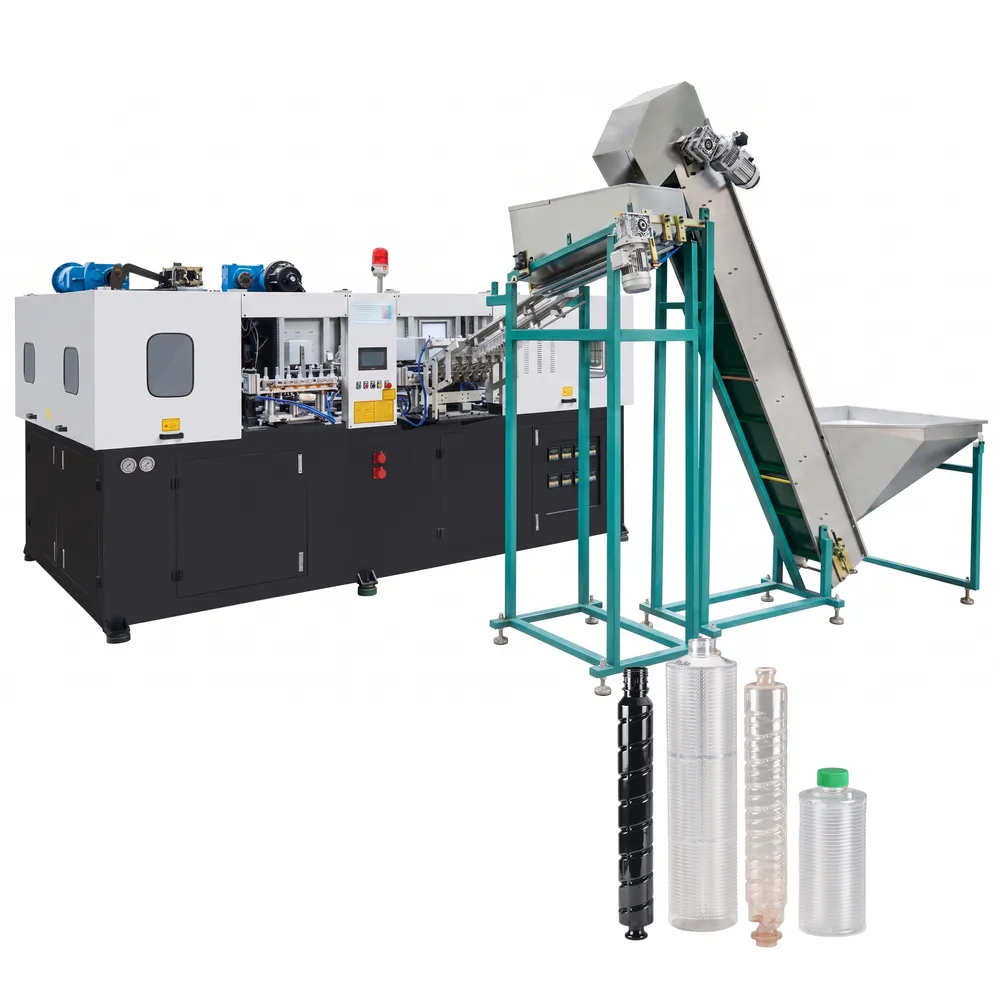
Machine de moulage par soufflage entièrement automatique EPA.ES-2C130 pour flacons de pesticides et de produits chimiques
Machine de soufflage entièrement automatique, multicavité et haute performance, conçue pour la production exigeante de flacons pour pesticides et produits chimiques. L'EPA.ES-2C130 offre un rendement théorique de 1 800 flacons par heure (bph) avec une configuration à 2 cavités, une pression de soufflage jusqu'à 35 kg/cm² et une capacité de contenant jusqu'à 1 500 ml. Cette machine de soufflage de plastique fait partie de la série EPA, qui comprend les modèles EPA.ES-2C100 à EPA.ES-8C76, et traite des volumes de 500 ml à 22 000 ml avec un diamètre maximal de 300 mm et un rendement de pointe de 9 200 bph sur toute la plage de production.
Machine de soufflage entièrement automatique, multicavité et haute performance, conçue pour la production exigeante de flacons pour pesticides et produits chimiques. L'EPA.ES-2C130 offre un rendement théorique de 1 800 flacons par heure (bph) avec une configuration à 2 cavités, une pression de soufflage jusqu'à 35 kg/cm² et une capacité de contenant jusqu'à 1 500 ml. Cette machine de soufflage de plastique fait partie de la série EPA, qui comprend les modèles EPA.ES-2C100 à EPA.ES-8C76, et traite des volumes de 500 ml à 22 000 ml avec un diamètre maximal de 300 mm et un rendement de pointe de 9 200 bph sur toute la plage de production. Un système de refroidissement par eau stable à 8–12 °C garantit une épaisseur de paroi uniforme et une qualité de moulage constante, lot après lot.
Figurant parmi les principaux fabricants de machines de moulage par soufflage, Mexico Ever-Power fournit des machines de moulage par soufflage automatiques robustes qui répondent aux exigences strictes de qualité et de rendement des industries mondiales de l'emballage agrochimique et chimique industriel.
Paramètre technique
| Machine de moulage par soufflage de bouteilles de pesticides et de produits chimiques | |||
|---|---|---|---|
| Modèle | Unité | EPA.ES-2C130 | |
| Moulage | course de serrage | mm | 160 |
| Distance d'ouverture du moule | mm | 360 | |
| Distance de sécurité du moule | mm | 200 | |
| Coup d'étirement | mm | 350 | |
| Distance d'ouverture du moule | mm | 50 | |
| Distance de sécurité du moule | mm | 130 | |
| Porte-préforme | 60 | ||
| caries | 2 | ||
| Récipient | Volume maximal du conteneur | ml | 1500 |
| Plage de diamètre du col | mm | 98 | |
| Diamètre maximal du conteneur | mm | 110 | |
| Hauteur maximale du conteneur | mm | 250 | |
| Résultats théoriques | hépatobiliaire | 1800 | |
| Système électrique | Puissance de chauffage maximale | kw | 42.5 |
| Puissance de chauffage | kw | 8-13 | |
| Système d'air | Pression de service | kg/cm² | 7 |
| Consommation d'air à basse pression | ltr/min | 600 | |
| Pression de soufflage | kg/cm² | 26-35 | |
| Consommation d'air à haute pression | ltr/min | 1000-1500 | |
| Eau de refroidissement | Pression de service | kg/cm² | 5-6 |
| Température | °C | 8-10 | |
| débit | ltr/min | 30 | |
| Machine | Dimensions (L*l*H) | mm | 3600*1800*1980 |
| Poids | kg | 3000 | |
Caractéristiques de la machine de moulage par soufflage entièrement automatique EPA.ES-2C130
1. Production multicavité à haut rendement
Cette série propose des configurations de moules de 2 à 8 cavités. L'EPA.ES-8C76 atteint une cadence de 9 200 bouteilles par heure (bph) tandis que l'EPA.ES-6C76 atteint 7 200 bph, ce qui en fait une machine de soufflage à très haute vitesse. La conception multi-pas des moules permet de produire des contenants de 500 ml à 22 000 ml avec un diamètre maximal de 300 mm, autorisant ainsi la production à grande échelle de bouteilles d'eau, de contenants pour pesticides et d'emballages chimiques sur une seule et même plateforme.
2. Efficacité énergétique et contrôle de précision
La puissance de chauffage standard est de 8 à 35 kW. La pression de soufflage est maintenue jusqu'à 35 kg/cm², avec une consommation d'air basse et haute pression réglable indépendamment, ce qui réduit le gaspillage d'énergie. La pression de fonctionnement est constante à 7 kg/cm². Le circuit d'eau de refroidissement intégré (8–12 °C, 30–120 L/min) assure un conditionnement uniforme des préformes pendant la production en continu, réduisant considérablement le taux de rebut et démontrant l'efficacité de cette machine de soufflage automatique de PET.
3. Grande adaptabilité et haute fiabilité
La série EPA comprend les sous-types EPA.ES, EPA.AS et EPA.JS, et couvre les modèles allant de EPA.ES-2C100 à EPA.JS-2C366. L'ouverture maximale du moule atteint 772 mm (EPA.JS-2C366). La force de serrage équilibrée permet un changement rapide de moule entre différentes configurations de contenants. Les composants critiques proviennent de marques reconnues internationalement, ce qui garantit un faible taux de défaillance et une maintenance simplifiée pour un fonctionnement continu à l'échelle industrielle.
4. Excellente qualité de sortie pour toutes les applications
La machine EPA.ES-2C130 transforme efficacement les résines PET et PETG, produisant des bouteilles aux dimensions de col précises, d'une grande clarté optique et d'une épaisseur de paroi uniforme. Tous les contenants finis sont conformes aux normes de sécurité pour l'emballage alimentaire et chimique. Cette machine est particulièrement adaptée à la production de bouteilles résistantes aux produits chimiques, notamment pour les pesticides et les produits agrochimiques, tout en garantissant un débit élevé et une grande régularité dimensionnelle pour la production de bouteilles d'eau minérale et de boissons sur la même plateforme.
5. Fonctionnement entièrement automatique réduisant la main-d'œuvre
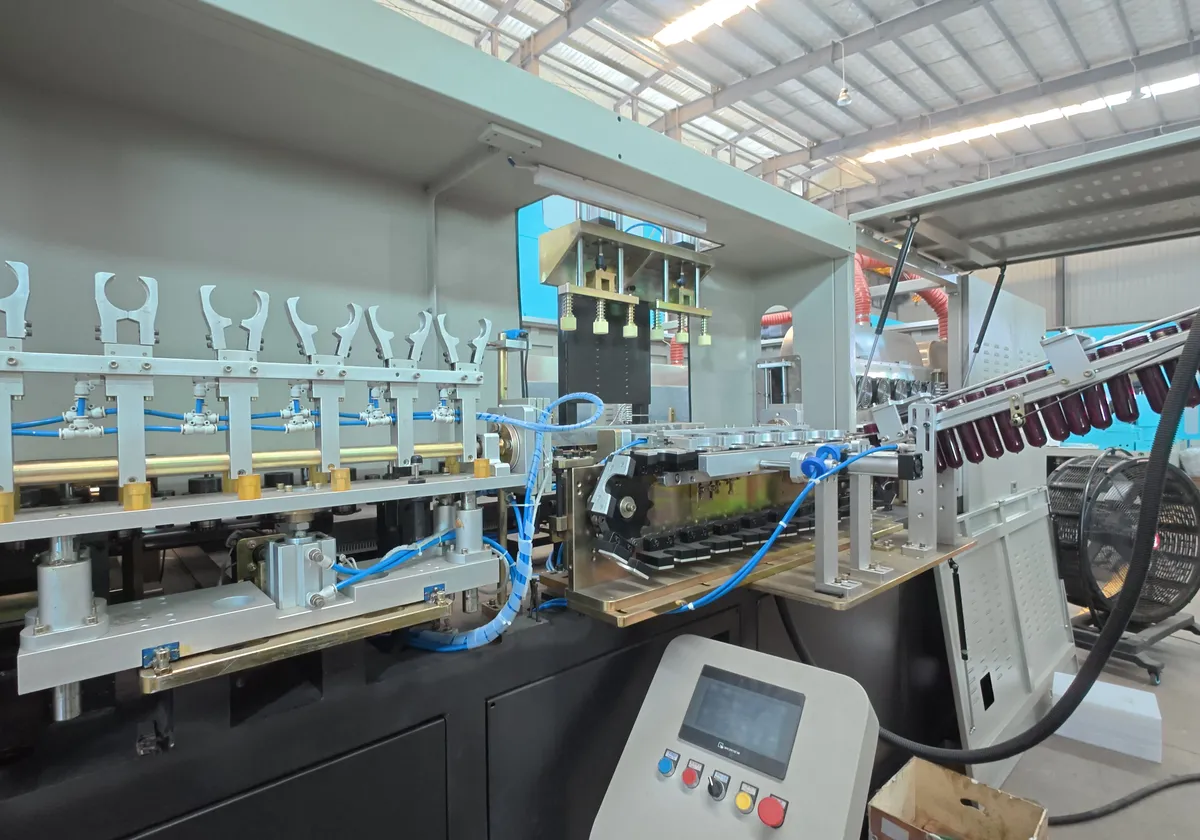
Cette machine de soufflage entièrement automatique intègre l'alimentation des préformes, le chauffage, l'étirage, le soufflage et l'éjection des bouteilles en un seul cycle automatisé et continu. L'intervention manuelle est minimale, ce qui réduit considérablement les coûts de main-d'œuvre unitaires et élimine les erreurs humaines aux étapes critiques du moulage. Les opérateurs bénéficient d'un panneau de commande intuitif piloté par automate programmable (PLC) qui permet un rappel rapide des recettes, la surveillance des paramètres et la gestion des alarmes en temps réel pour une disponibilité maximale.
6. Construction industrielle robuste et sécurité
Conçue comme une véritable machine de soufflage industrielle, l'EPA.ES-2C130 est dotée d'un châssis en acier renforcé, de protections intégrées sur toutes les pièces mobiles et d'un circuit d'arrêt d'urgence indépendant. Pesant 3 000 kg et occupant un espace au sol compact de 3 600 x 1 800 x 1 980 mm, elle offre un équilibre optimal entre rigidité et efficacité en atelier. Des dispositifs de sécurité empêchent la fermeture du moule lors de l'accès à la zone de travail, garantissant ainsi la protection de l'opérateur pendant les changements de moule et la maintenance courante.
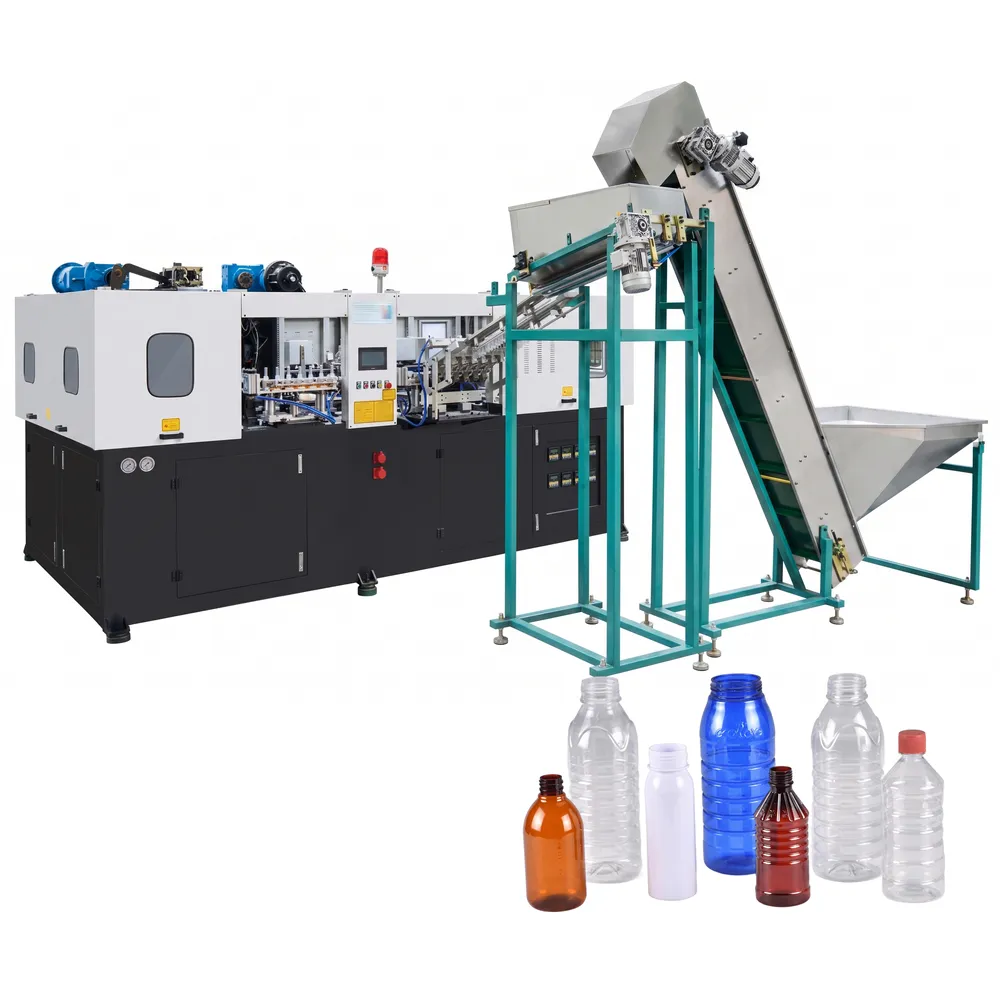
Principe de fonctionnement de la machine de moulage par soufflage à deux étages
1. Préparation des matières premières
Les granulés de PET, PP ou PE sont tamisés, mélangés et acheminés avec précision vers une trémie de séchage. Leur teneur en humidité est réduite à moins de 50 ppm avant transformation afin de prévenir la dégradation hydrolytique lors de la fusion, préservant ainsi la transparence et la résistance à la traction des bouteilles.
2. Moulage par injection
La résine séchée pénètre dans une unité d'injection à vis alternative où elle est fondue et plastifiée sous des profils de température et de contre-pression contrôlés. La résine fondue est injectée dans une cavité de préforme de précision à une vitesse d'injection et une pression de maintien définies, formant ainsi une préforme tubulaire à parois épaisses aux dimensions exactes.
3. Préchauffage
Les préformes sont chargées sur un convoyeur et passent à travers une série de lampes chauffantes infrarouges. La température est augmentée progressivement et uniformément à travers la paroi de la préforme, notamment au niveau du corps et de la base qui seront étirés biaxialement. Un préchauffage constant à la température adéquate est essentiel pour obtenir une épaisseur de paroi uniforme dans la bouteille finale.
4. Moulage par soufflage
La préforme chauffée est transférée dans le moule de soufflage, où une tige d'étirage l'allonge verticalement tandis qu'un flux d'air comprimé à 26–35 kg/cm² la dilate radialement contre la paroi de la cavité du moule. Cette orientation biaxiale améliore la résistance aux chocs, les propriétés de barrière et la transparence de la bouteille finie. Le moule est maintenu fermé par une force de serrage précise tout au long de cette étape.
5. Refroidissement et éjection
L'eau glacée circulant dans les canaux du moule à une température de 8 à 10 °C solidifie rapidement la forme de la bouteille dans la cavité. Une fois le temps de refroidissement minimal écoulé, le moule s'ouvre et la bouteille est éjectée pneumatiquement sur un convoyeur d'évacuation. Le cycle complet d'étirage-soufflage est alors prêt à être répété pour la préforme suivante.
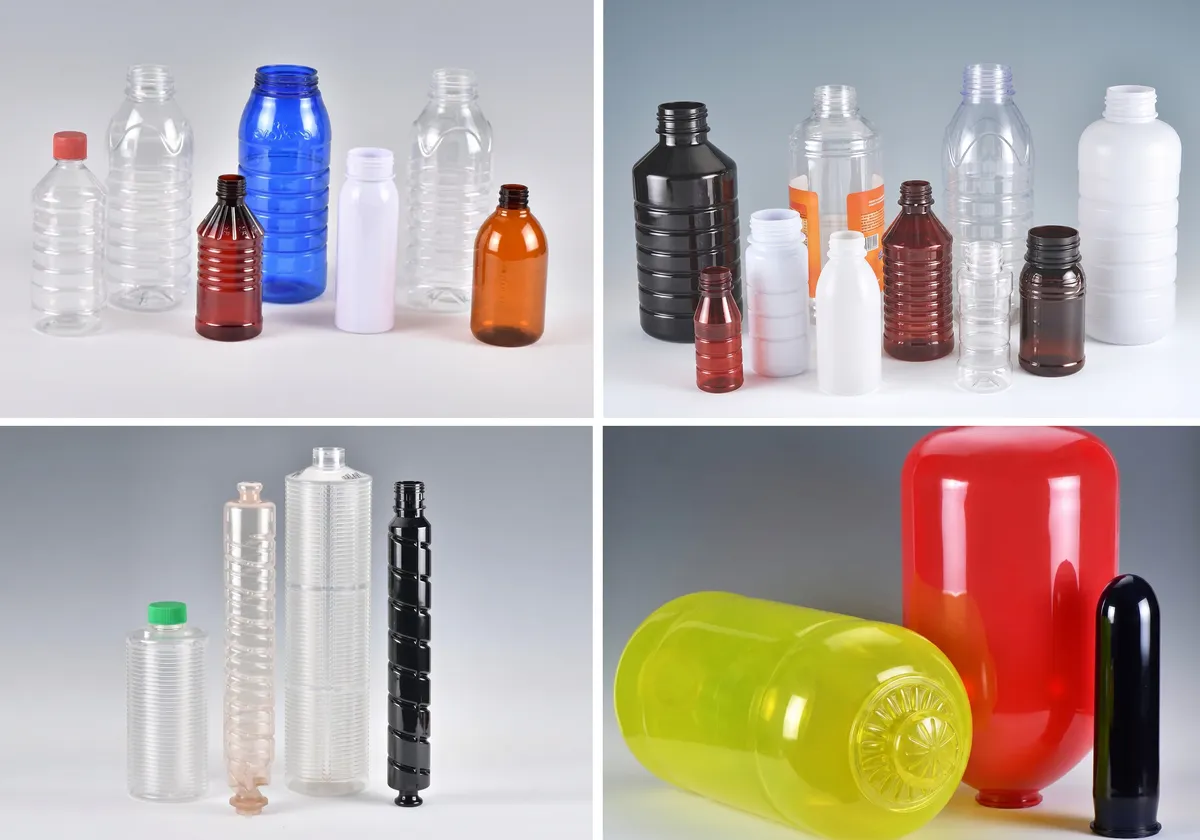
Applications de la machine de moulage par soufflage de bouteilles chimiques
La machine de soufflage de bouteilles EPA.ES-2C130 dessert un large éventail de marchés aux exigences de performance élevées en matière de contenants.
1. Bouteilles de pesticides et de produits agrochimiques
Ce fabricant produit des contenants en PET et PETG résistants aux produits chimiques pour les herbicides, les insecticides, les fongicides et les engrais liquides. La précision dimensionnelle du goulot garantit une fermeture inviolable et sécurisée. L'épaisseur uniforme des parois est conforme aux normes ONU en matière d'emballage des produits agrochimiques, permettant ainsi une distribution mondiale sûre des formulations liquides dangereuses.
2. Emballages pour produits chimiques industriels
Adaptée à la production de flacons pour solvants, de flacons pour produits de nettoyage, d'emballages adhésifs et de flacons pour réactifs de laboratoire d'une contenance de 500 ml à 1 500 ml, cette machine garantit une épaisseur de paroi constante, résistante aux contraintes de transport et à la pression des produits chimiques réactifs. machine de soufflage de bouteilles pour les fournisseurs de produits chimiques industriels.
3. Bouteilles d'eau minérale et de boissons
Des bouteilles en PET haute transparence, dotées d'excellentes propriétés de barrière aux gaz, sont produites pour l'eau plate et gazeuse, les boissons gazeuses et les jus de fruits. L'orientation biaxiale obtenue lors du soufflage-étirage maximise la rétention de dioxyde de carbone, prolongeant ainsi la durée de conservation des produits gazeux tout en préservant la légèreté attendue par les consommateurs.
4. Récipients pour huile comestible et condiments
Avec des contenances allant jusqu'à 1 500 ml et un diamètre de col de 98 mm, la machine EPA.ES-2C130 est parfaitement adaptée aux bouteilles d'huile, aux flacons de sauce et aux emballages de vinaigre de qualité alimentaire. La haute pression de soufflage garantit une géométrie nette des épaules et de la base, assurant une présentation optimale en rayon, et toutes les surfaces moulées sont conformes aux normes de sécurité pour le contact alimentaire.
5. Emballages pharmaceutiques et de soins de santé
Cette ligne de production fabrique des flacons de médicaments de petit volume, des contenants pour solutions buvables et des emballages pour compléments alimentaires en PET ou PETG, conformes aux normes de propreté BPF. La zone de soufflage entièrement fermée minimise les risques de contamination aéroportée. L'automatisation du processus réduit la manipulation des flacons, favorisant ainsi les environnements de conditionnement aseptiques et la conformité réglementaire.
6. Flacons de soins personnels et de cosmétiques
L'EPA.ES-2C130 permet de produire facilement des flacons brillants et aux dimensions précises pour shampoings, après-shampoings, gels douche et lotions. Ses moules personnalisés offrent la possibilité de réaliser des formes ergonomiques complexes et des marquages en relief. Le système de refroidissement contrôlé garantit la qualité de finition exigée par les marques de soins personnels haut de gamme et les entreprises de conditionnement à façon.
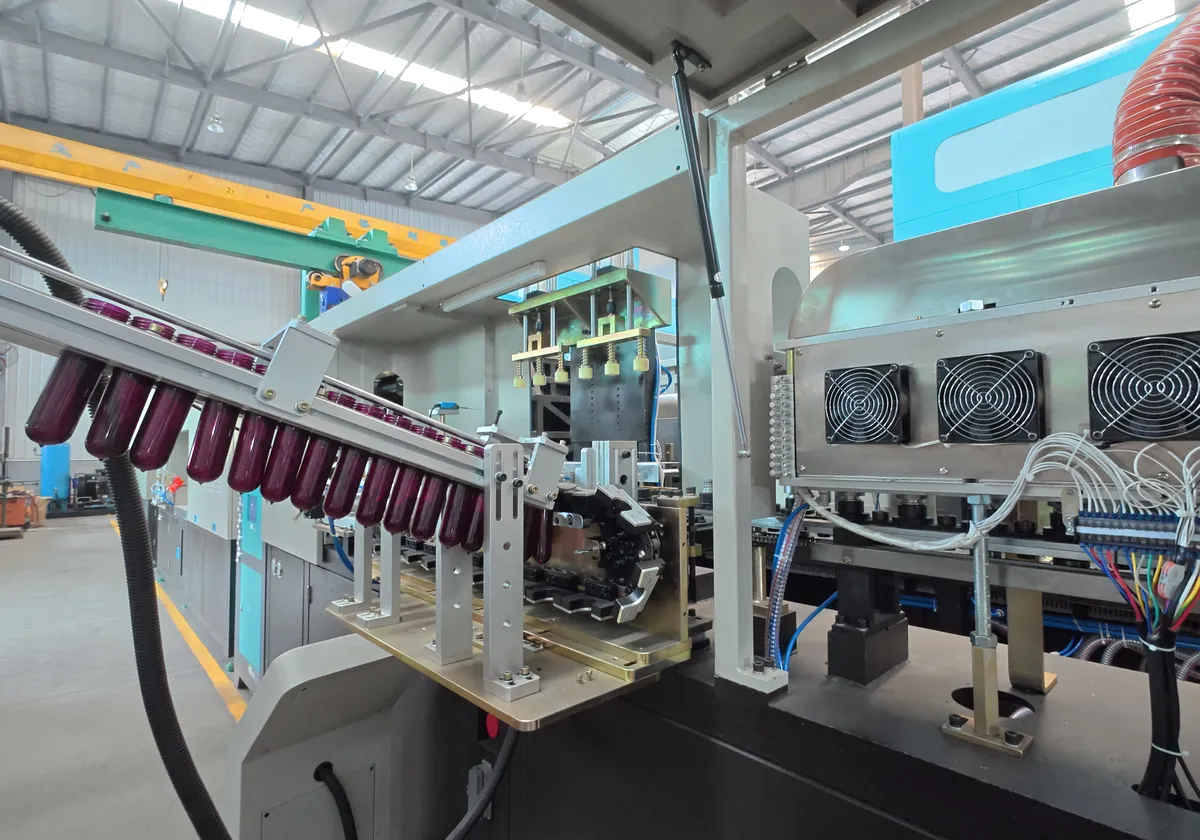
Pièces détachées pour machine de moulage par soufflage de plastique EPA.ES-2C130
Pièces essentielles pour machines de moulage par soufflage qui garantissent performance, précision et fiabilité à long terme.
Unité d'alimentation et de tri des préformes
Un alimentateur vibrant automatisé et un trieur d'orientation acheminent les préformes, col vers le haut, vers le convoyeur chauffant à une cadence correspondant à la vitesse de production maximale de la machine. Ce système élimine le chargement manuel, réduisant ainsi les risques de contamination et garantissant un approvisionnement continu en préformes, sans interruption entre les cycles de production.
Four à chauffage infrarouge
Plusieurs groupes de lampes infrarouges à commande indépendante chauffent les préformes selon des profils de température précisément zonés sur le corps, l'épaule et la base. La conception du four garantit une répartition uniforme de la température axiale et radiale, assurant ainsi une épaisseur de paroi constante pour la bouteille finie. La puissance est généralement de 8 à 13 kW, avec un maximum de 42,5 kW.
Unité de serrage de moule
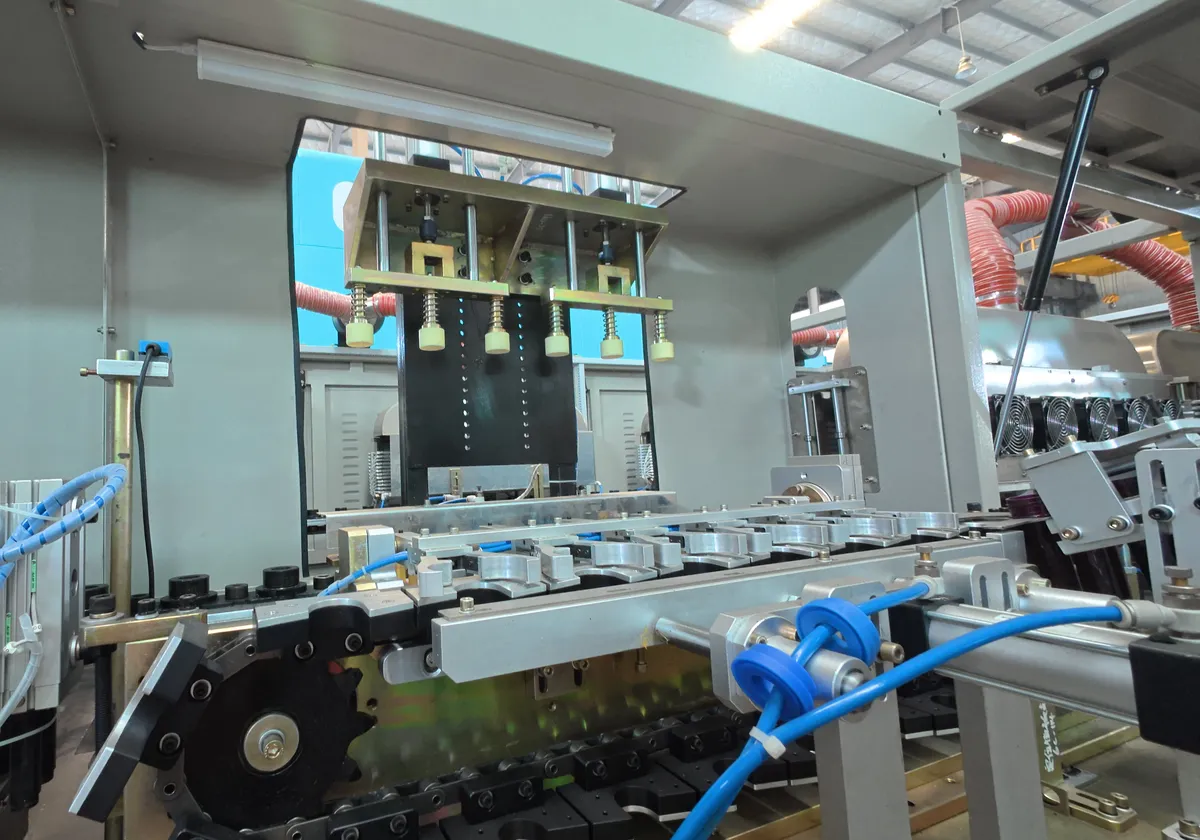
Le système de fermeture offre une course de 160 mm, une ouverture de moule de 360 mm et une fermeture de moule de 200 mm. Des articulations à genouillère équilibrées répartissent uniformément la force de fermeture sur les deux moitiés du moule, évitant ainsi la formation de bavures à la ligne de joint et prolongeant la durée de vie du moule. La rapidité des cycles d'ouverture et de fermeture du moule réduit les temps d'arrêt entre chaque production de bouteille.
Station d'étirage-soufflage
La tige d'étirage assure l'allongement axial de la préforme, synchronisé avec le soufflage d'air comprimé radial à haute pression (26–35 kg/cm²). Le positionnement précis de la tige d'étirage, assuré par un servomoteur, contrôle le degré d'orientation biaxiale, permettant un ajustement fin des propriétés mécaniques et de la transparence de la bouteille pour chaque formulation. Un pré-soufflage à basse pression (7 kg/cm²) stabilise la préforme avant l'application de la pression de soufflage maximale.
Système de contrôle de la température du moule
Des canaux d'eau dédiés, usinés dans les deux moitiés du moule, assurent la circulation d'eau glacée à une température de 8 à 10 °C, avec un débit de 30 L/min et une pression d'alimentation de 5 à 6 kg/cm². Ce refroidissement rapide et uniforme solidifie la bouteille contre la paroi de la cavité en un temps de cycle minimal, garantissant ainsi une précision dimensionnelle dès la première injection de la journée et jusqu'aux productions en grande série.
Système de contrôle PLC et panneau IHM
Un automate programmable Siemens ou Mitsubishi gère toutes les fonctions de la machine, notamment le calage de l'alimentation en préformes, les zones de température du four, la position de la tige d'étirage, les courbes de pression de soufflage et l'éjection des bouteilles. L'interface homme-machine (IHM) tactile couleur affiche les données de processus en temps réel, enregistre les recettes de production et génère des journaux d'alarmes. La fonction de diagnostic à distance permet aux ingénieurs d'Ever-Power d'assurer le dépannage sans intervention sur site.
Circuit d'air haute pression
Le circuit haute pression dédié fournit de l'air de soufflage à une pression de 26 à 35 kg/cm² avec une consommation de 1 000 à 1 500 L/min pour l'EPA.ES-2C130. Des régulateurs de pression et des électrovannes de précision garantissent des profils de soufflage reproductibles à chaque cycle. Une vanne de récupération d'air intégrée récupère la pression de soufflage résiduelle de la bouteille avant l'ouverture du moule, réduisant ainsi la charge du compresseur et la consommation d'énergie.
Système de protection et de verrouillage de sécurité
Des panneaux de sécurité en Lexan recouvrent l'intégralité du périmètre des mécanismes mobiles. Des verrous magnétiques de sécurité coupent l'alimentation des actionneurs de serrage et d'étirage dès qu'un panneau est ouvert en cours de fonctionnement. Un circuit d'arrêt d'urgence indépendant, avec surveillance à deux canaux, répond aux exigences de sécurité de la norme ISO 13849 PLd et protège les opérateurs lors des changements de moules, des opérations de maintenance et des procédures de déblocage.
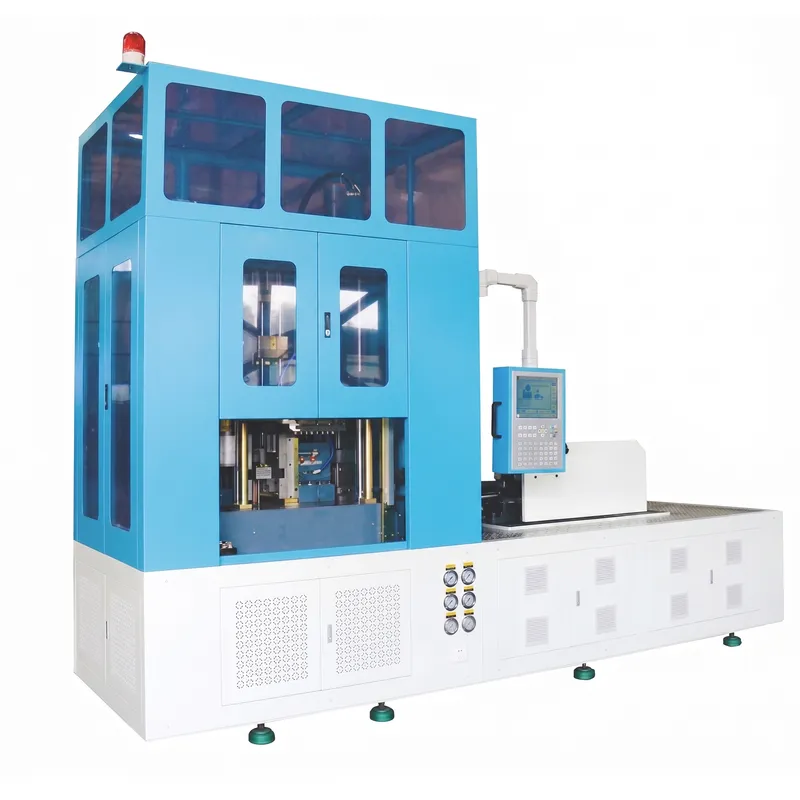
Machine de moulage par soufflage à une étape vs. machine de moulage par soufflage à deux étapes
Machines de moulage par soufflage monobloc
Une machine monobloc intègre la production de préformes et le soufflage de bouteilles en une seule unité continue. Les granulés entrent d'un côté et les bouteilles finies sortent de l'autre ; le moulage par injection, le conditionnement et l'étirage-soufflage se déroulent successivement sans stockage intermédiaire de préformes.
Avantages : Encombrement réduit, investissement initial moindre, délais de production plus courts pour les petites séries, idéale pour les formes complexes telles que les pots à large ouverture et les contenants asymétriques (élimination du transfert de la préforme au flacon). Une machine de moulage par injection-soufflage de ce type est parfaitement adaptée aux secteurs des cosmétiques, de la pharmacie et des emballages spécialisés.
Limites: rendement horaire plus faible, les cycles d'injection et de soufflage doivent être synchronisés (créant des interdépendances), consommation d'énergie plus élevée par bouteille pour des volumes modérés et moins de flexibilité pour la production de masse.
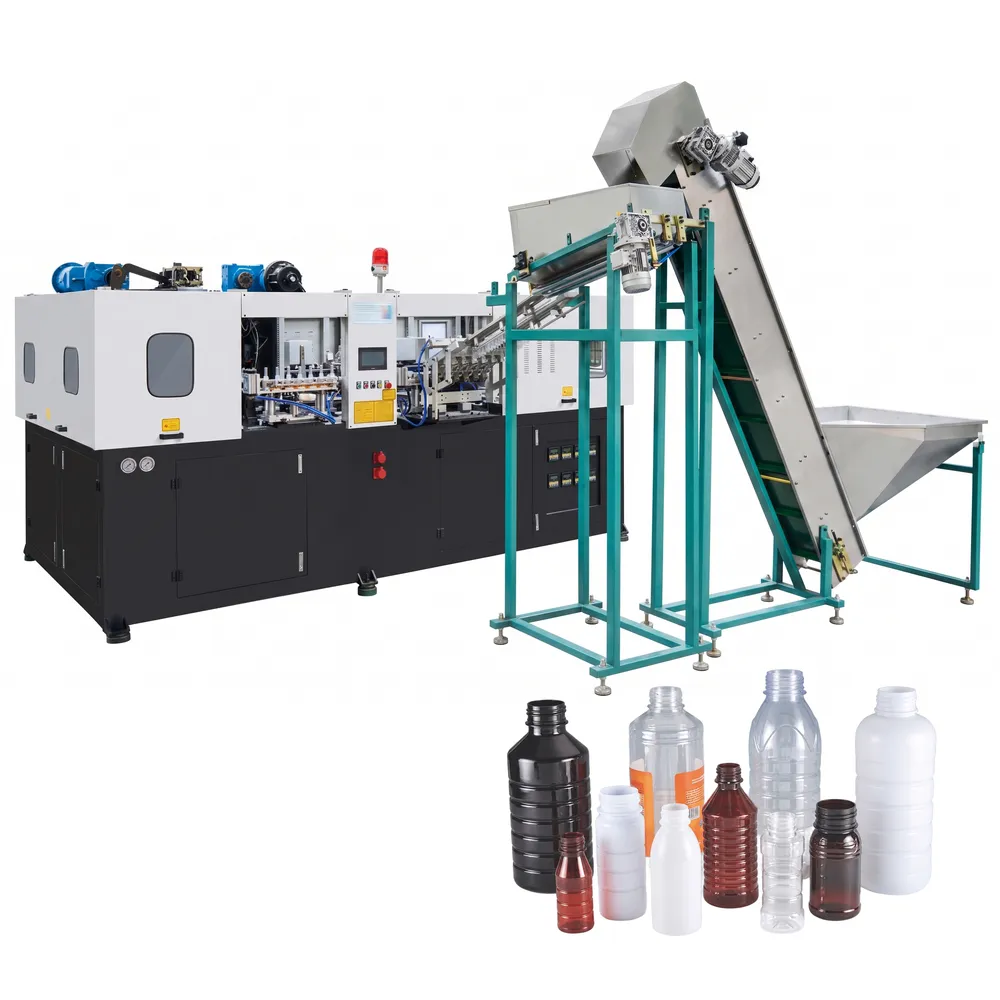
Machines de moulage par soufflage à deux étapes
Une machine de soufflage en deux étapes sépare le moulage par injection des préformes de l'étape de réchauffage et de soufflage. Les préformes sont fabriquées ou achetées auprès de fournisseurs externes, stockées, puis réchauffées au four et soufflées à grande vitesse. Cette séparation permet d'optimiser chaque étape indépendamment en termes de débit et de qualité.
Avantages : très haut rendement (EPA.ES-8C76 atteint 9 200 bouteilles par heure), réchauffage de préformes en vrac écoénergétique, uniformité supérieure des bouteilles grâce à un conditionnement contrôlé des préformes, compatible avec les chaînes d'approvisionnement de préformes tierces et hautement évolutive pour les lignes de remplissage industrielles.
Limites: L'encombrement total est plus important (four et convoyeurs inclus), l'investissement initial est plus élevé et le temps de changement de format est légèrement plus long lors du passage d'une taille de bouteille à une autre très différente. Ce procédé est idéal pour le conditionnement de produits de grande consommation à haut volume, où la régularité et le débit sont primordiaux.
Principales différences
| Fonctionnalité | Single-Stage Blow Molding Machine | Machine de moulage par soufflage à deux étapes |
|---|---|---|
| Intégration des processus | Injection et soufflage en une seule unité | Étapes de conditionnement et de soufflage séparées de la préforme |
| Capacité de production | Modéré (petites à moyennes séries) | Élevée (échelle industrielle, jusqu'à 9 200 bph dans la série EPA) |
| Investissement initial | Inférieur | Plus élevé, compensé par des économies de coûts à long terme |
| efficacité énergétique | Moins efficace par bouteille à volume élevé | Plus efficace grâce à un réchauffage optimisé des préformes en vrac |
| Niveau d'automatisation | De semi-automatique à automatique | Entièrement automatique avec un minimum de main-d'œuvre |
| Flexibilité | Élevée ; changement de taille rapide | Inférieur ; idéal pour les longues séries de production. |
| Uniformité des bouteilles | Modéré | Haute qualité ; un conditionnement contrôlé assure la constance |
| Empreinte | Compact | Plus grand ; comprend un four, des convoyeurs et un service de plats à emporter |
| Exigences de main-d'œuvre | Niveau plus élevé ; surveillance accrue nécessaire | Inférieur ; flux de travail hautement automatisé |
| Idéal pour | Formes spéciales, pharmaceutique, cosmétique, petites séries | Eau, boisson, pesticide, produit chimique, emballage grand volume |
Facteurs à prendre en compte lors du choix
- Volume de production : Les opérations à haut volume bénéficient de la rapidité et de l’efficacité d’une production en deux étapes. Les producteurs de faible à moyenne capacité peuvent trouver une production en une seule étape plus économique et flexible.
- Investissement initial : Les machines à une seule étape nécessitent un investissement initial moins important. Les machines à deux étapes permettent de rentabiliser leur coût grâce à la réduction des dépenses de main-d’œuvre et d’énergie au fil du temps.
- Variabilité de la conception des bouteilles : des changements fréquents de forme ou de taille favorisent la fabrication en une seule étape. Une production stable et à long terme de bouteilles standard favorise la fabrication en deux étapes.
- Coûts énergétiques : Les systèmes à deux étages sont plus économes en énergie par bouteille à haut débit, ce qui permet de réduire les coûts d’exploitation sur des horizons de production pluriannuels.
- Normes de qualité : Lorsque l’épaisseur de paroi, la clarté et la résistance mécanique constantes sont essentielles, les machines à deux étages offrent un contrôle et une répétabilité supérieurs du processus.
 |
|
| Single-Stage Blow Molding Machine | Machine de moulage par soufflage à deux étapes |
|---|
Matières premières compatibles pour machine de soufflage PET
La machine de moulage par soufflage de plastique EPA.ES-2C130 traite une large gamme de résines thermoplastiques pour répondre à diverses exigences en matière de résistance chimique et de transparence.
PET (polyéthylène téréphtalate)
La résine principale de cette machine de soufflage de bouteilles en PET. Le PET offre une transparence exceptionnelle, d'excellentes propriétés de barrière aux gaz et à l'humidité, ainsi qu'une résistance à la traction élevée pour une faible épaisseur de paroi. Il est largement utilisé pour les bouteilles de boissons, de produits chimiques et pharmaceutiques et est entièrement recyclable dans le cadre des programmes de recyclage du PET à travers le monde.
PETG (PET modifié au glycol)
Le PETG offre une résistance chimique supérieure au PET standard, ce qui le rend particulièrement précieux pour les sérums cosmétiques, les flacons de réactifs de laboratoire et les contenants de produits chimiques spéciaux. Sa température de transformation plus basse réduit la consommation d'énergie, et son exceptionnelle résistance aux chocs minimise les risques de casse pendant le transport, diminuant ainsi le coût total de l'emballage.
PEHD (polyéthylène haute densité)
Le PEHD est le matériau de choix pour les flacons opaques de produits agrochimiques et chimiques industriels. Sa résistance à un large éventail de solvants, d'acides et de bases en fait un matériau idéal pour le conditionnement de pesticides, de lubrifiants et de produits de nettoyage. Les flacons en PEHD offrent une excellente résistance aux chutes et sont conformes aux exigences d'emballage des matières dangereuses certifiées ONU.
PEBD (polyéthylène basse densité)
Le PEBD est utilisé pour la fabrication de flacons souples et compressibles, notamment pour les produits de soins personnels, les lotions et les adjuvants agricoles. Sa translucidité permet aux consommateurs de visualiser le niveau de produit, et ses excellentes propriétés de barrière contre l'humidité protègent les formulations sensibles à l'humidité tout au long de leur durée de conservation.
PP (Polypropylène)
Le polypropylène (PP) est le matériau de prédilection pour les applications pharmaceutiques, alimentaires et de remplissage à chaud. Il conserve son intégrité structurelle à des températures de remplissage élevées et offre une excellente résistance chimique aux acides, aux bases et aux solvants organiques. Les flacons en PP répondent aux réglementations strictes de la FDA et de l'UE relatives au contact alimentaire, ce qui en fait une résine privilégiée pour les lignes de conditionnement de produits nutraceutiques et pharmaceutiques.
PC (Polycarbonate)
Le polycarbonate offre une résistance aux chocs et une clarté optique exceptionnelles, ce qui le rend idéal pour les bouteilles d'eau réutilisables, les récipients pour échantillons de laboratoire et les réservoirs de fluides industriels. Sa température de déformation élevée permet la stérilisation à la vapeur, un atout essentiel pour les dispositifs médicaux et les emballages de laboratoire nécessitant des cycles de nettoyage et de réutilisation répétés.
PEN (polyéthylène naphtalate)
Le PEN offre une barrière supérieure aux gaz et à l'humidité par rapport au PET, préservant ainsi la carbonatation des boissons sous pression beaucoup plus longtemps. Ses propriétés de blocage des UV protègent les produits photosensibles, tels que les solutions pharmaceutiques et les boissons spéciales, de la photodégradation lors d'un stockage et d'un affichage prolongés à température ambiante.
PVC (Polyvinyl Chloride)
Le PVC offre une excellente résistance chimique et peut être formulé pour obtenir différents niveaux de rigidité. Il est utilisé pour les flacons de produits cosmétiques et d'entretien, où l'étanchéité, le rapport coût-efficacité et la flexibilité de moulage sont des critères essentiels. Le PVC se prête facilement à la décoration par étiquettes et manchons et accepte une large gamme de colorants pour une différenciation optimale des marques.
PLA (Acide polylactique)
Le PLA est une résine biosourcée et compostable, dérivée de l'amidon de maïs ou de la canne à sucre. Il est idéal pour les marques soucieuses de réduire leur dépendance aux énergies fossiles et qui proposent un compostage en fin de vie pour leurs produits à courte durée de conservation. Les bouteilles en PLA offrent une transparence et une rigidité similaires à celles du PET et sont entièrement compatibles avec les infrastructures de compostage industriel des principaux marchés mondiaux.
 |
 |
 |
 |
Avantages de la machine de moulage par soufflage à deux étapes
1. Contrôle flexible des processus
La conception en deux étapes permet un réglage totalement indépendant des paramètres de moulage par injection et de soufflage. Les opérateurs peuvent ainsi optimiser le poids, la géométrie du col et la cristallinité de la préforme sans être contraints par le cycle de soufflage. Cette séparation garantit qu'une modification de la formulation de la préforme n'interrompt pas la production de bouteilles en cours, offrant une flexibilité opérationnelle inégalée par les systèmes mono-étape.
2. Qualité supérieure du produit
Grâce au découplage des deux étapes, chacune peut être optimisée pour atteindre son niveau de qualité optimal. L'injection de la préforme permet de se concentrer sur la précision dimensionnelle et l'homogénéité de la résine, tandis que l'étape de soufflage permet d'optimiser l'uniformité de la température et le taux d'étirage. Il en résulte une meilleure homogénéité d'une bouteille à l'autre en termes d'épaisseur de paroi, de résistance à la charge et de transparence optique, supérieure à celle obtenue avec les systèmes intégrés classiques.
3. Haute efficacité de production
La presse à injecter et la presse à souffler fonctionnent simultanément, indépendamment l'une de l'autre. Lorsqu'une étape nécessite une maintenance, l'autre peut continuer à fonctionner avec un stock tampon de préformes. Cette indépendance élimine les temps d'arrêt en cascade que subissent les machines mono-étapes, améliorant ainsi le rendement global des équipements (OEE) et permettant une production continue 24 h/24 et 7 j/7 dans les installations à haut volume.
4. Réduction du coût total d'investissement en équipement
Pour les entreprises qui s'approvisionnent en préformes auprès de fournisseurs externes, la machine de soufflage-réchauffage représente à elle seule un investissement nettement inférieur à celui d'un système entièrement intégré. La possibilité d'acheter des préformes à des prix compétitifs sur le marché libre offre également une flexibilité de la chaîne d'approvisionnement et un levier de coûts que les systèmes de préformes intégrés verticalement ne permettent pas, ce qui profite particulièrement aux petites et moyennes entreprises du secteur de l'emballage.
5. Adaptable à toute demande de production
Les systèmes à deux étapes s'intègrent parfaitement aux lignes de remplissage, de bouchage, d'étiquetage et de palettisation en aval, formant ainsi une opération d'emballage entièrement automatisée. À mesure que la demande augmente, il est possible d'ajouter des cavités de soufflage supplémentaires ou des machines entièrement nouvelles sans repenser la chaîne d'approvisionnement en préformes. La série EPA en est un exemple, avec des modèles allant de 2 cavités à 1 800 préformes par heure à 8 cavités à 9 200 préformes par heure.
6. Consommation d'énergie réduite par bouteille
Le réchauffage en vrac des préformes dans un four dédié équipé de lampes infrarouges à zones de fonctionnement est nettement plus économe en énergie que le chauffage individuel des matériaux dans une unité combinée d'injection-soufflage. À haut volume de production, les économies d'énergie réalisées par millier de bouteilles sont significatives, ce qui réduit les coûts d'exploitation et améliore l'impact environnemental de la production d'emballage sur l'ensemble de son cycle de vie.
7. Compatibilité étendue avec les matériaux et les formats
Les systèmes de soufflage-réchauffage en deux étapes traitent des préformes en PET, PETG, PEN et autres résines transparentes, quel que soit leur fournisseur. Cette approche, compatible avec tous les types de résines, permet aux ingénieurs packaging de choisir le matériau optimal pour chaque produit, sans être limités par l'unité d'injection intégrée de la machine. La flexibilité des formats, quelle que soit la taille du contenant, est assurée par des changements simples de moule et de formulation sur la station de soufflage.
Moule pour machine de soufflage de bouteilles de pesticides et de produits chimiques
Moule d'injection de préforme
- La lèvre de la filière est composée de deux parties parfaitement alignées, garantissant la concentricité axiale lors de la formation de la préforme et éliminant l'épaisseur de paroi décentrée qui provoque des défauts de soufflage en aval.
- La géométrie optimisée du canal d'eau de refroidissement maximise l'extraction de chaleur de la préforme, raccourcissant le temps de cycle et assurant un cycle de production rapide et constant, même lors de fonctionnements continus prolongés.
- Composants de formation fabriqués à partir d'acier à outils 2316 importé, entièrement résistant à la rouille et ayant subi un traitement thermique de durcissement pour une excellente résistance à l'usure et à la corrosion.
- La plaque centrale, la plaque de cavité et les autres composants structurels utilisent de l'acier inoxydable 420, offrant une haute résistance à la corrosion dans les environnements de production humides et chimiquement agressifs.
- Une architecture interne simple et accessible facilite l'entretien courant des moules, réduisant ainsi le niveau de compétence et le temps nécessaires au nettoyage et à l'inspection des composants entre les campagnes de production.
- Les raccords de matrices interchangeables standard permettent des changements d'outillage rapides entre les familles de produits sans modification personnalisée, minimisant ainsi les temps d'arrêt liés aux changements et maximisant le temps de production.
- La conception avancée des moules permet à un seul moule de produire plusieurs types de préformes, offrant ainsi une flexibilité produit sans investissement supplémentaire en outillage pour les clients proposant plusieurs formats de contenants.
Moule de soufflage
- Le matériau de base du moule est un acier à outils allié de haute qualité, sélectionné pour sa combinaison d'usinabilité, de dureté et de ténacité. Ceci garantit que la cavité conserve ses dimensions précises pendant des millions de cycles de production, sans déformation ni dérive dimensionnelle due à l'usure.
- La géométrie de la bouteille est développée et validée à l'aide de logiciels de CAO 3D et de simulation d'écoulement de moule avancés avant la découpe de l'acier, éliminant ainsi les coûteux échantillonnages physiques itératifs et réduisant le délai de mise sur le marché des nouveaux modèles de contenants.
- Des options de conception de bouteilles polyvalentes sont disponibles au choix du client, notamment des formes rondes, carrées, ovales et ergonomiques standard, avec des logos de marque en relief, des textures de surface et des panneaux d'étiquettes selon les besoins.
- Les canaux de refroidissement à eau sont conçus avec un équilibre de flux optimal sur toute la surface du moule, assurant une extraction de température uniforme et une cristallinité constante de la paroi de la bouteille d'une cavité à l'autre au sein des ensembles de moules multicavités.
- Tous les composants métalliques, y compris les inserts de cavité, les anneaux de col et les bouchons de base, sont usinés avec précision sur des centres de fraisage et de tournage CNC avec des tolérances inférieures à 0,02 mm, garantissant l'interchangeabilité et des dimensions précises pour les bouteilles.
 |
 |
Conseils d'entretien
La maintenance proactive permet à votre machine de moulage par soufflage automatique de fonctionner à son rendement maximal et prolonge sa durée de vie opérationnelle.
1. Contrôle quotidien de la lubrification
Inspectez et lubrifiez tous les rails de guidage, les axes de liaison et les transmissions par chaîne au début de chaque poste de travail. Utilisez les lubrifiants spécifiés dans le manuel du fabricant. Un graissage insuffisant des composants soumis à des cycles fréquents est la principale cause d'usure mécanique prématurée des machines de moulage par soufflage fonctionnant à des vitesses de production élevées et continues.
2. Inspection du système d'eau de refroidissement
Vérifiez la température d'entrée de l'eau de refroidissement (objectif : 8–10 °C), le débit (30 L/min) et la pression de service (5–6 kg/cm²) au début de chaque journée de production. Purgez le circuit de refroidissement mensuellement avec une solution inhibitrice homologuée afin de prévenir l'accumulation de tartre dans les canaux du moule, ce qui réduit l'efficacité du transfert de chaleur et entraîne des variations d'épaisseur des parois.
3. Inspection et remplacement de la lampe infrarouge
Inspectez chaque semaine toutes les lampes chauffantes de la section four afin de détecter toute décoloration, fissure ou baisse de puissance. Une seule lampe défectueuse crée un point froid dans la préforme, ce qui entraîne des parois fines et un risque d'éclatement à cet endroit. Remplacez les lampes par paires identiques dans chaque zone du four afin de maintenir une température uniforme et de préserver la qualité du produit tout au long de la production.
4. Entretien du circuit d'air et des vannes
Purgez quotidiennement le réservoir d'air haute pression et le séparateur d'humidité afin d'éliminer le condensat accumulé. Inspectez mensuellement les électrovannes de soufflage et les clapets anti-retour pour détecter toute usure des sièges et toute fuite, susceptibles d'entraîner une pression de soufflage irrégulière et des défauts de fabrication des bouteilles. Vérifiez, au début de chaque campagne, que la pression de soufflage au niveau du moule se situe dans la plage spécifiée de 26 à 35 kg/cm² à l'aide d'un manomètre étalonné.
5. Nettoyage et inspection des cavités de moisissure
Après chaque campagne de production, retirez les deux moitiés du moule et nettoyez les surfaces des cavités avec un solvant de nettoyage homologué afin d'éliminer les dépôts d'oligomères de PET et les résidus d'agent de démoulage. Inspectez les surfaces des cavités pour détecter les microfissures, les rayures ou la corrosion susceptibles de se transmettre aux bouteilles. Polissez les zones concernées et appliquez un inhibiteur de corrosion avant le stockage ou la réutilisation afin de préserver la précision du moule.
6. Audit des automates programmables et du système de sécurité
Effectuez une vérification mensuelle de tous les signaux d'entrée et de sortie de l'automate programmable, y compris les confirmations des capteurs de préformes, les interrupteurs de fermeture de moule et l'état du relais de verrouillage de la porte de sécurité. Testez le temps de réponse de tous les canaux d'arrêt d'urgence. Sauvegardez la base de données des recettes de production sur un support externe après chaque mise en service d'un nouveau produit afin d'éviter toute perte de données en cas de panne matérielle du contrôleur.
Pourquoi choisir la machine de soufflage PET d'Ever-Power ?
Mexico Ever-Power ISBM Machinery Co., Ltd. est un fabricant spécialisé de machines de moulage par injection-soufflage automatiques en une étape et de machines de moulage par injection-étirage-soufflage, possédant une expertise approfondie couvrant l'ensemble des technologies de moulage par soufflage. Notre gamme de produits comprend des machines de moulage par injection-soufflage, des machines de moulage par extrusion-soufflage, des machines de moulage par injection-étirage-soufflage et une gamme complète d'équipements auxiliaires. Grâce à une excellente équipe d'ingénierie R&D cumulant des décennies d'expérience pratique dans le domaine des machines de moulage par injection-soufflage et de la conception de moules, nous offrons un soutien complet et personnalisé avant, pendant et après la vente à chaque client.
Nos machines sont capables de produire des contenants en plastique de 1 ml à 1 000 ml en PEHD, PEBD, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, biomatériaux à base de maïs, EVA et PCTG. Nous desservons les marchés de l'emballage pharmaceutique, alimentaire, médical, cosmétique, agrochimique et chimique industriel. Ever-Power s'engage à respecter ses valeurs fondamentales d'autonomie, d'intégrité, de pragmatisme, d'innovation et de responsabilité, et propose des solutions clés en main pour la fabrication de produits d'injection-soufflage haut de gamme, garantissant une qualité optimale et la satisfaction de ses utilisateurs à l'échelle mondiale.
- Plus de 20 ans d'excellence en ingénierie
Plus de vingt ans de recherche, de développement, de fabrication et de vente de machines de moulage par soufflage ont permis d'acquérir une solide expertise. Cette expérience est intégrée à la conception de chaque machine, à chaque recommandation de processus et à chaque protocole après-vente que nous proposons. - Livraison et installation à l'échelle mondiale
Nous exportons des machines de moulage par soufflage vers la Malaisie, l'Indonésie, le Pérou, le Chili, la Russie, l'Égypte, le Pakistan, le Vietnam, l'Afrique du Sud, le Mexique et d'autres pays. Nos techniciens d'installation, formés en usine, se déplacent sur votre site pour la mise en service et la formation des opérateurs, garantissant ainsi un démarrage de production optimal. - Assistance complète pour les projets clés en main
De la conception des moules de préformes et de la sélection des machines à la planification de l'agencement de l'usine, en passant par les spécifications de raccordement aux services publics et l'intégration de l'automatisation en aval, Ever-Power fournit un service de projet clé en main complet qui simplifie le processus d'investissement pour les opérations d'emballage nouvelles et en expansion. - Solutions de machines de moulage par soufflage sur mesure
Nous proposons des configurations de machines de soufflage sur mesure pour les formats de contenants non standard, les géométries de col atypiques, les matériaux à haute barrière et les environnements d'application spécifiques. Notre équipe d'ingénieurs travaille avec des échantillons de produits clients afin de valider les spécifications des moules et des machines avant tout engagement de production. - Programme complet de pièces de rechange
Un stock de pièces détachées couvrant toutes les pièces d'usure critiques garantit la disponibilité des composants de remplacement dans des délais très courts. Des kits de pièces détachées initiaux recommandés sont fournis avec chaque machine afin d'assurer la continuité de la production pendant et après la période de garantie. - Assistance technique après-vente réactive
Notre équipe après-vente propose un diagnostic à distance, une assistance technique par téléphone, courriel et messagerie instantanée, avec un délai de réponse inférieur à quatre heures. Si l'assistance à distance ne permet pas de résoudre un problème, des techniciens interviennent rapidement sur site afin de préserver votre planning de production.
 |
 |
 |
 |
 |
 |
Foire aux questions
Q : Quels volumes de bouteilles la machine de moulage par soufflage entièrement automatique EPA.ES-2C130 peut-elle produire ?
A : La machine EPA.ES-2C130 traite des contenants d'un volume maximal de 1 500 ml par cavité. La gamme EPA, plus étendue (incluant notamment les modèles EPA.ES-4C114 et EPA.JS-2C366), couvre une plage de 500 ml à 22 000 ml, permettant ainsi la production de fûts chimiques de grand volume et de petits flacons de produits d'hygiène personnelle sur la même famille de machines, moyennant des modifications de moules appropriées.
Q : Quel est le rendement théorique de la machine de moulage par soufflage automatique PET EPA.ES-2C130 ?
A : L'EPA.ES-2C130 offre un débit théorique de 1 800 bouteilles par heure grâce à sa configuration de moule à 2 cavités. Pour un débit supérieur, les clients peuvent opter pour des modèles plus performants de la gamme EPA, tels que l'EPA.ES-6C76 (7 200 bouteilles par heure) ou l'EPA.ES-8C76 (9 200 bouteilles par heure). Le débit réel dépend du volume des bouteilles, du matériau et des conditions de conditionnement des préformes.
Q : Quels types de matières plastiques cette machine de moulage par soufflage traite-t-elle ?
A : L'EPA.ES-2C130 traite principalement les résines PET et PETG pour la fabrication de contenants transparents offrant une clarté et une résistance chimique élevées. La gamme EPA, plus étendue, prend en charge le PP, le PEHD et le PEBD pour les contenants opaques ou semi-transparents. Le choix du matériau doit correspondre aux exigences de compatibilité chimique du produit conditionné, notamment pour les applications agrochimiques et chimiques industrielles.
Q : À quelle pression de soufflage fonctionne la machine de moulage par soufflage de bouteilles PET EPA.ES-2C130 ?
A : La machine fonctionne à une pression de soufflage de 26 à 35 kg/cm², ajustable en fonction du design de la bouteille et de l'épaisseur de paroi requise. Le pré-soufflage basse pression utilise une pression de 7 kg/cm² avec une consommation d'air de 600 L/min, tandis que le soufflage haute pression consomme entre 1 000 et 1 500 L/min. Ces paramètres doivent être comparés à la capacité de votre alimentation en air comprimé avant l'installation.
Q : Quelles sont les spécifications requises pour le refroidissement de la machine de moulage par soufflage ?
A : Le modèle EPA.ES-2C130 requiert une eau de refroidissement à une température d'alimentation de 8 à 10 °C, une pression d'alimentation de 5 à 6 kg/cm² et un débit de 30 L/min. Un refroidisseur est généralement nécessaire pour maintenir la température d'alimentation cible, et sa capacité doit être calculée en fonction de la charge thermique au niveau du moule et du four. L'utilisation d'une eau contenant un inhibiteur de corrosion approprié est recommandée afin de protéger les canaux de refroidissement du moule.
Q : En quoi une machine de moulage par soufflage à deux étapes diffère-t-elle d'une machine de moulage par soufflage-étirage par injection ?
A : Une machine à deux étapes sépare la production des préformes et le soufflage des bouteilles en opérations distinctes et indépendantes, permettant ainsi de se procurer les préformes auprès de fournisseurs externes ou de les produire ultérieurement dans une cellule de moulage par injection dédiée. Une machine de moulage par injection-soufflage intègre l'injection, le conditionnement et le soufflage dans une seule unité continue, ce qui la rend plus compacte et adaptée aux formes spéciales et aux petits volumes, mais limite la capacité à atteindre des débits très élevés indépendamment à chaque étape.
Q : Quelles sont les exigences en matière d'alimentation électrique pour la machine de moulage par soufflage EPA.ES-2C130 ?
A : La machine dispose d'une puissance de chauffage installée maximale de 42,5 kW. En production normale, la puissance de chauffage courante se situe entre 8 et 13 kW, selon la taille des bouteilles et l'épaisseur de la paroi des préformes. La charge totale connectée, incluant les moteurs d'entraînement, les systèmes de contrôle et les auxiliaires, doit être confirmée par l'équipe technique d'Ever-Power pour votre scénario de production spécifique, afin de dimensionner correctement votre infrastructure électrique.
Q : Quelles sont les dimensions et le poids de la machine de moulage par soufflage de bouteilles en plastique EPA.ES-2C130 ?
A : L'EPA.ES-2C130 mesure 3 600 mm de longueur, 1 800 mm de largeur et 1 980 mm de hauteur, pour un poids total de 3 000 kg. La capacité de charge au sol et l'accès pour chariot élévateur doivent être vérifiés avant la livraison. Ever-Power peut fournir un plan d'implantation coté pour faciliter la préparation de l'usine, incluant les points de raccordement aux réseaux et les zones de dégagement pour la maintenance autour de la machine.
Q : La machine de moulage par soufflage entièrement automatique EPA.ES-2C130 peut-elle être utilisée pour produire des bouteilles de qualité alimentaire ?
R : Oui. Lors de la transformation de résines PET ou PETG approuvées pour le contact alimentaire et de l'utilisation de moules avec des finitions de surface compatibles avec les aliments, l'EPA.ES-2C130 permet de produire des bouteilles conformes aux réglementations FDA 21 CFR et EU 10/2011 relatives aux matériaux en contact avec les aliments. Les clients doivent préciser les applications de qualité alimentaire lors de leur commande afin que les qualités de matériaux de moule et les traitements de surface appropriés soient appliqués. La documentation de conformité est à la charge du fournisseur de résine et du fabricant de bouteilles.
Q : Combien de temps prend le changement de moule sur la machine de soufflage de bouteilles EPA.ES-2C130 ?
A : Le temps de changement de moule dépend de l'expérience de l'opérateur et de la différence entre les deux moules. Pour des bouteilles de taille similaire ne nécessitant qu'un échange de cavité, les opérateurs expérimentés effectuent généralement le changement en 60 à 90 minutes. Le passage à un format de bouteille sensiblement différent, nécessitant l'ajustement de la tige d'étirage, du porte-préforme et du profil de la lampe du four, peut prendre deux à trois heures. Ever-Power recommande de standardiser les dimensions des brides de moule pour toute votre gamme de produits afin de minimiser la complexité des changements.
Avis clients
Carlos Mendes, Emballage de produits agrochimiques, Brésil
« Nous utilisons l'EPA.ES-2C130 depuis huit mois dans notre usine de conditionnement de produits agrochimiques à São Paulo. Nous produisons des flacons de pesticide de 1 000 ml en PET et la régularité de la production est vraiment impressionnante. Les dimensions du col sont conformes aux tolérances sur plus de 991 000 flacons, ce qui est bien meilleur que la machine précédente. L'équipe d'Ever-Power a passé quatre jours sur place pour l'installation et la mise en service, et a formé mes opérateurs de manière approfondie avant de partir. Nous sommes très satisfaits et nous nous renseignons déjà sur l'EPA.ES-4C130 pour notre deuxième ligne. »
Jorge Ramirez, Emballage chimique, Mexique
Nous avons commandé deux unités EPA.ES-2C130 pour notre ligne de production de flacons chimiques à Monterrey. La livraison a été effectuée dans les délais prévus et la documentation était complète. L'installation a été plus rapide que prévu. La plage de pression de soufflage de 26 à 35 kg/cm² nous offre une grande flexibilité pour le passage d'une épaisseur de paroi à une autre. Nous produisons des flacons de 500 ml et de 1 500 ml sur la même machine en changeant simplement les moules, ce qui nous permet de réaliser d'importantes économies par rapport à l'achat de machines dédiées pour chaque format. Le refroidissement, maintenu entre 8 et 10 degrés, reste stable même dans l'environnement chaud de notre usine.
Budi Santoso, emballage de boissons, Indonésie
« Dans l'ensemble, c'est une bonne machine. Nous l'utilisons depuis environ cinq mois dans notre usine située près de Jakarta, où nous produisons des bouteilles d'eau et de jus. Son débit de 1 800 bouteilles par heure correspond parfaitement aux spécifications. L'interface homme-machine est suffisamment intuitive pour que nos opérateurs la prennent en main rapidement, sans nécessiter de formation approfondie. Seul bémol : la liste des pièces détachées dans le manuel pourrait être plus détaillée. Cependant, l'équipe après-vente d'Ever-Power a répondu à nos questions en quelques heures. Nous ferons certainement de nouveau appel à ce fournisseur pour notre prochain projet d'expansion. »
Imran Khan, Conditionnement à façon, Pakistan
« Nous sommes une entreprise de conditionnement à façon basée à Lahore et notre machine EPA.ES-2C130 fonctionne en trois équipes par jour depuis sa mise en service il y a six mois. Nous y conditionnons des flacons de pesticides et de produits d'hygiène personnelle tout au long de la semaine, en changeant de moule le samedi. Le changement de moule prend environ 90 minutes à notre équipe, ce qui est acceptable. La machine, d'un poids de 3 000 kg, est robuste et ne vibre pas, même à pleine vitesse. Le taux de rebut est inférieur à 11 TP3T. Nous avons rencontré un problème avec une électrovanne au cours du troisième mois et Ever-Power nous a expédié la pièce de rechange en une semaine, sans frais supplémentaires, car elle était encore sous garantie. »
Ahmed Hassan, emballage de produits d'entretien ménager, Égypte
« Il s'agit de notre troisième machine de soufflage Ever-Power. Nous l'utilisons dans notre usine du Caire pour produire des bouteilles PET de 750 ml et 1 000 ml destinées aux produits d'entretien ménager. La qualité de fabrication est excellente et constante sur les trois unités que nous avons achetées. La puissance de chauffe maximale de 42,5 kW est suffisante, même en été, lorsque les températures ambiantes sont très élevées. La consommation d'énergie en production normale, de 8 à 13 kW, est inférieure à nos prévisions, ce qui réduit notre facture d'électricité. L'équipe technique d'Ever-Power est très réactive sur WhatsApp pour les questions de dépannage mineures, ce qui est très pratique pour nous. »
Nguyen Thi Lan, Emballage pharmaceutique, Vietnam
« Nous avons fait l'acquisition de l'EPA.ES-2C130 pour notre ligne de production de flacons pharmaceutiques à Hanoï. La production est en cours depuis dix mois et la qualité de nos flacons de 500 ml est constamment excellente. L'encombrement de la machine (3 600 x 1 800 x 1 980 mm) s'intègre parfaitement à notre espace de production existant. Nous avons initialement rencontré quelques difficultés pour régler le profil de la lampe infrarouge en fonction de l'épaisseur de paroi spécifique de nos préformes, mais l'équipe technique d'Ever-Power nous a fourni un guide d'installation détaillé et le problème a été résolu en une journée. Globalement, nous sommes satisfaits du rapport qualité-prix, notamment par rapport aux alternatives européennes que nous avons également envisagées. »
Thabo Nkosi, Emballage agrochimique, Afrique du Sud
« Nous fournissons des flacons au marché sud-africain des produits agrochimiques et la machine EPA.ES-2C130 s'est avérée un excellent investissement pour notre site de Durban. Cette machine de soufflage automatique de flacons traite nos bouteilles d'herbicide de 1 500 ml avec une grande fiabilité. Le délai de livraison, de la commande à la livraison, était d'environ 65 jours, comme annoncé. La machine est arrivée parfaitement emballée et en parfait état. J'apprécie particulièrement la stabilité de la température de l'eau de refroidissement, qui se maintient entre 8 et 10 degrés même pendant nos longues journées de production, garantissant ainsi des dimensions de flacons parfaitement constantes. Je recommande ce fournisseur. »
Miguel Torres, Emballage de bouteilles de produits chimiques, Pérou
« Nous exploitons une usine de fabrication de bouteilles en plastique à Lima et avons ajouté la machine EPA.ES-2C130 pour augmenter notre capacité de production de bouteilles de produits chimiques. Le processus de vente s'est déroulé sans accroc et le prix était compétitif par rapport aux fournisseurs de machines de soufflage que nous avons contactés. J'ai été particulièrement impressionné par l'assistance technique avant-vente, qui comprenait des plans d'implantation détaillés et des spécifications de raccordement aux réseaux, ce qui a grandement facilité la préparation de notre site. Après dix mois de fonctionnement, la machine n'a nécessité que l'entretien courant et le remplacement d'un seul jeu de lampes. Nous ferions de nouveau appel à Mexico Ever-Power. »
Peter Mwangi, Emballage de produits de grande consommation, Kenya
Notre entreprise produit des bouteilles pour produits de grande consommation à Nairobi. La souffleuse EPA.ES-2C130 est intégrée à notre ligne de production depuis sept mois, fabriquant des flacons PET de 1 000 ml pour produits d'entretien. Sa consommation d'air, de 600 litres par minute à basse pression et de 1 000 à 1 500 litres par minute à haute pression, correspond à la capacité de notre compresseur existant, sans nécessiter de mise à niveau ; un facteur déterminant dans notre décision d'achat. Le système de commande par automate programmable est intuitif et nos techniciens l'ont maîtrisé en deux jours seulement. En résumé, une souffleuse entièrement automatique, robuste et fiable, qui tient toutes ses promesses.
Informations Complémentaires
| Édité par | Yjx |
|---|
Produits associés
-

Machine de moulage par soufflage entièrement automatique EPA.ES-2C130 pour flacons de produits chimiques et cosmétiques d'usage courant
-
Machine de soufflage entièrement automatique EPA.ES-1C130 pour bocaux et boîtes de conserve à large ouverture
-
Machine de moulage par soufflage entièrement automatique EPA.ES-4C76 pour flacons de produits chimiques et cosmétiques d'usage courant
-
Machine de moulage par soufflage entièrement automatique EPA.AS-4C76.2 pour flacons de produits chimiques et cosmétiques d'usage courant


