
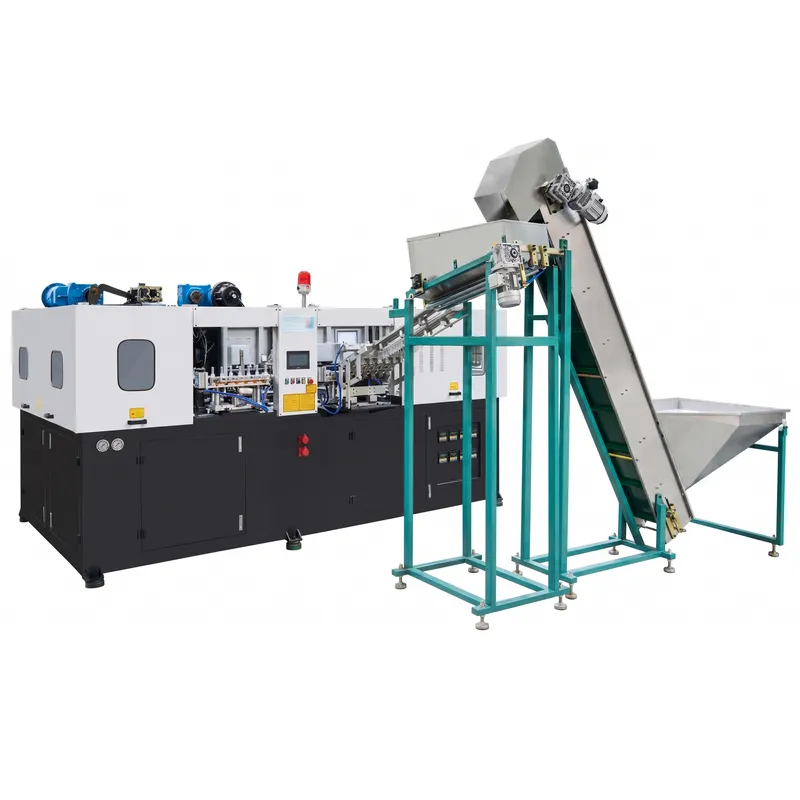
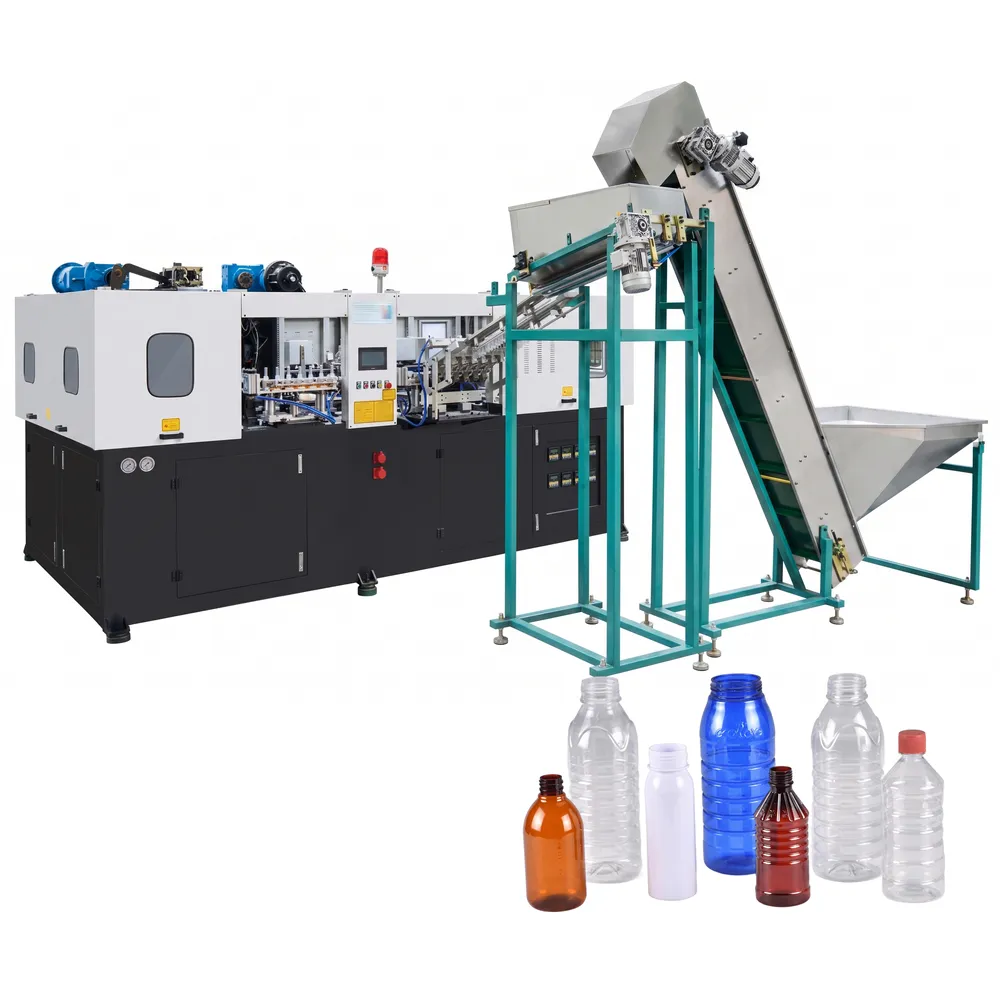
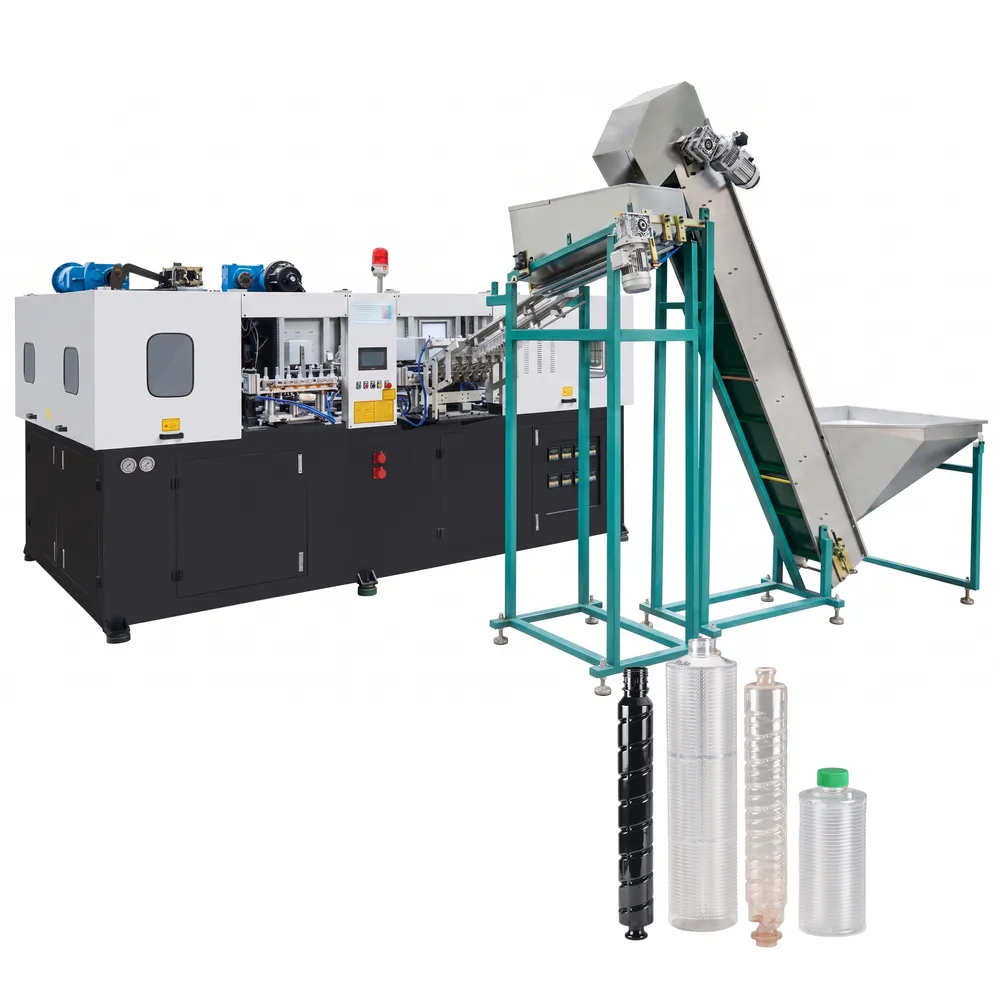
EPA.ES-2C130 Vollautomatische Blasformmaschine für Pestizid- und Chemikalienflaschen
Die EPA.ES-2C130 ist eine hocheffiziente, vollautomatische Mehrkavitäten-Blasformmaschine, die speziell für die anspruchsvolle Produktion von Flaschen für Pestizide und Chemikalien entwickelt wurde. Mit ihrer 2-Kavitäten-Konfiguration erreicht sie eine theoretische Leistung von 1.800 Flaschen pro Stunde, einen Blasdruck von bis zu 35 kg/cm² und ein Behältervolumen von bis zu 1.500 ml. Diese Kunststoffblasformmaschine gehört zur EPA-Serie, die von der EPA.ES-2C100 bis zur EPA.ES-8C76 reicht und Volumina von 500 ml bis 22.000 ml mit einem maximalen Behälterdurchmesser von 300 mm und einer Spitzenleistung von 9.200 Flaschen pro Stunde verarbeitet.
Die EPA.ES-2C130 ist eine hocheffiziente, vollautomatische Mehrkavitäten-Blasformmaschine, die speziell für die anspruchsvolle Produktion von Pestizid- und Chemikalienflaschen entwickelt wurde. Mit einer 2-Kavitäten-Konfiguration erreicht sie eine theoretische Leistung von 1.800 Flaschen pro Stunde (bph), einen Blasdruck von bis zu 35 kg/cm² und ein Behältervolumen von bis zu 1.500 ml. Diese Kunststoffblasformmaschine gehört zur EPA-Serie, die von der EPA.ES-2C100 bis zur EPA.ES-8C76 reicht und Volumina von 500 ml bis 22.000 ml mit einem maximalen Behälterdurchmesser von 300 mm und einer Spitzenleistung von 9.200 bph verarbeitet. Stabile Kühlwasserkühlung mit einer Temperatur von 8–12 °C gewährleistet eine gleichmäßige Wandstärke und eine gleichbleibende Produktqualität – Charge für Charge.
Als einer der führenden Hersteller von Blasformmaschinen liefert Mexico Ever-Power robuste automatische Blasformmaschinen, die die strengen Qualitäts- und Produktionsanforderungen der globalen agrochemischen und industriellen chemischen Verpackungsindustrie erfüllen.
Technischer Parameter
| Blasformmaschine für Pestizid- und Chemikalienflaschen | |||
|---|---|---|---|
| Modell | Einheit | EPA.ES-2C130 | |
| Formen | Klemmhub | mm | 160 |
| Formöffnungsabstand | mm | 360 | |
| Abstand zwischen Form und Nähe | mm | 200 | |
| Streckstrich | mm | 350 | |
| Formöffnungsabstand | mm | 50 | |
| Abstand zwischen Form und Nähe | mm | 130 | |
| Vorformlinghalter | 60 | ||
| Hohlräume | 2 | ||
| Container | Maximales Containervolumen | ml | 1500 |
| Halsdurchmesserbereich | mm | 98 | |
| Maximaler Behälterdurchmesser | mm | 110 | |
| Maximale Containerhöhe | mm | 250 | |
| Theoretische Ausgabe | BPH | 1800 | |
| Elektrisches System | Maximale Heizleistung | kW | 42.5 |
| Heizleistung | kW | 8-13 | |
| Luftsystem | Betriebsdruck | kg/cm² | 7 |
| Niederdruck-Luftverbrauch | Liter/Minute | 600 | |
| Blasdruck | kg/cm² | 26-35 | |
| Hochdruckluftverbrauch | Liter/Minute | 1000-1500 | |
| Kühlwasser | Betriebsdruck | kg/cm² | 5-6 |
| Temperatur | °C | 8-10 | |
| Durchflussrate | Liter/Minute | 30 | |
| Maschine | Größe (L*B*H) | mm | 3600*1800*1980 |
| Gewicht | kg | 3000 | |
Merkmale der vollautomatischen Blasformmaschine EPA.ES-2C130
1. Hocheffiziente Mehrfachkavitätenproduktion
Die Serie bietet Formkonfigurationen mit 2 bis 8 Kavitäten. Die EPA.ES-8C76 erreicht eine Leistung von 9.200 Behältern pro Stunde, die EPA.ES-6C76 von 7.200 Behältern pro Stunde – damit handelt es sich um eine echte Hochgeschwindigkeits-Blasformmaschine. Das Mehrteilungs-Formdesign ermöglicht die Herstellung von Behältern mit einem Volumen von 500 ml bis 22.000 ml und einem maximalen Durchmesser von 300 mm. So können Wasserflaschen, Pestizidbehälter und Chemikalienverpackungen in großem Maßstab auf einer einzigen Plattform produziert werden.
2. Energieeffizienz und Präzisionssteuerung
Die übliche Heizleistung liegt zwischen 8 und 35 kW. Der Blasdruck wird bei bis zu 35 kg/cm² gehalten, wobei der Nieder- und Hochdruckluftverbrauch unabhängig voneinander einstellbar ist, wodurch Energieverluste reduziert werden. Der Betriebsdruck beträgt konstant 7 kg/cm². Der integrierte Kühlwasserkreislauf (8–12 °C, 30–120 l/min) gewährleistet eine gleichmäßige Vorformling-Konditionierung während der kontinuierlichen Produktion, senkt die Ausschussrate drastisch und demonstriert die Effizienz dieser automatischen PET-Blasformmaschine.
3. Hohe Anpassungsfähigkeit und Zuverlässigkeit
Die EPA-Serie umfasst die Untertypen EPA.ES, EPA.AS und EPA.JS und beinhaltet Modelle von EPA.ES-2C100 bis EPA.JS-2C366. Die maximale Werkzeugöffnungsweite beträgt 772 mm (EPA.JS-2C366). Die gleichmäßige Schließkraft ermöglicht einen schnellen Werkzeugwechsel zwischen verschiedenen Behälterkonfigurationen. Kritische Komponenten stammen von international anerkannten Markenherstellern, wodurch Ausfallraten gering und die Wartung einfach gehalten werden – für einen unterbrechungsfreien industriellen Betrieb.
4. Hervorragende Ausgabequalität in allen Anwendungen
Die EPA.ES-2C130 verarbeitet PET- und PETG-Harze zuverlässig und produziert Flaschen mit präzisen Halsabmessungen, hoher optischer Klarheit und gleichmäßiger Wandstärke. Alle fertigen Behälter entsprechen den Sicherheitsstandards für Lebensmittel- und Chemikalienverpackungen. Die Maschine eignet sich besonders für chemikalienbeständige Flaschen für Pestizide und Agrochemikalien und gewährleistet gleichzeitig einen hohen Durchsatz und eine gleichbleibende Abmessung bei der Produktion von Mineralwasser- und Getränkeflaschen auf derselben Plattform.
5. Vollautomatischer Betrieb reduziert den Arbeitsaufwand
Diese vollautomatische Blasformmaschine integriert Vorformlingszuführung, Erhitzen, Strecken, Blasen und Flaschenauswerfen in einen einzigen, kontinuierlichen Zyklus. Der manuelle Eingriff ist minimal, was die Lohnkosten pro Einheit deutlich senkt und menschliche Fehler in kritischen Formgebungsphasen ausschließt. Die Bediener profitieren von einem intuitiven, SPS-gesteuerten Bedienfeld, das schnellen Rezeptabruf, Parameterüberwachung und Echtzeit-Alarmmanagement für maximale Betriebszeit ermöglicht.
6. Robuste Industriekonstruktion und Sicherheit
Die EPA.ES-2C130 ist als echte industrielle Blasformmaschine konzipiert und verfügt über einen verstärkten Stahlrahmen, geschlossene Schutzvorrichtungen an allen beweglichen Teilen sowie einen unabhängigen Not-Aus-Schalter. Die Maschine wiegt 3.000 kg und benötigt eine kompakte Stellfläche von 3.600 x 1.800 x 1.980 mm, wodurch sie Stabilität und Effizienz in der Fertigung optimal vereint. Sicherheitsverriegelungen verhindern das Schließen der Form beim Betreten des Arbeitsbereichs und gewährleisten so den Schutz des Bedieners bei Formwechseln und routinemäßigen Wartungsarbeiten.
Funktionsprinzip der zweistufigen Blasformmaschine
1. Rohmaterialvorbereitung
PET-, PP- oder PE-Granulat wird gesiebt, gemischt und präzise in einen Trockentrichter eingefüllt. Der Feuchtigkeitsgehalt wird vor der Weiterverarbeitung auf unter 50 ppm reduziert, um hydrolytische Zersetzung beim Schmelzen zu verhindern und so die Transparenz und Zugfestigkeit der Flaschen zu erhalten.
2. Spritzgießen
Das getrocknete Harz gelangt in eine Schneckeninjektionsanlage mit Hubkolbenförderer, wo es unter kontrollierten Temperatur- und Gegendruckprofilen geschmolzen und plastifiziert wird. Die Schmelze wird mit definierter Einspritzgeschwindigkeit und definiertem Haltedruck in einen Präzisions-Vorformlinghohlraum eingespritzt, wodurch ein dickwandiger, reagenzglasförmiger Vorformling mit exakten Abmessungen entsteht.
3. Vorheizen
Die Vorformlinge werden auf ein Förderband geladen und durchlaufen eine Reihe von Infrarot-Heizlampen. Die Temperatur wird gleichmäßig durch die Wand des Vorformlings erhöht, insbesondere an den Körper- und Bodenabschnitten, die biaxial gestreckt werden. Eine gleichmäßige Vorwärmung im korrekten Temperaturbereich ist entscheidend für eine gleichmäßige Wandstärke der fertigen Flasche.
4. Blasformen
Der erwärmte Vorformling wird in die Blasform überführt, wo er gleichzeitig durch einen Streckstab vertikal gestreckt und durch Druckluft (26–35 kg/cm²) radial gegen die Formkavitätswand gedehnt wird. Die biaxiale Ausrichtung verbessert die Schlagfestigkeit, die Barriereeigenschaften und die optische Klarheit der fertigen Flasche. Die Form wird während des gesamten Vorgangs durch eine präzise Schließkraft geschlossen gehalten.
5. Kühlung und Ausstoß
Durch die Formkanäle zirkulierendes, gekühltes Wasser (8–10 °C) verfestigt die Flaschenform im Formhohlraum rasch. Nach Ablauf der Mindestkühlzeit öffnet sich die Form, und die Flasche wird pneumatisch auf ein Auswurfförderband ausgeworfen. Der gesamte Streckblaszyklus kann nun für die nächste Vorform wiederholt werden.
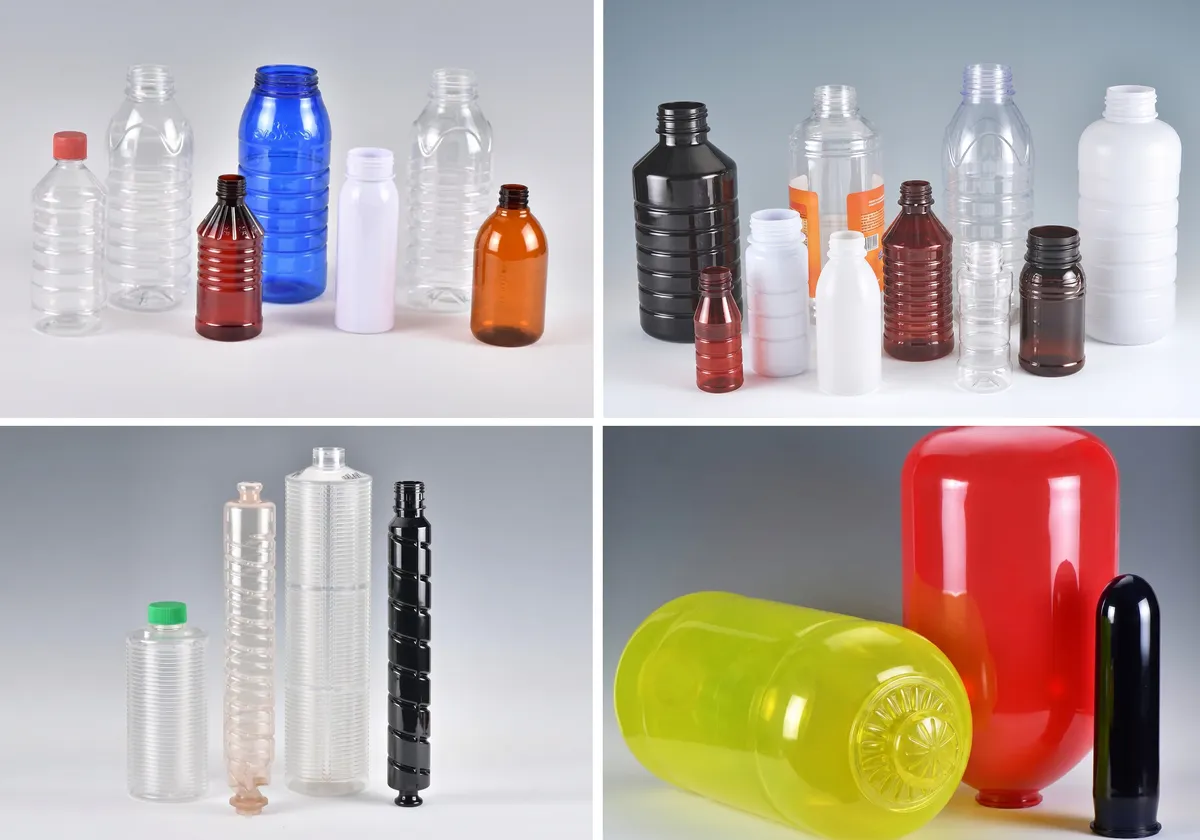
Anwendungsbereiche der Blasformmaschine für Chemieflaschen
Die Flaschenblasformmaschine EPA.ES-2C130 bedient ein breites Spektrum von Märkten mit anspruchsvollen Anforderungen an die Behälterleistung.
1. Flaschen für Pestizide und Agrochemikalien
Produziert chemikalienbeständige PET- und PETG-Behälter für Herbizide, Insektizide, Fungizide und Flüssigdünger. Enge Toleranzen bei den Halsabmessungen gewährleisten einen sicheren, manipulationssicheren Verschluss. Die gleichmäßige Wandstärke der Flaschen entspricht den UN-zertifizierten Verpackungsvorschriften für Agrochemikalien und ermöglicht so den sicheren weltweiten Vertrieb gefährlicher flüssiger Formulierungen.
2. Industrielle Chemikalienverpackung
Geeignet für die Herstellung von Lösungsmittelbehältern, Reinigungsmittelflaschen, Klebstoffverpackungen und Laborreagenzflaschen in Volumina von 500 ml bis 1500 ml. Die Maschine gewährleistet eine gleichmäßige Wandstärke, die Transportbelastungen und dem Druck reaktiver chemischer Inhalte standhält und das Material daher bevorzugt verarbeitet. Flaschenblasformmaschine für Lieferanten von Industriechemikalien.
3. Mineralwasser- und Getränkeflaschen
Für die Verpackung von stillem und kohlensäurehaltigem Wasser, Erfrischungsgetränken und Säften werden hochtransparente PET-Flaschen mit hervorragenden Gasbarriereeigenschaften hergestellt. Die beim Streckblasverfahren erreichte biaxiale Orientierung maximiert die Kohlendioxidretention und verlängert so die Haltbarkeit kohlensäurehaltiger Produkte bei gleichzeitig geringem Gewicht.
4. Behälter für Speiseöl und Gewürze
Mit Behältervolumina von bis zu 1.500 ml und einem Halsdurchmesser von 98 mm eignet sich die EPA.ES-2C130 ideal für lebensmittelechte Ölflaschen, Saucenbehälter und Essigverpackungen. Der hohe Blasdruck sorgt für eine präzise Schulter- und Bodenform und damit für eine optimale Präsentation im Regal. Alle Formoberflächen erfüllen die Anforderungen an die Lebensmittelsicherheit.
5. Verpackungen für Pharmazeutika und das Gesundheitswesen
Produziert Kleinmengen-Arzneimittelflaschen, Behälter für orale Flüssigkeiten und Verpackungen für Nahrungsergänzungsmittel aus PET oder PETG unter Einhaltung der GMP-Reinheitsstandards. Die vollständig geschlossene Blasformzone minimiert das Risiko einer Kontamination durch die Luft. Der automatisierte Prozess reduziert die manuelle Handhabung der Flaschen und unterstützt aseptische Verpackungsbedingungen sowie die Einhaltung gesetzlicher Vorschriften.
6. Flaschen für Körperpflege und Kosmetik
Hochglänzende, maßgenaue Flaschen für Shampoos, Spülungen, Duschgels und Lotionen lassen sich mit der EPA.ES-2C130 problemlos herstellen. Individuelle Formenoptionen ermöglichen komplexe, ergonomische Formen und geprägte Markenlogos. Das kontrollierte Kühlsystem gewährleistet die von Premium-Markenherstellern und Lohnabfüllern geforderte Oberflächenqualität.
EPA.ES-2C130 Kunststoffblasformmaschinenteile
Kernkomponenten für Blasformmaschinen, die Leistung, Präzision und langfristige Zuverlässigkeit gewährleisten.
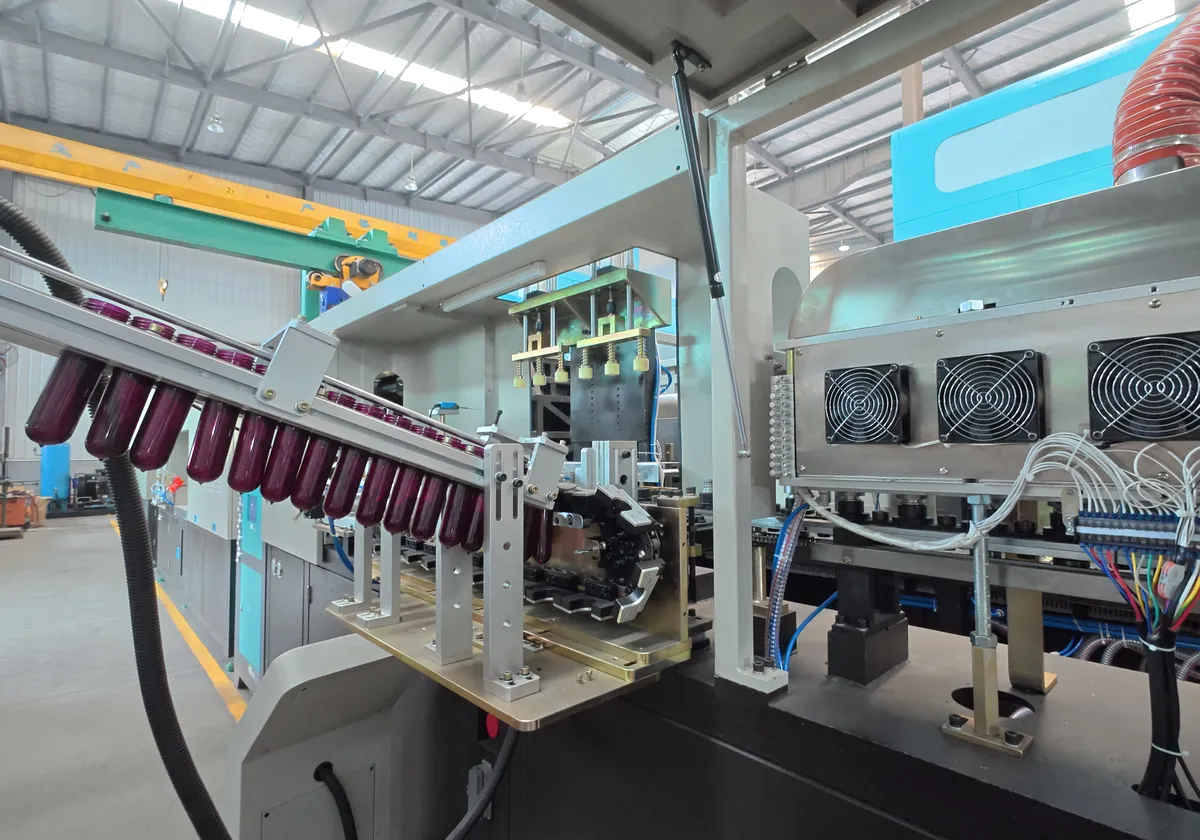
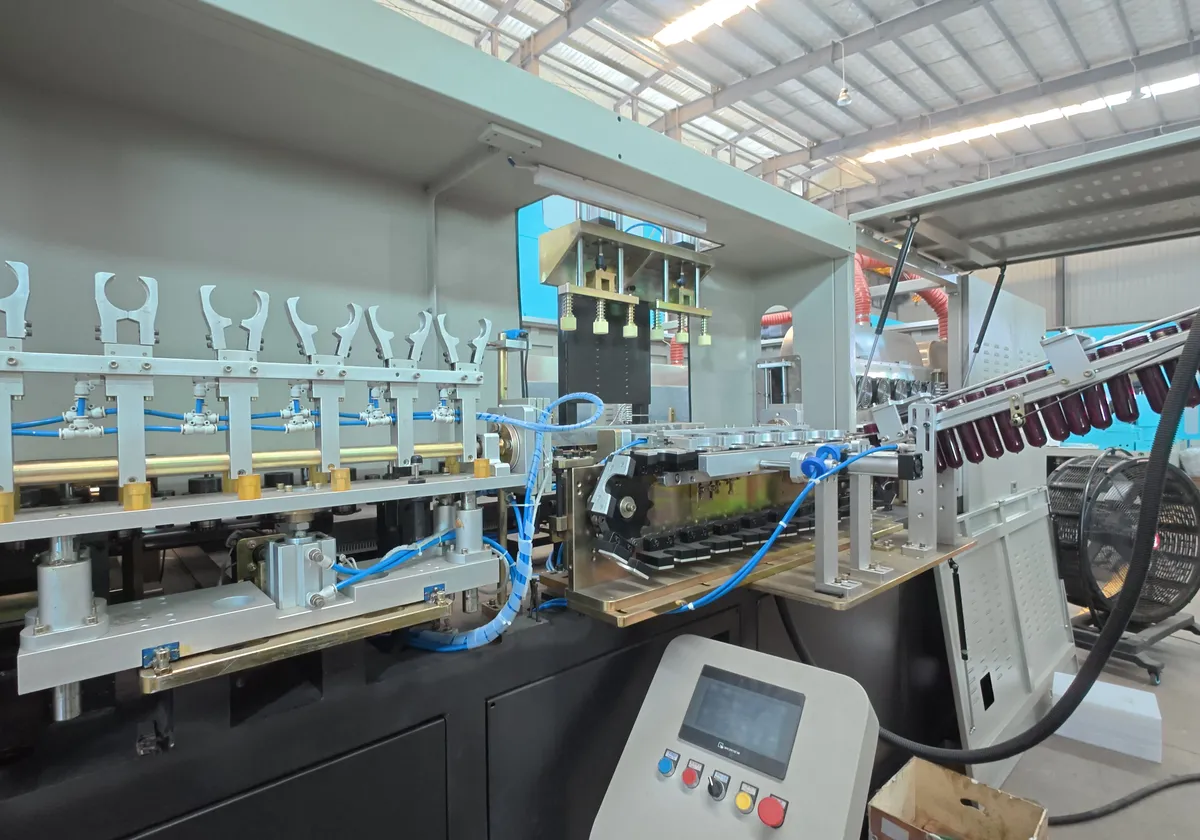
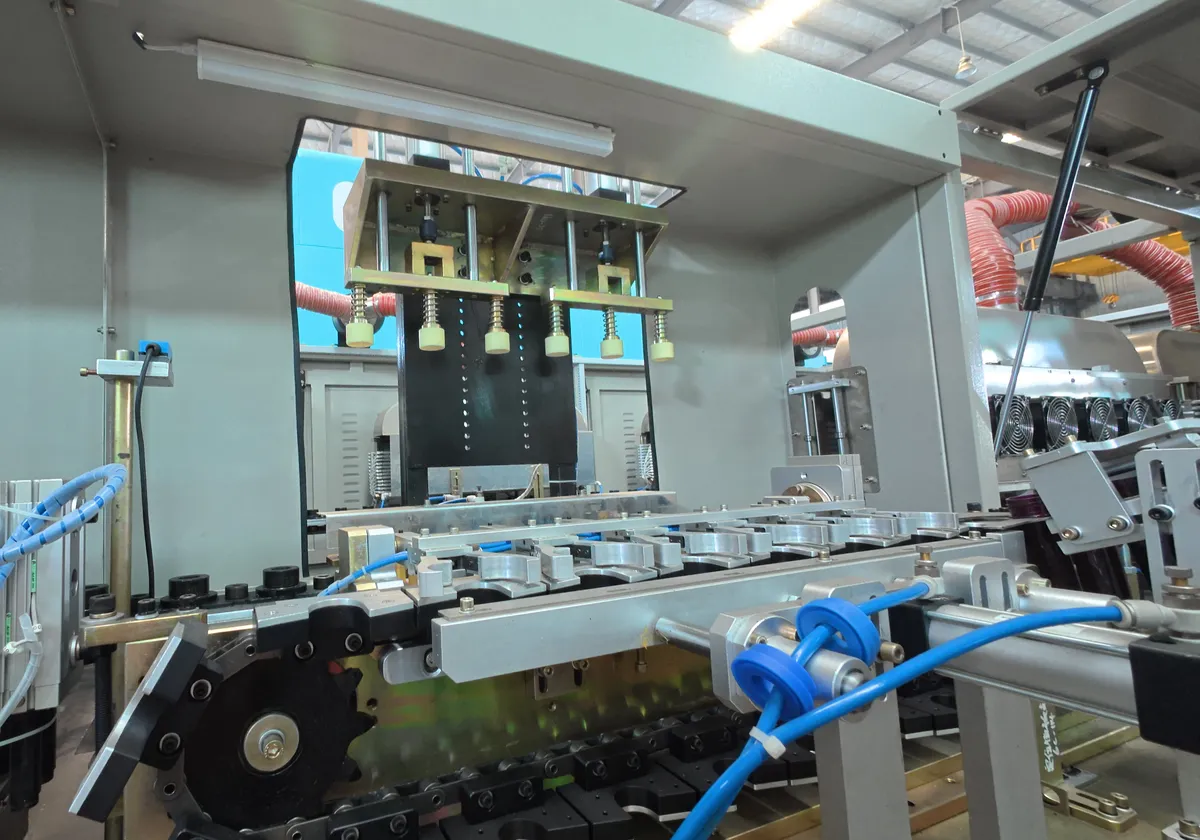
Vorformlingszuführungs- und Sortiereinheit
Ein automatisierter Vibrationswendelförderer und ein Orientierungssortierer befördern die Vorformlinge mit dem Hals nach oben zum Heizförderband – und zwar mit einer Förderrate, die der vollen Ausstoßgeschwindigkeit der Maschine entspricht. Die Anlage macht manuelles Beladen überflüssig, reduziert das Kontaminationsrisiko und gewährleistet eine kontinuierliche Vorformlingsversorgung ohne Produktionsunterbrechungen.
Infrarot-Heizofen
Mehrere unabhängig voneinander gesteuerte Infrarotlampen erhitzen die Vorformlinge in präzise zonierten Temperaturprofilen über den Korpus, die Schulter und den Boden. Die Ofenkonstruktion gewährleistet eine gleichmäßige axiale und radiale Temperaturverteilung, die die Grundlage für eine gleichbleibende Wandstärke der fertigen Flasche bildet. Die Leistung liegt üblicherweise zwischen 8 und 13 kW, maximal bei 42,5 kW.
Formschließeinheit
Die Schließeinheit bietet einen Schließhub von 160 mm bei einer Formöffnungsweite von 360 mm und einer Formschließweite von 200 mm. Ausgewogene Kniehebelmechanismen verteilen die Schließkraft gleichmäßig auf beide Formhälften, verhindern Gratbildung an der Trennlinie und verlängern die Lebensdauer der Form. Schnelle Öffnungs- und Schließzyklen reduzieren die Leerlaufzeiten zwischen den einzelnen Flaschenfüllungen.
Stretch-Blow Station
Die Streckstange bewirkt eine axiale Dehnung des Vorformlings, synchronisiert mit dem radialen Hochdruckluftstrahl von 26–35 kg/cm². Die präzise, servogesteuerte Positionierung der Streckstange steuert den Grad der biaxialen Ausrichtung und ermöglicht so die Feinabstimmung der mechanischen Eigenschaften und der Klarheit der Flasche für jede Produktrezeptur. Ein Vorblasen mit niedrigem Druck von 7 kg/cm² stabilisiert den Vorformling, bevor der volle Blasdruck aufgebracht wird.
Formtemperaturregelungssystem
Spezielle, in beide Formhälften eingearbeitete Wasserkanäle zirkulieren gekühltes Wasser mit einer Temperatur von 8–10 °C, einer Durchflussrate von 30 l/min und einem Versorgungsdruck von 5–6 kg/cm². Die schnelle und gleichmäßige Kühlung sorgt für die Verfestigung der Flasche an der Formwand innerhalb kürzester Zykluszeit und gewährleistet so die Maßgenauigkeit vom ersten Druckvorgang bis hin zu umfangreichen Produktionsläufen.
SPS-Steuerungssystem und HMI-Panel
Eine Siemens- oder Mitsubishi-SPS steuert alle Maschinenfunktionen, darunter die Zuführung der Vorformlinge, die Ofentemperaturzonen, die Position des Streckstabs, die Blasdruckkurven und den Flaschenauswurf. Das farbige Touchscreen-HMI zeigt Prozessdaten in Echtzeit an, speichert Produktionsrezepte und generiert Alarmprotokolle. Dank der Ferndiagnosefunktion können die Ever-Power-Ingenieure Fehlerbehebungen ohne Vor-Ort-Besuch durchführen.
Hochdruckluftkreislauf
Der separate Hochdruckkreislauf liefert Blasluft mit einem Druck von 26–35 kg/cm² und einem Verbrauch von 1.000–1.500 l/min für die EPA.ES-2C130. Druckregler und Präzisionsmagnetventile gewährleisten reproduzierbare Blasprofile für jeden Zyklus. Ein integriertes Luftrückgewinnungsventil fängt den Restblasdruck aus der Flasche vor dem Öffnen der Form ab und reduziert so die Kompressorbelastung und den Energieverbrauch.
Sicherheitsvorrichtung und Verriegelungssystem
Alle beweglichen Mechanismen sind vollständig von Lexan-Sicherheitspaneelen umschlossen. Magnetische Sicherheitsverriegelungen an den Türen unterbrechen die Stromzufuhr zu den Spann- und Streckantrieben, sobald ein Paneel während des Betriebs geöffnet wird. Ein unabhängiger Not-Aus-Schaltkreis mit Zweikanalüberwachung erfüllt die Sicherheitsanforderungen der ISO 13849 PLd und schützt die Bediener bei Werkzeugwechseln, Wartungsarbeiten und Störungsbeseitigungsmaßnahmen.
Einstufige vs. zweistufige Blasformmaschine
Einstufige Blasformmaschinen
Eine einstufige Maschine integriert die Vorformlingsherstellung und das Flaschenblasen in einer kontinuierlichen Einheit. Granulat wird an einem Ende zugeführt und fertige Flaschen verlassen die Anlage am anderen Ende. Spritzgießen, Konditionieren und Streckblasen erfolgen nacheinander ohne Zwischenlagerung der Vorformlinge.
Vorteile: Kompakte Stellfläche, geringere Investitionskosten, kürzere Lieferzeiten für Kleinserien, geeignet für komplexe Formen wie Weithalsgläser und asymmetrische Behälter, bei denen der Transfer von der Vorform zur Flasche entfällt. Eine Spritzstreckblasformmaschine dieses Typs eignet sich hervorragend für Kosmetik-, Pharma- und Spezialverpackungen.
Einschränkungen: geringerer Output pro Stunde, Injektions- und Blaszyklen müssen synchronisiert werden (wodurch Abhängigkeiten entstehen), höherer Energieverbrauch pro Flasche bei moderaten Mengen und geringere Flexibilität für die Massenproduktion.
Zweistufige Blasformmaschinen
Eine zweistufige Blasformmaschine trennt das Spritzgießen der Vorformlinge vom Wiedererwärmungs- und Blasformprozess. Die Vorformlinge werden hergestellt oder extern bezogen, gelagert, anschließend in einem Ofen wiedererwärmt und mit hoher Geschwindigkeit geblasen. Diese Trennung ermöglicht die unabhängige Optimierung beider Phasen hinsichtlich Durchsatz und Qualität.
Vorteile: sehr hohe Leistung (EPA.ES-8C76 erreicht 9.200 Flaschen pro Stunde), energieeffizientes Wiedererwärmen von Vorformlingen, überlegene Flaschengleichmäßigkeit durch kontrollierte Vorformling-Konditionierung, Kompatibilität mit Vorformling-Lieferketten von Drittanbietern und hohe Skalierbarkeit für industrielle Abfüllanlagen.
Einschränkungen: Größerer Platzbedarf inklusive Ofen und Förderbändern, höhere Investitionskosten und etwas längere Umrüstzeiten beim Wechsel zwischen sehr unterschiedlichen Flaschengrößen. Am besten geeignet für die Verpackung großer Mengen von Standardprodukten, bei denen Konsistenz und Durchsatz die wichtigsten Kriterien sind.
Hauptunterschiede
| Besonderheit | Einstufige Blasformmaschine | Zweistufige Blasformmaschine |
|---|---|---|
| Prozessintegration | Einspritzen und Blasen in einer Einheit | Separate Vorformling-Konditionierungs- und Blasstufen |
| Produktionskapazität | Mäßig (kleine bis mittlere Laufstrecken) | Hoch (industrieller Maßstab, bis zu 9.200 bph in der EPA-Serie) |
| Anfangsinvestition | Untere | Höhere Kosten, die jedoch durch langfristige Kosteneinsparungen ausgeglichen werden |
| Energieeffizienz | Geringere Effizienz pro Flasche bei hohem Volumen | Effizienter dank optimierter Wiedererwärmung der Vorformlinge |
| Automatisierungsgrad | halbautomatisch bis automatisch | Vollautomatisch mit minimalem Arbeitsaufwand |
| Flexibilität | Hoch; schneller Größenwechsel | Niedriger; am besten geeignet für lange Produktionsläufe |
| Flaschengleichmäßigkeit | Mäßig | Hohe, kontrollierte Konditionierung gewährleistet Konsistenz |
| Fußabdruck | Kompakt | Größer; beinhaltet Ofen, Förderbänder und Take-away-Bereich |
| Arbeitsanforderungen | Höher; mehr Überwachung erforderlich | Niedriger; hochautomatisierter Arbeitsablauf |
| Am besten geeignet für | Sonderformen, Pharma, Kosmetik, Kleinserien | Wasser, Getränke, Pestizide, Chemikalien, Großvolumenverpackungen |
Zu berücksichtigende Faktoren bei der Auswahl
- Produktionsvolumen: Betriebe mit hohem Produktionsvolumen profitieren von der Geschwindigkeit und Effizienz der zweistufigen Verarbeitung. Für kleinere bis mittlere Betriebe kann die einstufige Verarbeitung wirtschaftlicher und flexibler sein.
- Kapitalinvestition: Einstufige Maschinen erfordern geringere Anfangsinvestitionen. Zweistufige Maschinen amortisieren die Kosten durch reduzierte Arbeits- und Energiekosten im Laufe der Zeit.
- Flaschendesignvariabilität: Häufige Form- oder Größenänderungen sprechen für einstufige Verfahren. Eine stabile Langzeitproduktion von Standardflaschen spricht für zweistufige Verfahren.
- Energiekosten: Zweistufige Systeme sind bei hohem Durchsatz pro Flasche energieeffizienter und führen über mehrere Produktionsjahre hinweg zu niedrigeren Betriebskosten.
- Qualitätsstandards: Wo es auf gleichmäßige Wandstärke, Klarheit und mechanische Festigkeit ankommt, bieten zweistufige Maschinen eine überlegene Prozesskontrolle und Wiederholgenauigkeit.
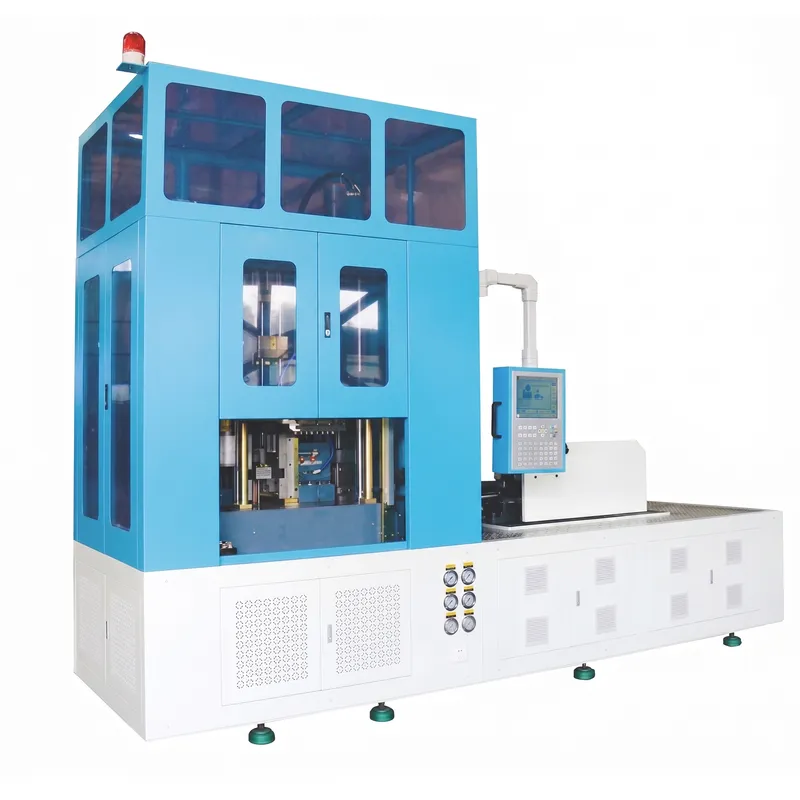 |
|
| Einstufige Blasformmaschine | Zweistufige Blasformmaschine |
|---|
Kompatible Rohstoffe für PET-Blasformmaschinen
Die Kunststoffblasformmaschine EPA.ES-2C130 verarbeitet eine breite Palette von thermoplastischen Kunststoffen, um unterschiedlichen Anforderungen an chemische Beständigkeit und Transparenz gerecht zu werden.
PET (Polyethylenterephthalat)
Das Hauptmaterial für diese PET-Flaschenblasformmaschine ist PET. PET zeichnet sich durch hervorragende Transparenz, ausgezeichnete Gas- und Feuchtigkeitsbarriereeigenschaften sowie hohe Zugfestigkeit bei geringer Wandstärke aus. Es findet breite Anwendung in der Herstellung von Getränke-, Chemie- und Pharmaflaschen und ist im Rahmen von PET-Recyclingprogrammen weltweit vollständig recycelbar.
PETG (PET-Glykol-modifiziert)
PETG bietet im Vergleich zu Standard-PET eine deutlich höhere Chemikalienbeständigkeit und eignet sich daher besonders für Kosmetikseren, Laborreagenzflaschen und Spezialchemikalienbehälter. Die niedrigere Verarbeitungstemperatur reduziert den Energiebedarf, und die außergewöhnliche Schlagfestigkeit minimiert Bruchschäden beim Transport, wodurch die gesamten Verpackungskosten gesenkt werden.
HDPE (Polyethylen hoher Dichte)
HDPE ist das bevorzugte Material für lichtundurchlässige Flaschen für Agrochemikalien und Industriechemikalien. Seine Beständigkeit gegenüber einem breiten Spektrum an Lösungsmitteln, Säuren und Basen macht es ideal für die Verpackung von Pestiziden, Schmierstoffen und Reinigungsmitteln. HDPE-Flaschen bieten eine ausgezeichnete Stoßfestigkeit und entsprechen den UN-zertifizierten Verpackungsanforderungen für Gefahrgut.
LDPE (Polyethylen niedriger Dichte)
LDPE wird überall dort eingesetzt, wo flexible, quetschbare Flaschen benötigt werden, beispielsweise für Körperpflegeprodukte, Lotionen und landwirtschaftliche Hilfsstoffe. Dank seiner Transparenz können Verbraucher den Füllstand des Produkts erkennen, und seine hervorragenden Feuchtigkeitsbarriereeigenschaften schützen feuchtigkeitsempfindliche Formulierungen während ihrer gesamten Haltbarkeitsdauer.
PP (Polypropylen)
Polypropylen (PP) ist das bevorzugte Material für pharmazeutische, lebensmittelrelevante und Heißabfüllanwendungen. Es behält seine Struktur auch bei hohen Abfülltemperaturen und bietet eine ausgezeichnete chemische Beständigkeit gegenüber Säuren, Basen und organischen Lösungsmitteln. PP-Flaschen erfüllen die strengen FDA- und EU-Vorschriften für Lebensmittelkontakt und sind daher ein bevorzugter Kunststoff für Verpackungslinien in der Nahrungsergänzungs- und Pharmaindustrie.
PC (Polycarbonat)
Polycarbonat (PC) bietet außergewöhnliche Stoßfestigkeit und optische Klarheit und eignet sich daher für wiederverwendbare Wasserflaschen, Laborprobenbehälter und industrielle Flüssigkeitsbehälter. Dank seiner hohen Wärmeformbeständigkeit ermöglicht es die Dampfsterilisation, die für medizinische Geräte und Laborverpackungen mit häufigen Reinigungs- und Wiederverwendungszyklen unerlässlich ist.
PEN (Polyethylennaphthalat)
PEN bietet im Vergleich zu PET eine überlegene Gas- und Feuchtigkeitsbarriere und hält die Kohlensäure in Druckbehältern für Getränke deutlich länger erhalten. Seine UV-blockierenden Eigenschaften schützen lichtempfindliche Produkte wie pharmazeutische Lösungen und Spezialgetränke vor photochemischer Zersetzung bei längerer Lagerung und Präsentation unter Umgebungsbedingungen.
PVC (Polyvinyl Chloride)
PVC bietet eine ausgezeichnete Chemikalienbeständigkeit und lässt sich in verschiedenen Härtegraden herstellen. Es wird für Kosmetik- und Reinigungsflaschen verwendet, bei denen Barrierewirkung, Kosteneffizienz und Formbarkeit entscheidende Faktoren sind. PVC lässt sich leicht mit Etiketten und Hüllen versehen und bietet eine breite Farbpalette zur Markendifferenzierung.
PLA (Polymilchsäure)
PLA ist ein biobasiertes, kompostierbares Harz, das aus Maisstärke oder Zuckerrohr gewonnen wird. Es eignet sich für Marken, die ihre Abhängigkeit von fossilen Brennstoffen reduzieren und die Kompostierung von Produkten mit kurzer Haltbarkeit am Ende ihres Produktlebenszyklus ermöglichen möchten. PLA-Flaschen bieten eine ähnliche Transparenz und Steifigkeit wie PET-Flaschen und sind vollständig mit der industriellen Kompostierungsinfrastruktur in den wichtigsten globalen Märkten kompatibel.
 |
 |
 |
 |
Vorteile der zweistufigen Blasformmaschine
1. Flexible Prozesssteuerung
Das zweistufige Design ermöglicht die vollständig unabhängige Anpassung der Parameter für Spritzgießen und Blasformen. Bediener können Vorformlingsgewicht, Halsgeometrie und Kristallinität optimieren, ohne durch den Blasformprozess eingeschränkt zu sein. Diese Trennung gewährleistet, dass eine Änderung der Vorformlingsrezeptur die laufende Flaschenproduktion nicht unterbricht und somit eine operative Flexibilität bietet, die einstufige Systeme nicht erreichen.
2. Überragende Produktqualität
Da beide Phasen entkoppelt sind, kann jede ihre individuellen Qualitätsoptimalbedingungen erreichen. Die Vorformlingsinjektion kann sich auf Maßgenauigkeit und Harzhomogenität konzentrieren, während die Blasformphase die Temperaturhomogenität und das Streckverhältnis optimiert. Das Ergebnis ist eine höhere Konsistenz der Wandstärke, der Druckfestigkeit und der optischen Klarheit von Flasche zu Flasche, als sie integrierte Systeme üblicherweise erreichen.
3. Hohe Produktionseffizienz
Die Spritzgieß- und Blasformmaschine arbeiten parallel und unabhängig voneinander. Benötigt eine Stufe Wartung, kann die andere mit Vorformlingen weiterarbeiten. Diese Unabhängigkeit verhindert die bei einstufigen Maschinen üblichen Kaskadenstillstände, steigert die Gesamtanlageneffektivität (OEE) und ermöglicht einen 24/7-Produktionsbetrieb in Anlagen mit hohem Durchsatz.
4. Geringere Gesamtinvestitionskosten für Ausrüstung
Für Betriebe, die Vorformlinge von externen Lieferanten beziehen, stellt die alleinige Anschaffung einer Wiedererhitzungsblasformmaschine einen deutlich geringeren Kapitalaufwand dar als ein vollständig integriertes System. Die Möglichkeit, Vorformlinge wettbewerbsfähig auf dem freien Markt zu erwerben, bietet zudem eine flexible Lieferkette und Kostenvorteile, die vertikal integrierte Vorformlingssysteme nicht ermöglichen. Dies kommt insbesondere kleinen und mittelständischen Verpackungsunternehmen zugute.
5. Skalierbar für jeden Produktionsbedarf
Zweistufige Systeme lassen sich nahtlos in nachgelagerte Abfüll-, Verschließ-, Etikettier- und Palettierlinien integrieren und bilden so einen vollautomatisierten, durchgängigen Verpackungsprozess. Bei steigender Nachfrage können zusätzliche Blasformkavitäten oder komplett neue Maschinen hinzugefügt werden, ohne die Lieferkette für Vorformlinge umgestalten zu müssen. Die EPA-Serie demonstriert dies anhand von Modellen mit skalierbaren Kapazitäten von 2 Kavitäten bei 1.800 Stück pro Stunde bis hin zu 8 Kavitäten bei 9.200 Stück pro Stunde.
6. Reduzierter Energieverbrauch pro Flasche
Das Wiedererwärmen von Rohlingen in einem separaten Ofen mit zonierten Infrarotlampen ist deutlich energieeffizienter als das individuelle Erhitzen des Materials in einer kombinierten Spritzblasanlage. Bei hohen Produktionsmengen ist die Energieeinsparung pro tausend Flaschen signifikant, wodurch die Betriebskostenstruktur gesenkt und die Umweltbilanz des Verpackungsprozesses über seinen gesamten Lebenszyklus verbessert wird.
7. Weitgehende Material- und Formatkompatibilität
Zweistufige Wiedererhitzungsblasanlagen verarbeiten Vorformlinge aus PET, PETG, PEN und anderen transparenten Kunststoffen beliebiger Hersteller. Dieser kunststoffunabhängige Ansatz ermöglicht es Verpackungsingenieuren, für jedes Produkt das optimale Material auszuwählen, ohne durch die integrierte Spritzeinheit der Maschine eingeschränkt zu sein. Formatflexibilität für verschiedene Behältergrößen wird durch einfache Werkzeug- und Rezepturänderungen an der Blasstation erreicht.
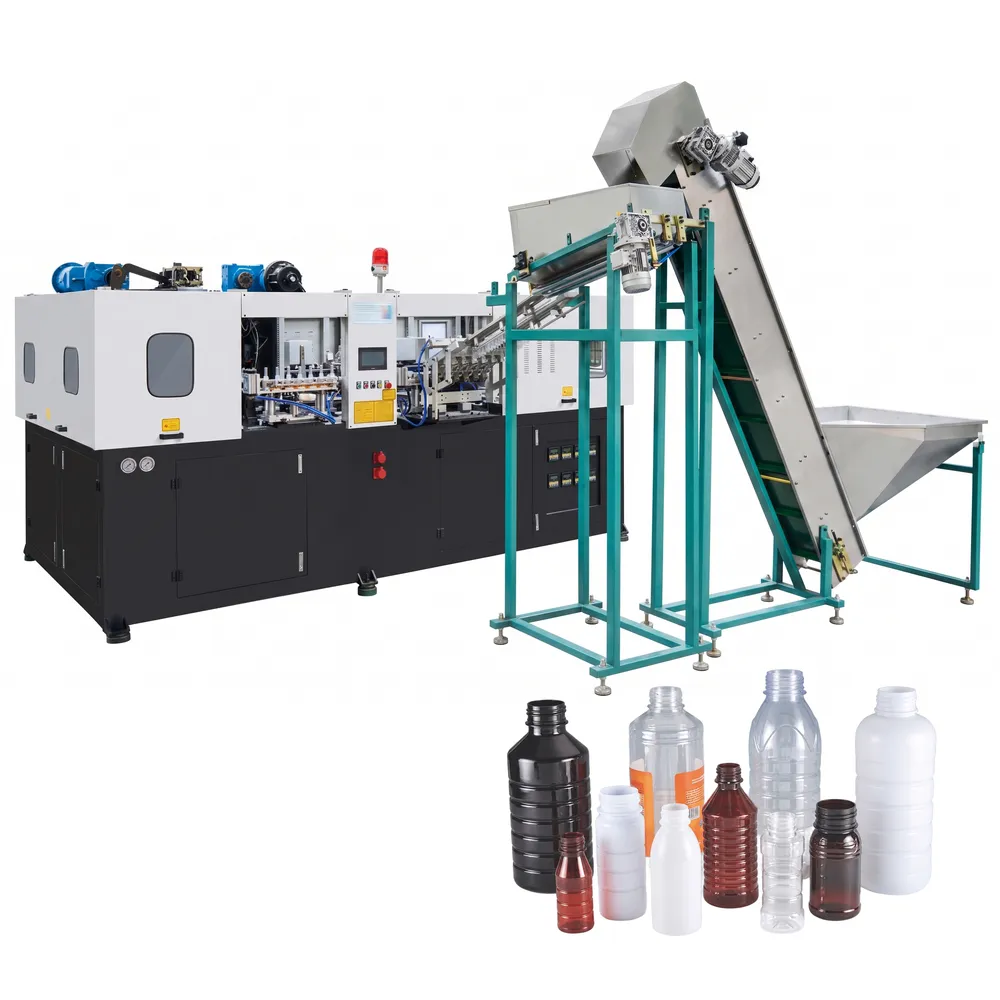
Blasformmaschine für Pestizid- und Chemikalienflaschen
Vorform-Spritzgießform
- Die Düsenlippe besteht aus zwei präzise ausgerichteten Teilen, wodurch die axiale Konzentrizität während der Vorformung gewährleistet und eine außermittige Wandstärke vermieden wird, die zu Ausblasfehlern im nachgelagerten Bereich führt.
- Die optimierte Geometrie der Kühlwasserkanäle maximiert die Wärmeabfuhr vom Vorformling, verkürzt die Zykluszeit und gewährleistet einen schnellen, gleichmäßigen Produktionszyklus auch bei längeren kontinuierlichen Läufen.
- Die Formationskomponenten werden aus importiertem Werkzeugstahl 2316 hergestellt, der vollständig rostbeständig ist und einer Härtebehandlung unterzogen wurde, um eine ausgezeichnete Verschleiß- und Korrosionsbeständigkeit zu gewährleisten.
- Kernplatte, Hohlraumplatte und andere Strukturbauteile bestehen aus Edelstahl 420, der eine hohe Korrosionsbeständigkeit in feuchten und chemisch aggressiven Produktionsumgebungen gewährleistet.
- Die unkomplizierte und leicht zugängliche interne Architektur vereinfacht die routinemäßige Werkzeugwartung und reduziert den erforderlichen Fachkenntnisstand sowie den Zeitaufwand für die Reinigung und Bauteilprüfung zwischen den Produktionskampagnen.
- Standardmäßig austauschbare Werkzeugaufnahmen ermöglichen einen schnellen Werkzeugwechsel zwischen Produktfamilien ohne kundenspezifische Anpassungen, wodurch Umrüstzeiten minimiert und die Produktionsverfügbarkeit maximiert werden.
- Das fortschrittliche Werkzeugdesign ermöglicht die Herstellung mehrerer Vorformlinge mit nur einem Werkzeug und bietet so Produktflexibilität ohne zusätzliche Werkzeuginvestitionen für Kunden mit verschiedenen Behälterformaten.
Blasform
- Das Formgrundmaterial besteht aus hochwertigem legiertem Werkzeugstahl, der aufgrund seiner Kombination aus Bearbeitbarkeit, Härte und Zähigkeit ausgewählt wurde. Dadurch wird sichergestellt, dass die Kavität ihre präzisen Abmessungen über Millionen von Produktionszyklen hinweg ohne Verformung oder verschleißbedingte Maßabweichung beibehält.
- Die Flaschengeometrie wird mithilfe fortschrittlicher 3D-CAD- und Formfüllsimulationssoftware entwickelt und validiert, bevor der Stahl zugeschnitten wird. Dadurch entfällt eine kostspielige iterative physische Probenahme, und die Markteinführungszeit für neue Behälterdesigns verkürzt sich.
- Für den Kunden stehen vielseitige Flaschendesignoptionen zur Auswahl, darunter Standardformen wie rund, quadratisch, oval und ergonomische Griffformen, mit geprägten Markenlogos, Oberflächenstrukturen und Etikettenfeldern nach Bedarf.
- Die Wasserkühlkanäle sind so konstruiert, dass ein optimaler Durchfluss über die gesamte Formoberfläche gewährleistet ist. Dies sorgt für eine gleichmäßige Temperaturabfuhr und eine konsistente Kristallinität der Flaschenwände von Kavität zu Kavität innerhalb von Mehrkavitäten-Formsätzen.
- Alle Metallkomponenten, einschließlich Hohlraumeinsätze, Halsringe und Bodenstopfen, werden auf CNC-Fräs- und Drehzentren mit Toleranzen von weniger als 0,02 mm feinbearbeitet, um Austauschbarkeit und präzise Flaschenabmessungen zu gewährleisten.
 |
 |
Wartungstipps
Durch vorausschauende Wartung bleibt Ihre automatische Blasformmaschine stets optimal in Betrieb und ihre Lebensdauer wird verlängert.
1. Tägliche Schmierprüfung
Prüfen und schmieren Sie zu Beginn jeder Schicht alle Führungsschienen, Kniehebelbolzen und Kettenantriebe. Verwenden Sie die im Handbuch des Originalgeräteherstellers angegebenen Schmierstoffsorten. Unzureichende Schmierung von Bauteilen mit hoher Taktzahl ist die Hauptursache für vorzeitigen mechanischen Verschleiß bei Blasformmaschinen, die mit dauerhaft hohen Ausstoßgeschwindigkeiten betrieben werden.
2. Inspektion des Kühlwassersystems
Überprüfen Sie zu Beginn jedes Produktionstages die Kühlwassereintrittstemperatur (Zielwert 8–10 °C), den Durchfluss (30 l/min) und den Betriebsdruck (5–6 kg/cm²). Spülen Sie den Kühlkreislauf monatlich mit einer zugelassenen Inhibitorlösung, um Ablagerungen in den Formkanälen zu verhindern. Diese Ablagerungen reduzieren die Wärmeübertragungseffizienz und führen zu Wanddickenunterschieden.
3. Inspektion und Austausch der Infrarotlampe
Überprüfen Sie wöchentlich alle Heizlampen im Ofenbereich auf Verfärbungen, Risse und Leistungsverschlechterungen. Eine defekte Lampe erzeugt eine kalte Stelle im Vorformling, was zu dünnen Wänden und potenziellen Ausbrüchen an der betroffenen Stelle führen kann. Tauschen Sie die Lampen in jeweils einem Satz pro Ofenzone aus, um ein gleichmäßiges Heizprofil zu gewährleisten und die Produktqualität während der gesamten Produktion zu sichern.
4. Wartung des Luftkreislaufs und der Ventile
Entleeren Sie den Hochdruckluftbehälter und den Feuchtigkeitsabscheider täglich, um angesammeltes Kondensat zu entfernen. Prüfen Sie die Blasventile und Rückschlagventile monatlich auf Verschleiß und Undichtigkeiten, da diese zu ungleichmäßigem Blasdruck und Flaschenfehlern führen können. Stellen Sie zu Beginn jeder Kampagne mit einem kalibrierten Manometer sicher, dass der Blasdruck an der Form im vorgegebenen Bereich von 26–35 kg/cm² liegt.
5. Reinigung und Inspektion der Formhohlräume
Nach jeder Produktionskampagne sind beide Formhälften zu entnehmen und die Kavitätenoberflächen mit einem zugelassenen Formreinigungsmittel zu säubern, um PET-Oligomerablagerungen und Trennmittelreste zu entfernen. Die Kavitätenoberflächen sind auf Mikrorisse, Kratzer oder Korrosion zu prüfen, die Oberflächenfehler auf die Flaschen übertragen könnten. Betroffene Stellen sind zu polieren und vor der Lagerung oder Wiederverwendung mit einem Korrosionsinhibitor zu behandeln, um die Präzision der Form zu erhalten.
6. SPS- und Sicherheitssystemprüfung
Führen Sie monatlich eine Überprüfung aller SPS-Ein- und Ausgangssignale durch, einschließlich der Bestätigungen der Vorformsensoren, der Bestätigungsschalter für das Schließen der Form und des Status der Sicherheitstürverriegelungsrelais. Testen Sie alle Not-Aus-Kanäle auf korrekte Reaktionszeit. Sichern Sie die aktuelle Produktionsrezeptdatenbank nach jeder Inbetriebnahme eines neuen Produkts auf einem externen Speichermedium, um Datenverlust durch Hardwareausfälle der Steuerung zu vermeiden.
Warum sollten Sie sich für die PET-Blasformmaschine von Ever-Power entscheiden?
Mexico Ever-Power ISBM Machinery Co., Ltd. ist ein spezialisierter Hersteller von automatischen Einstufen-Spritzblasformmaschinen und Spritzstreckblasformmaschinen mit umfassender Expertise in allen Bereichen der Blasformtechnik. Unser Produktportfolio umfasst Spritzblasformmaschinen, Extrusionsblasformmaschinen, Spritzstreckblasformmaschinen sowie umfangreiches Zubehör. Dank unseres exzellenten Forschungs- und Entwicklungsteams mit jahrzehntelanger Erfahrung in der Entwicklung von Spritzblasmaschinen und Werkzeugkonstruktion bieten wir jedem Kunden detaillierte und durchdachte Unterstützung vor, während und nach dem Kauf.
Unsere Maschinen produzieren Kunststoffbehälter von 1 ml bis 1.000 ml aus HDPE, LDPE, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, Biomaterialien auf Maisbasis, EVA und PCTG. Zu den Anwendungsbereichen zählen Verpackungen für die Pharma-, Lebensmittel-, Gesundheits-, Kosmetik-, Agrochemikalien- und allgemeine Industriechemikalien. Ever-Power folgt seinen Unternehmensgrundsätzen Selbstständigkeit, Integrität, Pragmatismus, Innovation und Verantwortung und bietet schlüsselfertige Komplettlösungen für hochwertige Spritzblasformprodukte, die weltweit erstklassige Qualität und höchste Kundenzufriedenheit gewährleisten.
- Über 20 Jahre herausragende Ingenieursleistungen
Über zwei Jahrzehnte gezielte Forschung, Entwicklung, Fertigung und Vertrieb von Blasformmaschinen haben eine umfassende Wissensbasis geschaffen. Diese Erfahrung fließt in jedes Maschinendesign, jede Prozessempfehlung und jedes After-Sales-Protokoll ein, das wir liefern. - Weltweite Lieferung und Installation
Wir exportieren Blasformmaschinen nach Malaysia, Indonesien, Peru, Chile, Russland, Ägypten, Pakistan, Vietnam, Südafrika, Mexiko und in weitere Länder. Unsere werksgeschulten Installationstechniker reisen zu Ihnen, um die Maschinen in Betrieb zu nehmen und die Bediener zu schulen – für einen reibungslosen Produktionsstart. - Komplette schlüsselfertige Projektunterstützung
Von der Konstruktion von Vorformlingen und der Auswahl der Maschinen über die Fabrikplanung, die Spezifikation der Versorgungsanschlüsse bis hin zur Integration der nachgelagerten Automatisierung bietet Ever-Power einen kompletten schlüsselfertigen Projektservice, der den Investitionsprozess für neue und expandierende Verpackungsbetriebe vereinfacht. - Kundenspezifische Blasformmaschinenlösungen
Wir bieten kundenspezifische Konfigurationen für Blasformmaschinen an, die für nicht standardmäßige Behälterformate, ungewöhnliche Halsgeometrien, hohe Barriereeigenschaften des Materials und spezielle Anwendungsbereiche geeignet sind. Unser Ingenieurteam arbeitet mit Produktmustern des Kunden zusammen, um die Werkzeug- und Maschinenspezifikationen vor Produktionsbeginn zu validieren. - Umfassendes Ersatzteilprogramm
Ein umfangreiches Ersatzteillager, das alle wichtigen Verschleißteile abdeckt, gewährleistet die Verfügbarkeit von Ersatzteilen mit kurzen Lieferzeiten. Empfohlene Erstausstattungssätze für Ersatzteile werden mit jeder Maschine mitgeliefert, um die Produktionskontinuität während der Garantiezeit und darüber hinaus sicherzustellen. - Reaktionsschneller technischer Kundendienst
Unser Kundendienstteam bietet Ferndiagnose sowie technische Unterstützung per Telefon, E-Mail und Chat mit einer Reaktionszeit von unter vier Stunden. Sollte die Fernwartung ein Problem nicht lösen können, werden umgehend Servicetechniker vor Ort entsandt, um Ihren Produktionsplan nicht zu gefährden.
 |
 |
 |
 |
 |
 |
Häufig gestellte Fragen
F: Welche Flaschenvolumina kann die vollautomatische Blasformmaschine EPA.ES-2C130 produzieren?
A: Die EPA.ES-2C130 verarbeitet Behälter mit einem maximalen Volumen von 1.500 ml pro Kavität. Die umfassendere EPA-Serie, zu der Modelle wie die EPA.ES-4C114 und die EPA.JS-2C366 gehören, erweitert den Bereich von 500 ml bis 22.000 ml und ermöglicht so die Herstellung von großvolumigen Chemikalienfässern und kleinen Körperpflegeflaschen auf derselben Maschinenfamilie mit entsprechenden Werkzeugwechseln.
F: Was ist die theoretische Leistung der automatischen PET-Blasformmaschine EPA.ES-2C130?
A: Die EPA.ES-2C130 hat mit ihrer 2-Kavitäten-Formkonfiguration eine theoretische Leistung von 1.800 Flaschen pro Stunde. Für einen höheren Durchsatz können Kunden innerhalb der EPA-Serie auf Modelle wie die EPA.ES-6C76 mit 7.200 Flaschen pro Stunde oder die EPA.ES-8C76 mit 9.200 Flaschen pro Stunde zurückgreifen. Die tatsächliche Leistung hängt vom Flaschenvolumen, dem Material und den Konditionierungsbedingungen der Vorformlinge ab.
F: Welche Kunststoffmaterialien verarbeitet diese Kunststoffblasformmaschine?
A: Die EPA.ES-2C130 verarbeitet primär PET- und PETG-Harze für transparente Behälter mit hoher Transparenz und Chemikalienbeständigkeit. Die breitere EPA-Serie eignet sich für PP, HDPE und LDPE für opake oder halbtransparente Behälter. Die Materialauswahl sollte den Anforderungen an die chemische Beständigkeit des zu verpackenden Produkts entsprechen, insbesondere bei agrochemischen und industriellen Anwendungen.
F: Mit welchem Blasdruck arbeitet die EPA.ES-2C130 PET-Flaschenblasformmaschine?
A: Die Maschine arbeitet mit einem Blasdruck von 26 bis 35 kg/cm², der je nach Flaschendesign und Wandstärke angepasst werden kann. Das Niederdruck-Vorblasen erfolgt mit einem Betriebsdruck von 7 kg/cm² und einem Luftverbrauch von 600 l/min, während das Hochdruckblasen 1.000 bis 1.500 l/min benötigt. Diese Parameter sollten vor der Installation mit Ihrer vorhandenen Druckluftversorgung abgeglichen werden.
F: Welche Kühlwasserspezifikationen benötigt die Blasformmaschine?
A: Gemäß EPA.ES-2C130 ist Kühlwasser mit einer Vorlauftemperatur von 8 bis 10 °C, einem Vorlaufdruck von 5 bis 6 kg/cm² und einer Durchflussrate von 30 l/min erforderlich. Zur Aufrechterhaltung der Ziel-Vorlauftemperatur wird üblicherweise ein Kühler benötigt. Dessen Leistung sollte anhand der Wärmelast in den Form- und Ofenbereichen berechnet werden. Zur Schonung der Kühlkanäle der Form wird Wasser mit einem geeigneten Korrosionsinhibitor empfohlen.
F: Worin unterscheidet sich eine zweistufige Blasformmaschine von einer Spritzstreckblasformmaschine?
A: Eine zweistufige Maschine trennt die Vorformlingsproduktion und das Flaschenblasen in separate, unabhängige Arbeitsgänge. Dadurch können Vorformlinge extern bezogen oder in einer separaten Spritzgießzelle zu einem späteren Zeitpunkt hergestellt werden. Eine Spritzstreckblasformmaschine integriert Spritzgießen, Konditionieren und Blasen in einer kontinuierlichen Einheit. Dies macht sie kompakter und besser geeignet für Sonderformen und kleinere Mengen, schränkt aber die Möglichkeit ein, in jeder einzelnen Stufe einen sehr hohen Durchsatz zu erzielen.
F: Welchen Strombedarf hat die Blasformmaschine EPA.ES-2C130?
A: Die Maschine hat eine maximale installierte Heizleistung von 42,5 kW. Im Normalbetrieb liegt die übliche Heizleistung je nach Flaschengröße und Wandstärke der Vorformlinge zwischen 8 und 13 kW. Die gesamte Anschlussleistung inklusive Antriebsmotoren, Steuerungssystemen und Hilfseinrichtungen sollte für Ihr spezifisches Produktionsszenario mit dem technischen Team von Ever-Power abgeklärt werden, um die korrekte Dimensionierung der elektrischen Infrastruktur zu gewährleisten.
F: Welche Abmessungen und welches Gewicht hat die Blasformmaschine für Kunststoffflaschen EPA.ES-2C130?
A: Die EPA.ES-2C130 hat Abmessungen von 3.600 mm Länge, 1.800 mm Breite und 1.980 mm Höhe und wiegt insgesamt 3.000 kg. Die Tragfähigkeit der Produktionshalle und die Zufahrtsmöglichkeiten für Gabelstapler müssen vor der Auslieferung geprüft werden. Ever-Power stellt Ihnen gerne eine bemaßte Aufstellungszeichnung zur Verfügung, die die Vorbereitung Ihrer Produktionshalle unterstützt und die Anschlüsse für Versorgungsleitungen sowie die erforderlichen Zufahrtsbereiche um die Maschine herum ausweist.
F: Kann die vollautomatische Blasformmaschine EPA.ES-2C130 zur Herstellung von lebensmittelgeeigneten Flaschen verwendet werden?
A: Ja. Bei der Verarbeitung von lebensmittelzugelassenen PET- oder PETG-Harzen und der Verwendung von Formen mit lebensmittelechten Oberflächenbehandlungen kann die EPA.ES-2C130 Flaschen herstellen, die den FDA-Vorschriften 21 CFR und der EU-Verordnung 10/2011 für Lebensmittelkontaktmaterialien entsprechen. Kunden sollten bei der Bestellung angeben, dass die Anwendung lebensmittelkonform sein soll, damit die entsprechenden Formmaterialien und Oberflächenbehandlungen verwendet werden. Die Dokumentation der Konformität liegt in der Verantwortung des Harzlieferanten und des Flaschenherstellers.
F: Wie lange dauert der Formwechsel an der Flaschenblasformmaschine EPA.ES-2C130?
A: Die Umrüstzeit hängt von der Erfahrung des Bedieners und dem Unterschied zwischen den beiden Formen ab. Bei Flaschen ähnlicher Größe, die lediglich einen Formhohlraumwechsel erfordern, benötigen erfahrene Bediener in der Regel 60 bis 90 Minuten. Die Umstellung auf ein deutlich anderes Flaschenformat, die eine Anpassung der Streckstange, des Vorformlingshalters und des Ofenlampenprofils erfordert, kann zwei bis drei Stunden dauern. Ever-Power empfiehlt, die Abmessungen des Formflansches für Ihr gesamtes Produktsortiment zu standardisieren, um die Komplexität der Umrüstung zu minimieren.
Kundenrezensionen
Carlos Mendes, Agrochemical Packaging, Brasilien
„Wir betreiben die EPA.ES-2C130 nun seit acht Monaten in unserem Agrochemikalien-Abfüllwerk in São Paulo. Wir produzieren 1.000-ml-PET-Flaschen für Pestizide, und die Produktkonstanz ist wirklich beeindruckend. Die Halsmaße liegen bei über 991.000 Tonnen Flaschen innerhalb der Toleranz, was deutlich besser ist als bei der Maschine, die wir ersetzt haben. Das Team von Ever-Power war vier Tage für die Installation und Inbetriebnahme vor Ort und hat meine Bediener vor ihrer Abreise gründlich geschult. Wir sind sehr zufrieden und haben bereits eine EPA.ES-4C130 für unsere zweite Produktionslinie angefragt.“
Jorge Ramirez, Chemische Verpackung, Mexiko
„Wir haben zwei EPA.ES-2C130-Einheiten für unsere Abfüllanlage für Chemikalienflaschen in Monterrey bestellt. Die Lieferung erfolgte termingerecht und die Dokumentation war vollständig. Die Einrichtung verlief schneller als erwartet. Der Blasdruckbereich von 26 bis 35 kg/cm² bietet uns große Flexibilität beim Wechsel zwischen verschiedenen Flaschenwandstärken. Wir produzieren sowohl 500-ml- als auch 1500-ml-Behälter auf derselben Maschine durch einfachen Formenwechsel. Das spart uns im Vergleich zur Anschaffung separater Maschinen für jede Größe erhebliche Kosten. Die Kühlleistung von 8 bis 10 Grad ist selbst in unserer warmen Produktionsumgebung stabil.“
Budi Santoso, Getränkeverpackung, Indonesien
„Insgesamt eine gute Maschine. Wir setzen sie seit etwa fünf Monaten in unserem Werk außerhalb von Jakarta zur Herstellung von Wasser- und Saftflaschen ein. Die Leistung von 1.800 Flaschen pro Stunde entspricht exakt den Spezifikationen. Die Bedienoberfläche ist so intuitiv, dass meine Mitarbeiter sie schnell beherrschen konnten, ohne dass umfangreiche Schulungen nötig waren. Einziger Verbesserungsvorschlag: Die Ersatzteilliste im Handbuch könnte detaillierter sein. Das Kundendienstteam von Ever-Power hat unsere Fragen jedoch innerhalb weniger Stunden beantwortet. Wir werden diesen Lieferanten bei unserer nächsten Erweiterung definitiv wieder in Betracht ziehen.“
Imran Khan, Lohnverpackung, Pakistan
„Wir sind ein Lohnverpacker in Lahore, und unsere EPA.ES-2C130 läuft seit sechs Monaten im Dreischichtbetrieb. Wir verpacken damit unter der Woche sowohl Pestizid- als auch Körperpflegeprodukte und wechseln die Formen samstags. Der Formenwechsel dauert für unser Team etwa 90 Minuten, was akzeptabel ist. Die 3.000 kg schwere Maschine ist robust und vibrationsfrei, selbst bei voller Drehzahl. Die Ausschussrate liegt unter 11 TP3T. Im dritten Monat hatten wir ein Problem mit einem Magnetventil. Ever-Power lieferte uns das Ersatzteil innerhalb einer Woche kostenlos, da wir noch Garantie hatten.“
Ahmed Hassan, Home Care Packaging, Ägypten
„Dies ist unsere dritte Blasformmaschine von Ever-Power. Wir betreiben sie in unserem Werk in Kairo zur Herstellung von 750-ml- und 1000-ml-PET-Flaschen für Haushaltsreiniger. Die Verarbeitungsqualität ist bei allen drei von uns erworbenen Maschinen durchweg gut. Die Heizleistung von maximal 42,5 kW ist selbst im Sommer, wenn die Umgebungstemperaturen hier sehr hoch sind, ausreichend. Der Energieverbrauch im Normalbetrieb von 8 bis 13 kW ist niedriger als erwartet, was unsere Stromkosten senkt. Das technische Team von Ever-Power reagiert bei kleineren Fragen zur Fehlerbehebung schnell über WhatsApp, was für uns sehr praktisch ist.“
Nguyen Thi Lan, Pharmazeutische Verpackung, Vietnam
„Wir haben die EPA.ES-2C130 für unsere Abfüllanlage für pharmazeutische Flaschen in Hanoi angeschafft. Die Produktion läuft seit zehn Monaten, und die Qualität unserer 500-ml-Medikamentenflaschen ist konstant gut. Die Stellfläche der Maschine von 3.600 x 1.800 x 1.980 mm passt optimal in unsere bestehende Produktionshalle. Anfangs hatten wir einige Schwierigkeiten, das Infrarotlampenprofil für unsere spezifische Wandstärke der Vorformlinge einzustellen, aber das technische Team von Ever-Power schickte uns eine detaillierte Einrichtungsanleitung, und das Problem war innerhalb eines Tages gelöst. Insgesamt sind wir mit dem Preis-Leistungs-Verhältnis im Vergleich zu europäischen Alternativen, die wir ebenfalls in Betracht gezogen haben, sehr zufrieden.“
Thabo Nkosi, Agrochemische Verpackung, Südafrika
„Wir beliefern den südafrikanischen Markt für Agrochemikalien mit Flaschen, und die EPA.ES-2C130 hat sich für unseren Standort in Durban als gute Investition erwiesen. Die automatische Blasformmaschine verarbeitet unsere 1.500-ml-Herbizidflaschen zuverlässig. Die Lieferzeit betrug, wie vereinbart, etwa 65 Tage. Die Maschine kam gut verpackt und unbeschädigt an. Besonders schätze ich, dass die Kühlwassertemperatur auch während unserer langen Produktionsschichten konstant zwischen 8 und 10 Grad Celsius bleibt. Dadurch bleiben die Flaschenabmessungen den ganzen Tag über sehr stabil. Ich kann diesen Lieferanten nur empfehlen.“
Miguel Torres, Chemikalienflaschenverpackung, Peru
„Wir betreiben eine Produktionsanlage für Plastikflaschen in Lima und haben die EPA.ES-2C130 angeschafft, um unsere Kapazität für Chemikalienflaschen zu erhöhen. Der Verkaufsprozess verlief reibungslos und der Preis war im Vergleich zu anderen Anbietern von Blasformmaschinen wettbewerbsfähig. Besonders beeindruckt hat mich die technische Unterstützung vor dem Kauf, die detaillierte Layoutzeichnungen und Spezifikationen für den Versorgungsanschluss umfasste und uns die Standortvorbereitung erheblich erleichterte. Nach zehn Monaten Betrieb waren lediglich routinemäßige Wartungsarbeiten und ein Lampenwechsel erforderlich. Wir würden jederzeit wieder bei Mexico Ever-Power kaufen.“
Peter Mwangi, FMCG-Verpackung, Kenia
„Unser Unternehmen produziert in Nairobi Flaschen für Konsumgüter des täglichen Bedarfs. Die EPA.ES-2C130 ist seit sieben Monaten Teil unserer Produktionslinie und stellt 1.000-ml-Flaschen für Reinigungsmittel aus PET her. Der Luftverbrauch von 600 Litern pro Minute bei niedrigem Druck und 1.000 bis 1.500 Litern pro Minute bei hohem Druck entsprach der Kapazität unseres bestehenden Kompressors, ohne dass eine Aufrüstung erforderlich war. Dies war ein wichtiger Faktor für unsere Kaufentscheidung. Die SPS-Steuerung ist intuitiv, und meine Techniker kamen nach zwei Tagen gut damit zurecht. Insgesamt eine solide, zuverlässige und vollautomatische Blasformmaschine, die hält, was sie verspricht.“
Zusätzliche Informationen
| Herausgegeben von | Yjx |
|---|
Ähnliche Produkte
-

EPA.ES-2C130 Vollautomatische Blasformmaschine für Flaschen mit Alltagschemikalien und Kosmetikartikeln
-
EPA.AS-4C76.2 Vollautomatische Blasformmaschine für Medikamentenflaschen
-
EPA.ES-2C100 Vollautomatische Blasformmaschine für Flaschen mit Alltagschemikalien und Kosmetikartikeln
-
EPA.AS-2C114.3 Vollautomatische Blasformmaschine für Wasser- und Getränkeflaschen


