
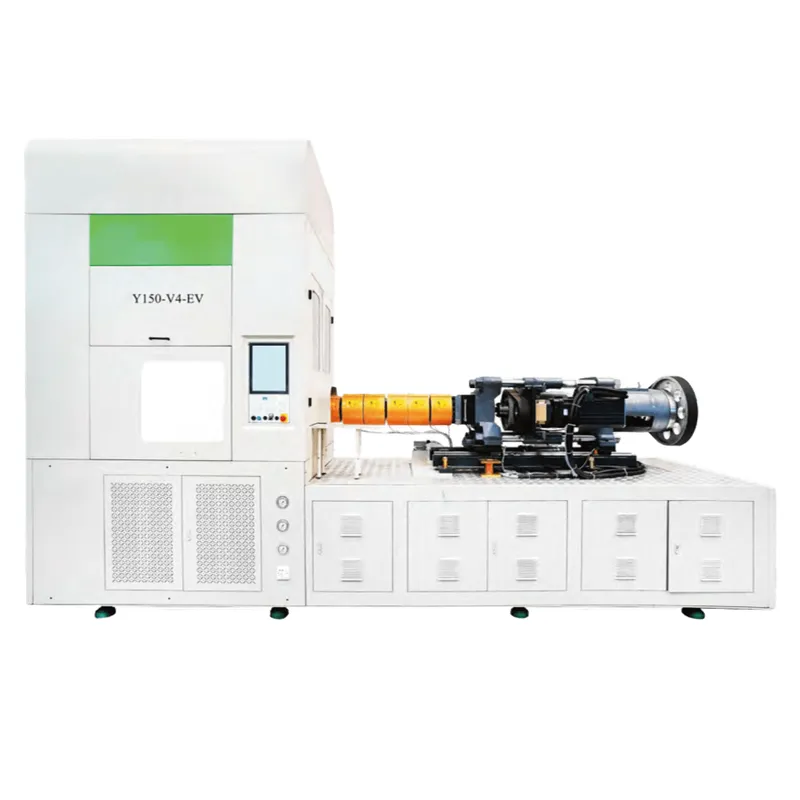
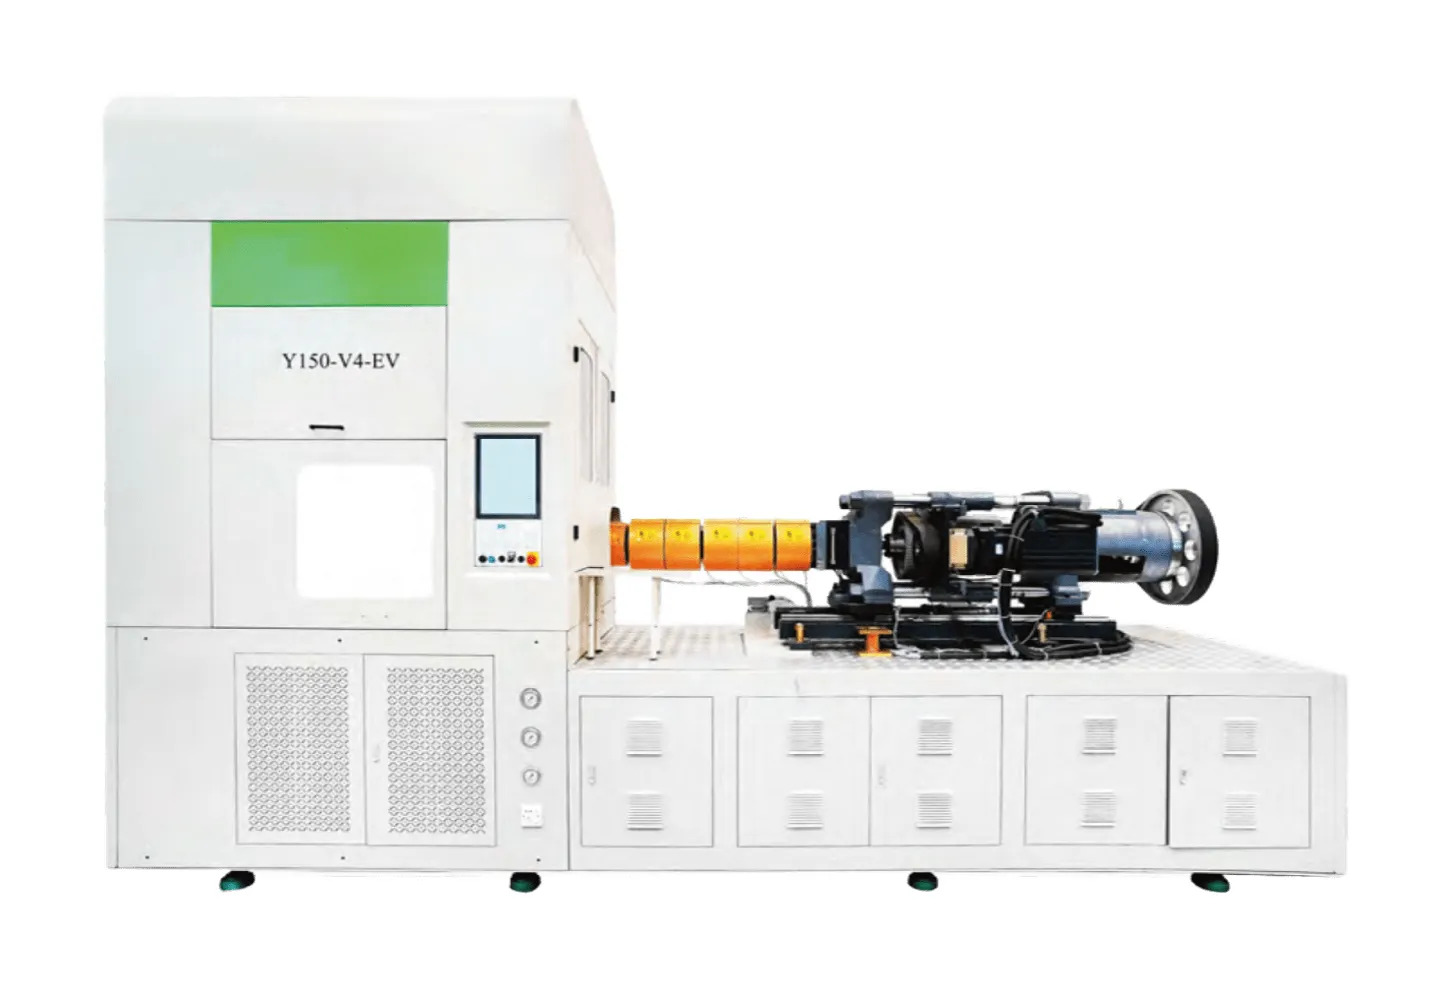
Machine de moulage par injection-soufflage YS150-V4-EV, remplaçant la machine japonaise ASB-12M.
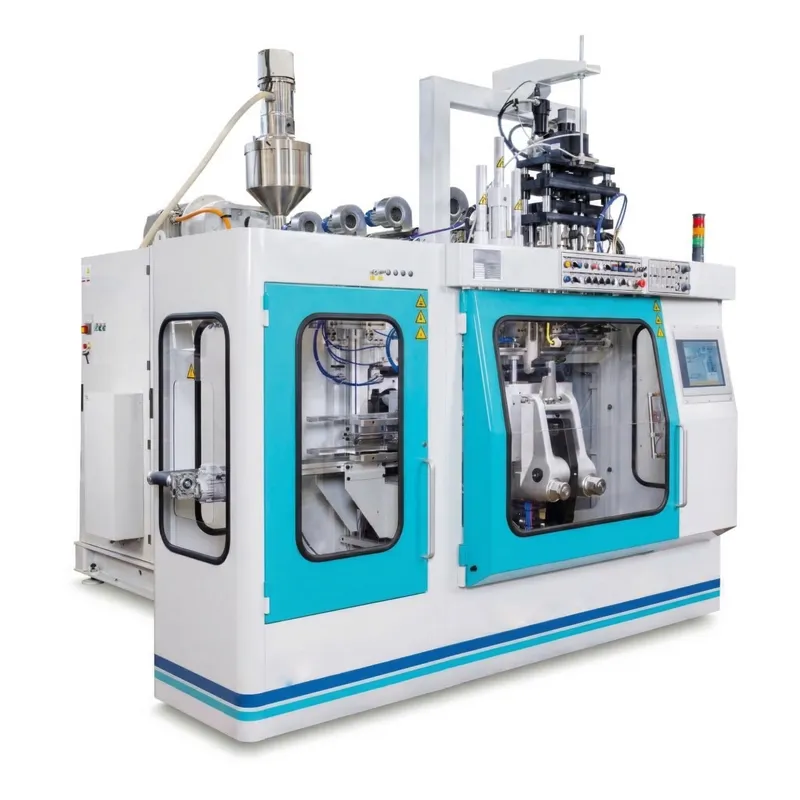
La machine de moulage par injection-soufflage YS150-V4-EV est une machine ISBM monobloc entièrement électrique à 4 stations, conçue pour offrir des performances supérieures et remplacer avantageusement le modèle japonais ASB-12M. Fabriquée par Ever-Power selon des principes de conception standardisés et avec des composants mécaniques de marques importées, cette machine monobloc intègre l'injection, le conditionnement des préformes, le moulage par étirage-soufflage et l'éjection des bouteilles en un seul cycle automatisé et continu, éliminant les étapes de réchauffage intermédiaires et améliorant considérablement la régularité du débit.
La machine de moulage par injection-soufflage YS150-V4-EV est une machine ISBM monobloc entièrement électrique à 4 stations, conçue pour offrir des performances supérieures et remplacer avantageusement le modèle japonais ASB-12M. Fabriquée par Ever-Power selon des principes de conception standardisés et avec des composants mécaniques de marques importées, cette machine monobloc intègre l'injection, le conditionnement des préformes, le moulage par étirage-soufflage et l'éjection des bouteilles en un seul cycle automatisé et continu, éliminant les étapes de réchauffage intermédiaires et améliorant considérablement la régularité du débit.
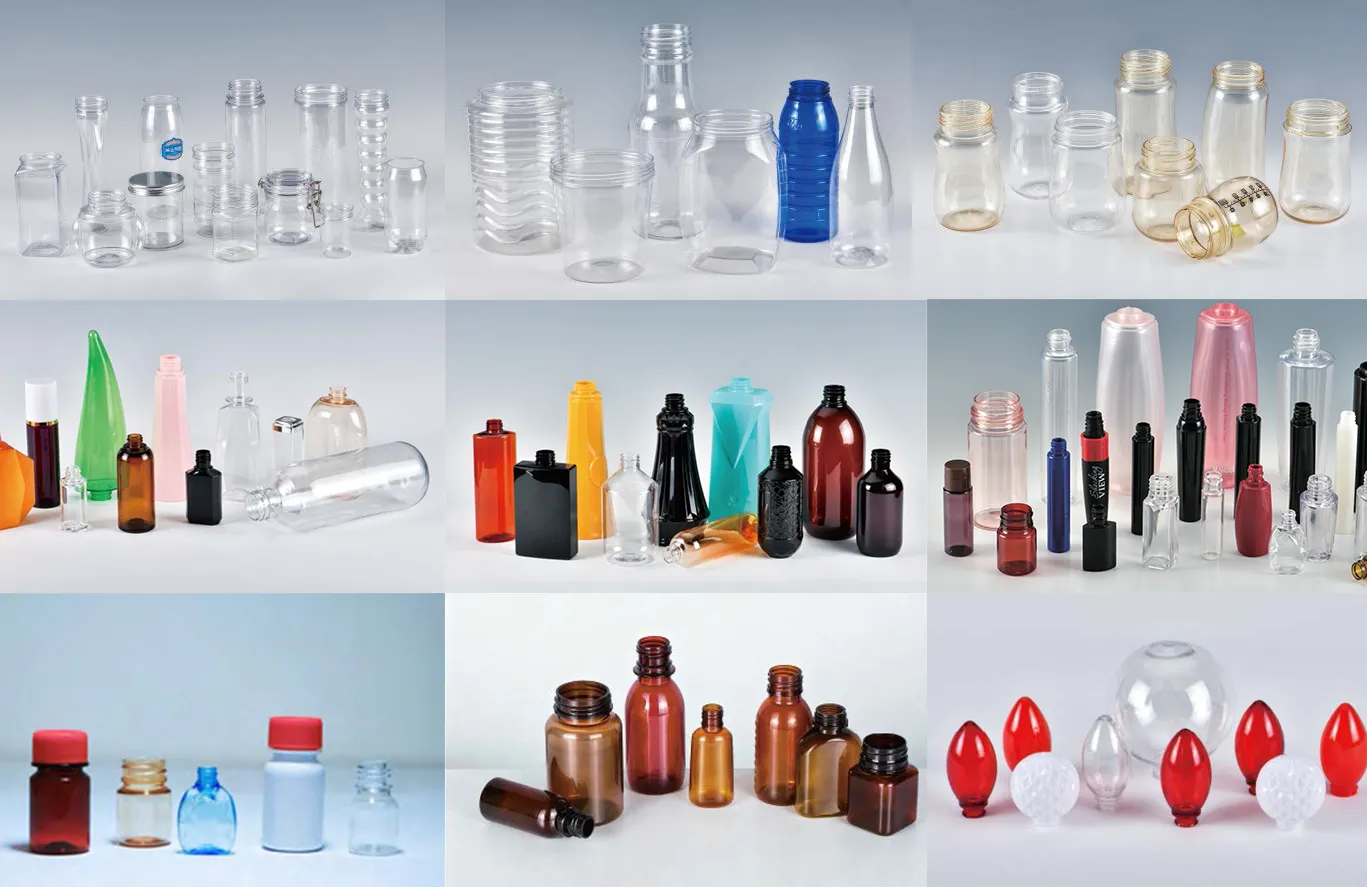
Équipée de 10 servomoteurs Inovance ou WEICHI d'une puissance totale de 102,8 kW, la YS150-V4-EV est conçue pour les fabricants exigeant une production conforme aux BPF, un risque nul de contamination hydraulique et une répétabilité dimensionnelle élevée. Elle transforme les matériaux PET et PETG pour produire des flacons de médicaments, de cosmétiques, des biberons, des bocaux à large ouverture, des bouteilles d'eau, des flacons compte-gouttes et des contenants de formes spéciales de 20 ml à 2 500 ml. Que vous exploitiez une ligne de conditionnement pharmaceutique, une unité de remplissage de cosmétiques haut de gamme ou une usine de production de contenants pour boissons à grand volume, cette machine de soufflage-injection entièrement électrique vous garantit la précision, la disponibilité et la conformité aux normes d'hygiène requises par votre application.
Tableau comparatif des modèles de produits
1. Remplacement pour le modèle ASB japonais
| Modèle de machine Y/YS | Configuration / Remarques | Modèle japonais compatible |
| Y150-V4-2 | Configuration standard | ASB-12M |
| YS150-V4-EV | Servo complet | ASB-12M |
| Y250-V4 | Configuration standard | ASB-70DPH |
| Y250-V4-B | Série B | ASB-70DPW |
| Y650-V4 | Modèle grande capacité | ASB-650 |
2. Remplacement pour le modèle japonais AOKI
| Modèle de machine Y/YS | Configuration / Remarques | Modèle japonais compatible |
| Y150-V4-B | Série B | SBIII-100L-20 |
| Y150-V3-B | Modèle à 3 stations | SBIII-100L-20 |
| Y200-V4-B | Série B | SBIII-250LL-50S |
| Y200-V3 | Modèle à 3 stations | SBIII-250LL-50S |
| YS350-V4-EV | Servo complet | AL-350LL-40 |
| Modèle standard | Modèle de servo | Modèle entièrement électrique |
 |
 |
 |
Our Advanatges
1. La qualité est supérieure. Les bouteilles en plastique produites par les machines de soufflage japonaises présentent toutes une ligne de joint. Une protubérance de plastique se forme au milieu des deux moules de chaque côté, laissant une marque. En revanche, nos moules sont d'une précision extrême et cette marque est totalement invisible.
2. Notre production est rapide, grâce à un grand nombre de vis et à une cadence élevée. Alors que le Japon peut produire quatre bouteilles en plastique à la fois, nous pouvons en produire six.
3. Économisez de l'énergie. Nos machines consomment de 15% à 25% d'énergie en moins que celles du Japon, d'Europe et des États-Unis.
4. Un large éventail de technologies de commande électrique a été adopté pour remplacer les composants hydrauliques et pneumatiques. Par exemple, au Japon, les composants pneumatiques utilisés dans le mécanisme de coupe du fond sont ici remplacés par des servomoteurs, dont la vitesse est doublée. Dans l'industrie pharmaceutique et d'autres secteurs, l'utilisation exclusive de servomoteurs, sans aucun système hydraulique, garantit la conformité aux normes BPF et un fonctionnement dans un environnement exempt d'huile et de pollution.
Spécifications du produit
| Article | Unité | Caractéristiques | |||||||
| Nom | Moulage par injection-soufflage en une étape Machine (4 postes) |
||||||||
| Modèle | YS150-V4-EV (Compatible avec le modèle japonais ASB-12M) | ||||||||
| Fabricant | Le Mexique toujours puissant | ||||||||
| Matériel | PET/PETG | ||||||||
| Diamètre de la vis | MM | 40 | 50 | 55 | / | ||||
| Volume d'injection théorique | CM³ | 188 | 392 | 475 | / | ||||
| Vitesse de rotation de la vis (tr/min) | r/min | 350 | 350 | 350 | / | ||||
| Force de serrage par injection | KN | 150 | |||||||
| Force de serrage par soufflage | KN | 200 | |||||||
| Puissance du moteur | KW | 102.8 | |||||||
| Puissance de chauffage | KW | 10 | |||||||
| Pression d'air soufflé | MPA | 2.0-3.5 | |||||||
| Pression de l'eau de refroidissement | MPA | 0.4-0.6 | |||||||
| Pression d'eau du refroidisseur d'huile de machine | MPA | 0.3-0.4 | |||||||
| Température de l'eau du refroidisseur d'huile de la machine | ℃ | 20-25 | |||||||
| Tension | V | 370-400 | |||||||
| (L*l*H) Taille (L*l*H) | MM | 5200x1800x3300 | |||||||
| Poids | T | 7 | |||||||
| Dimensions du produit | |||||||||
| Quantité de produit | PCS | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| Diamètre de la bouteille (BD) | MM | 118 | 80 | 66 | 56 | 54 | 45 | 28 | 26 |
| Hauteur de la bouteille (H) | MM | 210 | 150 | 100 | |||||
| Diamètre du col (E) | MM | 83 | 62 | 48 | 38 | 32 | 25 | 17 | 15 |
| Volume maximal de la bouteille (ml) | ML | 2500 | 1500 | 900 | 400 | 250 | 100 | 30 | 20 |
| Poids maximal de la bouteille (W) | G | 130 | 65 | 43 | 32 | 26 | 22 | 18 | 16 |
Paramètre machine
| Modèle compatible : | Compatible avec le modèle japonais ASB-12M |
| Diamètre de la vis : | 50 mm (en option) |
| Capacité d'injection théorique : | 392 g |
| Force de serrage par injection : | 150 kN |
| Course du moule supérieur : | 250 mm |
| Course inférieure du moule : | 205 mm |
| TEMP. Régulation du mouvement de base : | 250 mm |
| Course du barillet de régulation de température : | 230 mm |
| Coup de sortie : | 170 mm |
| Force de serrage par soufflage : | 200 kN (simple côté) |
| Coup de noyau de soufflage : | 250 mm |
| course de moulage par soufflage : | 75+75 mm |
| Dimensions (L×l×H) : | 5,2 x 1,8 x 3,3 m |
| Poids: | 7T |
Norme technique
| Système de servocommande : | Utilisation de 10 systèmes de commande de servomoteurs. |
| Puissance du servomoteur : | Puissance du servomoteur Inovance/ WEICHI : 102,8 KW. |
| Système de contrôle informatique : | Utilisation de l'automate programmable Inovance/MiRLE. |
| Entraînement de la platine : | La platine est équipée d'un servomoteur Yaskawa japonais ou d'un servomoteur WEICHI avec un réducteur TSUNTIEN taïwanais. |
| Structure de moulage par soufflage : | La structure de moulage par soufflage adopte un système de serrage de moule à double servomoteur avec fonction de compensation haute pression. |
| Soupape haute pression : | Utilisation de la vanne haute pression américaine Parker. |
| Cylindre pneumatique : | Utilisation du cylindre pneumatique Aitak. |
| Contrôle de la température : | Utilisation d'un boîtier de commande intégré pour réguler la température ; ce boîtier est très précis, stable et facile à utiliser. |
| Vis chauffée : | La vis est chauffée par un anneau chauffant nano-infrarouge lointain à économie d'énergie (10 kW). |
| vis-mère | Vis mère : NSK Japon ; |
| Puissance totale de la machine : | Puissance totale de la machine : 112,8 kW. |
Caractéristiques de la machine de moulage par injection-soufflage YS150-V4-EV
1. Entièrement électrique, sans hydraulique
La YS150-V4-EV remplace tous les actionneurs hydrauliques et pneumatiques des modèles japonais comparables par 10 axes de servomoteurs. Ceci élimine tout risque de contamination de l'huile hydraulique, rendant la machine conforme aux normes BPF d'emballage pharmaceutique et adaptée aux environnements adjacents aux salles blanches. Son architecture entièrement électrique réduit également la consommation d'énergie de 151 à 251 TPL par rapport aux modèles japonais, européens et américains équivalents, ce qui se traduit par une réduction significative des coûts d'exploitation sur l'ensemble du cycle de vie de la machine.
2. Précision de moulage supérieure, absence de ligne de joint
Les machines ISBM japonaises produisent des bouteilles présentant une ligne de joint visible, une protubérance en plastique à la jonction du moule qui crée un défaut esthétique sur les emballages haut de gamme. La YS150-V4-EV utilise des moules ultra-précis où la ligne de joint est totalement invisible, ce qui simplifie considérablement le processus. machine de moulage par injection-étirage-soufflage Le choix privilégié des fabricants de flacons haut de gamme pour les cosmétiques, les produits pharmaceutiques et les soins personnels qui appliquent des normes de qualité de surface zéro tolérance.
3. Débit supérieur aux versions originales japonaises
Alors que la machine japonaise ASB-12M produit quatre conteneurs par cycle, la YS150-V4-EV, grâce à sa vis sans fin de grand volume et à son architecture d'injection à haute vitesse, permet d'atteindre une production jusqu'à six conteneurs par cycle. À surface au sol égale, cela se traduit par une capacité de production annuelle nettement supérieure, améliorant considérablement le coût unitaire et accélérant le retour sur investissement par rapport aux équipements japonais d'origine.
4. Excellentes propriétés de barrière et résistance de la bouteille
L'étirage biaxial inhérent au procédé de moulage par injection-soufflage en une seule étape oriente simultanément les chaînes de polymère PET dans deux directions, ce qui permet d'obtenir des contenants présentant une résistance à la compression nettement supérieure, une étanchéité aux gaz et à l'humidité optimale et une transparence optique améliorée par rapport aux alternatives non étirées. Ces propriétés sont essentielles pour les applications pharmaceutiques, les boissons et les huiles alimentaires, où la durée de conservation, l'inviolabilité et la durabilité mécanique sont des critères indispensables.
5. ASB-12M Mold Compatibility
Conçue pour remplacer directement les machines-outils ASB ISBM, la YS150-V4-EV est entièrement compatible avec les moules ASB-12M japonais existants. Les entreprises passant d'équipements japonais à la YS150-V4-EV peuvent ainsi réutiliser leurs moules existants sans réoutillage coûteux, réduisant considérablement le coût total du changement d'équipement. Cette compatibilité est vérifiée et prise en charge par l'équipe d'ingénierie d'Ever-Power lors de l'installation et de la mise en service, offrant ainsi une garantie aux responsables des achats planifiant la modernisation des machines.
6. Respectueux de l'environnement et faible en déchets
La technologie ISBM en une seule étape génère intrinsèquement un minimum de déchets, car la préforme est moulée par injection aux dimensions précises puis étirée immédiatement pour former le contenant final, sans bavures ni paraison. Associée à un anneau chauffant nano-infrarouge lointain (10 kW) économe en énergie et à une architecture entièrement servo-motorisée, la YS150-V4-EV contribue aux objectifs ESG des entreprises en réduisant la consommation d'énergie par unité, en éliminant le traitement des huiles hydrauliques usées et en permettant l'utilisation de flux de résine PET recyclée.
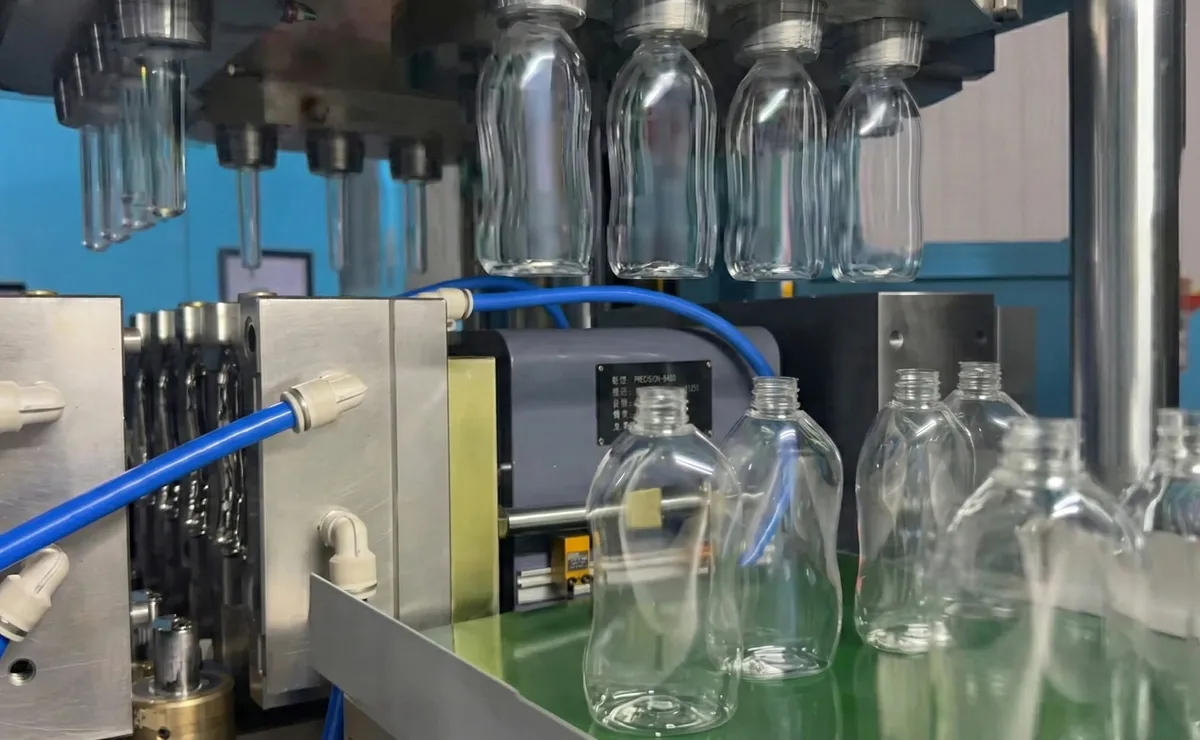
Principe de fonctionnement des machines ISBM
Étape 1 : Moulage par injection
La résine PET est chauffée à l'état fondu puis injectée dans la cavité d'un moule de préforme sous une force de serrage de 150 kN. La préforme est partiellement refroidie afin de stabiliser sa géométrie tout en conservant une énergie thermique suffisante pour éviter un réchauffage secondaire. Durant cette phase, le col est formé avec précision dimensionnelle, garantissant une étanchéité fiable et un filetage conforme aux spécifications pour les opérations de bouchage ultérieures. Les diamètres de vis disponibles (40 mm, 50 mm ou 55 mm) permettent de configurer la machine pour des volumes d'injection théoriques respectifs de 188 cm³, 392 cm³ et 475 cm³, adaptés à une large gamme de poids de préformes de contenants.
Étape 1 : Conditionnement et transfert de la préforme
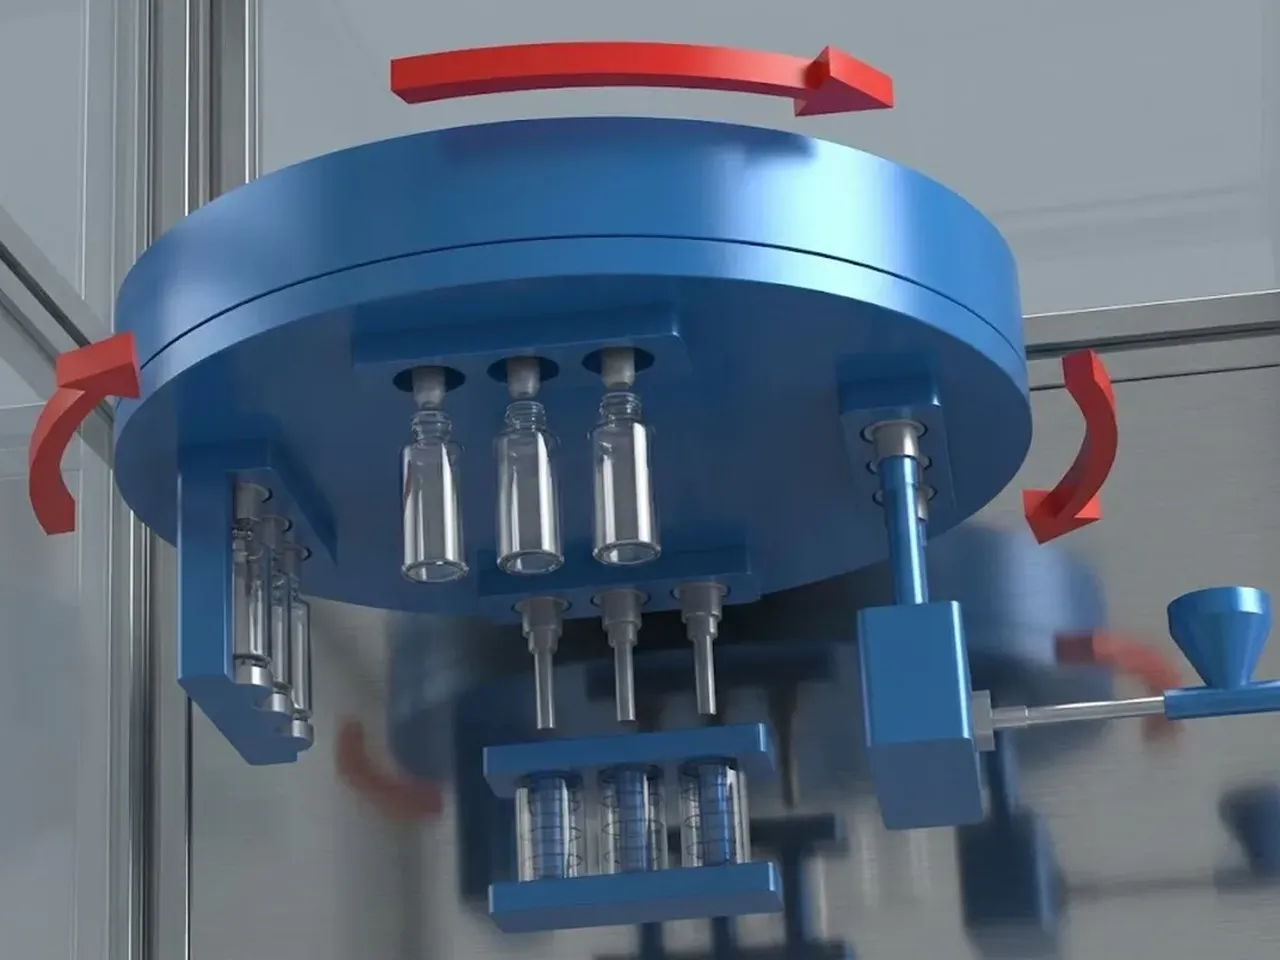
La table tournante à 4 stations, entraînée par un servomoteur Yaskawa ou WEICHI via un réducteur de précision TSUNTIEN (Taïwan), achemine la préforme fraîchement moulée de la station d'injection vers la zone de conditionnement thermique. Le boîtier de commande intégré assure un profil de préforme thermiquement uniforme grâce à une course de noyau de régulation fixée à 250 mm et une course de cylindre fixée à 230 mm. Un conditionnement thermique homogène sur toute l'épaisseur de la préforme est essentiel pour garantir une répartition uniforme de l'épaisseur et prévenir les défauts liés aux contraintes lors de l'étirage ultérieur.
Étape 3 : Moulage par étirage-soufflage
Il s'agit de l'étape déterminante du procédé de moulage par injection-soufflage-étirage de PET. Un noyau de soufflage (course : 250 mm) descend pour sceller le col de la préforme, tandis qu'une tige d'étirage l'allonge axialement. De l'air comprimé, à une pression de 2,0 à 3,5 MPa, la gonfle radialement contre le moule de soufflage, exerçant une force de serrage unilatérale de 200 kN et une course de 75 mm. Cet étirage biaxial aligne simultanément les chaînes moléculaires du PET dans deux directions, améliorant considérablement la résistance aux chocs, l'étanchéité aux gaz, la transparence optique et la résistance des parois du contenant. Le système de serrage du moule à double servomoteur avec compensation haute pression garantit une pression uniforme dans la cavité et une précision dimensionnelle constante à chaque cycle.
Étape 4 : Refroidissement et éjection
De l'eau glacée à une pression de 0,4 à 0,6 MPa circule dans les canaux du moule de soufflage pour solidifier rapidement la forme du contenant et garantir sa précision dimensionnelle. Après un temps de refroidissement suffisant, le moule s'ouvre et le bras d'extraction (course : 170 mm) récupère automatiquement les flacons finis et les transfère sur le convoyeur de sortie, achevant ainsi le cycle de moulage sans intervention humaine. Ce système d'éjection automatisé en boucle fermée répond pleinement aux normes BPF (Bonnes Pratiques de Fabrication) relatives à l'emballage pharmaceutique. L'ensemble de la séquence en quatre étapes se répète en continu, produisant un contenant prêt à être rempli à chaque étape.
Domaines d'application
La YS150-V4-EV est une machine de moulage par injection-soufflage véritablement polyvalente, couvrant huit catégories principales de contenants dans de multiples industries réglementées et de consommation.
Flacons pharmaceutiques
La YS150-V4-EV répond aux normes BPF d'emballage pharmaceutique grâce à son architecture entièrement servo-motorisée et sans huile. Elle produit des flacons de solutions buvables, des piluliers, des flacons de sirop et des emballages pharmaceutiques spécialisés en PET et PETG sans aucun risque de contamination par l'huile hydraulique, ce qui la rend idéale pour les fabricants pharmaceutiques certifiés ISO et les sous-traitants d'emballage desservant les marchés réglementés des États-Unis, de l'UE et du Japon.
Flacons cosmétiques
Les emballages cosmétiques haut de gamme exigent des lignes de séparation invisibles, des parois parfaitement transparentes et des dimensions de col précises pour la fixation des pompes et des vaporisateurs. La machine produit des flacons de lotion, de sérum, de tonique et de fond de teint aux formes complexes, répondant aux normes visuelles zéro défaut des marques de beauté de luxe. Elle utilise notamment des moules ultra-précis qui éliminent le défaut de la ligne de séparation que l'on retrouve sur les produits japonais équivalents.
Bouteilles de produits chimiques
Les contenants en PETG et PET produits sur cette plateforme de fabrication ISBM offrent une excellente résistance chimique pour le conditionnement de produits agrochimiques, de produits de nettoyage et de lubrifiants industriels. Le procédé d'étirage biaxial confère des propriétés de barrière élevées qui inhibent la perméation des solvants et préservent l'intégrité du contenant pendant les longues périodes de conservation requises pour les catégories de produits chimiques réglementées.
Bouteilles de boissons
Avec des volumes de bouteilles allant de 20 ml à 2 500 ml et les propriétés de barrière au CO₂ supérieures inhérentes au PET étiré biaxial, la YS150-V4-EV est idéale pour la production de contenants pour boissons gazeuses, eaux plates, jus et boissons fonctionnelles. Cette machine produit six contenants par cycle à des cadences compétitives, répondant ainsi aux besoins des grandes marques de boissons souhaitant centraliser l'approvisionnement en préformes et la fabrication des contenants en une seule étape automatisée.
Biberons pour bébés
La production de biberons impose des exigences d'hygiène et de tolérance dimensionnelle parmi les plus strictes du secteur de l'emballage. Le cycle entièrement électrique et sans contact humain de cette machine ISBM en une seule étape garantit une production de biberons dans un environnement à contamination contrôlée, conforme aux normes de sécurité alimentaire. Les options de matériau PETG offrent une résistance à la chaleur et une transparence adaptées aux cycles de stérilisation.
Flacons compte-gouttes
Les flacons compte-gouttes de petit volume destinés aux collyres, aux gouttes auriculaires, aux huiles essentielles et aux teintures orales nécessitent une géométrie de col précise et une épaisseur de paroi constante pour un ajustement fiable de l'embout compte-gouttes. Les configurations à 7 et 8 cavités de la YS150-V4-EV produisent des flacons compte-gouttes d'une contenance minimale de 20 ml avec des diamètres de col à partir de 15 mm, répondant ainsi aux tolérances strictes exigées par les lignes d'assemblage de flacons compte-gouttes pour l'industrie pharmaceutique et nutraceutique.
Bouteilles d'huile comestible
L'emballage des huiles alimentaires exige une excellente barrière à l'oxygène pour prévenir l'oxydation des lipides et le rancissement. Les contenants en PET étiré biaxialement produits par cette machine offrent des propriétés de barrière à l'oxygène supérieures à celles des alternatives moulées par soufflage non étirées, prolongeant ainsi la durée de conservation des huiles de cuisson, de l'huile d'olive et des huiles alimentaires spéciales. Les configurations à large ouverture et standard conviennent aux formats de contenants destinés à la vente au détail et à la restauration.
Bouteilles souples
Les flacons souples pour condiments, gels, adhésifs et produits d'hygiène personnelle produits sur la YS150-V4-EV bénéficient d'une épaisseur de paroi constante grâce à l'étirage biaxial. Une réponse uniforme à la pression et une distribution de dose prévisible dépendent d'une répartition homogène de la paroi, que la machine obtient grâce à un conditionnement des préformes asservi et à une gestion précise de la température tout au long du cycle de rotation à 4 stations.
Équipements clés pour le moulage par injection-soufflage
1. Unité de serrage
L'unité de fermeture par injection exerce une force de verrouillage de 150 kN avec une course supérieure du moule de 250 mm et une course inférieure de 205 mm. L'unité de fermeture par soufflage ajoute une force unilatérale de 200 kN. Les deux unités sont actionnées par des servomoteurs à compensation haute pression, éliminant ainsi l'usure mécanique et les variations de pression associées aux systèmes hydrauliques classiques, et garantissant un alignement constant des cavités sur des millions de cycles de production.
2. Unité d'injection
Trois diamètres de vis (40 mm, 50 mm et 55 mm) permettent des volumes d'injection théoriques respectifs de 188, 392 et 475 cm³ à une vitesse de rotation de 350 tr/min. La vis est chauffée par un anneau chauffant nano-infrarouge lointain à économie d'énergie de 10 kW, réduisant considérablement le temps de chauffe et les pertes d'énergie par rapport aux résistances chauffantes. Les vis-mères NSK Japan garantissent la précision de positionnement linéaire du chariot d'injection sur toute sa course.
3. Système de moulage
La YS150-V4-EV est entièrement compatible avec les moules japonais ASB-12M, préservant ainsi les investissements existants des clients en matière d'outillage. La machine accepte également les moules ISBM personnalisés produits par Ever-Power, pour des cadences de 1 à 8 bouteilles par cycle, avec des diamètres de 26 à 118 mm et des volumes de 20 à 2 500 ml. La fabrication de moules de très haute précision élimine le défaut de ligne de joint constaté sur les équipements japonais équivalents.
4. Goupille de soufflage (noyau de soufflage)
Le noyau de soufflage, avec une course de 250 mm, assure une étanchéité précise du col de la préforme avant l'injection d'air comprimé (2,0 à 3,5 MPa) pour une détente biaxiale. Les vannes haute pression Parker (États-Unis) contrôlent le circuit d'air, garantissant une étanchéité fiable et une pression précise. La descente du noyau de soufflage, servo-commandée, élimine les variations de vitesse liées à l'actionnement pneumatique, améliorant ainsi la régularité de l'étanchéité du col et réduisant les rebuts.
5. Système de refroidissement
Un circuit de refroidissement dédié au moule fonctionne à une pression d'eau de 0,4 à 0,6 MPa. Un circuit de refroidissement d'huile machine séparé maintient les composants hydrauliques adjacents à une température de 20 à 25 °C sous une pression d'eau de 0,3 à 0,4 MPa. Le boîtier de régulation de température intégré, doté d'une gestion thermique de haute précision, garantit le maintien des températures du moule et de la préforme dans des plages de fonctionnement très étroites, contribuant ainsi directement à la régularité dimensionnelle, à l'uniformité de l'épaisseur des parois et à la stabilité du temps de cycle.
6. Système d'éjection
Un bras d'extraction de bouteilles à servocommande, d'une course de 170 mm, récupère les contenants finis issus du moule de soufflage et les transfère sur le convoyeur de sortie sans intervention manuelle. Ce système d'éjection automatisé en boucle fermée répond à l'exigence de non-contact humain spécifiée dans les normes BPF (Bonnes Pratiques de Fabrication) relatives à l'emballage pharmaceutique. Il améliore également la sécurité du personnel et réduit les coûts de main-d'œuvre dans les environnements de production à haut volume. Des vérins Airtak assurent les fonctions auxiliaires d'éjection et de transfert tout au long du cycle.
7. Architecture de contrôle servo et automate programmable
L'automate programmable Inovance ou MiRLE assure une gestion centralisée des processus grâce à une interface homme-machine tactile couleur, la gestion des recettes pour des changements de production rapides, la surveillance des alarmes en temps réel et l'enregistrement des données de production. La communication entre l'automate et les 10 axes servo utilise des protocoles de bus de terrain numériques rapides, permettant une coordination synchrone des mouvements entre les stations d'injection, de conditionnement, de soufflage et d'éjection pour une efficacité de cycle et une répétabilité des processus optimales.
Machine de moulage par injection-soufflage vs. machine de moulage par extrusion-soufflage
Understanding ISBM and EBM
Le moulage par injection-soufflage (ISBM) est un procédé où le plastique est d'abord moulé par injection pour former une préforme, qui est ensuite conditionnée et étirée biaxialement dans un moule de soufflage pour former le contenant final. Cette méthode est la technologie de choix pour la production de bouteilles PET haute transparence et haute résistance destinées aux industries pharmaceutique, cosmétique et des boissons. La YS150-V4-EV est un exemple phare de l'offre de ce fabricant de machines ISBM, offrant une automatisation servo complète et la compatibilité avec le moule ASB-12M.
Le moulage par extrusion-soufflage (EBM) consiste à extruder un tube de plastique fondu (paraison), qui est ensuite placé dans un moule et gonflé pour obtenir la forme souhaitée. L'EBM est largement utilisé pour les contenants avec poignées intégrées, aux géométries complexes et de grand volume, tels que les bouteilles de détergent, les bidons de fluides automobiles et les fûts industriels. Ces deux technologies sont disponibles auprès de Mexico Ever-Power.
Comparaison des coûts et des performances
Investissement initial
ISBM : Coût initial plus élevé dû à l’outillage de précision pour le moulage par injection et le soufflage. Les doubles moules (préforme et soufflage) augmentent l’investissement en outillage, mais offrent une qualité de contenant supérieure, justifiant le surcoût pour les industries réglementées. EBM : Coût généralement inférieur des machines et des moules, ce qui la rend accessible aux jeunes entreprises produisant des formes simples en petits volumes sans exigences optiques strictes.
Coûts d'exploitation
ISBM : La machine YS150-V4-EV, entièrement électrique, consomme de 151 TP3T à 251 TP3T d’énergie en moins que ses équivalents japonais, européens et américains. La réduction des déchets et l’absence de coûts de remplacement d’huile hydraulique diminuent considérablement les frais d’exploitation. EBM : Cette méthode peut s’avérer plus énergivore, notamment pour les conteneurs à parois épaisses. L’ébavurage génère des déchets de matériaux qui doivent être recyclés ou éliminés, ce qui augmente les frais généraux d’exploitation.
Utilisation des matériaux
ISBM : Excellente utilisation des matériaux avec des rebuts quasi nuls, car la préforme aux dimensions précises est directement étirée pour obtenir la forme finale du contenant, sans paraison ni ébarbage. EBM : Génère davantage de rebuts en raison des exigences de paraison et d’ébarbage, qui doivent être regranulés et retraités, ce qui augmente les coûts indirects et réduit l’efficacité nette des matériaux.
Qualité et clarté du produit
ISBM : Permet de fabriquer des contenants d'une clarté optique supérieure, d'une grande précision dimensionnelle et d'une excellente uniformité d'épaisseur. Idéal pour les applications pharmaceutiques, cosmétiques et de boissons exigeant des tolérances serrées et une esthétique de surface haut de gamme. EBM : Offre une grande flexibilité de conception pour les poignées et les géométries complexes, mais l'épaisseur des parois est variable et la finition de surface généralement moins raffinée, ce qui limite son utilisation pour les emballages de vente au détail à forte visibilité.
Durabilité et automatisation
Les technologies ISBM et EBM progressent toutes deux vers une plus grande durabilité. Le procédé ISBM, grâce à ses faibles déchets de matériaux, à la conception légère de ses contenants et à sa compatibilité avec le PET recyclé, s'inscrit pleinement dans les initiatives d'emballage écologique et les exigences de reporting ESG. Mexico Ever-Power investit dans la R&D afin d'intégrer des fonctionnalités d'économie d'énergie et des servocommandes intelligentes à ces deux familles de procédés, contribuant ainsi aux objectifs de développement durable mondiaux sans compromettre la productivité.
Quelle technologie vous convient le mieux ?
Optez pour la fabrication additive par injection de résine (ISBM) si votre priorité est d'obtenir des contenants PET légers et transparents, avec des tolérances dimensionnelles serrées, un minimum de rebuts et une conformité aux BPF, notamment pour les marchés pharmaceutique, cosmétique et des boissons. Choisissez la fabrication additive par injection de résine (EBM) si vous avez besoin de poignées intégrées, de géométries de contenants complexes, de volumes plus importants ou d'un investissement initial en outillage réduit pour des applications d'emballage non critiques. Les équipes techniques d'Ever-Power Mexique vous accompagnent dans le choix du procédé.
ISBM vs EBM : Comparaison sommaire
| Facteur | ISBM | EBM |
|---|---|---|
| Initial Machine Cost | Plus haut | Modéré |
| Coût du moule | Supérieur (moules doubles) | Inférieur |
| Déchets matériels | Très faible | Plus haut |
| Energy Consumption (per unit) | Inférieur | Plus haut |
| Clarity and Finish | Excellent | Bien |
| Force du conteneur | Haut | Modéré |
| Flexibilité de conception | Limité (sans poignées intégrées) | Haut |
| Contrôle de l'épaisseur de la paroi | Excellent | Variable |
| Conformité aux BPF | Oui (sans huile) | Limité |
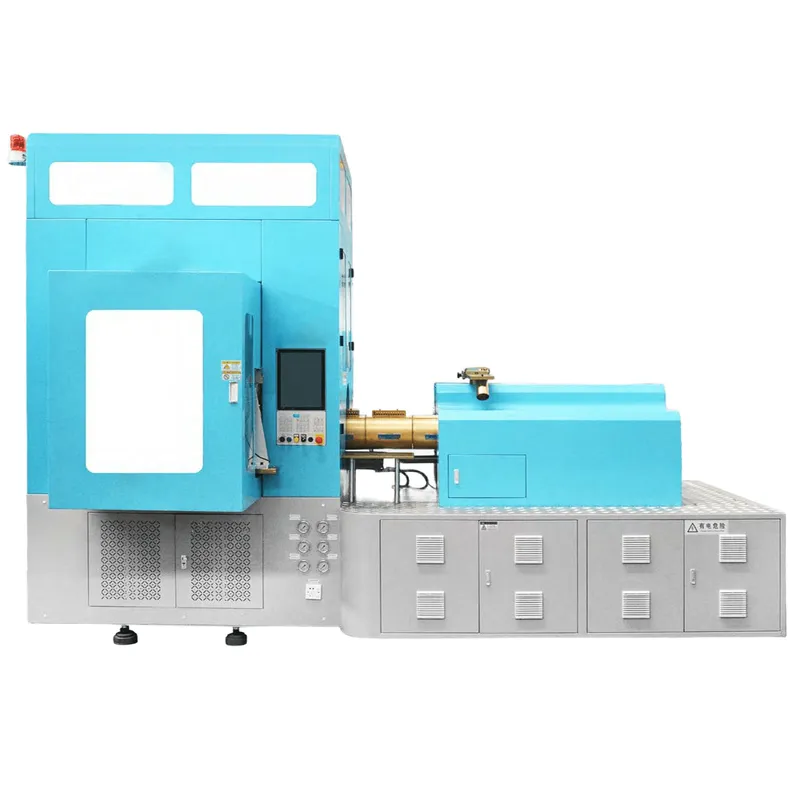 |
 |
| Machine ISBM | Machine EBM |
|---|
Matériaux compatibles
ANIMAL DE COMPAGNIE
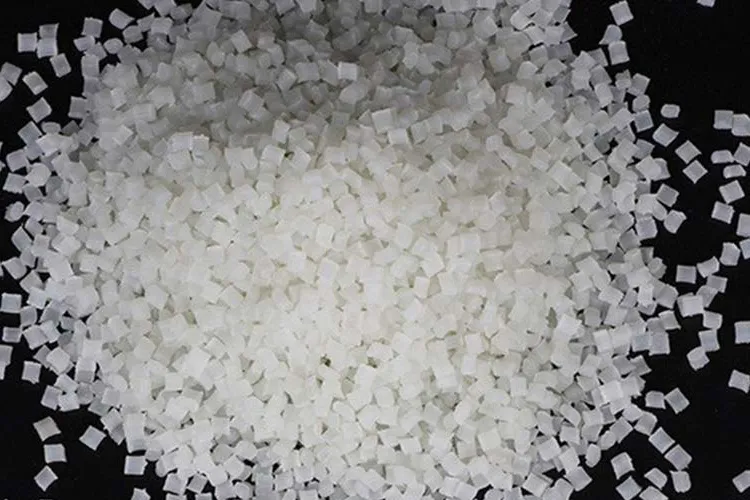
Le polyéthylène téréphtalate (PET) est le matériau principal de cette machine. Il offre une excellente transparence, une barrière supérieure au CO₂ et à l'O₂, une résistance exceptionnelle aux chocs et une conformité totale aux normes de sécurité pour le contact alimentaire. Le PET est la norme industrielle pour les contenants de boissons, de produits pharmaceutiques et de soins personnels, et il est largement recyclable grâce aux infrastructures de collecte établies dans le monde entier.
PETG
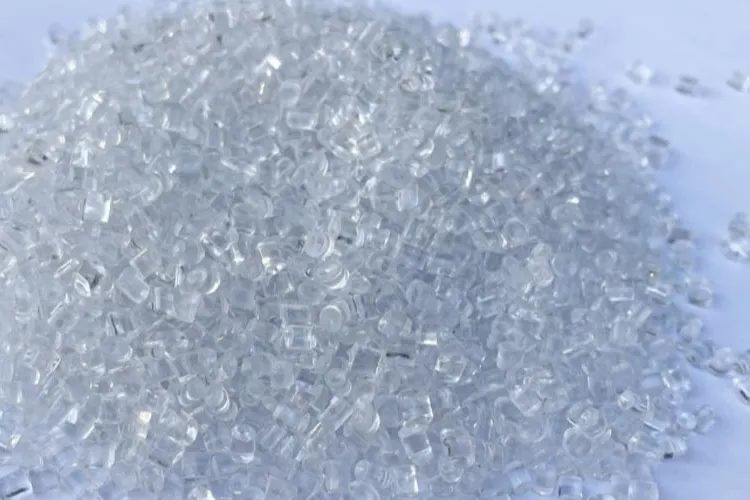
Le polyéthylène téréphtalate glycol (PETG) est un copolymère de PET offrant une ténacité et une transformabilité améliorées. Le PETG présente une excellente transparence, similaire à celle du PET, tout en offrant une meilleure résistance aux chocs à basse température et une compatibilité accrue avec certaines applications cosmétiques et alimentaires. Il est privilégié pour les cosmétiques, les emballages de dispositifs médicaux et les contenants alimentaires spéciaux nécessitant des performances mécaniques supérieures au PET standard.
PP
Le polypropylène offre une excellente résistance chimique, une tolérance aux hautes températures (jusqu'à environ 120 °C) et convient aux applications de remplissage à chaud et de stérilisation en autoclave. Les contenants en PP produits sur des configurations ISBM compatibles sont largement utilisés dans l'industrie agroalimentaire, pharmaceutique et pour l'emballage de laboratoire, où la stabilité thermique, une large compatibilité chimique et la précision dimensionnelle sont essentielles.
PE
Le polyéthylène (PEHD et PEBD) offre d'excellentes propriétés de barrière contre l'humidité, une résistance chimique et une flexibilité à basse température. Les emballages en PE sont couramment utilisés pour les produits agrochimiques, les produits d'hygiène et les produits ménagers. Les machines IBM compatibles permettent de transformer le PE en flacons souples, bouchons et emballages spéciaux où la transparence est secondaire par rapport à l'efficacité de la barrière et à la résistance aux chocs.
PC
Le polycarbonate offre une résistance aux chocs exceptionnelle, une clarté optique élevée et une large plage de températures de fonctionnement, d'environ -40 °C à +130 °C. Il est privilégié pour les bouteilles d'eau réutilisables, les biberons, les boîtiers de dispositifs médicaux et les voyants industriels, où la durabilité mécanique et la stabilité thermique à long terme sont essentielles. Les contenants en polycarbonate produits par ISBM conservent leur précision dimensionnelle même après des cycles de stérilisation répétés.
PCT / PCTG
Le PCT (polycyclohexylène diméthylène téréphtalate) et le PCTG sont des polyesters spéciaux offrant une résistance chimique exceptionnelle, une transparence à l'eau et des performances à haute température supérieures au PET standard. Ils sont privilégiés pour la verrerie de laboratoire, les emballages cosmétiques haut de gamme et les contenants alimentaires, où le contact avec des agents de nettoyage agressifs, des substances à pH élevé ou des températures élevées exige un matériau aux propriétés supérieures à celles du PET ou du PETG standard.
 |
 |
 |
 |
 |
 |
Common Fault Troubleshooting
1. Épaisseur de paroi de bouteille irrégulière
Symptômes: L'épaisseur des parois varie excessivement d'un conteneur à l'autre ou même au sein d'un même conteneur.
Causes : Température inégale de la préforme provenant de la station de conditionnement, réglages de contrôle de température incorrects ou canaux de refroidissement obstrués dans le noyau de conditionnement.
Solutions : Vérifiez que les points de consigne de température des noyaux de régulation sont uniformes dans toutes les zones. Inspectez et nettoyez les noyaux de conditionnement de température afin d'éliminer toute obstruction. Assurez-vous que le boîtier de commande intégré maintient la consigne avec précision. Vérifiez que la vitesse de rotation de la vis (350 tr/min) et les profils de température du cylindre sont conformes aux spécifications de la résine.
2. Déformation du goulot ou goulot non circulaire
Symptômes: Le diamètre du col n'est pas conforme aux spécifications, il y a une fuite au niveau de la fermeture ou les bouchons ne peuvent pas être appliqués correctement.
Causes : Usure de l'insert du col du moule d'injection, force de serrage d'injection incorrecte (devrait être de 150 kN), surchauffe du col de la préforme pendant le conditionnement ou erreur de positionnement de l'indexation du plateau tournant.
Solutions : Inspectez l'insert de la cavité du col de la préforme pour détecter toute usure et remplacez-le si le diamètre mesuré dépasse la tolérance. Vérifiez que la force de serrage de l'injection est de 150 kN. Réduisez la température de consigne de la station de conditionnement pour la zone du col. Contrôlez la précision du positionnement du plateau tournant à l'aide d'un comparateur à cadran sur la broche d'indexage.
3. Bavure de la ligne de séparation ou couture visible
Symptômes: Une bavure ou une couture en relief est visible sur le corps de la bouteille au niveau de la ligne de séparation du moulage par soufflage.
Causes : Pression de soufflage excessive, force de serrage du moule de soufflage inférieure à la spécification de 200 kN, usure de la surface de séparation du moule de soufflage ou mauvais alignement de l'installation du moule.
Solutions : Vérifiez que la force de serrage par soufflage est réglée à 200 kN d'un seul côté avec la compensation haute pression activée. Inspectez la surface de joint du moule de soufflage pour détecter toute usure ou dommage. Assurez-vous que les deux moitiés du moule sont alignées à l'aide d'une jauge d'épaisseur. Contrôlez le fonctionnement de la vanne haute pression Parker afin de garantir que la pression de soufflage maximale ne dépasse pas la valeur spécifiée de 3,5 MPa.
4. Alarme servo ou défaut d'axe de mouvement
Symptômes: Alarme PLC sur un ou plusieurs des 10 axes servo ; la machine s'arrête en cours de cycle ou ne parvient pas à se remettre à zéro.
Causes : Surchauffe du servomoteur, endommagement du câble de l'encodeur, inadéquation des paramètres du variateur après un cycle d'alimentation ou obstruction mécanique sur l'axe.
Solutions : Notez le code d'alarme spécifique à l'axe affiché par l'IHM de l'automate Inovance/MiRLE. Vérifiez que l'orifice de ventilation du servomoteur n'est pas obstrué et que la température ambiante dans l'armoire électrique est conforme aux spécifications. Inspectez le câble de l'encodeur afin de détecter tout dommage au niveau des connecteurs et des chemins de câbles. Déplacez l'axe lentement tout en surveillant l'absence de blocage mécanique. Contactez l'équipe de service Ever-Power Mexique en lui communiquant le code d'alarme pour un diagnostic au niveau des paramètres.
5. Problèmes de transparence ou de trouble des bouteilles
Symptômes: Les contenants en PET finis présentent un aspect trouble, opaque ou des taches blanches cristallines plutôt que des parois optiquement transparentes.
Causes : Température de conditionnement de la préforme trop basse (provoquant une surcristallisation lors de l'étirage), température de l'eau de refroidissement supérieure à 25 degrés C, teneur en humidité de la résine trop élevée avant traitement ou rapport d'étirage inadapté à la qualité spécifique de PET.
Solutions : Vérifiez que la température de l'eau de refroidissement est comprise entre 20 et 25 °C, conformément aux spécifications. Augmentez progressivement la température de consigne de la station de conditionnement par paliers de 2 °C. Assurez-vous que la résine PET a été séchée jusqu'à une teneur en humidité inférieure à 0,0051 TP3T avant transformation. Comparez le taux d'étirage de la tige de soufflage aux spécifications du fabricant de résine PET pour la qualité IV correspondante.
6. Remplissage partiel ou incomplet du préformulaire
Symptômes: Les préformes sont incomplètement remplies, présentent un manque de matière à la base ou au corps, ou comportent des vides.
Causes : Pression ou vitesse d'injection insuffisante, température du cylindre trop basse pour la viscosité de la résine, usure de la vis entraînant une réduction de la capacité de plastification, ou buse du canal chaud obstruée.
Solutions : Vérifiez les profils de température des zones du cylindre par rapport aux directives de traitement de la résine et augmentez-les si elles sont inférieures à la température de fusion minimale. Contrôlez la pression d'injection et la vitesse de remontée de la vis dans la recette de l'automate programmable. Mesurez l'épaisseur de la pointe de vis et vérifiez l'usure de la bague si le problème persiste. Contrôlez la continuité du réchauffeur de la buse du canal chaud et les relevés du thermocouple. Assurez-vous que le volume d'injection théorique correspond au poids de la préforme (392 g) pour la configuration de vis de 50 mm.
Mexico Ever-Power - Fabricant de machines ISBM
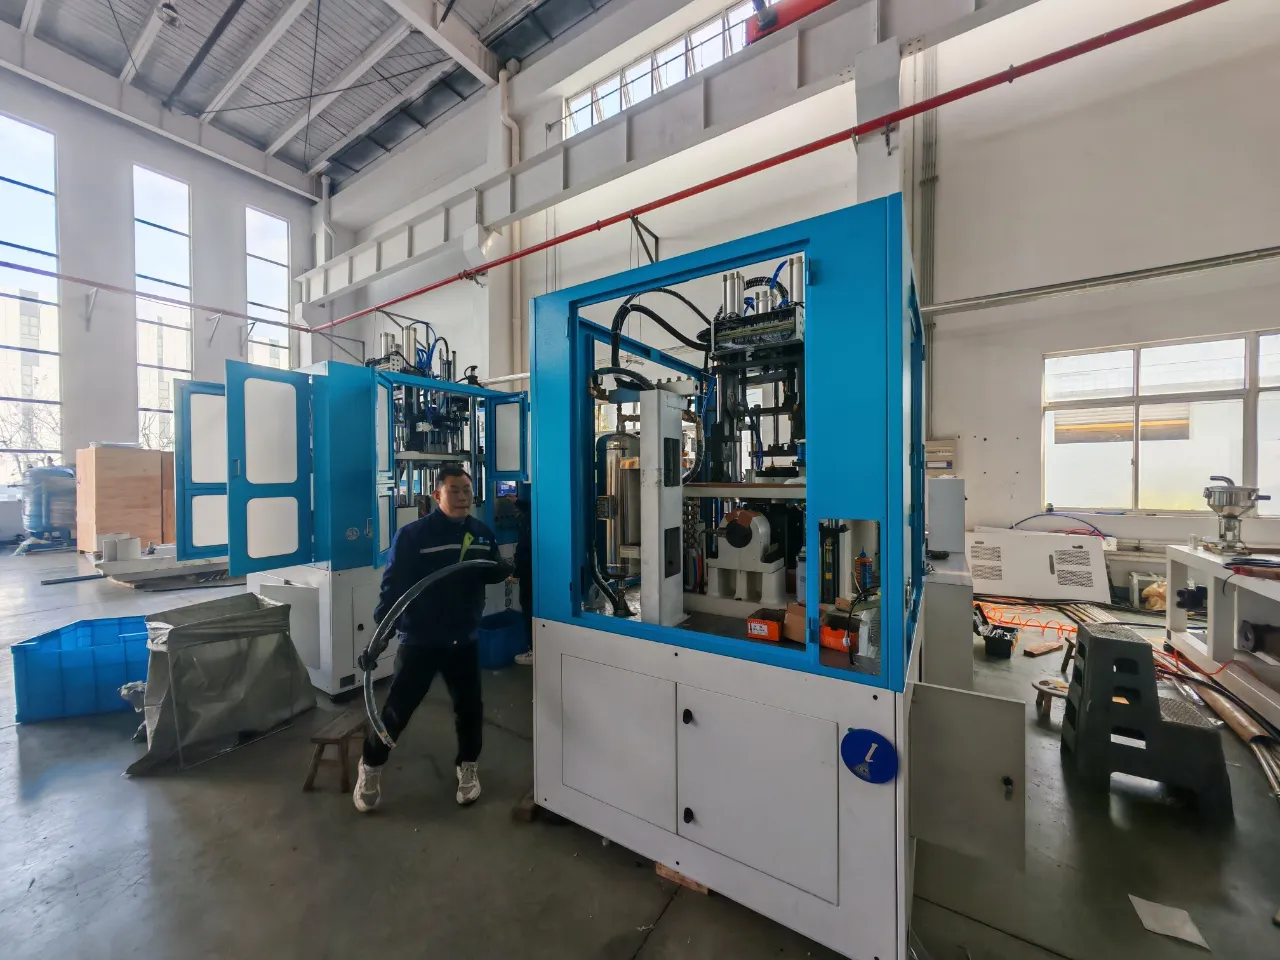
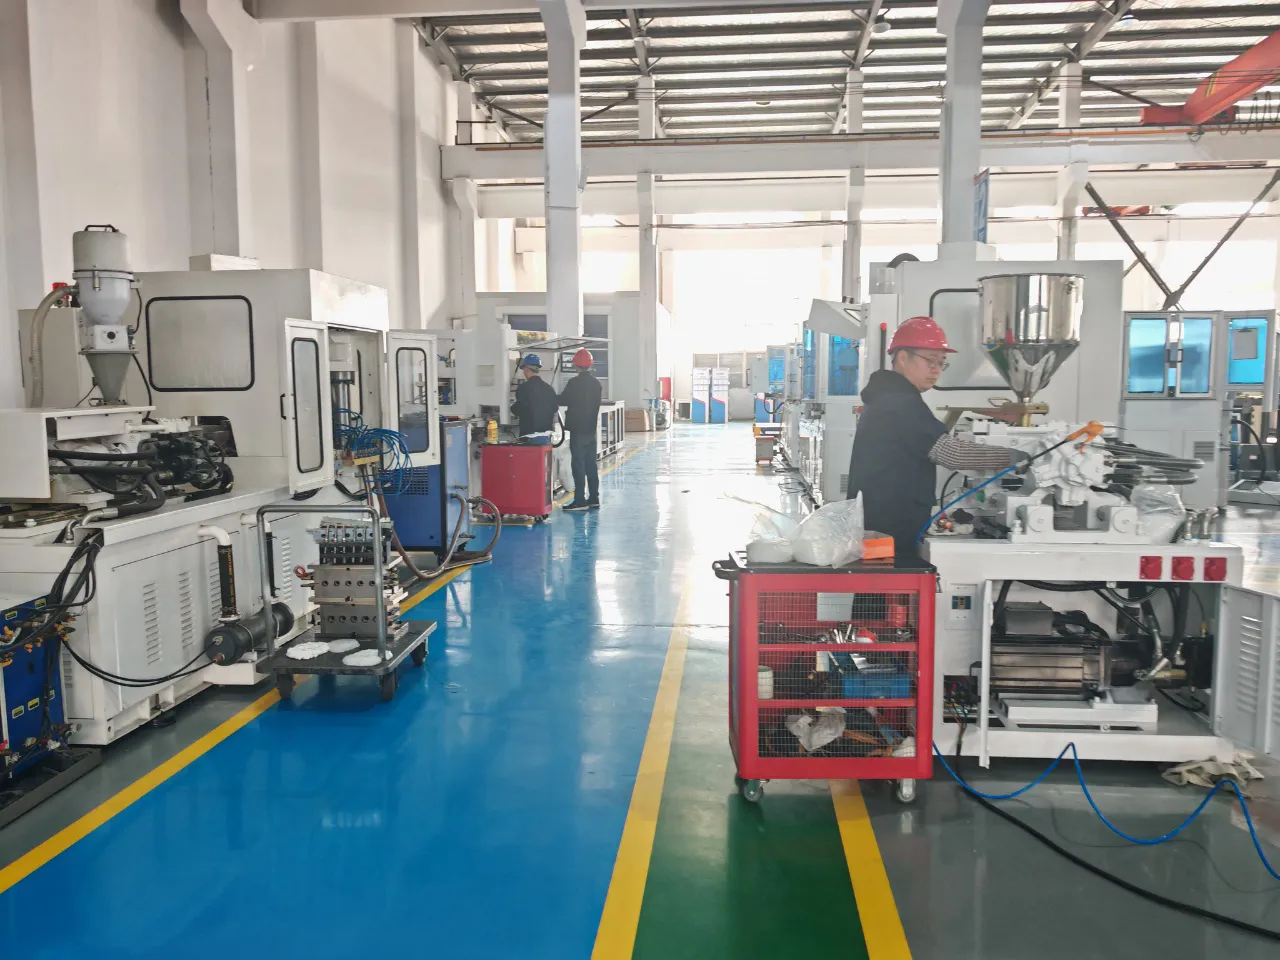
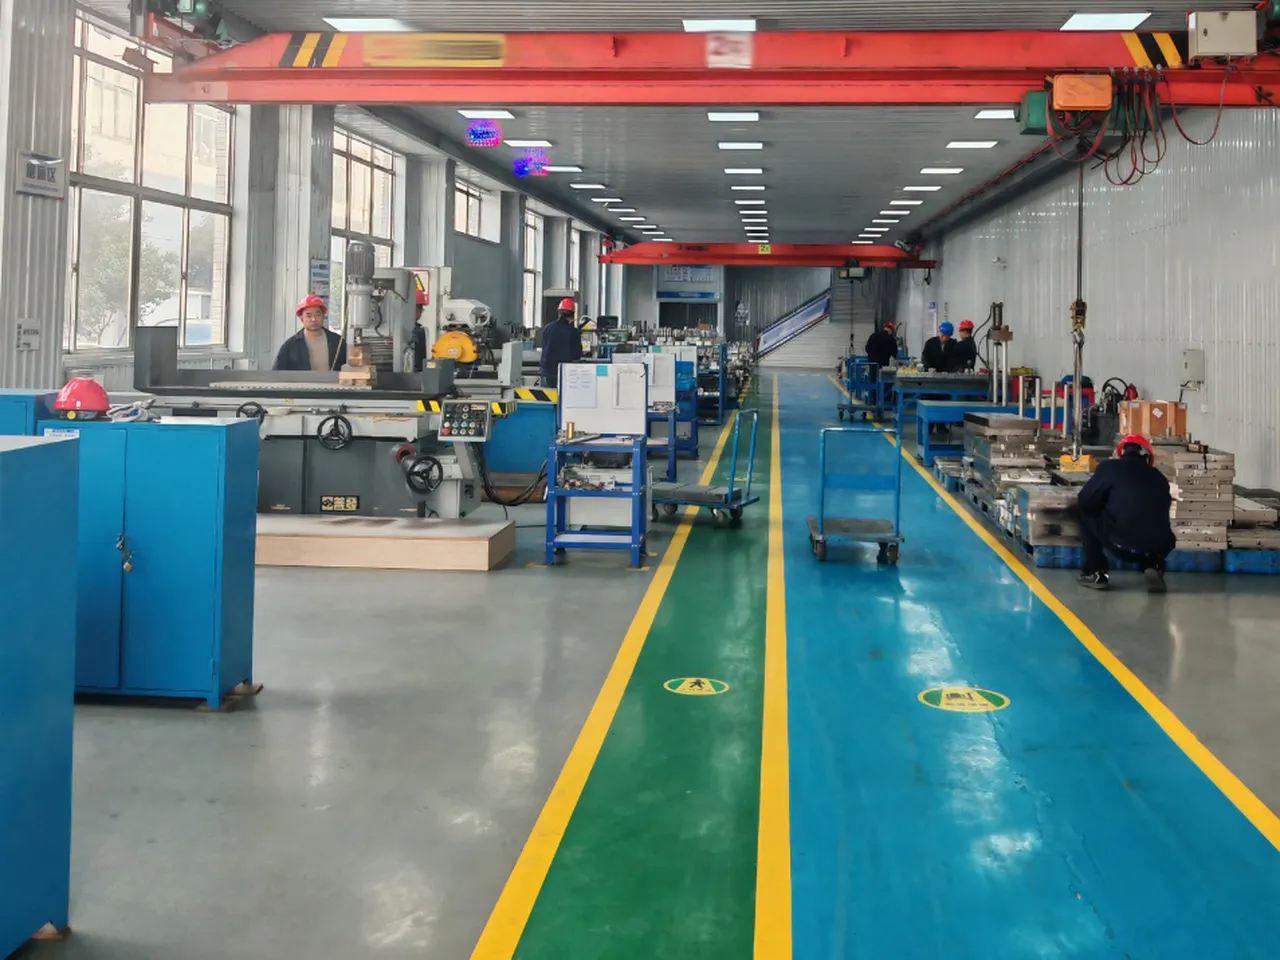
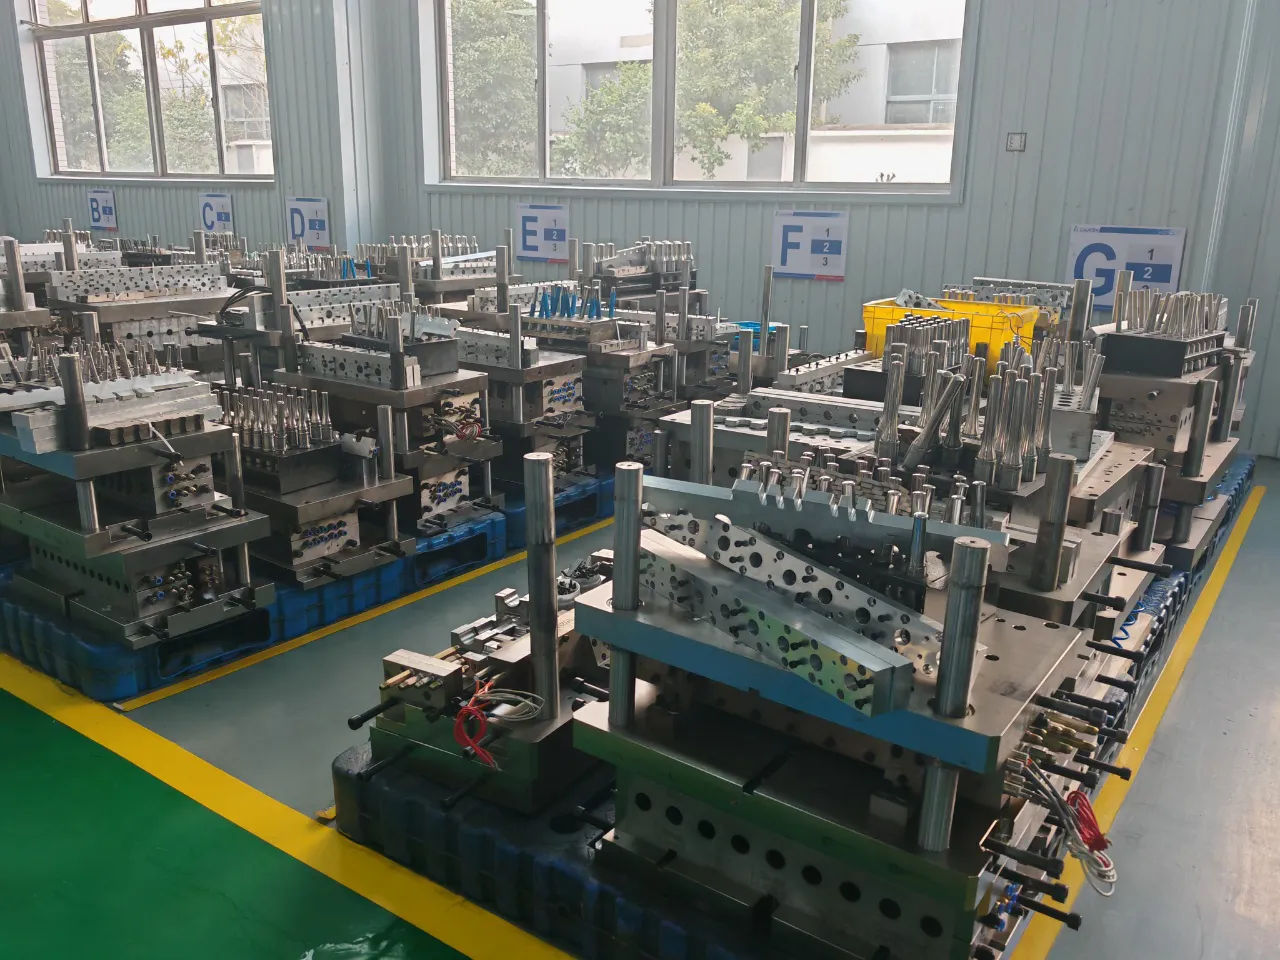
Mexico Ever-Power ISBM Machinery Co., Ltd s'impose comme un choix de premier plan pour les professionnels à la recherche de solutions fiables de moulage par injection-soufflage, forte de plus de vingt ans d'expérience spécialisée depuis sa création en 2003. Installée dans un vaste site de production de plus de 20 000 mètres carrés, l'entreprise excelle dans la conception et la fabrication de machines innovantes adaptées à divers besoins d'emballage, notamment pour les contenants en PET, PETG, PC, PCTG et PP. Cette expertise la positionne comme un leader dans les applications haut de gamme pour les cosmétiques, les boissons, les produits pharmaceutiques et alimentaires, où la précision et la durabilité sont essentielles.
L'engagement de l'entreprise envers l'innovation se traduit par de nombreux brevets nationaux qui améliorent la fiabilité et l'efficacité opérationnelle des machines, assurant une compatibilité parfaite avec les systèmes existants tels que les systèmes ASB et Aoki. Les clients bénéficient d'un service complet et intégré, incluant la conception sur mesure, une fabrication de précision et un service après-vente dédié, garantissant ainsi une intégration aisée d'équipements comme le Y150-V4-EV dans les opérations existantes, en tant que solution de remplacement efficace.
L'assurance qualité demeure au cœur de nos préoccupations, grâce à des protocoles certifiés ISO et à une équipe de recherche et développement dédiée à l'amélioration continue. Nos partenariats avec des marques internationales de renom, telles que C'ESTBON, HAITIAN, Luhua, Walch, Blue Moon, PROYA, Liby, Estée Lauder, Wal-Mart, Dasenlin et Shanliang Eye Drops, témoignent de notre capacité à respecter les normes internationales les plus exigeantes tout en cultivant des relations mutuellement avantageuses.
Ses principaux atouts distinguent également Mexico Ever-Power :
- Des structures tarifaires compétitives qui génèrent des retours sur investissement substantiels grâce à la réduction des coûts opérationnels et à l'amélioration de la productivité.
- Un service client rapide et réactif, assuré par une équipe d'experts du secteur qui fournissent des conseils et des solutions en temps opportun.
- Compatibilité totale avec les modèles ASB et Aoki, facilitant les transitions et les mises à niveau en douceur sans réoutillage important.
- L'accent est mis sur l'efficacité énergétique et les performances supérieures, avec des machines conçues pour minimiser la consommation tout en maximisant la qualité de la production.
- Sa polyvalence lui permet de manipuler de nombreux matériaux comme le PET, le PETG, le PP et le PC, assurant ainsi une production flexible dans divers secteurs.
 |
 |
 |
 |
FAQ
Q : La YS150-V4-EV remplace-t-elle directement la machine de moulage par injection-soufflage japonaise ASB-12M ?
R : Oui. La YS150-V4-EV est spécialement conçue pour remplacer avantageusement la presse japonaise ASB-12M, offrant des performances équivalentes et un coût plus avantageux. Elle est entièrement compatible avec l'outillage de moulage existant de l'ASB-12M, ce qui vous permet de transférer vos préformes et moules de soufflage actuels sur la nouvelle machine sans aucune modification. Les principaux paramètres de force de fermeture pour l'injection (150 kN) et le soufflage (200 kN), ainsi que les paramètres de course, sont conformes aux spécifications de l'ASB-12M. L'équipe d'ingénierie d'Ever-Power Mexique vérifie la compatibilité des moules lors de l'analyse technique préalable à la vente.
Q : Quelle est la différence entre une machine ISBM en une étape et un procédé de moulage par soufflage-étirage en deux étapes ?
A: Une machine de moulage par injection-soufflage-étirage en une seule étape, comme la YS150-V4-EV, réalise le moulage par injection, le conditionnement des préformes, le moulage par étirage-soufflage et l'éjection en un seul cycle automatisé et continu, sur un seul équipement. La préforme utilise la chaleur résiduelle de l'injection, ce qui élimine le besoin de réchauffage. Un procédé en deux étapes utilise une machine de moulage par injection distincte pour produire les préformes, qui sont refroidies, stockées, puis réchauffées dans une machine de moulage par étirage-soufflage de réchauffage séparée. Le procédé en une seule étape offre une efficacité énergétique supérieure, un meilleur contrôle de la cristallinité, une main-d'œuvre réduite, un encombrement moindre et élimine les contraintes logistiques liées au stockage et au réchauffage des préformes.
Q : Le YS150-V4-EV répond-il aux exigences des BPF en matière d'emballage pharmaceutique ?
R : Oui. La YS150-V4-EV est une machine entièrement électrique, sans système hydraulique. Ceci élimine tout risque de contamination par les vapeurs d'huile hydraulique, la rendant conforme aux normes de production d'emballages pharmaceutiques BPF. Le cycle de production automatisé en boucle fermée ne nécessite aucun contact humain avec les contenants, de l'injection de résine à l'éjection des flacons. Un large éventail de technologies de contrôle électrique a été adopté pour remplacer les composants hydrauliques et pneumatiques, notamment le mécanisme de découpe du fond servo-commandé, qui remplace son équivalent pneumatique utilisé sur les machines japonaises, garantissant ainsi des environnements de production propres et sans huile.
Q : Quelles sont les tailles et les volumes de bouteilles que peut produire la YS150-V4-EV ?
A : La machine prend en charge de 1 à 8 cavités par cycle, produisant des flacons de 20 ml (8 cavités, diamètre du col 15 mm, diamètre du flacon 26 mm) à 2 500 ml (1 cavité, diamètre du col 83 mm, diamètre du flacon 118 mm). La hauteur des flacons varie de 100 mm (configurations multicavités compactes) à 210 mm (cavité simple ou double). Le poids maximal des flacons varie de 16 g (8 cavités) à 130 g (1 cavité). Cette large gamme de formats rend la machine adaptée à la production de flacons compte-gouttes, de flacons cosmétiques, de contenants pharmaceutiques, de bouteilles de boissons et de bocaux alimentaires à large ouverture, le tout sur une seule et même plateforme.
Q : Quelle quantité d'énergie le YS150-V4-EV permet-il d'économiser par rapport aux machines ISBM japonaises ou européennes ?
A : La YS150-V4-EV consomme de 151 à 251 TkW de moins d'énergie que les machines comparables du Japon, d'Europe et des États-Unis. Cette économie est due à trois facteurs principaux : (1) le procédé en une seule étape élimine totalement le réchauffage secondaire des préformes ; (2) l'anneau chauffant nano-infrarouge lointain (10 kW) sur la vis est nettement plus efficace que les résistances chauffantes ; et (3) les 10 axes des servomoteurs ne consomment de l'énergie que lors de leur fonctionnement, contrairement aux systèmes à pompe hydraulique qui fonctionnent en continu. La puissance totale de la machine est de 112,8 kW, dont 102,8 kW pour les moteurs et 10 kW pour le chauffage.
Q : Quels matériaux peuvent être traités sur la machine de moulage par injection-soufflage YS150-V4-EV ?
A : La machine est conçue pour le PET et le PETG comme matériaux principaux. Elle est également compatible avec le PP, le PE, le PC, le PCT et le PCTG sur certaines configurations. Le PET est la norme pour les contenants de boissons, de produits pharmaceutiques et cosmétiques. Le PETG offre une résistance et une transparence accrues pour les emballages haut de gamme et les applications stérilisables. Veuillez contacter Mexico Ever-Power pour confirmer la compatibilité des matériaux avec votre résine, car la viscosité intrinsèque, l'indice de fluidité à chaud et les exigences en matière d'humidité varient selon le matériau et la géométrie du flacon.
Q : Quel est le délai de livraison pour commander le YS150-V4-EV, et que comprend le service après-vente ?
A: Le délai de livraison standard pour le YS150-V4-EV est d'environ 10 à 14 semaines à compter de la confirmation de commande et de la réception de l'acompte, sous réserve du planning de production en cours. Mexico Ever-Power propose un service après-vente complet incluant les tests de réception en usine avant livraison, l'assistance à la mise en service à distance par visioconférence, l'assistance à l'installation sur site (devis séparé selon la destination), la formation des opérateurs et du personnel de maintenance (3 à 5 jours sur site), la fourniture de pièces détachées et un support technique continu par téléphone, e-mail et visioconférence. Une liste des pièces détachées et un kit de stock initial recommandé sont fournis avec chaque machine.
Q : Le modèle YS150-V4-EV peut-il être personnalisé pour des formes de bouteilles ou des exigences de production spécifiques ?
R : Oui. En tant que fournisseur de machines de moulage par injection-soufflage personnalisées, Mexico Ever-Power collabore avec ses clients pour configurer la YS150-V4-EV en fonction de la géométrie spécifique de leurs bouteilles, du nombre de cavités (de 1 à 8 par cycle), du diamètre de vis (40 mm, 50 mm ou 55 mm) et de la compatibilité des matériaux. La conception et la fabrication de moules sur mesure, pour les préformes et les moules de soufflage, sont réalisées en interne, prenant en charge les formes spéciales, les exigences de conception pharmaceutique et les géométries de bouteilles cosmétiques haut de gamme. Veuillez fournir le dessin de votre bouteille, son volume, le diamètre standard du col et votre volume de production annuel pour recevoir une proposition technique personnalisée.
Q : Quelles sont les exigences en matière de tension et de réseau électrique pour l'installation du YS150-V4-EV ?
A : La machine fonctionne sur une alimentation triphasée de 370 à 400 V, pour une puissance totale de 112,8 kW. L'eau de refroidissement du circuit de refroidissement du moule doit être fournie à une pression de 0,4 à 0,6 MPa et maintenue à une température de 20 à 25 °C. L'eau du refroidisseur d'huile de la machine nécessite une pression de 0,3 à 0,4 MPa à une température de 20 à 25 °C. L'air de soufflage doit être fourni à une pression de 2,0 à 3,5 MPa par un compresseur d'air industriel de taille appropriée. L'encombrement de la machine est de 5 200 mm de long x 1 800 mm de large x 3 300 mm de haut, pour un poids total de 7 tonnes. Un sol en béton d'une capacité portante minimale de 2 tonnes par mètre carré est requis.
Q : Comment la YS150-V4-EV se compare-t-elle aux machines de moulage par injection-soufflage AOKI ?
A: La YS150-V4-EV et les modèles associés de la gamme Ever-Power ISBM sont conçus comme alternatives aux presses à injecter-souffler ASB et AOKI. Les variantes de la série B (par exemple, Y150-V4-B, Y150-V3-B) sont spécifiquement configurées pour remplacer l'AOKI SBIII-100L-20, tandis que la YS150-V4-EV vise à remplacer l'ASB-12M. Ever-Power Mexique peut vous conseiller sur le modèle le mieux adapté aux dimensions de votre outillage AOKI et à vos paramètres de production. Les principaux avantages par rapport aux modèles japonais d'origine restent inchangés : économies d'énergie (de la 15% à la 25%), précision de la ligne de joint invisible, débit par cycle supérieur et fonctionnement entièrement sans huile pour les servomoteurs.
Avis clients
Kim Jae-won, Emballage pharmaceutique, Corée du Sud
« Nous utilisons la YS150-V4-EV dans notre usine de conditionnement pharmaceutique d'Incheon depuis une dizaine de mois. Nous sommes passés d'un système à deux étapes à cette solution, et l'amélioration a été immédiatement perceptible. Le fait qu'elle soit entièrement électrique et sans huile hydraulique a été le principal facteur de notre choix : nos normes de salle blanche sont strictes et nous avions auparavant des problèmes de contamination par les vapeurs d'huile. Nous produisons des flacons PET de 50 ml pour liquides oraux, à raison de 4 cavités par cycle, et le taux de rejet dimensionnel au niveau du col est inférieur à 0,31 TP3T, ce qui est excellent. Les ingénieurs d'Ever-Power Mexique ont passé trois jours complets avec notre équipe lors de la mise en service et se sont assurés que tout était correctement installé. Nous sommes très impressionnés. »
Lukas Brandt, Emballage cosmétique, Allemagne
« Nous produisons des flacons de sérum et de lotion pour quelques marques de cosmétiques de milieu de gamme en Allemagne. L'aspect de la ligne de jointure était un problème récurrent avec notre précédente machine japonaise. Nos clients la signalaient systématiquement lors des contrôles visuels. La YS150-V4-EV a résolu ce problème de manière définitive. Les flacons sont désormais parfaitement lisses, sans aucune ligne de jointure visible, et nos clients ont cessé de se plaindre dès la première semaine de production. Les économies d'énergie sont également bien réelles : notre consommation d'électricité sur cette ligne de production a sensiblement diminué. La livraison a pris environ 12 semaines, comme prévu. Je recommande vivement cette machine. »
Carlos Mendoza, industrie des boissons, Mexique
« Je suis responsable des achats pour une entreprise de boissons au Mexique et nous avons installé deux de ces machines dans notre usine de Guadalajara. Nous devions remplacer une ancienne ASB-12M et la compatibilité des moules a été le facteur déterminant : nous avons réutilisé tous nos moules existants et réalisé d'importantes économies sur l'outillage. La machine a été livrée dans les délais et l'équipe d'installation d'Ever-Power Mexique s'est montrée professionnelle et efficace. Le rendement est supérieur à celui du modèle japonais d'origine. Nous produisons des bouteilles d'eau de 500 ml et des bouteilles de jus de 250 ml. La fiabilité globale au cours des six premiers mois a été excellente, avec seulement un problème mineur de capteur, résolu à distance en une heure environ. »
Priya Nair, Produits pour bébés, Inde
Notre usine de Mumbai produit des biberons en PET et PETG, et nos acheteurs, très exigeants, auditent régulièrement notre environnement de production. La conformité aux BPF de la YS150-V4-EV était donc essentielle. Son cycle sans contact humain et sans huile hydraulique répond parfaitement aux exigences de nos clients internationaux. La qualité globale de la machine est excellente. Le manuel d'utilisation pourrait être amélioré par endroits ; nous avons eu quelques questions durant le premier mois d'utilisation, mais l'équipe d'assistance après-vente a répondu rapidement par visioconférence et nous a aidés à les résoudre. Les performances de la machine sont excellentes et la qualité des biberons est constante.
Rachid Benbrahim, Conditionnement d'huiles essentielles, Maroc
« Achetée pour notre ligne de production de flacons compte-gouttes de 30 ml pour huiles essentielles. Nous utilisons 6 cavités par cycle et le volume de production correspond exactement à nos besoins pour nos exportations vers l'Europe et les États-Unis. Les vérins Airtak et les vannes Parker sont des composants de qualité ; nous avons eu de mauvaises expériences par le passé avec des alternatives moins chères d'autres fournisseurs. Le système servo est silencieux et fluide, un net avantage par rapport à nos machines hydrauliques. La logistique et le transport de l'usine à Casablanca ont été parfaitement gérés et la machine est arrivée en parfait état. Un excellent investissement. »
Fernanda Oliveira, Emballage d'huile alimentaire, Brésil
« Nous produisons des bouteilles d'huile alimentaire pour les marques de distributeur des supermarchés brésiliens. Comparée à notre ancien système d'extrusion-soufflage, la transparence des bouteilles produites par cette machine est incomparable. Nos acheteurs en grande distribution ont notamment remarqué une meilleure visibilité de nos bouteilles d'huile en rayon depuis le changement. Notre facture énergétique est également sensiblement réduite, malgré l'augmentation de notre production. J'ai particulièrement apprécié les tests effectués avant la livraison : Mexico Ever-Power nous a envoyé une vidéo complète de la machine en fonctionnement, conforme à nos spécifications, avant l'expédition. Cela nous a rassurés avant même que l'équipement ne quitte l'usine. Un service irréprochable. »
Ahmed Al-Rashidi, Produits chimiques, Arabie saoudite
« Nous fabriquons des flacons pour gel hydroalcoolique et produits antiseptiques et utilisons la YS150-V4-EV depuis environ huit mois. La résistance chimique des flacons en PETG est excellente et nous n'avons rencontré aucun problème de compatibilité avec nos solutions de remplissage à base d'alcool. La machine est simple d'utilisation une fois la formation terminée. Nous avons suivi une formation de trois jours avec le technicien d'Ever-Power Mexique sur site et notre équipe l'utilise désormais en toute autonomie. L'assistance technique est très réactive, généralement le jour même. Une machine robuste et un fournisseur avec qui nous entretenons d'excellentes relations. »
Nguyen Thi Lan, Conditionnement à façon, Vietnam
« En tant qu'entreprise de conditionnement à façon au Vietnam, nous avions besoin d'une machine capable de gérer différents formats de flacons avec des temps de changement de format réduits. Le système de gestion des recettes par automate programmable de cette machine enregistre tous nos paramètres de production et le changement de format prend désormais moins de 40 minutes. Nous produisons des flacons pharmaceutiques le matin et des flacons à pompe cosmétiques l'après-midi avec la même machine. La compatibilité des moules avec l'outillage ASB-12M nous a également permis de nous approvisionner auprès de plusieurs fournisseurs. Une solution très flexible pour un fabricant à façon. La qualité de fabrication est nettement supérieure à celle des autres machines chinoises que nous avons examinées. »
James Hartley, Emballage de compléments nutraceutiques, Royaume-Uni
Nous sommes une entreprise de compléments alimentaires basée au Royaume-Uni et spécialisée dans la production de flacons en PET. Nous avions besoin d'une machine conforme aux exigences de notre environnement de production MHRA, et le système servo sans huile a été le principal critère de choix de ce modèle. La machine a été livrée franco à bord et est arrivée en parfait état. L'installation s'est déroulée sans encombre grâce à l'assistance à distance de l'équipe technique d'Ever-Power au Mexique. Les servomoteurs Yaskawa sont une marque de qualité en laquelle nous avons toute confiance. Les flacons sont d'une transparence exceptionnelle et notre ligne de remplissage fonctionne parfaitement, sans aucun problème de dimensionnement du goulot. Si je devais formuler une suggestion, ce serait d'inclure davantage d'étiquettes en anglais pour les pièces détachées dans la documentation. Dans l'ensemble, nous sommes très satisfaits de cet achat.
Informations Complémentaires
| Édité par | Yjx |
|---|
Produits associés
-
Machine de moulage par injection-soufflage en une étape Y280-V6 (6 stations)
-
Machine de moulage par injection-soufflage Y150-V4-B, remplacement pour la machine japonaise AOKI SBIII-100L-20
-
Machine de moulage par injection-soufflage Y250-V4-B, remplacement pour la machine japonaise ASB-70DPW
-
Machine de moulage par injection-soufflage en une étape Y200-V4-B (4 stations)


