
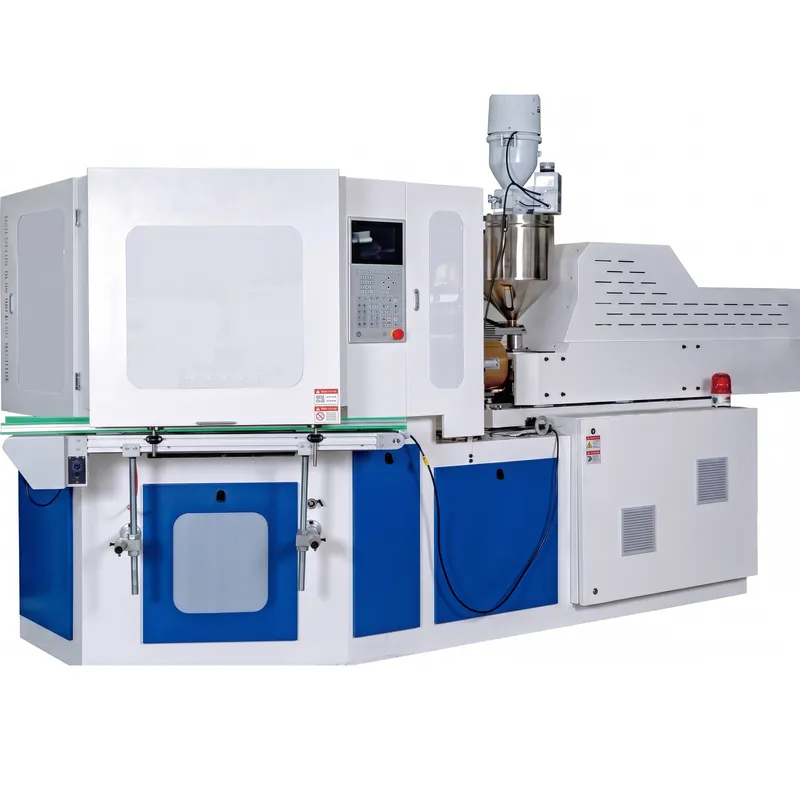
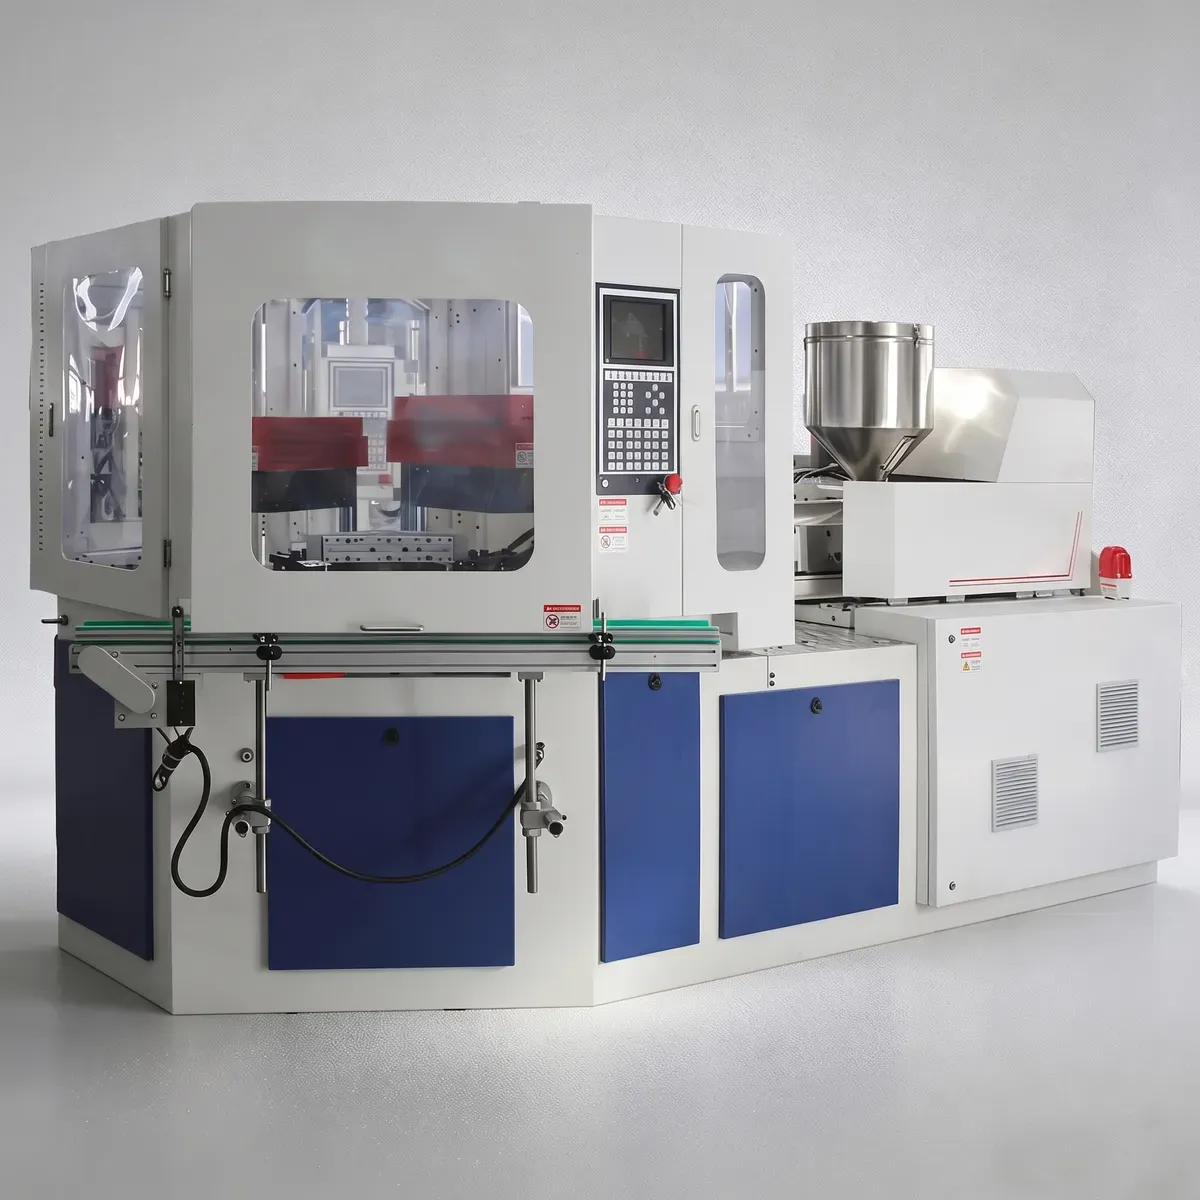
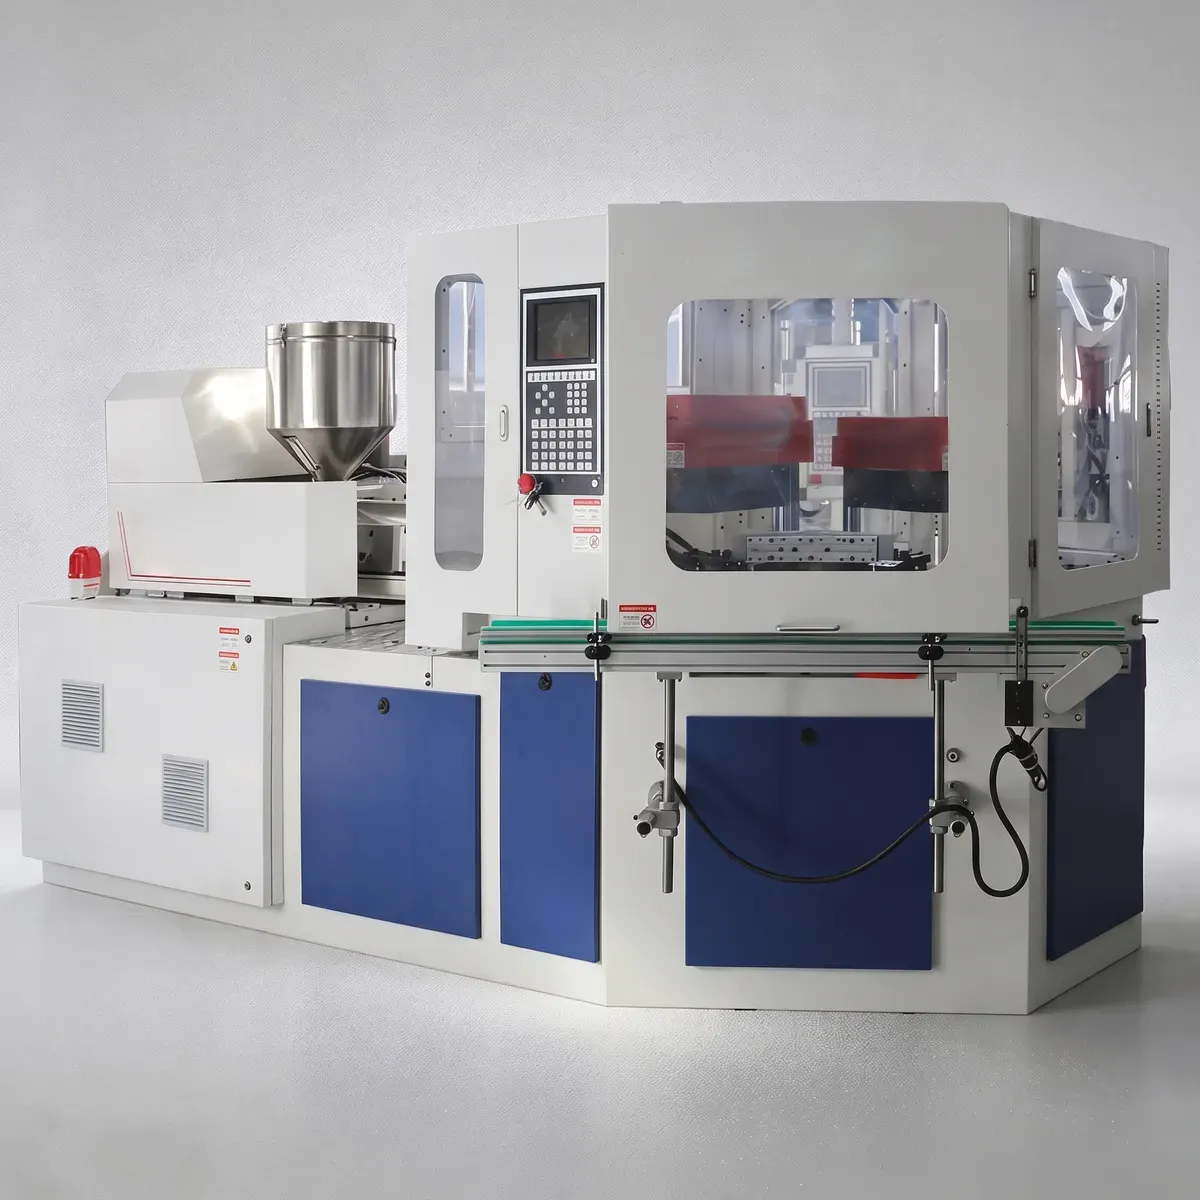
Machine de moulage par injection-soufflage ZQ40, remplacement pour le modèle Bloma IBM45
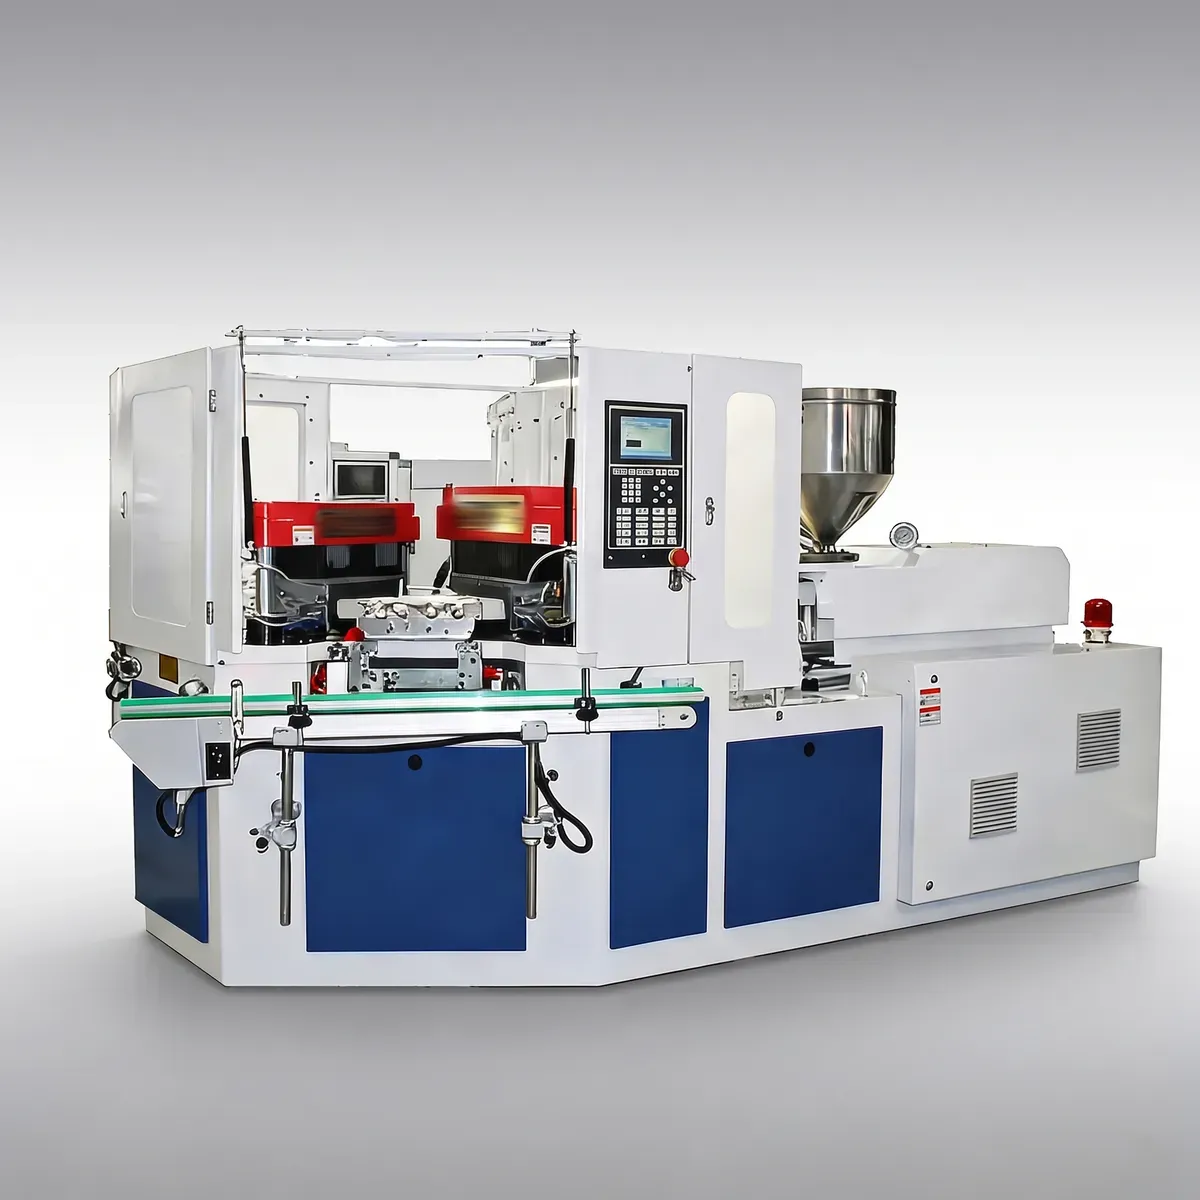
La machine de moulage par injection-soufflage ZQ40, remplaçante du modèle Bloma IBM45, est une machine de nouvelle génération entièrement électrique, conçue pour une efficacité et une fiabilité maximales. Dotée d'un système d'entraînement par servomoteurs éliminant totalement l'huile hydraulique pour tous les mouvements, cette machine IBM offre un temps de cycle 20% plus court que les modèles traditionnels, atteignant un cycle de seulement 8,2 secondes pour les flacons de 30 ml. Cela se traduit par une production journalière de 105 000 flacons et une production maximale de 115 000 flacons par jour. La consommation d'énergie est réduite d'environ 30%, à seulement 12 kWh par heure pour la production de flacons de 30 ml.
La machine de moulage par injection-soufflage ZQ40, remplaçante du modèle Bloma IBM45, est une machine de nouvelle génération entièrement électrique, conçue pour une efficacité et une fiabilité maximales. Grâce à son système d'entraînement par servomoteurs qui élimine totalement l'huile hydraulique pour tous les mouvements, cette machine IBM offre un temps de cycle 20% plus court que les modèles traditionnels, atteignant un cycle de seulement 8,2 secondes pour les flacons de 30 ml. Cela se traduit par une production journalière de 105 000 flacons et une production maximale de 115 000 flacons par jour. La consommation d'énergie est réduite d'environ 30%, à seulement 12 kWh par heure pour la production de flacons de 30 ml. Dotée d'encodeurs absolus dans le système servo, la ZQ40 garantit une répétabilité et une précision élevées, tout en réduisant le niveau sonore. Sa structure de fermeture spéciale offre une force de fermeture réglable de 40 à 80 tonnes, ce qui en fait l'une des machines de moulage par injection-soufflage les plus polyvalentes du marché, adaptée à divers besoins de production.
Conçue selon une structure ascendante, la zone du moule reste totalement exempte d'huile de lubrification, répondant ainsi aux normes d'hygiène les plus strictes pour les emballages pharmaceutiques, les contenants alimentaires et les flacons cosmétiques haut de gamme. Cette machine de moulage par injection-soufflage en une seule étape utilise un groupe d'injection à vérin électrique pour une performance d'injection stable et constante, et des coûts de maintenance considérablement réduits tout au long de sa durée de vie. Le convoyeur arrière est entièrement compatible avec les équipements d'automatisation en aval, notamment les systèmes d'inspection visuelle, les testeurs d'étanchéité, les étiqueteuses et les lignes de conditionnement automatiques, permettant une automatisation complète sans surveillance. Adaptée à la production de flacons en PEHD, PEBD, PP, PS, ABS et autres thermoplastiques de 10 ml à 1000 ml, la ZQ40 est idéale pour les flacons pharmaceutiques, les flacons de produits d'hygiène, les contenants alimentaires, les emballages chimiques et les flacons à col de précision. Machine de moulage par injection-soufflage de plastique éprouvée, elle remplace directement les modèles Bloma IBM45, Jomar IBM40, SUMA 40iB et Uniloy UIB70.
Mold Cavitation(For Reference)
| Volume approximatif | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
|---|---|---|---|---|---|---|---|
| Cavitation maximale | 9 | 8 | 6 | 4 | 3 | 2 | 1 |
Main Technical Parameters
| Article | Unité | ZQ40 |
|---|---|---|
| Système d'injection | ||
| Diamètre de la vis | mm | 40/45 |
| Vis L/D | % | 22:1 |
| Poids d'injection ! | g | 190/260 |
| puissance de chauffage | KW | 7.5 |
| Nombre de zones de barils | 3+N | |
| coup d'injection | mm | 120 |
| Système de serrage | ||
| Force de serrage de l'injection | KN | 400 |
| Coup d'ouverture pour injection | mm | 165 |
| Force de serrage du soufflage | KN | 60 |
| coup d'ouverture pour souffler | mm | 140 |
| Hauteur de levage de la table rotative | mm | 70 |
| Moule | ||
| Dimensions maximales du plateau (L x l) | mm | 480x340 |
| Épaisseur du moule | mm | 180 |
| Diamètre de la bouteille | mm | 120 |
| Hauteur de la bouteille | mm | 220 |
| Hauteur de bouteille appropriée | mm | 1-1500 |
| Coup de dénudage | mm | 220 |
| Système hydraulique | ||
| Pression hydraulique | Carte | 14 |
| Puissance du moteur | KW | 11 |
| Cycle de séchage | S | 3.5 |
| Puissance totale | KW | 20 |
| Puissance de fonctionnement | % | 52-70 |
| Autres | ||
| Pression minimale de l'air comprimé | MPa | 0.7- 1.2 |
| Capacité d'air comprimé | M³/min | 0.7 |
| débit d'eau | M³/h | 3.5 |
| Pression de l'eau de refroidissement | MPa | 0.3-0.4 |
| Dimensions (L x l x H) | M | 3,5 x 1,3 x 1,7 |
| Poids net | Tonne | 3.8 |
Marque et modèle remplaçables
| Toujours-Puissance | Force de serrage | Jomar | SUMA | Uniloy | Bloma |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
Diamètre de la vis à métaux IBM
| Toujours-Puissance | Diamètre de la vis | Jomar | SUMA | Bloma |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Poids d'injection de la machine IBM
| Toujours-Puissance | Poids d'injection | Jomar | SUMA | Bloma |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Force de serrage par injection de machine IBM
| Toujours-Puissance | Force de serrage par injection | Jomar | SUMA | Bloma |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 kN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
Taille du moule de la machine IBM
| Toujours-Puissance | Taille du moule | Jomar | SUMA | Bloma |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Taille de la machine IBM
| Toujours-Puissance | Taille du moule (M) | Jomar | SUMA | Bloma |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Remarque : Les marques sont mentionnées uniquement pour aider les clients à choisir les produits, et non pour vendre les produits de ces marques.
Caractéristiques principales de la machine de moulage par injection-soufflage ZQ40
1. Capacité de production élevée
La machine de moulage par injection-soufflage ZQ40 atteint une cadence de production de 115 000 flacons de 30 ml par jour, avec un cycle de 8,2 secondes. Fonctionnant de manière entièrement automatisée, sans intervention manuelle fréquente, elle répond aux commandes importantes de flacons pharmaceutiques, de flacons cosmétiques et de contenants alimentaires. Son mécanisme servo-motorisé garantit un débit constant, même sur de longues séries de production, offrant ainsi aux fabricants un avantage concurrentiel décisif sur les marchés à délais de livraison rapides.
2. Options de moulage personnalisables
La ZQ40, une machine de moulage par injection-soufflage entièrement personnalisable, est disponible à la vente. Elle permet de produire des flacons de 10 ml à 1 000 ml, dans une grande variété de formes, de finitions de col et d'épaisseurs de paroi. Sa force de fermeture réglable de 40 à 80 tonnes assure un changement rapide de production. Qu'il s'agisse de tubes cosmétiques fins, de pots alimentaires à large ouverture ou de flacons pharmaceutiques de précision, les opérateurs peuvent ajuster avec précision la cavitation, la géométrie du moule et les paramètres de processus afin de répondre aux spécifications exactes du produit.
3. Efficacité énergétique
La conception entièrement électrique de la machine de moulage par injection-soufflage ZQ40 réduit la consommation d'énergie d'environ 301 kWh par rapport aux modèles hydrauliques, avec une consommation de seulement 12 kWh par heure pour la production de flacons de 30 ml. En éliminant la consommation d'énergie continue de la pompe hydraulique et en optimisant la puissance du servomoteur en fonction de la demande, la ZQ40 diminue les coûts énergétiques et réduit l'empreinte carbone. Elle constitue ainsi un choix de premier ordre pour les fabricants soucieux de l'énergie et recherchant la meilleure machine de moulage par injection-soufflage pour une production durable.
4. Facilité d'utilisation et d'entretien
L'interface tactile intuitive de la ZQ40 permet aux opérateurs de configurer en quelques minutes la pression d'injection, les profils de température et la durée du cycle. Son architecture entièrement servo-commandée élimine les vidanges d'huile hydraulique, les remplacements de filtres et les temps d'arrêt associés, réduisant ainsi considérablement les intervalles de maintenance planifiée. L'unité d'injection à vérin électrique offre des performances stables et répétables, avec une usure minimale des joints et des soupapes. L'entretien courant est simple et Ever-Power fournit une assistance technique complète pour garantir le fonctionnement optimal de la machine de moulage par injection-soufflage IBM.
5. Contrôle de la qualité et constance
Les codeurs absolus du système d'asservissement garantissent une répétabilité de position élevée à chaque cycle, assurant ainsi une épaisseur de paroi, des dimensions de col et une géométrie générale constantes pour chaque flacon. La ZQ40 contrôle et ajuste automatiquement en temps réel la température, la force de fermeture et la pression d'injection. Le maintien de tolérances strictes, même lors de longues séries de production, fait de cette machine de moulage par injection-soufflage le choix idéal pour les environnements pharmaceutiques BPF et les emballages cosmétiques de précision où l'exigence zéro défaut est impérative.
6. Compatible avec la machine IBM modèle Bloma IBM45
La ZQ40 est conçue pour remplacer directement la presse à injecter-souffler Bloma IBM45, avec laquelle elle partage une force de fermeture équivalente (40 T), une plage de diamètres de vis (40/45 mm), une capacité d'injection similaire et les mêmes dimensions de plateau. Les installations modernisées à partir d'équipements Bloma IBM45, Jomar IBM40, SUMA 40iB ou Uniloy UIB70 peuvent effectuer la transition avec un minimum de réoutillage. Dans de nombreux cas, l'outillage existant reste utilisable, ce qui réduit considérablement les investissements et les temps de changement de format, tout en bénéficiant pleinement de la technologie servo-électrique.
Principe de fonctionnement
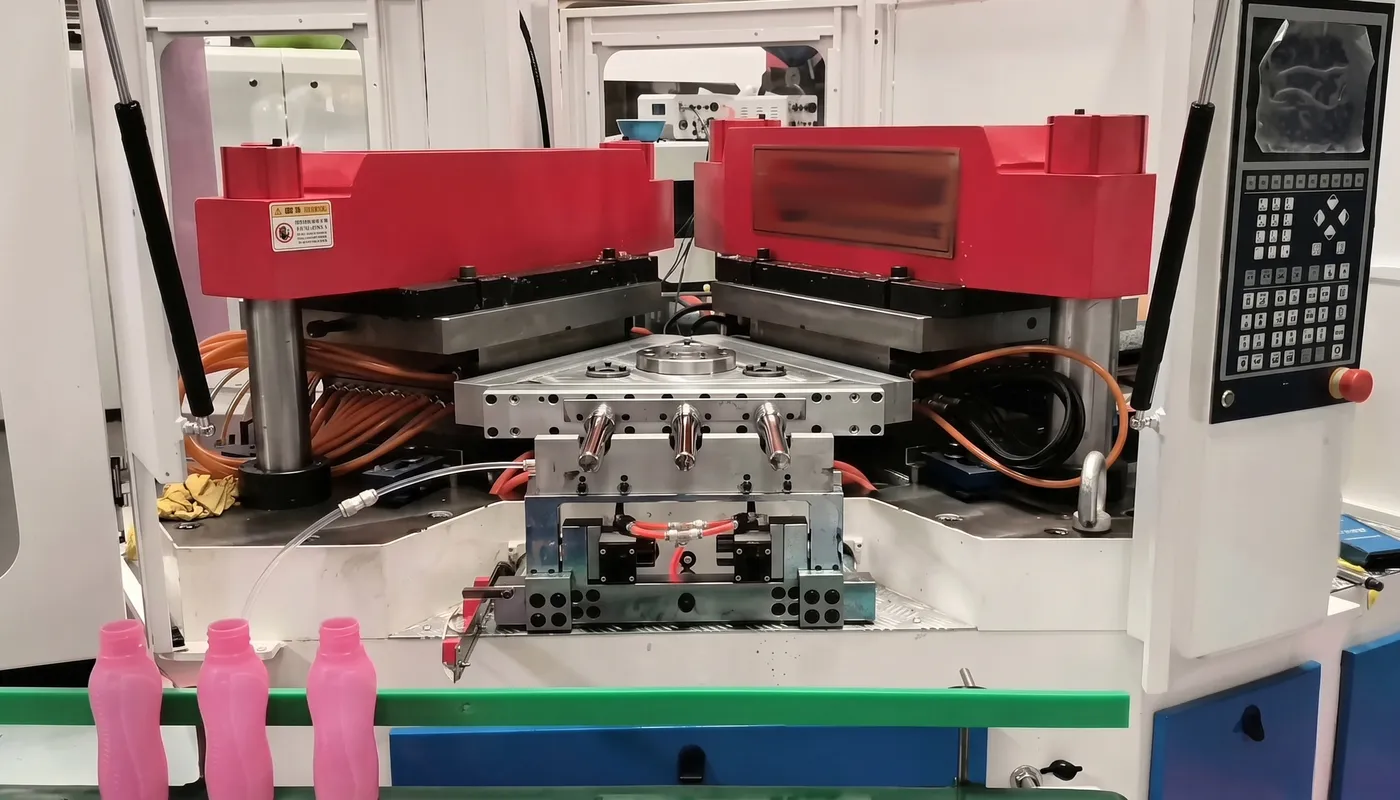
La ZQ40 fonctionne comme une véritable machine de moulage par injection-soufflage en une seule étape, réalisant l'injection de la préforme, le moulage par soufflage et l'éjection du produit dans une seule séquence automatisée continue sans aucune manipulation intermédiaire.
Étape 1 : Injection de préforme
La résine thermoplastique fondue est injectée sous pression contrôlée dans la cavité du moule d'injection, formant ainsi une préforme aux dimensions précises, avec une géométrie de col et de filetage exacte. L'unité d'injection servo-motorisée garantit une pression de remplissage stable et un poids d'injection constant. Une fois l'injection terminée et le col entièrement formé, le moule s'ouvre et le mandrin portant la préforme pivote vers le poste de soufflage, prêt pour l'étape suivante sans intervention manuelle.
Étape 2 : Moulage par soufflage
À la station de soufflage, de l'air comprimé à haute pression est insufflé par le mandrin, dilatant la préforme contre les parois de la cavité du moule. Le nombre de cavités dépend de la forme et du volume souhaités de la bouteille. La pression de l'air contraint le plastique chaud à épouser précisément le contour du moule. Après un refroidissement suffisant pour stabiliser la forme de la bouteille, le moule s'ouvre et le mandrin, avec la bouteille formée, est acheminé par rotation vers la station d'éjection, achevant cette étape en quelques secondes.
Étape 3 : Éjection
Les bouteilles finies sont automatiquement détachées des mandrins froids à la station d'éjection et transférées vers le convoyeur en aval pour l'emballage ou le contrôle. Grâce à la simultanéité des opérations d'injection, de soufflage et d'éjection sur la table rotative, la machine atteint une productivité exceptionnelle et ne génère quasiment aucun déchet de matière. L'absence de canaux de coulée et de bavures au niveau du goulot et du fond élimine les opérations d'ébavurage secondaires et réduit encore davantage les rebuts issus du cycle de moulage par injection-soufflage.
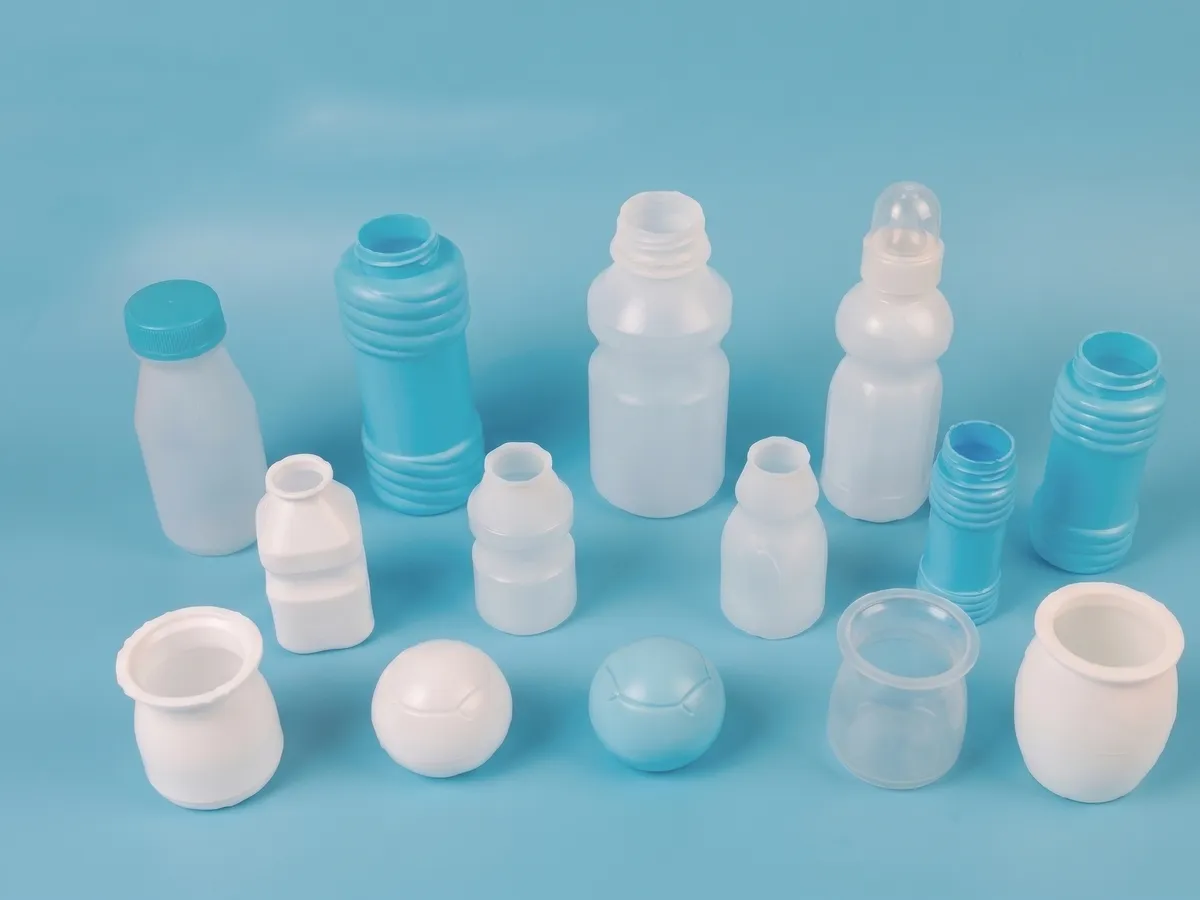
Applications des machines IBM ZQ40
1. Bouteilles de boissons
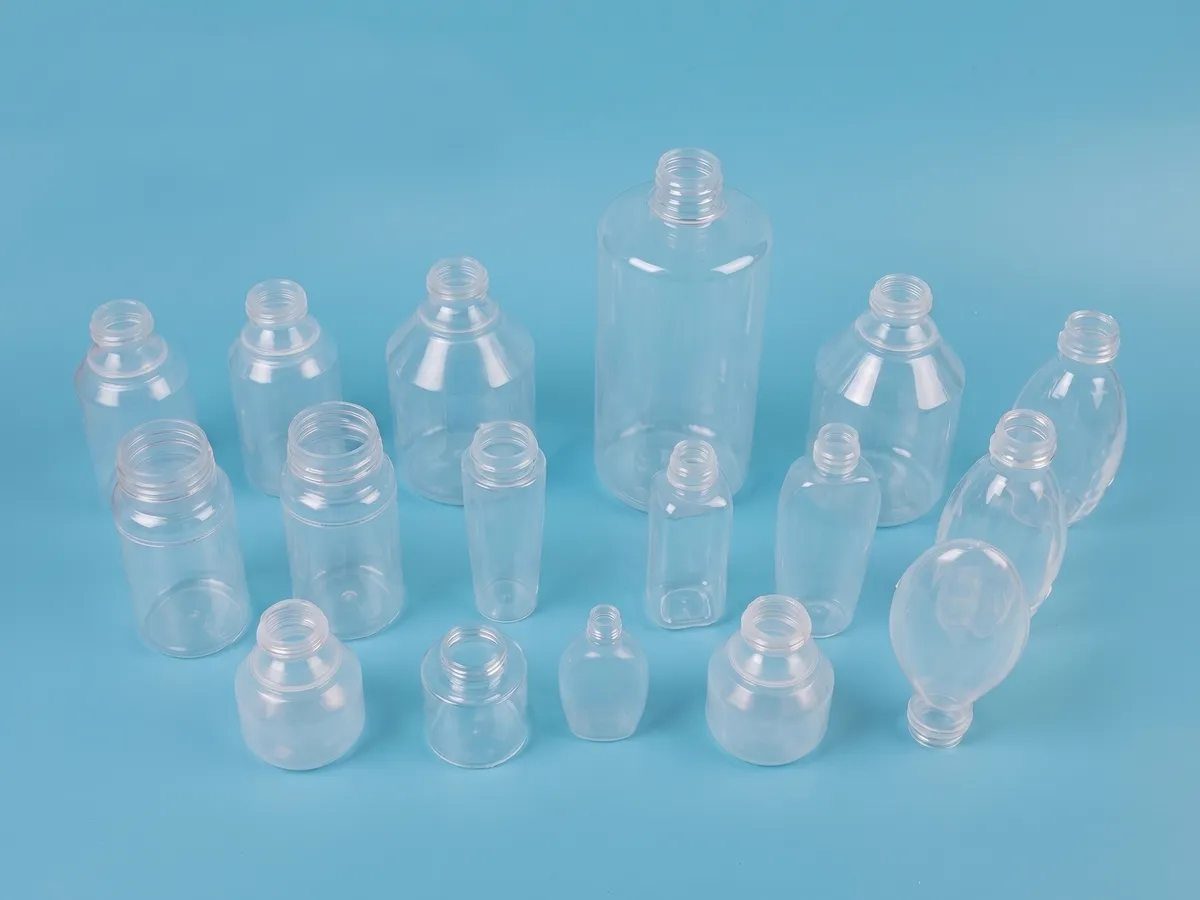
Pour le conditionnement de boissons individuelles et de spécialités, la ZQ40 produit des bouteilles à l'épaisseur de paroi uniforme et à la transparence exceptionnelle. Sa capacité de cavitation élevée, adaptée aux petits volumes comme 30 ml et 60 ml, la rend idéale pour les doses de boissons énergisantes, les concentrés d'arômes et les bouteilles d'eau haut de gamme exigeant une apparence et une intégrité de barrière constantes.
2. Flacons pharmaceutiques
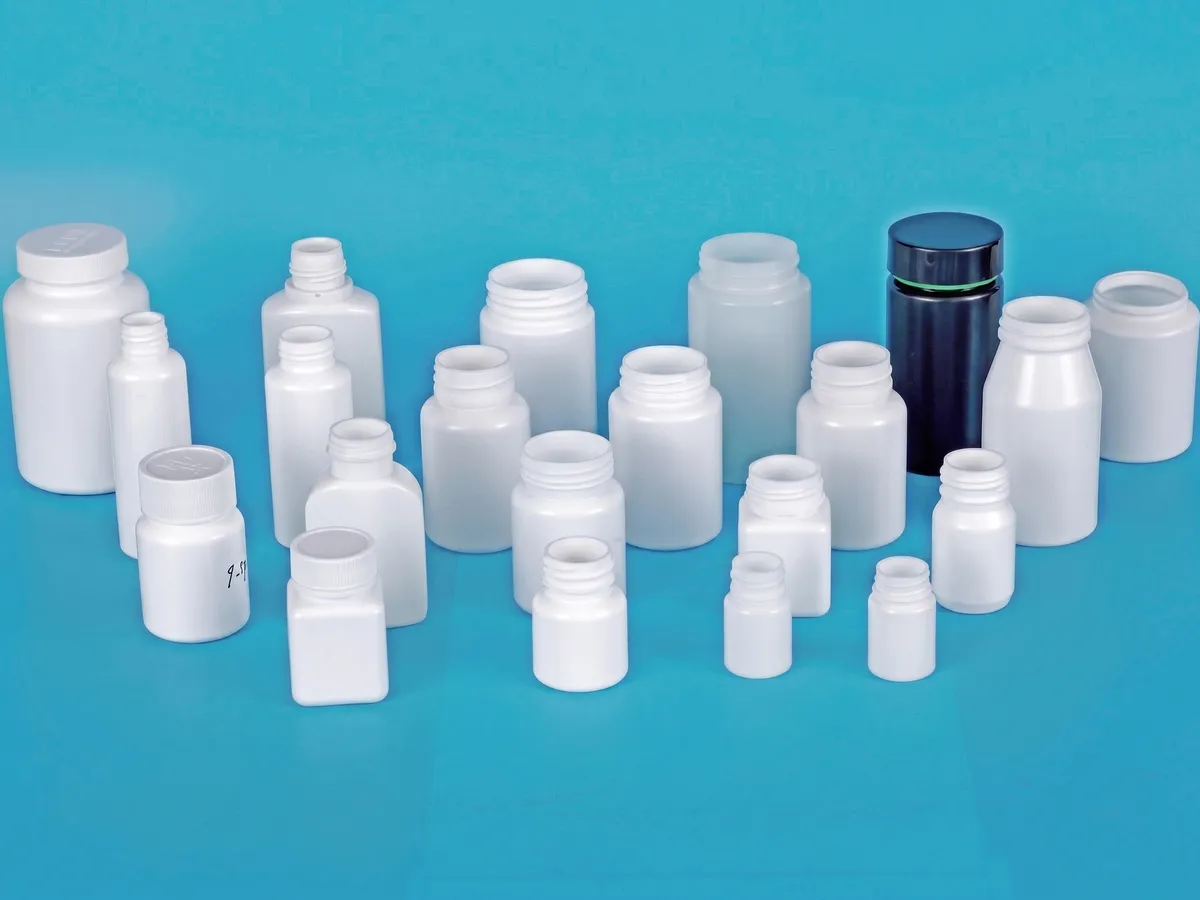
La zone de moulage sans huile et la conception conforme aux BPF font du ZQ40 un leader machine de moulage par injection-soufflage Pour l'emballage pharmaceutique. L'entreprise produit des flacons à comprimés en PEHD, des flacons à sirop en PP et des flacons compte-gouttes en PEBD conformes aux normes internationales d'emballage des médicaments. La précision du filetage du col et l'étanchéité des ouvertures (norme 100%) garantissent la fiabilité des fermetures à l'épreuve des enfants et inviolables.
3. Bouteilles de produits chimiques
La ZQ40 produit des flacons pour produits chimiques en PEHD et PP, offrant une excellente résistance aux acides, aux bases et aux solvants. Le moulage précis du col et du filetage garantit une étanchéité parfaite, ce qui la rend idéale pour le conditionnement de lubrifiants, de produits de nettoyage, de fluides industriels et de produits agrochimiques dans des environnements de distribution exigeants.
4. Flacons cosmétiques
Grâce à ses zones de moulage exemptes d'huile et à sa finition de surface de haute qualité, la ZQ40 est une machine de moulage par injection-soufflage idéale pour les emballages cosmétiques de luxe. Elle produit des flacons de shampoing, des pots de lotion, des flacons de sérum et des bouchons de parfum en ABS, PCTG et PS haute transparence, avec une brillance constante, une précision dimensionnelle optimale et une compatibilité avec les lignes d'étiquetage et d'assemblage de bouchons en aval.
5. Flacons compte-gouttes
Les flacons compte-gouttes de précision pour produits ophtalmiques, nasaux et auriculaires exigent un volume interne et une géométrie d'orifice précis. L'unité d'injection servo-commandée et le mandrin de haute précision de la ZQ40 garantissent la production de flacons de 5 ml à 30 ml avec des tolérances inférieures au millimètre, des surfaces d'étanchéité propres et des parois internes lisses, empêchant ainsi toute contamination particulaire dans les applications médicales sensibles.
6. Bouteilles alimentaires
La ZQ40 produit efficacement des bouteilles en PP et PEHD de qualité alimentaire pour les sauces, les condiments, le miel, le vinaigre et les huiles alimentaires. L'environnement sans huile élimine tout risque de contamination, tandis que l'épaisseur constante des parois garantit la résistance des bouteilles aux conditions de remplissage à chaud comme à froid. La compatibilité avec les testeurs d'étanchéité et les systèmes d'inspection visuelle en aval assure la conformité aux normes de sécurité alimentaire tout au long de la ligne de conditionnement.
7. Flacons de pulvérisation médicinale
La ZQ40 produit des corps de flacons pulvérisateurs pour décongestionnants nasaux, sprays pour la gorge et applicateurs de médicaments topiques, avec des tolérances de diamètre de col très serrées, indispensables aux pompes et actionneurs. Les matériaux LDPE et PP garantissent la compatibilité chimique avec les principes actifs pharmaceutiques, tandis que le procédé en une seule étape évite toute finition secondaire du col susceptible d'introduire une contamination particulaire.
8. Flacons de gel douche
Pour les marques de produits d'hygiène corporelle nécessitant une production à grande échelle d'emballages pour gel douche, savon liquide et autres produits similaires, la ZQ40 produit des flacons de 100 ml à 500 ml en PEBD et ABS, offrant une excellente transparence et une imprimabilité optimale. La constance du poids et du volume des flacons permet un dosage précis sur les lignes de remplissage en aval, tandis que la compatibilité avec les étiqueteuses assure une production entièrement automatisée et réalisée par un seul opérateur.
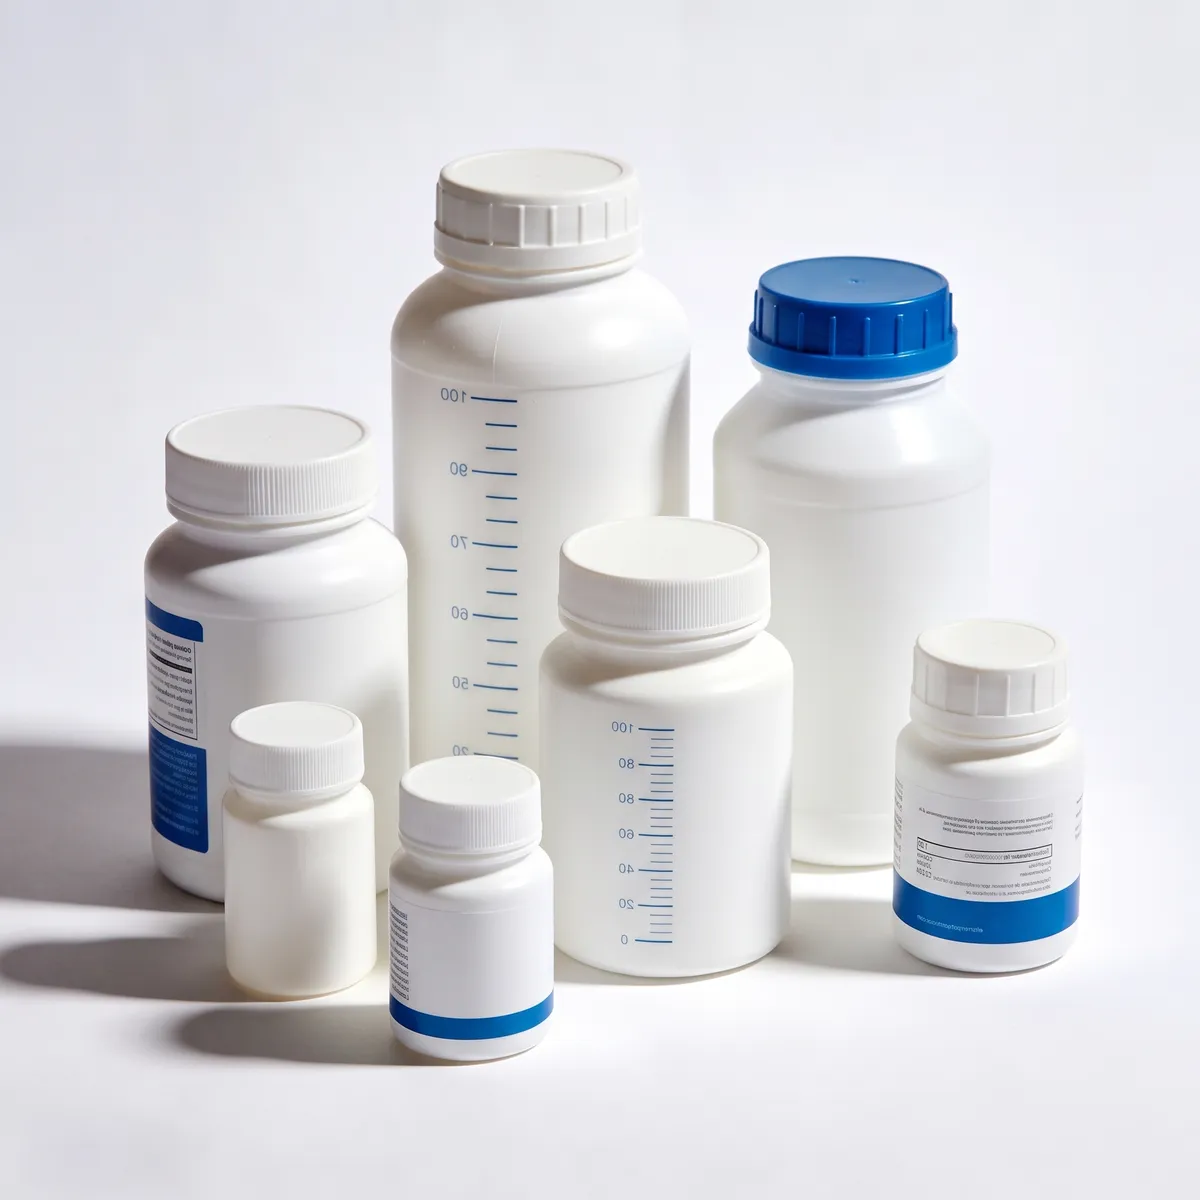
 |
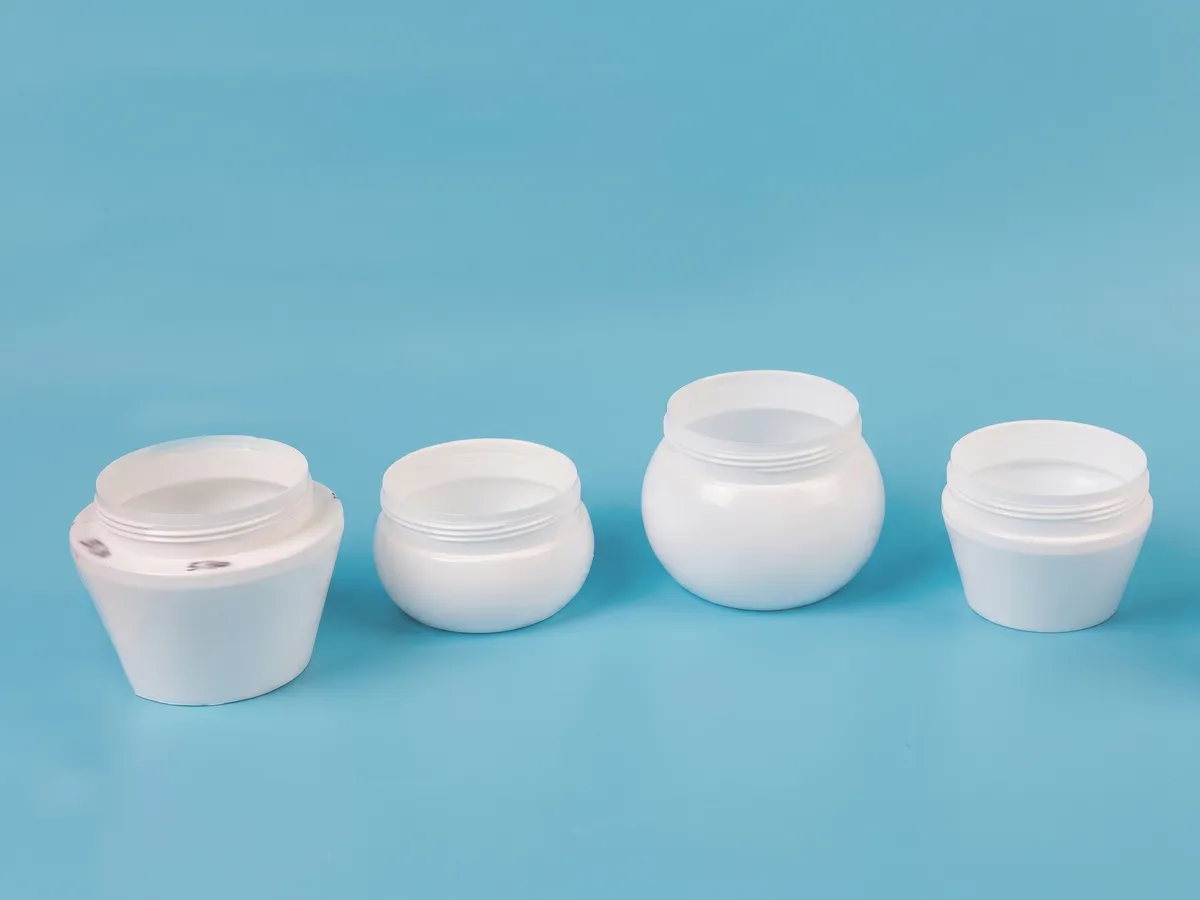 |
| Biberons | Flacons cosmétiques |
 |
 |
| Flacons pharmaceutiques | Bouteilles en PP |
ZQ40 Injection Blow Molding Machine Components
Une machine de moulage par injection-soufflage en une étape, souvent appelée machine IBM, comprend plusieurs pièces essentielles. Chaque composant joue un rôle spécifique dans le processus de moulage par injection-soufflage. Vous trouverez ci-dessous les principaux composants et leurs fonctions dans la ZQ40.
Unité de serrage
Le système de fermeture de la ZQ40 délivre une force de fermeture de 400 kN pour l'injection et de 60 kN pour le soufflage grâce à une structure pressurisée de conception unique. Le vérin auxiliaire ne participe pas à l'ouverture et à la fermeture du moule, ce qui réduit la consommation d'énergie de 10 à 201 TPE/3 par rapport aux conceptions classiques. Une course d'ouverture de 165 mm pour l'injection et de 140 mm pour le soufflage permet d'adapter le moule à une large gamme de formes de bouteilles et de dimensions, jusqu'à un plateau de 480 mm x 340 mm.
Unité d'injection
Entraînée par un vérin électrique plutôt que par un piston hydraulique, l'unité d'injection fait fondre la résine plastique, mélange les colorants et injecte le matériau fondu dans le moule de préforme avec un contrôle précis du poids d'injection entre 190 g et 260 g. La vis de 40 mm ou 45 mm avec un rapport L/D de 22:1 assure une plastification complète et une température de fusion homogène, ce qui permet d'obtenir des préformes présentant une variation de poids constante et une variation d'épaisseur de paroi minimale dans toutes les cavités.
Unité de commande électronique
Véritable cerveau de la machine IBM, l'unité de commande électronique gère tous les axes servo, les zones de température, les séquences de temporisation et les paramètres de processus via une interface homme-machine (IHM) tactile couleur. La régulation multizone de la température du cylindre (3+N zones) permet un profilage thermique précis pour différents types de résine. Le retour d'information absolu des codeurs des servomoteurs fournit des données de position en temps réel, permettant au système de contrôle de corriger automatiquement les écarts et de garantir une répétabilité constante d'un cycle à l'autre.
Système d'entraînement servo
Le système d'entraînement par servomoteurs remplace intégralement les actionneurs hydrauliques conventionnels, assurant électriquement tous les mouvements, y compris l'ouverture/fermeture du moule, l'indexage de la table rotative, l'injection et l'éjection. Cette architecture élimine totalement l'huile hydraulique du système d'entraînement, ce qui réduit le bruit de fonctionnement, supprime tout risque de contamination de l'huile et permet une consommation d'énergie proportionnelle à la demande de production, contrairement aux systèmes fonctionnant à pression de pompe constante. La puissance installée totale est de seulement 20 kW pour une charge opérationnelle de 52% à 70%.
Système de table rotative et de mandrin
La table rotative à servocommande assure le transfert des mandrins entre les stations d'injection, de soufflage et d'éjection avec une hauteur de levage de 70 mm et un temps de cycle à sec de 3,5 secondes. La rotation servo standard offre une structure mécanique simple et un indexage fluide et répétable, éliminant ainsi les erreurs de synchronisation des anciens systèmes à cames. La conception du mandrin privilégie un refroidissement rapide du noyau, maintenant des temps de cycle courts et garantissant que les préformes atteignent la station de soufflage avec le profil de température adéquat pour une expansion optimale.
Système auxiliaire hydraulique
Alors que les entraînements principaux sont entièrement électriques, un système hydraulique auxiliaire compact fonctionnant à 14 MPa assure les fonctions de serrage complémentaires où la force hydraulique est particulièrement avantageuse. Le moteur de 11 kW qui alimente ce système est nettement plus petit que les groupes hydrauliques complets utilisés dans les machines IBM traditionnelles, contribuant ainsi aux économies d'énergie globales de la 30%. Le système est étanche et autonome, maintenant ainsi un environnement de moule sans huile conforme aux exigences d'hygiène pharmaceutiques.
Système d'air comprimé et de refroidissement
L'étape de soufflage nécessite de l'air comprimé à une pression de 0,7 à 1,2 MPa et un débit de 0,7 m³/min, acheminé par des canaux de précision à mandrin pour gonfler uniformément les préformes contre la cavité du moule. Le circuit de refroidissement par eau, d'un débit de 3,5 m³/h à une pression de 0,3 à 0,4 MPa, évacue efficacement la chaleur des deux moitiés du moule afin de stabiliser la géométrie de la bouteille avant éjection. La disposition optimisée des canaux de refroidissement assure une répartition homogène de la température, évitant ainsi les déformations et réduisant le temps de cycle.
Système de sécurité et de protection
La ZQ40 intègre un système de protection complet comprenant des protections mécaniques, des portes de sécurité avec interverrouillages, des circuits d'arrêt d'urgence sur tous les points d'accès de l'opérateur et une surveillance des défauts en temps réel via l'unité de commande. Une protection contre les surcharges sur chaque axe servo prévient les dommages mécaniques en cas de blocage inattendu. Des capteurs de sécurité arrêtent immédiatement tout mouvement si la zone du moule est accessible pendant le fonctionnement, protégeant ainsi l'opérateur et l'outillage.
Interface d'intégration en aval
Le convoyeur arrière de la ZQ40 est pré-conçu pour s'interfacer avec des caméras d'inspection visuelle, des testeurs de fuites, des machines d'orientation et d'étiquetage, ainsi que des systèmes robotisés de prélèvement et de placement ou d'emballage automatique. La communication par E/S discrètes et bus de terrain (en option) permet à la machine IBM de se synchroniser parfaitement avec le logiciel de gestion de production de la ligne, autorisant ainsi une fabrication entièrement automatisée et sans surveillance, avec un enregistrement centralisé des données de qualité.
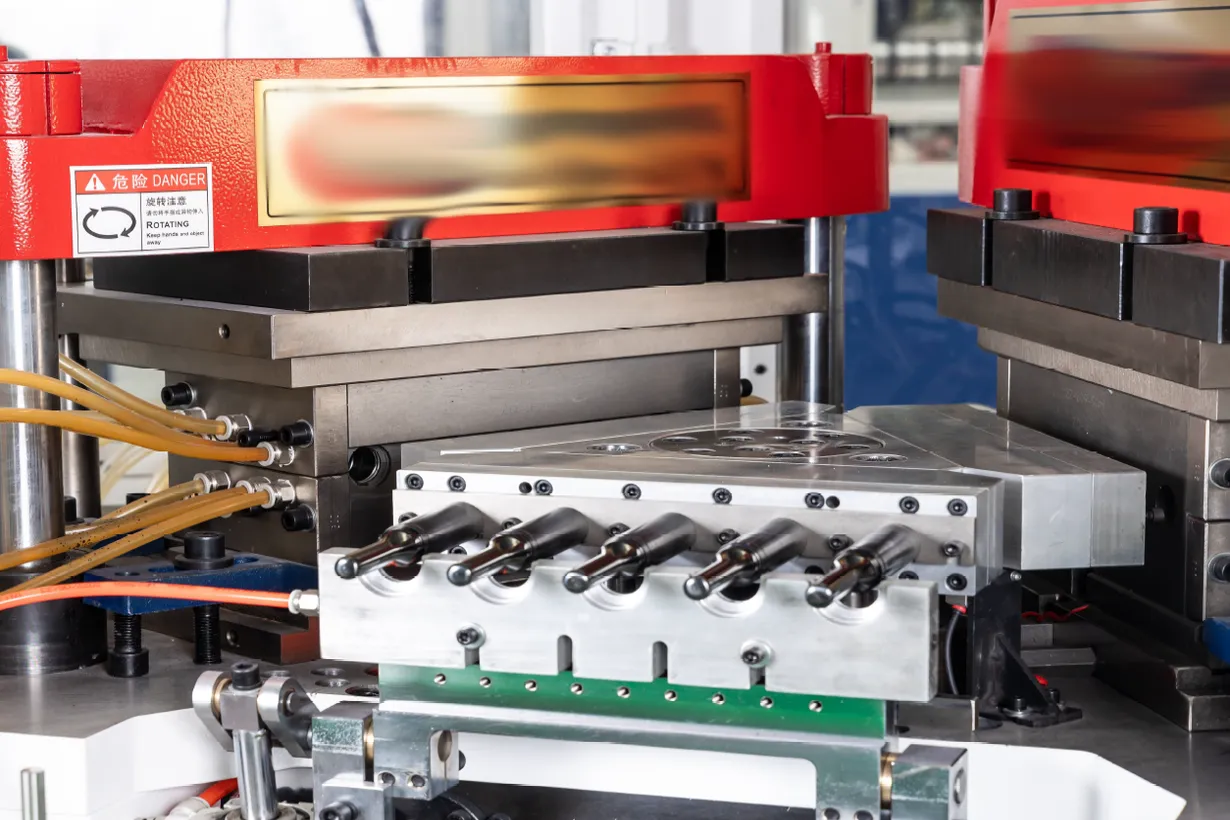
ZQ40 contre Bloma IBM45 : Pourquoi notre machine IBM l’emporte
1. Force de serrage supérieure
La ZQ40 offre une force de fermeture par injection de 400 kN, contre 350 kN pour la Bloma IBM45. Ce gain de 141 TP3T en capacité de fermeture permet la production de bouteilles à parois plus épaisses et de moules à cavités plus denses, sans défauts de bavure. La structure de fermeture renforcée sous pression est également de 200 à 300 TP3T plus résistante que les solutions comparables du marché, offrant ainsi un avantage fondamental en termes de qualité de production.
2. 30% Réduction des coûts énergétiques
La Bloma IBM45 utilise une transmission entièrement hydraulique qui consomme de l'énergie en continu à la vitesse nominale de la pompe. L'architecture entièrement servo de la ZQ40, quant à elle, ne fournit de l'énergie que lors du mouvement effectif, réduisant ainsi la consommation d'énergie d'environ 301 T/min. Pour une usine fonctionnant en trois-huit, cela se traduit par des économies d'électricité annuelles substantielles, améliorant directement la rentabilité de la production et la compétitivité du prix des machines de moulage par injection-soufflage.
3. 20% Temps de cycle plus rapides
Les axes à servocommande accélèrent et décélèrent plus rapidement que les vérins hydrauliques, permettant à la ZQ40 d'atteindre un cycle de 8,2 secondes pour les flacons de 30 ml, contre plus de 10 secondes pour l'IBM45. Sur une journée de production de 24 heures, cet avantage du cycle 20% permet de produire jusqu'à 10 000 flacons supplémentaires, augmentant ainsi directement le chiffre d'affaires sans nécessiter d'espace supplémentaire ni de personnel supplémentaire.
4. Zone de moisissure sans huile
Le système d'entraînement hydraulique de la Bloma IBM45 présente un risque de contamination par l'huile dans la zone de moulage, ce qui la rend inutilisable pour de nombreuses applications pharmaceutiques et agroalimentaires sans modifications coûteuses du système de confinement. La conception électrique ascendante de la ZQ40 préserve la zone de moulage de toute huile de lubrification, permettant une conformité immédiate aux BPF pour la production de flacons pharmaceutiques, sans investissement ni qualification supplémentaire.
5. Réduction des coûts d'entretien
L'IBM45 nécessite des vidanges d'huile hydraulique régulières, le remplacement des filtres, le contrôle des joints et l'entretien de la pompe. La ZQ40 élimine l'intégralité du programme d'entretien hydraulique. Les vérins électriques et les servovariateurs offrent des intervalles d'entretien nettement plus longs et des coûts de consommables réduits. Sur une période d'utilisation typique de cinq ans, les économies réalisées sur l'entretien de la ZQ40 compensent souvent une part importante de son prix d'achat.
6. Répétabilité accrue grâce aux codeurs absolus
Les vérins hydrauliques de l'IBM45 sont soumis à des fluctuations de pression et à des variations de viscosité de l'huile qui affectent la répétabilité du positionnement. Les servomoteurs du ZQ40, équipés d'encodeurs absolus, garantissent une précision de positionnement constante, quelles que soient les variations de température, de charge ou de qualité de l'huile, grâce à l'absence d'huile. Il en résulte une plus grande homogénéité entre les bouteilles en termes d'épaisseur de paroi, de dimensions du col et de volume global, ce qui réduit les rebuts et améliore le rendement de la ligne.
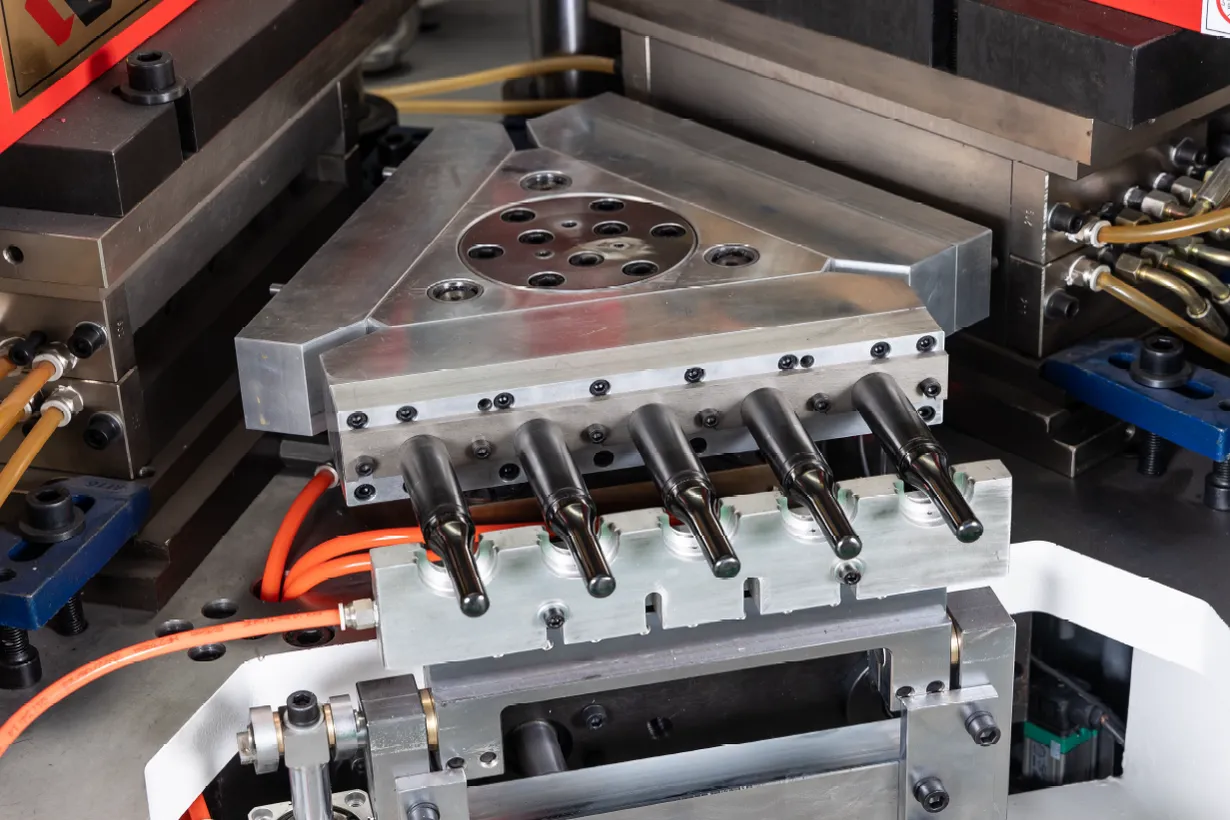
Caractéristiques des moules automatiques de la série ZQ
Les moules d'injection-soufflage fournis avec la ZQ40 sont conçus pour maximiser la durée de vie de l'outil, la qualité du produit et la vitesse de production dans un environnement de machine de moulage par injection-soufflage de plastique.
1. Système de cavité et de col interchangeables
Le moule d'injection utilise un système d'inserts de cavité et de col conçu pour une utilisation optimale, associé à des canaux d'huile spécialement conçus permettant un changement rapide des composants de chaque cavité. Cette conception garantit des dimensions constantes des ébauches de tubes et une répartition stable de la température dans toutes les cavités, réduisant ainsi le temps de qualification lors du changement de spécifications de bouteilles tout en maintenant la précision dimensionnelle.
2. Premium Steel Alloy Construction
Les composants des moules d'injection sont fabriqués à partir d'un alliage d'acier S136 importé ou d'acier inoxydable 4Cr13, deux matériaux reconnus pour leur dureté, leur aptitude au polissage et leur résistance à la corrosion. L'acier haute résistance prolonge considérablement la durée de vie du moule par rapport aux aciers à outils standard, réduisant ainsi la fréquence de remplacement et le coût total de l'outillage sur toute la durée de vie de la machine en production continue.
3. Conception optimisée du canal chaud et du mandrin
Le système à canaux chauds est optimisé pour minimiser les variations de poids entre les cavités et maintenir l'épaisseur des parois dans les tolérances les plus strictes. La structure du mandrin, spécialement conçue, permet des cycles de moulage rapides tout en assurant un refroidissement optimal du noyau, garantissant ainsi une température constante des préformes à leur arrivée à la station de soufflage, quelle que soit la cadence de production.
4. 100% Étanchéité précise du filetage et du col
La conception du moule garantit la précision dimensionnelle du filetage du goulot et assure une étanchéité optimale (norme 100%) avec les bouchons standard. La précision des dimensions du col est essentielle pour les applications pharmaceutiques et alimentaires, où l'engagement du filetage doit répondre aux normes réglementaires en matière d'emballages inviolables et à sécurité enfant. Le système de moule ZQ40 satisfait à ces exigences de manière constante, même pour des productions de plusieurs millions de cycles.
5. Absence totale de bavures et de flasques au niveau du col et de la base.
Contrairement au moulage par extrusion-soufflage où les bavures au niveau du fond de la bouteille nécessitent un ébarbage secondaire, le procédé IBM de la ZQ40 produit des bouteilles aux cols et aux fonds nets et sans bavures. L'absence de bavures sur les surfaces de scellage fonctionnelles élimine les coûts et les risques de contamination liés aux opérations d'ébavurage après moulage et réduit le coût total par bouteille, notamment pour les conditionnements pharmaceutiques à grand volume.
6. Géométrie du produit uniforme dans toutes les cavités
Dans le système de moules ZQ40, toutes les cavités sont usinées et qualifiées afin de garantir la constance des dimensions, du poids, de la position de la ligne de joint et de l'épaisseur des parois, d'une bouteille à l'autre et d'une cavité à l'autre. Cette uniformité est essentielle au bon fonctionnement des équipements automatisés de remplissage, de bouchage et d'étiquetage en aval, qui dépendent de dimensions précises des bouteilles, ainsi qu'au respect des exigences d'uniformité des lots imposées par la réglementation pharmaceutique en matière d'emballage.
Étapes préparatoires avant l'utilisation de la machine IBM ZQ40
Une préparation correcte garantit un démarrage sûr et efficace de la machine de moulage par injection-soufflage IBM.
Contrôles de sécurité
Avant de démarrer la machine IBM, les opérateurs doivent inspecter la zone de travail afin de s'assurer de l'absence de débris, d'huile et de risques de glissade. Il est impératif de vérifier la présence et le bon fonctionnement de tous les équipements de sécurité, notamment les extincteurs, les trousses de premiers secours et les EPI (lunettes et gants de sécurité). Les dispositifs de protection mécanique, les verrous de sécurité des portes et les boutons d'arrêt d'urgence doivent être testés. Tous les opérateurs doivent avoir suivi une formation aux procédures de consignation/déconsignation et à la sécurité spécifique à la machine avant le début de la production.
Configuration de la machine
Les opérateurs doivent nettoyer soigneusement la ZQ40, en éliminant les résidus de plastique du cylindre et en lubrifiant toutes les pièces mobiles conformément au calendrier d'entretien. Le moule approprié doit être installé et aligné, le positionnement de la buse vérifié et toutes les matières premières, additifs et colorants préparés et stockés correctement. Après la mise en marche de la machine, les profils de température et les réglages de pression sont configurés en fonction du type de résine. Un essai permet de confirmer les réglages avant la production à grande échelle.
Chargement de résine plastique
Le choix de la résine appropriée est essentiel à la qualité des bouteilles. La ZQ40 traite le PEHD, le PEBD, le PP, le PS, l'ABS, le PCTG, l'EVA et le PLA, chacun présentant des caractéristiques de performance distinctes. Les opérateurs doivent sécher les résines sensibles à l'humidité avant le chargement, généralement à une température de 130 à 150 °C pendant trois à cinq heures. La trémie doit être propre et les granulés de résine chargés sans contamination. Le niveau de la trémie est surveillé en continu afin d'éviter toute interruption d'alimentation pendant la production.
Réglage de la température et de la pression
La température du cylindre doit être réglée au-dessus du point de fusion de la résine, mais en dessous de sa température de décomposition. La pression d'injection pour la ZQ40 varie généralement de 20 MPa à 90 MPa selon la résine et la conception du moule. Les opérateurs commencent à une pression plus basse et l'augmentent progressivement afin d'éviter les défauts de projection ou de cloquage. Le maintien de la pression après le remplissage de la cavité permet de conserver la forme et la densité. La vitesse de la vis est ajustée pour obtenir une fusion homogène sans échauffement excessif par cisaillement.
Calibrage du moule
L'alignement du moule et la force de serrage doivent être vérifiés avant chaque cycle de production. Les opérateurs inspectent les faces du moule pour détecter toute usure ou contamination, vérifient l'écartement et l'alignement corrects, et effectuent des essais de production pour comparer les dimensions des flacons aux spécifications de conception. Si les dimensions s'écartent des tolérances, la position du moule et les paramètres de serrage sont ajustés de manière itérative. Les données d'étalonnage sont enregistrées pour chaque combinaison moule/produit, ce qui permet une configuration rapide lors des changements de production ultérieurs.
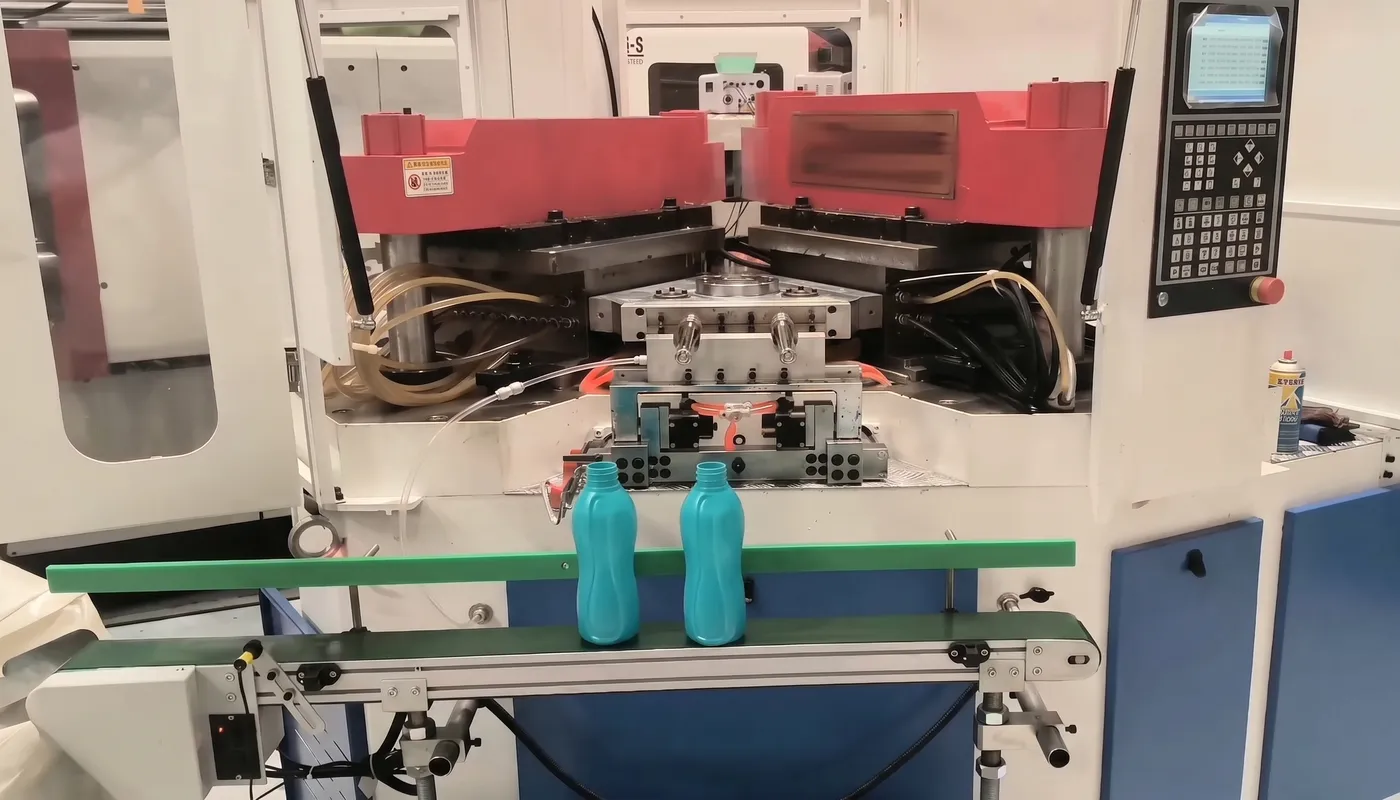
Guide d'utilisation étape par étape
Le fonctionnement d'une machine de moulage par injection-soufflage en une étape requiert une séquence précise. Ce guide couvre chaque étape, de l'alimentation en résine à l'éjection des bouteilles finies.
Étape 1 : Alimentation et fonte
La résine plastique est acheminée de la trémie vers le cylindre par l'orifice d'alimentation. Le système ZQ40 contrôle la température de cet orifice afin d'éviter une fusion prématurée et la formation de ponts. La plupart des résines nécessitent une teneur en humidité inférieure à 0,11 TP3T avant transformation. La vis de 40 ou 45 mm plastifie la résine selon le profil de température du cylindre défini, garantissant ainsi une résine fondue homogène à l'entrée de la buse d'injection, prête pour l'injection suivante. Une alimentation régulière et des températures stables sont essentielles pour une production continue.
Étape 2 : Injection et création de préformes
Une fois la résine fondue, le moule d'injection se ferme et se verrouille à 400 kN. L'unité d'injection à vérin électrique injecte la résine fondue dans la cavité du moule pour former la préforme. La pression d'injection, la vitesse de la vis, le temps de maintien et la température multizone du moule influent sur la qualité de la préforme. Le compactage après remplissage de la cavité minimise le retrait. Les opérateurs contrôlent les préformes et ajustent les paramètres pour garantir la précision dimensionnelle de toutes les cavités.
Étape 3 : Transfert rotatif
Après l'injection, la table rotative servo-motorisée indexe, soulevant le mandrin et la préforme de 70 mm et les acheminant vers la station de soufflage. Ce transfert s'effectue durant le cycle à sec de 3,5 secondes, contribuant à un cycle global de 8,2 secondes pour les flacons de 30 ml. La conception du mandrin garantit le maintien du profil de température optimal de la préforme pendant le transfert, assurant ainsi une expansion optimale par soufflage à la station suivante.
Étape 4 : Procédé de moulage par soufflage
Au poste de soufflage, le moule se ferme à 60 kN. De l'air comprimé (0,7 à 1,2 MPa) est injecté par le mandrin, gonflant la préforme contre les parois du moule pour lui donner la forme finale de la bouteille. Les opérateurs doivent contrôler l'uniformité de l'épaisseur des parois, la stabilité de la pression d'air et la force de serrage afin d'éviter les défauts d'extrusion ou une expansion irrégulière. Une fois la bouteille formée et refroidie, le moule s'ouvre et la table se déplace vers le poste d'éjection.
Étape 5 : Refroidissement et éjection
De l'eau de refroidissement à une pression de 0,3 à 0,4 MPa circule dans les canaux du moule pour évacuer la chaleur de la bouteille finie. Un refroidissement complet avant l'éjection garantit la tenue de la forme de la bouteille. Des éjecteurs détachent la bouteille du mandrin et la transfèrent sur le convoyeur de sortie. Les produits à parois fines nécessitent un refroidissement complet avant l'éjection, tandis que les pièces plus épaisses peuvent être éjectées légèrement plus tôt afin d'optimiser la cadence de production. Chaque bouteille est ensuite disponible pour le contrôle qualité et le conditionnement.
Étape 6 : Contrôle qualité et emballage
Les bouteilles finies quittent le poste d'éjection et sont acheminées par le convoyeur arrière vers les équipements d'inspection et de conditionnement en aval. L'interface de convoyage du ZQ40 est compatible avec les systèmes d'inspection par vision optique pour la détection des défauts dimensionnels et esthétiques, les équipements de test d'étanchéité pour les applications pharmaceutiques et alimentaires, les étiqueteuses et les cellules de conditionnement robotisées. Cette intégration complète permet une production automatisée sans surveillance avec collecte de données de qualité en temps réel.
 |
 |
Machine ISBM ou machine IBM : laquelle vous convient le mieux ?
Qu'est-ce que l'IBM (moulage par injection-soufflage) ?
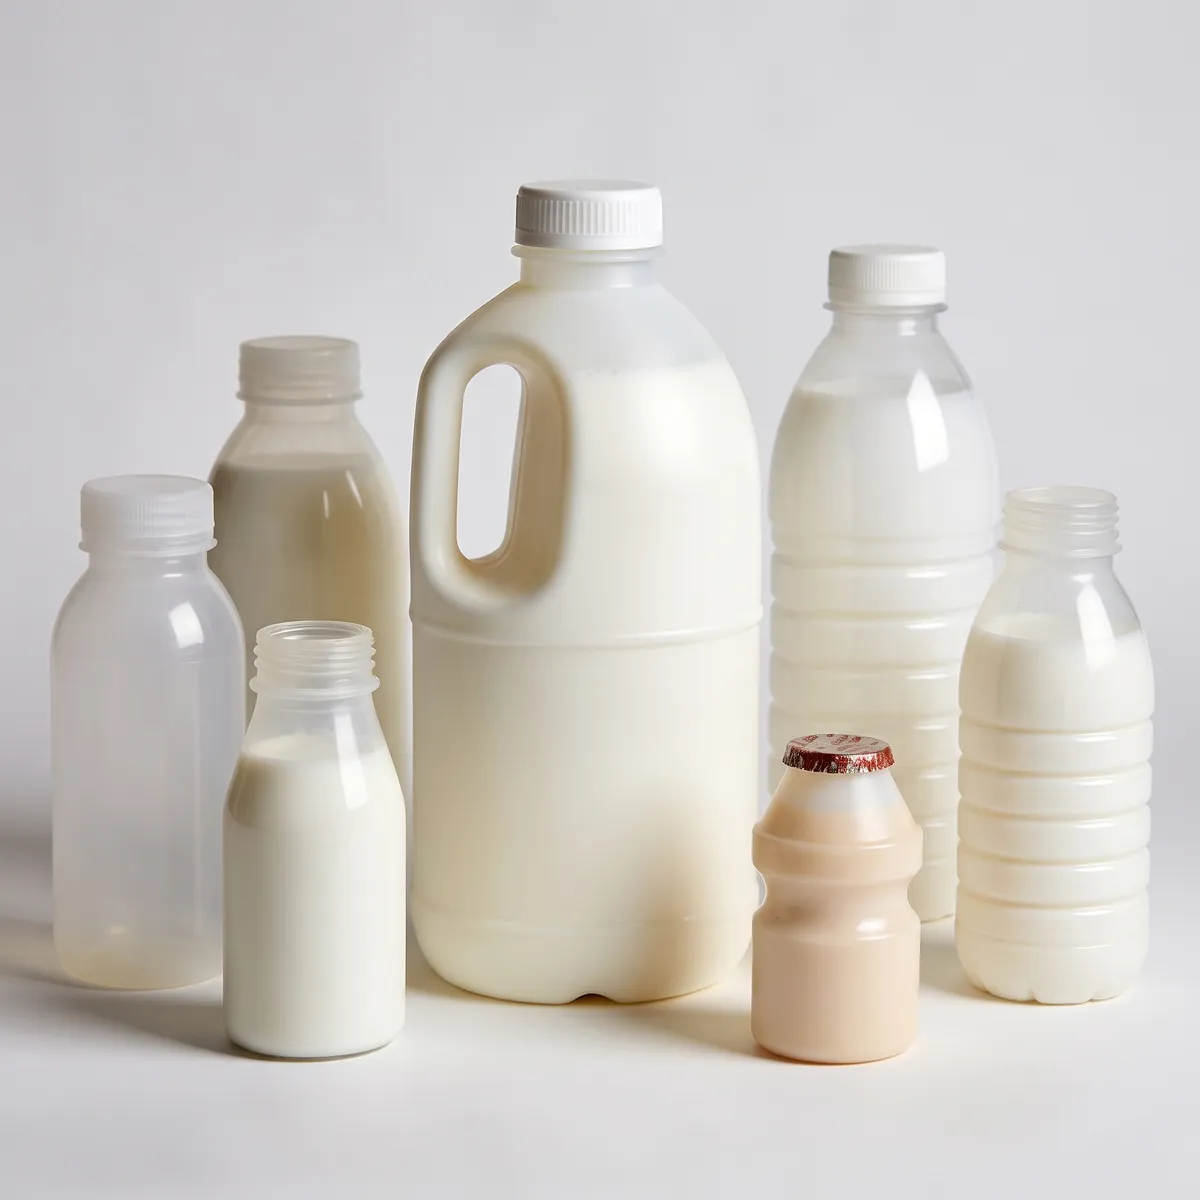
Le moulage par injection-soufflage (IBM) est un procédé en deux étapes : la résine plastique est d’abord injectée dans un moule de préforme, puis soufflée pour obtenir la forme finale du flacon, le tout en un seul cycle machine. La ZQ40 est une machine IBM classique qui réalise simultanément les trois opérations (injection de la préforme, soufflage et éjection) sur trois stations rotatives. Cette approche en une seule étape élimine les opérations de réchauffage, réduit les risques de contamination lors de la manipulation et rend le procédé particulièrement efficace pour les contenants de petite et moyenne taille nécessitant un filetage de col précis et une épaisseur de paroi uniforme. L’IBM est le procédé de choix pour les flacons pharmaceutiques, les flacons compte-gouttes cosmétiques, les pots de condiments alimentaires et les flacons de produits chimiques, pour des volumes allant de 1 ml à 1 000 ml.
Qu'est-ce que l'ISBM (Injection Stretch Blow Molding) ?
Le moulage par injection-soufflage étiré (ISBM) est une variante avancée qui ajoute une étape d'étirage longitudinal entre le conditionnement de la préforme et le soufflage. Après le moulage par injection, la préforme est réchauffée et étirée mécaniquement dans le sens de son axe tout en étant simultanément gonflée d'air. Cette orientation biaxiale accroît considérablement la résistance du matériau et sa transparence. L'ISBM, également appelé moulage par injection-soufflage étiré, est le procédé dominant pour les bouteilles de boissons gazeuses en PET, les contenants d'eau minérale et les emballages alimentaires grand format, où la légèreté et la transparence sont essentielles. Les fabricants de machines de moulage par injection-soufflage étiré proposent généralement cette technologie pour des volumes de contenants allant de 100 ml à plusieurs litres.
Principaux avantages de l'ISBM
- Une résistance accrue et une clarté optique supérieure dans le produit final grâce à l'orientation biaxiale
- Une plus grande flexibilité de production pour une gamme plus étendue de grandes bouteilles et de formes complexes.
- Une meilleure répartition des matériaux permet d'obtenir des parois de conteneur fines mais résistantes, idéales pour les emballages légers.
- Réduction de la consommation de matériau par conteneur grâce au renforcement du PET induit par l'orientation
Tableau comparatif
| Fonctionnalité | Machine ISBM | Machine IBM (ZQ40) |
|---|---|---|
| Processus de travail | injection, étirage, moulage par soufflage | moulage par injection, par soufflage |
| Principe de moulage | Améliore les propriétés des matériaux par étirement biaxial | Moulage par soufflage direct sans phase d'étirage |
| Performance du produit | Haute résistance et excellente clarté optique | Épaisseur de paroi uniforme et filetage de col précis |
| Forme du produit | Formes de bouteilles complexes et de grande taille | Formes de flacons simples et de petite taille (1 ml - 1000 ml) |
| Matériau de moulage | Principalement des animaux de compagnie | PE, PP, PVC, PS, ABS, PCTG |
| Scénarios d'application | Boissons gazeuses, eau minérale, grands emballages alimentaires | Produits pharmaceutiques, cosmétiques, produits alimentaires, petits emballages |
| Vitesse du cycle | Plus long en raison des étapes d'étirage et de réchauffage | 8,2 secondes pour 30 ml, extrêmement rapide |
| Précision du filetage du col | Modéré | Excellente précision d'étanchéité du filetage 100% |
Choisir entre IBM et ISBM
Pour choisir entre un procédé IBM et ISBM pour votre ligne de production, tenez compte des critères suivants. Si vous exigez une géométrie de filetage de col précise, une vitesse de production élevée et un processus en une seule étape pour les emballages pharmaceutiques, cosmétiques ou alimentaires de petit format, la machine IBM ZQ40 est la solution idéale. Son cycle de 8,2 secondes, sa zone de moule sans huile et sa répétabilité servo-commandée sont inégalés pour ces applications.
Si votre produit principal est constitué de grandes bouteilles PET pour boissons exigeant une transparence et une résistance à l'éclatement exceptionnelles, une machine ISBM (Injector Soufflage-Extraction Mono-Étape) répondra mieux à vos besoins. Pour tous les autres produits, des flacons pharmaceutiques et compte-gouttes aux contenants de gel douche et pots de condiments, la ZQ40, machine de moulage par injection-soufflage entièrement électrique, offre une rentabilité supérieure, une conformité aux normes d'hygiène et une productivité optimale.
Pourquoi choisir les machines de moulage par injection-soufflage d'Ever-Power ?
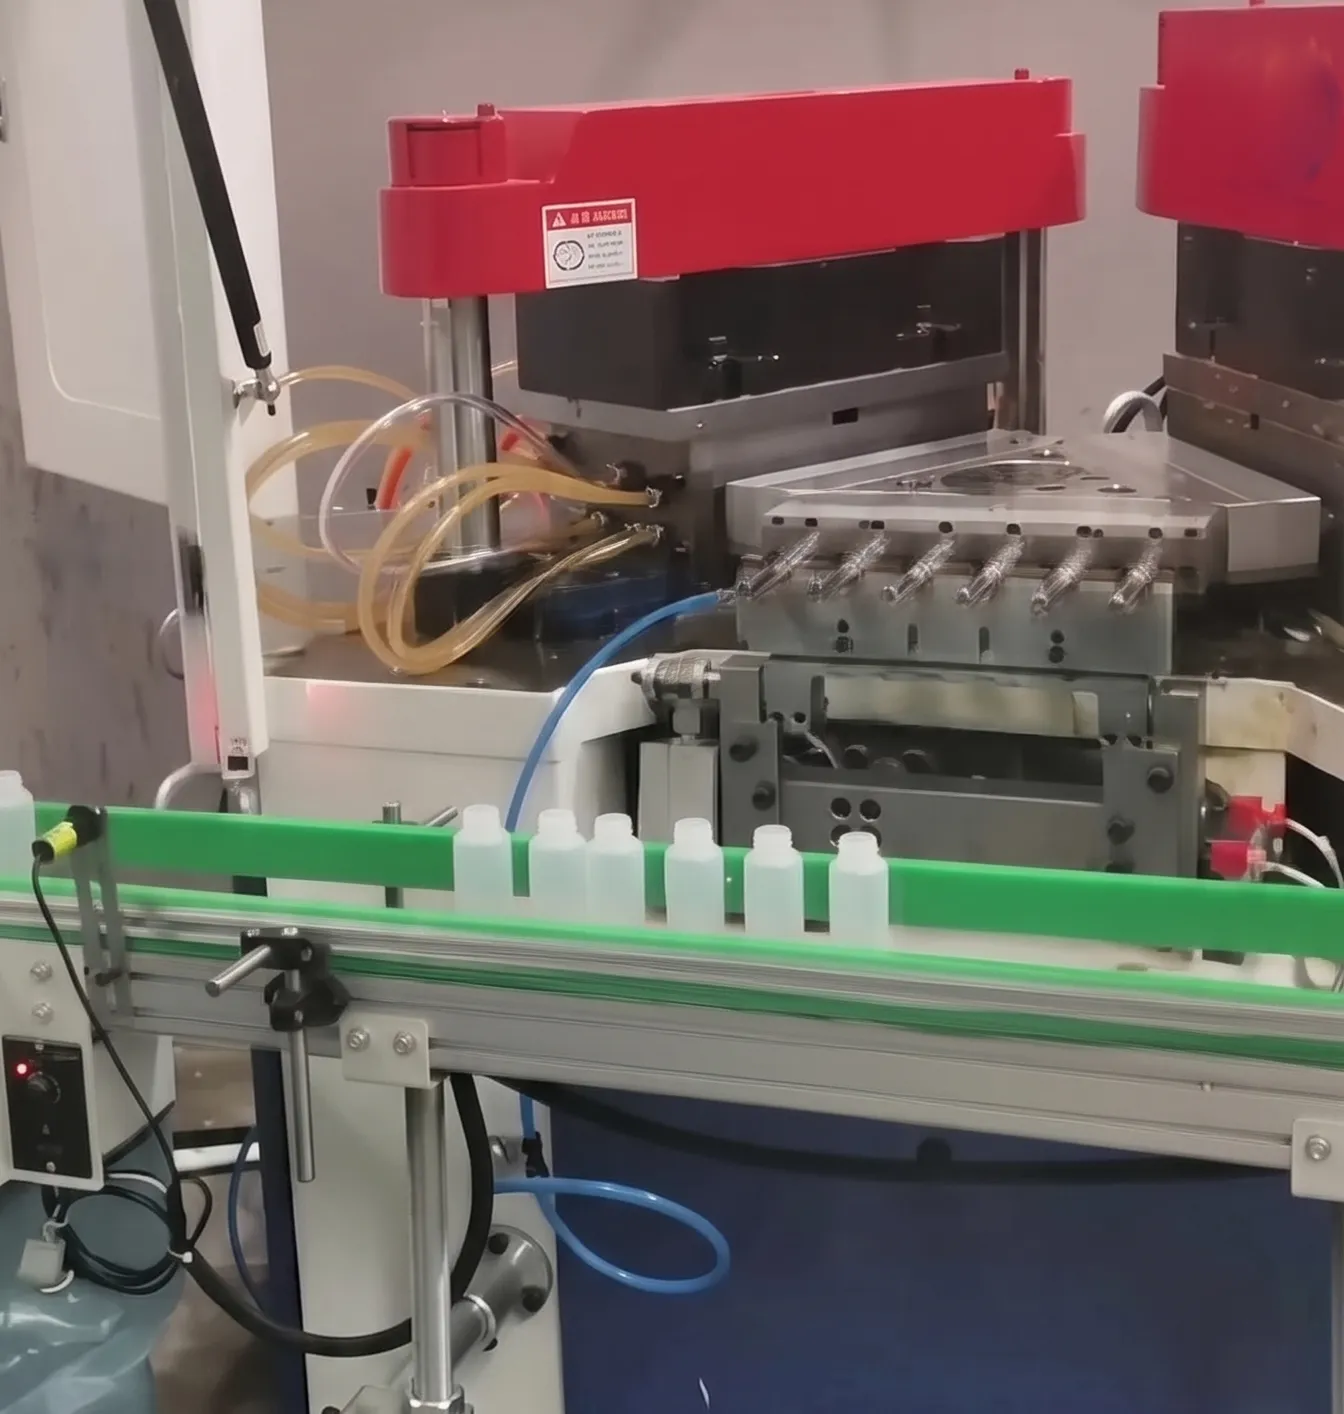
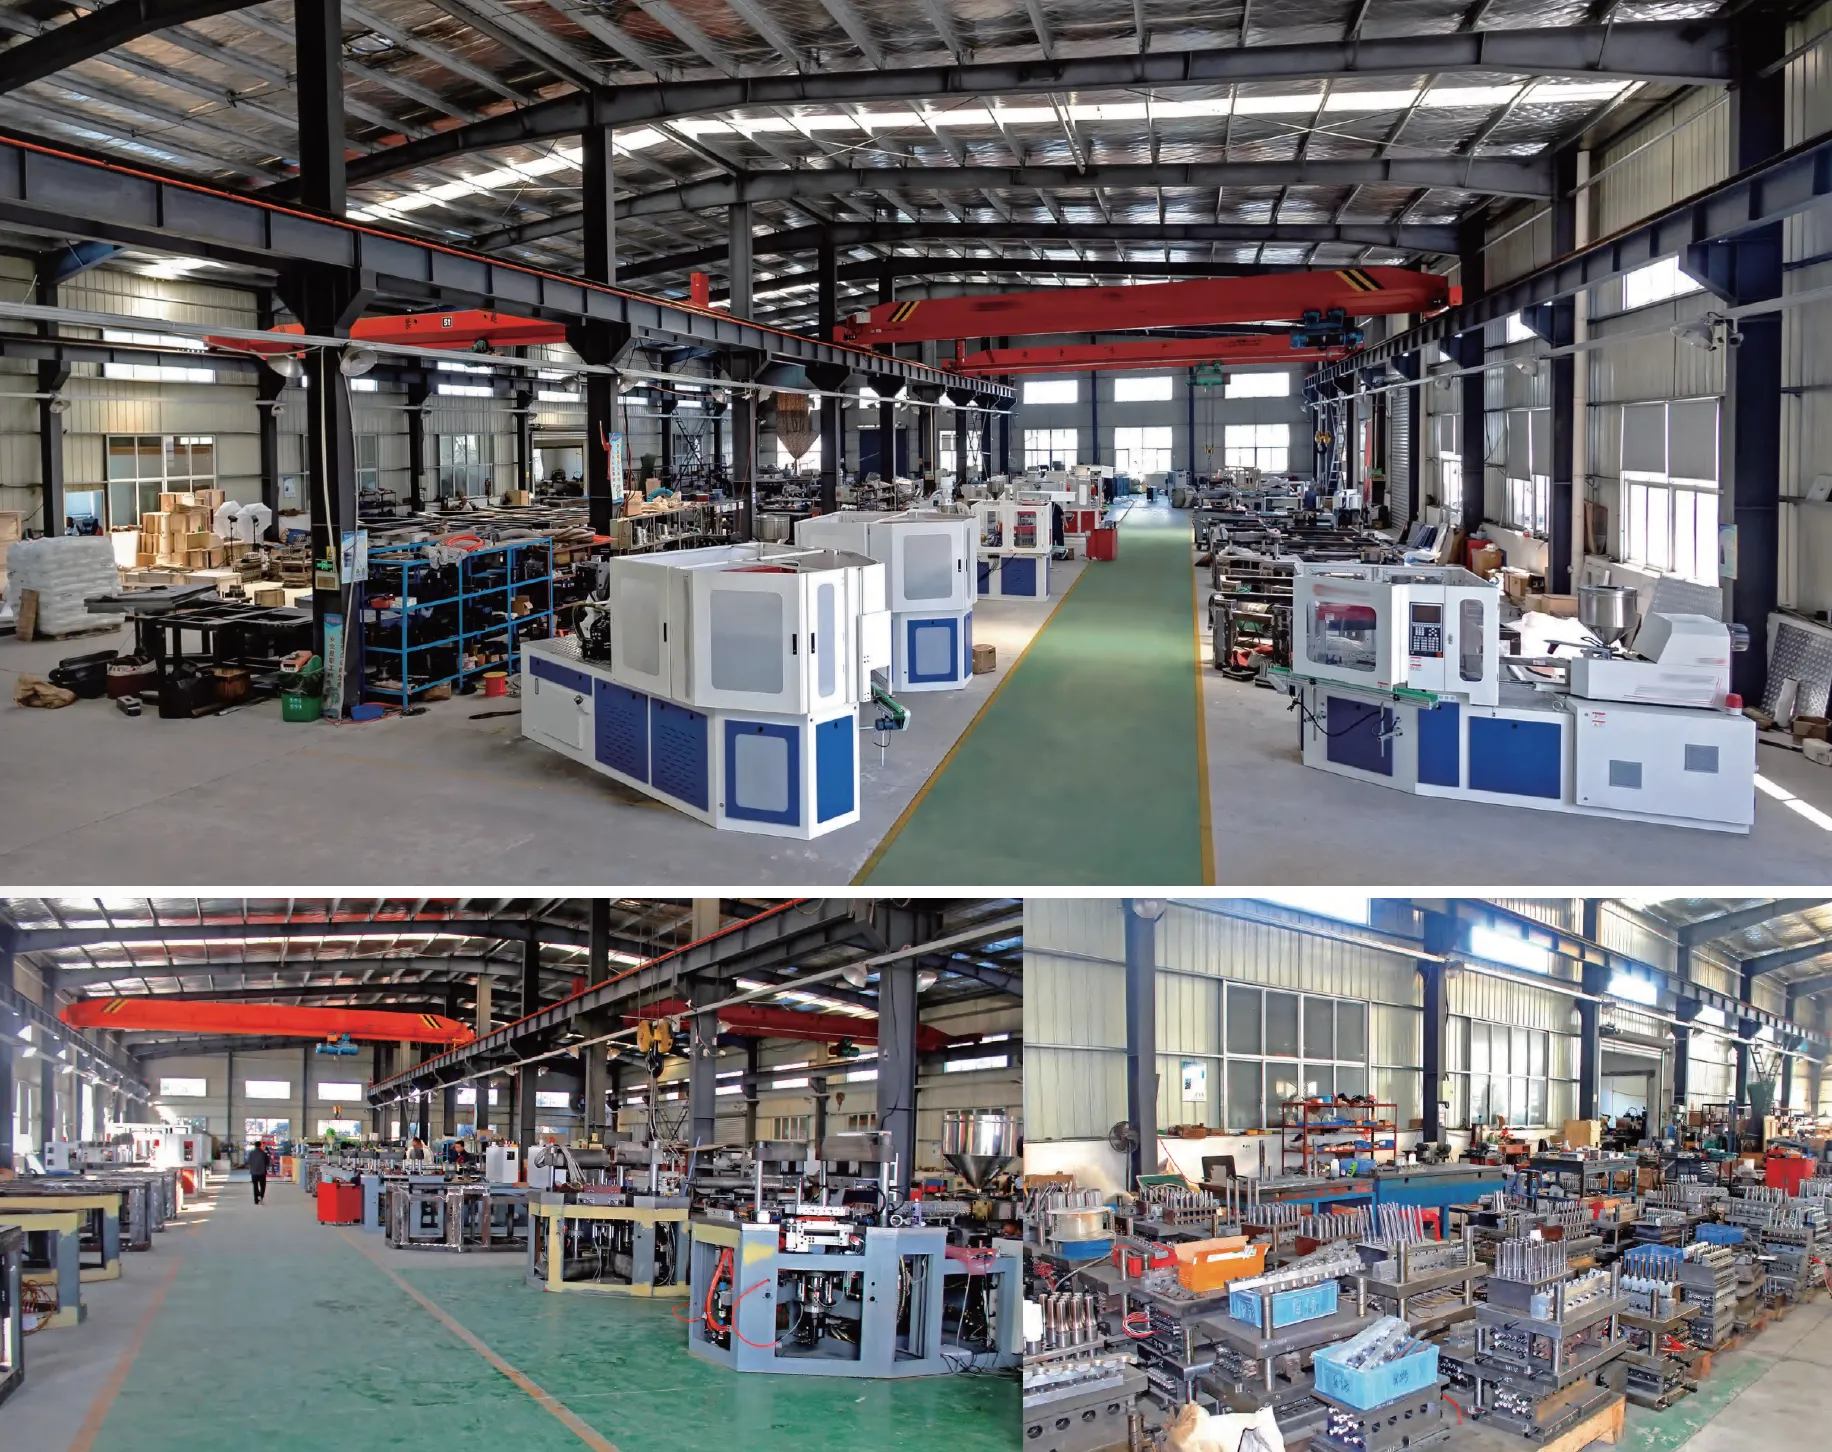
Ever-Power ISBM Machinery Co., Ltd. est un fabricant spécialisé dans la recherche et le développement, la production, la vente et le commerce international de machines de moulage par injection-soufflage automatiques en une étape et de moules d'injection-soufflage associés. Notre gamme de produits comprend des machines de moulage par injection-soufflage, des machines de moulage par extrusion-soufflage, des machines de moulage par injection-étirage-soufflage et des équipements auxiliaires, ce qui fait de nous l'un des rares fabricants de machines de moulage par injection-soufflage capables de fournir une solution complète de machines d'emballage.
Notre entreprise bénéficie d'une situation géographique stratégique, avec des installations de production modernes et un accès logistique international optimal. Ever-Power dispose d'une excellente équipe de R&D, composée d'ingénieurs et de techniciens spécialisés possédant une solide expérience théorique et pratique en conception de machines et d'outillage pour les procédés IBM et ISBM. Cette expertise interne nous permet d'offrir un service de conseil avant-vente précis et réactif, une gestion de projet pendant la vente et un support technique après-vente de qualité supérieure, que peu de fournisseurs de machines de moulage par injection-soufflage ne peuvent égaler.
Nos machines sont utilisées dans les secteurs de l'emballage pharmaceutique, alimentaire, médical, cosmétique et pour une large gamme d'applications d'emballage plastique industriel. Nous produisons des équipements capables de traiter des contenants de 1 ml à 1 000 ml en PEHD, PEBD, PP, PS, PS haute transparence, ABS, matériau écologique à base de maïs, EVA et PCTG. Cette polyvalence fait d'Ever-Power le partenaire privilégié pour la mise en place de nouvelles lignes d'emballage et la modernisation d'installations existantes, en remplacement des équipements anciens de Bloma, Jomar, SUMA et Uniloy.
Ever-Power adhère à une philosophie de développement d'entreprise fondée sur l'autonomie, l'intégrité, le pragmatisme, l'innovation et la responsabilité. Nous concevons des solutions d'emballage clés en main complètes, accompagnant nos clients depuis la conception initiale des bouteilles et le développement des moules jusqu'à la mise en service des machines, la formation des opérateurs et le support continu à la production. Fabricant reconnu de machines de moulage par injection-soufflage, Ever-Power s'engage à fournir une qualité et une valeur exceptionnelles. Nous vous invitons à consulter notre équipe pour découvrir comment la ZQ40 et l'ensemble de la gamme ZQ peuvent transformer votre production d'emballages plastiques.
FAQ
Q : La ZQ40 est-elle un véritable remplacement direct de la machine de moulage par injection-soufflage Bloma modèle IBM45 ?
R : Oui. La ZQ40 est spécifiquement conçue pour remplacer directement la Bloma IBM45, avec les mêmes caractéristiques : force de fermeture de 40 tonnes, diamètre de vis compatible (40/45 mm), poids d'injection (190/260 g) et dimensions du plateau (480 x 340 mm). Dans la plupart des installations, les moules Bloma IBM45 existants peuvent être utilisés avec la ZQ40 après vérification dimensionnelle, ce qui réduit considérablement l'investissement de mise à niveau. La ZQ40 remplace également les Jomar IBM40, SUMA 40iB et Uniloy UIB70 de même force de fermeture.
Q : Quel est le prix de la machine de moulage par injection-soufflage ZQ40 ?
A : Le prix de la machine de moulage par injection-soufflage ZQ40 varie en fonction de sa configuration, du diamètre de la vis, des options d'intégration en aval et du lieu de livraison. Puisque nous proposons des machines de moulage par injection-soufflage personnalisées, adaptées à vos besoins de production spécifiques, nous vous recommandons de contacter notre équipe commerciale pour obtenir un devis précis tenant compte des spécifications de vos bouteilles, de votre volume de production et de vos exigences en matière de moules personnalisés. Ever-Power garantit une transparence totale des prix et fournit une description complète des spécifications avant tout engagement d'achat.
Q : Quel est le rendement journalier de la machine de moulage par injection-soufflage entièrement électrique ZQ40 pour les bouteilles de 30 ml ?
A: Équipée d'un outillage à 8 cavités avec un cycle de 8,2 secondes, la ZQ40 atteint une production journalière typique de 105 000 bouteilles et une production de pointe pouvant atteindre 115 000 bouteilles par jour pour les contenants de 30 ml. Pour les autres formats de bouteilles, la production varie en fonction du temps de cycle et du nombre de cavités. Par exemple, pour les bouteilles de 10 ml, la machine peut gérer jusqu'à 9 cavités ; pour celles de 60 ml, 6 cavités ; et pour celles de 1 000 ml, 1 cavité. Contactez Ever-Power pour obtenir des estimations de production spécifiques à la géométrie et au matériau de vos bouteilles.
Q : Quels matériaux cette machine de moulage par injection-soufflage de plastique peut-elle traiter ?
A : La ZQ40 transforme le PEHD, le PEBD, le PP, le PS (y compris le PS haute transparence et les qualités résistantes aux bactéries lactiques), l'ABS, le PCTG, l'EVA et le PLA, matériaux écologiques. Elle prend en charge les bouteilles thermoplastiques de 1 ml à 1 000 ml. Elle n'est pas conçue pour le soufflage-étirage du PET, qui nécessite une étape d'orientation supplémentaire sur une machine ISBM. Si votre principal produit est le PET, veuillez vous renseigner sur notre gamme de machines ISBM, notamment les machines de soufflage-étirage par injection monobloc.
Q : Le ZQ40 répond-il aux exigences d'hygiène des BPF pharmaceutiques pour la zone de moulage ?
R : Oui. La conception ascendante de la ZQ40 permet de maintenir la zone du moule totalement exempte d'huile de lubrification, une exigence fondamentale pour le conditionnement pharmaceutique conforme aux BPF. L'absence d'huile hydraulique dans le système d'entraînement principal élimine tout risque de contamination présent dans les machines IBM classiques. La machine a été validée avec succès par des clients pharmaceutiques produisant des flacons de comprimés en PEHD et des flacons compte-gouttes en PEBD dans plusieurs pays, conformément aux BPF.
Q : Comment se compare la consommation d'énergie entre la ZQ40 et une machine hydraulique IBM traditionnelle ?
A : La ZQ40 consomme environ 12 kWh par heure pour la production de flacons de 30 ml, soit une réduction d'environ 301 TP3T par rapport aux machines hydrauliques IBM équivalentes. La pompe hydraulique des machines traditionnelles consomme de l'énergie en continu à sa vitesse nominale, que la machine soit en mouvement ou non, tandis que les servomoteurs de la ZQ40 ne consomment de l'énergie que lors du déplacement effectif des axes. La puissance installée totale est de 20 kW pour une charge de fonctionnement typique de 521 TP3T à 701 TP3T, ce qui fait de la ZQ40 l'une des presses à injecter-souffler IBM les plus économes en énergie de sa catégorie.
Q : Avec quels équipements d'automatisation en aval le ZQ40 est-il compatible ?
A : L'interface de convoyeur arrière de la ZQ40 est compatible avec les caméras d'inspection visuelle, les systèmes de détection de fuites optiques, les machines d'orientation et d'étiquetage, les unités robotisées de prélèvement et de placement, ainsi que les équipements automatiques d'emballage et de palettisation. La machine offre des E/S discrètes pour la synchronisation au niveau de la ligne et peut être intégrée aux systèmes de gestion de production pour la surveillance en temps réel et l'enregistrement des données. Une production entièrement automatisée, sans intervention humaine, est ainsi possible sans modification de la machine.
Q : Quelle est la différence entre une machine IBM et une machine ISBM ?
A : Une machine IBM (moulage par injection-soufflage) réalise l'injection et le soufflage de la préforme en une seule opération, sans étirage. Une machine ISBM (moulage par injection-étirage-soufflage) ajoute un étirage mécanique longitudinal entre le conditionnement de la préforme et le soufflage, créant ainsi des bouteilles à orientation biaxiale plus résistantes et transparentes, principalement utilisées pour les bouteilles de boissons en PET. Pour les petits flacons pharmaceutiques, cosmétiques et alimentaires en résines PE, PP et PS, le procédé IBM sur la ZQ40 est plus économique et plus rapide. Pour les grandes bouteilles en PET exigeant une transparence optique et une résistance à l'éclatement élevées, le procédé ISBM est plus approprié.
Q : Quel type d'acier est utilisé pour le moule et quelle est la durée de vie prévue du moule ?
A: Les moules d'injection ZQ40 sont fabriqués en acier allié S136 importé ou en acier inoxydable 4Cr13, offrant tous deux une excellente dureté, une résistance à la corrosion et une bonne aptitude au polissage. Avec un entretien approprié et des paramètres de fonctionnement corrects, les moules atteignent une durée de vie de plusieurs millions de cycles dans des environnements de production standard. Le système d'inserts interchangeables pour la cavité et le col permet de remplacer individuellement les inserts endommagés sans avoir à mettre au rebut l'ensemble du moule, réduisant ainsi considérablement les coûts d'outillage à long terme.
Q : Ever-Power fournit-il un service après-vente et des pièces détachées pour le ZQ40 ?
R : Oui. Ever-Power propose une assistance complète avant, pendant et après la vente pour toutes les machines de la série ZQ. Cela inclut l'assistance technique à distance par visioconférence, la fourniture de toutes les pièces détachées électroniques et mécaniques, l'assistance à la mise en service sur site et des programmes de formation pour les opérateurs. Les pièces détachées pour la ZQ40 sont disponibles en stock pour une expédition rapide. Pour les clients nécessitant une intervention sur site, l'équipe d'ingénieurs d'Ever-Power se déplace en usine sur rendez-vous. Notre objectif est d'intervenir sous 24 heures pour les problèmes de production critiques.
Q : La ZQ40 peut-elle être configurée comme une machine de moulage par injection-soufflage personnalisée pour des formes de bouteilles spécifiques ?
R : Absolument. Ever-Power propose à la vente des machines de moulage par injection-soufflage entièrement personnalisées, avec des moules conçus à partir des plans ou échantillons de bouteilles fournis par le client. Notre équipe d'ingénieurs peut développer des outillages pour des bouteilles jusqu'à 120 mm de diamètre et 220 mm de hauteur, compatibles avec le moule de la ZQ40, et ce, pour une large gamme de finitions de col, d'épaisseurs de paroi et de géométries de base. Les configurations de cavitation personnalisées, les exigences spécifiques en matière de mélange de colorants et les normes de filetage de col sont toutes prises en compte lors de la conception du moule.
Avis clients
Park Joon-ho, Emballage pharmaceutique, Corée du Sud
« Nous avons remplacé notre ancienne Bloma IBM45 par la ZQ40 en mars dernier et la différence est flagrante. Le temps de cycle est passé d'environ 10,5 secondes à 8,2 secondes pour nos flacons de 30 ml. En travaillant en trois équipes, cela représente 8 000 à 10 000 flacons supplémentaires par jour. Le système servo est également nettement plus silencieux, ce que notre équipe apprécie beaucoup. L'installation s'est déroulée sans problème et le technicien de mise en service a été très consciencieux. »
Priya Nair, Fabrication de cosmétiques, Inde
« Nous sommes dans le secteur des flacons cosmétiques depuis 14 ans et c'est honnêtement l'une des meilleures machines que nous ayons achetées. La zone de moulage sans huile est une fonctionnalité que notre équipe qualité réclamait depuis des années. Nous utilisons du PCTG pour une gamme de lotions haut de gamme, en flacons de 100 ml à 8 cavités, et après six mois de production, nous n'avons eu aucun rejet pour contamination dans la zone de moulage. L'équipe d'assistance d'Ever-Power est très réactive. »
Mehmet Yilmaz, producteur de flacons pour produits chimiques, Turquie
« Nous avons également commandé la ZQ40 il y a environ 5 mois et la livraison est arrivée 3 jours plus tôt que prévu, ce qui nous a agréablement surpris. L'équipe d'installation était professionnelle et notre machine était opérationnelle en deux jours. Nous produisons des flacons PE de 60 ml à raison de plus de 70 000 unités par jour. La baisse de la consommation d'énergie est vraiment notable. »
David Okonkwo, Emballage pharmaceutique, Afrique du Sud
« J'étais un peu inquiet à l'idée d'acheter une machine en provenance de Chine pour la première fois, mais honnêtement, la ZQ40 a dépassé mes attentes. Nous fabriquons des flacons pharmaceutiques en PEHD, soumis à des exigences strictes en matière de BPF, et cette machine a réussi notre test de qualification interne du premier coup. La documentation technique était complète et l'assistance vidéo lors de la mise en service a été très utile. Je la recommande aux autres entreprises de conditionnement pharmaceutique. »
Carlos Mendoza, Emballage alimentaire, Mexique
« Nous avons acheté la ZQ40 il y a huit mois pour notre gamme de pots alimentaires en plastique. La machine est arrivée bien emballée et en parfait état. Notre technicien l'a installée avec l'assistance à distance d'Ever-Power et nous avons démarré la production en quatre jours. Nous produisons régulièrement 95 000 pots de 30 ml par jour. L'équipe commerciale a été très claire concernant les prix et les délais de livraison. »
Carlos Mendoza, Emballage alimentaire, Mexique
« Une machine formidable pour son prix. Nous fabriquons des flacons de gel douche et de shampoing de 250 ml en polypropylène, et la ZQ40 s'en charge sans problème. Ce qui nous a convaincus, c'est sa compatibilité avec l'automatisation : nous avons connecté notre système d'inspection visuelle et notre testeur d'étanchéité existants en une journée grâce à l'interface d'E/S de la machine. Les économies d'énergie par rapport à notre ancienne machine hydraulique IBM sont tangibles sur notre facture d'électricité mensuelle. »
Alexei Volkov, Emballage médical, Russie
« Notre entreprise utilise la ZQ40 depuis plus d'un an pour la production de flacons de 10 ml destinés aux sprays nasaux. La machine fonctionne de manière stable et la variation de poids des flacons d'un lot à l'autre ne dépasse pas 0,3 gramme. C'est un point crucial pour nos produits pharmaceutiques. Le service d'Ever-Power est professionnel et les questions reçoivent une réponse en quelques heures. »
Fernanda Alves, Emballage alimentaire et de boissons, Brésil
« Nous avons acheté la ZQ40 pour la production de bouteilles en plastique de 100 ml destinées au secteur alimentaire. La livraison a été un peu plus longue que prévu, mais l'équipe a maintenu une communication constante et le produit est arrivé en parfait état. La qualité des bouteilles est excellente : sans bavures et avec un filetage précis. Nous envisageons déjà l'achat d'une deuxième machine afin d'augmenter notre capacité de production. »
Amir Hassan, Emballage cosmétique, Inde
« Nous exploitons une usine d'emballages cosmétiques de taille moyenne et la ZQ40 est en production quotidienne depuis une dizaine de mois. J'apprécie particulièrement son faible besoin d'entretien par rapport à nos anciennes machines hydrauliques. Pas de filtres à huile à changer, pas de joints hydrauliques à remplacer tous les quelques mois. Le système servo fonctionne tout simplement. L'interface tactile est également si intuitive que la formation des nouveaux opérateurs ne prend qu'une demi-journée. »
Informations Complémentaires
| Édité par | Yjx |
|---|
Produits associés
-
Machine de moulage par injection-soufflage ZQ110, remplacement pour le modèle Uniloy UIB150
-
Machine de moulage par injection-soufflage ZQ135 (européenne)
-
Machine de moulage par injection-soufflage ZQ110, remplacement pour le modèle SUMA 135iB
-
Machine de moulage par injection-soufflage ZQ80, remplacement pour le modèle SUMA 85iB


