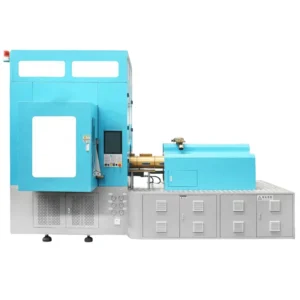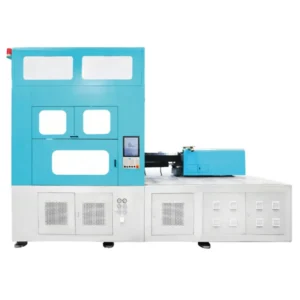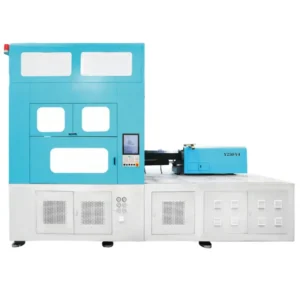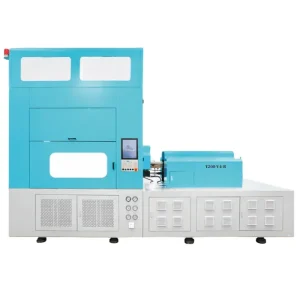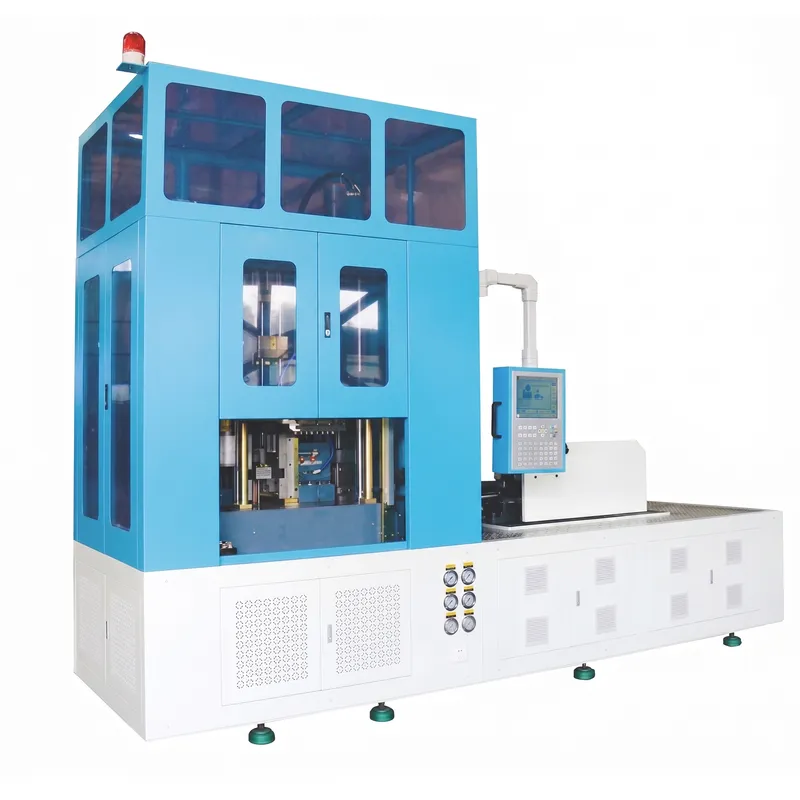
Ersatz für die japanische AOKI SBIII-100L-20: Spritzstreckblasformmaschine Y150-V3-B
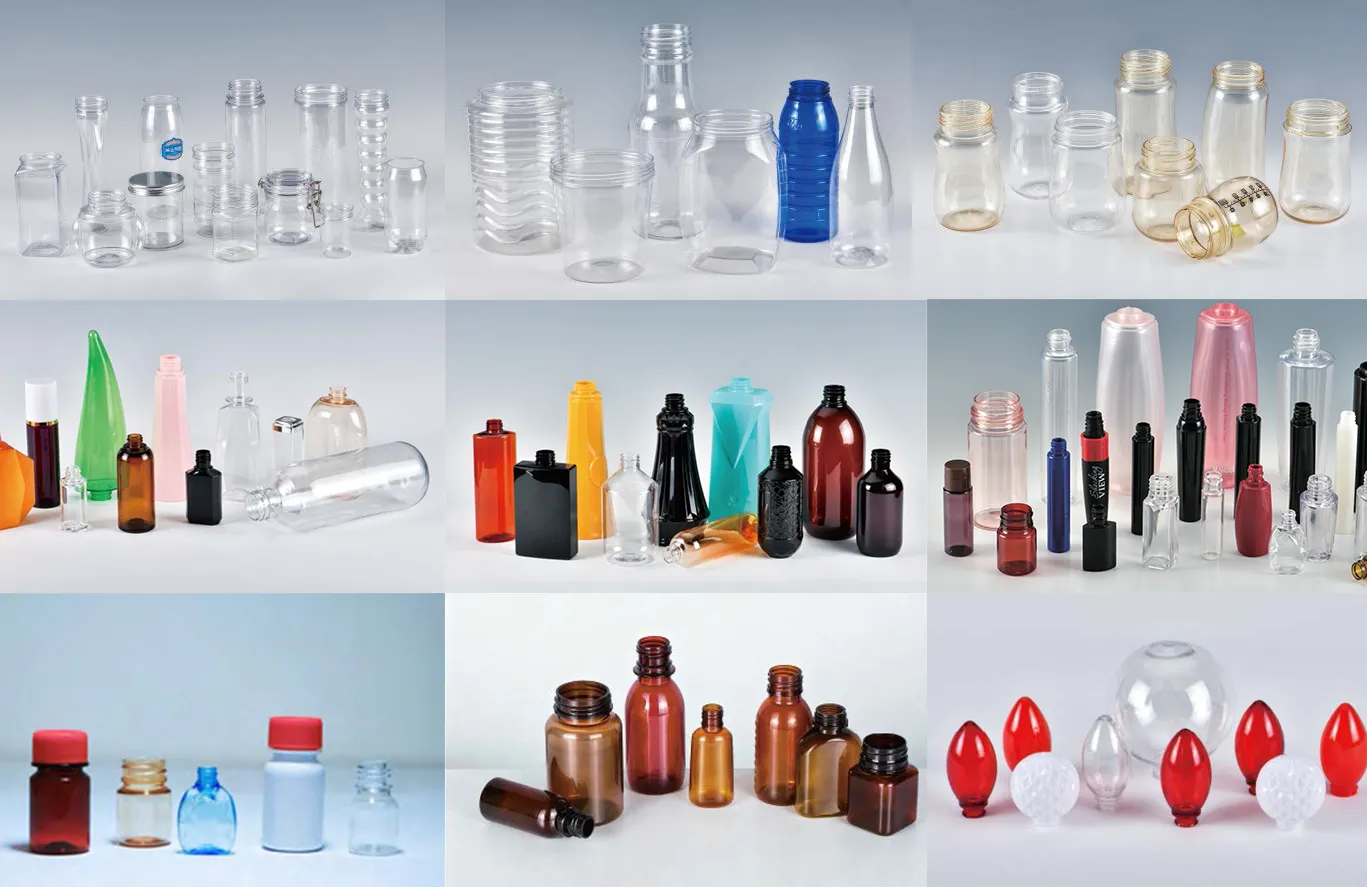
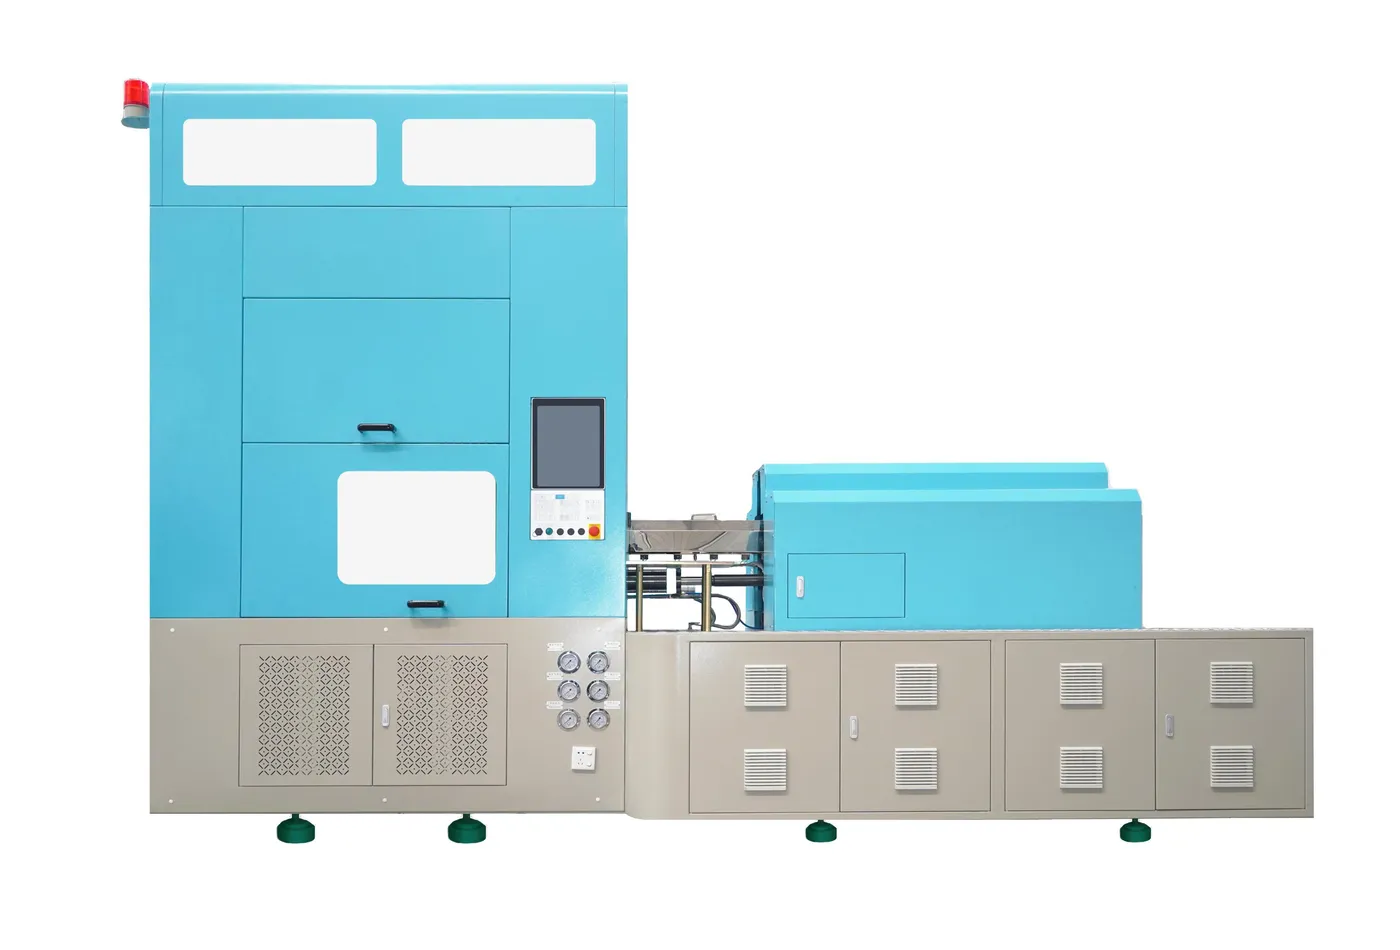
Die Y150-V3-B ist eine präzisionsgefertigte Spritzstreckblasformmaschine, die als vollkompatibler Ersatz für die japanische AOKI SBIII-100L-20 entwickelt wurde. Diese von Ever-Power ISBM Machinery aus Mexiko entwickelte 3-Stationen-ISBM-Maschine vereint Spritzgießen, Vorformling-Konditionierung und Streckblasformen in einer einzigen, nahtlosen Produktionslinie. Dank ihrer herausragenden Produktvielfalt können Hersteller Medikamentenflaschen, Kosmetikflaschen, Babyflaschen, Wasserflaschen aus Glas, Sonderformbehälter und eine breite Palette weiterer PET-Verpackungsformate ohne Nachbearbeitung oder erneutes Erhitzen herstellen.
Die Y150-V3-B ist eine präzisionsgefertigte Spritzstreckblasformmaschine, die als vollkompatibler Ersatz für die japanische AOKI SBIII-100L-20 entwickelt wurde. Diese von Ever-Power ISBM Machinery aus Mexiko entwickelte 3-Stationen-ISBM-Maschine vereint Spritzgießen, Vorformling-Konditionierung und Streckblasformen in einer einzigen, nahtlosen Produktionslinie. Dank ihrer herausragenden Produktvielfalt können Hersteller Medikamentenflaschen, Kosmetikflaschen, Babyflaschen, Wasserflaschen aus Glas, Sonderformbehälter und eine breite Palette weiterer PET-Verpackungsformate ohne Nachbearbeitung oder erneutes Erhitzen herstellen.
Als anerkannter Hersteller von Spritzstreckblasformmaschinen hat Ever-Power die Y150-V3-B entwickelt, um höchsten Qualitätsansprüchen gerecht zu werden: berührungsloser Formprozess für die vollständige Einhaltung der GMP-Richtlinien für pharmazeutische Verpackungen, standardisierte mechanische Architektur und Komponenten von international renommierten Marken. Das Ergebnis ist eine einstufige Spritzstreckblasformmaschine, die mit der Leistung japanischer OEM-Maschinen mithalten kann, jedoch bei deutlich geringeren Betriebskosten. Sie verbraucht 151 bis 251 Tonnen weniger Energie als vergleichbare AOKI-Maschinen, produziert bis zu sechs Flaschen pro Zyklus (gegenüber vier beim japanischen Original) und verfügt über eine so präzise Formtrennlinie, dass diese auf den fertigen Flaschen praktisch unsichtbar ist.
Produktmodell-Vergleichstabelle
1. Ersatz für japanisches ASB-Modell
| Y/YS Maschinenmodell | Konfiguration / Anmerkungen | Kompatibles japanisches Modell |
| Y150-V4-2 | Standardkonfiguration | ASB-12M |
| YS150-V4-EV | Vollservo | ASB-12M |
| Y250-V4 | Standardkonfiguration | ASB-70DPH |
| Y250-V4-B | B-Serie | ASB-70DPW |
| Y650-V4 | Großkapazitätsmodell | ASB-650 |
2. Ersatz für das japanische AOKI-Modell
| Y/YS Maschinenmodell | Konfiguration / Anmerkungen | Kompatibles japanisches Modell |
| Y150-V4-B | B-Serie | SBIII-100L-20 |
| Y150-V3-B | 3-Stationen-Modell | SBIII-100L-20 |
| Y200-V4-B | B-Serie | SBIII-250LL-50S |
| Y200-V3 | 3-Stationen-Modell | SBIII-250LL-50S |
| YS350-V4-EV | Vollservo | AL-350LL-40 |
| Standardmodell | Servo-Modell | Vollelektrisches Modell |
 |
 |
 |
Unsere Vorteile
1. Die Qualität ist besser. Die in Japan mit Blasformmaschinen hergestellten Plastikflaschen weisen alle eine Trennlinie auf. Dabei entsteht zwischen den beiden Formteilen auf beiden Seiten ein kleiner Kunststoffüberstand, der eine sichtbare Markierung hinterlässt. Unsere Formen hingegen sind extrem präzise, sodass die Markierung völlig unsichtbar ist.
2. Unsere Produktion ist schnell, dank einer großen Anzahl von Schneckenlösungen und hoher Drehzahl. Während Japan vier Plastikflaschen gleichzeitig herstellen kann, schaffen wir sechs.
3. Energie sparen. Unsere Maschinen verbrauchen 151 bis 251 Tonnen weniger Energie als vergleichbare Maschinen in Japan, Europa und den USA.
4. Zahlreiche elektrische Steuerungstechnologien wurden eingeführt, um hydraulische und pneumatische Komponenten zu ersetzen. Beispielsweise wurden die in Japan im Bodenschneidmechanismus verwendeten pneumatischen Komponenten hier durch Servomotoren ersetzt, deren Drehzahl sich verdoppelt hat. In der pharmazeutischen Industrie und anderen Bereichen können Vollservomotoren ohne Hydrauliksysteme eingesetzt werden, wodurch die Einhaltung der GMP-Standards und ein Betrieb in einer öl- und schadstofffreien Umgebung gewährleistet werden.
Produktspezifikationen
| Modell | Einheit | Y150-V3-B (Kompatibel mit dem japanischen Modell AOKI SBIII-100L-20) | ||||||
|---|---|---|---|---|---|---|---|---|
| Container | Hohlraum | NEIN. | 1 | 2 | 3 | 4 | 5 | 6 |
| Maximaler Durchmesser | mm | 105 | 105 | 72 | 46 | 35 | 25 | |
| Maximale Höhe | mm | 250 | 250 | 250 | 250 | 250 | 250 | |
| Maximaler Halsdurchmesser | mm | 80 | 60 | 35 | 25 | 20 | 15 | |
| Maximalgewicht | G | 200 | 140 | 90 | 70 | 55 | 45 | |
| Maximale Kapazität | L | 2.5 | 1.5 | 0.9 | 0.4 | 0.25 | 0.1 | |
| Injektionsgerät | Schraubendurchmesser | mm | 50 | |||||
| Theoretische Einspritzkapazität | G | 315 | ||||||
| Injektionsschlaganfall | mm | 172 | ||||||
| Einspritzdruck | MPa | 174 | ||||||
| Schneckendrehzahl | Drehzahl | 0-240 | ||||||
| Injektion | Einspritzklemmkraft | KN | 150 | |||||
| Oberer Formhub | mm | 460 | ||||||
| Unterer Formhub | mm | 250 | ||||||
| Temperaturregelung | Temperaturregulierender Kernschlag | mm | ||||||
| Temperaturregulierender Zylinderhub | mm | |||||||
| Stretch-Blowing | Blasklemmkraft | KN | 120 | |||||
| Blow Core Stroke | mm | 250 | ||||||
| Blasformhub | mm | 125 | ||||||
| Abformen | Auswurfschlag | mm | 170 | |||||
| Öltankkapazität | L | 300 | ||||||
| Maschine | Größe (L*B*H) | mm | 4200*1400*2800 | |||||
| Gewicht | kg | 6000 | ||||||
Merkmale der Spritzstreckblasformmaschine Y150-V3-B
1. Verkürzter Produktionszyklus
Die Y150-V3-B führt den gesamten Produktionsprozess von der Harzinjektion über die Vorformlingskonditionierung bis zum finalen Streckblasformen in einer einzigen integrierten Maschine durch. Durch den Wegfall von Zwischenschritten, Förderbandverzögerungen und Wiedererwärmungsphasen wird die Gesamtzykluszeit drastisch reduziert. Dieser integrierte Workflow beschleunigt nicht nur den Durchsatz, sondern minimiert auch das Risiko von Kontaminationen oder Maßabweichungen zwischen den einzelnen Prozessschritten. Dadurch eignet er sich besonders für pharmazeutische und kosmetische Verpackungslinien mit hohem Durchsatz und strengen Produktionsvorgaben.
2. Höhere Produktionseffizienz
Während die japanische AOKI SBIII-100L-20 vier Flaschen pro Zyklus produziert, kann die Y150-V3-B bis zu sechs Kavitäten gleichzeitig abfüllen und erzielt so eine messbare Produktionssteigerung ohne Erweiterung der Produktionsfläche. Die vollautomatische Steuerung macht manuelle Eingriffe überflüssig und ermöglicht es der Maschine, rund um die Uhr Spitzenproduktionsraten zu erreichen. Diese Durchsatzsteigerung führt direkt zu niedrigeren Stückkosten und macht die Y150-V3-B zur idealen Wahl für Hersteller, die ihre Kapazität erweitern möchten, ohne die Mitarbeiterzahl oder die Investitionsausgaben proportional zu erhöhen.
3. Überragende Formpräzision
Die Y150-V3-B verwendet hochpräzise Formwerkzeuge, die die bei Flaschen japanischer OEM-Maschinen häufig auftretenden sichtbaren Trennlinien eliminieren. Temperatur, Einspritzdruck (174 MPa) und Schneckendrehzahl (0–240 U/min) werden im geschlossenen Regelkreis gesteuert, wodurch eine gleichbleibende Qualität von Flaschendurchmesser, -höhe, -halsbearbeitung und -wandstärke von Charge zu Charge gewährleistet wird. Diese hohe Maßgenauigkeit ist entscheidend für Anwendungen wie Flaschen für orale Flüssigkeiten oder Verpackungen hochwertiger Kosmetikprodukte, da Toleranzen bei der Halsbearbeitung und der Siegelfläche die Leistung der Abfüllanlage und die Wahrnehmung durch den Verbraucher direkt beeinflussen.
4. Reduzierte Arbeitskosten
Die vollständige Prozessautomatisierung der Y150-V3-B ermöglicht den kontinuierlichen Betrieb der Maschine nach Festlegung der Produktionsparameter ohne manuelles Be- und Entladen sowie Umfüllen von Vorformlingen. Dies reduziert den Bedarf an Fachkräften in der Produktion erheblich und minimiert die durch menschliche Eingriffe bedingte Variabilität. In GMP-regulierten Umgebungen wie pharmazeutischen Verpackungsanlagen ist die Vermeidung von menschlichem Kontakt während des Formgebungsprozesses nicht nur ein Kostenvorteil, sondern auch eine regulatorische Notwendigkeit. So wird die Einhaltung der Kontaminationskontrollstandards im gesamten Produktionsprozess der Behälter sichergestellt.
5. Energieeinsparung
Die Y150-V3-B verbraucht 151 bis 251 Tonnen weniger Energie als vergleichbare japanische, europäische oder amerikanische Maschinen. Da die Vorformlinge direkt nach dem Spritzgießen ohne Nacherwärmung geblasen werden, vermeidet die Maschine den erheblichen Energieverlust, den zweistufige Systeme in jedem Zyklus hinnehmen müssen. Servogesteuerte Hydrauliksysteme und präzisionsabgestimmte Heizelemente reduzieren den Leerlaufenergieverbrauch zusätzlich. Über ein typisches Produktionsjahr betrachtet, führt diese Einsparung zu einer deutlichen Senkung der Energiekosten. Damit ist die Y150-V3-B eine attraktive Option für Hersteller, die neben ihren Energiekosten auch ihren CO₂-Fußabdruck reduzieren möchten.
6. Kompatibel mit AOKI SBIII-100L-20 Formen
Die Y150-V3-B ist für die direkte mechanische Kompatibilität mit bestehenden japanischen AOKI SBIII-100L-20 Werkzeugen konzipiert. Hersteller, die bereits die AOKI-Plattform nutzen, können auf die Y150-V3-B umsteigen, ohne ihre bestehenden Werkzeuginvestitionen aufgeben zu müssen. Dies senkt die Gesamtkosten der Maschinenumstellung erheblich. Dank dieser Kompatibilität verkürzt sich zudem die Validierungsphase für den Umstieg, sodass die Produktion schneller wieder aufgenommen werden kann. Ob Sie eine AOKI-Spritzblasformmaschine ersetzen oder eine zweite Maschine zur Erweiterung einer bestehenden AOKI-basierten Produktionslinie benötigen – die Y150-V3-B lässt sich ohne Werkzeugnachbearbeitung integrieren.
Funktionsprinzip
1. Spritzgießen
Kunststoffharz (vorwiegend PET oder PC) wird geschmolzen und unter einem Druck von 174 MPa in den Vorformlingkav eingespritzt. Der so entstandene Vorformling wird teilweise abgekühlt, um seine Geometrie zu stabilisieren und gleichzeitig ausreichend Restwärme für den Streckprozess zu erhalten. Während des Einspritzvorgangs erhält der Hals seine endgültige, maßgenaue Form, was eine zuverlässige Dichtungsleistung und ein optimales thermisches Verhalten in den nachfolgenden Verarbeitungsschritten gewährleistet. Die 50-mm-Schnecke mit einer theoretischen Einspritzkapazität von 315 g liefert Zyklus für Zyklus gleichbleibende Schussvolumina.
2. Vorformling-Konditionierung und Transfer
Das Rotationsfördersystem transportiert frisch geformte Vorformlinge von der Spritzgießstation in die Konditionierungszone. Integrierte Temperaturregler stabilisieren das interne Temperaturprofil des Vorformlings und gewährleisten so ein gleichmäßiges thermisches Verhalten über den gesamten Querschnitt und vom Formteilkörper bis zum Anguss. Diese gleichmäßige Konditionierung ist entscheidend: Sie unterstützt einen vorhersehbaren Materialfluss beim biaxialen Streckverfahren, reduziert die Wahrscheinlichkeit von Wanddickenschwankungen und minimiert das Risiko von Spannungsaufhellung oder Trübung im fertigen Behälter. Ein externes Nacherwärmen ist nicht erforderlich, wodurch sowohl die Energieeffizienz als auch die Integrität der Molekülketten erhalten bleiben.
3. Streckblasformen
An der Blasstation (120 kN Blasschließkraft) wird die Vorform axial durch einen Streckstab auf einen Blashub von 250 mm gedehnt, während sie gleichzeitig mit Druckluft radial aufgeblasen wird, um sie an die Blasform anzupassen (Blasformhub: 125 mm). Diese biaxiale Ausrichtung richtet die PET-Polymerketten in zwei Richtungen aus und verbessert so die Schlagfestigkeit, die Gasdichtigkeit, die Transparenz und die Wandstärkengleichmäßigkeit erheblich. Die bidirektionale Molekülausrichtung verleiht den Behältern aus einstufigen Streckblasformmaschinen ihr überlegenes Festigkeits-Gewichts-Verhältnis und ihre höhere optische Transparenz im Vergleich zu einachsigen Verfahren.
4. Kühlung und Ausstoß
Sobald die Flasche ihre endgültige Form erreicht hat, kühlt die Form den Behälter schnell ab, um die Geometrie vor dem Öffnen zu fixieren. Das Entnahmesystem wirft die fertige Flasche dann automatisch mit einem Hub von 170 mm aus, ohne dass ein menschliches Eingreifen erforderlich ist. So werden die GMP-Reinheitsstandards durchgehend eingehalten. Nach dem Auswerfen schließt sich die Form, und die nächste Vorform wird transportiert, wodurch ein kontinuierlicher Produktionszyklus abgeschlossen wird. Die vollautomatische Abfolge vom Einspritzen bis zum Auswerfen gewährleistet eine gleichbleibende Qualität jeder einzelnen Flasche einer Charge, unabhängig von Schichtwechseln oder Bedienungsfehlern.
Anwendungsbranchen
Chemikalienflaschen
Für die Verpackung von Chemikalien werden Behälter mit hoher Barrierewirkung, robuster Wandstärke und zuverlässiger Dichtigkeit benötigt. Die biaxiale Molekülorientierung im Spritzstreckblasverfahren verbessert die Gas- und Flüssigkeitsbarriereeigenschaften der Flasche deutlich, wodurch sich die Flasche Y150-V3-B für Agrochemikalien, industrielle Lösungsmittel und Haushaltsreiniger eignet.
Getränkeflaschen
Mit einem maximalen Kavitätenvolumen von bis zu 2,5 Litern in sechs Kavitäten eignet sich die Y150-V3-B ideal für die Verpackung von Mineralwasser, Fruchtsäften, kohlensäurehaltigen Erfrischungsgetränken und Spezialgetränken. Die hervorragende Transparenz der PET-Spritzblasformmaschine sorgt für eine ansprechende Präsentation im Regal, während die Barriereeigenschaften Geschmack und Haltbarkeit des Produkts schützen.
Pharmaflaschen
Der Y150-V3-B erfüllt die GMP-Standards für Behälter für orale Flüssigkeiten, Tabletten und Kapseln. Der berührungslose Produktionsprozess in Kombination mit der präzisen, luftdichten Halsversiegelung macht ihn zur bevorzugten Wahl. ISBM-Maschine für regulierte pharmazeutische Verpackungsumgebungen, die ISO- und FDA-Dokumentation erfordern.
Kosmetikflaschen
Hochwertige Kosmetikprodukte erfordern sowohl eine makellose Oberflächenbeschaffenheit als auch eine gleichmäßige Formgebung im Hals- und Schulterbereich. Dank der unsichtbaren Trennlinienfunktion und der präzisen Wandstärkenkontrolle eignet sich die Y150-V3-B ideal für die Herstellung von Serumflaschen, Lotionpumpen, Tonerflakons und Premium-Hautpflegeverpackungen aus PET und PETG.
Babyflaschen
Die Herstellung von Babyflaschen erfordert Materialien, die frei von Verunreinigungen sind und am Halsgewinde maßgenau angebracht werden können, um eine sichere Saugerbefestigung zu gewährleisten. Die Y150-V3-B verarbeitet PP, PC und PETG für Babyflaschenbehälter. Die vollautomatische Produktion garantiert Hygiene und gleichbleibende Qualität gemäß den Sicherheitsstandards für Lebensmittelkontakt.
Shampooflaschen
Verpackungen für Körperpflege- und Haarpflegeprodukte erfordern ansprechende Formen, glänzende Oberflächen und eine gleichmäßige Wandstärke für die Kompatibilität mit Pumpen oder Klappverschlüssen. Die einstufige Spritzstreckblasformmaschine Y150-V3-B integriert die vom Design vorgegebene Formgenauigkeit direkt vom Werkzeug bis zum fertigen Behälter und eliminiert so die Toleranzanhäufung, die bei mehrstufigen Prozessen auftritt.
Quetschflaschen
Anwendungen von Quetschflaschen für Würzmittel, Klebstoffe und topische Arzneimittel erfordern eine kontrollierte Wandflexibilität ohne Beeinträchtigung der Dichtigkeit oder strukturellen Stabilität. Die im Streckblasverfahren der Y150-V3-B erreichte biaxiale Ausrichtung optimiert das Verhältnis von Flexibilität und Festigkeit und ermöglicht so die Herstellung von Behältern, die auch unter anspruchsvollen Einsatzbedingungen über Tausende von Dosierzyklen zuverlässig funktionieren.
Augentropfenfläschchen
Die Verpackung von Augentropfen zählt zu den anspruchsvollsten pharmazeutischen Behältnissen. Sie erfordert enge Toleranzen beim Halsmaß für die Tropfspitzenbefestigung, ultrareine Innenflächen und die vollständige Abwesenheit von Verunreinigungen. Die Y150-V3-B bietet eine geschlossene, berührungsfreie Produktionsumgebung und hochpräzise Formwerkzeuge und ist damit eine hervorragende Lösung für ISBM-Spritzgießmaschinen zur Herstellung von Verpackungslinien für ophthalmologische und sterile Flüssigkeiten.
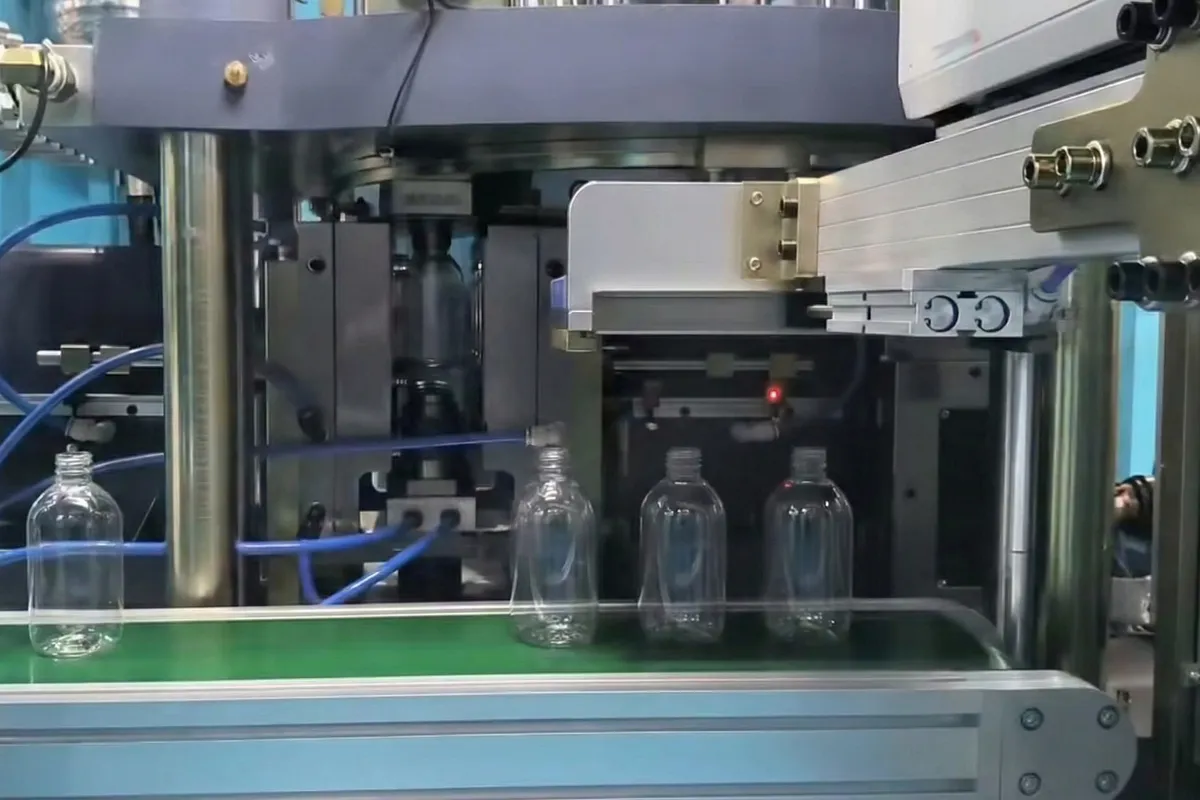
Wichtigste Ausrüstung der ISBM-Maschine Y150-V3-B
Spanneinheit
Die Spritzgießschließeinheit erzeugt eine Schließkraft von 150 kN bei einem oberen Werkzeughub von 460 mm und einem unteren Werkzeughub von 250 mm. Dadurch wird die erforderliche Steifigkeit gewährleistet, um die präzise Kavitätengeometrie auch bei produktionsüblichen Einspritzdrücken beizubehalten. Die hohe Schließkraft unterdrückt die Gratbildung und sichert den nahtlosen Schnitt über alle sechs Kavitäten hinweg. Dies ist die Grundlage für die unsichtbare Trennfuge, die die Produkte der Y150-V3-B von der japanischen OEM-Fertigung abhebt.
Injektionseinheit
Eine 50-mm-Schnecke, die mit 0 bis 240 U/min arbeitet, ermöglicht eine theoretische Einspritzleistung von 315 g pro Schuss bei einem Spitzendruck von 174 MPa. Der Einspritzhub von 172 mm bietet ausreichend Volumen für alle unterstützten Kavitätenanzahlen. Die servogesteuerte Schneckenregelung gewährleistet eine gleichbleibende Schmelzdichte und Füllgleichmäßigkeit in allen Kavitäten und reduziert so die Maßabweichungen nach dem Blasformen zwischen einzelnen Flaschen desselben Werkzeugsatzes.
Formenbau
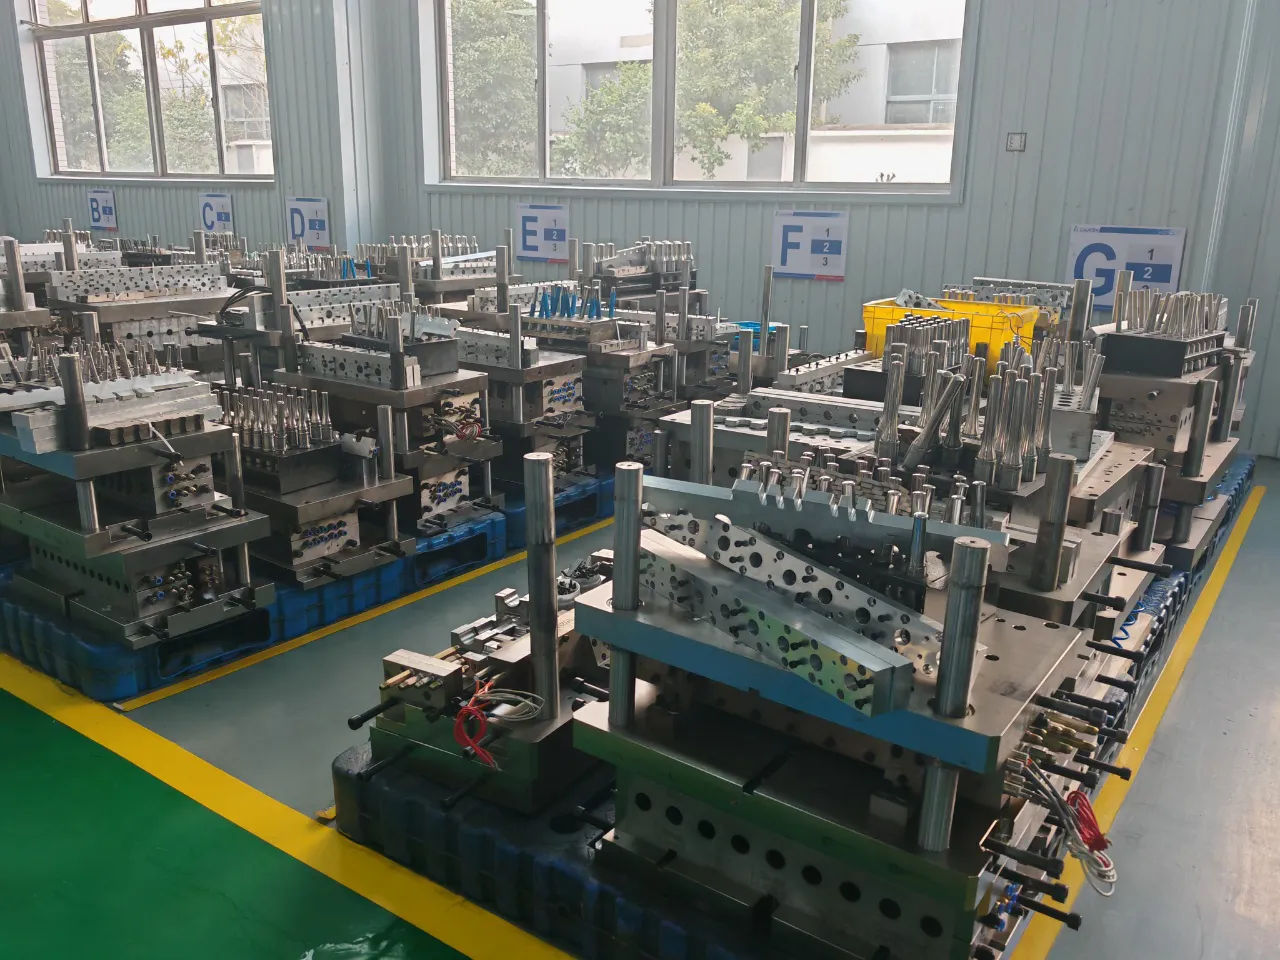
Die Y150-V3-B ist mit Werkzeugen kompatibel, die vollständig mit der japanischen AOKI SBIII-100L-20 funktionieren. Dadurch können bestehende Formen ohne Modifikationen oder Nachbearbeitungen weiterverwendet werden. Ever-Powers eigene, hochpräzise Formenfertigung ermöglicht so enge Trennlinientoleranzen, dass die Trennlinie auf der fertigen Flaschenoberfläche praktisch unsichtbar ist – ein entscheidender Vorteil für Kosmetik-, Pharma- und Premium-Getränkemarken, die eine makellose äußere Präsentation erfordern.
Blasstift- und Blasklemmung
Die Blasstiftbaugruppe arbeitet mit der Blasklemmeinheit (120 kN Kraft), dem Blaskernhub (250 mm) und dem Blasformhub (125 mm) zusammen, um die biaxiale Streckgeometrie zu steuern. Die präzise Positionierung des Blasstifts gewährleistet, dass der Streckstab die korrekte axiale Dehnung erreicht, bevor die radiale Aufblähung beginnt. Dies ist der Schlüsselfaktor für die Qualität der Molekülausrichtung und damit für die Transparenz, die Barrierewirkung und die Stoßfestigkeit des fertigen PET-Behälters.
Kühlsystem
Ein interner Kühlkreislauf mit einem 300-Liter-Ölreservoir sorgt für eine kontrollierte Temperaturverteilung sowohl an der Spritzguss- als auch an der Blasformstation. Die schnelle und gleichmäßige Kühlung des geblasenen Behälters ist unerlässlich, um die biaxial orientierte Molekularstruktur zu fixieren, den korrekten Kristallinitätsgrad zu erreichen und eine formstabile Flasche herzustellen, die den Anforderungen an Druckpassgenauigkeit und Abfülltoleranzen entspricht.
Auswurfsystem
Das Entnahmesystem arbeitet mit einem Hub von 170 mm und entnimmt die fertigen Flaschen automatisch und ohne manuelle Eingriffe aus der Blasform – ein entscheidender Vorteil für die GMP-konforme Herstellung von pharmazeutischen Verpackungen. Die automatische Entnahmesequenz ist mit dem Rotationstransfer und dem Öffnungs- und Schließzyklus der Form synchronisiert, um Leerlaufzeiten zwischen den Entnahmevorgängen zu minimieren. Die saubere und gleichmäßige Entnahme verhindert zudem Oberflächenbeschädigungen und Beschädigungen am Flaschenhals, die bei der manuellen Entnahme auftreten können.
Drehfördersystem
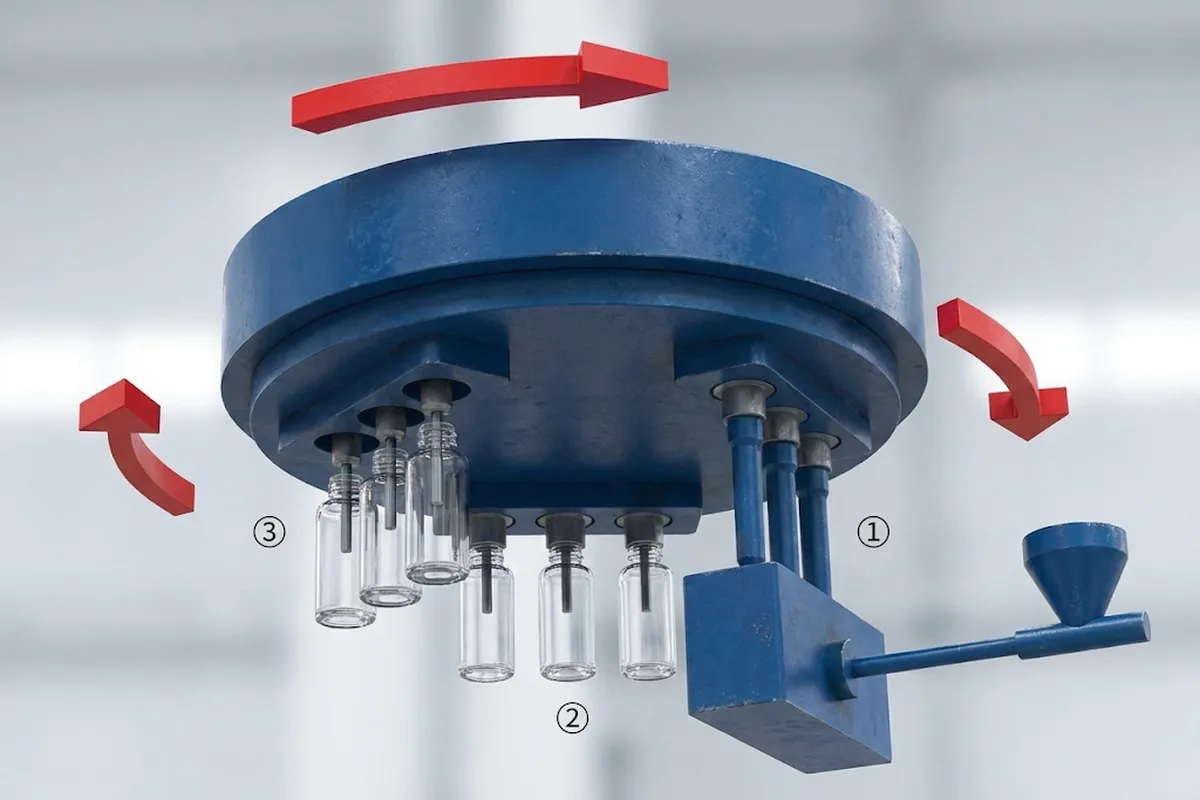
Die 3-Stationen-Rundtischplattform bildet das Herzstück der einstufigen Spritzstreckblasformmaschine. Sie positioniert die Vorformlinge präzise zwischen Spritzgieß-, Konditionierungs- und Blasformstationen in einer geschlossenen, kontrollierten Umgebung. Angetrieben von einem Servomotor mit hochpräzisem Getriebe, gewährleistet sie eine exakte Positionsgenauigkeit in jedem Zyklus und ermöglicht so die Mehrkavitätenfertigung bei gleichzeitiger Maßgleichmäßigkeit aller produzierten Flaschen.
Steuerungssystem
Ein integriertes, SPS-basiertes Steuerungssystem regelt alle Maschinenfunktionen, darunter Einspritzdruck, Schneckendrehzahl, Temperaturprofil, Streckstangen-Timing, Blasdruck und Auswurf. Die Regelung der wichtigsten Parameter durch geschlossene Regelkreise stellt sicher, dass Abweichungen innerhalb desselben Zyklus korrigiert werden und sich nicht über die gesamte Produktionsserie akkumulieren. Die Bedienoberfläche ermöglicht die Protokollierung von Produktionsdaten und das Alarmmanagement und erfüllt somit die Dokumentations- und Rückverfolgbarkeitsanforderungen ISO-zertifizierter und GMP-regulierter Produktionsumgebungen.
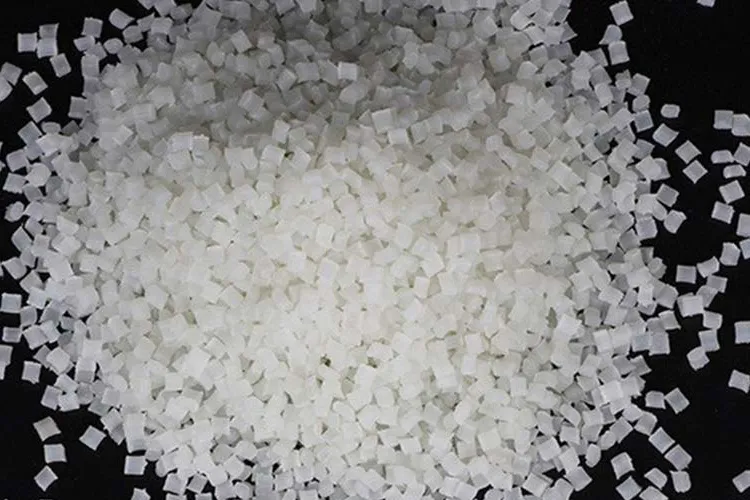
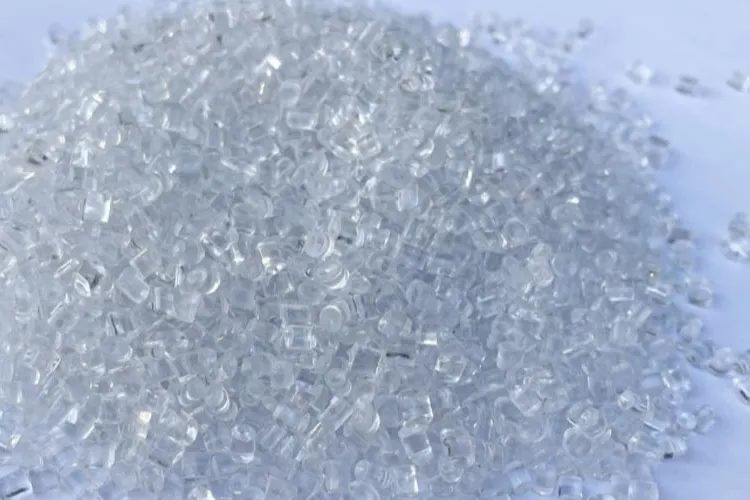
Kompatible Materialien
PET (Polyethylenterephthalat)
PET, das Hauptmaterial für die Y150-V3-B, profitiert beim Spritzstreckblasformen am meisten von einer biaxialen Orientierung. Die Molekülausrichtung in zwei Richtungen verbessert die Zugfestigkeit, die Gasbarriereeigenschaften und die Kristallklarheit. PET ist die Standardwahl für Pharma-, Getränke- und Kosmetikverpackungen, die sowohl optisch ansprechend als auch schützend sein müssen. Der Einspritzdruck der Maschine von 174 MPa ermöglicht die Verarbeitung der PET-Schmelze mit exzellenter Schuss-zu-Schuss-Konsistenz.
PETG (Glycol-Modified PET)
PETG bietet eine höhere Schlagfestigkeit und bessere Verarbeitbarkeit als Standard-PET und behält dabei seine ausgezeichnete Transparenz und Chemikalienbeständigkeit. Es eignet sich hervorragend für Verpackungen von Kosmetika und Medizinprodukten, bei denen die Behälter Belastungen durch die Handhabung und den Kontakt mit ethanolbasierten Desinfektionsmitteln ohne Rissbildung oder Spannungsrisse standhalten müssen. Die niedrigere Verarbeitungstemperatur von PETG reduziert zudem den Energieverbrauch im Vergleich zu Standard-PET-Anwendungen.
PP (Polypropylen)
Polypropylen (PP) ist aufgrund seiner Eignung für Lebensmittelverpackungen und pharmazeutische Behälter, die autoklavierbar sein müssen, ein bevorzugtes Material. Seine geringe Dichte und gute chemische Beständigkeit machen es ideal für Quetschflaschen und Weithalsbehälter. Das temperaturkontrollierte Verfahren des Y150-V3-B gewährleistet ein gleichmäßiges Schmelzverhalten des PP und eine konsistente Wandstärkenverteilung in den Kavitäten. So entstehen Behälter, die sowohl die funktionalen als auch die regulatorischen Anforderungen für Anwendungen mit Lebensmittel- und pharmazeutischem Kontakt erfüllen.
PC (Polycarbonat)
Polycarbonat bietet außergewöhnliche optische Klarheit und hohe Schlagfestigkeit und ist daher das bevorzugte Material für Babyflaschen und wiederverwendbare Wasserflaschen. Die präzise Spritzdruckregelung und die gleichmäßige Erwärmung des Formhohlraums der Y150-V3-B gewährleisten, dass das Polycarbonat ohne thermische Zersetzung verarbeitet wird. So bleiben die mechanischen Eigenschaften und die Transparenz des fertigen Behälters über den gesamten Produktionsprozess erhalten.
PS (Polystyrol)
Polystyrol (PS) bietet gute optische Klarheit und Steifigkeit zu geringen Kosten und wird für Lebensmittelverpackungen, Laborgeräte und Einwegbehälter verwendet. Aufgrund seiner Sprödigkeit erfordert es eine sorgfältige Steuerung der Verarbeitungsparameter. Die geschlossene Regelung von Injektionsdruck und Temperatur der Y150-V3-B ermöglicht die Verarbeitung von PS im engeren Bereich, ohne die Oberflächenqualität oder die Maßhaltigkeit über die Kavitäten hinweg zu beeinträchtigen.
ABS (Acrylnitril-Butadien-Styrol)
ABS vereint eine gute Oberflächengüte mit mechanischer Festigkeit und Dimensionsstabilität und eignet sich daher für Spezialbehälter, Flaschen und Industrieverpackungen, bei denen Stoßfestigkeit im Vordergrund steht. Die Spritzeinheit der Y150-V3-B bewältigt die höhere Schmelzviskosität von ABS durch optimierte Schneckendrehzahl und Druckprofilierung und gewährleistet so eine gleichbleibende Spritzqualität und eine gleichmäßige Kavitätenfüllung.
 |
 |
 |
 |
 |
 |
Wartungstipps
1. Regelmäßige Reinigung
Reinigen Sie nach jeder Produktionsschicht die Kavitäten der Spritzgussform, die Angusskanäle, die Trennflächen der Blasform und alle mechanischen Komponenten. Staubablagerungen und Kunststoffreste auf den Formoberflächen verursachen Oberflächenfehler an den fertigen Flaschen und können zu Formverklemmungen führen, die den Zyklusablauf stören. Achten Sie besonders auf die Entlüftungsöffnungen des Blaskerns, da diese durch PET-Rückstände verstopfen und die Aufblasgleichmäßigkeit beeinträchtigen können, die für Transparenz und Wandstärkenverteilung entscheidend ist.
2. Schmierstoffwartung
Schmieren Sie Führungsschienen, Lager der Drehplattform, Öffnungs- und Schließmechanismen der Form sowie den Auswerferarm in den vom Hersteller vorgegebenen Intervallen mit lebensmittelgeeignetem oder spezifikationskonformem Schmieröl. Unzureichende Schmierung erhöht den mechanischen Verschleiß an hochbelasteten Bauteilen, führt zu einer Verschlechterung der Indexiergenauigkeit der Drehplattform und kann vorzeitigen Ausfall der Führungsbuchsen verursachen. Eine gut geschmierte Maschine gewährleistet die für die Maßhaltigkeit von Mehrkavitäten in jeder Produktionscharge unerlässliche Positionsgenauigkeit.
3. Überprüfung des Steuerungssystems
Überprüfen Sie regelmäßig alle Servomotor-Rückmeldesensoren, Thermoelementmesswerte, Druckmessumformer und SPS-Ein-/Ausgabemodule. Stellen Sie mithilfe eines kalibrierten Referenzgeräts sicher, dass die angezeigten Temperaturwerte mit den tatsächlichen Zonentemperaturen übereinstimmen. Unbemerkte Sensorabweichungen führen zu systematischen Prozessabweichungen, die sich chargenweise akkumulieren und Transparenzverlust, Maßabweichungen oder inkonsistente Halsabmessungen verursachen, die erst bei der nachgelagerten Qualitätskontrolle erkannt werden.
4. Wartung der elektrischen Anlage
Überprüfen Sie in den empfohlenen Wartungsintervallen das Innere des Schaltschranks, die Servoantriebe und die Anschlüsse der Heizelemente auf Anzeichen von Hitzeschäden, lockere Klemmschrauben oder Feuchtigkeitseintritt. Kurzschlüsse in Heizelementen oder Antriebseinheiten können zu plötzlichen Produktionsausfällen führen und sowohl die Maschine als auch die Werkzeuge beschädigen. Prüfen Sie die Kabelführung auf Scheuerstellen an beweglichen Stellen und vergewissern Sie sich, dass alle Gehäusedichtungen intakt sind, um zu verhindern, dass Polymerstaub aus der Luft in die elektronischen Bauteile eindringt.
5. Schimmelpflege
Prüfen Sie die Formhohlraumoberflächen, Trennfugen, den Zustand der Kühlkanäle und die Unversehrtheit des Blaskerns in den vorgeschriebenen Wartungsintervallen. Abgenutzte oder korrodierte Hohlraumoberflächen verursachen Oberflächenfehler auf den fertigen Flaschen, und beschädigte Trennfugen ermöglichen Gratbildung, die die Maßgenauigkeit beeinträchtigt. Ersetzen Sie verschlissene Komponenten proaktiv statt reaktiv; fortschreitende Formschäden führen typischerweise über viele Zyklen hinweg zu fehlerhaften Produkten, bevor sie bei der Qualitätskontrolle entdeckt werden.
6. Maschinenparameteranpassung
Überprüfen und optimieren Sie die Maschinenparameter regelmäßig, insbesondere nach Werkzeugwechseln, Materialumstellungen oder verlängerten Produktionsläufen. Prozessparameter wie Einspritzgeschwindigkeitsprofil, Nachdruck, Blaszeitpunkt und Streckstangengeschwindigkeit sollten anhand von Referenzmustern neu validiert werden, sobald eine neue Harzcharge, eine andere Anzahl an Kavitäten oder eine Änderung der Umgebungstemperatur das Basis-Verarbeitungsverhalten verändert. Dokumentieren Sie alle Parametersätze zur Rückverfolgbarkeit und um eine schnelle Wiederherstellung nach Wartungsarbeiten zu ermöglichen.
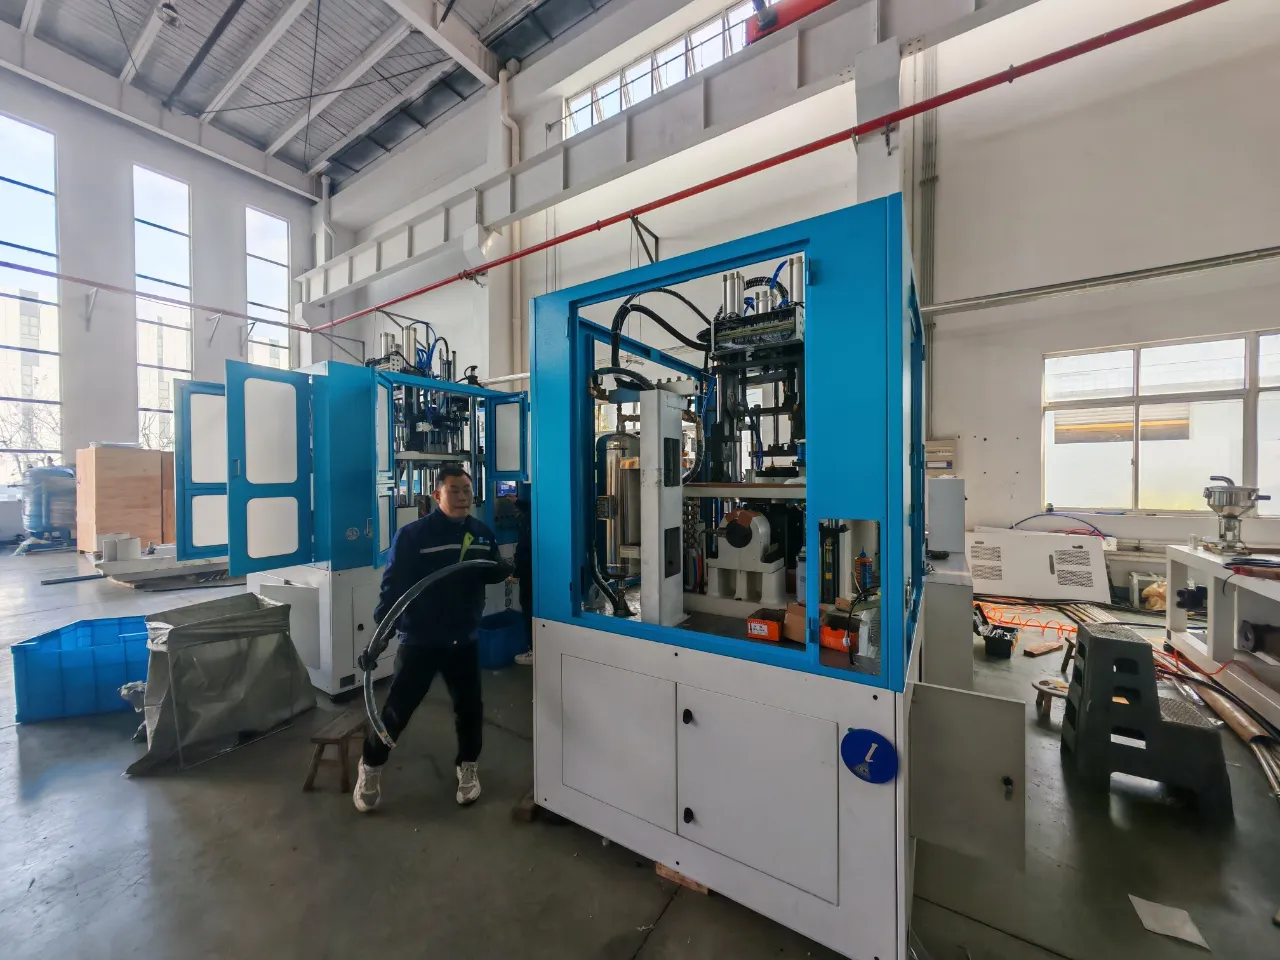
Wie man die Qualitätskontrolle während des Spritzstreckblasformprozesses sicherstellt
Ordnungsgemäße Maschinenwartung
Die regelmäßige Wartung der Spritzblasformmaschine ist die Grundlage für eine gleichbleibend hohe Produktqualität. Verschleiß an den Komponenten des Spritzzylinders, eine verminderte Kühlleistung der Form oder nicht kalibrierte Sensoren führen zu systematischen Prozessabweichungen, die sich in Maßabweichungen, Oberflächenfehlern oder Transparenzverlusten zwischen aufeinanderfolgenden Produktionschargen äußern. Ein dokumentierter Wartungsplan, der alle mechanischen, hydraulischen, elektrischen und thermischen Teilsysteme umfasst, ist der zuverlässigste Weg, die Prozessstabilität zu gewährleisten, von der die Qualitätskontrolle abhängt.
Qualitätskontrollen während des Produktionsprozesses
Regelmäßige Probenahme und Messung während des gesamten Produktionslaufs ermöglichen es den Bedienern, Abweichungen zu erkennen und zu korrigieren, bevor diese eine große Menge fertiger Behälter beeinträchtigen. Die Qualitätskontrollen sollten Flaschenhöhe, Durchmesser, Abmessungen des Flaschenhalses, Wandstärke an definierten Messpunkten, Kapazitätsprüfung durch Füllgewichtsprüfung, Falltestprobenahme und Sichtprüfung auf Oberflächenspuren, Trübungen oder Glutreste umfassen. Häufige Probenahmen sind besonders wichtig zu Beginn der Produktion und nach jeder Änderung von Parametern oder Materialien.
Materialprüfung und -qualifizierung
Eingehende PET- oder andere Harzchargen sollten vor der Produktionsfreigabe auf ihre Grenzviskosität (ZV), ihren Feuchtigkeitsgehalt, ihre Farbe und ihren Kristallinitätsgrad geprüft werden. Chargenschwankungen der ZV beeinflussen direkt die Schmelzviskosität bei einer gegebenen Verarbeitungstemperatur, was wiederum die Gewichtskonsistenz der Vorformlinge und deren Blasformverhalten beeinträchtigt. Die Wareneingangsprüfung und die Qualifizierung neuer Harzlieferanten vor der Produktionsfreigabe verhindern Qualitätsmängel, die auftreten können, wenn eine nicht spezifikationskonforme Harzcharge erst nach der Verarbeitung zu nicht konformen Behältern entdeckt wird.
Prozessüberwachung
Die kontinuierliche Überwachung wichtiger Prozessparameter wie Einspritzdruck, Schmelzetemperatur in mehreren Zylinderzonen, Formhohlraumtemperaturen, Blasdruck und Zykluszeit ermöglicht die Echtzeit-Einsicht in das Prozessverhalten. Durch die Anwendung statistischer Prozesskontrollmethoden (SPC) auf diese Datenströme können Bediener Trends erkennen, bevor der Prozess die Kontrollgrenzen überschreitet, und so proaktiv Korrekturmaßnahmen ergreifen. Die SPS-Datenerfassungsfunktion der Y150-V3-B unterstützt diesen Ansatz durch zeitgestempelte Parameteraufzeichnungen.
Dokumentation und Rückverfolgbarkeit
Die detaillierte Dokumentation der Produktionsdaten, die jede Charge fertiger Behälter mit der verwendeten Harzcharge, den Maschinenparametern, dem Bediener und der Schicht sowie allen durchgeführten Qualitätskontrollergebnissen verknüpfen, schafft die von pharmazeutischen GMP-Standards, Lebensmittelkontaktvorschriften und ISO-zertifizierten Qualitätsmanagementsystemen geforderte Rückverfolgbarkeit. Diese dokumentierte Rückverfolgbarkeit ermöglicht zudem eine schnelle Ursachenanalyse bei festgestellten Abweichungen, wodurch der Umfang eines potenziellen Rückrufs erheblich reduziert und der Korrekturmaßnahmenprozess beschleunigt wird.
Bedienerschulung
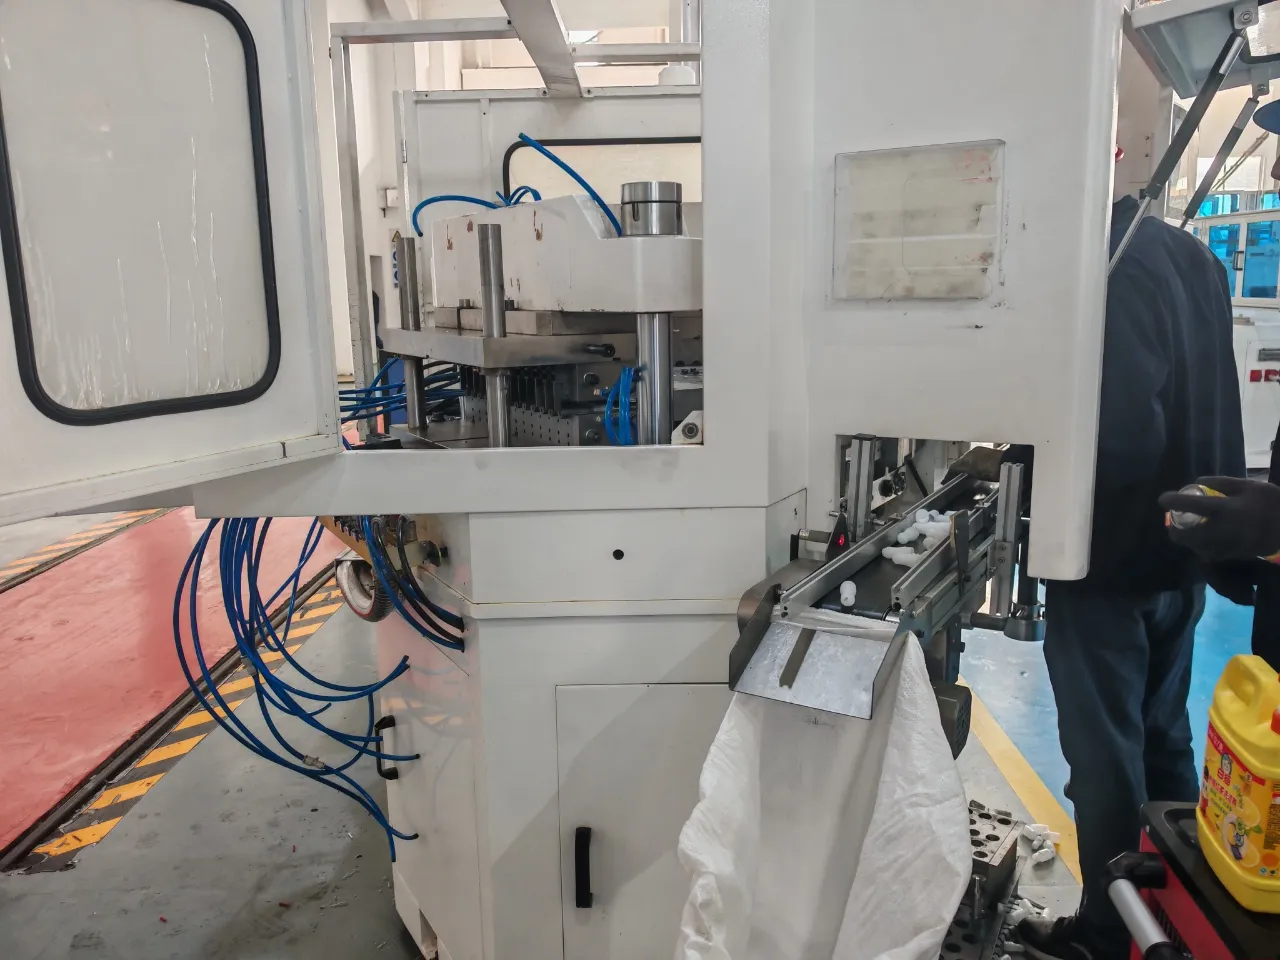
Die Qualität der Produkte einer kundenspezifischen Spritzstreckblasformmaschine hängt maßgeblich von der Kompetenz der Bediener ab, die die Maschine einrichten, überwachen und Störungen beheben. Umfassende Schulungen zu Maschinenbedienung, Prozesslogik, Qualitätsprüfungstechniken und Notfallmaßnahmen gewährleisten, dass die Bediener Prozessabweichungen erkennen und korrekt darauf reagieren können. Ever-Power bietet für alle Y150-V3-B-Anlagen umfassende Unterstützung bei Installation, Inbetriebnahme und Bedienerschulung sowie fortlaufende technische Unterstützung, um die Produktionsteams bei der Aufrechterhaltung der Prozessfähigkeit zu unterstützen.
ISBM-Maschine vs. EBM-Maschine
Was ist eine ISBM-Maschine?
Das Spritzstreckblasformen beginnt mit dem Spritzgießen von Kunststoff zu einem präzise dimensionierten Vorformling. Dieser Vorformling wird anschließend thermisch konditioniert und in einer Blasform biaxial gestreckt, um den endgültigen Behälter zu formen. Dieses Verfahren ist das dominierende Verfahren für hochtransparente PET-Verpackungen in der Getränke-, Kosmetik- und Pharmaindustrie. einstufige ISBM-Maschine Varianten wie die Y150-V3-B vereinen alle drei Prozessstufen in einer einzigen Maschine, wodurch Nacherwärmung und Zwischenbearbeitung entfallen. Das Ergebnis ist eine überragende Reinheit, minimaler Materialverlust und ein geringerer Energieverbrauch pro produzierter Einheit.
Was ist eine EBM-Maschine?
Beim Extrusionsblasformen (EBM) wird ein kontinuierlicher, geschmolzener Kunststoffschlauch, der sogenannte Vorformling, extrudiert, in eine Form eingeführt und aufgeblasen, um den Behälter zu formen. EBM eignet sich besonders für Behälter mit integrierten Griffen, nicht-runden Querschnitten und größeren Volumina, wie beispielsweise Waschmittelflaschen, Kraftstofftanks für Kraftfahrzeuge und Industriefässer. Das Verfahren ist mechanisch in der Regel einfacher, erzeugt jedoch durch das Abschneiden des Vorformlings und das Entfernen von Graten mehr Materialabfall und führt zu Behältern mit geringerer optischer Transparenz als beim Induktionsblasformen (ISBM).
Anfangsinvestition
ISBM: Erfordert hochpräzise Spritzguss- und Blasformanlagen; komplexe Doppelformwerkzeuge führen zu höheren anfänglichen Investitionskosten.
EBM: Niedrigere Anschaffungskosten für die Maschine dank einfacherer Werkzeugkonstruktionen, wodurch sie auch für Startups und Kleinserienfertigungen besser geeignet ist.
Betriebskosten
ISBM: Energieeffizient bei hohen Durchsatzmengen dank direkter Temperaturkühlung; erfordert qualifizierte Bediener für die Parametersteuerung.
EBM: Höherer Energieverbrauch bei dickwandigen oder großformatigen Behältern; zusätzliche Kosten für das Zuschneiden und die Entsorgung von Abfällen erhöhen die Betriebskosten.
Materialnutzung
ISBM: Hervorragende Materialeffizienz; die Vorform ist präzise dimensioniert, um minimalen Angussabfall und keinen Grat zu erzeugen.
EBM: Höherer Abfallaufkommen durch das Beschneiden der Vorformlinge und das Entfernen von Graten, was die Materialkosten pro Einheit erhöht und eine Infrastruktur für die Abfallentsorgung erfordert.
| Faktor | ISBM | EBM |
|---|---|---|
| Initial Machine Cost | Hoch | Mäßig |
| Schimmelkosten | High (precise, dual molds) | Untere |
| Materialabfall | Niedrig | Höher |
| Energieverbrauch | Niedriger (pro Einheit) | Höher |
| Clarity and Finish | Exzellent | Gut |
| Designflexibilität | Beschränkt | Hoch |
| Wandstärkenkontrolle | Exzellent | Variable |
| Changeover Speed | Langsamer | Schneller |
Wenn Sie Wert auf hochtransparente, leichte PET-Flaschen mit hervorragender Barrierewirkung und einheitlichen Halsabmessungen für Abfüllanlagen in der Pharma-, Kosmetik- oder Getränkeindustrie legen, ist ISBM die optimale Wahl. Für kundenspezifische Behälter mit Griffen, komplexer Geometrie oder größeren Volumina, bei denen die Designflexibilität wichtiger ist als die Transparenz, bietet EBM ein breiteres Spektrum an Möglichkeiten. Als führender Hersteller von Spritzstreckblasformmaschinen liefert Ever-Power beide Technologien und berät Sie gerne, welche Plattform am besten zu Ihrer spezifischen Anwendung, Ihrem Produktionsvolumen und Ihrem Budget passt.
Warum sollte man sich für die ISBM-Maschine von Mexico Ever-Power entscheiden?
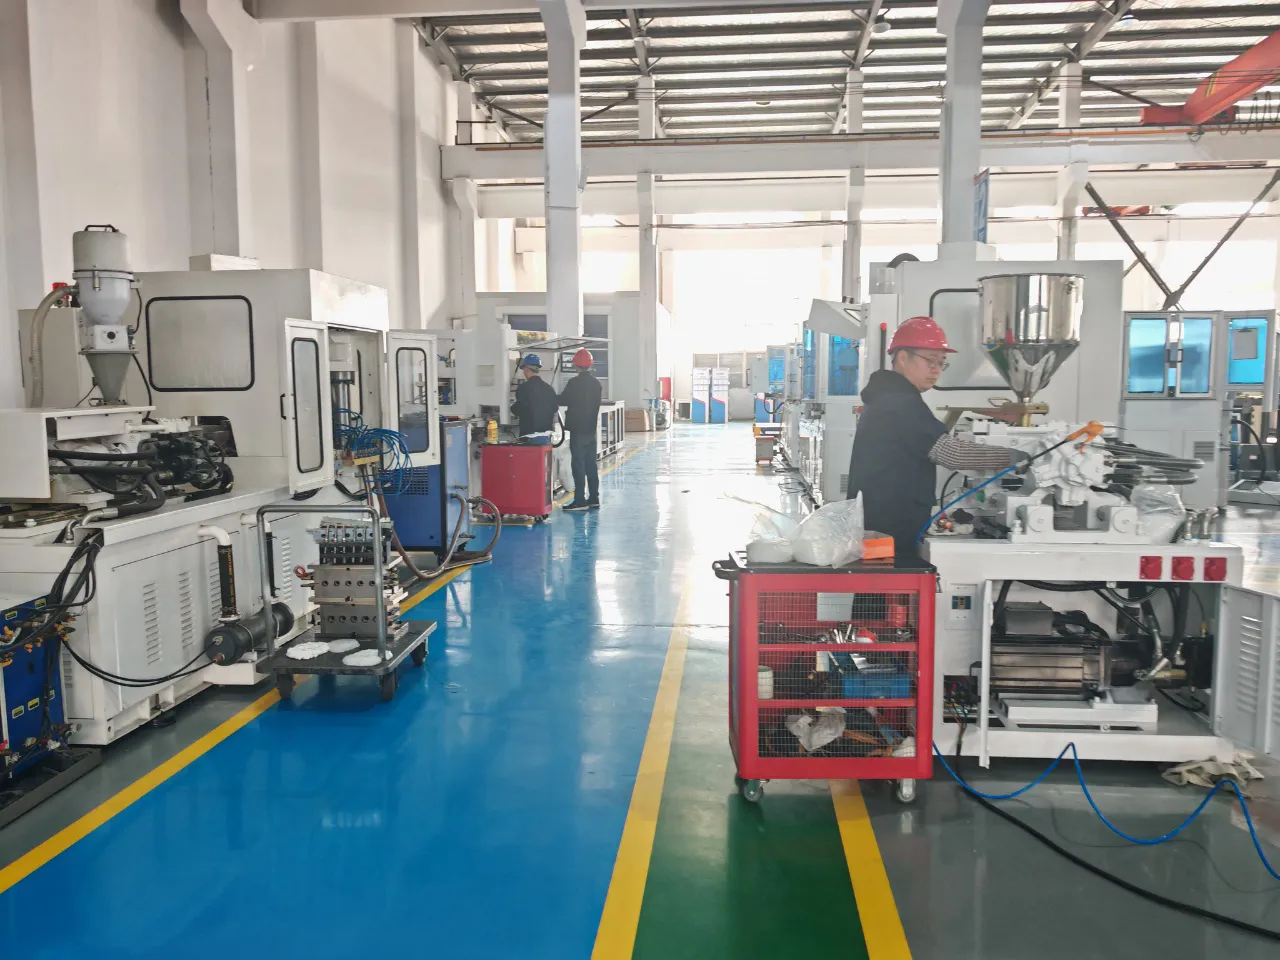
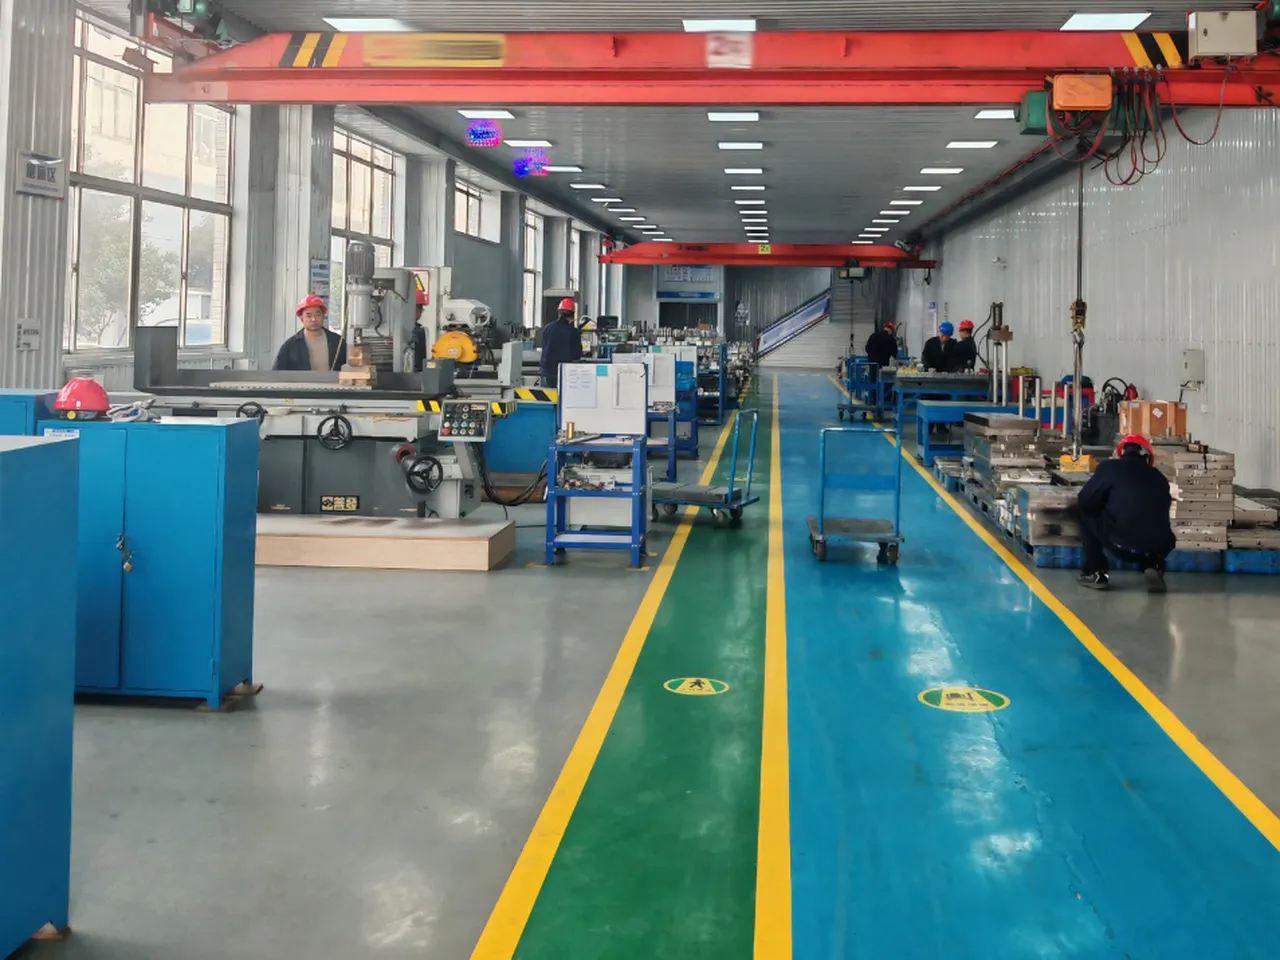
Mexico Ever-Power ISBM Machinery Co., Ltd. ist hauptsächlich in der Forschung und Entwicklung, Produktion, dem Vertrieb und dem Handel von automatischen Einstufen-Spritzblasformmaschinen und Spritzstreckblasformmaschinen tätig. Unser Produktportfolio umfasst Spritzblasformmaschinen, Extrusionsblasformmaschinen, IBM-Maschinen und Peripheriegeräte und beliefert Hersteller von Kunststoffverpackungen in den Bereichen Pharma, Lebensmittel, Kosmetik, Gesundheitswesen und Industrie weltweit.
Ever-Power profitiert von seiner günstigen geografischen Lage und einer hervorragenden Logistikinfrastruktur, die eine zuverlässige Lieferung von Maschinen und Ersatzteilen an Kunden in Nord- und Südamerika, Europa, Asien und dem Nahen Osten ermöglicht. Unser Forschungs- und Entwicklungsteam vereint Ingenieure und technische Spezialisten mit umfassender Expertise in der Entwicklung von Spritzblasmaschinen und Werkzeugkonstruktionen. Dank jahrzehntelanger theoretischer und praktischer Erfahrung bietet das Team eine gründliche Anwendungsberatung vor dem Kauf, Unterstützung bei der Inbetriebnahme und einen reaktionsschnellen technischen Kundendienst. Unsere Maschinen verarbeiten eine breite Palette von Materialien, darunter PET, PETG, PP, PC, HDPE, LDPE, PS, PPSU, ABS, PLA, EVA, PCTG, Tritan und umweltfreundliche, auf Maisbasis hergestellte Materialien. Wir produzieren Behälter von 1 ml bis 1.000 ml für nahezu jede Verpackungsanwendung.
Geleitet von den Unternehmensprinzipien Selbstständigkeit, Integrität, Pragmatismus, Innovation und Verantwortungsbewusstsein bietet Ever-Power ein umfassendes, schlüsselfertiges Servicemodell für die High-End-Spritzblasfertigung. Von der ersten Anwendungsanalyse und Werkzeugkonstruktion über die Maschinenfertigung, Installation und Bedienerschulung bis hin zum langfristigen Support – wir entwickeln eine produktionsreife Lösung, die sowohl Ihre Qualitätsanforderungen als auch Ihre wirtschaftlichen Ziele erfüllt. Als anerkannter Hersteller von ISBM-Maschinen mit nachweislicher Erfolgsbilanz bei der weltweiten Modernisierung von ASB ISBM- und AOKI-Maschinen bietet Ever-Power Ihnen die Sicherheit eines Partners, der sowohl die Technologie als auch die wirtschaftlichen Anforderungen der modernen Verpackungsproduktion versteht.
 |
 |
 |
 |
Häufig gestellte Fragen
F: Ist die Y150-V3-B ein direkter Ersatz für die japanische AOKI SBIII-100L-20 oder sind Formänderungen erforderlich?
A: Die Y150-V3-B ist vollständig mechanisch kompatibel mit bestehenden AOKI SBIII-100L-20 Werkzeugen. Hersteller können ihre vorhandenen Werkzeugsätze ohne Maßänderungen oder Nachbearbeitung auf die Y150-V3-B übertragen. Diese Werkzeugkompatibilität ist einer der Hauptvorteile für Betriebe, die bereits AOKI-Maschinen einsetzen und ihre Kapazität erweitern oder veraltete Anlagen ersetzen möchten, ohne neue Werkzeugkosten tragen zu müssen. Das technische Team von Ever-Power kann die Kompatibilität für spezifische Werkzeugkonfigurationen vor der Bestellung prüfen.
F: Worin besteht der Unterschied zwischen einer 3-Stationen- und einer 4-Stationen-Spritzstreckblasformmaschine?
A: Bei einer 3-Stationen-ISBM-Einstufenmaschine wie der Y150-V3-B durchläuft die Drehplattform in drei Positionen die Schritte Spritzgießen, Streckblasformen und Flaschenentnahme. Eine 4-Stationen-Maschine verfügt zusätzlich über eine separate Temperaturkonditionierungsstation zwischen Spritzgießen und Blasformen und bietet so erweiterte Möglichkeiten für das Wärmemanagement. Die 3-Stationen-Bauweise ist kompakter und in der Regel energieeffizienter, wodurch sie sich besonders für Anwendungen eignet, bei denen die Spritzgießtemperatur bereits eine ausreichende Konditionierung ohne zusätzliche Station gewährleistet.
F: Kann die Y150-V3-B Flaschen aus anderen Materialien als PET herstellen?
A: Ja. PET ist zwar das primäre und effizienteste Material für die PET-Spritzblasformmaschine Y150-V3-B, sie kann aber auch PETG, PP, PC, PS und ABS verarbeiten. Für jedes Material ist ein validierter Satz von Prozessparametern erforderlich, der Schneckendrehzahl, Zylindertemperaturprofil, Einspritzdruck und Blaszeiten umfasst. Ever-Power bietet anwendungsspezifische Prozesshinweise für alternative Materialien als Teil des Inbetriebnahme- und Schulungspakets, das mit jeder Maschineninstallation geliefert wird.
F: Wie erreicht die Y150-V3-B die GMP-Konformität für pharmazeutische Verpackungen?
A: Die Y150-V3-B erfüllt die GMP-Richtlinien durch eine vollautomatische Produktionssequenz, in der die Vorformlinge vollständig innerhalb der Maschine eingespritzt, konditioniert und geblasen werden – ganz ohne menschliches Eingreifen. Dadurch wird das Kontaminationsrisiko, das bei der manuellen Vorformlingsübertragung in zweistufigen Systemen auftritt, eliminiert. Die geschlossene Betriebsumgebung, das automatische Auswurfsystem sowie die reinigbaren Form- und Maschinenoberflächen sind optimal auf die Validierung gemäß IQ/OQ/PQ-Protokollen in pharmazeutischen Verpackungsanlagen abgestimmt. Kunden, die eine GMP-Validierung durchführen, erhalten Unterstützung bei der Dokumentation.
F: Welche minimale und maximale Flaschenkapazität kann die Y150-V3-B produzieren?
A: Die Y150-V3-B produziert Behälter von 100 ml (6-fach-Konfiguration, max. 25 mm Durchmesser) bis 2,5 Liter (1-fach-Konfiguration, max. 105 mm Durchmesser). Alle Konfigurationen haben die gleiche maximale Behälterhöhe von 250 mm. Dank dieses breiten Kapazitätsbereichs eignet sich die Maschine für eine Vielzahl von Anwendungen – von Augentropfen und pharmazeutischen Ampullen im kleinen Format bis hin zu Wasserflaschen und Saftbehältern im größeren Format – ohne dass ein anderes Maschinenmodell erforderlich ist.
F: Wie viel Energie spart die Y150-V3-B im Vergleich zu japanischen ISBM-Maschinen?
A: Die Y150-V3-B verbraucht 151 bis 251 TPS weniger Energie als vergleichbare japanische, europäische und amerikanische Spritzblasformmaschinen. Hauptgrund für diese Einsparung ist das Direktblasverfahren, bei dem die Restwärme des Spritzgusses für den Streckblasprozess genutzt wird, ohne dass eine zusätzliche Erwärmung erforderlich ist. Weitere Einsparungen ergeben sich durch servohydraulische Antriebssysteme, die die Leistungsabgabe an den momentanen Bedarf anpassen. Die genaue Einsparung hängt von Flaschenformat, Material und Produktionsrate ab und kann im Rahmen der Anwendungsanalyse berechnet werden.
F: Kann Ever-Power kundenspezifische Spritzstreckblasformmaschinen mit unterschiedlicher Kavitätenanzahl oder speziellen Formaten liefern?
A: Ja. Als erfahrener Hersteller von Spritzstreckblasformmaschinen bietet Ever-Power eine breite Palette an Maschinenkonfigurationen, darunter 3-, 4- und 6-Stationen-Plattformen in Standard- und Vollservo-Ausführung. Die Maschinenkonfigurationen lassen sich individuell an spezifische Kavitätenanzahlen, Behälterformate, Materialanforderungen und Produktionsraten anpassen. Bei ungewöhnlichen Behältergeometrien, speziellen Halsausführungen oder regulatorischen Anforderungen wie FDA- oder EU-Konformität für Lebensmittelkontakt arbeitet das Ingenieurteam von Ever-Power bereits in der Spezifikationsphase eng mit den Kunden zusammen, um die optimale Maschinen- und Werkzeuglösung zu entwickeln.
F: Worin besteht der Unterschied zwischen dem Y150-V3-B und dem Y150-V4-B?
A: Die Y150-V3-B ist das 3-Stationen-Modell, das die Schritte Spritzgießen, Blasformen und Auswerfen durchläuft. Die Y150-V4-B ist das 4-Stationen-Modell mit einer zusätzlichen Konditionierungsstation, die eine präzisere Steuerung der Vorformlingstemperatur vor dem Blasformen ermöglicht. Für die meisten Standard-PET-Anwendungen ist die 3-Stationen-Y150-V3-B ausreichend und bietet Vorteile hinsichtlich Stellfläche und Energieverbrauch. Die 4-Stationen-Plattform ist die bevorzugte Lösung für Anwendungen, die eine präzisere Temperaturregelung erfordern, wie z. B. Behälter mit komplexer Geometrie oder Materialien mit engen Verarbeitungsfenstern. Beide Modelle sind mit dem Werkzeugsystem AOKI SBIII-100L-20 kompatibel.
F: Wie lange ist die typische Lieferzeit für eine Bestellung einer Y150-V3-B-Maschine?
A: Die Standardlieferzeit für den Y150-V3-B beträgt in der Regel 30 bis 60 Tage ab Auftragseingang und Anzahlungseingang, abhängig von der aktuellen Produktionsplanung und etwaigen kundenspezifischen Anpassungen. Werkzeuge für die Formgebung haben, sofern separat bestellt, eine ähnliche Lieferzeit. Für Kunden mit dringendem Bedarf hält Ever-Power einen begrenzten Lagerbestand an Standardkonfigurationen bereit, die unter Umständen schneller geliefert werden können. Konkrete Lieferzeiten werden im Angebotsstadium auf Basis der aktuellen Produktionsauslastung und der Kundenspezifikationen bestätigt.
F: Wie unterscheidet sich das einstufige ISBM-Verfahren von einem zweistufigen IBM-Verfahren zur Herstellung von pharmazeutischen Flaschen?
Bei einem zweistufigen Verfahren werden Vorformlinge separat hergestellt, gelagert und vor dem Blasformen erneut erhitzt. Dies birgt ein Kontaminationsrisiko bei Lagerung und Handhabung, erfordert zusätzlichen Energieaufwand zum Wiedererhitzen und führt zu zusätzlichen Verarbeitungsschritten, die Maßabweichungen verursachen können. Die einstufige Spritzstreckblasformmaschine Y150-V3-B eliminiert alle Zwischenschritte und produziert fertige Behälter in einem einzigen, kontinuierlichen und geschlossenen Prozess. Für pharmazeutische Verpackungen, die den GMP-Kontaminationskontrollstandards entsprechen müssen, ist das einstufige Verfahren von Natur aus konformer und in der Regel einfacher zu validieren als ein zweistufiges Verfahren.
Kundenrezensionen
Kim Jae-won, Pharmaverpackung, Südkorea
„Wir betreiben die Y150-V3-B nun seit etwa zehn Monaten in unserer pharmazeutischen Verpackungsanlage in Incheon und sind ehrlich gesagt begeistert. Wir produzieren 50-ml-PET-Flaschen für orale Flüssigkeiten mit vier Kavitäten pro Zyklus, und die Maßgenauigkeit der Flaschen ist wirklich beeindruckend. Unsere Ausschussquote bei der Qualitätskontrolle der Flaschenhalsmaße liegt unter 0,31 TP3T, was deutlich besser ist als mit unserem alten Zweistufensystem. Die Ingenieure von Ever-Power waren bei der Installation und Inbetriebnahme äußerst gründlich und haben drei volle Tage mit unserem Team verbracht, um sicherzustellen, dass jeder die Maschine vollständig verstanden hat. Wir sind sehr zufrieden.“
Fatima Al-Rashidi, Kosmetikverpackungen, VAE
„Ich war skeptisch, was den Wechsel von unserer japanischen Maschine zu einer chinesischen ISBM-Maschine anging, aber unser Produktionsleiter bestand darauf, die Y150-V3-B 60 Tage lang zu testen. Und ich bin sehr froh darüber. Die Trennlinie an den fertigen Kosmetikflaschen ist tatsächlich unsichtbar, was unsere größte Sorge im Vorfeld war. Wir produzieren PETG-Serumflaschen in den Größen 30 ml und 50 ml, und die Oberflächenreinheit ist außergewöhnlich. Unsere Kunden haben seit dem Wechsel keinen Unterschied in der Flaschenqualität festgestellt, und wir sparen monatlich rund 201 TP3T Energiekosten. Auch die Lieferzeiten für Ersatzteile sind deutlich kürzer als bei unserem japanischen Lieferanten.“
Rafael Dominguez, Getränkeverpackungen, Mexiko
„Wir haben zwei Y150-V3-B-Anlagen für unsere 500-ml-Mineralwasserlinie hier in Monterrey bestellt. Die Lieferung erfolgte pünktlich, und das Installationsteam hat sauber und professionell gearbeitet. Seit fünf Monaten läuft die Anlage nun unter Volllast – ohne ungeplante Stillstände. Die Ausgabequalität ist gut und konstant. Die Ausbringungsmenge pro Zyklus ist deutlich höher als bei unserer alten AOKI-Maschine, die wir außer Betrieb genommen haben. Dadurch erreichen wir unsere monatlichen Produktionsziele ohne Überstunden. Wir können Ever-Power uneingeschränkt empfehlen.“
Priya Nambiar, Babyprodukte, Indien
„Wir stellen PC-Babyflaschen her und benötigten eine Maschine, die die engen Toleranzen am Flaschenhals unserer Flaschen erfüllen kann. Anfangs gab es einige Schwierigkeiten mit der Temperaturprofileinstellung für Polycarbonat, was zu erwarten war. Das technische Team von Ever-Power konnte diese jedoch innerhalb von zwei Tagen per Videoanruf beheben. Seitdem läuft die Maschine sehr stabil. Die geschlossene Produktionsumgebung ist uns aus hygienischen Gründen wichtig, und dieser Aspekt hat sich vom ersten Tag an bewährt. Unsere Ausschussquote liegt bei etwa 0,21 TP3T, was für die PC-Flaschenproduktion hervorragend ist. Die Lieferzeit betrug ab Bestellung etwa 45 Tage.“
Thiago Barbosa, Verpackungen für Körperpflegeprodukte, Brasilien
„Unser Werk in São Paulo produziert Shampoo- und Duschgelflaschen für den Einzelhandel. Wir nutzten bisher ein älteres zweistufiges Blasformverfahren, dessen Energiekosten unsere Gewinnmargen schmälerten. Die Y150-V3-B hat unseren Stromverbrauch deutlich gesenkt und den Produktionszyklus beschleunigt. Die Flaschen haben eine sehr schöne, glänzende Oberfläche, die unsere Markenkunden sehr schätzen. Der Service des Ever-Power-Teams war hervorragend. Wir erhielten vor der Anlieferung der Maschine eine detaillierte Checkliste für die Inbetriebnahme, und der Start verlief reibungslos. Wir haben nun eine zweite Anlage bestellt, um die Kapazität für die Hochsaison zu erweitern.“
Ahmed Elbanna, Chemische Verpackung, Ägypten
„Wir verwenden die Maschine zur Herstellung von PETG-Flaschen für Agrarchemikalien. Daher sind Barriereeigenschaften und Wandstärkengleichmäßigkeit für uns von entscheidender Bedeutung. Die Y150-V3-B verarbeitet unser 1-Liter-Format mit drei Kavitäten sehr zuverlässig. Die Wandstärkenschwankungen innerhalb einer Charge liegen innerhalb unserer Toleranz, und es gab keine Ausfälle am Flaschenhals während der Abfüllung. Die Kommunikation mit dem Vertriebs- und Technikteam vor dem Kauf war umfassend, und alle unsere Fragen zu den Spezifikationen wurden ehrlich und ohne überzogene Verkaufsangebote beantwortet. Der Transport zum Hafen von Alexandria war gut organisiert, und die Maschine kam unbeschädigt an. Wir betreiben sie seit etwa sieben Monaten und hatten bisher nur einen kleineren Wartungseinsatz.“
Nguyen Thi Lan, Lebensmittel- und Getränkeverpackung, Vietnam
„Wir produzieren 250-ml- und 500-ml-PET-Saftflaschen für den Inlandsmarkt. Die Y150-V3-B passt perfekt in unsere Produktionshalle, da sie kompakter ist als unsere vorherige Maschine und für eine 6-fach-Maschine weniger Platz benötigt als erwartet. Die Flaschen sind sehr klar, und unsere Handelskunden haben sich positiv über das Aussehen der Behälter geäußert. Die anfängliche Parametereinstellung für die 250-ml-Form war etwas zeitaufwendig, aber der Ever-Power-Techniker hat uns per Fernwartung durch den Prozess geführt, und seitdem läuft die Maschine stabil. Insgesamt sind wir mit dieser Investition sehr zufrieden.“
Stefano Marchetti, Pharmaverpackungen, Italien
„Unser Werk in Bologna produziert PET-Flaschen für Augentropfen und orale Sirupe für die Krankenhausversorgung. Wir haben drei Anbieter von ISBM-Maschinen evaluiert, bevor wir uns für Ever-Power entschieden haben. Ausschlaggebend waren die von ihnen bereitgestellte GMP-Dokumentation und die Qualität des technischen Supports während des Evaluierungsprozesses. Wir betreiben die Y150-V3-B nun seit 14 Monaten unter GMP-Validierungsbedingungen, und die Maschine hat alle unsere IQ- und OQ-Protokolle bestanden. Die berührungslose Produktionsumgebung 100% funktioniert wie beschrieben und hat unsere Dokumentation zur Validierung der Kontaminationskontrolle deutlich vereinfacht.“
Mark Osei-Bonsu, FMCG Packaging, Ghana
„Wir sind ein kleinerer Betrieb und waren aufgrund der Entfernung zum Werk besorgt um den Kundendienst. Als nach sechs Monaten ein kleiner Servo-Alarm auftrat, leitete der Techniker unseren Bediener per Videoanruf in weniger als zwei Stunden durch die Diagnose und Reparatur. Die Maschine selbst ist sehr zuverlässig. Wir produzieren 100-ml- und 200-ml-Shampooflaschen, und die Produktqualität ist konstant hoch. Das Preis-Leistungs-Verhältnis im Vergleich zu den japanischen Maschinen, die wir uns angesehen hatten, war deutlich besser; Ever-Power bot ein wesentlich besseres Preis-Leistungs-Verhältnis, und der Service entsprach voll und ganz den Versprechungen aus dem Verkaufsprozess.“
Zusätzliche Informationen
| Herausgegeben von | Yjx |
|---|