
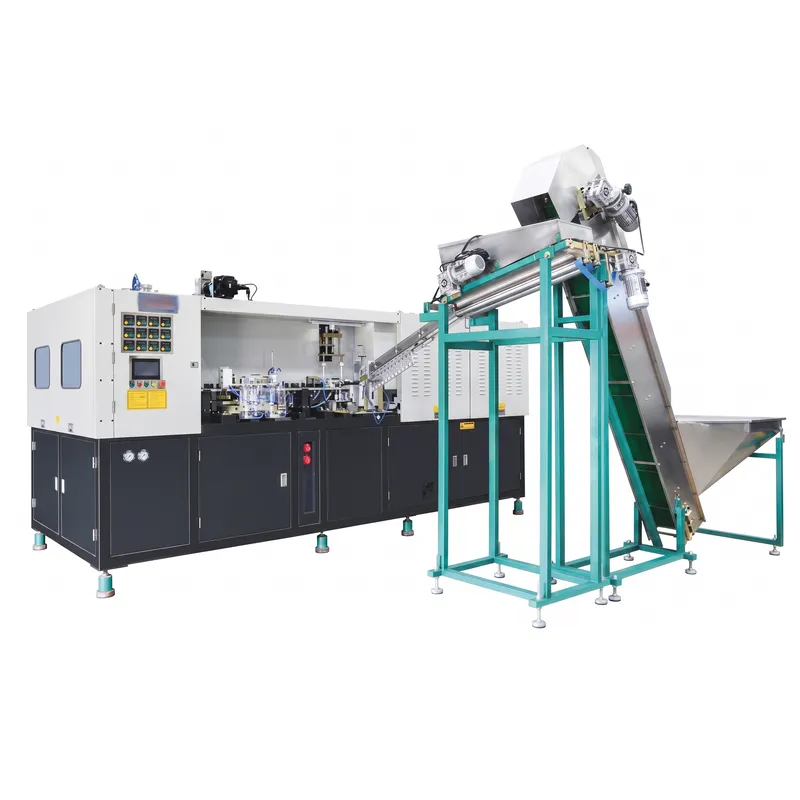
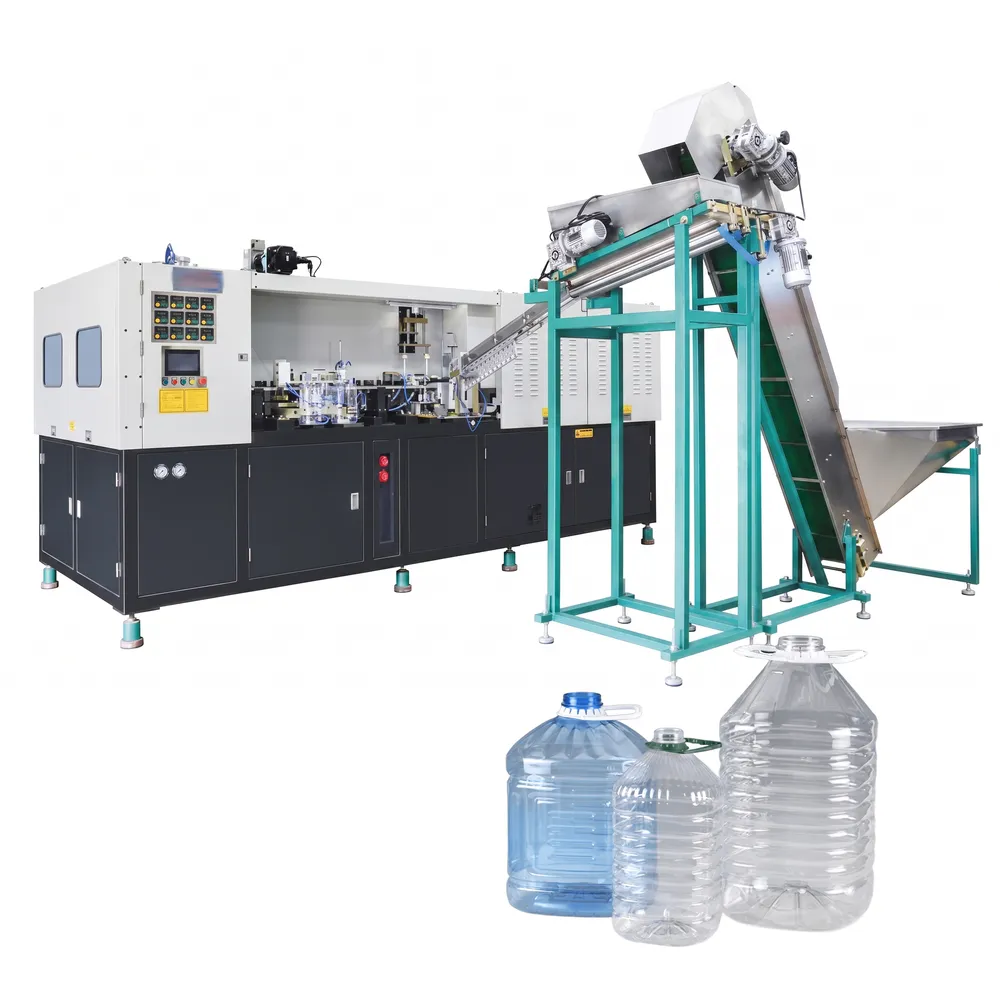
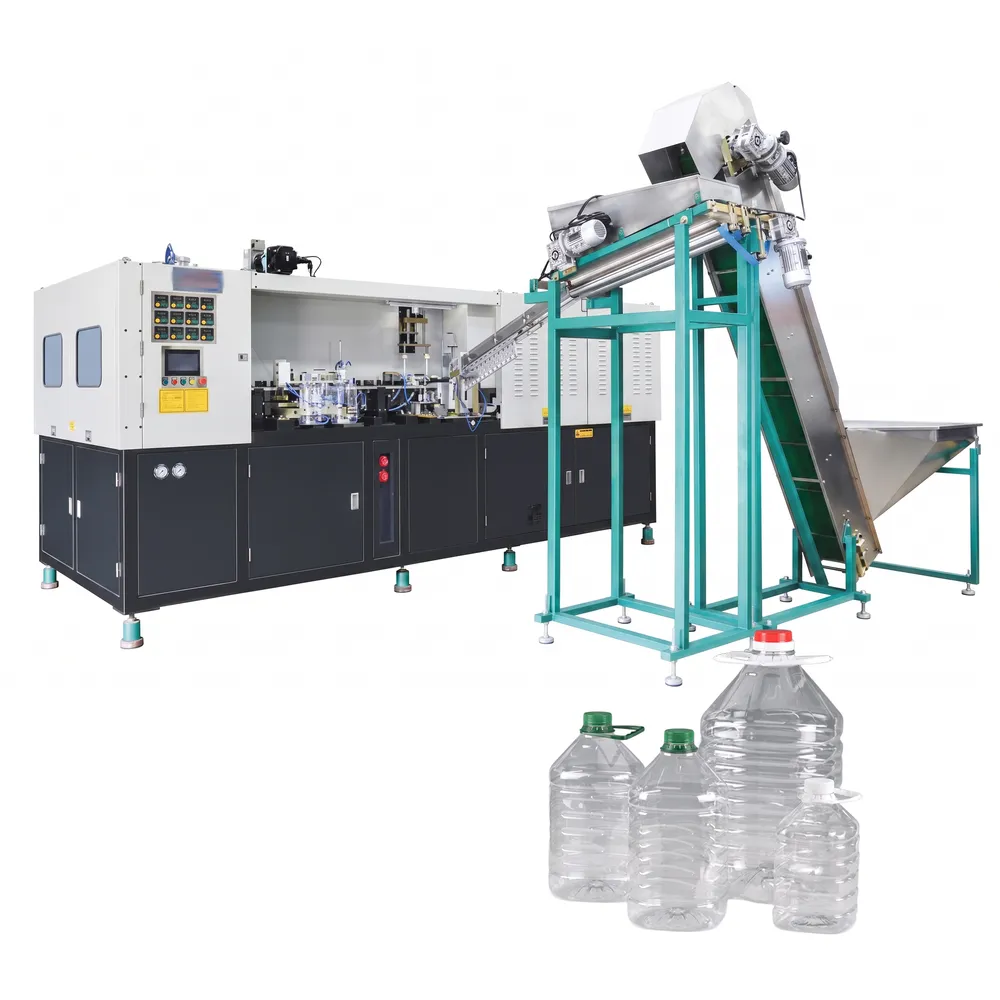
Máquina de moldagem por sopro totalmente automática EPA.ES-2C150 para óleo comestível e garrafas com alça.
A máquina de moldagem por sopro totalmente automática EPA.ES-2C150 para óleo comestível e garrafas com alça é um equipamento projetado especificamente para o mercado de embalagens de óleo comestível e condimentos. Desenvolvida pela Mexico Ever-Power ISBM Machinery Co., Ltd, esta máquina automática de moldagem por sopro é especializada na produção de garrafas de óleo com alça frontal, alça traseira e de grande capacidade, variando de 5L a 20L, tornando-se uma solução ideal para linhas de produção de embalagens de líquidos alimentícios de alta demanda.
A máquina de moldagem por sopro totalmente automática EPA.ES-2C150 para óleo comestível e garrafas com alça é um equipamento projetado especificamente para o mercado de embalagens de óleo comestível e condimentos. Desenvolvida pela Mexico Ever-Power ISBM Machinery Co., Ltd, esta máquina automática de moldagem por sopro é especializada na produção de garrafas de óleo com alça frontal, alça traseira e de grande capacidade, variando de 5L a 20L, tornando-se uma solução ideal para linhas de envase de líquidos alimentícios de alta demanda. Com um design de molde de 2 cavidades, uma produção teórica de 1.800 garrafas por hora e um volume máximo de 2.500 ml por cavidade, a EPA.ES-2C150 oferece produtividade excepcional em um formato compacto de 4.290 x 1.800 x 2.220 mm. A máquina opera com uma pressão de sopro de 26 a 35 kg/cm² e mantém a água de refrigeração a uma temperatura precisamente controlada de 8 a 10 °C, garantindo espessura de parede uniforme e estabilidade dimensional em todos os lotes de produção.
Como uma máquina de moldagem por sopro de PET de alto desempenho e uma máquina de moldagem por sopro para garrafas, a EPA.ES-2C150 adota uma arquitetura de aquecimento centralizado e sopro distribuído que reduz significativamente o desperdício de energia e os custos operacionais. Seu sistema de estiramento servoacionado e painel de controle PLC inteligente a tornam igualmente adequada para garrafas transparentes de óleo comestível, recipientes para molho de soja, embalagens de vinagre e garrafas de grande formato com alça para condimentos. Fabricantes do setor de embalagens de alimentos que buscam uma máquina de moldagem por sopro industrial confiável encontrarão na EPA.ES-2C150 um investimento robusto, escalável e econômico. Compatível com PET e materiais similares, esta máquina de moldagem por sopro totalmente automática suporta operação contínua 24 horas por dia com intervenção manual mínima, reduzindo custos de mão de obra e mantendo qualidade excepcional do produto e conformidade com os padrões de segurança alimentar.
Parâmetro técnico
| Máquina de moldagem por sopro para garrafas com alça de óleo comestível | |||
|---|---|---|---|
| Modelo | Unidade | EPA.ES-2C150 | |
| Moldagem | Curso de fixação | mm | 190 |
| Distância de abertura do molde | mm | 440 | |
| distância de proximidade do mofo | mm | 250 | |
| movimento de alongamento | mm | 450 | |
| Distância de abertura do molde | mm | 50 | |
| distância de proximidade do mofo | mm | 150 | |
| Suporte para pré-formas | 60 | ||
| Cáries | 2 | ||
| Recipiente | Volume máximo do recipiente | ml | 2500 |
| Faixa de diâmetro do pescoço | mm | 110 | |
| Diâmetro máximo do recipiente | mm | 130 | |
| Altura máxima do contêiner | mm | 250 | |
| Saída teórica | hiperplasia prostática benigna | 1800 | |
| Sistema Elétrico | Potência máxima de aquecimento | kW | 42.5 |
| Potência de aquecimento | kW | 18 | |
| Sistema de ar | Pressão de operação | kg/cm² | 7 |
| Consumo de ar de baixa pressão | l/min | 600 | |
| Pressão de sopro | kg/cm² | 26-35 | |
| Consumo de ar de alta pressão | l/min | 1000-1500 | |
| Água de resfriamento | Pressão de operação | kg/cm² | 5-6 |
| Temperatura | °C | 8-10 | |
| Taxa de fluxo | l/min | 30 | |
| Máquina | Dimensões (C*L*A) | mm | 4290*1800*2220 |
| Peso | kg | 3500 | |
Características da máquina de moldagem por sopro totalmente automática EPA.ES-2C150
1. Personalização profissional para produção em larga escala
Desenvolvida especificamente para a indústria de óleos comestíveis e condimentos, esta máquina de moldagem por sopro para garrafas de óleo comestível pode produzir recipientes com alça frontal, alça traseira e de grande capacidade, de 5L a 20L. A série comporta um volume máximo de recipiente de 22.000 ml (modelo EPA.J-2C366(20L)) e um diâmetro máximo de 300 mm. O design de aquecimento centralizado e sopro distribuído otimiza o consumo de energia e a eficiência da produção, tornando-a especialmente adequada para a fabricação em larga escala de garrafas de óleo de grande volume que atendam aos requisitos precisos de rotulagem e envase.
2. Controle de sistema de alta eficiência e precisão
Os modelos da série oferecem potência de aquecimento de 12 kW a 35 kW, enquanto a pressão de sopro atinge até 35 kg/cm². O consumo de ar em alta e baixa pressão pode ser ajustado com precisão para atender às necessidades reais de produção, resultando em excelente controle do consumo de energia. O sistema de refrigeração a água mantém uma temperatura estável de 8 a 12 °C com vazões de 30 a 120 L/min, garantindo a moldagem uniforme da pré-forma e reduzindo as taxas de deformação e defeitos, o que demonstra plenamente a capacidade de controle preciso desta plataforma de máquina de moldagem por sopro de alta velocidade.
3. Estrutura racional para operação estável e confiável
Modelos como o EPA.FS-2C200(5L) e o EPA.JS-2CB152 apresentam uma distância máxima de abertura do molde de até 772 mm com força de fechamento balanceada, permitindo trocas rápidas de moldes e a produção de diversos tipos de garrafas. Componentes-chave de marcas internacionais garantem baixas taxas de falhas e fácil manutenção diária, suportando operação contínua em larga escala. A produção teórica da série varia de 700 a 1.800 garrafas por hora, atendendo a diversas necessidades de ritmo de produção, tornando esta série de máquinas automáticas de moldagem por sopro de PET uma base confiável para linhas de embalagem.
4. Alta qualidade de produção e ampla gama de aplicações
A máquina processa PET e materiais relacionados de forma constante, produzindo garrafas com espessura de parede uniforme, alta transparência e dimensões de gargalo precisas, em conformidade com as normas de segurança para embalagens de alimentos. É particularmente adequada para embalar condimentos líquidos, como óleo comestível, molho de soja e vinagre, e é compatível com diversas estruturas de alça e recipientes de grande porte. Esta máquina de moldagem por sopro de garrafas plásticas ajuda os clientes a aprimorar a consistência da aparência do produto e a competitividade no mercado, apoiando a produção de embalagens de qualidade para exportação em mercados internacionais exigentes.
5. Operação totalmente automática minimiza a dependência de mão de obra.
Como uma máquina de moldagem por sopro totalmente automática, a EPA.ES-2C150 integra o carregamento da pré-forma, o aquecimento por infravermelho, a moldagem por sopro com estiramento, o resfriamento e a ejeção da garrafa em uma sequência automatizada contínua. Isso reduz drasticamente a necessidade de mão de obra manual na linha de produção, diminui as taxas de erro do operador e permite a produção contínua 24 horas por dia, sem interrupções. O ciclo automatizado garante qualidade consistente da produção da primeira à última garrafa, tornando-a a escolha preferida entre os fabricantes de máquinas de moldagem por sopro que buscam automação completa.
6. Opções de configuração personalizadas para diversas necessidades de produção
Como uma plataforma flexível de máquinas de moldagem por sopro personalizadas, a série ES-2C oferece múltiplas configurações de modelo, incluindo EPA.ES-2C130, EPA.ES-2C150, EPA.ES-2C200 e EPA.J-2C366 (20L), cada uma otimizada para diferentes volumes de garrafa, estruturas de alça e metas de produção. Moldes personalizados, tamanhos de gargalo e arranjos de porta-formas estão disponíveis sob encomenda, tornando esta série de máquinas de moldagem por sopro para garrafas com alça adaptável a praticamente qualquer especificação de garrafa para óleo comestível ou condimento exigida por linhas de embalagem globais.
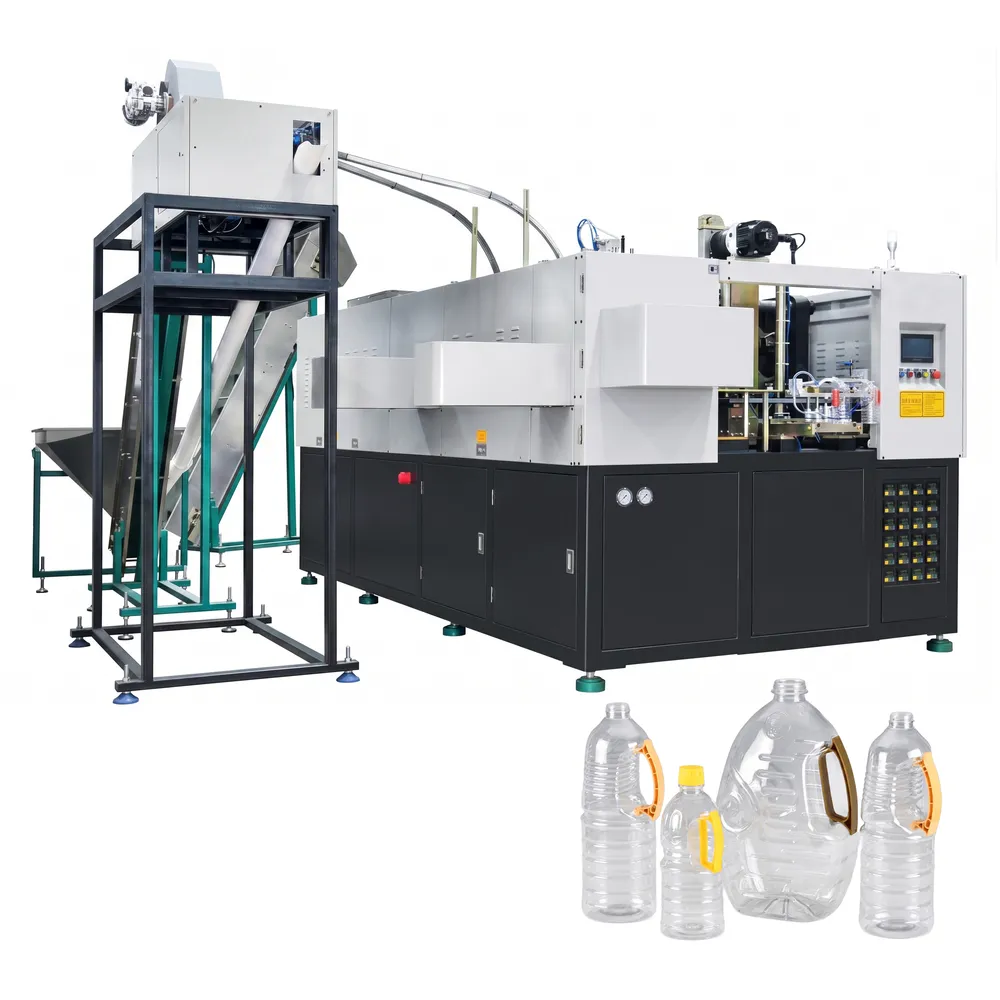
Como funciona a máquina de moldagem por sopro de dois estágios EPA.ES-2C150?
Etapa 1: Preparação da matéria-prima
O processo de moldagem por sopro começa com uma preparação rigorosa da matéria-prima. Os grânulos de PET, PP ou PE são cuidadosamente selecionados, misturados, secos e alimentados na unidade de injeção. O teor de umidade é rigorosamente controlado, geralmente abaixo de 50 ppm para o PET, para evitar a degradação hidrolítica. Somente após uma verificação rigorosa das propriedades do material, os grânulos avançam para as etapas de fusão e plastificação, garantindo uma fusão consistente que produzirá pré-formas com densidade e transparência uniformes em toda a produção.
Etapa 2: Moldagem por Injeção de Pré-formas
Durante a fase de moldagem por injeção, o plástico preparado e fundido é injetado sob pressão e temperatura precisamente controladas em um molde de pré-formas com múltiplas cavidades. Parâmetros como temperatura de fusão, velocidade de injeção, pressão de recalque e tempo de resfriamento são rigorosamente controlados pelo sistema PLC. O resultado é um lote de pré-formas geometricamente precisas, com roscas de gargalo bem formadas e espessura de parede consistente. Esta etapa é fundamental para a qualidade de cada garrafa produzida por esta máquina de moldagem por sopro de dois estágios.
Etapa 3: Pré-aquecimento da pré-forma
Antes da moldagem por sopro, todas as pré-formas passam por um forno de aquecimento infravermelho multizona, onde sua temperatura é elevada uniformemente até a faixa de transição vítrea, tipicamente entre 90 e 110 °C para PET. O design do forno EPA.ES-2C150 apresenta controle de temperatura por zonas, com ar de resfriamento direcionado para a área da rosca do gargalo para preservar a precisão dimensional. A distribuição uniforme da temperatura da pré-forma nesta etapa é crucial: ela determina se a garrafa se expandirá uniformemente e evita o afinamento ou a opacidade localizados que reduziriam a qualidade e a atratividade do produto final nas prateleiras.
Etapa 4: Moldagem por sopro com estiramento
A pré-forma pré-aquecida é transferida para a estação de moldagem por sopro, onde uma haste de estiramento a estende axialmente até a altura total do recipiente, enquanto ar comprimido a 26–35 kg/cm² a expande radialmente para preencher a cavidade do molde. Esse processo de estiramento biaxial, característico das máquinas de moldagem por injeção e sopro, confere resistência, transparência e propriedades de barreira a gases superiores à garrafa finalizada. O estiramento acionado por servomotor proporciona um controle preciso e repetível do curso em cada ciclo, garantindo geometria idêntica da garrafa em todo o lote de produção.
Aplicações da máquina de moldagem por sopro para garrafas de óleo comestível
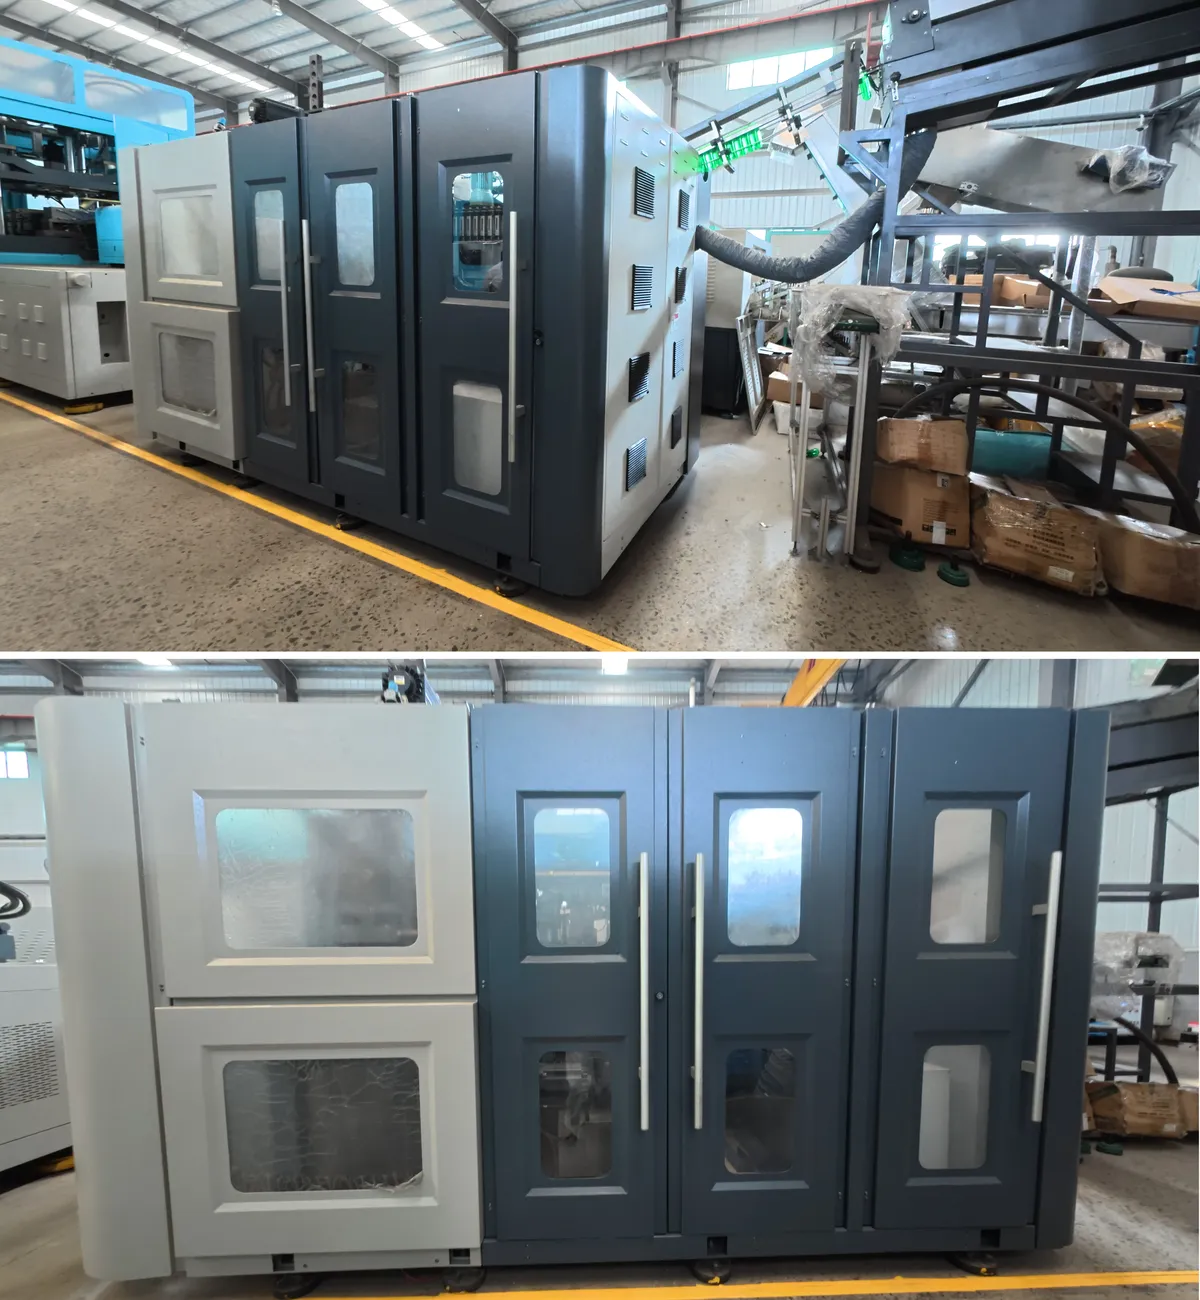
Nossas máquinas especializadas de moldagem por sopro são projetadas para produzir recipientes de PET/PE de alta qualidade para óleos comestíveis, condimentos e líquidos industriais de grande volume. O modelo EPA.ES-2C150 fabrica com eficiência uma ampla gama de recipientes para os seguintes setores e categorias de produtos:
1. Embalagem de óleo comestível
A máquina foi otimizada para produzir garrafas PET transparentes para óleo em volumes que variam de 1L a 20L, com configurações de alça frontal e traseira. Seu controle preciso da espessura da parede e a compatibilidade com materiais de qualidade alimentar a tornam a escolha ideal para marcas de óleo de girassol, óleo de soja, azeite de oliva e óleo de palma que exigem transparência consistente, vedação à prova de vazamentos e alta resistência ao empilhamento para apresentação em prateleiras de varejo e logística de distribuição.
2. Recipientes para condimentos e molhos
Como comprovado máquina de moldagem por sopro de garrafas Para aplicações em condimentos, a EPA.ES-2C150 produz com eficiência garrafas para molho de soja, vinagre, molho de ostra, óleo de pimenta e outros condimentos líquidos. O processo de estiramento biaxial proporciona excelente resistência química contra líquidos ácidos e salinos, enquanto o acabamento preciso do gargalo garante compatibilidade com os sistemas de fechamento inviolável e de rosca padrão utilizados em linhas de envase de alimentos em todo o mundo.
3. Garrafas de grande formato com alça para líquidos industriais
A série é particularmente eficaz na produção de garrafas com alça de 5L, 10L e 20L para óleo de motor, produtos químicos agrícolas e concentrados de limpeza pesada. A estrutura reforçada da alça e o processo de sopro de parede espessa proporcionam excelente ergonomia de aderência e durabilidade do recipiente. Isso posiciona a máquina como uma solução eficaz de moldagem por sopro industrial para distribuidores de produtos químicos e operações de embalagens para o mercado de reposição automotiva que necessitam de alta produção de recipientes duráveis e empilháveis.
4. Embalagens de agroquímicos e pesticidas
Para o setor agrícola, a EPA.ES-2C150 pode produzir frascos de PET e PEAD para herbicidas, fertilizantes concentrados e formulações de pesticidas. A resistência química do PET extrudado, combinada com tolerâncias rigorosas na rosca do gargalo, garante a integridade dos sistemas de fechamento com trava de segurança infantil e certificação da ONU. A uniformidade confiável da parede evita fissuras por tensão e vazamentos durante o armazenamento e o uso no campo, atendendo às regulamentações internacionais de embalagens de agroquímicos nos mercados da América Latina e da Ásia.
5. Produtos de limpeza domésticos e institucionais
Detergentes para roupa, produtos de limpeza para pisos, detergentes para louça e concentrados desinfetantes embalados em garrafas com alça de 2 a 5 litros se beneficiam significativamente dos recursos de moldagem por sopro de precisão da EPA.ES-2C150. A qualidade consistente da produção da máquina garante alta adesão de rótulos de alto contraste, resistência à compressão e compatibilidade de corantes — fatores críticos para marcas de produtos de limpeza que competem em visibilidade nas prateleiras e conveniência para o consumidor em supermercados e canais de distribuição institucional.
6. Recipientes para bebidas e água próprios para contato com alimentos
Além de óleos e condimentos, a EPA.ES-2C150 também é capaz de produzir garrafas PET de grande formato para água, bebidas esportivas e sucos. O processamento de materiais seguros para contato com alimentos, combinado com a orientação biaxial da máquina, proporciona desempenho superior como barreira contra oxigênio e CO2, prolongando a vida útil de bebidas sensíveis. Essa versatilidade permite que os fabricantes de embalagens atendam a diversos setores de bens de consumo com uma única plataforma de máquina de moldagem por sopro de garrafas PET.
7. Produção personalizada de garrafas OEM para proprietários de marcas
Como uma solução personalizada de moldagem por sopro, a EPA.ES-2C150 oferece suporte à produção OEM para marcas que necessitam de formatos de garrafa exclusivos, logotipos em relevo ou geometrias de alça não padronizadas. A equipe de design de moldes 3D da Ever-Power trabalha diretamente com os engenheiros de embalagem das marcas para desenvolver moldes de sopro personalizados que atendam a requisitos específicos de identidade visual, enquanto o processo servo-controlado da máquina garante que os designs personalizados sejam reproduzidos com tolerâncias dimensionais rigorosas em milhões de ciclos de produção.
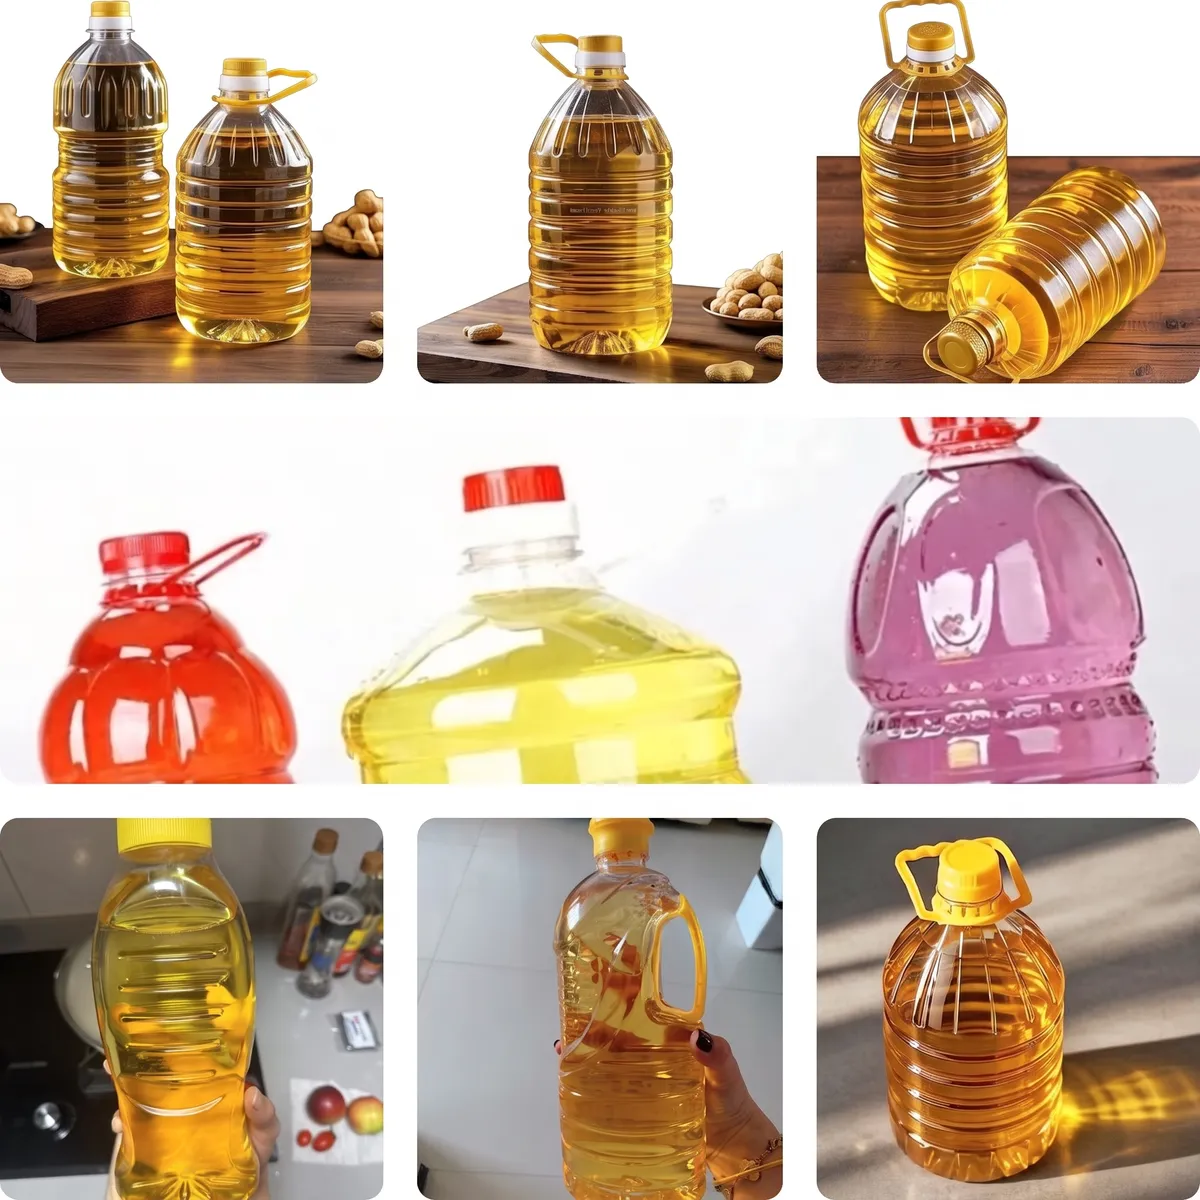
Peças para máquina de moldagem por sopro de garrafas com alça EPA.ES-2C150
Unidade de Injeção
A unidade de injeção consiste em um conjunto de parafuso e cilindro usinado com precisão, responsável pela plastificação da resina PET ou PP em temperaturas controladas (tipicamente 265–280 °C para PET). A rotação do parafuso, acionada por servomotor, garante volume e pressão de material fundido consistentes durante cada ciclo de injeção, determinando diretamente a precisão do peso da pré-forma e a uniformidade da parede. As zonas de aquecimento do cilindro são controladas independentemente por PID para evitar a degradação térmica da resina e manter o índice de fluidez dentro das especificações para cada garrafa produzida.
Estação de Moldagem
A estação de moldagem abriga o molde de pré-forma de 2 cavidades ou o molde de sopro, dependendo da etapa do processo. Cada cavidade é usinada em aço ferramenta de alta qualidade com acabamento polido espelhado para minimizar defeitos superficiais nas garrafas acabadas. A construção modular da estação permite trocas rápidas de moldes, o que é fundamental para fabricantes que trabalham com múltiplos SKUs na mesma linha. A temperatura do molde é controlada por meio de canais de resfriamento integrados conectados ao chiller, mantendo cada cavidade entre 8 e 10 °C para tempos de ciclo ideais e transparência das garrafas.
Unidade de Fixação
A unidade de fechamento fornece a força mecânica necessária para manter as metades do molde firmemente fechadas contra a pressão interna de sopro de 26 a 35 kg/cm². O modelo EPA.ES-2C150 utiliza um mecanismo de fechamento tipo alavanca servoacionado que proporciona ciclos de abertura e fechamento rápidos e repetíveis, minimizando o consumo de energia em comparação com sistemas puramente hidráulicos. Um curso de fechamento de 190 mm e uma distância máxima de abertura do molde de 440 mm acomodam toda a gama de moldes para óleo comestível e garrafas com alça da série ES-2C sem a necessidade de modificações na máquina.
Unidade de sopro
A unidade de sopro compreende um circuito de compressor de alta pressão, válvulas solenoides de controle e um atuador de haste de estiramento que trabalham em conjunto para executar a etapa de orientação biaxial. Ar de baixa pressão a 7 kg/cm² é introduzido inicialmente para pré-expandir a pré-forma, seguido por ar de alta pressão a 26–35 kg/cm² para a conformação final. A haste de estiramento é servocontrolada com um curso de 450 mm, proporcionando uma orientação biaxial precisa, que é a característica de qualidade que define esta plataforma de moldagem por injeção e sopro com estiramento e é fundamental para a resistência da parede e o desempenho de barreira da garrafa.
Sistema de controle
A EPA.ES-2C150 utiliza um sistema de controle PLC de nível industrial com uma IHM touchscreen colorida que fornece aos operadores monitoramento em tempo real de todos os parâmetros do processo: pontos de ajuste da zona de temperatura, pressão de sopro, velocidade de estiramento, contagem de ciclos e status de alarmes. O armazenamento de receitas permite salvar até 50 programas de produção, possibilitando a rápida troca entre modelos de garrafas. O sistema também inclui rotinas de diagnóstico de falhas que identificam e exibem códigos de mau funcionamento, reduzindo significativamente o tempo de solução de problemas e reforçando a reputação da máquina como uma máquina de moldagem por sopro confiável para ambientes de produção com alta disponibilidade.
Forno de aquecimento de pré-formas
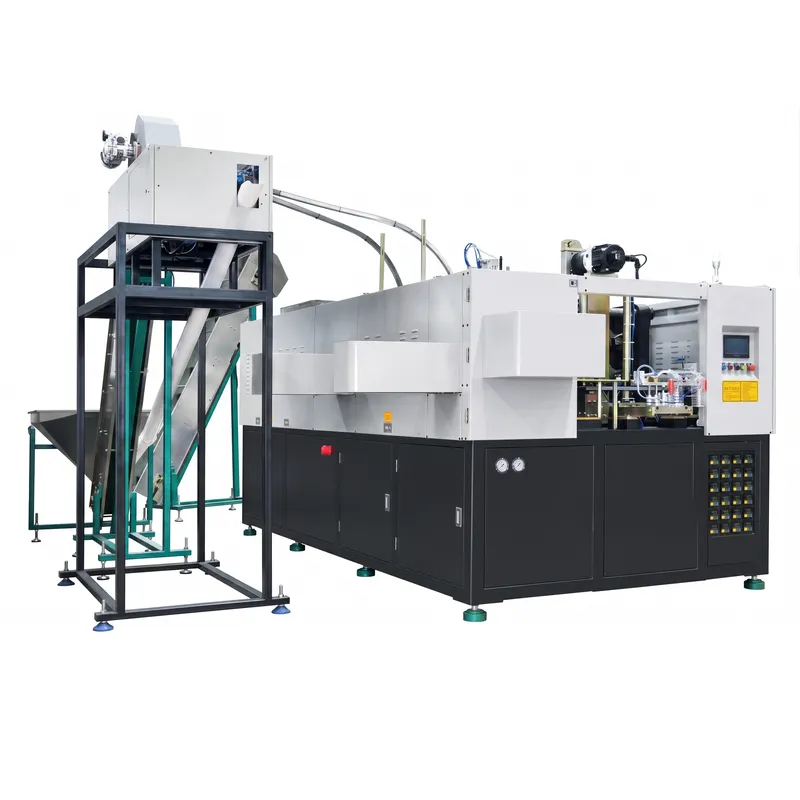
O forno de aquecimento infravermelho multizona é um componente essencial desta máquina automática de moldagem por sopro, responsável por condicionar as pré-formas ao perfil de temperatura preciso necessário para um estiramento biaxial eficaz. Controladores de zona independentes gerenciam cada conjunto de lâmpadas infravermelhas, enquanto o resfriamento por ar forçado evita o superaquecimento da área da rosca do gargalo. A capacidade do forno, com 60 posições para pré-formas no modelo EPA.ES-2C150, garante um fornecimento contínuo de pré-formas termicamente condicionadas para a estação de sopro, mantendo a produção nominal de 1.800 garrafas por hora sem atrasos ou inconsistências térmicas.
Sistema de transporte e transferência de pré-formas
Um sistema automatizado de transporte de pré-formas, incluindo um alimentador de funil, esteira transportadora e mecanismo de transferência baseado em mandril, alimenta as pré-formas do armazenamento a granel para o forno de aquecimento e, posteriormente, para a estação de moldagem por sopro, sem manuseio manual. Esse fluxo de pré-formas totalmente automatizado elimina os riscos de contaminação, críticos em embalagens para alimentos, e é um dos principais motivos pelos quais a EPA.ES-2C150 se qualifica como uma máquina de moldagem por sopro totalmente automática. O sistema de transferência foi projetado para oferecer confiabilidade sem travamentos, com juntas de liberação rápida para facilitar a manutenção.
Sistema de ejeção e transporte de garrafas
Ao término de cada ciclo de moldagem por sopro, as garrafas finalizadas são ejetadas automaticamente da cavidade do molde aberto e transferidas para uma esteira de saída para processamento subsequente, como teste de vazamento, rotulagem, enchimento ou fechamento. O sistema de ejeção utiliza empurradores pneumáticos sincronizados com a sequência de abertura do molde para evitar deformações ou arranhões nas garrafas. A velocidade da esteira de saída é ajustável para corresponder à velocidade da linha subsequente, tornando a EPA.ES-2C150 facilmente integrável em linhas de enchimento e embalagem totalmente automatizadas que atendem à indústria de óleos comestíveis e condimentos.
Máquina de moldagem por sopro de dois estágios vs. Máquina de moldagem por sopro de estágio único
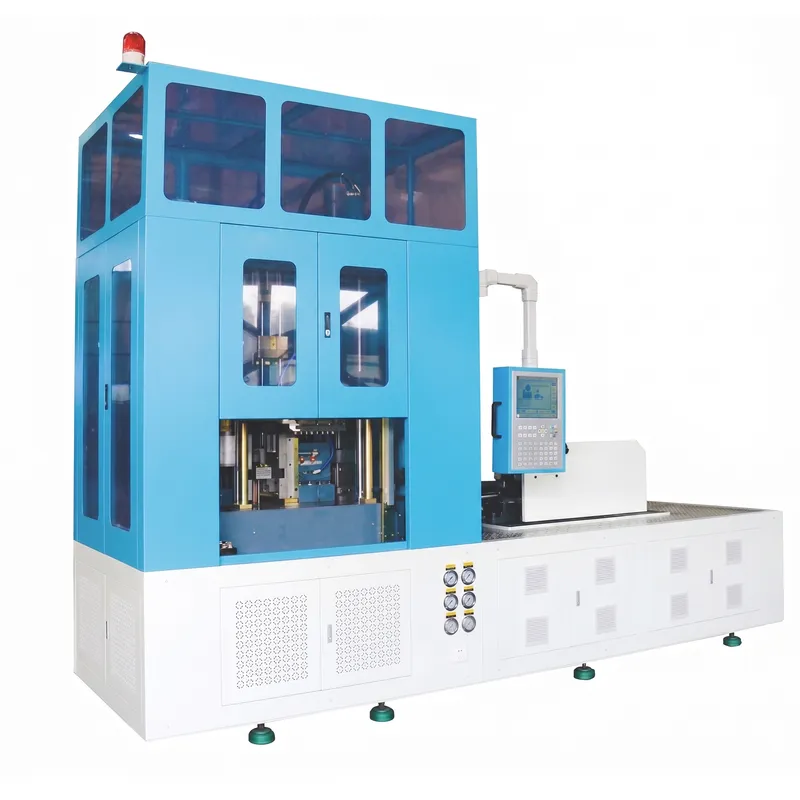
Máquinas de moldagem por sopro de estágio único
Princípio de funcionamento: As máquinas de estágio único integram o aquecimento da pré-forma e o sopro de garrafas em um único sistema. As pré-formas de PET são moldadas por injeção e transferidas imediatamente para a estação de sopro enquanto ainda estão quentes, eliminando a necessidade de resfriá-las e reaquecê-las. Essa integração compacta é ideal para operações de produção em espaços reduzidos, onde o espaço físico e o orçamento são limitados. Essas máquinas são uma versão simplificada do conceito de moldagem por injeção e sopro, realizando todo o processo em uma única passagem.
Vantagens:
- Configuração compacta: O aquecimento e o sopro da pré-forma ocorrem na mesma unidade, exigindo menos espaço.
- Menor investimento inicial: Menos máquinas e infraestrutura simplificada reduzem os custos iniciais.
- Operação mais simples: O processo integrado requer menos etapas de manuseio e menos coordenação.
- Produção flexível: A rápida troca entre tamanhos de garrafa é ideal para linhas de produção de pequena escala ou com múltiplos produtos.
Limitações:
- Capacidade de produção reduzida: Geralmente mais lento - adequado apenas para lotes de pequeno a médio volume.
- Maior consumo de energia por garrafa: aquecer cada pré-forma individualmente é menos eficiente do que reaquecê-las em lote.
- Controle de qualidade limitado das pré-formas: A produção de pré-formas pode ser menos otimizada, afetando a uniformidade das garrafas.
- Intervenção manual: Alguns modelos exigem carregamento manual de pré-formas, aumentando a necessidade de mão de obra.
Máquinas de moldagem por sopro de dois estágios
Princípio de funcionamento: A máquina de moldagem por sopro de dois estágios separa a produção de pré-formas do processo de moldagem por sopro em duas etapas distintas. As pré-formas são produzidas inicialmente por moldagem por injeção, armazenadas e, em seguida, carregadas em um forno de reaquecimento dedicado antes de serem sopradas para formar as garrafas acabadas. Essa separação permite maior automação, maior produtividade e controle de qualidade superior das pré-formas. A EPA.ES-2C150 é um excelente exemplo dessa arquitetura, produzindo 1.800 garrafas por hora com qualidade consistente.
Vantagens:
- Alta capacidade de produção: As máquinas de dois estágios produzem milhares de garrafas por hora - ideais para operações em escala industrial.
- Eficiência energética: O reaquecimento em massa de pré-formas em fornos otimizados reduz significativamente o consumo de energia por garrafa.
- Uniformidade aprimorada das garrafas: O condicionamento controlado da pré-forma garante distribuição uniforme de temperatura e espessura de parede consistente.
- Compatível com automação: A alimentação, o aquecimento e o sopro totalmente automatizados das pré-formas minimizam a mão de obra e o tempo de inatividade da produção.
- Escalabilidade: Facilmente integrável em linhas de envase e fechamento de alto volume para uma operação de embalagem totalmente automatizada.
Limitações:
- Investimento inicial mais elevado: Requer infraestrutura e equipamentos de climatização mais extensos.
- Área ocupada maior: Fornos, esteiras transportadoras e áreas de armazenamento exigem espaço adicional no piso.
- Menos flexibilidade para pequenas tiragens: Alterar o design das garrafas pode demorar mais, reduzindo a adequação para mudanças frequentes de produto.
Principais diferenças: Estágio único vs. Dois estágios
| Recurso | Máquina de estágio único | Máquina de dois estágios |
|---|---|---|
| Integração de Processos | Aquecimento e insuflação em uma única máquina | Etapas separadas de condicionamento e sopro da pré-forma |
| Capacidade de produção | Moderado (corridas pequenas a médias) | Alta (produção em escala industrial) |
| Investimento inicial | Mais baixo | Mais alto |
| Eficiência energética | Menos eficiente por garrafa | Mais eficiente através do aquecimento em massa das pré-formas. |
| Nível de automação | Semiautomático ou manual | Totalmente automático |
| Flexibilidade | Alta; fácil troca de tamanho | Mais baixo; adequado para longas séries de produção. |
| Uniformidade da garrafa | Moderado | Alto condicionamento controlado |
| Pegada | Compactar | Maior; requer fornos e esteiras transportadoras. |
| Requisitos de mão de obra | Maior devido às operações manuais. | Inferior; altamente automatizado |
Fatores a considerar na escolha de uma máquina
- Volume de produção: Operações de alto volume se beneficiam de máquinas de dois estágios; produtores de baixo a médio volume podem achar que um estágio único é suficiente.
- Investimento de capital: As máquinas de estágio único são menos caras e mais fáceis de instalar. As máquinas de dois estágios exigem um investimento inicial maior, mas reduzem os custos de mão de obra e energia a longo prazo.
- Variabilidade no design das garrafas: As máquinas de estágio único são mais adequadas para mudanças frequentes de tamanho ou forma em lotes curtos.
- Custos de energia: As máquinas de dois estágios são mais eficientes em termos de energia por garrafa, o que reduz os custos operacionais ao longo do tempo em altos volumes.
- Disponibilidade de mão de obra: Máquinas de dois estágios altamente automatizadas reduzem a dependência de operadores qualificados, o que é importante em mercados com custos de mão de obra crescentes.
- Disponibilidade de espaço: As máquinas de estágio único são mais compactas, enquanto as configurações de dois estágios exigem mais espaço para fornos e esteiras transportadoras.
- Requisitos de qualidade do produto: Se a consistência na espessura da parede, a transparência e a resistência mecânica forem essenciais, as máquinas de dois estágios são sempre preferíveis para embalagens de alimentos e condimentos.
 |
 |
| Máquina de moldagem por sopro de dois estágios | Máquina de moldagem por sopro de estágio único |
Matérias-primas compatíveis
Polietileno Tereftalato (PET)
O PET é o principal material processado pela EPA.ES-2C150 e pela maioria das máquinas de moldagem por sopro de PET. Sua excepcional transparência, leveza e excelentes propriedades de barreira a gases o tornam o padrão global para recipientes de óleo comestível, condimentos e bebidas. As garrafas de PET produzidas nesta máquina atendem às normas de segurança para contato com alimentos, incluindo os padrões de embalagens de alimentos da FDA e da UE, oferecendo excelente rigidez em paredes finas, mantendo-se totalmente recicláveis dentro dos fluxos de resíduos de PET estabelecidos em todo o mundo.
Polietileno de alta densidade (PEAD)
O HDPE é um polímero robusto e resistente a produtos químicos, amplamente utilizado em embalagens de grande formato, como garrafas de óleo de motor, galões de detergente e recipientes para agroquímicos. No contexto desta máquina de moldagem por sopro de plástico, o HDPE permite a produção de garrafas opacas e resistentes a impactos, com alças, que toleram variações de temperatura e conteúdos químicos agressivos. As embalagens de HDPE também são adequadas para reciclagem em sistemas de coleta padrão de polietileno, apoiando as metas de sustentabilidade das marcas em mercados regulamentados.
Polietileno de baixa densidade (PEBD)
O LDPE confere flexibilidade e translucidez à embalagem, tornando-o ideal para frascos do tipo squeeze usados em dispensadores de condimentos, produtos de higiene pessoal e serviços de alimentação. Quando processado nesta máquina de moldagem por sopro de garrafas, o LDPE produz embalagens com excelente resistência à umidade e boa flexibilidade em baixas temperaturas, o que as torna adequadas para embalagens de condimentos refrigerados. Sua maciez também proporciona uma experiência tátil agradável para os consumidores finais, o que é valorizado em embalagens de produtos alimentícios e de hotelaria de alta qualidade.
Polipropileno (PP)
O PP é valorizado por seu alto ponto de fusão (160–170 °C) e excelente resistência química, tornando-o adequado para aplicações de envase a quente e embalagens farmacêuticas ou químicas onde a estabilidade térmica é essencial. Como material compatível com esta máquina de sopro de plástico, o PP permite a produção de recipientes opacos ou semitransparentes que suportam tanto o processamento de condimentos a quente quanto a distribuição em cadeia fria. O PP também é aprovado para contato direto com alimentos e classificado como seguro para aplicações em recipientes de uso único e reutilizáveis por órgãos globais de segurança alimentar.
Policarbonato (PC)
O PC é um termoplástico de engenharia de alto desempenho, reconhecido por sua excepcional resistência a impactos, transparência óptica e estabilidade dimensional em uma ampla faixa de temperaturas. Quando aplicável a esta máquina de moldagem por sopro, o PC produz garrafas de água reutilizáveis, contêineres retornáveis de grande volume e embalagens industriais especiais que devem suportar o estresse mecânico em ambientes de cadeia de suprimentos e de campo. Os recipientes de PC oferecem transparência semelhante à do vidro, com resistência a quedas muito superior, tornando-os uma opção premium para aplicações onde durabilidade e aparência são igualmente importantes.
Polietileno (PE)
As misturas de PE que combinam HDPE e LDPE, ou incorporam MDPE (Polietileno de Média Densidade), permitem que os fabricantes ajustem as características de rigidez e flexibilidade para atender às necessidades específicas de cada embalagem. Essa compatibilidade com misturas de PE torna a EPA.ES-2C150 uma solução versátil para fornecedores de máquinas de moldagem por sopro, capaz de processar uma ampla gama de polímeros para atender às diversas necessidades dos clientes sem grandes modificações na máquina, o que permite ciclos de desenvolvimento de produtos mais rápidos para empresas inovadoras no setor de embalagens.
PETG (PET modificado com glicol)
O PETG oferece a transparência e a processabilidade do PET com maior resistência e durabilidade química, principalmente contra solventes e agentes de limpeza. Para embalagens de condimentos premium e óleos alimentícios especiais, o PETG permite a produção de garrafas com paredes cristalinas e excelente resistência a impactos, mesmo em espessuras menores. Sua temperatura de processamento ligeiramente inferior à do PET também reduz o consumo de energia no forno de aquecimento, tornando o PETG uma escolha eficiente para operações de moldagem por sopro de alta velocidade, onde tanto a qualidade quanto a produtividade são prioridades.
 |
 |
 |
 |
Manutenção da máquina de moldagem por sopro de plástico EPA.ES-2C150
1. Inspeção regular de lâmpadas e fornos infravermelhos
Inspecione semanalmente todas as lâmpadas de aquecimento infravermelho para verificar sinais de diminuição da intensidade da luz, rachaduras ou emissão irregular de radiação. Lâmpadas com emissão reduzida causam aquecimento não uniforme da pré-forma, resultando em defeitos nas garrafas, como espessura irregular da parede e perda de transparência. Substitua qualquer lâmpada que apresente desvio de emissão superior a 15% em relação à sua especificação nominal. Limpe os refletores das lâmpadas mensalmente com um pano seco e sem fiapos para remover o acúmulo de pó de resina, que pode reduzir a eficiência do aquecimento e aumentar o tempo de ciclo nesta máquina automática de moldagem por sopro.
2. Manutenção do circuito de água de refrigeração
O sistema de água de resfriamento deve ser verificado quinzenalmente quanto à vazão, estabilidade da temperatura e qualidade da água. Mantenha a temperatura de operação do sistema entre 8 e 10 °C utilizando o chiller conectado e verifique a vazão em relação aos 30 l/min nominais para o modelo EPA ES-2C150. Lave os circuitos de resfriamento trimestralmente com um agente desincrustante suave para remover a incrustação mineral que restringe o fluxo e reduz a eficiência do resfriamento. Monitore a qualidade da água utilizando medidores de condutividade e pH; o uso de água deionizada ou amaciada é altamente recomendado para evitar corrosão interna e obstrução dos canais de resfriamento do molde.
3. Cuidados com a cavidade do molde e a superfície de separação
Limpe as cavidades do molde de sopro ao final de cada turno de produção usando uma escova de latão macia e um solvente suave para remover depósitos de oligômeros de PET e resíduos de óleo que se acumulam nas superfícies polidas das cavidades. Inspecione as superfícies da linha de junção em busca de entalhes, arranhões ou desgaste que possam causar rebarbas nas garrafas acabadas. Aplique uma fina camada de lubrificante desmoldante de grau alimentício nas superfícies de junção durante paradas prolongadas para evitar a oxidação. O cuidado adequado com o molde influencia diretamente a qualidade da superfície e a precisão dimensional de cada garrafa produzida por esta máquina de moldagem por sopro totalmente automática.
4. Lubrificação de componentes de acionamento mecânico
Todos os pinos do mecanismo de fixação por alavanca, hastes guia, mancais da haste de estiramento e elos da corrente de transporte de pré-formas devem ser lubrificados de acordo com o cronograma de manutenção do fabricante, normalmente a cada 500 horas de operação. Utilize somente lubrificantes de alta qualidade e resistentes à temperatura, compatíveis com os materiais especificados no manual da máquina. A lubrificação insuficiente leva ao desgaste acelerado de componentes usinados com precisão, aumentando a folga no sistema de fixação e comprometendo a consistência dimensional das garrafas. Mantenha um registro de lubrificação para garantir que nenhum intervalo de manutenção seja perdido durante períodos de alta demanda de produção nesta máquina industrial de moldagem por sopro.
5. Verificações do filtro de ar e do sistema de compressor
O circuito de sopro de alta pressão depende de ar limpo e seco para atingir uma pressão de sopro consistente de 26 a 35 kg/cm². Verifique e substitua os cartuchos do pré-filtro e do filtro coalescente a cada 1.000 horas de operação, ou com maior frequência em ambientes com poeira. Drene os coletores de umidade na unidade de preparação de ar diariamente para evitar a entrada de água no circuito de sopro, o que pode causar turvação nas garrafas ou corrosão na cavidade do molde. Verifique se a vazão do compressor de alta pressão atende ao consumo de ar de alta pressão nominal de 1.000 a 1.500 l/min especificado pela norma EPA.ES-2C150 durante os picos de produção.
6. Inspeções de sistemas de controle e elétricos
Realize uma inspeção elétrica completa do painel de controle do CLP, conexões de terminais, unidades de servoacionamento e tela sensível ao toque da IHM trimestralmente. Verifique se há parafusos de terminais soltos, sinais de superaquecimento nos disjuntores e qualquer corrosão nos conectores dos sensores. Faça backup de todas as receitas de produção e programas do CLP em um dispositivo de armazenamento externo mensalmente. Mantenha o interior do gabinete do painel de controle limpo e livre de acúmulo de poeira, utilizando ar comprimido direcionado para longe das placas de circuito. Sistemas de controle com manutenção adequada são essenciais para a precisão e confiabilidade a longo prazo das peças da máquina de moldagem por sopro e para o desempenho geral da produção.
Características do molde para máquina de sopro de garrafas com alça para óleo comestível
Molde de injeção de pré-forma
Design de lábio de matriz dupla
A borda da matriz é composta por dois componentes alinhados com precisão que garantem o alinhamento coaxial entre o ponto de injeção da pré-forma e o núcleo durante cada ciclo de injeção. Esse design elimina a excentricidade na distribuição da espessura da parede da pré-forma, que é o fator mais importante para a produção de garrafas com resistência de parede e transparência óptica consistentes em toda a extensão do corpo da embalagem quando processadas por esta máquina de moldagem por sopro.
Layout otimizado do canal de água de resfriamento
Um circuito de refrigeração a água estrategicamente projetado dentro do molde da pré-forma aumenta a eficiência do resfriamento, reduzindo os tempos de ciclo e garantindo a solidificação rápida e uniforme de cada pré-forma. Ciclos de resfriamento mais curtos aumentam diretamente a capacidade de produção horária do sistema EPA.ES-2C150, e o resfriamento uniforme evita a contração diferencial que, de outra forma, causaria pré-formas deformadas ou fora das especificações na etapa de moldagem por sopro.
Aço ferramenta 2316 importado para conformação de componentes.
Todos os componentes de pré-formas, incluindo os insertos do núcleo e da cavidade, são fabricados em aço inoxidável 2316 importado e submetidos a um rigoroso tratamento térmico. Este tipo de aço oferece excelente resistência à corrosão na presença de PET fundido e água de refrigeração, reduzindo a frequência de manutenção e prolongando a vida útil do molde. O endurecimento por tratamento térmico garante que as superfícies da cavidade mantenham seu acabamento espelhado mesmo após milhões de ciclos de injeção, preservando a precisão dimensional durante toda a vida útil do molde.
Placas estruturais de aço inoxidável 420
Placas de núcleo, placas de cavidade e outros componentes estruturais do molde são fabricados em aço inoxidável 420, que oferece resistência superior à corrosão e usinabilidade. Essa escolha de material garante que a estrutura do molde mantenha seu alinhamento preciso e planicidade mesmo após exposição prolongada à água de refrigeração e aos ciclos térmicos inerentes aos processos de injeção de alta velocidade, contribuindo para a confiabilidade a longo prazo do ecossistema de peças de máquinas de moldagem por sopro.
Moldagem por sopro
Matéria-prima de aço de alta qualidade
Os moldes de sopro são usinados em liga de alumínio de alta qualidade, própria para uso aeroespacial, ou em aço temperado, dependendo do volume de produção e das necessidades do material. O material base de alta qualidade garante que as superfícies da cavidade resistam ao desgaste causado pelo contato mecânico repetido da pré-forma de PET soprada, mantendo a precisão dimensional do diâmetro do corpo da garrafa, da geometria da alça e do perfil da base ao longo de milhões de ciclos de produção nesta máquina de moldagem por sopro de garrafas com alça.
Projeto CAD/CAM 3D avançado
Cada molde de sopro é projetado usando software CAD 3D avançado com análise de simulação de fluxo para verificar se a distribuição da pressão do ar dentro do molde produzirá uma espessura de parede uniforme em todo o corpo da garrafa. O projeto baseado em simulação elimina iterações dispendiosas de prototipagem física e permite que a equipe de engenharia da Ever-Power garanta que os formatos personalizados das garrafas atendam às especificações estruturais e estéticas dos clientes antes mesmo da usinagem do primeiro molde.
Catálogo de designs de garrafas versáteis
A Ever-Power mantém uma extensa biblioteca de designs de moldes padrão para garrafas comuns de óleo comestível, condimentos e com alça, permitindo que os compradores selecionem e adquiram ferramentas comprovadas sem o tempo de espera e o custo do desenvolvimento de moldes totalmente personalizados. Para clientes OEM, designs de garrafas sob medida estão disponíveis com modelagem 3D completa e fluxo de trabalho de aprovação do cliente, garantindo que o molde final ofereça as propriedades estéticas e funcionais exatas exigidas para a linha de embalagens da marca.
Componentes metálicos usinados por CNC
Todos os componentes metálicos do molde de sopro, incluindo os corpos das cavidades, os insertos de fundo e os insertos de divisão do gargalo, são totalmente usinados por CNC com tolerâncias de até 0,02 mm. Esse nível de precisão garante um registro perfeito da linha de partição, eliminando rebarbas e marcas de injeção nas garrafas acabadas. A usinagem CNC também garante a intercambialidade repetível entre os conjuntos de insertos de reposição, reduzindo o tempo de inatividade associado à manutenção do molde e à substituição de componentes em ambientes de produção de alto volume.
 |
 |
Falhas comuns e resolução de problemas
1. Espessura irregular da parede em garrafas acabadas
Sintomas: As garrafas apresentam paredes visivelmente mais grossas ou mais finas em um lado em comparação com o lado oposto. Causas: Aquecimento não uniforme da pré-forma devido a falha da lâmpada ou variação da temperatura na zona do forno; haste de estiramento desalinhada causando estiramento descentralizado; excentricidade da pré-forma devido à etapa de moldagem por injeção. Soluções: Inspecionar e substituir as lâmpadas infravermelhas defeituosas; recalibrar as temperaturas da zona do forno; verificar o alinhamento da haste de estiramento e ajustar o centramento; verificar a qualidade da pré-forma e os parâmetros de injeção com o fornecedor da pré-forma.
2. Corpo da garrafa turvo ou opaco
Sintomas: As garrafas PET produzidas apresentam aspecto turvo, leitoso ou falta de transparência óptica esperada. Causas: Temperatura da pré-forma muito alta ou muito baixa, causando branqueamento por tensão; umidade excessiva na resina PET, causando hidrólise; água de resfriamento contaminada, causando embaçamento da superfície. Soluções: Verificar se o teor de umidade da pré-forma está abaixo de 50 ppm antes do processamento; ajustar as temperaturas do forno para a faixa correta de processamento de PET (90–110 °C); verificar a pureza da água de resfriamento e a condição do filtro; inspecionar a estabilidade da temperatura da água entre 8 e 10 °C.
3. Deformação ou encolhimento da garrafa após a ejeção
Sintomas: As garrafas apresentam alterações dimensionais ou deformações após a remoção do molde. Causas: Tempo de resfriamento insuficiente dentro do molde; temperatura da água de resfriamento muito alta; remoção prematura antes da solidificação completa da garrafa. Soluções: Aumentar o tempo de resfriamento do molde no programa do CLP; verificar se a temperatura de saída do chiller se mantém entre 8 e 10 °C de forma consistente; verificar se a vazão da água de resfriamento atende à especificação de 30 l/min; inspecionar se há obstruções nos canais de resfriamento do molde que restringem o fluxo e reduzem a eficiência da extração de calor.
4. Ruptura da pré-forma durante a moldagem por sopro
Sintomas: As pré-formas rompem durante a fase de pré-expansão a baixa pressão ou de sopro a alta pressão, acionando alarmes na máquina e interrompendo a produção. Causas: Superaquecimento da pré-forma, causando afinamento localizado antes da etapa de sopro; velocidade de rampa de pressão de sopro muito rápida para a espessura da pré-forma; peso ou espessura da parede da pré-forma abaixo da especificação. Soluções: Reduzir as temperaturas da zona do forno e verificar a temperatura da pré-forma com um pirômetro infravermelho antes do sopro; diminuir a taxa de rampa de pressão de sopro nas configurações do CLP; verificar se as especificações da pré-forma correspondem aos requisitos do projeto do molde de sopro.
5. Respingo na linha de separação da garrafa
Sintomas: Aberturas finas ou excesso de material aparecem ao longo da linha de junção ou da junção da base das garrafas produzidas. Causas: Superfícies de junção do molde desgastadas ou contaminadas, impedindo o fechamento completo; força de fechamento insuficiente para a pressão de sopro aplicada; pinos de alinhamento do molde desgastados ou danificados. Soluções: Inspecionar e limpar as superfícies de junção do molde; substituir os pinos e buchas de alinhamento desgastados; verificar se as configurações de força de fechamento no CLP são adequadas para o volume da garrafa e a pressão de sopro; mandar refazer a face do molde se o desgaste da superfície de junção exceder 0,05 mm de desvio.
6. Taxa de produção inconsistente abaixo de 1.800 garrafas por hora
Sintomas: A produção cai consistentemente abaixo da capacidade nominal de 1.800 garrafas por hora, reduzindo a eficiência da linha. Causas: Entupimentos na alimentação de pré-formas no sistema de transporte; tempos de resfriamento prolongados devido ao baixo desempenho do chiller; temporização do ciclo do CLP não otimizada para a especificação atual da garrafa. Soluções: Inspecionar o funil de pré-formas e os mandris de transporte quanto a desgaste ou desalinhamento; verificar se a capacidade do chiller é adequada; revisar e otimizar os parâmetros de tempo do ciclo do CLP com a equipe de suporte técnico da Ever-Power; garantir que todas as peças da máquina de moldagem por sopro estejam dentro dos limites de vida útil.
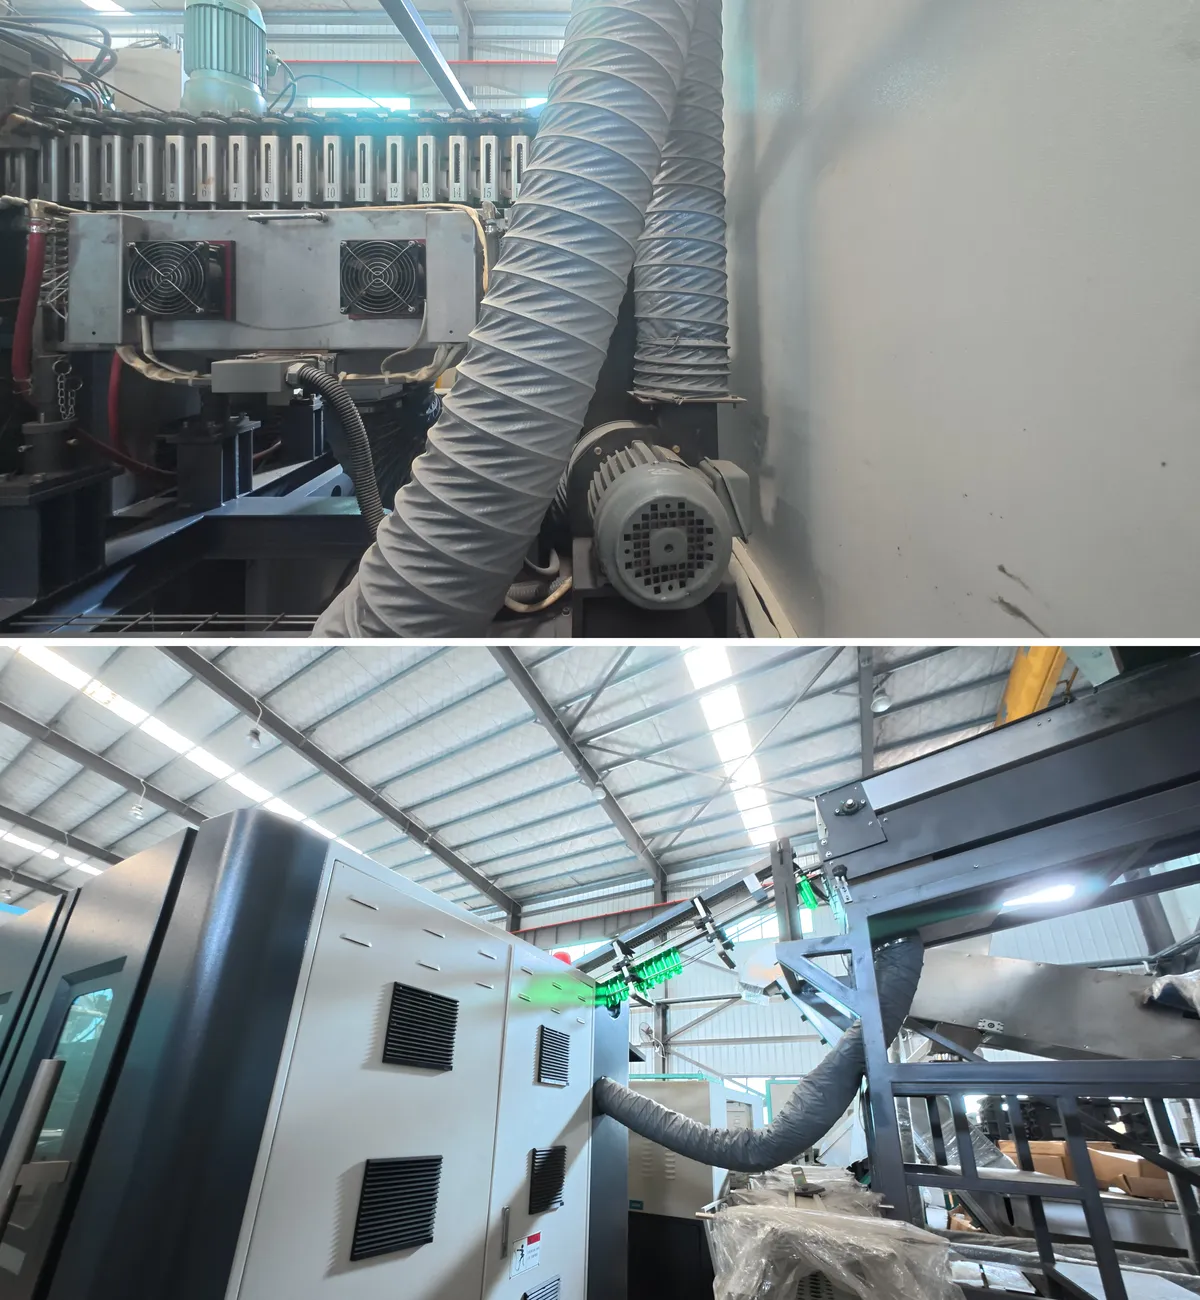
Por que escolher a máquina de moldagem por sopro de plástico da Ever-Power?
A Ever-Power ISBM Machinery Co., Ltd., do México, dedica-se principalmente à pesquisa, desenvolvimento, produção, vendas e comércio global de máquinas automáticas de moldagem por injeção e sopro, incluindo máquinas de moldagem por injeção e estiramento e sopro. Com mais de duas décadas de experiência em fabricação, nossa linha de produtos abrange máquinas de moldagem por injeção e sopro, máquinas de moldagem por extrusão e sopro, máquinas ISBM e equipamentos auxiliares, atendendo fabricantes de embalagens nos setores farmacêutico, alimentício, cosmético, de saúde e industrial em todo o mundo. A Ever-Power reúne uma equipe de engenheiros seniores e especialistas técnicos com profundo conhecimento tanto em projeto de máquinas de moldagem por injeção e sopro quanto em engenharia de moldes para esse fim. Essa dupla competência em desenvolvimento de máquinas e moldes significa que nossos clientes recebem soluções totalmente integradas, e não apenas hardware. Nossa equipe de P&D aprimora continuamente a arquitetura das máquinas, o software de controle e os projetos de moldes para manter a Ever-Power na vanguarda do cenário global de fabricantes de máquinas de moldagem por sopro.
Nossas máquinas processam toda a gama de polímeros para embalagens: HDPE, LDPE, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, bioplásticos, EVA, PCTG e muito mais. Os volumes dos recipientes variam de 1 ml a 1.000 ml nas plataformas ISBM e até 22.000 ml na série ES. Essa ampla cobertura de materiais e tamanhos torna a Ever-Power a parceira ideal para fornecedores de máquinas de moldagem por sopro que buscam uma solução completa para diversas linhas de produtos e setores de mercado. A Ever-Power constrói linhas de embalagem completas, integrando a moldagem por sopro com a produção de pré-formas, enchimento, fechamento, rotulagem e sistemas de embalagem. Nossa abordagem completa reduz a carga de coordenação para os clientes e garante que todos os componentes do equipamento estejam otimizados para funcionar em conjunto desde o primeiro dia. Essa capacidade diferencia a Ever-Power de simples revendedores de equipamentos e nos posiciona como um verdadeiro parceiro de manufatura para empresas que constroem novas instalações de embalagem ou expandem sua capacidade de produção.
A Ever-Power oferece um serviço detalhado e atencioso em todas as etapas do relacionamento com o cliente. A consultoria pré-venda inclui a revisão do design da garrafa, orientação na seleção de materiais e planejamento da linha de produção. Durante a entrega e instalação, nossos engenheiros fornecem suporte presencial para o comissionamento ou assistência remota por vídeo. Após a venda, nossa equipe técnica permanece disponível para otimização de parâmetros, treinamentos de atualização para operadores e fornecimento de peças de reposição, garantindo que os clientes extraiam o máximo valor do seu investimento em máquinas de moldagem por sopro de plástico durante toda a sua vida útil. A Ever-Power opera sob os princípios de desenvolvimento empresarial de autossuficiência, integridade, pragmatismo, inovação e responsabilidade. Esses valores se refletem em cada máquina que construímos, cada molde que projetamos e cada relacionamento com o cliente que mantemos. Não vendemos apenas máquinas; construímos parcerias de longo prazo com fabricantes de embalagens que dependem de nossos equipamentos para entregar qualidade, eficiência e competitividade em seus mercados. Escolher a Ever-Power significa escolher um fornecedor tão comprometido com o sucesso da sua produção quanto você.
 |
 |
 |
 |
 |
 |
Perguntas frequentes
P: Quais os tamanhos de garrafa que a máquina de moldagem por sopro totalmente automática EPA.ES-2C150 pode produzir?
A: A EPA.ES-2C150 foi projetada para produzir recipientes com volume máximo de 2.500 ml por cavidade, com diâmetro máximo de 130 mm e altura máxima de 250 mm. Ela é especialmente otimizada para óleos comestíveis e garrafas com alça na faixa de 1 L a 5 L. Para volumes maiores, de até 22.000 ml (20 L), está disponível o modelo EPA.J-2C366(20L) da mesma série. Configurações de moldes personalizadas permitem que a máquina acomode uma ampla gama de tamanhos intermediários de garrafas para atender a requisitos específicos de produção.
P: Qual é a capacidade de produção teórica da máquina de moldagem por sopro de garrafas de óleo comestível EPA.ES-2C150?
A: A EPA.ES-2C150 tem uma capacidade nominal teórica de produção de 1.800 garrafas por hora, baseada na produção de 2 cavidades com pré-formas PET padrão e parâmetros de processo otimizados. Na prática, a produção contínua normalmente atinge de 1.700 a 1.780 garrafas por hora, dependendo do tamanho da garrafa, do peso da pré-forma, dos requisitos de refrigeração e das condições ambientais. Para requisitos de maior produtividade, o modelo EPA.ES-2C200 da mesma série oferece uma capacidade teórica de produção de 1.600 garrafas por hora, com volumes maiores, de até 5.000 ml.
P: Quais materiais são compatíveis com esta máquina de moldagem por sopro de plástico?
A: A EPA.ES-2C150 foi projetada principalmente para PET (Polietileno Tereftalato), que é o material padrão para garrafas transparentes de óleo comestível e condimentos. A máquina também pode processar PP (Polipropileno) e resinas termoplásticas compatíveis. Para aplicações em PEAD (Polietileno de Alta Densidade), consulte nossa equipe técnica sobre os requisitos de configuração da máquina. Todos os materiais compatíveis devem atender aos padrões de segurança para contato com alimentos quando usados em embalagens de óleo comestível ou condimentos. A Ever-Power pode aconselhar sobre a seleção de materiais com base na aplicação específica do recipiente e no mercado-alvo.
P: Como a EPA.ES-2C150 se compara a uma máquina de moldagem por sopro de extrusão para garrafas de óleo?
A: A EPA.ES-2C150 utiliza moldagem por injeção e sopro (ISBM), que difere fundamentalmente de uma máquina de moldagem por extrusão e sopro. A ISBM produz garrafas com uniformidade superior na espessura da parede, melhor transparência óptica, maior resistência à ruptura e dimensões mais precisas da rosca do gargalo em comparação com a EBM. Para embalagens de óleo comestível, onde a transparência, a adesão do rótulo e a integridade estrutural são críticas, a ISBM é a tecnologia preferida. A moldagem por extrusão e sopro é mais adequada para formatos irregulares e recipientes com alça, onde a precisão do gargalo é menos crítica. Para garrafas de óleo com alça grande que exigem excelente transparência, a EPA.ES-2C150 é a solução mais robusta.
P: Quais são os requisitos de água de refrigeração da máquina de moldagem por sopro EPA.ES-2C150?
A: A máquina requer água de refrigeração com pressão de operação de 5–6 kg/cm², mantida a uma temperatura de 8–10 °C, com uma vazão de 30 l/min. É necessário um chiller industrial dedicado para atingir e manter a temperatura de 8–10 °C de forma confiável, independentemente da temperatura ambiente. Recomenda-se fortemente o uso de água amolecida ou deionizada para evitar o acúmulo de incrustações minerais nos canais de refrigeração do molde, o que reduziria a eficiência da refrigeração e aumentaria a taxa de defeitos nas garrafas ao longo do tempo. A qualidade da água de refrigeração deve ser monitorada mensalmente quanto aos níveis de condutividade e pH.
P: Esta máquina de moldagem por sopro é totalmente elétrica ou utiliza sistemas hidráulicos?
A: A EPA.ES-2C150 utiliza uma arquitetura híbrida que combina acionamentos servoelétricos para fechamento, estiramento e transporte da pré-forma com sistemas pneumáticos para o circuito de sopro. Não se trata de uma máquina de moldagem por sopro totalmente elétrica, nem de uma máquina de moldagem por sopro completamente elétrica no sentido estrito, pois utiliza ar comprimido para a etapa de sopro. No entanto, ela não utiliza circuitos hidráulicos tradicionais, o que reduz a complexidade da manutenção, elimina os riscos de contaminação do óleo hidráulico e melhora a eficiência energética em comparação com os sistemas de moldagem por sopro hidráulicos mais antigos. Para configurações servoelétricas específicas, entre em contato com nossa equipe de vendas.
P: Qual o suprimento de ar de alta pressão necessário para o EPA.ES-2C150?
A: O EPA.ES-2C150 requer ar comprimido de alta pressão com uma pressão de sopro de 26–35 kg/cm² (aproximadamente 25–35 bar), com um consumo de ar comprimido de 1.000–1.500 l/min. É necessário um compressor de ar de alta pressão dedicado, com capacidade mínima de 35 bar. Também é necessário ar comprimido de baixa pressão para controle, a 7 kg/cm², com consumo de 600 l/min, para os atuadores pneumáticos e circuitos de pré-sopragem. A Ever-Power recomenda a aquisição de sistemas de compressor e secador de ar compatíveis do nosso portfólio de máquinas auxiliares para garantir a compatibilidade e a confiabilidade do fornecimento de ar para operações de produção contínuas.
P: Quanto tempo leva para trocar os moldes do EPA.ES-2C150?
R: Com operadores treinados seguindo o procedimento padronizado de troca de moldes, as trocas de moldes na EPA.ES-2C150 normalmente levam de 2 a 4 horas, dependendo da diferença nas dimensões das garrafas entre os moldes de saída e de entrada. Dispositivos de fixação de liberação rápida e um design modular de molde de sopro reduzem significativamente o tempo de troca mecânica. Após a troca de moldes, um breve período de aquecimento e verificação de parâmetros de 30 a 60 minutos é necessário antes que a produção em velocidade máxima seja retomada. A Ever-Power fornece documentação detalhada do procedimento de troca de moldes e oferece suporte remoto durante a primeira troca para novos clientes.
P: Qual é o requisito de alimentação elétrica para a máquina de moldagem por sopro EPA.ES-2C150?
A: O modelo EPA.ES-2C150 requer uma potência máxima de aquecimento de 42,5 kW, com uma potência de aquecimento típica de 18 kW durante a produção em regime permanente. A máquina opera com uma fonte de alimentação industrial trifásica. A especificação exata de tensão e frequência (por exemplo, 380 V/50 Hz ou 440 V/60 Hz) deve ser confirmada no momento da encomenda para garantir a compatibilidade com a infraestrutura elétrica local do comprador. Um painel elétrico dedicado com disjuntores e dispositivos de segurança adequados deve ser instalado por um eletricista qualificado antes da entrada em funcionamento da máquina.
P: A Ever-Power oferece configurações personalizadas de máquinas de moldagem por sopro para formatos de garrafa não padronizados?
R: Sim. A Ever-Power oferece máquinas de moldagem por sopro e soluções de moldes totalmente personalizadas para geometrias de garrafas não padronizadas, incluindo formatos assimétricos, designs com múltiplas alças, perfis ergonômicos para melhor aderência e elementos de marca em relevo. Nossa equipe de engenharia trabalha com os designers de embalagens dos clientes, utilizando software CAD 3D e ferramentas de simulação de fluxo para desenvolver projetos de moldes que sejam fabricáveis dentro da geometria da estação de sopro e fechamento da EPA.ES-2C150. O desenvolvimento de moldes personalizados geralmente leva de 6 a 10 semanas, desde a aprovação do projeto até a produção da primeira amostra. Por favor, forneça o desenho ou uma amostra da sua garrafa para uma avaliação de viabilidade técnica.
Avaliações de clientes
Carlos Mendez, Indústria de Óleos Comestíveis, Brasil
"Instalamos a EPA.ES-2C150 há cerca de oito meses em nossa fábrica de engarrafamento de óleo comestível em São Paulo e, honestamente, a produção tem sido extremamente estável. Estamos engarrafando óleo de girassol em garrafas de 5 litros e produzindo, em média, de 1.750 a 1.780 garrafas por hora, consistentemente, em nossos dois turnos diários. O sistema de aquecimento centralizado era algo que nossa equipe de engenharia inicialmente duvidava, mas provou ser realmente eficiente em termos de energia. Nosso consumo de eletricidade por mil garrafas diminuiu cerca de 121 TP3T em comparação com nossa máquina anterior. A equipe de serviço da Ever-Power também foi muito profissional durante a instalação e permaneceu no local por quatro dias até que nos sentíssemos confortáveis com o sistema. Estamos muito satisfeitos com esta compra."
Li Weiming, Embalagem de Condimentos, China
"Eu estava procurando uma máquina de moldagem por sopro de garrafas com alça confiável para recipientes de molho de soja entre 2L e 5L para nossa fábrica em Shandong. Comparamos três fornecedores diferentes e acabamos escolhendo a Ever-Power principalmente por sua reputação em suporte técnico e pela disponibilidade de peças de reposição. A máquina está funcionando há seis meses sem nenhuma parada não planejada. A consistência da espessura da parede é muito boa, nossa taxa de rejeição no controle de qualidade é inferior a 0,5%, o que é muito melhor do que nosso equipamento antigo. A entrega foi rápida, chegando exatamente no prazo que nos foi informado."
Rajesh Patel, Embalagens de Alimentos, Índia
"Tivemos uma ótima experiência com a equipe de compras e logística da Ever-Power. Encomendamos a EPA.ES-2C150 para nossa unidade em Gujarat para produzir garrafas PET de 3 litros para óleo comestível com alças traseiras. O transporte do México para o porto de Nhava Sheva ocorreu sem problemas e a documentação alfandegária estava completa e correta, o que nos poupou muita dor de cabeça. A máquina em si foi fácil de instalar com o manual fornecido e o suporte remoto por vídeo dos engenheiros. Estamos usando a máquina há quatro meses e o desempenho está acima das nossas expectativas. A transparência das garrafas é excelente e nossos clientes varejistas notaram a melhoria na qualidade. Planejamos encomendar uma segunda unidade no próximo trimestre."
Hendra Sutanto, Embalagem de Lubrificantes, Indonésia
"Estamos operando a EPA.ES-2C150 há quase um ano em nossa linha de produção de garrafas de óleo lubrificante em Karawang, Java Ocidental. Produzimos garrafas de HDPE com alça de 4 e 5 litros para marcas de lubrificantes automotivos e a máquina lida muito bem com o material. Um aspecto que aprecio particularmente é o sistema de controle PLC; o recurso de armazenamento de receitas permite que nossos operadores alternem entre os programas de produção de garrafas rapidamente, sem precisar reinserir todos os parâmetros manualmente a cada vez. Isso reduziu nosso tempo de troca em quase 40 minutos por turno, o que representa um aumento significativo na capacidade de produção ao longo do mês. O suporte pós-venda via WhatsApp também tem sido surpreendentemente ágil."
Sofia Ramirez, Produção de Garrafas PET, México
"O serviço pós-venda da Ever-Power tem sido o melhor aspecto de toda a experiência. Administramos uma pequena empresa de produção de garrafas PET na Cidade do México e esta foi nossa primeira aquisição de uma máquina de moldagem por sopro totalmente automática. Quando tivemos uma dúvida sobre a configuração da velocidade da haste de estiramento para um novo molde de garrafa de 2,5 litros, a equipe técnica deles nos respondeu em menos de duas horas e nos guiou passo a passo pelas configurações do CLP em uma videochamada. A máquina em si tem se mostrado confiável durante os sete meses desde a instalação e nossos clientes têm comentado positivamente sobre a melhoria na transparência e consistência das garrafas. Para pequenas e médias empresas de engarrafamento no México que buscam um fornecedor confiável, a Ever-Power é uma opção que vale a pena considerar seriamente."
Ahmed Hassan, Embalagem de Óleo Comestível, Egito
"Para ser sincero, inicialmente tínhamos algumas preocupações em importar uma máquina de moldagem por sopro do México para nossa fábrica no Cairo. Mas fizemos uma pesquisa cuidadosa e as especificações técnicas e o preço da EPA.ES-2C150 eram muito competitivos. A máquina chegou bem embalada e sem danos. Produzimos garrafas de óleo comestível de 2 e 5 litros e a qualidade da produção tem sido consistente desde o primeiro dia. O sistema de controle de água de resfriamento mantém a temperatura muito estável em torno de 9 graus Celsius, o que é importante em nosso clima, onde as temperaturas ambientes ficam bastante altas no verão. Não tivemos problemas com superaquecimento ou deformação das garrafas. Eu recomendaria esta máquina para qualquer engarrafador egípcio que queira modernizar sua produção."
Mustafa Yildirim, Embalagem de Condimentos, Turquia
"Somos um fabricante de condimentos de médio porte em Istambul e encomendamos a EPA.ES-2C150 para a nossa produção de garrafas de vinagre e azeite. A máquina está funcionando em três turnos diários há cinco meses e não tivemos nenhum problema mecânico grave. A produção de 1.800 garrafas por hora nos permitiu reduzir nossos turnos de produção de quatro para três, mantendo o mesmo volume, o que nos economizou custos com mão de obra. O molde de sopro que encomendamos junto com a máquina era de ótima qualidade e as garrafas têm linhas de junção muito limpas, sem rebarbas. A embalagem e o envio para a Turquia foram profissionais e toda a documentação do seguro estava em ordem."
Thabo Dlamini, Embalagens de Produtos de Limpeza, África do Sul
"Utilizamos a EPA.ES-2C150 para produzir garrafas PET de 10 litros com alça frontal para uma marca de detergente de limpeza doméstica aqui em Joanesburgo. A máquina provou ser robusta o suficiente para o nosso ambiente de produção, onde a umidade e a temperatura ambiente variam bastante sazonalmente. O sistema de refrigeração funcionou de forma confiável em todas as condições. O que mais me agrada é que a máquina não exige um operador altamente qualificado depois de configurada corretamente. Nossa equipe aprendeu a operá-la rapidamente após o treinamento inicial por vídeo com a Ever-Power. Peças de reposição, como lâmpadas e válvulas de ar, também têm preços razoáveis. Excelente custo-benefício."
Nguyen Thi Lan, Produção de Garrafas PET, Vietnã
"Nossa empresa na cidade de Ho Chi Minh comprou a EPA.ES-2C150 há nove meses para produzir garrafas PET de 2 e 3 litros para óleo comestível. Honestamente, a qualidade das garrafas é muito boa; nossos clientes varejistas notaram a melhoria na transparência e uniformidade em comparação com o que produzíamos antes. A máquina funciona sem problemas e a interface do CLP é fácil de entender, mesmo para nossos operadores que não são muito técnicos. A única coisa que eu mencionaria é que o manual técnico poderia ser mais detalhado em vietnamita, mas a versão em inglês é bastante clara e o suporte por videochamada da equipe da Ever-Power é sempre útil. No geral, estou muito satisfeito com a decisão de escolher este fornecedor."
Informação adicional
| Editado por | Yjx |
|---|
Produtos relacionados
-
Máquina de moldagem por sopro totalmente automática EPA.AS-2C114.3 para frascos de produtos químicos de uso diário e cosméticos.
-

Máquina de moldagem por sopro totalmente automática EPA.ES-4C100 para frascos de produtos químicos de uso diário e cosméticos.
-
Máquina de moldagem por sopro totalmente automática EPA.ES-2C260 para frascos de produtos químicos de uso diário e cosméticos.
-
Máquina de moldagem por sopro totalmente automática EPA.ES-2C100 para frascos de produtos químicos de uso diário e cosméticos.


