
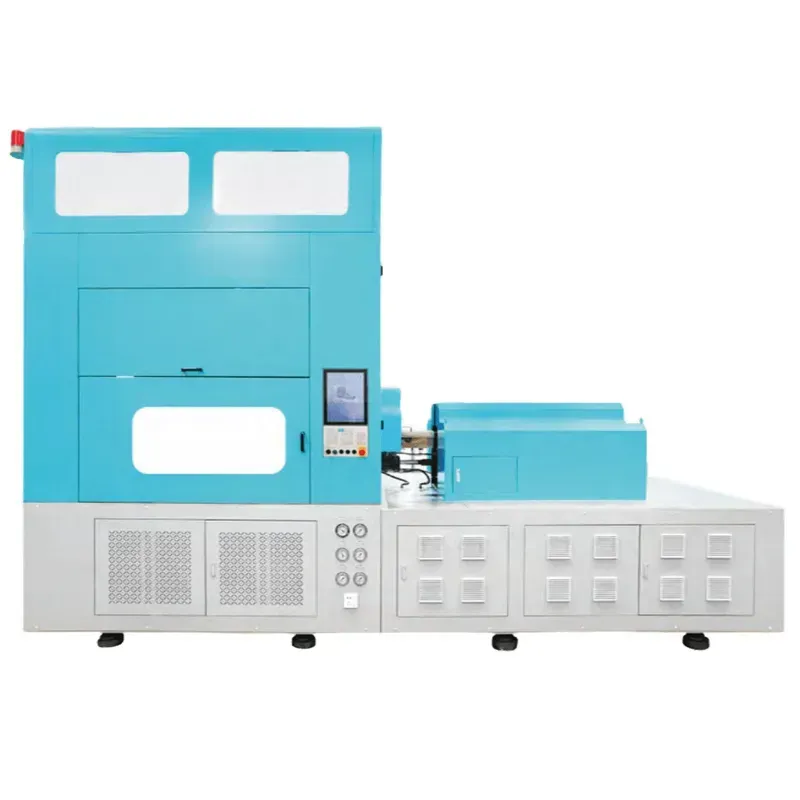
Machine de moulage par injection-soufflage Y200-V3, remplacement pour la machine japonaise AOKI SBIII-250LL-50S
La machine de moulage par injection-soufflage Y200-V3 est conçue pour remplacer directement et avec des performances élevées le modèle japonais AOKI SBIII-250LL-50S. Véritable machine de moulage par injection-soufflage en une seule étape, elle intègre l'injection, le conditionnement et le soufflage en un cycle continu unique à 4 stations, éliminant ainsi les manipulations intermédiaires et réduisant considérablement les risques de contamination. Cette machine transforme les matériaux PET et PETG pour produire des flacons pharmaceutiques, cosmétiques, des biberons, des bouteilles d'eau, des contenants de formes spéciales, et bien plus encore.
La machine de moulage par injection-soufflage Y200-V3 est conçue pour remplacer directement et avec des performances élevées le modèle japonais AOKI SBIII-250LL-50S. Véritable machine de moulage par injection-soufflage en une seule étape, elle intègre l'injection, le conditionnement et le soufflage en un cycle continu unique à 4 stations, éliminant ainsi les manipulations intermédiaires et réduisant considérablement les risques de contamination. Elle transforme les matériaux PET et PETG pour produire des flacons pharmaceutiques, cosmétiques, des biberons, des bouteilles d'eau, des contenants de formes spéciales, et bien plus encore. Son architecture mécanique standardisée et l'utilisation de composants d'origine internationale en font une solution fiable et conforme aux BPF pour les fabricants exigeant une production constante et le respect des réglementations.
Conçue par Mexico Ever-Power ISBM Machinery, cette machine de moulage par injection-soufflage monobloc est spécialement adaptée aux environnements de production ne nécessitant aucun contact humain lors du processus de formage. Que votre application concerne des emballages cosmétiques haut de gamme, des contenants pharmaceutiques stériles ou des bouteilles de boissons exigeant une transparence optique, la Y200-V3 offre la précision dimensionnelle et la qualité de surface requises par les acheteurs B2B modernes. Avec un diamètre de vis allant jusqu'à 60 mm, une capacité d'injection théorique de 480 cm³ et une force de fermeture de 300 kN, cette machine ISBM gère des volumes de production importants tout en consommant 15 à 25 % d'énergie en moins que les machines japonaises et européennes comparables.
Tableau comparatif des modèles de produits
1. Remplacement pour le modèle ASB japonais
| Modèle de machine Y/YS | Configuration / Remarques | Modèle japonais compatible |
| Y150-V4-2 | Configuration standard | ASB-12M |
| YS150-V4-EV | Servo complet | ASB-12M |
| Y250-V4 | Configuration standard | ASB-70DPH |
| Y250-V4-B | Série B | ASB-70DPW |
| Y650-V4 | Modèle grande capacité | ASB-650 |
2. Remplacement pour le modèle japonais AOKI
| Modèle de machine Y/YS | Configuration / Remarques | Modèle japonais compatible |
| Y150-V4-B | Série B | SBIII-100L-20 |
| Y150-V3-B | Modèle à 3 stations | SBIII-100L-20 |
| Y200-V4-B | Série B | SBIII-250LL-50S |
| Y200-V3 | Modèle à 3 stations | SBIII-250LL-50S |
| YS350-V4-EV | Servo complet | AL-350LL-40 |
| Modèle standard | Modèle de servo | Modèle entièrement électrique |
 |
 |
 |
Our Advanatges
1. La qualité est supérieure. Les bouteilles en plastique produites par les machines de soufflage japonaises présentent toutes une ligne de joint. Une protubérance de plastique se forme au milieu des deux moules de chaque côté, laissant une marque. En revanche, nos moules sont d'une précision extrême et cette marque est totalement invisible.
2. Notre production est rapide, grâce à un grand nombre de vis et à une cadence élevée. Alors que le Japon peut produire quatre bouteilles en plastique à la fois, nous pouvons en produire six.
3. Économisez de l'énergie. Nos machines consomment de 15% à 25% d'énergie en moins que celles du Japon, d'Europe et des États-Unis.
4. Un large éventail de technologies de commande électrique a été adopté pour remplacer les composants hydrauliques et pneumatiques. Par exemple, au Japon, les composants pneumatiques utilisés dans le mécanisme de coupe du fond sont ici remplacés par des servomoteurs, dont la vitesse est doublée. Dans l'industrie pharmaceutique et d'autres secteurs, l'utilisation exclusive de servomoteurs, sans aucun système hydraulique, garantit la conformité aux normes BPF et un fonctionnement dans un environnement exempt d'huile et de pollution.
Spécifications du produit
| Article | Unité | Caractéristiques | |||||||||||
| Nom | Moulage par injection-soufflage en une étape Machine (4 postes) |
||||||||||||
| Modèle | Y200-V3 (Compatible avec le modèle japonais AOKI SBIII-250LL-50S) | ||||||||||||
| Fabricant | Le Mexique toujours puissant | ||||||||||||
| Matériel | PET/PETG | ||||||||||||
| Diamètre de la vis | MM | 40 | 50 | 55 | 60 | ||||||||
| Volume d'injection théorique | CM³ | 240 | 340 | 380 | 480 | ||||||||
| Vitesse de rotation de la vis (tr/min) | r/min | 270 | 180 | 150 | 150~220 | ||||||||
| Force de serrage par injection | KN | 300 | |||||||||||
| Force de serrage par soufflage | KN | 250 | |||||||||||
| Puissance du moteur | KW | 49.2 | |||||||||||
| Puissance de chauffage | KW | 15 | |||||||||||
| Pression d'air soufflé | MPA | 2.0-3.5 | |||||||||||
| Pression de l'eau de refroidissement | MPA | 0.4-0.6 | |||||||||||
| Pression d'eau du refroidisseur d'huile de machine | MPA | 0.3-0.4 | |||||||||||
| Température de l'eau du refroidisseur d'huile de la machine | ℃ | 20-25 | |||||||||||
| Tension | V | 370-400 | |||||||||||
| (L*l*H) Taille (L*l*H) | MM | 4800x2000x3800 | |||||||||||
| Poids | T | 13 | |||||||||||
| Dimensions du produit | |||||||||||||
| Quantité de produit | PCS | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 10 | 12 | ||
| Diamètre de la bouteille (BD) | MM | 118 | 110 | 105 | 100 | 68 | 65 | 48 | 45 | 38 | 26 | ||
| Hauteur de la bouteille (H) | MM | 280 | 150 | 100 | |||||||||
| Diamètre du col (E) | MM | 90 | 90 | 90 | 65 | 38 | 32 | 26 | 25 | 23 | 15 | ||
| Volume maximal de la bouteille (ml) | ML | 2500 | 1500 | 900 | 750 | 350 | 200 | 100 | 50 | 30 | 20 | ||
| Poids maximal de la bouteille (W) | G | 150 | 65 | 45 | 35 | 30 | 28 | 25 | 20 | 15 | 10 | ||
Paramètre machine
| Modèle compatible : | Compatible with the Japanese Aoki SBIII-250LL-50S model |
| Diamètre de la vis : | 50 mm (en option) |
| Capacité d'injection théorique : | 442 g |
| Force de serrage par injection : | 300 kN |
| Course du moule supérieur : | 600 mm |
| Course inférieure du moule : | 350 mm |
| TEMP. Régulation du mouvement de base : | 300 mm |
| TEMP. Course du barillet régulée : | 350 mm |
| Coup de sortie : | 175 mm |
| Force de serrage par soufflage : | 250 kN (simple côté) |
| Coup de noyau de soufflage : | 300 mm |
| course de moulage par soufflage : | 75+75 mm |
| Réservoir d'huile VOL : | 300 L |
| Poids: | 13T |
Norme technique
| Système de servocommande : | Utilisation de 3 ensembles de systèmes de servopompes. |
| Puissance du servomoteur : | Puissance du servomoteur Inovance/ WEICHI : 49,2 KW. |
| Système de contrôle informatique : | Utilisation de l'automate programmable Inovance/MiRLE. |
| Entraînement de la platine : | La platine est équipée d'un servomoteur Yaskawa japonais ou d'un servomoteur WEICHI avec un réducteur TSUNTIEN taïwanais. |
| Soupape haute pression : | Utilisation de la vanne haute pression américaine Parker. |
| Cylindre pneumatique : | Utilisation du cylindre pneumatique Aitak. |
| Contrôle de la température : | Utilisation d'un boîtier de commande intégré pour contrôler la température, offrant une grande précision, une stabilité optimale et une facilité d'utilisation ; vous pouvez également opter pour le système de contrôle de température intégré. |
| Vanne de régulation de pression hydraulique : | Utilisation d'une vanne de régulation de pression hydraulique de marque YUKEN (Taïwan, Chine). |
| Vis chauffée : | La puissance de chauffage de la vis et des tubes de matériau est de 15 kW. |
| Structure de moulage par soufflage : | La structure de moulage par soufflage adopte un système de serrage de moule à vérin hydraulique ou à double servomoteur avec fonction de compensation haute pression. |
| Unité d'injection : | L'unité d'injection est commandée par un seul vérin. Le moteur de fusion peut être commandé hydrauliquement ou par un servomoteur. |
| Puissance totale de la machine : | Puissance totale de la machine : 64,2 kW. |
Caractéristiques de la machine ISBM Y200-V3
1. Improve Production Efficiency
Cette machine de moulage par injection-soufflage en une seule étape est capable de produire jusqu'à 6 bouteilles par cycle, contre 4 pour les équipements japonais comparables, grâce à un volume de solution de vis plus important et une plage de vitesses de rotation plus élevée. L'automatisation complète du processus gère chaque étape sans intervention manuelle, permettant à une petite équipe de gérer des lignes de production à haut volume. L'efficacité de production surpasse systématiquement celle des systèmes de moulage traditionnels en deux étapes et des procédés manuels, ce qui la rend parfaitement adaptée aux commandes en gros et aux contrats urgents.
2. Raccourcir le cycle de production
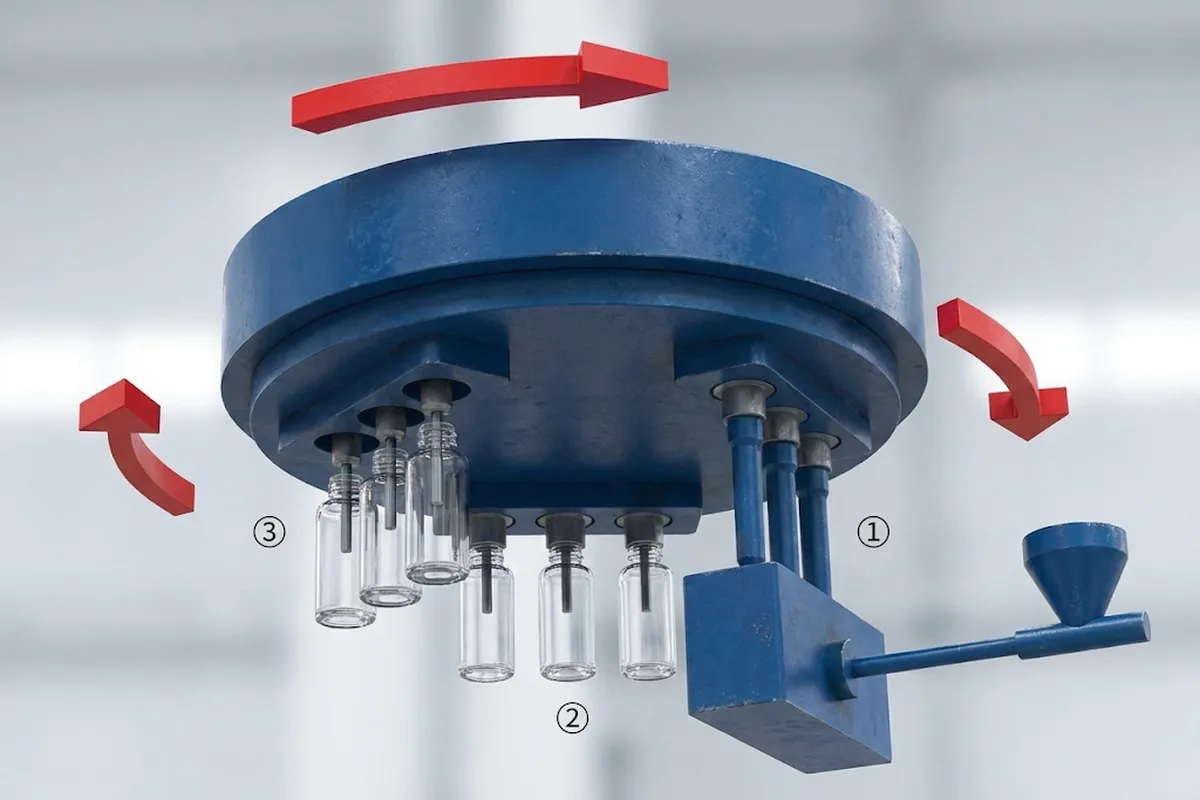
La Y200-V3 intègre l'intégralité du processus de production, de l'injection à la bouteille finie, au sein d'une seule machine. Grâce à un cycle rotatif continu à 4 stations (injection, conditionnement thermique, soufflage-étirage et éjection), elle élimine les étapes de transfert et de réchauffage qui ralentissent les procédés ISBM en deux étapes. Cette approche intégrée réduit considérablement le temps de cycle par unité et permet d'accroître les cadences de production sans augmenter la surface au sol ni les effectifs.
3. Améliorer la précision du moulage
La machine gère avec précision la température, la pression et la vitesse tout au long du cycle de moulage grâce à un système de contrôle PLC Inovance ou MiRLE doté d'une technologie de servopompe. Ce contrôle rigoureux garantit des dimensions de produit extrêmement constantes, une épaisseur de paroi uniforme et une densité stable dans toutes les cavités. L'outillage de moulage de haute précision utilisé par Ever-Power élimine quasiment toute trace de ligne de joint visible, un avantage certain par rapport à la production standard japonaise AOKI SBIII-250LL-50S. Il est ainsi parfaitement adapté aux emballages cosmétiques et aux contenants pharmaceutiques où la finition de surface influe directement sur l'image de marque.
4. Réduire les coûts de main-d'œuvre
L'automatisation complète des quatre postes de production élimine la variabilité liée à la manutention manuelle et réduit la dépendance aux opérateurs qualifiés pour les tâches de production courantes. Le mécanisme de découpe du fond utilise un servomoteur au lieu des composants pneumatiques du modèle de référence AOKI, doublant ainsi la vitesse de déplacement et réduisant encore la dépendance du temps de cycle à la précision de l'opérateur. Pour les applications pharmaceutiques, une configuration entièrement servo-motorisée supprime tous les systèmes hydrauliques, permettant un environnement de production sans huile conforme aux exigences strictes des BPF, sans nécessiter de personnel supplémentaire pour le contrôle de la contamination.
5. Assurer la conservation de l'énergie
La machine de moulage par injection-soufflage Y200-V3 consomme de 15 à 25 % d'énergie en moins que les machines japonaises, européennes et américaines équivalentes. Son système de trois servopompes ne consomme que la puissance proportionnelle à la charge réelle à chaque étape, évitant ainsi la consommation constante de pleine puissance des anciens systèmes hydrauliques. Des anneaux chauffants à nano-infrarouge lointain, économes en énergie, placés sur la vis et les tubes de matériau, assurent un apport thermique ciblé et efficace. Cette machine de moulage par injection-soufflage PET monobloc ne nécessite pas l'étape de réchauffage énergivore des procédés ISBM bi-étagés.
6. Compatible avec le modèle japonais AOKI SBIII-250LL-50S
La Y200-V3 est conçue pour remplacer avantageusement les presses à injecter-souffler AOKI, et plus particulièrement le modèle SBIII-250LL-50S. Les moules existants conçus pour le modèle de référence AOKI sont directement compatibles avec la Y200-V3, préservant ainsi votre investissement et réduisant les coûts de transition. Son encombrement (4 800 x 2 000 x 3 800 mm) est optimisé pour s'intégrer parfaitement à l'espace disponible dans l'équipement d'origine, simplifiant ainsi les mises à niveau. La Y200-V3 représente donc une solution de modernisation idéale pour les fabricants utilisant actuellement des équipements AOKI et recherchant une meilleure efficacité énergétique et une ligne de joint plus discrète.
Étapes du processus de moulage par injection-soufflage
1. Moulage par injection
Le procédé débute par le chauffage de la résine PET ou PETG à l'état fondu grâce à un système de vis et de cylindre équipé d'anneaux chauffants nano-infrarouges de 15 kW à faible consommation. La résine fondue est injectée dans la cavité du moule sous une force de serrage de 300 kN afin de former une préforme de forme précise. Cette préforme est partiellement refroidie pour stabiliser sa géométrie tout en conservant une énergie thermique suffisante pour rester malléable lors de l'étape d'étirage suivante. Pendant l'injection, le col de la bouteille est formé à ses dimensions finales et permanentes. Cette conception garantit une étanchéité fiable et une précision dimensionnelle au niveau du col, ce qui est particulièrement critique dans les lignes de remplissage pharmaceutiques et cosmétiques où la tolérance du col influe directement sur l'intégrité du bouchon.
2. Conditionnement et transfert des préformes
La table tournante servo-motorisée Yaskawa ou WEICHI transfère en douceur la préforme fraîchement moulée de la station d'injection à la zone de conditionnement thermique. L'entraînement de la table tournante utilise un réducteur TSUNTIEN (Taïwan) pour un indexage angulaire précis. Lors du passage de la préforme dans la zone de conditionnement, des noyaux et des cylindres de régulation thermique (courses respectives de 300 mm et 350 mm) stabilisent son profil de température interne et externe. Cette étape de conditionnement thermique contrôlé est une caractéristique essentielle du procédé de moulage par injection-soufflage en une seule étape : la préforme n'ayant jamais complètement refroidi, le conditionnement ne nécessite que des ajustements fins, sans réchauffage complet. Il en résulte des économies d'énergie importantes et un temps de cycle réduit par rapport aux procédés ISBM (injection-soufflage en deux étapes) ou de réchauffage-soufflage.
3. Moulage par soufflage-étirage
Il s'agit de l'étape déterminante du procédé de moulage par injection-soufflage. Une tige d'étirage étire la préforme axialement tandis que de l'air comprimé (2,0 à 3,5 MPa) la gonfle simultanément radialement contre les parois de la cavité du moule de soufflage. Ce dernier est maintenu fermé par une force de serrage unilatérale de 250 kN, avec une course du noyau de soufflage de 300 mm et une course du moule de 75 + 75 mm. Cette orientation biaxiale aligne les chaînes polymères PET dans deux directions perpendiculaires, augmentant considérablement la résistance de la paroi du contenant à la perméation des gaz, aux chocs et à la pression. On obtient ainsi une bouteille légère, transparente et robuste, présentant une épaisseur de paroi constante, une géométrie volumique précise et les propriétés barrières supérieures exigées par les marchés de l'emballage des boissons, des produits pharmaceutiques et des cosmétiques haut de gamme.
4. Refroidissement et éjection
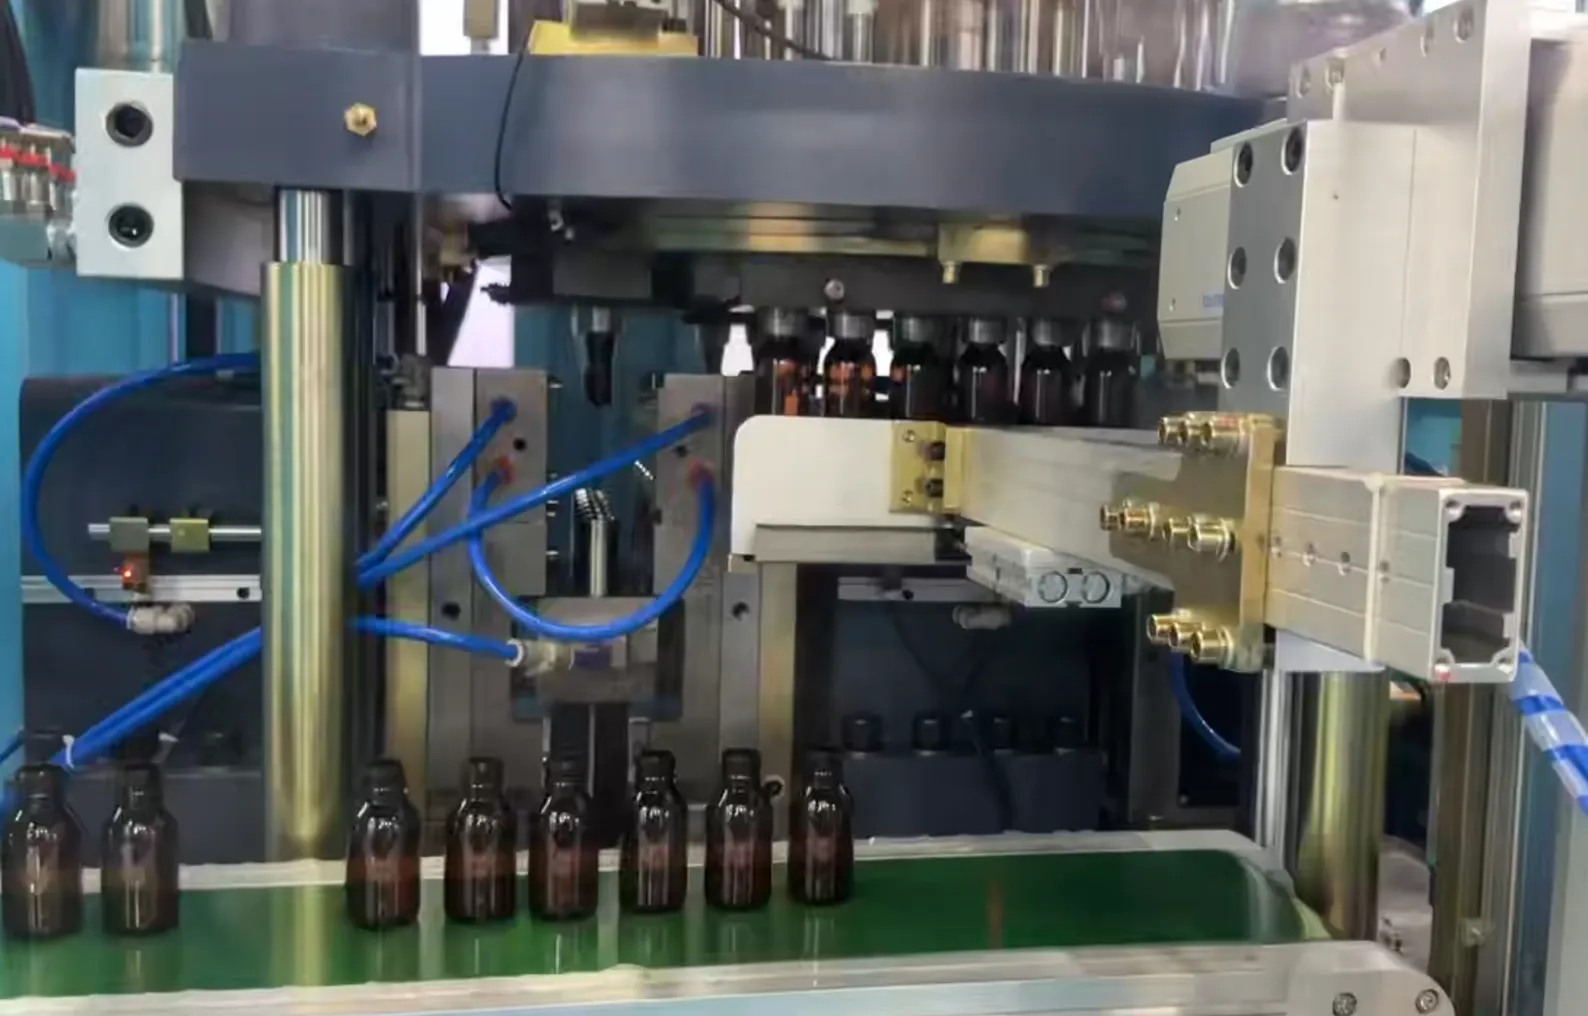
Une fois la bouteille formée à sa forme finale dans le moule de soufflage, l'eau de refroidissement circulant à une pression de 0,4 à 0,6 MPa extrait rapidement la chaleur et solidifie le contenant. Après le temps de refroidissement, le moule s'ouvre et le mécanisme d'éjection (course : 175 mm) éjecte automatiquement la bouteille finie sur le convoyeur de sortie. Aucune manipulation manuelle n'est requise à cette étape. Les bouteilles refroidies sont immédiatement prêtes pour les opérations de contrôle, d'étiquetage ou de remplissage en aval. Cette étape d'extraction entièrement automatisée est particulièrement importante pour les lignes de conditionnement pharmaceutique conformes aux BPF, où l'absence totale de contact humain pendant la production est à la fois une exigence réglementaire et un principe fondamental d'assurance qualité.
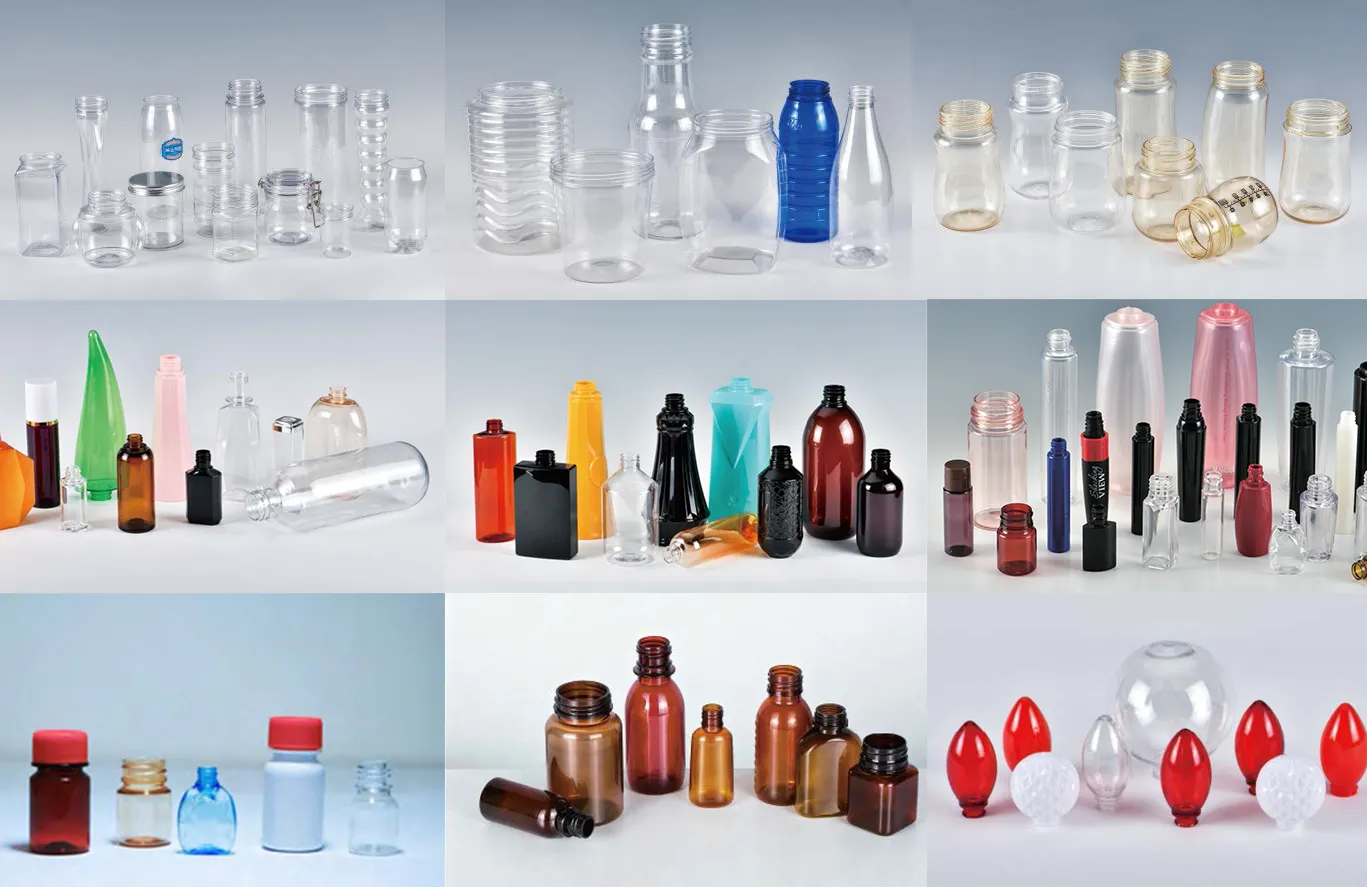
Applications de la machine ISBM Y200-V3
Flacon pharmaceutique
La production de flacons pharmaceutiques représente l'une des applications les plus exigeantes pour tout fabricant de machines ISBM. La Y200-V3 répond aux normes BPF d'emballage grâce à l'absence totale de contact humain tout au long du cycle de formage. Elle produit des flacons de solutions buvables, des piluliers, des flacons de sirop et des emballages multidoses en PET, garantissant la régularité dimensionnelle et l'absence de particules en surface exigées par les autorités réglementaires pharmaceutiques. La machine prend en charge des volumes de 20 ml à 2 500 ml, avec un maximum de 12 cavités par cycle.
Flacon cosmétique
L'emballage cosmétique exige à la fois précision et esthétique. La machine de moulage par injection-soufflage Y200-V3 produit des flacons de lotion, sérum, tonique et parfum aux lignes de joint quasi invisibles, grâce à l'outillage de moulage haute précision Ever-Power, dont la qualité de surface surpasse celle du modèle de référence AOKI. La transparence obtenue par étirage biaxial du PET met en valeur la couleur et la viscosité du produit, un facteur déterminant dans les décisions d'achat des consommateurs de marques de cosmétiques de luxe.
Bouteille de produit chimique
Le conditionnement des produits chimiques exige des contenants à fermeture fiable, résistants à une large gamme de solvants et de réactifs, et d'épaisseur de paroi constante pour un dosage précis. Les flacons en PET et PETG produits par ce PET machine de moulage par injection-étirage-soufflage Elle offre une excellente résistance chimique ainsi que la stabilité dimensionnelle requise pour les fermetures à l'épreuve des enfants et les systèmes d'inviolabilité. La machine traite les contenants de formes spéciales et les configurations à large ouverture, convenant aux produits de nettoyage, aux réactifs de laboratoire et aux produits chimiques agricoles.
Bouteille de boisson
L'emballage de l'eau, des jus et des boissons spéciales bénéficie grandement des performances de barrière et de la transparence des bouteilles PET produites par cette machine ISBM en une seule étape. Le procédé d'étirage biaxial aligne les chaînes polymères afin de minimiser la perméation de CO₂ et d'oxygène, prolongeant ainsi la durée de conservation des boissons gazeuses et sensibles à l'oxygène. Avec des configurations de cavités compatibles avec des bouteilles de 200 ml à 2 500 ml et des cadences de production supérieures à celles des machines japonaises comparables, la Y200-V3 est un choix productif pour les opérations d'embouteillage de boissons de moyenne et grande envergure.
biberon
Les biberons sont soumis aux normes les plus strictes en matière de sécurité des matériaux et de propreté des surfaces, parmi toutes les catégories d'emballages de produits de consommation. La machine Y200-V3 transforme le PET et le PETG dans un environnement clos et automatisé, sans aucun contact humain lors du formage, garantissant ainsi des biberons exempts de toute contamination. Ce procédé conforme aux BPF, associé à des dimensions de col constantes assurant une étanchéité parfaite avec les tétines, fait de cette machine de moulage par injection-soufflage personnalisée une solution idéale pour les fabricants de produits pour nourrissons du monde entier.
💈 Flacon de shampoing
Les produits d'hygiène et d'entretien ménager, tels que les shampoings, les après-shampoings et les gels douche, sont conditionnés en très grandes quantités, ce qui exige une machine capable de maintenir la qualité sur de longues séries de production avec un temps d'arrêt minimal. L'architecture de la presse à injecter-souffler Y200-V3, avec son système de trois servopompes et sa chaîne d'approvisionnement en composants importés, garantit la fiabilité de production indispensable aux fabricants de produits d'hygiène à grand volume. Cette plateforme permet de réaliser des formes de contenants spécifiques et des profils asymétriques, éléments de design caractéristiques des marques de produits d'hygiène haut de gamme.
Bouteille souple
Les flacons souples pour condiments, adhésifs, crèmes topiques et produits similaires nécessitent une flexibilité de paroi contrôlée et une capacité volumétrique précise. La machine de moulage par injection-soufflage Y200-V3 garantit l'homogénéité d'épaisseur de paroi nécessaire à une réponse à la pression prévisible, même pour des lots de production à grand volume. Compatible avec une variété de finitions de col et de géométries de corps, elle permet la production de flacons souples standards et ergonomiques sur une seule et même plateforme de moule.
Flacon de solution ophtalmique
Les flacons de solutions ophtalmiques et oculaires figurent parmi les produits les plus petits et les plus exigeants en termes de précision fabriqués sur une machine IBM. La Y200-V3 prend en charge la production de flacons d'un volume minimal de 20 ml et d'un diamètre de col de seulement 15 mm, répondant ainsi aux tolérances dimensionnelles strictes requises pour les embouts de distribution ophtalmiques. L'environnement de production sans huile et sans contact humain garantit la stérilité des surfaces des flacons, tandis que le matériau PET assure l'inertie chimique nécessaire aux formulations pharmaceutiques sensibles.
Matériaux compatibles
PET (polyéthylène téréphtalate)
Le PET est le matériau principal transformé par cette machine de moulage par injection-soufflage. Résistant et léger, il offre une transparence exceptionnelle, ce qui en fait la référence mondiale pour les bouteilles de boissons, les emballages pharmaceutiques et les emballages cosmétiques haut de gamme. Le PET biaxialement orienté par le procédé ISBM présente des propriétés de barrière aux gaz et une résistance aux chocs supérieures à celles du PET non réorienté ou des matériaux concurrents.
PETG (polyéthylène téréphtalate glycol)
Le PETG est un copolymère modifié offrant une excellente transparence, une grande robustesse et une résistance chimique remarquable. Il est particulièrement adapté aux emballages de dispositifs médicaux, aux contenants alimentaires et aux flacons cosmétiques, où le PET est trop fragile pour les parois fines. Sa mise en œuvre s'effectue à des températures inférieures à celles du PET standard et il offre une meilleure résistance aux chocs pour des épaisseurs de paroi réduites, ce qui le rend idéal pour la conception d'emballages légers sans compromettre l'intégrité structurelle ni la qualité optique.
ABS (Acrylonitrile Butadiène Styrène)
L'ABS offre un excellent compromis entre rigidité, robustesse et facilité de transformation. Il est utilisé dans des applications exigeant une résistance aux chocs supérieure à celle du PET standard, notamment pour les boîtes à outils industrielles, les bidons de fluides automobiles et les emballages spéciaux où le contenant doit résister à des chutes répétées ou à des contraintes mécaniques lors du transport et de l'utilisation finale. La machine Y200-V3, grâce à ses capacités de gestion de la température, permet la transformation de l'ABS et répond ainsi aux exigences de ces applications.
PP (Polypropylène)
Le polypropylène (PP) est une résine polyvalente adaptée au remplissage à chaud et à froid. Son point de fusion élevé en fait un choix idéal pour les produits nécessitant une résistance aux hautes températures lors du remplissage ou de la stérilisation. Le PP est couramment utilisé pour les emballages alimentaires, médicaux et de laboratoire. Sa résistance chimique naturelle aux acides, aux bases et à de nombreux solvants élargit son champ d'application aux emballages pharmaceutiques, chimiques et de biens de consommation.
PEHD (polyéthylène haute densité)
Le PEHD offre une excellente résistance mécanique, une grande rigidité et une résistance à l'humidité, aux produits chimiques et aux rayons UV. Ces propriétés en font un matériau largement utilisé pour les contenants destinés à un usage extérieur, les produits chimiques agricoles et les produits de nettoyage industriels. Le PEHD est également le matériau de référence pour les flacons pharmaceutiques utilisés pour les comprimés et les gélules, offrant un excellent rapport qualité-prix et une inertie chimique qui garantit une longue durée de conservation aux formulations sensibles.
PVC (Polyvinyl Chloride)
Le PVC est une résine souple et légère utilisée pour les contenants nécessitant une grande flexibilité de paroi pour la distribution, tels que les flacons souples, les flacons de shampoing et certains emballages pharmaceutiques. Sa transparence naturelle en fait un matériau idéal pour les emballages où les consommateurs ou les professionnels de santé doivent pouvoir évaluer visuellement le volume de produit restant. Le PVC se transforme aisément dans les limites des paramètres de contrôle thermique de la plateforme Y200-V3.
PS (Polystyrène)
Le PS est une résine transparente, dure et relativement rigide, fréquemment utilisée dans les emballages où la clarté optique et la rigidité sont primordiales, comme les emballages alimentaires transparents, les plateaux pour composants électroniques et les flacons d'échantillons. Bien que plus cassant que le PET ou le PP, sa facilité de mise en œuvre et son faible coût le rendent attractif pour les emballages à usage unique en production de masse. La plateforme Y200-V3 permet la transformation du PS pour les fabricants ciblant ces marchés.
PC (Polycarbonate)
Le polycarbonate (PC) est l'un des thermoplastiques techniques les plus résistants et est largement utilisé dans des applications exigeant une haute résistance aux chocs et une grande stabilité dimensionnelle. Les gourdes, les bouteilles d'eau réutilisables, les biberons et les verres de lunettes de sécurité sont autant d'applications courantes du PC. Entièrement transparent et stérilisable, le PC est parfaitement adapté aux contenants médicaux et de laboratoire qui doivent résister aux cycles d'autoclavage. Sa température de transformation élevée requiert une gestion thermique performante, assurée par le système de contrôle d'injection Y200-V3.
 |
 |
 |
 |
 |
 |
Moulage par extrusion-soufflage vs moulage par injection-étirage-soufflage
Choisir entre le moulage par extrusion-soufflage (EBM) et le moulage par injection-soufflage (ISBM) est une décision fondamentale qui influence la rentabilité de votre production, la qualité de vos produits et votre positionnement sur le marché. Ces deux technologies permettent de fabriquer des contenants en plastique creux, mais elles sont destinées à des applications différentes et reposent sur des principes fondamentalement différents.
Comprendre le moulage par extrusion-soufflage (EBM)
Le moulage par extrusion-soufflage est un procédé où la résine plastique est fondue puis extrudée à travers une filière sous forme de tube creux continu appelé paraison. La paraison est placée dans un moule en deux parties et gonflée à l'air comprimé pour épouser la forme de la cavité du moule. Après refroidissement suffisant, le moule s'ouvre et la pièce est éjectée. Les bavures au niveau de la ligne de joint du moule sont ensuite éliminées.
Caractéristiques clés de la médecine factuelle
- Idéalement adapté à la production d'objets en plastique creux, notamment des bouteilles, des conteneurs industriels, des réservoirs de fluides automobiles et des réservoirs de carburant grand format.
- Compatible avec une large gamme de matériaux thermoplastiques, notamment le PEHD, le PEBD, le PP et le PVC.
- Capable de produire des formes grandes et géométriquement complexes avec une épaisseur de paroi relativement uniforme.
- Vitesse de production continue élevée avec un investissement en outillage comparativement plus faible que les moules ISBM.
Avantages de la médecine factuelle
- Investissement initial plus faible : Les moules et les équipements coûtent nettement moins cher que l'outillage ISBM, ce qui réduit les coûts d'investissement pour les nouvelles lignes de production.
- Polyvalence en matière de taille des contenants : EBM prend en charge aussi bien les très petits que les très grands conteneurs qu'il serait impossible de produire via ISBM.
- Temps de configuration de la machine plus court : L'extrusion continue de paraisons et le changement rapide de moule permettent des transitions rapides entre les références produits.
Secteurs utilisant la médecine factuelle
- Conditionnement : flacons de shampoing, bidons de lessive et bouteilles de produits laitiers.
- Automobile : réservoirs de carburant et réservoirs de fluides.
- Secteur médical : flacons et contenants pharmaceutiques grand format.
Comprendre le moulage par injection-soufflage (ISBM)
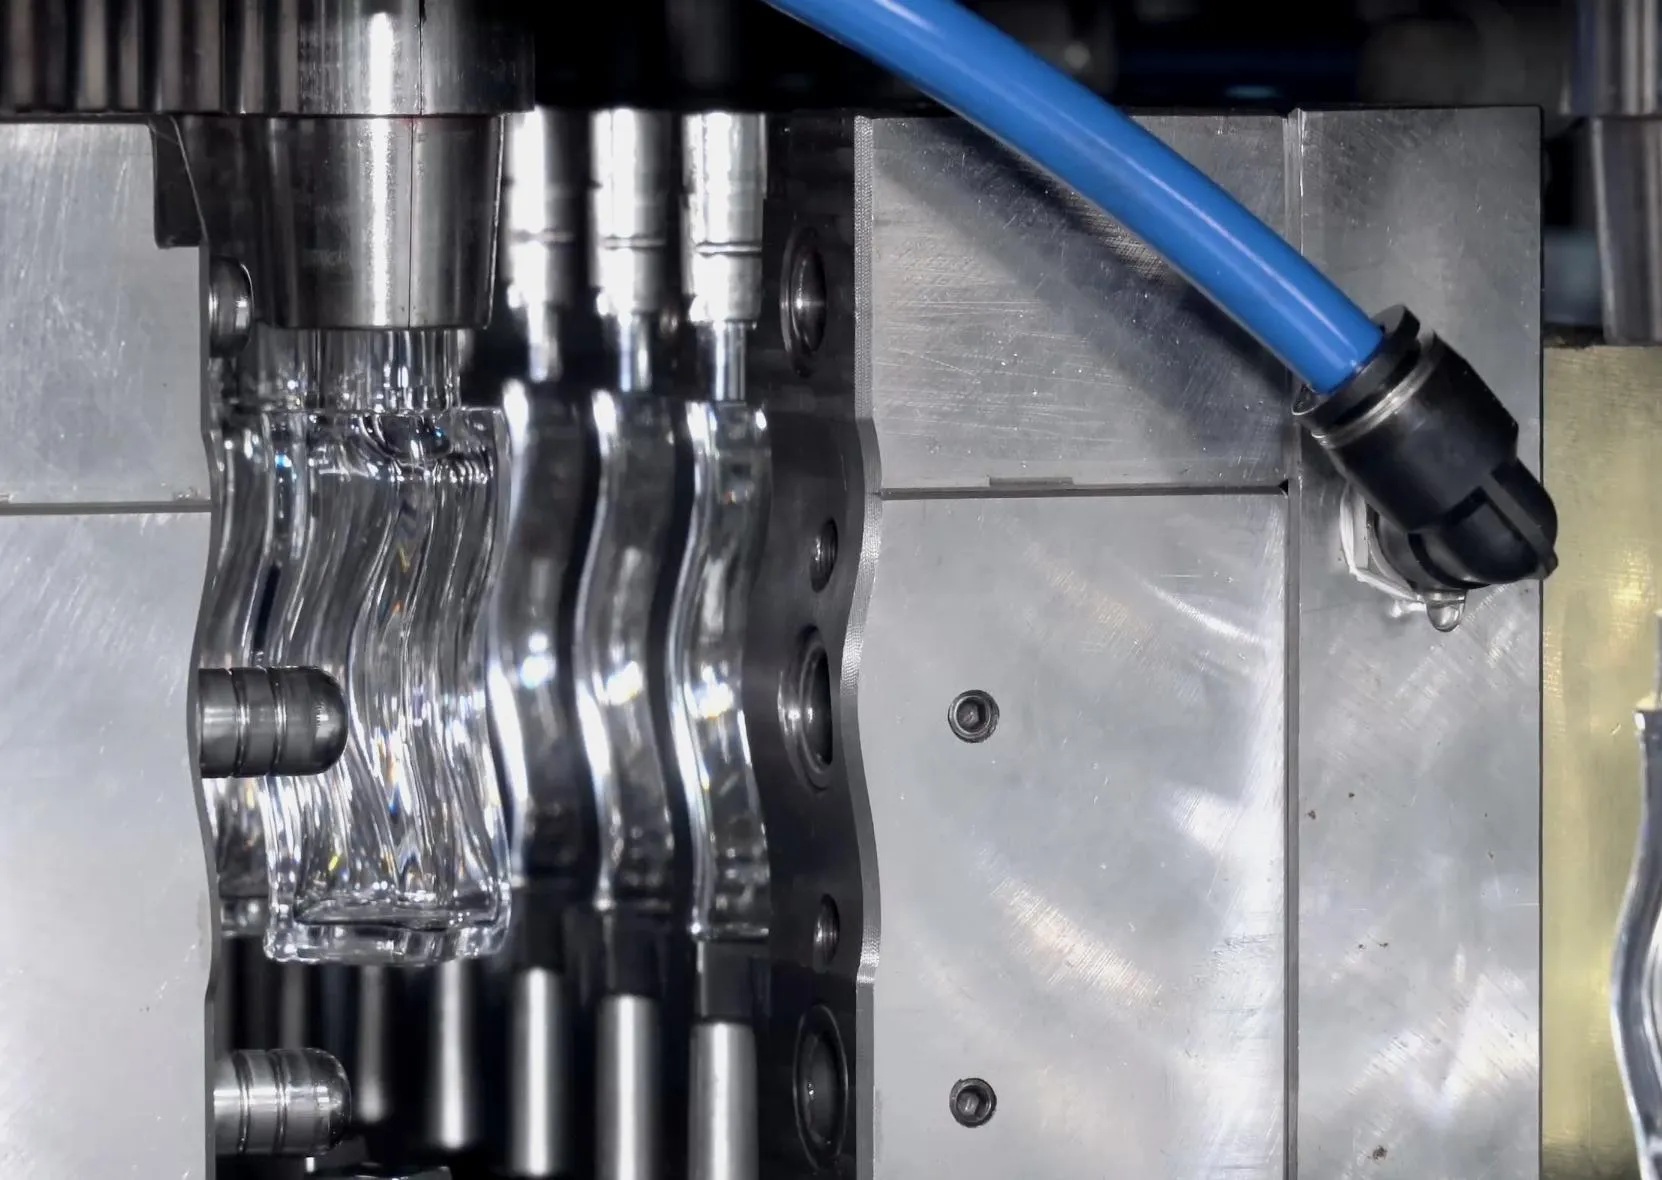
Le moulage par injection-soufflage-étirage est un procédé où le plastique est d'abord moulé par injection pour obtenir une préforme aux dimensions précises, au sein de la même machine. La préforme est ensuite étirée mécaniquement axialement par une tige d'étirage, tandis que de l'air comprimé la gonfle radialement pour lui donner la forme finale du contenant. Dans une machine de moulage par injection-soufflage-étirage monobloc comme la Y200-V3, toutes ces opérations se déroulent en un seul cycle intégré, sans réchauffage. Ce procédé permet d'obtenir des contenants exceptionnellement transparents, légers et résistants, particulièrement adaptés aux emballages pharmaceutiques, cosmétiques et alimentaires et de boissons haut de gamme.
Caractéristiques principales de l'ISBM
- Principalement utilisé pour les bouteilles et les contenants en PET et PETG nécessitant une clarté optique et une résistance mécanique élevées.
- Fabrique des produits légers, durables et très transparents, parfaitement adaptés au branding grâce à la conception des emballages.
- Garantit des dimensions de finition de col précises et une épaisseur de paroi constante à chaque cycle.
- Nécessite un investissement initial plus important, mais offre une qualité de produit supérieure, moins de déchets de matériaux et une meilleure rentabilité à grande échelle.
Avantages de l'ISBM
- Résistance mécanique supérieure : L'orientation biaxiale pendant l'étape d'étirage aligne les chaînes polymères dans deux directions, produisant des contenants avec une résistance circonférentielle et une rigidité axiale nettement supérieures à celles des équivalents produits par EBM.
- Excellente clarté optique : Le PET transformé par ISBM atteint une transparence semblable à celle du verre, privilégiée pour les emballages alimentaires, de boissons et cosmétiques où l'attrait visuel influence les décisions d'achat des consommateurs.
- Contrôle dimensionnel précis : Le moulage par injection du col préformé garantit une géométrie de finition du col précise à chaque cycle, essentielle pour une étanchéité fiable avec les pompes, les pulvérisateurs et les fermetures inviolables.
- Compatibilité avec les BPF : Les machines à un seul étage telles que la Y200-V3 peuvent être configurées pour un fonctionnement sans huile grâce à des servomoteurs complets, répondant aux normes de production des salles blanches pharmaceutiques et des BPF.
Industries utilisant l'ISBM
- Boissons : bouteilles d'eau, bouteilles de boissons gazeuses et briques de jus.
- Produits pharmaceutiques : flacons de médicaments, contenants de liquides oraux et emballages pour le secteur de la santé.
- Cosmétiques : flacons de parfum, de lotion et de sérum.
Médecine factuelle vs. médecine factuelle internationale : laquelle est la mieux adaptée à vos besoins ?
| Fonctionnalité | Moulage par extrusion-soufflage (EBM) | Moulage par injection-soufflage (ISBM) |
|---|---|---|
| Matériaux utilisés | PEHD, PEBD, PP, PVC | PET, PETG |
| Type de produit | Formes grandes, creuses et complexes | Bouteilles transparentes, légères et résistantes |
| Coût de production | Investissement initial plus faible | Investissement plus élevé mais efficace pour les volumes importants |
| Épaisseur de paroi | Uniforme mais moins précis | une épaisseur plus précise et plus uniforme |
| Clarté et force | Clarté modérée, bonne force | Clarté exceptionnelle, force remarquable |
| Ligne de séparation | Visible, nécessite une découpe | Pratiquement invisible grâce à un outillage de précision |
| Compatibilité avec les BPF | Limité | Compatibilité GMP totale disponible |
| Applications typiques | Industrie, automobile et emballage | Produits alimentaires, boissons, produits pharmaceutiques et cosmétiques |
Comment choisir la machine de moulage par injection-soufflage adaptée
1. Définissez clairement les exigences de votre produit
Avant d'évaluer un fabricant de machines ISBM, documentez précisément vos exigences : volume des flacons (le modèle Y200-V3 couvre les volumes de 20 ml à 2 500 ml), matériau cible (PET ou PETG pour ce modèle), finition du col et tolérances dimensionnelles requises, norme de qualité du secteur (standard, alimentaire ou BPF pharmaceutique) et volume de production cible (en unités par heure ou par jour). L'achat d'une machine standard sans tenir compte de la conception spécifique de vos flacons et des normes du secteur est l'erreur d'achat la plus fréquente et la plus coûteuse dans ce domaine. Les applications pharmaceutiques exigent notamment la conformité aux BPF et une éventuelle intégration en salle blanche, exigences qui doivent être spécifiées dès la sélection de la machine.
2. Déterminer la capacité de la machine et le nombre de cavités
Les machines de moulage par injection-soufflage sont caractérisées par le nombre de cavités, la force de fermeture, le poids de la dose d'injection et la gamme de formats de bouteilles compatibles. La Y200-V3 prend en charge de 1 à 12 cavités selon le diamètre de la bouteille, avec des forces de fermeture de 300 kN pour l'injection et de 250 kN pour le soufflage. Pour les productions en grande série, les configurations multicavités (6 à 12 cavités) offrent le coût par bouteille le plus bas. Pour des changements de moules plus fréquents ou des séries de production plus courtes, les configurations à 2 ou 4 cavités offrent une plus grande flexibilité opérationnelle et des coûts de changement réduits. Le choix du nombre de cavités en fonction de vos prévisions de volume annuel détermine directement le retour sur investissement de votre machine.
3. Choisissez le bon système d'entraînement
Le choix du système d'entraînement est une décision cruciale lors de l'acquisition d'une machine ISBM. Les systèmes hydrauliques traditionnels présentent le coût initial le plus bas, mais consomment une puissance maximale constante et nécessitent un entretien régulier de l'huile, ce qui engendre des coûts d'exploitation plus élevés sur la durée de vie de la machine. Les systèmes hybrides servo-hydrauliques, comme la configuration standard Y200-V3, permettent de réaliser des économies d'énergie de 30 à 50 % en utilisant la puissance hydraulique à la demande, ce qui en fait le choix le plus rentable pour la plupart des applications industrielles. Les configurations entièrement électriques ou entièrement servo-hydrauliques éliminent toute trace d'huile hydraulique, permettant ainsi des économies d'énergie de 50 à 70 % et la mise en place d'environnements de production sans huile conformes aux BPF, essentiels à la fabrication pharmaceutique. Le choix le plus approprié dépend de votre tarif d'énergie, de votre volume de production annuel et des exigences réglementaires.
4. Évaluer la compatibilité des moules et l'investissement en outillage
Si vous utilisez actuellement des équipements japonais AOKI SBIII-250LL-50S, la Y200-V3 est spécialement conçue pour remplacer les systèmes d'outillage ISBM d'ASB, ce qui signifie que vos moules existants sont directement compatibles. Cette compatibilité représente un avantage financier considérable : les jeux de moules ISBM de précision représentent une part importante du coût total de possession d'une machine, et la protection de cet investissement lors de la mise à niveau vers une plateforme machine plus performante et écoénergétique est un critère d'achat essentiel. Pour les nouveaux entrants qui acquièrent pour la première fois une machine de moulage par injection-soufflage personnalisée, collaborer avec le bureau d'études Ever-Power pour co-concevoir l'outillage dès le départ garantit une optimisation complète entre les paramètres de la machine et les spécifications du produit.
5. Évaluer le support après-vente et la disponibilité des pièces détachées
Pour les acheteurs B2B évaluant les fabricants de machines de moulage par injection-soufflage, la qualité du support technique après-vente est aussi importante que les spécifications de la machine elle-même. Une machine ISBM fonctionnant 16 ou 24 heures sur 24 à pleine production représente un actif majeur dont les temps d'arrêt imprévus entraînent des pertes de revenus directes. Assurez-vous que votre fournisseur potentiel de machines ISBM propose un diagnostic à distance réactif, des pièces de rechange facilement disponibles pour tous les composants critiques et des ingénieurs de mise en service qui se déplacent sur votre site pour l'installation, la formation des opérateurs et la qualification initiale de la production. Mexico Ever-Power propose des services de conseil avant-vente, la mise en service sur site et un support après-vente complet à l'échelle mondiale.
6. Tenez compte du coût total de possession, et pas seulement du prix d'achat.
Le prix d'achat d'une machine de moulage par injection-soufflage ne représente qu'une partie de son coût total de possession. La consommation d'énergie sur une durée de vie de 10 ans, le coût et les délais de livraison des pièces détachées, les besoins en main-d'œuvre pour la maintenance, les temps d'arrêt liés aux changements de moule et les taux de rebut des produits contribuent tous à ce coût réel. Le système de servopompe Y200-V3 réduit les coûts énergétiques de 15 à 25 % par rapport aux machines hydrauliques fixes. Aux tarifs d'électricité industriels habituels, cet avantage se traduit par un surcoût d'exploitation amortissable en deux à trois ans d'utilisation, selon votre volume de production et le tarif de l'énergie.
Dépannage courant de la machine ISBM Y200-V3
1. Épaisseur de paroi irrégulière dans les cavités
Une épaisseur de paroi irrégulière résulte généralement d'une température non uniforme de la préforme à l'entrée de la station de soufflage, d'un débit d'eau de refroidissement déséquilibré dans le moule, de tiges d'étirage usées ou mal alignées, ou d'une pression d'air comprimé irrégulière dans les cavités. Vérifiez que la zone de conditionnement de température maintient la consigne avec précision pour toutes les positions. Contrôlez le débit d'eau de refroidissement et la température d'entrée de chaque zone du moule. Calibrez la course des tiges d'étirage et assurez-vous que toutes les broches de soufflage sont bien en place. Remplacez les joints usés des vannes haute pression Parker si la pression d'air dans les cavités est irrégulière.
2. Lignes de séparation visibles ou bavures sur les bouteilles finies
La présence de lignes de joint visibles indique une force de serrage insuffisante lors de l'injection, une usure du moule ou une contamination des surfaces de joint. Commencez par inspecter les faces de joint du moule afin de détecter la présence de dépôts de corps étrangers, de bavures ou de marques d'usure, puis nettoyez ou rectifiez-les si nécessaire. Vérifiez que la force de serrage de 300 kN est atteinte de manière constante en contrôlant les relevés de pression de l'automate programmable. Si des bavures persistent après le nettoyage, vérifiez la présence de zones d'usure localisées au niveau de la ligne de joint et contactez le service après-vente d'Ever-Power pour obtenir des instructions sur la remise en état du moule. N'utilisez jamais la machine si le moule est endommagé, car cela accélère l'usure des surfaces de joint.
3. Adhérence de la préforme dans le moule d'injection
Le collage des préformes est généralement dû à un démoulage insuffisant sur la surface de la cavité, à une pression d'injection excessive engendrant des contraintes résiduelles dans la préforme, à un temps de refroidissement insuffisant avant l'ouverture du moule ou à une dégradation de la résine à des températures de fourreau excessives. Vérifiez que le profil de température du fourreau d'injection correspond aux valeurs de consigne validées pour votre qualité de PET. Prolongez le temps de refroidissement par paliers de 0,5 seconde tout en surveillant l'impact sur le temps de cycle. Inspectez les surfaces des cavités du moule afin de détecter toute contamination ou modification de leur rugosité et polissez-les si nécessaire. Assurez-vous que la course d'éjection de 175 mm est complète avant la fermeture du moule.
4. Opacité ou opacité des bouteilles PET finies
Le voile optique des contenants PET produits par injection-soufflage est généralement dû à une cristallisation causée par une mauvaise gestion de la température, l'humidité de la résine PET ou un étirage hors de la plage de température optimale. Assurez-vous que la résine PET a été correctement pré-séchée à une teneur en humidité inférieure à 50 ppm avant transformation. Vérifiez les points de consigne de la zone de conditionnement thermique afin de maintenir la préforme dans la plage d'étirage amorphe pour votre qualité de PET. Si le voile apparaît uniquement à certains endroits de la cavité, cela indique une variation localisée de la zone de conditionnement plutôt qu'un problème systémique du matériau. Inspectez et recalibrez la zone de contrôle de température de conditionnement concernée.
5. Alarme machine : Pression du servomoteur non atteinte.
Une alarme de pression de la servopompe indique que le circuit hydraulique n'atteint pas la pression requise dans le délai imparti. Commencez par vérifier le niveau d'huile hydraulique dans le réservoir de 300 litres et faites l'appoint si nécessaire. Inspectez les éléments filtrants hydrauliques : un filtre obstrué restreint le débit et limite la pression que la servopompe peut fournir. Assurez-vous que le régulateur de pression hydraulique YUKEN n'est ni bloqué ni endommagé. Si l'accouplement mécanique entre le servomoteur et la pompe est intact et que ces vérifications ne résolvent pas l'alarme, contactez le service après-vente d'Ever-Power et fournissez-lui le journal d'alarmes de l'automate programmable pour un diagnostic à distance.
6. Remplissage partiel ou incomplet du préformulaire
Les injections incomplètes surviennent lorsque le volume ou la pression de matière est insuffisant pour atteindre la cavité du moule avant que la buse ne se solidifie. Vérifiez que la contre-pression de la vis et la vitesse d'injection n'ont pas été modifiées par inadvertance par rapport aux paramètres validés. Inspectez le clapet anti-retour à l'extrémité de la vis pour détecter toute usure ou tout grippage, car un clapet usé permet au matériau fondu de refluer pendant l'injection au lieu d'être injecté dans le moule. Assurez-vous que les points de consigne de température du fourreau sont corrects pour votre qualité de PET et que les températures réelles suivent les consignes dans les limites de tolérance. Si la capacité d'injection est limite pour le poids de votre préforme, envisagez de passer à la vis de diamètre supérieur disponible pour cette machine (jusqu'à 60 mm).
Pourquoi choisir la machine ISBM de Mexico Ever-Power ?
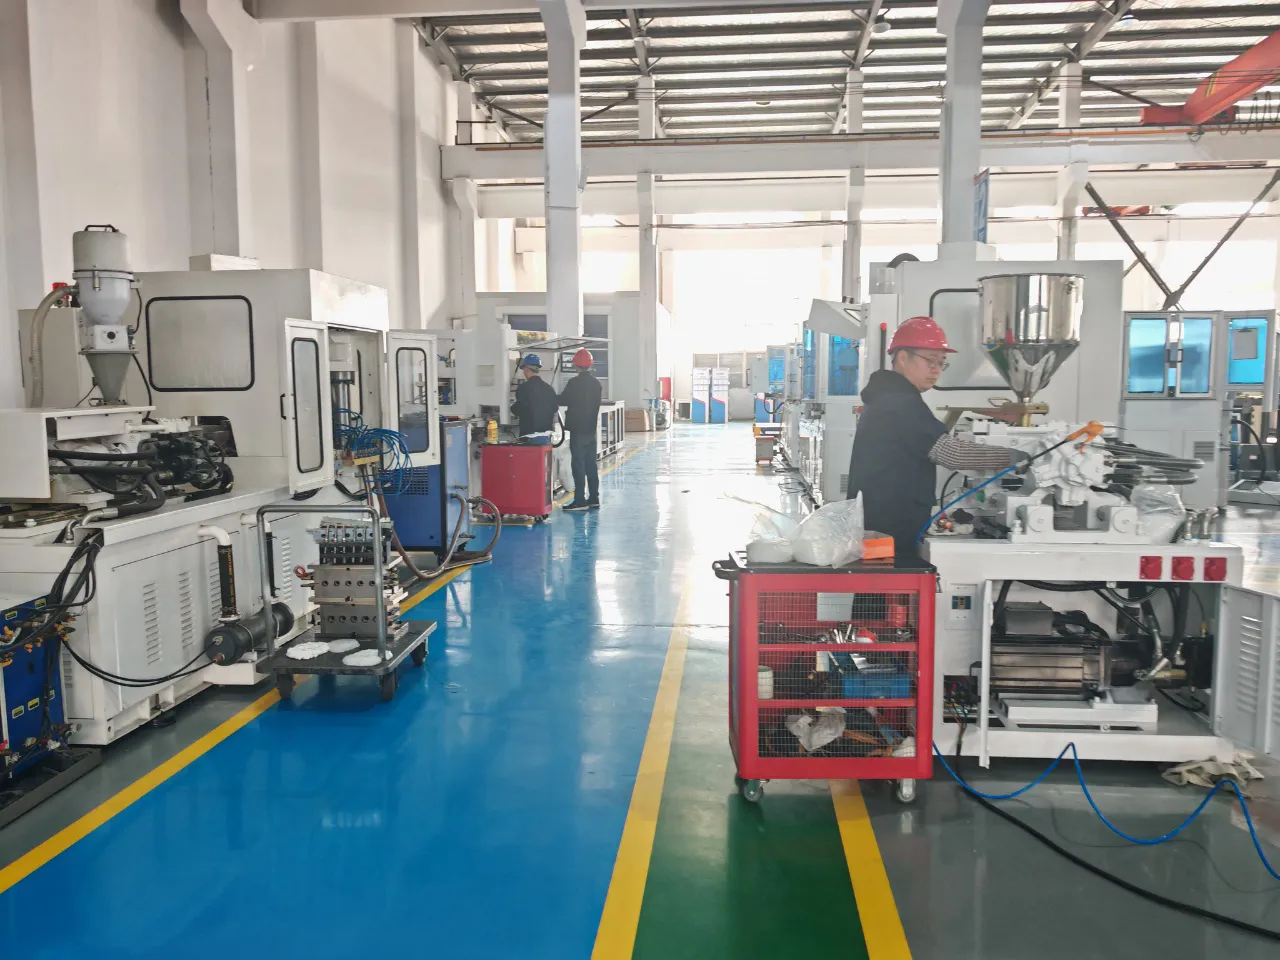
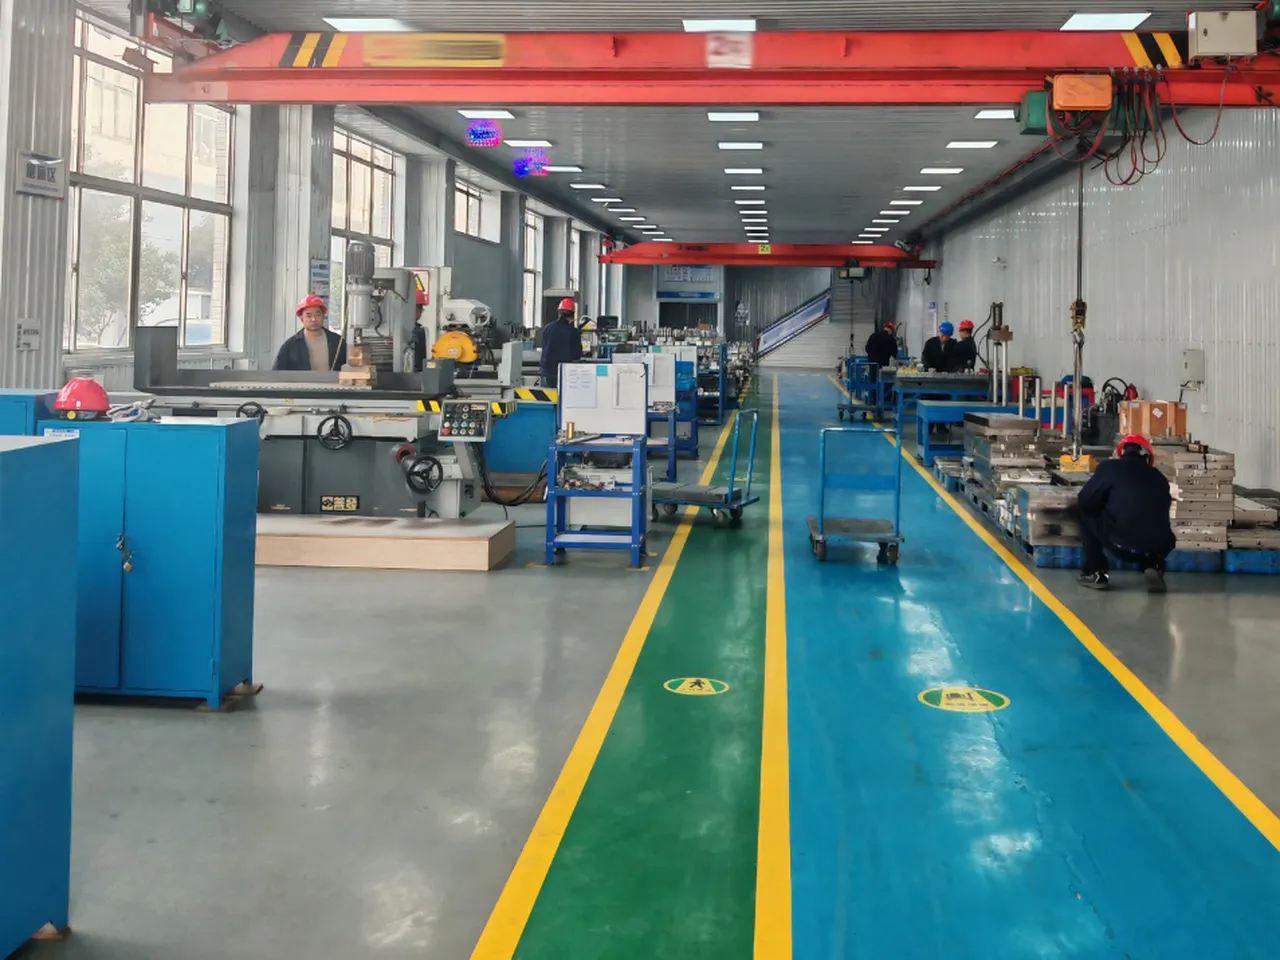
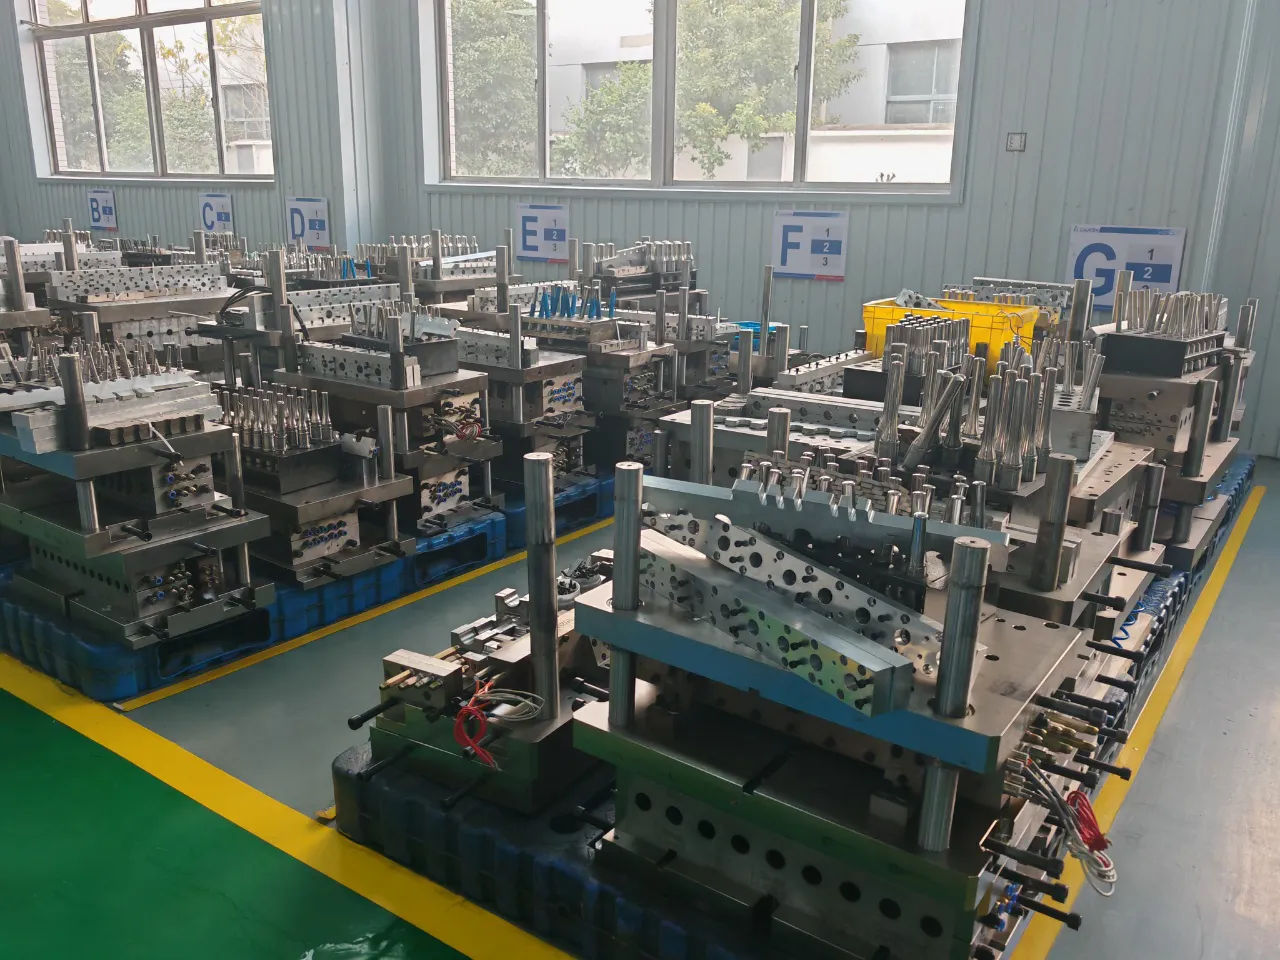
La société mexicaine Ever-Power ISBM Machinery Co., Ltd. est un fabricant spécialisé dans la recherche, le développement, la production et la commercialisation internationale de machines de moulage par injection-soufflage automatiques en une étape et de machines de moulage par injection-étirage-soufflage. Notre gamme de produits comprend des machines de moulage par injection-soufflage, des machines de moulage par extrusion-soufflage, des machines de moulage par injection-étirage-soufflage et l'ensemble des équipements auxiliaires nécessaires. Forte d'une excellente équipe de R&D composée d'ingénieurs et de techniciens expérimentés cumulant des décennies d'expérience dans le domaine des machines de moulage par injection-soufflage et de la conception de moules, Ever-Power vous apporte une expertise pratique à chaque étape de votre projet.
Nos machines sont utilisées dans l'emballage pharmaceutique, alimentaire, médical, cosmétique et les emballages plastiques spéciaux sur les marchés internationaux. Nous produisons des machines capables de traiter des contenants en plastique de 1 ml à 1000 ml en PEHD, PEBD, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, matériaux écologiques à base de maïs, EVA et PCTG, offrant ainsi à nos clients une flexibilité inégalée en matière de matériaux. En tant que fabricant de machines ISBM disposant d'une chaîne de production complète pour les équipements de soufflage, nous fournissons des machines robustes, stables et économes en énergie, avec une solution clé en main pour les projets.
Ever-Power adhère à une philosophie de développement d'entreprise fondée sur l'autonomie, l'intégrité, le pragmatisme, l'innovation et la responsabilité. Nous avons constitué une équipe de services professionnels composée d'ingénieurs de pointe qui fournissent des conseils avant-vente détaillés, la mise en service sur site et un support après-vente réactif. Parmi nos clients figurent des fabricants de contenants pour des marques mondialement reconnues dans les secteurs des cosmétiques, des produits pharmaceutiques, de l'agroalimentaire et des produits chimiques industriels, en Asie, en Europe, en Amérique du Nord, en Amérique du Sud, en Afrique et au Moyen-Orient.
Que vous recherchiez une plateforme de remplacement pour vos machines ASB ISBM, votre première machine ISBM ou une machine de moulage par injection-soufflage sur mesure pour une application spécifique, l'équipe d'ingénierie et de vente d'Ever-Power vous accompagne de la définition des spécifications à la mise en service afin de garantir le bon fonctionnement de votre ligne de production. Contactez-nous dès aujourd'hui pour nous faire part de vos besoins et recevoir une proposition détaillée pour la Y200-V3 ou toute autre machine de notre gamme.
 |
 |
 |
 |
FAQ
Q : Quelle est la différence entre une machine de moulage par injection-soufflage à une seule étape et une machine à deux étapes ?
A: Une machine de moulage par injection-soufflage en une seule étape, comme la Y200-V3, réalise l'injection, le conditionnement, l'étirage et le soufflage en un seul cycle continu, sans refroidissement ni réchauffage intermédiaire de la préforme. Un procédé en deux étapes consiste à mouler les préformes séparément, à les stocker, puis à les réchauffer dans une machine de moulage par soufflage de réchauffage distincte avant de former le contenant final. L'approche en une seule étape permet de consommer 15 à 25 % d'énergie en moins car elle évite le cycle complet de réchauffage, élimine la manutention et le stockage des préformes et produit des bouteilles d'une qualité optique supérieure. C'est le choix privilégié pour les formes de bouteilles spéciales, les applications pharmaceutiques et tous les cas où la contamination des préformes pendant le stockage est un problème.
Q : Le Y200-V3 est-il directement compatible avec les moules AOKI SBIII-250LL-50S existants ?
R : Oui. La Y200-V3 est spécialement conçue pour remplacer les presses à injecter-souffler AOKI de la série SBIII-250LL-50S. Les moules conçus pour l'AOKI SBIII-250LL-50S sont directement compatibles avec le système de montage et de serrage de moules de la Y200-V3, préservant ainsi votre investissement en outillage existant. Avant de passer commande, le service d'ingénierie d'Ever-Power vous recommande de partager les plans de vos moules existants afin de vérifier formellement la compatibilité, notamment les dimensions des plateaux et les configurations de montage. Cette vérification fait partie intégrante du processus de prévente et est gratuite.
Q : Quelle est la taille maximale des bouteilles que la Y200-V3 peut produire ?
A : Avec une seule cavité, la Y200-V3 peut produire des bouteilles d'un volume maximal de 2 500 ml, d'un diamètre maximal de 118 mm et d'une hauteur maximale de 280 mm. Avec 12 cavités, la machine produit des contenants d'un volume minimal de 20 ml et d'un diamètre de col de 15 mm. Le tableau des dimensions des produits présenté sur cette page couvre l'ensemble des tailles prises en charge pour toutes les configurations de cavités. Pour des géométries ou des dimensions de contenants spécifiques, hors gamme standard, veuillez contacter le service d'ingénierie d'Ever-Power afin de discuter des configurations personnalisées de machines de moulage par injection-soufflage.
Q : Le Y200-V3 peut-il être configuré pour la production pharmaceutique GMP ?
R : Oui. La Y200-V3 est conçue pour répondre aux normes de production d'emballages pharmaceutiques BPF. Dans sa configuration standard avec 3 systèmes de servopompes, la machine élimine tout contact humain tout au long du cycle de production. Pour les applications exigeant une conformité totale aux BPF, y compris un fonctionnement sans huile, la machine peut être configurée avec un système de serrage de moule entièrement servomoteur qui remplace le serrage hydraulique du moule de soufflage par des servomoteurs électriques, éliminant ainsi toute trace d'huile hydraulique de l'environnement de production. Cette configuration est recommandée pour les installations en salle blanche ou en usine pharmaceutique.
Q : Quelle est la quantité d'énergie économisée par le Y200-V3 par rapport aux équipements ISBM japonais ?
A : La Y200-V3 consomme de 15 à 25 % d'énergie en moins que les machines de moulage par injection-soufflage japonaises, européennes et américaines comparables. Cette économie provient de trois sources : le système de trois servopompes ne consomme que la puissance proportionnelle à la charge réelle à chaque étape du cycle, au lieu de fonctionner à débit maximal constant ; les anneaux chauffants nano-infrarouges à économie d'énergie sur la vis et le cylindre diffusent la chaleur plus efficacement que les résistances chauffantes classiques ; et le processus en une seule étape élimine totalement la consommation d'énergie liée au réchauffage. L'économie réelle en kilowattheures dans votre usine dépendra de votre temps de cycle, du nombre d'empreintes, du poids des bouteilles et du tarif d'électricité local.
Q : Quels matériaux la machine de moulage par injection-soufflage Y200-V3 peut-elle traiter ?
A : La spécification standard Y200-V3 est conçue pour le PET et le PETG, couvrant ainsi la grande majorité des applications des machines ISBM monoblocs dans les secteurs pharmaceutique, cosmétique, alimentaire et des emballages de boissons. La plateforme peut également traiter l'ABS, le PP, le PEHD, le PVC, le PS et le PC, selon l'application et la configuration de vis choisies. Pour toute autre application que le PET et le PETG, il est recommandé de discuter avec le service d'ingénierie d'Ever-Power lors de la définition des spécifications afin de garantir que la machine soit équipée du cylindre, de la vis et du système de contrôle de température adaptés à la résine cible.
Q : Quels sont les délais et le processus de livraison du Y200-V3 ?
A: Le délai de livraison standard pour le Y200-V3 est d'environ 8 à 12 semaines à compter de la commande et de la réception de l'acompte, selon la configuration et le planning de production. La machine est fabriquée et entièrement testée dans l'usine Ever-Power au Mexique avant expédition. Des tests de réception en usine (FAT) peuvent être organisés afin que votre équipe puisse constater les performances de la machine avant son expédition. Ever-Power coordonne le transport jusqu'à votre port d'entrée ; le client prend généralement en charge le dédouanement, le transport terrestre et la préparation du site pour l'installation. Les ingénieurs d'Ever-Power sont disponibles pour l'assistance à la mise en service sur site.
Q : Le Y200-V3 produit-il des lignes de séparation plus nettes que l'AOKI SBIII-250LL-50S ?
R : Oui. L'un des avantages avérés de la Y200-V3 par rapport à l'AOKI SBIII-250LL-50S réside dans la qualité supérieure de la ligne de joint obtenue grâce à l'outillage de haute précision d'Ever-Power. Les bouteilles produites sur les équipements japonais AOKI SBIII présentent généralement une protubérance de plastique visible le long de la ligne de joint. Les moules utilisés avec la Y200-V3 sont fabriqués avec des tolérances de surface de joint beaucoup plus strictes, rendant la ligne de joint pratiquement invisible sur la bouteille finie. Il s'agit d'un atout considérable pour les fabricants d'emballages cosmétiques et pharmaceutiques, pour lesquels l'aspect de surface fait partie intégrante du cahier des charges.
Q : Comment la Y200-V3 se compare-t-elle aux autres fabricants de machines ISBM en termes de cadence de production ?
A : La Y200-V3 surpasse la machine japonaise AOKI SBIII-250LL-50S en termes de cadence de production grâce à une combinaison de facteurs : un volume de solution de vis plus important, des transitions de cycle servo-commandées plus rapides et une gamme de diamètres de vis disponibles plus étendue (jusqu'à 60 mm de diamètre contre 50 mm pour le modèle de référence). Alors que les équipements japonais produisent généralement 4 bouteilles par cycle dans des configurations comparables, la Y200-V3 atteint 6 bouteilles par cycle dans des conditions équivalentes. Cette cadence de production supérieure permet à la Y200-V3 de réduire le coût par bouteille produite, ce qui améliore directement la rentabilité des contrats de production et accélère l'amortissement de l'investissement.
Q : Puis-je commander une machine de moulage par injection-soufflage personnalisée en fonction des exigences spécifiques de mes bouteilles ?
R : Oui. Ever-Power Mexique propose des configurations de machines de soufflage-étirage par injection entièrement personnalisées pour les clients ayant des géométries de bouteilles non standard, des finitions de col particulières, des matériaux spéciaux ou des exigences de production spécifiques, telles que l'intégration en salle blanche, le fonctionnement en altitude ou une alimentation électrique non standard. La personnalisation inclut le diamètre et la géométrie de la vis, la longueur du cylindre, les dimensions du plateau de moule, le choix du système d'entraînement (servomoteur ou électrique), le langage et l'interface du système de contrôle PLC, ainsi que l'intégration des équipements auxiliaires. Contactez l'équipe d'ingénierie commerciale d'Ever-Power et fournissez-leur vos plans détaillés de bouteilles et vos exigences de production pour recevoir une proposition de machine personnalisée.
Avis clients
Park Ji-soo | Emballage pharmaceutique | Corée du Sud
« Nous sommes passés d'une machine AOKI SBIII à la Y200-V3 il y a environ huit mois et j'avoue avoir été un peu sceptique au départ. La Y200-V3 remplit nos flacons PET pharmaceutiques de 50 ml sans problème majeur. La ligne de joint sur le flacon fini est nettement plus nette qu'avec l'AOKI, ce qui m'a surpris. Notre équipe qualité est ravie. La mise en service a pris deux jours et les techniciens d'Ever-Power ont été très professionnels et ont répondu à toutes nos questions concernant la configuration BPF. Nous referions ce choix sans hésiter. »
Priya Nair | Emballage cosmétique | Inde
« Nous produisons des flacons de lotion cosmétique de 200 ml et 350 ml, avec 6 cavités par cycle. La machine fonctionne depuis environ six mois dans notre usine près de Mumbai et je peux affirmer que la régularité de la production est excellente. Avec notre ancienne machine, nous avions un taux de rebuts dimensionnels d'environ 1,8 %. Grâce à la Y200-V3, ce taux est inférieur à 0,5 %. La consommation d'énergie est également réduite, ce que notre équipe financière a constaté. Les flacons ont une apparence haut de gamme, sans ligne de joint visible, un point essentiel dans le secteur des cosmétiques. Globalement, c'est un excellent produit d'Ever-Power. »
Thomas Becker | Emballage de boissons | Allemagne
« Excellente machine. Nous avons acheté la Y200-V3 pour la production de bouteilles d'eau de 500 ml (8 cavités). La livraison en Allemagne a pris environ 10 semaines, comme prévu. L'installation s'est déroulée sans problème et la machine a commencé à produire des bouteilles conformes dès le premier jour de sa mise en service. Le système de pompe servo réduit sensiblement la consommation d'énergie par rapport à notre ancienne ligne entièrement hydraulique. Seul bémol : la documentation fournie avec la machine pourrait être plus détaillée sur certains points. Cependant, l'équipe d'assistance à distance a toujours été réactive à nos questions. »
Carlos Reyes | Emballage alimentaire | Mexique
« Nous avons actuellement deux machines Y200-V3 en service dans notre usine de Monterrey. La première a été installée il y a quatorze mois, la seconde six mois plus tard. Toutes deux fonctionnent parfaitement. Nous produisons des contenants PET pour un client du secteur de l'emballage alimentaire, principalement des bouteilles de 750 ml et 900 ml. Le rendement est supérieur à celui de la machine japonaise que nous remplacions, ce qui nous a permis de respecter les délais contractuels. L'équipe avant-vente d'Ever-Power nous a été d'une grande aide pour vérifier la compatibilité des moules avant notre commande. Cela nous a permis d'économiser le coût de nouveaux outillages, un facteur déterminant dans notre décision. »
Ahmed Hassan | Industrie pharmaceutique | Égypte
« Je recherchais un fournisseur de machines ISBM capable d'assurer un bon service après-vente dans notre région, car cela avait posé problème avec d'autres marques par le passé. L'équipe d'assistance technique d'Ever-Power répond en quelques heures, ce qui est crucial pour une unité de production fonctionnant 16 heures par jour. Nous avons eu un défaut de servomoteur au troisième mois, et il a été résolu à distance le jour même grâce à l'analyse des données de l'automate programmable. La machine elle-même est robuste et produit des flacons de solution ophtalmique de 100 ml avec une excellente régularité dimensionnelle du col. Client satisfait. »
Fernanda Carvalho | Produits pour bébés | Brésil
« Nous avons choisi cette machine précisément parce qu'elle remplace directement le modèle AOKI SBIII-250LL-50S et que nous possédions déjà les moules pour cette plateforme. La transition s'est faite sans problème. Elle fonctionne depuis près d'un an à la production de biberons en PETG. La qualité est bonne et nos certifications de sécurité n'ont pas été affectées par le changement de machine, car le processus de production est resté inchangé. La livraison d'Ever-Power à notre usine de São Paulo a été gérée de manière professionnelle. Une suggestion : des tutoriels plus détaillés sur l'interface utilisateur seraient utiles aux nouveaux employés. »
Nattaporn Srisuk | Conditionnement à façon | Thaïlande
« Nous sommes une entreprise de conditionnement à façon basée à Bangkok et nous produisons des flacons de shampoing et d'après-shampoing pour plusieurs marques. La Y200-V3 gère parfaitement nos flacons cosmétiques de 200 ml et 350 ml. Nous craignions que le service après-vente soit lent en raison de la distance, mais cela ne s'est pas produit. Les pièces détachées pour les composants d'usure courants ont été rapidement disponibles. La machine est silencieuse, contrairement à notre ancien équipement hydraulique, ce qui est un avantage non négligeable pour notre usine. L'équipe de production s'est familiarisée avec la machine deux semaines seulement après son installation. »
Chukwuemeka Obi | Machines industrielles | Nigeria
Nous importons et exploitons des machines d'emballage industriel au Nigéria et collaborons avec Ever-Power depuis plusieurs années. La Y200-V3 est la machine ISBM offrant le meilleur rapport qualité-prix parmi celles que nous avons achetées chez eux. Notre client l'utilise pour le conditionnement de produits chimiques en PET, dans des flacons de 500 ml à 1 000 ml. Sa robustesse est indéniable et ses composants clés sont de marques importées, ce qui nous assure de la disponibilité des pièces détachées. Son prix, très compétitif par rapport aux modèles japonais concurrents, a permis à notre client de justifier facilement cet investissement auprès de sa direction. Un excellent produit.
Imran Qureshi | Fabrication pharmaceutique | Pakistan
« Nous utilisons cette machine depuis onze mois dans notre usine de Lahore pour la production de flacons pharmaceutiques en PET. La conformité aux BPF était une exigence et la machine y répond parfaitement grâce à la configuration servo que nous avions commandée. Notre équipe d'assurance qualité a vérifié le processus avant le lancement de la production commerciale et tout s'est déroulé sans problème. Les économies d'énergie par rapport à notre ancienne machine sont réelles : notre facture d'électricité pour cette ligne de production a considérablement diminué. La communication avec l'équipe commerciale et technique d'Ever-Power, avant et pendant l'achat, a été professionnelle et transparente quant aux délais de livraison, ce que nous avons beaucoup apprécié. Nous recommandons vivement cette entreprise. »
Informations Complémentaires
| Édité par | Yjx |
|---|
Produits associés
-
Machine de moulage par injection-soufflage Y150-V3-B, remplacement pour la machine japonaise AOKI SBIII-100L-20
-
Machine de moulage par injection-soufflage en une étape Y150-V4 (4 stations)
-
Machine de moulage par injection-soufflage Y250-V4, remplaçante pour la machine japonaise ASB-70DPH.
-
Machine de moulage par injection-soufflage Y650-V4, remplacement pour la machine japonaise ASB-650


