
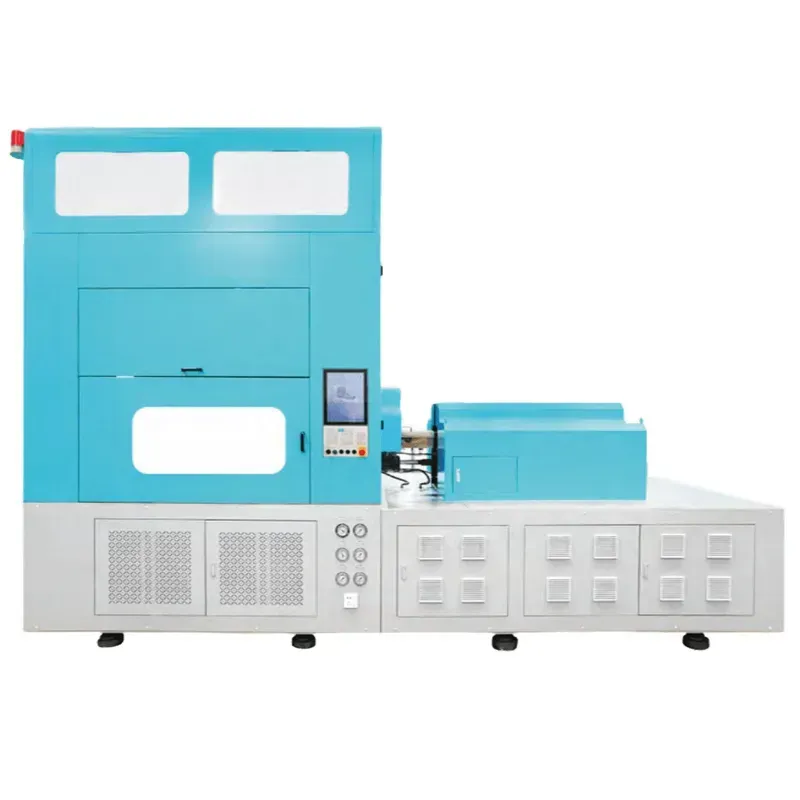
Máquina de moldagem por injeção e sopro Y200-V3 - Substituta da AOKI SBIII-250LL-50S japonesa
A máquina de moldagem por injeção e sopro Y200-V3 foi projetada como uma substituta direta e de alto desempenho para o modelo japonês AOKI SBIII-250LL-50S. Como uma verdadeira máquina de moldagem por injeção e sopro em uma única etapa, ela integra injeção, condicionamento e moldagem por sopro em um ciclo contínuo de 4 estações, eliminando o manuseio intermediário e reduzindo significativamente o risco de contaminação. A máquina processa materiais PET e PETG para produzir frascos farmacêuticos, frascos cosméticos, mamadeiras, garrafas de água, recipientes com formatos especiais e muito mais.
A máquina de moldagem por injeção e sopro Y200-V3 foi projetada como uma substituta direta e de alto desempenho para o modelo japonês AOKI SBIII-250LL-50S. Como uma verdadeira máquina de moldagem por injeção e sopro em uma única etapa, ela integra injeção, condicionamento e moldagem por sopro em um ciclo contínuo de 4 estações, eliminando o manuseio intermediário e reduzindo significativamente o risco de contaminação. A máquina processa materiais PET e PETG para produzir frascos farmacêuticos, frascos cosméticos, mamadeiras, garrafas de água, recipientes com formatos especiais e muito mais. Sua arquitetura mecânica padronizada e o uso de componentes de origem internacional a tornam uma solução confiável e em conformidade com as Boas Práticas de Fabricação (BPF) para fabricantes que exigem consistência na produção e conformidade regulatória.
A ISBM Machinery, da Ever-Power do México, projetou esta máquina de moldagem por injeção e sopro de estágio único especificamente para ambientes de produção que exigem zero contato humano durante o processo de moldagem. Seja para embalagens cosméticas de alta qualidade, recipientes farmacêuticos estéreis ou garrafas de bebidas que exigem transparência óptica, a Y200-V3 oferece a precisão dimensional e a qualidade de superfície que os compradores B2B modernos exigem. Com um diâmetro de rosca de até 60 mm, capacidade de injeção teórica de até 480 cm³ e força de fechamento de injeção de 300 kN, esta máquina ISBM lida com volumes de produção exigentes, consumindo de 15 a 25% menos energia do que máquinas japonesas e europeias comparáveis.
Tabela de comparação de modelos de produtos
1. Substituto para o modelo ASB japonês
| Modelo de máquina Y/YS | Configuração / Observações | Modelo japonês compatível |
| Y150-V4-2 | Configuração padrão | ASB-12M |
| YS150-V4-EV | Servo completo | ASB-12M |
| Y250-V4 | Configuração padrão | ASB-70DPH |
| Y250-V4-B | Série B | ASB-70DPW |
| Y650-V4 | Modelo de grande capacidade | ASB-650 |
2. Substituto para o modelo japonês AOKI
| Modelo de máquina Y/YS | Configuração / Observações | Modelo japonês compatível |
| Y150-V4-B | Série B | SBIII-100L-20 |
| Y150-V3-B | Modelo de 3 estações | SBIII-100L-20 |
| Y200-V4-B | Série B | SBIII-250LL-50S |
| Y200-V3 | Modelo de 3 estações | SBIII-250LL-50S |
| YS350-V4-EV | Servo completo | AL-350LL-40 |
| Modelo padrão | Modelo Servo | Modelo totalmente elétrico |
 |
 |
 |
Nossas vantagens
1. A qualidade é superior. As garrafas de plástico produzidas por máquinas de moldagem por sopro japonesas apresentam uma linha de junção. Há uma saliência de plástico no meio dos dois moldes, em ambos os lados, o que resulta em uma marca. No entanto, nossos moldes possuem altíssima precisão, e a marca é completamente invisível.
2. Nossa produção é rápida, com uma grande quantidade de soluções de rosca e alta velocidade. Enquanto o Japão consegue produzir quatro garrafas plásticas por vez, nós conseguimos produzir seis.
3. Economize energia. Nossas máquinas consomem de 15% a 25% menos energia do que as do Japão, da Europa e dos Estados Unidos.
4. Uma ampla gama de tecnologias de controle elétrico tem sido adotada para substituir componentes hidráulicos e pneumáticos. Por exemplo, os componentes pneumáticos usados no mecanismo de corte inferior no Japão são substituídos por servomotores, e a velocidade dos servomotores é duplicada. Na indústria farmacêutica e em outros setores, servomotores podem ser usados sem a necessidade de sistemas hidráulicos, garantindo a conformidade com as normas GMP e a operação em um ambiente livre de óleo e poluição.
Especificações do produto
| Item | Unidade | Especificações | |||||||||||
| Nome | Moldagem por sopro e estiramento por injeção em uma única etapa Máquina (4 estações) |
||||||||||||
| Modelo | Y200-V3 (Compatível com o modelo japonês AOKI SBIII-250LL-50S) | ||||||||||||
| Fabricante | México Ever-Power | ||||||||||||
| Material | PET/PETG | ||||||||||||
| Diâmetro do parafuso | MM | 40 | 50 | 55 | 60 | ||||||||
| Volume teórico de injeção | CM³ | 240 | 340 | 380 | 480 | ||||||||
| Velocidade de rotação do parafuso (RPM) | r/min | 270 | 180 | 150 | 150~220 | ||||||||
| Força de fechamento da injeção | KN | 300 | |||||||||||
| Força de fixação por sopro | KN | 250 | |||||||||||
| Potência do motor | KW | 49.2 | |||||||||||
| Potência de aquecimento | KW | 15 | |||||||||||
| Pressão do ar soprado | Mpa | 2.0-3.5 | |||||||||||
| Pressão da água de refrigeração | Mpa | 0.4-0.6 | |||||||||||
| Pressão da água do resfriador de óleo da máquina | Mpa | 0.3-0.4 | |||||||||||
| Temperatura da água do resfriador de óleo da máquina | ℃ | 20-25 | |||||||||||
| Tensão | V | 370-400 | |||||||||||
| Tamanho (C*L*A) | MM | 4800x2000x3800 | |||||||||||
| Peso | T | 13 | |||||||||||
| Dimensões do produto | |||||||||||||
| Quantidade de produtos | PCS | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 10 | 12 | ||
| Diâmetro da garrafa (BD) | MM | 118 | 110 | 105 | 100 | 68 | 65 | 48 | 45 | 38 | 26 | ||
| Altura da garrafa (H) | MM | 280 | 150 | 100 | |||||||||
| Diâmetro do pescoço (E) | MM | 90 | 90 | 90 | 65 | 38 | 32 | 26 | 25 | 23 | 15 | ||
| Volume máximo do frasco (ml) | ML | 2500 | 1500 | 900 | 750 | 350 | 200 | 100 | 50 | 30 | 20 | ||
| Peso máximo da garrafa (W) | G | 150 | 65 | 45 | 35 | 30 | 28 | 25 | 20 | 15 | 10 | ||
Parâmetro da máquina
| Modelo compatível: | Compatível com o modelo japonês Aoki SBIII-250LL-50S |
| Diâmetro do parafuso: | 50mm (opcional) |
| Capacidade teórica de injeção: | 442g |
| Força de fechamento da injeção: | 300 kN |
| Curso superior do molde: | 600 mm |
| Curso inferior do molde: | 350 mm |
| TEMP. Regulação do fluxo sanguíneo central: | 300 mm |
| TEMP. Regulagem do curso do cano: | 350 mm |
| Golpe de retirada: | 175 mm |
| Força de fixação por sopro: | 250 kN (lado único) |
| Golpe central de sopro: | 300 mm |
| Método de moldagem por sopro: | 75+75mm |
| Volume do tanque de óleo: | 300L |
| Peso: | 13T |
Norma Técnica
| Sistema de controle servo: | Utilizando 3 conjuntos de sistemas de servobombas. |
| Potência do servomotor: | Potência do servo motor Inovance / WEICHI: 49,2KW. |
| Sistema de controle computadorizado: | Utilizando o PLC Inovance/MiRLE. |
| Acionamento do prato giratório: | O toca-discos está equipado com um servomotor Yaskawa do Japão ou um servomotor WEICHI com um redutor TSUNTIEN de Taiwan. |
| Válvula de Alta Pressão: | Utilizando a válvula de alta pressão americana Parker. |
| Cilindro de ar: | Utilizando o cilindro de ar Aitak. |
| Controle de temperatura: | Utilizando uma caixa de controle integrada para controlar a temperatura, que é altamente precisa, estável e fácil de operar; alternativamente, você pode escolher o sistema de controle de temperatura embutido no sistema. |
| Válvula de controle de pressão hidráulica: | Utilizando uma válvula de controle de pressão hidráulica da YUKEN, de Taiwan, China. |
| Parafuso aquecido: | A potência de aquecimento do parafuso e dos tubos de material é de 15 kW. |
| Estrutura de Moldagem por Sopro: | A estrutura de moldagem por sopro adota um sistema de fechamento do molde com cilindro hidráulico ou servomotor duplo com função de compensação de alta pressão. |
| Unidade de Injeção: | A unidade de injeção é controlada por um único cilindro. O motor de fusão pode ser controlado hidraulicamente ou por um servomotor. |
| Potência total da máquina: | Potência total da máquina: 64,2 kW. |
Características da máquina ISBM Y200-V3
1. Melhorar a eficiência da produção
Esta máquina de moldagem por injeção e sopro em uma única etapa é capaz de produzir até 6 garrafas por ciclo, em comparação com 4 em equipamentos japoneses similares, graças a um maior volume de solução na rosca e uma faixa de velocidade de rotação mais ampla. A automação completa do processo gerencia cada etapa sem intervenção manual, permitindo que uma pequena equipe gerencie linhas de produção de alto volume. A eficiência de produção supera consistentemente a de sistemas tradicionais de moldagem em duas etapas e processos manuais, tornando-a ideal para grandes lotes de produção e contratos com prazos apertados.
2. Reduzir o ciclo de produção
A Y200-V3 completa todo o processo de produção, da injeção à garrafa finalizada, em uma única máquina. Ao executar a injeção, o condicionamento de temperatura, a moldagem por sopro com estiramento e a ejeção como um ciclo rotativo contínuo de 4 estações, a máquina elimina as etapas de transferência e reaquecimento que tornam os processos ISBM de 2 etapas mais lentos. Essa abordagem integrada reduz substancialmente o tempo de ciclo por unidade e permite taxas de produção mais altas sem aumentar o espaço físico ou o número de funcionários.
3. Melhorar a precisão da moldagem
A máquina controla com precisão a temperatura, a pressão e a velocidade durante todo o ciclo de moldagem, utilizando um sistema de controle PLC Inovance ou MiRLE com tecnologia de servobomba. Esse controle preciso proporciona dimensões extremamente consistentes do produto, espessura de parede uniforme e densidade estável em todas as cavidades. As ferramentas de moldagem de alta precisão utilizadas pela Ever-Power praticamente eliminam as marcas visíveis da linha de partição, uma vantagem notável em relação à produção padrão japonesa AOKI SBIII-250LL-50S, tornando-a adequada para embalagens de cosméticos e recipientes farmacêuticos, onde o acabamento da superfície afeta diretamente a percepção da marca.
4. Reduzir o custo da mão de obra
A automação completa em todas as quatro estações de produção elimina a variabilidade associada ao manuseio manual e reduz a dependência de operadores qualificados para tarefas rotineiras de produção. O mecanismo de corte inferior utiliza um servomotor em vez dos componentes pneumáticos encontrados no modelo de referência da AOKI, dobrando a velocidade de movimento e reduzindo ainda mais a dependência do tempo de ciclo em relação à sincronização do operador. Para aplicações farmacêuticas, uma configuração totalmente servoacionada elimina todos os sistemas hidráulicos, possibilitando um ambiente de produção livre de óleo que atende aos rigorosos requisitos das Boas Práticas de Fabricação (BPF) sem a necessidade de pessoal adicional para controle de contaminação.
5. Garantir a conservação de energia
A máquina de moldagem por injeção e sopro Y200-V3 consome de 15 a 25% menos energia do que máquinas equivalentes japonesas, europeias e americanas. O sistema de bomba servo de 3 conjuntos consome energia apenas proporcional à carga real em cada estágio, evitando o consumo constante de potência máxima dos sistemas hidráulicos mais antigos. Anéis de aquecimento por infravermelho distante nano, instalados na rosca e nos tubos de material, proporcionam um aquecimento direcionado e eficiente. Por ser uma máquina de moldagem por injeção e sopro de PET de estágio único, ela não requer a etapa de reaquecimento, que consome muita energia, necessária nos processos ISBM de dois estágios.
6. Compatível com o modelo japonês AOKI SBIII-250LL-50S
A Y200-V3 foi projetada como uma substituta comprovada para as máquinas de moldagem por injeção e sopro da AOKI, especificamente o modelo SBIII-250LL-50S. As ferramentas de moldagem existentes, projetadas para o modelo de referência da AOKI, são diretamente compatíveis com a Y200-V3, protegendo seu investimento em ferramentas já existentes e reduzindo os custos de transição. As dimensões da máquina (4800 x 2000 x 3800 mm) foram projetadas para se encaixarem no espaço disponível para o equipamento original, facilitando as adaptações nas instalações. Isso posiciona a Y200-V3 como uma opção prática de atualização para fabricantes que operam atualmente com equipamentos AOKI e que precisam de maior eficiência energética e menor visibilidade da linha de partição.
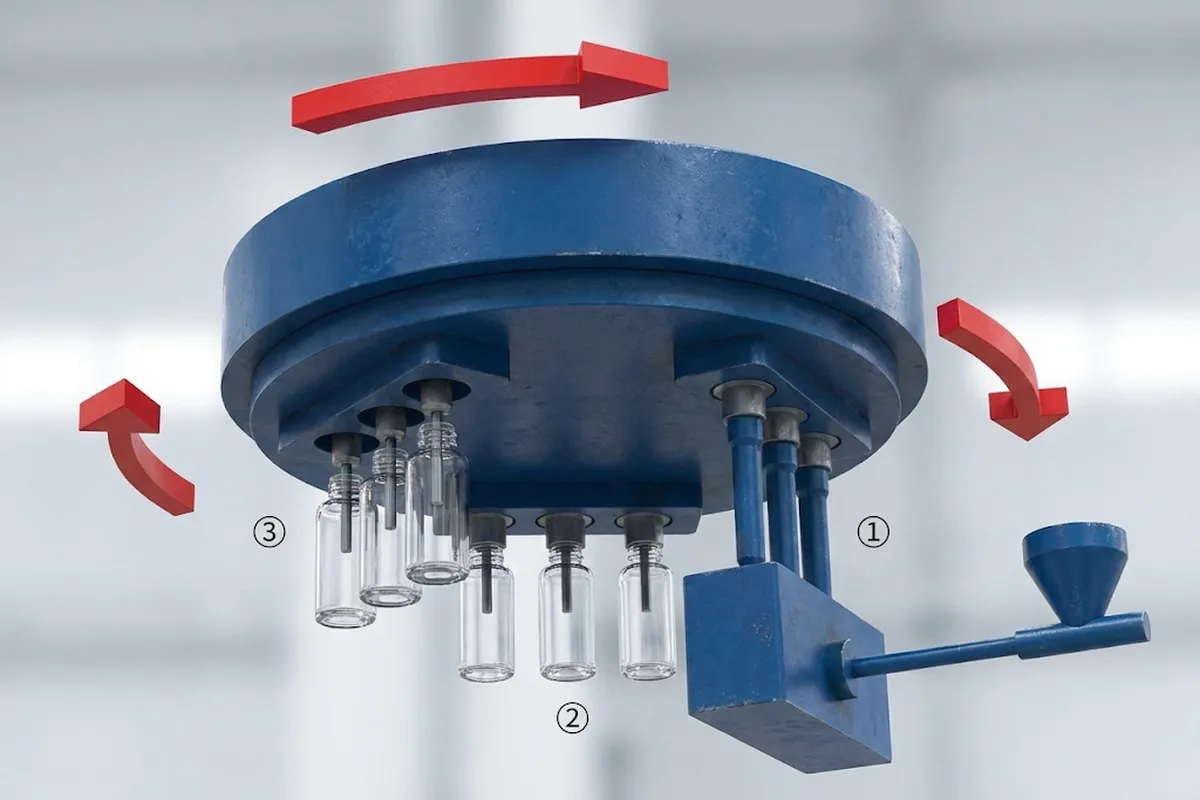
Etapas do processo de moldagem por injeção, estiramento e sopro
1. Injection Molding
O processo começa com o aquecimento da resina PET ou PETG até o estado líquido, utilizando o conjunto de rosca e cilindro, que possui anéis de aquecimento nano infravermelhos de baixo consumo de energia, com potência nominal de 15 kW. A resina líquida é injetada na cavidade do molde de injeção sob uma força de fechamento de 300 kN para formar uma pré-forma com formato preciso. A pré-forma é parcialmente resfriada para estabilizar sua geometria, mantendo energia térmica suficiente para permanecer flexível para a etapa subsequente de estiramento. Durante a injeção, o gargalo da garrafa é moldado em suas dimensões finais e permanentes. Esse design garante a confiabilidade da vedação e a precisão dimensional no gargalo, o que é especialmente crítico em linhas de envase farmacêuticas e cosméticas, onde a tolerância do gargalo afeta diretamente a integridade da vedação.
2. Preform Conditioning and Transfer
A mesa giratória servoacionada da Yaskawa ou da WEICHI transfere suavemente a pré-forma recém-moldada da estação de injeção para a zona de condicionamento térmico. O acionamento da mesa giratória utiliza um redutor TSUNTIEN de Taiwan para indexação angular precisa. À medida que a pré-forma se desloca pela zona de condicionamento, núcleos e cilindros de regulação térmica (cursos de 300 mm e 350 mm, respectivamente) estabilizam seu perfil de temperatura interna e externa. Esta etapa de condicionamento térmico controlado é uma característica definidora do processo de moldagem por injeção e sopro em estágio único: como a pré-forma nunca esfria completamente, o condicionamento requer apenas ajustes finos em vez de um reaquecimento total, economizando energia significativa e reduzindo o tempo de ciclo em comparação com os processos ISBM de dois estágios ou de reaquecimento e sopro.
3. Moldagem por sopro com estiramento
Esta é a etapa crucial do processo de moldagem por injeção e sopro com estiramento. Uma haste de estiramento estende a pré-forma axialmente, enquanto ar comprimido a 2,0 a 3,5 MPa a infla radialmente contra as paredes da cavidade do molde de sopro. O molde de sopro é mantido fechado por uma força de fechamento unilateral de 250 kN, com um curso do núcleo de sopro de 300 mm e um curso do molde de sopro de 75 + 75 mm. Essa orientação biaxial alinha as cadeias de polímero PET em duas direções perpendiculares, aumentando significativamente a resistência da parede do recipiente à permeação de gases, impactos e pressão. O resultado é uma garrafa leve, opticamente transparente, estruturalmente robusta, com espessura de parede consistente, geometria volumétrica precisa e as propriedades de barreira superiores exigidas pelos mercados de embalagens de bebidas, farmacêuticas e de cosméticos premium.
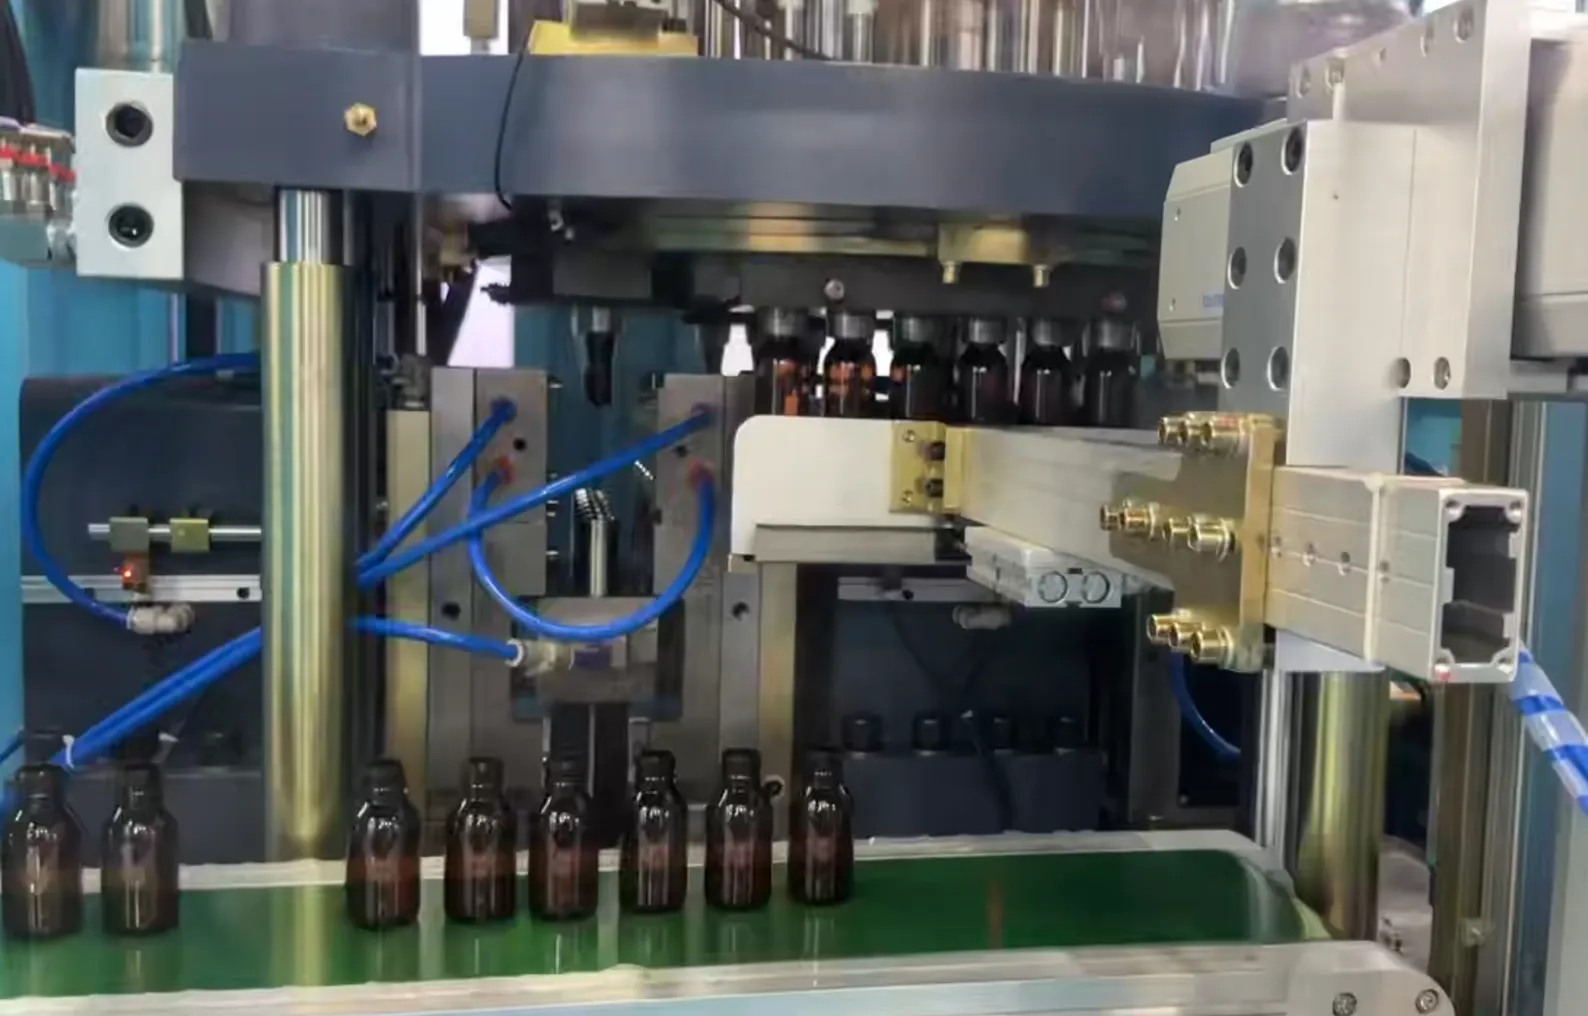
4. Cooling and Ejection
Após a garrafa atingir seu formato final dentro do molde de sopro, a água de resfriamento circula pelo molde a uma pressão de 0,4 a 0,6 MPa, extraindo rapidamente o calor e solidificando o recipiente. Após o tempo de resfriamento, o molde de sopro se abre e o mecanismo de extração (curso: 175 mm) ejeta automaticamente a garrafa finalizada para a esteira de saída. Não há necessidade de manuseio manual em nenhuma etapa deste processo. As garrafas resfriadas estão imediatamente prontas para inspeção, rotulagem ou envase subsequentes. Esta etapa de extração totalmente automatizada é especialmente importante para linhas de embalagem farmacêutica com certificação GMP, onde a ausência de contato humano durante a produção é tanto uma exigência regulatória quanto um princípio fundamental de garantia da qualidade.
Aplicações da máquina ISBM Y200-V3
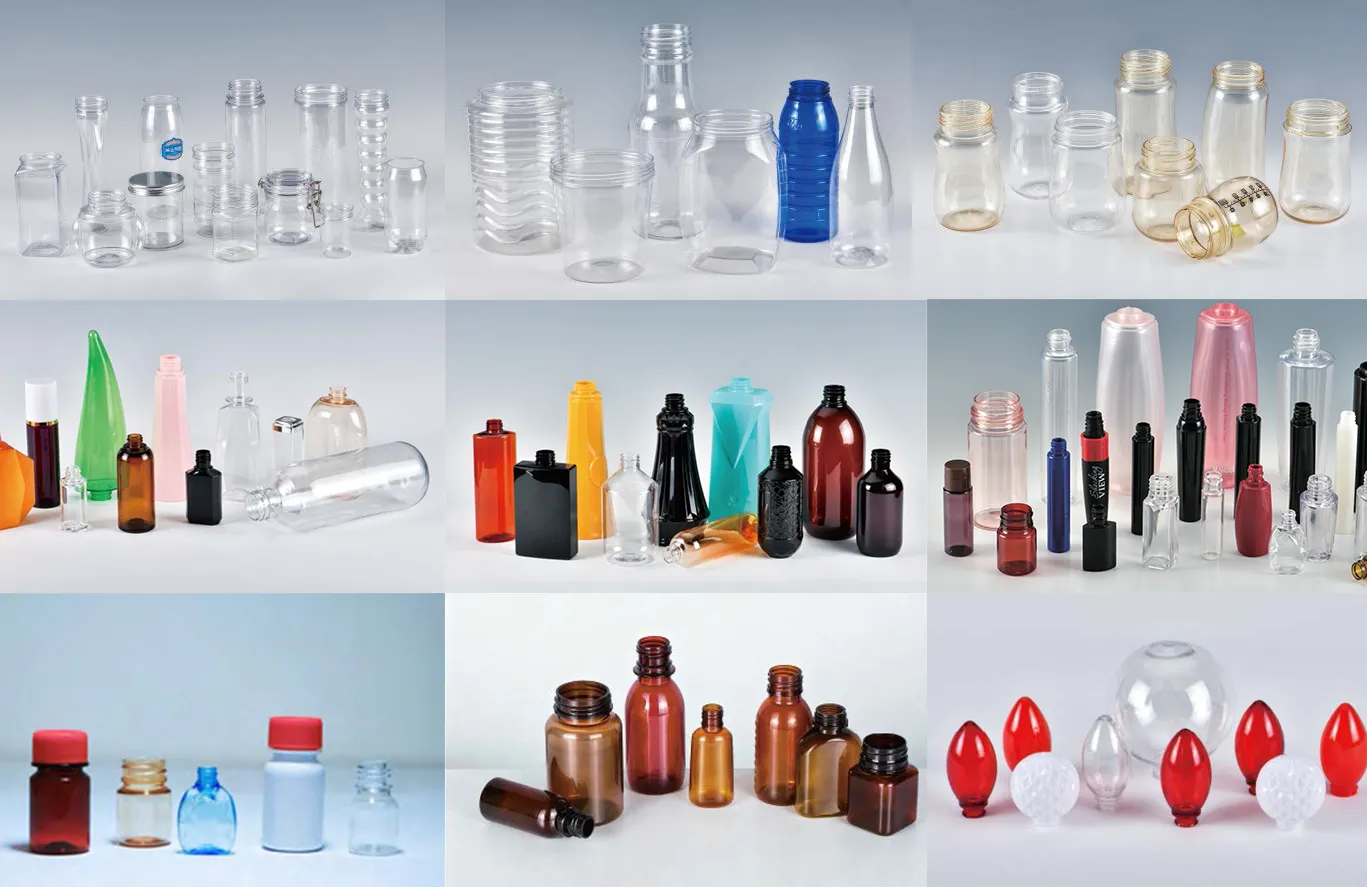
Frasco farmacêutico
A produção de frascos farmacêuticos é uma das aplicações mais exigentes para qualquer fabricante de máquinas da ISBM. A Y200-V3 atende aos padrões de embalagem GMP, pois o contato humano é completamente eliminado durante todo o ciclo de formação. Ela produz frascos para líquidos orais, recipientes para comprimidos, frascos para xarope e embalagens multidose em PET com a consistência dimensional e superfícies isentas de partículas exigidas pelos órgãos reguladores de medicamentos. A máquina suporta volumes de 20 ml a 2500 ml em até 12 cavidades por ciclo.
Frasco cosmético
A embalagem de cosméticos exige precisão e apelo visual. A máquina de moldagem por injeção e sopro Y200-V3 produz frascos de loção, sérum, tônico e perfume com linhas de separação praticamente invisíveis, resultado direto das ferramentas de moldagem de alta precisão da Ever-Power, que superam o modelo de referência da AOKI em qualidade de superfície. A transparência óptica obtida por meio do estiramento biaxial do PET realça a cor e a viscosidade do produto, um fator significativo nas decisões de compra dos consumidores de marcas de cosméticos de luxo.
Frasco de produto químico
As embalagens de produtos químicos exigem recipientes com vedação confiável, resistência a uma ampla gama de solventes e reagentes, e espessura de parede consistente para dosagem precisa. As garrafas de PET e PETG produzidas por este PET máquina de moldagem por injeção, estiramento e sopro Oferecem excelente resistência química, além da estabilidade dimensional necessária para fechamentos à prova de crianças e invioláveis. A máquina processa formatos de recipientes especiais e configurações de boca larga, adequadas para produtos de limpeza, reagentes de laboratório e produtos químicos agrícolas.
Garrafa de bebida
As embalagens de água, suco e bebidas especiais se beneficiam enormemente do desempenho de barreira e da transparência das garrafas PET produzidas por esta máquina ISBM de etapa única. O processo de estiramento biaxial alinha as cadeias de polímero para minimizar a permeação de CO2 e oxigênio, prolongando a vida útil de bebidas carbonatadas e sensíveis ao oxigênio. Com configurações de cavidades que suportam garrafas de 200 ml a 2500 ml e taxas de produção superiores às de máquinas japonesas comparáveis, a Y200-V3 é uma escolha produtiva para operações de envase de bebidas de médio a grande porte.
Mamadeira
As mamadeiras exigem os mais altos padrões de segurança de materiais e limpeza de superfície de qualquer categoria de embalagem para o consumidor. Como a Y200-V3 processa PET e PETG em um ambiente fechado e automatizado, sem contato humano durante a moldagem, ela produz mamadeiras livres de contaminação introduzida pelo operador. O processo em conformidade com as Boas Práticas de Fabricação (GMP), combinado com dimensões de gargalo consistentes que garantem a vedação adequada com os bicos de alimentação, torna esta máquina de moldagem por injeção e sopro personalizada ideal para fabricantes de produtos infantis em todo o mundo.
💈 Frasco de xampu
Produtos de higiene pessoal e para o lar, como xampu, condicionador e sabonete líquido, são embalados em volumes muito altos, exigindo uma máquina capaz de manter a qualidade durante longos períodos de produção com o mínimo de tempo de inatividade. A arquitetura da máquina de moldagem por injeção e sopro Y200-V3, com seu sistema de bomba servo de 3 conjuntos e cadeia de suprimentos de componentes importados, oferece a confiabilidade de tempo de atividade que os fabricantes de produtos de higiene pessoal de alto volume precisam. Formatos especiais de embalagens e perfis assimétricos, elementos de design característicos de marcas premium de higiene pessoal, são possíveis com esta plataforma de máquina.
Frasco de apertar
Frascos bisnaga para condimentos, adesivos, cremes tópicos e produtos similares exigem flexibilidade controlada da parede, combinada com capacidade volumétrica precisa. A máquina de moldagem por injeção e sopro Y200-V3 atinge a consistência de espessura de parede necessária para uma resposta previsível ao aperto em lotes de produção de alto volume. A máquina suporta uma variedade de acabamentos de gargalo e geometrias de corpo, permitindo a produção de designs de frascos bisnaga padrão e ergonômicos em uma única plataforma de molde.
Frasco de solução oftálmica
Os recipientes para soluções oftálmicas e para os olhos estão entre os produtos mais pequenos e que exigem maior precisão na fabricação em uma máquina IBM. A Y200-V3 suporta cavidades que produzem frascos com capacidade de até 20 ml e diâmetros de gargalo de até 15 mm, atendendo às rigorosas tolerâncias dimensionais exigidas para as pontas dosadoras oftálmicas. O ambiente de produção livre de óleo e sem contato humano garante superfícies dos recipientes em conformidade com os padrões de esterilidade, enquanto o material PET proporciona a inércia química necessária para formulações farmacêuticas sensíveis.
Materiais Compatíveis
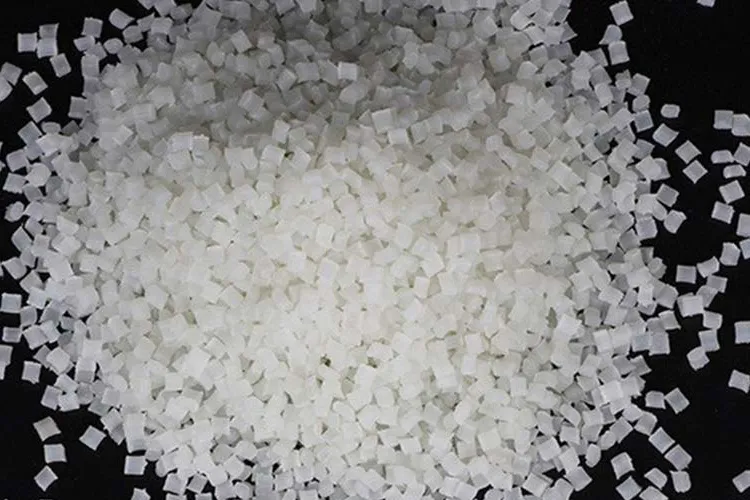
PET (Polietileno Tereftalato)
O PET é o principal material processado por esta máquina de moldagem por injeção e sopro de PET. É resistente, leve e oferece excepcional transparência óptica, o que o torna o padrão global para garrafas de bebidas, embalagens farmacêuticas e embalagens cosméticas premium. O PET biaxialmente orientado pelo processo ISBM atinge propriedades superiores de barreira a gases e resistência a impactos em comparação com o PET não orientado ou materiais concorrentes.
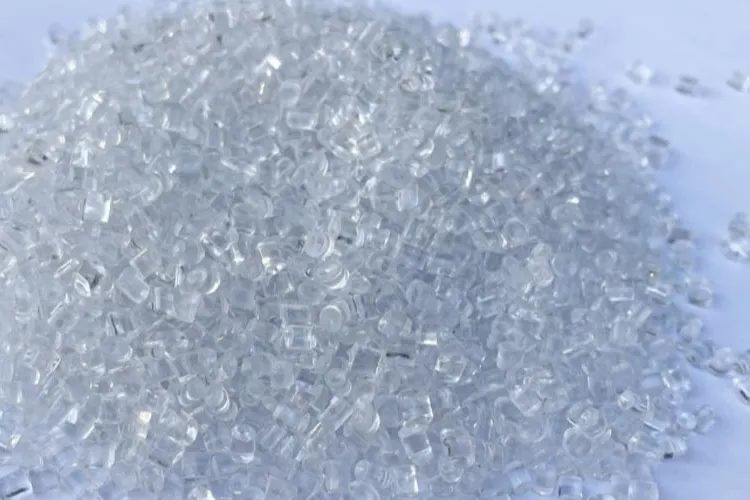
PETG (Polietileno Tereftalato Glicol)
O PETG é um copolímero modificado que oferece excelente transparência, resistência e resistência química, sendo particularmente adequado para embalagens de dispositivos médicos, recipientes para contato com alimentos e frascos de cosméticos, onde o PET é muito quebradiço em seções de parede mais finas. Ele é processado em temperaturas mais baixas do que o PET padrão e oferece maior resistência ao impacto com espessura de parede reduzida, tornando-o valioso para designs de embalagens leves sem comprometer a integridade estrutural ou a qualidade óptica.
ABS (Acrilonitrila Butadieno Estireno)
O ABS oferece uma boa combinação de rigidez, resistência e processabilidade. É utilizado em aplicações que exigem maior resistência ao impacto do que o PET padrão, incluindo recipientes para ferramentas industriais, frascos para fluidos automotivos e embalagens especiais onde o recipiente deve suportar quedas repetidas ou estresse mecânico durante o transporte e uso final. O Y200-V3 permite o processamento de ABS dentro de suas capacidades de gerenciamento de temperatura para atender a essas aplicações exigentes.
PP (Polipropileno)
O PP é uma resina versátil, adequada tanto para envase a quente quanto a frio. Seu alto ponto de fusão o torna uma excelente opção para produtos que exigem alta resistência a temperaturas elevadas durante o envase ou a esterilização. O PP é comumente utilizado em recipientes para alimentos, embalagens médicas e frascos de laboratório. Sua resistência química natural a ácidos, bases e muitos solventes amplia sua gama de aplicações em embalagens farmacêuticas, químicas e de bens de consumo.
PEAD (Polietileno de Alta Densidade)
O HDPE oferece excelente resistência, rigidez e resistência à umidade, produtos químicos e radiação UV. Essas propriedades o tornam um material amplamente utilizado para recipientes destinados ao uso externo, produtos químicos agrícolas e produtos de limpeza industrial. O HDPE também é o material padrão para frascos de grau farmacêutico usados para comprimidos e cápsulas de dosagem sólida, oferecendo uma combinação de custo-benefício e inércia química que garante longa vida útil para formulações sensíveis.
PVC (Polyvinyl Chloride)
O PVC é uma resina flexível e leve utilizada em recipientes que exigem maior flexibilidade da parede para a função de dispensação, como frascos squeeze, embalagens de xampu e certos formatos de embalagens farmacêuticas. Sua transparência inerente o torna um material adequado para embalagens onde consumidores ou profissionais de saúde precisam avaliar visualmente o volume restante do produto. O PVC é processado adequadamente dentro dos parâmetros de controle térmico da plataforma Y200-V3.
PS (Polystyrene)
O PS é uma resina transparente, dura e relativamente rígida, frequentemente utilizada em aplicações de embalagens onde a transparência óptica e a estrutura rígida são prioridades, como embalagens transparentes para alimentos, bandejas para componentes eletrônicos e recipientes para amostras. Embora seja mais quebradiço que o PET ou o PP, sua facilidade de processamento e baixo custo o tornam atraente para embalagens de uso único em cenários de produção em larga escala. A plataforma de máquina Y200-V3 permite o processamento de PS para fabricantes que visam esses mercados.
PC (Policarbonato)
O policarbonato (PC) é um dos termoplásticos de engenharia mais resistentes e é amplamente utilizado em aplicações que exigem alta resistência a impactos e estabilidade dimensional. Garrafas esportivas, garrafas de água reutilizáveis, mamadeiras e lentes de óculos de segurança são exemplos comuns de aplicações do PC. Totalmente transparente e esterilizável, o PC é ideal para recipientes médicos e de laboratório que precisam suportar ciclos de autoclave. Sua alta temperatura de processamento exige um gerenciamento térmico robusto, que o sistema de controle de injeção Y200-V3 oferece.
 |
 |
 |
 |
 |
 |
Moldagem por sopro por extrusão versus moldagem por sopro por estiramento por injeção
A escolha entre a moldagem por extrusão e sopro (EBM) e a moldagem por injeção e estiramento e sopro (ISBM) é uma decisão fundamental que impacta a economia da sua produção, a qualidade do produto e o seu posicionamento no mercado. Ambas as tecnologias produzem recipientes plásticos ocos, mas atendem a aplicações diferentes e operam com princípios fundamentalmente distintos.
Entendendo a Moldagem por Extrusão e Sopro (EBM)
A moldagem por extrusão e sopro é um processo no qual a resina plástica é derretida e extrudada através de um cabeçote de extrusão, formando um tubo oco contínuo conhecido como pré-forma. A pré-forma é então inserida em um molde bipartido e inflada por ar comprimido para assumir a forma da cavidade do molde. Após o resfriamento adequado, o molde se abre e a peça é ejetada. O excesso de material na linha de junção do molde é removido em uma operação secundária.
Principais características da Medicina Baseada em Evidências
- Ideal para a produção de objetos plásticos ocos, incluindo garrafas, recipientes industriais, reservatórios de fluidos automotivos e tanques de combustível de grande formato.
- Compatível com uma ampla gama de materiais termoplásticos, incluindo PEAD, PEBD, PP e PVC.
- Capaz de produzir formas grandes e geometricamente complexas com espessura de parede relativamente uniforme.
- Alta velocidade de produção contínua com investimento em ferramentas comparativamente menor do que os moldes ISBM.
Vantagens da Medicina Baseada em Evidências
- Investimento inicial reduzido: Os moldes e equipamentos custam significativamente menos do que as ferramentas da ISBM, reduzindo a barreira de capital para novas linhas de produção.
- Versatilidade no tamanho dos recipientes: A EBM processa contêineres tanto muito pequenos quanto muito grandes, cuja produção seria impraticável via ISBM.
- Tempo de configuração da máquina reduzido: A extrusão contínua de parison e a rápida troca de moldes permitem transições ágeis entre diferentes SKUs de produtos.
Indústrias que utilizam EBM
- Embalagens: frascos de xampu, recipientes de detergente e garrafas de laticínios.
- Automotivo: tanques de combustível e reservatórios de fluidos.
- Uso médico: frascos e recipientes farmacêuticos de grande formato.
Entendendo a Moldagem por Injeção, Estiramento e Sopro (ISBM)
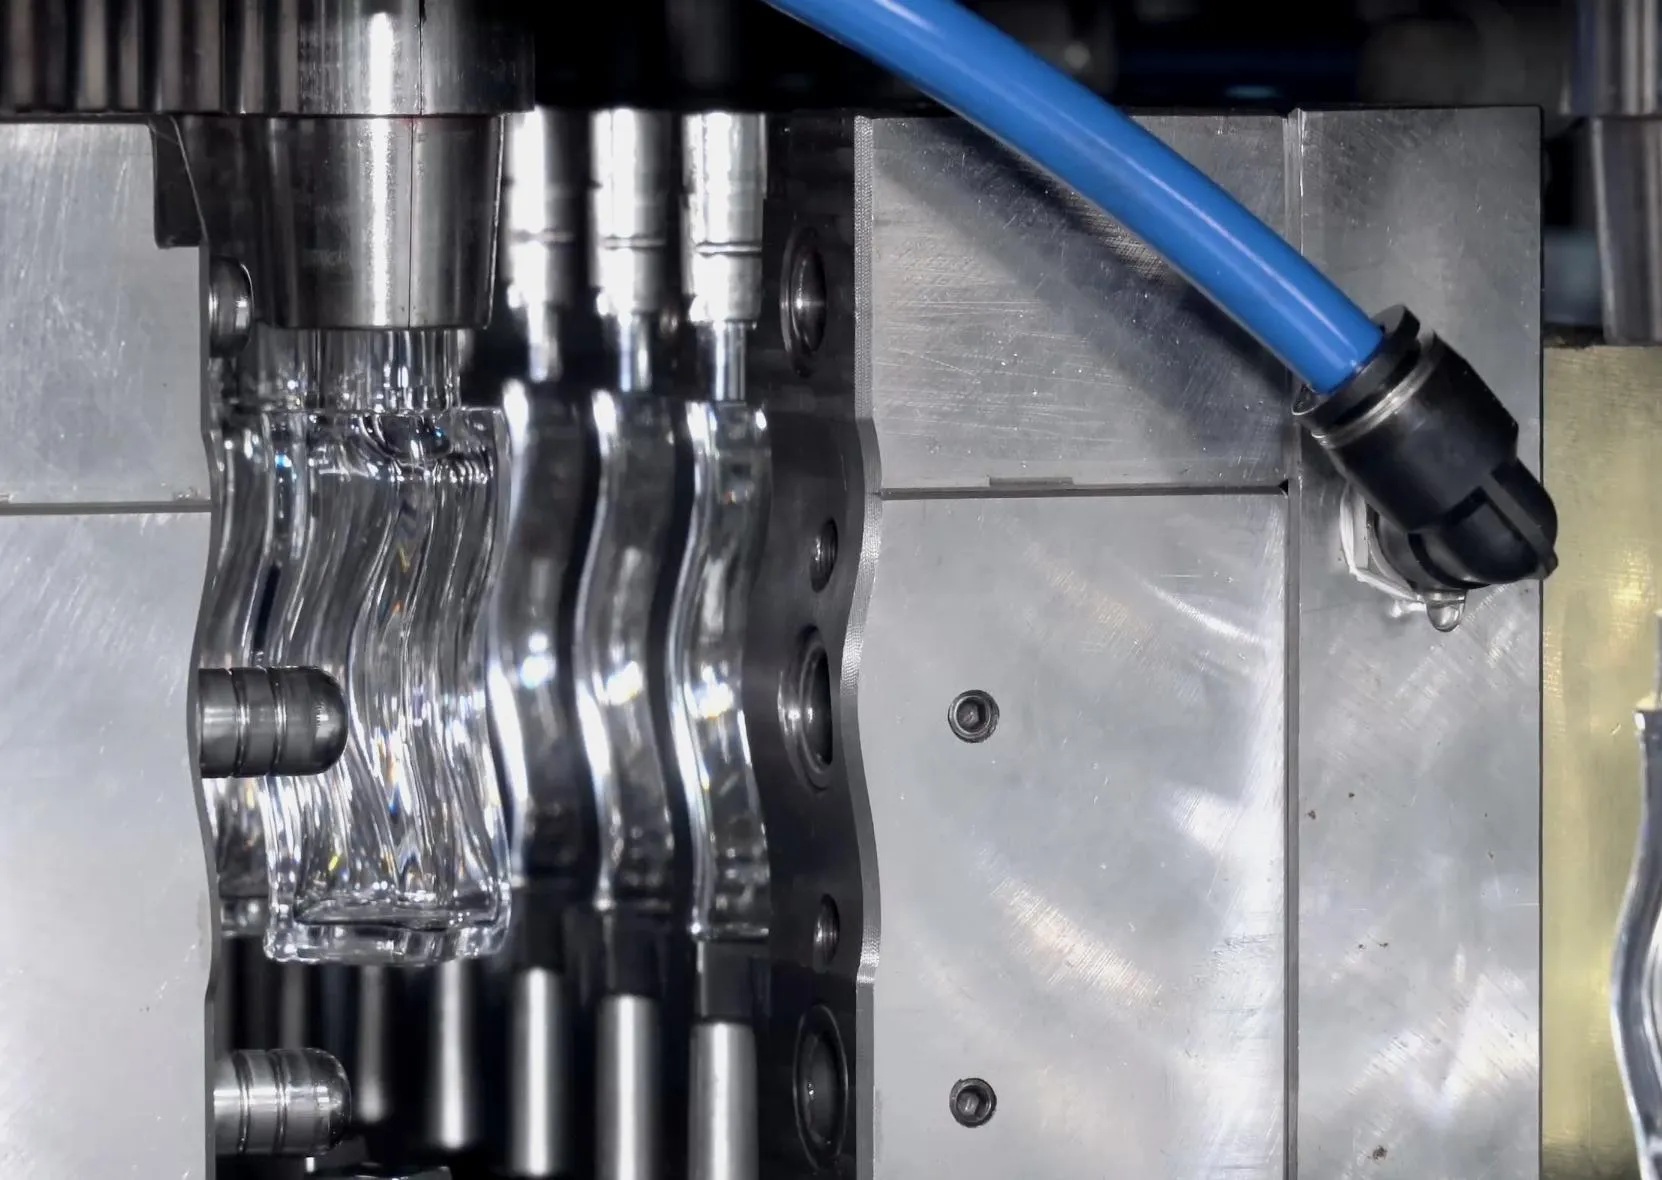
A moldagem por injeção e sopro com estiramento é um processo no qual o plástico é inicialmente moldado por injeção em uma pré-forma com dimensões precisas, dentro da mesma máquina. A pré-forma é então esticada mecanicamente axialmente por uma haste de estiramento, enquanto o ar comprimido a infla radialmente, dando-lhe o formato final do recipiente. Em uma máquina de moldagem por injeção e sopro com estiramento de estágio único, como a Y200-V3, todas essas operações ocorrem em um único ciclo integrado, sem necessidade de reaquecimento. Isso produz recipientes excepcionalmente transparentes, leves e resistentes, ideais para embalagens farmacêuticas, cosméticas e de alimentos e bebidas premium.
Principais características do ISBM
- Utilizado principalmente em garrafas e recipientes de PET e PETG que exigem alta transparência óptica e resistência mecânica.
- Produz produtos leves, duráveis e altamente transparentes, ideais para branding através do design da embalagem.
- Garante dimensões precisas no acabamento do gargalo e espessura de parede consistente em todos os ciclos.
- Requer um investimento inicial de capital maior, mas proporciona qualidade de produto superior, menor desperdício de material e melhor economia de escala em grandes quantidades.
Vantagens do ISBM
- Resistência mecânica superior: A orientação biaxial durante a fase de estiramento alinha as cadeias de polímero em duas direções, produzindo recipientes com resistência circunferencial e rigidez axial significativamente maiores do que os equivalentes produzidos por EBM.
- Excelente nitidez óptica: O PET processado por meio do ISBM atinge uma transparência semelhante à do vidro, preferida para embalagens de alimentos, bebidas e cosméticos, onde o apelo visual influencia as decisões de compra do consumidor.
- Controle Dimensional Preciso: A moldagem por injeção do gargalo da pré-forma garante a geometria exata do acabamento do gargalo em cada ciclo, o que é fundamental para uma vedação confiável com bombas, pulverizadores e tampas invioláveis.
- Compatibilidade com as Boas Práticas de Fabricação (BPF): Máquinas de estágio único, como a Y200-V3, podem ser configuradas para operação sem óleo utilizando servomotores completos, atendendo aos padrões de salas limpas farmacêuticas e às Boas Práticas de Fabricação (BPF).
Indústrias que utilizam ISBM
- Bebidas: garrafas de água, garrafas de refrigerante e recipientes para suco.
- Produtos farmacêuticos: frascos de medicamentos, recipientes para líquidos orais e embalagens para a área da saúde.
- Cosméticos: recipientes para perfumes, loções e séruns.
EBM vs. ISBM: Qual é o mais adequado para você?
| Recurso | Moldagem por extrusão e sopro (EBM) | Moldagem por Injeção e Estiramento por Sopro (ISBM) |
|---|---|---|
| Material utilizado | HDPE, LDPE, PP, PVC | PET, PETG |
| Tipo de produto | Formas grandes, ocas e complexas | Garrafas transparentes, leves e duráveis. |
| Custo de produção | Investimento inicial menor | Investimento mais elevado, mas eficiente para grandes volumes. |
| Espessura da parede | Uniforme, porém menos preciso. | Espessura mais precisa e consistente |
| Clareza e Força | Clareza moderada, boa resistência | Alta clareza, excelente resistência |
| Linha de separação | Visível, requer corte. | Praticamente invisível graças às ferramentas de precisão. |
| Compatibilidade com GMP | Limitado | Compatibilidade total com GMP disponível |
| Aplicações típicas | Indústria, indústria automotiva e embalagens | Alimentos, bebidas, produtos farmacêuticos e cosméticos |
Como selecionar a máquina de moldagem por injeção e sopro ideal
1. Defina claramente os requisitos do seu produto.
Antes de avaliar qualquer fabricante de máquinas ISBM, documente suas necessidades específicas: faixa de volume de frascos (o modelo Y200-V3 abrange de 20 ml a 2500 ml), material alvo (PET ou PETG para este modelo), acabamento do gargalo e tolerâncias dimensionais necessárias, padrão de qualidade da indústria (padrão, grau alimentício ou farmacêutico GMP) e seu volume de produção alvo em peças por hora ou por dia. A compra de uma máquina de uso geral sem levar em consideração o design específico do seu frasco e o padrão da indústria é o erro de aquisição mais comum e dispendioso nesta categoria. Aplicações farmacêuticas, especificamente, exigem conformidade com as Boas Práticas de Fabricação (GMP) e possível integração com sala limpa, o que deve ser especificado na etapa de seleção da máquina.
2. Determine a capacidade da máquina e o número de cavidades.
As máquinas de moldagem por injeção e sopro são especificadas pelo número de cavidades, força de fechamento, peso da injeção e faixa de tamanho de garrafa que suportam. A Y200-V3 suporta de 1 a 12 cavidades, dependendo do diâmetro da garrafa, com forças de fechamento de 300 kN na injeção e 250 kN no sopro. Para produção em alto volume, as configurações com múltiplas cavidades (de 6 a 12 cavidades) oferecem o menor custo por garrafa. Para trocas de molde mais frequentes ou lotes de produção menores, as configurações com 2 a 4 cavidades proporcionam maior flexibilidade operacional e menor custo de troca. A adequação do número de cavidades à sua previsão de volume anual determina diretamente o retorno do investimento na máquina.
3. Escolha o sistema de acionamento correto
A escolha do sistema de acionamento é uma das decisões de maior impacto na aquisição de máquinas ISBM. Os sistemas hidráulicos tradicionais têm o menor custo inicial, mas consomem potência máxima constante e exigem manutenção regular do óleo, resultando em custos operacionais mais elevados ao longo da vida útil da máquina. Sistemas híbridos servo-hidráulicos, como a configuração padrão Y200-V3, economizam de 30% a 50% no consumo de energia, utilizando energia hidráulica sob demanda, o que os torna a opção mais econômica para a maioria das aplicações industriais. Configurações totalmente elétricas ou totalmente servo eliminam todo o óleo hidráulico, alcançando uma economia de energia de 50% a 70% e possibilitando ambientes de produção isentos de óleo, em conformidade com as Boas Práticas de Fabricação (BPF), essenciais para a fabricação farmacêutica. A escolha correta depende da sua tarifa de energia, horas de produção por ano e requisitos regulatórios.
4. Avaliar a compatibilidade do molde e o investimento em ferramentas.
Se você opera atualmente equipamentos japoneses AOKI SBIII-250LL-50S, o Y200-V3 foi projetado especificamente para substituir os sistemas de ferramentas de máquinas ASB ISBM, o que significa que seus moldes existentes são diretamente compatíveis. Essa compatibilidade representa uma vantagem financeira significativa: os conjuntos de moldes ISBM de precisão representam uma parcela substancial do custo total de propriedade da máquina, e proteger esse investimento ao atualizar para uma plataforma de máquina mais eficiente em termos de energia e com maior capacidade é uma consideração importante na aquisição. Para novos clientes que adquirem uma máquina de moldagem por injeção e sopro personalizada pela primeira vez, trabalhar com a equipe de engenharia da Ever-Power para projetar as ferramentas de moldagem em conjunto desde o início garante a otimização completa entre os parâmetros da máquina e as especificações do produto.
5. Avaliar o suporte pós-venda e a disponibilidade de peças de reposição.
Para compradores B2B que avaliam fabricantes de máquinas de moldagem por injeção e sopro (ISBM), a qualidade do suporte técnico pós-venda é tão importante quanto as especificações da própria máquina. Uma máquina ISBM operando 16 ou 24 horas por dia em plena produção representa um ativo valioso, cuja inatividade não planejada impacta diretamente a receita. Verifique se o seu potencial fornecedor de máquinas ISBM oferece diagnóstico remoto ágil, peças de reposição prontamente disponíveis para todos os componentes críticos e engenheiros de comissionamento que se desloquem até sua fábrica para instalação, treinamento de operadores e qualificação inicial de produção. A Mexico Ever-Power oferece consultoria pré-venda, comissionamento no local e suporte pós-venda completo em todo o mundo.
6. Considere o Custo Total de Propriedade, não apenas o preço de compra.
O preço de aquisição da máquina é apenas um componente do custo total de propriedade de uma máquina de moldagem por injeção e sopro. O consumo de energia ao longo de uma vida útil de 10 anos, o custo e os prazos de entrega das peças de reposição, as necessidades de mão de obra para manutenção, o tempo de inatividade para troca de moldes e as taxas de rejeição de produtos contribuem para o verdadeiro panorama econômico. O sistema de bomba servo Y200-V3 reduz os custos de energia em 15 a 25% em comparação com máquinas hidráulicas fixas, o que, considerando as tarifas típicas de eletricidade industrial, representa uma vantagem de custo operacional recuperável que pode compensar o preço inicial mais alto em dois a três anos de operação, dependendo do seu volume de produção e da tarifa de energia.
Solução de problemas comuns para a máquina ISBM Y200-V3
1. Espessura de parede inconsistente entre as cavidades
A espessura irregular da parede geralmente resulta de temperatura não uniforme da pré-forma na entrada da estação de sopro, fluxo desequilibrado de água de resfriamento no molde, hastes de estiramento desgastadas ou desalinhadas, ou distribuição irregular da pressão do ar comprimido nas cavidades. Verifique se a zona de condicionamento de temperatura está mantendo o ponto de ajuste com precisão em todas as posições. Inspecione as vazões de água de resfriamento e a temperatura de entrada de cada zona do molde individualmente. Calibre o curso da haste de estiramento e verifique se todos os pinos de sopro estão assentando corretamente. Substitua as vedações desgastadas da válvula de alta pressão Parker se a distribuição de pressão do ar nas cavidades apresentar irregularidades.
2. Linhas de separação ou rebarbas visíveis nas garrafas acabadas
Linhas de junção visíveis indicam força de fechamento de injeção insuficiente, desgaste do molde ou contaminação nas superfícies de junção. Primeiramente, inspecione as faces de junção do molde em busca de depósitos de material estranho, rebarbas ou marcas de desgaste e limpe ou recondicionar conforme necessário. Verifique se a força de fechamento de injeção de 300 kN está sendo atingida consistentemente, monitorando as leituras de pressão do CLP. Se o excesso de material persistir após a limpeza, verifique se há áreas desgastadas localizadas na linha de junção do molde e consulte o serviço da Ever-Power para obter orientações sobre retrabalho do molde. Nunca opere a máquina com danos conhecidos no molde, pois isso acelera o desgaste da superfície de junção.
3. Aderência da pré-forma no molde de injeção
A aderência da pré-forma geralmente é causada por desmoldante insuficiente na superfície da cavidade, pressão de injeção excessiva que deixa tensão residual na pré-forma, tempo de resfriamento insuficiente antes da abertura do molde ou degradação da resina em temperaturas excessivas do cilindro. Verifique se o perfil de temperatura do cilindro de injeção corresponde aos pontos de ajuste validados para o seu tipo específico de PET. Aumente o tempo de resfriamento em incrementos de 0,5 segundo, monitorando o impacto no tempo de ciclo. Inspecione as superfícies da cavidade do molde em busca de contaminação ou alterações na rugosidade e faça o polimento, se necessário. Verifique se o curso de extração de 175 mm está sendo totalmente completado antes do fechamento do molde.
4. Opacidade ou turbidez em garrafas PET acabadas
A opacidade óptica em recipientes de PET produzidos em máquinas de moldagem por injeção e sopro geralmente é causada pela cristalização devido ao controle incorreto da temperatura, umidade na resina PET ou estiramento fora da faixa de temperatura ideal. Certifique-se de que a resina PET tenha sido devidamente pré-seca a um teor de umidade inferior a 50 ppm antes do processamento. Revise os pontos de ajuste da zona de condicionamento de temperatura para manter a pré-forma dentro da faixa de estiramento amorfo para o seu tipo específico de PET. Se a opacidade aparecer apenas em posições específicas da cavidade, isso indica uma variação localizada na zona de condicionamento, e não um problema sistêmico do material. Inspecione e recalibre a zona de controle de temperatura de condicionamento relevante.
5. Alarme da máquina: a pressão do servo não atingiu o valor definido.
Um alarme de pressão da servobomba indica que o circuito hidráulico não está gerando pressão até o nível comandado dentro do tempo de resposta permitido. Primeiro, verifique o nível de óleo hidráulico no tanque de 300 litros e complete se estiver baixo. Inspecione os elementos do filtro hidráulico quanto a obstruções, pois um filtro entupido restringe o fluxo e limita a pressão que a servobomba pode fornecer. Verifique se a válvula de controle de pressão hidráulica YUKEN não está travada ou com vazamento interno. Se o acoplamento mecânico do servomotor e da bomba estiver intacto e as verificações acima não resolverem o alarme, entre em contato com o serviço da Ever-Power e forneça o registro de alarmes do CLP para suporte de diagnóstico remoto.
6. Injeção incompleta ou enchimento incompleto da pré-forma
Injeções incompletas ocorrem quando o volume ou a pressão do material que chega à cavidade do molde de injeção são insuficientes antes do congelamento do canal de injeção. Verifique se as configurações de contrapressão da rosca e velocidade de injeção não foram alteradas inadvertidamente em relação aos parâmetros validados. Inspecione a válvula de retenção na ponta da rosca quanto a desgaste ou travamento, pois uma válvula de retenção desgastada permite que o material fundido flua para trás durante a injeção, em vez de para dentro do molde. Verifique se os pontos de ajuste da temperatura do cilindro estão corretos para o seu tipo de PET e se as temperaturas reais estão acompanhando os pontos de ajuste dentro da tolerância. Se a capacidade de injeção for insuficiente para o peso da sua pré-forma, considere a possibilidade de trocar para o diâmetro de rosca imediatamente maior disponível para esta máquina (até 60 mm).
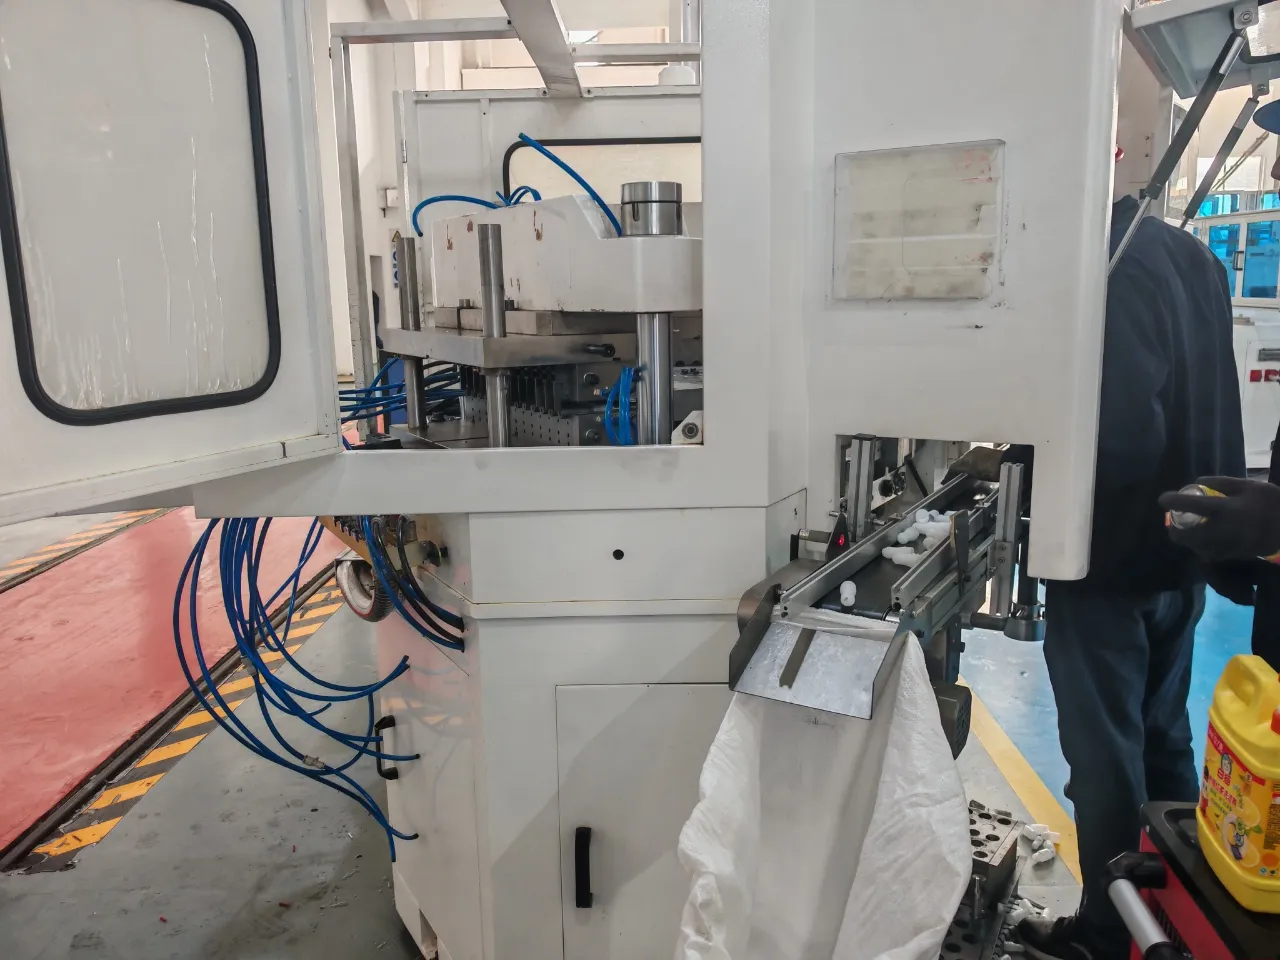
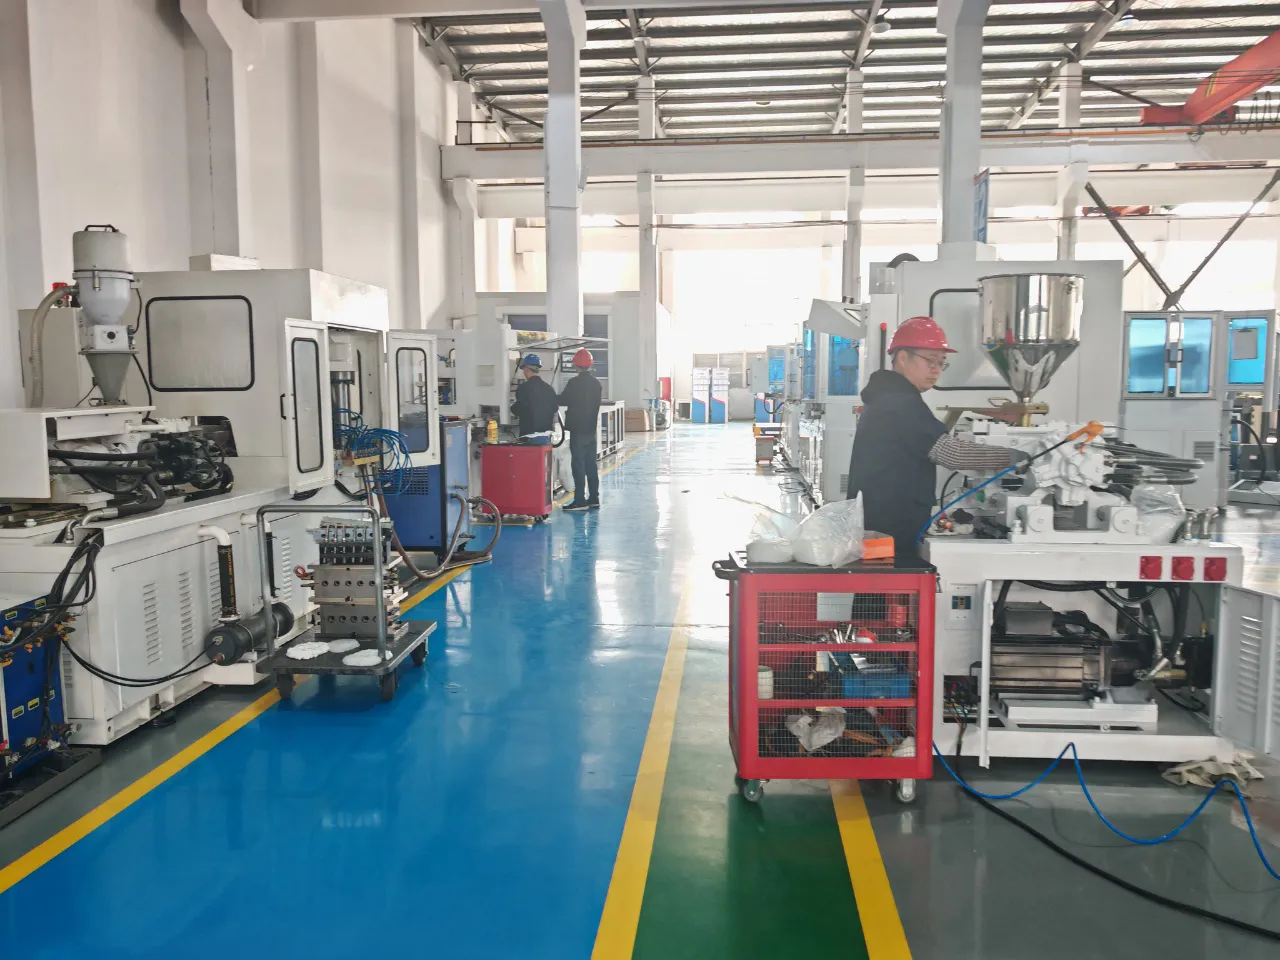
Por que escolher a máquina ISBM da Mexico Ever-Power?
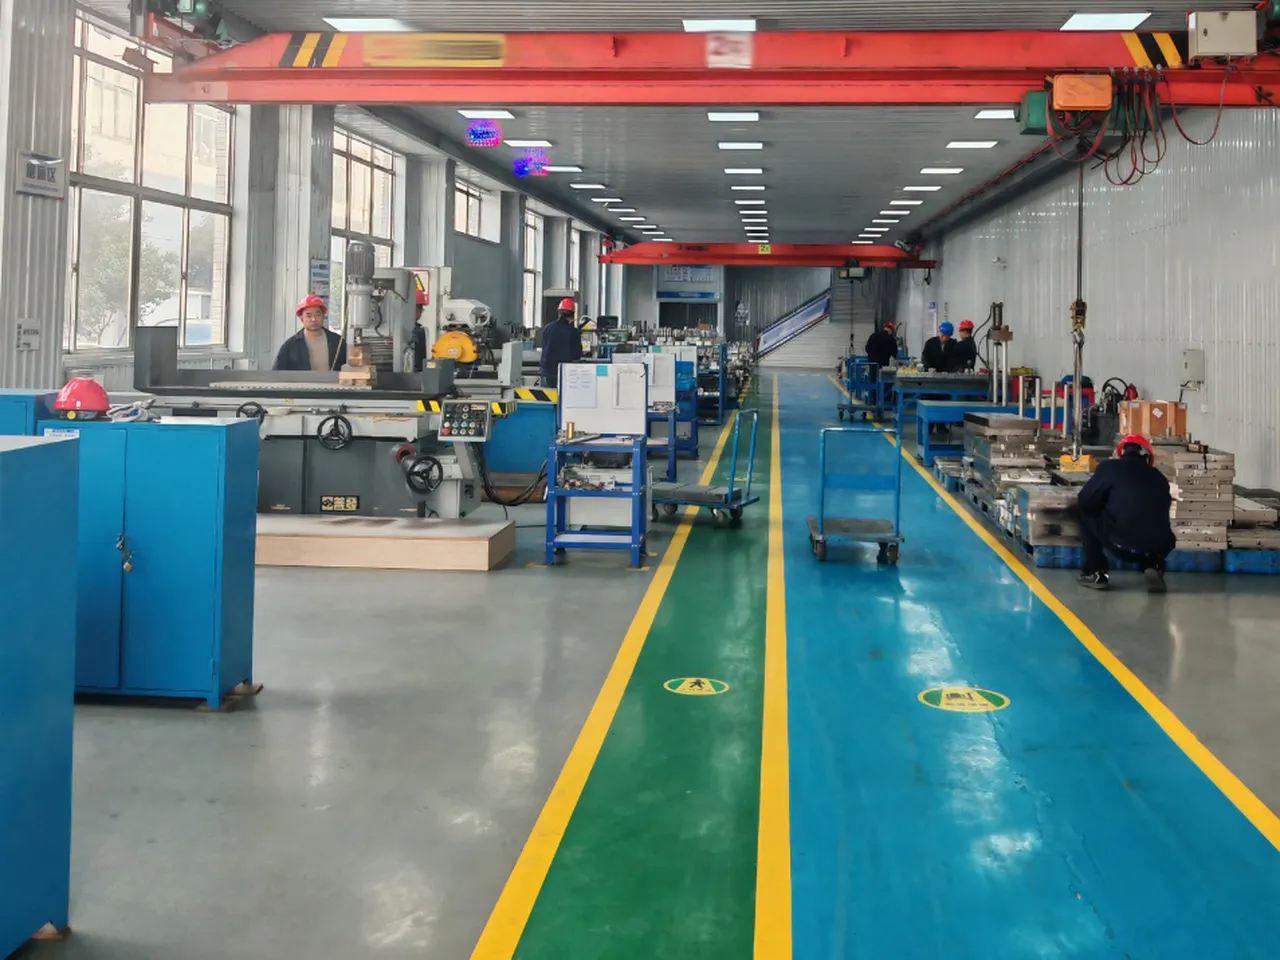
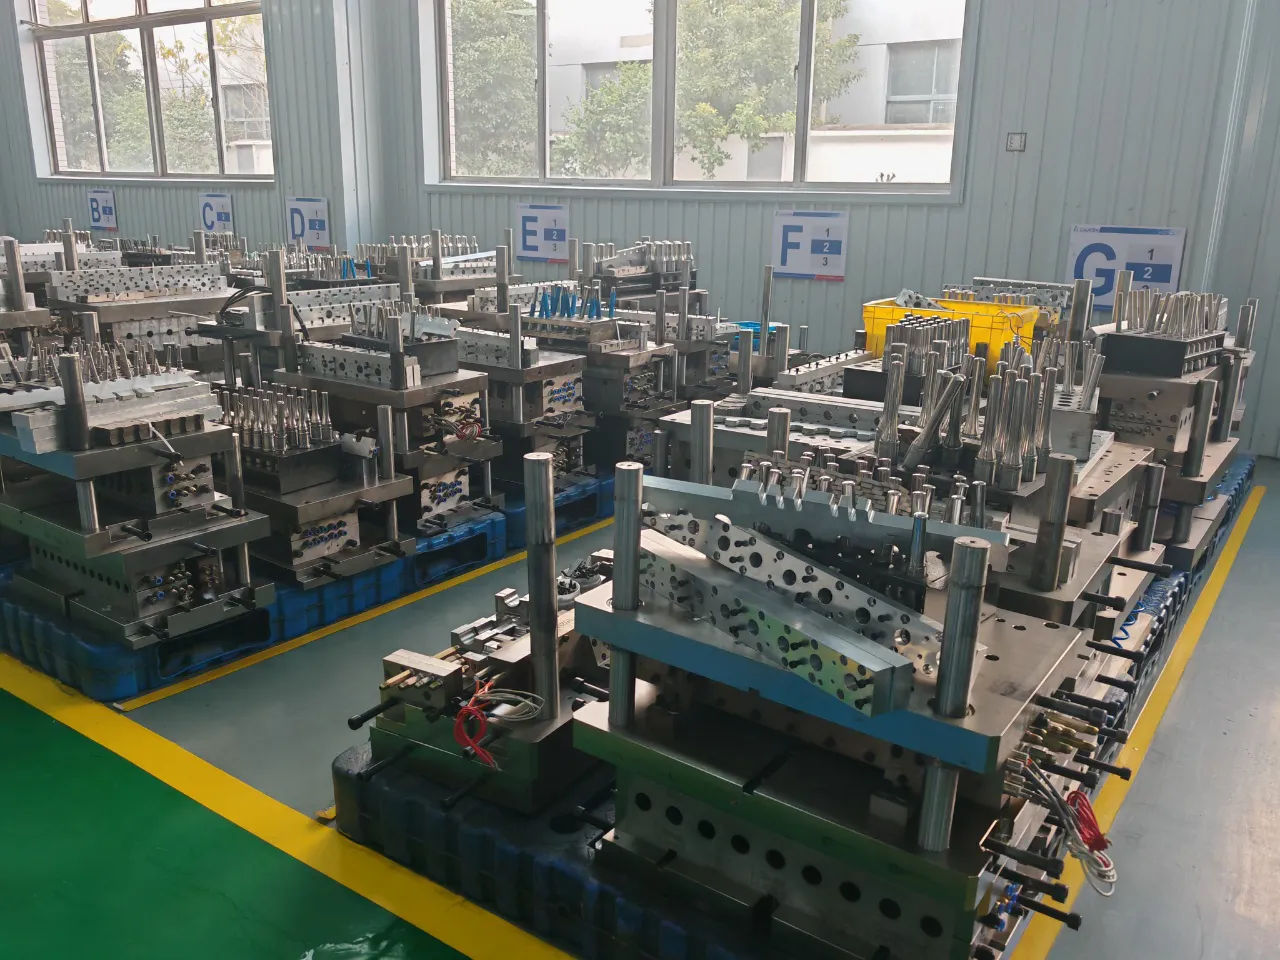
A Ever-Power ISBM Machinery Co., Ltd., do México, é uma fabricante especializada em pesquisa, desenvolvimento, produção e comercialização global de máquinas automáticas de moldagem por injeção e sopro em uma única etapa e máquinas de moldagem por injeção e estiramento e sopro. Nossa linha de produtos abrange máquinas de moldagem por injeção e sopro, máquinas de moldagem por extrusão e sopro, máquinas de moldagem por injeção e estiramento e toda a gama de equipamentos auxiliares. Apoiada por uma excelente equipe de P&D que reúne engenheiros seniores e pessoal técnico com décadas de experiência em máquinas de injeção e sopro e projeto de moldes, a Ever-Power oferece conhecimento prático em todas as etapas do seu projeto.
Nossas máquinas são utilizadas em aplicações para embalagens farmacêuticas, alimentícias, de saúde, cosméticas e embalagens plásticas especiais em mercados globais. Produzimos máquinas capazes de processar recipientes plásticos de 1 ml a 1000 ml em HDPE, LDPE, PET, PETG, PP, PS, PPSU, PC, Tritan, ABS, PLA, materiais ecológicos, EVA e PCTG, oferecendo aos nossos clientes uma flexibilidade incomparável em termos de materiais. Como fabricante de máquinas ISBM com uma cadeia de suprimentos completa para equipamentos de moldagem por sopro, fornecemos máquinas robustas, estáveis e com baixo consumo de energia, com capacidade para projetos completos "chave na mão".
A Ever-Power adota a filosofia de desenvolvimento empresarial baseada em autossuficiência, integridade, pragmatismo, inovação e responsabilidade. Cultivamos uma equipe de serviços profissionais composta por engenheiros líderes do setor, que oferecem consultoria detalhada na pré-venda, comissionamento no local e suporte pós-venda ágil. Nossos clientes incluem fabricantes de embalagens para marcas globalmente reconhecidas nos setores de cosméticos, farmacêutico, alimentos e bebidas e produtos químicos industriais na Ásia, Europa, América do Norte, América do Sul, África e Oriente Médio.
Se você busca substituir plataformas de máquinas ASB ISBM, adquirir sua primeira máquina ISBM ou precisa de uma máquina de moldagem por injeção e sopro personalizada para uma aplicação específica, a equipe de engenharia e vendas da Ever-Power trabalhará com você desde a especificação até o comissionamento, garantindo que sua linha de produção funcione exatamente como esperado. Entre em contato conosco hoje mesmo para discutir suas necessidades e receber uma proposta detalhada para a Y200-V3 ou qualquer outra máquina da nossa linha.
 |
 |
 |
 |
Perguntas frequentes
P: Qual a diferença entre uma máquina de moldagem por injeção e sopro de estágio único e uma de dois estágios?
A: Uma máquina de moldagem por injeção e sopro de estágio único, como a Y200-V3, completa as etapas de injeção, condicionamento, estiramento e moldagem por sopro em um único ciclo contínuo, sem qualquer resfriamento ou reaquecimento intermediário da pré-forma. Um processo de injeção em dois estágios molda as pré-formas separadamente, armazena-as e, em seguida, as reaquece em uma máquina de moldagem por sopro com reaquecimento separada antes de formar o recipiente final. A abordagem de estágio único utiliza de 15 a 25% menos energia porque evita o ciclo completo de reaquecimento, elimina o manuseio e o armazenamento da pré-forma e produz frascos com qualidade óptica superior. É a escolha preferida para formatos de frascos especiais, aplicações farmacêuticas e qualquer cenário em que a contaminação da pré-forma durante o armazenamento seja uma preocupação.
P: O modelo Y200-V3 é diretamente compatível com os moldes AOKI SBIII-250LL-50S existentes?
R: Sim. A Y200-V3 foi projetada especificamente para substituir as máquinas de moldagem por injeção e sopro AOKI da classe SBIII-250LL-50S. Os moldes projetados para a AOKI SBIII-250LL-50S são diretamente compatíveis com o sistema de montagem e fixação de moldes da Y200-V3, protegendo seu investimento em ferramentas. Antes de fazer seu pedido, a equipe de engenharia da Ever-Power recomenda o compartilhamento dos desenhos de seus moldes existentes para uma verificação formal de compatibilidade, a fim de confirmar as dimensões da placa e as configurações de montagem. Este procedimento é padrão no processo de pré-venda e não tem custo adicional.
P: Qual é o tamanho máximo de garrafa que a Y200-V3 pode produzir?
A: Com uma única cavidade, a Y200-V3 pode produzir garrafas com volume máximo de 2500 ml, diâmetro máximo de 118 mm e altura máxima de 280 mm. Com 12 cavidades, a máquina produz recipientes com capacidade mínima de 20 ml e diâmetro de gargalo de 15 mm. A tabela de dimensões do produto nesta página abrange toda a gama de tamanhos suportados em todas as configurações de cavidade. Para geometrias ou tamanhos de recipientes especiais fora da gama padrão, entre em contato com a equipe de engenharia da Ever-Power para discutir configurações personalizadas de máquinas de moldagem por injeção e sopro.
P: O modelo Y200-V3 pode ser configurado para produção farmacêutica em conformidade com as Boas Práticas de Fabricação (GMP)?
R: Sim. A Y200-V3 foi projetada para atender aos padrões de produção de embalagens farmacêuticas GMP. Em sua configuração padrão com 3 sistemas de servobombas, a máquina já elimina o contato humano em todo o ciclo de produção. Para aplicações que exigem total conformidade com as normas GMP, incluindo operação sem óleo, a máquina pode ser configurada com um sistema completo de fechamento de moldes com servomotores, que substitui o fechamento hidráulico do molde de sopro por servoatuadores elétricos, eliminando todo o óleo hidráulico do ambiente do processo. Esta é a configuração recomendada para instalações em salas limpas ou fábricas farmacêuticas.
P: Quanta energia o Y200-V3 economiza em comparação com os equipamentos ISBM japoneses?
A: A Y200-V3 consome de 15 a 25% menos energia do que máquinas de moldagem por injeção e sopro comparáveis japonesas, europeias e americanas. Essa economia provém de três fontes: o sistema de bomba servo de 3 conjuntos consome energia apenas proporcional à carga real durante cada estágio do ciclo, em vez de operar com deslocamento máximo constante; os anéis de aquecimento por infravermelho distante nano, que economizam energia, na rosca e no cilindro, fornecem calor de forma mais eficiente do que os aquecedores de banda convencionais; e o processo de estágio único elimina completamente a necessidade de reaquecimento. A economia real em quilowatts-hora em sua instalação dependerá do tempo de ciclo, do número de cavidades, do peso das garrafas e da tarifa de eletricidade local.
P: Quais materiais a máquina de moldagem por injeção e sopro Y200-V3 pode processar?
A: A especificação padrão Y200-V3 é classificada para PET e PETG, o que abrange a grande maioria das aplicações de máquinas ISBM de uma etapa nas indústrias farmacêutica, cosmética, alimentícia e de bebidas. A plataforma da máquina também pode acomodar ABS, PP, HDPE, PVC, PS e PC, dependendo da aplicação específica do produto e da configuração da rosca selecionada. A capacidade de processar materiais além de PET e PETG deve ser discutida com a equipe de engenharia da Ever-Power durante a fase de especificação para garantir que o cilindro, a rosca e a configuração de controle de temperatura corretos para a resina desejada sejam fornecidos com a máquina.
P: Qual é o prazo de entrega e o processo de envio do Y200-V3?
R: O prazo de entrega padrão para o Y200-V3 é de aproximadamente 8 a 12 semanas a partir da data do pedido e recebimento do depósito, dependendo da configuração e da programação de produção atual. A máquina é fabricada e totalmente testada na unidade de produção da Ever-Power no México antes do envio. Testes de aceitação em fábrica (FAT) podem ser agendados para que sua equipe possa verificar o desempenho da máquina antes do envio. O transporte é coordenado pela Ever-Power até o seu porto de entrada, sendo que o cliente geralmente se encarrega do desembaraço aduaneiro local, do transporte terrestre e da preparação da instalação no local. Os engenheiros da Ever-Power estão disponíveis para suporte no local durante o comissionamento.
P: A Y200-V3 produz linhas de separação mais limpas do que a AOKI SBIII-250LL-50S?
R: Sim. Uma das vantagens de desempenho comprovadas da Y200-V3 em relação à AOKI SBIII-250LL-50S é a qualidade superior da linha de junção, alcançada graças às ferramentas de moldagem de alta precisão da Ever-Power. Frascos produzidos em equipamentos japoneses AOKI SBIII normalmente apresentam uma protuberância plástica visível ao longo da linha de junção do molde. Os moldes utilizados com a Y200-V3 são fabricados com tolerâncias de superfície de junção muito mais rigorosas, tornando a linha de junção praticamente invisível no frasco finalizado. Essa é uma vantagem significativa para clientes das indústrias de embalagens cosméticas e farmacêuticas, onde a aparência da superfície faz parte da especificação de qualidade do produto.
P: Como a Y200-V3 se compara a outras máquinas de outros fabricantes da ISBM em termos de taxa de produção?
A: A Y200-V3 supera a AOKI SBIII-250LL-50S japonesa em taxa de produção graças a uma combinação de maior volume de solução na rosca, transições de ciclo servo-acionadas mais rápidas e uma maior gama de tamanhos de rosca disponíveis (até 60 mm de diâmetro contra 50 mm no modelo de referência). Enquanto os equipamentos fabricados no Japão normalmente produzem 4 garrafas por ciclo em configurações comparáveis, a Y200-V3 atinge 6 garrafas por ciclo em condições equivalentes. Essa maior taxa de produção significa que a Y200-V3 oferece um custo por garrafa produzida menor, o que melhora diretamente a rentabilidade dos contratos de produção e reduz o tempo necessário para recuperar o investimento na máquina.
P: Posso encomendar uma máquina de moldagem por injeção e sopro personalizada de acordo com os requisitos específicos das minhas garrafas?
R: Sim. A Ever-Power do México oferece configurações de máquinas de moldagem por injeção e sopro totalmente personalizadas para clientes com geometrias de garrafas não padronizadas, acabamentos de gargalo incomuns, materiais especiais ou requisitos exclusivos de ambiente de produção, como integração com salas limpas, operação em grandes altitudes ou alimentação de tensão não padronizada. O escopo da personalização inclui diâmetro e geometria da rosca, comprimento do cilindro, dimensões da plataforma do molde, seleção de sistema de acionamento servo ou totalmente elétrico, linguagem e interface do sistema de controle PLC e integração de equipamentos auxiliares. Entre em contato com a equipe de engenharia de vendas da Ever-Power com seus desenhos detalhados de garrafas e requisitos de produção para receber uma proposta de máquina personalizada.
Avaliações de clientes
Park Ji-soo | Embalagens Farmacêuticas | Coreia do Sul
"Há cerca de oito meses, fizemos a transição de uma máquina AOKI SBIII para a Y200-V3 e, para ser sincero, eu estava um pouco cético no início. A Y200-V3 tem processado nossas garrafas PET farmacêuticas de 50 ml sem grandes problemas. A linha de separação na garrafa finalizada está realmente mais limpa do que a produzida pela AOKI, o que me surpreendeu. Nossa equipe de qualidade ficou satisfeita. O comissionamento levou alguns dias e os técnicos da Ever-Power foram minuciosos e responderam a todas as nossas perguntas sobre a configuração GMP. Compraria novamente."
Priya Nair | Embalagens de Cosméticos | Índia
"Estamos produzindo frascos para loção cosmética, de 200 ml e 350 ml, com 6 cavidades por ciclo. A máquina está em operação há cerca de seis meses em nossa unidade nos arredores de Mumbai e posso afirmar que a consistência da produção tem sido excelente. Tínhamos cerca de 1,8% de rejeições dimensionais em nossa máquina antiga. Com a Y200-V3, estamos abaixo de 0,5%. O consumo de energia também é menor, o que foi notado pela equipe financeira. Os frascos têm um aspecto premium, sem linha de separação visível, o que é muito importante no setor de cosméticos. No geral, um excelente produto da Ever-Power."
Thomas Becker | Embalagens para Bebidas | Alemanha
"Ótima máquina. Compramos a Y200-V3 para a produção de garrafas de água de 500 ml com 8 cavidades. A entrega para a Alemanha levou cerca de 10 semanas, conforme prometido. A instalação foi tranquila e a máquina começou a produzir garrafas aceitáveis já no primeiro dia de operação. O sistema de bomba servo reduz consideravelmente o consumo de energia em comparação com nossa antiga linha totalmente hidráulica. Meu único comentário é que a documentação fornecida com a máquina poderia ser um pouco mais detalhada em alguns pontos, mas a equipe de suporte remoto tem sido muito prestativa quando temos dúvidas."
Carlos Reyes | Embalagens de Alimentos | México
"Temos duas máquinas Y200-V3 em operação na nossa fábrica em Monterrey. A primeira foi instalada há quatorze meses e a segunda, seis meses depois. Ambas estão funcionando bem. Produzimos embalagens PET para um cliente do setor alimentício, principalmente garrafas de 750 ml e 900 ml. A taxa de produção é superior à da máquina japonesa que estávamos substituindo, o que nos ajudou a cumprir o prazo do contrato. A equipe de pré-vendas da Ever-Power foi muito prestativa ao verificar a compatibilidade dos moldes antes de fazermos o pedido. Isso nos economizou o custo de novas ferramentas, um fator significativo na nossa decisão."
Ahmed Hassan | Farmacêutico | Egito
"Eu estava procurando um fornecedor de máquinas ISBM que pudesse oferecer um bom suporte pós-venda em nossa região, pois isso tem sido um problema com outras marcas no passado. A Ever-Power tem uma equipe de suporte técnico que responde em poucas horas, o que é realmente importante para uma unidade de produção que funciona 16 horas por dia. Tivemos um sinal de falha no servo no terceiro mês e ele foi resolvido remotamente por meio da análise dos dados do CLP no mesmo dia. A máquina em si é robusta, produzindo frascos de solução oftálmica de 100 ml com excelente consistência na dimensão do gargalo. Cliente satisfeito."
Fernanda Carvalho | Produtos para Bebês | Brasil
"Escolhemos esta máquina especificamente porque ela substitui diretamente o modelo AOKI SBIII-250LL-50S e já tínhamos moldes para essa plataforma. A transição foi tranquila. Está em operação há quase um ano, produzindo mamadeiras em PETG. A qualidade é boa e nossas certificações de segurança não foram afetadas pela troca da máquina, pois o processo de produção permaneceu o mesmo. O envio da Ever-Power para nossa fábrica em São Paulo foi feito de forma profissional. Uma sugestão: materiais de tutorial mais detalhados sobre a interface do operador seriam úteis para novos funcionários."
Nattaporn Srisuk | Embalagens por Contrato | Tailândia
"Somos uma empresa de embalagens terceirizadas em Bangkok e produzimos frascos de xampu e condicionador para diversas marcas. A Y200-V3 atende muito bem às nossas necessidades de frascos cosméticos de 200 ml e 350 ml. Estávamos preocupados com a demora no suporte da garantia devido à distância geográfica, mas isso não se confirmou. As peças de reposição para os componentes de desgaste mais comuns estão disponíveis rapidamente. A máquina opera silenciosamente em comparação com nossos equipamentos hidráulicos mais antigos, o que também é uma vantagem para nossa empresa. A equipe de produção se adaptou à máquina em duas semanas após a instalação."
Chukwuemeka Obi | Máquinas Industriais | Nigéria
"Importamos e operamos máquinas de embalagem industrial na Nigéria e trabalhamos com a Ever-Power há alguns anos. A Y200-V3 é a máquina ISBM com melhor custo-benefício que adquirimos deles. Nosso cliente a utiliza para embalagens de produtos químicos em garrafas PET, de 500 ml a 1000 ml. A qualidade de construção é sólida, os principais componentes são de marcas importadas, o que nos dá confiança na disponibilidade de peças. O preço, comparado aos concorrentes japoneses, facilitou a justificativa do investimento para a gerência do nosso cliente. Ótimo produto."
Imran Qureshi | Fabricação Farmacêutica | Paquistão
"Estamos utilizando esta máquina há onze meses em nossa fábrica em Lahore, produzindo frascos farmacêuticos de PET. A conformidade com as Boas Práticas de Fabricação (BPF) era um requisito e a máquina atende a esse requisito com a configuração servo que solicitamos. Nossa equipe de Controle de Qualidade verificou o processo antes de iniciarmos a produção comercial e ele foi aprovado sem problemas. A economia de energia em comparação com nossa máquina antiga é real; nossa conta de luz para esta linha de produção diminuiu consideravelmente. A comunicação com a equipe de vendas e técnica da Ever-Power antes e durante a compra foi profissional e eles foram honestos quanto aos prazos de entrega, o que apreciamos. Recomendamos."
Informação adicional
| Editado por | Yjx |
|---|
Produtos relacionados
-
Máquina de moldagem por sopro e estiramento por injeção em uma etapa Y50-V3-EV (3 estações)
-
Máquina de moldagem por sopro e estiramento por injeção em uma etapa Y150-V4 (4 estações)
-
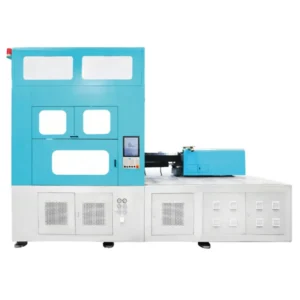
Máquina de moldagem por sopro e estiramento por injeção em uma etapa Y650-V4 (4 estações)
-
Máquina de moldagem por injeção e sopro Y650-V4 - Substituta da ASB-650 japonesa


